


מה זה קוביית הטבעה אוטומטית ולמה זה חשוב
דמיינו לעצמכם יריעת פלדה שטוחה שנכנסת למכונה ומופיעה שניות לאחר מכן כפגוש בצורה מושלמת, לוח דלת או איבר צולב מבני. הטרנספורמציה הזו מתרחשת בתוך חתיכה אחת של כלי עבודה מדויקים, וכאשר היא נכשלת, לוחות זמנים שלמים של הייצור קורסים. הבנת מה זה בעצם הכלי הזה, ומדוע ההנדסה שלו חשובה כל כך, היא הצעד הראשון לקראת מניעת כשלים יקרים במורד הזרם.
הגדרה ותפקוד הליבה של תבנית הטבעה אוטומטית
תבנית הטבעה אוטומטית היא סט מותאם של רכיבי פלדת כלי עבודה עליונים ותחתונים, המורכבים במכבש, הממיר גיליון מתכת שטוח לחלקי רכב תלת--ממדיים באמצעות חיתוך, כיפוף וצורה מבוקרת במהלכת לחיצה אחת או סדרה של משיכות.
בבסיסה, התבנית פועלת כמו תבנית מהונדסת במיוחד למתכת. החצי העליון (בדרך כלל נושא את האגרוף) יורד לחצי התחתון (גוש הקוביות), והפח הנלכד ביניהם נאלץ להתאים לגיאומטריית החלל. אמחזיק ריקמהדק את קצוות החומר כדי לשלוט כיצד מתכת זורמת במהלך דפורמציה, מונעת קמטים או קרעים. פינים ותותבים מכוונים מיישרים את החצאים העליונים והתחתונים בתוך סובלנות הדוקות עד 0.0001 אינצ'ים, בעוד קפיצי תבנית וגיליונות חנקן מספקים את הלחץ הדרוש כדי להחזיק את החומר במקומו לאורך כל המהלך.
הטבעה היא פעולת יצירה- קרה, כלומר לא מופעל חום חיצוני בכוונה. עם זאת, חיכוך בין פלדת כלי לפח יוצר אנרגיה תרמית משמעותית, וניהול החום הזה הוא אחד משתנים רבים שמפרידים בין קובייה שמפעילה מיליוני מחזורים לבין זו שמשבבת בפגיעה הראשונה שלה בניסיון.
מדוע הטבעה אוטומטית חשובה בייצור רכב
סולם מספר את הסיפור. גוף רכב טיפוסי דורש250 עד 300 חלקי מתכת חותמים-רק עבור הגוף-במבנה-לבן בלבד. הוסף תושבות שלדה, חיזוקים פנימיים ואיברים מבניים, והספירה מטפסת עוד יותר. כל אחד מהחלקים האלה צריך קובייה או תחנה ייעודית משלו בתוך כלי מתקדם. כלומר, תוכנית רכב יחידה יכולה לדרוש מאות קוביות הטבעה בודדות, כל אחת מהונדסת, נבנתה, נוסתה ואושרה לפני שהרכב הייצור הראשון יורד מהקו.
זו הסיבה שהנדסת קוביות היא גם גורם בעלויות קריטי וגם שומר סף איכותי. תבנית הטבעה לרכב מעוצבת בצורה גרועה לא מייצרת רק חלקים גרועים. הוא דוכן את לוחות הזמנים של ההשקה, מנפח את תקציבי הניסוי ומציג וריאציות מימדיות החודרות דרך הרכבת המרכב, התאמת הצבע ואיכות הרכב הסופית. להשיג את הקוביה ממש לפני תחילת הייצור זה לא מותרות. זהו תנאי מוקדם לייצור תחרותי.
מאמר זה מכסה את מחזור החיים המלא שלמתות הטבעה לרכב, החל מבחירת סוג ואסטרטגיית חומר דרך סימולציה, ניסיון, תחזוקה והערכת שותפים. הוא כתוב כהתייחסות של מתרגל, המגשר על הפער בין התיאוריה האקדמית לבין הסקירות המופשטות מדי השולטות בתוצאות החיפוש. בין אם אתה מציין כלי פרוגרסיבי חדש עבור תוכנית סוגר או פתרון בעיות קפיצה בלוח מבני AHSS, הסעיפים הבאים מספקים את ההקשר ההנדסי שאתה צריך כדי לקבל החלטות טובות יותר בכל שלב.
המגוון של חלקים מוטבעים ברכב מודרני, מקליפסים זעירים לדפנות גוף מלאות, דורש סוגי קוביות מגוונים באותה מידה. כל תצורה נושאת פשרות ברורות בעלות, מורכבות ויכולת ייצור.
השוואה בין סוגי הטבעות לרכב
בחירה בסוג התבנית השגוי עבור חלק נתון היא אחד הנתיבים המהירים ביותר לכישלון טרום-ייצור. זה לא קשור רק לשאלה אם קובייה יכולה ליצור את הגיאומטריה. מדובר בשאלה האם השקעת הכלים, זמן המחזור והתנהגות החומר עולים בקנה אחד עם יעדי הנפח והאיכות של התוכנית. הנה איך הסוגים העיקריים של חותמות הטבעה מתפרקות בהקשר רכב, וכאשר כל אחד מרוויח את מקומו ברצפת החנות.
Progressive Dies עבור חלקים-חוזרים על נפח גבוה
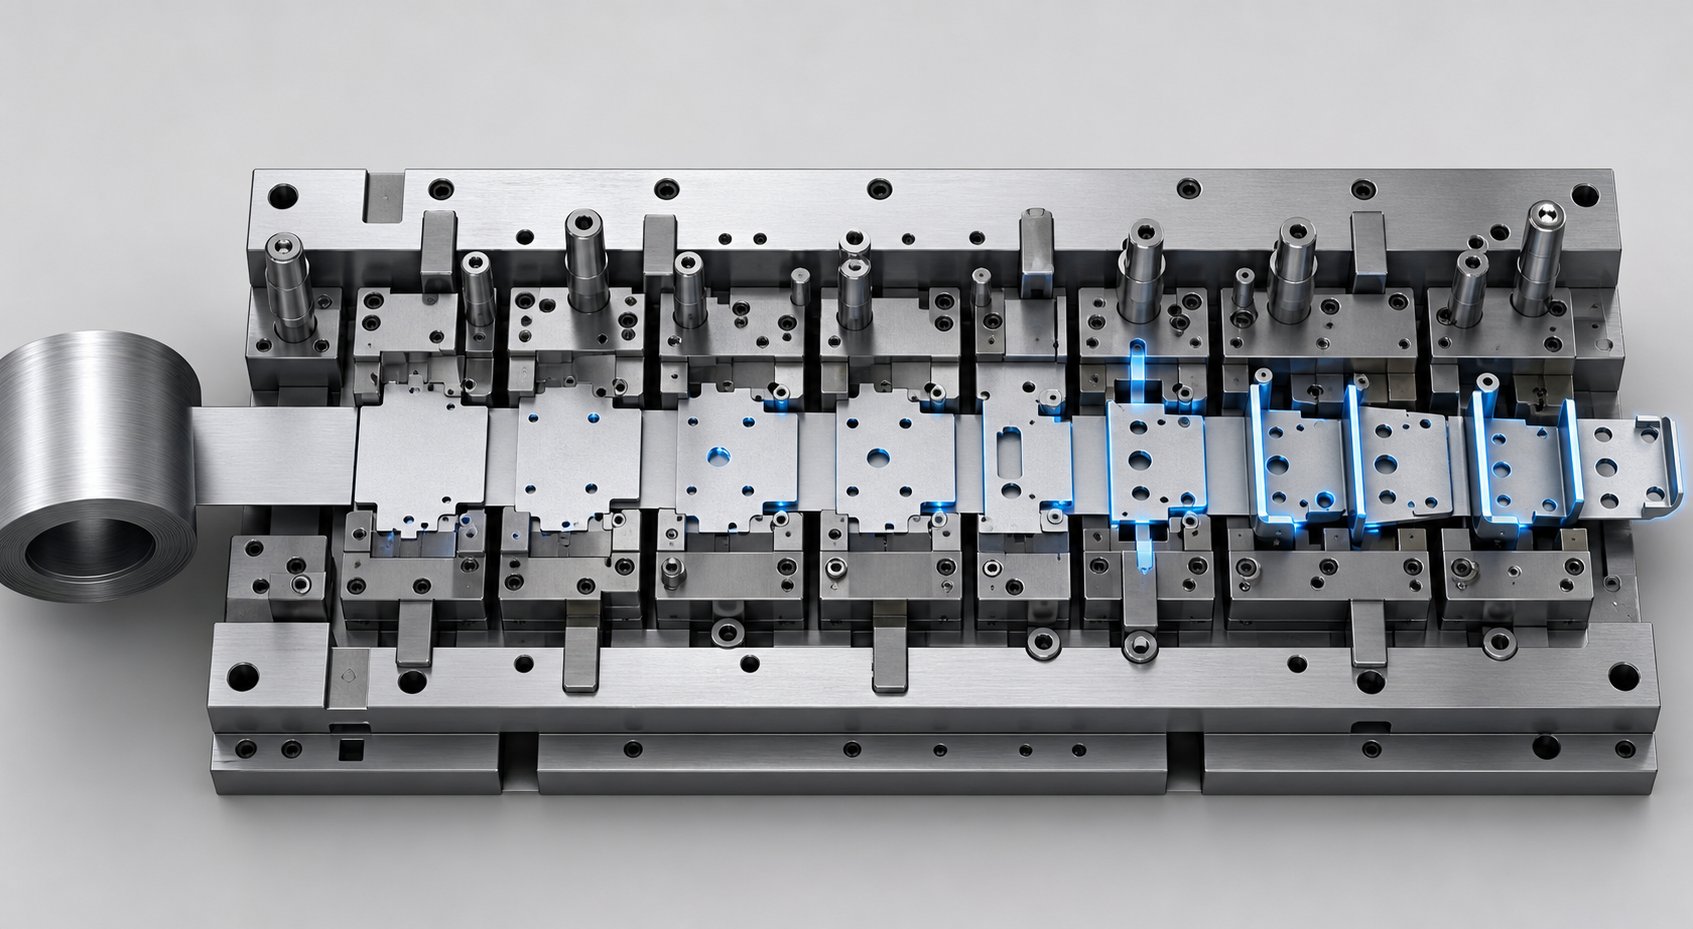
קוביית הטבעה מתקדמתמזין סליל מתכת מתמשך דרך סדרה של תחנות, כל אחת מבצעת פעולה נפרדת: ניקוב, כיפוף, טבעה או חיתוך. חומר העבודה נשאר מחובר לרצועת המוביל לאורך כל התהליך ומופרד רק בתחנה הסופית. זה שומר על זמני מחזור נמוכים ביותר, ולעתים קרובות מייצרים חלקים מוגמרים בקצב של 30 עד 60 פעימות לדקה ומעלה.
תמצאו מתכות פרוגרסיביות בכל מקום שתוכנית רכב דורשת נפחים גבוהים של חלקים קטנים יחסית ומורכבים מבחינה גיאומטרית. חשבו על תושבות הרכבה, מחברים חשמליים, תפסי מסגרת מושבים ולוחות חיזוק מבניים. מכיוון שכל הפעולות מתרחשות במעבר לחיצה אחד, עלויות העבודה נשארות מינימליות והחזרה נשארת צמודה. הפשרה? כלי עבודה יקרים לבנייה, זמני ההובלה ארוכים יותר, ומשיכה עמוקה קשה מכיוון שהרצועה מגבילה עד כמה החומר יכול לזרום.
תבניות העברה עבור רכיבים מבניים גדולים
תהליך הטבעת קוביות העברה נוקט בגישה שונה מהותית. במקום להשאיר את החלק על רצועה, הריק מופרד מהסליל בתחנה הראשונה. אצבעות מכניות או מערכות שינוע אוטומטיות לאחר מכן מעבירות כל ריק בנפרד דרך תחנות גיבוש עוקבות בתוך מכבש גדול אחד.
ההפרדה הזו היא מה שהופך את קוביות ההעברה לאידיאליות עבור רכיבים מבניים גדולים כמו דלת פנימית, מחבתות רצפה ודפנות הגוף. ללא רצועת נשא המגבילה את זרימת החומר, מהנדסים יכולים להשיג שרטוטים עמוקים וצורות תלת ממדיות מורכבות-שכלי מתקדם פשוט לא יכול לספק. הגדרות העברה מטפלות גם בתכונות מורכבות כמו צלעות, אוגנים ובוסים משורשרים על פני שלבי יצירה מרובים. החיסרון הוא קצבי מחזור איטיים יותר ורגישות גבוהה יותר לדיוק מיקום ריקים.
חומרי תרכובת ומשולבים לעבודה מדויקת
כאשר אתה צריך חלק שטוח ומדויק בממדים המיוצר במהירות גבוהה, תבניות מורכבות מספקות. כלים אלה מבצעים מספר פעולות חיתוך ועיצוב בו זמנית במכת לחיצה אחת. דסקיות, shims, לוחות גיבוי וסוגריים פשוטים הם פלטים אופייניים. מכיוון שכל תכונה נוצרת בבת אחת, ריכוזיות ושטיחות נוטים להיות עדיפים על מה שכלי פרוגרסיבי משיג בגיאומטריות דומות.
תבניות שילוב מרחיבות את המושג הזה על ידי מיזוג פעולות חיתוך ופעולות אי{0}}חיתוך, כגון הרס וציור, למכה אחת. הם ממלאים נישה עבור חלקים בנפח-בינוני, שבהם כלי עבודה מתקדמים יהיה מוגזם, אבל קוביות{3}}פעולה בודדות ידרשו יותר מדי שלבים משניים.
קווי לחיצה טנדם עבור לוחות כיתה-A
ברדסים, פגושים, גגות ודלתות חיצוניות דורשים איכות פני השטח שסובלת אפס פגמים גלויים לאחר הצבע. לוחות Class-A אלו נוצרים בדרך כלל על קווי לחיצה דומים: רצף של לחיצות בודדות המסודרות בסדרה, כל אחת מבצעת פעולה אחת על ריק בדיד. מערכות העברת מוטות צולבות אוטומטיות, כמוהגדרות Gudel roboBeam בשימוש על ידי יצרני OEM גדולים, העבר חלקים ממכבש לדפוס ללא תחנות התמצאות ביניים. קצבי המחזור מגיעים ל-12 עד 15 פעימות לדקה עבור לוחות פלדה ואלומיניום כאחד.
קווי טנדם מציעים גמישות מרבית מכיוון שכל מכבש פועל באופן עצמאי. שינויי קוביות בתחנה אחת לא מאלצים עיצובים מחדש באחרות, וניתן לגוון בטון בכל תחנה. מכבש ההובלה פועל בדרך כלל בקיבולת גבוהה יותר מכיוון שהגרירה הראשונית דורשת את מירב האנרגיה. תצורה זו מטפלת בחסר ברוחב של עד 4,160 מ"מ ובעובי חומר מ-0.4 מ"מ פלדה ועד 4 מ"מ אלומיניום.
השוואה מובנית של סוגי מתות
בחירה בין מתכת הטבעת מתכת אלה דורשת שקלול של מספר גורמים בו זמנית. הטבלה שלהלן מאגדת את קריטריוני ההחלטה העיקריים להתייחסות אחת:
| סוג המות | נפח ייצור | מורכבות חלק | עלות כלי עבודה | זמן אספקה אופייני | עיצוב שינוי גמישות |
|---|---|---|---|---|---|
| מת פרוגרסיבי | גבוה (100K+ בשנה) | בינוני עד גבוה (ללא משיכה עמוקה) | גָבוֹהַ | 12-20 שבועות | נמוך (שינויים משפיעים על מספר תחנות) |
| העברה למות | בינוני עד גבוה | גבוה (ציורים עמוקים, גיאומטריה גדולה) | גָבוֹהַ | 16-24 שבועות | בינוני (ניתן לשנות תחנות בודדות) |
| מתחם מת | בינוני עד גבוה | נמוך עד בינוני (חלקים שטוחים) | נמוך עד בינוני | 6-12 שבועות | בינוני (כלי יחיד, בנייה מחדש פשוטה יותר) |
| Combination Die | בֵּינוֹנִי | בינוני (חתוך + צורה במכה אחת) | בֵּינוֹנִי | 8-14 שבועות | לְמַתֵן |
| קו עיתונות טנדם | גבוה (חלוניות Class-A) | גבוה (פני שטח-קריטיים, ריקים גדולים) | גבוה מאוד (השקעה מרובה-עיתונות) | 20-30+ שבועות | גבוה (תחנות עצמאיות) |
אף סוג קובייה בודד לא שולט בכל קריטריון. תוכנית סוגר שמריצה 500,000 חלקים בשנה שייכת לכלי פרוגרסיבי. לוח צד גוף עם דרישות משיכה עמוקה ודרישות Class-משטח שייך למכבש העברה או קו טנדם. טעות בהתאמה פירושה יותר-השקעה בכלים שאינם יכולים לספק את הגיאומטריה הנדרשת, או פחות-השקעה בכלים שאינם יכולים להחזיק את הנפח הנדרש.
עם זאת, אפילו סוג תבנית שנבחר בצורה מושלמת ייכשל בטרם עת אם פלדת הכלי שמאחוריה לא יכולה להתמודד עם החומר המוטבע. פלדות מתקדמות בחוזק גבוה וסגסוגות אלומיניום מענישות כלי עבודה בדרכים שפלדה עדינה מעולם לא עשתה, מה שהופך את בחירת החומרים והנדסת פני השטח למשתנה הקריטי הבא באריכות החיים של המות.
חומרי למות וטיפולי שטח לביצועים
סוג תבנית המותאם בצורה מושלמת לגיאומטריה של חלק יכול עדיין להיתקע לפני השקת הייצור אם פלדת הכלי לא יכולה לשרוד את החומר שהיא חותמת. זה המקום שבו בחירת חומרי הטבעה מפרידה בין כלי עבודה שעומדים במיליוני מחזורים לבין כלי עבודה שמשבבים על החלק הראשון של פלדה בעל חוזק- גבוה. הבחירה לעולם אינה פשוטה כמו בחירת הציון הקשה ביותר שיש. כל פלדת כלי להטבעה מייצגת פשרה בין עמידות בפני שחיקה וקשיחות, והאיזון הנכון תלוי במה שהתבנית עושה בפועל במהלך כל מכת לחיצה.
דרגות פלדת כלים וההפרעות בביצועיהן
תארו לעצמכם אגרוף חותך גזירה דרך פלדה DP780 1.2 מ"מ במהירות של 40 פעימות לדקה. קצה זה סובל מגע שוחק אלפי פעמים בשעה. השווה את זה עם רדיוס התבנית המנחה את אותו החומר למשיכה עמוקה. האגרוף זקוק להתנגדות בלאי מקסימלית. רדיוס היווצרות זקוק לקשיחות כדי לספוג עומסי השפעה מחזוריים מבלי להיסדק. אותו חלק, אותו מכבש, דרישות חומר שונות לחלוטין על כלי העבודה.
פלדת כלי D2 (11-13% כרום, 1.4-1.6% פחמן) יושבת בקצה ההתנגדות לבלאי- של הספקטרום. קרביד הכרום השופע שלו מתנגדים לבלאי קצוות שוחקים בצורה מבריקה, מה שהופך אותו לבחירת ברירת המחדל עבור פעולות הרס וניקוב במות הטבעה מפלדה. טיפול בחום ל-58-62 HRC, D2 יכול לספק פי שניים עד שלושה את חיי הקצה של חלופות סגסוגת נמוכה יותר בעת עיבוד חומרי גיליון שוחקים. העונש הוא שבירות: קוביות D2 נכשלות על ידי שבבים או פיצוח במקום בלאי הדרגתי, מה שהופך אותם למועמדים גרועים לתחנות יצירת כבדות.
פלדת כלי A2 (5% כרום, התקשות באוויר) תופסת את דרך האמצע המאוזנת. הוא מקריב בערך 40-50% מחיי הבלאי של D2 אך זוכה לקשיחות ויציבות מימדית טובה יותר משמעותית במהלך טיפול בחום. תבנית יצירה, ציור קוביות וגופי תבנית פרוגרסיביים עם גיאומטריות מורכבות נהנים מהיכולת של A2 לספוג עומסי זעזועים חוזרים ונשנים ללא שבר קטסטרופלי.
פלדת כלי S7 דוחפת עוד יותר לכיוון עמידות בפני פגיעות, ומשרתת פעולות משיכה עמוקות-ותחנות הנתונות לעומס זעזועים חמור. DC53, גרסת D2 שונה, מגשרת על הפער בין עמידות שחיקה ברמת D2 לבין קשיחות משופרת עבור יישומים שבהם D2 קונבנציונלי נסדק בטרם עת.
פלדות כלי עבודה של אבקת מתכות (PM) מייצגות את השכבה העליונה. תהליך הייצור של PM מחלק את הסגסוגת המותכת לאבקה דקה ומגבש אותה באמצעות לחיצה איזוסטטית חמה, ומניב מבנה מיקרו עם קרבידים קטנים ומפוזרים באופן שווה ולא רשתות קרביד גדולות המצויות בפלדות יצוק קונבנציונליות. התוצאה היא חומר המספק גם עמידות בפני שחיקה גבוהה וגם קשיחות גבוהה בו זמנית. אמחקר מקרה מתועד על ידי AHSS Insightsהראה שמעבר מ-D2 קונבנציונלי לפלדת כלי PM החזיר את חיי התבנית מ-5,000-7,000 מחזורים חזרה ל-40,000-50,000 מחזורים בעת יצירת דרגת פריט-באניט של 580 MPa, מבלי להכניס בעיות התפרצות או דפורמציה.
תוספות קרביד ותפקידם באזורי בלאי- גבוהים
כאשר אפילו פלדות PM אינן יכולות לקיים חיי קצה מקובלים, תוספות טונגסטן קרביד נכנסות פנימה. תוספות אלו אינן רכיבי תבנית מלאים. הם ממוקמים אסטרטגית בקצוות חיתוך, תחנות ניקוב ורדיוסי מגע- גבוהים שבהם מתרכזים מגע החלקה ובלאי שוחק בצורה האינטנסיבית ביותר. מתכות הטבעת קרביד, או ליתר דיוק חותמות המצוידות בתוספות קרביד באזורי בלאי קריטיים, הופכות חיוניות בעת חיתוך פלדות בעלות חוזק אולטרה-גבוה- מעל 980 MPa או הטבעת חומרים מצופים- שוחקים כמו גיליון מגולוון.
הכלכלה מעדיפה גישה היברידית: בנה את גוף התבנית מדרגה קשיחה כמו A2 או פלדת PM, ואז התקן תוספות קרביד רק במקום שבו נתוני בלאי או סימולציה מנבאים אובדן מואץ של חומר. זה ימנע את אתגרי הפריכות והיכולת לעיבוד קיצוניים של בניית כלים שלמים מקרביד, ועדיין מספק את ביצועי הבלאי הדרושים באזורי-הביקוש הגבוה ביותר.
טיפול בחום וציפוי פני השטח שמאריכים את חיי המות
בחירת פלדת הבסיס הנכונה היא רק נקודת ההתחלה. הנדסת פני השטח מכפילה את הביצועים של אותו מצע על ידי טיפול במצבי כשל ספציפיים: התפרקות, בלאי דבק, בלאי שוחק והצטברות חום-. ציפוי שגוי על מצע לא נכון, או ציפוי המיושם ללא טיפול חום מתאים מתחתיו, למעשה מאיץ כשל ולא מונע אותו.
שקול תחילה את המצע. ציפוי משטח המיושם על פלדת כלי רכה או שהוקשחה בצורה לא נכונה ייסדק מכיוון שהמצע מתעוות פלסטית בלחץ מגע, ומערער את הציפוי שמעליו. טיפול נכון בחום, כולל טמפרור כפול להפגת מתח שיורי, הוא תנאי הכרחי לביצוע של כל ציפוי.
כל טיפולי השטח הבאים מכוונים למצבי כשל ותרחישי יישום שונים:
- חנקת יונים- מפזר חנקן לתוך משטח הכלי כדי ליצור שכבה קשה ועמידה- בפני שחיקה (בדרך כלל 900-1,100 HV). מונע בלאי ודביק דבק. אידיאלי ליצירת תבניות לעיבוד AHSS מגולוון, כאשר ציפויי PVD עלולים לגרום להצטברות אבץ.
- ציפוי TD (Toyota Diffusion).- תהליך תרמו-תגובתי שיוצר שכבת ונדיום קרביד המחוברת מתכתית למשטח הפלדה. מספק קשיות קיצונית (3,200-3,800 HV) ועמידות יוצאת דופן בפני שחיקה שוחקת ודבק. המתאים ביותר לשרטוט רדיוסים וקצוות החתמת AHSS לא מצופה.
- ציפוי PVD (TiAlN, CrN, TiCN)- שקיעת אדים פיזית מורחת ציפויים דקים וקשים בטמפרטורות נמוכות יחסית (מתחת ל-500 מעלות צלזיוס), תוך שמירה על קשיות המצע ללא עיוות. מפחית צריבה וחיכוך על פלדות גיליון לא מצופה. השוואה מתועדת אחת הראתה פלדת חיתוך מצופה PVD- המייצרת למעלה מ-1.2 מיליון חלקים לעומת 50,000 בלבד עבור כלי מצופה בכרום- באותו דרגת AHSS.
- ציפוי CVD (TiC, TiCN)- שקיעת אדים כימית יוצרת קשר מתכתי חזק יותר מ-PVD אך דורשת טמפרטורות עיבוד בסביבות 1,000 מעלות צלזיוס, מה שעלול לרכך את מצע התבנית ועלול לגרום לעיוות ממדי. דורש התקשות מחדש לאחר מכן. משמש כאשר חוזק הקשר חשוב יותר מאשר דיוק ממדי.
- ציפוי כרום- נפוץ היסטורית להפחתת חיכוך, אך מפגין פיצוח מיקרו תחת לחצי המגע הגבוהים שנוצרו על ידי AHSS. מחקרים מאשרים שזו לא האפשרות הטובה ביותר עבור דרגות חוזק- מתקדמים ותקנות איכות הסביבה מגבילות עוד יותר את השימוש בה.
המעבר לכיוון AHSS ואלומיניום עבור קל משקל רכב שינה מהותית את אסטרטגיית החומר עבור כלי הטבעה. דרגות AHSS יכולות להגיע לערכי קשיות יריעות המתקרבות לכלי העבודה עצמו, כאשר כמה דרגות מרטנזיות עולות על 57 HRC. הסטנדרטים המסורתיים שפותחו עבור פלדה עדינה פשוט אינם מספיקים. אלומיניום, בינתיים, מציג בלאי דבק אגרסיבי ונטיות התלהמות הדורשות כימיקלים שונים של ציפוי וגימורים שונים ממה שדורשות הטבעות-של פלדה.
התאמת דרגת פלדת כלי, פרוטוקול טיפול בחום וציפוי פני השטח לחומר הגיליון הספציפי ולפעולת ההטבעה אינה אופציונלית. הדיסציפלינה ההנדסית היא שקובעת אם התבנית תשרוד את חיי הייצור המיועדים לה או נכשלת לפני ההשקה. ואסטרטגיית חומר זו מספקת את מלוא הערך שלה רק כאשר התבנית מתוכננת לשרת את הגיאומטריה המדויקת של החלק ויצירת הדרישות של יישום היעד שלה.
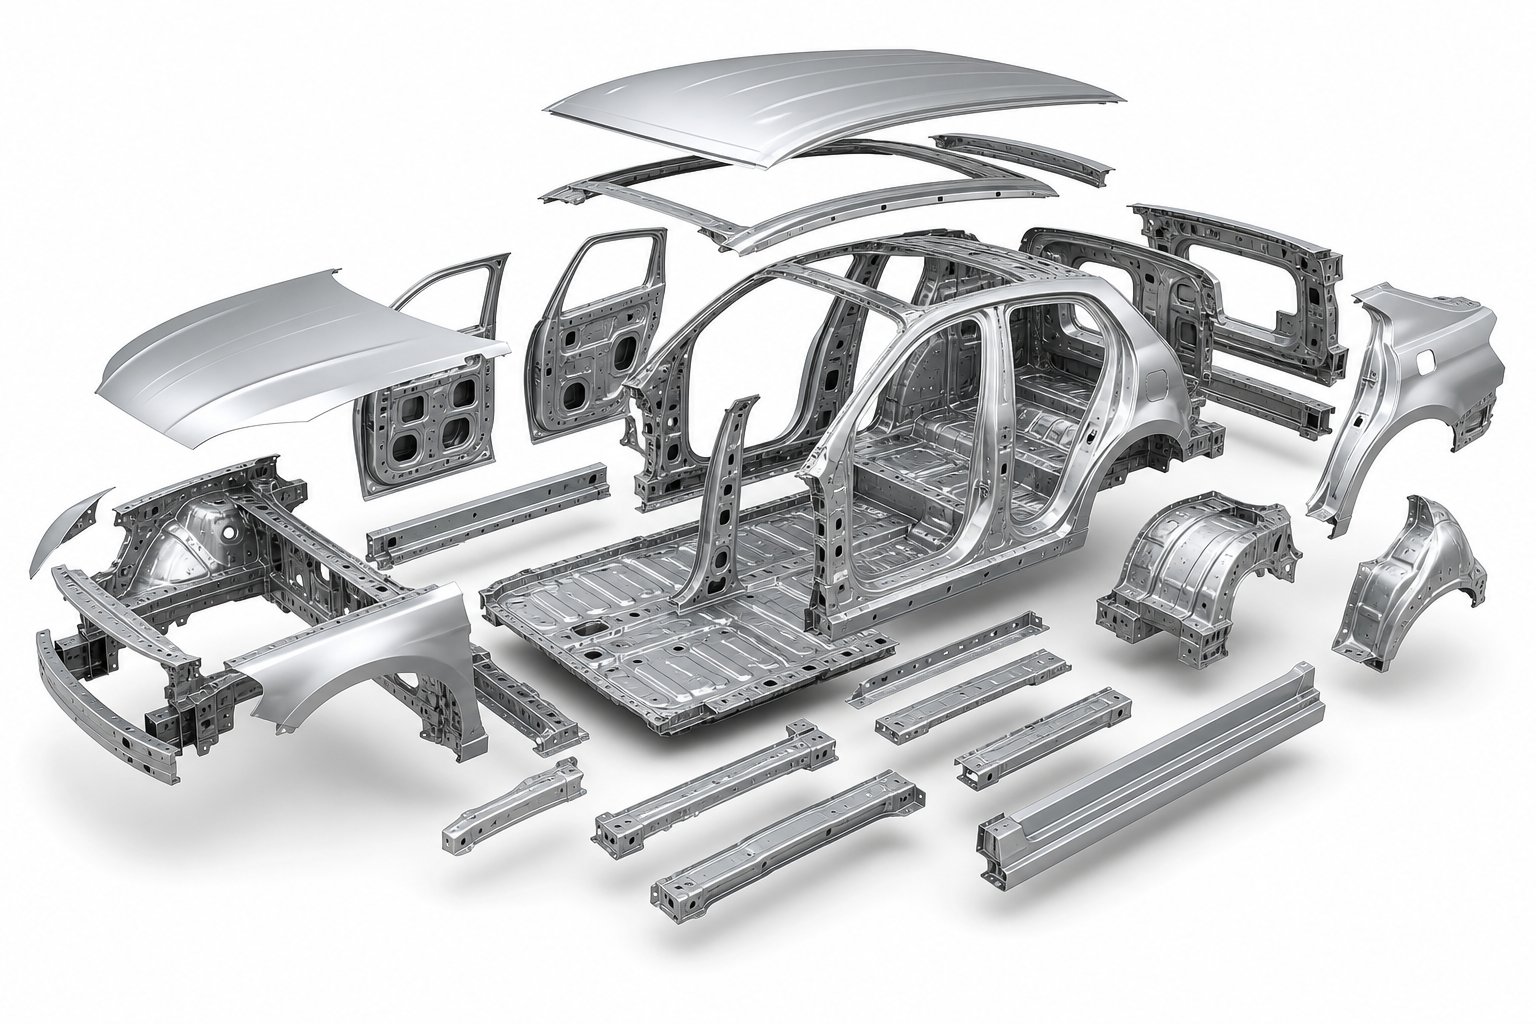
חלקי רכב ודרישות ההנדסה שלהם
הכרת האופן שבו ציונים וציפויי פלדת כלי מתקשרים עם חומרי היריעות היא חיונית, אך ידע זה מספק תוצאות רק כאשר הוא ממופה לרכיבי רכב ספציפיים. כל חלק מוטבע במכונית נושא גיאומטריה, סובלנות ומגבלות חומר ייחודיות שמכתיבות איזה סוג של כלי רכב מתים לפרוס וכיצד להנדס אותם. הדיון בעיצוב התבנית במונחים מופשטים מחמיץ את הנקודה. השאלה האמיתית היא תמיד: איזה חלק אני עושה, ומה החלק הזה דורש מהכלים?
דרישות למות הטבעה-ב-לבן ובמבנה
מבני גוף-ב-לבן (BIW) מייצגים כמה מהיישומים התובעניים ביותר עבור מתכות הטבעה לרכב. עמודי B-, לוחות נדנדה, חלקים צולבים וחיזוקי עמוד A- נוצרים יותר ויותר מדרגות AHSS במהירות 980 MPa ומעלה כדי לעמוד ביעדי בטיחות התרסקות תוך הפחתת משקל. חומרים אלה מתנגדים לדפורמציה על ידי עיצוב, מה שאומר שהכלי צריך להתגבר על כוחות יצירה גבוהים משמעותית ולנהל קפיצה לאחור חמורה לאחר פתיחת המכבש.
קפיצה בחלקים מבניים של AHSS אינה אי נוחות קלה. מחקרים מאשרים שסטיות ממדים בגיאומטריה זוויתית, עקמומיות דופן ופיתול גדלים באופן פרופורציונלי ככל שעוצמות המתיחה מגיעות ל-980 MPa ומעלה, ולפעמים מונעות את ההרכבה לחלוטין על ידי שיבוש יישור מפרקי הריתוך. שליטה בזה דורשתערימה של מספר אמצעי נגדלתוך העיצוב של התבנית: פיצוי על-כיפוף המובנה במשטחי התבנית, גיאומטריות חרוזים היברידיות שגורמות למתיחת פוסט-, ובמקרים מסוימים תחנות טבעה או פגיעה מחדש שדוחסות רדיוסים קריטיים כדי לנטרל שיפוע מתח שיורי. אין טכניקה אחת מספיקה ברמות החוזק הללו.
קוביות העברה וקווי לחיצה טנדם שולטים במרחב הזה מכיוון שלוחות BIW הם בדרך כלל נקודות ריקות גדולות הדורשות משיכה עמוקה ורצפי יצירה מרובי-שלבים. דרישות הטונה של העיתונות יכולות לעלות על 2,000 טון עבור פעולת עמוד B- בודדת, וכל משטח תבנית המגע עם הגיליון חייב להיות מתוכנן לאופי השוחק של פלדה לא מצופה או בציפוי אבץ- בעל חוזק גבוה-.
רכיבי שלדה ותושבת
רכיבי השלדה עוקבים אחר היגיון אחר. זרועות בקרה, סוגריים להרכבה, לוחות חיזוק וחבלים צולבים- הם בדרך כלל קטנים יותר, מיוצרים בנפחים גבוהים מאוד ודורשים סובלנות גיאומטרית הדוקה להרכבה, אך לעתים נדירות דורשים איכות משטח Class-A. זה המקום שבו החתמת קוביות מתקדמת מצטיינת.
כלי מתקדם יחיד יכול לנקב, ליצור, לכופף ולחתוך תושבת שלדה בסליל אחד רציף-מוזן בקצב של 30 עד 60 פעימות לדקה. האתגר ההנדסי עובר מניהול קפיצה חוזרת על חומר-חזק במיוחד לאופטימיזציה של פריסת הרצועות למינימום גרוטאות, שמירה על יישור תחנות הדוקה-ל-התחנות על פני מיליוני מחזורים, וניהול בלאי קוביות בתחנות ניקוב שבהן נחוצים תוספות{8}} של פלדה שוחקת.
עבור צוותים שעובדים על פני משפחות חלקים אלה, חשוב להחזיק שותף החתמה עם ניסיון בתהליך מתועד.YICHEN, למשל, תומך בצוותי הנדסה OEM, Tier-1 ו-Tier-2 עם תיאורי מקרה של הטבעה וייצור מתכת המתפרשים על חלקי מתכת מבניים ושלדה, ומספקים הפניות בעולם האמיתי לאופן שבו הנדסת קוביות מתורגמת לרכיבים מוכנים לייצור על פני מספר רב של תת-מערכות רכב.
EV-רכיבים ספציפיים המניעים את החדשנות
כלי רכב חשמליים הציגו קטגוריה חדשה לחלוטין של חלקי רכב המשתמשים בחיתוך ויצירת קוביות בדרכים שפלטפורמות ICE מסורתיות מעולם לא נדרשו. מארזי מגש סוללות הם אולי הדוגמה המשמעותית ביותר. ערכת סוללות יכולה לייצג 20 עד 25% ממשקל EV הכולל, מה שהופך את ארכיטקטורת המגש להזדמנות קלת משקל קריטית.
החתמת מגש סוללה פלדה-מקשה אחת דורשת תצורות ריקות ייחודיות. קליבלנד-Cliffs ו-AutoForm הדגימו גישה תפורה- של ריק מרותך (TWB) המשלבת AHSS לתחתית שטוחה (הגנה תת-רצפתית) עם פלדה בעלת חוזק- נמוך יותר בפינות ובדפנות שבהן מתרחש עיוות חמור. התבנית חייבת להתמודד עם תכונות חומר שונות בתוך ריק יחיד, לנהל את תנועת קו הריתוך- במהלך היצירה, ולהשיג שטוחות אוגן בטווח של 1.5 מ"מ על כל אורך המגש כדי לעבור את דרישות הבדיקה של-הדליפה. העיצובים הראשוניים הראו קפיצה חמורה ופיתול עד שהמהנדסים ביצעו אופטימיזציה של פריסת ה-TWB לתצורה בצורת hashtag{10} שהפחיתה את העיוות באזורי AHSS.
בתי מנוע וחילופי יציקות מבניות מאלומיניום מוסיפים מורכבות נוספת. אלומיניום-ארכיטקטורות EV אינטנסיביות דורשות מרווחים שונים (בדרך כלל 8-12% מעובי החומר לעומת 5-8% עבור פלדה), שימון מיוחד למאבק בהתפרצות ומהירויות היווצרות מותאמות שכן רגישות קצב המתח של האלומיניום שונה מפלדה. מכבשי סרוו, עם פרופילי תנועת ההחלקה הניתנים לתכנות שלהם, משודכים יותר ויותר עם קוביות אלה כדי לייעל את מהירות הדחף במהלך מהלך היצירה.
חלק משפחות ממופות למות סוג ואתגר הנדסי
הרשימה הבאה משלבת משפחות חלקי רכב נפוצות עם תצורת התבנית האופיינית שלהם והמכשול ההנדסי העיקרי שקובע הצלחה או כישלון:
- B-עמודים וחיזוקי עמוד A-(מתת העברה)- פיצוי קפיצה ל-980+ MPa AHSS הדורש ערימה מרובת-אמצעי נגד וטונאז' לחיצה גבוה.
- פנימיות דלת ומחבתות רצפה (מתת העברה)- ניהול עומק של ציור עמוק עם זרימת חומרים מבוקרת על פני שטחים ריקים גדולים.
- ברדסים, פגושים ולוחות גג (קו לחץ טנדם)- מחלקה-איכות משטח עם אפס פגמים גלויים לאחר צבע, הדורשת בקרת לחץ מדויקת של מחזיק ריק.
- תושבות הרכבה ולוחות חיזוק (מתה מתקדמת)- אופטימיזציה של פריסת רצועות למינימום גרוטאות ועקביות-במהירות גבוהה של ייצור על פני מיליוני מחזורים.
- מחברים וקליפסים חשמליים (מתג פרוגרסיבי)- סובלנות הדוקה על גיאומטריות קטנות ומורכבות עם חומרים דקים- המועדים להיווצרות כתמים.
- מארזי מגש סוללה (קוביית העברה או חבטה אחת גדולה-)- חומר לא דומה נוצר בחסרי TWB, בקרת קפיצה לשטיחות אוגן ודיוק מימדי-הוכחת דליפות.
- בתי מנוע ואיברים מבניים EV (מתת העברה)- מניעת התפרצות אלומיניום, מרווחי קוביות מותאמים ואופטימיזציה של מהירות יצירה במכבשי סרוו.
- זרועות בקרה וסוגרי מתלה (מתקדם או תבנית העברה)- עייפות-איכות יוצרות חיים עם תכונות מכניות עקביות על פני ריצות ייצור-בנפח גדול.
כל אחד מהצמדי החתך וחלקי הרכב הללו טומן בחובו סיכון כשל מובהק אם כלי העבודה מתוכננים באופן כללי ולא ייעודי-בנוי עבור החומר, הגיאומטריה וכוונת הייצור הספציפיים. הפער בין הידיעה לאיזה סוג תבנית מתאים לבין ציון הכלי הנכון עבור תוכנית נתונה הוא המקום שבו מסגרות החלטות הנדסיות הופכות הכרחיות.
כיצד לבחור את סוג תבנית הטבעה הנכון
לדעת אילו סוגי קוביות קיימים אינו דומה לדעת איזה מהם לציין עבור תוכנית נתונה. מהנדסים שטועים בהחלטה זו לא מבזבזים רק תקציב כלי עבודה. הם נועלים את הצוות שלהם במערכת ייצור שאו לא יכולה לפגוע ביעדי מחזור או לא יכולה ליצור את הגיאומטריה בכלל. מדריך מעשי לבחירת קוביות הטבעה מתחיל בשלושה משתנים: נפח, גיאומטריה וכלכלה. כל שיקול אחר נובע מאלה.
עוצמת קול וזמן מחזור כמנהלי התקן לבחירה ראשונית
נפח ייצור הוא המסנן הראשון. תבנית הטבעה מתקדמת הופכת-חסכונית כאשר הנפחים השנתיים מגיעים לכ-50,000 עד 100,000 יחידות, אם כי גיאומטריות פשוטות במיוחד יכולות להצדיק שימוש ב-30,000 יחידות. מתחת לסף הזה, ההשקעה בכלי עבודה לכל חתיכה היא אוסרנית, וייצור מבוסס-CNC או מתנות{11}}תחנות בודדות הגיוני יותר מבחינה פיננסית. קוביות העברה תופסות רמה דומה של נפח, אך משרתות חלקים גדולים מדי או נמשכים עמוק מדי לעיבוד רצועות{13}, מה שמצדיק בדרך כלל השקעה של 25,000 חלקים שנתיים או יותר.
זמן מחזור מרכיב את שאלת הנפח. מתלים פרוגרסיביים פועלים בקצב של 200 עד 600 או יותר פעימות לדקה עבור חלקים קטנים, ומייצרים רכיבים מוגמרים בזרימה רציפה. מערכות העברה פועלות בקצב של 12 עד 30 פעימות לדקה בהתאם לגודל החלק ותצורת המכבש. כאשר אתה בוחן כיצד לבחור סוג תבנית הטבעה, שאל את זה: האם הדרישה השנתית לנפח מצדיקה את פרמיית המהירות של כלי עבודה פרוגרסיביים, או שגיאומטריית חלקים מאלצת אותך לבצע קצבי העברה ללא קשר ליעדי נפח?
גיאומטריית חלק ומגבלות חומר
הכרך לבדו אינו מכתיב את התשובה. תושבת של 200,000 יחידות עם עיקולים רדודים שייכת לכלי פרוגרסיבי. דלת פנימית של 200,000 יחידות עם עומק משיכה של 150 מ"מ לא עושה זאת, מכיוון שרצועת הנשא לא יכולה להכיל את זרימת החומר מבלי להיקרע.
הגורמים הגיאומטריים המכריעים כוללים עומק שרטוט ביחס לקוטר הריק, מספר שלבי היצירה הנדרשים, מידות הריק הכוללות, והאם החלק זקוק לתכונות במספר מישורים. חלקים עם עומקי משיכה העולה על 25 עד 50 מ"מ או הדורשים יותר מחמישה עד שישה שלבי יצירה נודדים בדרך כלל לעבר תצורות העברה או טנדם. חלקים שטוחים שצריכים רק פעולות חיתוך ופירסינג מתאימים למות מורכבות ללא קשר לנפח.
דרגת חומר מציגה אילוץ נוסף. AHSS מעל 780 MPa דורש נפח עיתונות גבוה יותר, בקרת מרווחים הדוקה יותר ושלבי גיבוש נוספים לניהול קפיצה לאחור. אלומיניום דורש מרווחים מותאמים ומהירויות יצירה איטיות יותר כדי למנוע התפרצות. שני החומרים מצמצמים את טווח תצורות כלי ההטבעה והמות הקיימות בהשוואה לפלדה עדינה.
שיקולי תקציב, זמן אספקה וגמישות
תוכנית אב טיפוס ותוכנית{0}}ייצור דורשות היגיון השקעה שונה מהותית. מתנות אב טיפוס מפושטות בכוונה, בנויות מחומרים רכים יותר, ומיועדות למאות עד כמה אלפי חלקים. הם קיימים כדי לאמת גיאומטריה, לא כדי לשרוד 500,000 מחזורים. התחייבות לתקציב כלי ייצור בדרגת-ייצור לפני השלמת אימות העיצוב יוצרת חשיפה יקרה לעיבוד חוזר, מכיוון ששינוי בשלב{7}}הנדסי מאוחר בתבנית פרוגרסיבית יכול לעלות חצי ממחיר הכלי המקורי.
התאם את ההשקעה בתבנית לערך הייצור במחזור החיים. קובייה שעולה פי שלושה יותר אבל מספקת פי עשרה מהנפח ב-עשירית מהעלות של החתיכה אינה יקרה. זו הבחירה הרציונלית היחידה.
זמן ההובלה גם משפיע. מתות פרוגרסיביות דורשות 12 עד 20 שבועות לתכנון, עיבוד והפעלה. תווי העברה נמשכים 16 עד 24 שבועות. עיבוד קו טנדם יכול לעלות על 30 שבועות. אם תזמון התוכנית אינו יכול להתאים לחלונות אלה, כלי עבודה פשוטים יותר עם תפנית מהירה יותר עשוי להיות הנתיב היחידי שיש להשקה, גם אם-הכלכלה לטווח ארוך מעדיפה הגדרות מורכבות יותר.
מטריצת החלטה: התאמת מאפייני חלק לסוג המות
| חלק מאפיין | מת פרוגרסיבי | העברה למות | מתחם מת | קו טנדם |
|---|---|---|---|---|
| גודל קטן (מתחת ל-300 מ"מ) | אִידֵאָלִי | אפשרי אבל לא יעיל | אידיאלי עבור חלקים שטוחים | לא מתאים |
| גודל גדול (מעל 500 מ"מ) | לא בר ביצוע | אִידֵאָלִי | לא בר ביצוע | אִידֵאָלִי |
| משיכה עמוקה (מעל 50 מ"מ) | לא בר ביצוע | אִידֵאָלִי | לא בר ביצוע | אִידֵאָלִי |
| פרופיל שטוח, תכונות חיתוך בלבד | אֶפשָׁרִי | מוגזם | אִידֵאָלִי | מוגזם |
| נפח שנתי מעל 100K | אִידֵאָלִי | טוֹב | טוֹב | טוֹב |
| נפח שנתי מתחת ל-25K | לא מוצדק | שׁוּלִי | מוּצדָק | לא מוצדק |
| AHSS (780+ MPa) | קיימא עם תוספות קרביד | אידיאלי (שליטה מרובה-שלבים) | מוגבל לריקון | אִידֵאָלִי |
| סגסוגת אלומיניום | בר-קיימא עם פקדים צורמים | אידיאלי (דרושה בקרת מהירות) | בַּר חַיִים | אידיאלי עם מכבש סרוו |
| שיעור-נדרש משטח | לא מתאים | אֶפשָׁרִי | לא ישים | אִידֵאָלִי |
כיצד סוג הלחיצה מגביל או מאפשר עיצוב תבנית
התבנית האוטומטית אינה פועלת בבידוד. זה מתפקד בתוך מכבש, וסוג המכבש הזה מרחיב או מגביל את מה שהכלי יכול להשיג. מכבש מכאני קונבנציונלי מספק פרופילי מהלך קבועים במהירות גבוהה, מה שהופך אותו לברירת המחדל עבור פעולות מתקדמות. אבל הוא לא יכול לכוונן את מהירות האיל באמצע-מהלומה או לשהות במרכז המת התחתון.
מכבש הידראולי מספק טונאז' מלא בכל נקודה במכה ויכול להחזיק ללא הגבלת זמן תחת לחץ, מה שהופך אותו לאידיאלי עבור ציור עמוק ועיצוב מורכב שבו החומר צריך זמן לזרום. עם זאת, המהירות המקסימלית מגיעה בדרך כלל ל-30 פעימות לדקה, מה שמגביל את התפוקה עבור תוכניות-בנפח גבוה.
מכבשי סרוו-מכניים מגשרים על הפער הזה. הם מאפשרים תנועת החלקה ניתנת לתכנות: האטה דרך אזורי היווצרות קריטיים, האצה דרך חלקים ללא מגע של-מגע, והשהייה קצרה בתחתית כדי להפחית קפיצה חוזרת בחומרים בעלי מתיחה- גבוהה. מכבש סרוו יכול להאריך את חיי הכלי על ידי הפחתת הטונאז' ההפוכה (הצמדה-דרך) בעת יצירת פלדה בעלת חוזק- גבוה, והוא פותח את הדלת לעבודה עם סגסוגות תובעניות יותר שיכריעו את המכבשים המכניים במהירות קבועה-. כאשר המדריך לבחירת קוביות הטבעה שלך מצביע לכיוון AHSS או אלומיניום, בחירת הלחיצה אינה נפרדת מבחירת התבנית. הם מערכת משולבת.
התקנת המסגרת הזו, יישור נפח, גיאומטריה, חומר, תקציב ויכולת לחיצה למפרט קוהרנטי, קובע אם הקוביה מצליחה מהפגיעה הראשונה או דורשת חודשים של עיבוד חוזר יקר. אבל אפילו קובייה שצוינה בצורה מושלמת עדיין תלויה במה שקורה בשלב ההנדסה הדיגיטלית לפני חיתוך פלדת כלי כלשהו.
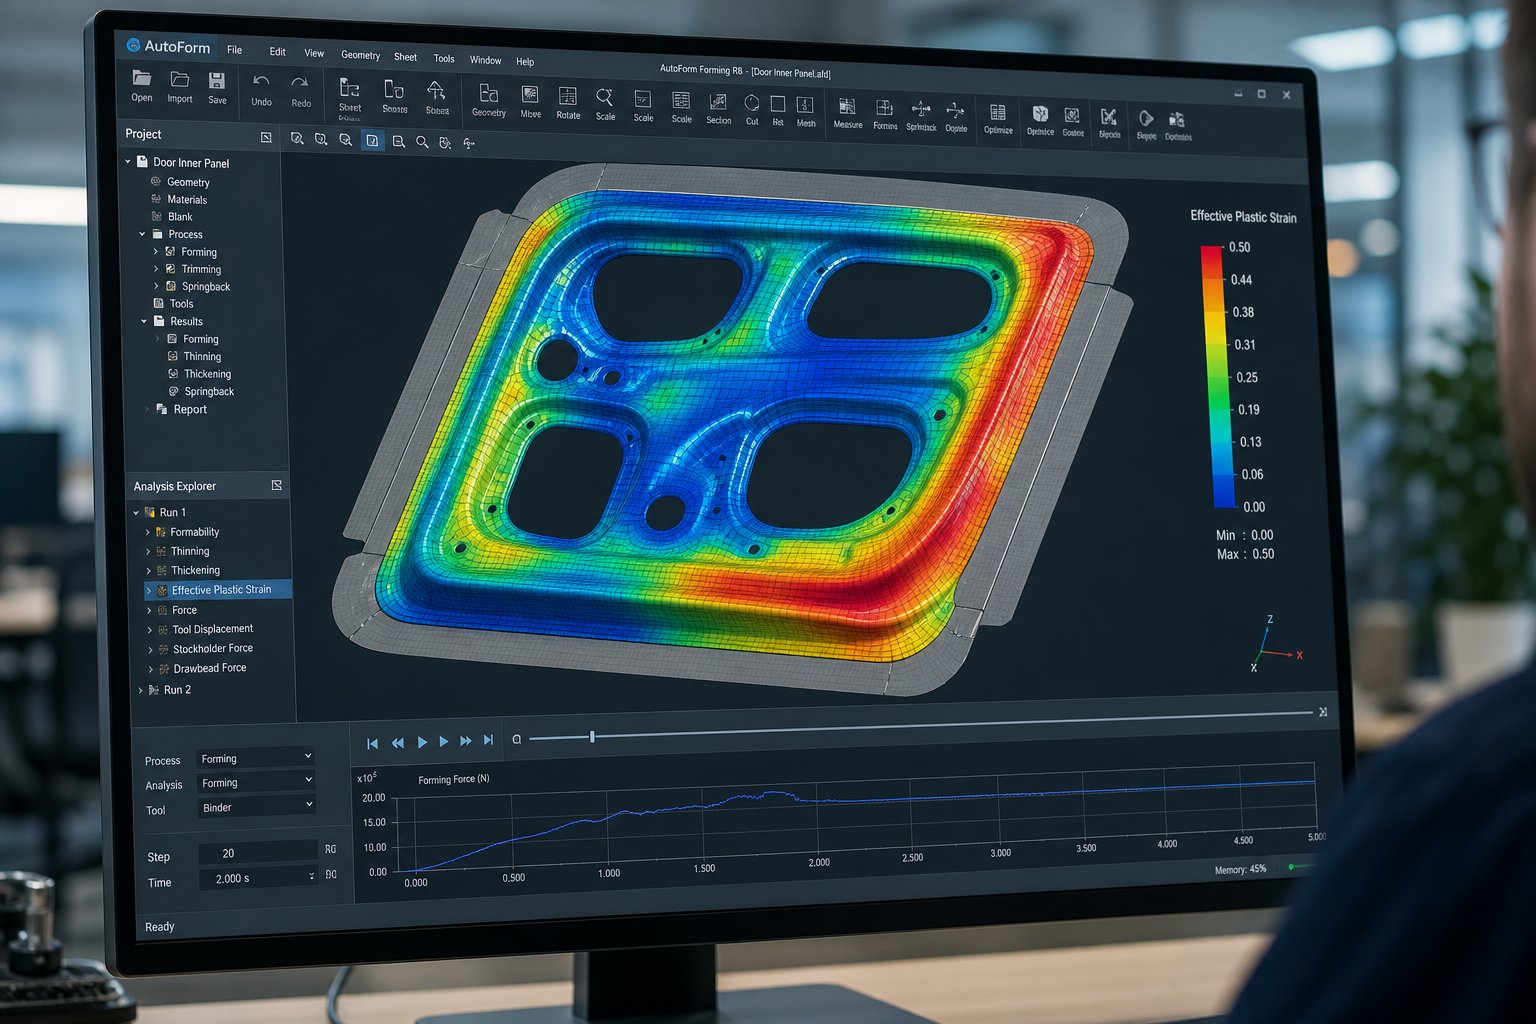
סימולציה דיגיטלית והנדסת מות וירטואליות
מפרט קוביות שנראה ללא רבב על הנייר עדיין יכול להיכשל בצורה מרהיבה במכה הראשונה שלו. פיצולים מופיעים ברדיוסי ציור שנראו שמרניים. נוצרים קמטים באזורי אוגן שהיו כביכול תחת לחץ נאות של מחזיק ריק. Springback דוחף פאנל מבני 4 מ"מ מחוץ לסובלנות כאשר החלון המקובל הוא 0.5 מ"מ. לא מדובר בכשלים אקראיים. אלו תוצאות צפויות שסימולציית חותמת הטבעה יכולה לזהות ולפתור חודשים לפני עיבוד פלדת כלי כלשהו.
שלב ההנדסה הדיגיטלית בין הקפאת תכנון התבנית לבין הבנייה הפיזית הוא המקום שבו רוב כשלי הייצור-נתפסים או נוצרים. צוותים שמשקיעים באימות וירטואלי קפדני חותכים את לולאות הניסוי שלהם באופן דרמטי. צוותים המדלגים או מקצרים את השלב הזה משלמים על כך בעבודות חוזרות, תיקוני ריתוך ועיכובים בהשקות.
גיבוש סימולציה וניתוח היתכנות
תוכנת הדמיית עיצוב מתכת מודרנית משתמשת בניתוח אלמנטים סופיים (FEA) כדי לשכפל באופן דיגיטלי את מה שקורה כאשר ריק מתכת מתכת מגע עם משטחי התבנית תחת טונאז' העיתונות. התוכנה מחברת את החסר לאלפי אלמנטים נפרדים, מקצה תכונות חומר (חוזק תפוקה, התנהגות התקשות מתח, אניזוטרופיה), ועוברת את תהליך היצירה בשלבי זמן מצטברים. בכל תוספת, הוא מחשב מתח, מתח, שינוי בעובי ותנאי מגע על פני כל משטח החלק.
מה זה מגלה? תאר לעצמך שאתה מעצב תבנית העברה לחיזוק עמוד B- בפלדה דו-פאזית של 980 MPa-. ההדמיה מראה דילול העולה על 25% ברדיוס מעבר, ומציב את האזור הזה מעל עקומת הגבול היוצר. זה פיצול חזוי. באותה ריצה, מתחי דחיסה מצטברים באוגן לא נתמך, מה שמעיד על סיכון לקמטים. שתי הבעיות נראות על המסך לפני כתיבת תוכנית עיבוד בודדת.
גישה פרואקטיבית זו היא בדיוק מהזרימות עבודה וירטואליות של ניסוי קוביותנועדו לבצע: לזהות ולפתור פגמים פוטנציאליים במהלך שלב התכנון ולא במהלך ניסיון פיזי, כאשר התיקונים הופכים-לצורכים זמן ויקרים. סימולציה מאפשרת למהנדסים לבדוק צורות ריקות שונות, לצייר תצורות חרוזים, כוחות מחזיק ריקים ומהירויות לחיצה בשעות ולא בשבועות, תוך איטרציה דיגיטלית עד שחלון התהליך יציב.
פיצוי קפיצה בעיצוב פנים
Springback הוא התאוששות אלסטית. כאשר המכבש נפתח וכוחות היווצרות משתחררים, מתכת המתכת קופצת חלקית חזרה אל מצבה השטוח המקורי. בפלדה עדינה, סטייה זו עשויה להיות 1 עד 2 מעלות על זווית אוגן. ב-980 MPa AHSS, הוא יכול להגיע ל-8 עד 12 מעלות, עם פיתול נוסף וסלסול קיר המעוותים את כל החלק מעבר לסבילות ההרכבה.
תבנית הטבעת פיצוי קפיצה אינה פשוט מהווה את החלק לגיאומטריה נומינלית. הוא מתגבש בכוונה-, מכופף משטחים מעבר למיקום היעד שלהם בכמות מחושבת, כך שלאחר התאוששות אלסטית, החלק נרגע לצורה הנכונה. זה נשמע פשוט באופן עקרוני. בפועל, זה דורש לולאות סימולציה איטרטיביות שבהן התוכנה מנבאת סטיית קפיצה, משנה את משטחי התבנית בכיוון ההפוך, מדמה מחדש ובודקת התכנסות.
שינוי פני השטח הוא טכניקת הליבה. הגיאומטריה של פני התבנית מוזזת על ידי שדה וקטור הנגזר מחיזוי הקפיצה, למעשה דוחף כל נקודה על פני הכלי בהיפוך של טעות הממד החזויה שלה. שימוש בגישות מתקדמותשדות וקטורים מבוססי CAE-כדי להגדיר התאמת צומת אחד-ל-אחד בין משטח ה-CAD הנומינלי לבין הגיאומטריה המתוגמלת, מה שמבטיח משטחי כלים חלקים וניתנים לייצור גם כאשר דפוסי קפיצה מורכבים. מתודולוגיה זו פועלת הן עבור פיצוי וירטואלי במהלך התכנון והן עבור פיצוי מבוסס-סריקה במהלך ניסיון פיזי, כאשר ענן סרוק של-נתוני-נקודות מהטבעות בפועל מניע את תיקוני השינוי.
איטרציות פיצוי מרובות אופייניות. מעבר ראשון עשוי להפחית את החזרה מ-4 מ"מ ל-1.5 מ"מ. מעבר שני מביא אותו מתחת ל-0.8 מ"מ. המטרה היא דיוק נטו-בצורה לאחר פתיחת המכבש, לא במהלך מהלך היצירה עצמו.
ניסיון וירטואלי ואופטימיזציה של תהליכים
סימולציית חותמת מתרחבת מעבר לבדיקות היתכנות של-פעולה בודדת. ניסוי וירטואלי מלא משכפל את מערכת החומרים-של-העיתונות כתאומים דיגיטליים: כל פעולת יצירה ברצף, עם קפיצה ביניים בין תחנות, פעולות חיתוך וקפיצה אחרונה לאחר הפגיעה האחרונה. מהנדסים יכולים להעריך כיצד שינויים בתחנה אחת מתפשטים במורד הזרם, דבר שקשה מאוד לאבחן בקו עיתונות פיזי.
גישת התאומים הדיגיטליים הזו מאפשרת אופטימיזציה של משתנים שיקר להתאמה פיזית:
- צייר את הגיאומטריה והמיקום של החרוזים- שולט בזרימת החומר לתוך חלל התבנית, מונע קמטים (מעט מדי ריסון) וגם פיצולים (ריסון רב מדי).
- צורה וגודל ריקים- קו מתאר אופטימלי מפחית גרוטאות, מבטל סדקים בקצוות ומבטיח מספיק חומר לפעולות איגן.
- פרופיל כוח מחזיק ריק- כוח משתנה במהלך המהלך מנהל את קצב הזנת החומר בשלבים שונים של עיוות.
- מהירות לחץ ותנועת החלקה- קריטי במיוחד עבור יישומי מכבש סרוו שבהם מהירות הדחף דרך אזור היצירה משפיעה על רגישות קצב המתח באלומיניום וב-AHSS.
ניתוח חוסן התהליך מוסיף שכבה נוספת. על ידי הפעלת הסימולציה על פני מגוון של וריאציות של מאפייני החומר (סובלנות עובי, פיזור חוזק תפוקה, שינויים במקדם חיכוך), המהנדסים מזהים אם חלון התהליך רחב מספיק כדי לסבול וריאציות בעולם האמיתי-או אם הוא יפיק דחיות בכל פעם שמאפיינים של סליל נכנסים משתנים מעט.
תפוקות סימולציה מפתחות שכל מהנדס מותש צריך להעריך
ריצת סימולציה בודדת יוצרת מערך נתונים עשיר. לדעת אילו תפוקות חשובות ומה הן מצביעות, זה מה שמפריד בין צוותי הנדסה מנוסים מאלה שפשוט "מריצים את התוכנה" מבלי לחלץ מסקנות מעשיות:
- יצירת דיאגרמות מגבלה (FLD)- צייר מתח עיקרי ומינורי בכל אלמנט כנגד עקומת הכשל של החומר. אלמנטים מעל העקומה מצביעים על פיצול סיכון. אלמנטים באזור הדחיסה מצביעים על נטייה לקמטים.
- מפות דילול- הצג אחוז הפחתת עובי על פני החלק. ערכי סף קריטיים משתנים בהתאם לחומר, אך דילול מעבר ל-20-25% ב-AHSS מעיד בדרך כלל על כשל קרוב.
- קווי מתאר סטיית קפיצי- דמיין שגיאת מימד לאחר התאוששות אלסטית, המוצגת בדרך כלל כמרחק צבע- ממופה מהגיאומטריה הנומינלית. מנחה את אסטרטגיית הפיצוי ומזהה אזורים הזקוקים לפעולות השבתה מחדש.
- מחווני קמטים- זהה אזורים שבהם מתח הלחיצה עולה על סף ההתכווצות של החומר, תוך חיזוי גלי משטח או קפלים שעלולים לא להשתטח בפעולות הבאות.
- חלוקת לחץ מגע- חושף היכן משטחי התבנית חווים את העמסת הבלאי הגבוהה ביותר, ומודיע על החלטות לגבי ציפויים משטחים ומיקום תוספות.
- צייר-במפות- עקוב אחר כמות החומר הזורם פנימה מהקצה הריק במהלך הצורה. חוסר התאמה בין ההגרלה החזויה והממשית-הוא אבחון ראשוני כאשר תוצאות הניסוי הפיזי חורגות מהסימולציה.
מדוע אפיון החומר קובע את דיוק הסימולציה
כל פלט המפורט לעיל אמין רק כמו נתוני החומר שמזינים את המודל. תוצאות בדיקת מתיחה סטנדרטיות (תפוקה, UTS, התארכות) אינן מספיקות להדמיית קוביות הטבעה-בנאמנות גבוהה. תחזיות מדויקות דורשות עקומות התקשות מלאות על פני קצבי עקה, פרמטרים של פני שטח התפוקה הלוכדים אנזוטרופיה כיוונית (ערכי r-Lankford ב-0, 45 ו-90 מעלות), ומקדמי חיכוך הנמדדים תחת לחצים ומהירויות מגע מציאותיות.
אתגר זה מתעצם עבור AHSS וסגסוגות אלומיניום. פלדות דו-פאזיות- מגלות התנהגות התקשות מורכבת שבה מרטנזיט ופריט עיוותים בקצבים שונים. סגסוגות אלומיניום מציגות רגישות לשיעור מתח חזק ומאפייני חיכוך שונים מאשר פלדה. כאשר צוותי סימולציה משתמשים בכרטיסי חומר גנריים במקום בנתונים ספציפיים-לציונים, תחזיות החזרה שלהם יכולות לסטות ב-30 עד 50% מהמציאות הפיזית, מה שהופך את אסטרטגיית הפיצוי כולה ללא אמינה.
השקעה באפיון חומר נכון, כולל מבחני בליטה, מבחני חיכוך ונתוני טעינה מחזוריים עבור דוגמנות קפיצה, אינה חידוד אופציונלי. זה הבסיס שהופך את הנדסת הקוביות הווירטואליות לאמינות מספיק כדי לצמצם את הניסוי הפיזי משבועות של איטרציה לימי אישור.
כמובן, אפילו הסימולציה המדויקת ביותר עדיין מייצרת תחזית וירטואלית. ברגע שפלדה פיזית פוגשת כלי עבודה פיזיים במכבש אמיתי, צצים משתנים חדשים שאף דגם לא תופס בצורה מושלמת. המעבר הזה מביטחון דיגיטלי לאימות פיזית הוא המקום שבו מתודולוגיית הניסוי קובעת אם ההבטחה המדומה מתורגמת למציאות הייצור.
ניסיון למות, אימות ואישור ייצור
סימולציה הבטיחה חלון תהליך חזק. בניית התבנית עקבה אחר גיאומטריית CAD בתוך סובלנות עיבוד. עם זאת, הפאנל הראשון מהמכבש מציג פיצול ברדיוס המשיכה וסטיית קפיצה של 3 מ"מ על האוגן הקריטי. מה קרה? תהליך ניסיון החתימה הוא המקום שבו תחזיות דיגיטליות פוגשות את המציאות הפיזית, וזה השלב שבו רוב כשלי הייצור-נפתרים או מובילים לעיכובים יקרים.
ניסיון זה לא אירוע בודד. זהו רצף מובנה של שלבי אימות מתגברים, כל אחד עם קריטריוני קבלה מוגדרים ולולאות משוב מתקנות. צוותים שמתייחסים לזה כאל רשמיות שיגור מאוחר. צוותים המהנדסים את מתודולוגיית הניסוי שלהם באותה קפדנות כמו השקת עיצוב התבנית שלהם בזמן.
תהליך התנסות והערכת פאנל
תהליך ניסיון החתלה מתחיל ברגע שהכלי המושלם מגיע למכבש הניסוי. פעולת-מכה ראשונה מייצרת את הלוח המוטבע הראשוני בטונאז' מופחת ובמהירות איטית, ומאפשרת למהנדסים להעריך יכולת צורה גסה מבלי להסתכן בנזק קטסטרופלי לכלי. אתה מחפש פיצולים ברורים, קמטים חמורים או חוסר יישור גס בין חצאי הכלים העליונים והתחתונים.
לאחר -תיקוני לחיצה ראשונים, הקובייה עוברת לניסוי קו-בית במכבש הייצור (או לחיצה התואמת את מפרטי הייצור בטון, גודל מיטה ותנועת החלקה). שלב זה חשוב מכיוון שמאפייני הסטת הלחיצה, חיזוק השטיחות והמקביליות של כבש כולם משפיעים על ביצועי הקובייה. כלי שפועל בצורה נקייה על מכבש ניסיון נוקשה יכול לייצר סטיות ממדים בקו ייצור עם התאמה מבנית שונה.
חידוד עוקב לאחר מכן. כל לולאת ניסוי מייצרת לוחות לדוגמה שנמדדים, מוערכים ומשווים מול תחזיות סימולציה. כְּמוֹהערות FormingWorld, תיקו תואם-בין סימולציה לתוצאות פיזיות הוא אבחון ראשוני. אם זרימת החומר לתוך חלל התבנית שונה מהערכים החזויים, הריסון האפקטיבי מפני חרוזים, לחץ מקשר וחיכוך אינו משכפל את הכוונה המהונדסת, וחקירת הסיבה-שורשית מתחילה שם.
קריטריוני אימות ואבני דרך לאישור
פאנל שנוצר ללא פיצולים אינו מאושר אוטומטית. תקני אימות הרכב דורשים העברת ערימה של קריטריונים לפני חתימת הייצור-:
- התאמה ל-GD&T- מכונת מדידת קואורדינטות (CMM) או סריקה תלת-ממדית אופטית מאמתת כל מימד קריטי מול ציור החלק. סובלנות אופיינית ללוחות BIW נעים בין +/- 0.5 מ"מ על משטחים מתאימים ל-+/- 1.0 מ"מ על אוגנים לא-קריטיים.
- הערכת איכות פני השטח- לכיתה-A לוחות, סקילה (הנחת אבן שמן על פני השטח) ובדיקת Abralux (בדיקת אור מוברש-) חושפות נקודות נמוכות, סימני כיור וגלי משטח בלתי נראים לעין בלתי מזוינת. פגמים אלו הופכים גלויים לאחר צביעה ואינם מקובלים על לוחות חיצוניים.
- לימודי יכולת תהליך- הפעלת 30 או יותר לוחות עוקבים ומדידת ממדים קריטיים קובעים מדדי Cp ו-Cpk. רוב יצרני ה-OEM דורשים Cpk של 1.33 ומעלה לכל הפחות, כאשר 1.67 מועדף עבור -מימדים קריטיים בטיחותיים. Cpk מתחת לסף פירושו שהתהליך מייצר יותר מדי חלקים-מתוך-מפרט גם כאשר הממוצע מרוכז.
- פרוטוקולי חתימה- של OEM- תהליך אישור חלקי ייצור (PPAP) או חבילות הגשה מקבילות מתעדות אישורי חומר, דוחות ממדים, נתוני יכולת ודיאגרמות זרימת תהליכים. רק לאחר סקירת תיעוד מלאה, ה-OEM משחרר את התבנית לשימוש בייצור.
איכות הניסוי קובעת ישירות את עיתוי השקת הייצור והעלות. כל לולאת ניסוי נוספת מוסיפה שבועות לציר הזמן של התוכנית והוצאות עיבוד חוזרות של עשרות אלפים, בעוד שכל בעיה לא פתורה בשלב זה הופכת לפגם ייצור חוזר.
ניסיון רגיל-ל-רצף אישורים
תהליך אישור תבנית ההחתמה עוקב אחר התקדמות מוגדרת. בעוד שאבני דרך ספציפיות משתנות לפי OEM, הרצף הבסיסי עקבי בכל התעשייה:
- משלוח מתות ובדיקה מכנית- ודא שבניית התבנית תואמת את כוונת התכנון: בדוק את מידות העיבוד, מרווחי הכוונה, עומסי הקפיצים ומומנט המחבר.
- פגיעה- ראשונה בטונה מופחתת- הפק פאנלים ראשוניים בקיבולת עיתונאים של 50-70% כדי להעריך יכולת צורה גולמית ולזהות בעיות עיקריות לפני הפעלה מלאה.
- התאמה נקודתית וכחול-- יש למרוח תרכובת כתמים (כחול פרוסי) כדי לוודא מגע אחיד בין משטחי התבנית לפח. התאם בטחינה ידנית עד שהמגע יעלה על 80% בכל אזורי היצירה הקריטיים.
- עלייה מתקדמת בטונאז'- הגדלת נפח ייצור מלא תוך מעקב אחר פיצולים, דילול יתר או פגמים פני השטח בכל תוספת.
- ניסיון קו-ביתי- הפעל את התבנית על קו מכונת הייצור בפועל כדי ללכוד אינטראקציות ספציפיות של לחיצה-, מהירות ומערכת הזנה.
- הערכת מימד ומדידה חזרה- CMM או סרוק את כל התכונות הקריטיות. השווה מול נומינלי והחל תיקוני פיצויים כאשר הסטיות חורגות מהסובלנות.
- ביקורת איכות פני השטח- אבן ובדוק לוחות Class-A. זהה ותקן נקודות נמוכות, עיוות פני השטח וסימני קוביות באמצעות התאמה של פוליש או גיאומטריה.
- הפעלת יכולת תהליך- הפק אצווה מובהקת סטטיסטית (בדרך כלל 30-300 חלקים) במהירות ייצור ומדוד Cp/Cpk לפי מאפייני מפתח.
- הגשת PPAP ואישור OEM- ארוז את כל הנתונים, שלח לבדיקת לקוחות וקבל חתימה רשמית-על אישור שימוש בייצור.
בעיות ניסיון נפוצות ופעולות תיקון
אפילו מתים מדומים-טובים נתקלים בבעיות במהלך אימות פיזי. ההבדל בין ניסיון מוצלח לספירלת-עבודה חוזרת של חודשים הוא באיזו מהירות הצוות מאבחן את הסיבות השורשיות ומפעיל את הפעולה המתקנת הנכונה.
פיצוליםמופיעים כשברים באזורי מתח גבוהים-, בדרך כלל ברדיוסי משיכה או באזורי מעבר. פעולות תיקון כוללות הגדלת רדיוסי התבנית, הוספת חרוזי משיכה כדי להפנות מחדש את זרימת החומר, התאמת גודל ריק, או ליטוש וציפוי מחדש של משטחי חיכוך- גבוהים. אם המיקום המפוצל תואם תחזיות סימולציה, המודל הדיגיטלי כבר מכיל את התשובה. אם לא, לכלי הפיזי עשויות להיות חריגות מכוונת התכנון הדורשות בדיקה.
קמטיםנובע מלחץ לא מספיק של מחזיק ריק או זרימת חומר מוגזמת לאזורים שאינם נתמכים. תיקוני זיהוי, נפח קלסר מוגבר או הוספת רפידות לחץ מקומיות פותרים את רוב המקרים. קמטים חמורים באזורי אוגן עשויים לדרוש ריתוך ו-עיבוד מחדש של משטחי התבנית כדי להוסיף תכונות ריסון חומרים.
סטיית קפיצהמעבר לדרישות הסובלנות למות הפנים פיצוי. המהנדסים סורקים את החלק בפועל, משווים לנומינליים ומפעילים וקטורים מורפינג הפוך על משטחי התבנית. זה מצריך בדרך כלל ריתוך חומר על גבי אזורים-תתתים ועיבוד-מחודש לגיאומטריה מפוצה. איטרציות מרובות שכיחות עבור חלקי AHSS.
פגמים פני השטחכגון סימני קוביות, שריטות או נקודות נמוכות, עקבו אחר הפרעות מגע, ליטוש לא מספיק או נקודות גבוהות מקומיות על פני הכלי. כתמים עם תרכובת מגע מזהה את האזורים הפוגעים, אשר לאחר מכן טוחנים, מלוטשים או מלופפים עד להשגת מגע אחיד בלוח.
המהירות והעלות של פתרון הבעיות האלה תלויות במידה רבה ביכולות של חנות המיתרים-. מתקן עם מכונות ניסוי משלו, מעבדת CMM ויצרני מתנות מיומנים יכול לעבוד תוך ימים. כזה ששולח כלים למקומות ניסיון חיצוניים מפסיד שבועות לכל לולאה. זו הסיבה שתשתית ניסוי היא לא מחשבה שלאחר מכן אלא יכולת ליבה שמפרידה בין תוכניות קוביות יעילות לתכניות בעייתיות, וגורם קריטי בעת הערכה על איזה שותף ייצור לסמוך על השקעת כלי העבודה שלך.
תחזוקה, מצבי תקלה וניהול מחזור חיים
קובייה שעוברת ניסיון ומקבלת אישור ייצור אינה נכס מוגמר. זוהי תחילתו של מחזור חיים הנמדד במיליוני תנועות לחיצה, כאשר כל מחזור משפיל את קצוות החיתוך, מתעייף רדיוסים לחוצים ולובש את משטחי ההנחיה בהדרגה. ההבדל בין כלי שמספק את מלוא נפח הייצור המיועד שלו לכזה שנכשל באופן קטסטרופלי באמצע-ריצה מסתכם בהחתמת משמעת תחזוקת המות. עם זאת, רוב החנויות משלבות תחזוקה עם תיקון, מגיבות לכשלים במקום מונעות אותם.
כמומחה להנדסה ארט הדריקמבדיל בצורה ברורה: אם הפעילויות היומיומיות שלך כוללות תיקון רפידות שבורות, ריתוך חלקים פגומים לאחר נפילת דיבלים, או חפירת חלקים תקועים מקוביית משיכה, כלומר תיקון. תחזוקה מונעת אמיתית כוללת חידוד חלקי חיתוך לפי לוח הזמנים, בדיקת בלאי לפני שהוא גורם לפגמים והחלפת רכיבים לפני שמחזור החיים הצפוי שלהם מסתיים. הפעלת תוכנית לתיקון קוביות במסווה כתחזוקה מבטיחה מוות מוקדם של כלי עבודה.
לוחות זמנים לתחזוקה מונעת ונקודות בדיקה מרכזיות
תחזוקה אפקטיבית של תבנית הטבעה פועלת במרווחי ספירה-, לא בזמן קלנדרי. קובייה הפועלת 40 חבטות בדקה בלוח זמנים של שתי-משמרות צוברת בערך 38,000 פגיעות ביום. בתוך שבוע, כלומר מעל 190,000 מחזורים של לחץ מכני על כל קצה חיתוך, תותב מוביל וקפיץ. תזמון בדיקות לפי תאריך במקום פעימות מצטברות מתעלם לחלוטין מהנהג הבלאי בפועל.
המרווחים המבוססים על-ספירת-שבץ משתנים לפי חומרת הפעולה. תחנות השחרה וניקוב במתות פרוגרסיביות צריכות בדרך כלל להשחיז כל 50,000 עד 150,000 פעימות בעת עיבוד פלדה עדינה, ירידה ל-20,000 עד 60,000 פעימות עבור ציוני AHSS. תחנות גיבוש נשחקות באופן הדרגתי יותר אך זקוקות לבדיקת משטח ואימות מערכת סיכה במרווחים דומים. יש למדוד פינים ותותבים מובילים עבור גידול מרווח כל 250,000 עד 500,000 פעימות, כאשר ההחלפה מופעלת כאשר המרווח חורג מהמפרט התכנון ב-0.02 מ"מ או יותר.
נקודות בדיקה מרכזיות במהלך תחזוקה מתוכננת כוללות:
- מצב חדשני- בדוק את כל קצוות האגרוף והכפתורים לגבי גובה הקוצים בחלקים המוטבעים. כאשר הקוץ עולה על 0.1 מ"מ (תלוי בחומר), ההשחזה מגיעה באיחור. השתמש בגלגל השחזה הנכון עבור דרגת פלדת הכלי, מכיוון שגלגלים עמוסים גורמים להצטברות חום שמרככת או סדקת חלקים שהוקשו.
- שלמות אביב- בדוק את גלילי החנקן לאובדן לחץ ואת קפיצי הסליל לאיתור שבר עייפות. החלף לפני שמחזור החיים הצפוי מסתיים. אם קפיצים נשברים שוב ושוב במרווחים קצרים, הסיבה העיקרית היא ככל הנראה בעיית תכנון כגון סטייה מוגזמת מעבר לקצב האפקטיבי.
- בלאי רכיבי מדריך- מדוד פינים-ל-מרווח התותב עם מדדי תקע. משחק מוגזם גורם לאי-יישור-של אגרוף-שמאיץ את התמוטטות הקצוות ויוצר קוצים.
- אבטחת מחברים- בדוק אם כל הברגים אטומים. חפש פיני דיבל חסרים או משוחררים המאפשרים העברת קטע תחת עומסי הטבעה.
- מצב פני השטח- בדוק את רדיוסי היווצרות, לוחות בלאי ומשטחי פקה עבור סימני צריבה, כתמים או פגיעה בציפוי. לטחון מחדש ולציף מחדש לפני העברת נזק פני השטח לחלקים מוטבעים.
- מערכת סיכה- ודא שב-תעלות הסיכה ברורות, החרירים אינם סתומים וחומר הסיכה מגיע לכל אזורי מגע החיכוך הגבוהים-. מגע יבש מאיץ באופן אקספוננציאלי את הבלאי החריף והשוחק כאחד.
- פינוי שבלולים ופסולת- נקה את כל מעברי הקלעים, חורי הנפילה ותעלות הגרוטאות. הצטברות שבלול גורמת למשיכת שבלול, מה שמוביל להתרסקות מתים ושבירת אגרוף.
לאחר כל טיפול, ייבש את התבנית לחלוטין כדי למנוע חלודה על משטחי קרקע מדויקים-, ודא שכל מגני הבטיחות נמצאים במקומם, ותעד את העבודה שבוצעה עם קריאת מונה המהלכים הנוכחית. תיעוד זה בונה את היסטוריית השירות המאפשרת ניתוח כשלים עתידי.
מצבי כשל נפוצים ואבחון סיבת שורש
מצבי כשל במות הטבעה מתחלקים לקטגוריות נפרדות, כל אחת עם חתימות חזותיות שונות וסיבות שורש שונות. התייחסות לכל כישלון באותו אופן, נניח, פשוט על ידי חידוד מחדש ותקווה לטוב, מבטיחה הישנות. גישת ניתוח כשל מובנה מתחילה בזיהוי איזה מצב קיים לפני קפיצה לפעולה מתקנת.
שבביםמוצג כשברים קטנים המתנתקים מקצוות חיתוך או יוצרים רדיוסים. אתה תראה משטחי שבר לא סדירים, קונצואידיים ולא דפוסי בלאי חלקים. הסיבות העיקריות כוללות קשיחות לא מספקת בפלדת הכלי עבור העומס המופעל (D2 בשימוש כאשר יש צורך ב-S7), טיפול בחום לא תקין המשאיר מתח שיורי, פינות חדות הפועלות כמגבות מתח, או מרווח חיתוך מוגזם שיוצר עומסי הצמד- גבוהים. חומרי סיכה עם כלור המשמשים עם כלי קרביד יכולים גם לתקוף את קלסרי הקובלט ולעורר סתתים של פני השטח לאורך זמן.
מַרגִיזמופיע כהעברת חומר מהפח אל משטח התבנית, יוצר גושים מוגבהים המגרדים את הפאנלים הבאים. המחוון החזותי הוא הצטברות של חומר מודבק על גבי רדיוסים או משטחי ציור, לעתים קרובות עם סימני ניקוד מתאימים על חלקים מוטבעים. מצב זה שולט בעת יצירת אלומיניום, פלדות מגולוונות או ציונים אל חלד כאשר הזיקה להדבקה בין יריעת לכלי גבוהה. שימון לא מספק, כוח מוגזם של מחזיק ריק, או ציפוי PVD מושפל, כל אלה מגבירים את הנטייה להתפרצות.
הִסָדְקוּתמתבטא כשברים ליניאריים המתפשטים דרך מרכיבי התבנית, לפעמים בצורה קטסטרופלית. סדקי עייפות גדלים בהדרגה ממרכזי מתח כמו פינות פנימיות חדות, סימני חותמת או שינויי חתך- פתאומיים. סדקים תרמיים מופיעים כרשתות של קווי שטח עדינים (בדיקת חום) הנגרמים על ידי חימום וקירור מחזוריים במהלך הטבעה- במהירות גבוהה. תקלות תכנון הממקמות קטעים דקים בצמוד לקטעים עבים, או מאפיינים עם פילטים קטנים מדי, יוצרות את הגיאומטריה שמתחילה סדקים במהלך טיפול בחום או חיי שירות מוקדמים.
כשל עייפותמתפתח על פני שירות מורחב ללא אזהרה ברורה. טעינה מחזורית חוזרת ונשנית מתחת לחוזק האולטימטיבי של החומר עדיין גורמת לגרעין וצמיחה מתקדמים של מיקרו-סדקים. רכיבי תבנית הנתונים לטעינת זעזועים, כגון חבטות אטימות והנעי מצלמות, הם הרגישים ביותר. האינדיקטורים החזותיים עדינים עד לשבר הסופי: דפורמציה קלה במשטחים טעונים, שיגעון משטח עדין בהגדלה, או סחיפה ממדית הדרגתית בחלקים מוטבעים כאשר רכיב התבנית מתעוות פלסטית במחזוריות שהצטברו.
הטבלה הבאה ממפה את מצבי הכשל של קוביות הטבעה למחווני האבחון ולנתיבי התיקון שלהם:
| מצב כשל | סיבות שורש | תסמינים חזותיים | פעולת תיקון |
|---|---|---|---|
| שבבים | קשיחות לא מספקת, פינות חדות, טיפול בחום לא תקין, מרווח מוגזם | שברי קצה לא סדירים, משטחים מתפרקים קונצ'ואידיים, עליית כתמים בחלקים | עבור לדרגת פלדה קשיחה יותר, הוסף רדיוסים למגבות מתח, סקור את מחזור הטיפול בחום, תקן מרווח |
| מַרגִיז | הידבקות חומר, סיכה לא מספקת, כשל ציפוי, לחץ מוגזם | העברת חומר-בנויה על משטח התבנית, ניקוד על לוחות מוטבעים | ליטוש מחדש וציפוי מחדש של משטח התבנית, שפר את אספקת הסיכה, הפחתת כוח הקלסר, מריחת ציפוי PVD או TD אנטי- |
| פיצוח (תרמית) | טעינה תרמית מחזורית, קירור לא מספיק, פעולה- במהירות גבוהה | רשת של קווי פנים עדינים (בדיקת חום), העמקה מתקדמת עם הזמן | שפר את הקירור, הפחת את מהירות הלחיצה, צפה מחדש והחל ציפוי-תרמי עמיד, ודא חיסום החומר |
| פיצוח (מכני) | רכזי מתח, טעויות עיצוב (פינות חדות, קירות דקים), עומס יתר | שברים ליניאריים מפינות או שינויי חתך, כשל פתאומי של רכיב | עצב מחדש עם פילטים מתאימים, הגדל את עובי הקטע, ודא שהטונאז' נמצא בגבול התכנון |
| כשל עייפות | עומס מחזורי העולה על מגבלת הסיבולת, עומס הלם, פיצוח מיקרו מצטבר | סחיפה הדרגתית של מימדים, שיגעון עדין של פני השטח, שבר קטסטרופלי פתאומי לאחר שירות ממושך | החלף את הרכיב לפני חיי העייפות החזויים, תכנן מחדש להפחתת ריכוז המתח, הוסף תכונות של הפחתת עומס מראש- |
| בלאי שוחק | חומר גיליון קשיח (AHSS), ציפויים שוחקים (גלוונים), קשיות פני שטח לא מספקת | אובדן חומר הדרגתי ממשטחי התבנית, הגדלת מרווח התבנית, עיגול הקצוות | שדרגו לתוספות פלדת כלי PM או קרביד, החלו ציפוי TD או PVD, הידוק מרווחי השחזה |
תיקון לעומת החלפת מסגרת החלטה
כאשר מאובחן כשל, השאלה הבאה היא כלכלית: תיקון הרכיב הקיים, החלפתו בהכנס חדש, או בנייה מחדש של כל חלק הקוביות? התשובה תלויה בשלושה משתנים: נפח ייצור שנותר, כדאיות תיקון והסיכון להישנות.
תיקון ריתוך הגיוני כאשר הנזק הוא מקומי, חומר הבסיס ניתן לריתוך מבלי להכניס שינויי קשיות יתר, ונפח הייצור הנותר מצדיק את העלות. יישומים אופייניים כוללים בניית רדיוסי יצירה בלויים, מילוי סתתים מקומיים בקצוות הקישוט, ושיקום משטחי התקן מצלמה. עם זאת, תיקוני ריתוך משנים את -המתכות האזור המושפע על ידי החום ויכולים להכניס מתח שיורי שמאיץ פיצוח עתידי אם הלחץ אינו-הקל ו-מוחזר כראוי.
החלפת תוספות היא הנתיב המועדף כאשר בלאי או נזק מתרחשים באזור מגע צפוי,- גבוה, שתוכנן לתוספות להחלפה מההתחלה. תוספות עיטור קרביד, למשל, מיועדות להחלפה במרווחים מוגדרים. אם התבנית לא תוכננה במקור עם תוספות הניתנות להחלפה במקום הכשל, כדאי לשקול התאמה מחדש שלהם כאשר מצב הכשל יחזור על עצמו ללא קשר לאיכות התיקון.
בנייה מחדש של קוביות מלאות הופכת לבחירה הרציונלית כאשר קיימים מספר מצבי כשל בו-זמנית, הקובייה צברה מספיק עיבוד מצטבר כך שלמות הממדית מוטלת בספק, או שנפח הייצור הנותר חורג ממה שהתיקונים יכולים לספק בצורה מהימנה. בנייה מחדש תוך שימוש בדרגות חומרים מעודכנים וטיפולי משטח יכולה גם לשלב לקחים שנלמדו מהיסטוריית השירות של התבנית, ולמעשה ליצור כלי-בדור הבא במקום לשחזר את העיצוב המקורי.
מערכות הגנה למות להארכת חיים
אסטרטגיית התחזוקה-ההיעילה ביותר היא מניעת נזקים קטסטרופליים מלכתחילה. מערכות הגנת מתים משתמשות ב-חיישנים של עיתונות ובקרים אלקטרוניים כדי לזהות אירועים מאיימים- ולעצור את המכבש לפני שבץ רע אחד יהרוס שבועות של עבודת תיקון.
תוכנית הגנה-מיושמת היטב עוקבת אחר תנאים כגון זיהוי פגמים (רצועה לא מתקדמת לעמדת טייס), אימות פליטת חלק (אשר אישור החלק הקודם נוקה לפני הסיבוב הבא), אירועי הזנה קצרים או הזנת יתר, אבזם רצועה, סוף-מלאי ואישור החזרת מצלמת. בקרים מודרניים המבוססים-תזמון מספקים דיוק תזמון של-שליש מדרגת סיבוב גל ארכובה, מהיר מספיק כדי לתפוס אירוע תקלה ולעצור את הלחיצה לפני שהכבש מגיע לאזור העבודה.
חיישנים המותקנים לצמיתות על כל קובייה, מחווטים דרך קופסת חיבור-לממשק-ללחץ, מונעים שגיאות התקנה ובלאי כבלים שפוגעים בהתקרבות-תיל רופף. העיקרון הקריטי: התקן חיישן לצמיתות על כל קובייה הזקוקה לו במקום להעביר חיישנים בין כלים. בהשוואה לעלות של התרסקות, חיישנים זולים. גם ללא אירוע קריסה, זמן ההתקנה שנחסך בהתקנה קבועה מקזז במהירות את ההשקעה בחומרה.
עצירות מטרד, שבהן המערכת עוצרת את העיתונות כאשר לא קיימת בעיה אמיתית, הן האיום העיקרי להצלחת התוכנית. הם שוחקים את אמון המפעיל עד שהמערכת מתעלמת או מושבתת לחלוטין. הימנעות מהם מחייבת בדיקת ספסל נכונה של כל חיישן לפני ההתקנה, שימוש בכל הסובלנות הזמינה במיקום החיישן במקום קביעת ספי זיהוי הדוקים שלא לצורך, והבטחה שהחיישנים קבועים במיקום כך שאין צורך בכוונון-זמן ריצה.
מוני שבץ המשולבים עם בקר ההגנה מספקים את עמוד השדרה של הנתונים לתחזוקה מבוססת-מצב. במקום להסתמך על לוחות זמנים או ניחושים בלוח השנה, תחזוקה מפעילה שריפה אוטומטית כאשר פעימות מצטברות מגיעות לסף מוגדר מראש עבור השחזה, החלפת קפיץ או בדיקה מלאה. זה הופך את הארכת החיים מכיבוי אש תגובתי לתוצאה צפויה ומהונדסת.
תשתית תחזוקה, יכולת אבחון כשלים ותחכום מערכת ההגנה הם כולם מאפיינים המבדילים בין שותף אחד למשנהו. כאשר מעריכים על איזה יצרן או ספק שירות יש לסמוך על כלי הייצור שלך, יכולות מחזור החיים הללו חשובות לא פחות מהתכנון הראשוני ואיכות הבנייה.
בחירת שותף לייצור קוביות הטבעה
תוכניות תחזוקה, אבחון כשלים ומערכות הגנה, כולם מניחים משהו מהותי: התבנית נבנתה היטב- מלכתחילה. כלי עם פגמי תכנון המוטמעים בשלב הרעיון, או שגיאות עיבוד שהוכנסו במהלך הבנייה, יצרכו תקציבי תחזוקה לא משנה עד כמה מרווחי הבדיקה שלכם ממושמעים. המציאות הזו הופכת את בחירת ספקי החתימה לאחת מהחלטות המינוף הגבוהות ביותר-בכל תוכנית רכב. השותף הלא נכון לא רק מספק כלי מאוחר. הם מספקים כלי שאף פעם לא ממש עובד כמו שצריך, עלות עיבוד מחדש מדממת ועיכוב השקה לאורך כל מחזור החיים של התוכנית.
אז איך אתה מעריך יצרן מתכת הטבעה לפני ביצוע תקציב כלי עבודה? המחיר לקילוגרם של פלדת כלי הוא המדד שבו צוותי הרכישה כברירת מחדל. זה גם הכי פחות מנבא להצלחת התוכנית. מה שחשוב למעשה הוא האם הספק יכול להנדס תהליך חזק, לבנות אותו בצורה מדויקת, להוכיח שהוא עובד ולתמוך בו באמצעות ייצור. זה דורש מערך ספציפי של יכולות, והידיעה מה לחפש מפרידה בין מקורות מושכלים לבין רכש מלא תקווה.
יכולות מפתח להעריך ביצרן מתות
חשבו על החתמת בחירת ספקי החותמות כהערכת מערכות ולא כרכישת סחורה. אתה לא קונה פלדה ושעות עיבוד. אתה קונה את היכולת לספק-כלים מוכנים לייצור שפוגעים ביעדי מימד בניסיון הראשון או קרוב אליו. היכולות הבאות קובעות אם יצרנית חותמת חותמת לרכב בהתאמה אישית יכולה לעמוד בהבטחה זו:
- סימולציית יצירת-בית- ספק המריץ ניתוח היתכנות מבוסס FEA- ופיצוי קפיצה פנימי יכול לזהות ולפתור בעיות לפני תחילת העיבוד. סימולציה במיקור חוץ מוסיפה עיכוב תקשורת ומנתקת את האנשים שמעצבים את הקוביה מהאנשים שמנבאים את התנהגותה.
- עיבוד CNC 5 צירים- גיאומטריות פנים מורכבות של תבנית, במיוחד עבור משטחים עם פיצוי קפיצי AHSS-, דורשות יכולת של 5 צירים לעיבוד מדויק בהגדרה אחת. ספקים המוגבלים לעבודה עם 3 צירים מציגים יותר הגדרות, יותר ערימת סובלנות, ויותר סיכון לאי-רציפות פני השטח.
- מכונת ניסיון-ביתית- זה לא-ניתן למשא ומתן עבור תוכניות רציניות. ספק עם עיתונות ניסיון משלו חוזרת על תיקונים תוך ימים. כזה ששולח כלים למתקנים חיצוניים מאבד שבועות לכל לולאה ואינו יכול לשמור על משוב הדוק בין יצרני התבנית ותוצאות הניסוי.
- מעבדה מטרולוגיה עם CMM וסריקה תלת מימדית- אימות מימד דורש יכולת מדידת קואורדינטות באתר-. ספקים שיכולים לסרוק לוחות ניסיון מיד לאחר הלחיצה, מניחים תוצאות מול CAD ויוצרים מפות סטייה תוך שעות במקום ימים, דוחסים את כל ציר הזמן של האימות.
- היסטוריית אישורי OEM- ספק שהשלים בהצלחה הגשות PPAP עבור OEM היעד שלך (או תוכניות דומות) כבר מבין את דרישות התיעוד, ספי היכולות ופרוטוקולי החתימה-. הידע המוסדי הזה מבטל עיכובי למידה-בעקומת במהלך התוכנית שלך.
- היענות לשינוי הנדסי- שינויים מאוחרים בעיצוב הם מציאות בתוכניות רכב. העריכו כיצד הספק מטפל ב-ECN: האם יש להם את תשתית ה-CAD/CAM לשלב שינויים במהירות, והאם הם מעבירים את העלות והתזמון בצורה שקופה במקום לספוג שינויים בשקט ולהעביר מאוחר?
מעבר ליכולות הפרטניות, חפשו אינטגרציה ביניהן. ספק עם סימולציה, עיבוד שבבי, ניסיון ומטרולוגיה תחת קורת גג אחת יכול לסגור את הלולאה בין הביצועים החזויים לתוצאות בפועל מהר יותר מאשר מי שמבצע קבלן משנה של כל אחד מהשלבים הללו. כל מסירה בין מתקנים מציגה עיכוב, אובדן תקשורת ופערי אחריות.
מודלים של שיתוף פעולה מעיצוב דרך תמיכה בייצור
איך הספק מתקשר עם צוות ההנדסה שלך חשוב לא פחות מהציוד שבבעלותו. קיימים שני מודלים דומיננטיים לשיתוף פעולה, והבחירה הנכונה תלויה בבגרות התוכנית שלך ובמשאבים הפנימיים של הצוות שלך.
שותפויות-שלמות (בנה-למפרט-למפרט).לתת לספק התבנית סמכות עיצוב. אתה מספק גיאומטריה של חלקים, מפרט חומרים, יעדי נפח ודרישות איכות. הספק מהנדס את קונספט התבנית, מפעיל סימולציה, מעצב את הכלים, בונה אותו ומאמת אותו באמצעות ניסיון. מודל זה עובד בצורה הטובה ביותר כאשר לצוות שלך אין משאבי הנדסה ייעודיים, כאשר אתה רוצה למנף את מומחיות הגיבוש של הספק, או כאשר התוכנית נהנית מאופטימיזציה של תכנון-ייצור. הספק לוקח על עצמו יותר סיכון הנדסי, אבל אתה מקבל גישה לידע התהליכים המצטבר שלו במשפחות חלקים דומות.
בנה-כדי-להדפיס שותפויותלשמור על סמכות עיצוב עם הצוות שלך. אתה מספק נתוני עיצוב מלאים, דגמי CAD, מפרטי חומרים וסובלנות. הספק מבצע ייצור בדיוק לפי התיעוד שלך מבלי לשנות את הגיאומטריה, החומרים או הפרמטרים של התהליך אלא אם כן אושר רשמי. דגם זה מתאים לתוכניות שבהן רגישות ה-IP גבוהה, העיצובים בוגרים ומאומתים במלואם, או שצוות ההנדסה הפנימי שלך בעל מומחיות עמוקה ורוצה בקרת תצורה הדוקה. כְּמוֹניתוח התעשייה מאשר, הגורם הקובע הוא האם בקרת עיצוב או אופטימיזציה של עלויות הם העדיפות הגבוהה יותר עבור התוכנית שלך.
תוכניות מצליחות רבות משלבות את שני הדגמים. היתכנות ראשונית ופיתוח קונספט עשויים לפעול בהתאם לגישה של-שירות מלא, תוך מינוף מומחיות הסימולציה של הספק ויצירת ידע-. לאחר שהעיצוב מוקפא ומאומת, בניית קוביות הייצור עוברת לביצוע בנייה-ל-הדפסה עם בקרת שינויים הדוקים. ההיברידית הזו לוכדת את היתרונות של הנדסה שיתופית מבלי לוותר על סמכות התצורה במהלך הייצור.
לצוותים המעריכים-שותפי שירות מלאים בתוכניות הטבעה הקשורות למבנה, שלדה, פנים ומשאית-,חטיבת הרכב של YICHENמציע נקודת התייחסות שימושית. הם תומכים בצוותי הנדסה OEM, Tier-1 ו-Tier-2 עם הטבעה וייצור גיליונות, תוך פרסום מקרי מקרים של תהליך המדגימים יכולת על פני משפחות חלקים מרובות. סקירת מקרים מתועדים מספקים פוטנציאליים, בין אם YICHEN ובין אם אחרים ברשימה הקצרה שלך, נותנת לך הוכחות מוחשיות לאופן שבו הם מתמודדים עם אתגרי התוכנית האמיתיים במקום להסתמך רק על תביעות יכולות במצגת מכירות.
בסופו של דבר, השותף הנכון לייצור מות ההטבעה אינו הצעת המחיר הזולה ביותר או זמן ההובלה המובטח המהיר ביותר. זה הצוות שהעומק ההנדסי, יכולת הציוד ומודל שיתוף הפעולה שלו מתאימים למורכבות התוכנית שלך ולמשאבים הפנימיים של הארגון שלך. בצע את היישור הזה נכון, והקוביה מגיעה-מוכנה לייצור. תבין לא נכון, וחזרת לכותרת המאמר: קוביית ההטבעה האוטומטית שלך נכשלת לפני תחילת הייצור.
שאלות נפוצות לגבי חותמות הטבעה אוטומטיות
1. מהי קוביית הטבעה אוטומטית וכיצד היא פועלת?
תבנית הטבעה אוטומטית היא סט מותאם של רכיבי פלדה של כלי פלדה עליון ותחתון- מותאם במדויק המורכבים במכבש. החצי העליון (אגרוף) יורד לתוך החצי התחתון (גוש מות), ומאלץ מתכת מתכת להתאים את הגיאומטריה של החלל באמצעות חיתוך, כיפוף ועיצוב מבוקר. מחזיק ריק מהדק את קצוות החומר כדי לנהל את זרימת המתכת, בעוד שפיני הכוונה שומרים על יישור בתוך טולרנסים הדוקים עד 0.0001 אינץ'. תהליך היצירה-הקרה הזה הופך מתכת שטוחה לחלקי רכב תלת-ממדיים-במהלך בודד או בסדרה של מהלומות, ומייצר הכל, החל מתושבות קטנות ועד לוחות גוף מלאים.
2. מהם הסוגים העיקריים של הדפסי הטבעה המשמשים בייצור רכב?
ייצור רכב מסתמך על ארבעה סוגי קוביות ראשוניות. תבניות פרוגרסיביות מזינות סליל רציף דרך תחנות מרובות עבור חלקים קטנים-בנפח גבוה כמו סוגריים וקליפסים. תבניות העברה מעבירות חלקים בודדים בין תחנות עבור רכיבים מבניים גדולים כגון פנימיות דלתות ומשטחי רצפה. במות מורכבות ומשולבות מבצעות חיתוך ועיצוב בו-זמנית עבור חלקים שטוחים ומדויקים. קווי לחיצת טנדם משתמשים במספר מכבשים עצמאיים בסדרה עבור לוחות חיצוניים של Class-A כמו מכסה מנוע ופגושים. הבחירה תלויה בגודל החלק, בעומק השרטוט, בנפח הייצור, בדרישות איכות פני השטח ובדרגת החומר.
3. איך בוחרים את סוג קוביית הטבעה המתאים לחלק ספציפי לרכב?
בחירת סוג תבנית הטבעה הנכון מתחילה בשלושה משתנים עיקריים: נפח ייצור, גיאומטריית חלק וכלכלה. תבניות פרוגרסיביות הופכות לעלות-חסכוניות מעל 50,000 עד 100,000 יחידות שנתיות עבור חלקים מתחת ל-300 מ"מ. מתנות העברה מתאימות לחלקים גדולים עם עומקי משיכה העולה על 50 מ"מ בנפחים מעל 25,000 יחידות. דרגת חומר מוסיפה אילוצים מכיוון ש-AHSS מעל 780 MPa דורש יותר שלבי גיבוש וטונאז' גבוה יותר, בעוד שאלומיניום דורש מרווחים מותאמים ובקרת מהירות לחיצת סרוו. תקציב וזמן אספקה משפיעים גם על כך, שכן מתנות פרוגרסיביות זקוקות ל-12-20 שבועות לעומת 20-30+ שבועות עבור עיבוד קו טנדם. שותפים כמו YICHEN (yichen-group.com/automotive) יכולים לספק תיאורי מקרה לתהליכים כדי לסייע לאמת החלטות מסוג תבנית על פני יישומי מבנה ושלדה.
4. מה גורם למות הטבעה להיכשל בטרם עת וכיצד ניתן למנוע תקלות?
כשל במות הטבעה בטרם עת נובע מארבעה מצבים עיקריים: סתתים (קשיחות לא מספקת או עליות מתח חדות), התפרקות (הידבקות חומר עקב סיכה לא מספקת או פירוק ציפוי), סדקים (מחזוריות תרמית או ריכוזי מתח מכני) ועייפות (פיצוח מיקרו מצטבר מהעמסה מחזורית). מניעה דורשת התאמת דרגת פלדת הכלים לפעולת ההחתמה, הטמעת לוחות זמנים של תחזוקה מבוססי-ספירת-מהלומות ולא בדיקות מבוססות לוח שנה, יישום ציפוי משטח מתאים כמו TD או PVD עבור יישומי AHSS, והתקנת חיישני הגנה על קוביות המזהות תקלות הזנה או כשלים בפליטה לפני שיתרחש נזק קטסטרופלי.
5. מה אתה צריך להסתכל כאשר אתה בוחר שותף לייצור תבנית הטבעה?
הערך את יצרן קוביות הטבעה כשותף מערכות, לא כספק סחורות. היכולות הקריטיות כוללות סימולציית יצירת-בית לזיהוי בעיות לפני-בנייה, עיבוד CNC 5-צירים עבור משטחים מתוגמלים מורכבים, -מכבש ניסיון באתר עבור איטרציה מהירה, מעבדה מטרולוגית עם סריקת CMM ותלת-ממד, היסטוריית שינויים בהנדסת OEM מתועדת וניהול אישורי הנדסה של OEM. אינטגרציה בין היכולות הללו תחת קורת גג אחת דוחסת את קווי הזמן באופן משמעותי. שותפים בשירות מלא כמו YICHEN תומכים ב-OEM באמצעות צוותי Tier-2 עם הטבעה וייצור על פני משפחות מבנים, שלדה וחלקים פנימיים, ומציעים מקרי מקרה שפורסמו כהוכחה לביצוע תוכנית אמיתית.


