


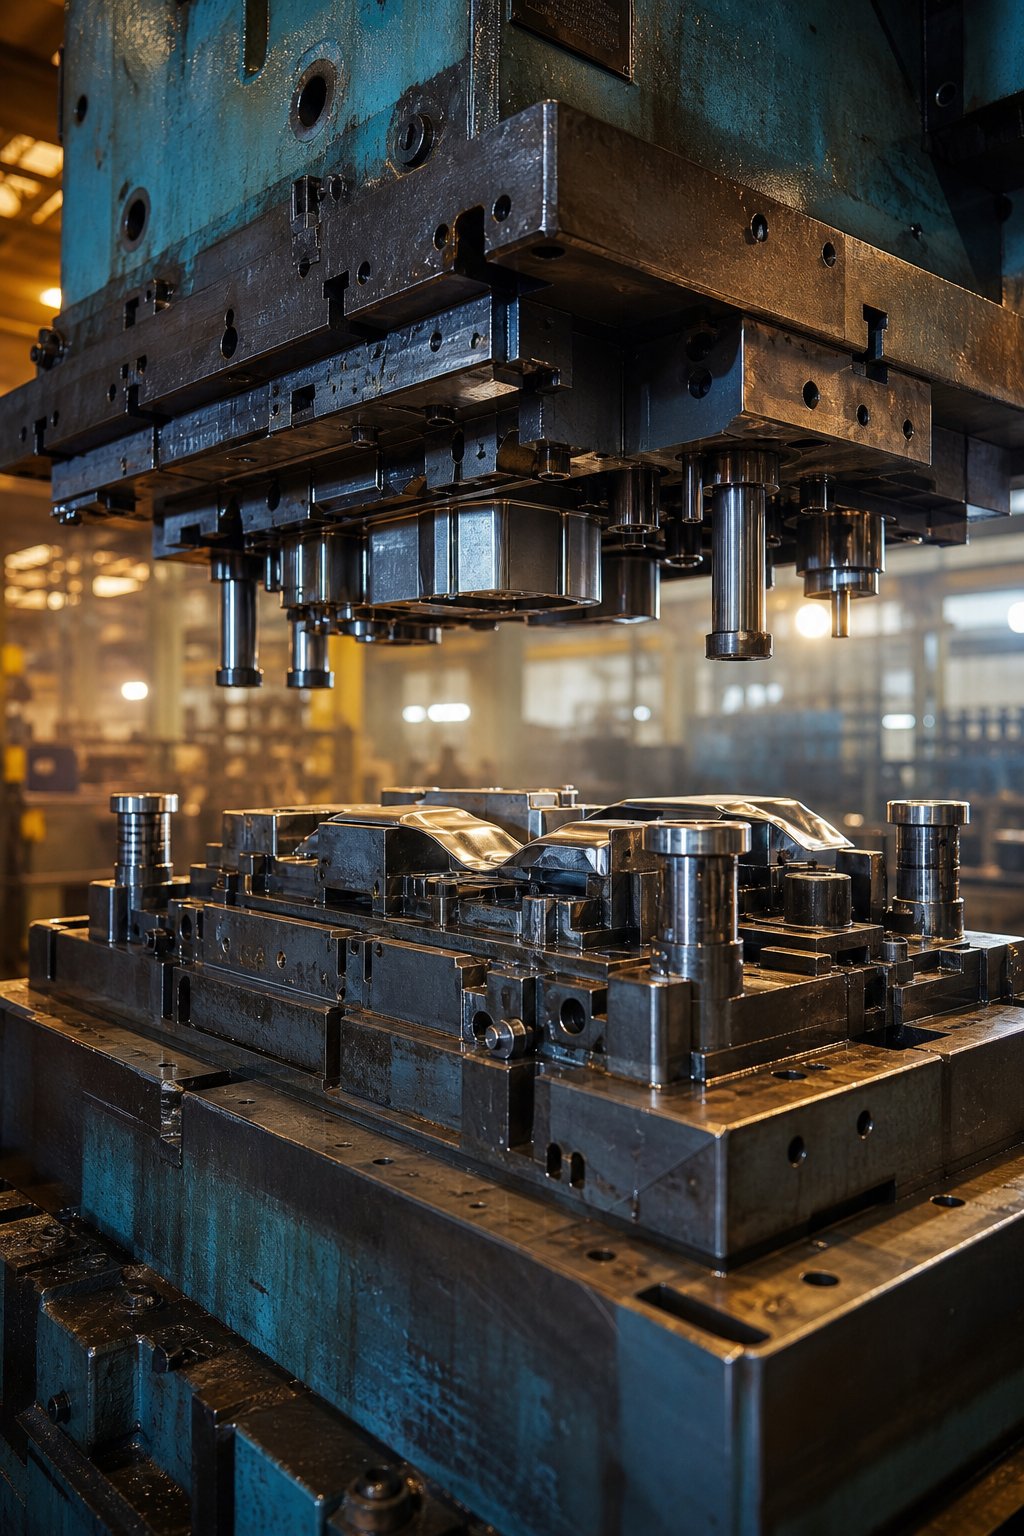
מהי הטבעה לרכב ולמה הם חשובים
כאשר סליל שטוח מפלדה הופך לפגוש, מסילה מבנית או תושבת מוברגת עמוק בתוך הרכב שלך, הטרנספורמציה מתרחשת בתוך מכבש הטבעה, מונע על ידי כלי-בנוי ייעודי. הכלי הזה הוא הקוביה, וביצוע נכון קובע אם תוכנית הפקה מגיעה ליעדי העלות, האיכות והתזמון שלה.
הגדרת מתות הטבעה לרכב
תבניות הטבעה לרכב הן ערכות כלים מהונדסים-בדיוק, העשויות בדרך כלל מפלדת כלים מוקשה או מסגסוגות קרביד-, החותכות, יוצרות ומעצבות מתכת מתכת לרכיבי רכב על ידי הפעלת כוח מבוקר באמצעות מכבש-בטון גבוה.
כל סט קוביות מורכב מחצאים עליונים ותחתונים תואמים המכילים חבטות, קוביות קוביות, סטריפרים ומערכות מובילות הפועלות יחד לייצור חלקים שניתנים לחזרה במהירות הייצור. בתור הSMEמתאר זאת, מתכות הטבעה הן הכלים המעצבים וחותכים חלקי מתכת מתכת, שפותחו באמצעות תוכנת CAD ותוכניות אנליטיות, ולאחר מכן תורגמו לכלי עבודה פיזיים על ידי יצרני מתכת מיומנים. בייצור חלקי רכב, כלים אלה מהווים את עמוד השדרה של כל לוח גוף, חיזוק מבני ורכיבי מתכת פנימיים המתגלגלים מהקו.
מדוע מבחר מתים מניע את הצלחת הייצור
תארו לעצמכם לציין קובייה שמייצרת חלקים נקיים אך לא יכולה לעמוד בקצב זמן הטקט שלכם, או כזו שפועלת מהר אך מייצרת קצבי גרוטאות השוחקים את השוליים שלכם. בחירת המות יושבת בצומת של שלושה לחצים מתחרים:
- עלות ייצור- השקעת כלי עבודה, תדירות תחזוקה וניצול חומרים נעוצים כולם לסוג התבנית ובחירות העיצוב.
- איכות חלק- דיוק הממדים, גימור פני השטח ובקרת הקוצים תלויים במרווחים נכונים, בניהול זרימת החומרים ובאיכות בניית התבנית.
- זמן מחזור- מספר התחנות, תאימות מהירות הלחיצה ושיטת העברת החלקים שולטים ישירות מהלומות לדקה.
עבור מהנדסי OEM המציינים חומרי רכב בפלטפורמה חדשה,-הפשרות הללו מעצבות את היתכנות התוכנית משלב הרעיון המוקדם ביותר. עבור צוותי שכבה 1 ו-2 שמשקיעים בנכסים כדי לזכות בחוזי הפקה, בחירה שגויה עלולה לנעול כלכלה לא חיובית לכל החיים של התוכנית.פעולות הטבעת מתכת לרכבדורשים משתי הקבוצות להתיישר על סוג התבנית, החומר ואיכות הבנייה לפני שחיתוך פלדה.
ההחלטות מקבלות ניואנסים במהירות. גיאומטריית חלקים, נפח שנתי, דרגת החומר וזמינות העיתונות פועלים באינטראקציה, וכל סוג תבנית נושא פרופיל מובהק של חוזקות ומגבלות. הסעיפים שלפניכם מפרקים את הסוגים הללו זה לצד זה, עוברים על האופן שבו בנויים קוביות וממפים את ההפרעות הטכניות- המפרידות בין תוכנית הטבעה רווחית לתוכנית בעייתית.
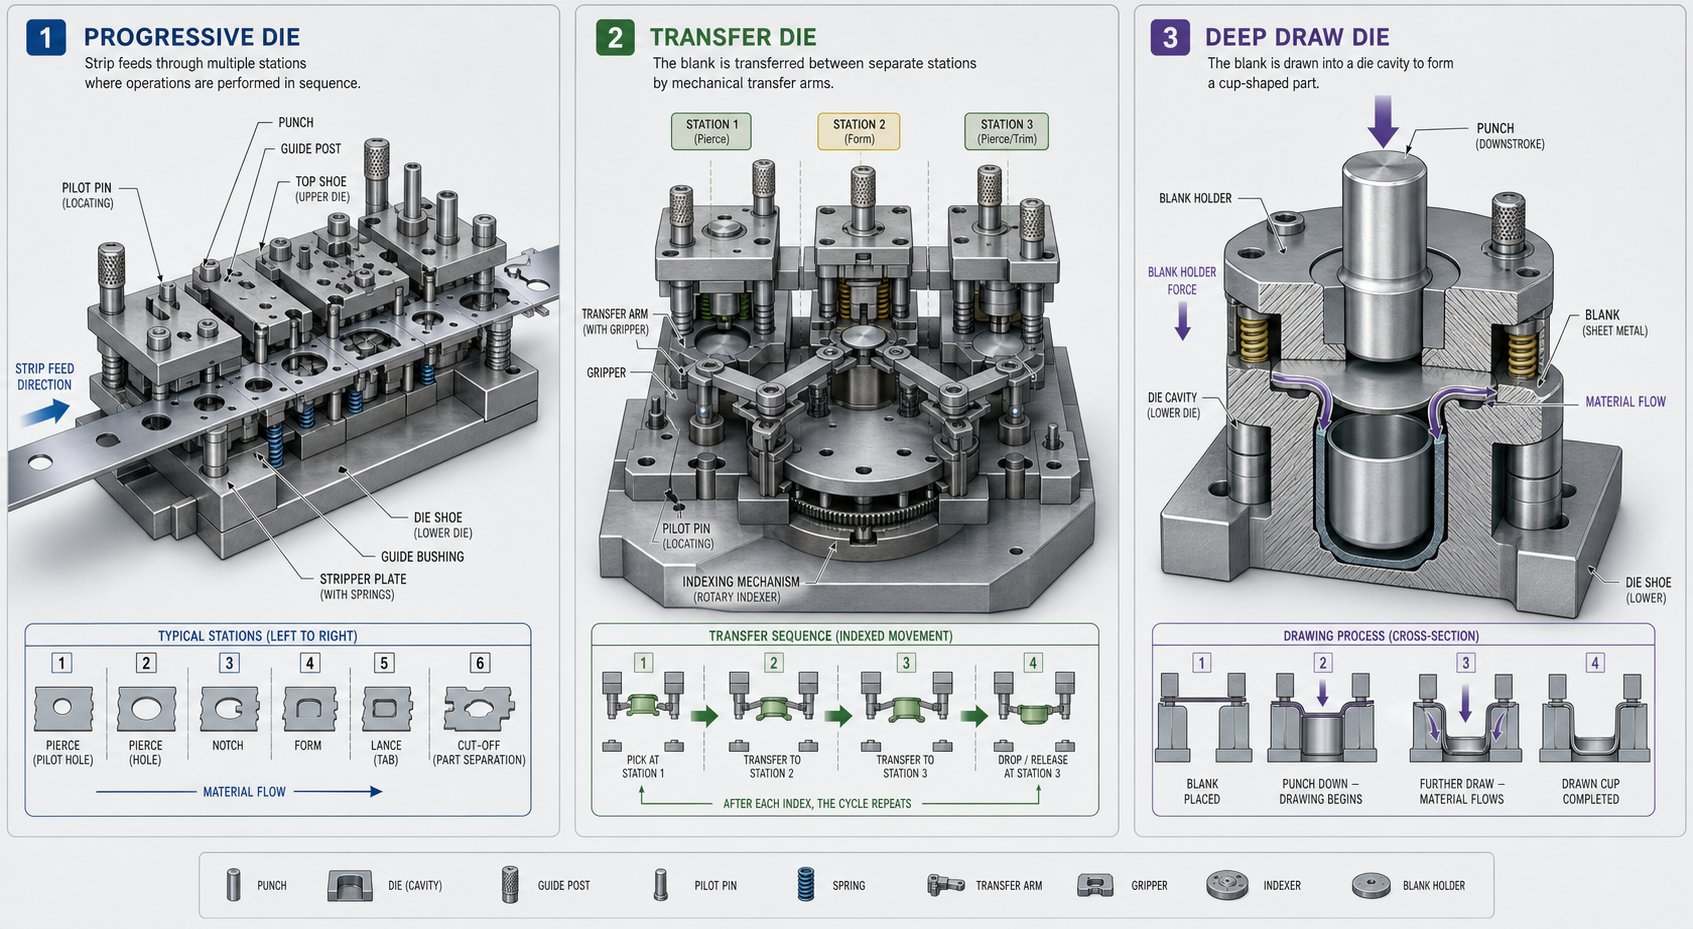
השוואה מלאה בין סוגי הטבעות לרכב
כל סוג תבנית פותר בעיית ייצור שונה. גיאומטריה של חלקים, יעדי נפח וציון החומרים מכוונים את ההחלטה, אך ההבנה כיצד כל תצורה פועלת בפועל היא הבסיס לביצוע הקריאה הנכונה. להלן פירוט זה-לצד- של מתכות ההטבעה העיקריות ממתכת המשמשות בתוכניות הרכב כיום.
| סוג המות | עקרון הפעלה | חלקי הרכב-המתאימים ביותר | טווח נפח ייצור | רמת מורכבות | מגבלות עיקריות |
|---|---|---|---|---|---|
| פּרוֹגרֵסִיבִי | רצועת מתכת מתקדמת דרך תחנות מרובות בערכת קוביות אחת; כל מהלך משלים פעולה אחת בכל תחנה | סוגרים, עוגני חגורות בטיחות, מחברים חשמליים, חיזוקים מבניים קטנים | גבוה (100 אלף+ בשנה) | בינוני עד גבוה | גודל חלק מוגבל על ידי רוחב הרצועה ומיטת העיתונות; ציור עמוק יותר קשה |
| לְהַעֲבִיר | ריקים בודדים נעים בצורה מכנית או רובוטית בין תחנות קוביות עצמאיות | חלקי צולב מבניים, סוגרי מתלה, חיזוקי גוף גדולים | בינוני עד גבוה (50k+) | גָבוֹהַ | עלות הון גבוהה יותר; זמן מחזור איטי יותר מאשר פרוגרסיבי; דורש תשתית אוטומציה |
| טנדם | סדרה של לחיצות-יחידות מסודרות בשורה; העברת חלקים בין לחיצות | גוף גדול-ב-פנלים לבנים (דלתות, מכסה מנוע, פגושים) | בינוני עד גבוה | גָבוֹהַ | שטח רצפה גדול; השקעה הונית משמעותית; לוגיסטיקה מורכבת |
| תִרכּוֹבֶת | פעולות חיתוך מרובות (הסרה + פירסינג) מבוצעות בו זמנית במכה אחת | חלקי דיוק שטוחים, רכיבים דמויי כביסה-, לוחות חיזוק | בינוני עד גבוה | בֵּינוֹנִי | מוגבל לגאומטריות שטוחות יחסית; עלות כלי עבודה גבוהה יותר מאשר -מבצעים בודדים |
| קוֹמבִּינַצִיָה | פעולות חיתוך ועיצוב משולבות במכה אחת | סוגריים מעוצבים עם חורים, חיבורים חשמליים, שקעים של מערכת הינע | בינוני עד גבוה | בינוני עד גבוה | בניית למות מורכבת; מרווחי תחזוקה הדוקים יותר |
| ציור עמוק | מחזיק ריק ואגרוף שואבים חומר לתוך חלל כדי ליצור גיאומטריה חלולה או בצורת כוס- | מיכלי דלק, בתים מבניים, חלקי לוחות גוף, מארזי סוללות | בינוני עד גבוה | גָבוֹהַ | דורש בקרת זרימת חומרים מדויקת; נוטה להתקמטים ולקרעים |
| חיתוך/פירס | מסיר עודפי חומר ומוסיף חורים או חריצים לאחר השלמת היצירה | עיבוד-סופי של כמעט כל חלקי הגוף והמבנה המוטבעים | כל הכרכים | נמוך עד בינוני | פעולה משנית מוסיפה זמן מחזור; קצוות חיתוך נשחקים במהירות על AHSS |
תצורות פרוגרסיביות והעברת קוביות
מתכות פרוגרסיביות שומרות על רצועת המתכת מחוברת לאורך כל התהליך. דמיינו סליל שנכנס לתוך המכבש: בכל מהלך, הרצועה מתקדמת ופעולה חדשה, בין אם חיתוך, כיפוף, טבעה או הטבעה, מתרחשת בכל תחנה בו זמנית. החלק המוגמר נפרד מרצועת המוביל רק בתחנה הסופית. זה הופך את תבנית הטבעה פרוגרסיבית ליעילה במיוחד עבור רכיבים קטנים יותר המיוצרים בנפחים גבוהים, כגון תושבות הרכבה, בתי חשמל ומסופי מחברים. למעשה, הטבעה פרוגרסיבית של נחושת נפוצה עבור פסי אפיק EV ומסופי מוליכות- גבוהה שבהם סובלנות הדוקה ותפוקה מהירה חשובים.
קוביות העברה נוקטות בגישה אחרת. הריק נחתך לחופשי מוקדם, ואז אצבעות מכניות או זרועות רובוטיות מעבירות אותו בין תחנות עצמאיות. ניתן לבצע אופטימיזציה של כל תחנה לפעולה בודדת, כולל משיכה עמוקה שלא תהיה מעשית ברצועה פרוגרסיבית.מערכות העברהברק עבור חלקי רכב גדולים יותר ומורכבים מבחינה גיאומטרית כמו איברים צולבים מבניים ורכיבי מתלים שבהם החלק פשוט לא יתאים למגבלות של פס מתקדם.
קווי קוביות טנדם מרחיבים את ההיגיון הזה עוד יותר. במקום תחנות בתוך לחיצה אחת, סדרה של לחיצות בודדות מסודרות ברצף עם העברת חלקים אוטומטית ביניהן. תמצאו הגדרות טנדם המייצרות גוף-בגודל מלא-ב-פנלים לבנים, ברדסים ודלתות חיצוניות, כאשר כל צעד יצירתי דורש את פרופיל הטונאז' וההליכה הייעודי שלו.
חומרי תרכובת, קומבינציה ו-Deep Draw
תבניות מורכבות מבצעות פעולות חיתוך מרובות במכה אחת, לחשוב על מחיקת הפרופיל החיצוני וחורצת חורים פנימיים בו-זמנית. התמורה היא ריכוזיות הדוקה בין תכונות, מה שחשוב עבור חלקים שטוחים ומדויקים כמו לוחות חיזוק ושימס של מערכת הינע. תבניות מורכבות כבדות יותר בעלות כלי עבודה ראשוניים אך מחזירות במהירות בנפח על ידי ביטול טיפול בחלקים בין פעולות.
תבניות שילוב הולכות צעד קדימה על ידי מיזוג חיתוך ויצירת במכה אחת. סוגר שצריך גם חור ניקוב וגם אוגן מעוצב יכול לרדת מהלחץ מוכן להרכבה. זה מפחית את עלויות הפעולות המשניות ואת עלויות הטיפול בחלק-, אם כי הבנייה והתחזוקה גדלים מורכבים יותר.
תבניות משיכה עמוקות מתמודדות עם הגיאומטריה התובענית ביותר בהחתמת רכב. ריק שטוח נמשך לתוך חלל תבנית על ידי האגרוף בעוד מחזיק ריק שולט בזרימת החומר כדי למנוע התקמטות. חלקי לוח המרכב, מיכלי הדלק ורכיבי מארז סוללות EV מסתמכים כולם על ציור עמוק. התהליך דורש תשומת לב קפדנית למשיכת רדיוסים, לחץ מחזיק ריק ושימון, במיוחד כאשר היצרנים עוברים לכיוון לוחות אלומיניום שהם פחות סלחניים מפלדה עדינה.
טרים ופירס מת בפעולות הגמר
כמעט כל חלק רכב מעוצב דורש מעבר גמר. גזרות חיתוך וחורצות מסירות את חומרי האוגן העודפים שנותרו מפעולות השרטוט, מוסיפים חורי הרכבה וחותכים חריצים לתכונות ההרכבה. מתלים אלה יושבים במורד הזרם בתהליך, לעתים קרובות כתחנה הסופית בקו העברה או כפעולות עצמאיות במערך טנדם.
בעוד שגזרות חיתוך וניקוב פשוטות יותר בקונספט, קצוות החיתוך שלהן סובלים משיעורי בלאי גבוהים, במיוחד בעת חיתוך פלדות מתקדמות- בחוזק גבוה. איכות הקצה קובעת באופן ישיר אם חלק עובר בדיקת מימדים, ולכן בחירת פלדת כלי ולוחות זמנים לתחזוקה עבור מתבניות אלה ראויים לאותה תשומת לב כמו שלבי היצירה.
התאמת סוג התבנית הנכון לגיאומטריה ולנפח של החלק שלך היא ההחלטה הראשונה. האתגר הבא הוא להבין מה קורה כאשר חלק גבולי יכול ללכת לשני הכיוונים, וזה בדיוק המקום שבו ההחלפה-מתקדמת לעומת-העברה- הופכת קריטית.
מסגרת החלטה מתקדמת לעומת העברת קוביות
שפע של חלקי רכב נופלים לאזור אפור שבו קובייה פרוגרסיבית או קוביית העברה יכולה לעבוד מבחינה טכנית. עוגן חגורת בטיחות הוא בבירור טריטוריה מתקדמת, ודלת פנימית בגודל מלא- שייכת בבירור לקו העברה. אבל מה לגבי חיזוק מבני בגודל-בינוני עם עומק משיכה בינוני ונפח שנתי של 200,000? שם מתחיל הדיון ההנדסי האמיתי.
כאשר מתות פרוגרסיביות עולות על ביצועי העברה מתים
מערך קובייה והטבעה מתקדם מנצח על מהירות. מכיוון שהרצועה נשארת מחוברת ומתקדמת קדימה עם כל לחיצת לחיצה, אתה יכול לרוץ בתנועות גבוהות לדקה עם מינימלית של-טיפול בחלק. הפעולה כולה חיה בסט קוביות אחד, כלומר לחיצה אחת, הגדרה אחת ועמידה חוזרת עקבית לתחנה.
מתנות פרוגרסיביות הן הבחירה החזקה יותר כאשר החלק שלך קטן יחסית, כולל משיכה רדודה או כיפוף פשוט, ודורש נפח שנתי גבוה. חשבו על תושבות הרכבה, מסופי חשמל וחיזוקים מבניים קטנים. עיצוב התחנה המשולב מוריד גם את התלות בעבודה מכיוון שמזין הסליל וידית הלחיצה תנועת חלקים אוטומטית. עבור רכיבי רכב הטבעה מתקדמת מספקת את החזר ה-ROI הטוב ביותר שלה כאשר חלקים נשארים ברוחב הרצועה ואינם דורשים סיבוב או הטיה בין פעולות.
כאשר ההעברה מתה הם הבחירה הטובה יותר
קוביות העברה זוכות למקומן ברגע שגודל החלק עולה על מה שרצועה יכולה לשאת, או כאשר הגיאומטריה דורשת פעולות שפשוט לא יכולות לקרות על מנשא מחובר. שרטוטים עמוקים יותר, סיבוב חלק עבור בקרת כיוון- ויצירת צירים מרובי- הופכים כולם לנגישים מכיוון שכל ריק נע באופן עצמאי בין תחנות.
ניצול החומר הוא גורם נוסף הנוטה לעבר העברה. תבנית פרוגרסיבית מייצרת גרוטאות רצועות-הולכות ישירות למיחזור, ולגבי חומרים עבים או יקרים יותר, הפסולת הזו מצטברת מהר. מערכות העברה מאפשרותפריסות ריקות מקוננותשסוחטים יותר חלקים מכל גיליון, ומייצרים חיסכון משמעותי בעלויות על פלדות ואלומיניום חוזק- גבוה. תחזוקת המות גם נוטה להיות פשוטה יותר מכיוון שכל תחנה היא יחידה עצמאית, קלה יותר לגישה ולהתאמה מאשר תחנות פרוג מתות עמוסות היטב.
קריטריוני החלטה עבור חלקי מורכבות-בינונית
כאשר חלק נמצא בין שתי הגישות, גורמים אלה מטים את הסקאלה:
- סף גודל חלק- אם מעטפת החלק עולה על 300-400 מ"מ בערך בכל כיוון, הזנת רצועות הופכת לבלתי מעשית וההעברה היא הנתיב הסביר.
- צייר עומק- צורות רדודות (מתחת ל-25-30 מ"מ) פועלות היטב בתחנות פרוגרסיביות; כוסות או ערוצים עמוקים יותר מעדיפים מערך העברה שבו ניתן לייעל את לחץ המחזיק הריק לכל תחנה.
- שיעור גרוטאות חומר- מלאי יקר או עבה מגדיל את קנס העלות של פסולת-הספק, דוחף את ההחלטה לכיוון העברה עם הרחקה מקוננת.
- זמינות טונה של עיתונות- קוביות פרוגרסיביות מגבשות את כל הכוחות היוצרים למכת לחיצה אחת; אם העיתונות הזמינה שלך מוגבלת-בנפח, פיצול פעולות בין תחנות העברה מחלק את העומס.
- צרכי פעולה משניים- אם החלק דורש סיבוב, הטיה או פעולות מכיוונים מרובים, מערכת העברה מספקת את הגמישות הזו ללא מגבלות מנגנון- פקה בתוך רצועה מתקדמת.
יש דרך שלישית ששווה לציין. עבור לוחות גוף גדולים כמו דלתות, מכסה מנוע וחיצוני פגושים, לא תבנית פרוגרסיבית אחת ולא מערך העברה סטנדרטי הוא אידיאלי. קווי קוביות טנדם משתמשים בסדרה של לחיצות בודדות המסודרות ברצף, כל אחת מהן מוקדשת לשלב יצירה או חיתוך אחד, עם העברה רובוטית ביניהן. השקעת ההון היא משמעותית, אבל עבור לוחות חיצוניים בנפח-גבוהה הדורשים תקני איכות- של משטח הדוקים, תצורות טנדם נשארות הסטנדרט בתעשייה אצל יצרני OEM גדולים.
בחירה בין גישות אלה נועלת את עלות הכלים, זמן המחזור וכלכלה של גרוטאות לכל החיים של התוכנית. אבל סוג הקוביות הוא רק חצי מהמשוואה. האופן שבו התבנית הזו נבנית, מגוש פלדה של כלים גולמיים ועד לכלי-מוכן לייצור המחזיק סובלנות רמת מיקרון-, מגדיר אם הוא מתפקד כמתוכנן או הופך לכאב ראש תחזוקה מהיום הראשון.
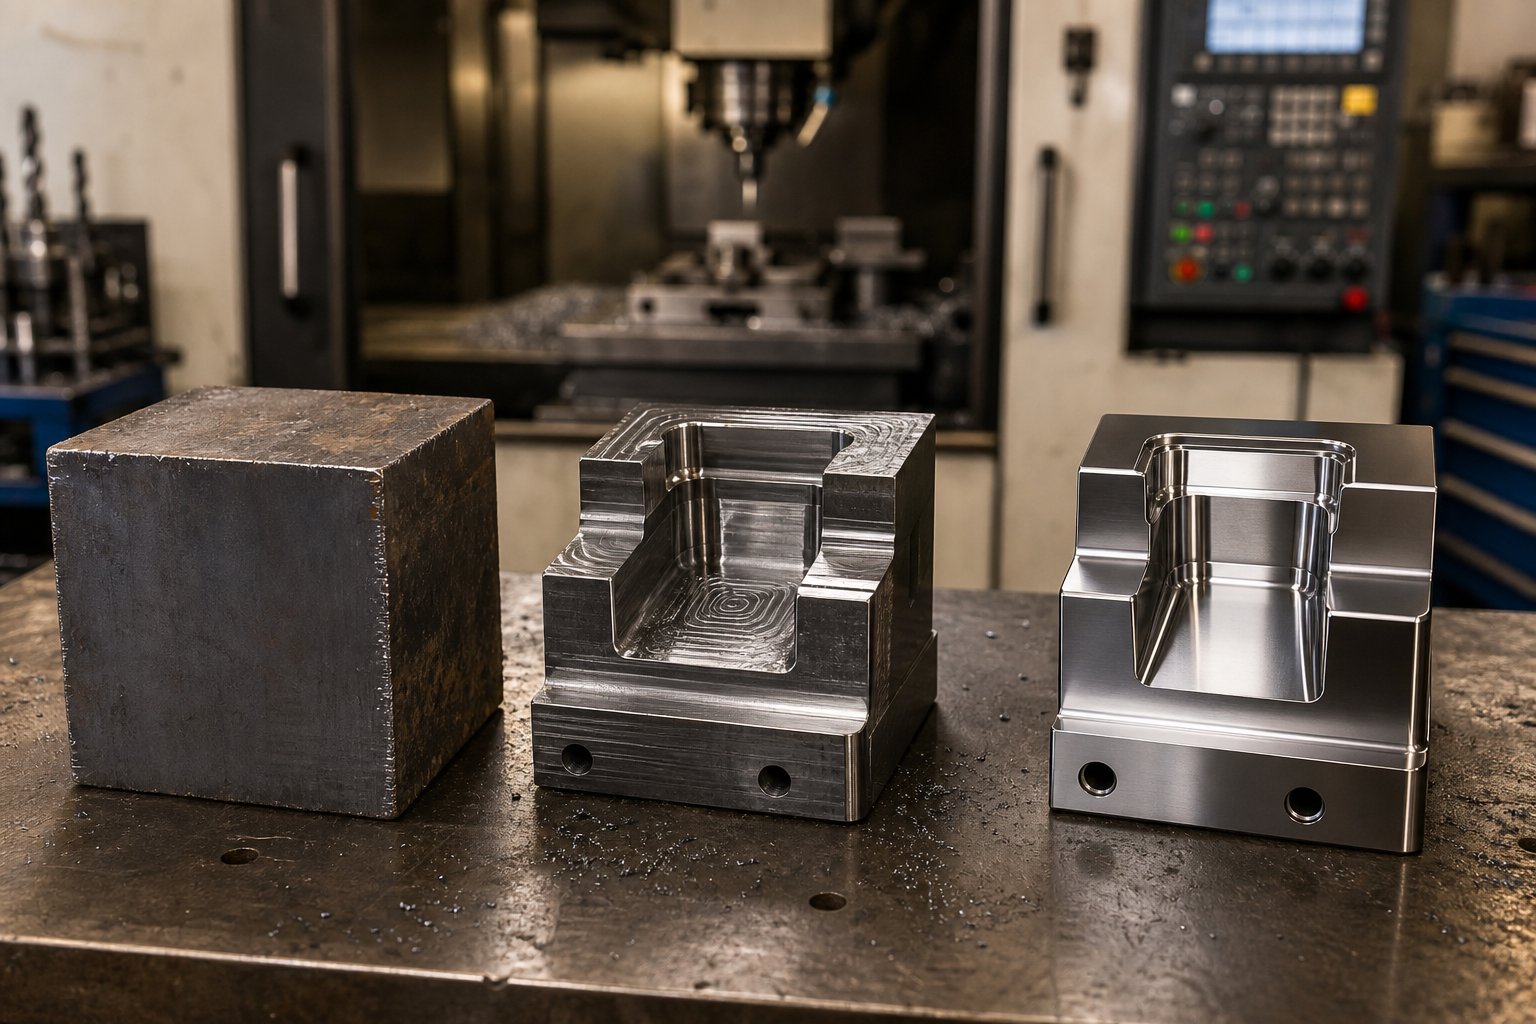
כיצד נבנים הדפסי הטבעה מריק לכלי ייצור
כלי הטבעה ותבנית מתחילים כגוש פלדה מחוספס ומסתיים כמכשיר מדויק המחזיק סובלנות הנמדדת במיקרונים. כל שלב בין לבין יוצר איכות לתוך הכלי או מציג חולשה שתופיע במהלך הייצור. כך מתפתח המסע.
מבלוק גולמי ועד למות מעובדות מדויקות
בניית המות מתבצעת ברצף מכוון שבו כל שלב מכין את חומר העבודה לשלב הבא. דלג על שלב או דחף אחד, וההשלכות מתארכות במורד הזרם. יצרן מתכת טבעות טיפוסי עוקב אחר זרימת התהליך הכללית הזו:
- רכש חומרים וריבוע- רכיבי התבנית מתחילים כחלקים יצוקים או מזויפים, שנבחרו לפי דרגות ובגודל למעטפת העיצוב. החומר מרובע על כרסום CNC כדי ליצור משטחי ייחוס עבור כל העיבודים הבאים.
- עיבוד CNC גס- עיקר הסרת החומר מתרחשת כאן. כרסום CNC חותך את כיסי הנעליים, פרופילי האגרוף וגיאומטריות החללים לצורה קרובה ל-נטו, ובדרך כלל משאיר כמות קטנה של מלאי לפעולות גימור.
- חוט EDM ו-Sinker EDM- פרופילים מורכבים, רדיוסים פנימיים הדוקים וגיאומטריות ניקוב מורכבות שאליהם לא ניתן להגיע לכרסום קונבנציונלי נחתכים באמצעות עיבוד שבבי פריקה חשמלית.חוט EDMמטפל בפרופילים-בדיוק יוצא דופן, בעוד ששקע EDM מעצב חללים וקווי מתאר תלת-ממדיים בחומרים מוקשחים.
- טיפול בחום- רכיבי עבודה מוקשחים לטווח היעד שלהם כדי להשיג את ההתנגדות לבלאי ואיזון הקשיחות הנדרשים.
- סיים עיבוד- לאחר טיפול בחום, הרכיבים נטחנים-בגימור, טחונים-קשיחים או נטחנים-בממדים סופיים. השחזה של פני השטח משיגה שטוחות על לוחות התבנית, בעוד שחיקת ג'יג פוגעת בסובלנות קדחת קריטית.
- גימור משטח וציפוי- בהתאם ליישום, רכיבים מקבלים ניטרידינג, ציפוי PVD או ליטוש כדי להפחית את החיכוך, למנוע התערבות ולהאריך את חיי השירות.
- הרכבה והתאמה ידנית- כל הרכיבים מתאחדים על נעל המות. יצרני המטות מתאימים-ביד קצוות חיתוך, מוודאים מרווחים בעזרת תרכובת הכחול, וסוחבים לפי הצורך כדי להשיג יישור נכון על פני כל גובה הסגירה.
- ניסיון ואימות- התבנית המורכבת נכנסת למכבש לצורך ניסויי הטבעה ראשוניים. מהנדסים מעריכים את איכות החלקים, מזהים אזורים הדורשים התאמה ומשכללים את הכלי עד לעמידה בתקני הייצור.
טיפול בחום והנדסת משטחים
טיפול בחום הוא השלב שהופך בלוק שניתן לעיבוד לכלי ייצור-עמיד בפני שחיקה. התהליך מעלה את רכיבי התבנית לטמפרטורה קריטית, מחזיק אותם כדי להשיג טרנספורמציה מלאה של המיקרו-מבנה, ואז מרווה ומחמם אותם כדי לאזן את הקשיות מול הקשיחות.
למה זה כל כך משנה? אגרוף קשה מדי יישבר תחת טעינת פגיעה. משטח יוצר רך מדי יתעוות פלסטית תחת מחזורי לחיצה חוזרים. הנקודה המתוקה תלויה בתפקוד הרכיב: קצוות חיתוך זקוקים לקשיות שיא, בעוד שנעליים זקוקות לקשיחות -בולמת זעזועים. כְּמוֹהמפיקהערות, פלדות כלים שחסרות קשיחות מספקת נכשלות באמצעות פיצוח ושיתוב, בעוד אלו חסרות עמידות בפני שחיקה נשחקות בממשק החיתוך.
הנדסת פני השטח מוסיפה שכבה נוספת של ביצועים. טיפול בחום ואקום שומר על קשיחות הליבה ללא חמצון. Nitriding מפזר חנקן לתוך פני השטח כדי ליצור מארז קשיח. ציפויים PVD ו-CVD מטילים שכבות קרביד או ניטריד דקות המפחיתות באופן דרמטי את החיכוך והבלאי של הדבק, חשוב במיוחד ליצירת לוחות אלומיניום או נירוסטה.
בחירת חומרי למות לפי יישום
לא כל רכיב תבנית עומד בפני אותן דרישות, ולכן בחירת חומר שמיכה מבזבזת כסף או פוגעת בביצועים. העיקרון המנחה הוא התאמת תכונות החומר למתחים הספציפיים שכל רכיב סובל:
| פונקציית רכיב המות | קטגוריית חומרים מומלצת | למה זה מתאים |
|---|---|---|
| נעלי למות וצלחות מבניות | פלדת פחמן בינונית (למשל, S50C או 4140) | סופג זעזועים ורעידות; מספק תמיכה קשיחה ללא שבירות |
| לוחות גיבוי ותמיכה | פלדת כלי עבודה קרה (למשל, D2/SKD11) | חוזק לחיצה גבוה עמיד בפני הזחה תחת עומסי יצירה מתמשכים |
| יצירת משטחים וחשפניות | עבודה קרה שונה או פלדת כלי-נמוכה | מאזן קשיות עם קשיחות כדי לעמוד בפני סתתים במהלך פגיעה חוזרת |
| חיתוך אגרופים והוספות | פלדה-מהירה (למשל, M2/SKH9) | שומר על שלמות קצה תחת חום חיכוך במהירויות ייצור |
| קצוות חיתוך-גבוהים (AHSS או-ריצה ארוכה) | מוסיף קרביד או פלדת כלי מתכת אבקת | עמידות בפני שחיקה מרבית עבור חומרים תובעניים או נפחים קיצוניים |
קוביות הטבעה קרביד, ובמיוחד קוביות הטבעה מתקדמת של קרביד הפועלות עם חומרים-במוליכות גבוהה במהירות, השתמשו בתוספות טונגסטן קרביד בתחנות החיתוך שבהן הבלאי השוחק החמור ביותר. תוספות אלה מאריכות באופן דרמטי את מרווחי ההשחזה, אך הם שבירים, כך שהם שמורים לקצוות חיתוך במקום ליצור משטחים שסופגים השפעה.
עץ ההחלטות הוא פשוט: נפח הייצור, קשיות החומר המוטבע ותפקוד הרכיב מתכנסים כדי להצביע לעבר החומר הנכון. חלקי פלדה רכים-נמוכים-אינם מצדיקים קרביד. תוכניות AHSS בנפח-גבוהות אינן יכולות לשרוד בלעדיה.
כאשר התבנית בנויה והחומרים שנבחרו לאריכות ימים, משתנה הביצועים הבא הוא הגיאומטריה, במיוחד המרווחים בין האגרוף לתבנית שקובעים אם הקצוות החתוכים נקיים או קרועים, והאם חיי הכלי עומדים בציפיות או נופלים.
יסודות פינוי מתים וזרימת חומרים
אתה יכול לבנות תבנית מפלדת הכלים המשובחת ביותר, לעבד אותה לרמת דיוק של -מיקרון ולהחיל את ציפויי השטח הטובים ביותר שיש. אבל אם המרווח בין אגרוף למות שגוי עבור החומר שלך, אתה תילחם בקורים, בלאי מוקדם של הכלים וסחף ממדים מהפגיעה הראשונה. שחרור היא אחת השאלות הטכניות המבוקשות ביותר בעיצוב תבנית מסיבה טובה: זהו המשתנה היחיד שמחבר בין מדע החומר לאיכות קצה על כל חלק מוטבע.
חישוב מרווח למות עבור חומרים שונים
מרווח למות הוא הפער בין קצה החיתוך של האגרוף לקצה המתאים של פתח התבנית, מבוטא כאחוז מעובי החומר לכל צד. אם אתה חותך יריעות מתכת לרכב בגודל 1.0 מ"מ במרווח של 10% לכל צד, הרווח בין האגרוף לתבנית הוא 0.10 מ"מ בכל צד של האגרוף.
נשמע פשוט, אבל כאן מסתבכות חנויות רבות. הכלל 10% בשימוש נרחבהוקמה בעידן שבו כלי רכב יוצרו בעיקר מפלדת פחמן נמוכה-. ערך השמיכה הזה עובד היטב עבור פלדה עדינה, ומייצר את פרופיל הגזירה של -שליש, שני- פרופיל השבר בקצה החתוך. אבל תוכניות רכב מודרניות חותמות הכל, החל מאלומיניום -דו-שלבי 980 ועד סדרת 6000, והחומרים האלה מתנהגים בצורה שונה מאוד תחת גזירה.
עיקרון הליבה הוא פשוט: חומרים קשים יותר ובעלי חוזק-גבוה יותר דורשים בדרך כלל מרווח גדול יותר מכיוון שחוזק התנובה שלהם קרוב יותר לחוזק המתיחה הסופי שלהם. מעט מאוד דפורמציה פלסטית מתרחשת לפני השבר, כך שהחומר צריך יותר מקום כדי לשבר בצורה נקייה. חומרים רכים וגמישים יותר סובלים מרווחים הדוקים יותר מכיוון שהם עוברים יותר דפורמציה (האזור הבוהק המבריק) לפני שבירתם.
| קטגוריית חומרים | דוגמאות אופייניות | טווח מרווח כללי (% לכל צד) | Cut Edge Behavior |
|---|---|---|---|
| נמוך-פחמן / פלדה עדינה | DC04, SPCC, 1008/1010 | ~10% | אזורי גזירה ושבר מאוזנים; נקי קצה במרווח הנכון |
| AHSS (ציוני DP, TRIP, CP) | DP590, DP780, DP980, TRIP780 | ~12-20% | אזור הברקה מינימלי; שבר-קצה דומיננטי; כוחות חיתוך גבוהים יותר |
| סגסוגות אלומיניום | סדרות 5xxx, 6xxx | ~8-12% | נוטה להיווצרות כתמים וקריעת קצוות אם המרווח מוגזם |
| נירוסטה | 304, 316, 430 | ~12-16% | העבודה מתקשה במהירות בקצה החתך; כוחות הפשטה גבוהים יותר |
| סגסוגת-חוזק נמוכה-גבוהה (HSLA) | HSLA 340, 420, 550 | ~11-15% | פחות עיוות לפני שבר מאשר פלדה קלה; עומסי זעזועים בינוניים |
טווחים אלה מייצגים הנחיות כלליות בתעשייה. יש לאמת את הערכים המדויקים על פי דרגת הסגסוגת הספציפית שלך, עובי הגיליון ומצב הכלים. כְּמוֹההתייחסות ההנדסית של MISUMIהערות, חלק מחקרי כלי עבודה מודרניים מראים כי מרווחים של 11-20% יכולים להפחית במידה ניכרת את עומס הכלים ולהאריך את חיי התפעול, במיוחד עבור יישומי מכוניות הטבעת מתכת הכוללים דרגות חוזק גבוה.
מה קורה כאשר האישור שגוי? ההשלכות נובעות לשני הכיוונים:
- אישור לא מספיק- כוחות החיתוך מתגברים, עומסי ההלם גדלים, וחובטים בשבבים או נשברים בטרם עת. כוחות ההפשטה מטפסים כי החומר נצמד לאגרוף. במות הטבעה מפלדה עם AHSS, מרווחים הדוקים עלולים לגרום לכישלון אגרוף קטסטרופלי לאחר מספר מהלומות יחסית.
- מרווח מוגזם- החומר לא נשבר בצורה נקייה. תראה קוצים גדולים יותר בקצה החלק, התהפכות-עליות בצד האגרוף ודיוק הממדים נפגע. בדיקת חלקים נכשלת, ופעולות שחרור מדרגות משניות פוגעות בזמן ובעלות המחזור שלך.
הטייק-אווי: הסרה אינה ערך-ו-שכח. כל דרגת חומר במכבש הטבעת לרכב שלך דורשת חישוב משלה, והכלל הישן של 10% מכסה רק משפחה אחת של סגסוגות.
שליטה בזרימת החומר בפעולות Deep Draw
האישור שולט בפעולות החיתוך. אבל היווצרות, במיוחד ציור עמוק, מציגה אתגר אחר לגמרי: שליטה בכמות החומר הזורם לחלל התבנית ובאיזה קצב. זרימה רבה מדי גורמת לקמטים באוגן או בדפנות. זרימה קטנה מדי מותחת את החומר מעבר לגבולותיו, מייצרת דילול ובסופו של דבר קריעה.
שלושה מנגנונים פועלים יחד כדי לנהל את האיזון הזה על מתלי לוחות רכב:
מחזיקים ריקים (קלסרים).מחזיק הריק מהדק את היקפית של הסדין בזמן שהאגרוף שואב חומר לתוך החלל. הכוח שהוא מפעיל, הנקרא כוח מחזיק ריק (BHF), הוא המנוף העיקרי לשליטה במשיכה-. כְּמוֹמחקר מהמרכז לגיבוש מדויק של אוניברסיטת אוהיומסביר, עקומת ה-BHF במהלך מכת האגרוף קובעת אם אתה מקבל חלק-ללא קמטים,-ללא קרעים. נמוך מדי, ועודף חומר נגרר לקמטים. גבוה מדי, והריק לא יכול לזרום לתוך החלל, מה שגורם לשבר ברדיוס האף האגרוף.
צייר חרוזים.רכסים מוגבהים אלה המעובדים במכונה לתוך משטח הקלסר מגבירים באופן מקומי את כוח הריסון על הריק מבלי לדרוש לחץ מחזיק ריק גבוה אחיד. חרוזי ציור מאלצים את הסדין להתכופף ולהתנתק בזמן שהוא זורם על פניהם, סופגים אנרגיה ומאטים את המשיכה- פנימה באזורים ממוקדים. על לוחות מרכבי רכב שבהם זרימת החומר משתנה באופן דרמטי סביב היקף החלק, גיאומטריית החרוזים והמיקום מכוונים אזור אחר אזור במהלך ניסיון התבנית.
קפיצי חנקן וכריות הידראוליות.מקור הכוח מאחורי המחזיק הריק חשוב. גלילי חנקן המובנים בתוך התבנית מספקים כוח שגדל ב-10-20% עם מהלך, ומספקים התנגדות מתקדמת ככל שהמשיכה מעמיקה. כריות הידראוליות CNC במכבשים מודרניים מציעות שליטה עדינה עוד יותר, משתנה כוח המחזיק הריק לאורך המהלך בפרופיל הניתן לתכנות. גמישות זו יכולה לפעמים לבטל את הצורך בחרוזי משיכה לחלוטין, והגדלת ה-BHF סמוך לסוף המהלך עוזרת להפחית קפיצה חזרה על ידי הוספת מתח לקירות החלק.
עבור לוחות מתכת מורכבים לרכב, כמו דלתות פנימיות או רבע לוחות, האינטראקציה בין כוח מחזיק ריק, תצורת חרוזי משיכה ושימון קובעת אם אתה עומד בתקני איכות הפאנל או מבלה שבועות בניסיון במרדף אחר פיצולים וקמטים. מערכות כריות CNC מודרניות מאיצות תהליך זה על-ידי הפעלת-התאמת פרופיל בכוח בין כניסות במקום לדרוש שינויי קוביות פיזיות.
עקרונות זרימת חומרים אלו הופכים קריטיים עוד יותר ככל שהתעשייה עוברת לעבר פלדות ואלומיניום מתקדמות בחוזק- גבוה, חומרים עם חלונות צרים יותר שבהם השוליים בין קמטים לקרעים מתכווצים במידה ניכרת.
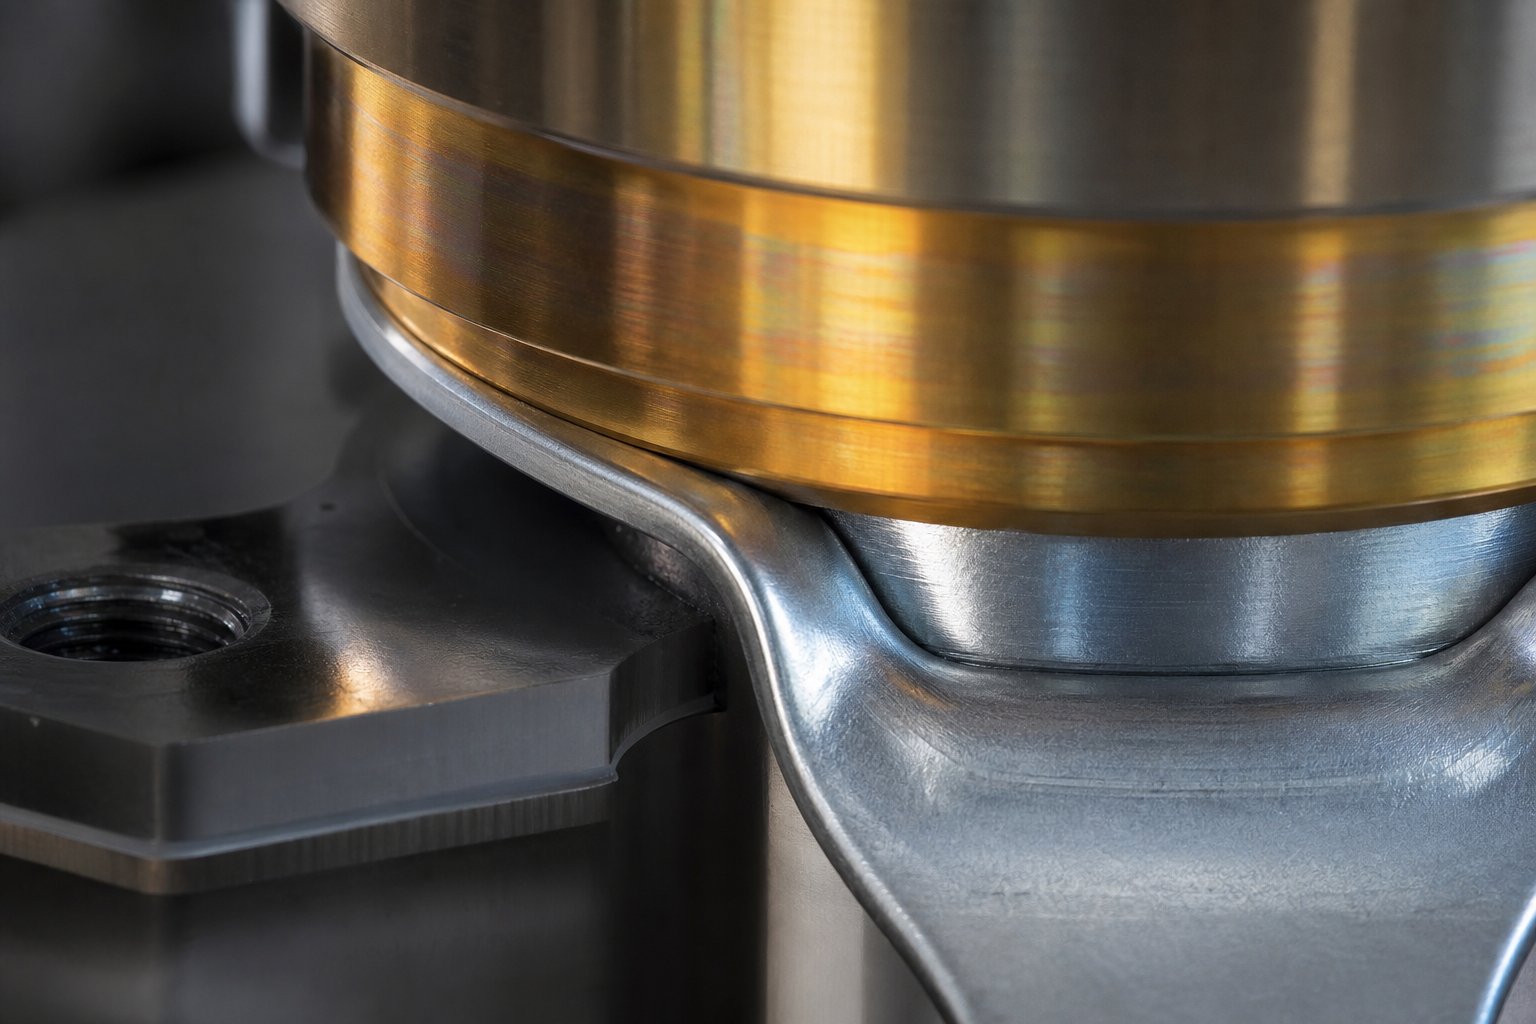
כיצד חומרים מתקדמים מעצבים מחדש את עיצוב המות
חלונות צרים יותר הם רק חלק מהסיפור. המעבר לעבר ארכיטקטורות רכב קלות וחזקות יותר משנה מהותית את המצופה מכל קובייה בחנות העיתונות. פלדות מתקדמות בחוזק- גבוה דוחפות את מגבלות הטונאז' ולועסים דרך קצוות חיתוך. אלומיניום מתפרץ על משטחים יוצרים אם הציפויים אינם מתאימים. ומבני גוף מרובי-חומרים דורשים גמישות שלא הייתה קיימת לפני עשור. עבור צוותים המייצרים חלקי הטבעת מתכת לרכב בקנה מידה, מגמות החומר הללו אינן תיאורטיות. הם מכתיבים תקציבי כלים, מרווחי תחזוקה ויציבות תהליכים בכל יום.
AHSS ודרישותיה מהנדסת המות
כאשר יצרן OEM מציין DP780 או DP980 עבור מסילה מבנית, מהנדס התבנית יורש שרשרת השלכות. חוזק תפוקה גבוה יותר פירושו כוחות היווצרות גבוהים יותר, כלומר טונאז' גדול יותר של העיתונות. קצוות חיתוך סובלים מבלאי שוחק באופן דרמטי מכיוון שברי AHSS עם דפורמציה פלסטית מינימלית, ריכוז הלחץ בממשק הגזירה. והקפיצה חזרה, ההתאוששות האלסטית לאחר היווצרות, גדלה באופן משמעותי.
הבסיס הידע של AHSS Insightsמתאר זאת בבירור: עוצמת הקפיצה חזרה היא פונקציה של-לחץ זרימה שנוצר, המשלב חוזק תפוקה התחלתי עם התקשות בעבודה במהלך דפורמציה. שני הערכים גבוהים יותר בדרגות AHSS בהשוואה לפלדות HSLA עדינות או קונבנציונליות. עבור צורה ועובי חלק נתון, תעלת פלדה DP תיפתח יותר מאותה גיאומטריה ב-HSLA 350, גם כאשר התפלגות המתח כמעט זהה. הבדלי המתח מניעים את סטיית הממדים.
שלושה מצבי קפיצה חוזרים פוגעים בצורה הקשה ביותר בחלקי AHSS: שינוי זוויתי ברדיוסי עיקול, סלסול דופן עקב כיפוף-אי כיפוף מעל רדיוסי התבנית, ופיתול ממתחים שיוריים לא מאוזנים בחתכים א-סימטריים. כל אחת מהן דורשת פיצוי ספציפי לגיאומטריה של התבנית, המחושבת לרוב באמצעות סימולציה לפני חיתוך פלדה כלשהי.
נדרשים שינויים בעיצוב המות עבור ציוני AHSS:
- קיבולת טונאז' מוגברת של העיתונותכוחות היצירה והחיתוך של - יכולים להיות גבוהים ב-50-100% ממקבילות פלדה קלה, הדורשים לחיצות גדולות יותר או טעינת תחנות מחולקת מחדש.
- מרווחים רחבים יותר- מרווחי החיתוך נעים מה-10% המסורתיים לכל צד ועד ל-12-20% כדי למנוע סתבי אגרוף ולהפחית את עומסי ההלם על פלדת כלי עבודה.
- פיצוי קפיצה בגיאומטריה- מעל-כיפוף, מעל-הכתרה ורדיוסי שרטוט שונה מובנים במשטחי הכלי כך שהחלק קפץ בחזרה לממדים נומינליים.
- תוספות חיתוך משודרגותפלדות כלי מתכת - קרביד או אבקות- מחליפות את ה-D2 הקונבנציונלי בתחנות חיתוך וניקוב כדי לעמוד בפני בלאי שוחק מקצוות-חוזק גבוה.
- כוחות מחזיק ריק גבוהים יותר- מתח מוגבר במהלך היצירה מפחית קפיצה חזרה, אך דורש קפיצי חנקן חזקים יותר או מערכות כריות הידראוליות.
- חלונות תהליכים הדוקים יותר- פחות סובלנות לשונות בעובי הריק, פיזור הסיכה ומצב התבנית לפני שחלקים נסחפים מחוץ למפרט.
לוחות גוף אלומיניום ופתרונות ציפוי למות
אלומיניום חוסך משקל, קל בערך ב-40% מפלדה עבור שטח פנל שווה ערך, אבל הוא מעניש מתות בדרכים שפלדה אף פעם לא עושה. האשם העיקרי הוא עצבני: שכבת התחמוצת של האלומיניום נשברת במהלך היווצרות, והמתכת החשופה נדבקת למשטחי פלדת הכלים בלחץ. אם לא בודקים אותם, החריכה מצטברת לגושים שמבקיעים כל פאנל שלאחר מכן, מייצרים גרוטאות ודורשות תחזוקה לא מתוכננת של התבנית.
האלומיניום גם מציג אתגרי קפיצה מזווית אחרת. מודול האלסטי שלו הוא בערך שליש- מזה של פלדה (כ-70 GPa לעומת 210 GPa), כלומר פי שלושה מההתאוששות האלסטית עבור רמות מתח זרימה שוות. גיאומטריות למות זקוקות לפיצוי אגרסיבי עוד יותר כדי להחזיק בממדים סופיים של החלק, ויצירת הדמיות חייבת לתת את הדעת לקשיחות הנמוכה הזו לאורך כל התהליך.
שינויים בעיצוב המתים הנדרשים עבור לוחות אלומיניום:
- ציפויים קשים PVD או CVD על משטחים יוצרים- ציפוי טיטניום אלומיניום ניטריד (TiAlN), כרום ניטריד (CrN) או יהלום-כמו פחמן (DLC) מפחיתים באופן דרמטי את שחיקת הדבק ואת הנטייה להתפרצות.
- מראה-משטחים מלוטשים- חספוס פני השטח מתחת ל-Ra 0.2 מיקרומטר ממזער את נקודות החיכוך שבהן אלומיניום יכול ליזום הידבקות.
- חומרי סיכה מיוחדים- חומרי סיכה יבשים- או אלומיניום-שמני יצירה ספציפיים מחליפים חומרי סיכה סטנדרטיים להטבעה שמתפרקים תחת לחצי פני השטח המעורבים.
- רדיוסי ציור שונה- רדיוסי אגרוף גדולים יותר מפחיתים את הלחץ המקומי במגע ואת הסיכון להתחלת חריכה באזורי-לחץ גבוהים.
- חזרה על-פיצוי- פי שלושה מגיאומטריית הפיצוי בהשוואה לפלדת חוזק- שווה ערך, מאומתת באמצעות סימולציה לפני עיבוד שבבי.
- לוחות זמנים ליישום מחדש של-ציפוי תכופים- מרווחי תחזוקה מתוכננים עבור-ליטוש מחדש וציפוי מחדש של משטחים ליצירת-משטחים לפני החרדה פוגעת באיכות הפנל.
פעולות הטבעת מתכת מותאמות אישית לרכב המפעילים סגירות אלומיניום (ברדסים, מכסים, פגושים) משקיעות רבות בטכנולוגיית ציפוי ותחזוקת משטח. עלות הכלים מראש גבוהה יותר, אבל ההשבתות האלטרנטיביות, הבלתי מתוכננות התכופות לתיקון משטחי תבנית פגומים, היא הרבה יותר יקרה לאורך מחזור הייצור.
רב-ארכיטקטורות חומרים וגמישות למות
פלטפורמות רכב מודרניות לעיתים רחוקות מתחייבות לחומר בודד. גוף טיפוסי-ב-לבן עשוי לשלב פלדת בורון מוקשה-בעמודי B-, DP980 במסילות המבניות, אלומיניום מסדרת 5000-בסוגרים ופלדה עדינה בסוגריים לא מבניים. כל חומר דורש מרווח משלו, טונה וטיפול פני השטח מהכלים.
עבור פעולות הטבעה אוטומטית של מתכת התומכת בארכיטקטורות המעורבות הללו, האתגר הוא שמירה על גמישות התבנית ללא תקציבי כלי בלון. כמה אסטרטגיות המטפלות בזה:
- מכניסים מודולריים- תוספות חיתוך ועיצוב ניתנות להחלפה מאפשרות לנעל יחידה להפעיל דרגות חומר שונות על ידי החלפת רכיבים המותאמים לכל סגסוגת.
- מערכות מחזיק ריק מתכווננות- ניתן להגדיר מחדש כריות CNC עם פרופילי כוח הניתנים לתכנות בין החלפות חומרים ללא שינוי תבנית פיזית.
- ידע בתהליכים מרובי-חומרים- מהנדסים שמבינים גם התנהגות קפיצה של AHSS וגם מניעת התפרצות אלומיניום יכולים לעצב כלי עבודה שיתאים לשינויים חומרים מתוכננים לאורך מחזור החיים של הפלטפורמה.
הטבעה פרוגרסיבית של נחושת וסגסוגות אחרות-במוליכות גבוהה עבור רכיבים חשמליים EV מוסיפה עוד משפחת חומרים לתערובת. הרכות של הנחושת יוצרת אתגרי קוצים במרווחים הדוקים, בעוד שהמוליכות התרמית שלה מפזרת חום בצורה שונה מאשר פלדה, ומשפיעה על התנהגות חומרי הסיכה וטמפרטורות האגרוף בקצבי שבץ גבוהים. הטבעות מתכת לרכיבי רכב משתרעות כעת על קשת חומרית שלא ניתן היה להעלות על הדעת במתקן אחד לפני עשרים שנה.
זה המקום שבו טכנולוגיות Industry 4.0 מרוויחות את כוחן. כאשר שחיקת התבנית מואצת באופן בלתי צפוי על פני מספר משפחות חומרים, לוחות הזמנים המסורתיים של תחזוקה מבוססי זמן- נופלים. פתרונות מודרניים משלבים חישה ישירות בתבנית:
- ב-חיישני עומס- חיישנים פיזואלקטריים המוטמעים בתבנית מזהים שינויים בחתימת הכוח המעידים על התקדמות בלאי, חוסר עקביות בחומר או התמוטטות סיכה בזמן אמת.
- מוני שבץ עם אלגוריתמים חזויים- במקום לתזמון תחזוקה במרווחי זמן קבועים, אלגוריתמים מתאמים את ספירת המהלכים עם דרגת החומר, מהירות הלחיצה ודפוסי בלאי היסטוריים כדי לחזות חלונות שירות אופטימליים.
- ניטור איכות- בתהליך- חיישני קרבה ומערכות מדידת לייזר בתוך התבנית מאמתים את ממדי החלקים במהירות הייצור, ותופסים סחף ממדי משינויים חוזרים לפני שחלקים פגומים עם חותמת מתכת לרכב מגיעים לפעולה הבאה.
- ניטור טמפרטורה- מערכי צמד תרמי במשטחים יוצרים עוקבים אחר הצטברות חום שמאיצה התפרקות על אלומיניום או התמוטטות ציפוי בתוספות מצופים, ומפעילות התראות לפני ירידה באיכות המשטח.
גישות מונעות-מהחיישנים הללו הופכות את תחזוקת התבנית מתגובתית לחיזוי, וזה בעל ערך במיוחד כאשר קו לחיצה בודד מסתובב בין חלקי מבנה AHSS וסגירי אלומיניום באותה משמרת. הנתונים גם ניזונים בחזרה לעיצוב התבנית עבור התוכנית הבאה, סוגרים את המעגל בין מציאות הייצור להנחות הנדסיות.
חומרים מתקדמים דורשים יותר מכל שלב בתהליך הנדסת התבנית, החל מפיצוי גיאומטריה ראשוני דרך טיפול פני השטח ותחזוקה שוטפת. אבל הכלים עצמם טובים רק כמו עבודת הסימולציה שמאמתת אותו לפני תחילת העיבוד, נושא שבו טכנולוגיית התנסות וירטואלית שינתה את הכלכלה של פיתוח התבנית באופן דרמטי.
סימולציה וניסיון וירטואלי בהנדסה מודרנית
קוביית הטבעה אחת לרכב יכולה לקחת 20 שבועות או יותר משחרור התכנון ועד לאישור הייצור. נתח משמעותי מציר הזמן הזה הלך היסטורית לניסוי פיזי: העמסת הקובייה לתוך לחיצה, הפעלת חלקים, מדידת סטיות, תיקוני שחיקה וחזרה עד שהחלק עומד במפרט. כל לולאה עולה זמן עיתונות, חומר ועבודה מיומנת. יצירת סימולציה הופכת את המשוואה הזו על ידי תפיסת בעיות בתוכנה שבועות לפני עיבוד פלדת כלי כלשהו.
סימולציית גיבוש וחיזוי קפיצה
דמיינו לעצמכם את הפעלת הלחיצה הראשונה שלכם על מסך במקום לחיצה של 2,000 טון. זה הערך הליבה של הדמיית גיבוש מודרנית. חבילות תוכנה משתמשות בניתוח אלמנטים סופיים (FEA) כדי להדגים כיצד מתכת מתכת מתעוותת תחת מגע אגרוף ומגע, תוך חיזוי מה החומר יעשה בכל נקודה במחזור השבץ. לעיצוב תבנית הטבעה מתקדמת, משמעות הדבר היא הערכת תרומתה של כל תחנה לפני סיום פריסת הרצועה.
כלים כמו ProgSim של AutoForm, המשתמשת בטכנולוגיית פתרון מצטבר המותאמת אישית למעצבים מתקדמים-, פועלים כמכבשי ניסיון וירטואליים. הם מספקים תוצאות יצירתיות כולל חיזוי קפיצה, פיתוח אוטומטי של ריקים והערכות נפח, והכל לפני השלמת עיצוב התבנית בפועל. זמן ההגדרה והסימולציה יכולים לנוע בין דקות עבור קוביות קטנות יותר לכמה שעות עבור גדולים יותר, חלק קטן ממה שדורש ניסיון פיזי.
חיזוי Springback הוא קריטי במיוחד עבור כל תבנית הטבעה לרכב היוצרים AHSS או אלומיניום. הסימולציה מחשבת כמה התאוששות אלסטית מתרחשת לאחר נסיגת האגרוף, ואז המהנדסים מיישמים פיצוי וירטואלי, משנים את משטחי התבנית כך שהחלק יחזור לממדים נומינליים. ללא שלב זה, תגלה את הסטייה הממדית רק לאחר עיבוד פלדת כלי בשווי מאות אלפי דולרים לגיאומטריה הלא נכונה.
הנה מה שהמהנדסים מעריכים מריצת סימולציה טיפוסית:
- יצירת דיאגרמות מגבלה (FLD)- ממפה את מצב המתח בכל נקודה בחלק מול מעטפת הכשל של החומר, סימון אזורים עם סיכון להתפצלות או פיצול.
- מפות דילול חומר- הצג ירידה באחוזים בעובי הגיליון על פני החלק, מזהה אזורים שבהם החומר נמתח מעבר לגבולות בטוחים.
- מחווני קמטים- מזהה חוסר יציבות דחיסה באוגנים ובדפנות שייצרו פגמים משטחים או הפרעות להרכבה.
- שדות תזוזה קפיצית- לכמת את הגודל והכיוון של התאוששות אלסטית בכל צומת, המנחה את גיאומטריית הפיצוי עבור משטחי התבנית.
- יצירת הערכות כוח הטונאז' והרפידות- חזה את עומס המכבש וכוח המחזיק הריק הנדרש בכל שלב, ומודיע על בחירת המכבש וגודל קפיצי החנקן.
- צייר-בתבניות- עקוב אחר כמות החומר שזורם לתוך חלל התבנית מכל קצה של הריק, תוך אימות מיקום חרוזי השרטוט וגודל הריק.
כְּמוֹמחקר של Fraunhofer IWUמדגים, אפילו את הסטייה האלסטית של המכבש עצמו, האחראי לרוב לכ-80% מהסטייה הכוללת במערכת המכבש-, ניתן לעצב באמצעות ייצוגי FE מופחתים של משטחי ההידוק של המכונה. רמת נאמנות זו פירושה שתוצאות הסימולציה מתחשבות כעת בתנאי הגבול האמיתיים של-עולם, שדורות קודמים של תוכנות פשוט התעלמו מהם.
ניסיון וירטואלי לעומת ניסיון פיזי
ניסיון פיזי לא נעלם לגמרי. אתה עדיין צריך לאמת את איכות השטח, לאשר את ביצועי הציפוי ולהפעיל{1}}ניסויי מהירות ייצור. אבל התפקיד של ניסיון פיזי עבר מפתרון בעיות-לאימות. עבודת האבחון הכבדה, מציאת פיצולים, פתרון קמטים, כוונון קפיצה חוזרת, מתרחשת כעת באופן וירטואלי.
הניגוד הוא בולט. לולאת ניסוי מסורתית עבור לוח גוף מורכב עשויה לדרוש 8 עד 12 חזרות פיזיות, שכל אחת צורכת זמן לחיצה, נקודות ניסיון ושעות של יצרן כלים לטחינה ושימינג. ניסיון וירטואלי יכול לדחוס את זה ל-2 או 3 לולאות פיזיות המתמקדות בכיוונון- עדין ולא בתיקון בסיסי. מחקר Fraunhofer IWU הראה כי דפוסי זיהוי וירטואליים, המדמים את חלוקת הלחץ בין משטחי התבנית תחת עומסי יצירה אמיתיים, עמדו בקורלציה מצוינת עם תוצאות איתור פיזיות לאחר לולאת עיבוד מכני אחת בלבד.
זה חשוב מעבר לחיסכון בזמן. כל איטרציה של ניסוי פיזי מציג סיכון: תיקון שחיקה באזור אחד מעביר את חלוקת הלחץ למקום אחר, ויצרן הכלים רודף אחר התאמות מדורגות. הדמיה וירטואלית מאפשרת לך לבדוק תיקונים בבודדים, להבין את ההשפעות הרחבות של המערכת- ולהגיע לעיתונות עם קובייה שזקוקה לשיפור ולא המצאה מחדש.
עבור הטבעת מתכת לתעשיות הרכב, שבהן לוחות הזמנים של פיתוח מתכות משפיעים ישירות על לוחות הזמנים של השקת כלי רכב, המקרה הכלכלי משכנע. איכות טעינה קדמית-לסימולציה דוחסת זמני אספקה, מפחיתה שינויים הנדסיים יקרים לאחר בניית הכלים, ומספקת תזמון תוכנית צפוי יותר.
מחזור החיים המלא של התבנית, מהרעיון דרך הייצור ובסופו של דבר-של-חיים, נהנה מסימולציה במספר שלבים:
- קונספט והיתכנות- פותרי צעד אחד-מספקים בדיקות צורה מהירות של גיאומטריית החלק המוצעת בתוך דקות, מסמנים צורות בלתי אפשריות לפני תחילת התכנון המפורט.
- עיצוב תבנית מפורט- סימולציה מצטברת מאמתת פריסות רצועות, רצף תחנות, מיקום חרוזים ציור ופיתוח ריקים עם מודלים מלאים של חומרים.
- פיצוי קפיצה- פיצוי וירטואלי איטרטיבי מעדכן את משטחי התבנית עד שגיאומטריית החלק החזויה נופלת ברצועות סובלנות.
- בנייה ועיבוד מתים- סימולציה-גיאומטריית פיצוי נגזרת מזינה ישירות לנתיבי כלי CNC, עם מודלים להטיית עיתונות המודיעים על תיקוני הכתרה.
- ניסיון פיזי- מצטמצם לאימות וכיוונון-עדין ולא לפתרון בעיות-בסיסיות, תוך קיצוץ שבועות מלוח הזמנים.
- תמיכה בייצור- קווי בסיס של סימולציה הופכים לנקודת העזר לפתרון בעיות כאשר מתרחשת סחף בתהליך במהלך ייצור מתמשך.
- תחזוקה ושיפוץניתן להעריך מחדש - משטחי תבנית שחוקים- מול דגמי חומרים מעודכנים או גיאומטריית חלקים מתוקנת כאשר הפלטפורמות מתרעננות.
סימולציה אינה מחליפה את המומחיות של יצרן הכלים. זה מגביר אותו על ידי מתן נראות לפיזיקה ששום ניסיון לא יכול לראות בעין בלתי מזוינת. התוצאה: מתלים שפוגעים ביעדי ייצור מהר יותר, עולים פחות לפיתוח ומספקים איכות חלקים עקבית יותר מהפגיעה הראשונה שאושרה ואילך.
כל המאמץ ההנדסי הזה, בחירת החומרים, חישובי המרווחים, גיאומטריית המות המאומתת-בסימולציה, משרתים בסופו של דבר מטרה אחת: ייצור חלקים העונים לדרישות מערכת ספציפיות של הרכב. כיצד הדרישות הללו משתנות בין צורות המבנים, השלדה, הפנים ומערכות ההנעה, אשר תצורות קוביות ואסטרטגיות תהליכיות נפרסות בפועל.
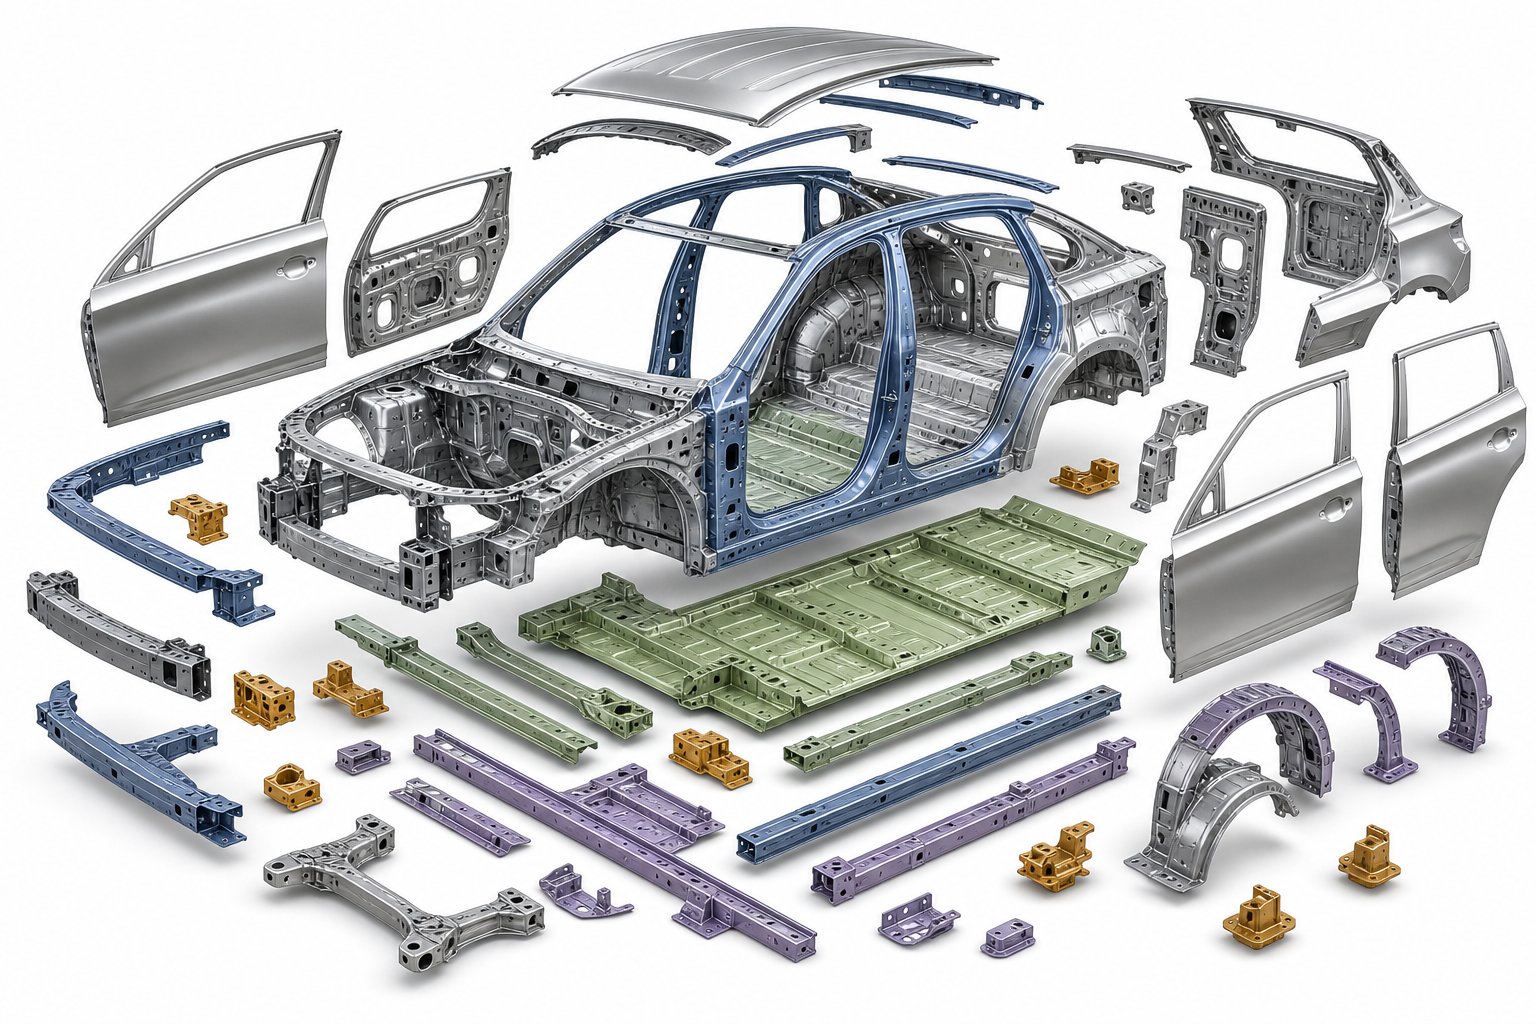
יישומי הטבעה על פני מערכות רכב
כל חלק מוטבע ברכב קיים כי פונקציה ספציפית דרשה זאת: ספיגת אנרגיית התרסקות, תמיכה בעומסי מתלים, חיזוק חלל דלת או שיכון רכיב תיבת הילוכים. הפונקציה הזו מכתיבה את החומר, והחומר מכתיב את הקובייה. כאשר אתה עוקב אחר השרשרת הזו לאחור מהרכב המוגמר, מתגלים דפוסים ברורים באופן שבו סוגי הקוביות ממפות למערכות הרכב. הבנת הדפוסים הללו עוזרת לצוותי הנדסה ורכש לציין כלי עבודה שמתיישרים עם דרישות הביצועים בפועל של כל חלק במקום לברירת מחדל לגישה-בגודל-שמתאימה- לכולם.
מבני וגוף-ב-יישומי הטבעה לבנה
גוף-ב-לבן (BIW) מייצג את הריכוז הגדול ביותר של חלקי הטבעה לרכב בכל רכב. רכיבים אלה מגדירים את הגיאומטריה של תא הנוסעים, מנהלים נתיבי אנרגיית התרסקות, ומספקים משטחי הרכבה לסגירות, זכוכית ומערכות פנים. אתגרי ההחתמה כאן הם משמעותיים: שטחי פאנל גדולים, תקני איכות של משטח- הדוקים עבור משטחי Class A ודירוגי חומרים אגרסיביים יותר ויותר לביצועי התרסקות.
לוחות מרכב חיצוניים כמו דלתות, מכסה מנוע ופגושים דורשים קוביות משיכה עמוקות הפועלות בקווי לחיצה צמודים. העדיפות היא איכות פני השטח, כך שמשטחי המשטחים מלוטשים לגימור מראה, מצופים כדי למנוע סימון, ומתוחזקים בלוחות זמנים קפדניים. לוחות פנימיים וחיזוקים מבניים סובלים תנאי משטח מחוספסים יותר אך דורשים בקרת מימדים הדוקה יותר מכיוון שהם מגדירים את גיאומטריית האוגן- של הריתוך שמחזיקה את הגוף יחד.
מסילות מבניות, איברים צולבים וחיזוקי עמודים משתמשים יותר ויותר בפלדת בורון מוקשה- או בדרגות AHSS כמו DP980. הטבעות מתכת אלו לרכב דורשות קווי יצירה חמה עבור רכיבי בורון או מכבשים כבדים להעברת טונה- עבור AHSS בצורת- קרה. עיצוב התבנית חייב לתת את הדעת על פיצוי קיצוני לאחור ובלאי- מהיר של הקצה, מה שהופך את תוספות הקרביד לחיוניות בתחנות חיתוך.
חלקי רכב המשתמשים בחיתוך קוביות בתחום ה-BIW כוללים למעשה כל לוחית חיזוק, עמוד פנימי ורכיב מנהרה. פעולות חיתוך וניקוב מסיימות את דפוסי החורים, פרופילי האוגן ומשטחי ההזדווגות לאחר ששלבי העיצוב העיקריים משלימים את הגיאומטריה התלת-ממדית של החלק.
הטבעת רכיבי שלדה, פנים ומשאית
רכיבי השלדה והמתלים פועלים תחת עומס עייפות וחשיפת קורוזיה, מה שמניע את בחירת החומרים לכיוון פלדות HSLA וציונים-מגלוונים חמים. סוגריים של זרועות בקרה, חיזוקי מסגרת משנה ומושבי קפיצים הם חלקי מכוניות הטבעה ממתכת טיפוסיים המיוצרים על קווי מתכת העברה שבהם מתרחשים עומקי משיכה מתונים ופעולות ניקוב מרובות על פני תחנות עוקבות.
חיזוקי מתכת פנימיים, חשבו על מסגרות מושבים, קורות צולבות של-לוח המחוונים, ומוטות נגד-דלתות, משלבים פונקציה מבנית עם אילוצי אריזה. רבים מהחלקים הללו מתאימים למשטחים פרוגרסיביים מכיוון שהגיאומטריה שלהם נשארת בגבולות רוחב הרצועה-והנפחים השנתיים גבוהים. הטבעת חלקי רכב למערכות פנימיות כרוכה לעתים קרובות במות משולבות המתמזגות פירסינג וצורה במכה אחת כדי להפחית פעולות משניות ועלויות טיפול-בחלקים.
חלקי מבנה ספציפיים-למשאית דוחפים את הנדסת התבנית לכיוון אחר לגמרי. מסילות מסגרת, חלקים צולבים ולוחות הרכבה-לגלגלים משתמשים בפלדה עבה-עם חוזק-עבה (לעיתים קרובות 4-8 מ"מ), הדורשים נפח עיתונות מסיבי ובניית תבנית חזקה מספיק כדי לשרוד את עומס ההשפעה שיוצר חומר עבה. קוביות העברה או מכבשים ייעודיים לתחנות- יחידות מטפלות בחלקים אלה, עם נעלי קוביות ולוחיות גיבוי בגודל הרבה מעבר למה שדורש כלי עבודה לרכב נוסעים.
בתי הינע וכיסויים, לרבות מארזי תיבת הילוכים, כיסויי דיפרנציאלים ובתי מנוע EV, מסתמכים על תבניות משיכה עמוקות כדי לייצר גיאומטריות חלולות ללא תפרים מרותכים. בחירת החומרים משתרעת על סגסוגות אלומיניום לחיסכון במשקל ופלדה מוטבעת עבור יעדי עלות, כל אחת דורשת טיפולי פני שטח ותצורות פינוי שונים, כפי שנדון בסעיפים קודמים.
הטבלה שלהלן ממפה את הקשרים הללו באופן שיטתי:
| מערכת רכב | חלקים אופייניים | חומרים נפוצים | סוג תבנית מועדף | שיקולי עיצוב מרכזיים |
|---|---|---|---|---|
| גוף-ב-לבן (פאנלים חיצוניים) | דלתות, מנדפים, פגושים, לוחות גג | פלדה עדינה, אלומיניום 5xxx/6xxx | קו טנדם עם קוביות משיכה עמוקות | איכות פני השטח Class A; מניעת צריבה על אלומיניום; מיטות עיתונות גדולות |
| גוף-ב-לבן (מבנה) | עמודים, מסילות, חיזוקי מנהרות | AHSS (DP780-DP980), פלדת בורון מוקשה | מות העברה; קווים יוצרים חמים | פיצוי קפיצה; מוסיף לקצץ קרביד; טונה גבוהה |
| שלדה ומתלים | תושבות זרוע שליטה, חלקי תת-מסגרת, מושבי קפיצים | פלדת HSLA, פלדה מגולוונת | העברה מת | התנגדות לעייפות; הגנה מפני קורוזיה; עומקי ציור מתונים |
| חיזוקים פנימיים | מסגרות מושבים, קורות IP, מוטות נגד-דלתות | פלדת HSLA, פלדה עדינה, פלדות DP | פרוגרסיבי מת; השילוב מת | אריזה הדוקה; נפח גבוה; תכונות פירס מרובות |
| בתי מנוע | מכסי תיבת הילוכים, בתי מנוע, מכסי דיפרנציאל | סגסוגות אלומיניום, פלדה למשיכה עמוקה- | ציור עמוק מת | שטוחות משטח איטום; אחידות הקיר; ניהול חומרי סיכה |
| משאית מבנית | מסילות מסגרת, חלקים צולבים, לוחות גלגלים-חמישיים | HSLA עבה-(4-8 מ"מ) | מות העברה; לחיצות כבדות-יחידות | טונה קיצונית; נעלי למות חזקות; מרווחים עבים-למלאי |
| חשמל ומחברים | פסי אוטובוס, מסופים, חיבורי סוללה | נחושת, פליז, סגסוגות ניקל | פרוגרסיבי מת | סובלנות הדוקה; בקרת קוצים; ייצור-במהירות גבוהה |
שימו לב כיצד השרשרת זורמת בכיוון אחד: פונקציה מגדירה חומר, חומר מגדירה התנהגות יצירתית, והתנהגות יצירה מכתיבה את סוג התבנית. חיזוק עמודים קריטי-ב-התרסק לא יכול להשתמש בתבנית פרוגרסיבית מכיוון שהחומר (פלדה מוקשה-עיתונות) דורש יצירה חמה. תושבת מושב בנפח- גבוה לא יכולה להצדיק קו טנדם כי הכלכלה לא תומכת בו. כל זיווג בטבלה משקף היגיון הנדסי, לא הקצאה שרירותית.
ייצור חלקי רכב ברמת מורכבות זו פירושו שצוותי הנדסה חייבים להעריך פתרונות הטבעה בצורה הוליסטית במקום לציין כלי עבודה בנפרד. סוג התבנית, תצורת העיתונות, דרגת החומר והפעולות המשניות פועלות באינטראקציה, ואחת לא נכונה עוברת דרך האחרות. לצוותים הבודקים כיצד האינטראקציות הללו מתרחשות על פני תוכניות הפקה אמיתיות,תיאורי מקרה לרכב של YICHENמציעים דוגמאות תהליכים המתפרשות על החתמות מתכת הקשורות למבנים, פנים, מארז ומשאיות עבור יישומי רכב, מה שמספק נקודת התייחסות שימושית בעת ביצוע השוואת אסטרטגיות מתכת מול תוצאות ייצור בפועל.
מיפוי יישומי קוביות למערכות רכב מבהיר מה אתה צריך. השאלה הבאה היא מי בונה אותו, ומה מפריד בין שותף המספק{1}}כלים מוכנים לייצור לבין אחד שמספק כאבי ראש.
בחירת שותף הנדסת הטבעה הנכון
לדעת איזה סוג קובייה מתאים לחלק שלך ואיך זה צריך להיבנות זה רק חצי מהקרב. החצי השני הוא מציאת שותף שיכול לבצע בפועל, לספק כלים שמתפקדים כפי שתוכנן, על פי לוח זמנים ובמסגרת התקציב לאורך כל מחזור חיי הייצור. עבור חברות חותמת רכב המתחרות על איכות ותזמון ההשקה, ההבדל בין שותף למתוח בעל יכולת לבין שותפה שאינה מוסמכת מופיע בכל מדד, החל מלוחות הזמנים של אישור PPAP ועד לשיעורי PPM של אחריות שנים לתוך הייצור.
יכולות קריטיות להעריך בשותף למות
לא כל חברות החתמת מתכת לרכב מציעות את אותו עומק. חלקם מצטיינים בעיצוב אבל מיקור חוץ לעיבוד שבבי. אחרים מפעילים מכונות מעולות אך חסרות מומחיות בסימולציה. אתגר ההערכה הוא זיהוי היכולות החשובות ביותר עבור התוכנית הספציפית שלך ולוודא שספק אכן הבעלים שלהן במקום לבצע קבלנות משנה שלבים קריטיים.
דרג את הקריטריונים האלה מההשפעה הגבוהה ביותר לנמוכה ביותר על הצלחת התוכנית:
- סימולציית עיצוב וגיבוש-בית- ספק שמפעיל סימולציות גיבוש פנימיות, חוזה קפיצה חוזרת, דילול וזרימת חומרים לפני חיתוך פלדה, נתקל בבעיות שבועות מוקדם יותר מאשר בבעיות שמסתמכות על נתונים שסופקו-של הלקוח או מדלג לחלוטין על סימולציה. כְּמוֹמקרי מקרה מ-Centerline Engineeringלהדגים, ספקים המשתמשים בהדמיית יצירת "ממש מההתחלה" במהלך הצעת המחיר מספקים הערכות ריקות מדויקות יותר, שימוש אופטימלי בחומרים וקוביות שצריכות פחות חזרות ניסיון פיזיות.
- קיבולת עיבוד-בית וניסיון- ודא שהספק מחזיק במכבשי CNC (כולל 5-צירים), חוטי EDM ומכבשי ניסיון המכסים את טווח הטונה שלך. חדרי כלים במיקור חוץ מוסיפים סיכון זמן אספקה ומפחיתים אחריות. יצרני מתנות מתקדמים שמחזיקים בחדרי כלים משלהם יכולים ליישם שינויים הנדסיים מהר יותר ולשמור על מתכות במצב ייצור ללא עיכובים של צד שלישי.
- מומחיות חומרית על פני AHSS ואלומיניום- שאל ספציפית על ניסיון עם פלדות דו-פאזיות-, לוחות סגירה של בורון מוקשה- ולוחות אלומיניום. כל משפחת חומרים דורשת אסטרטגיות פינוי שונות, מערכות ציפוי וגישות פיצוי קפיצה. שותף ללא ידיים-על AHSS או ניסיון באלומיניום ילמד על תקציב הכלים שלך.
- אישור מערכת איכות OEM ויכולת PPAP- הסמכת IATF 16949 בהיקף ההחתמה והכלים של הספק היא קו הבסיס לתוכניות רכב. ISO 9001 לבדו אינו כולל דרישות PPAP ו-APQP ספציפיות לרכב-. אשר כי הספק יכול לספק הדפסות בבלונים, דוחות ממדים, תוכניות בקרה, FMEAs, מחקרי Gage R&R ומחקרי יכולת ברמה שמצפה לו לקוח ה-OEM שלך.
- תוכניות תחזוקה למות ותמיכה ברמפה בייצור- תפקידו של שותף אינו מסתיים באישור PPAP. לוחות זמנים לתחזוקה מונעת, מלאי תוספות חילוף ויכולת-תגובה מהירה של תיקון קובעים אם הכלי שלך שומר על איכות בנפח או מתדרדר לכדי תרגיל כיבוי אש. אשר יומני תחזוקה מתועדים,-תנאי אחסון קוביות באתר ותהליכי ניהול שינויים הנדסיים.
- שירותי ערך-מוסף ושילוב אנכי- ספקים המציעים פעולות משניות כמו ריתוך, גימור, תת--הרכבה ואריזה מותאמת אישית תחת קורת גג אחת מפחיתים את הסיכון למסירה ודוחסים את זמני ההובלה. עבור ספקי הטבעה מתקדמת, שירותים משולבים פירושם פחות הזמנות רכש ונקודת אחריות אחת מהסליל הגולמי ועד למכלולים שנשלחו.
כרטיס ניקוד משוקלל עוזר לבנות את ההשוואה בצורה אובייקטיבית. הקצה לכל קריטריון משקל בהתבסס על סדרי העדיפויות של התוכנית שלך, ציון ספקים ברשימה קצרה מ-1 עד 5 בכל קריטריון, ואפשר למתמטיקה לעלות על פני המועמד החזק ביותר במקום להסתמך על היסטוריית מערכות יחסים בלבד.
יישור ההשקעה במות עם אסטרטגיית הייצור
כלי עבודה למות הוא נכס הוני עם תוחלת חיים הנמדדת במיליוני שבץ. השותף שאתה בוחר צריך להתיישר לא רק עם נפחי הייצור של היום, אלא עם מסלול הרמפה שלך, שינויים הנדסיים פוטנציאליים ואסטרטגיית היציאה-של-התוכנית.
כמה שאלות שמפרידות בין שותפי מתנות אסטרטגיים לחנויות לעסקאות:
- האם הם יכולים להתאים?- אם הנפח השנתי שלך מוכפל לאחר ההשקה, האם צי העיתונות ומבנה תאי הייצור של הספק מתאימים זאת ללא כלים חדשים או זמן השבתה ממושך? יש להעריך שירותי הטבעת מתכת לרכב הן על הקיבולת הנוכחית והן על מרווח הצמיחה.
- איך הם מתמודדים עם שינויים הנדסיים?- תיקונים מאוחרים-בשלבי עיצוב הם מציאות בתוכניות רכב. ספק עם יכולת כלי עבודה-ביתיים יכול ליישם ECO מהר יותר ובסיכון נמוך יותר מאשר ספק התלוי בחנויות מתכות חיצוניות.
- מה הם תנאי הבעלות והאחסון של המות?- אשר בכתב מי הבעלים של הכלי בסיום התוכנית, מהי מדיניות האחסון עבור קוביות לא פעילות, והאם הספק מתחייב לתמיכה כולל תחזוקה לכל מחזור החיים של התוכנית. מונחים מעורפלים יוצרים מחלוקות כאשר עוצמת הקול משתנה או תוכניות שקיעה.
- האם הם עוסקים בשיתוף פעולה מוקדם של DFM?- שותפי יצרני חלקי הרכב הטובים ביותר בודקים שרטוטים לפני ציטוט, מערימות סובלנות{1}}מעלים סיכונים וממליצים על חידודי גיאומטריה המשפרים את יכולת הצורה מבלי לפגוע בתפקוד החלק. תוכניות המזמינות קלט DFM מוקדם יותר נמנעות משינויי שלב מאוחרים-יקרים.
עבור צוותים שמעריכים מועמדים ליצרני חלקי רכב בהקשר של ביצוע מחדש או קרוב לחוף, קרבה למפעל ההרכבה מפחיתה את החשיפה לזמן אספקה ותומכת בדרישות אספקה בדיוק-ב-זמן. ככל שאסטרטגיות רכש נותנות עדיפות גוברת לחוסן שרשרת האספקה, שותפי מתקנים מקומיים או אזוריים עם פעולות משולבות אנכית מספקים נראות רבה יותר ופתרון בעיות מהיר יותר מאשר תוכניות כלים מרובות-במדינות מבוזרות. יצרני חלקי רכב רבים בארה"ב ובאזורים מבוססים אחרים מתחרים כעת על היענות ושליטה תפעולית לצד עלות יחידה.
משאב אחד שכדאי לחקור במהלך הערכה זו הואעמוד תעשיית הרכב של YICHEN, המספקת מקרי מקרה של הטבעה וייצור גיליונות המתפרשים על פני OEM דרך תוכניות Tier-2 עבור רכיבי מבנים, פנים, שלדה ומשאית. הכיסוי שלהם על פני מספר רב של מערכות רכב ושכבות שרשרת אספקה הופך אותם לאופציה רלוונטית עבור צוותים המחפשים שותף שמבין את מלוא ההיקף של שירותי הטבעת מתכת לרכב, מתכנון מתכות ועד תמיכה בייצור.
בסופו של דבר, השותף המתאים להנדסה הוא לא רק זה עם הצעת המחיר הנמוכה ביותר. הוא זה שהיכולות, מערכות האיכות ומודל התמיכה בייצור שלו מתאימים לפרופיל הסיכון, מסלול הנפח ומורכבות החומר של התוכנית שלך. החל את הקריטריונים הללו בצורה רחבה, אמת תביעות באמצעות ביקורת אתרים ובדיקות התייחסות, ואפשר לנתוני ביצועים מתועדים, לא הבטחות, להניע את החלטת המקור שלך.
שאלות נפוצות לגבי חותמות הטבעה לרכב
1. מה ההבדל בין מתנות פרוגרסיביות לבין מתנות טרנספר בהחתמת רכב?
קוביות פרוגרסיביות שומרות על רצועת מתכת מחוברת בזמן שהיא מתקדמת דרך תחנות מרובות בערכת קוביות יחידה, מה שהופך אותן לאידיאליות עבור חלקים קטנים יותר ו-בנפח גבוה כמו סוגריים ומחברים. תבניות העברה חותכות את החסר לחופשי מוקדם ומעבירים אותו בין תחנות עצמאיות באמצעות אצבעות מכניות או רובוטים, שמתאימים לחלקים גדולים יותר ומורכבים מבחינה גיאומטרית כמו איברים צולבים מבניים וסוגרי מתלה. הבחירה תלויה בגודל החלק, עומק השרטוט, יעדי גרוטאות החומר ודרישות הנפח השנתיות.
2. איך מחשבים את מרווח התבנית עבור חומרי גיליון מתכת שונים?
מרווח למות מתבטא כאחוז מעובי החומר לכל צד. פלדה עדינה משתמשת בדרך כלל בסביבות 10% מרווח, בעוד שפלדות מתקדמות בחוזק- גבוה (AHSS) דורשות 12-20% בשל חוזק התפוקה הגבוה יותר והתנהגות החיתוך הדומיננטית שלהן. סגסוגות אלומיניום זקוקות בדרך כלל ל-8-12%, והנירוסטה נופלת בטווח של 12-16%. שימוש במרווח שגוי מוביל לשחיקה מוקדמת של הכלים, לקוצים מוגזמים או לאי דיוק ממדים, ולכן כל דרגת חומר דורשת ערך מרווח מאומת משלו.
3. אילו שינויים בעיצוב התבנית נדרשים להטבעת פלדה מתקדמת-חוזקת (AHSS)?
דרגות AHSS כמו DP780 ו-DP980 דורשות מספר שינויים במתכת: נפח לחיצה מוגבר (50-גבוהה ב-100% מפלדה עדינה), מרווחי חיתוך רחבים יותר למניעת סתבי אגרוף, פיצוי קפיצי מובנה בגיאומטריית התבנית, תוספות קרביד או אבקת מתכת בתחנות חיתוך לעמידות תהליכי שחיקה ושליטה גבוהה יותר של מחזיק חלונות. סימולציית היווצרות הופכת חיונית כדי לחזות ולפצות על ההתאוששות האלסטית הגדולה משמעותית של חומרים אלה לאחר היווצרות.
4. כמה זמן לוקח לבנות מתכת הטבעה לרכב?
תבנית הטבעה טיפוסית לרכב לוקחת 20 שבועות או יותר משחרור העיצוב ועד לאישור הייצור. ציר זמן זה מכסה עיבוד CNC, פעולות EDM, טיפול בחום, גימור משטח, הרכבה וניסיון פיזי. טכנולוגיית סימולציית גיבוש מודרנית מפחיתה משמעותית את שלב הניסוי על ידי זיהוי בעיות צורה כמעט לפני חיתוך הפלדה, דוחסת את מה שנדרש בעבר 8-12 איטרציות פיזיות עד ל-2-3 לולאות אימות המתמקדות בכוונון עדין ולא בפתרון בעיות בסיסי.
5. מה עליך להסתכל כאשר אתה בוחר ספק חותמת לרכב?
תן עדיפות לספקים עם-יכולת הדמיית עיצוב ויצירת קוביות ביתיות, מכונות עיבוד CNC וניסוי בבעלות, ניסיון מוכח עם AHSS וחומרי אלומיניום, אישור IATF 16949 עם יכולת PPAP מלאה ותוכניות תחזוקה מתועדות. העריכו את יכולתם להתאים את גודלם למסלול הנפח שלכם, לטפל בשינויים הנדסיים במהירות ולספק תכנון מוקדם-לשיתוף פעולה בייצור-. שותפים כמו YICHEN המציעים הטבעה משולבת וייצור מתכת מתכת ב-OEM דרך תוכניות Tier-2 מספקים אחריות ממקור יחיד, החל משימוש בכלים ועד לתמיכה בייצור.


