


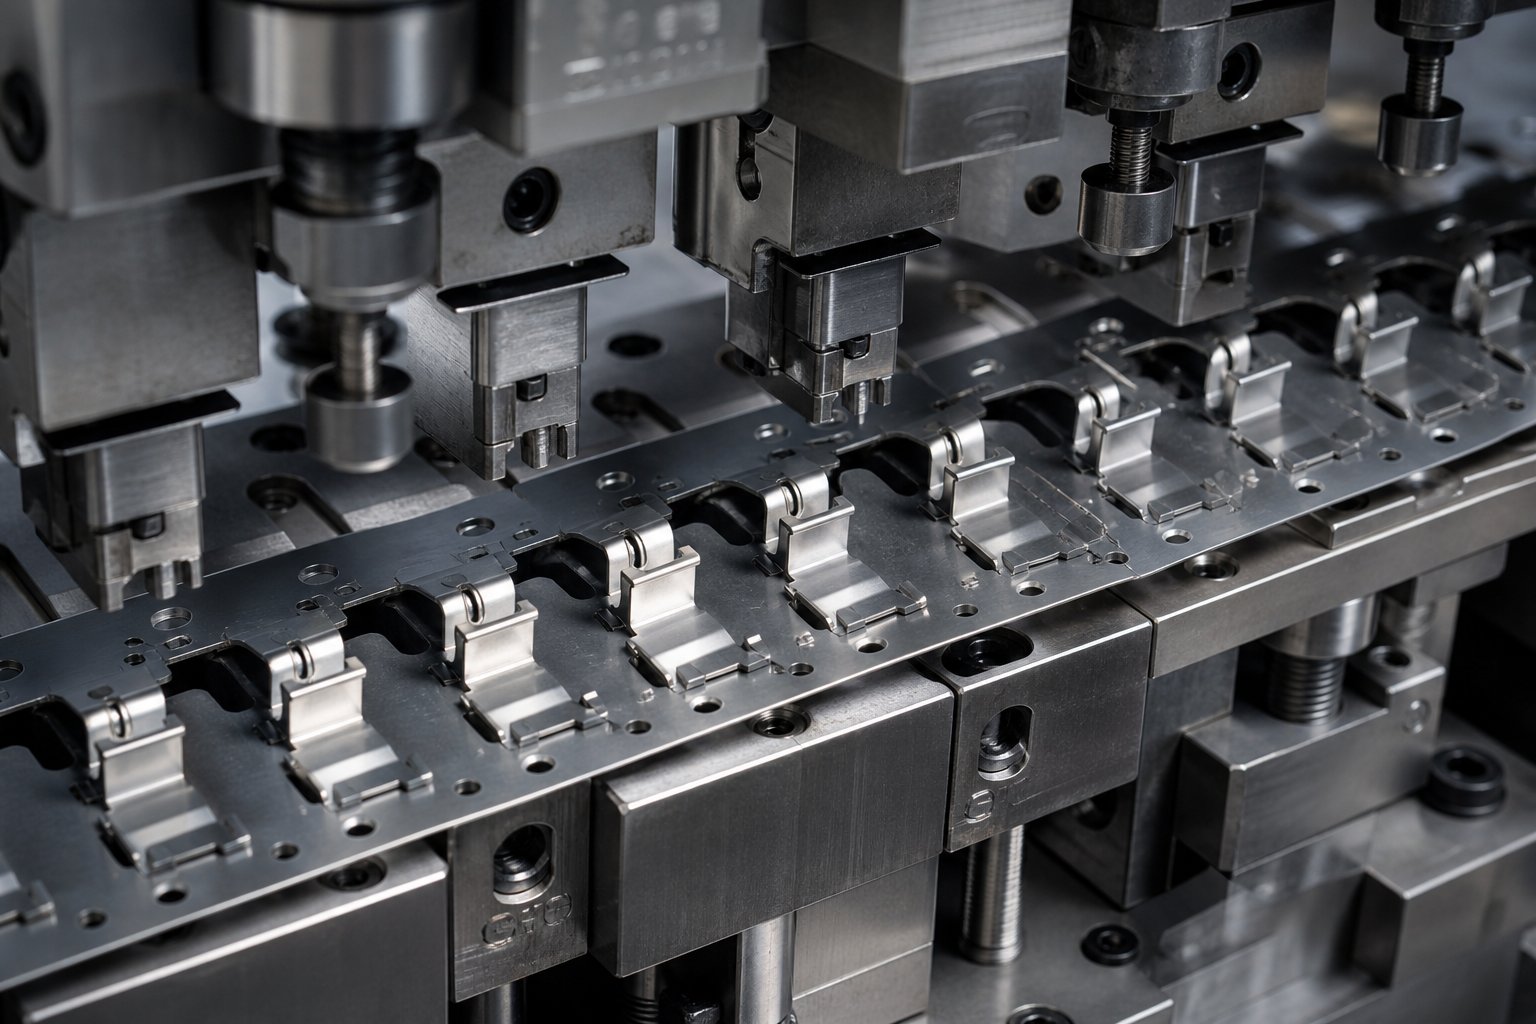
מה עושים חריצי עוקפים ומדוע הם קיימים
כשאתה שומע מישהו שואל "מהי הטבעת מתכת," התשובה מכסה בדרך כלל פעולות לחיצות, קוביות וגיבוש. לעיתים רחוקות היא מזכירה את התכונות הקטנות אך הקריטיות ששומרות על קובייה פרוגרסיבית פועלת בצורה חלקה בין תחנות. חריצי עוקף הם אחת מהתכונות הללו, והתעלמות מהן היא אחת הדרכים המהירות ביותר לזמן השבתה יקר.
מהם חריצי עוקף במות הטבעה
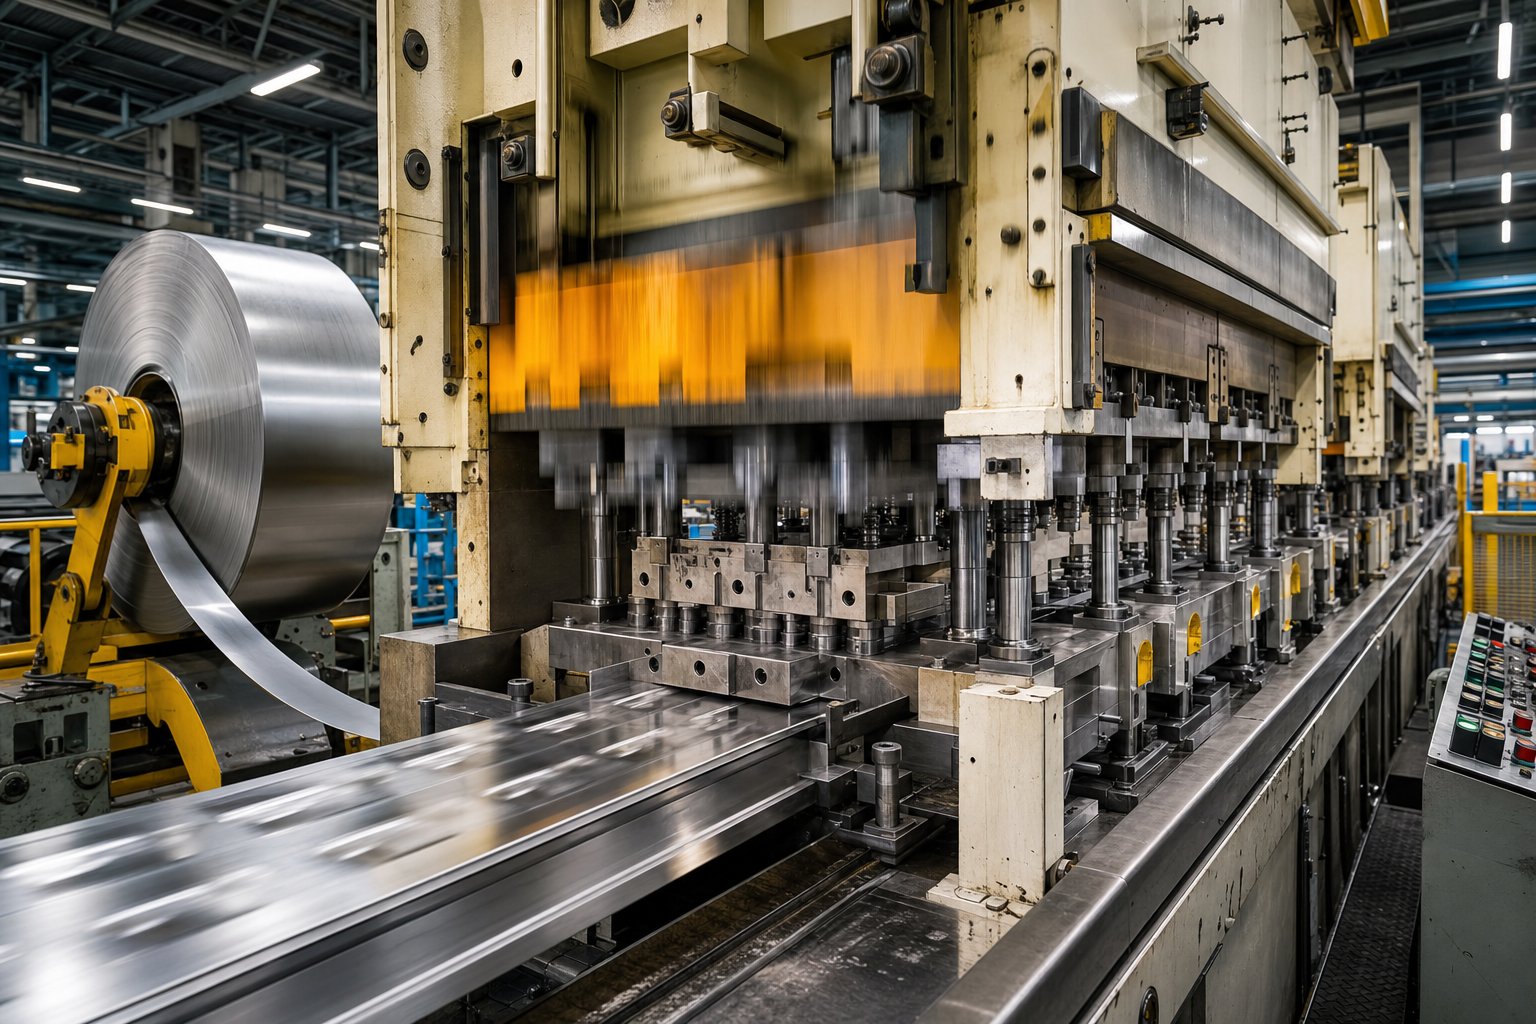
חריץ עוקף הוא קטע חתוך-בכוונה של רצועת הנשא בתבנית הטבעה מתקדמת. מטרתו פשוטה: למנוע מתכונות שנוצרו או נטושות חלקית להתנגש ברכיבי התבנית במורד הזרם עם התקדמות הרצועה. בהטבעת גיליונות מתכת, כל תחנה מכופפת, שואבת או חותכת את החומר בדרכים הגורמות לחלקים מהרצועה לבלוט מעל או מתחת למישור המקורי. ללא חריצים עוקפים, המאפיינים הבולטים הללו יתנגשו לתוך לוחות חשפנות, מסילות הרמה או משטחי תחנות סרק במכת הלחיצה הבאה.
המטרה של חריצים עוקפים במות הטבעה מסתכמת בעבודה אחת: פינוי הנתיב כך שהרצועה תעבור בחופשיות מתחנה אחת לאחרת מבלי להיתקל, לגרור או להסטות.
מדוע נושא זה ראוי לסיקור ייעודי
אם תחפשו הגדרה של הטבעה או תנסו להבין מה זה מתות בייצור, תמצאו הרבה מדריכי מתנות כלליים. משאבים כמו סדרת Die Basics של מגזין MetalForming מכסים סוגי חיתוך, גיבוש וגזרות באופן מקיף. עם זאת, חריצים עוקפים מופיעים כמעט תמיד כהערת שוליים, קבורה בתוך דיון רחב יותר על פריסת רצועות. הפער הזה משאיר יצרני כלים ומעצבי מתים מחברים יחד פרטים קריטיים ממקורות מפוזרים.
מאמר זה ממלא את החסר הזה. תלמד כיצד מתפקדים חריצי עוקף במהלך התקדמות הרצועה, אילו סוגי גיאומטריה קיימים, כיצד מאפייני החומר משפיעים על הגודל שלהם, ומה קורה כשהם נכשלים. בין אם אתם מעצבים תבנית הטבעה חדשה או פותרת תקלות באחת קיימת, זו ההתייחסות הממוקדת שמדריכי "מהי תבנית הטבעה" רחבים יותר משאירים בחוץ.
קיימות חריצי עוקף כדי להבטיח תנועת רצועות ללא הפרעה ולשמור על דיוק ממדי בכל תחנה בתבנית פרוגרסיבית.
המורכבות האמיתית מתחילה כשחושבים כיצד רצועה עוברת למעשה דרך קוביית-תחנות מרובת והיכן, בדיוק, הפרעות מתחילות להתפתח.
כיצד פועלים חריצי עוקף במהלך התקדמות הרצועה
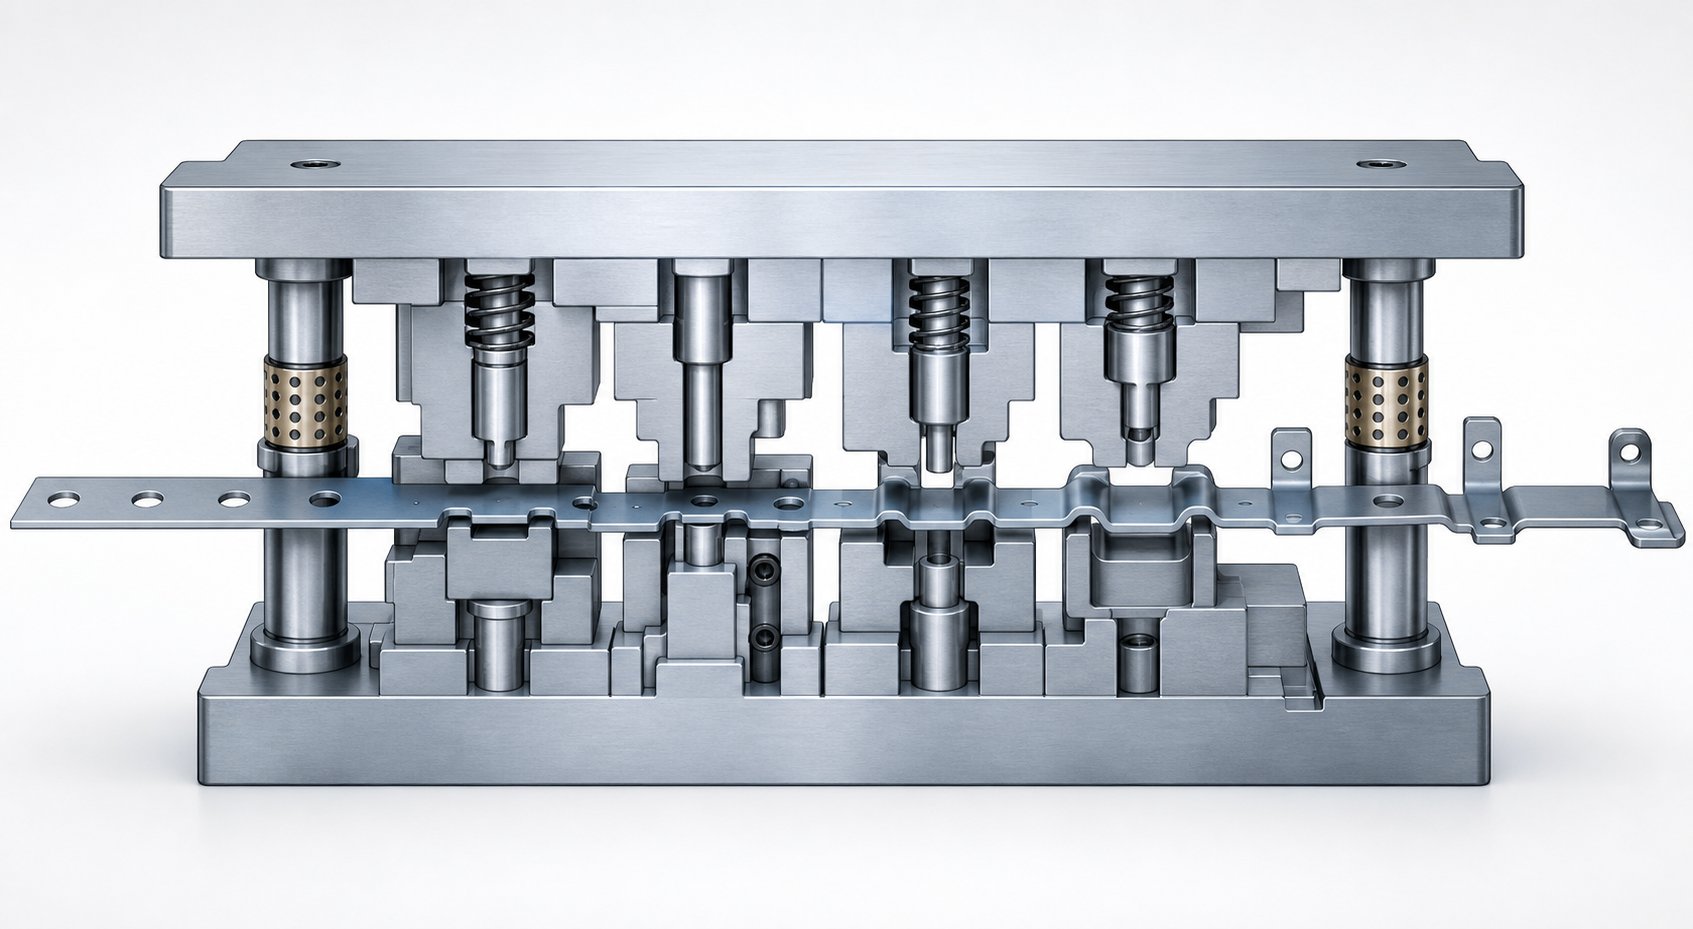
דמיין רצועה מוזנת-שנכנסת לקובייה מתקדמת מהצד הימני של המכבש. בכל מהלך, הרצועה מתקדמת מרחק גובה קבוע אחד, ועוברת דרך רצף של תחנות החותכות, חודרות, מתכופפות בהדרגהליצור את החומר לחלק מוגמר. תהליך הטבעת המתכת מסתמך לחלוטין על התקדמות מסודרת זו,-לפי-תחנות. כל דבר שמשבש נסיעה חלקה ברצועה מאיים על דיוק הממדים, ובסופו של דבר, זמן פעולה של לחץ.
התקדמות הרצועה ובעיית ההפרעות
הנה המחזוריות הבסיסית בתוך מכונת הטבעה: הרצועה מתקדמת גובה אחד, סיכות פיילוט נופלות לתוך חורים-מנוקבים מראש כדי לנעול את הרצועה במקומה, הכבש יורד, ופעולות חיתוך או גיבוש מתבצעות בו זמנית בכל התחנות. לאחר מכן הכבש נסוג לאחור, מרימים מרימים את הרצועה ממשטח התבנית התחתון, והמזין דוחף שוב את הרצועה קדימה.
כל תחנה משנה את גיאומטריית הרצועה. תחנת פירסינג מסירה חומר. תחנת ריצוף חותכת ומכופפת לשונית כלפי מעלה. תחנת ציור מושכת חומר כלפי מטה לצורת כוס. תחנת כיפוף מקפלת אוגן בזווית. לאחר שתיים או שלוש פעולות יצירה בלבד, הרצועה כבר לא דומה לסרט שטוח. הוא נושא תכונות הבולטות מעל ומתחת למישור המקורי, ויוצרות חסימות אנכיות וצידיות.
ככל שהרצועה מתקדמת, אותם מאפיינים בולטים חייבים לעבור דרך או מעל כל תחנה במורד הזרם. דמיינו לעצמכם רומח 3 מ"מ כלפי מעלה שנוסע על פני תחנת סרק שבה לוחית חשפנות יושבת רק 1.5 מ"מ מעל מישור הרצועה. ללא התערבות, הרומח הזה מתרסק לתוך החשפן במחזור ההזנה הבא. תהליך ההחתמה נעצר, הרצועות נתקעות והקוביה גורמת נזק.
כיצד חריצים עוקפים מנקים את הנתיב
זה בדיוק המקום שבו חריצי עוקפים עושים את עבודתם. על ידי הסרת חומר מרצועת הנשא במקומות מחושבים, תהליך התבנית מבטיח שתכונות בולטות עוברות בחופשיות דרך תחנות במורד הזרם. החריץ יוצר פער, חלון מרווח, כך שגיאומטריה שנוצרה לעולם אינה מתקשרת עם רכיבים שהיא לא תוכננה לקיים איתם אינטראקציה.
חריצים מעקפים נחתכים בדרך כלל בתחנה מוקדמת, לעתים קרובות במהלך אותה תנועות שנוקבות חורי טייס. הם נוסעים עם הרצועה, מגיעים לכל תחנה שלאחר מכן כבר בעמדה לספק אישור. התוצאה היא תנועה בלתי פוסקת של רצועות במהירות לחיצה מלאה, אפילו כאשר פעולות הטבעה וגיבוש אגרוף יוצרות תכונות תלת מימדיות אגרסיביות.-
תרחישי הפרעה נפוצים שמונעים מעקפים כוללים:
- רונסים כלפי מעלה פוגעים בלוחות חשפנית או במשטחי התבנית העליונים במהלך הזנת הרצועה
- כוסות מצוירות או מאפיינים מובלטים נתפסים במסילות ההרמה כאשר הרצועה מוגבהת בין מהלומה
- לשוניות מכופפות המגעות עם משטחי תחנות סרק או מחזיקי אגרוף סמוכים
- מאפיינים סגורים חלקית מתלכדים על מסילות מובילות או על בתי פיני טייס במורד הזרם
כל אחד מהתרחישים הללו מייצר את אותה תוצאה: הרצועה מהססת, זזה לרוחב או נצמדת. פיני טייס אינם יכולים לתקן באופן מלא רצועה שכבר נעקרה על ידי כוחות גרירה. השגיאה מתגבשת עם כל מהלך עד שחלקים יוצאים מהסבילות או שהרצועה נתקעת לחלוטין.
הגיאומטריה של החריץ עצמו, צורתו, עומקו ורוחבו, קובעים כמה מרווח הוא מספק וכמה חוזק נושא הוא מקריב. הסחר- הזה הוא המקום שבו עיצוב חריץ הופך למעניין.
עוקף סוגי גיאומטריית חריץ ומתי להשתמש בכל אחד מהם
לא כל חריצי העוקפים נראים אותו הדבר. הצורה שאתה חותך לתוך רצועת הנשא משפיעה ישירות על כמות המרווח שמקבלת התכונה שנוצרה, על מידת השלמות המבנית של הנשא, ועל מידת הניקיון הנקייה של הקליע נפלט מהתבנית. בעיצוב תבנית הטבעה, בחירה בגיאומטריית החריץ הלא נכונה היא כמו בחירת הכלי הלא נכון לעבודה: זה עשוי לעבוד, אבל זה מציג בעיות שלא היית צריך.
אז מה מניע את הבחירה? זה מסתכם בהפרעות שאתה מנקה, החומר שאתה מריץ, וכמה מוביל אתה יכול להרשות לעצמך להקריב. הבה נפרט את חמש הגיאומטריות של חריצי עוקף ראשוניים המשמשים ביצירת חריצי מתכת עוקפים ומה הופך כל אחד מהם מתאים לתנאים ספציפיים.
צורות מעקפות נפוצות ומאפייניהן
כל פרופיל חריץ טומן בחובו יתרונות ויתרונות{0}} הנה מה שאתה צריך לדעת על האפשרויות העיקריות:
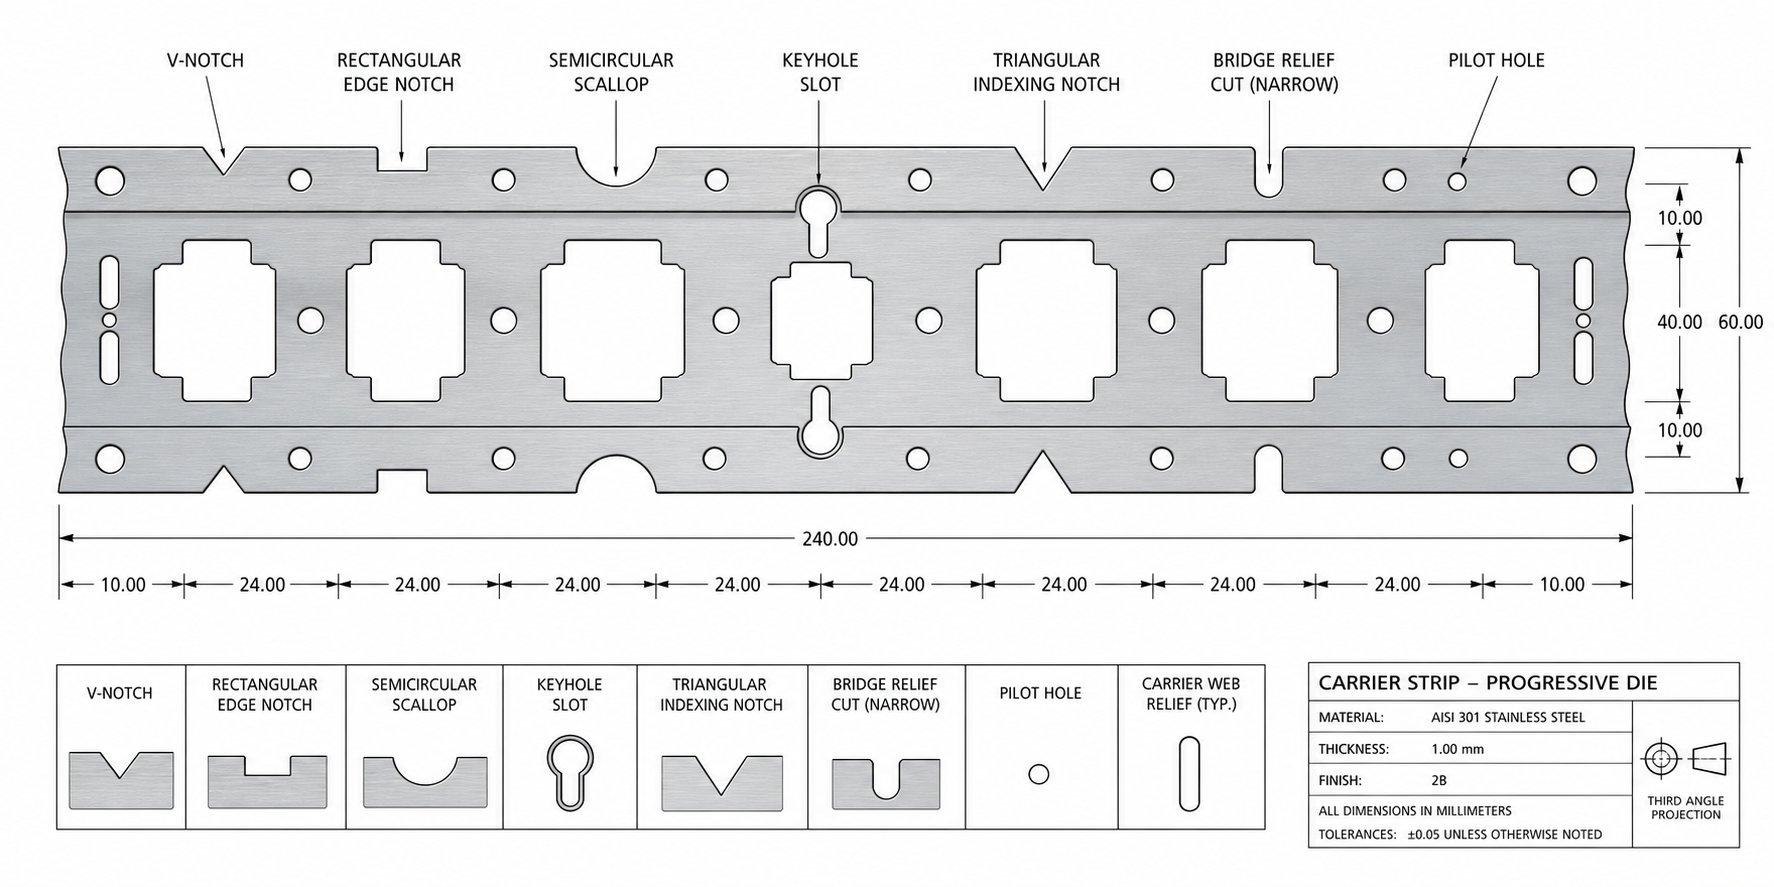
V-חריץ.גיאומטריה זו מסירה את הכמות הקטנה ביותר של חומר מנשא ועדיין מספקת מרווח הולם לתכונות בולטות צרות. הקירות המתכנסים של צורת V מרכזים את הפתח בנקודה המדויקת שבה מתרחשת הפרעה. חריצים V- נפוצים במכתשים שבהם קשיחות הרצועה היא בראש סדר העדיפויות והתכונה שנוצרה היא קטנה יחסית, כגון רונס קצר כלפי מעלה או הבלטה רדודה. הקלקול המיוצר הוא קומפקטי ונפלט באופן צפוי.
U-חריץ.כאשר התכונה שנוצרה רחבה יותר, חריץ U-מספק מרווח אחיד על פני שטח רחב יותר. הצדדים המקבילים והתחתית בעלת הרדיוס מפיצים את הלחץ באופן שווה יותר במנשא בהשוואה לחלופות חדות-בפינות. תמצא חריצי U- ביישומים שבהם כוסות משוכות או לשוניות מכופפות רחבות זקוקות למרווח עקבי כשהן נעות במורד הזרם. הם מאזנים את הסרת החומר מול חוזק הנשא ביעילות.
חריץ מלבני.הגיאומטריה הפשוטה ביותר לעיבוד, חריץ מלבני מספק מרווח מקסימלי עבור רוחב נתון. הוא מסיר יותר חומרי נשא מפרופילים אחרים, מה שהופך אותו לבחירה-לבחירה עבור תכונות- עמוקות או מצבים שבהם נדרש חלון אנכי גדול. החיסרון ברור: פינות פנימיות חדות פועלות כמרכזי מתח ברצועת הנשא, ומגבירות את הסיכון להיסדק תחת מתח הזנה. זה חשוב יותר בחומרים דקים או- בעלי חוזק גבוה.
חריץ חצי עיגול.פרופיל בעל רדיוס מבטל לחלוטין את מעלי הלחץ. חריצי עוקף חצי עגולים הם אידיאליים כאשר רצועת הנשא צרה, החומר נוטה להיסדק, או שהתכונה שנוצרה זקוקה רק למרווח רדוד. סגסוגות רכות כמו נחושת ואלומיניום נהנות מהגיאומטריה הזו מכיוון שהיא מפחיתה את הסיכוי לקריעת קצה במהלך מחזורי הזנה מהירים-. ההחלפה-ת היא עומק שחרור מוגבל ביחס לרוחב החריץ.
חריץ זוויתי (טרפז).פרופיל זה משלב אלמנטים של V וצורות מלבניות. הקירות הזוויתיים מאפשרים פתח רחב יותר במשטח הרצועה תוך שמירה על חומר רחוק יותר מהקצה. חריצים בזווית פועלים היטב כאשר התכונה שנוצרה נכנסת לאזור ההפרעות בזווית עצמה, כגון לשונית עם אוגן הנמשכת הן כלפי מעלה והן לרוחב. פליטת הקליע היא בדרך כלל אמינה מכיוון שהצורה המחודדת מנחה את הקליע כלפי מטה.
בחירת גיאומטריה בהתבסס על דרישות חלקים וקוביות
התאמת צורת החריץ להפרעות הספציפיות שמתנקות היא המקום שבו עיצוב תבנית הטבעה מנוסה נפרד מהניחושים. שקול את ההנחיות המעשיות הבאות:
מאפיינים בעלי צורה רדודה, כמו תבליט-בפרופיל נמוך או רומח חלקי מתחת לעובי החומר פי 1.5, זקוקים בדרך כלל לתבליט חצי עיגול בלבד. המנשא שומר כמעט על כל כוחו, ונפח הקליעה הקטן שומר על ניהול גרוטאות. תכונות משורטטות- עמוקות הבולטות באופן משמעותי מתחת למישור הרצועה או מעליה דורשות פתח מלבני מלא או חריץ U- מכיוון שחלון המרווח חייב להכיל את כל גובה התכונה בתוספת מרווח בטיחות לשינוי קפיצה.
צורת החריץ משפיעה גם על בקרת הקלעים וכוח החיתוך. V-חריצים ופרופילים זוויתיים נוטים לייצר שבלולים שנשברים בצורה נקייה ויורדים דרך לוחית התבנית מבלי להידבק. חריצים מלבניים, במיוחד רחבים, יכולים לייצר שבלולים שטוחים ששואב אבק-נצמדים לפנים האגרוף. יצרני כלים מנוסים מוסיפים לעתים קרובות הקלה זוויתית קלה או כתר לאגרוף כדי לשבור את היניקה הזו.
ההבחנה בין חריצי עוקף שליליים וחיוביים במות הטבעה של גיליונות מוסיפה שכבה נוספת. חריצים מעקפים חיוביים מסירים חומר מהקצה החיצוני של רצועת המנשא פנימה. חריצי עוקף שליליים הם גזרות פנימיות בתוך רשת הספק. חריצים חיוביים הם פשוטים יותר לייצור ולבדיקה, בעוד שהחריצים השליליים משמרים את קצה המנשא החיצוני למגע עם מסילת ההדרכה. בחריצים עוקפים מתכת היווצרות מתכת הטבעה עם סובלנות מסילות מובילות הדוקות, שמירה על הקצה החיצוני ללא פגע יכול להיות הגורם המכריע.
הטבלה שלהלן משווה כל גיאומטריה על פני ארבעה קריטריונים קריטיים כדי לעזור לך לבחור את הפרופיל המתאים ליישום שלך:
| גיאומטריית חריץ | קיבולת פינוי | שימור כוח הנשא | קלות בקרת שבלולים | מקרי שימוש טיפוסיים |
|---|---|---|---|---|
| V-חריץ | בינוני (תכונות צרות) | גָבוֹהַ | מעולה (שבלול קומפקטי) | רונסים קצרים, בלטות קטנות, לשוניות צרות |
| U-חריץ | טוב (תכונות רחבות) | בינוני עד גבוה | טוב (צורה אחידה של שבלול) | לשוניות מכופפות רחבות, משיכה מתונה, רומחים רחבים |
| מַלבֵּנִי | מַקסִימוּם | נמוך עד בינוני | הוגן (שבלול שטוח עלול להידבק) | שרטוטים עמוקים, תכונות גבוהות בצורת צורה, צרכי שחרור גדולים |
| חצי עיגול | מוגבל (תכונות רדודות) | גבוה מאוד | טוב (שבלול מעוגל) | הבלטות-נמוכות, חומרי רצועות דקות/רכות |
| זוויתי/טרפז | טוב (תכונות זוויתיות) | לְמַתֵן | טוב מאוד (פליטה מונחית) | אוגנים בזווית, תכונות עם הארכה לרוחב |
פרט אחד שלעתים קרובות מתעלמים ממנו: מטרת יצירת החריצים המתכתיים עוקפת מתרחבת מעבר לניקוי הפרעות אנכיות בלבד. גיאומטריית החריץ משפיעה גם על האופן שבו רצועת הנשא מתנהגת תחת מתח הזנה. מנשא שנחלש על ידי חריצים מלבניים גדולים מדי יכול להימתח או להתכווץ בין תחנות, ולהציג שגיאות גובה שאפילו פיני טייס מתקשים לתקן. לעומת זאת, חריץ קטן בגודל חצי עיגול על תכונה עמוקה-יוצרת את כוחות הגרירה שנדונו קודם לכן.
הגיאומטריה הנכונה מאזנת את כל הדרישות הללו בו זמנית. אבל הגיאומטריה לבדה לא מספרת את הסיפור המלא. החומר שעובר דרך התבנית, העובי, הקשיות והגמישות שלו, משנים את דרישות הגודל עבור כל פרופיל חריץ בדרכים שיכולות לתפוס אפילו מעצבים מנוסים.
כיצד חריצים עוקפים שונים מסוגי חריצים אחרים
כל חריץ שנחתך לרצועת מנשא מסירה חומר, אבל שם מסתיים הדמיון. שרטוטי מתים, שיחות רצפת חנות, ואפילו קטלוגים של רכיבי חותמות, משתמשים במונחים כמו "חריץ הקלה", "חריץ מנשא", "חריץ חיתוך" ו"חריץ טייס" לצד חריץ עוקף, לעתים קרובות ללא הבחנה ברורה. אם אי פעם חיפשת "מהן קוביות" או חקרת סוגים של קוביות הטבעה, סביר להניח שנתקלת במונחים אלה בשימוש רופף או אפילו לסירוגין. העמימות הזו גורמת לבעיות אמיתיות כאשר יצרן הכלים בונה משהו שונה ממה שהתכוון המעצב.
חריצי עוקפים לעומת חריצי הקלה לעומת חריצי מנשא
כל סוג חריץ קיים מסיבה מכנית ספציפית. הנה איך הם מתפרקים:
עוקף חריציםהסר חומר מרצועת המנשא כך שמאפיינים נוצרים, רומחים, משיכה, לשוניות מכופפות, יעברו בחופשיות דרך תחנות במורד הזרם מבלי ליצור קשר עם רכיבי התבנית. התפקיד היחיד שלהם הוא פינוי הפרעות במהלך התקדמות הרצועה.
חריצי הקלהלשרת מטרה שונה מהותית. תבליט עיקול הוא חריץ מרווח הממוקם בקצה אוגן כדי לאפשר כיפוף מבלי לעוות או לקרוע חומר סמוך. חריצי הקלה מנהלים מתח חומר, לא נסיעות רצועות. הם מופיעים בקווי עיקול, לא לאורך שביל המוביל.
חריצי מנשאלהגדיר את רצועת הנשא עצמה. חתכים אלה קובעים את הרוחב והפרופיל של הרשת המחברת בין חלקים בודדים כאשר הם עוברים דרך התבנית. הם מבניים, מעצבים את פריסת הרצועה במקום לפנות מכשולים.
חתוך חריציםהסר גרוטאות פרוגרסיביות מקצוות הרצועה. הם חלק מרצף ההרחקה, חותכים משם חומר שאין בו עוד צורך כאשר הגיאומטריה של החלק מופיעה. חריצי חיתוך מצמצמים את הרצועה לקו המתאר הסופי שלה בהדרגה על פני תחנות.
חריצי טייסהם גזרות קטנות או תכונות המספקות נקודות רישום לסיכות טייס. הם מבטיחים שהרצועה ממוקמת במדויק בכל תחנה. הפונקציה שלהם היא מיקומית, לא קשורה לפינוי-.
כל החמש הן הסרות חומר מהרצועה, אך כל אחת מהן פועלת בתחום פונקציונלי שונה: פינוי הפרעות, ניהול מתח, מבנה פס, הסרת גרוטאות או רישום מיקום.
למה הטרמינולוגיה חשובה לתקשורת עיצובית למות
תארו לעצמכם את התרחיש הזה: מעצב קוביות מציין חריץ עוקף בתחנה שתיים כדי לנקות לשונית שנוצרה שתיווצר בתחנה ארבע. יצרן הכלים, מפרש את ההסבר כחריץ לקצץ, חותך חומר מהקצה הלא נכון של המנשא. הרצועה מאבדת את השלמות המבנית בצד אחד, מתחילה לעקוב- מהמרכז במהלך ההזנה, וסיכות פיילוט אינן יכולות לפצות. חלקים יוצאים מסובלנות בתוך מאה המהלומות הראשונות.
סוג זה של תקשורת שגויה בין מעצב, יצרן כלים ומפעיל עיתונות נפוץ יותר ממה שרוב החנויות מודות. התמוטטות הטרמינולוגיה בעבודות קוביות והטבעה הופכת קריטית כאשר מספר אנשים מטפלים באותו פרויקט. מעצב עשוי להשתמש ב"הקלה" באופן לא רשמי כאשר הם מתכוונים ל"עקוף", או שמפעיל עיתונות יכול לקרוא לכל גזרה "חריץ" בלי להבחין במטרה.
התיקון פשוט: השתמש בטרמינולוגיה מדויקת באופן עקבי, וגבה אותו בהפניה שכל אחד בצוות יכול לגשת אליה. הטבלה שלהלן מספקת התייחסות זו, ומפרטת כל סוג חריץ לצד המטרה העיקרית שלו, המיקום האופייני על הרצועה והגיאומטריה המשותפת.
| סוג חריץ | מטרה ראשית | מיקום בסטריפ | גיאומטריה אופיינית |
|---|---|---|---|
| עוקף חריץ | נקה הפרעות-תכונה במהלך נסיעה ברצועה | רשת נושאת, במעלה הזרם של תחנות גיבוש | V, U, מלבני, חצי עגול או זווית |
| חריץ הקלה | הפחת את מתח החומר לפני כיפוף כדי למנוע קריעה | סמוך לקווי עיקול על גיאומטריית חלק | חתך מלבני קטן או בעל רדיוס |
| חריץ מנשא | הגדר רוחב ופרופיל של רצועת מנשא | קצוות חיצוניים של הרצועה בין חלקים | פריסת מלבני או מתאר לרצועה |
| Trim Notch | הסר גרוטאות פרוגרסיביות כאשר מתאר חלק מופיע | רצועת קצוות בתחנות ניקוי | עוקב אחר קו מתאר חלק, צורות לא סדירות |
| Pilot Notch | ספק רישום לסיכות טייס | קצה הספק או בתוך רשת הספק | חור עגול או חיתוך בצורת -D |
כאשר כל רכיב תבנית הטבעה על ציור נושא את התווית הנכונה, רצפת החנות בונה את מה שהמעצב חזה. כאשר התוויות מעורפלות, החומר הלא נכון מוסר, הספקים נחלשים במקומות לא מכוונים, והכשלים הנובעים לרוב מאובחנים בצורה שגויה כבעיות בהגדרת עיתונות ולא כשגיאות תקשורת.
עם זאת, הטרמינולוגיה מביאה אותך רק באמצע הדרך לחריץ מעקף נכון. החומר שעובר דרך התבנית, עוביו, חוזק המתיחה והמשיכות שלו, משנים את דרישות הגודל עבור כל חריץ בדרכים שתוויות גנריות אינן יכולות לתפוס.
חומר-גורמים ספציפיים שמעצבים החלטות עוקפות חריצים
גיאומטריית חריץ שפועלת ללא רבב בהטבעת פלדה מגולגלת קרה בגודל 1.0 מ"מ עלולה להיכשל לחלוטין כאשר אותה תבנית פועלת 1.5 מ"מ אל חלד. תכונות החומר לא רק משפיעות על גודל החריץ העוקף, הן מכתיבות זאת. העובי קובע את גובה התכונות המעוצבות. הקשיות קובעת באיזו מידה בלתי צפויה תכונות אלו חוזרות לאחר היווצרות. רוחב הרצועה קובע כמה חומר מנשא זמין להקרבה. תטעו בכל אחד מאלה, והרצועה נתקעת עקב מרווח לא מספיק או אבזמים ממנשא שנחלש יותר מדי.-
השפעות עובי וקשיות על גודל חריץ
עובי החומר קובע את קו הבסיס. יריעה עבה יותר מייצרת רצועות גבוהות יותר, משיכה עמוקה יותר ולשוניות מכופפות בולטות יותר, כל אלה דורשים פתחי חריץ עוקפים עמוקים יותר באופן פרופורציונלי כדי לפנות את רכיבי התבנית במורד הזרם. ריק מפלדת פחמן בגודל 2.0 מ"מ עם רומח של 90 מעלות כלפי מעלה יוצר בערך פי שניים מהבליטה האנכית של אותה תכונה במלאי של 1.0 מ"מ. חריץ העוקף חייב להכיל את מלוא הגובה הזה בתוספת מרווח מרווח.
קשיות מסבכת את התמונה. חומרים קשים יותר כמו דרגות פלדה חותמת של נירוסטה או סגסוגת-חוזק נמוכה-גבוהה (HSLA) מציגים קפיצה חזרה גדולה יותר ופחות צפויה לאחר היווצרות.נתוני קפיצה מ-The Fabricatorמראה ש-304 נירוסטה קפיצים לאחור ב-2 עד 3 מעלות ביחס רדיוס-ל-1:1, בעוד שפלדה מגולגלת קרה- מחזירה רק 0.75 עד 1.0 מעלות באותם תנאים. ההבדל הזה אומר שתכונה שנוצרה בנירוסטה עשויה לשבת בזווית או גובה סופיים מעט שונים מהחזוי, מה שדורש מרווח מעקף נוסף כדי להסביר את השונות.
בהטבעת גיליונות פלדה עם דרגות חוזק- גבוהות יותר, חוזק התפוקה מתקרב לחוזק המתיחה הרבה יותר מאשר בפלדה עדינה. מעט מאוד דפורמציה מתרחשת לפני שבר, מה שמשנה את הפרופיל של קצוות חתוכים ותכונות שנוצרו כאחד. חריצי עוקף עבור חומרים אלה זקוקים לשוליים רחבים יותר מכיוון שהגיאומטריה הנוצרת פחות סלחנית ויותר משתנה ממכה למכה.
שיקולי רוחב רצועה ויציבות מנשא
כל חריץ עוקף מחליש את רצועת הנשא. השאלה היא תמיד: כמה היחלשות יכול המוביל לסבול לפני שהוא מאבד את הקשיחות הדרושה להאכלה מהימנה?עקרונות עיצוב רצועות מנשאלהדגיש כי המוביל חייב להתנגד לכיפוף תחת כוחות הזנה מצטברים על פני כל התחנות. חריץ עוקף רחב ברצועה צרה יכול לצמצם את החתך -של הספק עד לנקודה שבה הוא מתעקש במהלך ההזנה, ומציג שגיאות גובה.
רצועות צרות מאלצות פשרה עיצובית. כאשר חריץ גדול אחד יצרוך יותר מדי רוחב מנשא, המעצבים פיצלו אותו לשני חריצים קטנים יותר בצדדים מנוגדים של הרצועה. זה מפיץ את הסרת החומר באופן סימטרי, שומר על כוחות הזנה מאוזנים. רצועות רחבות יותר מציעות תקציב רב יותר לגודל חריץ אגרסיבי, אבל אפילו להן יש מגבלות כאשר מספר תכונות מעוצבות דורשות אישור באותה תחנה.
חומרים רכים יותר מציגים אתגר משלהם. תהליך הטבעת האלומיניום מאפשר מרווחי עוקף הדוקים יותר מכיוון שמאפיינים מעוצבים באלומיניום מחזיקים קרוב יותר לגיאומטריה המיועדת שלהם עם פחות קפיצה (בדרך כלל 1.5 עד 2 מעלות). עם זאת, אלומיניום וסגסוגות נחושת נוטות יותר להיקרע בשולי החריץ במהלך פעולת החיתוך. כתמים אלה יכולים להיתפס על מסילות הרמה או לוחות חשפנות, וליצור בדיוק את ההפרעות שהחריץ תוכנן למנוע. בקרת איכות הקצה חשובה יותר עם סגסוגות רכות מאשר עם פלדות קשות יותר.
להלן פירוט מעשי של האופן שבו קטגוריות חומרים נפוצות משפיעות על החלטות עיצוב מעקף:
- פלדת פחמן נמוכה-(פלדה קלה):קפיצה מתונה (0.5-1.0 מעלות), גבהי תכונה צפויים מראש, חל גודל חריץ סטנדרטי. שימור חוזק מנשא טוב גם עם רוחבי חריצים מתונים.
- פלדה קרה-מגולגלת (פחמן-בינוני):קפיצה מעט גבוהה יותר, העבודה-מתקשה בקצוות המעוצבים. שולי שחרור החריצים צריכים לגדול ב-10-15% ביחס לערכי פלדה קלה עבור אותה גיאומטריה של תכונה.
- נירוסטה (304, 316):קפיצה גבוהה (2-3 מעלות), התקשות- משמעותית. דורש את שולי המרווח הרחבים ביותר ויתרונות מ-U-notch או גיאומטריות מלבניות המספקות חלונות נדיבים.
- HSLA ופלדות מתקדמות-חוזק גבוה:יחס תפוקה-ל-מתיחה קרוב ל-1:1 יוצר התנהגות שבר פתאומית. לתכונות שנוצרו עשויות להיות קצוות חדים ובלתי צפויים. עוקף חריצים בגודל של 15-20% כבסיס.
- סגסוגות אלומיניום:קפיצה נמוכה מאפשרת מרווח הדוק יותר, אך חומר רך נשרף בקלות. השתמש בגיאומטריות של חריצים בצורת חצי עיגול או ברדיוס כדי להפחית את היווצרות הקוצים בקצוות החתוכים. עקוב אחר קצוות החריצים להצטברות במהלך ריצות הייצור.
- נחושת ופליז:קפיצה מינימלית (0.0-0.5 מעלות), מאוד רקיע. מרווחים הדוקים אפשריים, אך מנשאים דקים בחומרים אלו נמתחים תחת מתח הזנה. שמור על רוחב החריץ שמרני ביחס לרוחב המנשא.
בחירת החומרים היא רק לעתים נדירות משהו שמעצב הקוביות שולט. מהנדס החלקים מציין את הסגסוגת והמד על סמך דרישות פונקציונליות. מעצב התבנית יורש את האילוצים הללו ועליו להתאים כל חריץ עוקף בהתאם. כאשר החומר דוחף את גודל החריץ לקיצוניות, בין אם באמצעות קפיצה לאחור מוגזמת או חוזק מנשא מוגבל, ההשלכות מופיעות ככשלי ייצור שלא נראים כמו בעיית חריץ על פני השטח.
מה קורה כאשר חריצים מעקפים נכשלים או מושמטים
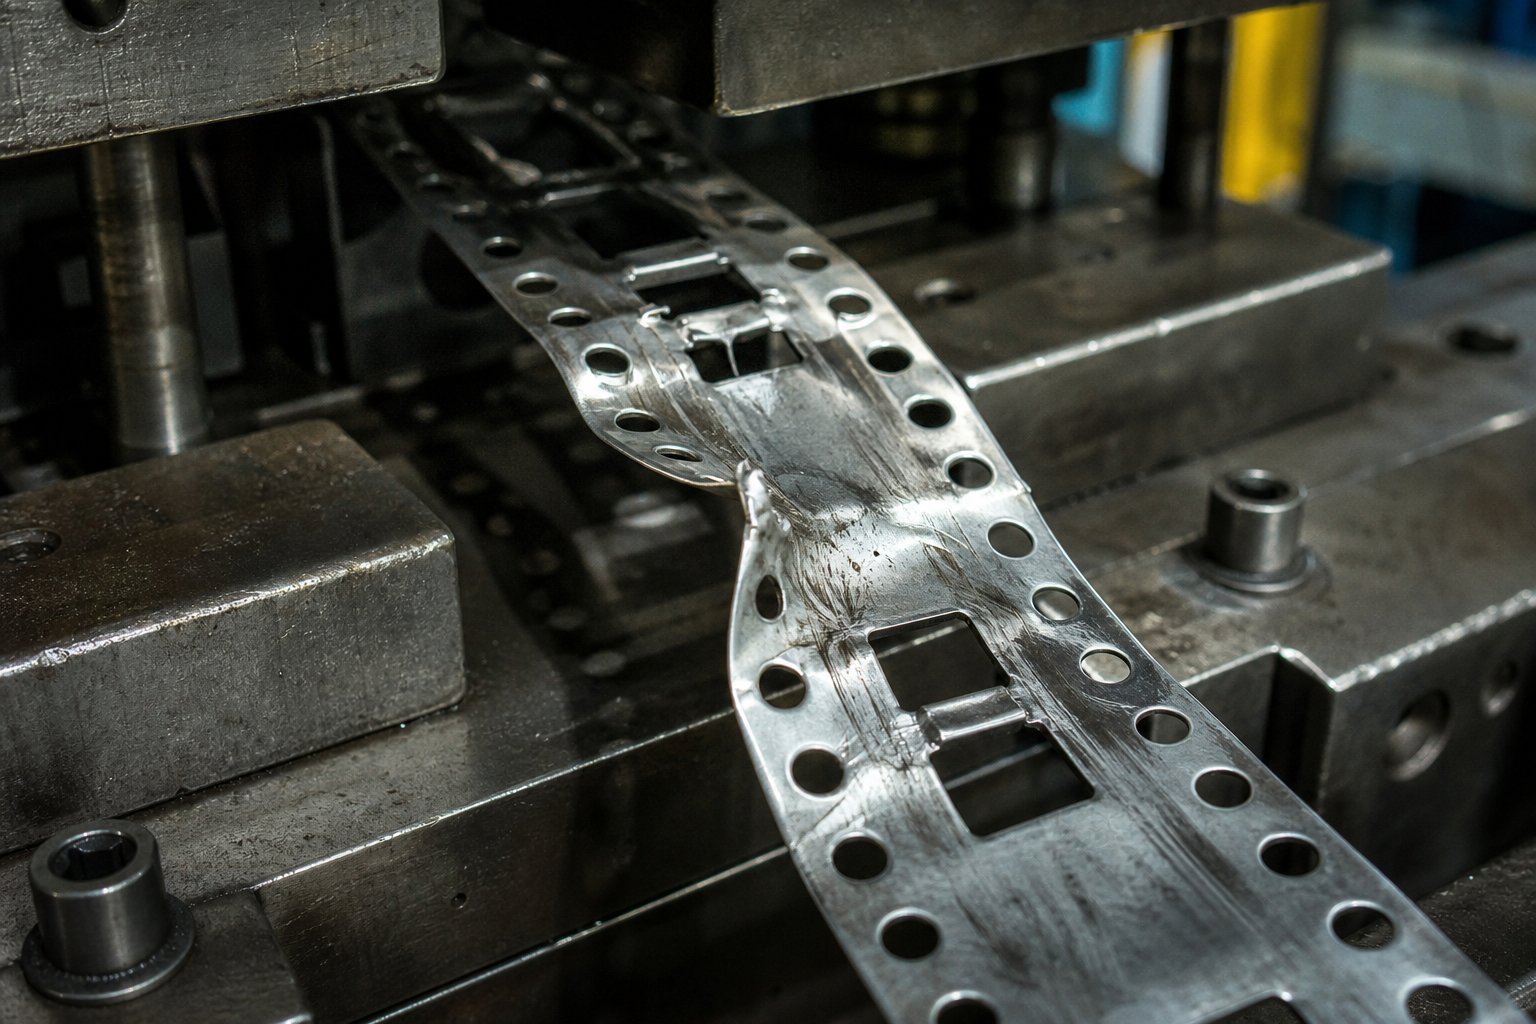
כשלים שנגרמו עקב חריצי עוקפים לא נאותים, לעיתים רחוקות מכריזות על עצמן בבירור. במקום זאת, הם מתחפשים לבעיות קוביות שאינן קשורות, ושולחים יצרני כלים לרדוף אחרי שחיקת סיכות טייס, סחיפה של תזמון לחיצות או חוסר עקביות בחומר בזמן שהאשם האמיתי יושב לעין על פריסת הרצועה. זיהוי התסמינים בפועל חוסך שעות של פתרון תקלות שגוי ומונע סוג של נזק מדורג שהופך תיקון קטן לבנייה מחדש גדולה.
תסמינים של עיצוב חריץ מעקף לא מספק
כאשר תכונה שנוצרה נגררת כנגד רכיב תבנית במורד הזרם, הרצועה לא מפסיקה לנוע לחלוטין. הוא מתנגד, מסיט ומעוות בדרכים עדינות המייצרות דפוס מסוים של כשלים שניתנים לצפייה. אתה תבחין בסימני האזהרה האלה על פני חלקי המתכת המוטבעים שלך ובמצב הרצועות הרבה לפני שהתבנית נתקעת לחלוטין:
- רצועת פיתול בין תחנות.תכונה מעוצבת הנתפסת על לוחית חשפנות או מסילה להרמה יוצרת גרירה מקומית. המזין ממשיך לדחוף את הרצועה קדימה, אך החלק החסום מתנגד. המנשא נצמד כלפי מעלה או מטה בין המזין לנקודת החסימה, ומכניס גל גלוי לרצועה.
- נזק לסיכת טייס מהסטת רצועה לרוחב.כוחות גרירה לא תמיד פועלים אנכית. לשונית מעוצבת הנתפסת על משטח התבנית בזווית דוחפת את הרצועה הצידה. פיני טייס סופגים את העומס הרוחבי הזה במכה הבאה, מה שמוביל לטייסים כפופים או שבורים. כְּמוֹיסודות פתרון הבעיות של ארט הריקלהדגיש, על הטייסים לאתר את הרצועה לפני אבטחתה. כאשר כוחות רוחביים כבר עקרו את הרצועה, הטייסים נכנסים בזווית, מגדילים חורים ומאיצים את הבלאי.
- מידות חלק לא עקביות שנגרמו על ידי גרירת רצועה.אפילו גרור קל מעביר את מיקום הרצועה בכמה אלפיות אינץ'. שגיאת מיקום זו עוברת לכל פעולת חיתוך ועיצוב עוקבים. אתה מקבל חורים מנוקבים שנסחפים-מהמרכז, מכופפים קווים שמשוטטים וקוצצים קצוות המשתנים מחלק לחלק. ביישומי הטבעה מדויקת עם סובלנות מתחת ל-0.05 מ"מ, רמת וריאציה זו מייצרת שיעורי גרוטאות שמטפסים בהתמדה על פני מחזור ייצור.
- היווצרות קוצים מוגברת בתחנות חיתוך במורד הזרם.כאשר הרצועה אינה יושבת שטוחה ונרשמת כראוי כנגד משטח התבנית, היחס בין האגרוף לפתיחת התבנית משתנה. בעיות היווצרות כתמים עוקפות עוקבות אחר דפוס צפוי: הרצועה נוסעת מעט גבוה או זזה לרוחב, האגרוף נכנס בזווית לא אחידה ביחס למרווח התבנית, והגזירה שנוצרה מייצרת כתמים גדולים מדי בצד אחד של החתך. מפעילים מגיבים לעתים קרובות על ידי חידוד חבטות, אך הקוצים חוזרים מיד מכיוון שגורם השורש הוא מיקום, לא קשור לקצה-.
הנה החלק המתסכל: לכל אחד מהתסמינים הללו יש הסבר חלופי שנראה ברור יותר. התכווצות הרצועה נראית כמו שגיאת אורך הזנה. נזק לטייס נראה כמו שחיקה של חור הטייס או קוטר טייס לא מספיק. וריאציה ממדית נראית כמו סחיפה של תזמון לחיצה. צמיחת קוצים נראית כמו כלי עבודה משעמם. מפעילי עיתונות מנוסים עשויים לעבור מספר סבבים של התאמות, החלפת טייסים,-תזמון מחדש של המזין, חידוד אגרופים, לפני שמישהו יחשוב לבדוק את הרצועה בין תחנות לראיות גרירה.
השלכות ייצור ועלויות זמן השבתה
הפרעה הקשורה לעקיפה- אינה מייצרת אירוע קטסטרופלי אחד. זה גורם לנזק מתקדם שמתערב עם כל מכת לחיצה. קל להתעלם מסימן גרירה קטן על הרצועה במכה מספר 100. עם פגיעה ב-2,000, אותה הפרעה שחיקה חריץ לתוך מסילת הרמה, הגדילה את חורי הפיילוט ב-0.02 מ"מ והזיזה ממדים במורד הזרם מספיק כדי להפעיל אזעקות SPC. עם מכה של 5,000, הרצועה נתקעת חזק מספיק כדי להפסיק את הייצור לחלוטין.
עליית העלויות באה בעקבות עקומה תלולה. ניתוח כשל מתקדם מראה באופן עקבי שאזורי בלאי מחוברים מתפתחים כאשר חוסר היציבות של הרצועות אינו מתוקן. תכונה מעוצבת הנגררת על צלחת חשפן מחממת את שני המשטחים באמצעות חיכוך. החום הזה מאיץ את הבלאי של הסטריפר, מה שמשנה את המרווח שלו, מה שמגביר עוד יותר את התנגדות הפס. בינתיים, הכוחות הרוחביים מעומס הגרירה מעמיסים את פיני ההכוונה בצורה לא אחידה, ומאיצים את שחיקת תותב המנחה במצב כשל משני שנראה לא קשור לחלוטין.
בייצור-בנפח גבוה של רכיבי הטבעת מתכת, אפילו עצירות קצרות לא מתוכננות הן יקרות. ניקוי חסימת רצועה, בדיקת נזקי קובייה, החלפת פיילוטים שבורים או תוספות נוצרות סדוקים והשחלה מחדש של הרצועה דרך התבנית עשויה להימשך 30 דקות עד מספר שעות בהתאם לחומרה. הכפל את זה בעלות השעתית של קיבולת לחיצה סרק, גרוט מה-חלקים החסרים-סובלנות שיוצרו לפני החסימה, ובנזק פוטנציאלי לתוספות קשוחות שעלות החלפה של אלפי שקלים. חריץ עוקף קטן בגודל יכול לייצר עלויות שמגמדות את הזמן ההנדסי הדרוש לתכנון נכון.
כאשר אתה חושד בבעיות מעקפים בקובייה פועלת, גישת אבחון שיטתית חוסכת זמן ומונעת החלפות מיותרות של רכיבים. עקוב אחר הרצף הזה:
- בדוק את הרצועה בין התחנות לאיתור סימני גרירה.עצור את המכבש כשהרצועה במקומה ובדוק את משטח המנשא ואת המאפיינים הנוצרים עבור סימני שפשוף מבריקים, שריטות או מריחה של חומרים. עדויות גרירה מופיעות כפסים מלוטשים על משטחים שלא אמורים להראות מגע.
- מדוד את גובה התכונה שנוצרה כנגד עומק החריץ המעקף.השתמש במד גובה או מחוון חוגה כדי למדוד את הבליטה בפועל של כל תכונה שנוצרה, ולאחר מכן השווה אותה לעומק החריץ העוקף בתחנה המתאימה. חשבו על שונות קפיצה על ידי מדידת חלקים מרובים. אם מרווח המרווח הוא מתחת ל-0.5 מ"מ בכל תכונה, החריץ קטן בגודלו.
- בדוק אם יש הצטברות שבלולים המפחיתים את המרווח האפקטיבי.שבלולים מפעולות חיתוך במעלה הזרם יכולים להצטבר בפתחי חריצים עוקפים, למלא אותם חלקית ולהקטין את חלון המרווח האפקטיבי. בדוק את לוחית התבנית התחתונה מתחת לכל תחנת חריץ לשמירה או ערימה של שבלולים.
- ודא את יישור החריץ עם תכונות שנוצרו.ודא שהחריץ המעקף מרוכז לרוחב על התכונה שנוצרה שאותו הוא נועד לנקות. חריץ שמוסט אפילו מעט עשוי לספק מרווח מלא בצד אחד בעוד הקצה הנגדי של התכונה שנוצרה עדיין נוגע עם רכיב התבנית. התקדמות הרצועה על פני אלפי מחזורים יכולה לשנות את היישור הנראה כאשר חורי הפיילוט מתארכים.
כל חלק מתכת מוטבע שיורד מהקוביה עם הפרעות עוקפות נושא את הראיה של המגע הזה. סימני גרירה, שינויי ממדים ודפוסי קוצים מצביעים כולם על אותה סיבת שורש אם אתה יודע היכן לחפש. רצף האבחון למעלה מזהה בדרך כלל את הבעיה תוך דקות, בהשוואה לשעות שהושקעו במרדף אחר בעיות תזמון עיתונות פנטום או החלפת טייסים שמעולם לא היו הבעיה האמיתית.
זיהוי כשלים אלה לאחר התרחשותם הוא בעל ערך. מניעתם באמצעות מיקום חריץ נכון ותיאום אסטרטגי עם סיכות פיילוט במהלך שלב התכנון היא הרבה יותר יעילה, והרבה פחות יקרה.
הנחיות עיצוב ואסטרטגיית מיקום עבור חריצים עוקפים
גיאומטריית חריץ עוקף נכונה לא אומרת כלום אם החריץ מופיע בתחנה הלא נכונה או יושב לא מיושר עם התכונה שהיא נועדה לנקות. בעיצוב מתכת הטבעה, המיקום הוא המקום שבו התיאוריה פוגשת את המציאות ברצפת החנות. חתך חריץ בצורת- היטב תחנה אחת מאוחר מדי עדיין מייצר את אותה ריבה ברצועה ללא חריץ כלל. האתגר העיצובי הוא לא רק מה לחתוך, אלא איפה ומתי ביחס לכל פעולה אחרת בפריסת הרצועה.
כללי מיקום ביחס לתחנות למות
חריצים מעקפים נחתכים כמעט תמיד בתחנה הראשונה או השנייה של קובייה מתקדמת, בדרך כלל לצד פירסינג של חור טייס. מיקום מוקדם זה מבטיח שהחריץ כבר קיים ברצועת הנשא לפני שהחומר מגיע לכל תחנת יצירה. תחשוב על זה כעל פינוי הכביש לפני שהתנועה מגיעה.
פריסת הרצועה מכתיבה את מיקום החריץ המדויק. כל פעולת יצירה היוצרת בליטה אנכית, בין אם רונס, משיכה או עיקול, דורשת חריץ עוקף מתאים במעלה הזרם. בתרגול עיצוב הטבעה, אתה מתחקה אחורה מכל תחנת גיבוש ושואל: לאן תכונה זו תנוע לאחר יצירתה, ומה היא תיתקל בדרך? התשובות מגדירות היכן חייבים להתקיים חריצים.
עבור קוביות עם תחנות רבות, גישת המעקב- הזו לאחור חושפת לפעמים כי חריץ עוקף בודד חייב לשרת מספר צרכי פינוי במורד הזרם. במקרים כאלה, הרוחב והעומק של החריץ חייבים להכיל את הפיצ'ר הגדול ביותר בסדרה, לא רק את הראשון שהוא נתקל בו. מושגי כלי שלב חלים גם כאן: כל תחנה בהתקדמות תלויה במה שקרה לפניה, ומחריצים עוקפים הם חלק משרשרת התלות הרציפה.
תיאום חריצי עוקף עם אסטרטגיית סיכת טייס
סיכות טייס וחריצים עוקפים יוצרים מערכת מתואמת, למרות שהם נראים כמו מאפיינים עצמאיים על פריסת רצועה. טייסים רושמים את הרצועה בכל תחנה. חריצים עוקפים מגינים על הרישום הזה על ידי ביטול כוחות הגרירה שאחרת היו מעבירים את הרצועה בין התקשרויות הטייסים.
הנה המנגנון: כאשר תכונה שנוצרה נגררת כנגד רכיב תבנית במורד הזרם, היא מייצרת כוח רוחבי או אנכי על רצועת הנשא. הכוח הזה מחליף מעט את הרצועה לפני שהסט הבא של סיכות הפיילוט יכול להיצמד. אפילו טייסים-מעוצבים היטב אינם יכולים לתקן באופן מלא רצועה שכבר זזה בכמה אלפיות אינץ'. השגיאה המיקוםית ממשיכה ומצטברת דרך התחנות הבאות. חריצי עוקף מבטלים את הסיבה העיקרית לעקירה זו במקום להסתמך על טייסים שיתקנו אותה לאחר מעשה.
מערכת היחסים הזו חשובה ביותר בכלי החתמת מתכת-בתחנה גבוהה שבה הרצועה עוברת 10 פעולות או יותר. כל תחנה מוסיפה הזדמנות נוספת לשגיאה הנגרמת-של גרירה. ללא מרווח עוקף נאות, הסחף המצטבר המצטבר על ידי התחנה הסופית יכול לחרוג מהסובלנות של חלקים גם כאשר כל סיכת טייס בודדת פועלת בצורה מושלמת.
עקרונות המיקום הבאים מנחים מיקום אמין של חריץ עוקף במות הטבעה של מתכת:
- חתוך חריצים עוקפים לפחות תחנה אחת מלאה לפני פעולת הגיבוש הראשונה שיוצרת תכונה בולטת. שתי תחנות של מרחק עופרת עדיפות כאשר פריסת הרצועה מאפשרת זאת.
- רוחב החריץ בגודל יחרוג מרוחב התכונה שנוצרה במרווח מרווח מינימלי של 1.5 עד 2.0 מ"מ לכל צד, מותאם כלפי מעלה עבור חומרים קפיציים גבוהים-.
- יישר חריצים באופן סימטרי משני צידי רצועת המנשא במידת האפשר. הסרה סימטרית מאזנת את כוחות ההזנה הצידיים ומונעת מהרצועה להתחקות לכיוון מסילת מנחה אחת.
- מקם את קצוות החריצים במרחק של לפחות 2.0 מ"מ ממרכזי חור הטייס כדי לשמור על חומר מתאים סביב הטייס לרישום מאובטח.
- כאשר מספר מאפיינים מעוצבים דורשים מרווח במיקומי רצועות שונים, השתמש בחריצים ייעודיים נפרדים במקום פתח אחד גדול מדי שמחליש את המנשא בצורה מוגזמת.
עקרונות אלו מקיימים אינטראקציה זה עם זה. פריסת חריץ סימטרית קרובה מדי לחורי פיילוט מביס את המטרה של שתי התכונות. חריץ גדול מדי ששומר על מרחק הטייס אך מבטל את חוזק הנשא יוצר התכווצות הזנה. עיצוב החתמת מתכת מוצלח מאזן את כל האילוצים בו זמנית, ומתייחס למיקום החריצים, אסטרטגיית הפיילוט ורצף התחנות כמערכת משולבת ולא כהחלטות מבודדות.
עבור מהנדסי כלי עבודה שעובדים על תבניות פרוגרסיביות מורכבות עם סובלנות הדוקה וספירת תחנות גבוהה, גישה משולבת זו היא המקום שבו תמיכת מומחים מוסיפה ערך מדיד. פתרונות הטבעה מותאמים אישית מיצרנים כמוYICHENהתייחסות לגיאומטריית חריץ עוקף, אסטרטגיית פיילוט ורצף כלי שלב כתרגיל עיצוב מאוחד. צוותי ההנדסה שלהם מעריכים כיצד כל תכונה משפיעה על כל תכונה אחרת על פני פריסת הרצועה המלאה, מה שמפחית את הניסוי האיטרטיבי-ו-השגיאה שלעתים קרובות מאריכה את לוחות הזמנים של הניסוי.
אפילו עם מיקום אופטימלי, חריצי עוקף אינם נדרשים באופן אוניברסלי. תצורות מסוימות של קוביות וגיאומטריות חלקים מבטלות את הצורך בהן לחלוטין, מה שמעלה שאלה מעשית: איך מחליטים אם פרויקט נתון דורש בכלל חריצים עוקפים?
יישומים מעשיים והשלבים הבאים למהנדסי כלי עבודה
התשובה תלויה לחלוטין במה שהקוביה עושה לרצועה. יישומים מסוימים הופכים את חריצי העקיפה לבלתי-ניתנים למשא ומתן. אחרים מבטלים את הצורך בהם לחלוטין. לדעת לאיזו קטגוריה הפרויקט שלך נופל לפני שאתה מתחייב לפריסת רצועה חוסך זמן עיצוב מחדש ומונע את כשלי ההפרעות היקרים המכוסים לאורך מאמר זה.
יישומים שבהם חריצי עוקף הם חיוניים
סביבות ייצור מסוימות דוחפות את הסיכון להפרעות ברצועות לרמות הגבוהות ביותר. אם הפרויקט שלך מתאים לאחד מהפרופילים הבאים, חריצים עוקפים שייכים לפריסת הרצועה מהיום הראשון.
מתות הטבעה לרכב.סוגרים, מחברים, רכיבי מושבים וחלקי תמסורת המיוצרים במתות פרוגרסיביות כרוכים באופן שגרתי בין 8 ל-15 תחנות עם מספר פעולות גיבוש. מתכות הטבעה לרכב פועלות במהירויות בינוניות עד גבוהות עם סובלנות מימדים הדוקים, לרוב מתחת ל-0.1 מ"מ. השילוב של תכונות מעוצבות רבות ודרישות דיוק קפדניות פירושו שאפילו גרירת רצועה קטנה מייצרת-חלקי סובלנות- שנכשלים בבדיקות הרכבה במורד הזרם. חריצים עוקפים בכל מעבר מתהווה הם נוהג מקובל בקטע זה.
ייצור מחברים חשמליים.מחברים לאלקטרוניקה וציוד תעשייתי כוללים מערכי פינים צפופים, אצבעות מגע כפופות וקליפסי שמירה נוצרים, לפעמים הכל בתוך תבנית פרוגרסיבית אחת. חלקים אלה הם קטנים אך מורכבים מבחינה גיאומטרית, עם תכונות מעוצבות בולטות למספר כיוונים ממישור הרצועה. המרחק ההדוק בין תחנות במות הטבעת המחברים אינו משאיר כמעט סובלנות לתזוזת הרצועה, מה שהופך את מרווח המעקף לקריטי בכל תחנת יצירה.
מתות פרוגרסיביות עם יותר מארבע תחנות היווצרות.ככל שמספר התחנות גדל, כך גם מספר המאפיינים שנוצרו עוברים דרך פעולות במורד הזרם. קוביית שש-תחנות עם שלוש פעולות יצירה מציגה שלוש הזדמנויות הפרעה נפרדות. שתים עשרה-תחנות עם שבע פעולות יצירה יכולות לדרוש חריצים לעקוף בחמישה מיקומי מוביל נפרדים או יותר. הסיכון המצטבר מתרחב באופן לא-ליניארי, מכיוון שכל תכונה לא מסולקת מוסיפה כוח גרירה שמתחבר עם כל תכונה שלאחר מכן.
הטבעת מתכת תעשייתית במהירות גבוהה-.מהירויות לחיצה מעל 600 פעימות לדקה מעצימות כל בעיית הפרעות. במהירות גבוהה, לרצועה יש פחות זמן להתיישב בין פעימות, וכל כוח גרירה שיגרום לסחיפה הדרגתית של מיקום ב-200 SPM הופך לתזוזה פתאומית ב-800 SPM. הנחיות להטבעה במהירות-גבוהות מדגישות שחשפנות קפיצים עשויות לקפוץ ויתכן שהמרימים לא יישבו במלואו במהירויות גבוהות, מה שמקטין את השוליים לכל תכונה שיושבת קרוב למשטח התבנית. חריצי עוקף מפצים על ידי מתן חלונות מרווחים נדיבים הסובלים וריאציות דינמיות אלו.
ביישומים-במהירות גבוהה, אפילו בקרת הקלעים בתוך פתחי החריצים העוקפים חשובה יותר. שבלולים שאינם נפלטים בצורה נקייה ב-200 SPM עשויים להתנקות על ידי כוח הכבידה בלבד. ב-800 SPM, אפקטי ואקום ומערבולת אוויר יכולים להחזיק שבלולים בפתח החריץ, ולחסום חלקית את חלון המרווח. יצרני כלים שמפעילים קוביות טביעת מתכת במהירות-ת לעיתים קרובות מציינים כפתורי תבנית מחודדים או מחורצים מתחת לתחנות חריצים עוקפות במיוחד כדי להבטיח פליטה חיובית של שבלול במהירות.
כאשר ניתן להשמיט חריצי עוקף
לא כל קובייה צריכה חריצים עוקפים. ציון אותם היכן שהם לא משרתים מטרה מוסיף מורכבות מיותרת לפריסת הרצועה, מגדיל את נפח הגרוטאות ומחליש את המוביל ללא תועלת. אתה יכול בבטחה להשמיט חריצים מעקפים במצבים אלה:
מתבססות שטוחות ללא תכונות מעוצבות.אם התבנית מבצעת רק פעולות חיתוך, פירסינג, הרס וגזירה, ללא כיפוף, שרטוט, ריבוע או הבלטה, שום דבר לא בולט ממישור הרצועה. אין הפרעות לנקות מכיוון שהרצועה נשארת שטוחה לאורך כל התקדמותה. הסרה פשוטה-רק קוביות הטבעה נכללות בקטגוריה זו.
תחנה אחת- מתה.לקובייה שמבצעת את כל הפעולות במכה אחת אין התקדמות רצועה מעבר לתכונות היווצרות. הרצועה ניזונה פנימה, המכבש נסגר, הכל קורה בבת אחת, והחלק המוגמר מופרד. אין נסיעה במורד הזרם כדי לחסום.
העברת פעולות הטבעה.במות העברה, חלקים בודדים מופרדים מהרצועה מוקדם ומועברים בין תחנות על ידי אצבעות מכניות או מסילות העברה. מכיוון שהריק אינו מחובר עוד לרצועת נשא, הוא אינו עובר על פני תחנות עוקבות כפי שעושה רצועה פרוגרסיבית. הטבעת תבנית העברה מטפלת בכל חלק באופן עצמאי, ומבטלת את ההפרעות המבוססות על -הספק שעוקפת את כתובת החריצים.
מתות פרוגרסיביות עם פעולות חיתוך בלבד לפני הצורה הסופית.פריסות רצועות מסוימות מסדרות את כל פעולות היצירה בתחנות האחרונות, כאשר כל הניקוב והחיתוך מתבצעים תחילה. אם תכונות שנוצרו לעולם אינן צריכות לעבור על פני תחנה אחרת מכיוון שהן נוצרות במיקום הסופי לפני הניתוק, חריצים עוקפים אינם מוסיפים ערך.
אם תחנה כלשהי יוצרת מאפיינים הבולטים ממישור הרצועה והרצועה חייבת לעבור מעבר לתחנות עוקבות, נדרשות חריצי עוקף. אם אף אחד מהתנאים לא קיים, ניתן לוותר עליהם.
כלל החלטה זה מכסה את הרוב המכריע של המקרים. כשאתה על הגבול, אולי תבליט רדוד שבקושי בולט או מאפיין נוצר שעובר רק דרך תחנת סרק אחת, נשען לכיוון כולל החריץ. עלות החומר זניחה, והביטוח מפני הפרעות עולה בהרבה על מורכבות פריסת הרצועה הנוספת.
עבור מהנדסי כלי עבודה העומדים בפני אתגרי פריסת רצועות מורכבים שבהם ההחלטה אינה ברורה-, עבודה עם שותף הנדסי מנוסה מקצרת את מחזור ההערכה.פתרונות למות הטבעה של YICHENלכסות את ההיקף המלא של תכנון-עבודה מתקדמת כבדה, כולל מבנה קוביות, גודל חריץ עוקף, בקרת חריצים, אופטימיזציה של פינוי וניתוח זרימת חומרים. הצוות שלהם מעריך את הסיכון להפרעות בכל פריסת הרצועה המלאה, וזה בעל ערך במיוחד עבור תחנות מרובות- שבהן החלטות מעקפות מקיימות אינטראקציה עם כל תכונת עיצוב אחרת בכלי.
עיקר הדיון בכל הדיון הזה הוא פשוט: חריצים לעקוף הם תכונה קטנה עם השלכות גדולות. עצב אותם בצורה נכונה והם בלתי נראים, הרצועה ניזונה בצורה נקייה, חלקים מחזיקים בסובלנות, והקובייה פועלת ללא הפרעה. מקטינים אותם, שמים אותם בטעות או השמט אותם היכן שהם נדרשים, והכשלים הנובעים זורמים דרך הקוביה כולה בדרכים יקרות לאבחון ואף יקרות יותר לתיקון. התייחס אליהם כאל שיקול עיצובי-מחלקה ראשונה מהסקיצה המוקדמת ביותר של פריסת הרצועה, לא כמחשבה שלאחר מכן ברגע שבעיות הפרעות צצות במהלך הניסיון.
שאלות נפוצות לגבי חריצים עוקפים במות הטבעה
1. מה המטרה של חריצים עוקפים במת הטבעה פרוגרסיבית?
חריצים עוקפים הם הסרות מכוונות של חומר מרצועת המנשא, המונעות ממאפיינים נוצרים כגון רצועות, כוסות משוכות ולשוניות מכופפות להתנגש ברכיבי התבנית במורד הזרם במהלך התקדמות הרצועה. הם שומרים על תנועת רצועות ללא הפרעה ומשמרים את דיוק הממדים בכל התחנות. בלעדיהם, מאפיינים בולטים יתנגשו בפלטות חשפנות, מסילות הרמה או משטחי תחנות סרק, ויגרמו לחסימות רצועות ולפגמים בחלקים.
2. איך בוחרים בין גיאומטריות שונות של חריץ עוקף?
הבחירה תלויה בשלושה גורמים: הגודל והצורה של התכונה שנוצרה הניתנת לניקוי, חוזק רצועת הנשא הנדרש וצרכי פליטת הקלעים. חריצי V- מתאימים לתכונות צרות תוך שמירה על קשיחות הספק. חריצי U- מטפלים באזורים רחבים יותר עם שימור כוח מאוזן. חריצים מלבניים מספקים מרווח מקסימלי לשרטוטים עמוקים אך מחלישים את המנשא ביותר. פרופילים חצי עגולים מונעים את העלאות מתח בחומרים דקים או-שנוטים לסדקים. פרופילים בזווית עובדים בצורה הטובה ביותר עבור תכונות הנמשכות הן אנכית והן לרוחב.
3. היכן יש למקם חריצים עוקפים ברצף תחנות המות?
יש לחתוך חריצים עוקפים לפחות תחנה אחת מלאה לפני פעולת הגיבוש הראשונה שיוצרת תכונה בולטת, עם שתי תחנות של מרחק עופרת עדיפות. הם בדרך כלל מחוררים בתחנה הראשונה או השנייה לצד חורי טייס. מיקום מוקדם זה מבטיח שפינוי כבר קיים לפני שהרצועה מגיעה לכל תחנת יצירה. רוחב החריץ צריך לחרוג מרוחב התכונה שנוצרה ב-1.5 עד 2.0 מ"מ לכל צד, מותאם כלפי מעלה לחומרי קפיצה גבוהים-. מומחים כמו YICHEN (https://www.yichen-group.com/stamping-die/) מתכננים מיקום חריץ עוקף, אסטרטגיית פיילוט ורצף תחנות כמערכת משולבת לקוביות פרוגרסיביות מורכבות.
4. מהם הסימנים לכך שהחריצים העוקפים הם בגודל נמוך או חסרים?
תסמינים עיקריים כוללים התכווצות רצועה בין תחנות, נזק לפיני טייס כתוצאה מהזזת רצועה לרוחב, ממדי חלקים לא עקביים שנגרמו על ידי כוחות גרירה, והיווצרות קוצים מוגברת בתחנות חיתוך במורד הזרם. בעיות אלו מאובחנים לעתים קרובות כבעיות בתזמון עיתונות או כלי עבודה משעמם. הגישה האבחנתית כוללת בדיקת הרצועה בין התחנות לאיתור סימני גרירה מבריקים, מדידת גובה תכונה נוצרת מול עומק החריץ, בדיקת הצטברות שבלול בפתחי החריצים, ואימות יישור לרוחב בין החריצים והמאפיינים שנוצרו.
5. כיצד תכונות החומר משפיעות על גודל החריץ המעקף?
עובי החומר קובע ישירות את גובה התכונה שנוצרה, אשר קובע את עומק החריץ המינימלי. חומרים קשים יותר כמו נירוסטה מציגים 2-3 מעלות של קפיצה חזרה לעומת 0.75-1.0 מעלות עבור פלדה עדינה, הדורשים שולי מרווח רחבים יותר של 15-20% מעל קו הבסיס. חומרים רכים יותר כמו אלומיניום מאפשרים מרווחים הדוקים יותר אך מייצרים כתמים בקצוות חריצים שעלולים ליצור הפרעות משניות. רוחב הרצועה מגביל את כמות חומרי הנשא שניתן להסיר, ולפעמים דורשים מהמעצבים לפצל חריץ גדול אחד לשני חריצים סימטריים קטנים יותר כדי לשמור על יציבות ההזנה.


