


מה עושים חריצי עוקפים ומדוע הם חשובים בהטבעה
כשאתה שומע מישהו שואל "מהי הטבעת מתכת," התשובה הקצרה כרוכה בהמרת מתכת שטוחה לחלקים תלת-ממדיים- באמצעות תבניות ומכבשים. אבל האתגר ההנדסי האמיתי נמצא בפרטים, במיוחד בשליטה על האופן שבו החומר זז במהלך העיצוב. זה בדיוק המקום שבו חריצים עוקפים נכנסים לתמונה.
מהם חריצי עוקף במות הטבעה
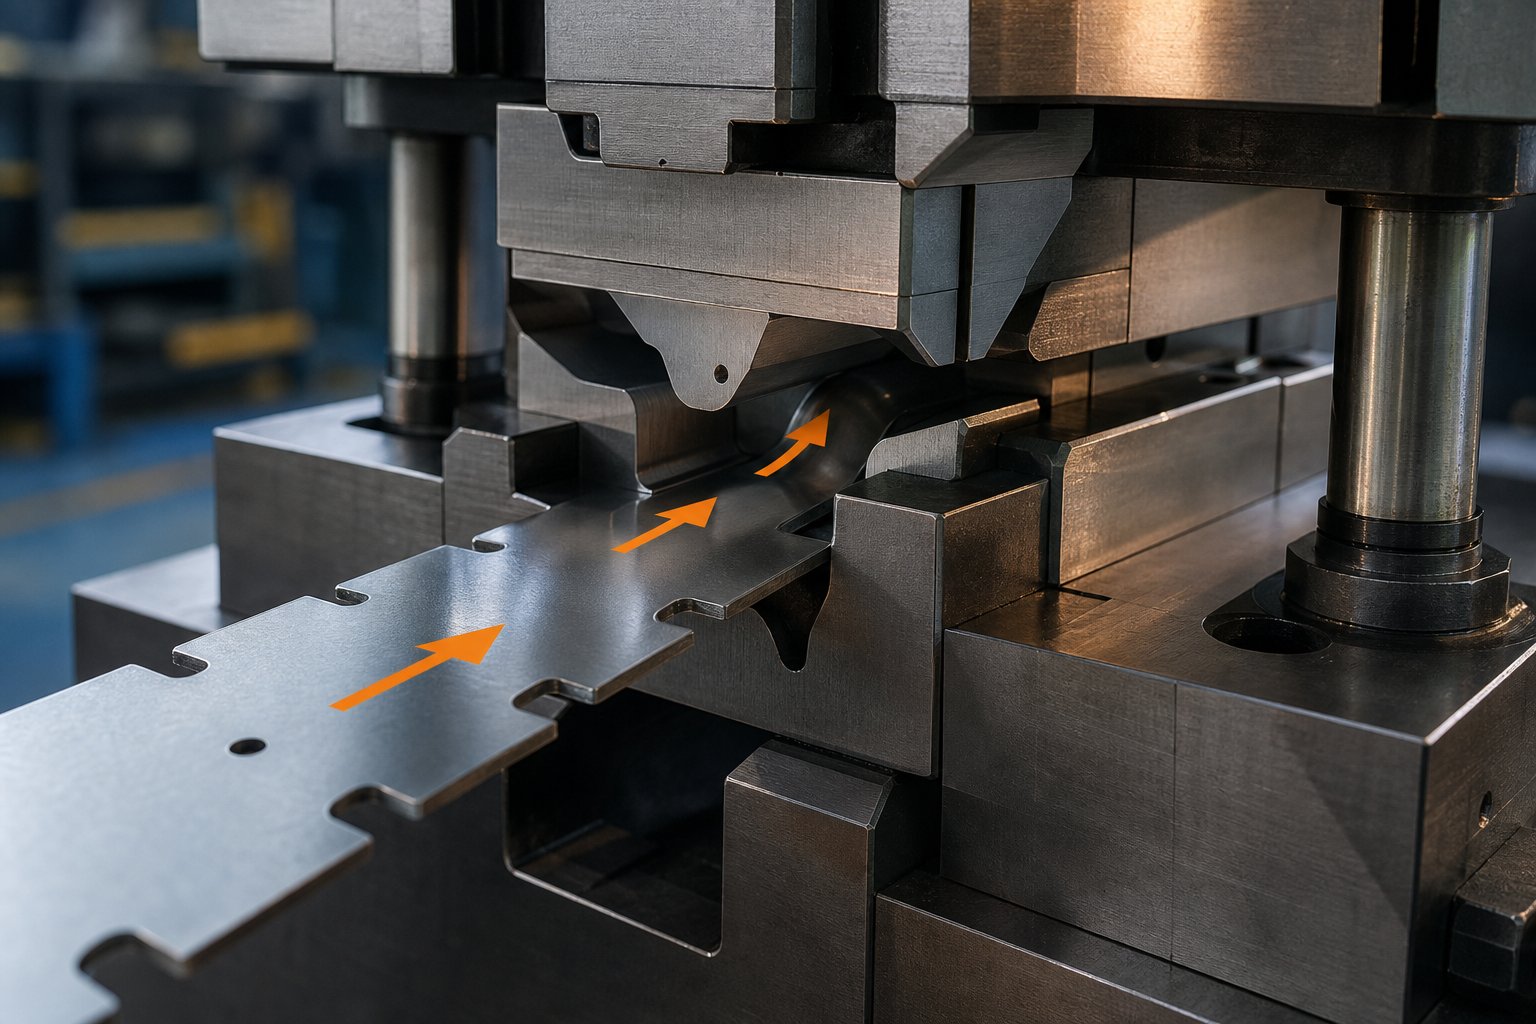
חריץ עוקף הוא גזירה מכוונת שתוכננה לשוליים של רצועה או ריק המווסתת את אופן הזרימה של גיליון מתכת לתוך חלל תבנית הטבעה במהלך היצירה. תחשוב על זה כעל שער השולט בתנועה. בלעדיו, החומר ממהר לתוך אזור היווצרות בצורה לא אחידה, ויוצר פגמים שהורסים את החלק המוגמר.
חריץ עוקף הוא חתך הקלה מכוון בקצה הרצועה או בגבול הריק השולט בזרימת החומר, מונע הפרעות לתבנית ומאפשר חלוקת מתכת צפויה במהלך פעולות הטבעה.
חריצים אלה משרתים מטרה כפולה במת הטבעה. ראשית, הם מנהלים את התקדמות רצועת הנשא בקוביות פרוגרסיביות על ידי יצירת מרווח כך שתכונות שנוצרו בעבר יוכלו לעבור דרך תחנות עוקבות ללא התנגשות. שנית, הם שולטים בהתנהגות משיכה- במהלך היצירה על ידי הגבלת כמות החומר המוזנת לחלל התבנית מכיוונים ספציפיים. הגדרת ההחתמה של חריץ עוקף, אם כן, חורגת מגזרה פשוטה. זהו מכשיר בקרת זרימה- שהונדס לתוך פריסת הרצועה משלב התכנון המוקדם ביותר.
מדוע זרימת חומרים חשובה לאיכות החלק
תארו לעצמכם מושכים מפה לכיוון מרכז השולחן מכל הצדדים בבת אחת. אזורים מסוימים מתאספים, אחרים נמתחים דק. אותו דבר קורה בפעולת הטבעה כאשר זרימת החומר אינה מבוקרת. אתה מקבל קמטים במקום שבו חומר עודף נדחס, קריעה במקום בו הוא נמתח יותר מדי, ועובי דופן לא אחיד שפוגע בשלמות המבנית.
פעולות רישום עמוק- דורשות כוחות אחיזה מאוזנים בקפידהלשלוט בזרימת החומרלתוך חלל התבנית. הכוח חייב להיות נמוך מספיק כדי לאפשר משיכה- פנימה אך גבוה מספיק כדי למנוע התקמטות. חריצי עוקפים נותנים למהנדסים כלי גיאומטרי להשלים את הכוחות הללו. על ידי הסרה סלקטיבית של חומר במקומות ספציפיים לאורך קצה הרצועה, הם מכתיבים היכן וכמה מתכת מתכת נכנסת לאזור היווצרות. התוצאה היא חלוקת מתחים צפויה, עובי דופן עקבי וחלקים העומדים בסובלנות ממדי ללא ניסוי וטעייה מוגזם.
להבין מהו תהליך הטבעה מבלי לתפוס בקרת זרימת החומר היא כמו ללמוד נהיגה מבלי להבין היגוי. המטרה של חריצים עוקפים במות הטבעה היא ביסודה על דיוק, ומעניקה למהנדס סמכות כיוונית על תנועת מתכת כך שכל תכונה שנוצרה יוצאת כמו שצריך.
כיצד חריצים עוקפים שונים מסוגי חריצים אחרים
הדפסי פריסת רצועות עבור מתכת הטבעה עשויות להראות חצי תריסר תכונות חריצים שונות, וכולם נראים כמו גזרות קטנות במבט ראשון. הבלבול מובן. עם זאת, כל סוג חריץ משרת מטרה נפרדת, וטעות אחד בשני במהלך תכנון תהליך התבנית מוביל לשגיאות כלי עבודה המופיעות כחלקי גרוטאות על רצפת החנות.
חריצי עוקפים לעומת חריצי הקלה לעומת חריצי טייס
כל חריץ במת הטבעה קיים כדי לפתור בעיה ספציפית. חריצי הקלה מפחיתים את ריכוז המתח בקווי עיקול כך שהחומר מתקפל בצורה נקייה מבלי להיסדק. חריצי טייס יוצרים פתחים המתאימים לכניסת סיכת טייס לרישום רצועה מדויקת מתחנה לתחנה. חריצי שחרור מונעים הפרעות בין תחנות סמוכות, ומונעים מתכונות שנוצרו להתנגש עם כלי עבודה עם התקדמות הרצועה. חריצים עוקפים, לעומת זאת, מווסתים במיוחד את זרימת החומר במהלך היווצרות או מאפשרים לקטעי רצועות לעבור דרך תחנות ללא התקשרות.
ההבחנה הקריטית היא פונקציה. כאשר אתה מסתכל על מה הם קוביות בתצורה פרוגרסיבית, אתה תבחין שחריצי טייס וגובה עוסקים במיקום הרצועה, בעוד שחריצים עוקפים עוסקים בהתנהגות המתכת במהלך מהלך היצירה עצמו. אמגרעת גובה(לפעמים נקרא חריץ צרפתי) נחתך מקצוות אחד או שניהם כדי לספק עצירה מוצקה המונעת האכלת יתר. חריץ עוקף, לעומת זאת, מתוכנן כדי לשלוט או להפסיק את זרימת החומר לתוך חלל משיכה.
| סוג חריץ | פונקציה ראשית | מיקום אופייני | השפעה על זרימת החומר |
|---|---|---|---|
| עוקף חריץ | שולט בזרימת החומר לאזורי היווצרות או מאפשר לרצועה לעבור תחנות ללא התקשרות | רצועת קצה צמוד לצייר או ליצור תחנות | מגביל או מפנה ישירות את תנועת המתכת לתוך חלל התבנית |
| Pitch (צרפתית) Notch | מספק עצירה מוצקה למניעת האכלת יתר ומסייע ברישום רצועות | אחד או שניהם קצוות הרצועה בתחנות ההתחלה | השפעה ישירה מינימלית; בעיקר תכונת האכלה ומיקום |
| חריץ הקלה | מפחית ריכוז מתח בקווי עיקול למניעת סדקים | פינות וצמתים של תכונות עיקול | הפגת מתח מקומית; אינו שולט בתנועת חומר בתפזורת |
| Pilot Notch | מתאים לכניסת סיכת טייס למיקום מדויק של הרצועה | רצועת מנשא או אזורי גרוטאות בין החלקים | אַף לֹא אֶחָד; משמש רק כתכונת רישום |
| חריץ חיסול | מונע מתכונות שנוצרו להפריע לכלי עבודה סמוכים | גיאומטריה קרובה שנוצרה בעבר בתחנות במורד הזרם | עָקִיף; מסיר חומר שאחרת יתנגש ברכיבי התבנית |
תבחין שרק לחריץ המעקף יש השפעה ישירה ומכוונת על אופן הפצת המתכת במהלך מהלך היווצרות. שאר רכיבי תבנית ההטבעה הקשורים לחריצים מתמקדים בטיפול ברצועות, רישום או ניהול מתח ולא בקרת זרימה אקטיבית.
זיהוי חריצי עוקף בתיעוד המות
בהדפסת פריסת רצועה, חריצים עוקפים מופיעים בדרך כלל כאזורי חיתוך בוקעים או מוצללים לאורך קצה הרצועה, הממוקמים ספציפית בסמוך לתחנות היווצרות. הם נבדלים מחריצי גובה על ידי מיקומם ברצף תהליך התבנית. חריצי גובה מופיעים בתחנה הראשונה או השנייה ומצוינים בהסברים למרחק התקדמות. חריצי עוקף מופיעים בתחנות ציור וצורה או לידן, והביאורים שלהן מתייחסים לכיוון זרימת החומר או לעומק הצורה ולא לאורך ההזנה.
מוסכמות הערות נפוצות כוללות תאור ממדים עבור עומק ורוחב חריץ, לעתים מבוטאים כיחס לעובי החומר. מהנדסים לעתים קרובות מתייגים אותם עם הערות כגון "עקיפה" או "חריץ בקרת זרימה" על פריסת הרצועה, יחד עם חיצים המציינים את כיוון המשיכה המוגבלת-פנימה. בתיעוד מפורט יותר עבור סוגי הדפסי הטבעה עם רצפי יצירה מורכבים, ייתכן שתמצא מפרטי חריץ עוקפים על גיליון תהליך נפרד הקושר כל חריץ לתוצאת הדמיית צורה ספציפית.
בעת סקירת שרטוטי מכלול התבנית, חפש פרטי חריץ עוקפים בקרבת טבעת השרטוט או משטח הקלסר במקום ליד תחנות הקצה של המזין-. ההקשר המיקוםי הזה הוא הדרך המהירה ביותר להבדיל ביניהם מפיצ'רים או תכונות פיילוט, אפילו לפני קריאת טקסט ההערה.
לדעת איזה חריץ עושה מה שמשאיר את השיחה בין צוותי עיצוב, בנייה וניסוי מבוססת באותה שפה. הבנה משותפת זו הופכת חשובה במיוחד כאשר אתה מתחיל לחקור כיצד כל סוג חריץ מקיים אינטראקציה פיזית עם הגיליון ברמת הגרגרים במהלך היצירה.
הפיזיקה של בקרת זרימת חומרים במחריצים עוקפים
חריץ על הדפס פריסת רצועה הוא רק צורה. אבל במהלך מהלך היווצרות, הצורה הזו משנה באופן מהותי את האופן שבו מתכת מתנהגת ברמת הגרגרים. הבנת הפיזיקה מאחורי חריצים עוקפים ביצירת גיליונות מפרידה בין מהנדסים שמתכננים חריצים בניסוי וטעייה לבין אלה שמקבלים אותם ממש בניסיון הראשון.
התנהגות מתכת בגבול החריץ במהלך ההגרלה
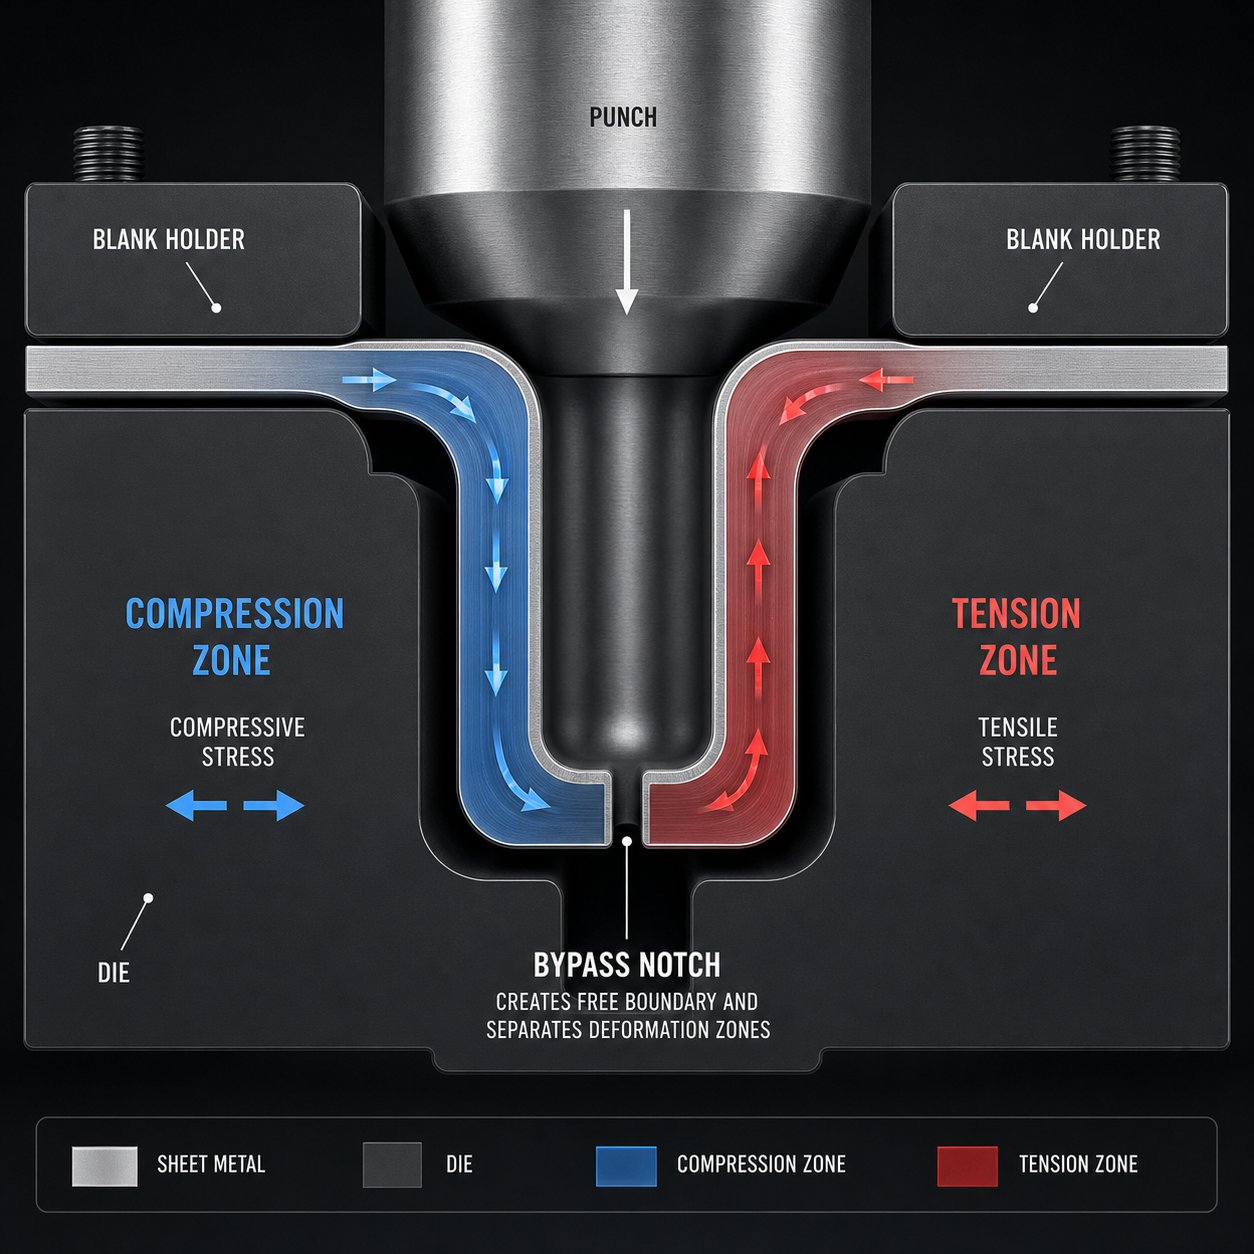
דמיין קצה ריק מתמשך הזנה לתוך חלל ציור. לאורך הקצה הבלתי מופרע הזה, החומר מעביר מתח חישוק מתיחה מאזור אחד למשנהו. כל חלק של האוגן מושך את שכנו, ויוצר שדה מתח מחובר שמניע חומר פנימה לכיוון האגרוף. מתח היקפי מצטבר בו-זמנית, וכאשר הוא חורג מסף הפיתול של החומר נוצרים קמטים.
חריץ עוקף קוטע את הקצה הרציף הזה. זה יוצר גבול חופשי, נקודה שבה העברת הלחץ פשוט נעצרת. המתכת בצד אחד של החריץ כבר לא יכולה "לתקשר" מכנית עם המתכת בצד השני. ברמת הדגן, המשמעות היא שהמבנה הקריסטלוגרפי בכל צד מתעוות באופן עצמאי. כוחות הלחיצה שהיו מצטברים על פני כל רוחב האוגן מוגבלים כעת לאזורים קטנים יותר וניתנים לניהול.
ההפרעה הזו עושה שני דברים בבת אחת במהלךתהליך הטבעת מתכת. זה מקל על הצטברות הדחיסה הגורמת להתקמטות על ידי קיצור אורך האוגן הלא נתמך. וזה מונע משיכה עודפת- מאזורים מרוחקים שאחרת היו מדללים את הקיר מעבר לגבולות המקובלים. גבול החריץ פועל למעשה כמחסום מתח, מבודד אזור זרימה אחד מהאחר כך שכל קטע שואב חומר רק מהמאגר המקומי שלו.
כיצד עומק החריץ והמיקום שולטים בחלוקת המתח
חריצים עמוקים יותר יוצרים בידוד מלא יותר בין אזורי חומר סמוכים. חריץ רדוד מפחית את העברת המתח אך אינו מבטל אותו לחלוטין מכיוון שהרצועה הנותרת עדיין נושאת עומס מסוים בין האזורים. חריץ עמוק יותר, כזה שנמשך יותר לתוך האוגן, מצמצם את הרצועה עד שכל אזור מתנהג כמעט כחסר עצמאי במהלך תהליך ההחתמה.
המיקום חשוב בדיוק כמו העומק. חריץ הממוקם במעבר בין אזור משיכה עמוק- לאזור רדוד- מונע מכוחות המשיכה הגבוהים באזור אחד להרעיב את האזור הסמוך של החומר. מהנדסים העובדים עם חריצים עוקפים שליליים וחיוביים במתכת הטבעה ליצירת גיליונות משתמשים במיקום כדי למקד לריכוזי מתח ספציפיים המתגלים על ידי יצירת סימולציה או ניתוח רשת-.
ההשפעות המכניות של חריצי עוקף הממוקמים כהלכה כוללים:
- נטייה מופחתת לקמטים עקב מקטעי אוגן קצרים יותר שאינם נתמכים
- דילול קירות מבוקר על ידי הגבלת כמה חומר נשאב מכל אזור
- פיזור חומר אחיד על פני גיאומטריות חלק מורכבות
- צמצם את וריאציות החזרה מכיוון ששיפועי המתח נשארים עקביים בין האזורים
אפקטים אלה משתלבים לייצור חלקי מתכת מוטבעים עם דיוק מימדי צפוי ותכונות מכניות עקביות. ללא חריצים עוקפים השולטים בזרימה ברמת הגבול, אותה גיאומטריית חלק תדרוש כוחות קלסר גבוהים יותר באופן משמעותי או חרוזי משיכה אגרסיביים יותר כדי להשיג תוצאות שוות, לעתים קרובות במחיר של שחיקה מוגברת של הכלים וניצול מופחת של החומר.
הפיזיקה ברורה: גיאומטריית החריץ שולטת ישירות בחלוקת המתח. אבל תרגום העיקרון הזה לממדים של כלי עבודה בפועל, בחירת העומק, הרוחב, הרדיוס וצורת הפרופיל הנכונים, מצריך גישת עיצוב מובנית שמסבירה הן את גיאומטריית החלק והן את התנהגות החומר.
עוקף גיאומטריית חריץ ופרמטרים עיצוביים
הידיעה שגיאומטריית החריץ שולטת בחלוקת המתח היא דבר אחד. ציון המידות המדויקות עבור עיצוב תבנית הטבעה בייצור הוא אתגר נוסף לחלוטין. כל משתנה גיאומטרי שתבחר, עומק, רוחב, צורה ורדיוס פינות, מעביר את האיזון בין יותר מדי זרימת חומר למעט מדי. תבין את הגיאומטריה שגויה, ואתה מחליף קמטים בפיצולים או להיפך.
צורת חריץ ועומק ביחס לעובי החומר
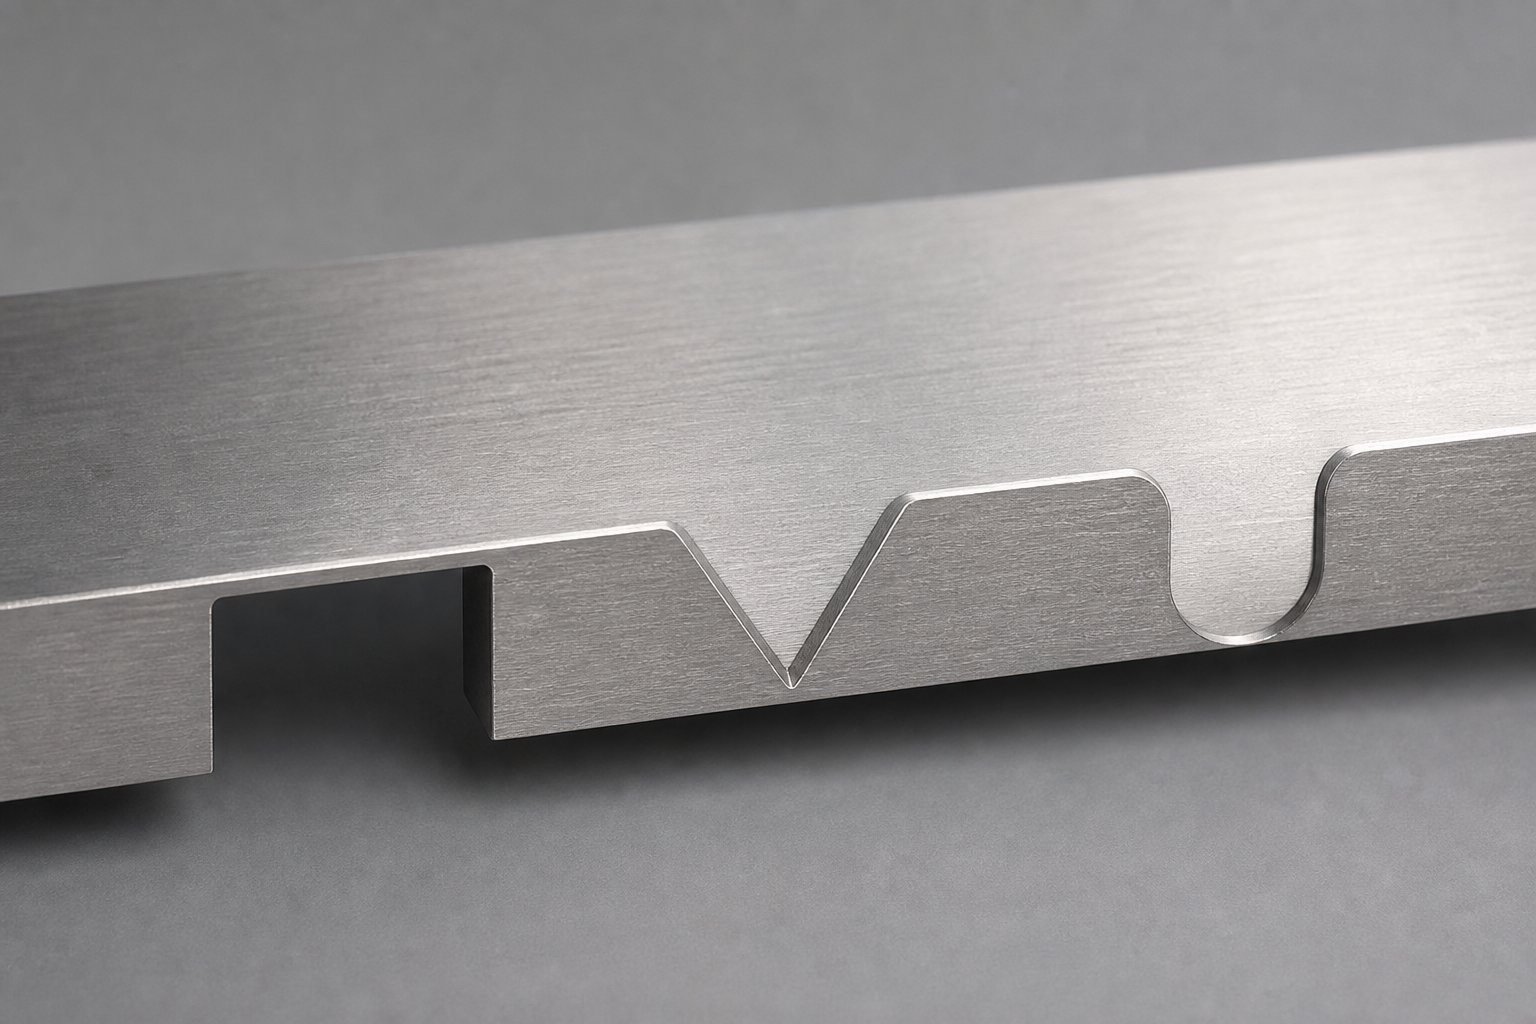
שלושה פרופילי חריץ שולטים בפרקטיקה של עיצוב תבנית הטבעת מתכת: מלבני, בצורת V- ועם קצה רדיוס- (לפעמים נקרא קצה-חריץ או בצורת U-). כל אחד יוצר שיפוע שונה של הגבלת זרימה בקצה הרצועה.
- חריצים מלבנייםלייצר מעבר פתאומי מחומר מלא ללא חומר. הם מספקים הגבלת זרימה מקסימלית ברוחב החריץ המינימלי, מה שהופך אותם ליעילים היכן שהמקום ברצועה מוגבל. הפשרה היא ריכוז מתח גבוה יותר בפינות החריץ.
- חריצים בצורת -Vליצור שיפוע הגבלה הדרגתי. זרימת החומר מתחדדת כאשר החריץ מתרחב לכיוון הבסיס שלו, ומעניקה למהנדסים שליטה עדינה יותר על המהירות שבה הזרימה פוחתת על פני אזור היווצרות. זווית החריץ שולטת ישירות בשיפוע הזה: V צר מגביל את הזרימה בחדות, בעוד V רחב מייצר מעבר עדין יותר.
- חריצי סיום רדיוס-משלבים את יעילות החלל של פרופיל מלבני עם ריכוז מתח מופחת בפינות. הקצוות המעוגלים מתנגדים לתחילת סדקים במהלך היווצרות, מה שהופך אותם לבחירה נפוצה עבור חומרים בעלי חוזק- גבוה יותר.
עומק החריץ מוגדר בדרך כלל ביחס לעומק השרטוט או רוחב הרצועה. נקודת מוצא כללית בעיצוב הטבעה מציבה עומק חריץ בין 50% ל-100% מעומק השרטוט המקומי. חריצים רדודים מגבילים את הזרימה באופן חלקי, ומאפשרים העברה מסוימת של חומר על פני הגבול. חריצים עמוקים יותר מתקרבים לבידוד מלא, ויוצרים אזורי דפורמציה עצמאיים כפי שנדון בסעיף הפיזיקה לעיל.
סובלנות מידות והנחיות גודל
נשמע מורכב? זה עוזר לחלק את החלטות הגודל לפרמטרים בודדים, לכל אחד היגיון עיצובי משלו. הטבלה שלהלן מארגנת את המשתנים הגיאומטריים העיקריים שעל מהנדסי כלי עבודה לשלוט בהם בעת ציון ממדי חריץ עוקף עבור יישומי עיצוב הטבעת מתכת.
| פָּרָמֶטֶר | שיקול עיצובי | השפעה על זרימת החומר |
|---|---|---|
| רוחב חריץ | עובי החומר לפחות פי 1.5 עד 2 כדי למנוע סדקים- כתוצאה מגזירה במהלך ההרחקה | חריצים רחבים יותר קוטעים קטע גדול יותר של קצה האוגן, ומפחיתים זרימה מאזור רחב יותר |
| עומק חריץ | בדרך כלל 50% עד 100% מעומק הציור המקומי; עמוק יותר לבידוד אזור מלא | שולט כיצד מנותקים לחלוטין אזורים סמוכים; חריצים עמוקים יותר מבטלים העברת חומרים חוצה-אזור |
| רדיוס פינתי | רדיוס מינימלי של פי 0.5 עובי החומר למניעת התחלת סדקים בשורשי החריצים | רדיוסים גדולים יותר מפיצים מתח על פני שטח רחב יותר, ומפחיתים את סדקי הקצוות מבלי לשנות משמעותית את הגבלת הזרימה |
| יחס עומק-ל-רוחב | נשמר בדרך כלל מתחת ל-3:1 כדי לשמור על חוזק האגרוף ולמנוע שבירת כלי חריץ | יחסים גבוהים יותר יוצרים חתכים צרים ועמוקים המבודדים אזורים בצורה חדה אך מסתכנים בכשל בכלי עבודה והיווצרות קוצים |
| זווית חריץ (סוג V-) | זוויות בין 30 ל-90 מעלות בהתאם לשיפוע הזרימה הרצוי | זוויות צרות יותר יוצרות הגבלת זרימה תלולה יותר; זוויות רחבות יותר מייצרות מעברים הדרגתיים המתאימים לשרטוטים רדודים |
| סובלנות עמדה | בדרך כלל מוחזק בתוך פלוס מינוס 0.1 מ"מ כדי לשמור על התנהגות זרימה עקבית לאורך ריצות ייצור | שינוי מיקום מזיז את גבול המתח, ועלול לגרום לדילול או קמטים מקומיים בצד אחד |
ערכים אלו משמשים כנקודות מוצא. הממדים בפועל תלויים בגיאומטריית החלק, בדרגת החומר ובתוצאות הדמיית יצירת. עקרון המפתח הוא שכל פרמטר מקיים אינטראקציה עם האחרים. חריץ עמוק עם פינות חדות בחומר בעל חוזק- גבוה ייסדק, בעוד שחרץ רדוד עם רדיוסים נדיבים בחומר רך עשוי שלא להגביל את הזרימה מספיק כדי להשפיע.
חריצי עוקפים חיוביים לעומת שליליים
כאשר מהנדסים דנים במות הטבעה של יריעות עוקפות שליליות וחיוביות, ההבחנה מסתכמת באיזה כיוון מתפרשת הגיאומטריה של החריץ ביחס לקצה הרצועה הנומינלית.
חריצי עוקף שלילייםהסר חומר פנימה מקצה הרצועה. החריץ חותך לתוך הגבול המוביל או הריק, ומפחית את רוחב הרצועה המקומית. זוהי התצורה הנפוצה יותר מכיוון שהיא דורשת רק פעולת אגרוף פשוטה כדי ליצור את החיתוך. חריצים שליליים פועלים היטב כאשר פריסת הרצועה מספקת רוחב מנשא מספיק כדי לספוג את הסרת החומר מבלי לפגוע ביציבות ההזנה.
חריצי עוקף חיובייםהוסף חומר כלפי חוץ מעבר לקצה הרצועה הנומינלית. במקום לחתוך פנימה, הריק או הרצועה מפותחים עם חומר נוסף שנמשך מעבר למקום שבו הקצה היה נמצא אחרת. במהלך היווצרות, חומר נוסף זה פועל כמאגר מקומי הניזון לתוך חלל התבנית בצורה מבוקרת. חריצים חיוביים עדיפים כאשר הרצועה כבר ברוחב הנשא המינימלי ולא ניתן להסיר חומר נוסף מבלי להחליש את הרצועה.
הבחירה בין חריצים עוקפים שליליים וחיוביים במת הטבעה מתכת גיליון תלויה בשלושה גורמים: רוחב רצועה זמין, חוזק מנשא נדרש להזנה וכיוון זרימת החומר שברצונך לעודד או להגביל. בפועל, פריסות מתנות פרוגרסיביות רבות ומורכבות משתמשות בשילוב של שני הסוגים בתחנות שונות כדי לאזן בקרת זרימה עם שלמות הרצועה לאורך רצף היצירה.
הגיאומטריה לבדה אינה קובעת כיצד מתפקד חריץ מעקף בייצור. אותן מידות מתנהגות בצורה שונה בפלדה עדינה מאשר באלומיניום או מנירוסטה, וזו הסיבה שתכונות החומר חייבות להתחשב בכל החלטת גודל חריץ.
כיצד סוג החומר משפיע על החלטות עיצוב מעקף
חריץ מלבני בעומק 2 מ"מ שעובד ללא רבב בפלדה עדינה יכול לסדוק רצועת נירוסטה או לא להגביל את הזרימה בסגסוגת נחושת רכה. תכונות החומר, במיוחד חוזק תפוקה, קצב התקשות עבודה וגמישות, מכתיבים באיזו אגרסיביות אתה יכול לחרוץ ועדיין לשמור על קצה נקי במהלך הייצור. בחירה בגיאומטריה של חריץ עוקף מבלי להתחשב בסגסוגת הספציפית היא כמו להתאים גודל של מערכת בלמים מבלי לדעת את משקל הרכב.
ציוני פלדה והשלכות עיצוב החריץ שלהם
פלדה עדינה (בדרך כלל בטווח של 200 עד 300 MPa חוזק תפוקה) מתנהגת כצפוי במהלך פעולות הטבעה של גיליונות פלדה. נקודת התפוקה הנמוכה יחסית וההתארכות הגבוהה שלו פירושם שהחומר זורם בקלות לתוך חלל התבנית, ועומקי חריצים סטנדרטיים של 50% עד 100% מעבודת עומק השריכה כצפוי. פלדה עדינה מגולגלת קרה מציעה מבנה גרגר אחיד המגיב באופן עקבי למיקום החריצים, מה שהופך אותה לחומר הקל ביותר לפיתוח פרמטרים מעקפים של חריצים במהלך ניסיון התבנית הראשוני.
פלדות מסגסוגת-גבוהות-נמוכות-(HSLA) ופלדות חוזק גבוהות-מתקדם (AHSS) משנות את המשוואה באופן משמעותי. ציונים אלה מתנגדים למשיכה-יותר בגלל התפוקה הגבוהה וחוזק המתיחה שלהם בשילוב עםשיעורי התקשות עבודה גבוהים יותר באופן משמעותי. כאשר אתה חותך פלדה בטווח של 400 עד 800 MPa, החומר לא רוצה לנוע בחופשיות כזו לתוך חלל התבנית. התוצאה היא שבקרת זרימה מקבילה דורשת לעתים קרובות חריצים רחבים או עמוקים יותר בהשוואה לפלדה עדינה. חריצים עוקפים ב-AHSS דורשים גם תשומת לב קפדנית לאיכות הקצה מכיוון שציונים אלה מראים רגישות מוגברת לשברים התחלתיים-. הנחיות AHSS Forming מציינות במפורש כי חריצי עוקף הממוקמים בקצוות מתיחה או דחיסה יכולים לשמש כמגבי מתח, מה שמוביל לשברים בקצוות במהלך פעולות משיכה או אוגן.
נירוסטה מוסיפה משתנה נוסף: התקשות עבודה גבוהה. דרגות אוסטניטיות כמו 304 מתקשות במהירות במהלך היצירה, מה שאומר שהחומר מתקשה כשהוא זורם מעבר לגבול החריץ. ייתכן שעומקי החריצים צריכים להיות מעט גדולים יותר מאשר עבור פלדות פחמן בעלות חוזק- שוות ערך, ורדיוסי הפינות צריכים להיות נדיבים כדי למנוע מהקצה המוקשה לעורר סדקים תחת עומסי היווצרות הגבוהים האופייניים לרכיבי פלדה מוטבעים.
שיקולי אלומיניום וסגסוגת נחושת
תהליך הטבעת האלומיניום מציג סט אחר של אתגרים. לסגסוגות אלומיניום יש בדרך כלל התארכות נמוכה יותר בשבר בהשוואה לפלדה עדינה, ודרגות מחוסמות רבות (כמו 6061-T6) נוטות במיוחד לסדקים בקצוות. משמעות הדבר היא שעיצוב החריץ המעקף חייב להיות שמרני יותר: עומקים רדודים יותר, רוחבי חריצים רחבים יותר, ובעיקר רדיוסים פינתיים גדולים יותר כדי לפזר מתח הרחק משורש החריץ.
כיוון התבואה יוצר אינטראקציה חזקה עם כיוון החריץ באלומיניום. חתך חריץ בניצב לכיוון הגלגול מציב את ריכוז המתח של קצה החריץ לאורך נתיב השבר החלש ביותר. סיבוב יישור החריץ או בחירת סגסוגות עם גמישות צלב- טובה יותר (כמו 5052-H32) יכולים להפחית את הסיכון לסדקים מבלי לוותר על בקרת הזרימה. Springback בולט יותר גם באלומיניום, כך שגבולות המתח המושרה בחריצים עשויים להשתנות מעט לאחר מהלך היווצרות, דבר שלעיתים רחוקות חשוב בפלדה אך יכול להשפיע על דיוק הממדים בלוחות אלומיניום.
סגסוגות נחושת יושבות בקצה הנגדי של הספקטרום. משיכות גבוהה והתקשות עבודה נמוכה פירושם שהחומר זורם בקלות, לפעמים בקלות מדי. גיאומטריית חריץ פחות אגרסיבית מספיקה בדרך כלל מכיוון שאפילו חריץ צנוע יוצר הגבלת זרימה משמעותית בחומר שמציע התנגדות מועטה למשיכה- בפני עצמה. הסיכון עם נחושת אינו פיצוח בחריץ אלא בקרת זרימה לא מספקת אם עומק החריץ נמוך.
ההתאמות הספציפיות לחומר הבאות-מסייעות להנחות את עיצוב החריצים לעקוף במשפחות סגסוגות נפוצות:
- פלדה עדינה:עומקי חריצים ורדיוסים פינתיים סטנדרטיים; התמקד בדיוק המיקום ולא במצב הקצה
- HSLA ו-AHSS:הגדל את עומק החריץ ב-10% עד 25% על פני ערכי פלדה קלה; השתמש בפרופילים שהסתיימו ברדיוס- כדי להפחית את הסיכון לשבר בקצה; שמור על בקרת חריצים הדוקה בקצוות החריצים
- נירוסטה:רדיוסים פינתיים נדיבים (מינימום עובי חומר פי 1); חשבו על התקשות עבודה מהירה על ידי הגדלת מעט עומק חריץ; להבריק את קצוות החריצים כדי למנוע התחלת סדקים
- סגסוגות אלומיניום:צמצם את עומק החריץ ל-40% עד 70% מעומק הציור; הגדל את רדיוסי הפינות למינימום פי 1.5 עובי החומר; יישר חריצים עם כיוון הגלגול במידת האפשר כדי למנוע שבר צלב-תבואה
- סגסוגות נחושת:חריצים רדודים מספיק לבקרת זרימה; רדיוסים פינתיים סטנדרטיים מקובלים עקב משיכות גבוהה; לעקוב אחר משיכה מוגזמת-אין במקום פיצוח
כל חומר דורש ממך לאמת את גיאומטריית החריצים באמצעות יצירת סימולציה או ניסוי אב טיפוס לפני שתתחייב על כלי ייצור. הפרמטרים שלמעלה משמשים כנקודות התחלה, לא ממדים סופיים. אישור-בעולם האמיתי הופך להיות קריטי עוד יותר כשחושבים על כך שאסטרטגיית מיקום המעקף משתנה לא רק לפי חומר, אלא לפי סוג התבנית ורצף התחנה בפריסת הרצועה הכוללת.
אסטרטגיית מיקום חריץ לעקוף בפריסות פרוגרסיביות
בחירת החומר אומרת לך עד כמה גיאומטריית החריץ שלך יכולה להיות אגרסיבית. אבל המקום שבו החריץ הזה יושב בפריסת הרצועה, ובאיזה תחנה הוא נחתך, קובע אם הוא באמת פותר את בעיית הזרימה או יוצר בעיה חדשה. אסטרטגיית מיקום היא המקום שבו הנדסת פריסת רצועות, יצירת לוגיקה של רצף והחלטות כלי שלב מתכנסות לתוכנית אחת מתואמת.
אסטרטגיית פריסת רצועה ורצף תחנות
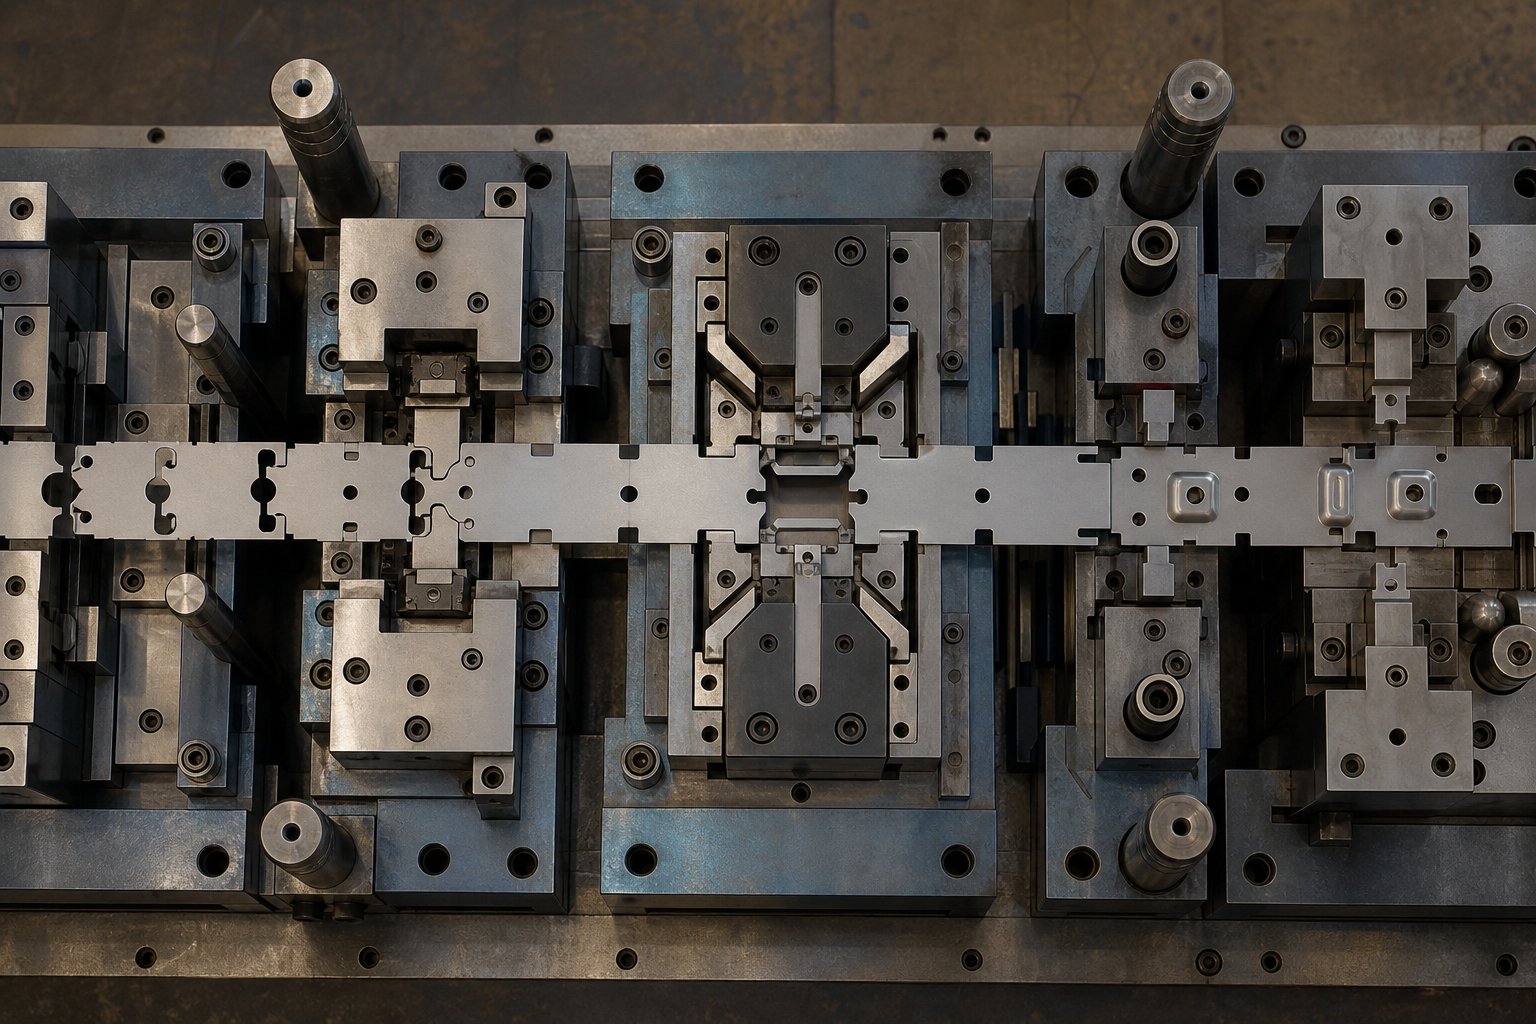
מיקום חריץ עוקף מתחיל בשאלה פשוטה: אילו תחנות זקוקות לבקרת זרימת חומרים מקומית, ואיזה תחנות חייבת לעבור ללא הפרעה? מהנדסים עונים על כך על ידי מיפוי כל רצף היצירה וזיהוי שתי קטגוריות של צורך.
הקטגוריה הראשונה היא ניהול רצועות מנשא. בקוביות הטבעה פרוגרסיביות, הרצועה חייבת להתקדם בכל תחנה מבלי שתכונות שנוצרו קודם לכן יתנגשו באגרופים, רפידות לחץ או תוספות. חריצים עוקפים שנכרתו בתחנות קודמות יוצרים מרווח כך שאוגנים מוגבהים, מאפיינים מובלטים או פרופילים גזומים יכולים לנוע במורד הזרם בבטחה. החריצים האלה מותאמים לפינוי, לא לבקרת זרימה. העומק והרוחב שלהם מונעים על ידי הגובה וטביעת הרגל של התכונה שנוצרה שהם צריכים להכיל.
הקטגוריה השנייה היא יצירת בקרת זרימה. כאן, החריץ מגביל או מפנה באופן פעיל את תנועת החומר במהלך הציור או שבץ הטופס. המיקום תלוי באילו אזורי אוגן חווים זרימה עודפת (גורמת לקמטים) או זרימה לא מספקת (גורם לפיצולים). מהנדסים בדרך כלל מזהים אזורים אלה באמצעות הדמיית יצירת, ולאחר מכן מציבים חריצים בתחנות מיד לפני או חופפות לפעולת העיצוב.
היגיון הריצוף פועל לפי כלל פשוט: חתוך את החריץ המעקף מוקדם ככל האפשר בהתקדמות הרצועה מבלי להחליש את המוביל עבור פעולות במעלה הזרם. חיתוך מאוחר מדי אומר שהחומר כבר היה מחויב למצב לחץ שהחריץ לא יכול לתקן. חיתוך מוקדם מדי עלול לערער את יציבות הרצועה לפני שהיא מגיעה לתחנות יצירת קריטיות. רוב פריסות הרצועות מציבות פעולות חיתוך מעקף באחת עד שלוש תחנות לפני תחנת הגיבוש שבה הם משרתים.
התקדמות מתקדמת מול מותרות העברה מול אפליקציות{0} יחידות תחנות
סוג התבנית משנה מהותית את אופן פעולת חריצי המעקף. במות הטבעה מתכתיות פרוגרסיביות, החריצים משרתים את התפקיד הכפול של פינוי רצועות ובקרת זרימה מכיוון שהחלק נשאר מחובר לרצועת נשא לאורך כל התהליך. כל תחנה שהרצועה עוברת דרכה היא נקודת הפרעה פוטנציאלית, כך שמיקום החריצים חייב להתייחס למסע המלא במורד הזרם.
החתמת העברה עובדת אחרת. הריק מופרד מהרצועה מוקדם, ואז מועבר באופן מכני בין תחנות כחלק חופשי. חריצים עוקפים במות העברה מתמקדים כמעט אך ורק בבקרת זרימת קצה- ריקים במהלך פעולות גיבוש בודדות. אין רצועת מנשא לניהול, כך שפונקציית האישור נעלמת לחלוטין. גיאומטריית החריץ הופכת אך ורק לשלוט על האופן שבו החומר בפריפריה הריקה מוזנת לתוך חלל המשיכה.
קוביות-תחנות בודדות מייצגות את המקרה הפשוט ביותר. נכנס ריק בודד, פעולת יצירה אחת מתרחשת, והחלק יוצא. חריצי עוקף כאן מתוכננים ישירות לתוך צורת הפיתוח הריקה, ממוקמים בהתבסס על יצירת פלט סימולציה ללא רצף רב-תחנות שיש לקחת בחשבון.
תבניות הטבעה לרכב משתמשות לעתים קרובות בתצורות העברה עבור לוחות גוף גדולים, כאשר מיקום החריצים העוקפים לאורך הקצה הריק שולט על החומר נמשך- פנימה על פני עקומות מורכבות. לעומת זאת, תושבות ומחברים קטנים יותר לרכב פועלים במתקפות פרוגרסיביות שבהן מיקום החריצים חייב לאזן גם בקרת זרימה וגם התקדמות הרצועה דרך עשרות תחנות.
| סוג המות | פונקציית חריץ | מיקום טיפוסי | מורכבות עיצובית |
|---|---|---|---|
| מת פרוגרסיבי | תפקיד כפול: פינוי רצועת נושא ובקרת זרימה | אחת עד שלוש תחנות לפני פעולת הגיבוש; קצה רצועה צמוד לאזורי ציור | גבוה, חייב לתאם עם רצף תחנות מלא, מיקומי טייס וחוזק נושא |
| העברת מות | בקרת זרימה ריקה- בלבד; אין צורך בניהול ספק | פריפריה ריקה באזורים שזוהו על ידי יצירת סימולציה כסיכון גבוה-לפיצולים או קמטים | מתון, מתמקד ביצירת מכניקה ללא אילוצי התקדמות רצועות |
| יחידה-תחנות | הגבלת זרימה מקומית בגבול הריק | משולב בצורת פיתוח ריקה; ממוקמים לפי תוצאות רשת של סימולציה או מעגל- | פעולה נמוכה, יחידה ללא תלות-רבת תחנות |
תבחין שמורכבות העיצוב משתנה ישירות עם מספר התחנות והצורך לשמור על הרצועה שלמה. קוביות פרוגרסיביות דורשות את עבודת מיקום החריצים האיטרטיבית ביותר מכיוון שכל שינוי בתחנה אחת מחליפה את שאר הפריסה.
עבודה עם פתרונות מותאמים אישית עבור פריסות מורכבות
גיאומטריות מורכבות של חלקים, במיוחד אלו שנמצאות במתות הטבעה לרכב ומחברים מרובי-תכונות, לעיתים רחוקות נכנעות לגישה של מיקום- אחד. המציאות היא איטרטיבית: לדמות, לבדוק מפות מתח, להתאים את מיקום החריץ או העומק, לדמות שוב. כל מחזור מחדד את האיזון בין בקרת זרימה, חוזק המוביל ומרווח התחנה עד שהפריסה נקייה.
תהליך איטרטיבי זה מפיק תועלת משמעותית משיתוף פעולה עם בוני מתנות מנוסים המשלבים עיצוב חריץ עוקף בזרימת העבודה ההנדסית של פריסת הרצועות הרחבה יותר במקום להתייחס אליו כאל מחשבה שלאחר מכן. שותפי כלי עבודה מיוחדים כמוYICHENלספק פתרונות הטבעה מותאמים אישית שבהם מיקום החריצים, מבנה התבנית, בחירת הרכיבים ואסטרטגיית זרימת החומר מפותחים יחד כמערכת מאוחדת. הגישה שלהם מכסה את ההיקף המלא של אתגרי הכלים בשלבים, החל מתכנון אגרוף והרמה דרך אופטימיזציה של מרווח ומפרט חריץ עוקף, ומבטיחה שכל אלמנט תומך באחרים במקום ליצור קונפליקטים במורד הזרם.
עבור מהנדסים המנווטים בפריסות שבהן מיקום החריצים מקיים אינטראקציה עם רוחבי מנשא הדוקים, עומקי צורה מרובים, או תצורות חריצים חיוביות ושליליות מעורבות, עבודה עם מומחה כלי עבודה דוחסת את מחזור האיטרציה. במקום לפתור כל משתנה באופן עצמאי ולקוות שהם יתכנסו, הנדסת קוביות משולבת נותנת מענה אליהם במקביל, מפחיתה את לולאות הניסוי ומקבלת כלי עבודה מוכנים-לייצור מהר יותר על הרצפה.
אסטרטגיית מיקום מביאה את החריצים שלך במיקום הנכון. אבל אפילו חריץ הממוקם היטב יכול להיעדר ביצועים אם תנאי הייצור משתנים או אם הנחות התכנון הראשוניות מחמיצות משתנה. זה המקום שבו אבחון הניסוי נכנס לתמונה, קריאת תסמיני חלקים בפועל כדי-לשפר את הביצועים במקש.
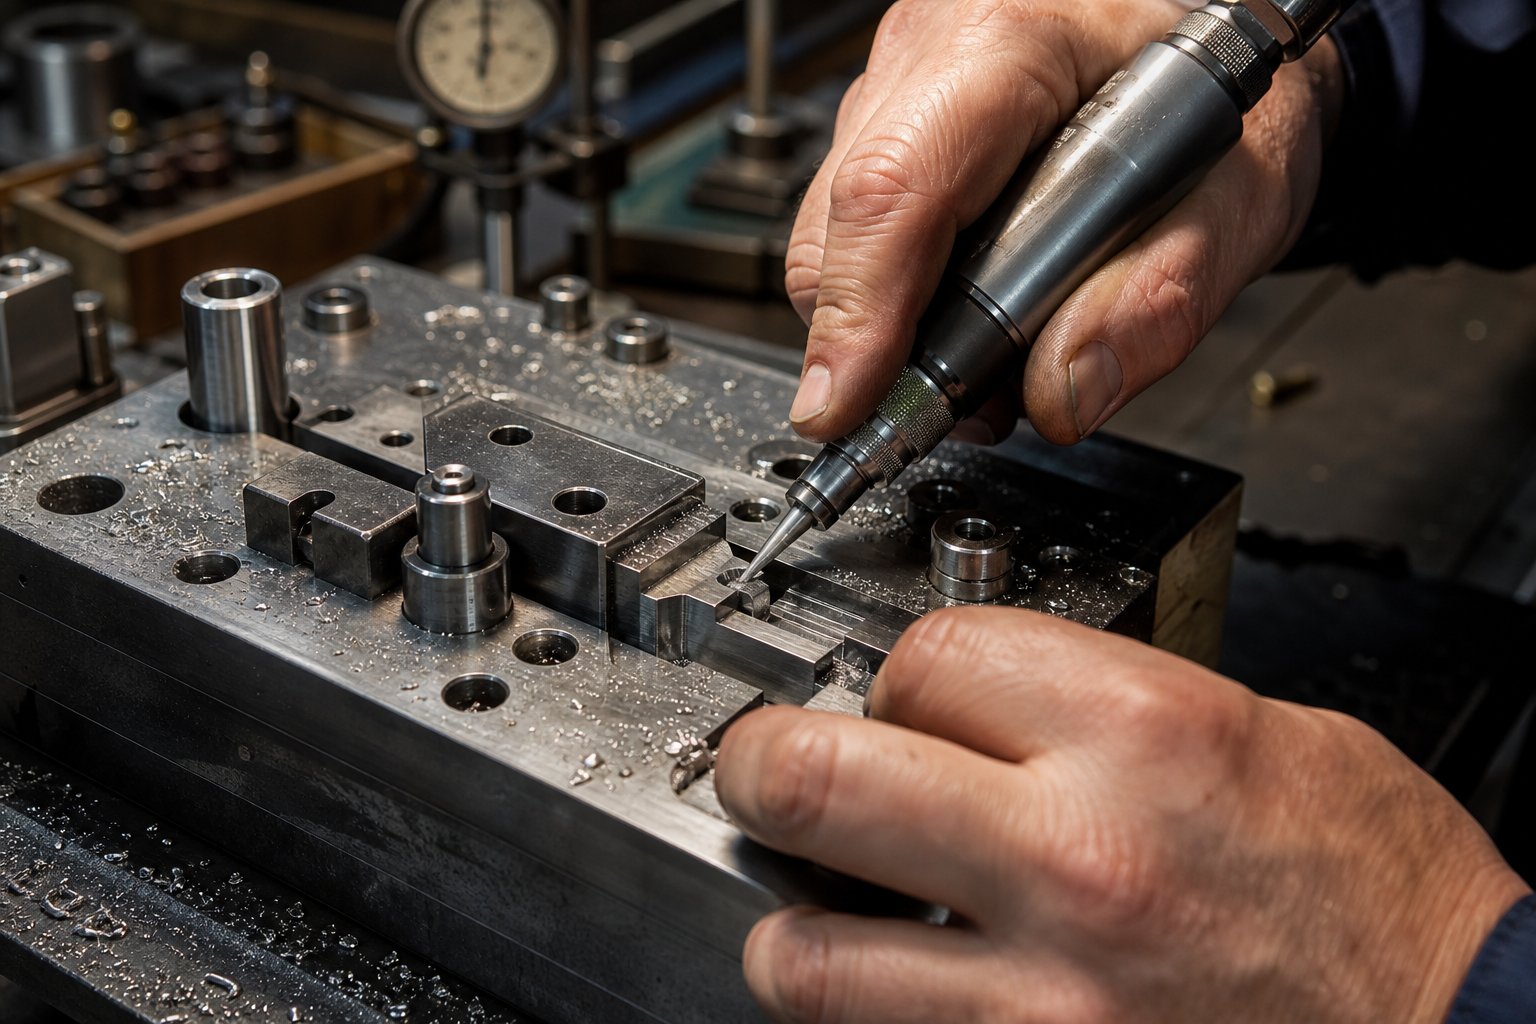
פתרון תקלות למות ניסיון עבור התאמות חריצים לעקוף
פריסת רצועה שנראית מושלמת על המסך עדיין יכולה לייצר חלקים פגומים בפעם הראשונה שהיא פוגעת במכבש ההטבעה. שונות של מאפייני החומר בין סלילים, הבדלי חיכוך כתוצאה מאי-עקביות בשימון וסטיות כלי עבודה קטנות, כל אלו מזמנים להסיט את ביצועי החריץ העוקפים מהאידיאל המדומה. החדשות הטובות? חלקים מעוצבים אומרים לך בדיוק מה לא בסדר, אם אתה יודע איך לקרוא אותם.
קריאת תסמיני איכות חלקים לאבחון בעיות חריצים
כל פגם ליד גבול חריץ עוקף הוא הודעה. קמטים, קרעים ושונות בעובי מצביעים כל אחד על אי התאמה ספציפית בין גיאומטריית החריץ להתנהגות החומר בפועל. ההיגיון האבחוני הוא פשוט: התאם את הסימפטום לגורם הבסיסי, ואז החל את התיקון הממוקד.
תחשוב על זה ככה. אם החומר מתקמט בסמוך לחריץ עוקף, החריץ אינו עמוק מספיק. יותר מדי חומר עדיין זורם על פני הגבול, נדחס לתוך האוגן ומתכווץ כלפי מעלה. החריץ לא הצליח לבודד את אזור העיוות, כך שעודפי מתכת מתכת נכנסים לאזור היווצרות מאזור שאסור לו. כְּמוֹהמפיקהערות, מתכת מקומטת גורמת להתנגדות לזרימה, במיוחד כאשר היא נלכדת בדופן, מה שהופך את הבעיה המקורית לפגמים במורד הזרם.
קריעה ליד החריץ מסמנת את המצב ההפוך. החריץ עמוק מדי או רחב מדי, ומנתק את אספקת החומר לאזור היווצרות. היריעה נמתחת מעבר לגבול ההתארכות שלה מכיוון ששום מתכת נוספת לא יכולה למשוך פנימה מאזורים סמוכים. אזור היווצרות מרעב, מתדלדל ומתפצל.
עובי דופן לא אחיד על פני תכונה מעוצבת מצביע על מיקום חריץ א-סימטרי. צד אחד של אזור היווצרות מקבל יותר חומר מהשני, יוצר דופן עבה שבה הזרימה אינה מוגבלת וקיר דק שבו החריץ מעל-מגביל. אסימטריה זו גורמת גם לחלק להתפתל במהלך קפיצה חזרה, ויוצרת בעיות מימדיות שמתפשטות דרך ההרכבה.
- קמטים ליד גבול החריץ:הסיבה היא עומק חריץ לא מספיק המאפשר זרימת חומר עודף. תקן על ידי הגדלת עומק החריץ במרווחים של 0.5 מ"מ עד להיעלמות הקמטים מבלי לעורר קרעים.
- קריעה או פיצול בסמוך לחריץ:הסיבה היא הגבלת זרימה מוגזמת המרעיבה את אזור היווצרות החומר. תקן על ידי הפחתת עומק החריץ או הרחבת רדיוסי פינת החריץ כדי להקל על המעבר.
- עובי דופן לא אחיד על פני החלק:הסיבה היא מיקום חריץ א-סימטרי או עומקי חריצים לא שווים בצדדים מנוגדים. תקן על ידי השוואת גיאומטריית החריצים בשני הצדדים של ציר המשיכה או התאמת עומקי החריצים הבודדים כדי לאזן את הזרימה.
- סדקי קצוות קורנים מקצה החריץ:הסיבה היא רדיוס פינתי לא מספיק יוצר עליית מתח בחומר. תקן על ידי מיזוג רדיוס גדול יותר בשורש החריץ, בדרך כלל להגדיל עד פי 1.5 עובי החומר המינימלי.
- תוצאות לא עקביות בין ריצות ייצור:הסיבה היא הידרדרות במצב הקצה כתוצאה מבלאי או הצטברות. תקן על ידי בדיקה וחידוד-מחדש של קצוות האגרוף במחזור תחזוקה מתוזמן.
עיקרון המפתח מתרגול הטבעה מדויקת חל כאן: בצע התאמה אחת בכל פעם, מדוד את התוצאה, ואז החליט על המהלך הבא. שינוי של מספר משתנים בו זמנית לא מאפשר לזהות איזה תיקון עבד בפועל.
מצבי כשל נפוצים מעיצוב חריץ שגוי
מעבר לתסמינים ברמת החלק-, מספר מצבי כשל מערכתיים מופיעים כאשר עיצוב חריץ עוקף מחטיא את המטרה. בעיות אלו נוטות להופיע לא כחלקים פגומים בודדים, אלא כבעיות ייצור כרוניות שנמשכות לאורך ריצות שלמות.
חריצים קטנים מדי כדי לשלוט בזרימה.חריץ קטן נראה כאילו הוא אמור לעבוד על הדפסת פריסת הרצועה אך אינו מצליח להפריע להעברת הלחץ על פני הגבול במהלך היצירה בפועל. הרצועה הנותרת בין קצה החריץ לקצה חלל התבנית עדיין נושאת מספיק עומס כדי לאפשר תנועת חומר חוצה-אזור. התוצאה היא שהחריץ קיים פיזית אך אינו תורם דבר מבחינה פונקציונלית. אתה רואה את זה כאשר דפוסי קמטים על החלק המעוצב נראים זהים למה שהיית מצפה ללא חריץ כלל.
חריצים ממוקמים בתחנות שגויות היוצרות הפרעות.חריץ עוקף שנחתך מוקדם מדי בהתקדמות מחליש את רצועת הנשא לפני שהוא מגיע לתחנות היווצרות קריטיות, וגורם לאי יציבות הזנה או להתכווצות הרצועה במהלך ההתקדמות. חותכים מאוחר מדי, והחומר כבר נמשך לאזור היצירה לפני שהחריץ יכול להגביל אותו. שגיאות מיקום אפילו של תחנה אחת בפריסה פרוגרסיבית הדוקה יכולות להפוך חריץ פונקציונלי לחולשה מבנית או לפספוס תזמון.
חוסר יישור עם כיוון התבואה גורם לסדקים בלתי צפויים.כאשר קצה חריץ מתיישר בניצב לכיוון הגלגול, ריכוז המתח בשורש יושב על נתיב השבר החלש ביותר דרך מבנה התבואה. זה בעייתי במיוחד בפעולות הטבעה ניקוב על AHSS או אלומיניום, כאשר משיכות הקצה מוגבלת. חלקים עשויים לפעול ללא בעיות בסליל אחד ולהיסדק בסליל הבא אם כיוון הגרגירים משתנה בין חלקי החומרים.
עוקף חריצים היווצרות קוצים הטבעה השפעות.כל חריץ נוצר על ידי פעולת חיתוך, וכל פעולת חיתוך מייצרת מידה מסוימת של חריץ בקצה הגזוז. כאשר גובה הקוצים חורג מהמגבלות המקובלות, הקצה המוגבה מפריע למשטח הקלסר במהלך היצירה, יוצר חלוקת לחץ לא אחידה, ואף יכול לשרוט את פני התבנית. מדריכים לפתרון תקלות בתעשייה מאשרים שפינוי בין האגרוף לתבנית שולט ישירות בחומרת החריצים, ושפינוי קוביות בלתי סביר הוא אחד הגורמים העיקריים להיווצרות קוביות מוגזמות. עבור חריצים עוקפים ספציפית, החריץ בקצה החריץ פועל כנקודה גבוהה מקומית שמשבשת את זרימת החומר האחידה שהחריץ תוכנן ליצור.
חנות-טכניקות התאמת קומה
הנסיון הוא המקום שבו התיאוריה פוגשת את המציאות. כאשר חלקים נוצרים חושפים פגמים הקשורים לחריצים, טכנאי הניסוי זקוק לטכניקות החתמת מתכת מעשיות כדי לשנות את גיאומטריית החריצים מבלי לבנות מחדש את התבנית כולה. ההתאמות הבאות הן פרקטיקה רגילה של-קומה בחנות, הרשומה מהפחות פולשנית למשמעותית ביותר.
שחיקה חריץ להגדלת עומק.ההתאמה הפשוטה והנפוצה ביותר. באמצעות מטחנת קוביות או מטחנת משטח מדויקת, הטכנאי מסיר חומר מהאגרוף כדי להעמיק את החתך לתוך הרצועה. זה מגביר את הגבלת הזרימה באותו גבול. השיטה הטובה ביותר היא לטחון במרווחים קטנים, בדרך כלל 0.25 עד 0.5 מ"מ לכל איטרציה, להפעיל לוח בדיקה לאחר כל מעבר. השחזה היא מהירה, הפיכה רק על ידי ריתוך, ויעילה לכוונון עדין- של חריצים קרובים לנכונים אך זקוקים מעט יותר לבידוד בין האזורים.
ריתוך ועיבוד מחדש- כדי להפחית את העומק.כאשר חריץ עמוק מדי, כלומר זה מגביל יותר מדי- את הזרימה וגורם לקריעה, התיקון דורש הוספת חומר בחזרה לחריץ. יצרן כלים מרתך מתכת מילוי תואמת על פני האגרוף, ואז מכונות או טוחנים אותה לעומק המופחת הרצוי. זה למעשה הופך את החריץ לרדוד יותר, ומאפשר ליותר חומר לחצות את הגבול במהלך היצירה. הריתוך חייב להיות מחומם כראוי כדי למנוע אי-רציפות בקשיות שיגרמו לבלאי מוקדם בקצה המחודש.
מיקום מחדש באמצעות החלפת מוסיף.לפעמים העומק והרוחב של החריץ נכונים אבל המיקום שגוי. במקום לשנות את כל הנעל, יצרני כלים מנוסים משתמשים בתוספות להחלפה בתחנת חיתוך החריץ. התוספת הקיימת מוסרת, חדש מעובד עם אגרוף החריץ מועבר למצב המתוקן, והתבנית מורכבת מחדש. גישה זו שומרת על מבנה התבנית על כנו תוך מתן התאמה מדויקת של המיקום, לעתים קרובות בתוך תנועה אחת במכבש ההטבעה.
שימוש במניות shim כדי לאמת שינויים בגיאומטריה לפני שינוי קבוע.לפני התחייבות לשינוי קבוע כלשהו, תרגול ניסיון חכם משתמש במלאי shim או שינויים זמניים בכלי עבודה כדי לבדוק את התיקון. שקע דק שממוקם מאחורי אגרוף החריץ משנה את ההקרנה האפקטיבית שלו, מדמה עלייה בעומק ללא שחיקה. חומר מגב-דביק על משטח הקלסר ליד החריץ יכול לדמות את ההשפעה של שינוי מיקום על זרימת החומר. ברגע שהגיאומטריה המאומתת-ת מייצרת חלקים מקובלים, השינוי הקבוע נעשה בביטחון ולא בניחושים.
לאורך התהליך הזה, התיעוד חשוב לא פחות מהעבודה הפיזית. יש לרשום כל התאמה, הממד הנמדד שלה ואיכות החלק המתקבלת. נתונים אלה ניזונים בחזרה לעיצובים עתידיים, ובונים ידע מוסדי לגבי האופן שבו חומרים וגיאומטריות ספציפיות מגיבים לשינויי חריץ. לולאת המשוב הזו, המחברת את חוויית הניסוי להחלטות הנדסיות במעלה הזרם, היא מה שהופך תיקונים מבודדים לתהליך עבודה שיטתי של עיצוב-ל-ייצור.
מעיצוב ועד ייצור
לולאת המשוב הזו בין חווית ניסיון והחלטות במעלה הזרם אינה מתרחשת במקרה. זה דורש זרימת עבודה מובנית שמטמיע הנדסה עוקפת בתהליך הייצור של הטבעת מתכת כבר מההתחלה, לא כתיקון-של הרגע האחרון לאחר שחלקים מתחילים להתפצל במכבש.
כאשר חריצים עוקפים היכנסו לתהליך עיצוב המות
עיצוב חריץ עוקף מתחיל במהלך פיתוח פריסת רצועות, לאחר שגיאומטריית החלק ורצף היצירה ננעלים. אתה לא יכול להחליט היכן להגביל את זרימת החומר עד שאתה יודע אילו אזורים של החלק עוברים שרטוט עמוק, אילו עוברים מתיחה, ואיזה פשוט צריך אישור לקידום הרצועה. רצף נקודות ההחלטה עוקב אחר שרשרת הגיונית:
- זהה אזורים קריטיים-לזרימה:סקור את הגיאומטריה של החלק עבור אזורים המועדים להתקמטות (זרימה עודפת) או פיצול (זרימה לא מספקת). אלה הופכים לאזורי מועמדים למיקום חריץ.
- בחר סוג חריץ וגיאומטריה:בחר בין חריצים חיוביים ושליליים על סמך רוחב הרצועה הזמין. בחר את צורת הפרופיל (מסתיים בצורת מלבנית, V או רדיוס-) על סמך דרגת החומר ושיפוע הזרימה הרצוי.
- הגדר רצף תחנות:קבע איזו תחנה חותכת את החריץ ביחס לתחנת הגיבוש שהיא משרתת. מקם אותו מוקדם מספיק כדי לשלוט בזרימה אך מאוחר מספיק כדי לשמור על שלמות הספק.
- אימות באמצעות סימולציה או אב טיפוס:הפעל סימולציית יצירת כדי לוודא שחלוקת המתח עומדת ביעדים עם תצורת החריץ המוצעת.
- סיים עבור כלי ייצור:קבעו גיאומטריה חריצים לשרטוטי הרכבה והזמינו תוספות חיתוך בהתבסס על מידות מאומתות.
רצף זה משקף את האופן שבו מהנדסים מנוסים מתייחסים למה שמתים בייצור בליבתו: מערכת שבה כל תכונה חייבת להצדיק את קיומה עם מטרה פונקציונלית ברורה הקשורה ליצירת תוצאות.
שיטות אימות ותיעוד הנדסי
הדמיה לבדה אינה מבטיחה הצלחה בייצור. תהליך ייצור ההחתמה דורש אימות פיזי מכיוון שקשה ליצור מודל מושלם של משתנים בעולם האמיתי כמו חיכוך, וריאציות של אצווה חומרים והסטת עיתונות. מהנדסים מאמתים עיצובי חריץ עוקפים באמצעות גישה שכבתית.
הדמיית יצירת CAE מטפלת במעבר הראשון, מזהה סדקים פוטנציאליים, קמטים או דילול מוגזם בסביבה וירטואלית לפני חיתוך פלדה כלשהי. ניסיון דיגיטלי זה מייעל את חלוקת הלחץ וגיאומטריית החריצים, ומפחית באופן משמעותי את עלויות הניסוי-ו-הטעויות הפיזיות. לאחר שהסימולציה מאשרת את כיוון התכנון, ניסוי-כלי רך עם תוספות אב טיפוס בודק התנהגות מתכת בפועל בתנאי לחיצה. התאמות איטרטיביות במהלך סבבי אימות T0 ו-T1 כוונו היטב- את הגיאומטריה על סמך מדידות קפיצה ומתח אמיתיות.
תקני תיעוד מבטיחים שמפרטי חריץ מאומתים שורדים את המעבר מההנדסה לרצפת החנות. פרטי חריץ עוקף מופיעים בשלושה מיקומים על פני חבילת תיעוד הטבעה טיפוסית:
- הדפסי פריסת רצועות:הצג את מיקום החריץ, עומק, רוחב והקצאת תחנה עם הסבר ממדי וחיצי כיוון זרימה
- שרטוטי הרכבת המות:פרט את הגיאומטריה של תוספת חיתוך החריץ, מיקום ההרכבה שלו בנעל התבנית ומפרטי המרווח בין האגרוף למטריצת התבנית
- דפי תהליך:רשום מידות חריץ מאומתות מניסיון, כל התאמות שבוצעו במהלך T0/T1, ומדדי איכות החלק המתקבלים הקשורים לכל תצורה
תיעוד זה סוגר את המעגל בין קוביות ותרגול הטבעה. כאשר פרויקט עתידי משתמש בחומר ובגיאומטריה דומים, המהנדסים שולפים פרמטרי חריץ מאומתים מהרשומות הללו במקום להתחיל מאפס. עם הזמן, התיעוד הופך לבסיס ידע מוסדי שמאיץ כל תוכנית חדשה.
שיתוף פעולה עם מומחי כלי עבודה לעיצוב-יישומים כבדים
זרימת העבודה שתוארה לעיל נשמעת ליניארית, אך גיאומטריות חלקים מורכבות הופכות אותה לספירלה איטרטיבית. מיקומי חריצים מרובים מקיימים אינטראקציה זה עם זה, אילוצי רוחב הספק מגבילים את האפשרויות שלך, והתנהגות זרימת החומר באזור אחד משפיעה על התפלגות המתח באזורים סמוכים. תכנון-יישומים כבדים, שבהם אופטימיזציית חריצים עוקפים, רכיבי הטבעת מתכת והנדסת מבנה מתכת דורשים תשומת לב בו-זמנית, נהנים משיתוף פעולה עם בוני מתמחים מיוחדים המנהלים את האינטראקציות הללו כחלק מזרימת העבודה המרכזית שלהם.
מומחי כלי עבודה אוהביםYICHENלחבר מהנדסים לפתרונות חותמת הטבעה המותאמים אישית המתייחסים לעיצוב החריצים המעקפים כמרכיב משולב של מערכת הקוביות הכוללת. ההיקף שלהם מכסה את רכיבי התבנית, אגרופים, הרמה, אופטימיזציה של פינוי ואסטרטגיית זרימת חומרים, כולם פותחו יחד כך שהחלטות מיקום חריצים מתייחסות לכל משתנה אחר בכלי מהיום הראשון. עבור מהנדסים המנווטים את תהליך הייצור המלא של הטבעת מתכת בחלקים שבהם מורכבות בקרת הזרימה עולה על סימולציה פשוטה, גישה משולבת זו דוחסת את לוחות הזמנים של הפיתוח ומפחיתה את מספר חזרות הניסוי הנדרשות כדי להגיע לכלי מוכן-לייצור.
הנדסת מגרעת עוקפת אינה מיומנות עצמאית. הוא יושב בצומת של מדע החומר, מכניקת היווצרות, אסטרטגיית פריסת רצועות ואימות ייצור. שליטה בו פירושה בניית זרימת העבודה לתוך התהליך שלך מוקדם, תיעוד מה עובד, וזיהוי מתי המורכבות של פרויקט מחייבת שותף שחי בצומת זה כל יום.
שאלות נפוצות לגבי חריצים עוקפים במות הטבעה
1. מה המטרה של חריצים עוקפים במות הטבעה?
חריצים עוקפים משמשים כחתכים מכוונים לאורך הרצועה או הקצה הריק המווסתים את אופן הזרימה של גיליון מתכת לתוך חלל התבנית במהלך היצירה. הם מבצעים שתי פונקציות עיקריות: ניהול התקדמות רצועת הנשא במתות פרוגרסיביות כך שתכונות שנוצרו בעבר עוברות דרך תחנות ללא התנגשות, ושליטה במשיכה- פנימה במהלך פעולות היווצרות כדי למנוע פגמים כמו התקמטות וקריעה. על ידי יצירת גבולות חופשיים המפריעים להעברת מתח, חריצים עוקפים מאפשרים למהנדסים להכתיב היכן וכמה חומר נכנס לאזור היווצרות, וכתוצאה מכך לעובי דופן עקבי וממדי חלקים צפויים.
2. מה ההבדל בין חריצי עוקף חיוביים ושליליים?
חריצי עוקף שליליים מסירים חומר פנימה מקצה הרצועה הנומינלית, ומקטינים את רוחב הרצועה המקומית באמצעות פעולת ניקוב פשוטה. הם פועלים בצורה הטובה ביותר כאשר קיים רוחב מנשא מספיק כדי לשמור על יציבות האכלה. חריצי עוקף חיוביים מוסיפים חומר כלפי חוץ מעבר לקצה הרצועה הנומינלית, ויוצרים מאגר מקומי הניזון לתוך חלל התבנית בצורה מבוקרת. המהנדסים בוחרים בחריצים חיוביים כאשר הרצועה כבר נמצאת ברוחב המנשא המינימלי ואינה יכולה לסבול הסרה נוספת של חומר. פריסות מתנות פרוגרסיביות רבות ומורכבות של מומחים כמו YICHEN משלבים את שני הסוגים בתחנות שונות כדי לאזן בקרת זרימה עם שלמות הרצועה לאורך רצף היצירה.
3. איך פותרים בעיות מעקף חריץ במהלך ניסיון המות?
פגמים בחלק היוצר חושפים בעיות חריץ ספציפיות. קמטים ליד גבול החריץ פירושו שהחריץ רדוד מדי ומאפשר זרימת חומר עודף, לכן הגדל את העומק במרווחים של 0.5 מ"מ. קריעה מציינת הגבלה-יתירה המרעיבה את אזור היווצרות, הדורשת עומק חריץ מופחת או רדיוסים פינתיים גדולים יותר. עובי דופן לא אחיד מצביע על מיקום חריץ א-סימטרי הזקוק להשוואה. פיצוח קצה מקצה החריץ מאותת על רדיוס פינתי לא מספיק. תיקוני רצפה-בחנות כוללים שחיקה להגדלת העומק, ריתוך ועיבוד-מחדש להקטנת העומק, הוספה של החלפה לצורך מיקום מחדש ובדיקת מלאי שוליים לפני שינויים קבועים.
4. כיצד משפיע סוג החומר על עיצוב חריץ עוקף?
כל חומר מגיב אחרת להגבלת זרימה. פלדה עדינה מתנהגת כצפוי עם עומקי חריץ סטנדרטיים של 50-100% מעומק המשיכה. פלדות בעלות חוזק- גבוה עמידות בפני משיכה- יותר ובדרך כלל דורשות חריצים עמוקים יותר ב-10-25% עם פרופילים עם קצה רדיוס כדי למנוע שבר בקצה. אלומיניום דורש עיצובים שמרניים עם עומקים רדודים יותר (40-70% מעומק השרטוט) ורדיוסים פינתיים גדולים יותר (מינימום עובי חומר פי 1.5) בשל נטייה נמוכה יותר של התארכות וסדקים. סגסוגות נחושת זקוקות לגיאומטריה פחות אגרסיבית מכיוון שהמשיכות הגבוהה שלהן פירושה שאפילו חריצים צנועים יוצרים הגבלת זרימה משמעותית. כיוון כיוון התבואה ביחס לחריץ גם משפיע באופן משמעותי על הסיכון לשבר.
5. היכן יש למקם חריצים עוקפים בפריסת רצועות מתקדמת?
המיקום תלוי באילו תחנות דורשות בקרת זרימת חומרים מקומית ובאילו תחנות הרצועה חייבת לעבור ללא הפרעות. הכלל הכללי הוא לחתוך חריצים עוקפים אחת עד שלוש תחנות לפני תחנת הגיבוש שהם משרתים. חיתוך מוקדם מדי עלול לערער את יציבות רצועת הנשא לפני פעולות קריטיות, בעוד שחיתוך מאוחר מדי פירושו שהחומר כבר התחייב למצב לחץ שהחריץ לא יכול לתקן. מהנדסים קובעים את המיקום על ידי מיפוי רצף היצירה המלא, זיהוי אזורים המועדים לפיצולים או קמטים באמצעות סימולציה, ותיאום מיקומי החריצים עם מיקומי הטייס ודרישות חוזק הספק.


