


מהי תבנית הטבעה מותאמת אישית וכיצד היא פועלת
תאר לעצמך שאתה צריך לסמן אלפי חלקי מתכת בלוגו כל כך מדויק שכל רושם בודד נראה זהה. אגרוף של אות רגילה או-מה-מדף לא יחתוך אותה. שם נכנסת לתמונה קוביית הטבעה מותאמת אישית.
תבנית הטבעה מותאמת אישית היא כלי מדוייק-מעובד המותאם למפרטים מדויקים, שנועד לחתוך, ליצור או להטביע צורה ספציפית לחומר עבודה בכוח מבוקר. שלא כמו חותמות מתכת גנריות, היא מיועדת-לצורך גיאומטריה, לוגו או סימון של חלק מסוים.
הקונספט הוא פשוט: תבנית פלדה מוקשה הנושאת עיצוב מוגבה או שקוע נלחצת לתוך או כנגד חומר רך יותר. הכוח מחליף חומר במשטח המגע, ומעביר לצמיתות את התבנית על חומר העבודה. מה שהופך אותו ל"מותאם אישית" הוא ההנדסה מאחוריו. כל מימד, זווית וגימור פני השטח מותאמים להפקת תוצאה ספציפית אחת, באופן אמין, על פני אלפי או אפילו מיליוני מחזורים.
כיצד פועלת תבנית הטבעה מותאמת אישית מבחינה מכנית
כאשר אתה לוחץ תבנית הטבעת מתכת מותאמת אישית לתוך חומר עבודה, הכוח עובר דרך פני התבנית ומתרכז לאורך הגיאומטריה של העיצוב. תכונות מורמות על פני התבנית דוחפות חומר כלפי מטה או החוצה, בעוד שאזורים שקועים נשארים ללא נגיעה. העקירה המבוקרת הזו היא שיוצרת את הרושם.
גיאומטריית הפנים משחקת תפקיד קריטי. קצוות חדים מייצרים חתכים נקיים וגבולות סימנים מוגדרים. משטחי הקלה זוויתיים מאפשרים לחומר שנעקר לזרום מבלי להיסדק או להתעוות. העומק והחדות של פרופיל התבנית קובעים כמה כוח נדרש וכמה קבוע יהיה הסימן המתקבל. כְּמוֹהמפיקהערות, כלי הטבעה הם מיוחדים,-אחד מסוגי--כלי דיוק שבהם קטעי חיתוך ועיצוב עשויים בדרך כלל מפלדת כלי מתקשה או מחומרים עמידים-לבלאי אחרים.
המכבש או הפטיש מספקים את האנרגיה, אבל הקוביה עושה את העיצוב. בין אם הכוח נובע ממכבש הידראולי המספק טונות של לחץ או מפטיש-מונף ביד שפוגע בבול, העיקרון זהה: כוח מרוכז בתוספת גיאומטריה מדויקת שווה לרושם קבוע שניתן לחזור עליו.
מתות מותאמות אישית לעומת כלי עבודה סטנדרטיים
אז מתי סט אגרוף או אותיות רגיל נופל? לעתים קרובות יותר ממה שהיית מצפה.
כלי עבודה סטנדרטיים פועלים מצוין עבור צורות כלליות, תווים אלפאנומריים בסיסיים או חורים עגולים פשוטים. אבל ברגע שהדרישות שלך כוללות לוגו ייחודי, גיאומטריה מורכבת, סובלנות מימדית הדוקה, או יכולת-חזרה גבוהה של נפח, מתכוונות להטבעה-יות נחוצות. חותמות מתכת מותאמות אישית מתוכננות כדי להחזיק סובלנות ספציפיות שכלי עבודה מותאם או גנרי פשוט לא יכול להבטיח. אם הגיאומטריה של החלק שלך היא ייחודית או קניינית, כלי עבודה מותאמים אישית הוא הנתיב היחיד.
תחשוב על זה כך: חותמות מתכת סטנדרטיות הן כמו ביגוד-מה-מתלה. הם מתאימים למטרה כללית. מתכת הטבעה מותאמות אישית מותאמות אישית, בנויות כדי להתאים למפרט המדויק שלך כך שכל רושם, חיתוך או צורה עקביים מהחלק הראשון ועד המיליון.
התמורה האמיתית מופיעה בהפקה. אקובייה מותאמת אישית-מעוצבת היטבמייצר חלקים כמעט זהים בכל מחזור, במהירויות שיכולות להגיע למאות ואפילו 1,500 פעימות לדקה ביישומים-במהירות גבוהה. רמה זו של עקביות ותפוקה בלתי אפשרית עם כלי עבודה סטנדרטיים המותאם למטרה שלא תוכנן עבורה.
כמובן, כל זה מעלה שאלה מעשית: איזה סוג של קוביות מותאמת אישית אתה באמת צריך? התשובה תלויה ביישום שלך, והאפשרויות מגוונות יותר ממה שרוב הקונים מבינים.
הסבר על סוגי הטבעה בהתאמה אישית
המגוון של תצורות חותמות מותאמות אישית הזמינות יכול להיות מכריע אם לא עברת על הזמנת קוביות לפני כן. כל סוג פותר בעיה אחרת, ובחירה בשגוי פירושה בזבוז של חומר, איכות סימן ירודה או קובייה שאינה שורדת את הפעלת הייצור המיועדת שלה. להלן פירוט ברור של שלושת צירי הסיווג העיקריים שתתקלו בהם בעת ציון כלי הטבעה ממתכת.
הבלטה מתות לעומת הבלטות מתות
ההבחנה כאן היא כיוונית. חותמת הבלטה ממתכת משתמשת בסט נקבה זכר- תואם כדי לדחוף חומר כלפי מעלה מאחור, וליצור תבליט מוגבה על משטח העבודה. הקובייה הזכרית נושאת את העיצוב הפוך; קוביית הנגד הנשית-מספקת תמיכה מהצד הנגדי. התוצאה היא רושם תלת-ממדי שמקרין מעל פני השטח שמסביב, לוכד אור ומושך תשומת לב.
הבלטות פועלות בכיוון ההפוך. תבנית זכר בודדת לוחצת את העיצוב כלפי מטה לתוך משטח העבודה, ויוצרת רושם שקוע. אין צורך במתלה נגדית עבור יישומים רבים, מכיוון שהחומר עצמו סופג את העקירה. כְּמוֹאריזות ארקאימסביר, מטביע פרויקטים לכיוון הצופה בזמן שהטבעה נסוגה לתוך החומר, מייצרת עומק וצל במקום הקרנה.
מתי אתה בוחר אחד על פני השני? הבלטה מתאימה ליישומים שבהם חשובה הנראות למרחק, כמו סימני מותג בולטים או מזהים סדרתיים שצריך לקרוא במהירות. חותמת הבלטה מותאמת אישית של מתכת היא גם הבחירה-כאשר משוב מישוש הוא חלק מהדרישה הפונקציונלית. תבליט עובד טוב יותר עבור סימון מאופק, טקסט שקוע על משטחים מעובדים, או מצבים שבהם רושם מוגבה יפריע לחלקים המתאימים או לערמה.
הטבעה חמה לעומת הטבעה קרה מתה
סיווג זה עוסק בתנאים תרמיים במהלך פעולת ההטבעה, לא בסוג הכוח.
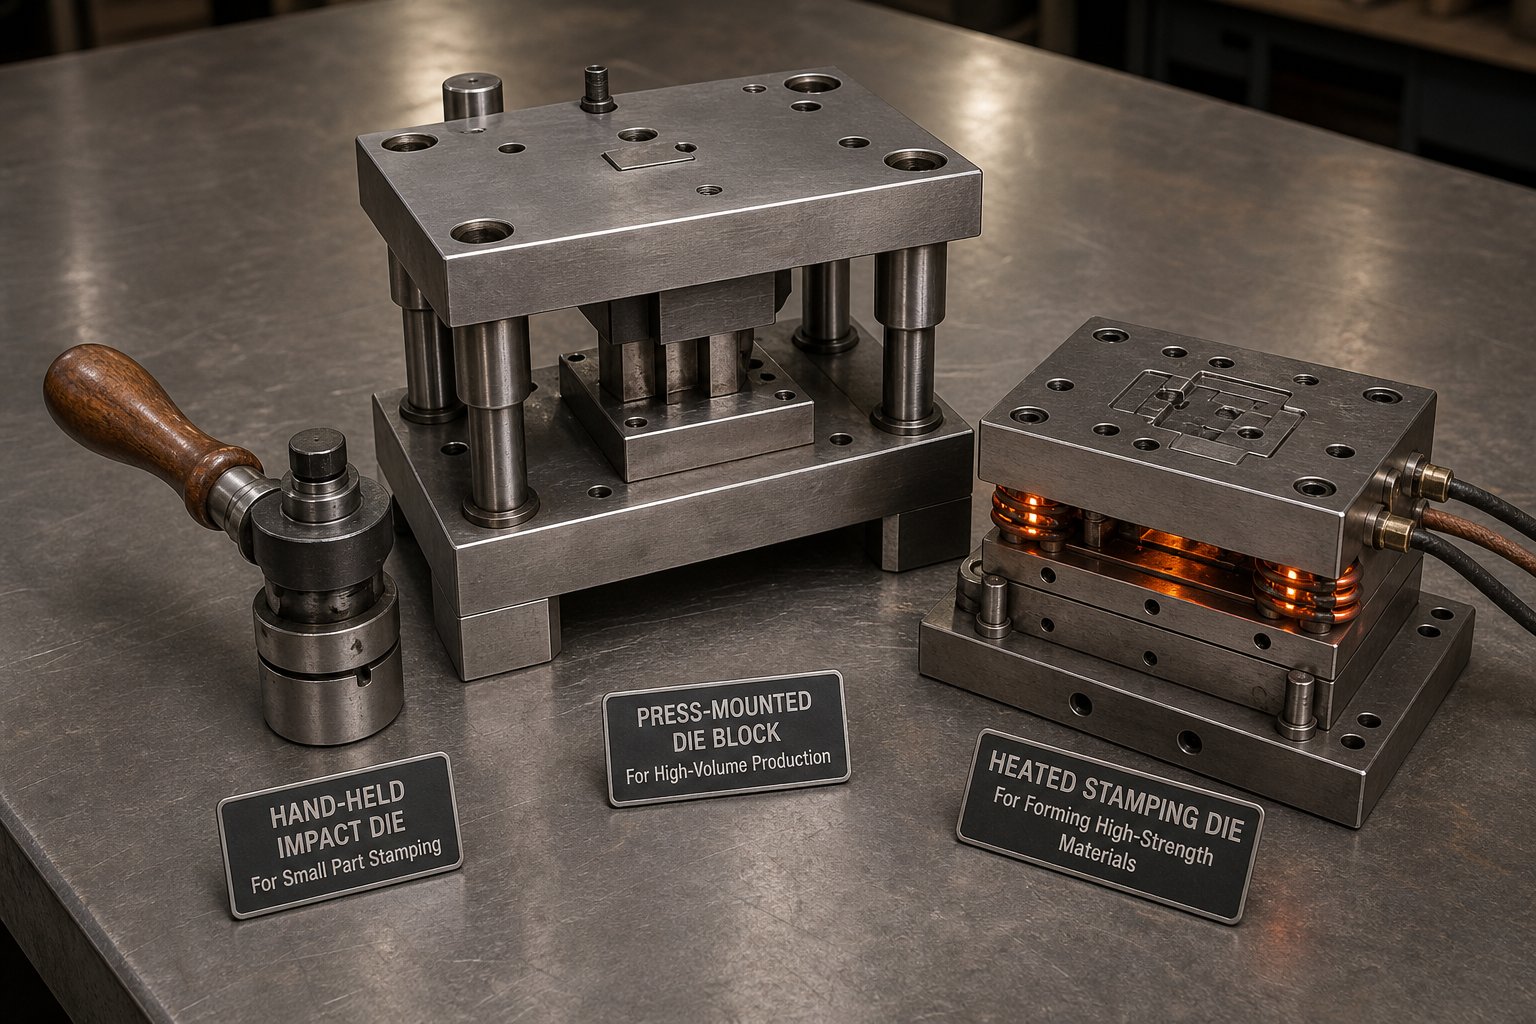
מתכות הטבעה חמות מחוממות לפני או במהלך מחזור ההתרשמות. הטמפרטורה המוגברת משרתת שתי מטרות: היא משפרת את זרימת החומר בחומר העבודה, מאפשרת פרטים עדינים יותר וקצוות נקיים יותר, והיא מאפשרת תהליכי העברת נייר כסף שבהם סרט מתכתי או פיגמנט נקשר למצע בחום ולחץ. הטבעה חמה מקובלת לסימון פלסטיק, מריחת נייר כסף דקורטיבי על משטחי מתכת ועבודה עם חומרים שהופכים גמישים יותר בטמפרטורה.
מתכות הטבעה קרה פועלות בטמפרטורת הסביבה, מסתמכות לחלוטין על כוח מכני כדי לעקור חומר. זוהי הגישה הסטנדרטית עבור רוב חותמות הפלדה ליישומי מתכת, כאשר חומר העבודה קשה מספיק כדי לשמור על רושם נקי ללא סיוע תרמי. הטבעה קרה מונעת עיוותים הקשורים לחום, דורשת הגדרות כלי עבודה פשוטות יותר, ובדרך כלל מהירה יותר בזמן המחזור מכיוון שאין שלב חימום או קירור.
התאמת החומר מנחה את הבחירה. מצעים רכים יותר כמו עור, פלסטיקים מסוימים ורדיד דק נהנים לעתים קרובות מתות מחוממות. מתכות קשות יותר, במיוחד פלדה ופליז בעובי הייצור, מגיבות היטב להטבעה קרה עם מתכות שהוקשו כהלכה.
Impact Dies vs Press-Based Dies
זה המקום שבו נפח הייצור נכנס למשוואה בצורה הכי ישירה.
מתכות אימפקט הן חותמות יד מתכת שנועדו להכות באמצעות פטיש או פטיש. אתה מציב את חותמת התבנית כנגד חומר העבודה, נותן מכה אחת, והרושם נוצר. הם ניידים, לא יקרים לייצור ואינם דורשים ציוד תומך מעבר לכלי בולט ומשטח גיבוי מוצק. חותמת פלדה לוגו המשמשת לסימון חלקים בודדים בחנות מכונות היא דוגמה טיפוסית.
מתקנים מבוססי עיתונות- מותקנים במכבשים הידראוליים, מכניים או פנאומטיים. המכבש מספק כוח עקבי שניתן לחזור עליו במהירות ובעומק מבוקרים. זה מבטל את השונות הגלומה בהופעות-של היד ומאפשר ייצור אוטומטי בנפחים הנעים בין מאות למיליוני חלקים בכל הפעלה.
הפשרה היא פשוטה: קוביות אימפקט עולות פחות מראש ומציעות גמישות, בעוד שקוביות מבוססות עיתונות- מספקות עקביות ותפוקה בהשקעה ראשונית גבוהה יותר.
| מֵמַד | השפעה מתה (מכת-יד) | לחץ על -Based Dies |
|---|---|---|
| שיטת כוח | מכת פטיש או פטיש ידנית | מכבש הידראולי, מכני או פנאומטי |
| יישומים אופייניים | סימון חלקים בודדים, -חותמות מזהה בנפח נמוך, שימוש בשטח | החתמת ייצור, יצירה מתקדמת, סימון-בנפח גבוה |
| התאמת נפח ייצור | 1 עד כמה מאות חלקים | מאות עד מיליוני מחזורים |
| טווח עובי החומר | יריעה דקה עד צלחת בינונית (מוגבלת על ידי אנרגיית מכה) | נייר כסף דק דרך צלחת כבדה (מוגבל על ידי טונאז' עיתונות) |
| עלות יחסית | נמוך (למות בלבד, ללא ציוד) | גבוה יותר (התקנה והרכבה של לחיצה בתוספת) |
כל סוג תבנית מתייחס לשילוב ספציפי של דרישות סימון, תכונות מצע וקנה מידה ייצור. אבל גם לאחר בחירת הקטגוריה הנכונה, מחכה החלטה הנדסית עמוקה יותר: איזו דרגת פלדה תשרוד את הדרישות של היישום הספציפי שלך? בחירה זו תלויה בקשיחות, עמידות בפני שחיקה ובחומר שאתה חותך אליו.
חומרי המות ודירוגי קשיות המשפיעים על הביצועים
בחרת סוג קובייה. אתה יודע אם אתה צריך הבלטות או הבלטות, חמות או קרה, פגיעה או לחיצה-. אבל זה מה שרוב הספקים מבהילים: דרגת הפלדה שבתוכה התבנית קובעת אם היא מחזיקה מעמד 500 הופעות או 500,000. פלדת הטבעה אינה חומר אחד-שמתאים-לכל חומר. ציונים שונים מביאים עוצמות שונות, ובחירה לא נכונה פירושה כישלון מוקדם או הוצאה מיותרת.
דרגות פלדת כלים להטבעה
ארבע דרגות מופיעות לרוב במות הטבעה מפלדה, כל אחת תופסת מיקום אחר בספקטרום הביצועים.
D2הוא סוס העבודה עבור יישומים-ארוכי טווח. עם פחמן גבוה ותכולת כרום של כ-12%, הוא מספק עמידות בפני שחיקה יוצאת דופן ויכול להגיע62-64 HRC לאחר התקשות ומזג. זה אידיאלי להברקה, ניקוב ויצירת קוביות הדורשות סובלנות קרובה על ריצות ייצור ממושכות. הפשרה? מבנה הקרביד הקשיח של D2 הופך אותו לשביר יותר תחת פגיעות כבדות.
A2הוא המבצע המאוזן. פלדה זו המתקשה- מכילה כ-5% כרום ומשיגה 63-65 HRC. הוא מציע פחות עמידות בפני שחיקה מ-D2 אך קשיחות טובה משמעותית ויציבות מימדית מעולה במהלך טיפול בחום. כאשר כלי הטבעת הפלדה שלך צריך להתנגד להיסדק יותר ממה שהוא צריך להתנגד לשחיקה, A2 הוא לעתים קרובות הבחירה החכמה יותר.
S7ממלא את נישת ההתנגדות-לזעזועים. מדורג ב-60-62 HRC, מיועד-בנוי עבור כלים שסופגים פגיעה מכנית חוזרת, כמו חותמות מתכת לחלקי פלדה שנפגעים מפטיש. אם הקובייה שלך חווה עומס רב השפעה, הקשיחות של S7 מונעת את השבבים הקטסטרופליים שיהרוס קוביית D2 באותו יישום.
M2היא פלדה במהירות גבוהה- השומרת על קשיות בטמפרטורות גבוהות, ומגיעה לכ-62-64 HRC. הוא מצטיין ביישומים שבהם חום חיכוך מצטבר במהלך רכיבה מהירה על אופניים. עבור פעולות הטבעה מהירות מפלדת אל חלד שבהן ריכוך תרמי יקהה תבנית קונבנציונלית, M2 שומר על הקצה שלו.
למה בחירת הציונים חשובה כל כך? זה מסתכם בשלושה משתנים: הקשיות של חומר העבודה שלך, אורך ריצת הייצור הצפוי שלך ועד כמה פרט הרושם צריך להיות עדין. לתבנית המסמנת נחושת רכה בנפחים נמוכים יש דרישות שונות לחלוטין מאשר חותמות מתכת מותאמות אישית עבור חלקי פלדה הפועלים במהירות ייצור במשך מיליוני מחזורים.
מדוע קשיות רוקוול חשובה בבחירת המות
הנה עקרון הליבה: הקוביה חייבת תמיד להיות קשה משמעותית מחומר העבודה שהיא חותמת. סימון אלומיניום רך אינו זקוק לקשיות קיצונית מכיוון שיש התנגדות מינימלית מהמצע. אבל חותמות נירוסטה המסמנות את חלקי העבודה המוקשחים מנירוסטה חייבות להיות קשות יותר באופן משמעותי כדי למנוע את התלבשות התבנית מהר יותר מהחלקים שהיא מייצרת.
האיזון הדוק יותר ממה שזה נשמע. קשיות לא מספקת גורמת לעיוות פנים של התבנית ולהישחק בטרם עת. תבחין בהתרשמות רדודה יותר, קצוות מאבדים הגדרה, ובסופו של דבר התבנית הופכת לבלתי שמישה הרבה לפני חיי השירות הצפוי שלה. בצד השני, קשיות מוגזמת מציגה פריכות. תבנית קשיחה מדי מתנגדת לבלאי בצורה יפה אך הופכת נוטה למיקרו-שבבים ושברים בקצוות, במיוחד תחת פגיעה או חוסר יישור. כְּמוֹהערות MetalTek, קשיות מודדת את יכולתו של חומר להתנגד לשקעים קבועים, אך דחיפה של ההתנגדות הזו רחוקה מדי מקריב את הקשיחות הדרושה כדי לספוג זעזועים תפעוליים.
בעת הערכת פלדת הטבעה עבור היישום שלך, אלו הן תכונות החומר שיש לשקול זו מול זו:
- קַשִׁיוּת- עמידות בפני עיוות פני השטח ובלאי מחומר העבודה
- קְשִׁיחוּתיכולת - לספוג אנרגיית השפעה מבלי להיסדק או להישבר
- התנגדות ללבוש- כמה זמן הקובייה שומרת על קצוות חדים ותכונות מוגדרות ברכיבה חוזרת על אופניים
- עמידות בפני קורוזיה- הגנה מפני חמצון במהלך אחסון ובסביבות לחות או פעילות כימית
- יכולת עיבוד- באיזו קלות ניתן לעבד את הפלדה בדיוק-לגיאומטריות מורכבות ופרטים עדינים
אף כיתה אחת לא ממקסמת את כל חמשת המאפיינים בו זמנית. D2 מוביל בעמידות בפני שחיקה אך מקריב את הקשיחות. S7 מוביל בספיגת פגיעות אך נשחק מהר יותר. אומנות המפרט היא להתאים את הפערים הללו לשילוב הספציפי שלך של חומרי עבודה, נפח ייצור ודרישות איכות סימון.
עם זאת, תהליך ההתאמה אינו ניחוש. הוא עוקב אחר רצף החלטות הגיוני המונע על ידי משתני ייצור אמיתיים, החל ממה שאתה חותמת וכמה חלקים אתה צריך.
כיצד לבחור את שיטת המות הנכונה עבור היישום שלך
בחירת דרגת פלדה היא רק חצי מהמשוואה. החצי השני הוא בחירה איזו שיטת קוביות מתאימה למעשה לעבודה שאתה מפעיל. ההחלטה הזו לא עוסקת בהעדפה. זה מונע על ידי שלושה משתנים מדידים: כמה חלקים אתה צריך, לאיזה חומר אתה חותך ואיך צריך להיראות הסימן המוגמר.
נפח ייצור ובחירת שיטת המות
נפח משנה הכל על כלכלה ובנייה.
אם אתה מייצר אבות טיפוס או ריצות קצרות של כמה מאות חלקי הטבעה מותאמים אישית, קוביית לחיצה פשוטה- היא הגיונית. אלה זולים יחסית, מהירים לייצור ומתאימים כאשר אינך זקוק למיליוני הופעות זהות. קוביית תחנה אחת-ת מבצעת פעולה אחת בכל מהלך, ושומרת על עלויות כלי עבודה נמוכות ועדיין מספקת תוצאות מדויקות לריצות מוגבלות.
קנה מידה של עד עשרות אלפי או מיליוני מחזורים, והחישוב משתנה באופן דרמטי. הטבעה מדויקת בנפח-גבוהה דורשת יציאות פרוגרסיביות או מורכבות שנועדו לשרוד ייצור מתמשך ללא השפלה.פרוגרסיבי מתלשלב מספר פעולות בכלי אחד, תוך שימוש בחומר המוזן- בסליל שמתקדם דרך תחנות עוקבות בכל מהלך לחיצה. ההשקעה בכלי עבודה מראש גבוהה משמעותית, אך העלות לכל-חלק יורדת לשבריר ממה שפעולות-מפיקות להיט בודדות. עבור הטבעת סוגר מותאם אישית או כל גיאומטריה חוזרת בקנה מידה, כלי עבודה מתקדמים מחזיר את עצמו במהירות באמצעות תפוקה ועקביות.
שיקולים מהותיים שמניעים את בחירת המוות
חומר העבודה מכתיב את הגיאומטריה של התבנית, מפרטי השחרור וכמה טונה המכבש שלך צריך לספק.
מתכות רכות יותר כמו אלומיניום, נחושת ופליז הן סלחניות. הם מתעוותים בקלות בכוח נמוך יותר, ומאפשרים פרטים עדינים יותר, רדיוסים הדוקים יותר וזוויות הקלה רדודות יותר. אתה יכול להשיג חלקי מתכת מוטבעים מורכבים בחומרים אלה ללא קיבולת לחיצה קיצונית. האלומיניום הוא רך אך נוטה להיצמד למשטחים, ולכן כלי עבודה מלוטשים ושימון נכון הופכים קריטיים למניעת התפרצות.
מצעים קשים יותר משנים את התמונה לחלוטין. הטבעת פלדה מותאמת אישית לפלדה עדינה דורשת יותר טונה ומרווחים רחבים יותר מאשר אותה גיאומטריה בפליז. נירוסטה מעלה את המוט עוד יותר מכיוון שהיא פועלת-מתקשה במהלך היצירה, כלומר כל מהלך מגדיל מעט את ההתנגדות שהקוביה נתקלת בה. בניית המות עבור נירוסטה צריכה לתת את הדעת על התקשות מתקדמת זו עם גיאומטריה מחוזקת ופעולות מבוימות. כפי שמציין המדריך ההנדסי של Jiga, פלדות בעלות חוזק- גבוה דורשות עיצוב תבנית קפדני וטונאז' לחיצה גבוה משמעותית בהשוואה למתכות רכות וגמישות יותר.
ההנחה: לא ניתן להפריד בין עיצוב התבנית לבין תכונות היצירה. גיאומטריית תבנית המייצרת הטבעת חלקים מותאמת אישית מושלמת באלומיניום עלולה להיכשל בצורה קטסטרופלית כאשר היא מיושמת על נירוסטה באותו עומק ומהירות.
סמן מאפיינים ודרישות איכות
מה בעצם צריך הרושם המוגמר להשיג? לסימן זיהוי רדוד יש דרישות תבנית שונות לחלוטין מאשר לוגו מתכת מוטבע עמוק שנועד לשרוד שנים של בלאי וטיפול.
עומק, בהירות וקביעות הם שלושת המניעים כאן. חותמת לוגו מתכת שצריכה להישאר קריא לאחר צביעה, ציפוי אבקה או בלאי משטח דורשת תזוזה עמוקה יותר וגיאומטריית קצה חדה יותר מאשר סימן מספר חלק פשוט על רכיב פנימי. טבעות בסגנון -מספקות את הדיוק הגבוה ביותר ואת פירוט פני השטח על ידי גרימת זרימת פלסטיק מלאה על פני השטח, אך הן דורשות נפח גבוה משמעותית. הבלטות והטבעות מציעות השפעה ויזואלית עם פחות כוח. חריטה בסגנון-תבניות חותכות במקום לעקור חומר, ומייצרות סימני קו עדינים- קבועים אך רדודים.
התאמת מאפיינים אלה לשיטת הקוביות הנכונה מתבצעת בעקבות רצף החלטות ברור:
- הגדר דרישות סימן: עומק, בהירות, קביעות ומראה ויזואלי
- זהה את חומר היצירה ואת דירוג הקשיות שלו
- קביעת יעדי נפח ייצור וזמן מחזור
- בחר את סוג התבנית המתאים בהתבסס על שלושת הגורמים הראשונים
- ציין את דרגת חומר התבנית שמאזנת עמידות בפני שחיקה וקשיחות עבור היישום
דלגו על שלב ובסופו של דבר תקבלו קובייה שאו שלא יכולה לייצר את האיכות שאתם צריכים או שלא תשרוד את ריצת הייצור שאתם מתכננים. כל מפרט ברצף הזה ניזון קדימה אל הבא, והמשתנה האחרון שקושר את כולם יחד הוא טונאז' העיתונות, תקציב הכוח שקובע בסופו של דבר מה הקוביה שלך יכולה להשיג.
עיתונות טון ויחס עיצוב למות
לכל קוביית הטבעה מתכת יש תקציב כוח. תעלה על זה ואתה מקבל רשמים לא שלמים, בלאי מואץ, או גרוע מכך, נזק לציוד. הישאר הרבה מתחת לזה ואתה מוציא יותר מדי על קיבולת העיתונות שאינך צריך. הקשר בין טון לעיצוב תבנית הוא אחד השיקולים ההנדסיים ביותר שהעלימו אותם בהזמנת קוביות מותאמות אישית, אך הוא קובע ישירות אם הכלי שלך מתפקד כמתוכנן.
כיצד דרישות כוח קשורות לגודל ולעומק
העיקרון הוא אינטואיטיבי ברגע שאתה רואה את זה: שטח רושם גדול יותר פירושו יותר חומר עמיד לעקירה בו זמנית, מה שדורש יותר כוח. הכפיל את שטח הפנים המוטבע ואתה מכפיל בערך את הטונאז' הנדרש. סימנים עמוקים יותר מרכיבים את האפקט מכיוון שהקוביה חייבת לדחוף את החומר הלאה, נתקלת בהתנגדות גוברת ככל שהעקירה גדלה.
הגישה ההנדסית לחישוב הכוח הנדרש בהטבעה על מתכת פועלת לפי נוסחה- מבוססת היטב. כפי שמפורט על ידימחקר טונות הטבעה, החישוב הבסיסי מכפיל שלושה משתנים: היקף הרושם (האורך הכולל של כל הקצוות שנוצרים), עובי החומר של חומר העבודה וחוזק הגזירה של אותה מתכת ספציפית. עיגול בקוטר 2 אינץ' המנוקב דרך פלדה עדינה בקוטר 0.10 אינץ' בחוזק גזירה של 25 טון לאינץ' רבוע דורש כוח גזירה של כ-15.7 טון, ומהנדסים מנוסים מוסיפים מקדם בטיחות של 15-20% נוסף על כך.
קשיות החומר פועלת כמכפיל על פני כל המשוואה. לאלומיניום רך יש חוזק גזירה בסביבות 11 טון לאינץ' רבוע. פלדת אל-חלד מחושלת קופצת לכ-37, וחצי-אל-חלד קשיח מגיע ל-50. פירוש הדבר שאותה גיאומטריית חיתוך חותמת מתכת חיתוך אל-חלד דורשת בערך פי שלושה עד חמישה מהטונה הדרושה לאלומיניום. כאשר אתה מציין חותמת מתכת מותאמת אישית, חומר היצירה אינו רק פריט שורה בשרטוט. זה המניע הגדול ביותר לדרישות הכוח שלך.
התאמת עיצוב התבנית לקיבולת העיתונות הזמינה
מעצבי מתים לא עובדים בחלל ריק. הם מתכננים במסגרת המגבלות של כל עיתונות שתפעיל את הכלי. אם המתקן שלך מפעיל מכבש של 20 טון, כל החלטה לגבי אזור ההתרשמות, עומק הסימון ומורכבות הפרטים חייבת להתאים למעטפת הטונה הזו.
זה המקום שבו מתרחשות פשרות-בעולם האמיתי. תאר לעצמך שאתה צריך טביעת לוגו גדולה מנירוסטה, אבל החישוב מראה 30 טון נדרשים והמכבש שלך מספק רק 20. יש לך שלוש אפשרויות: להקטין את אזור ההתרשמות כך שדרישת הכוח תרד מתחת לקיבולת, לשלב את הפעולה על פני מספר פגיעות בגישה פרוגרסיבית, או להשקיע בציוד בעל קיבולת- גבוהה יותר. לכל פתרון יש השלכות שונות על עלות ואיכות על מערכות הטבעת המתכת שלך.
גם הקשר זורם הפוך. מכבש הפועל באופן עקבי ליד הקיבולת המדורגת שלו חווה בלאי מהיר יותר על מיסבים, מובילים והמסגרת עצמה. שיטות עבודה מומלצות בתעשייה מהנחיות תאימות לעיתונותממליצה שכוח התבנית המחושב יישאר מתחת לטון הנומינלי של המכבש עם מרווח בטיחות של 20-30% כדי לקחת בחשבון את וריאציות החומר, בלאי הכלים ותנודות התהליך.
קיבולת לחיצה נמוכה ביחס לדרישות התבנית גורמת להופעות לא שלמות ולבלאי מואץ של התבנית. המכבש לא יכול לספק כוח שאין לו, וחותמות מתכת הפועלות בקצה הטונאז' הזמין מייצרות תוצאות לא עקביות תוך קיצור חיי השירות של המכבש וגם של המכבש.
עבור מתכת ליישומי הטבעה שבהם חישוב הטונאז' הנדרש חורג מהקיבולת הזמינה, הצעד החכם יותר הוא תמיד להתאים את עיצוב התבנית במקום להעמיס יתר על המידה את המכבש. צמצום היקפי, פיצול פעולות בין תחנות, או בחירת מד חומר דק יותר הם כולם תגובות הנדסיות תקפות השומרות על איכות ואריכות ימים של הציוד.
תקצוב כוח הוא עמוד השדרה ההנדסי של כל פרויקט הטבעה. אבל הטונה לבדה לא אומרת לך כמה תעלה קובייה או כמה זמן לוקח לבנות אותה. תשובות אלו תלויות בסט שונה של משתנים: מורכבות, דרגת חומר, סובלנות ושלבי זרימת העבודה בין הרעיון למסירה.
גורמי עלות וזמני אספקה עבור הדפסי הטבעה מותאמים אישית
הנה משהו מתסכל בקניות של מתנות הטבעה מותאמות אישית: כמעט אף אחד לא מפרסם הנחיות תמחור שקופות. אתה מבקש הצעת מחיר, ממתין ימים לתגובה, והמספר שחוזר מרגיש שרירותי אם אתה לא מבין מה מניע אותו. בוא נתקן את זה.
מה מניע את תמחור מות הטבעה בהתאמה אישית
עלות המוות אינה משתנה בודד. זוהי ערימה של החלטות הנדסיות וייצור, שכל אחת מוסיפה שכבה משלה להצעת המחיר הסופית. כשאתה מעריך הצעות מכל חברת הטבעת מתכת מותאמת אישית, לדעת אילו גורמים נושאים את המשקל הרב ביותר עוזרת לך לבצע פשרות חכמות יותר בשלב התכנון.
- מורכבות עיצובית- מניע העלויות הגדול ביותר. קובייה הנושאת טקסט אלפאנומרי פשוט זול בהרבה מאלה המשחזרת לוגו מורכב עם סריפים עדינים, עקומות מורכבות או תבליט רב רמות. תבניות פרוגרסיביות המבצעות פעולות מרובות ברצף יכולות לעלות פי כמה מאשר כלי עבודה של-שלב יחיד.
- גודל המות ואזור ההתרשמות- קוביות גדולות יותר צורכות יותר חומר גלם, דורשות זמן עיבוד ארוך יותר ודורשות לחיצות גדולות יותר עבור נסיון.
- דרגת חומר- תבנית D2 או קרביד עולה משמעותית יותר מ-A2, אבל ההוצאה הנוספת מחזירה לעתים קרובות באמצעות חיי שירות ארוכים יותר בריצות-בנפח גדול.
- דרישות סובלנות ודיוק- סובלנות מימדית הדוקה יותר פירושה מעברי עיבוד איטיים יותר, שלבי בדיקה נוספים, ויכולות להיות פעולות EDM חוט או שחיקה שמוסיפות עלות לשעה.
- מפרטי גימור פני השטח- מראה-פני קוביות מלוטשות מונעות הידבקות חומר במהלך הטבעה מותאמת אישית, אך דורשות זמן גימור יד נוסף-.
- כמות שהוזמנה- עלויות הנדסה והגדרה קבועות מפוזרות על פני מספר תבניות זהות, ומפחיתות את מחיר-ליחידה בהזמנות גדולות יותר.
שני מאיצי עלות נסתרים תופסים את הקונים לא מוכנים. תיקוני עיצוב לאחר שהעיבוד החל למעשה, הפעל מחדש חלקים מתהליך הייצור. וזמני אספקה דחוסים מאלצים יצרן חותמות מתכת מותאם אישית לתעדף את העבודה שלך על פני אחרים, לעתים קרובות בפרמיה של 25-75% בהתאם לדחיפות. כפי שנתוני זמן אספקה של CNC מאשרים, עמלות העומס משלמים עבור שעות נוספות, עבודות חבוטות והקצאת מכונות ייעודית.
ציפיות זמן אספקה אופייניות
כל קוביה מותאמת אישית עוברת רצף צפוי של שלבים, וכל שלב גוזל זמן. הבנת זרימת העבודה עוזרת לך להגדיר ציפיות אספקה מציאותיות ולזהות מהיכן נובעים העיכובים בדרך כלל.
ההתקדמות הכללית נראית כך: הערכת היתכנות וסקירת תכנון, הדמיית CAE לאימות זרימת חומר וחלוקת מתח, עיבוד CNC של בלוק התבנית, טיפול בחום להשגת קשיות יעד, גימור וליטוש פני השטח, הטבעה נסיונית על חלקי עבודה לדוגמה, בדיקת מימד ואישור סופי. תחנות-פשוטות יותר עם גיאומטריה בסיסית עשויות לעבור דרך צינור זה תוך חמישה עד עשרה ימי עסקים. תבניות פרוגרסיביות מורכבות עם סובלנות הדוקות, חומרים אקזוטיים או תחנות מרובות דורשות בדרך כלל שלושה עד שישה שבועות מאישור ההזמנה ועד למשלוח.
לדוגמא קונקרטית כיצד שלבים אלה בונים ציר זמן ייצור אמיתי,זרימת העבודה של תבנית ההחתמה של YICHENעובר ברצף מהערכת היתכנות וסימולציית CAE דרך עיבוד שבבי מדויק, ריצות ניסוי ובדיקה סופית. תהליך זה מקצה-ל-ממחיש מדוע זמני ההובלה משתנים כל כך. יצרן מתכת הטבעה המטפל ברצף המלא בבית יכול לדחוס קווי זמן על ידי ביטול מסירות בין ספקים, בעוד חנויות המוציאות טיפול חום או סימולציה במיקור חוץ מוסיפות זמן מעבר ותור בכל שלב.
קוטל הזמן הגדול ביותר, באופן עקבי, הוא קלט עיצובי לא שלם. סובלנות חסרות, תוספי חומר לא ברורים או יצירות אמנות שאינן מוכנות לייצור- מאלצות את צוות ההנדסה להשהות ולבקש הבהרה. כל סבב שאלות יכול לעלות ימים. אם אתה משתמש בשירותי הטבעת מתכת מותאמים אישית בפעם הראשונה, הכן גרפיקה וקטורית בקנה מידה סופי, ציין את החומר ואת קשיות היצירה שלך, והגדר את דרישות הסובלנות שלך לפני שאתה מבקש הצעות מחיר. תשומות נקיות מייצרות הצעות מחיר מהירות יותר, פחות תיקונים וזמני אספקה כלליים קצרים יותר.
שירותי תיוג עבור הטבעת מתכת פועלים לפי היגיון עלות דומה: ערימת דרישות מורכבות, נפח ודיוק לקביעת המחיר וציר הזמן. בין אם אתה זקוק לאב-טיפוס בודד או כלי ייצור עבור מיליוני מחזורים, גורמי העלות נשארים זהים. רק המשקל היחסי שלהם משתנה.
תמחור וזמן אספקה נותנים לך את המקרה העסקי. אבל יש שכבה טכנית שמשפיעה הן על העלות והן על הביצועים בדרכים שרוב הקונים אף פעם לא לוקחים בחשבון: כיצד חומר היצירה שלך משנה את עיצוב התבנית עצמו. תבנית בנויה לאלומיניום ואחת בנויה לנירוסטה אינן רק שונות בקשיחות. הם שונים בגיאומטריה, במרווח ובטיפול פני השטח מהיסוד.
כיצד חומרי המצע משנים את דרישות העיצוב
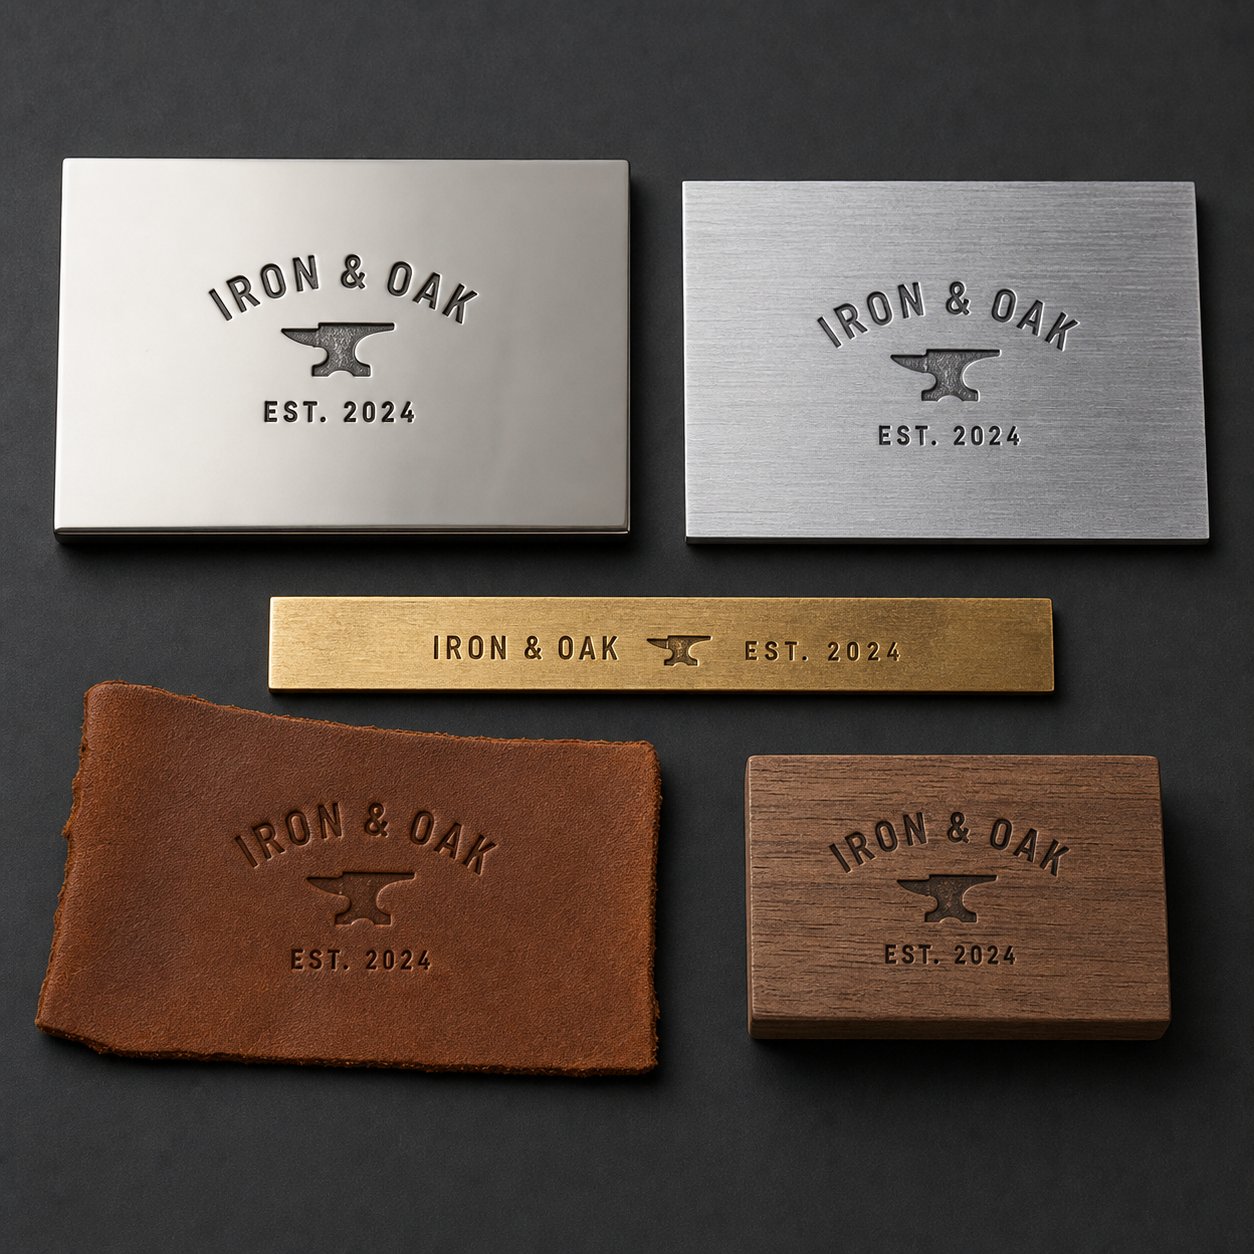
קובייה שמייצרת טביעות ללא רבב בפליז עשויה להישבר במכה הראשונה שלה בפלדת אל חלד. תבנית נוספת המיועדת לסימון פלדה מוקשה עשויה למחוץ פרטים עדינים לתוך חומר עבודה מעור. המצע הוא לא רק משהו שהקוביה פועלת עליו. זה מעצב באופן פעיל את האופן שבו יש לבנות את הקובייה, והתעלמות מהקשר הזה היא אחת הדרכים המהירות ביותר להרוס כלי עבודה יקרים.
הבדלים בעיצוב המות בין חומרי המצע
כל מצע מגיב לכוח בצורה שונה. מתכות מתנגדות לתזוזה, עץ נדחס לאורך קווי גרגר, עור מתעוות בצורה אלסטית לפני נטילת סט קבוע, ופלסטיק עלול להמיס או להיסדק בהתאם לטמפרטורה ולמהירות. התנהגויות אלה דורשות גיאומטריות שונות במהותן גם כאשר עיצוב הרושם נשאר זהה.
עבור מצעים קשים יותר כמו פלדה עדינה ופלדת אל-חלד, פני התבנית זקוקים לזוויות הקלה רדודות יותר ובנייה חזקה יותר. התבנית נתקלת בהתנגדות משמעותית במהלך תזוזה של החומר, כך שחתכים עבים יותר ורדיוסים רחבים יותר מונעים ריכוזי מתח שיסדקו את תכונות התבנית הדקות. חלקי מתכת מוטבעים בחומרים אלו סובלים פחות עומק לכל פגיעה, והתבנית עצמה חייבת להיות בנויה מפלדות כלי עבודה מובחרים שהוקשו הרבה מעל חומר העבודה כדי למנוע דפורמציה מוקדמת.
מצעים רכים יותר הופכים את המשוואה. חותמות מתכת לעץ יכולות לשלב פרטים עדינים יותר, טביעות עמוקות יותר וקצוות חדים יותר מכיוון שהמצע נדחס בקלות בכוח מתון. חותמות מתכת עור עוקבות אחר היגיון דומה. עור מתנשא בקלות, מקבל דפוסים עמוקים ומפורטים מאוד מבלי להזדקק לכמות קיצונית. האתגר עם חומרים רכים הוא לא כוח. זה שולט בכמה המצע מתעוות מעבר לגבול הרושם המיועד.
פלסטיק תופס נקודת ביניים המשתנה מאוד לפי סוג פולימר. תרמופלסטיים עשויים להפיק תועלת ממשטחים מחוממים שמרככים את פני השטח לקבלת הופעות נקיות, בעוד שתרמוסטים וחומרים מרוכבים מתנהגים יותר כמו מצעים קשיחים הדורשים בניית תבנית חזקה.
שיקולי הטבעת נירוסטה ואלומיניום
שתי המתכות הללו ראויות לתשומת לב מיוחדת מכיוון שהן בין המצעים המוטבעים הנפוצים ביותר, אך כל אחת מהן מציגה אתגרים שמכשילים קונים חסרי ניסיון.
נירוסטההעבודה-מתקשה במהלך היצירה. כל מהלך מגדיל מעט את עמידות החומר לעיוות נוסף. הטבעת מתכת לנירוסטה דורשת מרווחים רחבים יותר מאשר אותה פעולה בפלדה עדינה.מחקר שפורסם במגזין MetalFormingמראה שדרגות אוסטניטיות כמו סוג 304 ו-316 עשויות לדרוש עד פי שלושה מכוח היווצרות של פלדת פחמן נמוכה-, עם מרווחי משיכה של עובי חומר ועוד 35-40%. זה הבדל עצום מהרווח הסטנדרטי של 10% לכל צד המשמש לפלדה עדינה.
עבור יישומי הטבעה מותאמת אישית של מתכת 316/316l, מעצבי מתכות צריכים לקחת בחשבון גם מהירויות יצירה איטיות יותר. שלא כמו פלדת פחמן, נירוסטה למעשה נוצר טוב יותר במהירות מופחתת מכיוון שקצב ההתקשות-מגיב לקצב המתח. מתלים מחוממים יכולים לשפר עוד יותר את התוצאות בגיאומטריות קשות על ידי הפחתת מתח הזרימה של החומר במהלך ההתרשמות.
חלקי נירוסטה מוטבעים דורשים משטחי תבנית עם איכות גימור מעולה וציפויים כמו TiN או DLC כדי להפחית את החריכה. ללא אמצעי זהירות אלה, נירוסטה נוטה לרתך את עצמו אל פני התבנית בנקודות מגע מיקרוסקופיות, ומחספס בהדרגה הן את הכלי והן את חומר העבודה.
אֲלוּמִינְיוּםמציג את הבעיה ההפוכה. הוא רך, דורש הרבה פחות טונה, אבל הקשיות הנמוכה שלו הופכת אותו לדביק. פעולות הטבעת אלומיניום מותאמות אישית נלחמות בקרב מתמיד נגד איסוף חומר, שבו שכבות דקות של אלומיניום עוברות על פני המשטח ומצטברות על פני מחזורים חוזרים ונשנים. הצטברות זו פוגעת באיכות הרושם ובסופו של דבר דורשת עצירות ייצור לניקוי.
הפתרון הוא משטחים מלוטשים במיוחד (Ra 0.2-0.4 מיקרומטר) בשילוב עם שימון נכון וציפויים פוטנציאליים נגד-הדבקה. הנחיות עיצוב המות מציינות כי ציפויי CVD ו-PVD משפרים את הסיכה תוך מניעת איסוף חומרים, ומאריכים את חיי המות במיוחד ביישומי אלומיניום ופלדת אל חלד. מרווח הניקוב-למות עבור אלומיניום בדרך כלל צפוף יותר ב-6-10% מעובי החומר, ויש להגדיר את רדיוסי האגרוף לפי שמונה עד עשרה מעובי החומר כדי למנוע מהכלי לחדור דרך הסדין הרכה.
האניזוטרופיה המישורית של האלומיניום גם מסבכת את ההיווצרות. יריעות אלומיניום מגולגלות מתנהגות בצורה שונה בהתאם לכיוון הכוח המופעל ביחס לכיוון הגלגול. אין ליישם ספרי עזר לעיצוב מתים עבור פלדת פחמן נמוכה- ישירות על אלומיניום מכיוון שהבדלים בהתנהגות התקשות- בעבודה ובטופוגרפיה של פני השטח משנים את גבולות היווצרות.
| מצע | חומר למות מומלץ | טווח עומק טיפוסי | דרישות מיוחדות |
|---|---|---|---|
| פלדה עדינה | פלדת כלי D2 או A2 (58-62 HRC) | 0.1-0.5 מ"מ | מרווח סטנדרטי של 5-10% לכל צד; טונה בינונית |
| נירוסטה (304/316) | D2 עם ציפוי TiN/DLC או תוספות קרביד | 0.05-0.3 מ"מ | אישור נוסף של 35-40%; מהירויות איטיות יותר; כוח היווצרות עד פי 3 לעומת פלדה עדינה |
| אֲלוּמִינְיוּם | A2 או D2 מלוטשים עם ציפוי PVD | 0.1-0.8 מ"מ | 6-10% חיסול; משטחים מלוטשים למניעת התפרצות; עובי 8-10x עבור רדיוסי ניקוב |
| פליז/נחושת | פלדת כלי A2 או D2 | 0.1-0.6 מ"מ | בדוק כיווניות עבור סגסוגות מגולגלות; כוח מתון; ניתן להשיג קצוות נקיים |
| עֵץ | פלדה עדינה או A2 (קשיות נמוכה יותר מקובלת) | 0.5-3.0 מ"מ | קצוות חדים לדחיסת סיבים נקיים; קוביות מחוממות משפרות צריבה-בסימון |
| עוֹר | מתות פליז או פלדה קלה; פלדה מוקשה לנפח ייצור | 1.0-5.0 מ"מ | ניתן להשיג פרטים עדינים; כוח מתון; קוביות מחוממות משפרות את ההגדרה על עורות עבים |
הדפוס כאן ברור: מצעים קשים יותר מגבילים את מה שהקוביה יכולה לעשות, בעוד שמצעים רכים יותר מגבילים את מידת הניקיון שהמת יכולה לעשות זאת. כך או כך, המצע מכתיב את כלי העבודה ולא להיפך. תוצאות מתכת מוטבעות תלויות באותה מידה בהבנת חומר העבודה כמו בציון הכלי עצמו.
כאשר התנהגות המצע ממופה, השאלה הנותרת היא מעשית: כיצד קונה למעשה עובר מהבנת המשתנים הללו לשמירה על קוביית ייצור-מוכנה ביד? למסע הזה מהרעיון ועד לכלי עבודה מוגמרים יש שלבים, מלכודות ונקודות החלטה משלו.
מהקונספט להפקה-מתכת הטבעה מוכנה
עשית את המחקר. אתה מבין סוגי תבנית, דרגות פלדה, התנהגות מצע ודרישות טונות עיתונות. אבל יש פער בין לדעת מה אתה צריך לבין קבלת כלי ייצור-מוכן להטבעת מתכת מותאמת אישית. הפער הזה מלא בזרימת עבודה הנדסית מובנית, והקונים שמנווטים אותו בצורה חלקה הם אלה שבאים מוכנים.
הכנת עיצוב וניתוח היתכנות
לפני שכל יצרן חותמות מתכת מתחיל לחתוך פלדה, הם צריכים תשומות ספציפיות ממך. מידע לא שלם הוא הגורם מספר אחת לעיכובים, לולאות גרסאות וחריגות עלויות. הנה מה שצריך להכין לפני שליחת בקשה להצעת בקשה:
- יצירות אמנות וקטוריות בקנה מידה ייצור- ספק את העיצוב שלך בפורמט וקטור ניתן להרחבה (DXF, AI או EPS). תמונות רסטר מציגות עמימות לגבי גיאומטריית קצה שמאלצת את צוות ההנדסה לפרש ולא לבצע.
- מפרט חומר חומר עבודה- כלול את הסגסוגת, המזג והעובי המדויקים. אמירת "נירוסטה" אינה מספיקה. 304 חישול ב-0.8 מ"מ ו-316L חצי-קשה ב-1.2 מ"מ דורשות גישות שונות לחלוטין.
- יעדי נפח ייצור- אם אתה צריך 200 חלקים או 2 מיליון קובעים את בניית התבנית, דרגת החומר, והאם כלי פשוט-תחנות בודד או כלי עבודה מתקדמים הם הגיוניים כלכליים.
- דרישות סובלנות ואיכות- הגדר איך נראה "מספיק טוב". ציין סובלנות ממדים, שונות עומק מקובלת וכל סטנדרטים קוסמטיים שהרושם המוגמר חייב לעמוד בו.
עם תשומות אלה ביד, צוות ההנדסה מבצע ניתוח היתכנות. זהו שלב שמירת הסף שבו מהנדסים מנוסים מעריכים האם ניתן להחתים את העיצוב שלך בצורה מהימנה בהתחשב באילוצים של החומר והגיאומטריה שבחרת. כפי שמפורט במדריכי תהליכי עיצוב מקיפים, סקירה זו בוחנת האם ניתן להשיג רדיוסי כיפוף, האם התכונות מרוחקות מספיק זה מזה כדי לשמור על שלמות החומר, והאם הסבולות שצוינו הן מציאותיות עבור שיטת ההטבעה. מהנדס ותיק עם ניסיון של 15+ שנים יכול לזהות מיד תכונות בעייתיות, כגון גיאומטריה שעלולה להיסדק, לעוות או לדרוש טונה לא מעשית.
חשוב על ניתוח היתכנות כבדיקת מציאות. זה הרבה יותר זול להתאים עיצוב בשלב זה מאשר לגלות פגם לאחר עיבוד פלדת כלי מוקשה. כמה תכונות שנראות בסדר על המסך פשוט לא יכולות לשרוד את הפיזיקה של תזוזה של החומר במהירות הייצור.
הדמיית CAE ויצירת אב טיפוס
הנה המקום שבו הטבעת מתכת מודרנית נפרדת מהאופן שבו הדברים נעשו לפני שני עשורים. במקום לבנות קובייה, לנסות אותה, למצוא בעיות, -לעבד מחדש ולנסות שוב, יצרני התבנית של היום מדמים את כל תהליך ההטבעה באופן דיגיטלי לפני חיתוך חתיכת פלדה אחת.
פלטפורמות הנדסה-ממוחשבות כמו AutoForm ו-DYNAFORM משתמשות בניתוח אלמנטים סופיים כדי לחזות בדיוק איך מתכת מתכת תתנהג תחת גיאומטריית התבנית המוצעת. מהנדסים יכולים לדמיין את זרימת החומר לתוך חלל התבנית, לזהות אזורים של דילול או קמטים מוגזמים, לחזות התנהגות קפיצה חזרה ולחשב את התפלגות המתח על פני התבנית. תהליך סימולציית עיצוב התבנית מאפשר למעצבים לחזור על מודלים דיגיטליים במהירות, ולפתור בעיות שאחרת היו דורשות עיבוד פיזי יקר.
מה זה אומר עבורך כקונה? פחות איטרציות, סיכון נמוך יותר לכשל במאמר-ראשון ודרך קצרה יותר מהרעיון להטבעות מתכת מותאמות אישית מאושרות. סימולציית CAE בעצם-טוענת את הבעיה-בפתרון. בעיות שפעם עלו רק במהלך ניסיון פיזי, כמו פיצוח ברדיוסים הדוקים או מילוי לא שלם בחללים עמוקים, נפתרות בתוכנה בשבריר מהעלות.
עבור גיאומטריות מורכבות, סימולציה גם מייעלת את הצורה הריקה ומזהה אם פעולות גיבוש מבוימות יניבו תוצאות טובות יותר מגישה-יחידה. זה חשוב במיוחד כאשר מזמינים תבנית מתכת מותאמת אישית עבור יישומים פרוגרסיביים שבהם תחנות מרובות חייבות לעבוד ברצף מבלי להכניס שגיאות מצטברות.
עיבוד שבבי, ריצות ניסיון ובדיקה סופית
ברגע שהסימולציה מאמתת את התכנון, ייצור פיזי מתחיל. הרצף הולך בנתיב צפוי, אם כי הזמן והדיוק המושקעים בכל שלב משתנים בהתאם למורכבות התבנית.
עיבוד CNCמתרגם את מודל התלת מימד המאושר לפלדת כלי פיזי. כרסום-בדיוק גבוה, סיבוב, ולעתים קרובות EDM תיל מייצרים את גיאומטריית התבנית עם סובלנות הדוקה. עבור חותמת מתכת בהתאמה אישית הנושאת פרטי לוגו עדינים, עיבוד עשוי לכלול מספר פעולות על פני סוגי מכונות שונים כדי להשיג את הגדרת המשטח הנדרשת.
טיפול בחוםעוקב אחר עיבוד שבבי. בלוק התבנית מוקשח ומחוסם לערך היעד שלו ב-Rockwell, והופך פלדה רכה יחסית לעיבוד למשטח העמיד- בפני שחיקה שישרוד מחזורי ייצור. שלב זה נשלט בקפידה מכיוון שעיוות במהלך טיפול בחום יכול לבטל את הדיוק שהושג בעיבוד שבבי.
גימור פני השטחמביא את פני הקובייה למצבה הסופי. בהתאם ליישום, זה נע בין השחזה לליטוש במראה. מתים עבור הטבעת אלומיניום, כפי שצוין קודם לכן, זקוקים לגימור משטח יוצא דופן כדי למנוע הידבקות חומר.
החתמת משפטזה המקום שבו סימולציה פוגשת את המציאות. התבנית המוגמרת פועלת כנגד חלקי עבודה לדוגמה בתנאי ייצור. מהנדסים מודדים את עומק ההתרשמות, בודקים את דיוק הממדים, בודקים את איכות הקצה ומעריכים את עקביות הסימנים הכוללת על פני מספר נקודות. כל סטייה מהמפרט תזוהה כאן, לא לאחר שהמתים נשלחים למתקן שלך.
בדיקת מימדמאשרת שגם התבנית עצמה וגם חלקי הניסיון עומדים בדרישות השרטוט. מדידות כוללות בדרך כלל פרופיל אופטי של פני התבנית, אימות CMM של ממדים קריטיים ובדיקה חזותית בהגדלה לאיתור מיקרו-פגמים.
ליצרנים ומהנדסי כלי עבודה המוכנים לעבור ממחקר להצעת הצעה אמיתית,שירות חותמת ההחתמה של YICHENבונה את כל זרימת העבודה הזו מקצה-עד-, המכסה הערכת היתכנות, הדמיית CAE, עיבוד שבבי מדויק, ריצות ניסוי ובדיקה סופית תחת קורת גג אחת. ניהול הצינור המלא על ידי ספק מתכת חותמת יחיד מבטל את התיאום התקורה של פיצול שלבים על פני מספר ספקים ומצמצם את עיכובי המסירה שמותחים את קווי הזמן.
כל מסע הקונספט-ל-ייצור עבור כלי מתכת מותאם אישית יכול לנוע בין מספר ימים עבור גיאומטריות פשוטות למספר שבועות עבור מתכות פרוגרסיביות מורכבות. מה שדוחס את ציר הזמן הזה בצורה האמינה ביותר הוא לא להאיץ את העיבוד. זה מגיע לשלב ה- RFQ עם תשומות נקיות, סובלנות מציאותית והבנה ברורה של מה היישום שלך דורש.
עם זאת, הפקה-מוכנה ביד לא אומרת שהעבודה הסתיימה. האופן שבו אתה מאחסן, מתחזק ופותר בעיות בכלי זה קובע אם הוא מספק את חיי השירות שההנדסה תוכננה לספק, או נשחק בטרם עת מהזנחה.
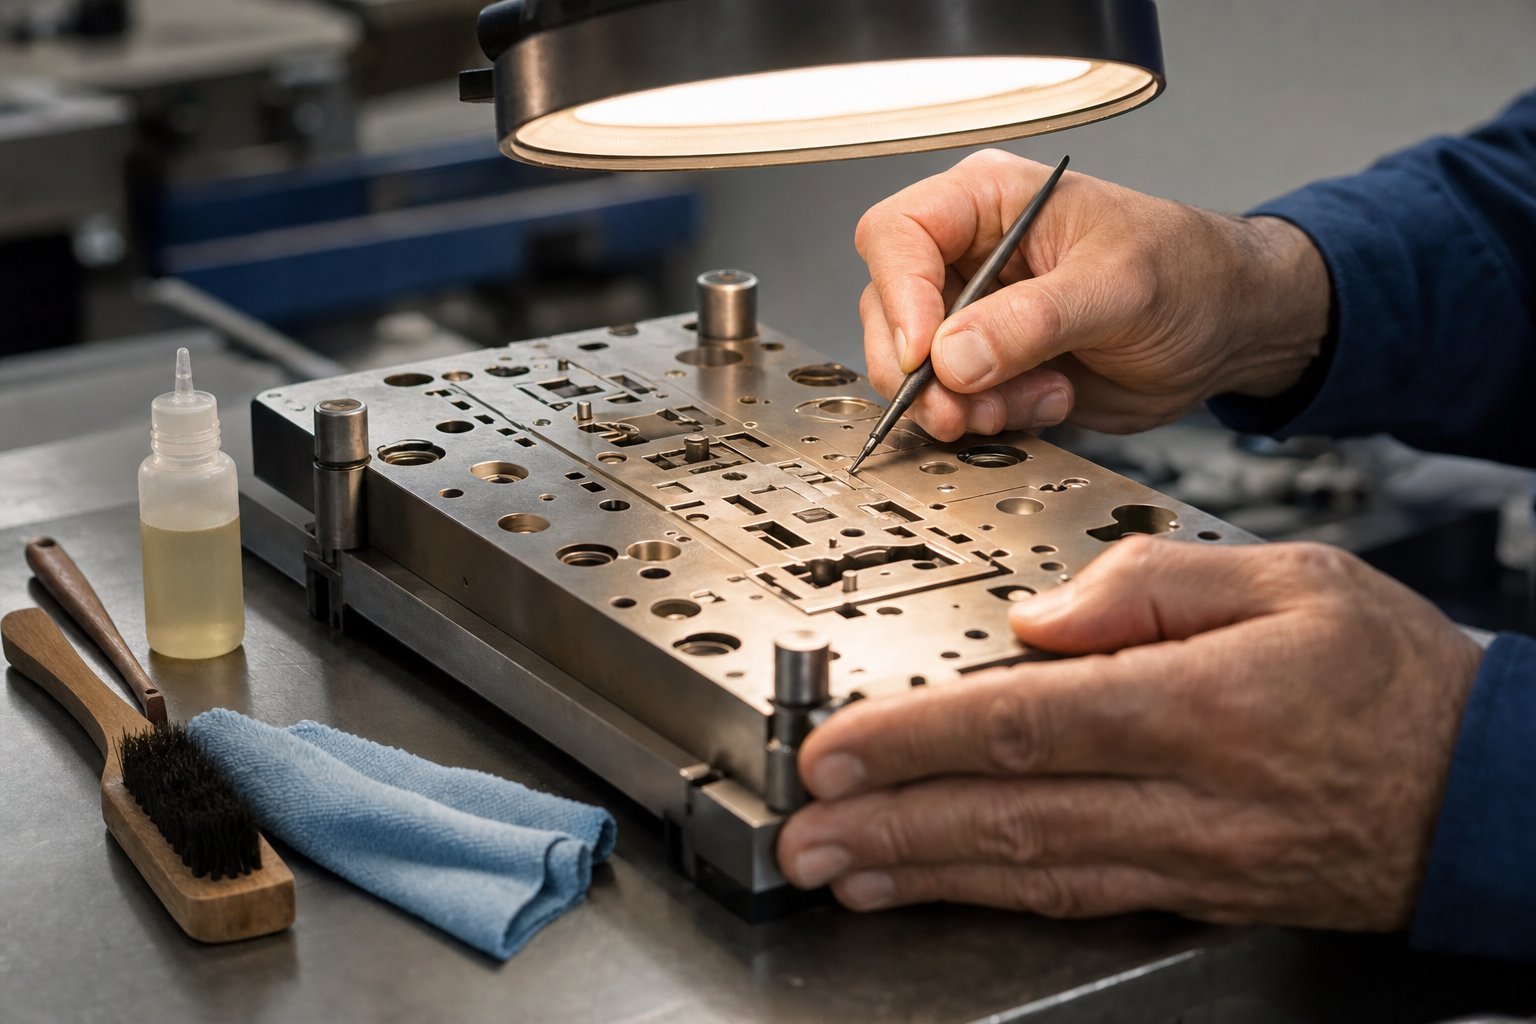
תחזוקה ופתרון בעיות לחיים ארוכים יותר
קוביית הטבעה-מהונדסת היטב יכולה לספק מאות אלפי הופעות ללא רבב. או שזה יכול להתדרדר תוך שבועות. ההבדל מסתכם רק לעתים רחוקות בעיצוב או בבחירת החומר. זה מסתכם במה שקורה אחרי שהקוביה יוצאת מחדר הכלים. טיפול נכון מכפיל את חיי השירות בגורמים שעולים בהרבה על השקעת הזמן הצנועה הנדרשת, ובכל זאת רוב המפעילים מתייחסים לתחזוקה כאל מחשבה שלאחר מכן עד שבעיות איכות מאלצות הפסקת ייצור.
הארכת תוחלת החיים של המות באמצעות טיפול נאות
תחשוב על חותמת המתכת שלך כמו שמאכן חושב על מכשירי מדידה מדויקים: זהו כלי מכויל שמאבד את הדיוק כאשר מתעללים בו או מזניחים אותו. ארבעת עמודי התווך של טיפול במות הם אחסון, ניקוי, בדיקה ושיפוץ תקופתי.
אִחסוּןחשוב יותר ממה שרוב החנויות מבינות. יש לאחסן כלי הטבעה למתכת בסביבה יבשה, מבוקרת-בטמפרטורה, לשמן קלות כדי למנוע חמצון פני השטח ולהגן פיזית מפני פגיעות. ערימת מתות זו כנגד זו או השלכתן למגירה מזמנת נזק קצה שמתבטא כהתרשמות לא עקבית בהרצת הייצור הבאה. השתמש במתלים ייעודיים או בתיקי מגן ששומרים על פרצופי המתות מופרדים ומוגנים.
ניקוי לאחר כל שימושאינו-ניתן למשא ומתן. הצטברות חומרים, שבבי מתכת ושאריות חומר סיכה מצטברים על פני התבנית במהלך ההטבעה. כשהם נשארים במקומם, המזהמים הללו מוטמעים בהופעות עוקבות, מאיצים בלאי בנקודות מגע בלחץ גבוה- ואף עלולים לגרום לקורוזיה במהלך האחסון. כפי ששיטות העבודה המומלצות לתחזוקה מאשרות, אימוץ לוח זמנים לניקוי שמסיר שאריות-בנויות באמצעות ממיסים ומברשות מתאימים מבטיח שכל המשטחים יישארו נקיים ממזהמים. קוביות נקיות פועלות ביעילות רבה יותר ומניבות תוצאות באיכות גבוהה יותר.
בדיקה תקופתיתתופס בעיות לפני שהן מתפרקות. סימון מתים בדוק חזותי לאחר כל הפעלת ייצור עבור סימנים של עיגול קצוות, מיקרו-סדקים, חריצים או דפוסי בלאי לא אחיד. השתמש בהגדלה עבור תבניות -עדינות פרטים שבהם-שבבים מיקרו אינם גלויים לעין בלתי מזוינת. מחקר כשלים בכלים מראה שרוב התקלות במות לא קורות בן לילה. הם מתפתחים בהדרגה מבעיות תחזוקה שהתעלמו מהם, וגילוי מוקדם באמצעות בדיקות שגרתיות הוא הדרך האמינה ביותר למנוע נזק קטסטרופלי.
חידוד- וליטוש מחדש{{1}להאריך את חיי השירות באופן משמעותי. כאשר חותמת קבועה למתכת מתחילה לייצר רשמים עם קצוות רכים או עומק מופחת, פני התבנית נשחקו מעבר לגיאומטריה האופטימלית שלו. השחזה מקצועית מחדש משחזרת את פרופיל החיתוך מבלי להחליף את הכלי כולו. עבור חותמות סימון חלקים המשמשות ביישומים-בנפח גבוה, תזמון שיפוץ במרווחי זמן קבועים במקום לחכות לאובדן איכות גלוי שומר על עקביות של הופעות לאורך כל חיי הייצור של התבנית.
פתרון בעיות נפוצות במות הטבעה
גם עם תחזוקה קפדנית מתעוררות בעיות. המפתח הוא אבחון גורמים שורשיים במהירות במקום לפצות עם יותר כוח או מהירויות איטיות יותר, מה שרק מאיץ את ההידרדרות. להלן הבעיות שבהן נתקלים המפעילים בתדירות הגבוהה ביותר עם כלי עבודה לחותמת מתכת, יחד עם הסיבות והתיקונים שלהם.
רשמים לא אחידיםהם התלונה הנפוצה ביותר. צד אחד של הסימן עמוק יותר מהשני, או שתווים מסוימים נראים חדים ואילו הסמוכות חלושות. האינסטינקט הוא להכות חזק יותר, אבל זה רק לעתים רחוקות פותר את הבעיה הבסיסית ולעתים קרובות מציג בעיות חדשות.
בלאי קצוות מוקדםמופיע כגבולות רושם רך יותר בהדרגה. חותמות חריטת מתכת שפעם יצרו סימנים חדים-מתערים מתחילות להשאיר קצוות מעוגלים ולא ברורים הרבה לפני חיי השירות הצפוי שלהם. דפוס זה מצביע על אי התאמה של קשיות או על כוח תפעולי מוגזם.
דפורמציה חומרית סביב הרושםמופיע כתפיחה, התערבות או דילול של חומר העבודה הסמוך לאזור המוטבע. הסימן עצמו אולי נראה מקובל, אבל החומר שמסביב הועקר בדרכים המשפיעות על תפקוד החלק או המראה שלו.
היווצרות ברעל הקצוות המוטבעים מצביע על כך שגיאומטריית החיתוך נפגעה. מה שצריך להיות קצוות גזוזים נקיים במקום מייצר סרטי חומר מוגבהים הדורשים פעולות שחרור משנינות, מה שמוסיף עלות וזמן מחזור. כמו הערות נתונים לפתרון בעיות של חותמת מכונת כביסה, קצוות גסים או לא אחידים בחלקים מוטבעים מהווים אינדיקציה ברורה לכך שהתבנית נשחקת ודורשת השחזה או החלפה.
| בְּעָיָה | סיבה סביר | פעולת תיקון |
|---|---|---|
| הופעות לא אחידות (צד אחד עמוק יותר מהאחר) | למות-ל-חוסר יישור של חלקי העבודה; משטח עבודה לא אחיד; לוחות עיתונות לא-מקבילים | ודא את יישור התבנית עם הקש באמצעות קצה ישר או מחוון; משטח-לטחון חלק עבודה שטוח; בדוק ולחץ על פלטות הקבילות |
| בלאי קצה או עיגול מוקדם | קשיות המות אינה מספקת עבור חומר העבודה; טונה מוגזמת הגורמת למיקרו-דפורמציה; חומר חומר שוחק | שדרג לדרגת פלדה קשה יותר או החל ציפוי עמיד לבלאי- (TiN, DLC); להפחית את הטונה למינימום הנדרש; ודא את קשיות החומר מול מפרט התבנית |
| דפורמציה חומרית סביב רושם | מרווח למות הדוק מדי; חתיכת עבודה דקה מדי לעומק שצוין; תמיכת חומר לא מספקת מתחת לחומר העבודה | הגדל את מרווח האגרוף-כדי-למות; להפחית את עומק הרושם; הוסף צלחת גיבוי או חשפן לתמיכה בחומר הסמוך לאזור ההתרשמות |
| היווצרות כתמים על קצוות מוטבעים | קצוות חיתוך שחוקים או עמומים; מרווח מוגזם מהתקדמות בלאי; הצטברות חומר על פני המות | חידדו מחדש-או-שחיזו מחדש קצוות חיתוך; החלפת חלקי קוביות שחוקים; נקה את פני התבנית ובדוק אם חומר נדבק או התפרקות |
| עומק לא עקבי לאורך רצף הייצור | לחץ על איל סחף; וריאציה של עובי החומר במלאי היצירה; התפשטות תרמית במהלך ריצות ארוכות | כייל כבש לחץ ובדוק את עקביות הלחץ ההידראולי; לאמת סובלנות של עובי חומר נכנס; לאפשר ייצוב תרמי או להוסיף קירור |
| סדקים או שבבים של פני התבנית | פלדה למות שבירה מדי ליישום (קשיות מוגזמת); טעינת השפעה מעבר לגבולות התכנון; סדקים-קודמים-מיקרוים מטיפול בחום | עבור לדרגה קשוחה יותר (למשל, S7 ליישומי השפעה); להפחית את כוח הפגיעה; בדוק את המות עם חודר צבע לאחר טיפול בחום לפני השימוש בייצור |
דפוס שכדאי לשים לב אליו: רוב בעיות המתים נעוצות באחת משלוש סיבות שורש. או שהקובייה התבקשה לעבוד קשה יותר ממה שהעיצוב שלה מאפשר (חומר שגוי, כוח רב מדי, מצע שגוי), התחזוקה נדחתה עד שהנזק הפך לבלתי הפיך, או שסביבת ההפעלה נסחפה מבלי שאף אחד שם לב (כיול עיתונות, שינויים במגרש החומר, שינויי טמפרטורה). ניתוח תקלות מקיף מאשר שלעתים קרובות גורמים מרובים מתחברים ליצירת תנאי כשל, והתייחסות אליהם בנפרד באמצעות שגרות בדיקה מובנות מונעת את ההידרדרות המדורגת שמובילה להשבתה לא מתוכננת.
השורה התחתונה: תבנית הטבעה מותאמת אישית היא מכשיר מדויק, לא חומר מתכלה. התייחסו אליו בהתאם. צור יומן תחזוקה, בדוק במרווחים קבועים ללא קשר למצב הנראה לעין, נקה לאחר כל ריצה, אחסן כראוי וטפל בבלאי באופן יזום ולא תגובתי. החנויות שעושות זאת מקבלות בעקביות את חיי השירות פי שלושה עד חמישה מכלי עבודה זהים בהשוואה לאלו שפועלות מתים עד שהם נכשלים.
שאלות נפוצות לגבי חותמות הטבעה בהתאמה אישית
1. כמה עולה קוביית הטבעה מותאמת אישית?
תמחור קוביות הטבעה בהתאמה אישית תלוי במספר גורמים מוערמים. מורכבות העיצוב היא המניע הגדול ביותר - קוביית טקסט פשוטה עולה הרבה פחות מקוביית לוגו מורכבת מרובת רמות-. גורמים עיקריים אחרים כוללים גודל תבנית, דרגת פלדת כלי (D2 עולה יותר מ-A2 אך מחזיק מעמד זמן רב יותר), דרישות סובלנות, מפרט גימור פני השטח וכמות הזמנה. קוביות פשוטות של-תחנות עשויות לעלות כמה מאות דולרים, בעוד קוביות פרוגרסיביות מורכבות יכולות להגיע לעשרות אלפים. קוי זמן של מהירות מוסיפים בדרך כלל 25-75% למחיר הבסיס. כדי לקבל תמחור מדויק, ספק גרפיקה וקטורית בקנה מידה, ציין את החומר ואת קשיות היצירה שלך, הגדר סובלנות וציין את נפח הייצור שלך בעת בקשת הצעות מחיר.
2. מה ההבדל בין תבנית הטבעה לבין חותמת מתכת רגילה?
חותמת מתכת רגילה היא בדרך כלל כלי גנרי-מה-מדף המיועד לתווים סטנדרטיים או לצורות פשוטות. תבנית הטבעה מותאמת אישית-מהונדסת במפרט מדויק עבור גיאומטריה, לוגו או סימון של חלק מסוים. תבניות מותאמות אישית בנויות מדרגות פלדת כלי ספציפיות שנבחרו כדי להתאים לחומר היצירה שלך, מעוצבות עם מרווחים וזוויות הקלה מחושבות, ומתכננות לספק תוצאות זהות לאורך אלפי או מיליוני מחזורי ייצור. ההשקעה גבוהה יותר, אך יכולת החזרה, הדיוק ותפוקת הייצור עולים בהרבה על מה שהכלים הסטנדרטיים יכולים להשיג.
3. כמה זמן לוקח להכין תבנית הטבעה מותאמת אישית?
זמן ההובלה משתנה בהתאם למורכבות. ניתן להשלים תחנות-פשוטות עם גיאומטריה בסיסית תוך חמישה עד עשרה ימי עסקים. מתגים פרוגרסיביים מורכבים עם סובלנות הדוקה או חומרים אקזוטיים דורשים בדרך כלל שלושה עד שישה שבועות מאישור ההזמנה ועד למשלוח. זרימת העבודה כוללת הערכת היתכנות, הדמיית CAE, עיבוד שבבי CNC, טיפול בחום, גימור משטח, הטבעת ניסיון ובדיקת מימדים. גורם ההשהיה הגדול ביותר הוא קלט עיצובי לא שלם - חסרים טולרנסים או הסבר חומר לא ברור מאלץ הפסקות הנדסה. יצרנים כמו YICHEN (yichen-group.com/stamping-die/) המטפלים בצנרת המלאה-בבית יכולים לדחוס קווי זמן על ידי ביטול מסירת ספקים בין שלבים.
4. איזו פלדת כלי היא הטובה ביותר עבור תבנית הטבעה מותאמת אישית?
דרגת הפלדה הטובה ביותר תלויה בחומר היצירה שלך, נפח הייצור ותנאי ההשפעה. פלדת כלי D2 מציעה עמידות בפני שחיקה יוצאת דופן עבור יישומים-ארוכים המטביעים מתכות קשות יותר. A2 מספק קשיחות טובה יותר עם יציבות ממדית טובה, מה שהופך אותו לאידיאלי היכן שעמידות הסדקים חשובה יותר מאשר עמידות בפני שחיקה. S7 מצטיין ביישומים טעונים-כגון מכות-ביד בגלל בלימת הזעזועים המעולה שלו. פלדה במהירות גבוהה- M2 שומרת על קשיות בטמפרטורות גבוהות לפעולות מהירות-על אופניים. כלל הליבה הוא שהתבנית חייבת להיות קשיחה משמעותית מחומר העבודה -. אלומיניום סימון קוביות צריך פחות קשיות מפלדת אל חלד מוקשה אחת.
5. כיצד אוכל לשמור על תבנית הטבעה מותאמת אישית כדי להאריך את תוחלת החיים שלה?
ארבע שיטות מכפילות את חיי השירות באופן משמעותי. אחסן מתכות בסביבות יבשות ומבוקרות טמפרטורה- עם ציפוי שמן קל כדי למנוע חמצון ולהגן עליהם מפני פגיעה פיזית. נקה את פני התבנית לאחר כל הפעלת ייצור כדי להסיר הצטברות חומר, שבבי מתכת ושאריות חומר סיכה שמאיצים בלאי. בדוק חומרי הדפסה ויזואלית לאחר כל ריצה באמצעות הגדלה בכלים עדינים-לפרטים, בדוק אם יש עיגול קצוות, מיקרו-סדקים ודפוסי בלאי לא אחידים. תזמן-חידוד מחדש או-ליטוש מחדש במרווחי זמן קבועים במקום לחכות לאובדן איכות גלוי. חנויות שעוקבות אחר השגרות הללו משיגות בעקביות את חיי השירות פי שלושה עד חמישה בהשוואה לאלו הפועלות מתות עד לכישלון.


