


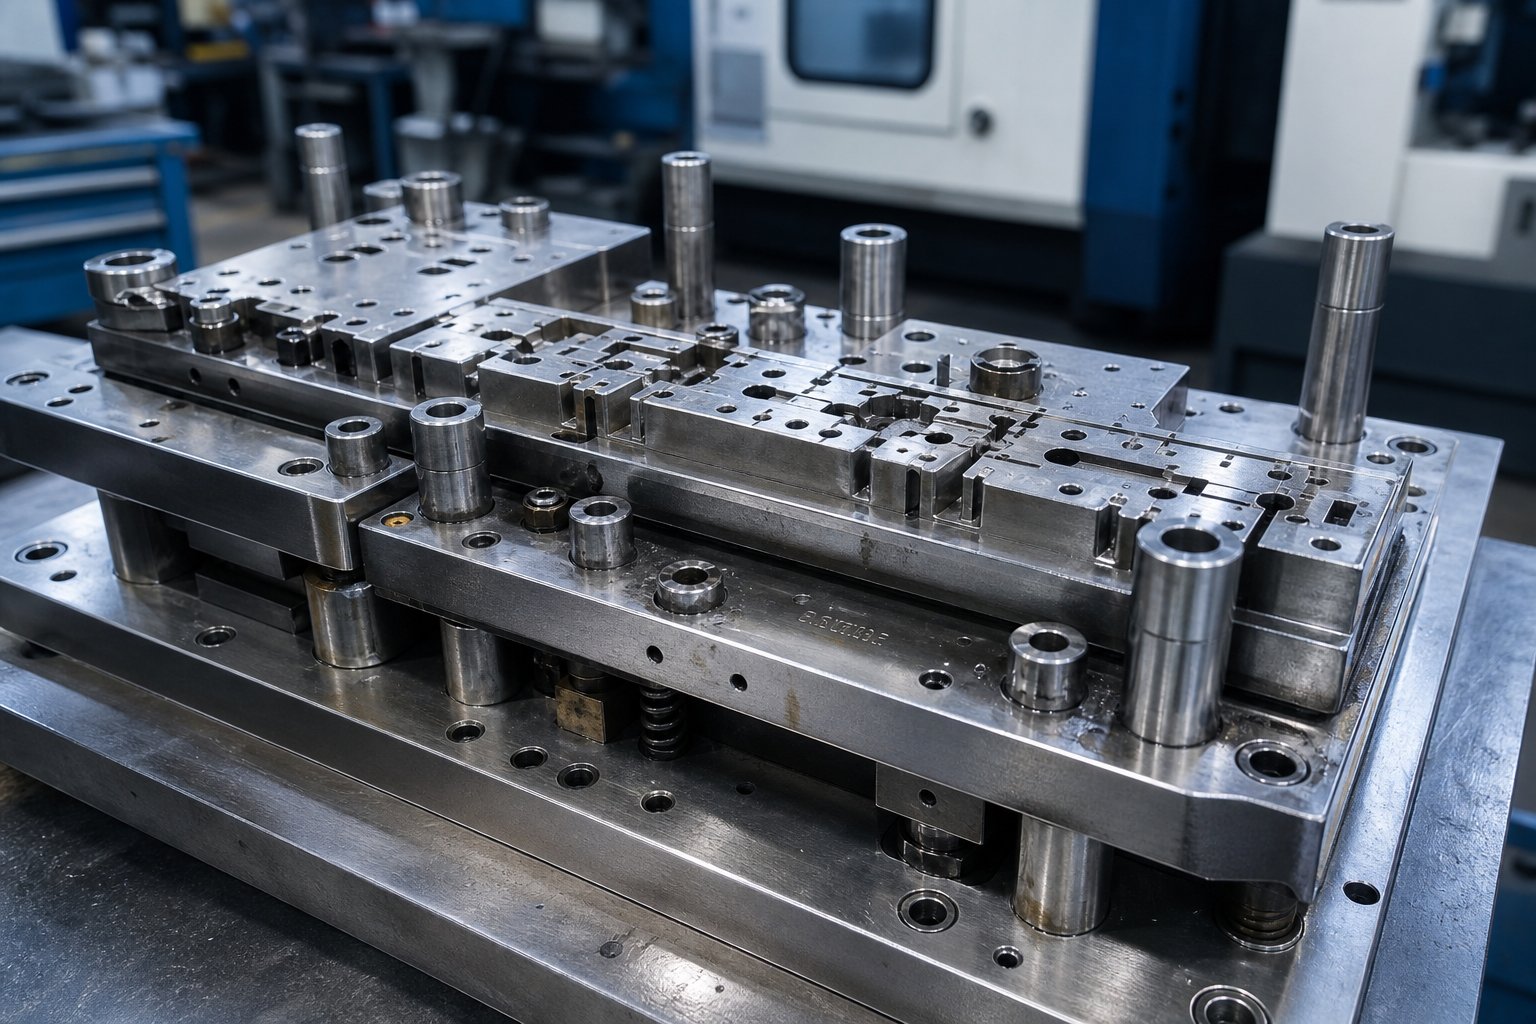
מה באמת המשמעות של יצירת הטבעת מתכת למות
כאשר אתה מחפש מידע עלביצוע מתכת הטבעת מתכת, אתה בדרך כלל נוחת על אחד משני הקצוות: חובב נוקב חורים בפח דק או פרק ספר לימוד צפוף מלא במשוואות. מאמר זה ממלא את הפער בין העולמות הללו, ומלמד אותך כיצד נראית למעשה בניית קוביות מקצועיות מפלדה גולמית ועד ללהיט הייצור הראשון.
מהי חותמת החתמה ומה כוללת הכנת קובייה
אז מה זה מתים בייצור? בבסיסה, תבנית הטבעה היא כלי מדויק המורכב משני חצאי התאמה שחותכים, מכופפים או יוצרים מתכת מתכת לצורה מוגמרת בכוח לחיצה. החצאים העליונים והתחתונים מכילים חבטות, חללי תבנית, חשפנים, טייסים ורכיבים מנחים הפועלים יחד כדי לאתר חומר, לבצע פעולות ולשחרר את החלק המוגמר. הגדרת הטבעה פשוטה: תהליך-בכוח גבוה שהופך גיליון שטוח לרכיבים תלת-ממדיים במהירות ייצור.
אבל הנה ההבחנה שרוב התוכן מתעלם ממנו. הפעלת תבנית הטבעה פירושה העמסתה למכבש והרצת חלקים. יצירת אחד פירושה הנדסה של כל רכיב מגוש פלדת כלי עבודה, עיבודו עד לסובלנות ברמת מיקרון-, להקשיח אותו ולהוכיח שהוא מייצר חלקים מקובלים לפני שהוא יגיע אי פעם לייצור. מהי מכבש הטבעה ללא קובייה בנויה כהלכה? רק טונאז' בלי שום מקום מועיל ללכת אליו.
היקף מאמר זה מתמקד כולו בצד הבנייה: תכנון, עיבוד שבבי, טיפול בחום, בדיקה ואימות. אם אתם שואלים מה הם מתים וכיצד הם נבנים, אתם במקום הנכון.
למה למות-ביצוע דיוק קובע את איכות החלק
כל מימד על חלק מוטבע נובע ישירות לאופן שבו יוצרו מות ההטבעה שלו. פינוי אגרוף-ל-מות שולט בגובה הקוצים. גיאומטריית חלל מכתיבה את זרימת החומר. גימור פני השטח על יצירת פלדות קובע אם חלקים משתחררים בצורה נקייה או מרה ונדבק. כשהסובלנות גולשת אפילו בכמה אלפיות אינץ', שיעורי הגרוטאות מטפסים, זמן ההשבתה גדל והעלות לכל פגיעה עולה.
הקוביה היא ה-DNA של כל חלק מוטבע. כל פגם בגימור פני השטח, שגיאת מימד או כתמים נובעים מאופן יצירת התבנית.
הבנה מהי הטבעת מתכת ברמה המעשית פירושה הכרה בכך שמטות הטבעת מתכת אינן כלים גנריים. הם מכשירים בהתאמה אישית-כאשר כל בחירת עיצוב, בחירת חומר ופעולת עיבוד מרכיבים את האיכות, אורך החיים והכלכלה של כל חלק שהם מייצרים. הסעיפים שלפניכם מפרטים בדיוק איך זה קורה, החל משלב ההנדסה הדיגיטלית שלפני כל חיתוך שבבים.
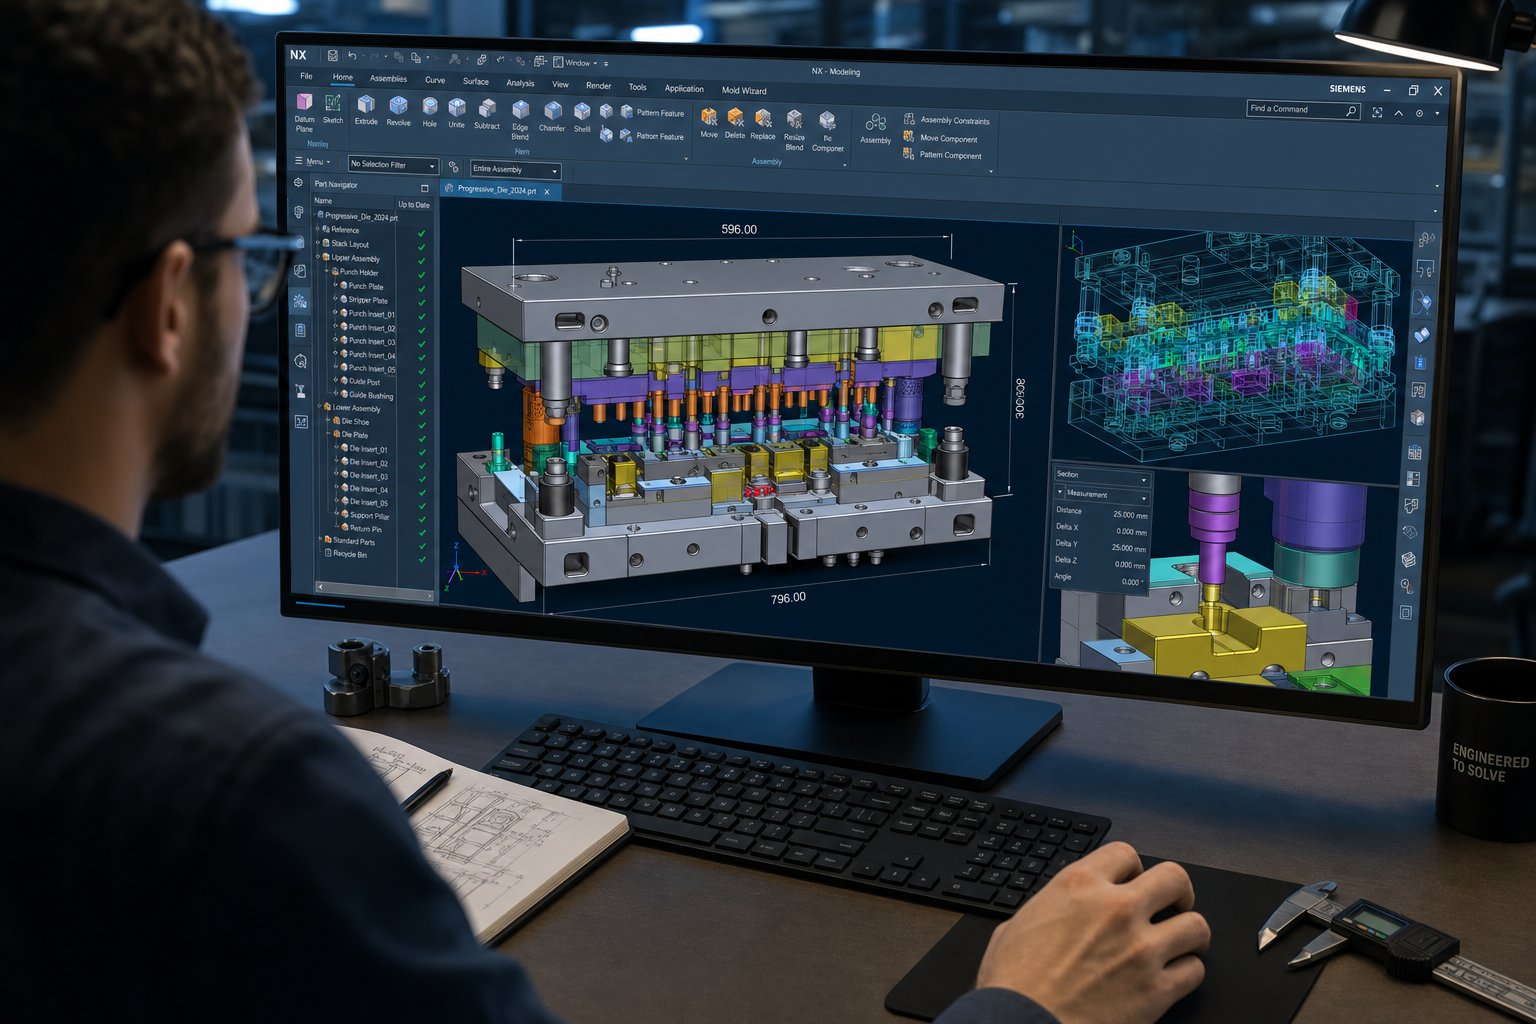
זרימת עבודה של עיצוב המות ממודל CAD לתכנות CAM
לפני חיתוך פלדת כלי, תבנית הטבעה קיימת כגיאומטריה דיגיטלית. שלב ההנדסה הקדמי- הוא המקום בו העלות, הדיוק וביצועי הייצור נקבעים במידה רבה, אך זהו השלב שרוב הדיונים על בניית קוביות מדלגים עליו.עיצוב תבנית הטבעה מודרנימסתמך על שלוש דיסציפלינות דיגיטליות מחוברות זו לזו: מודלים תלת מימדיים של CAD להגדרת כל רכיב, סימולציית CAE לאימות התנהגות יצירת ותכנות CAM ליצירת נתיבי הכלים שיעבדו כל חלק. קבל את השלב הזה נכון ותפחית את לולאות הניסוי, גרוטאות ועבודה מחדש. תטעה ותשלם על הטעויות האלה בפלדה.
מודלים תלת מימדיים של CAD עבור גיאומטריית אגרוף ו-Die
עיצוב תבנית הטבעה ממתכת מתחיל במודל פרמטרי תלת מימדי של החלק המוטבע המוגמר. מהנדסים מייבאים את הגיאומטריה של החלק, בדרך כלל כקובץ STEP או כקובץ CAD מקורי, ומתחילים לעבוד אחורה מהצורה הסופית כדי להגדיר כיצד הקוביה חייבת ליצור אותה. הגישה ההנדסית ההפוכה-ת הזו היא המקום שבו עיצוב הטבעה מתכת מתכת שונה מהתכנון המכני הכללי. אתה לא רק מעצב רכיבים מוצקים; אתה מעצב את המרחב והתנועה השליליים שייצרו חלק מיליוני פעמים.
מודלים פרמטריים פירושו שכל מימד מונע על ידי מערכות יחסים. שנה את רדיוס האגרוף ואת חלל התבנית ההזדווגות, פתח החשפן וכיס הלוח האחורי כולם מתעדכנים אוטומטית. אסוציאטיביות זו מונעת את אי ההתאמה הגורמת להפרעה במהלך ההרכבה. אגרופים מקבלים מודל עם פרופילי החיתוך שלהם, אורכי הקרקע וזוויות הגזירה שלהם. בלוקים למות מקבלים גיאומטריית חלל עם מרווחים מתאימים לחומר ולעובי הספציפיים המוטבעים. חשפנות, טייסים, סיכות מנחים ובלוקי עקב כולם מקבלים צורה בתוך אותו דגם הרכבה, ומבטיחים שכל רכיב פועל כמערכת מתואמת.
פריסת הרצועה היא חלק קריטי בשלב הדוגמנות הזה. המעצב קובע כיצד הרצועה השטוחה תקנן, כמה חומר יושב בין החלקים, היכן מתחברות לשוניות המנשא ואיזה מרחק מפריד בין תחנות. פריסת רצועה מתוכננת היטב -מאזנת את ניצול החומרים מול חלוקת כוח היווצרות ויציבות הזנה. קינון גרוע מבזבז חומר. רצף לקוי יוצר כוחות לא מאוזנים אשר לובשים את התבנית בצורה לא אחידה.
סימולציית CAE לניבוי התנהגות היווצרות
תאר לעצמך לחיצה על צורה מורכבת מפלדה בעלת חוזק- גבוה ותגלה שדופן המשיכה מתדלדל עד כדי סדק, אבל רק לאחר שכבר עשית את חללי התבנית במכונה. התרחיש הזה היה נפוץ בעבר. כיום, סימולציית CAE חוזה את הכשלים הללו לפני קיים כלי פיזי כלשהו, מה שהופך אותו לאחת מטכניקות הטבעת המתכת היקרות ביותר שזמינות למהנדסי מתות.
ניתוח אלמנטים סופיים מדגים את כל תהליך היצירה: מגע עם מחזיק ריק, תנועת אגרוף, זרימת חומר לתוך חללים, וההתאוששות האלסטית שאחריה. סימולציה מזהה קמטים באזורים שאינם נתמכים, דילול ברדיוסים הדוקים וסדקים כאשר המתח חורג מגבולות החומר. הוא גם מנבא קפיצה חוזרת, שהיא הנטייה של מתכת שנוצרה לשחזר חלקית את צורתה לאחר הסרת כוח הלחיצה. עבור פלדות חוזק- גבוה, קפיצה חוזרת יכולה להיות חמורה מספיק כדי לדחוף חלקים לגמרי מהסבילות.כלי סימולציה מתקדמיםכעת חשב את גודל הקפיצה על פני החלק כולו, מה שמאפשר למהנדסים לפצות על גיאומטריית התבנית באופן יזום במקום לרדוף אחר תיקונים במהלך הניסוי.
פיצוי זה פועל על ידי שינוי מכוון של פני התבנית כך שהחלק יחזור לצורתו הסופית הנכונה. ללא סימולציה, המהנדסים הסתמכו על ניסוי-ו-שגיאה פיזית, כיפוף יתר על ידי ניחוש ואיטרציה דרך חיתוכים יקרים. טכנולוגיית ההחתמה התקדמה עד לנקודה שבה ניתן לאמת אב-טיפוס הטבעת מתכת באופן דיגיטלי לפני התחייבות לכלי עבודה קשיחים, לחתוך שבועות מלוחות זמנים לפיתוח ולבטל סבבים שלמים של דגימה פיזית.
תכנות CAM ואסטרטגיית נתיב כלים
עם גיאומטריה נעולה והסימולציה מאומתת, תכנות CAM מתרגם את התכנון להוראות מכונה. כל קו מתאר, כיס ופרופיל על כל רכיב תבנית זקוקים לנתיב כלים שמאזן את גימור פני השטח, דיוק הממדים וזמן המחזור. זה המקום שבו החלטות עיצוב חותמות פוגשות את המציאות הייצור.
מתכנתי CAM מגדירים אסטרטגיות חיספוס המסירות חומר בתפזורת במהירות, ומשאירות מלאי לחצי-גימור ומעברי גימור. הם בוחרים גיאומטריות של חותך המותאמות למאפיינים ספציפיים: כרסני קצה- כדוריים עבור חללים עם קווי מתאר, כרסני קצה שטוחים למשטחים מישוריים, וכלים קטנים בקוטר- לפינות הדוקות. אסטרטגיות נתיבי כלים כמו עיבוד מהיר- עם עומס קבוע של שבבים מפחיתות את כוחות החיתוך ומאריכות את חיי הכלים, מה שחשוב כאשר אתה מעבד פלדת כלי מוקשה ב-60+ HRC לאחר טיפול בחום.
עבור פרופילי תבנית מורכבים עם קימורים מורכבים וחיתוכים, תכנות בו-זמני של 5 צירים שומר על החותך מכוון בצורה אופטימלית אל פני השטח, מפחית את גובה הסקלופ ומצמצם את הליטוש הידני. גיאומטריות מישוריות פשוטות יותר עשויות להזדקק לעבודה עם 3 צירים בלבד. המתכנת מקבל את ההחלטות הללו רכיב אחר רכיב בהתבסס על מורכבות גיאומטריה ודרישות סובלנות.
זרימת העבודה הטיפוסית של עיצוב הטבעת מתכת מהקונספט לתוכניות המוכנות למכונה- עוקבת אחר רצף מוגדר:
- ייבוא גיאומטריית חלק ובדיקת היתכנות
- פריסת רצועה, קינון ורצף פעולה
- דוגמנות רכיבים עם אסוציאטיביות פרמטרית מלאה
- יצירת סימולציה, חיזוי קפיצה חזרה ופיצוי פנים
- יצירת נתיב כלים, אימות סימולציה ועיבוד שלאחר-עבור CNC
כל שלב מזין את הבא. דילוג על סימולציה כדי לחסוך זמן כמעט תמיד עולה יותר בעיבוד מחדש. תכנות CAM ממהר מוביל לגימורים גרועים של פני השטח הדורשים עבודת ידיים מוגזמת. השלב הדיגיטלי הוא המקום שבו המשמעת משתלמת, כי ברגע שמתחילים לחתוך פלדה, השינויים הופכים יקרים יותר באופן אקספוננציאלי. המעבר הזה ממודל דיגיטלי למתכת פיזית, העיבוד הממשי של רכיבי התבנית, הוא המקום שבו מורכבות הבנייה מתגלה בצורה הברורה ביותר.
סוגי הדפסי הטבעה וכיצד הבניה שונה
לא כל הדפסי הטבעה בנויים באותו אופן, ומורכבות הבנייה משתנה באופן דרמטי בהתאם לסוג. קוביית ניקוי- יחידה עשויה לדרוש מספר שבועות של עיבוד שבבי. תבנית פרוגרסיבית של 20 תחנות עבור יישום תבנית הטבעה לרכב יכולה לקחת חודשים של עבודה מדויקת על פני עשרות רכיבים הקשורים זה בזה. הבנת סוגי הדפסי הטבעה עוזרת להסביר מדוע אסטרטגיות בנייה, סובלנות ועלויות שונות כה רבה בין הפרויקטים.
מתים בודדים-תחנות מול מתות מורכבות
תבניות- יחידות מייצגות את הקטגוריה הפשוטה ביותר של מתכת הטבעה. כל מכת לחיצה מבצעת פעולה אחת: ריק, פירס או צורה בודדת. הבנייה פשוטה יחסית מכיוון שאתה בונה סט אחד של כלי התאמה עם דאגת יישור אחת. מתלים פשוטים מטפלים בעבודות בסיסיות כמו חיתוך מכונות כביסה או ניקוב חורי הרכבה בסוגריים.
מתות מורכבות מעלות את המורכבות בדרגה. הם מבצעים מספר פעולות חיתוך במכה אחת בתחנה אחת. תבנית מורכבת טיפוסית עשויה לרוקן פרופיל חיצוני ולחורר חורים פנימיים בו-זמנית. אתגר הבנייה כאן הוא ריכוזיות. כל פתח אגרוף וקוביות חייב להיות מיושר בדיוק מכיוון שכולם מעורבים בחומר באותו רגע. הסיבולות מתהדקות, ויצרן הקוביות חייב לקחת בחשבון את הסטייה תחת כוחות חיתוך בו-זמניים.
תבניות שילוב הולכות צעד קדימה על ידי ערבוב חיתוך וצורה במכה אחת. אתה יכול לרוקן צורה ולצייר אותה לתוך כוס במחזור לחיצה בודד. בניית אלה מחייבת את יצרן התבנית לנהל הן מרווחי גזירה והן רדיוסי יצירת בתוך אותו כלי, מה שדורש תשומת לב קפדנית לאופן זרימת החומר במהלך הפעולה המשולבת. ובכל זאת, כל אלה הם כלי-תחנות בודדות. ההסלמה האמיתית במורכבות הבנייה מתרחשת כאשר אתה עובר לשלב כלי עבודה שמעבד רצועה דרך מספר תחנות.
בנייה מתקדמת ורצף תחנות
מתנות פרוגרסיביות הן סוס העבודה של הטבעה-בנפח גבוה. הם מבצעים סדרה של פעולות על פני מספר תחנות עם כל מהלך לחיצה, והופכים בהדרגה פס מתכת לחלק מוגמר. כפי שמתאר את זה במגזין MetalForming, תבנית פרוגרסיבית מבצעת פעולות גיליון מתכת בסיסיות בשתי תחנות או יותר בו-זמנית, כשהרצועה נעה למרחק קבוע מראש במהלך כל מהלך דרך מערכת הזנה אוטומטית.
נשמע פשוט בעקרון. בפועל, בניית אחד היא בין המשימות התובעניות ביותר בייצור כלים ומוות. הנה הסיבה:
- יישור תחנה-ל-תחנה:כל תחנה חייבת להחזיק עמדה ביחס לכל השאר בתוך מיקרון. תזוזה מצטברת של אפילו 0.01 מ"מ על פני עשר תחנות מייצרת חלקים מחוץ לסובלנות. יצרן הקוביות מכונות את כל תכונות התחנה מנתונים משותפים ומוודא את היישור על פני כל מערך התבנית.
- בקרת גובה הצליל:גובה הצליל הוא המרחק הקבוע שהרצועה מתקדמת בין תנועות. כל תכונה בכל תחנה חייבת להיות מרווחת בכפולות גובה מדויקות. אם אגרוף חודר בתחנה 3 יושב במרחק של 0.02 מ"מ מהפסים מהרכבת הטופס בתחנה שמונה, התכונות הללו לא יתיישרו על החלק המוגמר.
- הנחיית רצועה והרמה:הרצועה חייבת להזין בצורה חלקה דרך כל התחנות מבלי להידבק במאפיינים שנוצרו או לצנוח בין מרים. מרימי מוטות, מכווני מלאי וכיסי הקלה בין תחנות דורשים עיבוד מדוייק כדי לשמור על מישור הזנה ברמה.
- תזמון-בין תחנות:טייסים נכנסים לחורים שנוקבו קודם לכן כדי לרשום את מיקום הרצועה לפני כל פעולה. טייסים אלו חייבים להיכנס ולסגת בתיאום עם חשפניות ומרימים. שגיאות תזמון גורמות לנזק לרצועה או להחמצת רישומים.
השימוש בחריצי עוקף שליליים וחיוביים במות הטבעה מתכת גיליון ממלא גם תפקיד בבניית מתכת מתקדמת. חריצים אלו בקצה הרצועה מספקים נקודות התייחסות פיזיות למיקום הגובה ומאפשרים לחיישנים לזהות הזנות קצרות או ארוכות לפני שהם גורמים לנזק. בניית תחנת החריצים עם הגיאומטריה והמיקום הנכונים היא אחת מפעולות היישור-הקריטיות הראשונות בקובייה.
בנייה של מתכות הטבעה מפלדה ליישומים מתקדמים דורשת גם עקביות יוצאת דופן בייצור הרכיבים. כל אגרוף, הוספת תבנית וצלחת גיבוי חייבים להיות טחונים שטוחים ומקבילים. פינים ותותבים מכוונים חייבים להחזיק את הנעליים העליונות והתחתונות ביישור תחת עומסי לחיצה דינמיים. קובייה מתקדמת היא לא רק אוסף של תחנות; זוהי מערכת מכנית מתואמת שבה כל רכיב משפיע על הביצועים של כל רכיב אחר.
קוביות העברה עבור חלקים גדולים או עמוקים-
החתמת העברה נוקטת בגישה שונה. במקום להשאיר חלקים מחוברים לרצועת מנשא, חלקים בודדים נחתכים לחופשי בתחנה הראשונה ומועברים באופן מכאני בין התחנות הבאות על ידי תפסים או מנגנוני מעבורת. שיטה זו מתאימה לחלקים גדולים, קונכיות-לעומק וגיאומטריות שלא יכולות להישאר מחוברות לרצועה במהלך היצירה.
תבניות העברת בניין מציגות את המורכבות שלה. כל תחנה מתפקדת ככלי עצמאי, אך כולן חייבות לחלוק התאמה מדויקת עם מערכת ההעברה. מיקומי האחיזה, כיוון החלק ומרווח התחנה-ל-התחנה חייבים להתאים בדיוק למנגנון ההעברה המכני. תבניות הטבעה לרכב עבור לוחות מרכבים מבניים, פנימיות דלתות ובתים נמשכים-לעמוקים משתמשים בדרך כלל בתצורות העברה מכיוון שגודל החלק ועומק השרטוט עולים על מה שרצועה פרוגרסיבית יכולה להכיל.
הטבלה שלהלן משווה את ההבדלים בין דרישות הבנייה בין סוגים אלה של הדפסי הטבעה:
| סוג המות | ספירת תחנות טיפוסית | סובלנות יישור | בנה מורכבות | יישומים נפוצים |
|---|---|---|---|---|
| פשוט (תחנה-יחידה) | 1 | +/- 0.05 מ"מ | נָמוּך | השחרה, פירסינג, כפיפות בודדות |
| תִרכּוֹבֶת | 1 (מספר פעולות) | +/- 0.02 מ"מ | לְמַתֵן | ריק ופירס בו זמנית |
| קוֹמבִּינַצִיָה | 1 (חתוך + טופס) | +/- 0.02 מ"מ | בינוני-גבוה | ריק וצייר במכה אחת |
| פּרוֹגרֵסִיבִי | 4 עד 30+ | +/- 0.01 מ"מ מצטבר | גָבוֹהַ | מחברים, סוגרים, קליפסים לרכב |
| לְהַעֲבִיר | 3 עד 12+ | +/- 0.02 מ"מ לתחנה | גָבוֹהַ | לוחות גדולים, משיכה עמוקה, חלקים מבניים |
הקפיצה מתחנה בודדת-לבנייה מתקדמת או העברה אינה רק עניין של הוספת תחנות. זהו שינוי מהותי באופן שבו אתם מתכננים, מכינים ומאמתים את הקובייה. כל תחנה נוספת מכפילה את מספר הממדים הקריטיים, את מספר הרכיבים הדורשים דיוק תת--מיקרון, ואת מספר האינטראקציות שצריכות לפעול ביחד. הסלמה זו בדרישות הדיוק מניעה את בחירת החומרים שעומדים בפני יצרני המות בעת בחירת פלדות הכלים שיהוו את עמוד השדרה של כל רכיב.
בחירת פלדת כלי בהתבסס על מה שאתה מטביע
תבנית עמידה רק כמו הפלדה ממנה היא עשויה, והדרגה הנכונה תלויה כמעט לחלוטין באיזו גיליון מתכת אתה מתכנן להחתים. פלדה עדינה, נירוסטה, אלומיניום וסגסוגות-חוזקות גבוהות כל אחת מטילה מתחים שונים על כלי עבודה. חלקם נשחקים בקצוות בהדרגה באמצעות שחיקה. אחרים מספקים עומסי פגיעה חדים שמשבבים פלדות שבירות. בחירת חומרי הטבעה ממתכת עבור חבטות, בלוקים, ויצירת תוספות מבלי להתחשב בחומר המוטבע, היא כמו בחירת צמיגים מבלי לדעת את פני הכביש.
דרגות פלדת כלים ויישומי ההחתמה שלהן
חמש קטגוריות חומרים מכסות את רוב רכיבי התבנית המשמשים בהחתמת ייצור. כל אחד מהם תופס מיקום אחר בספקטרום הקשיחות-, וכל אחד מתאים למצב כשל ספציפי.
פלדת כלי D2היא ברירת המחדל כאשר בלאי שוחק מגביל את חיי הכלי. תכולת הכרום הקרביד הגבוהה שלו שומרת על קצוות חיתוך חדים במהלך ריצות ייצור ארוכות. להרחה-בנפח גבוה ופירסינג של פלדה מוטבעת וחומרים מצופים, D2 מספק את שימור הקצוות הטוב ביותר. עם זאת, אין לו את הקשיחות לשרוד פגיעות כבדות, ולכן הוא אינו אידיאלי עבור תחנות יצירת מד עבה- שבהן שולטים עומסי הלם.
פלדת כלי A2עובד הכי טוב כאשר אין מצב כשל יחיד שולט בבירור. הוא מאזן עמידות בפני שחיקה עם קשיחות מספקת כדי להתמודד עם פגיעה מתונה, מה שהופך אותו לבחירה מעשית עבור מתנות פרוגרסיביות שבהן מספר תחנות חוות תנאים מעורבים של בלאי, עומס והשפעה מחזורית. לייצור-בנפח בינוני מתחת ל-1,000,000 כניסות, A2 מספק לעתים קרובות את הביצועים החסכוניים ביותר-.
פלדת כלי S7נותן עדיפות לקשיחות מעל הכל. כאשר אגרוף נבקע או נסדק תחת פגיעה חוזרת, במיוחד בהטבעה-כבדה או בתחנות עם עומסי פירסינג אגרסיביים, S7 סופג מתח מחזורי שישבר בדרגות-קרביד גבוהות יותר. הוא פועל בקשיות נמוכה יותר (56-58 HRC) אך מתנגד לפקיחת עייפות הרבה יותר טוב מ-D2 או M2.
פלדה במהירות גבוהה- M2ממלא את הפער שבו גם בלאי וגם עומס דחיסה תורמים לכישלון. אגרופים שחייבים לשמור על גיאומטריית קצה תחת לחץ מתמשך גבוה נהנים מהשילוב של M2 של קשיות (60-65 HRC) וחוזק לחיצה. בהשוואה ל-D2, הוא מתנגד לדפורמציה טוב יותר. בהשוואה ל-S7, הוא מחזיק קצה חד יותר ארוך יותר.
טונגסטן קרבידתוספות מספקות עמידות בפני שחיקה גדולה פי 30 מפלדת כלי עבודה רגילים. הם שומרים על דיוק ממדי לאורך מיליוני מחזורים, מה שהופך אותם לאופציה המעשית היחידה עבור יישומים-בנפח גבוה במיוחד או בעת הטבעה של חומרים שוחקים במיוחד. הפשרה: הקרביד הוא שביר, יקר ודורש שחיקה מיוחדת או EDM לעיצוב. הוא אינו יכול לספוג עומסי צד כבדים או פגיעות ללא סיכון לשבר קטסטרופלי.
| צִיוּן | קשיות (HRC) | קְשִׁיחוּת | התנגדות ללבוש | החומר המוטבע-הטוב ביותר |
|---|---|---|---|---|
| D2 | 58-62 | לְמַתֵן | מְעוּלֶה | פלדה מצופה, פלדה עדינה, הרחקה-בנפח גבוה |
| A2 | 58-62 | טוֹב | טוֹב | פעולות מעורבות, ייצור-בינוני |
| S7 | 56-58 | מְעוּלֶה | לְמַתֵן | פלדה עבה-, פירסינג כבד, תחנות מועדות לפגיעה- |
| M2 | 60-65 | לְמַתֵן | טוב מאוד | ניקוב-בעומס גבוה, מתכות שוחקות |
| Carbide (WC-Co) | 70+ (HRA 88-92) | נָמוּך | יוֹצֵא דוֹפֶן | נירוסטה, סגסוגות שוחקות, ריצות רבות של-מיליוני חלקים |
כיצד החומר המוטבע משנה את אפשרויות עיצוב המות
גיליון המתכת העובר דרך התבנית מכתיב אילו דרגות שייכות לאיזה עמדות. שקול שלושה תרחישים נפוצים:
הטבעת נירוסטהמציג אתגר כפול. ציונים אוסטניטיים כמו 304 ו-316 הם גם שוחקים וגם מועדים לבלאי דבק (התעלה). עבודת החומר-מתקשה במהירות במהלך היצירה, מה שמגביר את כוחות החיתוך ומאיץ את הידרדרות הקצוות. הטבעה אל חלד דורשת כלי עבודה בקשיות- גבוהה, בדרך כלל תוספות D2 או קרביד בתחנות חיתוך, בשילוב עם משטחים מלוטשים וציפויים נגד-התכתשות כדי למנוע איסוף חומר ביצירת פלדות.
הטבעת אלומיניוםנראה כאילו זה אמור להיות קל לשימוש מכיוון שהחומר רך. בפועל, תהליך הטבעת האלומיניום יוצר בעיות משלו. לאלומיניום יש נטייה חזקה להיצמד למשטחי כלי פלדה, ולהצטבר על פני אגרוף ורדיוסים עד לירידה באיכות החלק. כאשר עובדים עם גיליונות אלומיניום מוטבעים, מעצבי מתכות נותנים עדיפות לגימור פני השטח ולבחירת ציפוי על פני קשיות גולמית. תוספות A2 בציפוי DLC או TiN- מתגברות לעתים קרובות על פלדות לא מצופות קשות יותר מכיוון שהן מתנגדות למנגנון הבלאי הדבק שאלומיניום מנצל.
פלדה חוזק- גבוה(מעל 590 MPa מתיחה) דורש הן קשיות והן קשיחות בו זמנית. הצורה הגבוהה של החומר מאלצת את רכיבי כלי הלחיצה בדחיסה, בעוד שנטיית הקפיצה שלו מצריכה גיאומטריות מתוחות יותר. חבטות עם קצה M2 או קרביד- מטפלות בעומס השוחקים בתחנות חיתוך, בעוד ש-S7 עשוי לשרת טוב יותר ביצירת תחנות שבהן ההשפעה שולטת.
מתי תוספות קרביד מצדיקות את עלות הפרימיום שלהן על פני-פלדת כלי מוקשה? ההחלטה מסתכמת בדרך כלל בנפח ובכושר שחיקה של החומר. עבור ריצות ייצור העולה על מיליון חלקים, או בעת הטבעה של סגסוגות אל חלד או חוזק- גבוה שצורכות קצוות D2 במהירות, עלות הבעלות הכוללת של קרביד יורדת מתחת לזו של פלדה מכיוון שהיא מבטלת מחזורי השחזה מרובים וזמן ההשבתה הנלווה. עבור ריצות מתחת ל-100,000 חלקים או בעת הטבעה של מתכת רכה יותר ליישומי הטבעה, באמצעות -פלדת כלי מוקשה נשארת הבחירה החסכונית.
בחירת החומר קובעת את הבמה, אך היא מספקת את מלוא ערכו רק לאחר שעיבוד עיבוד מתאים וטיפול בחום מפעילים את תכונות החומר הללו. השלב הבא בבנייה הוא הפיכת בלוקי פלדת הכלים הגולמיים הללו לרכיבי תבנית מדויקים באמצעות סדרה מסודרת בקפידה של פעולות עיבוד CNC.
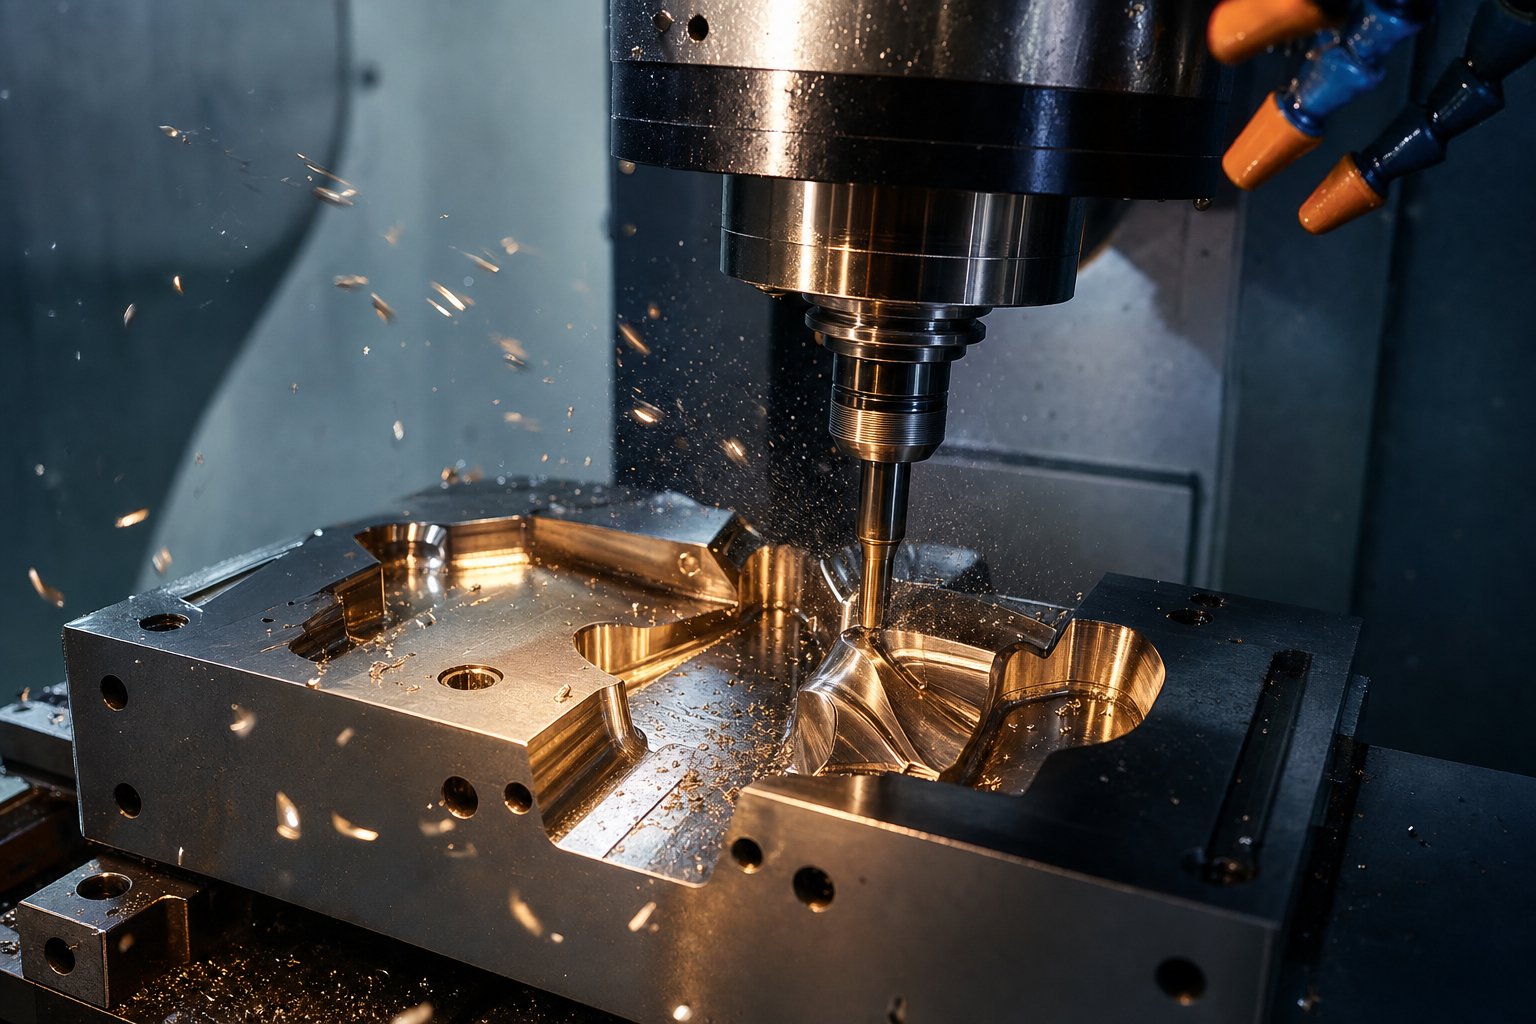
תהליכי עיבוד CNC המעצבים כל רכיב תבנית
גוש של D2 או M2 יושב על משטח הוא פשוט פוטנציאל גולמי. הפיכתו לרכיב מתפקד דורש רצף מכוון של פעולות עיבוד CNC, כל אחת מבוצעת בשלב מסוים מסיבה מסוימת. הסדר חשוב לא פחות מהמבצעים עצמם. מחוספס בצורה אגרסיבית מדי ואתה מציג מתחים פנימיים שמעוותים את החלק במהלך טיפול בחום. סיים לפני ההתקשות ואתה מאבד את הדיוק שלך כאשר הפלדה זזה במהלך ההמרה. כל כלי הטבעת מתכת וחנות מתכת עוקבים אחר היגיון עיבוד שבנוי סביב עיקרון אחד: הסר את החלק הארי כשהפלדה רכה, הקשיח אותו, ואז הבא אותו לגודל הסופי כשהיא קשה.
כרסום גס וגימור למחצה-לפני טיפול בחום
רכיבי התבנית מתחילים את חיי העיבוד שלהם במצב חישול או-מוקשה מראש, בדרך כלל בסביבות 20-30 HRC. ברכות זו, החומר נחתך בקלות, הכלים מחזיקים מעמד זמן רב יותר ושיעורי הסרת החומרים נשארים גבוהים. פעולות חיספוס מוציאות את רוב המלאי העודף, ומשאירות 0.5 עד 1.0 מ"מ של חומר על כל המשטחים הקריטיים כ"הפרשת גימור" לפעולות מאוחרות יותר.
למה להשאיר את הקצבה הזו? שתי סיבות. ראשית, טיפול בחום גורם לתנועה ממדית. אפילו פלדת כלי שהוקשה בוואקום- זזה מעט כאשר מבנה הגביש שלה משתנה במהלך המרווה. שנית, תהליך החיספוס עצמו יוצר מתח שיורי מכוחות חיתוך וחום מקומי. אם הייתם מכינים לגודל סופי בשלב זה, הייתם רואים שהמידות הללו משתנות לאחר התקשות.
בין חיספוס לטיפול בחום, מחזור -הפגת מתח בסביבות 600-650 מעלות צלזיוס מרפה את הלחצים הפנימיים שנוצרו מחיתוך אגרסיבי. מעברי גימור למחצה ואז מקרבים את המשטחים למידות הסופיות, בדרך כלל בטווח של 0.2-0.3 מ"מ, תוך שמירה על מצב מלאי אחיד המבטיח חדירת חום אחידה במהלך מחזור ההתקשות שלאחר מכן. סיבוב CNC מטפל בשלב זה ברכיבים עגולים כמו פינים מנחים, תותבים ואגרופים עגולים, ומייצר גיאומטריה כמעט בצורת נטו לפני הפיכת הפלדה.
השחזה סיים וכרסום-קשיח במהירות גבוהה לאחר התקשות
ברגע שטיפול בחום מביא רכיבים לקשיות העבודה שלהם של 58-65 HRC, החומר מתנהג אחרת לגמרי מתחת לחותך. כעת זהו מבצר שוחק המתנגד לעיבוד שבבי מסורתי. שתי אסטרטגיות גימור מתמודדות עם האתגר הזה: טחינה מדויקת וטחינה קשיחה במהירות גבוהה.
השחזה של פני השטח מביאה רכיבים שטוחים כמו לוחות תבנית, לוחות גיבוי ורצועות בלאי לעובי סופי עם סובלנות שטוחות של +/- 0.005 מ"מ או יותר. שחיקה גלילית מסיימת רכיבים עגולים לסובלנות קוטר בתוך מיקרונים. השחזה מצטיינת בהפקת שלמות גיאומטרית על משטחים נגישים. כְּמוֹמומחי עיבוד שבבי מדויק מציינים, כאשר עיצוב דורש שטוחות או מקביליות בטווח של +/- 0.002 מ"מ, השחזה היא הבחירה ההגיונית היחידה, ומספקת גימורים של פני השטח עד Ra 0.1 מיקרומטר.
טחינה קשה-במהירות גבוהה הופיעה כהשלמה רבת עוצמה לטחינה. באמצעות כלי קרביד או PCBN במהירויות ציר גבוהות, תהליך זה מנצל גזירה אדיאבטית: זמן המגע עם הכלי כל כך קצר עד שרוב החום עובר לתוך השבב ולא לחומר העבודה. התוצאה היא הסרת חומרים יעילה מפלדה מוקשה ללא נזק תרמי למשטח הרכיב. כרסום קשה יכול להסיר חומר עד פי חמישה מהר יותר מאשר טחינה תוך יצירת עומס שיורי דחיסה על פני השטח, מה שלמעשה מועיל בחיי העייפות בכלי הטבעה הנתונים לעומסים מחזוריים.
החלוקה המעשית בין השיטות הללו היא פשוטה. השחזה מטפלת בנתונים שטוחים, משטחים מקבילים ופרופילים גליליים פשוטים. כרסום קשיח מתמודד עם קווי מתאר תלת-ממדיים, גיאומטריות כיסות ופרופילי חללים מורכבים שגלגל השחזה לא יכול להגיע אליהם פיזית. רוב רכיבי התבנית דורשים את שניהם: משטחי ייחוס לקרקע להתאמה להרכבה וקווי מתאר קשיחים- ליצירת גיאומטריה. גישה היברידית זו היא פרקטיקה סטנדרטית בייצור כלי הטבעת מתכת מכיוון שכל תהליך מכסה גיאומטריות שהאחר אינו יכול.
CNC 5 צירים עבור פרופילי תבנית מורכבים
לא ניתן לסיים כל רכיב קובייה עם עבודה בעלת 3 צירים. כאשר אגרוף יוצר יש עקומות מורכבות, או חלל תבנית כולל קירות עמוקים עם משטחים מעוצבים ורדיוסים הדוקים, כוחות כרסום 3 צירים מתפשרים. הכלי יכול להתקרב רק מלמעלה, ודורש חותכים ארוכים יותר המסתירים בעומס ומשאירים סימני צדפות על משטחים זוויתיים הדורשים ליטוש ידני מוגזם.
עיבוד 5 צירים פותר זאת על ידי הטיית הכלי או חומר העבודה, מה שמאפשר לחותך לשמור על כיוון אופטימלי ביחס למשטח הנחתך. לְפִיהשוואת יכולות עיבוד, כרסמות 5 צירים משיגות סובלנות של +/- 0.0005 אינצ'ים עם גימורי משטח עד ל-Ra 0.4 מיקרומטר, והן מכונות משטחים תלת מימדיים מורכבים בהגדרה אחת שתדרוש מיקומים מרובים במכונה בעלת 3 צירים.
עבור יישומי כלים והטבעה, יכולת 5 צירים חשובה ביותר במצבים אלה:
- חללי ציור עמוקעם קירות מורכבים-מעוקלים הדורשים כלי עבודה קצרים וקשיחים בכיוון נורמלי למשטח
- תחנות ליצירת קוביות פרוגרסיביותעם תכונות זוויתיות שלא ניתן להגיע אליהן מגישה אנכית
- פרופילי אגרוף מורכביםכאשר תכונות תחתיות מרובות זקוקות לעיבוד שבבי ללא-תיקון מחדש
עם זאת, לא כל רכיב מצדיק זמן של 5-צירים. לוחות תבנית שטוחים פשוטים, לוחות גיבוי ומחזרים ישרים עם דופן- ביעילות על ציוד בן 3- צירים בתעריפים לשעה נמוכים יותר. ההחלטה מסתכמת בגיאומטריה: אם תכונה דורשת מיקום מחדש או כלי עבודה בטווח ארוך במכונה בעלת 3 צירים, 5 צירים מספקים בדרך כלל דיוק טוב יותר בעלות כוללת נמוכה יותר למרות קצב המכונה הגבוה יותר. בעת בניית מתלים המיועדים למכונת הטבעת מתכת במהירות גבוהה, דיוק הממדים שניתן להשיג באמצעות גימור 5 צירים מתורגם ישירות לסובלנות חלקים הדוקים יותר ומרווחים ארוכים יותר בין תחזוקה.
רצף העיבוד המלא של רכיב תבנית טיפוסי, מבלוק גולמי ועד לתוספת מלוטשת המוכנה להרכבה, עוקב אחר התקדמות זו:
- טחנת מחוספסת כל התכונות במצב רך (מחוצף), מותירה מלאי של 0.5-1.0 מ"מ על משטחים קריטיים
- הפגת מתח ב-600-650 מעלות צלזיוס לשחרור מתח שיורי שנגרם כתוצאה מעיבוד
- גימור חצי- עד 0.2-0.3 מ"מ מממדים סופיים עם כמות מלאי אחידה
- שלח לטיפול בחום לצורך התקשות ואקום וחידוד למטרת קשיות
- סיים לטחון משטחי ייחוס וקווי מתאר מורכבים של טחינה קשה למימדים סופיים
- פוליש סופי ליצירת משטחים לערכי Ra הנדרשים עבור זרימת החומר ושחרור חלקים
כל צעד משער את הבא. דילוג על הפגת מתחים לפני טיפול בחום מזמין עיוות. כרסום קשה לפני אימות מימדים שלאחר-טיפול בחום-מבזבז זמן מכונה על חלק שאולי עבר מעבר לגבולות הניתנים לשחזור. הדיסציפלינה של הרצף הזה היא מה שמפריד בין ייצור כלי מתכת ומוות מקצועיים לבין חנויות שרודפות אחרי בעיות באמצעות עיבוד מחדש.
שחיקה מדויקת וכרסום קשיח מטפלים ברוב הגיאומטריות של התבנית, אך תכונות מסוימות דוחפות מעבר למה שכל חותך מסתובב או גלגל שוחק יכולים להשיג. פינות פנימיות חדות, חריצים צרים ופרופילים-מסובכים דורשים מנגנון הסרה שונה לחלוטין, כזה שחותך עם ניצוץ חשמלי במקום כוח מכני.
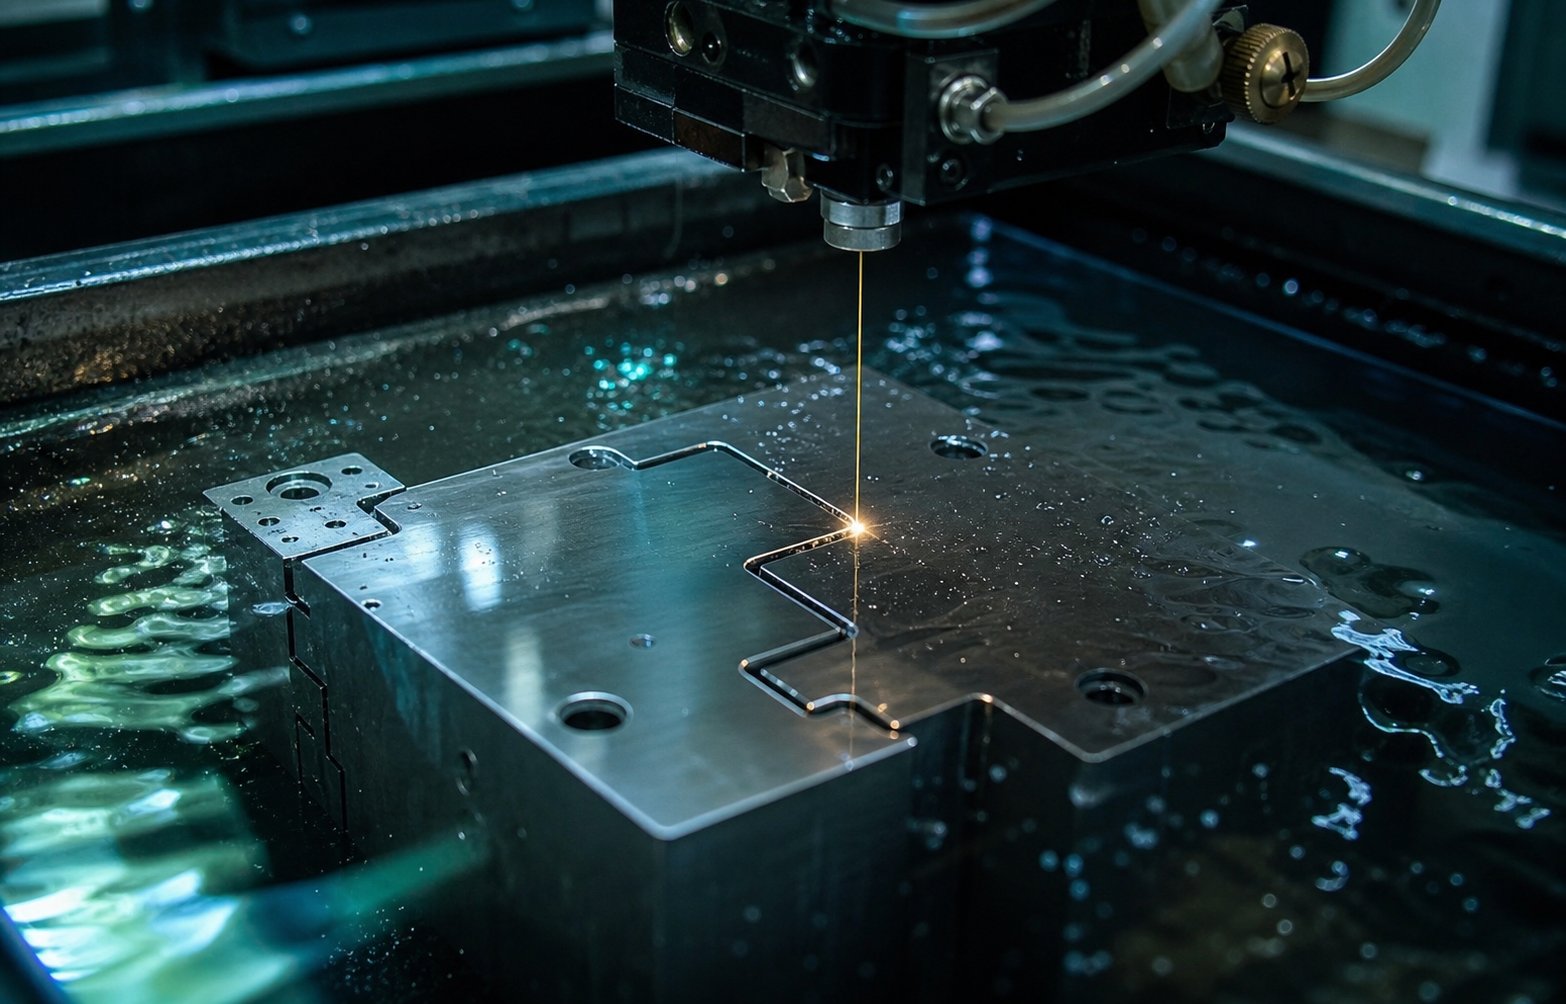
Wire EDM ו-Sinker EDM עבור גיאומטריות מות מורכבות
חותך כרסום, לא משנה כמה קטן הקוטר שלו, משאיר רדיוס בכל פינה פנימית השווה לגודלו שלו. גלגל שחיקה לא יכול להגיע לתוך חריץ צר. מגבלות פיזיות אלו אומרות שרכיבי קוביות הטבעה מסויימות, במיוחד חבטות ומתכת מתכת מורכבות, דורשות תהליך הסרת חומר שונה מהותית. עיבוד פריקה חשמלי מסיר מתכת באמצעות שחיקת ניצוץ מבוקרת במקום כוח חיתוך מכני, ומייצר גיאומטריות ששום כלי מסתובב לא יכול לשכפל.
חוט EDM עבור פרופילי אגרוף מדויקים
Wire EDM משתמש בחוט פליז דק או מצופה, בדרך כלל בקוטר של 0.1 עד 0.3 מ"מ, בתור אלקטרודה החותכת את חלק העבודה לאורך נתיב מתוכנת CNC.- החוט לעולם אינו מגע עם החומר. במקום זאת, פריקות חשמליות מהירות מאדות חלקיקים מיקרוסקופיים בזמן שהמים המנוזלים שוטפים פסולת ומצננים את אזור החתך. מכיוון שהחוט עובר לגמרי דרך חומר העבודה,חוט EDM מייצר באמצעות-פרופילים חתוכים עם רדיוסים פנימיים קטנים כמו קוטר החוט עצמו, חד בהרבה מכל חותך כרסום יכול להשיג.
עבור תבנית הטבעה מתכת, חוט EDM הוא השלב-לעיבוד לחיתוך פרופילי ניקוב, פתחי תבנית וחורים מרווחים לאחר טיפול בחום. תבחין שזה קריטי: חיתוך פלדת כלי מוקשחת ב-60+ HRC הוא שגרתי עבור חוט EDM מכיוון שלקשיות החומר יש השפעה מינימלית על שחיקת ניצוץ. מכונות התהליך D2, M2, ואפילו קרביד באותה קלות. פרופילי חותמות המצריכים יחסי מרווח הדוקים בין האגרוף לפתח התבנית, לפעמים רק 5-8% מעובי החומר לכל צד, מסתמכים על היכולת של חוט EDM להחזיק סובלנות בטווח של +/- 0.005 מ"מ בתנאים מבוקרים.
מעברי רפרוף מרובים משכללים בהדרגה את הדיוק ואת גימור פני השטח. חיתוך גס מסיר את עיקר החומר, ולאחר מכן שניים עד ארבעה מעברי גימור גילוח מיקרונים בכל פעם, ומשפר את דיוק הממדים ואת איכות פני השטח עם כל מעבר. זה הופך חוט EDM לאידיאלי לחיתוך פרופילי התאמה של רכיבי תבנית הטבעה כאשר התאמה של אגרוף-ל-מת קובעת את גובה הקוצים על כל חלק מוטבע.
Sinker EDM עבור חללים וקווי מתאר מורכבים
כאשר EDM חוט מצטיין בפרופילים חתוכים-, Sinker EDM מטפל בחללים עיוורים, קווי מתאר תלת מימדיים ומשטחים בעלי מרקם שחוט אינו יכול לייצר פיזית. התהליך משתמש באלקטרודה בצורת -מותאמת אישית, בדרך כלל מעובדת מגרפיט או נחושת, ש"שוקעת" לתוך חומר העבודה באמצעות שחיקת ניצוץ. צורת האלקטרודה מתאימה ישירות לגיאומטריית החלל הדרושה לך, וככל שהתהליך מתקדם, אלפי מיקרו-ניצוצות בשנייה מסירים חומר בדיוק בעוד שדיאלקטרי שמן פחמימני מנהל חום ופסולת.
בבניית קוביות הטבעה ממתכת, השקע EDM מוצא את תפקידו ביצירת חללים עם משטחים תלת מימדיים מורכבים, טבעת פרטים ותכונות הבלטות שאף חותך כרסום לא יכול להגיע אליהם ללא סטיה. זה גם יוצר משטחים בעלי מרקם על פני חותמת התבנית כאשר חספוס מבוקר מסייע בזרימת החומר במהלך היווצרות. התהליך לא מייצר כוח מכני על חומר העבודה, מה שאומר שקטעי תבנית דקים ותכונות עדינות נשארים לא מעוותים במהלך העיבוד.
הפשרה היא מהירות ועלות כלי עבודה. כל אלקטרודה חייבת להיות מותאמת אישית-להתאמה לחלל הרצוי, ואלקטרודות נשחקות במהלך השימוש, ולפעמים דורשות מספר עותקים עבור תכונה אחת. זמני המחזור פועלים לאט יותר מאשר תיל EDM עבור נפחי חומר שווים. אבל עבור חללים עיוורים בפלדה מוקשחת, שקע EDM נשאר האפשרות המעשית היחידה.
| פָּרָמֶטֶר | חוט EDM | Sinker EDM |
|---|---|---|
| סובלנות ברת השגה | +/- 0.002 עד 0.005 מ"מ | +/- 0.005 עד 0.025 מ"מ |
| גימור פני השטח (Ra) | 0.1 עד 0.8 מיקרומטר | 0.4 עד 3.2 מיקרומטר |
| סוגי הגיאומטריה הטובים ביותר | דרך-פרופילים חתוכים, פתחי קיר ישרים-, קווי מתאר | חללים עיוורים, קווי מתאר תלת מימדיים, משטחי יצירת מרקם |
| זמן מחזור טיפוסי | 2 עד 12 שעות לכל פרופיל (תלוי בעובי ובמעברים) | 4 עד 40+ שעות לכל חלל (תלוי בעומק ובמורכבות) |
חיכוך וליטוש לאיכות פני השטח
EDM משאיר שכבת יצוק מחדש אופיינית על משטחים מעובדים, אזור דק של חומר-מוצק מחדש שיכול להיות קשה יותר ושביר יותר מהפלדה האב. עבור חיתוך רכיבים כמו חבטות ופתחי תבנית, שכבה זו בדרך כלל מקובלת או אפילו מועילה. ליצירת משטחים שבהם מתכת מתכת חייבת לזרום בצורה חלקה תחת לחץ, היא זקוקה להסרה.
Lapping משתמש בתרכובות שוחקות עדינות על חפים שטוחים או עם קווי מתאר כדי להסיר חומר ברמת התת -מיקרון, מה שמייצר שטוחות וגימורים משטחים שהשחזה לבדה לא יכולה להתאים להם. זוהי השיטה הסטנדרטית להבאת משטחי התאמה קריטיים של תבנית מתכת לשלמות הגיאומטרית הנדרשת למגע אחיד תחת עומס העיתונות.
ליטוש מתייחס ליצירת משטחים במיוחד. כיצרני מתנות מנוסים בהערת יצרן, ליטוש בכיוון זרימת המתכת מפחית את החיכוך ומסייע לפח מתכת לעבור דרך תחנות משיכה וצורה ללא צריבה. עם זאת, לא כל משטח נהנה מגימור מראה. פלדות איכותיות יותר לשרטט- מתפקדות טוב יותר מול כלי עבודה בעלי מרקם קל, מכיוון שהעמקים המיקרו- שלהן לוכדים חומר סיכה. ההחלטה היכן ללטש והיכן להשאיר מרקם מבוקר על תבנית הטבעה ממתכת תלויה בחומר הספציפי המוטבע ובסוג פעולת הגיבוש בכל תחנה.
יחד, EDM וגימור פני השטח מעניקים ליצרני קוביות שליטה על גיאומטריות ותנאי פני השטח שעיבוד CNC לבדו אינו יכול לספק. תהליכים אלה משלימים את שלב העיצוב של בניית התבנית. אבל גיאומטריה גולמית וגימור פני השטח הם רק חלק ממה שגורם לרכיבי הטבעה לבצע תחת עומסי ייצור. הפלדה עצמה חייבת לעבור טרנספורמציה באמצעות טיפול בחום וציפוי מגן כדי לעמוד בפני מיליוני פגיעות, מחזורי שחיקה ואירועים תרמיים שהטבעת הייצור דורשת.
טיפול בחום וציפוי פני השטח שמאריכים את חיי המות
עיבוד שבבי נותן לרכיב התבנית את צורתו. טיפול בחום נותן לו את התכונות המכניות לשרוד את הייצור. ללא התקשות וטמפרור נאותים, אפילו אגרוף ה-D2 המעובד בצורה המדויקת ביותר יתעוות תחת עומסי הטבעה תוך אלפי כניסות. וללא ציפויים מגנים, בלאי דבק יהרוס את המשטחים היוצרים הרבה לפני שהשחיקה אי פעם הפכה לגורם המגביל. שני שלבי העיבוד הפוסט- הללו, טיפול בחום וציפוי, הם המקום שבו תופסים או מאבדים את אריכות החיים של המות.
רצפי התקשות ואקום
התקשות בוואקום מחממת את פלדת הכלים לטמפרטורת האוסטניטיזציה שלה בתוך תא בלחץ נמוך-, ולאחר מכן מרווה אותה באמצעות גז אינרטי בלחץ גבוה-. סביבת הוואקום מונעת חמצון ושחרור פחמים, ומשמרת את שלמות פני השטח שנוצרה בקפידה במהלך עיבוד הגימור. חלקים יוצאים נקיים ויציבים מבחינה מימדית, עם עיוות מינימלי בהשוואה לשיטות המבוססות על-אווירה.
מחזור מרווה בודד הוא אף פעם לא הסיפור המלא. הטמפרור מגיע לאחר התקשות, בדרך כלל בשניים או שלושה מחזורים בטמפרטורות יורדות בהדרגה. כל מזג הופך אוסטניט שמור למרטנזיט יציב, משחרר את הלחץ הפנימי מהמרווה ומכוון את האיזון הסופי בין קשיות וקשיחות. דילוג על מחזור מזג האוויר מותיר מבנים מיקרוניים לא יציבים שיכולים לעבור ממדי במהלך הייצור, מה שגורם לאובדן סובלנות מתקדם שקשה לאבחן.
טיפול קריוגני דוחף את השינוי הזה עוד יותר. על ידי קירור רכיבים למינוס 300 מעלות פרנהייט בקירוב תוך שימוש בחנקן נוזלי בירידה מבוקרת במשך מספר שעות, עיבוד קריוגני ממיר שאריות אוסטניט שהחיסום סטנדרטי מותיר אחריו. מחקר שפורסם ב-כתב העת הבינלאומי למדעי ההנדסהתיעד שתהליך קריוגני עמוק מבוקר מדעית מייצר עלייה של-חיי שימוש העולה על 200 אחוז במספר יישומי כלים. השינויים ברמת ה-מולקולרית, כולל הפצה משופרת של קרביד והתמרה מרטנסיטית מלאה, מפחיתים את מקדם החיכוך ומשפרים את יציבות הממדים לצמיתות. עבור קוביות הטבעה שצפויות לרוץ מיליוני מחזורים, טיפול קריוגני לאחר טיפול חום קונבנציונלי יכול להכפיל או לשלש את אורך החיים השימושיים של התבנית לפני שיהיה צורך בהשחזה מחדש.
ציפויי PVD ו-CVD המפחיתים בלאי ודרה
טיפול בחום מייעל את החומר בתפזורת. ציפויים מגנים על פני השטח שבו מתרחש למעשה מגע כלי-ל-גליון. השקעת אדים פיזית (PVD) ותצהיר אדים כימי (CVD) מורחות שכבות קרמיות דקות, בדרך כלל בעובי של 2 עד 5 מיקרון, המפחיתות באופן דרמטי את החיכוך ומתנגדות להעברת חומר מהיריעה המוטבעת אל משטחי התבנית.
למה זה משנה? בעת הטבעת נירוסטה, הנטייה של החומר לעבוד-להתקשות ולהתנקות יוצרת הצטברות דבק על משטחי התבנית שפוגעת במהירות באיכות החלק. ניסוי במפעל הביול של חברת פורד,דווח על ידי חוקרים מאוניברסיטת Deakin, מצא כי קוביות מצופות TiCN-הגדילו את חיי התבנית בפקטור של יותר מ-20 בהשוואה למשטחים מלוטשים לא מצופים בעת הטבעה של חומרים-שנוטים לחריף. הציפוי דחה את שלב העברת החומר הקריטי- ללא הגבלת זמן בתוך חלון הבדיקה של 20,000 מחזורים של הניסוי.
כל סוג ציפוי מכוון למנגנון בלאי מסוים:
- TiN (טיטניום ניטריד):הגנת בלאי- כללית עם קשיות סביב 2000-2500 HV. חסכוני- להטבעה של חומרים מעורבים במהירויות ובנפחים מתונים.
- TiCN (טיטניום קרבוניטריד):קשיות גבוהה יותר וחיכוך נמוך יותר מאשר TiN. מצטיין נגד חומרים שוחקים, כולל יישומי הטבעה של מתכת נירוסטה שבהם עבודה-משטחים מוקשחים מאיצים את בלאי הקצוות.
- TiAlN (טיטניום אלומיניום ניטריד):סובל טמפרטורות מעל 800 מעלות צלזיוס על ידי יצירת שכבת תחמוצת אלומיניום מגנה בחום. מתאים להטבעה-במהירות גבוהה ויישומים שבהם פירוק חומר סיכה יוצר טמפרטורות גבוהות של כלי עבודה.
- DLC (יהלום-כמו פחמן):מקדם חיכוך נמוך במיוחד של כ-0.1 עד 0.15, מונע איסוף חומר דבק. הבחירה העיקרית עבור הדפסי הטבעה מאלומיניום וכלי הטבעה מאלומיניום, כאשר התפרצות של אלומיניום מוטבע על משטחי התבנית היא מצב הכשל הדומיננטי ולא בלאי שוחק.
בחירת ציפוי מתחברת ישירות לחומר המוטבע. עבור הטבעת נירוסטה 316, כאשר גם שחיקה וגם הידבקות תוקפים בו-זמנית, TiCN או TiAlN מספקות את הקשיות והאינרטיות הכימית הדרושים כדי להתנגד לחריפה בתחנות היווצרות. עבור הטבעת מתכת אלומיניום, החיכוך הנמוך במיוחד של DLC מונע מהחומר הרך להידבק למשטחי הכלים, שומר על משטחי חלק נקיים ומרווחי תחזוקה ארוכים.השוואות ביצועיםאשר כי הפחתת החיכוך של DLC מורידה מאוד את התנגדות החיתוך ומונעת הידבקות שבבים בעת עיבוד שבבי או יצירת מתכות רכות כמו אלומיניום ונחושת.
ההשפעה המורכבת של החלטות אלה היא משמעותית. תבנית שנבנתה מדרגת פלדת הכלי הנכונה, מוקשחת כראוי בוואקום- בטיפול קריוגני ומצופה בשכבת הקרמיקה הנכונה יכולה לפעול פי 3 עד 5 יותר מאשר אחת שבה כל שלב בודד נפגע. מכפיל זה מתורגם ישירות לפחות הפסקות ייצור, עלות נמוכה יותר לכל פגיעה ואיכות חלק חותמת עקבית יותר לאורך כל חיי התבנית. אבל לכימות ביצועים אלה נדרשת מדידה קפדנית בכל שלב, מבדיקת הממדים הראשונה לאחר טיפול בחום ועד לבדיקה הסופית של חלקים המוטבעים-.
בקרת איכות מחיתוך ראשון ועד הטבעת ניסיון
ניתן לעבד תבנית מפלדת כלי פרימיום, לטפל בחום-ללא רבב ולצפות בשכבת הקרמיקה האידיאלית, אך עדיין להיכשל בייצור אם אף אחד לא אימת מידות בין השלבים. בקרת איכות בהטבעה מדויקת אינה נקודת ביקורת סופית. זוהי סדרה של שערים המוטבעים לאורך כל רצף הייצור, כל אחד מאשר שהרכיב מוכן להתקדם. דלג על שער ואתה מסתכן ביצירת שגיאה מוקדמת בכל פעולה שלאחר מכן עד שהוא יופיע כחלקי גרוטאות על רצפת העיתונות.
בדיקת CMM ואימות חספוס פני השטח
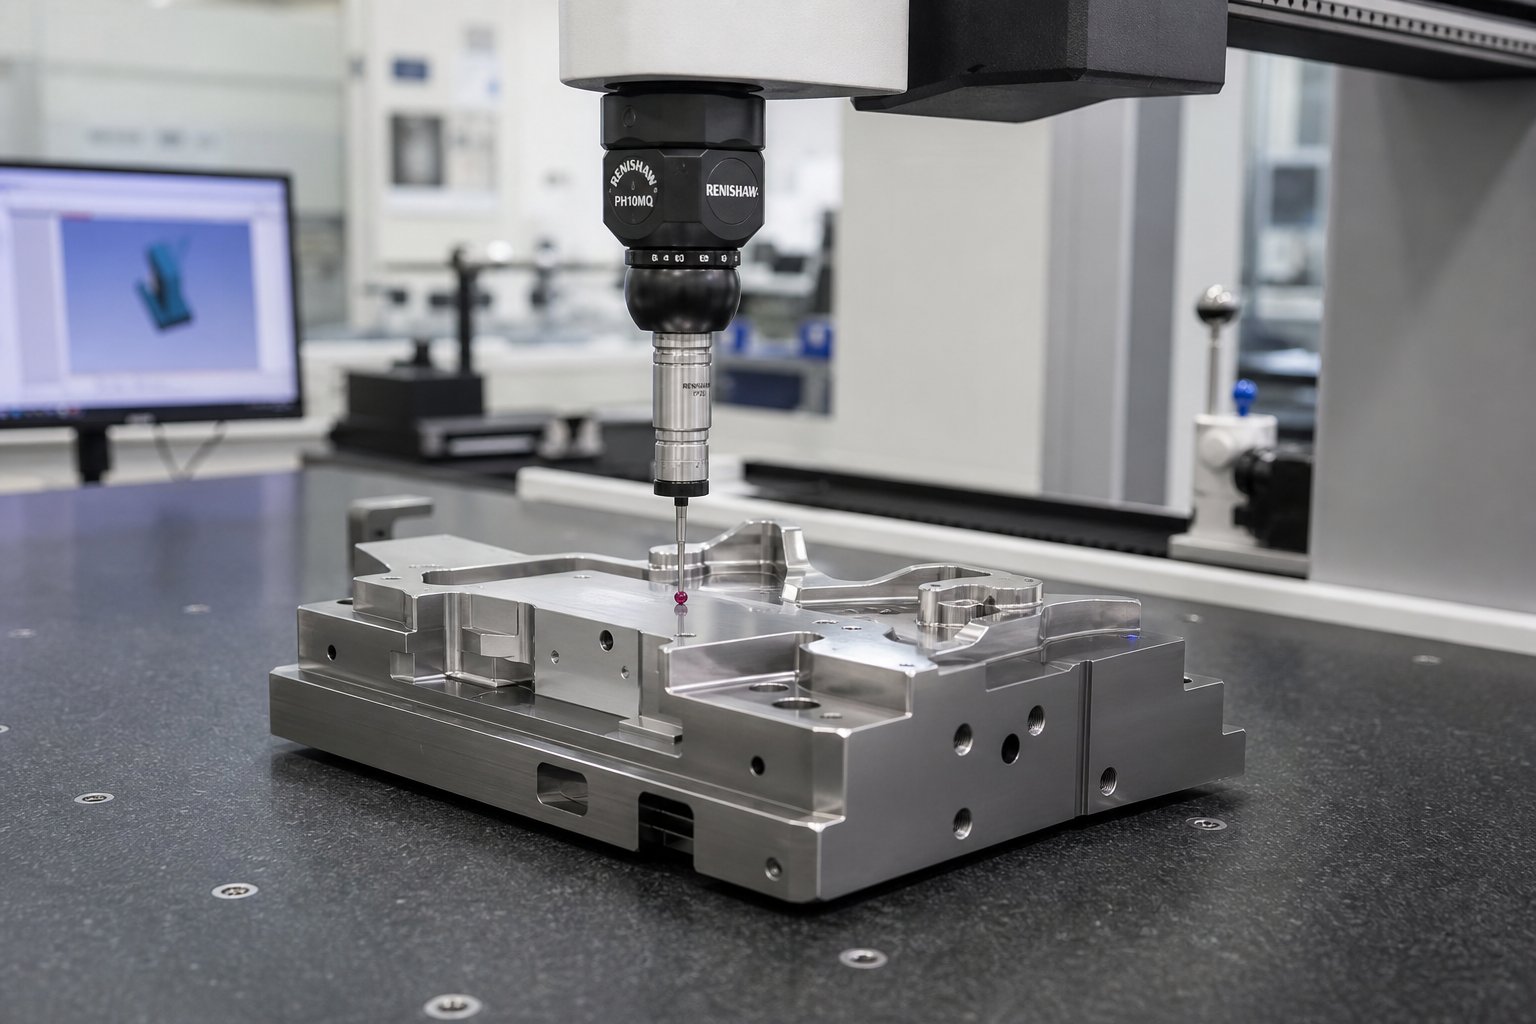
מכונות מדידת קואורדינטות יושבות במרכז אימות הממדים עבור הטבעת רכיבי תבנית. בדיקה CMM נוגעת או סורקת מאפיינים קריטיים, לוכדת נתוני קואורדינטות XYZ ומשווה אותם מול מודל ה-CAD התלת-ממדי. עבור הוספת קוביות, אגרוף ובלוקי חלל, ה-CMM בודק את דיוק המיקום של חורים, התאמה של פרופיל של משטחים מעוצבים, ויחסים גיאומטריים כמו שטוחות, מקבילות וניצב שקובעים כיצד חלקים מתאימים זה לזה במהלך ההרכבה.
מתי המדידות האלה מתרחשות? לא רק בסוף. בדיקות- בתהליך לאחר עיבוד גס מאשרות שנותר מספיק מלאי בכל המשטחים הקריטיים לפני הפגת מתח וגימור חצי-. לאחר טיפול בחום, בדיקת CMM מחדש-מאודת כמה תנועת מימד התרחשה במהלך ההתקשות, מה שאומר למתקן הגימור בדיוק כמה חומר להסיר והיכן. בדיקת טחינה לאחר-סיום- יוצרת את דוח ההתאמה הסופי שמשחרר כל רכיב להרכבה. כפי שמפרטים את הכלי הדיוק של Moeller, יצרני כלי עבודה מדויקים מחזיקים בסובלנות עד 0.0002 אינץ', תוך שימוש בהתקני CMM לצד משווים אופטיים ומערכות מדידת פרופילים כדי לאמת התאמה בכל שלב.
מדידת חספוס פני השטח משלימה נתונים ממדיים. פרופילומטר עוקב אחר המשטח המעובד או המלוטש ומדווח על ערכי Ra (חספוס ממוצע אריתמטי) ו-Rz (שיא ממוצע-ל-גובה העמק). למה זה משנה לתהליך הטבעת המתכת? מכיוון שגימור פני השטח ביצירת פלדות שולט בחיכוך, זרימת החומר ושחרור חלקים. אגרוף יוצר שצוין ב-Ra 0.2 מיקרומטר שמודד למעשה Ra 0.8 יפיק חלקים עם סימני גרירה גלויים ועובי דופן לא עקבי. אימות חספוס פני השטח לפני ההרכבה מונע מבעיות איכות אלו במורד הזרם להגיע אי פעם לעיתונות.
בדיקת קשיות מהווה שער קריטי נוסף, במיוחד לאחר טיפול בחום. מדידות קשיות Rockwell במספר מיקומים בכל רכיב מאשרות טרנספורמציה אחידה. אגרוף שקורא 60 HRC בפנים אך 56 HRC בבסיסו מצביע על התקשות לא מלאה, פוטנציאלית כתוצאה מזמן השרייה לא מספיק או חוסר עקביות. פרוטוקולי בדיקה בתעשייה מציינים שערכי קשיות חייבים ליפול בטווח מוגדר מכיוון שקשיות נמוכה מדי מובילה לבלאי מהיר, בעוד ש-קשיות גבוהה מדי יוצרת שבירות וסיכון לשבר בעומסי הטבעה.
בדיקות התאמה פונקציונלית משלימות את האימות-לפני ההרכבה. רכיבי התאמה, כגון אגרוף ופתח התבנית המתאים לו, מורכבים פיזית על ספסל כדי לאמת את יחסי המרווח, התאמות הזזה על אלמנטים מובילים ותנאי הפרעה בפרטי התאמה-. משווים אופטיים מכסים פרופילי רכיבים מוגדלים כנגד הגיאומטריה העיצובית כדי לתפוס סטיות עדינות שחיטוט נקודת CMM עלול לפספס. בדיקות התאמה אלו מאשרות שרכיבים בודדים יתפקדו כמערכת מתואמת ברגע שיוכנסו למערכת הקוביות.
ריצות ניסיון ומדידה-ראשונה של חלק מאמר
בדיקת הרכבה מאשרת שהקוביה נראית נכונה. החתמת ניסיון מוכיחה שזה עובד. התבנית המושלמת מותקנת במכבש, חומר רצועה מוזן, והחלקים הראשונים יורדים מהכלי. זה הרגע שמאשר כל החלטה במעלה הזרם, מגיאומטריית CAD דרך עיבוד שבבי וטיפול בחום. ניסוי מוצלח מייצר חלקי הטבעת מתכת העומדים במידות ההדפסה, מציגים קצוות נקיים ונוצרים ללא סדקים, קמטים או קפיצה מוגזמת.
ריצות ניסיון עוקבות אחר פרוטוקול מובנה. התבנית נקבעת בגובה הסגירה המחושב, מוזנת במהירות מבוקרת, ומופעלת בתחילה בטונאז' מופחת בזמן שהמפעילים צופים בהתקדמות הרצועה, מקשיבים לרעש חריג ובודקים את החלקים הראשונים חזותית. יציבות הזנת הרצועה, מעורבות הטייס ותפקוד החשפן מנוטרים כולם בזמן אמת. אם הקובייה היא מסוג פרוגרסיבי, העבודה של כל תחנה מוערכת באופן עצמאי על ידי בחינת חלקים שהושלמו חלקית בתחנות ביניים לפני חתך ההפרדה הסופי.
בדיקת-מאמר ראשון מודדת ניסוי-חלקים המוטבעים על פי השרטוט ההנדסי באמצעות אותו ציוד CMM שאימת את רכיבי התבנית עצמם. כל ממד קריטי, תוספי GD&T ומפרט משטח מתועד. הדוח המתקבל או מאשר התאמה או מזהה סטיות הדורשות התאמת תבנית. התאמות נפוצות כוללות תחנות צורה של שימינג לתיקון קפיצה זוויתית,-ליטוש מחדש של משטחים שמראים סימני גרירה, או התאמת אגרוף-ל-מרווח בתחנות המייצרות כתמים מוגזמים. כפי שמדגישים מומחי ניסוי מתים, בדיקה יסודית-ראשונה של מאמר מספקת דוחות מדידה מפורטים, דגימות ניסוי פיזיות ותיעוד המאשר שהתבנית{10}}מוכנה לייצור לפני המשלוח.
כל חלק מתכת מוטבע שיוצא ממכבש ייצור יורש את האיכות המובנית בתבנית שלו. החתמת משפט היא המקום שבו מוכחת הירושה הזו. תבנית שעוברת בדיקה-ראשונה של מאמר עם כל הממדים בסובלנות וכל המשטחים נקיים מפגמים מייצגת כלי עבודה מאומתים, המוכנים לייצור חלקי מתכת מוטבעים באופן עקבי לאורך מאות אלפי או מיליוני מחזורים.
רצף שער הבדיקה המלא, מהשבב הראשון ועד לכלי הייצור המאושר, עוקב אחר ההתקדמות הזו:
- בדיקות מימד- בתהליך לאחר עיבוד גס וסיום-למחצה כדי לאמת את כמות המלאי
- אימות קשיות-אחרי-טיפול בחום ומדידה מחדש- של CMM לתנועת מימד
- דוח CMM סופי לאחר סיום השחזה וטחינה קשה מאשרים את כל התכונות בתוך סובלנות
- בדיקת התאמת הרכבה של רכיבי התאמה, אימות מרווח והשוואת פרופילים אופטיים
- חותמת ניסיון במכבש-מקביל לייצור עם פרמטרים מבוקרים
- בדיקת מאמר-ראשונה מדידת חלקים מוטבעים מול הדפסות הנדסיות עם דיווח ממדים מלאים
כל שער חייב לעבור לפני תחילת העבודה. דיסציפלינה זו מונעת את כשל האיכות היקר ביותר בייצור קוביות: גילוי בעיה לאחר שהושלמו כל הפעולות במורד הזרם על רכיב פגום.
יצרנים המכסים את מחזור החיים המלא הזה תחת קורת גג אחת, מהערכת היתכנות וסימולציית CAE דרך עיבוד שבבי מדויק, ריצות ניסוי ובדיקת CMM, מבטלים את פערי התקשורת הנוצרים כאשר האחריות מתפצלת בין מספר ספקים.תהליך חותמת ההחתמה של YICHENמדגימה את הגישה המשולבת הזו, ומאמתת קוביות לאורך כל שלב המתואר כאן כך שמהנדסי כלים ומנהלי מקורות יקבלו כלי ייצור-מוכנים המגובה בנתוני בדיקה מתועדים בכל שער. עבור צוותים העוברים ממחקר לפיתוח הצעה פעילה של הצעת מחיר, שיתוף פעולה עם-ספק מקור יחיד המחזיק בכל שרשרת ה-QC מפחית סיכונים ודוחס את קווי הזמן באופן משמעותי.
בדיקה ואימות סוגרים את לולאת הייצור, אבל המדד האמיתי לתבנית הטבעה הוא כיצד כל ההחלטות הבודדות הללו, מגיאומטריית CAD דרך בחירת חומר, רצף עיבוד, טיפול בחום ואימות איכות, מתחברים לביצועי ייצור-לטווח ארוך.
מאחד את הכל מהיתכנות להפקה
עברת כעת על כל שלב של ייצור מתכת הטבעה: עיצוב וסימולציה דיגיטלית, בחירת חומרים, עיבוד CNC, עיבוד EDM, טיפול בחום, ציפוי ואימות איכות. כל חלק כיסה תהליך מבודד. למעשה, השלבים הללו אינם פועלים באופן עצמאי. הם מורכבים. החלטה עיצובית ב-CAD מובילה קדימה דרך בחירת חומר, אסטרטגיית עיבוד שבבי, ובסופו של דבר לאיכות החלק המוטבע שהדפוס שלך מייצר במלוא המהירות. הבנת איך ההרכב הזה עובד הוא מה שמפריד בין קוביית הטבעה שמספקת 500,000 כניסות אמינות לזו שמתדרדרת לאחר 10,000.
איך כל החלטת ייצור מתחברת לביצועי המות
חשבו על תהליך הקוביות כעל שרשרת של מכפילים ולא על רצף של תוספות. בחירה בדרגת פלדת כלי מתאים אינה רק מוסיפה עמידות. זה מכפיל את התועלת של כל צעד במורד הזרם. התקשות-בוואקום של תוספת D2 שנבחרה היטב מניבה תוצאות טובות יותר מאשר בוואקום-התקשות בדרגה שולית. מריחת ציפוי TiCN על משטח מחומם ומלוטש כהלכה מספקת את פוטנציאל הפחתת החיכוך המלא שלו-. יש למרוח את אותו ציפוי על משטח עם לחץ שיורי ממחזורי חיסום שדילגתם עליו, והוא מתנתק תוך אלפי תנועות.
אותו היגיון עובד הפוך. קיצור דרך בכל שלב מחלק את הביצועים של כל מה שאחריו. סימולציית CAE ממהרת והחמצה של חיזוי קפיצה חוזרת פירושה שגיאומטריית הקוביות שגויה עוד לפני תחילת העיבוד. תחת-ציון פלדת כלי ליישום נירוסטה פירושו שציפויים נלחמים בקרב אבוד נגד דפורמציה של המצע מתחתיהם. דילוג על הפגת מתחים לפני טיפול בחום מביא עיוות שגימור השחזה אינו יכול להתאושש במלואו. כל פשרה גורע מהחיים, איכות החלקים ומזמן הפעילות של הייצור.
מה בעצם מפריד בין קובייה שכוללת 100,000+ מכות לבין אחת שנכשלת מוקדם? בדרך כלל לא טעות קטסטרופלית אחת, אלא הצטברות של החלטות שוליות:
- קיצורי דרך לעיצוב:סימולציה לא מספקת מובילה לתיקוני ניסוי-ו-שגיאות בפלדה מוקשה, להחלשת רכיבים באמצעות שינויים חוזרים
- פשרות חומריות:בחירה ב-A2 שבו יש צורך ב-D2 או קרביד חוסכת עלות מקדימה אך מכפילה את תדירות השחזה מחדש וזמני השבתה של לחיצות
- הפרות של רצף עיבוד:גימור לפני הפגת מתח נאותה מציג אי יציבות מימדית שמחמירה תחת עומסי לחיצה מחזוריים
- פערי טיפול בחום:החמצת מחזור מזג או דילוג על טיפול קריוגני מותיר אוסטניט שמור שמשתנה באופן בלתי צפוי במהלך הייצור, מה שגורם לסחף מתקדם של סובלנות
- ביטול הבדיקה:שחרור רכיבים מבלי לאמת את מימדי-החום-אחרי הטיפול פירושה הרכבת תבנית מחלקים שאולי כבר יצאו מהמפרט
תהליך ייצור הטבעת המתכת מתגמל משמעת בכל שער. עלות וציפיות ציר הזמן מתרחבות בהתאם. קוביית ניקוי- אחת פשוטה עשויה לדרוש 4 עד 6 שבועות ו-$5,000 עד $15,000 בהשקעת כלי עבודה. קובייה פרוגרסיבית מתונה עם 8 עד 12 תחנות דורשת בדרך כלל 8 עד 12 שבועות ו-$25,000 עד $60,000. מתנות פרוגרסיביות או העברה לרכב מורכבות עם סובלנות הדוקה, תחנות גיבוש מרובות ודרישות חיי נפח גבוהות-יכולות לעלות על 16 שבועות ועלות כלי עבודה של $100,000. טווחים אלה משקפים לא רק שעות עיבוד, אלא את מאמץ ההנדסה, הסימולציה, הבדיקה והניסוי המצטבר שמאמתים כל כלי לחיי הייצור המיועדים לו.
כל שלב ביצירת תבנית הטבעה, מגיאומטריית CAD ועד ציפוי סופי, הוא החלטה שמוסיפה או מפחיתה מחיי התבנית, איכות החלק ויעילות הייצור. אין בחירות ניטרליות בתהליך בניית הקוביות וההטבעה.
מעבר ממחקר להצעת בקשה-פתרון מוכן
אם קראת עד כאן, סביר להניח שאתה נכנס לאחת משתי קטגוריות. או שאתה בונה ידע פנימי כדי להעריך ספקים בצורה אפקטיבית יותר, או שאתה ניגש באופן פעיל להצעת בקשה עבור תבנית הטבעת מתכת מותאמת אישית ורוצה להבין אילו שאלות לשאול ואילו יכולות לאמת. שני הנתיבים נהנים מאותו עיקרון: תהליך ייצור ההחתמה עובד בצורה הטובה ביותר כאשר שותף יחיד מחזיק את השרשרת המלאה מהיתכנות ועד כלי ייצור מאומתים.
מקורות מפוצלים, שבו עיצוב מתרחש בפירמה אחת, עיבוד באחרת וניסיון בשלישי, מציג סיכון מסירה בכל מעבר. הכוונה המימדית הולכת לאיבוד בין קבצי CAD ומפעילי מכונה. מפרטי טיפול בחום הופכים לפשוטים מטעמי נוחות. תוצאות הניסוי אינן מחזירות ביעילות לתיקוני עיצוב. כלי ההדפסה וההטבעה המתפקדים בצורה הטובה ביותר בריצות ייצור ארוכות מגיעים כמעט תמיד מתוכנות משולבות שבהן כל שלב מודיע לבא ללא פערי תקשורת.
למנהלי מקורות ומהנדסי כלים המוכנים לעבור ממחקר להצעת מחיר פעילה, חפשו שותף שהיכולות שלו משתרעות על כל מחזור החיים המכוסה במאמר זה: הערכת היתכנות, סימולציית CAE לעיצוב וקפיצה, עיבוד CNC מדויק ו-EDM, טיפול בחום מבוקר, הטבעת ניסיון בייצור-תנאים ייצוגיים-ו-CMM{2}תחילה{1}תועדה{1}פתרונות החתמה מותאמים אישית של YICHENמכסים בדיוק את ההיקף הזה, ומספקים משאב חותמת מתכת-לקצה- עבור צוותים שזקוקים לכלי עבודה מאומתים המוכנים לבקשת הצעת מחיר-, מגובה בנתוני איכות מתועדים בכל שער ייצור.
הידע במאמר זה נותן לך את אוצר המילים והמסגרת כדי להעריך באופן ביקורתי את התהליך של כל ספק. כעת אתה מבין מדוע שלבים מסוימים עולים מה שהם עושים, מדוע קווי זמן נמתחים בספי מורכבות מסוימים, ומדוע הצעת המחיר הזולה ביותר מספקת לעתים רחוקות את העלות הנמוכה ביותר לכל פגיעה לאורך כל חיי הייצור של הקובייה. הבנה זו היא הבסיס לקבלת החלטות מקורות מושכלות בכל שיחת רכש וחותמת.
שאלות נפוצות על הכנת מתכת הטבעת מתכת
1. כמה זמן לוקח לייצור הטבעת מתכת למות?
קווי זמן תלויים במורכבות. קוביית ניקוי- פשוטה של תחנה אחת דורשת בדרך כלל 4 עד 6 שבועות. קובייה פרוגרסיבית מתונה עם 8 עד 12 תחנות נמשכת 8 עד 12 שבועות. מתנות פרוגרסיביות או העברה לרכב מורכבות עם סובלנות הדוקה ותחנות יצירה מרובות יכולות לחרוג מ-16 שבועות. קווי זמן אלו כוללים שלבי הנדסה, סימולציה, עיבוד שבבי, טיפול בחום ואימות ניסוי.
2. באילו חומרים משתמשים לייצור קוביות הטבעה?
מתכות הטבעה בנויות בעיקר מדרגות פלדת כלי שנבחרו על סמך הגיליון המוטבע. האפשרויות הנפוצות כוללות D2 לעמידות בפני שחיקה שוחקת, A2 עבור קשיחות וקשיחות מאוזנת, S7 עבור יישומים כבדים-, M2 לעומסי דחיסה גבוהים, ותוספות טונגסטן קרביד עבור ריצות-גבוהות- במיוחד או חומרים שוחקים במיוחד כמו נירוסטה. כל כיתה תופסת מיקום אחר בספקטרום הקשיחות-.
3. מה ההבדל בין קובייה פרוגרסיבית לקוביית העברה?
תבניות פרוגרסיביות שומרות על חלקים מחוברים לרצועת מנשא כשהיא מתקדמת דרך תחנות מרובות עם כל מהלך לחיצה, מה שהופך אותם לאידיאליים עבור רכיבים קטנים יותר,-בנפח גדול כמו מחברים וסוגריים. תבניות העברה חותכות את החסר בתחנה הראשונה ומעבירים אותם באופן מכני בין תחנות עצמאיות באמצעות תפסנים. תבניות העברה מתאימות לחלקים גדולים, לקונכיות-לעומק ולגיאומטריות שאינן יכולות להישאר מחוברות לרצועה במהלך העיצוב, כגון לוחות גוף לרכב.
4. כיצד טיפול בחום משפיע על ביצועי חותמת הטבעה?
טיפול בחום הופך את פלדת הכלים ממצב שניתן לעיבוד לכלי עבודה מוקשה המסוגל לעמוד במיליוני מחזורי לחיצה. התקשות ואקום ואחריה מחזורי חיסום מרובים יוצרת מבנה מרטנסיטי יציב. הוספת טיפול קריוגני יכולה להגדיל את חיי המוות בלמעלה מ-200 אחוז על ידי המרת אוסטניט שנשמר ושיפור התפלגות הקרביד. ללא טיפול חום מתאים, אפילו רכיבים מעובדים במדויק יתעוותו או יישחקו במהירות תחת עומסי הטבעה בייצור.
5. מי יכול לייצר תבנית הטבעה שלמה מהתכנון ועד לאימות הייצור?
יצרני מתלים משולבים שבבעלותם את שרשרת התהליך המלאה, מהערכת היתכנות וסימולציית CAE דרך עיבוד CNC, EDM, טיפול בחום, הטבעת ניסוי ובדיקת CMM, מספקים את התוצאות האמינות ביותר. YICHEN מציעה יכולת קצה-ל--זו עבור פתרונות חותמות מותאמים אישית, ומספקת אימות איכות מתועד בכל שער ייצור כך שמנהלי מקורות ומהנדסי כלי עבודה יקבלו כלי עבודה מוכנים-לייצור ללא סיכוני מסירה בין ספקים מרובים.


