


הבנת מתכת הטבעת מתכת ותפקידם בייצור
כאשר אתה מקור רכיב מוטבע, הכלים מאחוריו קובעים הכל: דיוק ממדים, גימור פני השטח, זמן מחזור ועלות-לחלק. עם זאת, קונים רבים מתייחסים לבחירת המות כאל תיבת סימון רכש ולא כהחלטה אסטרטגית. היצרן שתבחר מעצב את מציאות הייצור שלך לשנים הבאות.
מה הם מתכת הטבעת מתכת ולמה הם חשובים
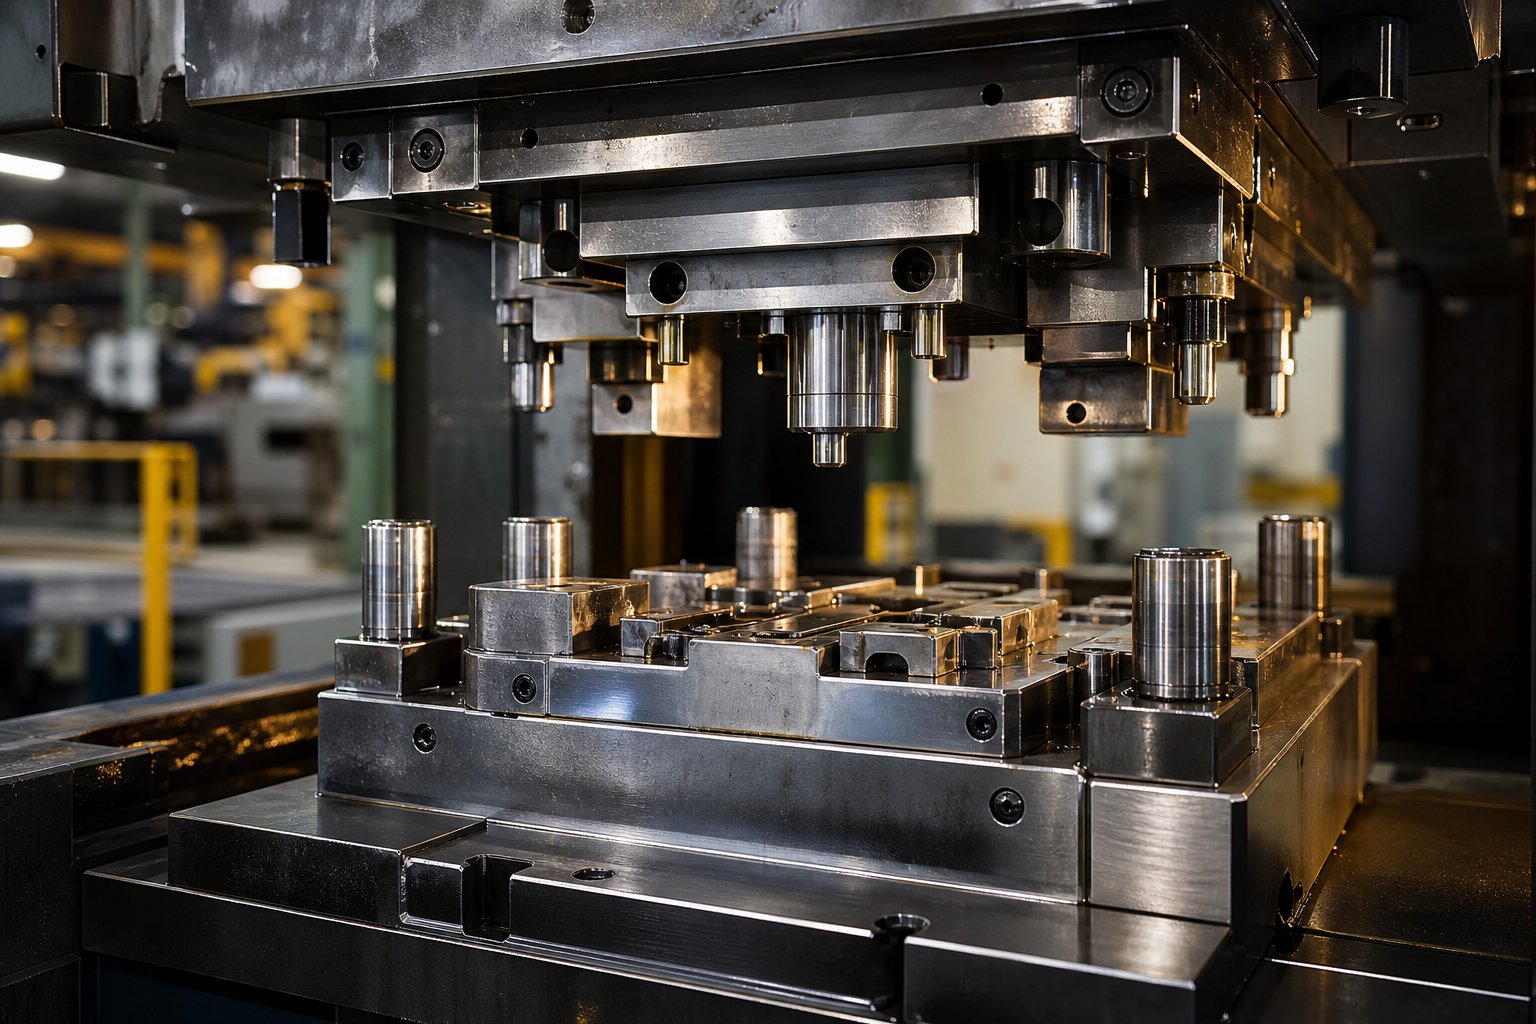
תבנית הטבעה ממתכת היא כלי מהונדס-בדיוק שחותך, מכופף או יוצר מתכת שטוחה לרכיב מוגמר תוך שימוש בכוח המופעל על ידי מכבש הטבעה.
הגדרה יחידה זו עונה על שאלה שרבים מהנדסים נתקלים בהם בתחילת הקריירה שלהם:מה שמת בייצור? במילים פשוטות, תבנית הטבעה היא מכלול מותאם-של חלקי פלדת כלי מוקשחים המורכבים בתוך מכבש. החצי העליון (אגרוף) והחצי התחתון (גוש מות) פועלים יחד כדי לגזור או לעוות מתכת בכל מהלך לחיצה. מכבשים ומכבשי הטבעה יכולים להסתובב מאות פעמים בדקה, לייצר חלקים זהים על פני מיליוני חזרות.
הדיוק של התבנית שולט ישירות על הדיוק של כל חלק שהוא מייצר. תבנית-בנויה היטב מחזיקה סובלנות הדוקה לאורך ריצות ארוכות, ממזערת גרוטאות ושומרת על הלחץ שלך פועל ללא השבתה לא מתוכננת. אחד בנוי בצורה גרועה גורם לקוצים, להיסחפות ממדים ולעצירות תחזוקה תכופות שמתגלגלות לתאריכי אספקה שהוחמצו.
מי צריך יצרן קוביות הטבעה
אם אתם מנהלי מקורות שמעריכים ספקים, מהנדס כלי עבודה המציין קוביות חדשות, או מעצב מוצר שמתכונן לייצור בכמות גדולה, הבחירה שלכם ביצרני מות הטבעת מתכת קובעת את התקרה על מה שקו הייצור שלכם יכול להשיג. ההחלטה כוללת יותר מאשר השוואת ציטוטים. זה מצריך הבנה של סוגי קוביות, חומרים, תהליכים הנדסיים ויכולות חנות מספיק טוב כדי לשאול את השאלות הנכונות.
מדריך זה בונה את המסגרת הזו צעד אחר צעד. תלמדו כיצד מתכות שונות להטבעה משרתות יישומים שונים, אילו פרטי בנייה משפיעים על אורך החיים, ואילו יכולות מפרידות בין חנות מוסמכת לשותף אמיתי. המטרה היא פשוטה: לתת לך מספיק הארקה טכנית כדי להעריך כל יצרן חותלות בביטחון ולהנפיק הצעת מחיר שתקנה לך את הכלי הנכון, לא רק את הזול ביותר.
סוגי הדפסי הטבעה ומתי להשתמש בכל אחד מהם
הידיעה שאיכות המוות חשובה היא דבר אחד. לדעת איזה סוג של קובייה הפרויקט שלך באמת דורש הוא מה שמפריד בין שיחת RFQ פרודוקטיבית לשיחה מתסכלת. סוגי הדפסי הטבעה הזמינים כל אחד פותרים בעיות ייצור שונות, ובחירה לא נכונה מובילה להוצאה יתרה על כלי עבודה או ביצועים נמוכים בזמן המחזור.
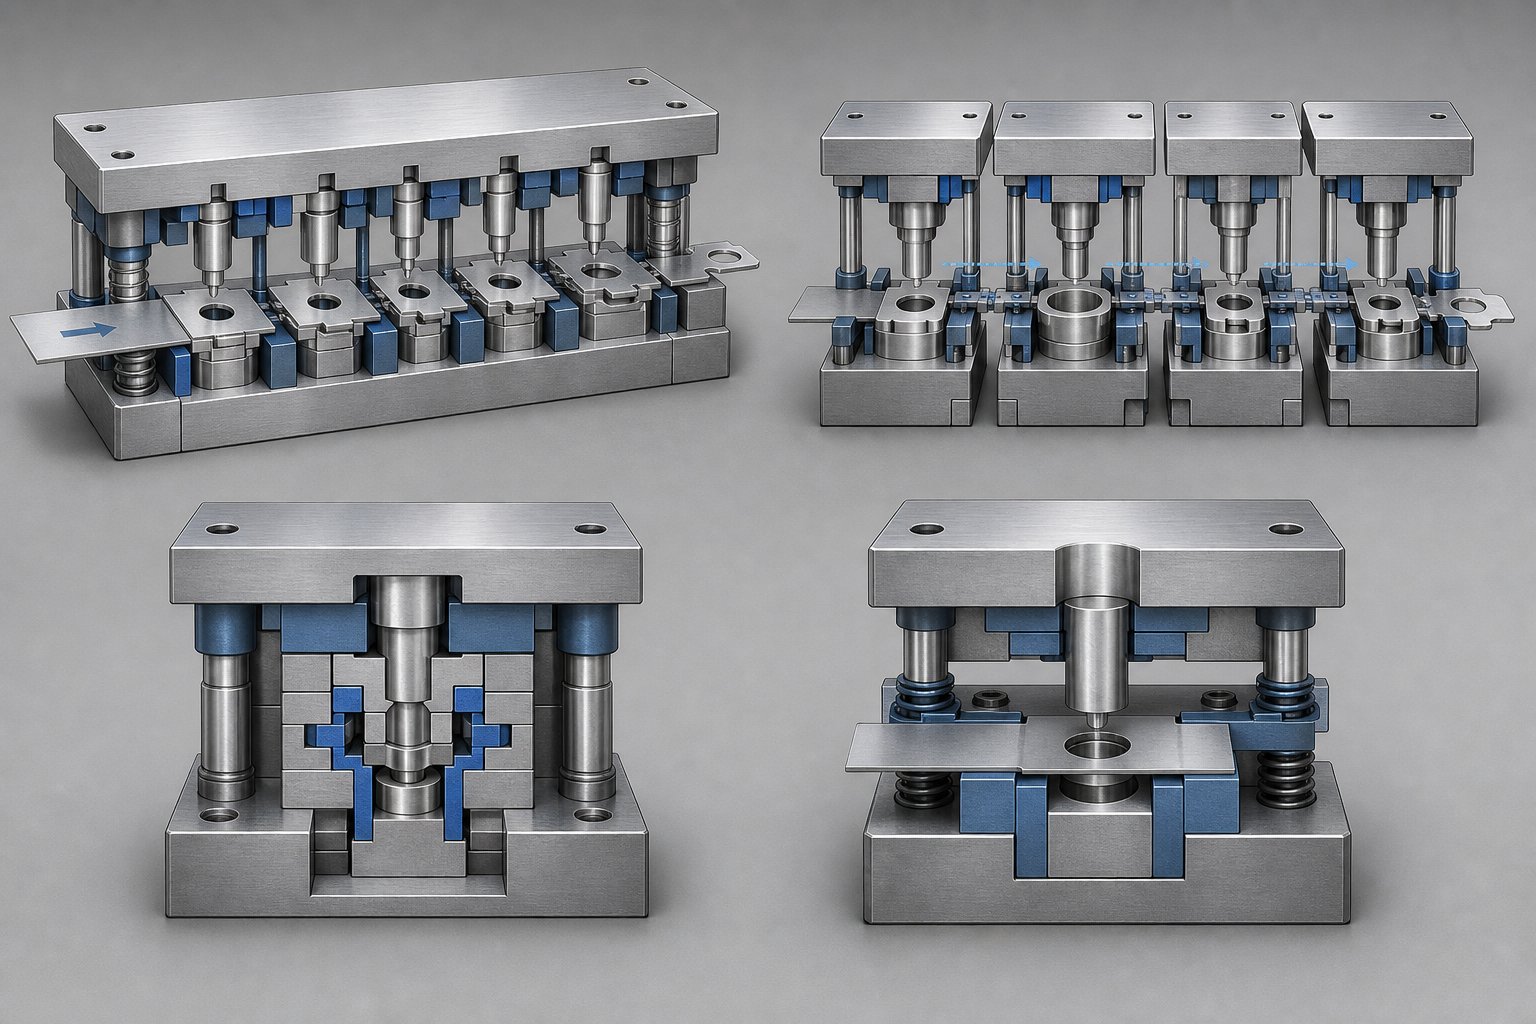
ארבע קטגוריות ראשוניות מכסות כמעט כליישום הטבעת מתכת: פרוגרסיבי, העברה, מורכב ו-שלב אחד. כל אחד מאזן מהירות, מורכבות ועלות בצורה שונה. הבנת איך הם פועלים עוזרת לך לדבר באותה שפה כמו בונה התבנית שלך ולהעביר דרישות ללא עמימות.
Progressive Dies לריצות-בנפח גבוה
דמיינו סליל מתכת הזנה ברציפות דרך סדרה של תחנות בתוך סט קוביות יחיד. בכל תחנה מתרחשת פעולה שונה-ניקוב, כיפוף, טבעה, חיתוך-עד שחלק מוגמר נפרד בשלב הסופי. זה מת פרוגרסיבי בפעולה.
יצרני מתנות פרוגרסיביים בונים את הכלים האלה למהירות. תבנית פרוגרסיבית-מעוצבת היטב יכולה להסתובב במהירות של 200 עד 1,500 פעימות לדקה, לייצר חלקים מורכבים עם טיפול מינימלי בחומר. ההחלפה-? עלות כלי עבודה גבוהים מראש וגמישות מוגבלת לשינויי עיצוב לאחר שהכלי מתקשה. עבור הדפסי הטבעה לרכב ורכיבי אלקטרוניקה לצרכן-בנפח גדול, כלי עבודה פרוגרסיביים מספקים את העלות הנמוכה ביותר לכל- חלק על פני ריצות ייצור ארוכות.
תבניות העברה ומתחם עבור גיאומטריות מורכבות
כאשר חלקים גדולים מדי או מורכבים מבחינה גיאומטרית עבור רצועה פרוגרסיבית, קוביות העברה נכנסות פנימה. ריק נחתך תחילה, ולאחר מכן מועבר באופן מכני בין תחנות עצמאיות שבהן פעולות יצירה, ציור וחיתוך מתרחשות ברצף. ספקי חותמות העברת קוביות משרתות בדרך כלל תעשיות שמייצרות שרטוטים עמוקים יותר או רכיבים מבניים גדולים יותר-תחשבו על סוגריים לרכב, בתי מכשיר או לוחות מארזים.
מתות מורכבות נוקטות גישה אחרת. הם מבצעים מספר פעולות חיתוך וגיבוש במכת לחיצה אחת בתחנה אחת. זה הופך אותם לדייקים במיוחד עבור חלקים שטוחים הדורשים יישור ממדי הדוק, כמו דסקיות, למינציות חשמליות או שיבולים. המגבלה היא עומק: חותמות מורכבות מטפלות היטב בגיאומטריות של מישור אחד- אך אינן יכולות לנהל כיפוף רב צירים או צורה עמוקה.
מתים-בשלב עבור נפח- נמוך או אב טיפוס
קוביית-שלב בודדת מבצעת פעולה אחת לכל מהלך-כיפוף אחד, ניקוב אחד, ריק אחד. הכלי פשוט, זול ומהיר לבנייה. עבור יצירת אב טיפוס, ריצות פיילוט או ייצור בנפח-נמוך שבהם צפויות חזרות עיצוביות, מתבניות הטבעה-בשלב יחיד מציעות את הגמישות שמכשירים מתקדמים או העברה אינם יכולים. אתה מחליף את מהירות המחזור עבור הסתגלות.
חנויות רבות משתמשות במות-שלב בודד במהלך האימות לפני התחייבות לכלי פרוגרסיבי מלא, ומפחיתה את הסיכון אם עיצוב החלק ישתנה במהלך הפיתוח.
| סוג המות | האפליקציה הטובה ביותר | התאמת נפח | רמת מורכבות | עלות כלי עבודה יחסית |
|---|---|---|---|---|
| פּרוֹגרֵסִיבִי | ייצור-במהירות גבוהה של חלקים מרובי-תכונות (רכיבי חותמת לרכב, מחברים, סוגריים) | נפח גבוה (100K+ חלקים) | בינוני עד גבוה | גָבוֹהַ |
| לְהַעֲבִיר | חלקים גדולים או עמוקים-שדורשים שלבי גיבוש מרובים | נפח בינוני עד גבוה | גָבוֹהַ | גָבוֹהַ |
| תִרכּוֹבֶת | חלקים שטוחים ומדויקים הזקוקים למספר חיתוכים במכה אחת (למינציות, דסקיות) | נפח נמוך עד בינוני | נמוך עד בינוני | בֵּינוֹנִי |
| יחיד-שלב | אבות טיפוס, ריצות פיילוט, פעולות פשוטות (עיקול אחד או פירס אחד) | ווליום נמוך | נָמוּך | נָמוּך |
כאשר אתה פונה ליצרן עם הבנה ברורה איזה סוג תבנית מתאים לגיאומטריית החלק, הנפח והתקציב שלך, אתה מבטל מקור נפוץ לתקשורת שגויה. אתה גם מקל על ההערכה אם היכולות של חנות תואמות את הצרכים שלך בפועל-שאלה שתלויה במידה רבה בחומרים ובשיטות הבנייה שמאחורי הכלים עצמם.
חומרים ובנייה שמשפיעים על אריכות ימים
סוג הקובייה מביא לך את התהליך הנכון. החומר שבתוך התבנית קובע כמה זמן הוא מחזיק מעמד, כמה ביצועים עקביים הוא ואיך נראית עלות הבעלות הכוללת שלך על פני מאות אלפי-או מיליוני-מקרים. שני מתנות הטבעה מפלדה בעיצוב זהה הבנויות מפלדות כלים שונות יכולות לספק חיי שירות שונים בתכלית, ורוב הקונים אף פעם לא חושבים לשאול מדוע.
בחירת פלדת הטבעה היא פעולת איזון בין שלושה מאפיינים מתחרים: קשיות, קשיחות ועמידות בפני שחיקה. תדחף אחד רחוק מדי ואתה מתפשר על האחרים. תבנית מתכת שנבנתה עבור תוכנית רכב של 5-מיליון פעימות דורשת אסטרטגיית חומר שונה לחלוטין מזו שמפעילה 20,000 הטבעות אלומיניום עבור תושבת אב-טיפוס למכשיר.
ציוני פלדת כלים ומאפייני הביצועים שלהם
רוב מערכות הטבעה ממתכת מסתמכות על קומץ דרגות פלדת כלי מוכחות. כל אחד מהם תופס מקום אחר בספקטרום הקשיחות-לעומת-הקשיחות, והידיעה היכן הם יושבים עוזרת לך להעריך אם היצרן מציין את החומר המתאים ליישום שלך.
- D2 (High-Carbon, High-Chromium):המומחה ל-התנגדות לבלאי. עם תכולת פחמן בסביבות 1.4-1.6% וכרום ב-11-13%, D2 משיג קשיות בין 54-61 HRC. מבנה הכרום קרביד הצפוף שלו מתנגד לבלאי שוחק בצורה יוצאת דופן, מה שהופך אותו לסטנדרט עבור יציקות, קוביות הטבעה, חבטות וגזרות חיתוך. הפשרה: D2 שביר יחסית ופגיע לשיתובים תחת עומסי הלם כבדים.
- A2 (אוויר-התקשות, סגסוגת בינונית):הכלי המאוזן-. A2 מספק קשיחות משמעותית מ-D2 תוך שמירה על עמידות בפני שחיקה ויציבות מימדית מעולה במהלך טיפול בחום. טווחי הקשיות הפופולריים הם 57-62 HRC. זה מתאים לייצור בנפח בינוני-עד-שבו עומסי ההשפעה הופכים את D2 לפעולות ניקוב, כיפוף ועיצוב מסוכן עם גיאומטריה מורכבת.
- S7 (עמיד בפני זעזועים-):נבנה להשפעה. S7 מכיל פחמן נמוך יותר (0.45-0.55%) ופחות כרום (3.0-3.5%), ומשיג קשיות עבודה של 48-58 HRC. מה שהוא מקריב בעמידות בפני שחיקה, הוא מרוויח בבלימת זעזועים יוצאת דופן. S7 הוא הבחירה הנכונה עבור מסמרות, חריצים ופורמים קרים שבהם פגיעה חוזרת היא הסיכון העיקרי לכשל.
- M2 (גבוה-פלדה במהירות):כאשר המהירות והתנגדות החום חשובות. M2 שומר על קשיות בטמפרטורות גבוהות, מה שהופך אותו-למתאים היטב לתחנות ניקוב-במהירות גבוהה שבהן החיכוך מייצר חום משמעותי. הוא מספק איזון מצוין של קשיחות, עמידות בפני שחיקה וקשיות אדומה- עבור תוספות חיתוך מדויקות.
הנה כלל מעשי: ככל שנפח הייצור הצפוי שלך גדל, אתה בדרך כלל מתקדם לעבר דרגות קשות יותר ועמידות יותר לבלאי-. מתכות הטבעה מאלומיניום במחזורי ייצור קצרים עשויות לתפקד היטב עם פלדות מסגסוגת A2 או אפילו נמוכות יותר-. פלדה מתקדמת עם ניקוב- בחוזק גבוה ב-800 פעימות לדקה עבור תוכנית רכב תזדקק כנראה לשדרוג D2 או שדרוג אבקת מתכות כדי לשרוד.
תוספות קרביד וטיפולי פני השטח להארכת חיי המות
אפילו פלדות כלי פרימיום נשחקות בסופו של דבר. עבור תחנות בתוך תבנית שחוות שחיקה קיצונית-קצוות חיתוך בתחנות חיתוך פלדה-גבוהות, למשל-יצרנים מתקינים תוספות טונגסטן קרביד. תבניות הטבעה של קרביד, או ליתר דיוק, תבניות עם רכיבים עם קצה- של קרביד בתחנות בלאי- גבוהות, יכולות לספק חיי שירות ארוכים פי חמישה עד עשרה מפלדת כלי בלבד ביישומים שוחקים. החיסרון הוא עלות ושבירות: קרביד הוא יקר, דורש השחזה יהלום מיוחד, וסדקים תחת פגיעה כבדה אם אינו נתמך כראוי על ידי מבנה התבנית שמסביב.
טיפולי פני השטח מוסיפים שכבת הגנה נוספת מבלי לשנות את חומר הבסיס. האפשרויות הנפוצות ביותר כוללות:
- ניטרידינג (גז או יון/פלזמה):אטומי חנקן מתפזרים לתוך פני הפלדה בטמפרטורות נמוכות יחסית (~500 מעלות צלזיוס), ויוצרים שכבה קשה ועמידה- בפני שחיקה עם עיוות מינימלי. חנקת יונים מהירה יותר ומייצרת "שכבה לבנה" פריכה יותר מאשר חנקת גז. מחקר על יצירת פלדה מתקדמת ב-חוזק גבוה מראה זאתפלדת כלי חנקת יונים עם ציפוי PVD מיוצרת מעל 1.2 מיליון חלקים, בהשוואה ל-50,000 בלבד עבור כלי עבודה בציפוי כרום-.
- ציפוי TiN (טיטניום ניטריד):מיושם באמצעות PVD, ציפוי זהב-זה מגביר את קשיות פני השטח ומוריד את החיכוך, ומפחית את הסיכון להתפרצות. TiN עובד היטב על מתכות לא מצופות אך עלול לגרום להצטברות אבץ בעת הטבעת פלדות מגולוונות.
- ציפוי TiAlN / AlCrN:יציבות תרמית מעולה עבור הטבעה-במהירות גבוהה או פעולות המייצרות חום משמעותי בממשק כלי העבודה-.
התובנה המרכזית עבור הקונים: בחירת טיפול פני השטח צריכה להיות בהתאם לבחירת חומר הבסיס, ולא להחליף אותו. אם התבנית נסדקת או נקרעת, קשיחות המצע אינה מספקת ושום ציפוי לא יתקן זאת. ציפויים פותרים בלאי פני השטח ובעיות התלהמות על מתכות שכבר יש להן חוזק ליבה נאות.
בעת הערכה של יצרן כלשהו, שאל אילו דרגות פלדת הטבעה הם ממליצים עבור החומר, העובי והנפח הספציפיים שלך. שאל אם הם מציינים טיפולי משטח על סמך ניתוח מצבי כשל-או פשוט ברירת מחדל לאפשרות אחת לכל עבודה. התשובות חושפות אם אתה עובד עם חנות שמהנדסת אריכות ימים לכלי-או כזו שבונה את התבנית הזולה ביותר שעוברת ניסיון ראשוני ומשאירה אותך בניהול בלאי מוקדם במורד הזרם.
החלטות חומר וטיפול גם מתחברות ישירות למה שקורה אחר כך בתהליך: איך התבנית מתוכננת, מדומה ומאומתת לפני שפלדה נחתכת. זרימת העבודה ההנדסית קובעת אם בחירות החומר הללו מתורגמות לכלי שפועל כמתוכנן ממכת הייצור הראשונה.
תהליך התכנון וההנדסה של המות מהרעיון ועד לייצור
קובייה שנבנתה מהפלדה הנכונה עדיין נכשלת אם ההנדסה מאחוריה לקויה. עיצוב מתכת הטבעה הוא המקום שבו בחירת החומר פוגשת גיאומטריה, שבו כוונת הייצור מתורגמת להוראות עיבוד, והיכן שטעויות יקרות נתפסות באופן דיגיטלי או מתגלות בדרך הקשה במכבש ניסיון. התהליך מתבצע לפי רצף מובנה, וכל שלב קיים במיוחד כדי להפחית את הסיכון וההוצאות של השלבים הבאים.
עבור קונים, הבנת זרימת העבודה הזו עושה שני דברים. זה עוזר לך להעריך אם ליצרן יש תהליך הנדסי בוגר או שהוא חותך פינות. והוא חושף היכן מעורבותך-מוקדמת, שיתופית, מושכלת טכנית-יכולה למנוע עיבוד יקר מאוחר יותר.
דוגמנות CAD והדמיית הטבעה בפיתוח המות
המסע ממושג חלק לכלי מאומת עובר רצף מוגדר. דילוג על שלבים או דחיסה של ציר הזמן ללא הצדקה מתאימה כמעט תמיד מביאים לעיבוד חוזר לאחר הקשחת הכלים, כאשר שינויים עולים פי עשרה ממה שהיו צריכים במהלך השלב הדיגיטלי.
- היתכנות חלק וסקירת DFM:מהנדסים מנתחים את הגיאומטריה של החלק, הסובלנות, סוג החומר ונפח הייצור כדי לקבוע אם תהליך ההחתמה יכול לספק את התוצאה הנדרשת. תכונות כמו רדיוסי כיפוף הדוקים, קרבת חורים לקצוות וציורים עמוקים מסומנים מוקדם. זוהי לולאת התקשורת שבה צוותי הנדסת קונים ויצרני מתלים מתיישרים על מה שניתן להשיג לעומת מה שצריך לעצב מחדש. חנויות מנוסות עם 15+ שנות היסטוריה של כלים יכולות לזהות מאפיינים בעייתיים באופן מיידי-תחיתון הדורש כלי עבודה מיוחדים, סובלנות שגורמת לעלות מיותרת או גיאומטריה הנוטה להיסדק.
- פריסת רצועה ותכנון תהליך:עבור קוביות פרוגרסיביות והעברה, המהנדסים מפתחים את פריסת הרצועות-הסידור הרציף של הפעולות שהמתכת עוברת כשהיא נעה דרך התבנית. זה כולל קינון של חלקים ליעילות החומר, רצף פירסינג לפני היווצרות כדי למנוע עיוות של תכונה, עיצוב רצועות מנשא חזקות מספיק כדי לקדם את החלק בצורה מהימנה, וקביעת מיקומי חורי פיילוט לדיוק-לתחנה-. המטרה של חריצים עוקפים במות הטבעה הופכת לרלוונטית כאן: תכונות ההקלה הללו מאפשרות לרצועה להתקדם בצורה חלקה על פני תחנות היווצרות ללא הפרעות, ולמנוע התכווצות או הזנה שגויה שיעצרו את הייצור.
- דוגמנות CAD תלת מימדית ופירוט רכיבים:באמצעות פלטפורמות כמו SolidWorks, Siemens NX או CATIA, מעצבים בונים מודלים מפורטים של כל רכיבי-חבטות, קוביות קוביות, סטריפרים, מכלולי מדריך וערכת הקוביות עצמה. תוספות מיוחדות-כגון Logopress3 או NX Progressive Die Design מייצרות פריסת רצועות אוטומטית, חישובים בלתי ניתנים לכיפוף ובחירת רכיבים סטנדרטיים. כל מרווח חיתוך, רדיוס יצירת וערך פיצוי קפיצה מובנה בגיאומטריה בשלב זה.
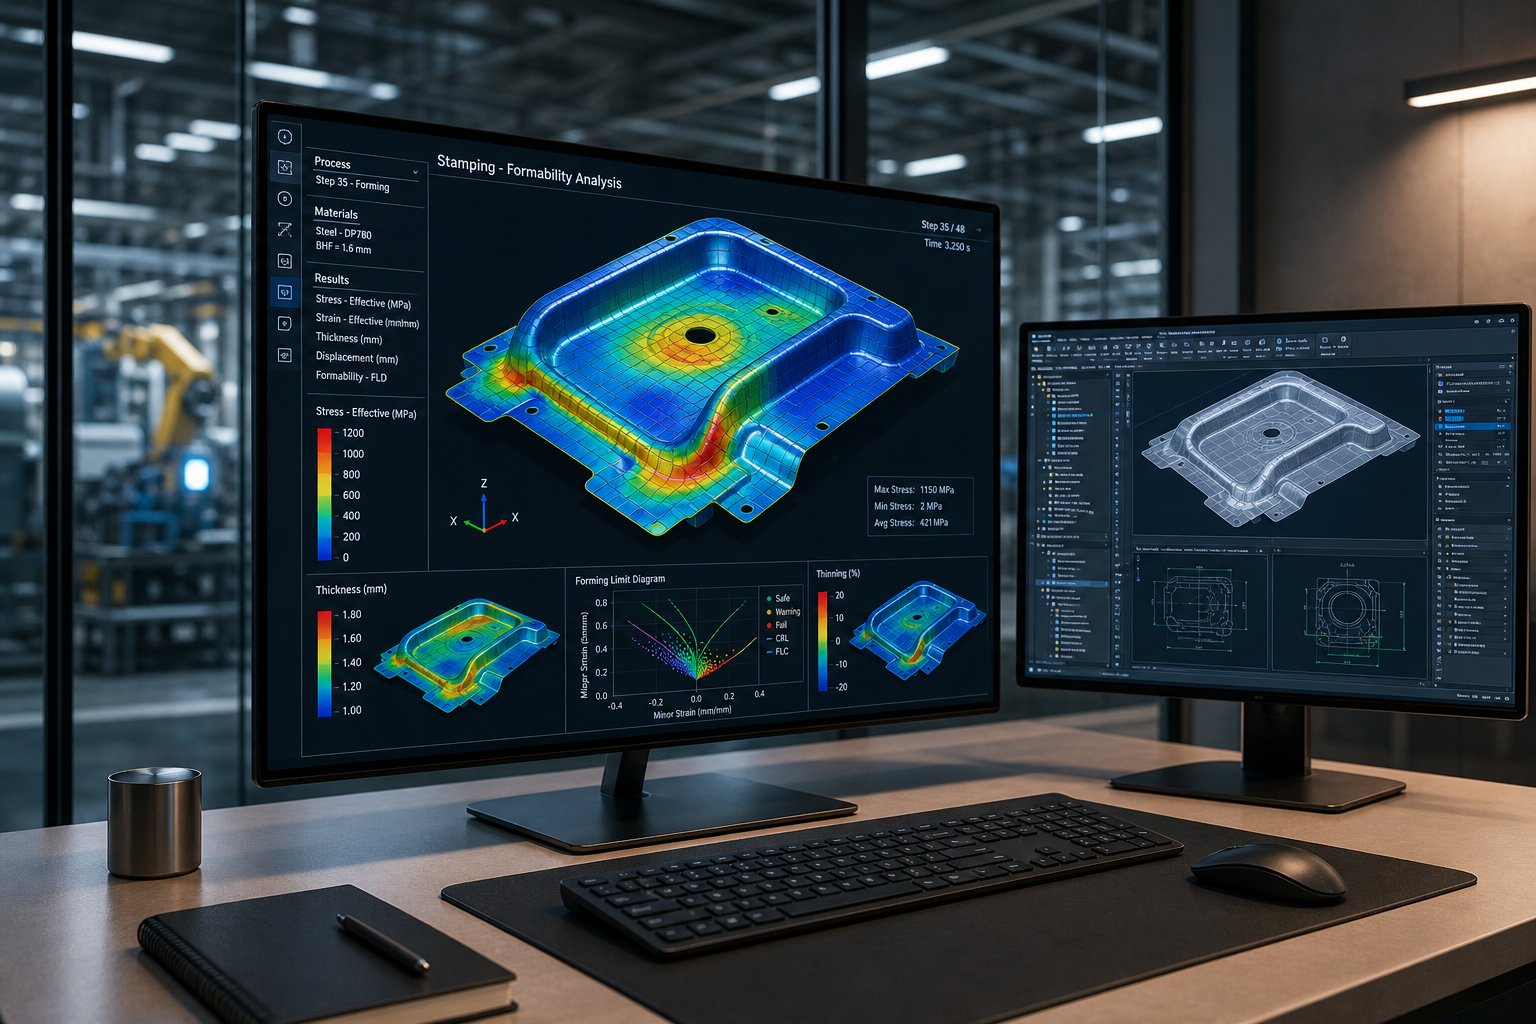
- FEA וסימולציית הטבעה:זה המקום שבו פיתוח מתנות מודרני מפריד בין חנויות מסוגלות לחנויות מיושנות. באמצעות פלטפורמות CAE כמו AutoForm או DYNAFORM, המהנדסים מדמים את כל תהליך הטבעת הגיליון בצורה דיגיטלית. הם מנבאים את זרימת החומר לתוך חללי התבנית, מזהים נקודות כשל כמו התקמטות, פיצול או דילול מוגזם, מחשבים קפיצה לאחור ובונים פיצוי לתוך גיאומטריית הכלים, ומייעלים צורות ריקות כדי למזער בזבוז חומר. אסקר של אוניברסיטת מישיגןשל ארגוני החתמה של OEM ו-Tier{6}}1 גילו שחזרות עיבוד חוזרות עולות בדרך כלל $25,000 עד $125,000 למחזור, בהתאם למורכבות הפאנל. המשיבים זיהו את ההתקדמות בתוכנת הדמיית יצירת קוביות כצורך בעדיפות הגבוהה ביותר להפחתת עלויות אלו.
- תכנות ועיבוד CAM:לאחר שהעיצוב עובר אימות וירטואלי, תוכנת CAM מייצרת נתיבי כלים עבור כרסמות CNC, EDM תיל וציוד השחזה. המודל הדיגיטלי מתורגם ישירות לקוד G- שממחשב כל רכיב לפי מפרט.
שלב הסימולציה ראוי להדגשה. זה הרבה יותר זול לחזור על מודל דיגיטלי מאשר לבצע עיבוד מחדש של פלדת כלי מוקשחת-. כל שעה שהושקעה בסימולציה חוסכת ימים במכבש הניסוי ואלפי עלויות עיבוד חוזר. בעת הערכה של ספקי מתכת הטבעה מותאמים אישית, שאל ספציפית באילו פלטפורמות סימולציה הם משתמשים, כמה איטרציות וירטואליות הם מריצים בדרך כלל לפני חיתוך פלדה, והאם הם חולקים תוצאות סימולציה עם צוות ההנדסה שלך לבדיקה.
מניסויי אב טיפוס ועד אימות סופי
אימות דיגיטלי מפחית את הסיכון באופן דרמטי, אך הוא אינו מבטל את הצורך באישור פיזי. תבנית הטבעת מתכת צריכה להוכיח את עצמה בתנאי עיתונות אמיתיים לפני כניסתה לייצור.
במהלך ניסויי אב טיפוס, התבנית מפעילה חלקי דגימה על מכבש ניסיון התואם נפח ייצור ומהירות. המהנדסים מודדים-ממדים ראשונים של המאמר מול מפרטי ההדפסה, מעריכים את איכות גימור פני השטח, בודקים אם יש תקלות או תנאי קצוות מחוץ לסובלנות, ומוודאים שתהליך ההחתמה מייצר תוצאות עקביות לאורך מספר מהלומות. כל סטייה מפעילה ניתוח שורש-סיבה: האם זו הנחת סימולציה שלא תאמה התנהגות חומרית אמיתית? טעות בעיבוד? פיצוי קפיצה שדורש התאמה?
היצרנים הטובים ביותר מתייחסים לניסוי כאל תרגיל הנדסי מבוקר, לא כאל סשן ניסיון-ו-שגיאה. הם מכשירים את התבנית עם חיישנים, מתעדים פרמטרים של לחיצה ומתאמים תוצאות מדודות מול תחזיות סימולציה. גישת -לולאה סגורה-שבה נתונים פיזיים מוזנים בחזרה למודל הסימולציה-מקצרת את הדרך מהניסיון הראשון לכלי ייצור מאושר.
עבור הדפסי הטבעה מותאמים אישית המשרתים תוכניות רכב או תעופה וחלל, האימות משתרע מעבר לבדיקות מימדיות. הוא כולל מחקרי יכולת (ניתוח Cpk), תיעוד PPAP ולעיתים בדיקות בלאי מואצות כדי לאשר שהתבנית תשמור על סובלנות על פני נפח הייצור החוזה.
תהליך העבודה כולו-מבדיקת היתכנות ועד לאימות סופי-נמשך בדרך כלל בין 8 ל-16 שבועות בהתאם למורכבות. דחיסת ציר הזמן הזה ללא סימולציה מספקת ושיתוף פעולה DFM הוא המקור הנפוץ ביותר לחריגות תקציב בתוכניות. קונים שמתקשרים מוקדם, מספקים נתוני חלקים מלאים ומשתתפים באופן פעיל בדיונים ב-DFM חווים באופן עקבי פחות שינויים הנדסיים, מחזורי ניסיון קצרים יותר וזמן מהיר יותר לייצור.
עיצוב וסימולציה מגדירים מה הקוביה צריכה להיות. השאלה הבאה היא האם לבניין החנות שיש לו יכולות עיבוד שבבי כדי לבצע את התכנון הזה ברמות הדיוק שההנדסה דורשת.
יכולות ייצור המפרידות בין חנויות למות מובילות
עיצוב תבנית מבריק לא אומר כלום אם החנות המבצעת אותו חסר את הציוד להחזיק את הסובלנות שהעיצוב דורש. כשאתה מעריך את יצרני התבנית, אתה באמת שואל שאלה אחת: האם מתקן זה יכול לתרגם מודל CAD לכלי הטבעה מוקשחים ומורכבים מבלי לחקלל פעולות קריטיות שמכניסות עיכובים וסיכונים איכותיים?
כל תהליך שנשלח לספק חיצוני מוסיף זמן אספקה, פערים בתקשורת ומסר שבו האחריות המימדית הופכת עכורה. החנויות המסוגלות ביותר בייצור כלים ומוצרים שומרים על דיוק-פעולות קריטיות תחת קורת גג אחת, והאיחוד הזה מופיע ישירות בזמני ההובלה ובאיכות החלקים שלך.
יכולות עיבוד שבבי קריטיות לבניית קוביות מדויקות
לא כל מכונה בחנות למות נושאת משקל שווה. פעולות מסוימות מגדירות אם הכלי המוגמר מתאים למפרט או דורש עיבוד מחדש. הנה מה לחפש ולמה כל יכולת חשובה:
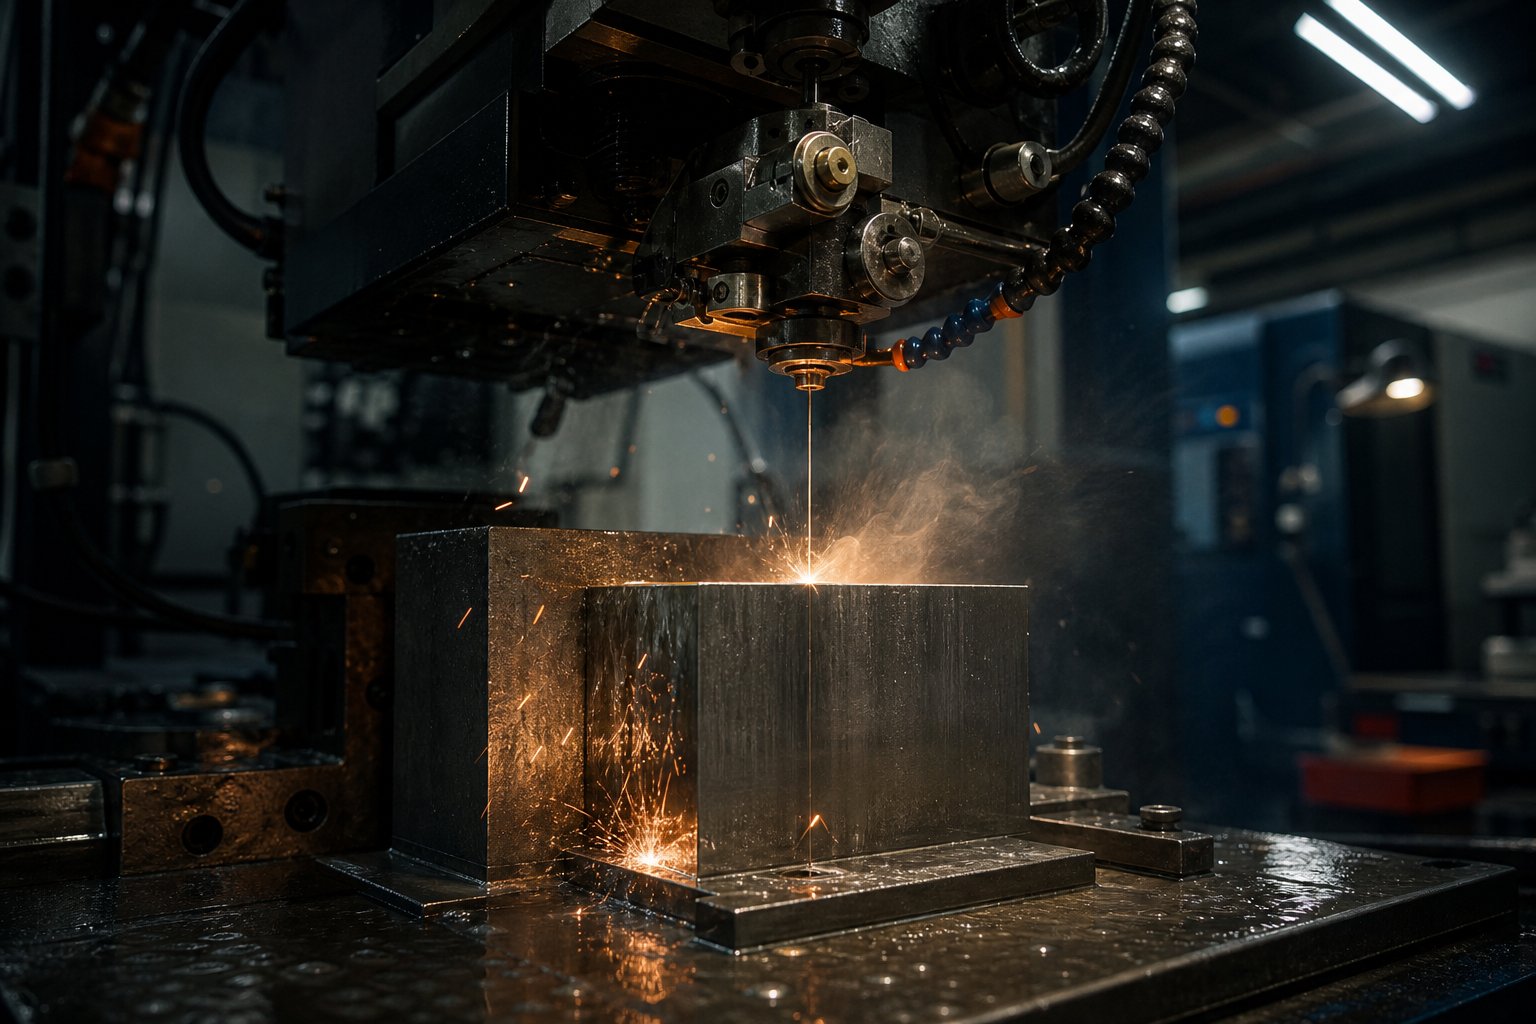
- חוט EDM:משתמש בחוט טעון חשמלי עדין כדי לחתוך פרופילי פלדת כלי מוקשחים עם סובלנות הדוקה עד ±0.002 מ"מ. Wire EDM מטפל בגיאומטריות פנימיות מורכבות שכרסום קונבנציונלי לא יכול להגיע אליהן. בלעדיו, יש לבצע מיקור חוץ של פרופילי אגרוף מורכבים ו-פתחי קוביות הדוק-, להוסיף ימים ללוח הזמנים ולהציג אי ודאות מדידה בין חנויות.
- כרסום CNC (3 צירים ו-5 צירים):עמוד השדרה של גוש קוביות וחספוס אגרוף דרך חצי-גימור. יכולת חמישה-צירים מאפשרת לעבד משטחי יצירה מורכבים בהגדרה אחת, ולבטל שגיאות מיקום מצטברות. חנות מוגבלת לעבודה של שלושה- צירים תתקשה עם משטחי מתאר ותדרוש התאמה ידנית יותר במהלך ההרכבה.
- טחינת ג'יג:משיג דיוק מיקום חורים וגיאומטריית פרופיל בתוך מיקרונים על רכיבים מוקשים. זוהי הפעולה שמבטיחה כי קידוחי סיכת הנחיה, חורי דיבל ותכונות איתור קריטיות יישור במדויק. חנויות ללא טחינת ג'יג מסתמכות על EDM חוט לגימור חורים-ניתן לעבודה, אך איטי יותר ופחות מתאימים לגיאומטריות עיוור-חורים.
- טחינת משטח:מספק שטוחות ומקביליות על לוחות תבנית ומשטחי בלאי. שחיקה נכונה של פני השטח מבטיחה מגע אחיד על פני פנים סגורות, ומונעת עומס לא אחיד שמאיץ בלאי בצד אחד של התבנית. זה גם קובע את משטחי הדאטום שכל תכונה מעובדת אחרת מפנה.
- סיבוב CNC:מייצר רכיבים גליליים-סיכות מנחים, תותבים ואגרוף עגולים-לקטרים וגימורים מדויקים של פני השטח. פנייה ב-בית פירושה שרכיבים אלו תואמים את העיצוב הספציפי במקום להסתמך על קירובים-של-המדפים.
כאשר כל אחת מהיכולות הללו חסרה, זמני ההובלה נמתחים. באופן קריטי יותר, כל מסירה חיצונית מציגה ערימת סובלנות-עלייה בסיכון. פרופיל אגרוף שנחתך על ידי חנות אחת, מוקשח על ידי אחרת ונטחן בשלישית צובר שגיאות מיקום שחושפות את עצמן רק במהלך הרכבת התבנית -בדיוק כאשר התיקונים הופכים יקרים.
יתרונות ב-טיפול בחום בבית ובית ניסיון
שתי יכולות שלעתים קרובות מתעלמים מהן במהלך הערכות הספקים השפיעו בצורה מוגזמת על לוח הזמנים ועל האיכות: טיפול בחום ומכבשי ניסיון.
טיפול בחום-בביתנותן למפעל למות הטבעה שליטה ישירה על תהליך ההתקשות. לְפִיתנורי לוציפר, הבאת טיפול בחום-לבית מבטלת עיכובים במשלוח, מסירה את ההמתנה לתזמון תור חיצוני, ומאפשרת התאמות של תהליך-בזמן אמת שמיקור חוץ פשוט לא יכול להתאים. לייצור מתכות עם דרישות מימדיות הדוקות, זה חשוב מכיוון שטיפול בחום מביא עיוות. חנות שמקשיחה את הרכיבים שלה יכולה למדוד עיוות מיד לאחר ההמרה ולהתאים אסטרטגיות גימור-שחיקה באותו היום- במקום לחכות שבוע עד שחלקים יחזרו ממעבד חום חיצוני רק כדי לגלות שינוי מימד בלתי צפוי.
מכונות ניסיון-ביתיותלסגור את הלולאה בין עיבוד ואימות. לאחר הרכבת התבנית, היא מתנוססת ישירות על מכבש ייצור תואם. המהנדסים מריצים-חלקי מאמר ראשונים, מודדים תוצאות ומבצעים התאמות מבלי לשלוח קובייה מרובה-טון למתקן חיצוני. יכולת זו דוחסת את מחזור הניסיון-ל-אישור משבועות לימים. זה גם אומר שהאנשים שבנו את הקוביה הם אותם אנשים שמנקים אותו במכונת החתמת הקוביות-מבטל את פער התקשורת בין הבונה למשתמש.
עבור קונים, הטייק-אווי המעשי הוא פשוט: בקש רשימת ציוד במהלך ההערכה שלך. שותף ליצירת חותמת מתכת מוכשרת יראה לכם מטחנות CNC, רשתות EDM, מטחנות ג'יג'ים, מטחנות פני שטח, תנורים לטיפול בחום ומכבשי ניסוי תחת קורת גג אחת. פערים ברשימה זו מתורגמים ישירות לצרכי זמן ארוכים יותר, תקורה גבוהה יותר של תיאום וסיכון איכותי בכל נקודת מסירה. החנויות ששומרות על תהליכים אלו פנימיים הן לא רק מהירות יותר-הן שומרות על אחריות בלתי פוסקת מפלדה גולמית לכלי מאומת, וזה בדיוק מה שחשוב כאשר תאריך השקת הייצור שלך קבוע.
כיצד להעריך ולבחור יצרן מטלות הטבעה
רשימות ציוד אומרות לך מה חנות יכולה לעשות. הסמכות, תכנון קיבולת ודפוסי תקשורת אומרים לך אם הם יעשו זאת בצורה מהימנה, בעקביות ובציר הזמן שלך. בחירת יצרן מתכת הטבעה דורשת הערכה מובנית החורגת מהתרשמות מסיורים ומצגות מכירות. אתה צריך מסגרת שמציגה את ההבדלים בין חברות לייצור מתלים לפני שאתה מתחייב לדולרים.
הסמכות ומערכות איכות לאימות
אישורים הם לא רק קישוטי קיר. הם מייצגים הוכחה מבוקרה ומתועדת לכך שחנות מקיימת דיסציפלינות תהליכיות ספציפיות. שתי ההסמכות שתתקלו בהן לרוב בעת הערכת יצרני חותלות הן ISO 9001 ו-IATF 16949.
ISO 9001:2015 הוא קו הבסיס. זה מאשר שחנות לכלי מתכת וקוביות קבעה תהליכי ניהול איכות מתועדים, לוחות זמנים של כיול, ביקורות פנימיות ונהלי פעולות מתקנות. כל יצרן חותמות הטבעה בעל מוניטין צריך לשמור על זה כמינימום. עם זאת, ISO 9001 אינו דורש בקרת תהליכים סטטיסטית, הגשות PPAP רשמיות או מתודולוגיות למניעת פגמים- כמו FMEA. זה מבטיח משמעת תהליכית אך לא את ההקפדה הדרושה ליישומים קריטיים לבטיחות-.
IATF 16949:2016 מתבסס על ISO 9001 ומוסיף דרישות ספציפיות לרכב-: תכנון איכות מוצר מתקדם (APQP), תהליך אישור חלקי ייצור (PPAP), בקרת תהליכים סטטיסטית עבור מימדים קריטיים, ומנדטים להוכחת שגיאות-. אם החלקים המוטבעים שלך נכנסים לשרשרת אספקה של OEM לרכב, IATF 16949 אינו אופציונלי-כמעט כל הרוכשים מדרג 1 ו-Tier 2 דורשים זאת. ההסמכה גם דורשת ביקורת מעקב כל 6 עד 12 חודשים, כולל ביקורים פוטנציאליים ללא הודעה מוקדמת, מה ששומר על חנויות אחראיות בין ביקורת הספקים שלך.
בעת בדיקת תעודות, ודא שלושה דברים: גוף ההסמכה מוסמך, ההיקף מכסה במפורש תהליכי ייצור של מתכת או תהליכי ייצור, וכתובת האתר תואמת למקום שבו הציוד שלך יבנה בפועל. חברה המוסמכת להרכבה במתקן אחד אינה נושאת את האישור לביצוע הטבעה במקום אחר.
תכנון קיבולת והערכת זמן אספקה
ספק קוביות הטבעה עם יכולת טכנית יוצאת דופן אך לוח זמנים עמוס מדי יחמיץ את תאריך ההשקה שלך. הערכת קיבולת דורשת שאלות ספציפיות: כמה תוכניות קוביות אקטיביות פועלות בו זמנית? איזה אחוז משעות המכונה מתחייבים במהלך 90 הימים הבאים? האם הם שומרים על זמן לחיצה ייעודי לניסיון, או שמא נסיונות מתחרים בתזמון הייצור?
אמינות זמן אספקה חשובה יותר מהבטחות זמן אספקה. בקש נתוני ביצועי משלוח מ-12 החודשים האחרונים. יצרן קוביות שמציע אספקה של 10- שבועות עם 95% על-היסטוריית הזמן הוא הימור בטוח הרבה יותר מאשר הימור של 8 שבועות ללא נתונים לגיבוי. בדוק גם את גישת המגירה שלהם-מה קורה כאשר הזמנה חומרית מתעכבת או שמגיע שינוי עיצובי באמצע הבנייה? חנויות עם ניהול פרויקטים בוגר מתאימות את לוחות הזמנים באופן יזום במקום לספק הפתעות ברגע האחרון.
קריטריוני בחירה ספציפיים-תעשייתיים
התעשייה שלך משנה את מה שהכי חשוב. תוכנית רכב דורשת תיעוד PPAP, מחקרי יכולת Cpk ועקיבות מלאה של חומרים המקשרים סלילי פלדה גולמיים לרכיבי תבנית מוגמרים. יישומי תעופה וחלל דורשים הסמכה של AS9100 ודוחות בדיקת מאמר-ראשונים לפי AS9102, עם עקיבות המשתרעת בכל חלקת חום ופעולת עיבוד שבבי. תוכניות אלקטרוניקה-במיוחד מחברים ומיקרו-רכיבים-מתעדפים יכולת מיקרו-סובלנות, לעתים קרובות דורשות מרווחי אגרוף-ל-מרווחים בטווח של ±0.002 מ"מ ומאומתים על ידי CMM.
תוכניות מוצרי צריכה ומכשירי חשמל נוטים לשקול את אופטימיזציית העלויות והמהירות ביתר שאת, כאשר תקן ISO 9001 הוא בדרך כלל מספיק והפוקוס עובר לכיוון תפוקת חומרים, עיצוב-לשיתוף פעולה-ביכולת ייצור, ותפנית מהירה בשינויים הנדסיים.
הטבלה הבאה מספקת מסגרת מובנית להערכת כל ספק חותלות מול הקריטריונים החשובים ביותר עבור היישום שלך:
| קריטריוני הערכה | מה לאמת | שאלות מפתח לשאול |
|---|---|---|
| אישורי איכות | ISO 9001, IATF 16949, AS9100 (לפי העניין) | האם היקף ההסמכה ספציפי לבניית הטבעה/מות? מתי הייתה ביקורת המעקב האחרונה? |
| כושר ייצור | מספר תוכניות במקביל, שיעור ניצול מכונה | כמה בניית קוביות אקטיביות מתבצעות? מהו שיעור המסירה-בזמן שלך בשנה האחרונה? |
| מומחיות בחומר | ניסיון עם חומר וטווח עובי החלק הספציפי שלך | על אילו דרגות פלדת כלי אתה ממליץ עבור היישום שלנו, ומדוע? האם יש לך ניסיון בהחתמת החומר שלנו בעובי הזה? |
| אמינות זמן אספקה | ביצועי מסירה היסטוריים, תהליך תזמון פרויקטים | האם אתה יכול לשתף מדדי מסירה מתוכניות אחרונות? כיצד אתה מתמודד עם השפעות על לוח הזמנים החל משינויי עיצוב- באמצע הבנייה? |
| איכות תקשורת | מהירות משוב DFM, היענות לשינויים הנדסיים, נקודת מגע אחת | מיהו איש הקשר הטכני העיקרי שלנו? באיזו מהירות אתה בדרך כלל מפנה משוב DFM על הגשת חלקים חדשים? |
| ניסיון ואימות | עיתונות ניסיון-ביתית, דיווח מאמר ראשון,-יכולת PPAP | האם אתה עורך ניסויים בבית-? איזה תיעוד נלווה להגשת המאמר הראשון-? |
| תמיכה בתחזוקה | שירות שלאחר-משלוח, מלאי חלקי חילוף, תוכניות טחינה מחדש | האם אתם מציעים הסכמי תחזוקה למות? מהי התפנית האופיינית שלך להשחזה או לתיקון? |
השתמש במסגרת זו ככלי ניקוד במהלך ביקורי ספקים והערכות הצעת מחיר. שקלו כל קריטריון בהתאם לדרישות התעשייה שלך-קוני רכב יקבלו ציון גבוה של יכולת PPAP ותשתית SPC, בעוד שקוני אלקטרוניקה עשויים לתעדף יכולת סובלנות ותגובתיות הנדסית מעל הכל. המטרה היא לא למצוא ציון מושלם בכל שורה, אלא לזהות אילו יצרני חותמות מתאימים בצורה הדוקה ביותר לדרישות הספציפיות שהתוכנית שלך מציבה על איכות כלי עבודה, אספקה ותמיכה-לטווח ארוך.
שאלות חיוניות לשאול יצרני מתות פוטנציאליים
מסגרת הערכה נותנת לך את הקריטריונים. שיחות עם ספקים בפועל נותנות לך את התשובות. הפער בין השניים הוא לדעת בדיוק מה לשאול-ומה התגובות חושפות על היכולות האמיתיות של החנות לעומת קידום המכירות שלה. מקצועני רכש ומהנדסי כלי עבודה מתמודדים לעתים קרובות עם לוחות זמנים צפופים במהלך מחזורי RFQ, מה שאומר שהשאלות שאתה בוחר לשאול צריכות לספק אות מקסימלי במינימום זמן.
חשבו על סעיף זה כעל אסמכתא שתוכלו להעלות במהלך השיחה או הביקור הבא שלכם במתקן עם כלי החתמה וספק קוביות. השאלות מאורגנות לפי קטגוריות, כך שתוכל להתמקד בכל מה שחשוב ביותר עבור התוכנית הספציפית שלך, בין אם זה עומק טכני, אמינות לוח זמנים או תמיכה-לטווח ארוך בתחזוקת קוביות הטבעה.
שאלות טכניות והנדסיות
שאלות אלו חושפות אם חנות באמת מהנדסת את התבנית שלך או פשוט מעבדת לשרטוט מבלי להבין את ההקשר הייצור מאחוריה. כלי החתמת מתכת חזק ושותף למות צריכים לענות על אלה עם פרטים ספציפיים, לא כלליות.
- באילו פלטפורמות סימולציה אתה משתמש, והאם תחלוק את תוצאות הניתוח עם צוות ההנדסה שלנו?חנויות המשתמשות בכלי AutoForm, DYNAFORM או CAE מקבילים יכולות לחזות דילול חומר, קפיצה והתקמטות לפני חיתוך פלדה. אם הם לא יכולים לתת שם לתוכנה ספציפית או להסס לשתף תוצאות, תהליך העיצוב שלהם כנראה מסתמך על ניסוי וטעייה-מה שאומר שעלויות הניסיון שלך עולות.
- איזה משוב DFM אתה מספק על גיאומטריות חלקים שהוגשו, ובאיזו מהירות?יצרן מוכשר מזהה בעיות הפקה בתוך ימים מרגע קבלת קובץ ה-CAD שלך. בקשו דוגמאות להמלצות של DFM שהם עשו בתוכניות קודמות. חנויות שמגיבות ב"אנחנו בונים לפי ההדפסה שלך" אומרות לך שהן לא יעזרו לך להימנע מבעיות עיצוב יקרות.
- על אילו דרגות פלדת כלי וטיפולי משטח אתה ממליץ עבור החומר, העובי והנפח שלנו?הקשיבו לשיקולים ספציפיים-D2 להרחקה שוחקת, S7 ליצירת פגיעה-כבדה, תוספות קרביד עבור תחנות-גבוהות- במיוחד. תשובות מעורפלות כמו "אנחנו משתמשים בפלדה באיכות גבוהה- מצביעות על עומק מוגבל במדעי החומר.
- מהי הסובלנות הרגילה שלך למחץ-כדי-למות, וכיצד אתה מאמת את זה?חנויות עילית מחזיקות ±0.002 מ"מ ומאמתות באמצעות CMM או מדידה אופטית. שאלה זו מפרידה בין פעולות הטבעה של כלי מתכת מדויקים לבין חנויות עיבוד שבבי כלליות שנסחפות לעבודת קוביות ללא המטרולוגיה שתתמוך בה.
- אילו חלקי הדפסה אתה מייצר-בבית לעומת מיקור חוץ?רכיבים קריטיים כמו חבטות, קוביות קוביות וחשפנות צריכים להיות מעובדים במכונה פנימית. מיקור חוץ כבד של רכיבי ליבה מאותתים על אילוצי קיבולת או ציוד חסר שישפיעו על ציר הזמן והאחריות האיכותית שלך.
שאלות ניהול פרויקטים ותקשורת
היכולת הטכנית אומרת מעט אם החנות לא יכולה לנהל לוחות זמנים, להעביר שינויים או לעדכן אותך ללא מעקב-מתמשך. שאלות אלו מגלות בגרות תפעולית.
- מיהו נקודת הקשר היחידה לתכנית שלנו, ומה הרקע ההנדסי שלו?אתה רוצה מנהל פרויקט שמבין בתהליכי החתמת הכלים והטבעות, לא רק בתזמון. אוריינות טכנית באיש הקשר העיקרי שלך מבטלת את המשחק הטלפוני בינך, רכז, לבין המהנדסים שבונים את הקוביה שלך.
- איך מתמודדים עם שינויים הנדסיים לאחר אישור התכנון?שינויים עיצוביים קורים. השאלה היא האם לחנות יש תהליך בקרת גרסאות רשמי-עוקב אחר גרסאות נוכחיות לעומת גרסאות קודמות, מצטט את ההשפעה בתוך ימים ומונע מהגרסה השגויה להגיע למכונה. חנויות ללא תהליכי בקרת שינויים מתועדים יבנו בסופו של דבר לשרטוט מיושן.
- מהו שיעור המסירה-בזמן שלך במהלך 12 החודשים האחרונים, וכיצד אתה מגדיר "בזמן-"?חלק מהחנויות מודדות מול תאריכי ההתחייבות המקוריים. אחרים מאפסים את השעון בכל פעם שלוח זמנים משתנה. שאל את המדד ואת ההגדרה. שיעור מעל 90% לעומת התחייבויות מקוריות מעיד על משמעת תכנונית חזקה.
- איך מעבירים סיכונים או עיכובים בלוח זמנים לפני שהם משפיעים על המשלוח?חנויות פרואקטיביות מסמנות סיכון ברגע שהן מזהות אותן-עיכוב מהותי, בעיית עיבוד בלתי צפויה, תוצאת סימולציה הדורשת איטרציה של עיצוב. חנויות ריאקטיביות ממתינות עד שתאריך המשלוח יעבור ואז מסבירות מה השתבש.
- איזה תיעוד מלווה את הקוביה שהושלמה?צפו לקבצי עיצוב, כתב חומרים להחתמת חלקי תבנית ורכיבי בלאי, דוחות בדיקה-ראשונים של מאמר, אישורי חומרים עבור פלדות כלי עבודה ומדריך תחזוקה. תיעוד חסר יוצר כאבי ראש לטווח ארוך-כאשר אתה זקוק לתיקון כלי הטבעה או רכיבי חילוף שנים לאחר המסירה.
תחזוקה ושאלות שותפות-ארוכות טווח
קובייה אינה רכישה- חד פעמית- אלא נכס ייצור הדורש טיפול מתמשך. שאלות אלו קובעות אם הספק שלך ייעלם לאחר הוצאת חשבונית או יישאר מעורב לאורך כל חיי השירות של התבנית.
- האם אתם מציעים תוכניות תחזוקה מתוזמנות למות הטבעה, ומה הן כוללות?חפש פרטים: המלצות תדירות טחינה מחדש, מרווחי בדיקה, לוחות זמנים להחלפה מונעת של רכיבי בלאי והתחייבויות לזמן אספקה. תוכנית תחזוקה מובנית מאריכה את חיי המוות ב-30-50% בהשוואה להפעלה עד לכשל.
- מהי התפנית הטיפוסית שלך לתיקון כלי הטבעה-גם השחזה מתוכננת וגם תקלות חירום?תחזוקה מתוכננת אמורה להתהפך תוך ימים. תיקוני חירום תוך שבוע. אם יצרן מצטט מספר שבועות עבור טחינה מחדש בסיסית, הקיבולת או סדר העדיפויות שלהם לא יתמכו בצרכי זמן הפעילות של הייצור שלך.
- האם אתה מחזיק במלאי או מקבל במהירות רכיבי תבנית חלופיים לכלים שבנית?חנויות ששומרות על דגמים דיגיטליים ורישומי חומרים ממבנה מקורי יכולות לשחזר פריטי בלאי-חבטות, תוספות, קפיצים, סיכות מנחים-בלי להתחיל מאפס. זה מקטין באופן דרמטי את זמן ההשבתה כאשר רכיבים נשחקים באמצע-ייצור.
- האם הכלים שלך יכולים להתרחב לנפחים גבוהים יותר אם הביקוש שלנו יגדל?תבנית שנבנתה עבור 500,000 חלקים בשנה עשויה להזדקק לחיזוק תחנות, שדרוגי חומרים או חללים נוספים כדי להתמודד עם 2 מיליון. שאל אם העיצוב המקורי מתאים לצמיחת נפח עתידית או אם קנה המידה דורש כלי חדש לחלוטין.
- איך נראית התמיכה בהנדסת המסירה שלך-אם אנו נתקלים בבעיות ייצור?השותפויות הטובות ביותר כוללות תמיכה בפתרון בעיות בבעיות כמו היווצרות קוצים, סחף ממדים או בעיות הזנה-אפילו חודשים לאחר המסירה. שאל אם תמיכה כלולה, ניתנת לחיוב או לא זמינה.
סמן את השאלות הללו לסימניות עבור מחזור ההמלצה הבא שלך. התגובות שתקבלו יגלו יותר על היכולת האמיתית של היצרן מאשר כל חוברת או אתר אינטרנט אי פעם. ספקים שעונים בביטחון, בפרטים ובשקיפות מאותתים בדיוק על סוג השותפות שמייצר כלי עבודה אמין לטווח הארוך. אלה שמסיטים, מכלילים או נמנעים מפרטים מספרים לך משהו בעל ערך באותה מידה-בדיוק בכיוון ההפוך.
האיכות של השיחות הללו מעידה גם על משהו רחב יותר: כיצד תעשיית ייצור המתלים עצמה מתפתחת. החנויות המשקיעות בסימולציה, אוטומציה ותמיכה במחזור החיים מושכות את אלה שעדיין פועלות על הבטחות לחיצת יד ומודלים של שירות תגובתיים.
מגמות מעצבות מחדש את האופן שבו יצרנים בונים ומספקים מתות
התשובות שאתה מקבל מיצרני המתות נשמעות היום שונה ממה שהם קיבלו לפני חמש שנים. חנויות שבעבר התחרו בעיקר על קיבולת עיבוד שבבי, מבדילות כעת באמצעות שירותי הנדסה, תשתית דיגיטלית ורוחב התמיכה שהן מספקות לאורך כל אורך החיים של התבנית. כמה כוחות מתכנסים מניעים את השינוי הזה בייצור חותמות מתכת, וקונים שיבינו אותם יקבלו החלטות מקורות חדות יותר.
סימולציה ואוטומציה מתקדמת בבניית המות
סימולציית CAE עברה מיתרון תחרותי לציפיות בסיסיות. שוק CAE העולמי הוערך בכמעט11 מיליארד דולר בשנת 2024והוא צפוי להגיע ל-25 מיליארד דולר עד שנת 2032, המשקף את מידת ההטבעה של הדמיה בתהליך הייצור. ביישומי הטבעה מדויקת, סימולציה בסיוע בינה מלאכותית- כבר דחסה את לוחות הזמנים של אימות הקוביות ב-31 אחוזים בפעילות מובילה בתחום הרכב. המשמעות היא פחות חזרות ניסוי פיזיות, פחות עבודה מחדש על פלדה מוקשה וזמן מהיר יותר עד לאישור הייצור.
פיתוח קוביות מונעות בסימולציה- אינו מחליף אימות פיזי-הוא מבטל את רוב הכשלים לפני חיתוך פלדה, ומפחית את חזרות הניסוי משבועות של ניסוי-ו-שגיאות ועד ימים של חידוד ממוקד.
אוטומציה מעצבת מחדש את רצפת החנות במקביל. טיפול במכונות רובוטיות מאפשר למפעלי CNC ולציוד EDM לחוטים לפעול ללא השגחה בן לילה, מה שדוחף את ניצול המכונות מ-30 אחוז טיפוסי במשמרת בודדת לכיוון 80 אחוזים ומעלה. עבור תהליך ייצור ההחתמה, זה מתורגם לזמני אספקה קצרים יותר מבלי לוותר על דיוק. בתהליך בדיקה ובדיקה אוטומטית תאי בדיקה מאמתים מידות קריטיות במהלך עיבוד שבבי ולא לאחר-תפיסת סטיות לפני שהן מתגבשות לבעיות הרכבה. השקעות אלה בכלי אוטומציה ומוצרים מועילים במיוחד ליישומי הטבעת מתכת חשמלית שבהן מיקרו-מחברים ורכיבי מיגון דורשים סובלנות הנמדדת במיקרון חד ספרתי-.
שותפויות מלאות-במחזור החיים, החל מהיתכנות ועד לתחזוקה
השינוי המשמעותי ביותר בתעשייה הוא מבני, לא טכנולוגי. חנויות מתכות מובילות כבר אינן ממצבות את עצמן כספקי זמן של מכונות-. הם מציעים שותפויות משולבות הכוללות הערכת היתכנות, ניתוח יצירת CAE, תכנון תבנית מפורט, עיבוד שבבי מדויק, ניסוי מכשור, בדיקת מימד ותמיכה שוטפת בתחזוקה. מודל מחזור חיים זה משנה את הדינמיקה של הספק הקונה- מעסקה לשיתוף פעולה.
למה זה משנה? מכיוון שיצרן מעורב מהיתכנות ועד ייצור מבין מדוע התקבלו החלטות עיצוב ספציפיות. כאשר תבנית הטבעה מדויקת מותאמת אישית זקוקה להשחיז ב-500,000 פעימות, הצוות שדמה זרימת חומר, בחר בדרגת פלדת הכלים ואימת את המאמר הראשון הוא אותו צוות שמבצע תחזוקה-ללא פערי ידע, ללא עקומת למידה מחדש.
YICHENמדגימה גישת מחזור חיים זו, ומציעה זרימת עבודה העוברת מהערכת היתכנות ראשונית והדמיית CAE דרך עיבוד CNC, ריצות ניסוי ובדיקה סופית תחת מטריה תפעולית אחת. עבור קונים שמוכנים לעבור ממחקר להצעה, דף קוביות ההחתמה שלהם מספק דוגמה קונקרטית לאופן שבו יצרני שירות מלא- בונים את המעורבות שלהם ממגע ראשון ועד לאימות הייצור.
התפתחות זו לקראת שותפויות משולבות גם מסגרת מחדש את האופן שבו הקונים צריכים לחשוב על השלב הסופי: בניית מערכת יחסים ארוכת טווח-המשמרת את הביצועים על פני מיליוני מחזורי ייצור, ולא רק אישור כלי בזמן האספקה.
בניית שותפות מוצלחת בייצור מתים
כל חלק במדריך זה נבנה לקראת תוצאה אחת: נותן לך את הקרקע הטכנית כדי להתאים את דרישות הייצור שלך ליצרן שיכול לספק באופן אמין לאורך כל חיי הכלי. ההבדל בין תוכנית קוביות מוצלחת לתכנית יקרה לעיתים רחוקות מסתכם בגורם אחד. זה מסתכם עד כמה אתה מיישר את סוג התבנית, אסטרטגיית החומר, יכולות החנות ואיכות התקשורת לפני שמתחייבים לדולרים.
התאמת הדרישות שלך ליצרן הנכון
הערכת סוגי קוביות, חומרים, זרימות עבודה הנדסיות, יכולות עיבוד, אישורים ושאלות של ספקים. זיקוק כל זה לתהליך החלטה שניתן לחזור עליו שומר על ההערכה שלך עקבית בין אם אתה מוצא תבנית הטבעה מתכת מותאמת אישית עבור תושבת רכב או תבנית מתכת מותאמת אישית עבור מארז אלקטרוניקה לצרכן. להלן רשימת התיוג המרוכזת:
- תחילה הגדר את דרישת סוג התבנית שלך.פרוגרסיבי, העברה, מורכב או-שלב אחד? גיאומטריית החלק שלך, הנפח השנתי ועובי החומר מכתיבים את הבחירה הזו. העברת זה מראש מסננת חנויות חסרות הניסיון הרלוונטי.
- אמת את יכולות העיבוד והטיפול בחום-בבית.חוט EDM, השחזה של ג'יג, CNC 5-צירים והקשחה באתר תחת קורת גג אחת פירושם זמני אספקה קצרים יותר ואחריות מימדית בלתי פוסקת.
- אשר שהאישורים תואמים את התעשייה שלך.ISO 9001 כמינימום. IATF 16949 לרכב. AS9100 עבור תעופה וחלל. בדוק היקף, כתובת אתר ותאריך ביקורת אחרונה.
- הערכת עומק הנדסי, לא רק יכולת עיבוד שבבי.שאל על פלטפורמות סימולציה, מהירות תפנית של DFM והאם הן חולקות תוצאות ניתוח. חנויות שמתכננות את התבנית שלך-לא רק במכונה-תופסות בעיות לפני שפלדה נחתכת.
- הערכת דפוסי תקשורת מוקדם.באיזו מהירות הם מגיבים לשאלות טכניות? האם הם מקצים נקודת מגע אחת עם אוריינות הנדסית? היענות במהלך שלב הציטוט מנבאת היענות במהלך הבנייה.
- תכנן תחזוקה מהיום הראשון.שאל לגבי תוכניות טחינה חוזרת, זמינות רכיבי חילוף ותפנית תיקון חירום. חותמת מותאמת אישית היא נכס ייצור-לטווח ארוך, לא רכישה- חד פעמית. היצרן שבונה אותו צריך לתמוך בו לאורך כל חיי השירות שלו.
- בקש נתוני ביצועי מסירה.היסטוריית-הזמן במהלך 12 החודשים האחרונים מספרת לך יותר מכל זמן אספקה שהובטח. אמינות משקל על פני מהירות.
רשימת בדיקה זו פועלת בין אם אתה מעריך חנות כלי עבודה מקומית או ספק עולמי המייצר הטבעות מתכת בקנה מידה. שקלו קריטריונים בודדים בהתבסס על דרישות התעשייה-תכניות הרכב נשענות במידה רבה על יכולת PPAP ותשתית SPC, בעוד שיישומי אלקטרוניקה נותנים עדיפות למיקרו-סובלנות דיוק ואיטרציה הנדסית מהירה.
מעבר ממחקר להצעה להצעה בביטחון
השותפויות הטובות ביותר לא מתחילות בהזמנת רכש. הם מתחילים בשיחה ברורה מבחינה טכנית שבה שני הצדדים מבינים את דרישות החלק, כוונת הייצור וציפיות הנפח-לטווח ארוך. הצעת המחיר שלך צריכה לכלול מודל תלת-ממד שלם, שרטוט דו-ממדי ממדי, מפרטי חומר וסובלנות, תחזיות נפח שנתיות וכל דרישות פעולה משניות. ככל שההגשה הראשונית שלך תהיה מלאה יותר, כך הציטוטים שתקבל יהיו מדויקים ובר השוואה-מבטלים את הלוך ושוב-ו-המוסיף ימים לכל מחזור הצעת מחיר.
אם פעלת לפי המדריך הזה, כעת אתה מבין מספיק לגבי הטבעות מתכת מותאמות אישית, בניית מתכות ויכולות חנות כדי להעריך את התגובה של כל יצרן בביטחון. אתה יודע אילו שאלות לשאול, אילו תשובות חושפות יכולת אמיתית, ואיזה דגלים אדומים מסמנים לחנות שתפגין ביצועים נמוכים כשהמועדים יתהדקו.
לקונים שמוכנים לעבור ממחקר לשיחת הצעת מחיר פעילה,דף קוביית ההחתמה של YICHENמציעה נקודת התחלה מעשית-המכסה את זרימת העבודה המלאה-של השירות מהערכת היתכנות וסימולציית CAE דרך עיבוד שבבי, ריצות ניסיון ובדיקה שמאמר זה הציג כסטנדרט עבור שותפויות מודרניות לייצור מתכות.
תקשורת טכנית ברורה מהאינטראקציה הראשונה קובעת את המסלול עבור התוכנית כולה. התחל שם, והכלים הבאים ישקפו את הדיוק והכוונה שהבאת לשותפות מהיום הראשון.
שאלות נפוצות על יצרני מתכת הטבעת
1. מה זה מתים בייצור ואיך הם עובדים?
תבנית בייצור היא כלי מהונדס-בדיוק המותקן במכבש הטבעה המשתמש בכוח כדי לחתוך, לכופף או ליצור מתכת שטוחה לרכיבים מוגמרים. הקוביה מורכבת מחצי עליון (אגרוף) וחצי תחתון (גוש מות) הפועלים יחד במהלך כל מהלך לחיצה. מתות יכולות להסתובב מאות פעמים בדקה, וליצור חלקים זהים על פני מיליוני חזרות. איכות התבנית שולטת ישירות על דיוק החלק, גימור פני השטח ועקביות הייצור לאורך כל תוחלת החיים של הכלי.
2. איך אני בוחר בין הדפסי הטבעה פרוגרסיביים, טרנספר ומורכבים?
הבחירה תלויה בשלושה גורמים: גיאומטריית חלק, נפח ייצור ותקציב. תבניות פרוגרסיביות מתאימות לריצות-בנפח גבוה (100K+ חלקים) של רכיבים מרובי-תכונות, ומספקות את העלות הנמוכה ביותר לכל-חלק, אך דורשות השקעת כלים משמעותית מראש. תבניות העברה מתמודדות עם חלקים גדולים או{7}}שמושכים עמוקים מורכבים מדי עבור רצועה מתקדמת. מתלים מורכבים מצטיינים בחלקים שטוחים ודייקים הזקוקים לחיתוכים מרובים במכה אחת, כמו למינציות או דסקיות. תבניות שלב{10} יחידות פועלות בצורה הטובה ביותר עבור יצירת אב טיפוס או ייצור בנפח{11} נמוך, שבהן גמישות התכנון חשובה יותר ממהירות המחזור.
3. אילו אישורים צריכים להיות ליצרן חותמת הטבעה?
לכל הפחות, חפש אישור ISO 9001:2015, המאשר תהליכי ניהול איכות מתועדים. עבור שרשראות אספקה לרכב, IATF 16949:2016 חיוני מכיוון שהוא מוסיף דרישות APQP, PPAP, בקרת תהליכים סטטיסטיים ו-טעויות הוכחה. יישומי תעופה וחלל דורשים AS9100 עם יכולת עקיבה מלאה. בעת סקירת תעודות, ודא שגוף ההסמכה מוסמך, ההיקף מכסה את ייצור המות באופן ספציפי, וכתובת האתר המאושרת תואמת למקום שבו ייבנה כלי העבודה שלך. ביקורות מעקב כל 6-12 חודשים עוזרות לשמור על אחריות שוטפת.
4. איזו פלדת כלי היא הטובה ביותר להטבעה?
פלדת הכלי הטובה ביותר תלויה בחומר החלק שלך, בנפח הייצור ובסיכוני מצב הכשל. D2 (גבוה-פחמן, גבוה-כרומיום) מציע עמידות בפני שחיקה מעולה עבור יישומי החתמה ו-נפח גבוה ב-54-61 HRC. A2 מספק שילוב מאוזן של קשיחות ועמידות בפני שחיקה עבור פעולות יצירת נפח בינוני-עד-גבוה. S7 מספק בלימת זעזועים יוצאת דופן עבור -קור כבד-מפגעים. פלדה M2 במהירות גבוהה- שומרת על קשיות בטמפרטורות גבוהות עבור תחנות ניקוב- במהירות גבוהה. ככל שנפח הייצור גדל, היצרנים בדרך כלל מתקדמים לקראת דרגות קשות יותר-ועמידות בפני שחיקה או מוסיפים תוספות קרביד בתחנות עם שחיקה גבוהה.
5. כמה זמן לוקח לבנות תבנית הטבעה מותאמת אישית?
תוכנית טיפוסית של קוביות הטבעה בהתאמה אישית משתרעת על פני 8 עד 16 שבועות מבדיקת היתכנות ועד לאימות סופית, בהתאם למורכבות. ציר הזמן כולל סקירת DFM, תכנון פריסת רצועות, דוגמנות CAD תלת מימדית, סימולציית FEA, תכנות CAM, עיבוד שבבי, טיפול בחום, הרכבה וניסיון. דחיסת ציר הזמן הזה ללא סימולציה מספקת ושיתוף פעולה DFM הוא המקור הנפוץ ביותר לחריגות תקציב. קונים המספקים נתוני חלקים מלאים מוקדם, משתתפים בדיונים ב-DFM ובוחרים יצרנים עם יכולות-בית כמו טיפול בחום ומכבשי ניסיון משיגים באופן עקבי לוחות זמנים קצרים יותר וצפויים יותר לאספקה.


