


מהו חומר פרוגרסיבי ומדוע מפעלי OEM מסתמכים עליו
דמיינו לעצמכם כלי אחד שמחורר, מכופף, יוצר וחותך חלק מתכתי ברצף מהיר, והכל מבלי שידי אדם נוגעות בחומר העבודה בין שלב לשלב. הכלי הזה הוא תבנית פרוגרסיבית, והוא יושב בליבו של כל-מפעל OEM פרוגרסיבי והטבעה בנפח-גבוהה שתתקל בהן בעת רכישת רכיבי מתכת מדויקים.
מה זה מות פרוגרסיבי
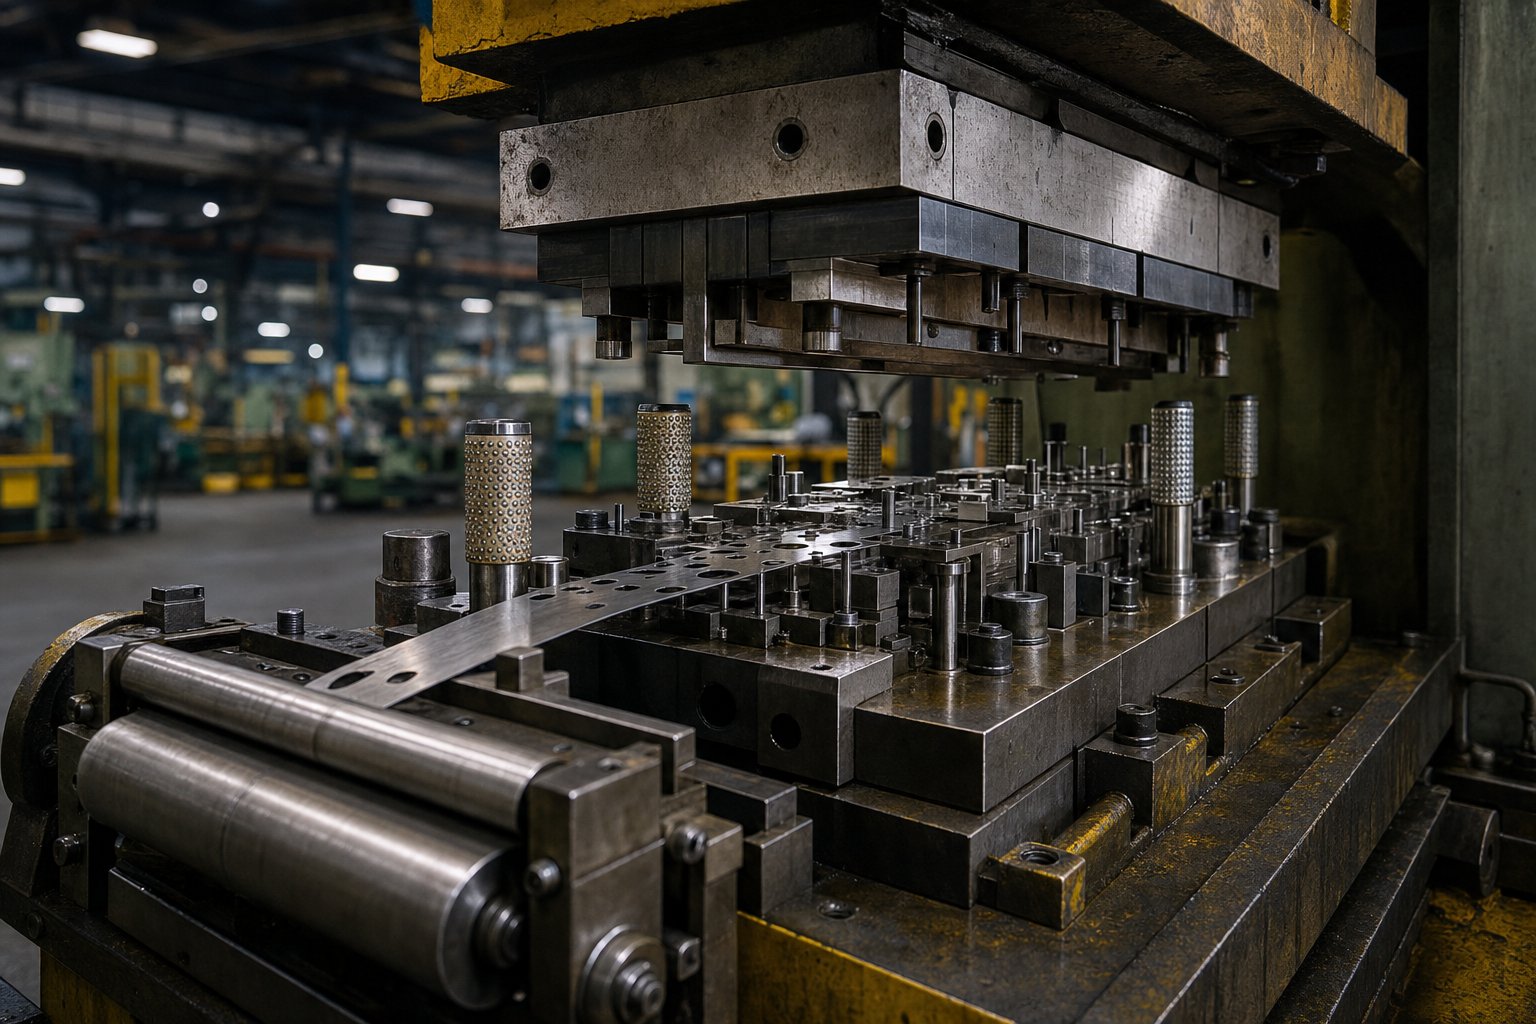
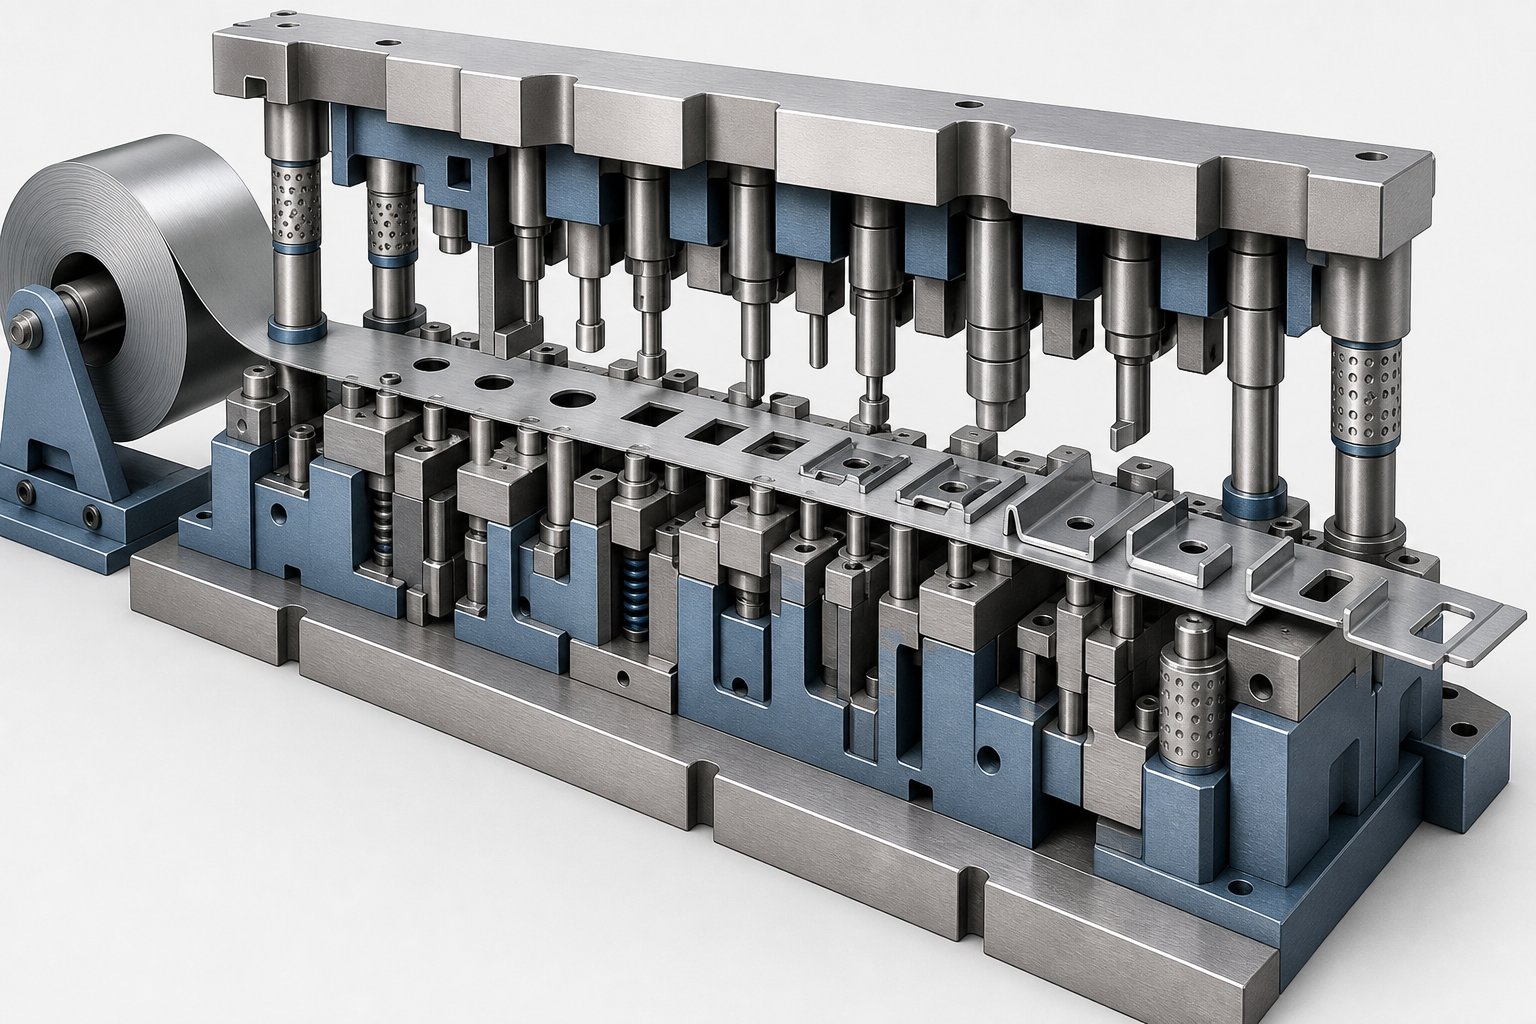
תבנית פרוגרסיבית היא כלי הטבעה מיוחד המכיל תחנות מרובות המסודרות ברצף בתוך סט קוביות בודדות. רצועת מתכת מוזנת-מתקדמת דרך התחנות הללו בכל מהלך לחיצה, וכל תחנה מבצעת פעולה נפרדת, כגון ניקוב, הרס, כיפוף, צורה או טבעה, עד להפרדת החלק המוגמר בתחנה הסופית.
מושג המפתח מאחוריהטבעה מתקדמתהיא פעולה סימולטנית, רציפה. בעוד קטע אחד של הרצועה מנוקב בתחנה אחת, קטע אחר מכופף בתחנה שלוש, ועוד אחד מגיע לניתוק בתחנה הסופית. כל לחיצה של הלחיצה מייצרת חלק שהושלם ברגע שהרצועה התקדמה בכל התחנות. מחזור מתמשך זה הוא מה שהופך את הפרוג למות כל כך יעיל עבור ריצות ייצור גדולות.
הפוך זאת לקובייה אחת-שלבית, המבצעת רק פעולה אחת לכל מכת לחיצה בתחנה אחת. חלק הדורש חמש תכונות, נניח שני חורים, עיקול, צורה וקיצוץ, יזדקק לחמש קוביות נפרדות, חמש הגדרות לחיצה וטיפול ידני בין כל שלב. הטבעה מתקדמת מגבשת את כל הפעולות הללו לכלי אחד ומחזור לחיצה אחד, מונעת טיפול בחלקים, מפחיתה את זמן המחזור ומשפרת באופן דרמטי את עקביות הממדים מחלק לחתיכה.
כמה מונחים שתתקלו בהם שוב ושוב בעבודה עם מפעלי ביול:
- תחנות- מיקומים בודדים בתוך התבנית שבהם מתבצעת פעולת חיתוך או גיבוש ספציפיים.
- לְהִתְפַּשֵׁט- הרצועה הרציפה של גיליון מתכת, שנפרשה מסליל, המוזנת דרך התבנית.
- חורי טייס- חורים מדויקים שנוקבים מוקדם ברצועה ומאתרים את החומר במדויק בכל תחנה שלאחר מכן באמצעות סיכות פיילוט.
- פס מנשא- חלק החומר שמחבר חלקים שנוצרו חלקית ומעביר אותם דרך התבנית עד לחיתוך הסופי.
כיצד מפעלי OEM משתמשים במות פרוגרסיביות
כאשר בעל מותג או חברת מוצרים זקוקים לאלפי או מיליוני רכיבי מתכת מוטבעים, הם רק לעתים רחוקות בונים ומפעילים את כלי העבודה בעצמם. במקום זאת, הם משתפים פעולה עם מפעל OEM פרוגרסיבי למות והטבעה שמטפל הן בהנדסת קוביות והן בייצור נפח מטעמם.
במערכת היחסים הזו, קונה OEM, בדרך כלל מהנדס ייצור או צוות רכש, מספק שרטוטי חלקים, דרישות נפח והקשר של יישום. לאחר מכן, מפעל ההחתמה מעצב את התבנית המתקדמת, בונה את כלי העבודה, מאמת את המאמרים הראשונים ומפעיל ייצור מתמשך. המפעל מחזיק במומחיות התהליך; הקונה הוא הבעלים של עיצוב המוצר ומפרטי הביצועים.
חלוקת עבודה זו קיימת מכיוון שתכנון ותפעול מתקדמים דורשים התמחות עמוקה. אופטימיזציה של פריסת רצועות, רצף תחנות, איזון כוחות ורישום פיילוטים דורשים מהנדסי כלים עם שנים של ניסיון-ביד. עבור הארגון הרוכש, מיקור חוץ למפעל חותמות ייעודי פירושו גישה למומחיות זו מבלי לשמור על חדר כלים, צי עיתונות או צוות תחזוקה-.
התמורה היא פשוטה: יכולת חזרה גבוהה, עלות נמוכה ל-חתיכה בנפח, ואיכות עקבית על פני ריצות ייצור שיכולות להשתרע על פני מיליוני פעימות. אבל לכידת היתרונות האלה תלויה לחלוטין במה שקורה בתוך התבנית ובתוך המפעל, וזה בדיוק המקום שבו לרוב הקונים אין ראות.
כיצד פועל תהליך הטבעה המתקדם
מה בעצם קורה באותן מאות אלפיות שנייה בין מכת לחיצה אחת למשנהו? התהליך הטבעה מתקדםהוא פשוט מטעה בקונספט אך מדוייק מאוד בביצוע. כל מחזור הופך את מלאי הסלילים הגולמיים לרכיב מוגמר באמצעות רצף כוריאוגרפי של אירועים מכניים.
שלב-אחר-רצף תחנה
דמיין סליל של רצועת מתכת שטוחה שהועמסה על סרגל, מיושר דרך מפלס, ומוזן לפתח התבנית. מנקודה זו ואילך, תהליך ההחתמה המתקדם מתפתח בסדר קבוע עם כל מכת לחיצה:
- הזנה ויישור סליל- הרצועה מתפרקת מהסליל, עוברת דרך מיישר כדי להסיר עקמומיות, וסרוו או מזין מכני מקדם אותו למרחק מדויק (גובה ההזנה) לתוך התבנית.
- רישום טייס- סיכות פיילוט יורדות לתוך חורים שנוקבו קודם לכן כדי לנעול את הרצועה במיקום המדויק לפני תחילת חיתוך או צורה כלשהי. זה מבטל שגיאות הזנה מצטברות.
- פירסינג והסרה- חותכים חורים, חריצים או קטעי פרופיל. תחנות מוקדמות אלו קובעות לעתים קרובות תכונות דאטום שפעולות מאוחרות יותר מתייחסות אליהן.
- גיבוש וכיפוף- תחנות מעצבות בהדרגה את הריק השטוח לגיאומטריה תלת-ממדית באמצעות עיקולים, שרטוטים או תבליטים.
- טבעה ומכה מחדש- כאשר נדרשים סובלנות הדוקה או גימורי משטח ספציפיים, תחנות טבעה דוחסות את החומר לממדים סופיים.
- חיתוך וחיתוך- החלק המוגמר מופרד מרצועת המנשא ונפלט מהתבנית, בעוד רצועות גרוטאות מופנות לתוך מצנחים מתחת למכבש.
כל אחת מהפעולות הללו מתבצעת בו-זמנית בנקודות שונות לאורך הרצועה במהלך לחיצת לחיצה אחת. חפיפה זו היא הסיבה העיקרית שהטבעת קוביות מתקדמת משיגה שיעורי תפוקה ששיטות פעולה בודדות- אינן יכולות להתאים.
אופטימיזציה של פריסת הרצועה משחקת כאן תפקיד קריטי. המהנדסים קובעים כיצד חלקים מקננים על הרצועה, כמה רחב צריכות להיות לשוניות המנשא וכמה חומר יושב בין תכונות. פריסה-מעוצבת היטב יכולה לדחוף את ניצול החומרים למעל 80%, בעוד פריסה מתוכננת בצורה גרועה מייצרת גרוטאות מופרזת ומגדילה את עלות החתיכה, דבר שקוני OEM כמעט ולא רואים עד שהם בוחנים את עיצוב הרצועה בפירוט.
לחץ על מכניקה ומהירות מחזור
מכונת הלחיצה המתקדמת שמניעה תהליך זה מתאימה לדרישות הקוביות. קוני OEM צריכים להבין כמה מפרטי ליבה:
- תְפוּסָה- הכוח הכולל הזמין לכל מהלך, בדרך כלל נע בין 30 טון למחבר קטן עד 600 טון או יותר עבור חלקי רכב מבניים. הטונה חייבת לחרוג מסכום כל כוחות התחנה בתוספת מרווח בטיחות.
- משיכות לדקה (SPM)- מגדיר את מהירות המחזור. הייצור הסטנדרטי פועל לעתים קרובות בין 60 ל-150 SPM, אך הטבעה מתקדמת במהירות גבוהה על חלקים קטנים יותר יכולה לעלות על 300 עד 500 פעימות לדקה, במיוחד עבור מסופים חשמליים ורכיבים דקים-.
- גודל המיטה וקיבולת רוחב הרצועה- מיטת הלחיצה חייבת להכיל את אורך התבנית המלא, שגדל ככל שמספר התחנות עולה.
הנה הקשר שיש לזכור: גיאומטריית חלקים מורכבת יותר דורשת יותר תחנות, מה שאומר תבנית ארוכה יותר, מה שמצריך מצע לחיצה גדול יותר. תבנית 6-תחנות עבור תושבת פשוטה מתאימה למכבש קומפקטי, בעוד שתבנית 20-תחנות עבור מכלול מחברים מרובי כיפוף עשויה לדרוש מכונת הטבעה בעלת מיטה רחבה עם יכולת הזנת סרוו.
ספירת תחנות גבוהה יותר גם מפזרת את כוחות היצירה בצורה שווה יותר על פני הרצועה, מפחיתה את הלחץ על כל תחנה בודדת ומאריכה את חיי התבנית. אבל הם מגדילים את עלות הכלים ומאריכים את בניית התבנית. עבור רוכשי OEM, ההחלפה הזו בין מורכבות חלקים, דרישות עיתונות והשקעה בכלי עבודה היא אחת ההחלטות ההנדסיות המוקדמות ביותר שמעצבות את כלכלת הפרויקט, נושא שנוגע ישירות לאופן שבו בחירת החומר משפיעה עוד יותר הן על עיצוב התבנית והן על תוצאות הייצור.
מדריך לבחירת חומרים להטבעה מתקדמת
המתכת שתבחר לא רק מגדירה את ביצועי החלק. הוא מעצב את שיעורי הבלאי של התבנית, אסטרטגיות שימון, מגבלות מהירות לחיצה ובסופו של דבר עלות לכל-חתיכה. עם זאת, רוב קוני ה-OEM מציינים חומר על סמך דרישות השימוש הסופי- בלבד, מבלי לקחת בחשבון כיצד הסגסוגת הזו מתנהגת כשהיא זורמת דרך קובייה פרוגרסיבית מרובה-תחנות. הרציונל ההנדסי מאחורי חומרי הטבעה מתקדמים ראוי לתשומת לב רבה יותר מכיוון שהוא משפיע ישירות על אורך חיי הכלים ויעילות הייצור.
שתי קטגוריות רחבות שולטות: מתכות ברזליות (פלדות פחמן ופלדות אל חלד) ומתכות לא-ברזליות (נחושת, פליז וסגסוגות אלומיניום). כל אחד מהם נושא מאפייני יצירה מובהקים המשפיעים על האופן שבו מפעל הטבעה מעצב ומתוחזק את התבנית.
חומרים ברזליים להטבעה פרוגרסיבית
פלדת פחמן נותרה סוס העבודה של הטבעה מתקדמת של פלדה. הזמינות שלו, יעילות העלות ומגוון הרחב של מאפיינים מכניים הופכים אותו לנקודת המוצא של ברירת המחדל עבור סוגריים מבניים, תפסים ורכיבי מארז. המשתנה המרכזי הוא תכולת פחמן:
- פלדת פחמן נמוכה-(1008, 1010)- רקיע מאוד וקל ליצירה. אידיאלי לשרטוטים עמוקים, כפיפות מורכבות וחלקים הדורשים זרימת חומרים משמעותית. הטבעה מתקדמת של פלדת פחמן עם ציונים אלה פועלת במהירויות לחיצה גבוהות יותר מכיוון שהחומר הרך יוצר פחות בלאי אגרוף.
- פלדת פחמן- בינונית (1045, 1050)- חוזק מתיחה וקשיות גבוהים יותר, מתאים לסוגריים נושאי עומס- וחומרה פונקציונלית. משיכות מופחתת פירושה רדיוסי כיפוף הדוקים יותר ותשומת לב רבה יותר לפיצוי קפיצה בעיצוב התבנית.
- פלדת פחמן- גבוהה (1070, 1095)- משמש לקפיצים, קליפסים וקצוות חיתוך. יכולת הצורה מוגבלת, ולכן רצף התחנות חייב לפזר את המתח בזהירות כדי למנוע סדקים.
הטבעה פרוגרסיבית מנירוסטה מציגה כוחות יצירה גבוהים יותר ובלאי גדול יותר של התבנית בהשוואה לפלדת פחמן. סדרת 300 (304, 316) מציעה עמידות מצוינת בפני קורוזיה ואינה-מגנטית, מה שהופך אותה לבחירה-לבחירה עבור מכשירים רפואיים, ציוד לעיבוד מזון ורכיבים ימיים. סדרת 400 (410, 430) מספקת תכונות מגנטיות ועמידות מתונה בפני קורוזיה בעלות נמוכה יותר, התאמת לוחות מכשירי חשמל ויישומי חיזור לרכב. שתי הסדרות פועלות-מתקשות במהירות במהלך היצירה, מה שאומר שהמשטחים הפועלים אל חלד דורשים פלדות כלי עבודה קשות יותר או תוספות קרביד בתחנות בלאי גבוהות- ושימון אגרסיבי יותר כדי למנוע התפרקות.
טווחי המידות האופייניים להטבעה פרוגרסיבית של ברזל נופלים בין 0.15 מ"מ ל-6.0 מ"מ, אם כי רוב הייצור המהיר- גבוה מתרכז בטווח של 0.3 מ"מ עד 3.0 מ"מ שבו מהירויות הלחיצה וחיי התבנית נשארים נוחים.
חומרים שאינם-ברזליים ויישומים שלהם
כאשר מוליכות חשמלית, ביצועים תרמיים או הפחתת משקל מניעים את התכנון, סגסוגות לא-ברזליות נכנסות פנימה. כל אחת מהן מביאה התנהגויות יצירתיות ספציפיות המשפיעות על הנדסת המות:
- נחושת (C110, C101)- מוליכות חשמלית ותרמית גבוהה במיוחד. הטבעה פרוגרסיבית של נחושת מייצרת מסופים, פסי אוטובוס ומחברי סוללות. הרכות של נחושת טהורה פירושה בלאי אגרוף נמוך אך נטייה לחומר להיצמד למשטחים (איסוף), הדורש ציפויים מיוחדים או שימון.
- פליז (C260, C280, C360)- סגסוגת אבץ נחושת- המציעה איזון של חוזק, עמידות בפני קורוזיה ומשיכה חזותית. הטבעה פרוגרסיבית מפליז משרתת מגעים חשמליים, חומרה דקורטיבית ואביזרי אינסטלציה. יכולת צורה טובה וקפיצה נמוכה יותר מאשר פלדה הופכות אותה לסלחנית בקוביות מרובות-כיפוף.
- אלומיניום (3003, 5052, 6061)- קל משקל עם עמידות טובה בפני קורוזיה. הטבעה פרוגרסיבית מאלומיניום נפוצה במגני חום לרכב, במלאי סנפירי HVAC ובמארזי אלקטרוניקה לצרכן. הרכות של האלומיניום מאפשרת ייצור מהיר-, אך הנטייה שלו להתפרע כנגד פלדת הכלים דורשת טיפול קפדני במשטח התבנית ושימון עקבי.
הטבלה שלהלן מאגדת את השיקולים ההנדסיים שעל קוני OEM ומהנדסי ייצור לשקול בעת בחירת חומרי הטבעה מתקדמים:
| חוֹמֶר | טווח עובי טיפוסי | יישומים נפוצים | שיקולי גיבוש מרכזיים |
|---|---|---|---|
| פלדת פחמן נמוכה-(1008-1010) | 0.3 - 4.0 מ"מ | סוגריים לרכב, תפסים מבניים, מארזים | משיכות מעולה; בלאי למות נמוך; קפיצה מינימלית |
| פלדת פחמן- בינונית (1045-1050) | 0.5 - 5.0 מ"מ | עומסים-מיסבים, גלגלי שיניים, חומרה | כוחות יוצרים גבוהים יותר; נדרש פיצוי קפיצה |
| סדרת נירוסטה 300 | 0.15 - 3.0 מ"מ | מכשור רפואי, ציוד מזון, חלקים ימיים | העבודה-מתקשה במהירות; דורש כלי קרביד ושימון כבד |
| סדרת נירוסטה 400 | 0.3 - 3.0 מ"מ | לוחות מכשירי חשמל, עיטור רכב, רכיבים מגנטיים | עבודה מתונה-התקשות; עלות נמוכה מסדרה 300 |
| נחושת (C110, C101) | 0.1 - 2.0 מ"מ | מסופי חשמל, פסים, מחברי סוללה | רַך; נוטה לאיסוף חומרים על כלי עבודה; מוליכות מעולה |
| פליז (C260, C360) | 0.15 - 3.0 מ"מ | מגעים חשמליים, חומרה דקורטיבית, אביזרי אינסטלציה | קפיצה נמוכה; יכולת צורה טובה; בלאי מתון בינוני |
| אלומיניום (3003, 5052, 6061) | 0.2 - 4.0 מ"מ | מגיני חום, רכיבי HVAC, בתי אלקטרוניקה | קַל מִשְׁקָל; סיכון התפרצות דורש כלי עבודה מצופים; מהירויות לחיצה גבוהות שניתן להשיג |
שימו לב לדפוס: חומרים רכים וגמישים יותר מאפשרים מהירויות מחזור מהירות יותר ומרווחים ארוכים יותר בין תחזוקת התבנית, בעוד שסגסוגות קשות יותר דורשות כלי עבודה חזקים יותר ובקרת תהליכים הדוקה יותר. הפשרה הזו היא בדיוק מה שמעצב את שלב הנדסת תכנון התבנית, שבו רצף תחנות, בחירת חומר וחישובי כוח מתרגמים בחירת חומר לכלי ייצור מתפקד.
הנדסת עיצוב וכלכלת כלי עבודה
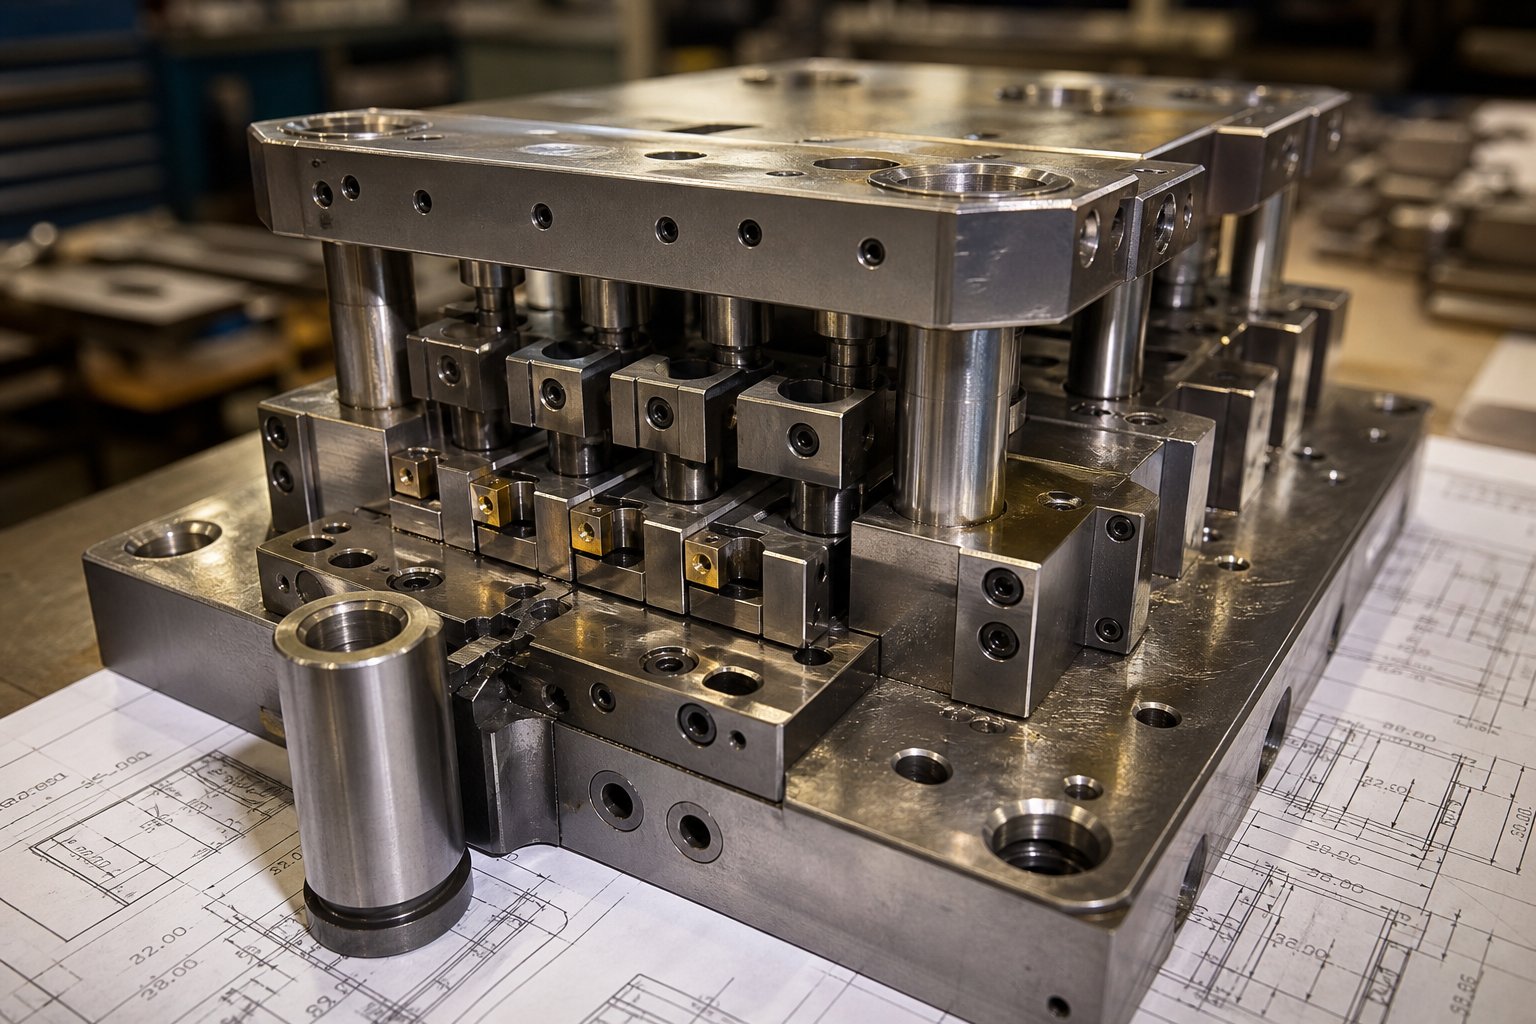
פרויקט מתקדם של עיצוב תבנית הטבעה מצליח או נכשל הרבה לפני שבץ הייצור הראשון. זרימת העבודה ההנדסית שהופכת שרטוט חלק לכלי רב תחנות-מתפקד כרוכה בשיתוף פעולה הדוק בין צוות ההנדסה של קונה ה-OEM לבין מעצבי המטות של מפעל ההחתמה, וזה המקום שבו רוב מבנה העלויות של הפרויקט ננעל.
שיתוף פעולה זה מתחיל בדרך כלל בסקירת עיצוב ליכולת ייצור. מהנדסי הכלים של המפעל בוחנים את הגיאומטריה של החלק, מזהים תכונות שעלולות לגרום לאי יציבות ברצועה, מציעים שינויים המפשטים את הקובייה מבלי לפגוע בתפקוד, ותוספי סובלנות שיובילו למורכבות הכלים. שינויים ב-DFM שנעשו בשלב זה לא עולים כלום. אותם השינויים המתבקשים לאחר שנבנה כבר בניית כלי עבודה מתקדמים הופכים לעיבוד חוזר יקר.
פריסת רצועה ותכנון תחנות
פריסת הרצועה היא המקום שבו עיצוב מתקדם הטבעה הופך למשמעת האמנות וההנדסה כאחד. מהנדס הכלים חייב לענות על סדרה של שאלות התלויות זו בזו: כיצד יש לרצף פעולות בין תחנות? היכן רצועת הנשא זקוקה לחיזוק כדי לתמוך בתכונות שנוצרו חלקית? כמה רחב חייבות להיות לשוניות המנשא כדי לשמור על קשיחות הרצועה מבלי לבזבז חומר?
מספר גורמים מניעים את ההחלטות הללו:
- איזון כוח- יש לחלק את כוחות החיתוך והיצירה בכל תחנה כך שעומס הלחיצה יישאר מרוכז. כוחות לא מאוזנים גורמים לבלאי תבנית לא אחיד ולסטיית רצועות.
- ניהול זרימת חומרים- תחנות גיבוש חייבות לתת את הדעת לאופן שבו מתכת נמתחת ומתדללת. רצף התחנות משפיע אם עיקול או משיכה יעוותו תכונות שנוצרו בתחנות קודמות.
- אופטימיזציה של גרוטאות- רוחב רצועת הספק, מרחק הגובה וכיוון החלק על הרצועה קובעים את ניצול החומר. פריסה-מתוכננת היטב יכולה להפחית גרוטאות בכמה נקודות אחוז בהשוואה להסדר נאיבי.
- ספירת תחנות- גיאומטריית חלק מורכבת יותר דורשת יותר תחנות. כל תחנה נוספת מוסיפה את אורך התבנית, מגדילה את עלות הכלים ודורשת מצע לחיצה גדול יותר, אך היא גם מפיצה את המתח בהדרגה יותר ומשפרת את איכות החלקים.
חלק עשוי להיראות פשוט בשרטוט, ובכל זאת דורש שתים עשרה תחנות או יותר ברגע שהמהנדסים יחשבו על חורי פיילוט, תחנות סרק לייצוב רצועות ורצפי יצירה מתקדמים המונעים פיצוח חומר. פריסת הרצועה היא באופן עקבי אחד ממניעי העלויות הגדולים ביותר בכל תוכנית קוביות פרוגרסיביות מכיוון שהיא מכתיבה כמעט הכל במורד הזרם.
כלי עבודה בזמני אספקה וגורמי עלות
כלי עבודה פרוגרסיביים מייצגים השקעה משמעותית מראש, אך הכלכלה משתנה באופן דרמטי בנפח. חשבו על זה כך: קובייה שעולה עשרות אלפי דולרים מוסיפה עלות משמעותית לכל חלק ב-5,000 חתיכות, אבל ב-500,000 חתיכות, אותה השקעה תורמת שברירי סנט לכל יחידה. נתוני התעשייה מראים שקוביות פרוגרסיביות יכולות לנוע בין כ-$10,000 עבור כלים פשוטים יותר ל-$350,000 עבור בנייה מורכבת של{10}תחנות, עם כלי עבודה מטופחים{11} הנמשכים מיליוני מחזורי לחיצה.
מספר גורמים דוחפים קוביות הטבעה מתקדמת לקצה הגבוה של טווח זה:
- ספירות תחנות גבוהות יותר עבור גיאומטריות מורכבות
- סובלנות הדוקה יותר הדורשות רכיבי קרקע מדויקים ותכונות של התאמת תהליך-
- חומרי רצועות קשים יותר המאיצים בלאי על משטחי חיתוך ויצירה
- דרישות עבור מערכות-לחישה, זיהוי גרוטאות אוטומטי או פליטת חלקים
בעלות על כלי עבודה היא שיקול נוסף שקוני OEM מתעלמים לעתים קרובות. חלק מהמפעלים שומרים על הבעלות ומורידים את העלות למחיר חתיכה, בעוד שאחרים בונים כלים שבבעלות הקונה באופן מוחלט. לכל מודל יש השלכות על גמישות-לטווח ארוך, במיוחד אם אתה צופה העברת ייצור בין ספקים.
הבחירה של חומרי הוספה בתחנות ללבוש גבוהות-מעצבת ישירות את אורך החיים. פלדת כלים קונבנציונלית (D2, A2, M2) עובדת היטב עבור נפחי ייצור מתונים וחומרי פס רכים יותר. אבל עבור מתכות הטבעה קרביד פרוגרסיביות, תוספות טונגסטן קרביד בקצות האגרוף ובמשטחי היצירה יכולים להאריך את חיי השירות במספר כפולות בהשוואה לפלדת כלי, במיוחד בעת הטבעה של סגסוגות אל חלד שוחקות או הפעלה במהירויות גבוהות. הפשרה היא עלות ושבירות: תוספות קרביד יקרות יותר ופחות סלחניות לכוחות רוחביים, ולכן הן דורשות יישור לחיצה הדוק יותר ובניית תבנית קשיחה יותר.
זמני ההובלה של כלי עבודה מתקדמים משתנים מאוד על סמך המורכבות, צבר המפעל והאם נכללים ניסויי אב טיפוס. קוביות פשוטות יותר עשויות להישלח תוך שבועות, בעוד שכלים מרובי-תחנות מורכבים עם ניסיון ואימות נרחבים יכולים להימשך על פני מספר חודשים. קוני OEM שמתקשרים עם מפעלים בשלב מוקדם של שלב התכנון ומשלימים שיתוף פעולה DFM לפני שהם מתחייבים למפרטי כלי עבודה סופיים נוטים לדחוס קווי זמן ולהימנע מתיקוני בנייה יקרים-.
כל המאמץ ההנדסי הזה והשקעת הכלים משרתים מטרה אחת: ייצור חלקים בעלות הכוללת הנמוכה ביותר האפשרית ברגע שהנפח גדל. אבל ההחלטה להשקיע בכלים מתקדמים הגיונית רק ביחס לשיטות הטבעה אלטרנטיביות, וההבנה היכן נמצא האיזון דורשת השוואה ברורה- בין תהליכים.
הטבעה מתקדמת לעומת שיטות אחרות
אז אתה יודע שהמתגים פרוגרסיביים מספקים עלות-נמוכה ליחידה בנפח. אבל האם גישת מות והטבעה מתקדמת היא בעצם המתאימה לחלקך? זה תלוי בגיאומטריה, בגודל הריצה, בעובי החומר ובכמה אתה מוכן להשקיע בכלי עבודה מראש. ארבע שיטות הטבעה עיקריות מתחרות על דולרים של פרויקט OEM: קובייה מתקדמת, קוביית העברה, קובייה מורכבת ופור-שכבה (רב-שכבה). כל אחד מהם תופס מקום מתוק מובהק, ובחירה באחד הלא נכון פירושה לשלם יותר מדי לכל חתיכה או יותר מדי בכלי עבודה שלעולם לא מחזירים את השקעתו.
מות מתקדם לעומת קוביות העברת מול קוביות
ההבדלים בין התהליכים הללו מסתכמים באופן שבו חלק העבודה זז, באיזה חלק גיאומטריות כל שיטה מטפלת היטב, והיכן הכלכלה מעדיפה אחת על השנייה. קוביות העברה, למשל, מפרידות את הריק מהרצועה מוקדם והשתמשו באצבעות מכניות כדי להעביר אותו בין תחנות עצמאיות. זה הופך אותם לאידיאליים עבור חלקים גדולים יותר הדורשים שרטוטים עמוקים יותר וצורות מורכבות יותר שאינן יכולות להישאר מחוברות לרצועת מנשא. תבניות מורכבות נוקטות בגישה שונה לחלוטין: הן מבצעות את כל פעולות החיתוך והצורה במחיצת לחיצה אחת על מישור אחד, מה שהופך אותן למהיר וזול עבור גיאומטריות שטוחות פשוטות, אך אינן מתאימות לכל דבר הדורש כיפוף מרובים או גיבוש תלת-ממדי.
הטבעת Fourslide מוסיפה אפשרות נוספת. במקום כוח לחיצה אנכי, הוא משתמש בארבע שקופיות כלים אופקיות כדי לעצב חומר ממספר זוויות. שיטה זו מצטיינת ברכיבים קטנים, מכופפים בצורה מורכבת כמו תפסי קפיצים, מגעי מחברים וצורות חוטים שבהם קשה להשיג כיפוף רב-כיווני במערך הטבעה מתכת פרוגרסיבית קונבנציונלית.
הטבלה שלהלן מפרטת את ההשוואה בין שיטות ההחתמה והטבעה הללו בין הקריטריונים החשובים ביותר למקבלי החלטות- OEM:
| קריטריונים | מת פרוגרסיבי | העברת מות | מתחם מת | Fourslide / Multislide |
|---|---|---|---|---|
| מורכבות חלקית | בינוני עד גבוה (רב-תכונות, ריבוי-כיפוף) | גבוה (ציורים עמוקים, צורות תלת מימד גדולות) | נמוך (שטוח, פעולות במישור-יחיד) | מתון עד גבוה (כיפופים מרובי-זוויות מורכבות) |
| טווח נפח אידיאלי | נפח גבוה (מאות אלפים עד מיליונים) | נפח בינוני עד גבוה | נפח נמוך עד בינוני | נפח נמוך עד בינוני |
| טווח עובי החומר | 0.1 - 6.0 מ"מ טיפוסי | 0.5 - 10+ מ"מ | 0.2 - 6.0 מ"מ | 0.1 - 2.5 מ"מ |
| יכולת סובלנות | צמוד (רישום תחנה-ל-עקבית לתחנה) | צמוד (יישור תחנה עצמאי) | טוב לתכונות-במטוס יחיד | מתון (שונות מרובה-צירים) |
| עלות ל-יחידה בנפח | הנמוך ביותר בנפחים גבוהים | לְמַתֵן | נמוך עבור חלקים פשוטים | לְמַתֵן |
| השקעת כלי עבודה | גָבוֹהַ | גבוה (בתוספת מנגנון העברה) | נמוך עד בינוני | לְמַתֵן |
| יישומים אידיאליים | מחברים, סוגרים, מסופים, למינציות מנוע | לוחות גוף גדולים, מארזים-לעומקים, חלקים מבניים | דסקיות, ריקים פשוטים, שימס שטוחים | קליפס קפיצים, צורות חוטים, מגעים קטנים כפופים |
כאשר הטבעה מתקדמת היא הבחירה הנכונה
מתים פרוגרסיביים מרוויחים את ההשקעה שלהם כאשר מספר תנאים מתאימים. אתה צריך אותם כאשר החלק שלך דורש פעולות מרובות, כגון פירסינג, צורה וחיתוך, המבוצעות ברצף צפוף בסובלנות הדורשות רישום תחנה-ל-שניתן לחזור. אתה צריך אותם כאשר נפחים שנתיים מצדיקים את עלות הכלים הגבוהה יותר באמצעות מחירי חתיכה נמוכים באופן דרמטי. ואתה צריך אותם כשזמן המחזור חשוב, מכיוון שהטבעה מתקדמת לטווח ארוך על תבנית-מעוצבת היטב מייצרת חלקים מהר יותר מכל העברה או חלופה מורכבת במורכבות דומה.
סף הנפח שבו משתלם כלי עבודה מתקדמים משתנה לפי מורכבות החלק והחומר. עיקרון תעשייתי כללי חל: ככל שהחלק שלך דורש יותר פעולות, כך נפח האיזון הופך נמוך יותר ביחס לביצוע פעולות אלו בהגדרות נפרדות. סוגר פשוט הזקוק לשתי תכונות בלבד עשוי שלא להצדיק קובייה מתקדמת עד שהנפחים יגיעו למאות אלפים. מחבר רב-כיפוף עם שמונה תכונות עשוי להגיע לאיזון הרבה יותר מוקדם מכיוון שהאלטרנטיבה, שמריצה שמונה הגדרות הפעלה בודדות- עם טיפול בחלקים בין כל אחת מהן, נושאת סיכון עבודה ואיכות גבוה בכל נפח.
מתי כדאי לחפש במקום אחר?
- העברה מתעדיפים כאשר חלקים גדולים מדי מבחינה פיזית כדי להישאר על רצועת מנשא, דורשים משיכה עמוקה מאוד (עומק העולה על רוחב החומר), או זקוקים לפעולות על משטחים שאינם נגישים בזמן שהחלק מחובר לרשת.
- המתחם מתמספיק כאשר החלק שטוח, הגיאומטריה פשוטה והסובלנות ניתנות להשגה במכה אחת. דסקיות, shims וחסרי-פעולה ראשונים נופלים כאן.
- הטבעת ארבע שקופיותמנצח כאשר חלקים קטנים, דורשים כיפוף רב-כיווני, והנפחים נמצאים בטווח-עד-הנמוך שבו כלי עבודה מתקדמים לא יכול להחזיר את העלות שלו.
עבור קוני OEM, ההחלטה מסתכמת לעתים קרובות בשאלה פשוטה: האם החיסכון לכל-חתיכה של הטבעה פרוגרסיבית לטווח ארוך מקזז את ההשקעה המקדימה בתבנית במחזור החיים החזוי של הנפח שלך? אם התשובה היא חיובית, והחלק שלך צריך יותר משתי פעולות גיבוש, מתנות פרוגרסיביות כמעט תמיד מספקות את עלות הבעלות הכוללת הטובה ביותר.
בחירה בשיטה הנכונה, לעומת זאת, היא רק חצי מהמשוואה. אפילו בחירת התהליך המתאימה ביותר מאבדת מערכה ללא בקרת איכות קפדנית כדי להבטיח שכל חלק שיוצא מהקובייה עומד במפרט, שבץ אחר שבץ, על פני מיליוני מחזורים.
תקני בקרת איכות וסובלנות בהטבעה פרוגרסיבית
תבנית הטבעה מתקדמת יכולה להיות מהונדסת בצורה מבריקה ועדיין לייצר גרוטאות אם מערכות בקרת האיכות אינן תואמות את הדיוק המובנה בכלי העבודה. עבור קוני OEM, ההבנה כיצד מפעל מנטר, מודד ומתעד את איכות החלקים חשובה לא פחות מהערכת כמות העיתונות או ספירת התחנות. השירותים הטובים ביותר להחתמת מתכת מתכת מתקדמת מפרידים את עצמם לא באמצעות תביעות שיווקיות אלא באמצעות בקרות תהליכיות הניתנות לאימות ששומרות על שונות מימדית הדוקה לאורך מיליוני מחזורים.
יכולות סובלנות לפי חומר ומורכבות
לאילו סובלנות אתה יכול לצפות באופן ריאלי? התשובה תלויה בשלושה משתנים הקשורים זה בזה: סוג החומר, מורכבות החלק ורמת ההשקעה בכלי עבודה שהפרויקט שלך מצדיק. הטבעת מתכת פרוגרסיבית סטנדרטית מחזיקה בדרך כלל סובלנות בטווח של ±0.05 מ"מ עד ±0.10 מ"מ עבור רוב עבודות הייצור. ניתן להשיג מפרטים הדוקים יותר, כאשר מפעלים מובילים מגיעים לסובלנות מיקום עד ±0.005 מ"מ במאפיינים קריטיים, אם כי רמת דיוק זו מגדילה את עלות הכלים, תדירות התחזוקה ודרישות החידוד באופן משמעותי.
הטבלה שלהלן מארגנת טווחי סובלנות ברי השגה לפי חומר ומורכבות, ומעניקה למהנדסי ייצור OEM התייחסות מעשית בעת הגדרת מפרטים:
| קטגוריית חומרים | Simple Flat (פירס/ריק בלבד) | גיבוש מתון (1-2 עיקולים) | מורכב ריבוי-כיפוף (3+ כיפוף, שרטוט) |
|---|---|---|---|
| פלדת פחמן נמוכה- | ±0.03 - ±0.05 מ"מ | ±0.05 - ±0.08 מ"מ | ±0.08 - ±0.12 מ"מ |
| נירוסטה (300/400) | ±0.04 - ±0.06 מ"מ | ±0.06 - ±0.10 מ"מ | ±0.10 - ±0.15 מ"מ |
| סגסוגות נחושת | ±0.03 - ±0.05 מ"מ | ±0.05 - ±0.08 מ"מ | ±0.08 - ±0.12 מ"מ |
| סגסוגות אלומיניום | ±0.04 - ±0.06 מ"מ | ±0.06 - ±0.10 מ"מ | ±0.10 - ±0.15 מ"מ |
שימו לב לתבנית: חומרים עם קצבי התקשות- גבוהים יותר (נירוסטה, אלומיניום) מציגים יותר שונות קפיצה, מרחיבים את הסבולות הניתנות להשגה עבור גיאומטריות מורכבות. חומרים רכים יותר כמו פלדת פחמן נמוכה- ונחושת מחזיקים בממדים הדוקים יותר מכיוון שהתנהגות היווצרות שלהם צפויה יותר ועקבית יותר מהלך מהלך.
הסבולות גם מתהדקות או מתרופפות בהתאם לסוג התכונה. מיקומי חורים מנוקבים נותרים ניתנים לשחזור מכיוון שהם נוצרים על ידי שחרור אגרוף-ו-נוקשה. מידות מעוצבות או כפופות נושאות שונות יותר עקב תנודות תכונות החומר בין סלילים. מפעל חותמות מוכשר ידון במציאות הללו במהלך סקירת ה-DFM ולא יבטיח סובלנות שמיכה החלה רק בתנאים אידיאליים.
ב-ניטור איכות תהליכים
כיצד מכונת הטבעה מתקדמת מודרנית שומרת על סובלנות אלו על פני רצף ייצור של מאות אלפי חלקים? התשובה נעוצה בחישה מרובדת ובמערכות סטטיסטיות שתופסות סטיות לפני שהן מתערבבות לגרוטאות.
ב-חיישניםמייצגים את קו ההגנה הראשון. מהנדסי הטבעה מנוסים מתאריםשלוש שיטות זיהוי סטנדרטיותשאמור להיות נוכח בכל קוביית הטבעה פרוגרסיבית בייצור:
- זיהוי החמצות של טייס- טייס טעון קפיץ- נסוג אם הרצועה לא התקדמה כראוי, ומכשיל חיישן שעוצר את הלחיצה לפני סגירת התבנית על חומר לא מיושר.
- חיישני מיקרון (מרחק).- מדוד את הפער כאשר הקוביה סגורה. אם שבלול מושך לתוך חלל התבנית או שהרצועה נצמדת, החיישן מזהה את האנומליה באופן מיידי.
- צגי טונה- מדוד ברציפות את הכוח הנדרש במהלך כל מהלך. עלייה הדרגתית בנפח חושפת כיסי שבלולים מתהדקים או בלאי מתים לפני מתרחש כשל קטסטרופלי.
מעבר ליסודות אלה, מפעלים מתקדמים מתקינים חיישני מחזור הזנה במספר מיקומים לאורך התבנית כדי לוודא התקדמות הרצועה ב-50-70% ממחזור ההזנה, לא רק בסגירה. זה נותן למערכת בקרת העיתונות מספיק זמן לעצור את הכבש במכה למעלה, הרבה לפני שהכלים פוגעים בחומר שלא הוצב בצורה שגויה. חיישני אבזם בכניסה לתבנית מזהים חסימות ברצועה לפני שמנגנון ההזנה אפילו מנסה לקדם את החומר.
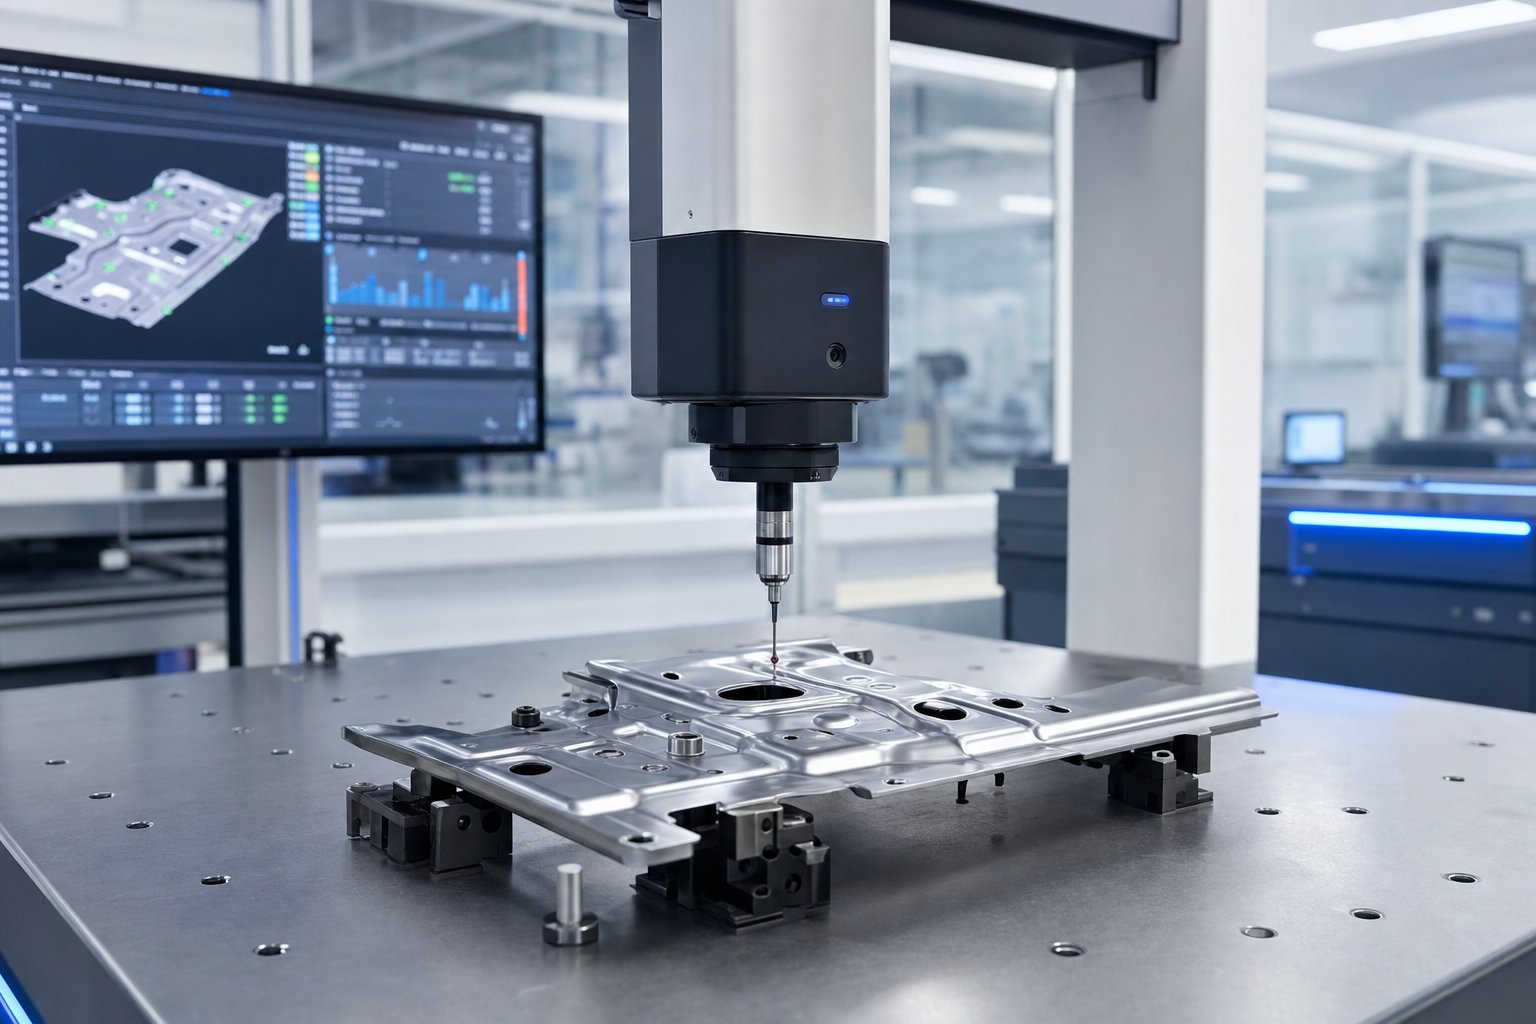
מערכות בדיקה אוטומטיותהשתלב ישירות עם פעולות העיתונות כדי לאמת פלט ממדי מבלי להאט את הייצור. מערכות ראייה משתמשות במצלמות הממוקמות ביציאת התבנית כדי לבדוק נוכחות של תכונה, כיוון והתאמה ממדית גסה במהירות לחיצה מלאה. תחנות מדידת לייזר דוגמות ממדים קריטיים על חלקים שנפלטו במרווחי זמן מוגדרים, ומזינות נתונים ישירות לתוכנת SPC. בדיקת CMM (מכונת מדידת קואורדינטות) מספקת את הדיוק הגבוה ביותר עבור -אימות מאמר ראשון ומדידות ביקורת תקופתיות, בדרך כלל משיגה אי ודאות מדידה מתחת ל-±0.002 מ"מ.
בקרת תהליכים סטטיסטיים (SPC)קושר את כל הנתונים הללו יחד. במקום לבדוק חלקים בודדים ולקבל החלטות מעבר/נכשל, SPC עוקב אחר מגמות תהליכים לאורך זמן. תרשימי בקרה חושפים אם הווריאציה יציבה, נסחפת או מגמה לכיוון מגבלות מפרט. ההבחנה הזו חשובה מכיוון שתהליך יציב עם וריאציה מקובלת יכול להתנהל ללא השגחה, בעוד שתהליך סחף מצריך התערבות לפני שהוא מייצר פגמים.
עבור לקוחות OEM לרכב ולרפואה, בקרות אלה מתגבשות במסגרת PPAP (תהליך אישור חלקי ייצור). PPAP דורש מהמפעל להפגין יכולת תהליך לפני משלוח חלקי ייצור, המתועדים באמצעות מחקרי Cpk (Process Capability Index). התקן AIAG דורש Cpk מינימלי של 1.33עבור מאפיינים קריטיים, כלומר התהליך משתמש בלא יותר מ-75% מהסובלנות הזמינה ונשאר מרוכז היטב-במגבלות המפרט. יצרני OEM רבים דורשים Cpk של 1.67 ומעלה עבור רכיבים קריטיים-בטיחותיים, ולמעשה דורשים שהתהליך ישתמש בפחות מ-60% מתחום הסובלנות.
מחקר Cpk כולל מדידת מדגם מובהק סטטיסטית, בדרך כלל 30 חלקים רצופים או יותר, חישוב ממוצע התהליך וסטיית התקן, והדגמה שההתפלגות מתאימה היטב לגבולות המפרט העליון והתחתון כאחד. מפעלים שמשקיעים ב-SPC- בזמן אמת יכולים לנטר את ה-CPK באופן רציף, לתפוס ירידה ביכולת תוך דקות במקום לגלות זאת במהלך-ביקורות של-משמרת.
עבור קוני OEM שמעריכים שותף פוטנציאלי להחתמה, שאל שאלה ישירה: האם המפעל יכול להראות לך נתוני Cpk היסטוריים מתכניות ייצור דומות? למפעל שמנטר ומאחסן נתוני יכולת תהליכים יש תרבות איכות שונה מהותית מזו הנשענת על בדיקה סופית בלבד. תשתית איכותית זו הופכת לקריטית עוד יותר כאשר חלקים משרתים תעשיות מוסדרות, שבהן דרישות ספציפיות ליישום-שכבות בקרות נוספות על שיטות החתמה סטנדרטיות.
יישומים בתעשייה עבור חלקי חותמת מתקדמת
תעשיות מוסדרות לא רק דורשות סובלנות הדוקה יותר. הם מטילים מערכות אקולוגיות שלמות לניהול איכות המעצבות את אופן פעולתו של מפעל הטבעה, החל מקבלת חומרי גלם ועד למשלוח סופי. הדרישות הללו משתנות באופן דרמטי בהתאם למקום שבו מגיע החלק המוגמר, וכל שוק אנכי מביא את השילוב שלו של העדפות חומר, דרישות ממדים וציפיות תיעוד שמפעל OEM מתקדם והטבעה צריך לעמוד בהן.
יישומי רכב ו-HVAC
חותמת פרוגרסיבית של רכיבי רכב מהווה נתח עיקרי בייצור מתקדם מתקדם ברחבי העולם. הסיבה היא פשוטה: כלי רכב מודרניים מכילים מאות חלקי מתכת מוטבעים, והנפחים לכל פלטפורמה מצדיקים בקלות השקעה מתקדמת בכלי עבודה. חלקי רכב עם חותמת פרוגרסיבית נעים בין מסופים חשמליים קטנים לחיזוקים מבניים גדולים, כולם מיוצרים במהירויות וברמות עקביות שאף תהליך חלופי אינו יכול להשתוות לכלכלית.
חלקי חותמת מתקדם נפוצים ברכב כוללים:
- סוגריים מוטבעים פרוגרסיביים להרכבת מנוע, מבנה גוף ומכלולים פנימיים
- למינציות מוטוריות למנועי הנעה לרכב חשמלי ולמנועי המתנע
- מחברים חשמליים, מסופים ומסרי אוטובוס במערכות רתמות חיווט
- אטבים מבניים ומהדקים לגוף-ב-הרכבה לבנה
- רכיבי מסגרת מושב ומנגנוני כוונון
מה מייחד את הרכב כשוק? אישור IATF 16949. תקן ניהול איכות זה מתבסס על ISO 9001 אך מוסיף דרישות ספציפיות לרכב- סביב תכנון איכות מוצר מתקדם (APQP), תוכניות בקרה וניתוח מצבי כשל (FMEA). חותמת חותמת במפעל חייבת לשמור על מעקב ממתחם חום סליל ועד לחלק מוגמר, להפגין יכולת תהליך באמצעות ניטור Cpk מתמשך, ולהגיב להתראות איכות תוך שעות ולא ימים. העלות של עצירת קו אצל יצרן ציוד מקורי לרכב מגיעה לאלפי דולרים לדקה, מה שמסביר מדוע יצרני הרכב מעמידים את ספקי ההחתמה שלהם בתקני ההסמכה המחמירים ביותר בייצור.
הטבעת מתכת פרוגרסיבית של HVAC תופסת מקום הנדסי אחר. כאן, הדרישה הקריטית היא שטוחות עקבית ואחידות ממדית על פני אוכלוסיות חלק גדולות ולא דיוק של תכונה- יחידה. סנפירים של מחליפי חום, למשל, עשויים להיות פשוטים מבחינה גיאומטרית, אבל אפילו סטיות שטוחות קטנות פוגעות ביעילות ההעברה התרמית כאשר אלפי סנפירים נערמים יחד בליבת מעבה או מאייד.
חלקים טיפוסיים עם חותמת HVAC פרוגרסיבית כוללים:
- סנפירים מחליף חום ודפוסי רפפות
- תושבות הרכבה ורכיבי דיור ליחידות טיפול באוויר
- למינציות מנוע מאוורר
- להבי בולם אוורור
- תפסי קו קירור ותומכי תמיכה
חלקי HVAC פועלים לעתים קרובות באלומיניום או פלדה מצופה במהירויות גבוהות, כאשר יש לעקוב מקרוב אחר דפוסי הבלאי של התבנית כדי למנוע השפלה הדרגתית של צורה לאורך ריצות ייצור ארוכות. תבנית סנפיר שמפיקה כמה מאות פעימות לדקה מייצרת מיליוני חלקים לפני תחזוקה, מה שהופך את השקעים של קרביד וניטור כוח-בפניי חיוניים לאיכות מתמשכת.
יישומי מכשירים חשמליים ורפואיים
ייצור מחברים חשמליים מסתמך במידה רבה על קוביות פרוגרסיביות מכיוון שהחלקים קטנים, מורכבים ונחוצים בכמויות אדירות. בית מחבר בודד עשוי להכיל עשרות מגעים מוטבעים בודדים, שכל אחד מהם דורש גיאומטריה קפיצית מדויקת וכוח מגע עקבי. סגסוגות נחושת וסגסוגות פליז שולטות בחלל זה בשל המוליכות שלהן, ועיצובי התבנית עולים לרוב על 20 תחנות כדי להשיג את הגיאומטריות המורכבות של-הכיפוף שהמגעים הללו דורשים.
רכיבים חשמליים מוטבעים פרוגרסיביים נפוצים כוללים:
- טרמינלים ומגעי פינים למחברי רכב ותעשייתיים
- פסי אוטובוס לחלוקת חשמל בחבילות סוללות EV
- פחיות מיגון ומארזי EMI לאלקטרוניקה RF
- מסגרות עופרת לאריזת מוליכים למחצה
- מגעי סוללה עבור מוצרי אלקטרוניקה
הטבעה מתקדמת רפואית מציגה את בקרות התהליך המחמירות ביותר של כל אנכי. חלקים המיועדים למכשירים כירורגיים, התקנים מושתלים או ציוד אבחון חייבים לעמוד בדרישות התאימות הביולוגית ולשמור על עקיבות מלאה. סביבת הייצור עצמה נמצאת בבדיקה:חדרים נקיים תואמי ISO 14644לשלוט בזיהום חלקיקים הנישאים באוויר במהלך הטבעה וטיפול ברכיבים שייצור קשר עם חולים. תקנות ה-FDA תחת 21 CFR Part 820 דורשות תהליכים מאושרים, נהלים מתועדים וניטור סביבתי החורגים הרבה מעבר לפרקטיקה הסטנדרטית של הטבעה תעשייתית.
חלקי מכשור רפואי מוטבעים פרוגרסיביים כוללים:
- חלקי להב כירורגיים ורכיבי מכשיר חיתוך
- תפסי קיבוע שתלים ועוגנים
- מארז מכשירי אבחון ומיגון
- טבעות חיזוק קטטר
- קפיצים ומגעים של מנגנון מתן תרופה
מפעלים המשרתים יצרני OEM רפואיים חייבים לשמור על אישורי חומר עבור כל סליל, לתעד פרמטרים של תהליך עבור כל מגרש ייצור, ולשמור דגימות לתקופות ממושכות כדי לתמוך במעקב אחר-השוק. התקורה של מערכת האיכות היא משמעותית, אך נפחי המכשירים הרפואיים והתמחור לכל-חתיכה משקפים את ההשקעה הזו.
ב-Assembly ושילוב תהליך משני
אחת היכולות המפרידות בין מפעלי הטבעה מתקדמים לחנויות דפוס בסיסיות היא ב-הרכבת קוביות, היכולת לבצע פעולות מעבר לייצור ולחיתוך מבלי להסיר את החלק מהתבנית הפרוגרסיבית. תארו לעצמכם סוגר שזקוק לחור עם טפח, תוספת מסומרת או אום מרותך. באופן מסורתי, תכונות אלה דורשות פעולות משניות: החלק המוטבע עוזב את המכבש, עובר לתחנת עבודה נפרדת ועובר טיפול נוסף. כל העברה מוסיפה עלות, זמן מחזור וסיכון איכות.
ב-הרכבת הקוביות מבטלת את ההעברות על ידי שילוב פעולות משניות ישירות ברצף התחנה של הקובייה:
- ב-הקשה- ראשי חיתוך-חוט-או חוט-המורכבים בתבנית יוצרים חורים עם הקשה במהלך מחזור הלחיצה, ומספקים חלק מוכן-ל-הרכבה ביציאת התבנית.
- ב-ריתוך- תחנות ריתוך התנגדות או לייזר מצטרפות רכיבים משניים (אגוזים, סיכות, מגעים) לחלק המוטבע בזמן שהוא נשאר על פס הנשא.
- ב-הכנסת- תותבים, מסמרות או פיני מגע לתקשורות- מוזנות ומותקנות בתוך תחנות קוביות, מה שמייצר תת--מכלול ולא הטבעה גולמית.
- ב-כיפוף וריתוק- רכיבים מוזנים של רצועות- מרובות מובאים יחד, נוצרים זה על גבי זה, ומהודקים באופן מכני בתוך התבנית.
עבור קונים OEM, הרכבה-מתורגמת ישירות לעלות כוללת נמוכה יותר. ביטול פעולת הקשה משנית, למשל, מסיר מכונה, מפעיל, מתקן ותור בין-תהליכים מזרם הערכים. תכפיל את זה על פני כמה תכונות וכמה מאות אלפי חלקים בשנה, והחיסכון הופך להיות משמעותי. זה גם משפר את האיכות מכיוון שהחלק לעולם לא עוזב את הסביבה המבוקרת של התבנית, כך שדיוק המיקום בין מאפיינים מוטבעים ורכיבים שנוספו נשאר נשלט על ידי דיוק התבנית ולא חוזרות של המתקן.
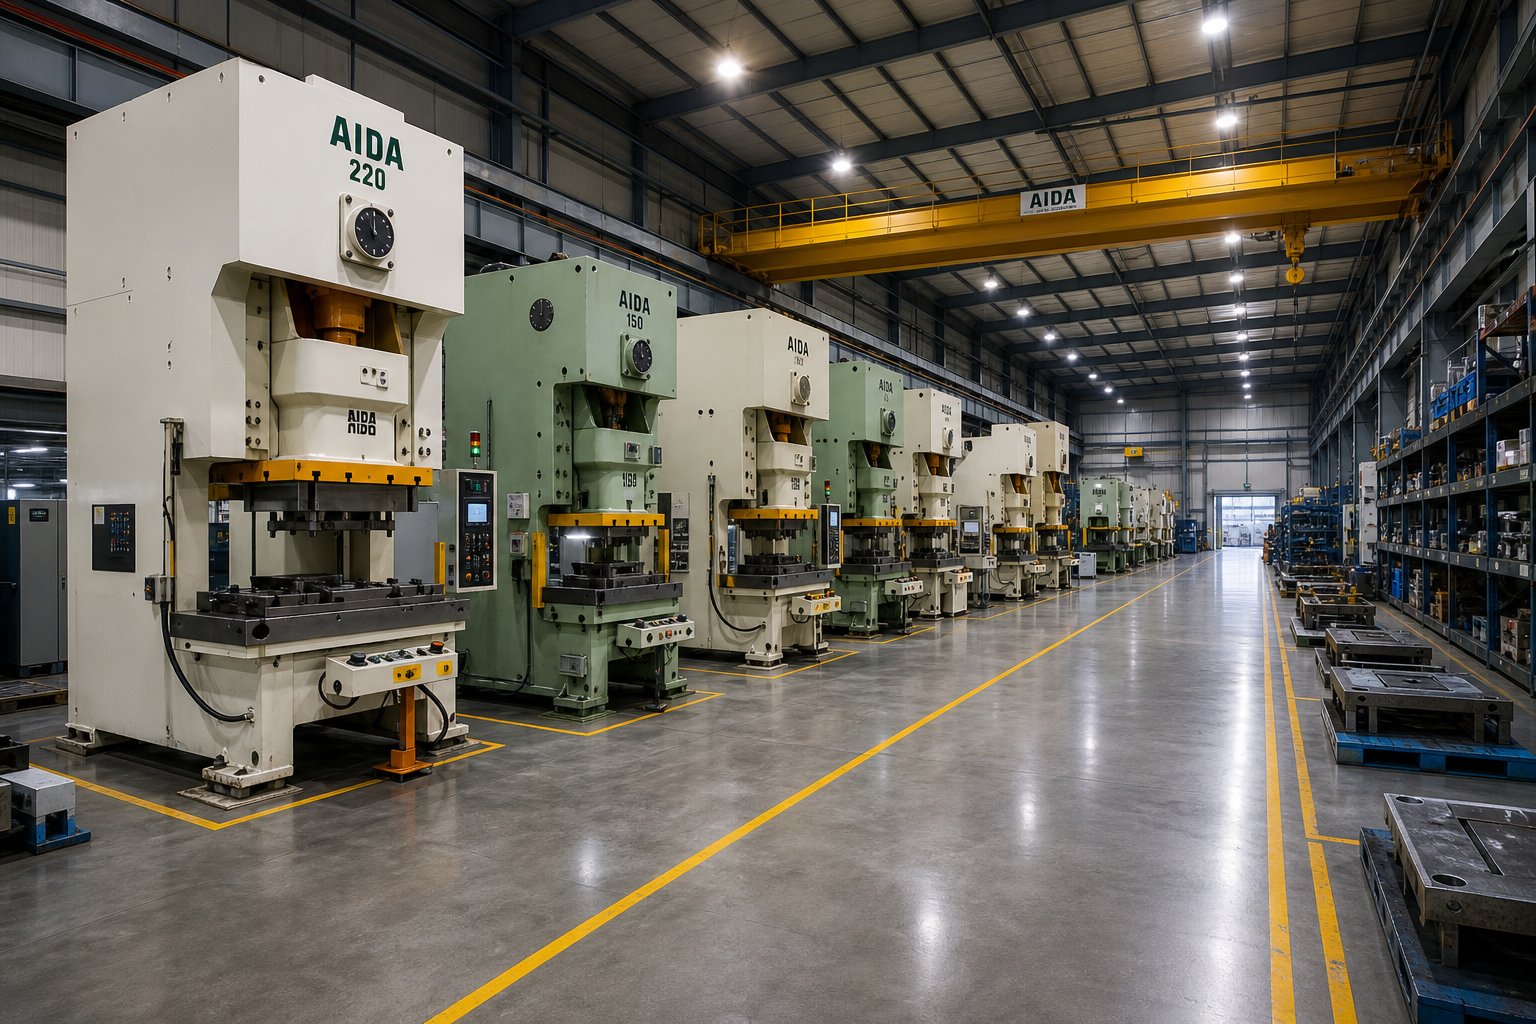
רוחב התעשיות המוגשות ועומק שילוב התהליך הזמין בתוך תבנית פרוגרסיבית אחת מדגישים מדוע בחירת המפעל חשובה כל כך. ספק המסוגל להפעיל כלי רכב תחת IATF 16949, חלקים רפואיים תחת פרוטוקולים של חדר נקי, וב-הרכבת קוביות עבור מחברים חשמליים פועל ברמת יכולת שונה מהותית מאשר חנות שפשוט מפעילה מכבש. ההבנה כיצד להעריך את היכולת הזו, ומה לחפש במהלך ההסמכה, היא המקום שבו רוב קוני OEM זקוקים להדרכה הברורה ביותר.
כיצד להעריך ולבחור מפעל OEM החתמה מתקדמת
לדעת איזו שיטת הטבעה מתאימה לחלק שלך ואילו תקני איכות חלים לא עוזרת הרבה אם המפעל שתבחר לא יכול לעמוד בדרישות הללו באופן עקבי. עם זאת, רוב רוכשי ה-OEM מעריכים יצרני מתנות מתקדמים על סמך מחיר חתיכה בלבד, ומדלגים על בדיקת הנאותות הטכנית והיחסית שקובעת אם תוכנית אכן מצליחה לאורך מחזור חיי הייצור שלה. מסגרת הסמכה מובנית מבטלת ניחושים ומגינה על השקעת הכלים שלך מההתחלה.
הערכת יכולת טכנית
כאשר אתה הולך על רצפת המפעל או סוקר את חבילת היכולות של ספק, אתה מחפש הוכחות לכך שהציוד, מומחיות הכלים והתשתית שלו תואמים את הדרישות של התוכנית הספציפית שלך. ספק מטלות הטבעה המצטט באגרסיביות את המחיר אך חסר את טווח הלחיצות או עומק הכלים המתאים, יעלה לך הרבה יותר בעיכובים, בעיות איכות והעברות- באמצע התוכנית מאשר מחיר חתיכה מעט גבוה יותר אי פעם.
הנה מה להעריך במהלך הערכה טכנית של כל חברת הטבעה מתקדמת:
- טווח טונות לחץ- האם הצי מכסה את התוכנית הנוכחית שלך ואת הצמיחה הצפויה? חפש רוחב, לא רק לחיצה אחת שבקושי מתאימה לקובייה שלך. מפעל המפעיל מכונות מ-30 עד 300+ טון יכול להתאים להתפתחות העיצובית מבלי להזדקק לספק חדש.
- רוחב פס וגודל מיטה מרביים- מאשר אם המפעל יכול להפעיל פיזית את הקובייה שלך, חשוב במיוחד עבור חלקים עם ספירת תחנות גבוהה שמייצרים כלים ארוכים.
- יכולת ספירת תחנות- שאל על התבנית המורכבת ביותר שהם מריצים כיום בייצור. מפעל שנוח לו עם תבניות של 20+ פועל ברמה הנדסית שונה מאשר תוספת אחת בשמונה.
- -חדר כלים בבית- זה לא-ניתן למשא ומתן עבור תוכניות רציניות. מפעלים שמתכננים, בונים ומתחזקים מתקנים פנימיים מגיבים מהר יותר לשינויים הנדסיים, שולטים באיכות בצורה הדוקה יותר ומפחיתים את הסיכון בזמן ההובלה בהשוואה לאלו המוציאים עבודות כלים למיקור חוץ.
- פעולות משניות וב-הרכבה- האם המפעל יכול לספק תת-מכלולים-מוגמרים, או שתזדקק לספקים נוספים להקשה, ריתוך, ציפוי או הכנסה?
- מערכות טיפול בחומרים- קיבולת אחסון סליל, דיוק הזנת סרוו וטיפול אוטומטי בחלקים ביציאת הקוביות - כל הבגרות של הפקת האות.
- תשתית בדיקה- ציוד CMM, מערכות ראייה, תוכנת SPC ותוך-חישת המות מאשרים שהמפעל מפקח על איכות ולא רק בדיקת חלקים מוגמרים.
במהלך ביקורת האתר, הסתכל מעבר לקו העיתונות של הראווה. בדוק בחדר הכלים עבור יומני תחזוקה מונעת פעילים. סקור את תנאי האחסון עבור כלי עבודה בבעלות הלקוח.- ודא שמדבקות הכיול במדדים עדכניות. פרטים אלו חושפים האם מערכת האיכות פועלת מדי יום או קיימת רק בקלסרי תיעוד. ייצוא-מפעלי הטבעה בדרגה הפועלים על מערכות מבוססות מניעת-בדרך כלל משיגות שיעורי פגמים בטווח של 50 עד 200 PPM, בעוד שחנויות המסתמכות על{10}}מיון השורות{11}}מקבלות רמות גבוהות משמעותית.
מבנה שותפות ותקשורת
יכולת טכנית לבדה אינה הופכת לשותף שירותי הטבעת מתכת OEM מהימן. מבנה הקשר, כלומר האופן שבו המפעל מתקשר עם הצוות שלך לאורך כל מחזור החיים של התוכנית, קובע אם יכולת זו מתורגמת לאספקה עקבית. הספקים הטובים ביותר להחתמות מתקדם מתייחסות לתוכניות כאל שיתופי פעולה ולא כעסקאות.
מחזור חיים מלא של שותפות OEM עוקב בדרך כלל אחר התקדמות זו:
- ייעוץ עיצובי ראשוני- המפעל סוקר את רעיון החלק שלך, דרישות היישום ותחזיות נפח לפני הצעת המחיר. זה המקום שבו דנים בגלוי על חלופות הטבעה וייצור מתקדמת.
- סקירת DFM- מהנדסי כלי עבודה מסמנים חששות מהייצור, מציעים שינויים בגיאומטריה וממליצים על אפשרויות חומרים שמשפרות את אורך החיים של המות ומפחיתות את עלות החתיכה.
- גישת אבות טיפוס- כלי עבודה רכים או תיל-דגימות EDM מאמתות את גיאומטריית החלק לפני התחייבות לכלי ייצור מוקשחים.
- בניית כלים וניסיון- המפעל בונה את התבנית הפרוגרסיבית, מפעיל דוגמאות ראשונות, מודד תוצאות מול הדפסה וחוזר על עצמו עד שהמידות ואיכות הצורה עומדות במפרט.
- הגשת PPAP- דוחות מימדים, מחקרי Cpk, תוכניות בקרה ותיעוד זרימת תהליכים מוכיחים מוכנות לייצור.
- העלאת ייצור-- ייצור התחלתי- נמוך מאמת את הלוגיסטיקה של שרשרת האספקה, האריזה וקצב המשלוח לפני שחרור מלא של-נפח.
- ניהול ייצור שוטף- חידוש Kanban, לוחות זמנים של משלוח JIT, אימות מחדש-תקופתי ופעילויות שיפור מתמיד שומרים על איכות וזמינות לאורך חיי התוכנית.
היכן מתפרקים מערכות היחסים במפעל-חותמת OEM? שלושה מצבי כשל נפוצים צצים שוב ושוב:
- פערי תקשורת- המפעל מתייחס לתוכנית שלך כמילוי הזמנה ולא שותפות. אין איש קשר הנדסי ייעודי, אין עדכונים יזומים על מצב התבנית או שינויים מהותיים. כפי שמציינים העוסקים בתעשייה, ספקים המתקשרים באופן יזום, מסמנים עיכובים פוטנציאליים או בעיות מהותיות לפני שהם מסלימים, בונים אמון ומאפשרים פתרון בעיות מהיר יותר.
- הזנחת כלי עבודה- תחזוקה מונעת נדחית כדי להמשיך במכבשים לפעול, ובלאי מתקדם מפחית בהדרגה את תפוקת הממדים עד שחלקים מתחילים להיכשל בבדיקה במפעל ההרכבה שלך.
- קנה מידה לא גמיש- הביקוש גדל או שינויים הנדסיים פוגעים בקיר מכיוון שלמפעל אין קיבולת עיתונות, רוחב פס של חדר הכלים או נכונות להשקיע בשינויי קוביות.
מניעת כשלים אלה מסתכמת בביסוס ציפיות ברורות במהלך ההסמכה. הגדר קצב תקשורת, דרישות דיווח תחזוקה ומאגרי קיבולת בהסכם האספקה שלך במקום להניח שהם יתרחשו באופן אורגני.
מפעלים התומכים במחזור החיים המלא מייעוץ DFM דרך ייצור המוני שניתן להרחבה, כגוןYICHEN, העניקו למהנדסי ייצור וצוותי רכש נקודת התקשרות אחת עבור הדפסי הטבעה פרוגרסיביים הדורשים יצירת תחנות מרובות,-חזרה הדוקה וגמישות נפח. מודל משולב זה, המשתרע על הטבעה וייצור פרוגרסיביים תחת מסגרת תפעולית אחת, מפחית את סיכון המסירה ומפשט את האחריות כאשר מתעוררים שינויים הנדסיים בתוכניות.
בסופו של דבר, בחירת המפעל הנכון איננה מציאת הצעת המחיר הזולה ביותר. מדובר בהתאמת עומק טכני, משמעת תקשורת ומחויבות לשותפות למורכבות ולדרישות מחזור החיים של התוכנית שלך, ולאחר מכן אימות התכונות הללו באמצעות הערכה מובנית לפני התחייבות לדולרים.
השלבים הבאים עבור קוני OEM מוכנים למקור מתות פרוגרסיביות
מסגרות הערכה וידע טכני מייצרים ערך רק כשהם מתורגמים לפעולה. עבור מהנדסי ייצור ומקצועני רכש השוקללים תוכניות הטבעה פרוגרסיביות של OEM, הדרך קדימה דורשת המרת קריטריוני ההחלטה הנכללים במדריך זה לרצף השקת פרויקט קונקרטי המגן הן על השקעה בכלים והן על תוצאות ייצור-ארוכות טווח.
מסגרת עלות-ל-Value Decision
כל פרויקט מתקדם והטבעה מתבסס על ארבעה משתנים המקיימים אינטראקציה: השקעת כלי עבודה, עלות ל-חתיכה, דרישות איכות ותחזיות נפח. אלה אינם פועלים באופן עצמאי. השקעת כלי עבודה גבוהה יותר בתוספות קרביד ובתחנות נוספות מעלה את העלות המוקדמת אך מורידה את מחיר-ליחידה ומאריכה את מרווחי התחזוקה. דרישות סובלנות מחמירות מגדילות את מורכבות הכלים אך עשויות לבטל בעיות הרכבה במורד הזרם הנושאות עלויות נסתרות. תחזיות נפח קובעות באיזו מהירות כלי עבודה מופחת, אך תחזיות אופטימיות מדי נועלות הון בקוביות שלעולם אינן מגיעות לאיזון.
היצרן הנכון של התבנית המתקדמת מפחית את עלות הבעלות הכוללת מעבר למחיר החתיכה בלבד. מפעלים המציעים שיתוף פעולה של DFM, ב-הרכבה ומערכות איכותיות משולבות מונעים מסירות, ספקים משניים ובריחה איכותית שמנפחת את העלות הנחוצה. בעת השוואת הצעות מחיר, הערך את עלות התוכנית הכוללת לאורך מחזור חיי הייצור הצפוי במקום לבודד כל פריט שורה בודד. ספק שמציע מחיר חתיכה גבוה יותר אך מספק חלקים מוכנים ל-PPAP-עם מילוי קנבן ומיון אפס עשוי לעלות פחות במשך שלוש שנים מאשר המציע הנמוך ביותר הדורש התערבות באיכות מתמדת.
התחלת פרויקט הטבעה המתקדמת שלך
מוכנים לעבור ממחקר למעורבות? השלבים המעשיים האלה ממקמים את התוכנית שלך להשקה חלקה:
- הכן שרטוטי חלקים מלאים עם תוספי GD&T- ציין מידות קריטיות, מבני נתונים ודרישות גימור פני השטח. הדפסות לא שלמות מאלצות את הספקים להנחות שיוצרות אי התאמה של הצעות מחיר והפתעות ביניים-.
- הגדר הערכות נפח שנתיות ותחזיות מחזור חיים- כלול לוחות זמנים-עלייה, תרחישי שיא הביקוש ומשך התוכנית הצפוי. מידע זה מעצב החלטות תכנון כלי עבודה סביב תכנון חיי המות ותחזוקה.
- זיהוי דרישות חומר וגימור- ציין דרגת סגסוגת, מזג, עובי וכל טיפולי הטבעה לאחר-(ציפוי, ציפוי, טיפול בחום). בחירת החומר משפיעה על עיצוב התבנית, כך שנעילתם מוקדמת מונעת תיקוני כלי עבודה יקרים.
- צור קשר מוקדם עם שותפים פוטנציאליים במפעל לקלט DFM- הפחתת העלויות-הגבוהה ביותר מתרחשת לפני תחילת עיצוב הכלים. יצרני מתיקה מתקדמים מתמחים כגוןYICHENמציעים ייעוץ DFM שעוזר למהנדסי ייצור לייעל את גיאומטריית החלקים ליצירת ריבוי-תחנות יעילה וייצור המוני שניתן להרחבה.
- בקש הוכחות מתועדות ליכולת- בקש נתוני Cpk מתוכניות דומות, היסטוריית PPM והפניות מתעשיות דומות. שירותי הטבעה מתקדמת משתנים מאוד בתשתית האיכותית, ועדויות מנצחות את הטענות בכל פעם.
קריטריון הבחירה הקריטי ביותר עבור כל תוכנית הטבעה פרוגרסיבית של OEM אינו מחיר חתיכה אלא יכולת תהליך מוכח, כלומר מפעל שיכול להוכיח שליטה סטטיסטית על חלקים דומים לשלך, לשמור על שליטה זו על פני מיליוני פעימות ולתקשר בשקיפות כאשר התנאים משתנים.
מעורבות-מובנית היטב עם ספקים, הבנויה על מפרטים מלאים, נפחים מציאותיים ושיתוף פעולה מוקדם של DFM, דוחסת זמני אספקה, מונעת הפתעות באמצע-התוכנית ומציבה את הבסיס לשותפות שמספקת ערך עקבי משנה לשנה. המפעלים שמרוויחים קשרי OEM-ארוכי טווח הם אלה שמתייחסים לתוכנית שלך כשיתוף פעולה הנדסי מהיום הראשון, לא כאל הזמנת רכש למילוי.
שאלות נפוצות על מפעלי OEM Progressive Die & הטבעה
1. מהי קובייה פרוגרסיבית וכיצד היא שונה מקוביה- בודדת?
תבנית פרוגרסיבית היא כלי הטבעה מרובה-תחנות שבה רצועת מתכת מתקדמת באמצעות פעולות עוקבות (פירסינג, כיפוף, צורה, חיתוך) עם כל מהלך לחיצה, ומייצר חלק מוגמר בכל מחזור. שלא כמו קובייה אחת-שלבית שמבצעת פעולה אחת בכל מהלך ודורשת טיפול ידני בין שלבים, קובייה פרוגרסיבית מאחדת את כל הפעולות לכלי אחד ומחזור לחיצה אחד. זה מבטל טיפול בחלקים, מפחית את זמן המחזור ומשפר את עקביות הממדים, מה שהופך אותו לאידיאלי עבור ייצור-בנפח גבוה שבו מפעלי OEM צריכים לייצר אלפי או מיליוני רכיבי מתכת זהים ביעילות.
2. כמה עולה כלי עבודה פרוגרסיבי ומתי משתלמת ההשקעה?
כלי עבודה מתקדמים נע בדרך כלל בין כ-$10,000 עבור כלים פשוטים יותר ל-$350,000 עבור בניית תחנות מורכבות-. ההשקעה משתלמת באמצעות עלויות נמוכות באופן דרמטי לכל-חתיכה בנפח. קובייה שעולה עשרות אלפים מוסיפה עלות משמעותית לכל חלק ב-5,000 חתיכות, אבל ב-500,000 חתיכות, אותה השקעה תורמת שברירי סנט ליחידה. נקודת האיזון תלויה במורכבות החלק, ספירת התחנות, החומר והנפח השנתי. חלקים הדורשים פעולות גיבוש מרובות מגיעים לאיזון מוקדם יותר מכיוון שהחלופה של הפעלת הגדרות הפעלה{14}} נפרדות טומנת בחובה סיכון עבודה ואיכות גבוהים. מפעלים כמו YICHEN (https://www.yichen-group.com/stamping-die/progressive-stamping-die/) עוזרים לרוכשי OEM לבצע אופטימיזציה של עיצובי התבנית כדי למקסם את ההחזר על ההשקעה בכלי עבודה באמצעות גיבוש רב-תחנות יעיל.
3. אילו סובלנות יכולה להשיג הטבעה מתקדמת?
סובלנות הניתנות להשגה תלויות בסוג החומר ובמורכבות החלק. עבור פעולות שטוחות פשוטות כמו פירסינג והסרה, פלדת פחמן וסגסוגות נחושת נמוכות-מחזיקות ±0.03 עד ±0.05 מ"מ. היווצרות מתונה עם עיקול אחד עד שניים משיגה בדרך כלל ±0.05 עד ±0.10 מ"מ. חלקים מורכבים מרובים- עם שלושה עיקולים או יותר נעים בין ±0.08 ל-±0.15 מ"מ. חומרים עם קצבי התקשות- גבוהים יותר כמו נירוסטה ואלומיניום מציגים יותר שונות קפיצה חזרה. מפעלים מובילים יכולים להגיע לסובלנות מיקום עד ±0.005 מ"מ במאפיינים קריטיים, אם כי הדבר מצריך השקעת כלי עבודה גבוהים יותר, תוספות קרביד ומחזורי תחזוקה תכופים יותר.
4. אילו חומרים מתאימים ביותר להטבעה פרוגרסיבית?
החומרים הנפוצים ביותר כוללים פלדת פחמן נמוכה-(1008-1010) עבור סוגריים ומארזים לרכב, סדרות נירוסטה 300 ו-400 עבור חלקים רפואיים ומכשירי חשמל עמידים בפני קורוזיה, סגסוגות נחושת (C110, C101) עבור מסופים חשמליים ופסים דקורטיביים, C360, חיבורים וחומרה לחיבורים (C360, חזיות) ואלומיניום (3003, 5052, 6061) עבור רכב קל משקל ורכיבי HVAC. בחירת החומר משפיעה על בלאי התבנית, צרכי הסיכה, מהירות הלחיצה והסובלנות הניתנות להשגה. חומרים רכים יותר כמו נחושת מאפשרים מהירויות מהירות יותר ומרווחי תחזוקה ארוכים יותר, בעוד סגסוגות קשות יותר כמו נירוסטה דורשות כלי קרביד ושימון אגרסיבי כדי למנוע התפרקות.
5. כיצד צריכים קוני OEM להעריך ולבחור במפעל הטבעה מתקדם?
הערכת מפעלים על פני יכולת טכנית ומבנה שותפות. קריטריונים טכניים עיקריים כוללים טווח טונות לחיצה, רוחב רצועה מקסימלית, יכולת ספירת תחנות (שאלו לגבי תבנית הייצור המורכבת ביותר שלהם), חדר כלים ביתי לתכנון ותחזוקה של קוביות, פעולות משניות ויכולת-הרכבת קוביות, ותשתית בדיקה כולל CMM, מערכות ראייה ותוכנת SPC. מעבר לציוד, העריכו את משמעת התקשורת, הנכונות לשיתוף פעולה ב-DFM, איכות תיעוד ה-PPAP ומאגרי קיבולת לתנודות בביקוש. בקש נתוני Cpk מתוכניות דומות והיסטוריית PPM. מפעלים מבוססי מניעה- משיגים בדרך כלל שיעורי פגמים של 50 עד 200 PPM. הגורם הקריטי ביותר הוא יכולת תהליך הוכחה, לא מחיר חתיכה בלבד.


