


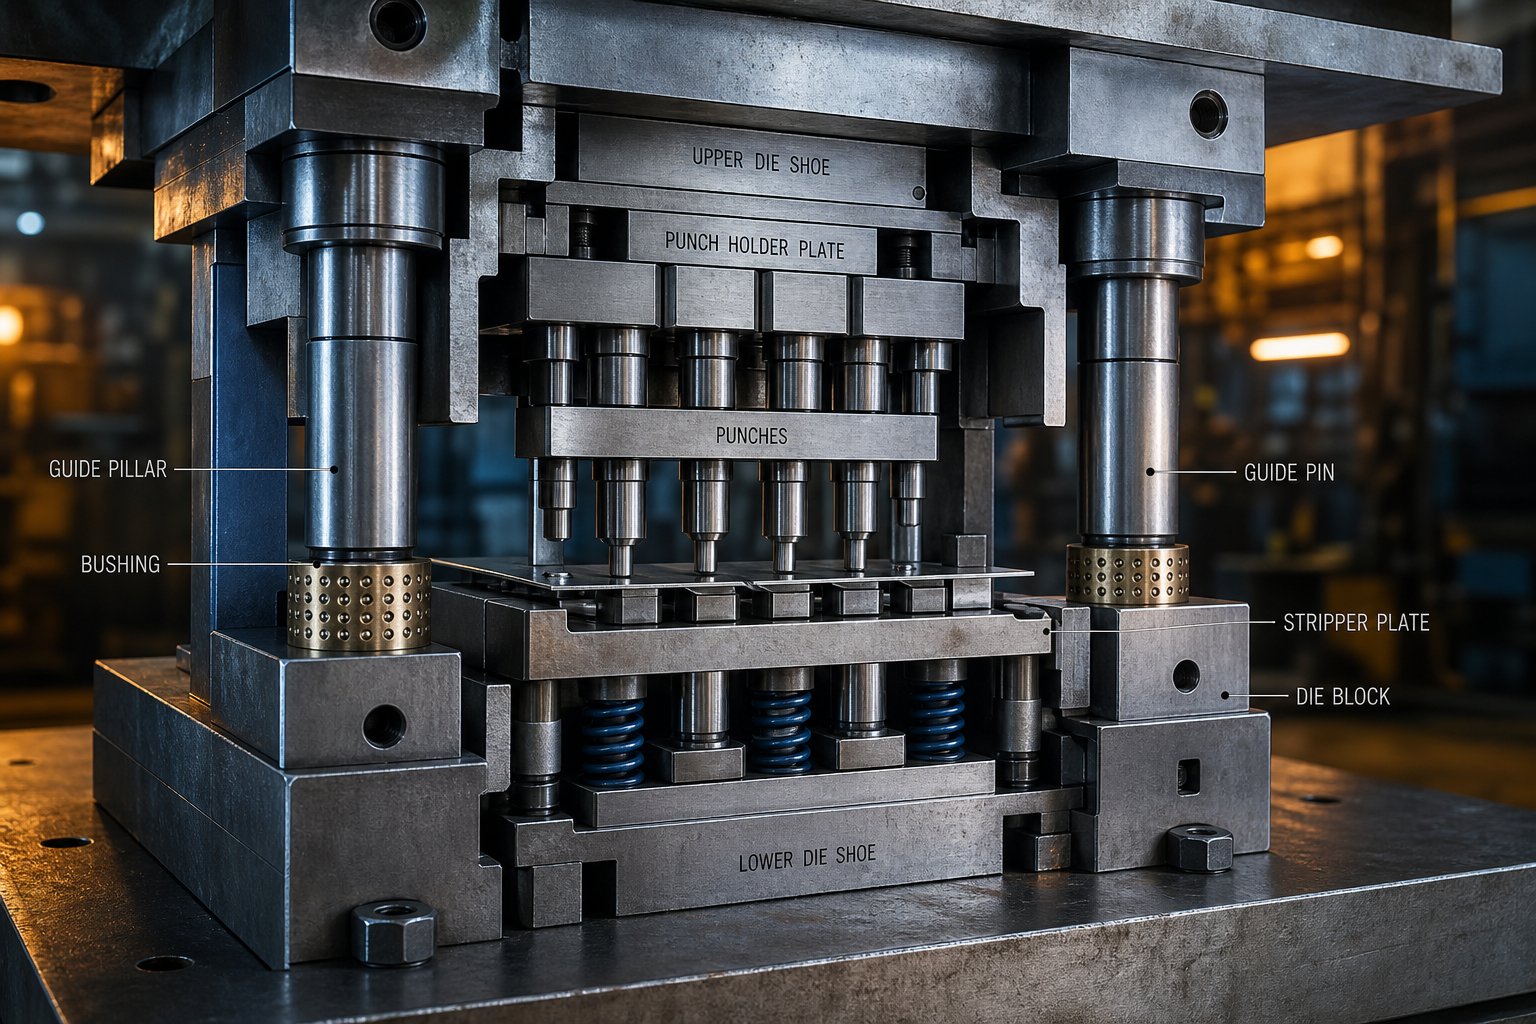
מהי חותמת הטבעה ומדוע כל רכיב חשוב
כששואלים מה הם מתכות בהקשר של ייצור פח, התשובה מסתכמת בדייקנות ובכוח. תבנית הטבעה היא כלי בנוי בהתאמה אישית- המותקן במכבש שהופך מתכת שטוחה לחלקים מוגמרים באמצעות חיתוך, עיצוב או שילוב של שניהם. הוא מורכב משני חצאים: חלק עליון המחובר לאיל העיתונות וחלק תחתון המותקן על מצע העיתונות. כאשר העיתונות עוברת מחזוריות, חצאים אלה נסגרים זה בזה בכוח עצום, וקטעי הפלדה המעוצבים ביניהם גוזרים או מכופפים את החומר לגיאומטריה הסופית שלו.
מה בעצם עושה מות הטבעה
כָּךלמה משמשת קובייה מבחינה מעשית? קובייה משמשת לייצור כל דבר, ממחברים חשמליים זעירים ועד לוחות גוף מלאים לרכב. חלקי החיתוך והיצירה של הכלי, עשויים בדרך כלל מפלדת כלי מוקשה או קרביד, מעצבים את חומר העבודה בעוד המבנה שמסביב סופג טונה ושומר על יישור. כדורי הטבעה יכולים להסתובב במהירות של 1,500 פעימות לדקה, וכל מהלך מייצר חלק מוגמר או חלקי. השילוב הזה של מהירות ודיוק הופך את חותמות הטבעה לעמוד השדרה של ייצור מתכת בנפח גדול-.
מדוע חשוב להבין רכיבים בודדים
רוב הפניות מתייחסות לחלקים של קוביית הטבעה כאל רשימה שטוחה של מונחי אוצר מילים. הגישה הזו מפספסת את הנקודה. רכיבים אלה יוצרים תתי-מערכות מחוברות זו לזו, וכל אחד משפיע על האחר במהלך כל מכת לחיצה. כאשר מהנדס כלי עבודה מבין כיצד תתי-מערכות אלו קשורות, אבחון פגמים הופך מהיר יותר, ציון חלקי חילוף הופך מדויק יותר, והתקשורת עם בוני מתלים נעשית ברורה יותר. ידע ברמת הרכיבים-מתחבר ישירות לאיכות חלקים, תזמון תחזוקה ובקרת עלויות.
כל פגם הטבעה נובע ממצב רכיב מסוים. זהה את הרכיב, ואתה מזהה את התיקון.
הקטעים שאחרי החתמת הפסקת מתים לחמש תת-מערכות פונקציונליות במקום להציע קטלוג חלקים. גישה זו ברמת המערכות -חושפת כיצד הבלאי באזור אחד הופך לכשלים במקומות אחרים, ומדוע רכיבים מסוימים דורשים תשומת לב הרבה לפני שאחרים מראים נזק גלוי.
כיצד מתארגנים רכיבי מתים לתוך תת-מערכות פונקציונליות
קוביית הטבעה יכולה להכיל עשרות חלקים בודדים, אבל רישום שלהם באופן אקראי לא עוזר לך לפתור בעיית כתמים בשעה 2 לפנות בוקר או להסביר לבונה קוביות בדיוק מהיכן מקור הכשל. גישה מעשית יותר קבוצותהטבעה רכיבי מותלחמש תת-מערכות פונקציונליות המבוססות על מה שהן עושות בפועל במהלך מחזור העיתונות. מסגרת זו נותנת לך מודל מנטלי לחיבור כל פגם בחלק מוטבע בחזרה למערכת האחראית, ולאחר מכן למטה לרכיב הספציפי שבתוכה.
חמש תת-מערכות פונקציונליות של קובייה
כל מכלול קוביות, ללא קשר לגודל או מורכבות, מסתמך על חמש קבוצות העבודה הללו. לכל תת-מערכת יש תפקיד נפרד במהלך מכת הלחיצה, וכל אחת תלויה בכך שהאחרות יפעלו כהלכה.
- מערכת מבנית- סופג בטונאז' לחיצה, שומר על קשיחות ומספק משטחי הרכבה לכל שאר רכיבי התבנית. חלקים מרכזיים: נעליים, לוחות גיבוי, מחברים וסיכות דיבל.
- מערכת חיתוך- מבצע פעולות גזירה, הסרה, ניקוב וחריצים המפרידים בין חומר. חלקי מפתח: אגרוף, בלוקים למות, ותוספות חיתוך חתך.
- מערכת הנחייה- שומר על יישור מדויק בין חצאי התבנית העליונים והתחתונים ורושם את הרצועה בכל תחנה. חלקי מפתח: פיני הדרכה, תותבים, פיני טייס ובלוקי עקב.
- מערכת הפשטה- מחזיק את החומר שטוח במהלך החיתוך, ולאחר מכן מסיר את הרצועה מחבטות במכה למעלה. חלקי מפתח: לוחות סטריפר, קפיצי מתכת, גלילי חנקן ורפידות לחץ.
- מערכת פליטה- מסיר חלקים ושבלולים מוגמרים מחללי התבנית תוך שליטה על תנועת הרצועה בין פעימות. חלקים עיקריים: סיכות נוק-אאוט, שפיכות, מרים, וחריצים עוקפים.
תבחין שרכיבי הטבעה מקטלוגים בתעשייה מופיעים לעתים קרובות ביותר מקבוצה אחת בהתאם לעיצוב התבנית. סיכת טייס, למשל, משרתת את מערכת ההנחיה אך מותקנת פיזית בלוחית הניקוב של מערכת החיתוך. הנקודה היא פונקציה, לא מיקום פיזי.
כיצד מערכות אלו מתקשרות במהלך מכת עיתונות
תארו לעצמכם מחזור לחיצה בודד בקובייה מתקדמת. האיל מתחיל במרכז המת העליון, יורד, מבצע עבודה וחוזר. במהלך אותו שבריר שנייה, כל חמש תתי המערכות פועלות ברצף מדויק. אף רכיב לא עובד בבידוד. תותב שחוק במערכת המנחה גורם לאי-יישור שמאיץ את שחיקת האגרוף במערכת החיתוך. קפיץ שבור במערכת ההפשטה מאפשר לחלול לרכוב בחזרה על קצה אגרוף, ותוקע את מערכת הפליטה במכה הבאה.
הטבלה שלהלן ממפה כל שלב של מכת הלחיצה לתת-המערכת הפעילה ולרכיבי התבנית הקריטיים המעורבים:
| לחץ על Stroke Phase | תת מערכת פעילה | רכיבי מפתח |
|---|---|---|
| הרצועה מתקדמת לתחנה הבאה | פְּלִיטָה | מרים, מסילות הזנה, חריצים עוקפים |
| סיכות טייס נכנסות לחורי רצועה | מנחה | פיני טייס, פיני מנחה, תותבים |
| חשפנית מגע עם חומר | הַפשָׁטָה | פלטת חשפנות, קפיצים, רפידות לחץ |
| אגרוף לחתוך או ליצור חומר | גְזִירָה | חבטות, בלוקים למות, תוספות חיתוך |
| ראם מגיע למרכז המת התחתון | מִבנִי | נעליים למות, לוחות גיבוי, בלוקים לעקב |
| רם נסוג לאחור, רצועה מורידה אגרופים | הַפשָׁטָה | צלחת חשפנות, קפיצים |
| שבלולים וחלקים שנפלטו מחללים | פְּלִיטָה | סיכות נוקאאוט, נשפכות |
רצף זה חוזר על עצמו מאות או אלפי פעמים בדקה. כל מסירה בין תת-מערכות יוצרת נקודת כשל פוטנציאלית. כאשר ניגשים לאבחון דרך העדשה הזו, בעיה באיכות מפסיקה להיות מסתורית. אתה עוקב אחר הפגם לשלב השבץ שבו הוא מקורו, מזהה את תת-המערכת הפעילה ומצמצם לרכיב הספציפי שזקוק לטיפול.
עם מסגרת זו במקום, נקודת המוצא ההגיונית למבט מעמיק יותר היא המערכת המבנית, הבסיס שכל תת-מערכת אחרת ממש נצמדת אליו.
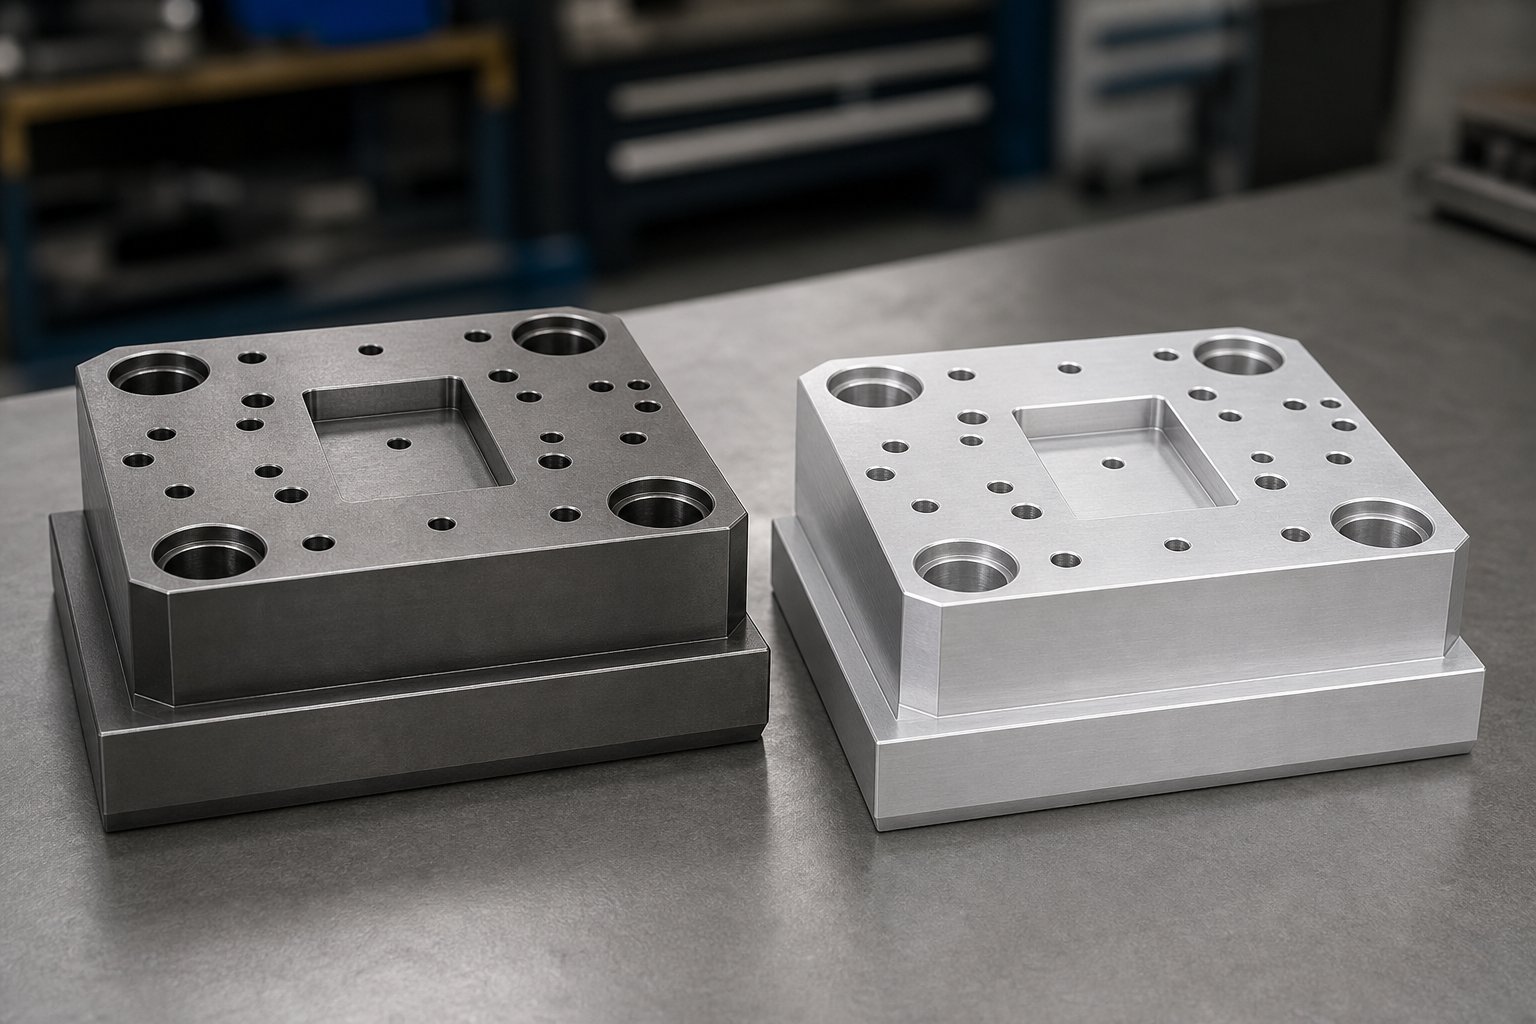
Die Shoes והקרן המבנה
כל תוספת חיתוך, סיכת מנחה וצלחת חשפנות במת הטבעה נצמדת למשהו. המשהו הזה הוא המערכת המבנית, והתפקיד שלו פשוט בצורה מטעה: לספוג טונאז', להישאר שטוח ולשמור הכל בדיוק איפה שמעצב התבנית שם אותו. השג את הבסיס שגוי ושום דבר שהותקן עליו לא יכול לפעול כראוי, ללא קשר למידת הדיוק של הרכיבים הללו שהארקו או -חתכו חוט.
נעלי Die עליון ותחתון
נעלי המטות הן לוחות טחונים-עבים ומדויקים היוצרים את השלד של כל מכלול המות. נעל התבנית התחתונה מתנוססת למצע הלחיצה, בעוד שנעל התבנית העליונה מתחברת לאיל. יחד הם מספקים משטחים מקבילים יציבים לאיתור ואבטחת כל רכיבי העבודה. חשבו עליהם כעל השלדה שכל תת-מערכת אחרת נוסעת עליה.
רוב הנעליים עשויות מפלדה, בדרך כלל בדרגות פחמן- בינוניות או סגסוגת המציעות קשיחות ועמידות בפני שחיקה תחת עומס חוזר. אלומיניום הוא האלטרנטיבה, והוא מביא יתרונות אמיתיים. כְּמוֹהמפיקהערות, אלומיניום שוקל-שליש מפלדה, מתכנת במהירות, ובולם זעזועים היטב, מה שהופך אותו לבחירה חזקה להחתמת קוביות כאשר כוחות הפגיעה גבוהים. סגסוגות מיוחדות יכולות להעניק לאלומיניום חוזק דחיסה גדול יותר מאשר פלדת פחמן נמוכה-, אם כי היא עדיין נשחקת מהר יותר תחת מגע החלקה מתמשך.
מה קובע כמה עבה צריכה להיות נעל מות? שלושה גורמים שולטים: טונאז' העיתונות המופעל במהלך הפעולה, המרווח הבלתי נתמך בין נקודות ההרכבה, וכיצד מתפזרים עומסי האגרוף על פני הצלחת. תבנית טבעה שסוחטת מתכת תחת כוח דחיסה מסיבי דורשת נעל עבה הרבה יותר מאשר תבנית כיפוף פשוטה שבה עומסים מתרכזים על שטח קטן. נעליים בגודל נמוך מתעקמות תחת עומס, והסטייה זו מופיעה מיד כשוני ממדי בחלקים מוטבעים.
| קריטריונים | Steel Die Shoes | נעלי מות אלומיניום |
|---|---|---|
| מִשׁקָל | כבד (קו בסיס) | בערך 1/3 פלדה |
| עֲלוּת | עלות חומר נמוכה יותר, עיבוד איטי יותר | עלות חומר גבוהה יותר, עיבוד מהיר יותר |
| התנגדות ללבוש | גבוה, מתאים לריצות ייצור ארוכות | בינוני, עשוי לדרוש מעיל קשה באזורי-בלאי גבוה |
| בלימת זעזועים | נָמוּך | גבוה, אידיאלי עבור יישומי ריקון |
| יישום טיפוסי | תבניות פרוגרסיביות, ייצור-בנפח גבוה | קוביות אב-טיפוס, קוביות ניקוי גדולות, הגדרות רגישות למשקל{{0} |
לוחות גיבוי וחלוקת עומסים
הנה פרט שרוב ההפניות מדלגות לחלוטין. כאשר אגרוף מוקשה נוסע דרך גיליון מתכת, הוא מרכז כוח עצום על פני חתך זעיר-. הרכיבו את האגרוף הזה ישירות לתוך נעל המות, והפגיעה החוזרת תעיף את משטח הנעל לאורך זמן, ותיצור כיס המאפשר לאגרוף להזיז או לשקוע. התיקון הוא לוחית גיבוי, הנקראת לפעמים לוחית מחזיק אגרוף או לוחית משטחים.
לוחית גיבוי יושבת בין ראשי האגרוף לנעל המות. העבודה שלו היא מכאנית בלבד: פזר עומסי אגרוף מרוכזים על שטח רחב יותר כך שמשטח הנעל יישאר שטוח וללא נזק. לוחות אלו מוקשחים בדרך כלל ל-45 HRC לפחות, מה שנותן להם קשיות שטח מספיקה כדי להתנגד להיסחפות משוקי אגרוף-בלחץ גבוה.
מתי הם נחוצים? בכל פעם שחתכי אגרוף- קטנים יחסית לכוח הגזירה המופעל, אתה צריך לוחית גיבוי. חבטות-בקוטר גדולות עם ראשים רחבים עלולות להיצמד ישירות לנעל מבלי לגרום נזק. אגרופים קטנים, מקבצי אגרוף המרווחים קרובים ויישומים בנפח- גבוה תמיד נהנים מהשכבה הבינונית המוקשה הזו.
סטים למות וחומרי הרכבה
סט קוביות הטבעה הוא יחידה- שהורכבה מראש המורכבת מנעלי קוביות עליונות ותחתונות המחוברות באמצעות עמודים מנחים. רכישת מערכות הטבעה ממתכת כפריטי קטלוג סטנדרטיים מעניקה לחנויות יתרון משמעותי: עקביות. הנעליים מגיעות במקביל לקרקע-, עמודי ההכוונה כבר נלחצים פנימה, והמכלול נופל לתוך המכבש עם יישור צפוי. עבור חנויות שמבצעות החלפת קוביות תכופות, ערכות קוביות סטנדרטיות מפחיתות את זמן ההתקנה ומבטלות את השונות של מכלולי מבנה מאפס בכל פעם.
חומרת הרכבה נועלת הכל במקום. ברגי כובע ראש שקע, המחבר הנפוץ ביותר במות הטבעה, מאבטחים רכיבים לנעליים בכוח הידוק גבוה בטביעת רגל קומפקטית. פיני דיבל מטפלים במיקום, לוחצים לתוך חורים מחורצים כדי למקם כל רכיב בטווח של אלפיות הסנטימטר. מפתחות, דיוק -בלוקים מלבניים טחונים המונחים במפתחי מפתח כרסום, מספקים התנגדות נוספת נגד תנועה צידית במהלך פעולות העמסת צד-כבדות.
יחד, ברגים מחזיקים רכיבים כלפי מטה, דיבלים מאתרים אותם במדויק, ומפתחות מונעים מהם להזיז תחת עומס. תאבד כל אחת משלושת הפונקציות הללו והמערכת המבנית מפסיקה לעשות את עבודתה, מה שאומר שכל תת-מערכת שמותקנת מעליה מתחילה להיסחף ממצבה. הסחף הזה הוא המקום שבו המערכת המנחה קולטת את הסיפור, שומרת על התאמה עם מערכת כלים אחרת לחלוטין.
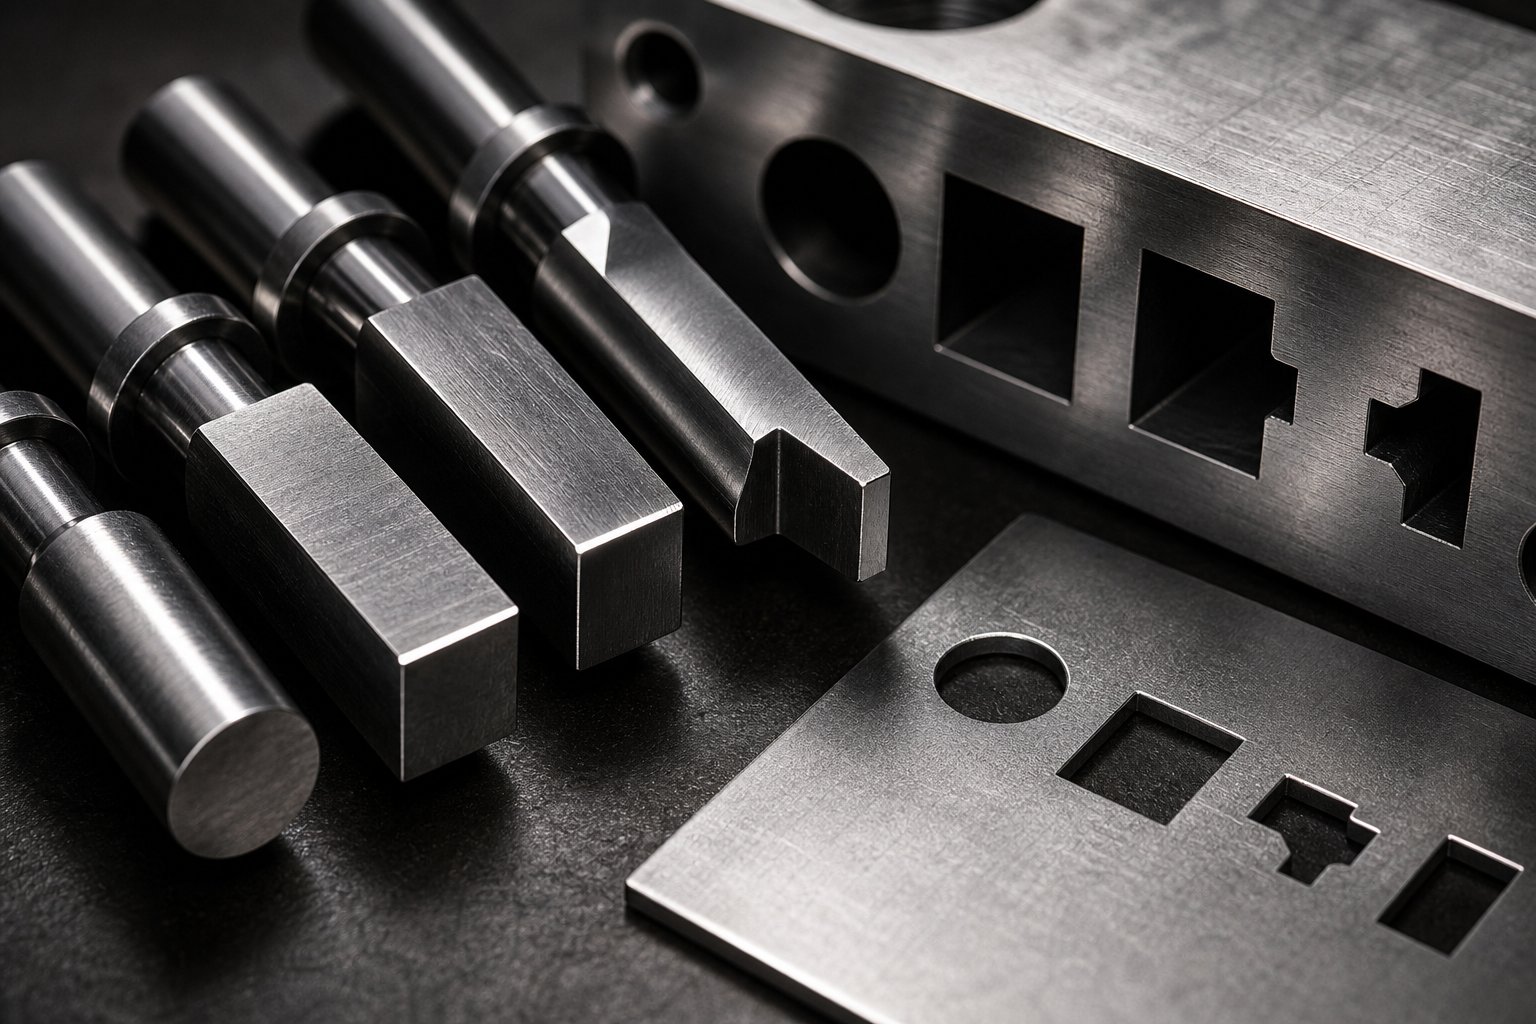
חבטות, בלוקים למות ומדע הפינוי
יישור מבני משנה רק אם הרכיבים המבצעים את החיתוך בפועל חדים, מזווגים בצורה נכונה ומופרדים בדיוק במרווח הנכון. תת-מערכת החיתוך היא המקום שבו מתכות וחבטות מתקשרות עם חומר העבודה תחת לחץ גזירה, וזה המקום הראשון שבו בלאי מופיע בייצור. כל חור, חריץ, חריץ ופרופיל ריק בחלק מוטבע מחזירים את מצב המשנה הזה.
אגרופים והגיאומטריה שלהם
אגרוף הוא כלי החיתוך הגברי שחודר את הפח ודוחף חומר דרך פתח התבנית מתחת. גיאומטריית אגרוף קובעת ישירות את פרופיל החתך על החלק המוגמר. אגרופים עגולים מטפלים בחורים סטנדרטיים. חבטות מעוצבות מייצרות מלבנים, חיתוכים D-או פרופילים מותאמים אישית. אגרוף חריצים לקצץ קצוות. אגרוף שקע חותך ומכופף הלשוניות במכה אחת ללא הפרדה מלאה של החומר.
מה שחשוב בדיוק כמו הצורה הוא ממה עשוי האגרוף. חבטות הטבעה מיוצרות בדרך כלל מפלדות כלים שנבחרו כדי לאזן קשיחות מול עמידות בפני שחיקה:
- פלדת כלי A2- אוויר-מוקשה, קשיחות טובה, עמידות לבלאי בינונית. מתאים לייצור נמוך-עד-בינוני על פלדה עדינה ואלומיניום.
- פלדת כלי D2- פחמן גבוה, כרום גבוה. עמידות בפני שחיקה מצוינת לריצות ייצור ארוכות אך שביר יותר בעומסי הלם.
- פלדה במהירות גבוהה- M2- שומר על קשיות בטמפרטורות גבוהות. אידיאלי עבור מתנות פרוגרסיביות במהירות גבוהה- שבהן חום החיכוך נבנה במהירות.
- קרביד (טונגסטן קרביד)- עמידות מרבית בפני שחיקה לחומרים שוחקים כמו נירוסטה או פלדת סיליקון. שביר, דורש יישור ותמיכה קפדניים.
הבחירה תלויה בנפח הייצור ובקשיות חומר העבודה. חנות המטביעה 5,000 סוגריים מפלדה עדינה עשויה להפעיל חבטות A2 בצורה חסכונית, בעוד שתבנית למינציה המהווה על אופניים מיליוני חלקי פלדת סיליקון דורשת קרביד כדי לשמור על איכות קצה בין מרווחי ההשחזה.
בלוקים למות ותוספות חיתוך
בלוק הקוביות הוא הרכיב הנשי המתאים שמקבל את האגרוף. הוא מספק את קצה החיתוך בצד התחתון של חומר העבודה ומגדיר את הממד הסופי של התכונה המוריקה או המנוקבת. ביחסי אגרוף וקוביות מתכת מתכת, גוש הקוביות אינו פשוט מספק חור עבור האגרוף לעבור דרכו. הוא מספק פתח בעל פרופיל מדויק שבו החומר נשבר בצורה נקייה לאורך מישורי הגזירה.
עבור פרופילים מורכבים או יישומי בלאי- גבוהים, בוני מתנות משתמשים בתוספות חתך במקום בעיבוד שבבי של הבלוק כולו. תוספות אלו הן מקטעים מוקשים בודדים הנלחצים או מוברגים לתוך גוף בלוק התבנית. כאשר קצה חיתוך נשחק, אתה מחליף רק את התוספת המושפעת במקום לטחון מחדש או לגרוט את כל הבלוק. גישה זו מפחיתה את עלויות התחזוקה ומפחיתה את זמן ההשבתה באופן משמעותי.
פרופילים של חוטי-EDM שינה את אופן ייצור פתחי התבנית. תהליך זה משתמש בחוט טעון חשמלי כדי לחתוך פלדת כלי מוקשה עם סובלנות הדוקה עד 0.0001 אינץ' +/-. עבור חבטות מתכת מתכת- הדוקות, חוט-EDM מאפשר לבוני מתכת ליצור פרופיל של פתחים לאחר טיפול בחום, ומבטל חששות עיוותים הפוגעים בעיבוד שבבי קונבנציונלי של חומרים מוקשים.
מיון והשפעתו על איכות החלק
מרווח הוא הפער בין קצה החיתוך של האגרוף לקצה החיתוך של גוש התבנית, נמדד לכל צד. זה מתבטא בדרך כלל כאחוז מעובי החומר. כאשר אגרוף יורד לתוך יריעה, קווי שבר מתפשטים הן מקצה האגרוף והן מקצה התבנית. מרווח מתאים מיישר את מישורי השבר הללו כך שהם נפגשים בצורה נקייה באמצע החומר, ומייצרים אזור גזירה חלק וקורה מינימלית.
טועה בשני הכיוונים והבעיות מתגברות במהירות.צוות ההנדסה של MISUMIמציין כי המרווח המומלץ הסטנדרטי הוא בסביבות 10% מעובי החומר לכל צד, אם כי שיטות מודרניות מצביעות על כך ש-11-20% יכולים להפחית את עומס הכלים ולהאריך את חיי האגרוף. מרווח לא מספיק מאלץ את האגרוף לעבוד קשה יותר, מגביר את דרישות הטונה וגורם לשיתוב קצוות מוקדם. מרווח מוגזם מאפשר לחומר להתגלגל לתוך פתח התבנית לפני שבירה, מה שיוצר כתמים כבדים, קצוות מגולגלים ושונות ממדים שעלולים לדרוש פעולות שחרור משנינות.
הטבלה שלהלן מראה כיצד אחוז הפינוי משפיע על איכות הקצוות והיווצרות קוצים בפלדה עדינה בעוביים נפוצים:
| מרווח (% לכל צד) | מצב הקצה המתקבל | נטיית גובה בור | יישום טיפוסי |
|---|---|---|---|
| 3-5% | גזירה נקייה, התהפכות מינימלית, עומס אגרוף גבוה | נמוך בהתחלה, עולה במהירות ככל שהאגרוף נשחק | הרחקה עדינה, אלקטרוניקה מדויקת |
| 8-12% | אזור גזירה ואזור שבר מאוזן, שבר נקי | מינימלי בתנאים רגילים | הטבעה כללית-, פלדה עדינה 0.5-2.0 מ"מ |
| 13-18% | אזור שבר גדול יותר, התהפכות קלה בכניסה | בינוני, מקובל לקצוות לא-קריטיים | חלקים מבניים, מלאי עבה יותר (2.0-4.0 מ"מ) |
| 20-25% | התהפכות משמעותית, משטח שבר מחוספס | סביר להניח שברים כבדים, יש צורך בפירור משני | רק עבור חומרים רכים או כאשר חיי הכלי מוארכים בראש סדר העדיפויות |
פינוי תקין הוא הגורם היחיד המשפיע ביותר בשליטה על היווצרות קוצים בחלקים מוטבעים. זיווג אגרוף מתכת ומתכת שמתחיל עם מרווח נכון יפיק איכות קצה עקבית במשך מאות אלפי מחזורים. אותו כלי עבודה עם מרווח שהוגדר בהנחה של אחוזים בודדים בלבד יפיק חלקים דחויים מהפגיעה הראשונה.
פינוי גם מקיים אינטראקציה עם תכונות החומר. חומרים קשים יותר, בעלי חוזק-גבוה יותר- דורשים מרווח גדול יותר מכיוון שהם מתנגדים לדפורמציה פלסטית ונשברים בצורה פתאומית יותר. חומרים רכים יותר כמו נחושת או אלומיניום סובלים מרווח הדוק יותר ללא העמסת אגרוף מוגזמת. בכל פעם שחומר העבודה משתנה, יש לחשב מחדש את האישור במקום להניח מהעבודה הקודמת.
עם זאת, דיוק החיתוך תלוי ביותר מאשר רק בקצוות חדים ובמרווח נכון. האגרוף חייב להיכנס לפתח התבנית בדיוק באותו מיקום בכל מחזור, מה שמביא את הפוקוס לרכיבים האחראים לשמירת היישור הזה תחת עומס דינמי.
פינים מנחים, סיכות טייס ויישור מדויק
טחון אגרוף לגיאומטריה מושלמת ושילוב עם מרווח אופטימלי עדיין ייצור גרוטאות אם חצאי התבנית העליונים והתחתונים נסחפים אפילו כמה מיקרונים מהיישור במהלך המהלך. תת המערכת המנחה קיימת כדי למנוע בדיוק את זה. רכיבי הכלים שלו שומרים על מיקום שניתן לחזור עליו בין חצאי הקוביות באמצעות מיליוני מחזורי לחיצה, והם רושמים את חומר הרצועה בכל תחנה כך שכל פעולה פוגעת ביעד המיועד לה.
כאשר רכיבים מנחים נשחקים, ההשפעות מתרככות בשקט. חלקים עוברים בדיקה במשך שבועות בעוד תותבים מתרופפים בהדרגה, עד שבוקר אחד החריץ בתחנה שלוש מכפיל לפתע את גובהו. ההבנה כיצד כל רכיב בתת-מערכת זו פועל, וכיצד הוא נכשל, מפרידה בין פתרון בעיות תגובתי לתחזוקה חזויה.
סיכות מנחים ותותבים
פיני מנחה, הנקראים לפעמים עמודי מנחה או עמודים, הם גלילי פלדה מוקשחים המורכבים בנעל תבנית אחת המחליקים דרך תותבים מדויקים בנעל הנגדית. המטרה היחידה שלהם היא לשמור על החצי העליון והתחתון ברישום מדויק, כך שמרווחי חיתוך ויצירת יישארו עקביים לאורך כל השבץ. כְּמוֹארט הריק מהדיאולוגיהמדגיש, פיני הכוונה נועדו לאתר את חצאי התבנית במדויק, לא לפצות על מכבש מתוחזק גרוע.
שני סוגים של מערכות מובילות-עמודים ותותבים שולטים בכלי התבנית:
- פיני מיסב (חיכוך) רגיל-- עמוד המכוון קטן מעט מקודח התותב, בדרך כלל בכ-0.0005 אינץ', מה שיוצר מרווח ריצה קטן. תותבים הם בדרך כלל ברונזה מאלומיניום, לפעמים ספוגים בגרפיט לצורך שימון עצמי-. פיני חיכוך מטפלים היטב בדחף צד כבד מכיוון שהמשטח הגלילי המלא סופג עומסים רוחביים. הפשרה היא חיכוך גבוה יותר, המגביל את מהירות הלחיצה ומקשה על הפרדת הקוביות.
- פינים- עם כדורים- כלוב של מיסבים כדוריים מדויקים מתגלגל בין הסיכה לתותב במצב טעון מראש (מרווח שלילי). זה מבטל חיכוך החלקה, מאפשר מהירויות לחיצה גבוהות יותר ומפשט את הפרדת התבנית. אוּלָם,מגזין MetalFormingמציין שעומסי צד מופרזים עלולים לגרום למיסבים כדוריים בודדים לחפור סימני מעקב לתוך המנחה-פוסט OD או מזהה תותב, מכיוון שכל כדור יוצר מגע נקודתי בלבד עם המשטחים.
סוגי ההתאמה חשובים כאן. סיכת המדריך נלחצת-לנעל הביתית שלו, ונועלת אותה לצמיתות במקומה. קדח התותב מספק התאמה להחלקה (או התאמה מתגלגלת טעונה מראש לסוגי מיסבים-כדוריים) כך שהנעל הנגדית יכולה לנוע בחופשיות לאורך ציר הסיכה. כאשר בלאי תותבים פותח את המרווח הזה מעבר לגבולות העיצוב, חצי התבנית העליון מקבל חופש להזיז לרוחב, ואתה תראה זאת כשוריאציה ממדית-לחלק-.
פרט עיצובי קריטי אחד: תותב המנחה צריך לשלב את עמוד המנחה ברמת העבודה של התבנית בכל הזדמנות אפשרית. זה מעמיס את הסיכה בגזירה, המצב החזק ביותר שלה, במקום ליצור מומנט כיפוף שגורם להסטה במישור החיתוך.
רישום פיילוט ורצועות
פיני הכוונה מיישרים את חצאי הקוביות זה לזה, אך גם חומר הרצועה צריך מיקום מדויק בכל תחנה. העבודה הזו שייכת לסיכות טייס. אלו הם סיכות מחודדות עם חרטום-שמותקנים בתבנית העליונה שנכנסים לחורים-מנוקבים מראש ברצועה ממש לפני תחילת פעולות החיתוך או היצירה. המתח שלהם מושך את הרצועה למיקום מדויק, ומתקן כל שגיאת אורך הזנה- או סחיפה לרוחב לפני שהאגרופים יתחברו.
במתות כלים פרוגרסיביות, פיני טייס הם ללא ספק תכונת היישור הקריטית ביותר. הרצועה עוברת דרך תחנות מרובות, וכל פעולה חייבת להירשם לאותם חורים המנוקבים בתחנה אחת. אם קוטרי פיני הטייס נכונים ביחס לגודל חור הטייס, כל תחנה מוסיפה את התכונה שלה ביחס מושלם לאחרות. קוטר סיכת טייס טיפוסי קטן ב-0.001 עד 0.002 אינץ' מחור הטייס כדי לאפשר כניסה מבלי לעוות את קצוות החור, תוך מתן מיקום מדויק.
כאשר סיכות פיילוט נשחקות, הקוטר האפקטיבי שלהן מתכווץ וההתחדדות מתעגלת. הרצועה כבר לא מתרכזת במדויק בכל תחנה, מייצרת סחיפה מתקדמת של תכונה: דפוסי חורים עוברים בהדרגה מתחנה לתחנה, תכונות ההזדווגות מפסיקות להתיישר, והחלק המוגמר נכשל בבדיקת מימד. במת מכונה פרוגרסיבית-בתחנה גבוהה, טייסים בלויים יכולים ליצור שגיאות מורכבות שקשה לאתר אותן ללא תחנה מתודית-על ידי-מדידה של תחנות.
בלוקים לעקבים והנחיית צד
פיני מנחה מטפלים ביישור אנכי ביעילות, אך פעולות מסוימות יוצרות דחף רוחבי שפינים לבדם אינם יכולים לספוג במלואו. חיתוכים בזווית, חיתוכים מונעים ב-זיזים וצורה א-סימטרית כולם דוחפים את התבנית העליונה הצידה במהלך חלק העבודה של המהלך. קוביות עקב מתנגדות לכוחות הללו.
בלוקים של העקב הם לוחות בלאי מוקשחים המוברגים לשני חצאי התבנית, ממוקמים כך שהם מתחברים ממש לפני או ברמת העבודה. הם יוצרים בלימה ארוזה המונעת תנועה הצידה תחת עומסים לא מאוזנים. יש מהנדסים שמעדיפים שפיני מנחה יתחברו תחילה ליישור, ואז בלוקי עקב יספגו דחף רוחבי במהלך החיתוך. אחרים משתמשים בלוקים של העקב כהנחיה העיקרית לתבנית גדולות שבהן יישור אולטרה מדויק פחות קריטי מיציבות רוחבית גולמית.
יתרון מרכזי של סיכות מנחה על קוביות עקב הוא יכולת התחזוקה. תותבים בלויים מחליפים תחליפים מסחריים חדשים שעובדים באופן מיידי. צלחות עקב בלויות דורשות שימינג או שחיקה כדי להחזיר את המרווח המתאים, מה שהופך אותן למעשה לרכיבים מותאמים אישית בכל פעם שהם מטופלים.
כאשר אלמנט כלשהו בתת המערכת המנחה מתדרדר, הסימפטומים מופיעים על החלקים המוטבעים שלך. להלן האינדיקטורים הנפוצים ביותר:
- גובה קוצים לא אחיד סביב חור מחורר (צד אחד כבד יותר מהשני) מעיד על חוסר יישור לרוחב בין האגרוף לבלוק התבנית שנגרם על ידי תותבים שחוקים או פיני מוביל מוסטים.
- תכונה פרוגרסיבית נסחפת על פני תחנות במת פרוגרסיבית מאותתת שחוקות או פיני טייס בגודל נמוך שאינם מצליחים לרשום את הרצועה במדויק.
- סימני כתמים או חריצים על פיני הכוונה חושפים זיהום, סיכה לא מספקת או עומס צדדי מופרז שבסופו של דבר יתפוס את התבנית.
- הגדלת וריאציות הממדים מחלק לחלק, במיוחד בתכונות סובלנות הדוקות-, מצביעה על מרווח תותב שנפתח מעבר לגבולות העיצוב.
- קצוות אגרוף בטרם עת בצד אחד מצביעים רק על תנועת התבנית העליונה תחת עומס, בדרך כלל עקב בלוקים בלויים או נזקי מעקב במכווני מיסבים-.
- לחיצה או חספוס נשמעים במהלך-סיבוב יד איטי של הקובייה מרמזת על נזק לכלוב-הכדור או על חומר זר שנלכד בין משטחי הכוונה.
כל אחד מהתסמינים הללו נובע למצב מרכיב מנחה ספציפי. תפיסתם מוקדמת, באמצעות בדיקה שגרתית של משטחי סיכות מובילים, מדידת מרווחי תותבים וניטור קוטרי פיני טייס, מונעת את הנזק המדורג המתרחש כאשר חוסר יישור מאיץ את הבלאי במערכות החיתוך וההפשטה בו זמנית.
יישור מבטיח שהאגרופים יפגשו קוביות קוביות במקום הנכון. הפשטה מבטיחה שהחומר משתחרר בצורה נקייה ברגע שהפגישה הזו מסתיימת, פונקציה המונעת על ידי מערכת שונה לחלוטין של כוחות ומערכות קפיצים הדורשות תשומת לב משלהם.
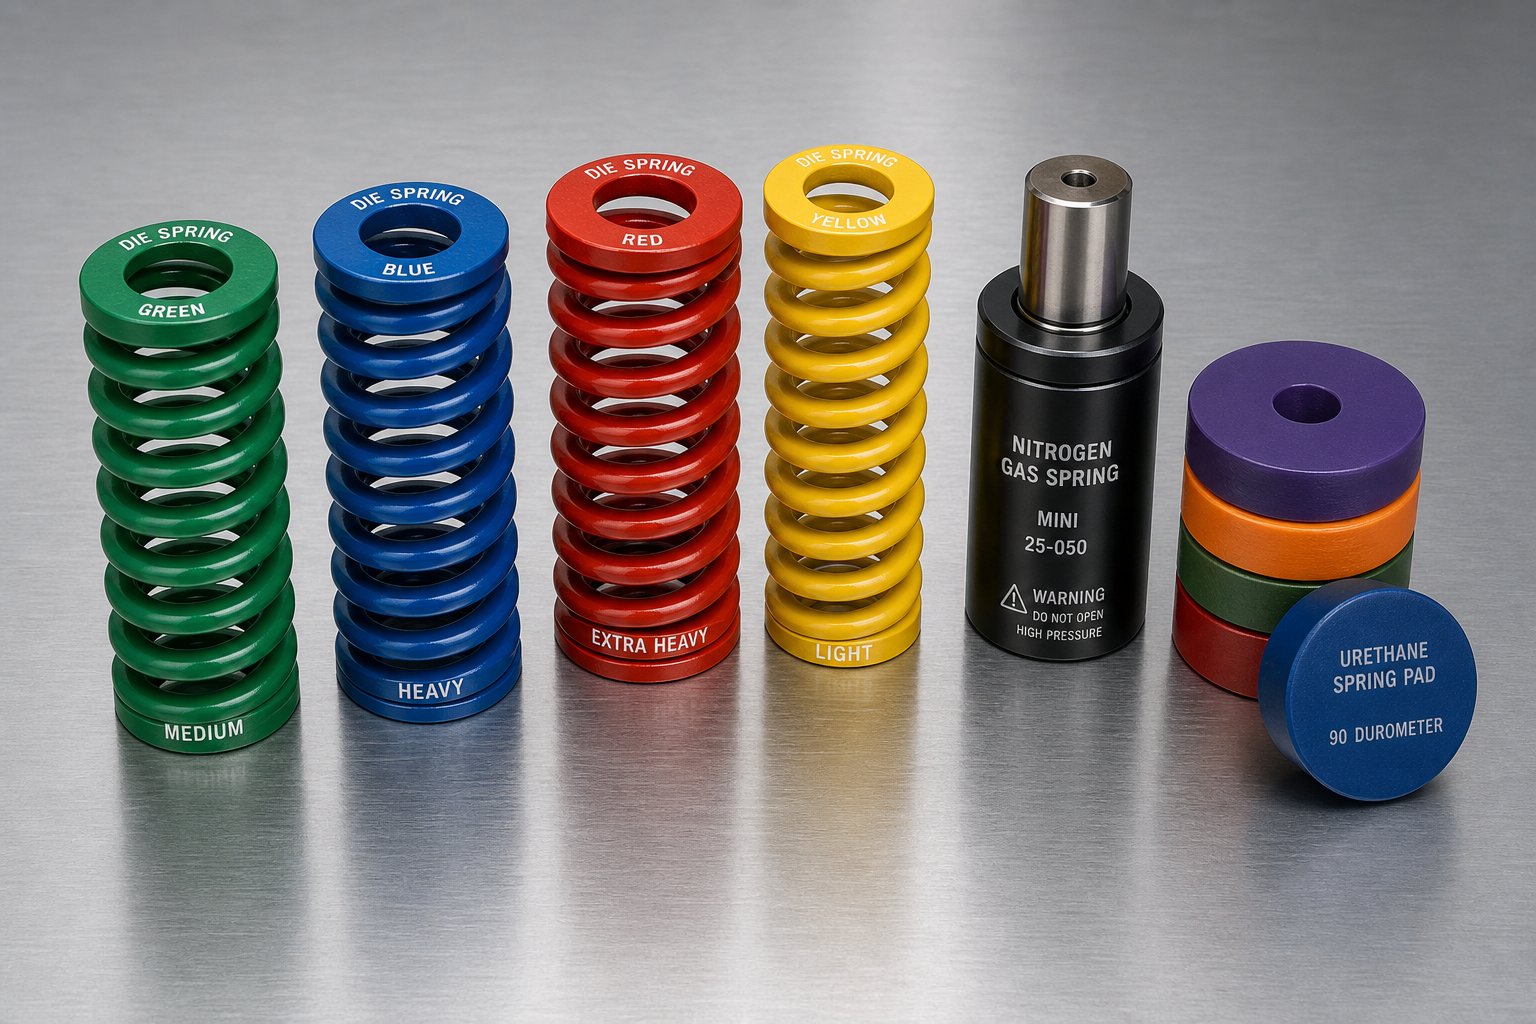
חשפנות, קפיצים ומערכות לחץ
אגרופים חותכים את החומר, וסיכות מכוונות שומרים על הכל מיושר. אבל מה מחזיק את הגיליון שטוח כנגד משטח התבנית בזמן שהחתך הזה מתרחש? ומה מושך את הרצועה מהאגרופים כשהאיל נסוג? שתי התשובות מצביעות על אותה תת-מערכת: חשפניות ומערכות הקפיצים שמניעות אותן. רכיבי קוביות העיתונות הללו רק לעתים רחוקות זוכים לתשומת הלב הראויה עד שמשהו משתבש, אך עם זאת הם שולטים ישירות באיכות החיתוך, התנהגות הקלעים ושטיחות החלקים בכל חבטה בודדת.
חשפניות ותפקידם הכפול
חשפן משרת שתי פונקציות בו זמנית. ראשית, הוא מהדק את מתכת המתכת שטוחה כנגד משטח התבנית התחתון במהלך החיתוך, ומונע מהחומר להתכופף כלפי מעלה סביב האגרוף כשהוא חודר. זה משפר את איכות הקצה, מפחית את סטיית האגרוף ושומר על יציבה של חלק העבודה במהלך הצורה. שנית, הוא מוריד את החומר מגוף האגרוף במהלך הנסיגה. גיליון מתכת קורס באופן טבעי סביב שוק אגרוף במהלך פירסינג, יוצר אחיזה הדוקה המתנגדת להפרדה. החשפן מספק את הכוח כלפי מטה הדרוש כדי לקלף את הרצועה לחופשי כאשר האגרוף נסוג.
קיימים שני עיצובי חשפניות בסיסיים, ובחירה באחד הלא נכון עבור היישום שלך גורמת לבעיות צפויות.
מחשפני תעלות (חשפניות גשרים)הן לוחות קבועים-שמורכבים על התבנית התחתונה. הם פשוטים, זולים וכמעט שאינם דורשים תחזוקה. הרצועה עוברת דרך תעלה המעובדת בצלחת, וכאשר האגרוף נסוג, הצלחת מונעת פיזית מהרצועה לנוע עמה כלפי מעלה. נשמע פשוט, אבל כמומחה לעיצוב למותארט הריקמדגיש, מחשפי גשרים אינם מחזיקים את החומר כלפי מטה במהלך החיתוך. המתכת חופשית להתכופף, להזיז לרוחב ולהיצמד בין אגרופים. החופש הזה מוביל להסטת אגרוף, סתתים, ובמקרים חמורים, אגרופים נתלשים מהמחזיקים שלהם במהלך ההפשטה.
חשפניות-קפיציות (רפידות לחץ)הם צלחות המותקנות על התבנית העליונה על קפיצים או בלוני גז. הם יוצרים קשר ומשטחים את החומר לפני שהאגרופים מתחברים, מחזיקים אותו בחוזקה לאורך כל החתך וממשיכים ללחוץ את הרצועה כלפי מטה כאשר האגרופים נסוגים. זה מבטל את תנועת החומר במהלך החיתוך ומספק כוח הפשטה מבוקר ועקבי בכל מהלך. הפשרה היא עלות גבוהה יותר, בנייה מורכבת יותר ודרישת התחזוקה השוטפת של החלפת קפיץ.
מתי כדאי להשתמש באיזה? מחשפי גשרים יכולים לעבוד בקוביות פשוטות-במהירות נמוך עם פירסינג מינימלי וללא סובלנות הדוקה. עבור כמעט כל השאר ביישומי כלי הטבעה ומתכת מודרניים, -חשפניות קפיציות הן הסטנדרט. החיסכון בעלויות הייצור של מפשיט גשרים עולה רק לעתים רחוקות על סיכון הייצור.
מערכות קפיצים המניעות את כוח ההפשטה
הביצועים של חשפן טעון-קפיץ תלוי לחלוטין במה שדוחף אותו. שלוש סוגים ראשוניים של קפיצים מערכות הפשטת כוח במות הטבעה, וכל אחת מביאה מאפיינים מובהקים לפעולת לחיצת התבנית.
קפיצים קונבנציונלייםהם קפיצי דחיסה סליליים העשויים מחוט סגסוגת-בעל חוזק גבוה, שנועדו לספק כוח גבוה באריזה קומפקטית. הם מקודדים בצבע- לפי קצב הסטייה: עומס קל (ירוק), עומס בינוני (כחול), עומס כבד (אדום) ועומס כבד נוסף- (צהוב). קידוד זה מאפשר לטכנאי תחזוקה לזהות את קיבולת הקפיץ במבט חטוף מבלי למדוד. קפיצי תבנית מחזיקים בעומס גבוה ב-30% יותר מקפיצי דחיסה סטנדרטיים באותו גודל והם הבחירה הנפוצה ביותר עבור כלי החתמה ועבודות הדפסה כלליות-.
קפיצי גז חנקןהשתמש בחנקן דחוס הכלול בצילינדר אטום עם מוט בוכנה. הם מספקים כוח גבוה משמעותית באריזה קטנה יותר בהשוואה לקפיצים מכניים, והם שומרים על לחץ עקבי יותר לאורך המהלך מכיוון שדחיסת הגז עוקבת אחרי עקומת כוח שטוחה יותר מאשר סטיית סליל. הם גם מחזיקים מעמד זמן רב יותר ברכיבה מתמשכת. הפשרה היא עלות מראש גבוהה יותר והצורך בבדיקות לחץ תקופתיות. קפיצי חנקן הגיוניים ביותר עבור מתכות מורכבות עם שטח מוגבל, עומסים-כבדים, או יישומים הדורשים לחץ אחיד לאורך מהלך ארוך של משטח-רפיד.
קפיצי אורטאןהם רפידות או גלילים אלסטומריים מוצקים הנדחסים תחת עומס. הם סופגים רעידות ביעילות, ניתנים לייצור בצורות מותאמות אישית כדי להתאים לחללים לא סדירים, ועלותם נמוכה יותר ממערכות חנקן. המגבלה שלהם היא חיי עייפות נמוכים יותר בהשוואה לאפשרויות מכניות וחנקן כאחד, והם מאבדים קשיחות עם הזמן כשהחומר זוחל תחת דחיסה חוזרת ונשנית.
בחירת סוג הקפיץ הנכון דורשת איזון צפיפות כוח, תוחלת חיים, מקום פנוי ותקציב. הטבלה שלהלן משווה את שלוש האפשרויות הללו בין הקריטריונים החשובים ביותר ברצפת החנות:
| קריטריונים | קפיצים קונבנציונליים | מעיינות גז חנקן | Urethane Springs |
|---|---|---|---|
| צפיפות כוח | לעתים קרובות יש צורך בקפיצים מתונים ומרובים | גבוה, פחות יחידות נדרשות לאותו כוח | נמוך עד בינוני, תלוי ב-durometer |
| חיי עייפות | בינוני (ייתכן שתזדקק להחלפה תכופה במהירויות גבוהות) | גבוה (הונדס עבור מיליוני מחזורים) | נמוך עד בינוני (זחילה פוגעת בביצועים לאורך זמן) |
| כוח עקביות | משתנה עם הסטייה (עקומת קצב עולה) | כמעט קבוע לאורך כל שבץ | פרוגרסיבי, עולה עם הדחיסה |
| עֲלוּת | נמוך מלפנים | גבוה מראש, חסכוני יותר לטווח ארוך- | נָמוּך |
| דרישת מקום | דורש כיסים עמוקים, מספר יחידות לכל רפידה | יחידה קומפקטית ויחידה מחליפה מספר קפיצי סליל | צורות גמישות מתאימות לחללים לא סדירים |
| יישום טיפוסי | קוביות-לכלליות, חלקים שטוחים-במהירות גבוהה | תבניות מורכבות, עומסים כבדים, נסיעת כרית ארוכה | הפשטת-חובה קלה, רטט-מתכות רגישות |
עומס קדם קפיץ ונסיעה הם שני פרמטרים שקובעים אם הפשטה אכן עובדת. עומס מראש הוא הכוח שהקפיץ מפעיל בגובה המותקן שלו לפני סגירת הקובייה. מעט מדי טעינה מראש והחשפן לא יכול לשטח חומר לפני מגע עם האגרוף. נסיעה היא המרחק שהקפיץ דוחס במהלך החבטה. אם מהלך הקפיץ קצר יותר ממהלך העבודה, הקפיץ נופל החוצה, ויוצר עצירה קשיחה שעלולה לסדוק את המעצורים או לפגוע בנעל התבנית. מערכת חשפנות מתוכננת כהלכה דוחסת ללא יותר מ-75% מהמהלך הזמין של הקפיץ במכה מלאה.
מה קורה כאשר הסטריפינג נכשל
כישלונות בהפשטה כמעט ואינם מכריזים על עצמם בהתרסקות חזקה. הם זוחלים פנימה בהדרגה כאשר קפיצים מתעייפים, מאבדים עומס מוקדם או נשברים אחד בכל פעם בסידור קפיצים רב-. התבנית ממשיכה לפעול, אך איכות החלק יורדת בדרכים ספציפיות וניתנות למעקב.
משיכת שבלולהיא התוצאה המיידית ביותר. כאשר כוח ההפשטה יורד מתחת לסף הדרוש כדי להחזיק חומר כנגד התבנית התחתון במהלך נסיגת האגרוף, אטם הוואקום בין הקליע לפני האגרוף מנצח. הקליע רוכב בחזרה על האגרוף ונופל על הרצועה או לתוך חלל התבנית. שבלול בודד שנמשך דרך קובייה פרוגרסיבית עלול להזיק לכל תחנה בכלי, לשתק את הייצור וליצור חשבונות תיקון יקרים. כוח הפשטה לא מספיק הוא אחד התורמים העיקריים לבעיה זו, לצד מרווחי חיתוך גדולים וכיסי ואקום.
הרמת חומרים בין תחנותמתרחש כאשר הרצועה אינה מוחזקת מספיק חזק במהלך נסיגת האגרוף. במקום להישאר שטוח מול התבנית התחתונה, החומר מתרומם עם האגרוף ואז נטרק בחזרה למטה. בקוביות פרוגרסיביות, הרמה זו משבשת את חיבור פיני הטייס בתחנה הבאה ויכולה לכופף את מנשא הרצועה, ולגרום לשגיאות אורך הזנה- המתגבשות במורד הזרם.
שטוחות חלק לא עקביתמתפתח כאשר בלאי קפיץ לא אחיד יוצר שינויי לחץ על פני הסטריפר. צד אחד של הרפידה מפעיל את מלוא הכוח בעוד שהשני בקושי מגע עם החומר. החומר מתעוות מעט תחת הידוק לא אחיד, ועיוותים אלה נשארים בחלק המוגמר כגלים מקומיים או שימורים-שמן.
החלק הערמומי של הידרדרות האביב הוא הטבע ההדרגתי שלו. קובייה עם שנים עשר קפיצים עלולה לאבד אחד או שניים ללא שינוי ברור בהתנהגות העיתונות. הקפיצים הנותרים מפצים חלקית, מסווים את הבעיה עד שלוש או ארבע עייפות נוספת, ופתאום משיכת שבלולים הופכת לכרונית או שחלקים מתחילים להיכשל במפרטי השטיחות. זו הסיבה שבדיקת קפיץ שייכת לכל רשימת בדיקות תחזוקה מונעת, לא רק התגובה לאחר תאונה.
הפשטה בריאה שומרת על שליטה על החומר מרגע שהאגרוף נוגע בו ועד שהרצועה פנויה ומוכנה להתקדם. ההתקדמות הזו, ומה שקורה לחלקים ולשבלולים המוגמרים ברגע שהם נחתכים לחופשי, תלויה בסט אחר לגמרי של מנגנונים: רכיבי הפליטה וזרימת החומר שמפנים את הקובייה למחזור הבא.
מערכות פליטה, הרמה ומעקפים
הפשטה מורידה את החומר מהאגרופים. אבל מה קורה לשבלולים היושבים בחללים, לחלקים המוגמרים שעדיין לכודים בתחנות היווצרות, או לרצועה עצמה שצריכה להתקדם בחופשיות לעמדה הבאה? המשימות הללו נופלות על תת-מערכת הפליטה וזרימת החומר, אוסף של רכיבים שרוב ההפניות מדלילות או מתעלמות לחלוטין. במות הטבעה ממתכת, פליטה כושלת לא רק מאיטה את הייצור. זה הורס כלי עבודה.
סיכות נוקאאוט ומנגנוני נשירה
סיכת נוקאאוט היא מוט מוקשה שנמשך דרך נעל המות ומתחבר למוט הנוקאאוט של העיתונות. כאשר הכבש נסוג לאחור, מוט הנוקאאוט דוחף את הפינים הללו כלפי מטה (או כלפי מעלה, בהתאם לכיוון התבנית), דוחף פיזית שבלולים או חלקים מוגמרים אל מחוץ לחלל התבנית. ללא פליטה חיובית, שבלולים נערמים בתוך פתחי חיתוך. מכת הלחיצה הבאה דוחפת את האגרוף לתוך חלל מלא-, והתוצאה היא אגרופים שבורים, בלוקים סדוקים והשבתה לא מתוכננת.
שופכים מטפלים במשימות פליטה מורכבות יותר. כְּמוֹמתרגלי כלי עבודה מציינים, שופך הוא לא תמיד רכיב אינדיבידואלי אלא תווית לכל אלמנט שמוציא את חומר העבודה מהקוביה. ניתן להפעיל שפיכות על ידי קפיצים, פנאומטיקה, הידראוליקה, רפידות גומי או מוטות נוקאאוט מכניים. רפידת יצירה עמוסת קפיצים-, למשל, תומכת בחלק במהלך העיצוב ולאחר מכן מוציאה אותו בסוף המחזור בגלל עומס הקפיץ והתזמון שלו. פונקציה כפולה זו הופכת את הסככות לתכליתיות אך גם קלות לתצורה שגויה.
שתי טעויות נפוצות פוגעות בעיצוב סיכות נשפך. ראשית, הצב את הסיכה ללא מרכז-באגרוף במקום להזיז לצד אחד, מה שמבטל את יתרון המינוף הדרוש לפליטה נקייה. שנית, הפיכת סיכת הנפילה לקצרה מדי כך שהיא לא יכולה לנסוע רחוק מספיק כדי לפנות את החלק במלואו מהחלל. שתי השגיאות מובילות להידבקות חלקים, לפגיעות כפולות- במכה הבאה, ולנזק מתקדם של חלל שמתערב עם כל מחזור.
עבור שפיכות חיוביות המופעלות על ידי מוט נוק-אאוט, מרווח מינימלי של 0.005 אינץ' בין המוט למשטח הנפילה מונע מגע מוקדם בזמן מהלך העבודה. כדורים הפוכים דורשים בדרך כלל תנועה של 1/64 עד 3/64 אינץ' לפליטה אמינה.
מרים ותפקידם בהתקדמות הרצועה
בין מכות לחיצה, הרצועה חייבת להתקדם באורך גובה אחד לתחנה הבאה. אם הרצועה יושבת ישירות על משטח התבנית התחתון, היא נגררת על פני קצוות חיתוך חדים, כיסי הרמה ותכונות שנוצרו במהלך ההזנה. גרירה זו גורמת לשריטות, נזק לקצוות, חסימות הזנה ובלאי מוקדם של משטח התבנית עצמו. מרימים פותרים זאת על ידי הרמת הרצועה מעל פני הקובייה בין משיכות, יצירת מרווח להתקדמות חלקה.
מומחה לעיצוב מתנות מתקדם, ארט הדריק, מתאר כמה סוגי מרים המשמשים בתצורות של-הרכבת מתלים:
- מרים עגולים (מרימי כדורים-)הם סיכות קפיציות- עם חלק עליון מעוגל התומך ברצועה בנקודות נפרדות. הם זולים וזמינים בקלות כרכיבי קטלוג. עם זאת, הם אינם תומכים בכל אורך הרצועה, מה שמאפשר לחומר דק לצנוח בין מרים, להתקפל או להיצמד אל עצמו. למרים העגולים גם חסרים מובילי כניסה גדולים, מה שמקשה על תחילת הרצועה.
- מרימי בר (מעלי מסילה)הן מסילות רציפות התומכות ברצועה לכל אורך התבנית. הם מבטלים צניחה, מפחיתים את עיוות הרצועה במדדים דקים, וניתן להתאים אותם כדי לקבל תכונות בקרת גובה. הם עולים יותר אבל משפרים באופן דרמטי את אמינות ההזנה במתות פרוגרסיביות מורכבות.
- מרימי רצועותלספק גובה הרמה מינימלי עבור יישומים הדורשים מרווח קל בלבד. הם תומכים ברצועה במהלך כניסת סיכת פיילוט ופועלים בצורה הטובה ביותר במשטחים עם צורות רדודות וחומר- כבד המתנגד להסטה בעצמו.
מיקום מרים הוא אסטרטגי, לא שרירותי. הם חייבים להיות מרווחים במרווחים המונעים סטיה של הרצועה בין נקודות התמיכה, והם חייבים להיכנס רחוק מספיק מתחת לפני התבנית במהלך מהלך העבודה כדי למנוע הפרעה בפעולות החיתוך והיצירה. עבור רצועות מנשא דקות וחלשות, הוספת צלע מחזקת בשלב מוקדם של התבנית מקשיחה את המנשא ומאפשרת למרים לתפקד מבלי שהחומר יתקפל ביניהם.
חריצים עוקפים וזרימת חומרים מבוקרת
דמיינו קובייה מתקדמת שבה תחנה ארבע מכופפת לשונית כלפי מטה, מתחת למישור הרצועה. כאשר הרצועה מתקדמת מעבר לתחנה ארבע, אותה צורה כלפי מטה צריכה לנקות את משטח התבנית התחתון, המרימים וכל רכיבי כלי עבודה שיושבים בתחנות הבאות. זה המקום שבו נכנסים חריצים עוקפים, תכונות תבליט קטנות חתוכות לרצועה או מובנות בתבנית כדי ליצור חדר מעבר לגיאומטריה מעוצבת.
מטרת חריצי עוקף במות הטבעה היא לאזן את המרווח, חוזק הנשא ויציבות ההזנה כך שהרצועה נעה בבטחה בכל התחנות ללא התנגשות או עיוות. קיימים שני סוגים:
חריצי עוקף חיובייםהם מאפייני הקלה השומרים או מנחים חומר סביב תכונה שנוצרה תוך שמירה על חוזק מנשא מספיק להאכלה יציבה. הם מאפשרים להרים לעבור תכונות שנוצרו ללא הפרעה, מה שמבטיח שהרצועה ממשיכה להתקדם בצורה חלקה גם לאחר שתכונות כופפו או נמשכו מעל או מתחת למישור הנומינלי.
חריצי עוקף שלילייםהם אזורים חתוכים שבהם חומר מוסר כדי ליצור מרווח סביב כלי עבודה, גיאומטריה שנוצרה או רכיבי תחנות במורד הזרם. הם מספקים מקום לצורות כלפי מטה עם התקדמות הרצועה, מונעים התנגשות בין הלשוניות המעוצבות ומשטחי התבנית התחתונים ומשפרים את שחרור הגרוטאות.
הן בחריצי עוקף שליליים וחיוביים במות הטבעה מתכת גיליון, האיזון העיצובי הוא קריטי. חריץ גדול מדי מחליש את המנשא, גורם לכיפוף רצועות, פיתול, או חזרות ירודה של הזנה במהירות הייצור. חריץ קטן מדי מאפשר לרצועה או לתכונה שנוצרה להתנגש עם כלי עבודה, וליצור שריטות, עיוותים או חסימות הזנה. פינות פנימיות חדות על חריצים עוקפים מגבירים את ריכוז המתח ויכולות ליזום קריעה ברכיבה חוזרת על אופניים.
בעיות חריצות עוקפות מופיעות לעתים קרובות במהלך ניסיון התבנית, אך הסיבה העיקרית מתחילה בשלב פריסת הרצועה. המעצב חייב לתת את הדעת על גובה ההזנה, רוחב המנשא, גובה הגיבוש, מיקום מסילת ההרמה ונתיב הגרוטאות לפני סיום גיאומטריית החריץ. צורה שנראית נאותה ב-CAD עלולה לגרום לאי יציבות בהזנה ברגע שהלחץ פועל במלוא המהירות.
עבור מהנדסי כלי עבודה שעובדים באמצעות תצורות מרים מורכבות, גיאומטריית חריץ עוקפת ואתגרי זרימת חומרים בעיצוב מתקדם מתקדם בהתאמה אישית,YICHENמספק תמיכה הנדסית המחברת בין כוונת עיצוב לפתרונות מוכנים-לייצור. הגישה המייעצת שלהם עוזרת לפתור את הפערים המדויקים של האישור וההספק-של הספק שהופכים את הרכיבים הללו לרגישים כל כך לביצוע נכון.
בעיות נפוצות של פליטה וזרימת חומרים
כאשר רכיבי פליטה או זרימת חומר נשחקים, מתכלים או מתוכננים בצורה לא נכונה, הסימפטומים ניתנים לחיזוי אך לרוב מאובחנים בטעות כבעיות במקומות אחרים בתבנית. להלן הבעיות השכיחות ביותר שמקורן ישירות בתת-מערכת זו:
- ערימת שבלולים בחללי תבנית עקב פיני נוק-אאוט קצרים מדי, לא מיושרים או מופעלים בכוח לא מספיק, מה שמוביל לפגיעות כפולות- ולשבר בלוק.
- חלקים שנדבקים בחללים יוצרים כיוון שקפיצי נשפך איבדו עומס מראש או תנועת סיכת שפיכה אינה מספקת כדי לפנות את עומק החלל.
- גרירת רצועה ושריטות הנגרמת על ידי מרים שנקבעו נמוך מדי, קפיצי הרמה בלויים או מרימים מרוחקים מדי זה מזה עבור מד החומר.
- הזן חסימות ואירועי הזנה שגויים מחריצים עוקפים קטנים מדי, מה שמאפשר לתכונות שנוצרו להתנגש במשטחי התבנית התחתונים או במסילות ההרמה במהלך ההתקדמות.
- התכווצות או פיתול של רצועת הנשא הנגרמת על ידי חריצים עוקפים גדולים מדי, ומסירים כל כך הרבה חומר שהרשת הנותרת לא יכולה לתמוך ברצועה במהלך ההזנה.
- חסימות גרוטאות מרצף חריץ עוקף שגוי שלוכד פסולת מנותקת בין תחנות במקום לאפשר נתיבי פליטה נקיים.
- רישום שגוי בין תחנה-ל-תחנות הנובע מחוסר עקביות של הרמת רצועה, שבה חלק מהמרימים נסוגים לגמרי בעוד שאחרים נצמדים מוגבהים חלקית, תוך הטיית הרצועה ביחס לסיכות הטייסים.
כל אחת מהבעיות הללו נובעת ממצב רכיב מסוים בתת-מערכת הפליטה וזרימת החומר. הפתרון שלהם מצריך הבנה לא רק של חלקים בודדים, אלא גם כיצד גובה מרים, גיאומטריית עוקף, תנועת נוקאאוט ותזמון השלכה פועלים על פני כל התבנית.
תצורות רכיבים אלה משתנות במידה ניכרת בהתאם לסוג ארכיטקטורת המות. תבנית פרוגרסיבית עם הרצועה הרציפה שלה דורשת הרמה, חריצים עוקפים ופליטת-תחנות בין תחנות שמעבירות קוביות וקוביות מורכבות מטפלות במנגנונים שונים לחלוטין.
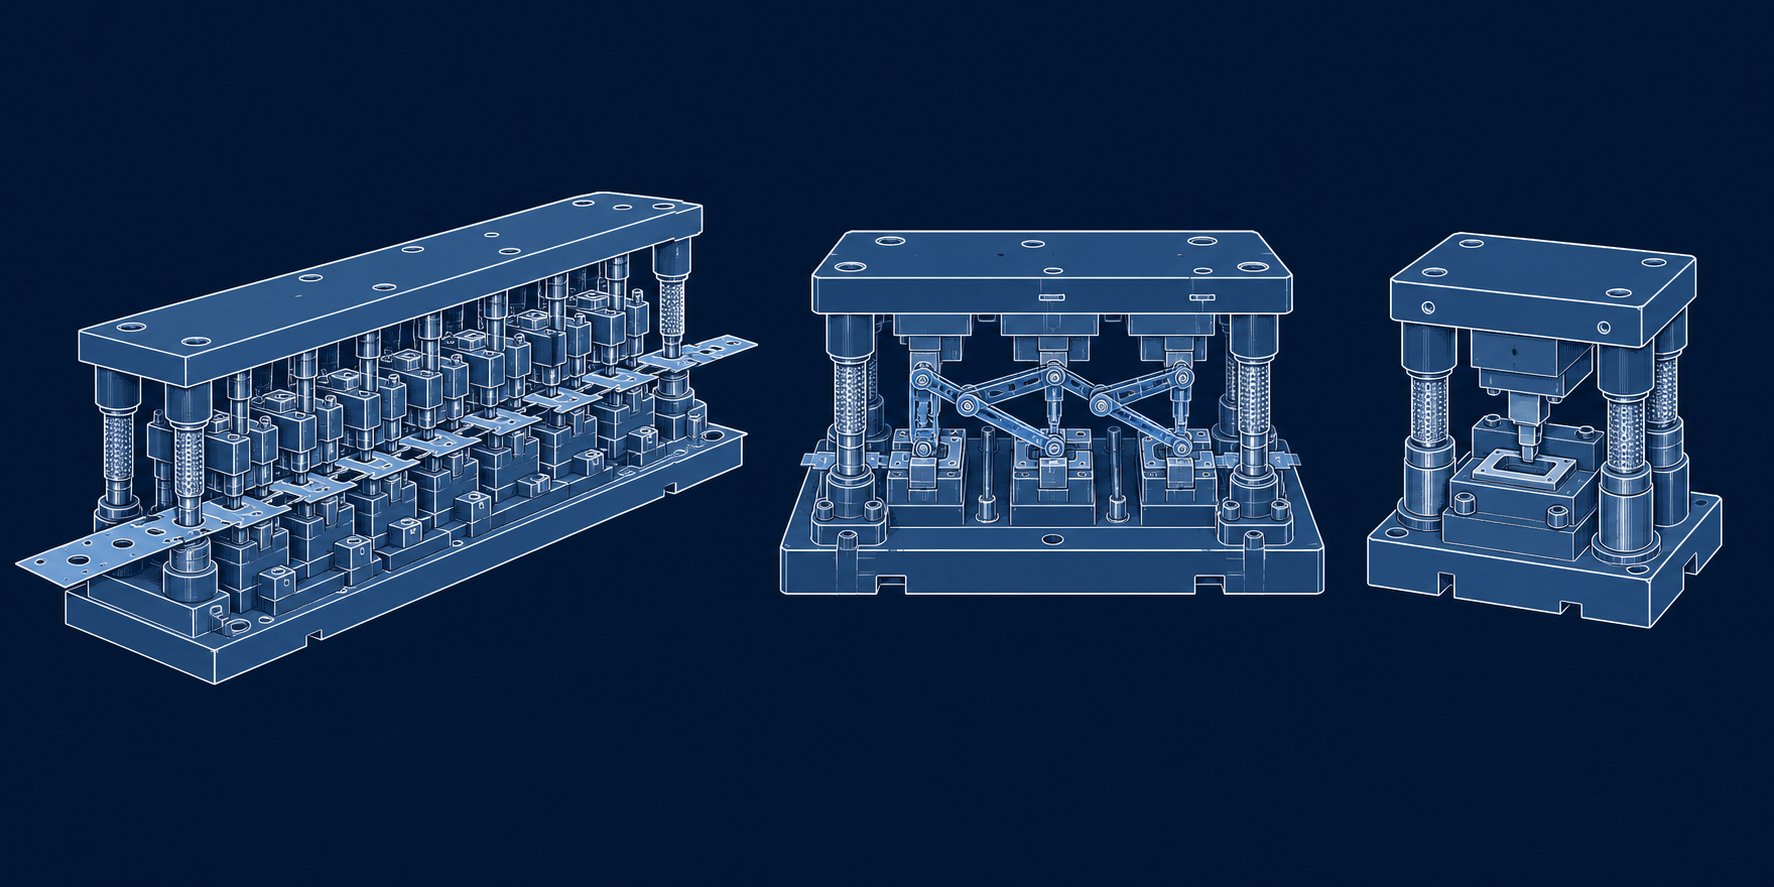
כיצד רכיבים משתנים על פני תמות פרוגרסיביות, העברות ומתחמים
כל תת-מערכת פונקציונלית שנידונה עד כה קיימת בצורה כלשהי על פני כל סוגי הדפסי הטבעה. אבל הרכיבים הספציפיים, הסידורים שלהם ודרישות התחזוקה שלהם משתנות באופן דרמטי, תלוי אם אתה עובד עם ארכיטקטורה פרוגרסיבית, העברה או מורכבת. מרים שהוא קריטי בקובייה פרוגרסיבית לא קיים אפילו בקוביית העברה. שפך הממלא תפקיד מינורי בכלי פרוגרסיבי הופך למנגנון הפליטה העיקרי במערך מורכב. הכרת ההבדלים הללו מעניקה למהנדסי כלי עבודה יתרון מעשי בעת ציון החלפות, תכנון מרווחי תחזוקה או תקשורת עם בוני מתלים לגבי פרויקטים חדשים.
שלוש ארכיטקטורות מתכת שולטות בייצור מתכת גיליון, כל אחת מותאמת לנפחי ייצור שונים, גיאומטריות חלקים ויעדי ניצול חומרים שונים. המרכיבים בתוכם משקפים את סדרי העדיפויות הללו.
רכיבים מתקדמים
מתנות פרוגרסיביות נושאות את חומר העבודה דרך תחנות מרובות על רצועה רציפה של חומר. החלק נשאר מחובר לרצועת הנשא מתחילתו ועד סופו, כאשר פעולת חיתוך סופית מפרידה את היצירה שהושלמה בתחנה האחרונה. ארכיטקטורה זו מייצרת את התצורות המורכבות ביותר של רכיבי הטבעה ורכיבי הטבעה מכיוון שכל תחנה חייבת להתיישר לאותו נתון, והרצועה חייבת לעבור בצורה מדויקת דרך הכלי כולו ללא עיוות או שגיאת הזנה.
מה מייחד את רכיבי ה-Progressive Die?
- רצועות מנשא וקורי חיבור- פריסת הרצועה חייבת לכלול מספיק חומר בין תחנות כדי לשאת את החלק המתפתח דרך התבנית מבלי להיקרע או להתכווץ. מנשאים אלו אינם חומר "אקסטרה" במובן העיצובי. הם אלמנטים מבניים מהונדסים שהרוחב, הצורה והצלעות המתקקשות שלהם משפיעים ישירות על יציבות ההזנה.
- סיכות טייס בכל תחנה- שלא כמו קוביות פשוטות יותר שעשויות להשתמש בפיילוט אחד או שניים, קוביות פרוגרסיביות דורשות בדרך כלל סיכות טייס בכל תחנת עבודה. הרצועה חייבת להירשם מחדש-בכל אינדקס כדי לשמור על יישור-לתחנה-בטווח של אלפיות אינץ'. פיני טייס בלויים בתבנית פרוגרסיבית של 12 תחנות יוצרות שגיאות מורכבות שמסלימות עם כל פעולה עוקבת.
- מרימים בין-תחנות- הרצועה הרציפה חייבת לנקות את כל משטחי התבנית התחתונים, המאפיינים המעוצבים והכלים בין משיכות. זה דורש מערכת של מרים, חריצים עוקפים ומובילי מסילה המשתרעים על כל אורך התבנית. קוביית העברה מבטלת את המורכבות הזו לחלוטין מכיוון שחלקים בודדים נאספים ומניחים במקום נגררים על פני הכלי.
- סידורי אגרוף עוקבים- פעולות חיתוך ועיצוב מופצות על פני תחנות ברצף מתוכנן בקפידה. כל תחנה מטפלת בפעולה אחת או שתיים, וגיאומטריית האגרוף בכל עמדה משקפת רק את המשימה של אותה תחנה. חלוקה זו שומרת על ניהול עומסי אגרוף בודדים, אך מכפילה את המספר הכולל של רכיבי חיתוך הזקוקים לבדיקה ותחזוקה.
למות פרוגרסיביות יש את דרישות ההפשטה וההנחיה התובעניות ביותר מכל סוג של מתנות. יש להחזיק את הרצועה שטוחה בכל תחנה במהלך החיתוך, להסיר אותה בצורה נקייה ממספר אגרופים בו-זמנית, ולהרים אותה באופן אחיד על פני כלי שעשוי להשתרע על פני כמה מטרים. מערכות קפיצים חייבות לספק כוח עקבי בכל התחנות, וכל שינוי בגובה המרים משבש את חיבור פיני הטייס במורד הזרם. זו הסיבה מדוע מתנות פרוגרסיביות דורשות תחזוקה מונעת תכופה יותר מארכיטקטורות אחרות, במיוחד עבור קפיצים, טייסים ותותבים מובילים.
מגזר חותמת הרכב מסתמך במידה רבה על כלים מתקדמים לייצור-במהירות גבוהה של סוגרים, מחברים, מסופים וחיזוקים מבניים שבהם קצבי המחזור עולים על 600 פעימות לדקה. במהירויות אלו, כל אינטראקציה של רכיבים מתגברת, ובלאי שלא יבחינו בו בקובייה איטית יותר יוצר פגמים גלויים בתוך שעות.
העבר רכיבי למות
קוביות העברה נוקטות גישה שונה מהותית לתנועת חלק. במקום לשאת את חומר העבודה על פס רציף, הם מפרידים את החסר מהסליל בתחנה הראשונה ואז מעבירים חלקים בודדים בין תחנות באמצעות אצבעות מכניות, מסילות או תפסני ואקום המסונכרנים עם מהלך הלחיצה. זה משנה את נוף הרכיבים באופן משמעותי.
כְּמוֹפיטר אולינץ ממגזין MetalFormingמסביר, קוביות העברה מעוצבות בדומה לקוביות עבור פעולות קו לחיצה בודדות-, עם הבדלים חשובים: כל התחנות חייבות לשמור על קו מעבר וגובה סגירה משותף, פיני הכוונה ובלוקי עקב מתנוססים לנעל התבנית העליונה כדי למנוע הפרעה לתנועת מסילות ההעברה, וחלקי התבנית התחתונים חייבים לספק מרווח לאצבעות העברה לאיסוף והנחת חלקים.
מרכיבי המפתח הייחודיים למשטחי העברה כוללים:
- חלק איתור קנים- מכיוון שאף רצועת מנשא לא מחזיקה את החלק במקומו, כל תחנה צריכה קן או איתור מדויק שמקבל את החלק ממנגנון ההעברה ומחזיק אותו בכיוון המדויק לפעולה. הקנים הללו חייבים לתת את הדעת לצמיחה חלקית עם התקדמות היצירה ולספק נקודות איסוף עקביות להעברה הבאה.
- מעבירים אצבעות ואוחזים- אצבעות מכניות מהדקות את קצוות החלק ונושאות אותו מתחנה לתחנה בתנועה מסונכרנת. מערכות מסוימות משתמשות בכוסות ואקום לחלקים שטוחים או באוחזים מגנטיים לחומרים ברזליים. עיצוב האוחז חייב להתאים לשינויים בגיאומטריית החלק, כאשר פעולות היווצרות מעצבות מחדש את חלק העבודה בכל תחנה.
- מנגנוני תזמון- תנועת העברה חייבת להסתנכרן במדויק עם מכת הלחיצה. עקומות תנועת העברה ועקומות הפרעות, המתארות את נתיב הנסיעה של האוטומציה ביחס לרכיבי התבנית, חייבות להיות זמינות למעצב התבנית כדי למנוע התנגשויות בין האצבעות למשטחי התבנית.
תבניות העברה מבטלות לחלוטין את הרמה, חריצים עוקפים והנדסת רצועות מנשא. הם גם מבטלים את פסולת החומר הטבועה בקורי נושאות מתקדם. Larson Tool מציין כי תפסי העברה תופסים את מקומם של רשת הנשיאה, חוסכים חומר בכל חלק ומפחיתים את מחיר החתיכה הכולל. יתרון ניצול החומר הזה הופך משמעותי בעת הטבעה של סגסוגות עבות או יקרות.
הפשרה היא מורכבות נוספת בפעולות מצלמות, בקרת כיוון חלק וטיפול בין-תחנות. ניתן לעצב פעולות מצלמת שחייבות להתאים למגבלות גובה הדוקות בתבנית פרוגרסיבית לנגישות והתאמה מקסימלית במערך העברה. עם זאת, מנגנון ההעברה עצמו מציג רכיבי שחיקה, חיישנים ונקודות סנכרון שאינן קיימות בכלי פרוגרסיבי. התחזוקה משתרעת מעבר לקובייה וכוללת את מערכת ההעברה, ויוצרת היקף רחב יותר של רכיבים שעלולים לגרום להשבתה.
תעשיית קוביות הטבעה לרכב משתמשת בהרחבה בכלי העברה עבור לוחות גוף גדולים, רכיבים מבניים וחלקים נמשכים עמוקים- כאשר גודל ריק או עומק היווצרות הופכים את הזנת הרצועות המתקדמת לבלתי מעשית.
Component Die Components
קוביות תרכובות תופסות את הקצה הנגדי של ספקטרום המורכבות. הם מבצעים מספר פעולות חיתוך בו-זמנית במחיצת לחיצה אחת, בדרך כלל משלבים הרס ופירסינג כך שהפרופיל החיצוני והמאפיינים הפנימיים נחתכים בו-זמנית. ארכיטקטורה זו מייצרת את החלקים השטוחים והקונצנטריים ביותר מכל סוג תבנית מכיוון שכל כוחות החיתוך מאוזנים במישור אחד במהלך רגע אחד.
התכונה המגדירה של רכיבי תבנית מורכבים היא הסידור ההפוך שלהם. בקובייה רגילה, האגרוף מתנוסס בנעל העליונה ודוחף חומר כלפי מטה דרך גוש הקוביות בנעל התחתונה. בקובייה מורכבת, מערכת היחסים הזו מתהפכת לצורך פעולת ההסרה: אגרוף ההסרה יושב בנעל התחתונה, וקוביית ההסרה (או הטבעת) מתנוססת בנעל העליונה. חבטות פירסינג, בינתיים, עדיין מתנוססות באופן קונבנציונלי בנעל העליונה, ועוברות דרך תבנית ההחלקה כדי לנקב חורים בחסר בזמן שהוא נחתך מהרצועה.
להיפוך הזה יש השלכות ישירות על הפליטה:
- שפך עליון- לאחר ההרחקה, החלק המוגמר נוטה להישאר תקוע בטבעת התבנית העליונה. לוחית שפיכה עמוסת קפיצים- המותקנת בנעל העליונה דוחפת את החלק החוצה במהלומה העליונה, ומאפשרת לו ליפול חופשי או להיות מופנה אל מצנח יציאה. כוח הנשירה והתנועה חייבים להתגבר על כל חיכוך או קפיץ-אחור המחזיקים את החלק בתוך פתח התבנית.
- נוקאאוט נמוך יותר- שלד הרצועה (גרוטאות) נוטה להיצמד לאגרוף ההרחקה התחתון לאחר החיתוך. מערכת חשפנות-קפיצית או פיני נוק-אאוט בנעל התחתונה דוחפת את הרצועה לחופשי כך שהיא יכולה להתקדם למכה הבאה.
קוביות מורכבות אינן דורשות הרמה, סיכות טייס במספר תחנות, או חריצים עוקפים מכיוון שכל העבודה מתרחשת במכה אחת במקום אחד. ספירת הרכיבים שלהם נמוכה במידה ניכרת מאשר מתות פרוגרסיביות או העברות. Keats Manufacturing מאשרת שהטבעת תבנית מורכבת מספקת יכולת חזרה גבוהה עבור מקרים בודדים- במכה אחת המייצר חלקים שטוחים יותר ממה שניתן להשיג פעולות עוקבות.
הפשטות מגיעה עם מגבלות. תבניות מורכבות מתמודדות עם חלקים שטוחים או קרובים-לחלקים שטוחים: דסקיות, למינציות, שקעים ורכיבים דומים שבהם הגיאומטריה חיה במישור אחד. הם לא יכולים לבצע כיפוף, שרטוט או יצירת- רב צירים. מורכבות החלק חייבת להיות נמוכה, אך הדיוק יכול להיות גבוה במיוחד מכיוון שכל התכונות נחתכות זו ביחס לזו באירוע יישור בודד.
התחזוקה היא פשוטה בהתאם. פחות רכיבים פירושם פחות נקודות בלאי. הבדיקה מתמקדת במצב של קצה חיתוך, בריאות קפיץ וריכוזיות בין תבנית ההחלקה לבין אגרוף הניקוב. כאשר מתים מורכבים נשחקים מתוך סובלנות, הריכוזיות בין התכונות הפנימיות והחיצוניות משתנה, ומייצרת חלקים שבהם מיקומי החורים נסחפים ביחס לקצה הריק.
השוואת ארכיטקטורות המות לפי מאפייני הרכיב
הטבלה שלהלן ממפה את ההבדלים המעשיים בין שלושת הסוגים הללו של מתלים, ומעניקה למהנדסי כלי עבודה התייחסות מהירה לתכנון רכיבים, אסטרטגיית חלקי חילוף ותזמון תחזוקה:
| מְאַפיֵן | מת פרוגרסיבי | העברה למות | מתחם מת |
|---|---|---|---|
| ספירת רכיבים | גבוה (עשרות עד מאות בתחנות) | בינוני עד גבוה (רכיבי קובייה בתוספת מנגנון העברה) | נמוך (כלי תחנה-יחידה) |
| נפח הפקה אופייני | עוצמת קול גבוהה, מהירות גבוהה (לעתים קרובות 600+ SPM) | נפח בינוני עד גבוה, מהירות בינונית | נפח קטן עד בינוני, מהירות בינונית |
| יכולת מורכבות חלק | גבוה (כיפוף, צורות, ציור מפוזר על פני תחנות) | גבוה מאוד (חלקים גדולים, משיכה עמוקה, סיבוב אפשרי) | נמוך (חלקים שטוחים, חיתוך-במישור יחיד בלבד) |
| תדירות תחזוקה | תכופים (נקודות שחיקה רבות, הפשטה והנחיה מורכבים) | תחזוקה מתונה של קוביות, בתוספת תחזוקה של מערכת העברה | נמוך (פחות רכיבים, היקף בדיקה פשוט יותר) |
| רכיבים ייחודיים | רצועות מוביל,-מעלי תחנות, חריצים עוקפים, טייסים מרובי-תחנות | איתור קנים, העברת אצבעות/תפסות, מצלמות תזמון | אגרוף ריק הפוך, שפך עליון, חשפן מורכב |
| ניצול חומרים | בינוני (רשתי ספקים יוצרים פסולת) | גבוהה (ללא רשת של ספק, אפשרות הרחקה מקוננת) | בינוני עד גבוה (תלוי בפריסה ריקה) |
הבחירה בין הארכיטקטורות הללו אינה רק החלטה על נפח ייצור. זוהי החלטה של אסטרטגיה מרכיבה. מתכות פרוגרסיביות דורשות מלאי חלקי חילוף עמוק יותר והחלפת קפיצים, פיילוט ותותבים תכופים יותר. תבניות העברה מעבירות את תשומת הלב לתחזוקה לכיוון מערכת האוטומציה ורכיבי טיפול בחלקים. תבניות מורכבות ממזערות את ספירת הרכיבים אך דורשות בדיקות קונצנטריות מדויקות הדורשות מדידה מיומנת.
ללא קשר לארכיטקטורה, רכיבים מסוימים נשחקים מהר יותר מאחרים בכל סוגי המתכות. קצוות חיתוך מתכלים תחילה, תותבי מנחה עוקבים, ומערכות קפיצים מתעייפות בשקט ברקע. הבנה אילו חלקים נכשלים ראשונים, וכיצד החלטות מיקור משפיעות על היכולת שלך להגיב, קובעת אם הקוביה פועלת בצורה רווחית או מדממת כסף דרך השבתה לא מתוכננת.
דפוסי בלאי רכיבים והחלטות מקורות
לדעת אילו חלקי מתכת הטבעה קיימים וכיצד הם פועלים זה דבר אחד. לדעת אילו נכשלים קודם, איך לזהות השפלה לפני שהיא הופכת למשבר, והיכן להשיג תחליפים במהירות, זה מה שמפריד בין חדר כלים תגובתי לחדר רווחי. עיצוב התבנית קובע את היכולת, אך ניהול הבלאי קובע אם יכולת זו קיימת ברצף ייצור של עשרת אלפים חלקים או עשרה מיליון.
כל יישום מתכת הטבעת עוקב אחר היררכיית בלאי צפויה. הרכיבים במגע ישיר וחוזר עם חומר העבודה תחת לחץ גזירה תמיד מתכלים ראשונים. אלה עם חיכוך החלקה ללבוש הבא. אלה שסופגים השפעה מחזורית הולכים מאחור. זיהוי דפוס זה מאפשר לך לתזמן בדיקות היכן שהן חשובות ביותר ולהקצות תקציבי חלקי חילוף לרכיבים שבעצם מניעים את זמן ההשבתה.
ללבוש היררכיה וסדרי עדיפויות בדיקה
לא כל חלקי מות ההטבעה נשחקים באותו קצב. ההיררכיה מונעת על ידי פיזיקה: ככל שרכיב מתקרב לחומר העבודה וככל שהמתח שהוא סופג גבוה יותר, כך הוא מתכלה מהר יותר. הנה הסדר המעשי, מהלבישה המהירה ביותר-לאטית ביותר:
קצוות חיתוך מתכלים תחילה.חבטות וקוביות מתנסות בלחץ גזירה ישיר כנגד חומר העבודה בכל מהלך בודד. מגע זה יוצר חיכוך, חום ושחיקה מיקרו-המעגלת קצוות חיתוך בהדרגה. במות הטבעה מפלדה עם חומרים בעלי חוזק- גבוה, בלאי הקצוות מואץ עוד יותר מכיוון שחומר העבודה מתנגד לשברים ומעביר עומס רב יותר לתוך כלי העבודה. נתוני תחזוקה מונעת מאשרים כי היווצרות קוצים היא בדרך כלל האינדיקטור הראשון הנראה לעין של השפלה של הקצה, המופיע הרבה לפני שהקצה מראה נזק ברור לעין בלתי מזוינת.
תותבי מדריך נשחקים שנית.כל לחיצת לחיצה מחליקה את פין המדריך דרך התותב שלו בעומס. החיכוך המתמשך הזה, שחוזר על עצמו מיליוני פעמים, פותח בהדרגה את מרווח הריצה. תותבי ברונזה מבקיעים ומאבדים קוטר. כלובי כדור- מפתחים נקודות שטוחות. הבלאי אינו נראה מחוץ לתבנית, אך הוא מופיע כשוריאציה ממדית-לחלק-שמתרחבת עם הזמן.
חשפנות ומערכות לחץ מתעייפות שלישית.קפיצים נדחסים ומשתחררים בכל מחזור. קפיצי המות מאבדים אורך חופשי. בלוני חנקן מאבדים לחץ גז. רפידות Urethane זוחלות ומתרככות. צלחות החשפנות עצמן צוברות סימני עדים ונזק פני השטח כתוצאה מפגיעה חוזרת ונשנית בחומר. השפלה זו היא הדרגתית ולעתים קרובות מוסווה מכיוון שהקפיצים שנותרו מפצים על קפיצים שנכשלו עד שהמערכת מגיעה לנקודת מפנה.
רכיבים מבניים נשחקים לאורך זמן.נעליים, לוחות גיבוי וחומרי הרכבה פועלים תחת עומסי דחיסה ללא חיכוך החלקה או מגע ישיר עם חלק העבודה. הם יכולים להחזיק מעמד כל חייו של קובייה אם גודלם נכון. כאשר הם אכן נכשלים, זה בדרך כלל נובע לעומס יתר מקומי מלוחית גיבוי חסרה או בעובי נעל לא מספק ולא בלאי תפעולי רגיל.
היררכיה זו מעניקה לך מסגרת בדיקה מעשית. במקום לבדוק הכל באופן שווה בכל עצירת תחזוקה, רכז את המאמץ במקום שבו הבלאי מצטבר הכי מהר. הטבלה שלהלן מחברת את היררכיית הבלאי לאינדיקטורים של איכות חלקים ניתנים לצפייה, המאותתים על השפלה לפני מתרחש כשל קטסטרופלי:
| ללבוש עדיפות | קבוצת רכיבים | מחוון איכות | מה זה מאותת |
|---|---|---|---|
| 1 (המהיר ביותר) | ניקוב קצוות, בלוקים למות, מוסיף חיתוך | הגדלת גובה הקוצים בחלקים מוטבעים | עיגול קצה או סתתים הפחיתו את יעילות הגזירה |
| 2 | תותבים מובילים,-כלובי כדורים | סחיפה מימדית בין חלקים עוקבים | מרווח ריצה נפתח, ומאפשר תנועה למחצה- לרוחב |
| 3 | קפיצים למות, גלילי חנקן, לוחות חשפנות | שטוחות חלק לא עקבית, אירועי משיכת שבלולים | כוח ההפשטה ירד מתחת לסף לבקרת חומר נקי |
| רביעי (האיטי ביותר) | נעליים למות, לוחות גיבוי, מחברים | הצפה גלויה, הרכבה רופפת, תזוזה נשמעת | עומס יתר מקומי חרג מהיכולת המבנית |
תבחין שכל מחוון מתחבר לתת-מערכת ספציפית. הגדלת גובה הקוצים אינה מצריכה פירוק תבנית מלא. זה מצביע ישירות על מערכת החיתוך. סחיפה ממדית מבודדת את מערכת המנחה. בעיות שטוחות כרוכות בהפשטה. גישה ממוקדת זו מפחיתה את זמן האבחון ושומרת על התחזוקה ממוקדת במה שבאמת צריך תשומת לב במהלך כל עצירת שירות.
קטלוג סטנדרטי לעומת רכיבים מעובדים-מותאם אישית
כאשר רכיב בלוי זקוק להחלפה, נתיב המקור תלוי לחלוטין אם החלק הוא פריט קטלוגי סטנדרטי או פריט מותאם אישית-במכונה. הבחנה זו משפיעה באופן יסודי על אסטרטגיית חלקי חילוף, חשיפה לזמן אספקה ותכנון תחזוקה של קוביות עבור כל תבנית מתכת בחנות שלך.
רכיבי קטלוג סטנדרטייםהם-מה-פריטי המדף המיוצרים לפי מפרטי התעשייה ומצוידים על ידי מספר ספקים. הם נשלחים במהירות, לרוב-למחרת, ומחירם נמוך יחסית מכיוון שהם מיוצרים-המוני. הקטגוריה כוללת:
- פינים ותותבים מובילים בקטרים ובאורכים סטנדרטיים
- קפיצי תבנית בגדלים סטנדרטיים, צבע-מקודד לפי קצב הסטייה
- אגרופים עגולים בקטרים נפוצים עם סגנונות ראש סטנדרטיים
- פיני טייס במתחדים ובאורכים סטנדרטיים
- פיני דיבל, ברגי מכסה ראשי שקע, ומחזיקי שומר
- מכלולי מובילי מיסבים-כדוריים בגדלים סטנדרטיים של סט קוביות
עבור פריטים אלה, האסטרטגיה החכמה היא גרב. שמור על גדלים קריטיים בהישג יד כך שתותב בלוי או קפיץ שבור לעולם לא יחזיקו את הייצור בזמן ההמתנה למשלוח. ספקי קטלוגים כמו Misumi, Dayton ו-Danly מחזיקים במלאי נרחב במיוחד בגלל שפריטי הלבוש הללו זקוקים לשינוי מהיר.
רכיבים-מותאמים אישיתייחודיים לעיצוב התבנית הספציפי שלך. לא ניתן לשלוף אותם מקטלוג מכיוון שהגיאומטריה, הסובלנות או מפרטי החומר שלהם ספציפיים ליישום. קטגוריה זו כוללת:
- בלוקים עם פרופילי חיתוך מותאמים אישית, במיוחד -פתחי תיל בפרופיל EDM
- חבטות בצורת עם חתכים לא-סטנדרטיים-
- יצירת תוספות מותאמות לגיאומטריית חלק ספציפית
- תוספות חיתוך חתכיות בגודל להתאים לכיסי בלוק תבנית קנייניים
- מכלולי הרמה מותאמים אישית ופרטי חריץ עוקפים
- לוחות נשירה מותאמים לעומקי חלל ספציפיים
רכיבים מותאמים אישית דורשים זמן אספקה. מישהו חייב לתכנת חוט-מכונת EDM, לטפל בחום-בחסר, לטחון אותו לסובלנות סופית ולאמת מידות. תהליך זה לוקח ימים עד שבועות בהתאם למורכבות. עבור מתכות הטבעה קריטיות מפלדה הפועלות בייצור-בנפח גבוה, זמן אספקה זה מתורגם ישירות לאובדן הכנסה אם חלק מותאם אישית נכשל ללא חילוף בהישג יד.
הפתרון המעשי הוא אסטרטגיית חלקי חילוף מדורגת. מלאי את כל הרכיבים הסטנדרטיים המופיעים בלוח החומרים שלך. עבור רכיבים מותאמים אישית, שמור על חילוף אחד לפחות מהפריטים עם שיעורי הבלאי הגבוהים ביותר, אגרופים בצורת צורה ותוספות למחתכים. לפריטים מותאמים אישית-נמוכים יותר כמו בלוקים וכלי יצירה, שמור שרטוטים מפורטים ומפרטי חומר בקובץ כך שניתן יהיה לבצע הזמנות החלפה מיד כשהבלאי מגיע לסף, במקום להתאמץ כדי להפוך-ממדים מהנדסים ממקור שחוק-.
תיעוד עיצוב החתימה הופך לפוליסת הביטוח שלך כאן. חבילה שלמה לבניית קוביות עם שרטוטי רכיבים מלאים, -שיחות חומר, מפרטי טיפול- בחום ותעודות הרכבה הופכות מצב חירום רב- שבועות להזמנה חוזרת שגרתית. ללא התיעוד הזה, כל החלפה מותאמת אישית הופכת לפרויקט הנדסי הפוך- שמוסיף עלויות ואי ודאות.
בחירת שותף למות
פריטי קטלוג סטנדרטיים הם רכישות של סחורות. המחיר ומהירות המשלוח שולטים בהחלטה. רכיבים-מותאמים אישית הם סיפור אחר. הספק שאתה בוחר עבור בלוקים, חבטות מעוצבות, תוספות עיצוב וחלקים ספציפיים-בעיצוב אחרים משפיע ישירות על המהירות שבה אתה מתאושש מאירועי בלאי ועל רמת הביצועים של רכיבים חלופיים לאחר התקנתם.
לא כל ספקי הרכיבים המותאמים אישית שווים. חנות שיכולה לחתוך פרופיל-לא בהכרח מצוידת לייעץ לגבי אופטימיזציה של מרווחים, להמליץ על דרגת פלדת הכלים הנכונה עבור חומר העבודה שלך, או להחזיק בסובלנות שדורשים-תות פרוגרסיביות במהירות גבוהה. הערכת שותף לרכיבי תבנית דורשת הסתכלות מעבר ליכולת העיבוד לעומק הנדסי.
קריטריונים עיקריים להערכה בעת רכישת חלקי הטבעה מותאמים אישית:
- תמיכה הנדסית בגיאומטריות מורכבות- האם הספק יכול לבחון את דרישות החלק שלך ולהציע שיפורים בעיצוב התבנית שמאריכים את חיי הרכיבים? האם הם מבינים כיצד מרווח, גיאומטריית אגרוף ובחירת חומרים מתקשרים? ספק שפשוט חותך את מה שאתה מצייר מפספס את ההזדמנות לפתור בעיות שורש-שחיקה.
- מומחיות חומרית בין פלדות כלי עבודה וקרבידים- יישומים שונים דורשים חומרים שונים. שותף צריך להמליץ אם A2, D2, M2, אבקת מתכת או קרביד היא הבחירה הנכונה בהתבסס על נפח הייצור, חומר העבודה ומהירות הלחיצה במקום ברירת המחדל לדרגה אחת לכל דבר.
- יכולות סובלנות מאומתות על ידי מטרולוגיה- Wire-סובלנות EDM של +/-0.0001 אינצ'ים חשובות לפתחי התבנית, אבל רק אם הספק מאמת אותם עם בדיקת CMM ולא בהנחה שדיוק המכונה שווה לדיוק החלק. שאל כיצד הם מאמתים מידות מוגמרות.
- זמן אספקה מותאם לדחיפות הייצור- ספק שמציע שישה שבועות להכנסת תבנית חלופית בזמן שהדפוס שלך יושב במצב לא פעיל אינו שותף בר-קיימא לכלי ייצור. חפש ספקים ששומרים על יכולת להזמנות דחופות ומעבירים מראש לוחות זמנים מציאותיים.
- הבנה של מערכת המות המלאה- ספקי הרכיבים הטובים ביותר מבינים כיצד החלקים שלהם מתקשרים עם שאר הקוביות. הם לוקחים בחשבון את קשיות לוח הגיבוי, כוחות ההפשטה ודרישות היישור כאשר הם מציינים אגרוף חלופי במקום להתייחס אליו כאל פיסת פלדה מבודדת.
עבור מהנדסי כלי עבודה המגיעים לרכיבים מותאמים אישית הכוללים את מבנה התבנית, גיאומטריית אגרוף, אופטימיזציה של פינוי או אתגרי בקרת חריצים,YICHENמציעה תמיכה הנדסית המחברת בין כוונה של עיצוב תבנית הטבעה לפתרונות מוכנים-לייצור. הגישה שלהם מתייחסת להקשר המערכת המלא במקום להתייחס לרכיבים חלופיים כעבודות עיבוד מבודדות, מה שחשוב ביותר עבור יישומים כבדים בתכנון- שבהם אינטראקציות בין רכיבים מניבות תוצאות איכותיות.
שאלות שכדאי לשאול כל שותף פוטנציאלי לרכיבי קובייה לפני ביצוע:
- האם אתה יכול לספק משוב DFM על עיצובי רכיבים שחווים בלאי מוקדם?
- אילו סוגי פלדת כלי ואופציות קרביד אתה מחזיק או מוצא בקביעות?
- מהו זמן ההובלה הסטנדרטי שלך עבור תוספות-תיל עם פרופיל EDM, והאם אתה יכול לזרז את מצבי הפחת-?
- האם אתם מציעים טיפול בחום-בבית או באמצעות שותף מוסמך עם תהליכים מתועדים?
- כיצד אתה מוודא סובלנות סופיות, והאם תספק דוחות בדיקה עם המסירה?
- האם אתה יכול לייצר רכיבים חלופיים מדגימות שחוקות קיימות כאשר שרטוטים אינם זמינים?
- האם אתה תומך בצרכי ייצור מתמשכים עם תוכניות החלפה מתוזמנות, או רק בהזמנות-חד פעמיות?
התשובות לשאלות אלו חושפות אם ספק הוא ספק עסקאות או שותף אמיתי באסטרטגיית הכלים שלך. בהתחשב בעובדה שרכיבים מותאמים אישית נמצאים בנתיב הקריטי בין כשל במתות לבין התאוששות בייצור, הבחנה זו משפיעה ישירות על זמן הפעולה, קצב הגרוטאות ועלות הבעלות הכוללת שלך בכל קובייה בחנות.
שאלות נפוצות לגבי חלקי הטבעה
1. מהם החלקים העיקריים של קוביית הטבעה?
תבנית הטבעה מורכבת מחמש תתי מערכות פונקציונליות: המערכת המבנית (נעלי תבנית, לוחות גיבוי, מחברים), מערכת חיתוך (אגרוף, קוביות קוביות, תוספות), מערכת הנחייה (סיכות הנחיה, תותבים, פיני טייס), מערכת הפשטה (פלטות, קפיצים, רפידות לחץ) ומערכת פליטה (סיכות נוק-אאוט, סיכות, מנורות). כל תת-מערכת מופעלת במהלך שלבים ספציפיים של מכת הלחיצה, וכולם חייבים לעבוד יחד כדי לייצר חלקים איכותיים. הבנת הקבוצות הללו מסייעת למהנדסי כלי עבודה לאבחן פגמים על ידי מעקב אחר בעיות בחזרה אל תת-המערכת האחראית במקום בדיקת כל רכיב באופן שווה.
2. מהי מטרת הפינוי בין אגרוף ל-die block?
מרווח הוא הפער בין קצה חיתוך האגרוף לקצה בלוק התבנית, נמדד לכל צד ומבוטא כאחוז מעובי החומר. מטרתו היא ליישר מישורי שבר משני הקצוות כך שייפגשו בצורה נקייה בתוך החומר, תוך יצירת אזור גזירה חלק עם קוצים מינימליים. מרווח סטנדרטי לפלדה עדינה הוא בדרך כלל 8-12% לכל צד. מרווח לא מספיק מגביר את עומס האגרוף וגורם לשיתוב קצוות מוקדם, בעוד מרווח מוגזם מייצר קצוות מגולגלים, כתמים כבדים ושונות מימדים הדורשים פירוק משני. יש לחשב מחדש את המרווח בכל פעם שחומר העבודה משתנה מכיוון שחומרים קשים יותר דורשים מרווחים גדולים יותר.
3. אילו רכיבי קוביית הטבעה נשחקים ראשון?
קצוות חיתוך של אגרוף ובלוקים נשחקים הכי מהר מכיוון שהם חווים מתח גזירה ישיר כנגד חומר העבודה בכל מהלך. תותבי מנחה נשחקים שנית עקב חיכוך הזזה מתמשך תחת עומס. קפיצי הפשטה ומערכות לחץ מתעייפות שלישית כשהם נדחסים ומשתחררים מיליוני פעמים, ומאבדים בהדרגה עומס מראש. רכיבים מבניים כמו נעליים נשחקים עמידים מאחר שהם סופגים עומסי דחיסה בלבד ללא מגע ישיר עם חלק העבודה. ניטור גובה הקוצים, סחיפה ממדית ושטיחות חלק מספק אזהרה מוקדמת על השפלה בכל תת-מערכת בהתאמה לפני מתרחש כשל קטסטרופלי.
4. מה ההבדל בין מתנות פרוגרסיביות, טרנספרות ומתחומות?
תבניות פרוגרסיביות נושאות חלקי עבודה דרך תחנות מרובות ברצועה רציפה, הדורשות פיני טייס, מרימים וחריצים עוקפים בכל תחנה. הם מצטיינים בייצור-במהירות גבוהה של חלקים מורכבים. קוביות העברה מפרידות את החסר בתחנה הראשונה ומעבירים חלקים בודדים בין תחנות באמצעות אצבעות או תפסנים מכניים, תוך ביטול פסולת רצועות נושאות אך מוסיף מורכבות אוטומציה. תבניות מורכבות מבצעות הסרה ופירסינג בו-זמנית במכה אחת, ומייצרות את החלקים השטוחים והקונצנטריים ביותר אך מוגבלים לגאומטריות של מישור אחד-. כל ארכיטקטורה דורשת תצורות שונות של רכיבים, תדרי תחזוקה ואסטרטגיות של חלקי חילוף.
5. איך בוחרים בין קטלוג סטנדרטי לבין רכיבי תבנית- מותאמים אישית?
רכיבי קטלוג סטנדרטיים כמו פינים מובילים, תותבים, קפיצי מתכת וחבטות עגולים מיוצרים-המונית לפי מפרטי התעשייה ונשלחים במהירות בעלות נמוכה. מלאי פריטים אלה בהישג יד להחלפה מהירה. רכיבים בעיבוד-מותאם אישית כמו בלוקים עם תיל-פרופילי EDM, חבטות בצורת ותוספות יצירתיות ייחודיים לעיצוב התבנית שלך ודורשים זמן אספקה של ימים עד שבועות. עבור אלה, שמור על חלקי חילוף של פריטי הלבישה-הגבוהים ביותר ושמור שרטוטים מפורטים עם מפרט חומר ו-טיפול בחום בקובץ. שותפים כמו YICHEN (https://www.yichen-group.com/stamping-die/) מספקים תמיכה הנדסית עבור רכיבים מותאמים אישית שבהם אופטימיזציה של מיון, בחירת חומרים והבנה ברמת-מערכת חשובות מעבר ליכולת העיבוד הבסיסית.


