


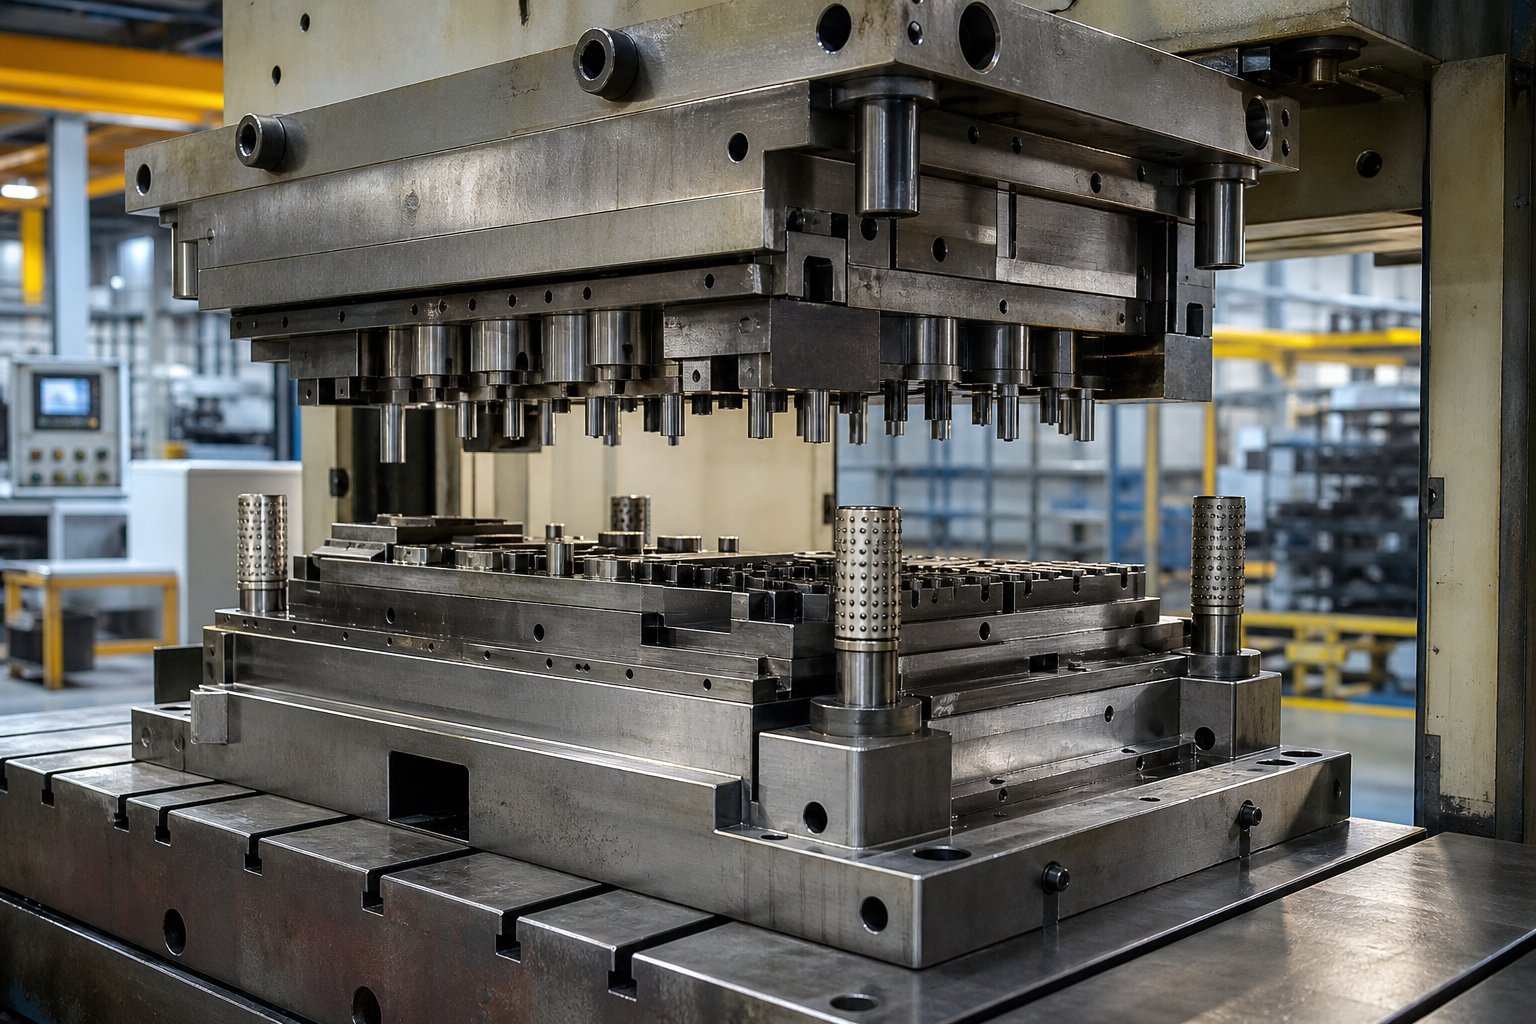
מה עושה הטבעת עיתונות ולמה זה חשוב
מהי הטבעה, בדיוק, ולמה כלי מיוחד אחד יושב במרכז הכל? תארו לעצמכם הזנת יריעת פלדה שטוחה למכונה ושולפת תושבת מוגמרת, מחבר או פאנל רכב שניות לאחר מכן. הכלי שאחראי לשינוי הזה הוא תבנית החתמת עיתונות - והבנה כיצד היא פועלת פותחת את ההיגיון מאחורי ייצור מודרני בנפח גדול-.
הגדרת תבנית החתמת העיתונות
תבנית הטבעה בעיתונות היא מכלול כלי עבודה מדויק- המותקן בתוך מכבש הטבעה שהופך מתכת שטוחה לחלקים מוגמרים באמצעות פעולות גזירה, כיפוף, שרטוט וגיבוש מבוקרות.
מבחינה מעשית, תבנית הטבעה היא ציוד מותאם אישית המורכב מחצאים עליונים ותחתונים - שכל אחד מהם מכיל רכיבי פלדה מוקשחים שנועדו לחתוך, לכופף או לעצב חומר גלם לגיאומטריה ספציפית. שני החצאים מתיישרים בתוך המכבש, וכאשר השקופית של המכונה דוחפת אותם יחדיו בכוח עצום, פעולת הטבעת המתכת מתרחשת. סובלנות הדוקה כמו0.0002 אינץ'ניתנים להשגה עם כלי עבודה איכותיים והתקנה נכונה.
מדוע המות הוא הלב של הטבעת מתכת
אז מהי הטבעת מתכת בלי המות שלה? בעצם, רק עיתונות שאין בה שום דבר מועיל לעשות. העיתונות מספקת כוח ותנועה, אבל התבנית קובעת את גיאומטריית החלק, דיוק הממדים ויעילות הייצור. כל תכונה ברכיב מוטבע - חורים, עיקולים, הבלטה, צורות מצוירות - מקורה בעיצוב הקובייה. מורכבות המות נעה מכלי תחנות פשוטים- המבצעים פעולת ניקוי או פירסינג אחת לכל שבץ, וכלה במערכות פרוגרסיביות מרובות-תחנות המבצעות עשרות פעולות ברצף כשרצועת מתכת מתקדמת בכלי.
במה שונה מתבניות וכלי עבודה אחרים
נקודת בלבול נפוצה:מה הם מתים לעומת תבניות? הגדרת ההטבעה מתמקדת בעיוות מכני - המתכת נשארת מוצקה ונחתכת או מעוצבת בכוח בין אגרוף לחלל תבנית. תבניות הזרקה, לעומת זאת, דורשות חומר מותך לזרום לתוך חלל סגור ולהתמצק. מתכות הטבעה אינן משנות את מצב חומר המתכת, מה שהופך אותן לשונות מהותית במבנה, בדרישות הקירור ובמכניקת המחזור. בטרמינולוגיה רחבה יותר של ייצור, "כלי עבודה" הוא מונח הגג המכסה קוביות, חבטות, מתקנים וציוד נלווה - קוביית העיתונות עצמה היא מרכיב קריטי אחד במערכת זו.
הבנה מהי קוביות בייצור ברמה הבסיסית הזו קובעת את השלב למבט מעמיק יותר כיצד תצורות קוביות שונות משרתות יעדי ייצור שונים - ומדוע בחירה בסוג הלא נכון יכולה לעלות לך זמן, כסף ואיכות חלקים.
סוגי הדפסי הטבעה והיישומים האידיאליים שלהם
בחירת תצורת התבנית השגויה לא רק מפחיתה את היעילות - אלא יכולה להפוך פרויקט לבלתי כדאי מבחינה כלכלית. סוגי הדפסי הטבעה הזמינים פותרים כל אחד בעיה הנדסית ספציפית, והבחירה הנכונה תלויה בשילוב של יעדי נפח, מורכבות חלקים והתנהגות החומר. הנה איך הקטגוריות העיקריות מתפרקות ומתי כל אחת מרוויחה את מקומו בעיתונות.
תחנה בודדת-מתה לפעולות פשוטות
תבניות- יחידות מבצעות פעולה אחת בכל מכת לחיצה. הם התצורה הפשוטה ביותר לתכנון, בנייה ותחזוקה, מה שהופך אותם למעשיים עבור עבודה בנפח- נמוך, יצירת אב טיפוס או חלקים הדורשים פעולה אחת בלבד. תבנית מחיקה חותכת צורה שטוחה ממלאי גיליונות. קוביית פירסינג - המכונה לפעמים קוביית ניקוב - יוצרת חורים או חריצים פנימיים. כיפוף, צורה וציור מתים כל חומר לעיצוב מחדש מבלי להסיר אותו.
פעולות טיפוסיות המטופלות על ידי כלי{0}}תחנות בודדות כוללות:
- ביטול - גזירת מתאר חלק שטוח מרצועה או גיליון
- פירסינג - ניקוב חורי הטבעה, חריצים או חריצים לתוך חומר העבודה
- כיפוף - יצירת תכונות זוויתיות לאורך קו ישר
- יצירת - יצירת צורות עם קווי מתאר כמו צלעות, תריסים או תבליטים
- ציור - מושך מלאי שטוח לצורת כוס או קליפה
מכיוון שכל מהלך מייצר רק תכונה אחת, חלקים מורכבים דורשים מספר קוביות והגדרות עיתונות נפרדות - מה שמגדיל את עלויות העבודה והטיפול בהיקפים גבוהים יותר.
Progressive Dies עבור חלקים מורכבים-בנפח גבוה
כאשר הביקוש השנתי מטפס למאות אלפים או מיליונים, מתות פרוגרסיביות הופכות לסוס העבודה. סליל מתכת ניזון דרך התבנית ברצועה רציפה, ומתקדם למרחק קבוע (הגובה) עם כל מהלך לחיצה. בכל תחנה לאורך הרצועה, מתרחשת פעולה שונה - חיתוך, ניקוב תכונות הטבעה, כיפוף לשוניות או הוספת גיאומטריה של תבנית יצירת - עד שהחלק המוגמר מנותק מרצועת המוביל בתחנה הסופית.
מדוע תצורה זו שולטת בייצור-בנפח גבוה? חומר העבודה לעולם לא עוזב את הכלי. זה מבטל טיפול בחלקים בין פעולות, שומר על זמני מחזור מתחת לשנייה עבור רכיבים קטנים, ומספק סובלנות הדוקה עם יכולת חזרה גבוהה על פני מיליוני חלקים. הפשרה היא עלות כלי עבודה וזמן אספקה - מתגים פרוגרסיביים מורכבים להנדסה ויקרים לבנייה, ולכן הם זקוקים לנפח כדי להצדיק את ההשקעה.
חומרי העברה ותרכובות עבור יישומים מיוחדים
לא כל חלק מתאים לדגם הפרוגרסיבי. הטבעת העברה מפרידה כל ריק מהרצועה בתחנה הראשונה, ואז אצבעות מכניות או רובוטים מעבירים חלקים בודדים דרך תחנות קוביות עוקבות. גישה זו מתאימה לחלקים גדולים, קונכיות-לעומק, ויישומי צינורות שבהם חומר העבודה אינו יכול להישאר מחובר לרצועת מנשא. תבניות העברה מציעות גמישות עיצובית עבור גיאומטריות מורכבות כמו עקומות, צלעות והשחלה, אם כי הן עוברות מחזור לאט יותר מהגדרות מתקדמות.
מתות מורכבות לוקחות דרך אחרת לגמרי. הם מבצעים פעולות חיתוך מרובות - הסרה ופירסינג, למשל - במכה אחת בתחנה אחת. התוצאה היא חלק שטוח ומדויק בממדים המיוצר מהר יותר מהפעלת כלים נפרדים-תחנות בודדות. כלי עבודה מורכבים הם פחות יקרים ומהירים יותר לבנייה מאשר כלי עבודה מתקדמים, מה שהופך אותו לאמצעי מעשי עבור חלקים שטוחים בנפח בינוני- עד-גבוה, שאינם דורשים צורה או כיפוף.
בחירת סוג המות המתאים על סמך צורכי הייצור
הבחירה בין תצורות אלו מסתכמת בארבעה משתנים: נפח שנתי, מורכבות חלק, מאפייני החומר ודרישות סובלנות. ההשוואה להלן מסגרת את ההחלטה במבט חטוף:
| סוג המות | טווח נפח טיפוסי | עלות כלי עבודה יחסית | מורכבות חלק | מהירות מחזור | מקרי שימוש אידיאליים |
|---|---|---|---|---|---|
| תחנה אחת- | אב טיפוס עד 50,000 לשנה | נָמוּך | פשוט (תכונה אחת) | לְמַתֵן | אבות טיפוס, ריצות קצרות, ריקים פשוטים או עיקולים |
| תִרכּוֹבֶת | 50,000 עד 500,000+/שנה | נמוך עד בינוני | בינוני (חלקים שטוחים, חתכים מרובים) | גָבוֹהַ | דסקיות, חלקים מרובי-חלקים שטוחים, חלקי סובלנות הדוקים- |
| פּרוֹגרֵסִיבִי | 100,000 עד מיליונים לשנה | גָבוֹהַ | גבוה (רב-תכונות, גיאומטריה תלת-ממדית) | גבוה מאוד | קליפסים לרכב, מחברים, תושבות אלקטרוניקה |
| לְהַעֲבִיר | 50,000 עד 500,000+/שנה | גָבוֹהַ | גבוה (מצויר גדול או עמוק-) | לְמַתֵן | צדפים, כוסות, לוחות מבניים גדולים, צורות צינורות |
תבנית יצירה המטפלת בהטבעה רדודה על סוגר פשוט עשויה להזדקק להגדרת-תחנה אחת בלבד. מחבר רב תכונות- המיועד לרתמת רכב דורש כמעט בוודאות כלי עבודה מתקדם. ובית נירוסטה-לעומק? החתמת העברה היא כנראה הדרך המעשית היחידה.
סוג הקוביות קובע את הבמה, אבל אלו הרכיבים הפנימיים - חבטות, לוחות קוביות, חשפנות, פיילוטים - שבעצם מבצעים את העבודה. האופן שבו חלקים אלה מתקשרים במהלך כל מהלך לחיצה קובע אם כלי העבודה שלך מספקים את הדיוק ואת אורך החיים שהעיצוב מבטיח.
רכיבי מפתח בתוך מכלול הדפסי הטבעה
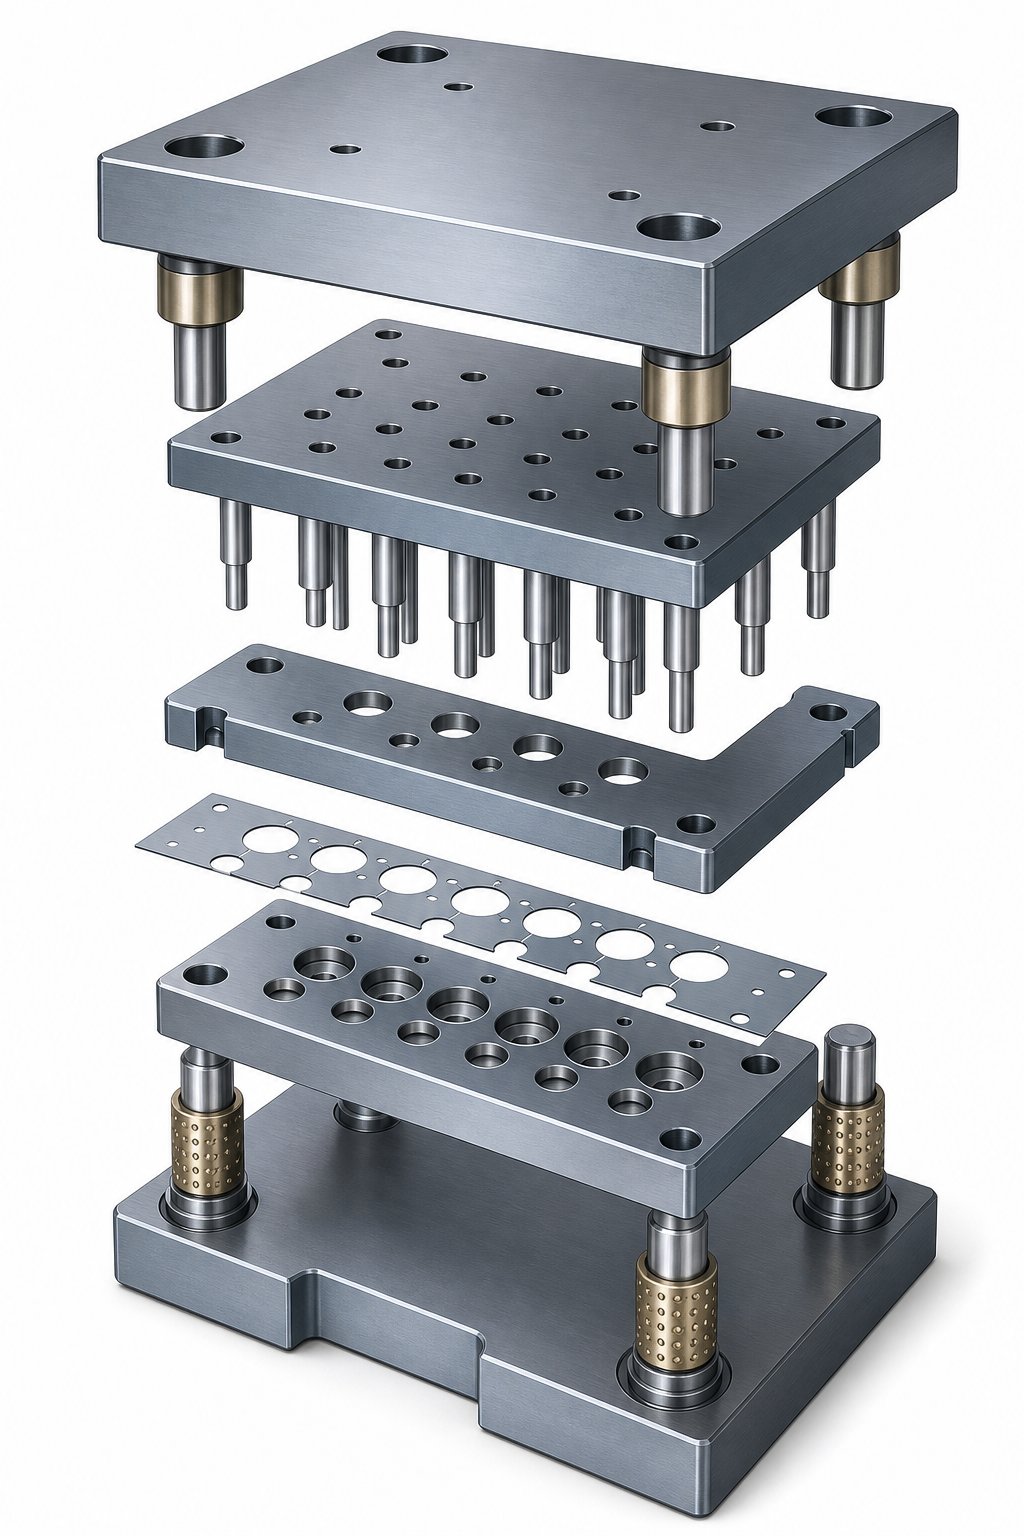
כל קוביית הטבעת - ללא קשר לסוג - חולקת אנטומיה משותפת. הפעולות הספציפיות שונות מכלי לכלי, אבל ההיגיון המבני נשאר עקבי: מסגרת קשיחה מחזיקה רכיבי עבודה בקרקע דיוק- ביישור מדויק, ורכיבים אלה מקיימים אינטראקציה עם גיליון מתכת ברצף מבוקר הדוק. הבנת כל רכיב תבנית הטבעה ותפקידו נותן לך תמונה ברורה כיצד רצועה שטוחה הופכת לחלק מוגמר.
נעלי מות עליונות ותחתונות ומערכת המדריך
נעלי המות יוצרות את עמוד השדרה המבני של המכלול כולו. תחשוב עליהם כעל השלדה - כל השאר נצמד או לתוך לוחות הפלדה הכבדים האלה. הנעל העליונה נצמדת לאיל העיתונות, והנעל התחתונה מתברגת למגבת העיתונות. יחד עם סיכות מובילות ותותבים, הם יוצרים את מה שנקרא בדרך כלל סט הקוביות.
פינים ותותבים מכוונים שומרים על החצי העליון והתחתון מיושרים בתוך סובלנות הדוקים עד 0.0001 אינץ'. קיימים שני סגנונות עיקריים: פיני חיכוך (ישרים) וסיכות- כדוריות. פיני מובילים של מיסבים- נוסעים על מיסבים כלואים, מה שהופך את חצאי התבנית לקלים יותר להפרדה ולהרכבה מחדש במהלך תחזוקה. ללא קשר לסגנון, רכיבים אלו מונעים תזוזה רוחבית בעומסי טונה שיכולים להגיע למאות טונות - אפילו חוסר יישור ברמת מיקרו- גורם לבלאי לא אחיד, כתמים או נזק מוחלט לכלי.
קשיחות ערכת קוביות נכונה אינה ניתנת- למשא ומתן. אם הנעליים מתכופפות או מערכת ההנחיה מפתחת משחק, כל רכיב עובד במורד הזרם סובל. לכן ערכות קוביות ליישומים-בגוון גבוה משתמשות בנעליים עבות יותר ובעמודים גדולים יותר בקוטר- כדי להתנגד להסטה.
צלחת אגרוף, צלחת למות ומרווחי חיתוך
צלחת האגרוף וצלחת המות הן המקום שבו מתבצעת העבודה בפועל. חבטות וקוביות פועלות כזוגות תואמים - אגרוף קוביות הלחיצה נכנס לפתח התבנית המתאים כדי לגזור, לכופף או ליצור את החומר ביניהם. צלחת האגרוף (העליונה) מחזיקה וממקמת את האגרוף, בעוד שלוחית האגרוף (תחתונה) מכילה את חללי ההתאמה או הכפתורים.
קריטי לקשר הזה הוא חיתוך מרווח - הרווח בין אף האגרוף לפתח התבנית. מרווח מתאים תלוי בסוג החומר ובעובי, בדרך כלל 5-10% מעובי החומר לכל צד עבור רוב הפלדות. הנה מה שקורה כאשר האישור משתבש:
- צמוד מדי- כוח חיתוך מוגזם, בלאי אגרוף מואץ, גזירה משנית שמייצרת קצוות גסים
- רופף מדי- נוצרים כתמים גדולים בחלק, ההתהפכות גדלה ואיכות החורים יורדת
- מְחוּספָּס- היווצרות קוצים חד-חד צדדיים, משיכת שבלול מחוץ ל-מרכז, ושבבים מוקדמים בצד ההדוק
קבלת אישור ממש מההתחלה מאריכה את חיי התבנית ושומרת על חלקים במפרטי ההדפסה ללא עיבוד חוזר מתמשך.
חשפנות, טייסים ורכיבי בקרת פסים
לאחר שאגרוף חודר לחומר, משהו צריך למשוך את הרצועה לחופשי במהלך החזרה. זה התפקיד של צלחת החשפנות. הוא מחזיק את הסדין שטוח כנגד משטח התבנית במהלך החיתוך, ואז דוחף חומר מהאגרוף של התבנית כאשר החצי העליון נסוג. מחשופים העמוסים-קפיציים מפעילים גם לחץ כלפי מטה שמפחית את עיוות החומר סביב תכונות החיתוך.
בערכות קוביות פרוגרסיביות, שני רכיבים נוספים שומרים על הכל:
- טייסים- סיכות מדויקות שנכנסות לחורים-מנוקבים מראש ברצועה, מושכות אותה למיקום מדויק לפני כל מהלך. ללא טייסים, שגיאת הזנה מצטברת תערם תחנה לתחנה, והורסת את דיוק החלקים.
- מרימי מלאימסילות עמוסות - קפיציות- שמגבות את הרצועה מעל פני התבנית בין פעימות, ומאפשרות לה להתקדם בחופשיות למיקום הגובה הבא מבלי לגרור על פני קצוות חיתוך.
כיצד רכיבים מקיימים אינטראקציה באמצעות כל מכת לחיצה
דמיינו את מחזור העיתונות בארבעה שלבים:
- גִישָׁה- הנעל העליונה יורדת, סיכות הנחיה משתלבות בתותבים, והטייסים נכנסים לרצועה כדי לנעול את הרישום.
- מַגָע- לוחית הסטריפר נוגעת בחומר ומהדקת אותו שטוח אל לוחית התבנית.
- עֲבוֹדָה- חבטות וחותמות גוזרות, מכופפות או יוצרות את המתכת. טונה מירבית מתרחשת כאן.
- לַחֲזוֹר- החצי העליון נסוג לאחור, המחשפן דוחף את הרצועה מהאגרופים, ומרימי מניות מרימים את הרצועה כדי שתוכל להזיז קדימה למיקום הבא.
רצף זה חוזר על עצמו מאות או אפילו אלפי פעמים בשעה. כל רכיב חייב לשמור על הסבילות שלו לאורך כל חיי המחזור הזה - וכי העמידות תלויה במידה רבה בחומרים מהם עשויים רכיבים אלה.
בחירת חומרי למות ואפשרויות טיפול פני השטח
קובייה יכולה להיות מתוכננת בצורה מושלמת ועדיין להיכשל מוקדם אם היא בנויה מהפלדה הלא נכונה. הגיאומטריה, המרווחים ופריסת הרצועות חשובים כולם - אבל פלדת תבנית ההטבעה שתבחר קובעת כמה חלקים הכלי הזה מייצר לפני שהוא זקוק לליטוש מחדש, שיפוץ או החלפה. בחירת חומר היא המקום שבו הנדסה פוגשת כלכלה, וטעות בה מופיעה כשתיבת קצה מוקדמת, כרסום או פיצוח קטסטרופלי באמצע-ריצה.
דרגות פלדת כלי ליישומי הטבעה
רוב כדורי הטבעה מפלדה בנויים מסגסוגות של כלי עבודה קרים - שנוסחו במיוחד כדי לעמוד בפני שחיקה, לשמור על קשיות בטמפרטורות עבודה ולשמור על סובלנות הדוקה לאחר טיפול בחום. ארבע דרגות מכסות את הרוב המכריע של היישומים:
פלדת כלי D2הוא המקום-אל עבור הרחקה-בנפח גבוה ופירסינג היכן שההתנגדות לבלאי חשובה ביותר. תכולת הפחמן הגבוהה שלו (1.40-1.60%) וכרום (11.00-13.00%) מספקות שימור קצה יוצא דופן בזמןטווח קשיות מזג של 54-61 HRC. D2 מטפל בפעולות חיתוך חוזרות ונשנות ללא גריסה חוזרת תכופה, מה שהופך אותו לאידיאלי עבור חבטות פרוגרסיביות ולחצני מות המריצים יישומי הטבעה מפלדת פחמן במהירות גבוהה. הפשרה? זה פחות קשה מאשר אפשרויות אחרות וקשה יותר לעיבוד ולטחינה.
פלדת כלי A2מציע אמצע מאוזן. עם פחמן בינוני (0.95-1.05%) וכרום (4.75-5.50%), A2 מתקשה באוויר, עמיד מאוד בפני עיוותים במהלך טיפול בחום וניתן לעיבוד בינוני. הוא מגיע לקשיות בין 57-62 HRC ועובד היטב בהטבעה, חיתוך, כדורי הבלטה גדולים ואגרופים ארוכים שבהם יש צורך בשילוב של עמידות בפני שחיקה וקשיחות. לייצור בנפח בינוני מתחת למיליון חלקים, A2 מספקת לעתים קרובות את יחס העלות לביצועים הטוב ביותר.
פלדת כלי S7ממלא את הנישה שבה התנגדות הפגיעה גוברת על שימור הקצה. הפחמן הנמוך שלו (0.45-0.55%) וכרום (3.00-3.50%) הופכים אותו לקשה מבין השלושה, עם קשיות עבודה של 48-58 HRC ועמידות מצוינת בפני זעזועים. S7 מועדף עבור כיפוף תבנית, תבנית יצירה, פעולות יצירה קרה, וכל יישום שבו תבנית המתכת סופגת עומסי פגיעה פתאומיים או חוזרים על מנת לשבץ פלדות קשות יותר.
פלדה במהירות גבוהה- M2נכנס לתמונה עבור תרחישי בלאי- קיצוניים. פותח במקור עבור כלי חיתוך, M2 שומר על קשיות בטמפרטורות גבוהות ועמיד בפני שחיקה שוחקת טוב יותר מדרגות עבודה קרה. הוא משמש בהטבעה של רכיבי תבנית שמעבדים חומרי גיליון שוחקים או פועלים במהירויות שבהן חימום חיכוך הופך לגורם - אם כי העלות הגבוהה יותר והקשיחות הנמוכה יותר מגבילות אותו להוספות ספציפיות ולא ללוחות קוביות מלאות.
| כיתה פלדה | קשיות (HRC) | התנגדות ללבוש | קְשִׁיחוּת | יכולת עיבוד | יישומים אופייניים |
|---|---|---|---|---|---|
| D2 | 54-61 | גבוה מאוד | נמוך עד בינוני | קָשֶׁה | כדורי ריקון, חבטות פירסינג, גזרות חיתוך, חותכות |
| A2 | 57-62 | גָבוֹהַ | לְמַתֵן | לְמַתֵן | טבעות קוביות, קוביות הרס גדולות, אגרופים ארוכים, חיתוך |
| S7 | 48-58 | לְמַתֵן | גבוה מאוד | בינוני עד טוב | כיפוף קוביות, צורניות, כלי ריתוק, צורה קרה |
| M2 (HSS) | 60-65 | גבוה במיוחד | נָמוּך | קָשֶׁה | תוספות-שחיקה גבוהה, הטבעת חומר שוחק, פעולות-במהירות |
תוספות קרביד ומתי הם מצדיקים את העלות
כאשר אפילו D2 או M2 אינם יכולים לספק חיים מקובלים בין השחזה מחדש, תבנית הטבעת קרביד - או ליתר דיוק, קוביות עם תוספות קרביד בנקודות בלאי קריטיות - הופכות לתשובה. טונגסטן קרביד מציע עמידות לבלאי ב-500-1000% יותר מאשר פלדות כלים מסורתיות ביישומים מסוימים. תמצא תוספות קרביד במשטחים עם פלדת אל-חלד שוחקת, פלדות מתקדמות-חוזק גבוה, או בייצור בנפח גבוה במיוחד של יותר ממיליון כניסות, כאשר כל הפחתה בזמן ההשבתה בתחזוקה משפיעה ישירות על הרווחיות.
המלכוד הוא שבירות. Carbide מתפקד בצורה הטובה ביותר בפעולות -השפעה נמוכה - הרחקה עדינה, שרטוט רדוד ופירסינג מדויק - שבהן עומסים ניתנים לחיזוי וההלם מינימלי. השתמש בו במריחה כבדה עם פגיעה פתאומית, ואתה מסתכן בשבר לחלוטין של התוספת. העלות היא השיקול השני; תוספות קרביד יכולות לפעול פי 5-10 מהמחיר של מקבילי פלדת כלי, כך שהם צריכים את הנפח או את האתגר החומרי כדי להצדיק את ההשקעה.
ציפוי פני השטח שמאריך את חיי המות
ציפויים משטחים מוסיפים שכבה דקה וקשה לרכיבי התבנית המוגמרים - ומפחיתים את החיכוך, מתנגדים לחריכה ומאריכים את המרווחים בין תחזוקה מבלי לשנות את תכונות התפזורת של פלדת הבסיס. האפשרויות הנפוצות ביותר כוללות:
- TiN (טיטניום ניטריד)- ציפוי PVD לשימוש כללי-המגביר את קשיות פני השטח ומספק סיכה עדינה. עם זאת, יעיל לחיתוך אגרופיםניסיון מוקדם הראה הגנה מוגבלת לכלי יצירהבלחץ קיצוני.
- TiCN (טיטניום קרבוניטריד)- קשה יותר ועמיד יותר ללבוש- מאשר TiN, עם ביצועים טובים יותר נגד חומרים שוחקים. עליית מדרגה בפעולות הטבעה של גיליונות פלדה הכוללות חלקי עבודה בעלי חוזק- גבוה יותר.
- CrN (כרום ניטריד)- הידבקות מצוינת ולחץ פנימי נמוך יותר מאשר TiN, מה שהופך אותו-למתאים היטב ליצירת יישומים. מיושם באמצעות PVD בטמפרטורה-נמוכה, הוא מונע עיוות של חלקים דקים או מחורצים - יתרון אמיתי שיצרן אחד דיווח על שיפור חיים של פי 3 עד 10 בהתאם ליישום.
- DLC (Diamond-Like Carbon)- מקדם חיכוך נמוך במיוחד, אידיאלי ליצירת אלומיניום וחומרים אחרים המועדים-לחריפים. ציפויי DLC יכולים להאריך את חיי התבנית ב-30-50% בהטבעה אל חלד ואלומיניום תוך שיפור גימור פני השטח של חלקים.
מתי ציפוי הגיוני? הגישה המעשית היא לנסות את תבנית המתכת ללא ציפוי תחילה, לייעל את הגיאומטריה ולאחר מכן לצפות את העיצוב המוכח. כפי שהסביר מפקח כלי עבודה מנוסה, אין טעם לבזבז כסף על ציפויים רק כדי לגלות שאתה צריך לטחון חומר לצורך התאמות ממדים במהלך הניסיון.
טיפול בחום והשפעתו על ביצועי המות
פלדת כלי עבודה גולמיים אינה מוכנה לייצור - היא זקוקה לטיפול בחום כדי לפתח את תכונות העבודה שלה. התהליך כולל שלושה שלבים בסיסיים:
- התקשות (עידוד + מרווה)- הפלדה מחוממת לטמפרטורת הטרנספורמציה הקריטית שלה ולאחר מכן מתקררת במהירות (כיבוי אוויר עבור A2 ו-D2, מרווה שמן עבור כמה כיתות). זה מייצר מבנה מרטנסיטי קשה אך שביר.
- הַרפָּיָה- מחזור חיסום אחד או יותר בטמפרטורות מבוקרות מפחית את השבריריות תוך שמירה על רוב הקשיות. טמפרטורת המזג הספציפית קובעת את האיזון הסופי: מזג גבוה יותר פירושו קשוח יותר אך רך יותר; מזג נמוך יותר פירושו קשה יותר אך נוטה יותר ל-שבבים.
- טיפול קריוגני- שלב אופציונלי שמקרר את הפלדה לטמפרטורות מתחת ל-אפס (לעתים קרובות -120C או מתחת) כדי להמיר אוסטניט שנשמר למרטנזיט, לשפר את יציבות הממדים ועמידות בפני שחיקה לאורך כל חיי הכלי.
ציונים אלה הם בדרך כללדרך-מוקשה בתנורי ואקוםכדי לשמור על פרופילי משטח נקיים וחלקים - קריטיים עבור רכיבי תבנית שבהם פגמים משטחים הופכים למתח גבוה. רצף הטיפול בחום מתרחש בדרך כלל לפני עיבוד סופי באמצעות תיל EDM, אשר חותך פלדה מוקשה מבלי להכניס עיוות תרמי.
חומר העבודה עצמו מניע חלק גדול מהיגיון הבחירה. חלקי פלדה מוטבעים העשויים ממלאי פחמן עדין-סלחניים על כלי עבודה - תקן A2 או D2 בקשיות בינונית מטפלים בהם היטב. אבל הגדל את עובי הגיליון, קפוץ לדרגות חוזק- גבוהות או אל חלד, או הוסף ציפויים שוחקים כמו שכבות אבץ מגולוון, והתבנית המתכת חייבת להגיב עם פלדות קשות יותר, תוספות קרביד או ציפויים מגנים כדי לשרוד. התאמת חומר התבנית להתנהגות חלק העבודה אינה אופציונלית - היא הבסיס לחיי הכלי הניתנים לחיזוי ואיכות חלקים עקבית.
בחירת החומר קובעת את התקרה למשך כמה זמן הציוד שלך יכול להחזיק מעמד. אבל אפילו פלדת תבנית ההטבעה הטובה ביותר לא יכולה לבצע אם הקוביה אינה מתאימה למכבש שלה - והיחסים המכניים בין התבנית למכבש כופה אילוצים המעצבים את העיצוב כולו.
התאמת העיתונות הנכונה לדרישות התבנית שלך
מכונת הטבעה לא רק מספקת כוח -, היא מגדירה איזה סוג של קובייה אתה יכול להפעיל, כמה מהר אתה יכול לבצע מחזור וכמה שליטה יש לך על התנהגות החומר במהלך היצירה. היחס בין העיתונות לקובייה הולך לשני הכיוונים: העיתונות מגבילה את מה שהקוביה יכולה לעשות, והקוביה מכתיבה מה העיתונות חייבת לספק. ביצוע שגוי של התאמה זו פירושה או ציוד בגודל קטן שעוכב באמצע-מהלך או השקעה גדולה מדי שרוב הקיבולת שלו לא פועלת.
יכולות מכאניות, הידראוליות וסרוו לחץ
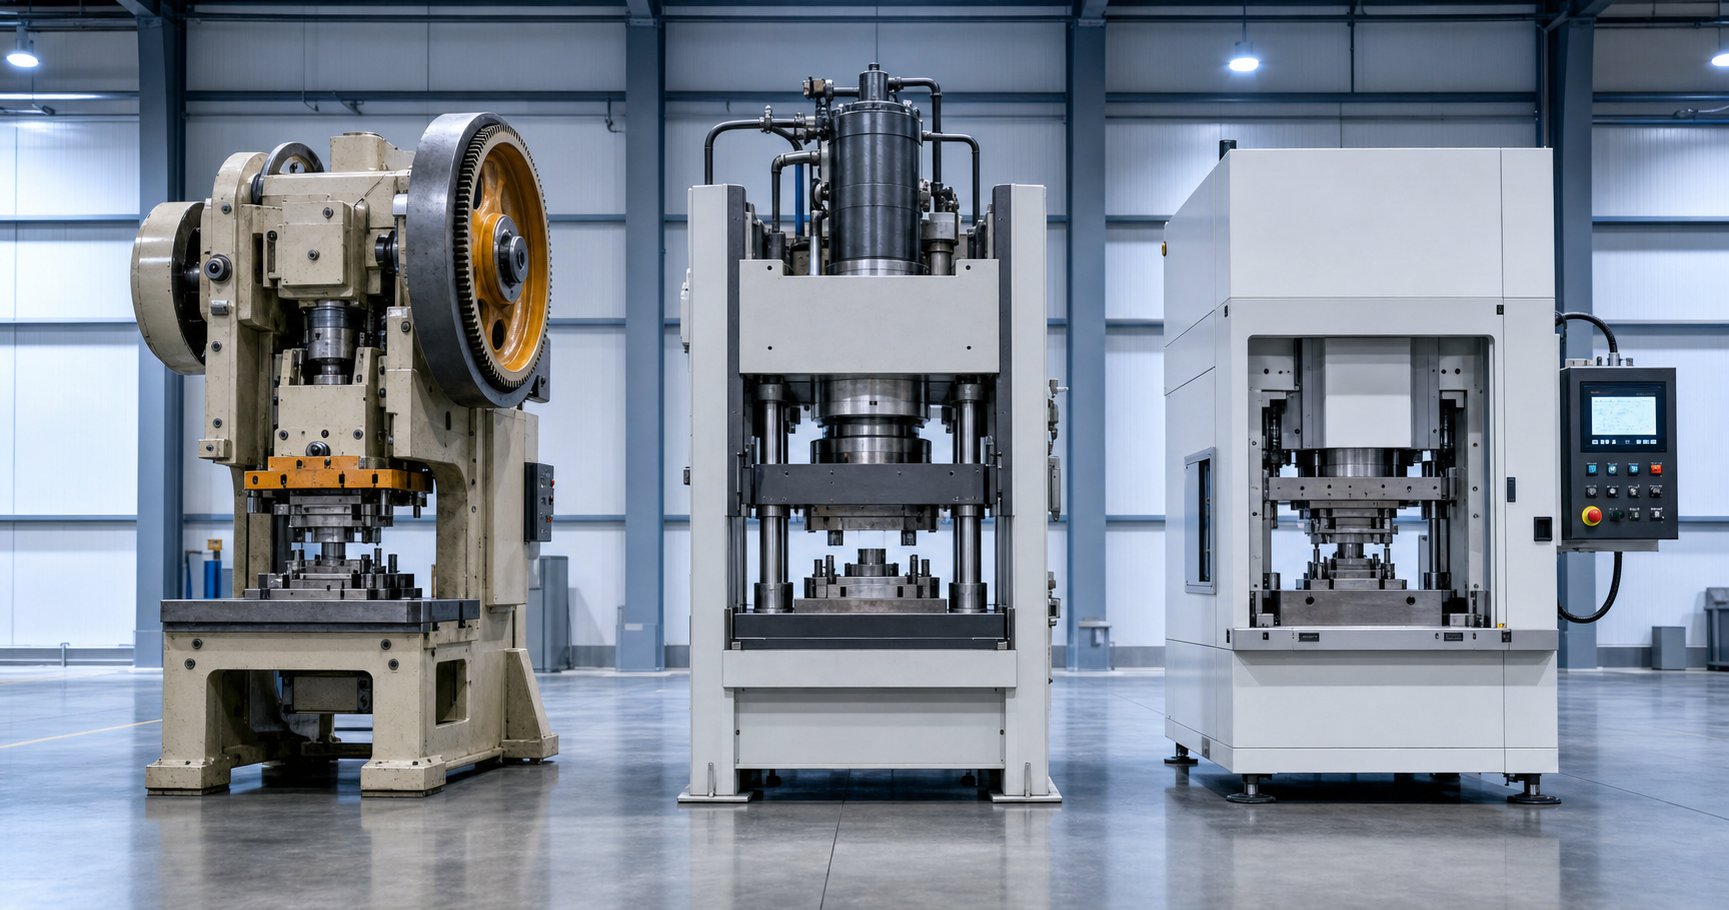
שלוש ארכיטקטורות עיתונות שולטות בהטבעת מתכת, וכל אחת מספקת כוח בצורה שונה מהותית. הבנת ההבדלים הללו היא נקודת המוצא להתאמת קוביות לחיצה למכונה הנכונה.
מכבשים מכנייםלאגור אנרגיה בגלגל תנופה ולשחרר אותה דרך גל ארכובה או מנגנון גיר אקסצנטרי. הם מספקים כוח בנתיב מהלך קבוע - ההחלקה עוקבת אחר אותה עקומת תנועה בכל מחזור, כאשר שיא הטונאז' זמין רק ליד מרכז המתים התחתון (BDC). זה הופך אותם לאידיאליים עבור ביטול מהיר- ויצירת רדודה כאשר חלק העבודה של המהלך קצר. קצבי המחזור יכולים לעלות על 1,000 תנועות לדקה במכונות-מסגרות קטנות, וזו הסיבה שקוביות פרוגרסיביות פועלות כמעט תמיד על מכבשים מכניים.
מכבשים הידראולייםהשתמש בנוזל בלחץ הפועל על הבוכנות כדי ליצור כוח. היתרון המרכזי? טונאז' מלא זמין בכל נקודה במכה, לא רק ליד BDC. אתה יכול גם להתאים את מהירות הדחף ללא תלות במיקום, מה שהופך את קוביות העיתונות הידראוליות להתאמה הטבעית לשרטוט עמוק, שבו החומר צריך לזרום בהדרגה תחת לחץ מתמשך. הפשרה היא מהירות - מערכות הידראוליות מחזוריות איטיות יותר מאלה מכניות, והמהירות המשתנה שהופכת אותן לגמישות הופכת אותן גם לפחות יעילות עבור פירסינג פשוטים של-נפח גבוה.
לוחץ סרווהחלף את גלגל התנופה והמצמד במנועי סרוו-עם מומנט גבוה המניעים את גל הארכובה ישירות. זה נותן למפעיל שליטה מלאה ניתנת לתכנות על מהירות ההחלקה והשהייה בכל מקום במהלך העבודה. אתה יכול להאט את הכבש במהלך היצירה כדי להפחית את החיכוך והצטברות החום, להשהות ב-BDC כדי להגדיר תבליט, ואז להאיץ במהלך החלק שאינו-עובד לתפוקה גבוהה. טכנולוגיית סרוו בעצם ממזגת את פוטנציאל המהירות של מכבש מכני עם יכולת השליטה של ערכת מכבש הידראולית - אם כי במחיר הון גבוה יותר.
| תכונה | מכבש מכאני | לחץ הידראולי | סרוו לחץ |
|---|---|---|---|
| מסירה בכפייה | מבוסס-אנרגיה, פסגות ליד BDC | קבוע בכל תנוחת שבץ | ניתן לתכנות, שליטה מלאה |
| מְהִירוּת | המהיר ביותר (מחזור קבוע) | הכי איטי (משתנה) | מתכוונן (מצב מטוטלת זמין) |
| בקרת שבץ | נתיב ומהירות קבועים | מהירות מתכווננת, כיוון קבוע | מהירות ניתנת לתכנות מלאה, שהייה והיפוך |
| כוח שליטה | מוּגבָּל | מְעוּלֶה | מְעוּלֶה |
| יעילות אנרגטית | גָבוֹהַ | לְהוֹרִיד | גבוה (רגנרטיבי) |
| זיווגים אידיאליים למות | מתות פרוגרסיביות, ריקנות, פירסינג | ציור עמוק, יצירת לוחות גדולים | יצירת AHSS, ריבוי מצבים-מתקדמים ומורכבים |
דרישות טונה וכיצד לחשב אותן
לפני בחירת לחיצה כלשהי, אתה צריך לדעת כמה כוח הקוביה באמת דורשת. תמעיט בערכת הטונאז' והמכבש נעצר או פוגע בכלי. הערכת יתר ואתה משלם עבור קיבולת שאתה אף פעם לא משתמש בה.
הנוסחה הסטנדרטית לחישוב כוח החיתוך משתמשת בשלושה משתנים:
P=L xtx S (כאשר P=כוח חיתוך, L=היקף חיתוך באינצ'ים, t=עובי חומר באינצ'ים, S=חוזק גזירה של חומר ב-PSI)
מערכת היחסים הזו,בשימוש נרחב בתעשיית ההטבעה, חל על קוביות אגרוף שטוחות-לפעולות לחיצה כנגד הוספת קוביות תואמות. עבור קובייה פרוגרסיבית עם מספר תחנות, אתה מחשב את הכוח עבור כל אגרוף בנפרד ומוסיף אותם יחד כדי לקבל את העומס המיידי הכולל -, אלא אם כן האגרופים מרוחקים לאורך כדי לחלק את הכוח לאורך זמן.
הסטת חבטות לפי מרווחים של עובי חומר פירושה שפחות חבטות מתקשרות עם הרצועה בו זמנית. הכוח הכולל הנדרש במהלך המהלך המלא נשאר זהה, אך שיא העומס המיידי יורד באופן משמעותי. זה מפחית את ספייק הטונאז', מוריד את הרטט, ומאריך את חיי התבנית והלחיצה. בעת שימוש בזוויות גזירה על פני אגרוף, ניתן להחיל מקדם תיקון בין 0.5 ל-0.95 כדי לקחת בחשבון את שטח המגע המיידי המופחת.
מעבר לכוח החיתוך, פעולות הגיבוש והציור מוסיפות את דרישות הטונה שלהן. קובייה שפורקת, חודרת ונוצרת ברצף מתקדם זקוקה לסכום של כל הכוחות הנחשבים - בתוספת מרווח ביטחון, בדרך כלל 10-20% מעל הערכים המחושבים. ודא תמיד שדירוג הלחיצה עולה על סך זה בגובה העבודה בפועל במהלך שבו הכוח מגיע לשיא.
אילוצים פיזיים שמעצבים את עיצוב המות
טונה היא לא הקריטריון התואם היחיד. מספר מימדים פיזיים של המכבש מגבילים ישירות את חומרי העיתונות המתכתיים שתוכל להתקין ולהפעיל:
- גובה סגירה- המרחק בין פני השקופית למשטח החיזוק כאשר הכבש נמצא ב-BDC. גובה הסגירה של הקובייה שלך חייב להיות בטווח כוונון גובה הסגירה של המכבש. גבוה מדי והקוביה לא תיסגר במלואה; קצר מדי ואי אפשר להגיע לחומר העבודה.
- אורך שבץ- קובע כמה רחוק מנוע השקופית. קוביות משיכה- עמוקות זקוקות לתנועות ארוכות כדי לאפשר לאגרוף לרדת במלואו לתוך החומר ולהיסוג החוצה מהקליפה הנמשכת. תבניות פרוגרסיביות לעבודה רדודות יכולות לרוב להשתמש בתנועות קצרות יותר במהירות גבוהה יותר.
- מידות מיטה וגב- טביעת הרגל הפיזית הזמינה להרכבת נעל התבנית התחתונה. תבנית העברה גדולה עשויה לדרוש מכבש עם מצע רחב יותר מאשר כלי פרוגרסיבי קומפקטי המייצר את אותו טון חלק.
- חלון הזנה- בפעולות פרוגרסיביות, הרצועה חייבת להזין במהלך מהלך החזרה. הפתח הזמין של המכבש בין פני השקופית למשטח התבנית במרכז המלח העליון חייב לפנות את הרצועה בתוספת מרימי המניות.
אילוצים אלה אינם מחשבות לאחר מכן - הם מעצבים את הקוביה מהרעיון הראשוני. למעצב קוביות שעובד על קוביית לחיצה הידראולית עם מהלך של 24-אינץ' יש חופש שונה לחלוטין מזה שמכוון למכבש מכאני של 6 אינץ' הפועל במהירות של 400 SPM.
גם המהירות חשובה. קוביות פרוגרסיביות המריצות קוביות לחיצה במאות פעימות בדקה דורשות רכיבה עקבית ובתדר{1}}גבוה, שרק לחיצות מכניות או סרוו מספקות באופן אמין. פעולות משיכה עמוקות, לעומת זאת, עשויות להצריך את האיל להאט כשהוא נכנס לחומר כדי למנוע קריעה של - משהו שלחיצה מכנית רגילה פשוט לא יכולה לעשות באמצע-מהלך. מכבשי סרוו פותרים זאת על ידי מתן אפשרותמהירות מופחתת ניתנת לתכנות בחלק העבודה של המהלךתוך שמירה על מהירות גבוהה במהלך הנסיעה הלא-ת, לעתים קרובות הגברת התפוקה האפקטיבית ב-30% או יותר באמצעות פעולת מצב מטוטלת.
יכולת התכנות הזו רלוונטית במיוחד עבור פלדות מתקדמות ב-חוזק גבוה, שבהן המכבש והתבנית חייבים לעבוד יחד כדי לנהל עומסי יצירה גבוהים יותר, קפיצה מוגברת וחלונות תהליך הדוקים יותר. טכנולוגיית ה-Servo מאפשרת עיצובי קוביות - מבוססות-טבעה, יצירת-שלבים במכה אחת ופרופילי מהירות הסתגלות - בלתי אפשריים פיזית בציוד תנועה קבוע-.
הלחיצה הנכונה-כדי-להתאים מבטיחה שהכלים שלך יפעלו כפי שתוכננו לאורך כל חיי הייצור שלו. אבל להגיע לנקודה הזו - מרעיון החלק הראשוני לקובייה-מוכנה לייצור - מוכחת, כרוכה בזרימת עבודה הנדסית רב-שלבית שקובעת אם כלי יגיע לרצפה או מבלה שבועות בעיבוד חוזר.
זרימת עבודה של עיצוב למות מהיתכנות למאמר ראשון
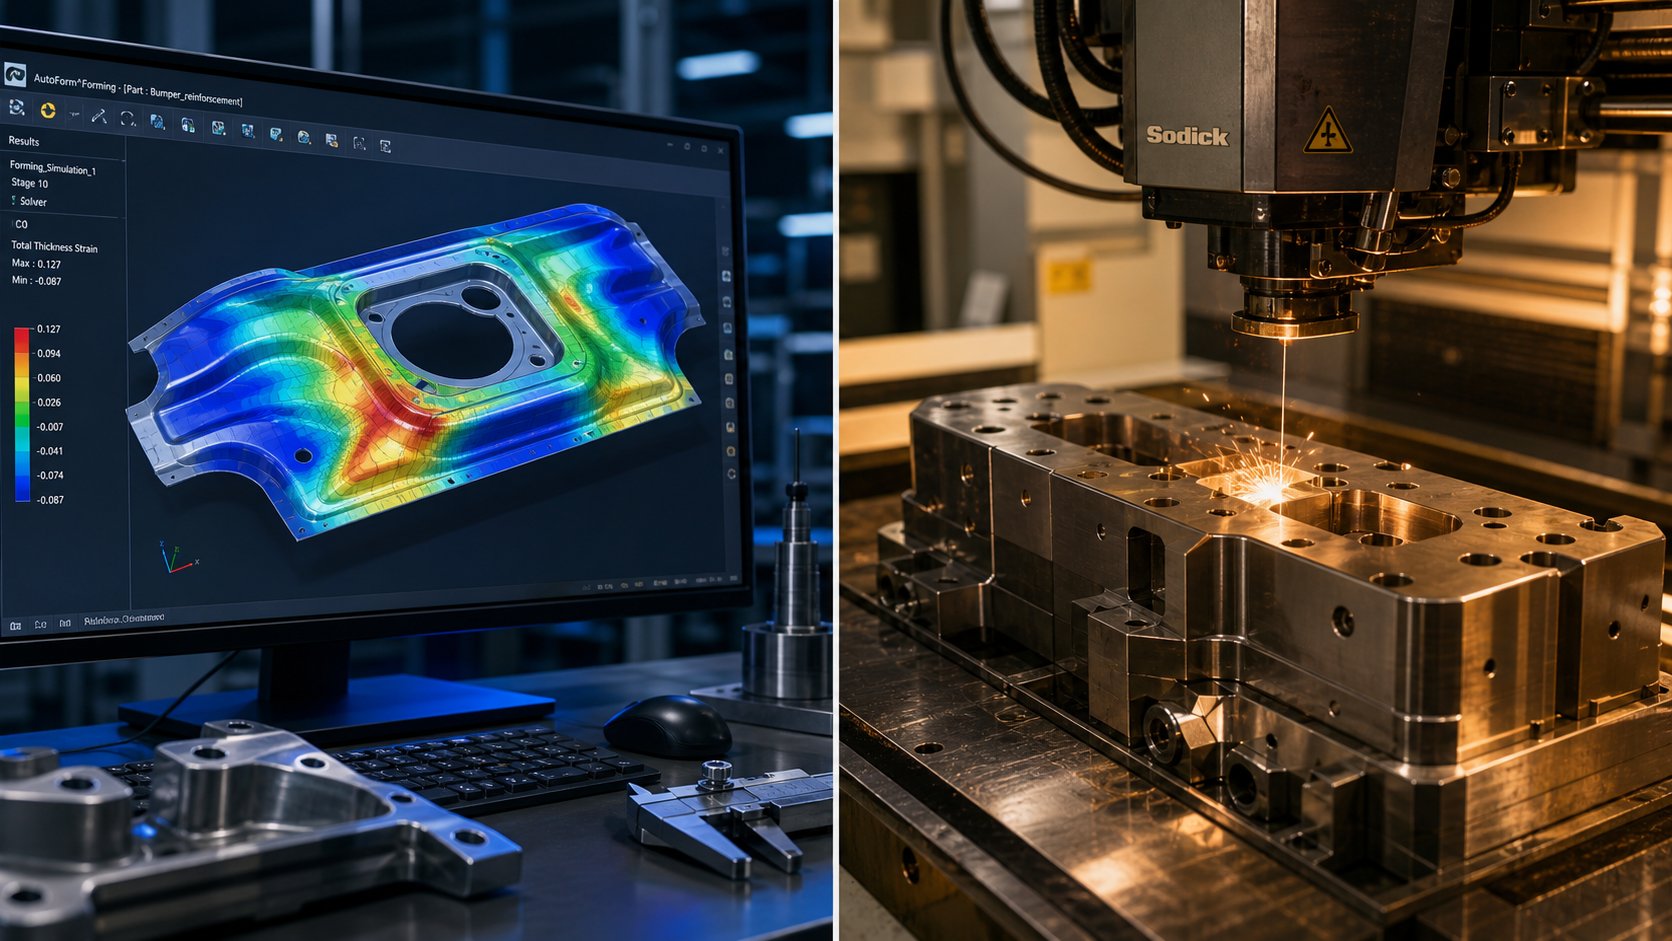
תבנית הטבעת עיתונות לא קופצת מרעיון לרצפת ייצור בצעד אחד. בין "אנחנו צריכים את החלק הזה" ל-"הכלי פועל חלקים טובים" מסתתרת זרימת עבודה הנדסית מובנית - כזו שמפרידה בין כלי עבודה אמין וארוכים-לאורך חיים לבין מתלים שמעבירים חודשים בעיבוד מחדש. כל שלב מתבסס על האחרון, ודילוג על שלבים כמעט תמיד עולה יותר זמן ממה שהוא חוסך. כך נראה תהליך עיצוב תבנית ההחתמה המלא כאשר הוא נעשה נכון.
- ניתוח היתכנות חלק
- סימולציית צורת CAE/FEA
- עיצוב פריסת רצועה ואופטימיזציה
- דוגמנות CAD תלת מימדית של רכיבי קוביות
- תכנות CAM ועיבוד קוביות
- תיל EDM, פעולות השחזה וגימור
- הרכבה, התאמה ותצפית
- ניסיון פועל עם התאמות איטרטיביות
- בדיקה ואישור-ראשונים של מאמר
לכל שלב יש מטרה ספציפית, ויחד הם מייצגים את דיסציפלינת עיצוב קוביות הטבעה ממתכת שהופכת שרטוט חלק לכלי עבודה-מוכנים לייצור.
ניתוח היתכנות וסימולציית CAE
לפני שמזמינים פלדה כלשהי או מתחילים מודל CAD כלשהו, השאלה הראשונה היא פשוטה: האם ניתן להחתים את החלק הזה? ניתוח היתכנות מעריך את הגיאומטריה של החלק מול התנהגות החומר - תוך התבוננות ביחסי עומק השרטוט, רדיוסי כיפוף ביחס לעובי, מרווח תכונה, והאם ניתן להשיג את הסיבולות הנקראות על ההדפסה באמצעות הטבעה בכלל.
זה לא ניחוש. עיצוב הטבעה המודרני מסתמך במידה רבה על הדמיית CAE (Computer-Aided Engineering) כדי לחזות כיצד יתנהג גיליון מתכת בתוך התבנית. ניתוח אלמנטים סופיים מדגים את החסר כאשר הוא יוצר קשר עם האגרוף, נמתח על פני רדיוסי התבנית וזורם לתוך חללים. התוכנה מזהה בעיות אפשריות לפני שקיים כלי פיזי כלשהו:
- הַרזָיָה- אזורים שבהם החומר נמתח מעבר לגבולות הבטוחים, מסתכן בפיצולים או קרעים במהלך הייצור
- הִתקַמְטוּת- אזורים של עודפי חומר שנדחסים ומתכופפים, בדרך כלל בפינות- עמוקות או באוגנים לא נתמכים
- Springback- ההתאוששות האלסטית שגורמת לתכונות שנוצרו "להיפתח" לאחר שהאגרוף נסוג, ומשפיעה על מידות החלק הסופי
- דפוסי זרימת חומרים- איך הריק זז במהלך הצורה, וחושף היכן יש צורך בהתאמות של חרוזים משיכה או התאמות לחץ מחזיק ריק
הפעלת סימולציות אלה בשלב מוקדם מונעת הפתעות יקרות. איטרציה עיצובית בתוכנה לוקחת שעות. אותו גילוי במהלך ניסיון פיזי לוקח שבועות ואלפי דולרים בעיבוד חוזר. מחקר לתוךאופטימיזציה מתקדמת של קוביותמאשרת שתכנון שיטתי, מונע-של סימולציה, מפחית באופן דרמטי את מספר התחנות הנדרשות ואת העלות הכוללת של התבניות - במיוחד עבור חלקים מרובי-מאפיינים מורכבים.
עיצוב פריסת רצועות וניצול חומרים
עבור מתנות פרוגרסיביות ומורכבות, פריסת הרצועה היא ללא ספק ההחלטה העיצובית המשמעותית ביותר. הוא מגדיר כיצד החלק מקנן ברוחב הסליל, אילו פעולות מתרחשות בכל תחנה, וכמה חומר גלם מסתיים כפסולת לעומת מוצר מוגמר.
עיצוב פריסת רצועה כרוך במספר החלטות הקשורות זו בזו:
- כיוון קינון- מיקום החלק הריק ברוחב הרצועה כדי למזער בזבוז. סיבוב החלק, שיקוף שורות מתחלפות או הפעלת חלקים מרובים על פני רוחב הרצועה יכולים לשפר את הניצול ב-10-20%.
- רוחב הגשר- החומר שנותר בין תכונות סמוכות או בין החלק לקצה הרצועה. הגשרים חייבים להיות רחבים מספיק כדי לשאת את הרצועה דרך התבנית מבלי להיקרע, אך צרים מספיק כדי למנוע בזבוז חומר. מינימליות אופייניות פועלות פי 1.0-1.5 עובי החומר.
- רצף תחנות- קובע אילו פעולות מתרחשות קודם ואילו לאחר מכן. כמעט תמיד מחוררים חורי טייס בתחנה אחת כדי לבסס רישום לכל הפעולות במורד הזרם. חיתוך ופירסינג בדרך כלל קודמים לכיפוף ועיצוב כדי לשמור על שטוחות במהלך הגזירה.
- ניהול גרוטאות- תכנון מסלולי שבלולים ומיקומי חותכי גרוטאות כך שהפסולת יוצאת בצורה נקייה מבלי להיתקע או להצטבר בתוך התבנית.
המטרה היא פריסה אופטימלית שמאזנת בין עלות החומר, מורכבות התבנית ומהירות הייצור. פריסה עם פחות תחנות עולה פחות לבנות אך עשויה להקריב את יעילות הקינון או לדרוש טונאז' עיתונות גדול יותר לכל מהלך. תחנות נוספות מפזרות את העבודה אך מגדילות את אורך התבנית וזמן העיבוד. הפשרה הזו היא מרכזית בכלכלה של ייצור מתלים.
מדגם CAD לרכיבי תבנית מעובדים
כאשר פריסת הרצועה נעולה, מתחיל מודלים מפורטים של 3D CAD. כל רכיב אגרוף, בלוק תבנית, הוספת סרפר, פיילוט ורכיב מדריך מקבל דגם למידות מדויקות - כולל מרווחים, התאמות לחיצה, מיקומי דיבלים ודפוסי מחברים. מודל ה-CAD משמש כמקור האמת היחיד לכל התהליכים במורד הזרם.
עיבוד מתלים עוקב אחר רצף רב-תהליכים המותאם לגיאומטריה ולקשיות של כל רכיב:
- כרסום CNC- חיספוס וגימור למחצה- של נעלי קוביות, צלחות אגרוף ולוחות קוביות מחלקי פלדה מוקשים מראש או רכים. מרכזי כרסום- במהירות גבוהה מטפלים במשטחים בעלי קווי מתאר ותכונות כיס.
- חוט EDM- סוס העבודה המדויק עבור פלדת כלים מוקשה. Wire EDM חותך פרופילי ניקוב ותבנית מורכבים לסובלנות של +/-0.0001 אינץ' ללא אזורים מושפעי חום, מה שהופך אותו לחיוני עבור מתכת הטבעה מותאמות אישית, שבהן דיוק הפרופיל מגדיר את איכות החלק.
- השחזה של פני השטח- מבסס מקביליות ושטיחות על משטחי התאמה. נעלי מת, לוחות ניקוב ולוחות גיבוי טחונים כדי להבטיח מגע וחלוקת עומס אחידים.
- טחינת ג'יג וטחינת תיאום- מאתר חורים ונקבים מדויקים ביחס לנתונים שנקבעו, ומבטיח שנקבי פינים מובילים, חורי דיבל וכיסי כפתורי תבנית מיושרים בצורה מושלמת בין החצאים העליונים והתחתונים.
תכנות CAM מתרגם את מודל התלת-ממד לנתיבי כלים קריא-במכונה. המתכנת בוחר חותכים, מגדיר מרחקי צעדים ומתכנת החלטות של זוויות גישה - המשפיעות על גימור פני השטח, זמן המחזור וחיי הכלים במרכז העיבוד. עבור מכלולי תבנית פרוגרסיביים וכלי עבודה מורכבים, פרויקט בודד יכול ליצור מאות תוכניות CAM בודדות על פני מספר פלטפורמות מכונות.
ריצות ניסיון, התאמות ואישור-מאמר ראשון
ההרכבה מפגישה את כל הרכיבים המעובדים יחד לתוך סט התבנית בפעם הראשונה. ההתאמה כוללת -כחול משטחי התאמה, אימות יישור אגרוף-ל-, בדיקת תזמון הסטריפר, ואישור שכל הרכיבים הנעים נעים בחופשיות ללא הפרעות. תחשוב על זה כעל חזרה שמלה לפני שהכלי רואה חומר אמיתי.
ריצות ניסיון - הנקראות גם ניסיון או דגימה - הכניסו את התבנית המורכבת לתוך מכבש עם חומר ייצור בפועל. הלהיטים הראשונים כמעט ולא מייצרים חלקים מושלמים. מהנדסים מעריכים דוגמאות עבור:
- דיוק מידות מול מפרטי GD&T
- גובה קוביות ומצב קצה על תכונות החיתוך
- קפיצה חזרה על תכונות מעוצבות
- איכות פני השטח, סימני צריבה או קווי עד
- עקביות הזנת פס ומעורבות טייס
התאמות עוקבות אחר - shiming כדי לתקן מרווחים, -יצירת פרופיל מחדש של משטחי יצירה כדי לפצות על קפיצה חזרה, כוונון תזמון ברכיבים העמוסים-קפיץ. מחזור איטרטיבי זה עשוי להימשך שניים או שלושה סיבובים עבור כלים פשוטים, או תריסר איטרציות עבור מתכת הטבעה מורכבת בהתאמה אישית עם ערימות סובלנות הדוקות ותחנות יצירה מרובות.
בדיקת-מאמר ראשונה סוגרת את הלולאה. חלקים מהרצף הניסיון המאושר נמדדים ב-CMM (מכונת מדידת קואורדינטות) מול השרטוט המלא של GD&T. כל מימד, מיקום וסובלנות לפרופיל מאומת ומתועדת. רק כאשר דו"ח הבדיקה מאשר התאמה, התבנית זוכה לשחרור ייצור.
מקצה-ל-זרימת עבודה זו - מהיתכנות ועד למאמר הראשון - הוא מה שמפריד בין ייצור מתכות מקצועי לחנויות שפשוט חותכות פלדה ומקווות לטוב. ספקים אוהביםYICHENלבנות את התהליך שלהם סביב מחזור החיים השלם הזה: סימולציית CAE לאימות עיצוב ההחתמה לפני התחייבות לכלי עבודה קשיחים, יכולת מלאה-ביתית של CNC ו-EDM תיל לעיבוד קוביות, וריצות ניסיון מתועדות עם בדיקת מימד לפני המשלוח. סוג זה של זרימת עבודה משולבת הוא מה שיצרנים צריכים לצפות כאשר הם מוצאים מתכת הטבעה מותאמות אישית - זה לא מותרות, זה ההסמכה הבסיסית עבור שותף תבנית המטפל בייצור-כלים קריטיים.
זרימת עבודה של עיצוב-שבוצעה היטב מספקת כלי שפועל כבר מהיום הראשון. אבל "היום הראשון" הוא רק ההתחלה של חיי העבודה של מתה - והאופן שבו אתה מתחזק את הכלי הזה במהלך החודשים והשנים הבאים קובע אם העלויות שלך-לחלק נשארות צפויות או יוצאות מכלל שליטה.
אסטרטגיות תחזוקה ומצבי כשל נפוצים
מתכת הטבעת מתכת לא נכשלת ללא אזהרה. הם מתכלים - לאט בהתחלה, ואז בצורה קטסטרופלית אם אף אחד לא מסתכל. ההבדל בין כלי קובייה שמספק מיליוני חלקים עקביים לכזה שקורס באמצע-ריצה מסתכם בדרך כלל בשאלה האם הצוות שלך מזהה אותות מוקדמים ופועל לפי תוכנית תחזוקה מובנית. חשיבה תגובתית של "תקן את זה כשזה מתקלקל" מפתה, אבל מחקרים מראים באופן עקבי שגישה תגובתית מלאה עולה 25-30% יותר מאסטרטגיית מניעה יזומה ברגע שאתה מתחשב בעבודות חירום, חלקים שהוזמנו במהירות ואיבוד ייצור.
עלות התחזוקה תמיד נמוכה מעלות השבתה לא מתוכננת. כל דולר של תחזוקה מונעת דחיית יכול לגרום להחלפת הון עתידית של ארבעה דולרים.
מצבי כשל נפוצים וסיבות שורש
חמישה מצבי כשל מהווים את הרוב המכריע של בעיות קוביות כלי עבודה בהחתמת ייצור. זיהוי כל אחד לפי החתימה החזותית שלו - והבנת הגורם השורשי מאחוריו - הוא הצעד הראשון לקראת חיסול ולא חזרה.
- חיתוך קצה- שברים קטנים שבירים מתנתקים מקצוות של כפתורי אגרוף או קוביות, ומשאירים פרופיל משונן. סיבות השורש כוללות מרווחים הדוקים מדי עבור החומר, תכלילים קשיחים במלאי היריעות, או פלדת כלי עבודה שהוקשה מעבר למגבלת הקשיחות שלה עבור היישום. סימני אזהרה: גובה קוצים לא עקבי, חלקיקים מתכתיים זעירים במנחת הגרוטאות וכתמים מחוספסים מקומיים בקצוות החתוכים.
- התפרצות (בלאי דבק)- חומר מחומר העבודה מרותך מיקרוסקופית למשטח התבנית בלחץ, ואז נקרע ומשאיר כתמים מרוחים מחוספסים ומשקעים-בנויים. זה קורה כאשר השימון נכשל, הציפויים נשחקים או שיש זיקה כימית בין כלי העבודה לחומרי העבודה. סימני אזהרה: שריטות בחלקים נוצרים, כוח היווצרות הגובר והצטברות חומר גלוי על רדיוסי האגרוף או התבנית.
- חוסר יישור ממובילים בלויים- כאשר פינים ותותבים מובילים מפתחים משחק על פני מיליוני מחזורים, החצאים העליונים והתחתונים נעים לרוחב. אפילו 0.001 אינצ'ים של סחיפה מייצרים מרווח לא אחיד, חריצים חד צדדיים ובלאי מואץ בצד ההדוק. סימני אזהרה: כתמים המופיעים בצד אחד בלבד, צורת שבלול לא אחידה וקושי הולך וגובר במהלך התקנת התבנית.
- פיצוח עייפות- מחזורי מתח חוזרים בפינות חדות, רדיוסים הדוקים או פגמים על פני השטח יוצרים בסופו של דבר גרעין של סדקים שמתפשטים דרך כלי התבנית תחת טעינה מתמשכת. סימני אזהרה: שברים בקו השיער הנראים בהגדלה או בדיקת חודר צבע, סחיפה ממדית במאפיינים נוצרים ורעש חריג במהלך פעולת הלחיצה.
- שבירת אגרוף- כישלון מוחלט של אגרוף, בדרך כלל כתוצאה מכמות מופרזת, טעינה מחוץ ל-מרכז, או משיכת שבלול כאשר שבלול חתוך נישא כלפי מעלה ומכפיל את עובי החומר במכה הבאה. סימני אזהרה: זרם עומס העיתונות עולה, שבלולים אינם נופלים בצורה נקייה ואגרופים המראים סימני כיפוף או עייפות פני השטח במהלך הבדיקה.
לכל אחד מהמצבים הללו יש חוט משותף: הם מתחילים בקטן ומסלימים. קצה סדוק מייצר קוצים גדולים מדי, אשר תוקעים את החשפן, מה שמזין את הרצועה בצורה לא נכונה, מה שמעמיס את התחנה הבאה. כשלים מדורגים כמו אלה הם שהופכים משימת תחזוקה קלה לבנייה מחדש של קוביות מלאות - ולכיבוי לא מתוכנן של ייצור.
לוחות זמנים לתחזוקה מונעת ונקודות בדיקה
מרווחי תחזוקה מובנים, מותאמים לנפח הייצור ולקושי החומרים, שומרים על קוביות כלי עבודה בחלון ההפעלה הבטוח שלהם. קצב תחזוקה מעשי מתחלק לשכבות:
- כל משמרת- נקה שבבים ושבלולים, בדוק נקודות סיכה, ודא שבילי גרוטאות פנויים ובדוק חזותית אם יש סדקים ברורים או רכיבים חסרים.
- שְׁבוּעִי- למדוד את מרווח המכוון ואת שחיקת סיכות האיתור, לבדוק את לוחות הסטריפר והקפיצים, ולתעד כל סחיפה ממדית כדי שהטרנדים יהפכו לגלויים לפני איבוד הסובלנות.
- חודשי או לכל ספירת שבץ קבועה (100-300 אלף כניסות)- לטחון או להלביש קצוות חיתוך בהתבסס על מדידת גובה הקוצים, ודא את יישור התבנית ואת שטוחות הלוח, השלם או החלף סיכה, וכיול חיישני הגנת קוביות (גלאי אי הזנה, חיישני חלק-, צגי עומס יתר).
- שיפוץ גדול (ב-70-80% מהחיים הצפויים)- פירוק מלא, ביקורת ממדית של כל רכיבי הבלאי, החלפת סיכה ותותב במידת הצורך, והסמכה מחדש- מול המפרט המקורי.
הטריגר לתחזוקה לא מתוכננת לא אמור להיות כלי מקולקל - זה צריך להיות אינדיקטורים ניתנים למדידה. עקוב אחר גובה קוצים, רוחב פס גזירה-, קוטרי חורים קריטיים ועיקולי כוח לחיצה. כאשר נתוני SPC מציגים Cp/Cpk חוצים את ספי הבקרה, עצור ובדוק במקום להמשיך בייצור עד שמשהו נשבר. עלייה מתמדת בעומס הלחיצה או באנרגיה למכה מאותתת קהה של הלהב או חיכוך מוגבר -, שני האותות לכך שהעיבוד השבבי מת בחזרה למפרט.
תכנון גריסה מחדש, שיפוץ והחלפה
כל טחינה חוזרת מסירה חומר ממשטחי העבודה של כלי התבנית שלך, ולכל רכיב פלדת כלי יש כמות סופית של חומר זמין לפני שהוא מגיע לגבול הפונקציונלי שלו. תכנון סביב המציאות הזו הופך את התחזוקה מעלות שאתה מגיב אליה לעלות שאתה שולט בה.
עלות הבעלות הכוללת של כלי קובייה מביאה למספר משתנים מעבר למחיר הרכישה הראשוני:
- השקעה ראשונית בכלי עבודה- העלות המוקדמת לתכנון, עיבוד והסמכה של הקובייה
- תדירות טחינה מחדש- באיזו תדירות קצוות חיתוך צריכים חידוד מחדש, מונע על ידי שחיקה של החומר ונפח ייצור
- צילומים בין שיפוץ גדול- ספירת הפגיעות הצפויה לפני שרכיבי מנחה, קפיצים ופלטות בלאי זקוקים להחלפה מלאה
- תזמון החלפה- כאשר טחינה חוזרת מצטברת צרכה מספיק חומר כדי שהתבנית לא תוכל יותר להכיל מפרטים, דורשת הוספות חדשות או בנייה מחדש מלאה
דיוק- גבוה,כלים-מעוצבים היטב עשויים לשאת עלות מוקדמת גבוהה יותר, אך לעתים קרובות מפחית את ה-TCO לטווח ארוך-על ידי הגדלת התפוקה, הפחתת גרוטאות והורדת תדירות התחזוקה. תבנית הבנויה מפלדת כלי פרימיום עם ציפויים מתאימים עשויה לעלות 30% יותר בתחילה, אך להחזיק מעמד פי שלושה יותר בין השחזה מחדש - ולגרום לעלות כלים-לחלק נמוכה משמעותית במהלך חיי התוכנית.
הגישה המעשית? תזמן שיפוץ מונע ב-70-80% מהחיים הצפויים במקום לדחוף לכישלון. עקוב אחר טחינה חוזרת מצטברת כנגד סך החומר הזמין של הרכיב. וכאשר קוביית כלי מגיע לנקודה שבה כל מרווח שירות מניב פחות חלקים טובים מהקודם, המתמטיקה מעדיפה החלפה על פני המשך תיקון. הוצאות תחזוקה צפויות מנצחות בקשות הון חירום בכל פעם.
שמירה על תקינות כלי העבודה מאריכה את חייו היצרניים, אך הכלים והטכניקות הזמינות לבנייה ולניטור של קוביות ממשיכות להתפתח - וההתקדמות העדכנית ביותר משנות את מה שאפשרי הן באורך החיים והן ברמת הדיוק של חלקים שיוצאים מהכבש.
התקדמות מודרנית בטכנולוגיית הטבעה
טכנולוגיית הטבעה התפתחה הרבה מעבר לפלדות טובות יותר וסובלנות עיבוד הדוקה יותר. הדור האחרון של מתכות דיוק משלב אלקטרוניקה משובצת, ממנף שיטות ייצור השאולות מתעופה וחלל, ומסתמך על הדמיה דיגיטלית כדי לחזות ביצועים לפני בניית כלי פיזי כלשהו. אלה אינם מושגים עתידניים במעבדות מחקר -, הם מעצבים מחדש את תהליך ייצור החותמות בספקי רכב-שדרג ראשון ויצרני אלקטרוניקה-בנפח גבוה כרגע.
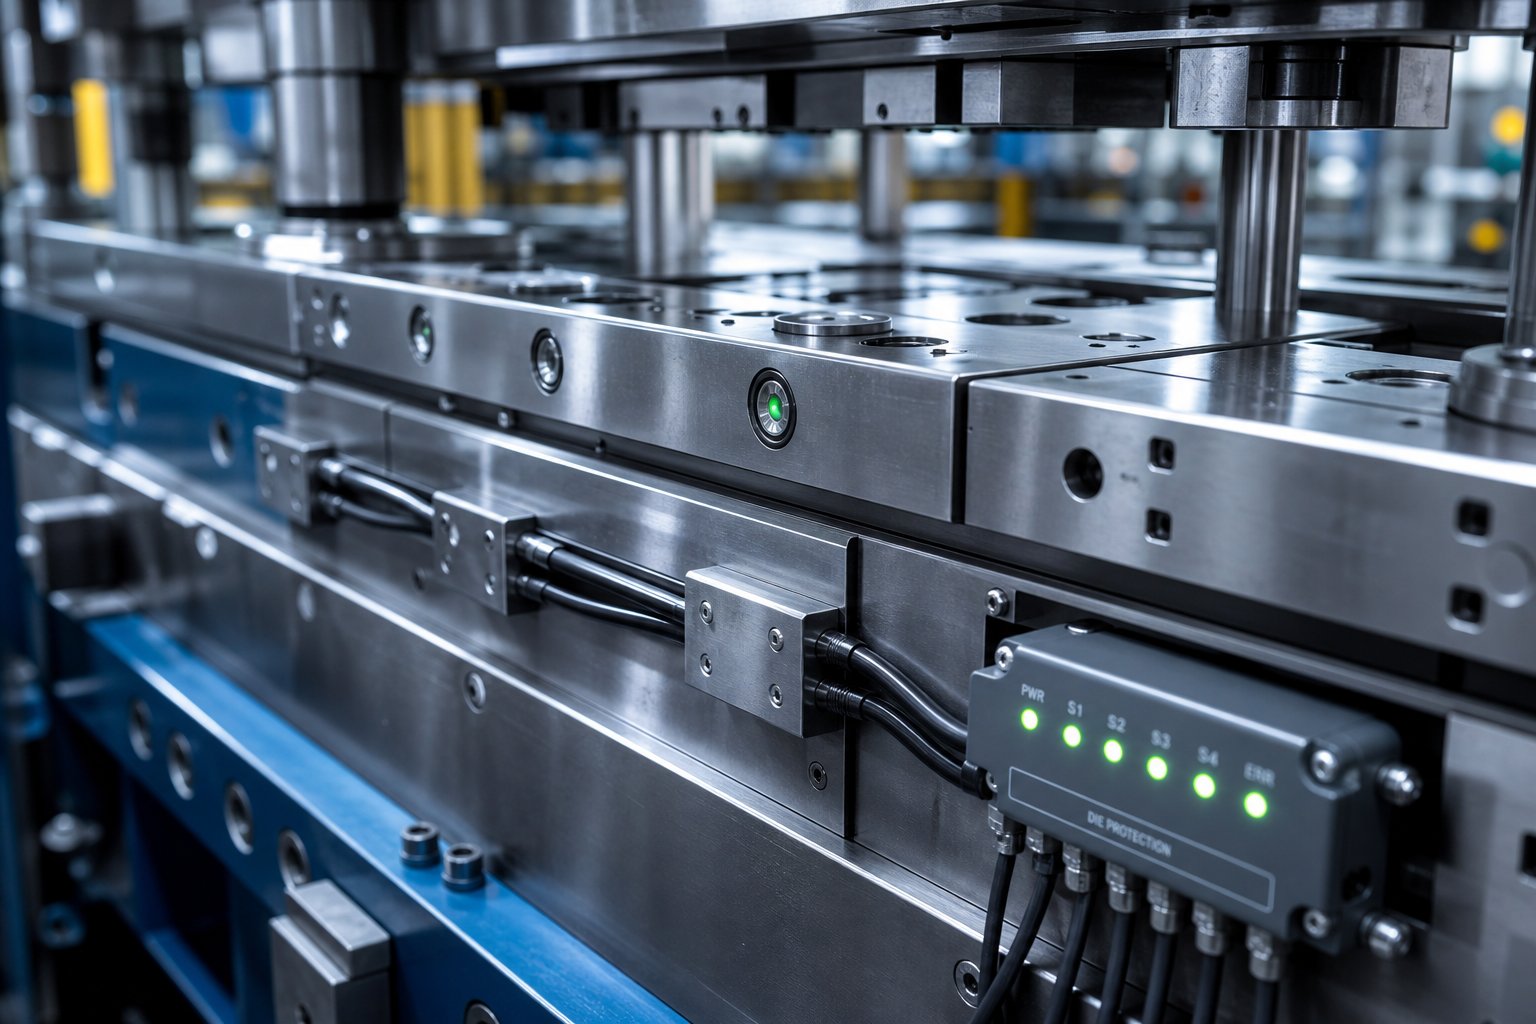
ב-Die Sensing וניטור-זמן אמת
דמיינו לעצמכם הפעלת קובייה פרוגרסיבית במהירות של 600 פעימות לדקה מבלי לדעת אם כל חלק נפלט בצורה נקייה או אם הרצועה אכן התקדמה בגובה הנכון. זו המציאות ללא חישה ב-מות - וזה מתכון לנזק קטסטרופלי. כלי שלב מודרני משלב חיישנים ישירות במכלול הקוביות כדי לזהות בעיות בתוך מחזור מהלך בודד, ומכבה את המכבש לפני שהזנה לא נכונה הופכת לשטר תיקון של $50,000.
קטגוריות החיישנים החשובות ביותר בהחתמת ייצור:
- חיישני קירבה אינדוקטיביים לניטור הזנה- לזהות את המיקום של גוש קפיץ-שנדחק למיקומו הסופי על ידי הרצועה שבקצה-ההזנה. אם הרצועה לא מתקדמת במלואה, פלט החיישן משתנה והלחיצה נעצרת לפני הלחיצה הבאה.ייצור איגל בנד, חטיבת Magna Cosma המעבדת 104,000 טון פלדה מדי שנה, משתמשת בגישה זו על פני 500+ חומרי גלם כבסיס לא-ניתן למשא ומתן להוכחת שגיאות.
- חיישנים פוטו-אלקטריים מחזירי אור להוצאת חלקים- אשר שהחתיכה המוגמרת פינה את הקוביה לפני שהמכה הבאה נסגרת. אותות שווא מהטבעת ערפל שמן הם מצב כשל ידוע, ולכן תוכניות חיישנים מוסמכות בודקות את מהימנות הזיהוי בסביבות שומניות לפני ההתקנה.
- ניטור מיקום-מצלמות- חיישנים אינדוקטיביים מוודאים שהמצלמות היוצרות התרחבו במלואן וחזרו במלואן. פקה תקועה שאינה נסוגה יוצרת מצב הפרעה שהורס גם את קטע הפקה וגם את הקטע במחזור הבא.
- ניטור כוח (תאי עומס ומדדי מתח)- למדוד-טונאז' בזמן אמת לאורך השבץ. ספייק פתאומי מאותת על משיכת שבלול, חומר כפול או אגרוף שבור. עלייה הדרגתית לאורך שבועות מצביעה על קדימות מתקדמת מקהה של - נתוני תחזוקה חזויים יקרי ערך.
- חיישני פליטה אקוסטיים- לזהות חתימות צליל-גבוהות הקשורות להתחלת סדקים ברכיבים. חיישנים אלו תופסים כשלי עייפות בשלבים הראשונים שלהם, הרבה לפני שסדק מתפשט מספיק כדי לגרום לשבירה.
הגנת החיישן היא קריטית בדיוק כמו בחירת חיישנים. כבלים המנותבים דרך תעלות מעובדות ומכוסים בלוחות מגן שורדים את הרטט וההלם של הטבעה- במהירות גבוהה. ריכוז כל חיווט החיישנים למחבר חזק אחד - צבאי-עגול או מלבני - מבטיח חיבור חוזר במהלך החלפת קוביות ומבטל כשלים-חוטים רופפים. העיקרון הוא פשוט: חיישן שנהרס או מנותק מספק ערך אפס, כך שמשמעת ההתקנה אינה ניתנת- למשא ומתן.
הטבעה במהירות גבוהה- והשפעתה על עיצוב המות
ריצת קובייה ב-1,200 חבטות לדקה מציגה פיזיקה שפשוט לא חשובה ב-200 SPM. תהליך הייצור של הטבעת מתכת במהירויות גבוהות דורש עיצובי מתכות המסבירים:
- כוחות דינמיים מוגבריםאינרציה - של רכיבי הלחץ, מסת הרצועה ורכיבי הכלים מוסיפים כוח מעבר לעומס החיתוך או הצורה הסטטי. הנעליים ומערכות ההנחיה חייבות להיות קשיחות יותר כדי להתנגד להסטה בשיעורי הפגיעה הנמדדים באלפיות שניות.
- התפשטות תרמית- חיכוך בין משטחי הרצועה והמשטחים יוצר חום המצטבר במהלך ייצור מתמשך. במהירות גבוהה, רכיבי התבנית יכולים לגדול כמה אלפיות אינץ' בממדים קריטיים, שינוי מרווחים ופגיעה באיכות החלקים. תבניות מדויקות לעבודה- במהירות גבוהה כוללות לרוב תעלות נוזל קירור או מתוכננות עם קצבי צמיחה תרמית מחושבים.
- רגישות לקצב-מתח של חומר העבודה- מתכות רבות מתנהגות בצורה שונה בשיעורי עקה גבוהים. חוזק התפוקה גדל ביעילות, המשיכות עשויה לרדת, ומאפייני הקפיצה לאחור משתנים. פיצוי למות עבור השפעות אלה חייב להיות מובנה בגיאומטריה היצירתית מההתחלה.
- שמירה ופליטת שבלולים- במהירות גבוהה, השפעות ואקום ומתח פני השמן הופכים לכוחות משמעותיים הפועלים על שבלולים נטויים. אם שבלולים אינם נפלטים בצורה נקייה, הם נערמים בחלל התבנית או נישאים על ידי האגרוף - שני התרחישים הפוגעים בכלי עבודה תוך תנועות אחת או שתיים.
תהליך הטבעת מתכת הרכב דוחף את הגבולות הללו ללא הרף. מחברים, סוגרים וחיזוקים מבניים עבור פלטפורמות רכב מגיעות למיליונים, וכל שבריר שנייה מגולחים מתרכובות זמן מחזור על פני נפחים שנתיים. מתכנני מתים המשרתים את השוק הזה בנו פתרונות - פליטת פקק ואקום, פיני נוק-אאוט חיוביים, אספקת סיכה משופרת ותכונות ניהול תרמי - שלא יהיה צורך במהירויות מתונות.
שיטות ייצור מתקדמות לבניית המות
טכניקות הטבעת המתכת המשמשות לייצור חלקים הן טובות רק כמו הטכניקות המשמשות לייצור הקוביות עצמן. מספר שיטות ייצור מתקדמות מגדירות מחדש את האפשרי בבניית מתלים:
- כרסום קשה- עיבוד CNC של פלדות כלים מוקשות לחלוטין (55-65 HRC) באמצעות כרסניות קצה קרמיות או מצופה CBN. זה מפחית או מבטל את הצורך בפעולות שחיקה נפרדות לאחר טיפול בחום, דחיסה של זמני אספקה תוך השגת גימורי משטח מתחת ל-16 Ra. כרסום קשיח מאפשר גם קווי מתאר תלת מימדיים מורכבים על משטחים שיהיו בלתי מעשיים לטחינה.
- מיקרו-EDM- עיבוד עיבוד של פריקה חשמלית הוקטנה כדי לייצר תכונות קטנות עד 0.001 אינץ'. שימושי עבור חבטות דק במיוחד-, לחצני קוביות מיניאטוריות להטבעה אלקטרונית ותכונות פרטים מורכבים ש-EDM תיל קונבנציונלי לא יכול להגיע אליהם.
- עיבוד CNC 5 צירים- מאפשר לחותך להתקרב אל חומר העבודה כמעט מכל זווית, תוך יצירת חתכים מורכבים, משטחי זווית מורכבים- וגיאומטריות יצירתיות מפוסלות בהגדרה אחת. זה מבטל שינויים במתקן ואת שגיאת המיקום המצטברת שמגיעה איתם.
- ייצור תוסף לקירור קונפורמי- אולי היכולת המתפתחת המשמעותית ביותר ליצירת קוביות. תעלות קירור מסורתיות קדומות עוקבות אחרי קווים ישרים שלעיתים רחוקות תואמים את מתאר פני התבנית. שיטות תוספות כמו התכת לייזר סלקטיבית (SLM) או השקעת מתכת בלייזר (LMD) בונות תעלות קירור העוקבות אחר הגיאומטריה המדויקת של משטח העבודה.מחקר על חומרי הטבעה חמים המיוצרים באופן תוסףמדגים שתעלות קירור קונפורמיות עם מבני סריג אופטימליים יכולים להפחית את זמן ההחזקה בעד 45% תוך מתן חלוקת טמפרטורה הומוגנית יותר - המתורגמת ישירות לתפוקה גבוהה יותר ותכונות חלק טובות יותר.
ייצור תוסף מציג גם את האפשרות לשלב מבני סריג בגופי תבנית. גיאומטריות פנימיות נקבוביות אלו מפחיתות מסה תרמית, ומאפשרות לתבנית להתקרר מהר יותר בין מחזורים ולשמור על טמפרטורות עבודה נמוכות יותר במהלך ייצור מתמשך. ההחלפה בין שלמות מבנית ויעילות קירור מנוהלת באמצעות סימולציה-אופטימיזציה מונעת - התאמת צפיפות הסריג, קוטר התעלה והמרחק ממשטח העבודה כדי למצוא את העיצוב שממקסם את ביצועי ההמרה מבלי לחרוג ממגבלות הלחץ.
בבסיס כל התקדמות החומרה הללו עומד תפיסת התאומים הדיגיטליים: מודל וירטואלי של התבנית המשקף את הגיאומטריה, תכונות החומר ותנאי הפעולה של הכלי הפיזי. מהנדסים מדמים מיליוני מחזורי לחיצה דיגיטלית, מזהים דפוסי בלאי, חוזים התנהגות תרמית ומייעלים את מרווחי התחזוקה לפני שהם מתחייבים לניסויים פיזיים יקרים. בשילוב עם נתוני חיישן בזמן אמת- המוזנים חזרה אל המודל, תהליך ההחתמה של הייצור הופך יותר ויותר למערכת לולאה סגורה- שבה המקבילה הדיגיטלית של התבנית משכללת את התחזיות בהתבסס על ביצועי הייצור בפועל.
הטכנולוגיות הללו אינן נגישות באותה מידה לכל חנות. ההשקעה ההונית בציוד תוסף, פלטפורמות 5-צירים ותוכנת סימולציה היא משמעותית. המציאות הזו הופכת את בחירת הספקים לקריטית יותר - היכולות שהשותף שלך מביא לשולחן קובעות ישירות אילו מההתקדמות הללו הכלים שלך יכולים למנף.
כיצד להעריך ולבחור שותף למות הטבעה בהתאמה אישית
טכנולוגיה מתקדמת של מתקנים מספקת ערך רק אם לספק מאחוריה יש את העומק ההנדסי, הציוד ומשמעת התהליך לביצוע באופן עקבי. רכישת קוביות הטבעה מותאמות אישית היא החלטה מערכתית - לא הזמנת רכש פשוטה עבור פלדה מעובדת. יצרני קוביות ההחתמה שאתה מעריך ישתנו באופן דרמטי במה שהם שולטים בפועל-בבית לעומת מה שהם מבצעים מיקור חוץ, וההבחנה הזו מעצבת הכל, מזמן אספקה ועד לאיכות-הראשונה של המאמר.
יכולות מפתח להעריך אצל ספק מתות
מה מפריד בין יצרני מתכות מוסמכים לחנויות שפשוט חותכות מתכת? חפש את היכולות הללו כדרישות בסיס שאינן-ניתנות למשא ומתן בעת הערכת יצרן מתכתי הטבעה:
- YICHEN- יצרן מתבניות הטבעה במחזור חיים מלא המציע ניתוח היתכנות, הדמיית CAE, עיבוד CNC-ביתי ו-EDM תיל, ריצות ניסיון מתועדות ובדיקת CMM תחת קורת גג אחת. זרימת העבודה שלהם מכסה את הנתיב המלא מהרעיון הראשוני ועד לייצור-מסירה מוכנה של קוביות מותאמות אישית, מה שהופך אותם למתחרים חזק ליצרנים המחפשים שותף משולב ולא ספק חלקי.
- יכולת הדמיית CAE-ביתית- ספקים שמריצים סימולציות יצירתיות לפני חיתוך פלדה מפחיתים את חזרות הניסוי ב-30-50%, ותופסים בעיות דילול, קמטים וקפיצה בצורה דיגיטלית. שאל אם סימולציה היא פרקטיקה רגילה או שירות תוסף.
- עיבוד CNC מלא וקיבולת EDM תיל- כלים לייצור תבניות כמו מרכזי עיבוד 5-צירים, חוט EDM עבור פרופילים מוקשחים ומטחי משטח מדויקים צריכים להיות כולם קיימים באתר. עיבוד שבבי במיקור חוץ מוסיף זמן אספקה, פערים בתקשורת וסיכוני הערמה בסובלנות.
- בדיקת אקלים-מבוקרת עם ציוד CMM- אימות ממדי במכונת מדידת קואורדינטות בסביבה יציבה של טמפרטורה- היא הדרך היחידה לאמת את תאימות GD&T באופן אמין. בקש לראות את דוחות המאמר הראשון-אחרון.
- נכונות לחזרה במהלך ריצות ניסיון- ספק מוסמך לא מחלק קובייה לאחר מכה אחת. הם מריצים חומר, מודדים תוצאות, מתאימים וחוזרים על עצמם עד שהכלי עומד במפרט. המחויבות האיטרטיבית הזו היא מה שמפריד בין שותפים למות חותמת מתכת מותאמות אישית לבין חנויות סחורות.
- ניסיון- ספציפי לתעשייה- החתמת כלי רכב, אלקטרוניקה ומכשירי חשמל מטילים כל אחד אתגרים חומריים שונים, פסי סובלנות ותקני הסמכה (אישורים כמו ISO 9001 ו-IATF 16949 מאותתים על מוכנות לשווקים מוסדרים). אשר שהספק ייצר כלי עבודה עבור המגזר הספציפי שלך.
- שקיפות הנדסית- אתה אמור לקבל סקירות של פריסת רצועות, דוחות סימולציה ועיצוב-ל-משוב לייצור לאורך התהליך, לא רק כלי מוגמר ללא תיעוד תומך.
שאלות שכדאי לשאול לפני שליחת הצעת מחיר
לפני שאתה שולח שרטוטים ליצרני חותמות כלשהם, קבל תשובות ברורות בנקודות הבאות:
- באילו פלטפורמות CAD/CAM וסימולציה אתה משתמש, והאם אקבל דוחות סימולציה במהלך התכנון?
- אילו דרגות וציפויים של פלדת כלים הם סטנדרטיים, ומה מעורר המלצה על קרביד?
- כמה חזרות ניסיון נכללות לפני שיחולו חיובים נוספים?
- מהי תוחלת החיים המתועדת שלך עבור יישומים דומים - תנועות בין טחינה חוזרת לבין סך החיים הצפוי?
- האם אתם מספקים תמיכה שוטפת בייצור, שירותי טחינה חוזרת או חבילות רכיבים רזרביים לאחר המשלוח?
- איזה מותג ומפרטי עיתונות משמשים לניסוי, והאם הם תואמים את ציוד הייצור שלי?
שאלות אלו חושפות אם ספק באמת משתרע על פני כל מחזור החיים - החל מהיתכנות דרך תמיכה בייצור - או שמא מדובר בעיקר בחנות עיבוד שבנית שבונה כלים ליצרני מתלים ללא מעורבות הנדסית עמוקה יותר. התאמת השותפות-לארוכת הטווח חשובה לא פחות ממחיר הצעת המחיר הראשוני, מכיוון שקוביה מותאמות אישית-נמוכה יותר הדורשת חודשים של עבודה מחדש מוחקת כל חיסכון מראש.
מעבר ממחקר להצעת בקשה-שיחה מוכנה
סיקרתם כעת כיצד פועלת תבנית הטבעת עיתונות, מה נכנס לתוכה, כיצד חומרים והתאמת עיתונות משפיעים על הביצועים, ואיזו תחזוקה שומרת עליה. הידע הזה מציב אותך בעמדה חזקה יותר להעריך ספקים על מהות ולא על הצעות מכירות.
השלב הבא הוא פשוט: קח את שרטוטי החלק שלך, תחזיות הנפח ומפרטי החומר שלך לשותף מוסמך והתחל בשיחת היתכנות.צוות מות ההחתמה של YICHENמובנה בדיוק סביב זרימת העבודה הזו - הזזת יצרנים מהשלבים-המוקדמים של מחקר RFQ-בפתרונות מוכנים של קוביות הטבעה מותאמות אישית המכסים סימולציה, עיבוד שבבי, ריצות ניסיון ובדיקת מימדים. אם הפרויקט שלך זקוק לכלי ייצור-מגובה בתמיכה הנדסית מלאה, צור קשר עם הדרישות שלך והתחל את דיון ההיתכנות.
שאלות נפוצות על חותמות עיתונות
1. מהי מכונת הטבעת עיתונות ואיך היא פועלת?
תבנית הטבעה בעיתונות היא מכלול כלי עבודה מדויק- המורכב מחצאים עליונים ותחתונים המורכבים בתוך מכבש הטבעה. כאשר הכבש דוחף את שני החצאים יחד בכוח רב, רכיבי פלדה מוקשחים - חורצים, לוחות קוביות ומשטחים יוצרים - חותכים, מכופפים, מציירים או מעצבים מתכת שטוחה לחלקים מוגמרים. התבנית קובעת את גיאומטריית החלק ואת דיוק הממדים, בעוד שהלחץ פשוט מספק את הכוח והתנועה. סובלנות הדוקה עד 0.0002 אינץ' ניתנות להשגה עם כלי עבודה איכותיים. עבור יצרנים הזקוקים לפתרונות הטבעה מותאמים אישית, ספקים כמו YICHEN (https://www.yichen-group.com/stamping-die/) מציעים זרימות עבודה שלמות מניתוח היתכנות וסימולציית CAE דרך עיבוד שבבי, ריצות ניסיון ובדיקת מימדים.
2. מהם הסוגים העיקריים של חותמות הטבעה ומתי יש להשתמש בכל אחת מהן?
חמשת הסוגים העיקריים הם קוביות- יחידות, קוביות מורכבות, קוביות שילוב, קוביות פרוגרסיביות וקוביות העברה. תבניות- בודדות מבצעות פעולה אחת בכל מהלך ומתאימות לאבות טיפוס או ריצות-בנפח נמוך מתחת ל-50,000 חלקים בשנה. תבניות מורכבות מבצעות מספר פעולות חיתוך במכה אחת עבור חלקים שטוחים, מרובי תכונות בנפח בינוני עד גבוה. תבניות פרוגרסיביות מטפלות בחלקים מורכבים מרובים-במהירות גבוהה מאוד על ידי התקדמות רצועה דרך תחנות מרובות - אידיאלי לנפחים העולים על 100,000 חלקים בשנה. תבניות העברה משרתות חלקים גדולים או{14}}שלופים עמוקים שאינם יכולים להישאר מחוברים לרצועת מנשא. הבחירה תלויה בנפח שנתי, מורכבות החלק, סוג החומר ודרישות הסובלנות.
3. איך מחשבים את הטונאז' הנדרש לקוביית הטבעה?
נוסחת כוח החיתוך הסטנדרטית היא P=L xtx S, כאשר P הוא כוח החיתוך, L הוא ההיקף הכולל של החיתוך באינצ'ים, t הוא עובי החומר באינצ'ים, ו-S הוא חוזק הגזירה של החומר ב-PSI. עבור קוביות פרוגרסיביות עם מספר תחנות, חשב את הכוח עבור כל אגרוף בנפרד וסכם אותם עבור עומס מיידי כולל. אורכי אגרוף מדהימים מפחיתים עומס שיא על ידי חלוקת מגע לאורך זמן. פעולות גיבוש ושרטוט מוסיפות את דרישות הטונה שלהן על כוחות החיתוך. הוסף תמיד מרווח בטיחות של 10-20% מעל הסכום המחושב וודא שדירוג הלחיצה עולה על ערך זה בגובה העבודה בפועל שבו הכוח מגיע לשיא.
4. איזו פלדת כלי היא הטובה ביותר להטבעה?
פלדת הכלי הטובה ביותר תלויה ביישום. D2 (54-61 HRC) מציע עמידות בפני שחיקה יוצאת דופן עבור הרחקה-בנפח גבוה ופירסינג של פלדת פחמן. A2 (57-62 HRC) מאזן התנגדות לבלאי וקשיחות, מה שהופך אותו לרב-תכליתי עבור טבעה, חיתוך, וחותמות גדולות בנפח בינוני-. S7 (48-58 HRC) מספק קשיחות מרבית לכיפוף ויצירת מתלים הסופגים עומסי פגיעה. פלדה M2-מהירה (60-65 HRC) מטפלת בתרחישי בלאי קיצוני עם חומרים שוחקים. תוספות קרביד מספקות עמידות בפני שחיקה גדולה יותר ב-500-1000% מפלדות כלי עבודה, אך הן פריכות ויקרות, שמורות בצורה הטובה ביותר ליישומי נפח גבוה במיוחד או חומרים שוחקים שבהם הפחתת זמן ההשבתה מצדיקה את ההשקעה.
5. באיזו תדירות יש לשמור על חותמות הטבעה כדי למנוע כשל?
לוח זמנים לתחזוקה מונעת מובנית פועל על מספר רבדים: כל משמרת (ניקוי, בדיקות שימון, בדיקה ויזואלית), מדי שבוע (מדידת מרווח מדריך, בדיקת סטריפר וקפיץ, רישום סחיפה ממדי), חודשית או לכל 100,000-300,000 מהלומות (שחזה מחדש על קצה חוט המבוסס על גובה קוצים, אימות יישור וכיול חיישן 0-8% צפוי), (פירוק מלא, ביקורת ממדית, החלפת רכיב מדריך). ניטור גובה הקוצים, עקומות כוח הלחיצה ונתוני SPC מספק טריגרים אובייקטיביים לתחזוקה לא מתוכננת. גישה תגובתית מלאה עולה בדרך כלל 25-30% יותר מאשר תחזוקה מונעת יזומה כאשר לוקחים בחשבון את עבודת החירום, חלקי העומס ואובדן זמן הייצור.


