


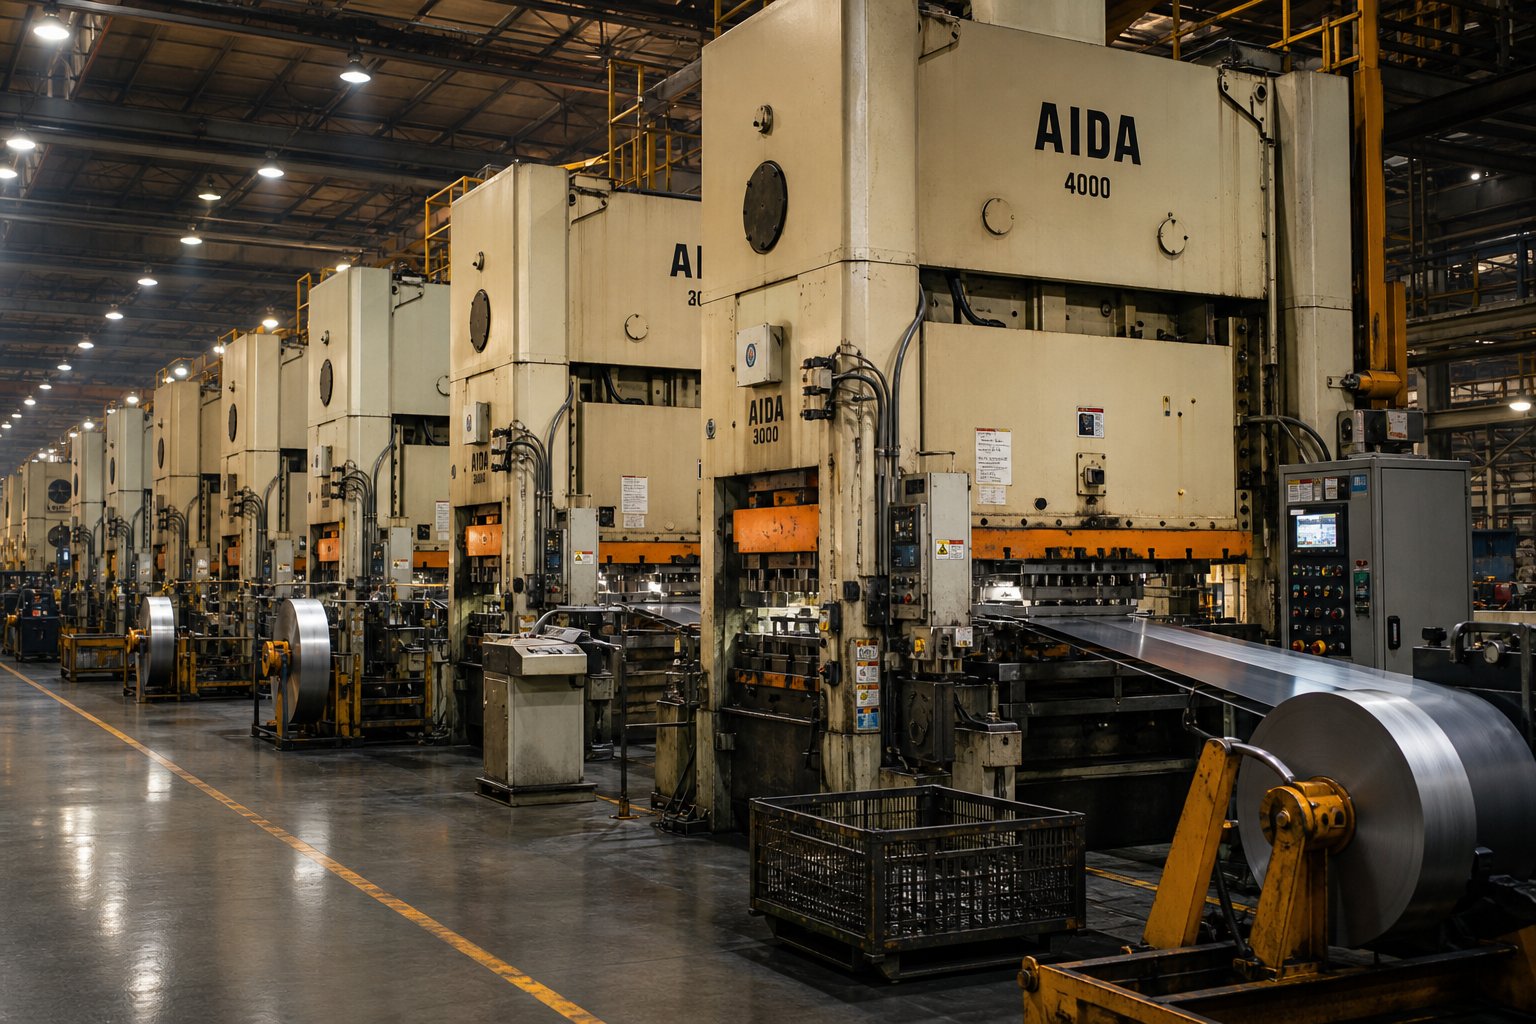
מהי הטבעת מתכת מתקדמת בקנה מידה סיטונאי
כאשר אתה מקור חלקי מתכת חותמים בנפח, המפעל בצד השני של הזמנת הרכש הזו פועל בעולם שאולי לא תראה לעולם. הם מדברים בתנועות לדקה, פריסות רצועות ותחנות מתות. אתה מדבר בעלות יחידה, זמן אספקה ומפרטי איכות. הפער הזה בין מה אמפעל סיטונאי החתמת מתכת מתקדמתיודע ומה שצוותי רכש מבינים בדרך כלל הוא היכן קורות טעויות יקרות.
מאמר זה מגשר על הפער הזה. הוא נבנה עבור קונים, מהנדסים ואנשי מקצוע בתחום המקור שרוצים לקבל החלטות מושכלות במקום להסתמך על כל מה שספק בוחר לחשוף.
מה המשמעות של הטבעת מתכת מתקדמת מתקדמת
תארו לעצמכם שמכניסים סרט שטוח ממתכת למכונה ומוציאים חלק מוגמר ומורכב מהצד השני בכל לחיצת לחיצה אחת. זוהי הטבעת מתכת מתקדמת בצורתה הפשוטה ביותר.
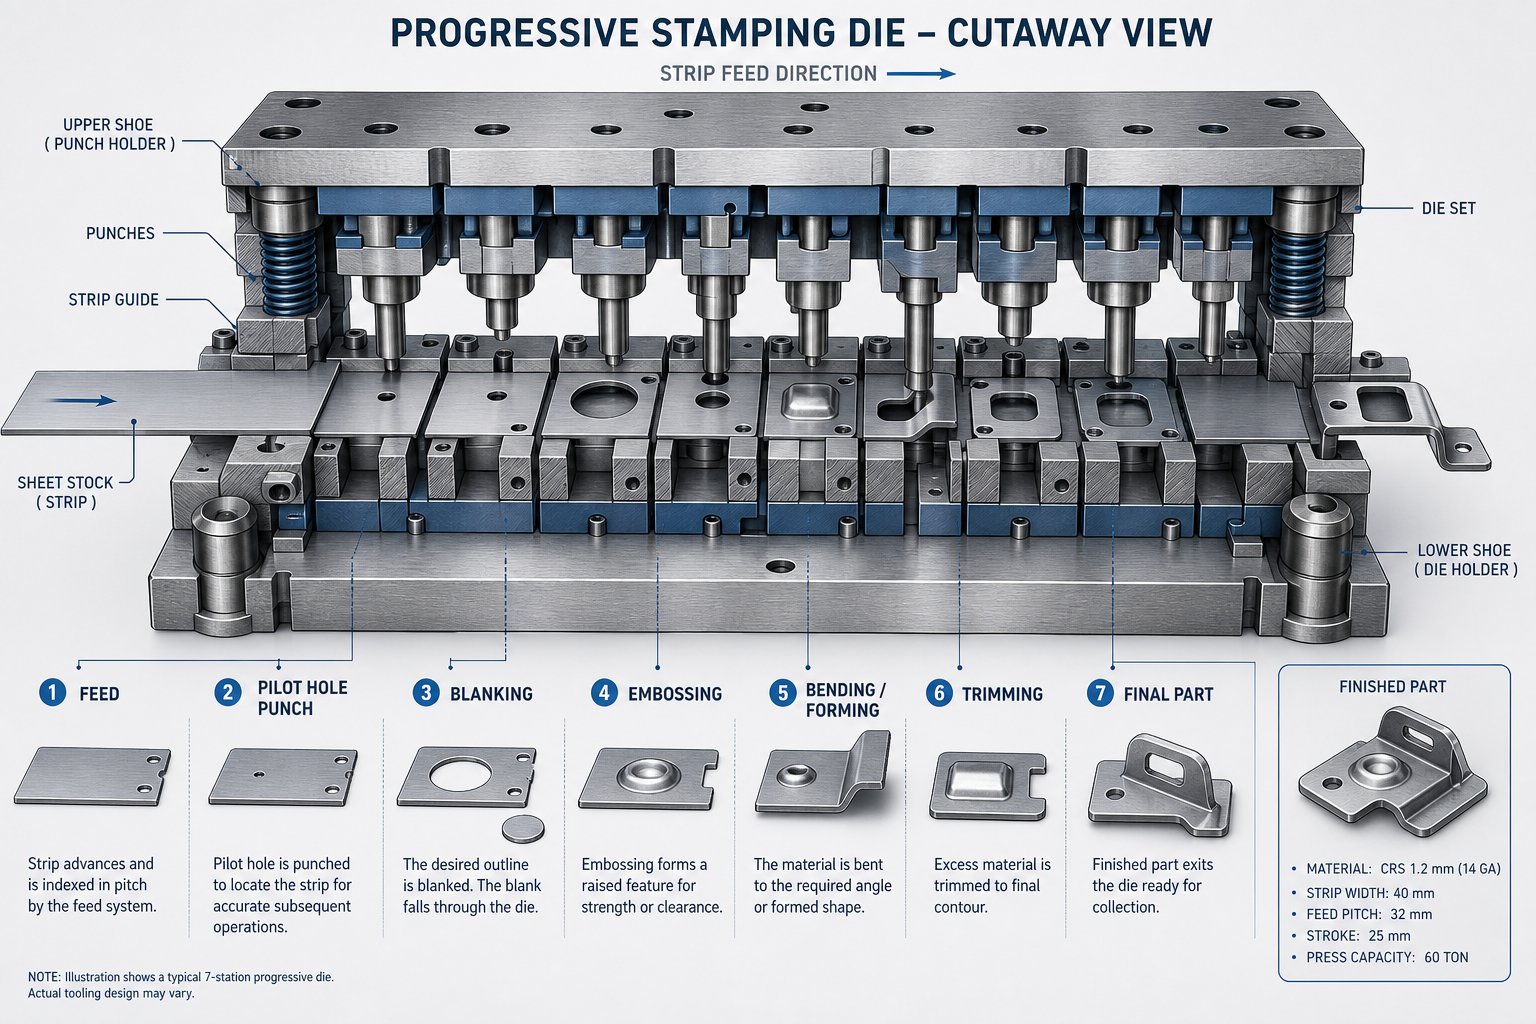
הנה איך זה עובד: רצועת מתכת רציפה, בדרך כלל נפרקת מסליל, מתקדמת דרך כלי קובייה יחידה שמכילה מספר תחנות מסודרות ברצף. כל תחנה מבצעת פעולה ספציפית, כגון ניקוב חור, כיפוף אוגן או חיתוך חומר עודף. הרצועה נעה קדימה מרחק קבוע, הנקרא גובה, עם כל מחזור לחיצה. עד שהמתכת מגיעה לתחנה הסופית, חלק שהושלם נפרד מרצועת הנשא, מוכן לשימוש או לעיבוד משני.
תבנית פרוגרסיבית היא כלי בודד עם מספר תחנות עוקבות שהופך רצועת מתכת שטוחה לחלק מוגמר במחזור לחיצה מתמשך אחד, ומייצר רכיב שלם בכל מהלך.
המונח "פרוגרסיבי" מתאר בדיוק מה קורה: המתכת מתקדמת דרך הקובייה, תחנה אחר תחנה, כל שלב בונה על הקודם. קיצור תעשייתי מתייחס לזה לעתים קרובות כהגדרת תבנית פרוג, ולמשמעת הרחבה יותר של הדפסה והטבעה מתקדמת יש שורשים שנמשכים למעלה ממאה שנה, מעודנים על ידי חומרי כלי עבודה מודרניים, מכבשים מונעים-משרת ומערכות איכות דיגיטליות.
מדוע מפעלי סיטונאות פועלים באופן שונה מ- Job Shops
לא כל פעולות הטבעת מתכת עובדות באותה צורה. חנות עבודה היא בראש ובראשונה יצירת-ל-תפעול בהזמנה וטיפול מותאמים אישית,-חלקים חד פעמיים עם זרימות עבודה מורכבות ומגוונות המשתנות מפרויקט לפרויקט. לעומת זאת, מפעלי הטבעת מתכת פרוגרסיביים בסיטונאות בנויים סביב מודל שונה מהותית: כלי עבודה ייעודיים, ריצות ייצור בנפח- גבוה ומבני עלויות שמתגמלים קנה מידה.
ההבחנה חשובה לרכש. מפעל סיטונאי משקיע רבות בכלי מתקדם מתקדם שנועד להפעיל מיליוני מחזורים. ההון המוקדם הזה, שיכול לנוע בין $10,000 לכלים פשוטים יותר ועד $250,000 או יותר עבור תחנות ריבוי- מורכבות, מופחת על פני נפח הייצור הכולל. ב-25,000 חלקים, קובייה פרוגרסיבית של $25,000 מוסיפה $1.00 לכל חתיכה. ב-250,000 חלקים, זה מוסיף אגורה. היגיון הפחתות זה מניע את כל מה שקשור לאופן שבו מפעלים סיטונאיים מציעים ציטוט, מתזמן ומתעדפים הזמנות.
חנויות עבודה מקדישות זמן רב להגדרת המכונה מכיוון שכל הזמנה שונה. פעולות החתמה סיטונאיות ממזערות את ההחלפה על ידי הפעלת קמפיינים ארוכים ללא הפרעה, שבהם מכבשים מייצרים אלפי חלקים זהים בשעה. זרימות העבודה שלהם סטנדרטיות וליניאריות ולא מורכבות ומשתנות. ציוד, כוח אדם, מערכות איכות ופריסות רצפה, כולם משקפים את הכיוון הזה של-נפח גבוה,-גבוה.
הבנת ההבדל התפעולי הזה לפני שאתה מוציא הצעת מחיר עוזרת לך לשאול שאלות טובות יותר, לפרש הצעות מחיר בצורה מדויקת ולהימנע מציפיות מוטעות לגבי כמויות הזמנה מינימליות, בעלות על כלי עבודה וזמני אספקה. הסעיפים הבאים מפרקים בדיוק את מה שקורה בתוך אותו מת פרוגרסיבי, כך שתוכל להעריך ספקים מעמדה של ידע ולא ניחושים.
כיצד פועל תהליך הטבעה המתקדם
אתה מכיר את הקונספט הבסיסי: פס מתכת נכנס, חלק מוגמר יוצא. אבל מה בעצם קורה בין שתי הנקודות הללו? הבנת תהליך הטבעה המתקדם ברמת התחנה נותנת לך יתרון קריטי בעת העברת מפרטים למפעל. אתה תדע אילו פעולות יוצרות אילו תכונות, ויותר מכך, תזהה מתי ספק מצטט מורכבות שהחלק שלך לא דורש בפועל.
פירוט תחנה-לפי-תחנות של פעולות מתקדמות
דמיין סליל מתכת המותקן על פתח. הרצועה מוזנת דרך מיישר כדי להסיר כל עקמומיות, ואז מזין סרוו מקדם אותו לתוך מכונת ההטבעה הפרוגרסיבית במרחק מדויק וקבוע בכל מהלך לחיצה. סיכות פיילוט נופלות לתוך חורים-מנוקבים מראש כדי לנעול את הרצועה למיקום מדויק לפני תחילת חיתוך או צורה כלשהי. שלב הרישום הזה הוא מה שמאפשר לתבנית הטבעה מתקדמת להחזיק סובלנות הניתנות לחזרה על פני מיליוני מחזורים.
בתוך הקוביה, פעולות מתרחשות ברצף מכוון. כל תחנה בונה על מה שהקודמת יצרה. להלן הסדר הטיפוסי:
- נוֹקֵב- אגרופים יוצרים חורים, חריצים או פתחים ברצועה השטוחה עדיין-. תכונות אלה משמשות לעתים קרובות כמיקומי טייס עבור תחנות מאוחרות יותר וכחורים פונקציונליים בחלק המוגמר. אם הרכיב שלך צריך חורי הרכבה או חריצי אוורור, מכאן מקורם.
- השחרה/חריץ- הפרופיל החיצוני של החלק מתחיל לקבל צורה כאשר החומר נחתך מקצוות הרצועה. חריץ מסיר קטעים לאורך גבול החלק תוך שמירה על חיבורו לרצועת המוביל לצורך הובלה דרך התחנות שנותרו.
- טְבִיעָה- צורות תלת-מתגלות כאן. צלעות, ערוצים, מאפיינים מובלטים או קטעים מצוירים נלחצים לתוך החומר. זה המקום שבו מתכת שטוחה מתחילה להפוך למרכיב מבני עם עומק וקונטור.
- הִתעַקְמוּת- לשוניות, אוגנים, קליפסים ותכונות זוויתיות נוצרים על ידי קיפול החומר לאורך קווי עיקול מחושבים. פיצוי קפיצי חזרה מובנה בעיצוב תבנית ההטבעה המתקדמת בשלב זה, כאשר הכלים מתכופפים בכוונה- כדי להביא בחשבון את התאוששות החומר האלסטי.
- הַטבָּעָה- דחיסה מקומית משפרת את דיוק הממדים או יוצרת פרטי משטח עדינים. כאשר הציור שלך דורש עובי מבוקר הדוק או מרקם משטח מסוים באזור אחד, תחנות טבעה מספקות את רמת הדיוק הזו.
- חיתוך / חיתוך- התחנה הסופית מפרידה בין החלק שהושלם לרצועת המוביל. חומר עודף נחתך, והחתיכה המוגמרת נופלת לפח איסוף או למסוע לבדיקה.
לא כל חלק דורש את כל ששת סוגי הפעולה. סוגר שטוח פשוט עשוי להזדקק רק לניקוב, לחריץ ולחתוך. מחבר מורכב לרכב יכול לדרוש עשר תחנות או יותר בשילוב שלבי גיבוש וכיפוף מרובים. תבנית המכונה הפרוגרסיבית תוכננה במיוחד סביב גיאומטריית החלק שלך, וזו הסיבה שהדפסות מפורטות חשובות כל כך במהלך שלב הציטוט.
למה חשוב להבין תהליכים לרכש
כשתבין מה כל תחנה עושה, תוכל לדבר בשפת המפעל. אתה תזהה שחלק עם שלוש זוויות כיפוף נפרדות צריך לפחות שלוש תחנות יצירה, כי סובלנות מיקום הדוקה ביותר של חור- עשויה לדרוש שלבי כיול ייעודיים, ושהוספת לוגו מובלט פירושה הוספת תחנת טבעה לכלי.
ידע זה משפיע ישירות על שיחות עלויות. כל תחנה שמתווספת לקובייה מגדילה את ההשקעה בכלי עבודה ואת אורך התבנית הכולל. לעומת זאת, איחוד תכונות או הרפיה של סובלנות לא-קריטית יכולים להסיר לחלוטין תחנות. קונים שמבינים את היחסים הללו מנהלים משא ומתן יעיל יותר מכיוון שהם מבינים מה מניע את התמחור ברמת הכלים, לא רק ברמת ה-חלק.
הטבעה מתקדמת במהירות גבוההמעצים את הכלכלה הזו. כאשר מכבש פועל בקצב של 200 עד 1,500 פעימות לדקה, אפילו חוסר יעילות קטן בפריסת הרצועות או ספירת התחנות סופרת על פני מיליוני חלקים. פריסת רצועה-מעוצבת היטב ממקסמת את ניצול החומרים, בדרך כלל מתמקדת ב-75 עד 85 אחוזי שימוש בהתאם לגיאומטריית החלק, ומבטיחה כוחות מאוזנים על פני התבנית כדי למנוע בלאי לא אחיד.
עם זאת, החומר המוזן דרך התחנות הללו אינו משתתף פסיבי. מתכות שונות מתנהגות בצורה שונה בכל סוג פעולה, והתנהגות זו מעצבת ישירות את החלטות התכנון, עלויות כלי העבודה ובסופו של דבר את מה שאתה משלם לכל חלק.
בחירת חומרים והשפעתה על ביצועי המות
פס מתכת הוא לא רק חומר גלם. זהו משתנה פעיל שקובע כמה זמן הציוד שלך מחזיק מעמד, כמה מהר העיתונות יכולה לפעול, ואיך נראית העלות שלך-לחלק בסוף מסע ייצור. שני חלקים בעלי גיאומטריה זהה אך חומרי הטבעה פרוגרסיביים שונים יכולים להיות שונים באופן דרמטי בהשקעה בכלי עבודה ובתדירות התחזוקה. ההבדל הזה זורם ישירות לשורה התחתונה שלך בהיקפים סיטונאיים.
כאשר אתה מציין חומר בשרטוט שלך, אתה גם מציין באופן מרומז את מרווחי התבנית, שיעורי בלאי האגרוף, דרישות שימון וטונאז' העיתונות. הבנת החיבורים האלה עוזרת לך להימנע הן מציון-יתר של סגסוגות יקרות היכן שהן מיותרות והן תחת-ציון מצעים זולים שיהרסו כלי עבודה או יפיקו גרוטאות.
חומרים נפוצים והשפעתם על עיצוב המות
ארבע משפחות חומר שולטות בהטבעה מתקדמת בקנה מידה סיטונאי. כל אחד מהם מביא שילוב מובהק של יכולת צורה, חוזק ואינטראקציה עם כלי עבודה שמעצבים את אופן הנדסת התבנית.
פלדת פחמן- זהו סוס העבודה של הטבעה-בנפח גבוה. הטבעה מתקדמת של פלדת פחמן נהנית מההתנהגות הצפויה של החומר בפעולות חיתוך ועיצוב. ציוני פחמן-נמוכים (1008, 1010, 1018) מציעים יכולת צורה מצוינת, כלומר הם מתכופפים ונמשכים מבלי להיסדק. הם גם מייצרים קצוות גזירה נקיים במרווחים סטנדרטיים, בערך 10 אחוזים מעובי החומר לכל צד. בלאי כלי עבודה מתון, ומרווחי התחזוקה של המות נשארים ארוכים. החילוץ- הוא עמידות מוגבלת בפני קורוזיה ללא ציפוי או ציפוי, אבל עבור סוגריים מבניים, רכיבי שלדה וחומרה, פלדת פחמן מספקת את יחס העלות-ו-הטוב ביותר.
נירוסטה- הטבעה פרוגרסיבית מנירוסטה מציגה חוזק גבוה יותר והתנהגות-התקשות עבודה הדורשת יותר מכלי עבודה. דרגות אוסטניטיות כמו 304 ו-316 מציעות עמידות בפני קורוזיה וגימור אטרקטיבי, אך הן דורשות 15 עד 20 אחוז יותר כוח חיתוך מאשר פלדת פחמן בעובי- שווה ערך. התקשות העבודה בתחנות היווצרות מאיצה את שחיקת האגרוף ועלולה לגרום להיווצרות סיכה אם השימון אינו מספיק. בדרך כלל יש צורך להגדיל מעט את מרווחי התבנית, ויש לשדרג את פלדות כלי העבודה לדרגות בלאי- גבוהות או לציפוי בטיטניום ניטריד כדי לשמור על חיי שירות מקובלים. התוצאה היא עלות כלי עבודה גבוהה יותר ומרווחי השחזה תכופים יותר.
סגסוגות נחושת- הטבעה פרוגרסיבית של נחושת מכסה מגוון של מצעים, כולל נחושת טהורה (C110), פליז (C260, C270) וברונזה זרחנית (C510, C521). חומרים אלו מצטיינים ביישומי מוליכות חשמלית ותרמית. נחושת טהורה היא רכה וגמישה במיוחד, מה שנשמע אידיאלי להיווצרות אך יוצר אתגרים: היא נוטה להיצמד לחבטות וליצור קרעים אם המרווחים הדוקים מדי. פליז מציע יכולת עיבוד טובה יותר וחיי כלים ארוכים יותר הודות לתכונות השימון העצמי שלו.- ברונזה זרחתית קשה וקפיצית יותר, דורשת פיצוי נוסף על כיפוף יתר. בסך הכל, סגסוגות נחושת גורמות פחות לבלאי כלי עבודה מאשר פלדות, אך עלות חומר הגלם הגבוהה שלהן מקזזת חלק מהיתרון הזה.
אֲלוּמִינְיוּם- הטבעה פרוגרסיבית מאלומיניום מושכת בכל מקום להפחתת משקל חשובה. סגסוגות כמו 5052 ו-6061 נפוצות במערכות HVAC, מארזי אלקטרוניקה ומגני חום לרכב. האלומיניום הוא רך וניתן לעיצוב מאוד, אך הוא נוטה ליצור קצה- בנוי על משטחי כלי עבודה, הדורשים ניקוי תכוף או ציפויים מיוחדים על פני האגרוף. זה גם נשרט בקלות, כך שפרוטוקולי ליטוש וטיפול במות חייבים להיות הדוקים יותר. מרווחי חיתוך נמוכים מעט מפלדת פחמן, בדרך כלל בסביבות 8 אחוזים מהעובי, כדי למזער את היווצרות כתמים על מצעים רכים אלה.
כיצד עובי החומר והדרגה משפיעים על התמחור הסיטונאי
הנה מציאות התמחור שקונים רבים מפספסים: חומרים קשים וחזקים יותר לא רק עולים יותר לקילו. הם עולים יותר בכל שלב בתהליך ההחתמה. דרגת חוזק- גבוהה יותר מגדילה את דרישות הטונאז' של העיתונות, מאיץ את שחיקת התבנית, מחמירה סובלנות מרווחים ומקצרת מחזורי תחזוקה. כל אחד מהגורמים הללו מוסיף עלות שמרכיבה לאורך טווח ייצור ארוך.
שקול את פינוי המות כדוגמה מעשית. הכלל המסורתי של "10 אחוז מהעובי" עובד היטב עבור פלדת פחמן נמוכה-. אבל כמומגזין MetalFormingהערות, יישום כלל זה באופן אוניברסלי על כל סוג חומר הוא אחת משגיאות ההחתמה הנפוצות ביותר. לפלדות בעלות חוזק- גבוה יש חוזקות תפוקה קרובות הרבה יותר לחוזקות המתיחה שלהן, כלומר מעט מאוד דפורמציה מתרחשת לפני שבר. זה משנה את דינמיקת החיתוך לחלוטין, דורש מרווחים מותאמים, שינוי גיאומטריות אגרוף, ולפעמים זוויות גזירה טחונים לתוך פני אגרוף כדי לנהל עומסי זעזועים.
מדדים עבים יותר מעצימים את ההשפעות הללו. חלק מפלדת אל-חלד בגודל 3 מ"מ דורש כוח לחיצה גדול יותר, יישור הדוק יותר של רכיבי התבנית ומערכות מובילות- כבדות יותר מאשר גרסת 0.8 מ"מ של אותו חלק. כאשר מפעל סיטונאי מצטט הטבעה פרוגרסיבית של פלדה על פני מדדים שונים, לעתים קרובות תראה קפיצות תמחור לא ליניאריות בספי עובי מסוימים מכיוון שפעולת ההטבעה עצמה הופכת שונה מהותית מעל לנקודות אלו.
| סוג חומר | דירוג יכולת צורה | יישומים אופייניים | גורם שחיקה של כלי עבודה | השפעה על עלות יחסית |
|---|---|---|---|---|
| פלדת פחמן נמוכה-(1008-1018) | גָבוֹהַ | סוגריים, רכיבים מבניים, חומרה, לוחות רכב | נמוך עד בינוני | קו הבסיס הנמוך ביותר |
| נירוסטה (304, 316) | לְמַתֵן | מכשירים רפואיים, ציוד מזון, חומרה ימית, קישוטים דקורטיביים | גָבוֹהַ | 1.5x - 2.5x קו הבסיס |
| נחושת / פליז (C110, C260) | גָבוֹהַ | מחברים חשמליים, מסופים, מחליפי חום, פסי אוטובוס | נָמוּך | 2x - 3x קו בסיס (חומר-מונע) |
| ברונזה זרחנית (C510) | לְמַתֵן | קפיצים, רכיבי מתג, אלמנטים מיסבים | לְמַתֵן | 3x - 4x קו בסיס (מונע בחומר-) |
| אלומיניום (5052, 6061) | גָבוֹהַ | רכיבי HVAC, מארזים, מגני חום, סוגריים קלים | נמוך (עם סיכון הצטברות) | 1.2x - 1.8x קו הבסיס |
העמודה "השפעת עלות יחסית" משקפת את הכלכלה הכוללת לכל-חלק בנפח, לא רק את מחיר חומר הגלם. זה אחראי לבלאי כלי עבודה, תדירות תחזוקה, מגבלות מהירות לחיצה ושיעורי גרוטאות האופייניים לכל מצע. חומר שנראה זול לקילוגרם יכול בסופו של דבר לעלות יותר לכל חלק מוגמר אם הוא הורס כלי עבודה או מאלץ מהירויות לחיצה איטיות יותר.
עבור צוותי רכש, הפתרון המעשית הוא זה: דון תמיד בבחירת החומר עם המפעל שלך לפני נעילת מפרטים. התאמה קלה, כמו החלפת 430 אל חלד ב-304 כאשר דרישות הקורוזיה מאפשרות זאת, יכולה להפחית באופן משמעותי את בלאי הכלים ולהאריך את חיי התבנית מבלי לפגוע בתפקוד החלק. סוג זה של אופטימיזציה מתרחש רק כאשר הקונים מבינים מדוע בחירת החומר מחליפה כל קו עלות בהצעת החתמה סיטונאית.
עלות החומר, לעומת זאת, היא רק שכבה אחת של משוואת התמחור. העלות הכוללת של בעלות בנפח סיטונאי כוללת הפחתת כלים, לוחות זמנים לתחזוקה, תעריפי גרוטאות ונקודות עצירה של שכבת-נפח שצוותי רכש רבים אף פעם לא רואים בהצעת מחיר.
הבנת תמחור סיטונאי ומבנה העלויות
רוב הצעות המחיר של הספקים מציגות מחיר יחידה ופריט של כלי עבודה. זה כמו לראות קרחון מעל קו המים. הכלכלה האמיתית של הטבעות פרוגרסיביות בנפח סיטונאי נמצאת בשכבות שמתחת: עקומות הפחתות, מחזורי חיים של שבץ-, נקודות שבירה של נפח, ועלויות חוזרות שלעולם לא מופיעות כשורה אחת בהזמנת רכש. מפעלים מבינים את הדינמיקה הזו באופן אינטואיטיבי. קונים שלא עושים משא ומתן עיוורים.
כלי השקעה והפחתות על פני ריצות ייצור
קובייה פרוגרסיבית היא נכס הוני, לא רק הוצאה. העלות שלו, בין $30,000 ליותר מ-$250,000 בהתאם לספירת התחנות, סוג החומר ודרישות הסובלנות, מתפזרת על פני כל חלק שהוא מייצר במהלך חיי העבודה שלו. המתמטיקה הזו משנה הכל לגבי האופן שבו אתה מעריך-תמחור לפי חלק.
שקול דוגמה פשוטה. קובייה פרוגרסיבית של 12 תחנות עבור תושבת רכב עולה 80,000 דולר. אם נפח התוכנית הכולל שלך הוא 200,000 חלקים, כלי עבודה תורם $0.40 לכל חלק. ב-2,000,000 חתיכות, הוא יורד ל-0.04 דולר. הקוביה עצמה לא השתנתה, אבל הכלכלה זזה בפקטור של עשרה.
תוחלת החיים היא המשתנה הקריטי כאן. מתכות הטבעה מפלדה הבנויות מפלדות כלים קונבנציונליות כמו D2 או A2 מספקות בדרך כלל 500,000 עד 1,000,000 פעימות לפני שדורשים השחזה או החלפת רכיבים. מתכות הטבעה מקרביד פרוגרסיביות, המשתמשות בתוספות טונגסטן קרביד בתחנות בלאי- גבוהות, דוחפות את הנתון הזה ל-2,000,000 פעימות או מעבר. העלות המקדימה של כלי קרביד עולה ב-30 עד 50 אחוזים יותר, אך לאורך תוכנית ייצור רב-שנתית, פחות השבתות תחזוקה ומרווחים ארוכים יותר בין שיפוץ הופכים אותו לרוב לאופציה הזולה יותר לכל חלק שיוצר.
מפעלים הפועלים ארוכות-תכניות חותמות פרוגרסיביות מתכננות את מחזורי התחזוקה האלה לתוך לוחות הזמנים של הייצור שלהם. כל אירוע השחזה עולה כסף (בדרך כלל 2,000 עד 8,000 דולר תלוי במורכבות התבנית) ומסיר כמות קטנה של חומר ממשטחי החיתוך, מה שאומר שלכל קובייה יש מספר סופי של שיפוצים סה"כ לפני שיהיה צורך בהחלפה. קונים שמשווים רק הצעות מחיר של כלי עבודה מראש מבלי לשאול לגבי אורך החיים הצפוי וקצב התחזוקה, חסרים מניע עלות עיקרי.
שכבות נפח ודינמיקה של-עלות חלקית
מפעלים סיטונאיים בונים תמחור סביב שכבות נפח מכיוון שמבנה העלויות הפנימי שלהם אינו ליניארי. זמן הגדרה, בדיקת-מאמר ראשון ותזמון ייצור יוצרים תקורה קבועה שמתחלקת לכמות הכוללת. זו הסיבה שהעלות לכל-חלק יורדת בחדות בנקודות שבירה מסוימות, לעתים קרובות ב-50,000, 100,000 ו-500,000 יחידות בשנה.
כמויות הזמנה מינימליות קיימות מאותה סיבה. הפעלת קוביות פרוגרסיביות עבור 500 חלקים אינה הגיונית כלכלית כאשר התקנה, השחלת סליל, אימות-חתיכה ראשונה ופירוק גוזלים יותר זמן ועלות מאשר הפעלת הייצור עצמה. MOQs במפעלים סיטונאיים מתחילים בדרך כלל מ-10,000 עד 50,000 חתיכות, מה שמשקף את הנקודה שבה זמן ריצת העיתונות שולט על עלויות ההכנה הקבועות.
אבל המחיר לכל-חלק בהצעת המחיר שלך עדיין אינו תופס את עלות הבעלות הכוללת. הנה מה שרוב צוותי הרכש מתעלמים כאשר משווים בין ספקים:
- תחזוקת כלי עבודה והשחזה מחדש- עלויות חוזרות שגדלות ככל שהמוות מתבגר, בדרך כלל $2,000 עד $8,000 למחזור
- קצב גרוטאות בנפח- אפילו שיעור גרוטאות של 2% על 1,000,000 חלקים פירושו 20,000 יחידות מבוזבזות של חומר וזמן לחיצה
- פסולת חומר מעבר לחלק- רצועת הספק, חומר הקלעים וקיצוני הקצוות ששיעור ניצול החומרים שלך לא תפס
- הובלה נכנסת על מלאי סלילים גולמיים- סלילי פלדה ונחושת כבדים, ועלות המשלוח שלהם מופיעה רק לעתים רחוקות בהצעות מחיר לכל-חתיכה
- משלוח ואריזה יוצאת- חלקים בתפזורת זקוקים לאריזה מותאמת אישית, מחיצות או אריזות נגד-קורוזיה שמוסיפות $0.02 עד $0.15 לכל חתיכה
- עלויות פסילה ומיון איכותיות- כאשר פגמים חומקים, עבודת הבלימה והעבודה מחדש עולים לרוב על העלות של החלקים עצמם
- אחסון למות בין ריצות ייצור- קוביות פרוגרסיביות גדולות דורשות אחסון-מבוקר באקלים, וכמה מפעלים גובים על כך בין מסעות פרסום
- עלויות שינוי הנדסי- שינוי תוכנית קיימת באמצע-יכול לעלות 20 עד 50 אחוזים ממחיר הכלים המקורי
A נוסחת עלות מציאותית-מתחשב במחיר יחידת הבסיס בתוספת דמי התקנה חלקי כמות, בתוספת משלוח ליחידה, חשיפת תעריפים ותוספות שלאחר-ייצור-כמו ציפוי או אריזה. כאשר אתה משווה שני מפעלים המציינים קוביות פרוגרסיביות במחירי יחידה שונים, המספר הנמוך הוא לא תמיד העלות הכוללת הנמוכה יותר. ספק המציע $0.12 לחלק עם תחזוקה שנתית של קוביות מובנה בהסכם עשוי לספק כלכלה טובה יותר מאשר ספק שמציע $0.08 עם תחזוקה, החלפת גרוטאות ומשלוח מזורז בחיוב בנפרד.
עבור אנשי מקצוע בתחום הרכש, הצעד הניתן לביצוע הוא בקשת פירוט עלות כולל במקום קבלת מחיר יחידה בודד. שאל כיצד מחושבת הפחתת כלי עבודה, לאיזה אורך חיים מבטיח המפעל לפני השיפוץ, ואילו עלויות חוזרות נמצאות בפנים לעומת מחוץ למספר המצוין. השקיפות הזו היא מה שמפריד בין שותפות סיטונאית מושכלת ממערכת יחסים עסקה שבה הפתעות מגיעות עם כל חשבונית.
המחיר, כמובן, לא אומר כלום אם החלקים נכשלים בשטח. המפעל שמאחורי המספרים הללו חשוב לא פחות מהמספרים עצמם, מה שמעלה שאלה קשה יותר: איך בעצם מעריכים אם ספק יכול לספק את הצעת המחיר שלו באופן עקבי, הזמנה אחרי הזמנה?
כיצד להעריך מפעל סיטונאי להטבעה מתקדמת
אתר אינטרנט מלוטש וציטוט תחרותי לא אומרים לך כמעט שום דבר על האם מפעל לבולים באמת יכול להחזיק סובלנות של מיליון-חלקים. האות האמיתי מגיע מאילו מערכות הספק מפעיל מאחורי הקלעים, איזה ציוד ממלא את הרצפה ואיך הם מגיבים כשאתה שואל שאלות ספציפיות ולא נוחות. רוב צוותי הרכש מעריכים יצרני מתנות פרוגרסיביים על פי מחיר וזמן אספקה בלבד. הגישה הזו עובדת עד שהמשלוח השלישי שלכם מגיע עם סחיפה ממדי שאף אחד לא תפס כי אף אחד לא מדד.
להלן מסגרת להפרדה בין שותפים סיטונאיים מסוגלים ממפעלים שנראים טוב על הנייר אך חסרים תשתית לספק באופן עקבי בקנה מידה.
אישורים המאותתים על מערכות איכות אמיתיות
כל ספק חותלות מפרט אישורים בדף הבית שלו. מעטים הקונים מבינים מה בעצם האישורים הללו אוכפים מדי יום. הנה המשמעות של הסטנדרטים העיקריים בפועל, לא רק עקרונית.
ISO 9001:2015הוא קו הבסיס. היא מאשרת כי לחברת הטבעה פרוגרסיבית יש תהליכים מתועדים, נהלי ביקורת פנימית, ציוד מכויל, כוח אדם מיומן ומערכת פעולות מתקנות. מה שהוא לא דורש הוא בקרת תהליכים סטטיסטית, אישור רשמי של חלקי ייצור או כל מתודולוגיה מובנית למניעת פגמים. תחשוב על זה כהוכחה שלמפעל יש מערכת ניהול איכות. זה לא אומר לך עד כמה המערכת הזו קפדנית עבור הטבעה-בנפח גבוה במיוחד.
IATF 16949:2016הוא המקום שבו חיה משמעת תהליכית אמיתית. נבנה על גבי ISO 9001, התקן הספציפי הזה לרכב-מחייב את APQP, PPAP, FMEA, SPC ו-MSA ככלי איכות ליבה. יצרן תבנית הטבעה ממתכת המחזיק ב-IATF 16949 חייב לשמור על תוכניות בקרה לכל מספר חלק, להפעיל בקרת תהליכים סטטיסטית בממדים קריטיים, לבצע ניתוח מצבי כשל לפני תחילת הייצור, ולהגיש חבילות אישור חלקי ייצור פורמליות לפני המשלוח. ביקורות מעקב מתרחשות כל 6 עד 12 חודשים, וביקורות בלתי מוקדמות אפשריות. תקן זה אינו אופציונלי עבור שרשראות אספקה לרכב, אך הקפדנות שלו מיטיבה עם קונים בכל תעשייה הדורשת דיוק חוזר בנפח.
ISO 14001מתייחס לניהול סביבתי. למרות שהוא פחות קשור לאיכות החלק, הוא מעיד על בגרות תפעולית. מפעל המנהל זרמי פסולת, צריכת אנרגיה וטיפול בכימיקלים תחת מערכת מוסמכת נוטה לפעול באופן כללי יותר. זה חשוב גם לקונים שהארגונים שלהם עוקבים אחר מדדי קיימות של שרשרת האספקה.
שלב האימות הקריטי שרוב הצוותים מדלגים עליו: אשר את היקף האישור מכסה במפורש הטבעה וכלי עבודה באתר הייצור שבו ייוצרו החלקים שלך. חברה יכולה להחזיק ב-IATF 16949 לפעולות הרכבה במקום אחד תוך הפעלת מכונות הטבעה לא מאושרות במקום אחר. בקש את האישור בפועל, בדוק את כתובת האתר וכןאמת את רישומי IATF 16949דרך מסד הנתונים של הפיקוח של ה-IATF.
שאלות ביקורת מפעל ודגלים אדומים
הסמכות מביאות אותך לרשימה הקצרה. שאלות ביקורת קובעות מי נשאר בו. כאשר אתה מבקר או מעריך מרחוק יצרני מתנות פרוגרסיביים, אלו הן השאלות הספציפיות שחושפות יכולת תפעולית:
- יישום SPC:אילו ממדים קריטיים אתה עוקב באמצעות תרשימי בקרה, ומהי תוכנית התגובה שלך כאשר מדידה נופלת מחוץ לגבולות הבקרה?
- יכולת PPAP:האם אתה יכול לספק חבילת PPAP לדוגמה מתוכנית קודמת, כולל שרטוטים בבלונים, דוחות ממדים, דיאגרמות זרימת תהליך ומחקרי Cpk?
- בדיקת-מאמר ראשון:באיזה ציוד אתה משתמש עבור FAI, והאם אתה שומר דוגמיות-ראשון ואחרון- מכל הפעלת ייצור?
- צי העיתונות וטווח הטונה:מה הטונאז' הקטן והגדול ביותר של הלחיצות הזמין שלך, וכמה מכבשים יכולים להפעיל קוביות פרוגרסיביות בו זמנית?
- כושר ייצור ותזמון:מהי ניצול הקיבולת הנוכחית שלך, וכיצד אתה מטפל בעליות ביקוש או הזמנות דחיפות מבלי לעקור תוכניות קיימות?
- בעלות על כלי עבודה ותחזוקה:האם אתם מתכננים, בונים ומתחזקים קוביות- בבית? מהו לוח הזמנים של תחזוקה מונעת שלך, והאם אתה יכול לשתף ביומני תחזוקה אחרונים?
- עקיבות חומר:האם אתה יכול לאתר חלק מוגמר בחזרה למגרש הסליל הספציפי, ללחוץ ולמות ממנו הוא הגיע?
- תהליך שינוי הנדסי:כמה זמן נמשך שינוי תבנית טיפוסי, ומי נושא בעלות עבור שינויים-היזמו מול תהליכים-שיפורים?
מדדי מתקן מוסיפים הקשר לתשובות אלו. אביקורת אתר מובניתצריך להעריך את ספירת העיתונות ביחס לבסיס הלקוחות, רמות כוח האדם בחדר הכלים, יומני תחזוקה פעילים של קוביות, והאם תרשימי SPC ברצפה מציגים נתונים בזמן אמת-או תדפיסים מאובקים מהרבעון האחרון. מדה מרובעת לבדה אומר מעט, אבל מדה מרובעת יחד עם צפיפות ציוד, זרימת חומרים מאורגנת ומשמעת 5S גלויה אומר לך באיזו יעילות החלל מייצר חלקים.
שנות פעילות מצביעות על שרידות וידע תהליכי מצטבר, אך רק בשילוב עם עדויות להשקעה מחדש. מפעל בן 30-- שנה שמפעיל מכונות בנות 30 שנה ללא חוטי CNC EDM בחדר הכלים אינו זהה למפעל שעבר מודרניזציה ללא הרף.
לא פחות חשוב לדעת מה צריך לגרום לך להתרחק. אלו הם הדגלים האדומים המצביעים על כך שספק מטלות הטבעה אינו יכול לתמוך באופן אמין בייצור סיטונאי:
- ההסמכה טוענת שמתייחסת לתקן ISO/TS 16949 המיושן, שהוחלף ב-2016 ואינו תקף עוד
- חוסר יכולת או חוסר רצון לספק תיעוד PPAP לדוגמה מתוכניות קודמות
- אין מהנדס איכות מסור, עם אחריות בדיקה המוטלת על מפעילי הייצור
- תכנון כלי עבודה ותחזוקה במיקור חוץ, מה שמוסיף סיכון זמן אספקה ומפחית אחריות על ביצועי הכלים
- תשובות מעורפלות לגבי תוחלת החיים, מרווחי תחזוקה או ספירת שבץ בין חידוד
- אין CMM או ציוד מדידה אופטי-באתר לאימות ממדי
- היקף תעודה שאינו מזכיר במפורש הטבעת מתכת או מראה כתובת פיזית שונה מזו של מתקן הייצור
- התנגדות לביקורות של לקוחות או התעקשות שהסמכה לבדה מבטלת את הצורך בביקורים באתר
- אין תהליך מתועד לאימות חומר נכנס, מסתמך לחלוטין על אישורי טחנה ללא בדיקות עצמאיות
שותף סיטונאי מוכשר מקבל בברכה את השאלות הללו מכיוון שהמערכות שלהם כבר מייצרות את התשובות. התנגדות או תגובות מעורפלות הן בעצמן אבחנתיות. המפעל שלא יכול לבטא בבירור את מתודולוגיית ה-SPC שלו או לייצר יומן תחזוקה לפי בקשה, אומר לך משהו חשוב לגבי אופן הפעולה שלו כשאתה לא צופה.
קריטריוני הערכה, לעומת זאת, משתנים בהתאם לתעשייה שהחלקים שלך משרתים. סוגר המיועד ליחידת HVAC עומד בפני דרישות תיעוד, סובלנות ועקיבות שונות מאשר מחבר הנכנס למכשיר רפואי שניתן להשתלה, ותהליך בדיקת הספק שלך צריך לשקף את ההבדלים הללו.
יישומי תעשייה והבדלים במפרט
סובלנות שמספקת ענף אחד יכולה לפסול חלק בענף אחר. אותו מפעל טבעות מתקדם עשוי לייצר סוגריים ליחידות טיפול באוויר וקפיצי מגע למכשירים כירורגיים, אבל חבילת התיעוד, תדירות הבדיקה ודרישות עקיבות החומר מאחורי שתי ההזמנות הללו אינן דומות. קונים שמחילים תבנית מפרט יחידה על כל הרכיבים המוטבעים שלהם או -מפרטים (תשלום עבור דיוק שהם לא צריכים) או פחות-בפרט (יוצר סיכון תאימות במורד הזרם).
הידיעה לאן מגיעים החלקים שלך קובעת מה עליך לדרוש מהספק שלך. הנה כיצד הדרישות מתפצלות בין המגזרים שצורכים את רכיבי הטבעת המתקדמת ביותר.
יישומי רכב ו-HVAC
הטבעה פרוגרסיבית של רכיבי רכב מייצגת את השוק הבודד הגדול ביותר עבור פעולות סיטונאיות של מתנות פרוגרסיביות. חשבו על סוגריים מבניים, רכיבי מסגרת מושב, מחברים חשמליים, בתי חיישן, פסים ותפסי גוף. חלקים אלה חולקים מאפיינים משותפים: מורכבות מתונה, סובלנות הדוקה אך ניתנת להשגה, ונפחים שנתיים עצומים המצדיקים מותני רכב ייעודיים לאורך תוכניות רב-שנתיות.
ציפיות הסובלנות להטבעות רכב נופלות בדרך כלל בטווח של +/-0.05 עד +/-0.10 מ"מ בממדים קריטיים, כאשר Cpk של 1.67 ומעלה נדרש עבור כל מאפיין המסווג כמשמעותי לבטיחות. דרישת ה-CPK אינה אופציונלית. המשמעות היא שהתהליך חייב להיות מרוכז ומסוגל מספיק כדי שפחות מ-3.4 פגמים למיליון הזדמנויות יפלו מחוץ למפרט. מפעלים המשרתים יצרני OEM לרכב וספקים ברמה 1 חייבים להפגין יכולת זו באמצעות מחקרי תהליכים ראשוניים שהוגשו כחלק מחבילת PPAP.
אישור IATF 16949 הוא למעשה חובה עבור מגזר זה. הוא אוכף תכנון APQP לפני בניית הכלים, PFMEA לכל תהליך ייצור, ניטור SPC על ממדים קריטיים במהלך ריצות, והגשת PPAP רשמית לפני המשלוח הראשון. PPAP טיפוסי להחתמת קוביות מתקדמת לוקח 8 עד 12 שבועות מרגע הפעלת הכלי- ועד לאישור הגשת חלקים המאושר. אם הספק שלך לא יכול להדריך אותך דרך כלי הליבה האלה בצורה שוטפת, הם לא מוכנים לעבודה ברכב ללא קשר למה שאומרת הצעת המחיר שלו.
הטבעת מתכת פרוגרסיבית של HVAC חופפת באופן משמעותי לרכב מבחינת יכולת התהליך אך שונה בעוצמת התיעוד. סוגריים, לוחות הרכבה, בתי מנוע מאווררים, סנפירים של מחליפי חום ומחברי תעלות הם יישומי הטבעה פרוגרסיביים של HVAC. נפחים גבוהים, חומרים נוטים לפלדת פחמן ואלומיניום, והסובלנות בדרך כלל רגועה יותר, לרוב +/-0.10 עד +/-0.25 מ"מ עבור תכונות לא-קריטיות. הסמכת ISO 9001 היא בדרך כלל מספיקה כאן ולא IATF 16949, אם כי כמה יצרני OEM גדולים של HVAC מאמצים דרישות איכות בסגנון רכב לרכיבים הקשורים לבטיחות כמו בתי שסתומי גז.
ההבדל המעשי עבור קונים המגיעים למקור בשני המגזרים: תוכניות רכב דורשות תיעוד כבד יותר מראש ודיווח SPC מתמשך עם כל משלוח. תוכניות HVAC בדרך כלל מקבלים דוחות בדיקה ואישורי חומר מבלי לדרוש הקפדה מלאה על PPAP. ציון תיעוד ברמת הרכב- עבור חלקי HVAC מוסיף עלות מבלי להוסיף ערך. ציון תיעוד ברמת HVAC- עבור חלקי רכב יוצרת כשלי ביקורת והשבתות פוטנציאליות של קווים.
דרישות אלקטרוניקה ומכשור רפואי
הטבעה אלקטרונית מעבירה את השיחה מחוזק מבני לדיוק ממדי ומוליכות חומר. מסופים, פחיות מיגון, בתי מחברים, מסגרות עופרת ואטמי EMI דורשים סובלנות בטווח +/-0.025 עד +/-0.05 מ"מ. חלקים קטנים יותר, דקים יותר (לעיתים קרובות 0.1 עד 0.5 מ"מ עובי חומר), ולעתים קרובות עשויים מסגסוגות נחושת שנבחרו במיוחד בשל תכונותיהם החשמליות. ברונזה זרחנית מספקת מאפייני קפיצים לאלמנטי מגע. נחושת בריליום מספקת עמידות בפני עייפות ביישומי מחזור גבוה. עבודות פליז עבור טרמינלים לשימוש כללי.
תיעוד איכות עבור הטבעות אלקטרוניקה משתנה בהתאם ללקוח. רוכשי מוצרי אלקטרוניקה עשויים לקבל את ISO 9001 עם דוחות ממדי סטנדרטיים. טלקומוניקציה ואלקטרוניקה ביטחונית מתקרבים לרוב לקפדנות הרכב, ומצריכים תוכניות בקרה ונתוני SPC על מאפיינים קריטיים כמו מרווח מגעים ומאפייני כוח קפיצים.
הטבעה מתקדמת רפואית מציגה את עומס התיעוד הגבוה ביותר בכל מגזר.ISO 13485שולט במערכות ניהול איכות עבור רכיבי מכשור רפואי ומחייב את היצרנים לשמור על עקיבות מלאה מחלקת חומרי הגלם דרך כל שלב ייצור ועד להפצה סופית. המשמעות היא שספק ההחתמה שלך חייב לעקוב אחרי איזה סליל ספציפי ייצר איזה אצווה של חלקים, על איזה מכבש, באיזה תבנית, נבדק על ידי מי, ועם אילו תוצאות מדידה.
אילוצי החומר מתהדקים במידה ניכרת. מכשירים כירורגיים ורכיבי התקן מושתלים דורשים סגסוגות תואמות ביולוגיות, בדרך כלל פלדת אל חלד 316L או 17-4 PH, עם אישורי חומר מלאים שניתן לעקוב אחר הטחנה. מערכת זיהוי ההתקנים הייחודית של ה-FDA ורגולציית המכשור הרפואי של האיחוד האירופי מוסיפות מנדטים נוספים לעקיבות המוזרמים אל ספקי הרכיבים. מפעל מתקדם המשרת לקוחות רפואי חייב לשמור על קבצי היסטוריית עיצוב, תהליכים מאומתים ומערכות CAPA העומדות בביקורת רגולטורית.
סובלנות להטבעות רפואיות משתנות מאוד לפי יישום. רכיבי מכשיר כירורגי עשויים לדרוש +/-0.01 עד +/-0.025 מ"מ בממשקים קריטיים, המתקרבים לטריטוריה עדינה. בתי ציוד אבחון עשויים לסבול +/-0.05 מ"מ. ההבדל העיקרי ממגזרים אחרים הוא לא רק רצועת הסובלנות עצמה אלא התיעוד המוכיח את יכולת התהליך: מערכות מדידה מאומתות, מחקרי יכולת מתועדים ורשומות בדיקה ברמת המגרש שנשמרו במשך כל חיי השוק של המכשיר.
| מגזר התעשייה | טווח סובלנות טיפוסי | אישורים נדרשים | חומרים נפוצים | מאפייני נפח |
|---|---|---|---|---|
| רכב | +/-0.05 to +/-0.10 mm (Cpk >= 1.67) | IATF 16949 (חובה) | פלדת פחמן, פלדה חוזק- גבוה, סגסוגות נחושת למחברים | 100K עד-מיליון רב בשנה; תוכניות רב-שנתיות |
| HVAC | +/-0.10 עד +/-0.25 מ"מ | ISO 9001 (תקן); IATF 16949 (מתפתח עבור חלקי בטיחות) | פלדת פחמן, אלומיניום, פלדה מגולוונת | 50K עד 500K+ בשנה; מחזורי ביקוש עונתיים |
| אֶלֶקטרוֹנִיקָה | +/-0.025 עד +/-0.05 מ"מ | ISO 9001; הדרישות הספציפיות ללקוח- משתנות | נחושת, פליז, ברונזה זרחנית, נחושת בריליום | 100K עד מיליונים; מחזורי חיים קצרים יותר של המוצר |
| מכשירים רפואיים | +/-0.01 עד +/-0.05 מ"מ | ISO 13485 (חובה); תאימות ל-FDA/EU MDR | 316L נירוסטה, 17-4 PH, טיטניום, סגסוגות תואמות ביולוגיות | 10K עד 500K; מחזורי הסמכה ארוכים |
הטבלה שלמעלה מדגישה דפוס שחשוב להחלטות המקור: ככל שעוברים מ-HVAC לכיוון רפואי, רצועות הסובלנות מתהדקות, עומס התיעוד גדל ולוחות הזמנים של ההסמכה מתארכים. מפעל שמצטיין בסוגריים גבוהים של- HVAC אינו מצויד אוטומטית להטבעה מתקדמת רפואית. ההיפך הוא גם נכון: תשלום תעריפי תיעוד- רפואיים עבור חלקי HVAC סחורות מבזבז תקציב מבלי לשפר את התוצאות.
עבור קונים המנהלים פורטפוליו מעורב של רכיבים מוטבעים על פני מגזרים, הגישה היעילה ביותר היא התאמת כל חלק לספק שהיקף ההסמכה שלו, יכולת המדידה ומערכות התיעוד שלו מתאימים לדרישת השימוש הקצה הספציפית הזו. שאילת השאלות הנכונות במהלך ההערכה, ולאחר מכן שילוב התשובות הללו מול הדרישות הספציפיות של הסקטור המפורטות כאן, מונעת פערי הנדסה ועמידה בהתאמה.
יישור המפרט, לעומת זאת, מכסה רק את מה שהחלק צריך להיות. מה שקורה אחרי שהוא עוזב את התבנית, מהסרת כתמים דרך ציפוי ועד להרכבה סופית, קובע אם החלק הזה אכן מגיע מוכן לפס הייצור שלך ללא טיפול נוסף מצדך.
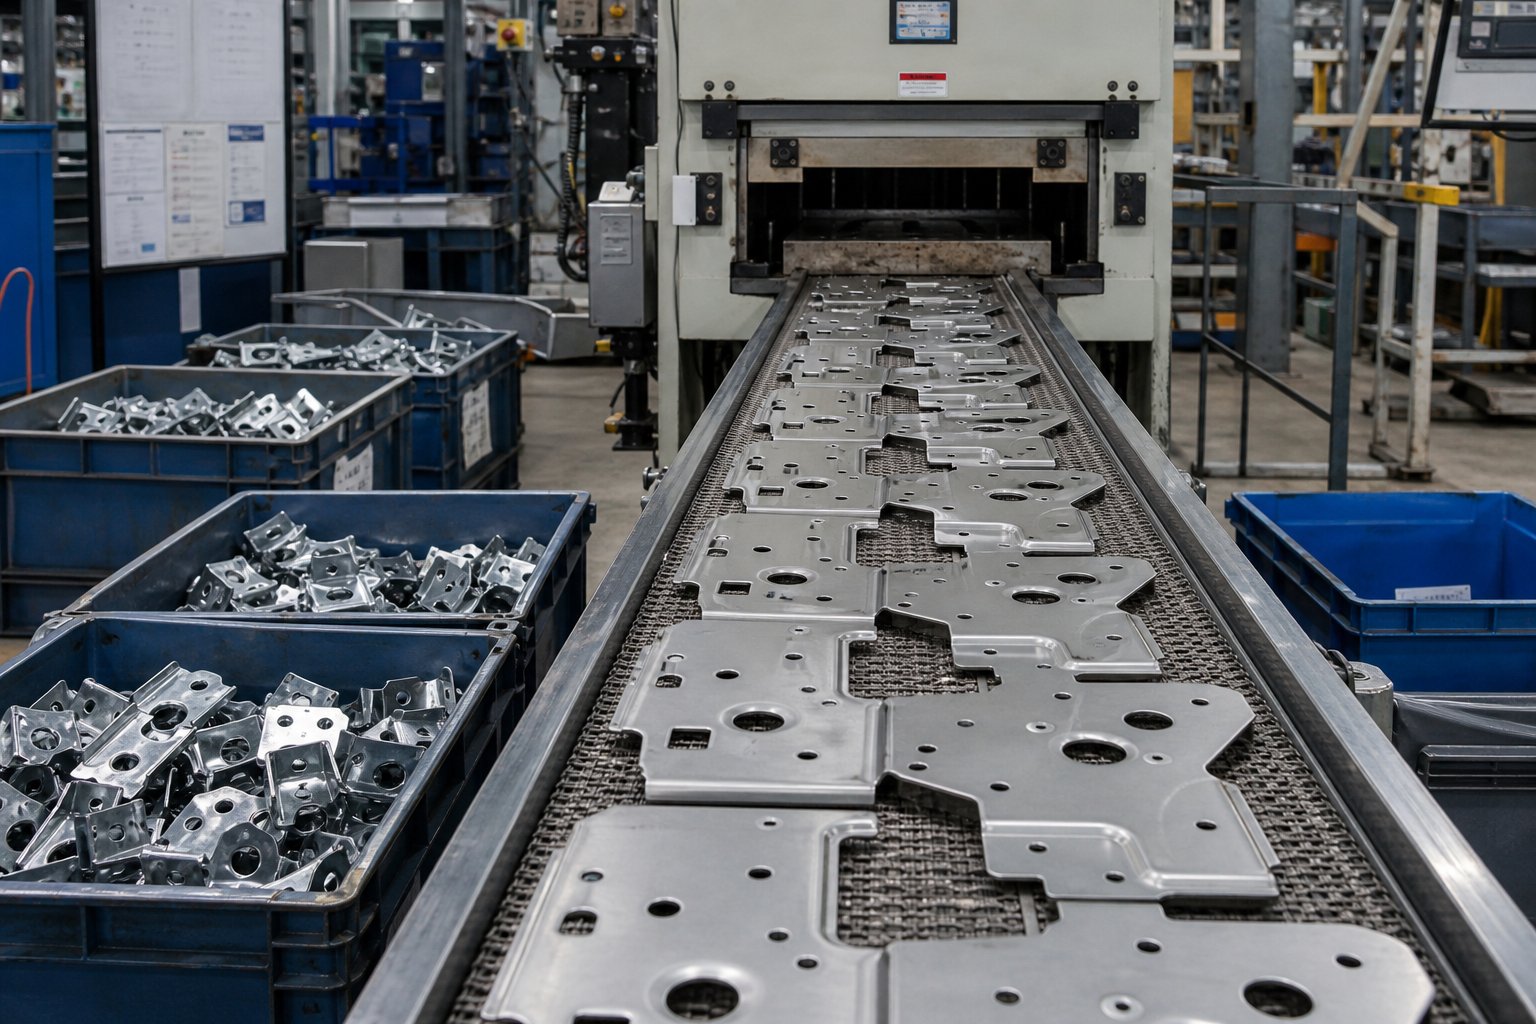
בקרת איכות ופעולות משניות בייצור סיטונאי
חלק מוטבע שמודד נכון על החלק הראשון אינו מבטיח שהחתיכה המיליון תהיה זהה. מסעות פרסום ארוכים של ייצור מציגים משתנים שהריצות קצרות לעולם לא נתקלות בהם: בלאי אגרוף הדרגתי שמשנה את קוטרי החורים במיקרון לאלף פעימות, התמוטטות חומר סיכה שגורם להתפרקות בתחנות היווצרות, וריאציה של סליל-ל-חומר סליל שמשנה בעדינות את התנהגות הקפיצה. הטבעות מתכת מדויקות מתקדמות דורשות מערכות ניטור שתופסות את הסחפים האלה לפני שהם מייצרים גרוטאות, לא אחרי.
באותה מידה מתעלמים צוותי רכש רבים מה קורה לאחר שהחלק עוזב את הקוביה. שלבי ציפוי, טיפול בחום, פירוק ותת--הרכבה יכולים להוסיף ימים או שבועות לזמן ההובלה כשהם מועברים לצדדים שלישיים. מפעל סיטונאי שמטפל בפעולות אלו תחת קורת גג אחת, דוחס קווי זמן ומבטל הצבעה-של אצבע בין ספקים כאשר משהו משתבש.
ניטור איכות מהמאמר הראשון ועד לייצור המוני
איכות בקנה מידה סיטונאי אינה שער בדיקה סופית. זוהי לולאת משוב רציפה שמתחילה במאמר הראשון ופועלת ללא הפרעה דרך היצירה האחרונה שנשלחה. הנה איך פעולות הטבעה וייצור מתקדמת יכולות לבנות את הלולאה הזו.
בדיקת-מאמר ראשון (FAI)קובע את קו הבסיס. לפני תחילת הפעלת ייצור מלאה, המפעל מייצר אצווה קטנה, בדרך כלל 30 עד 50 חתיכות, מודד כל מימד קריטי מול תוכנית הבקרה ומתעד את התוצאות. ערכת נתונים זו מאשרת שהפרמטרים של התבנית, העיתונות, החומר וההגדרה יחד מייצרים חלקים במסגרת המפרט. כל בעיה במימד מתוקנת בשלב זה, שבו עלות ההתאמה היא מינימלית.
בקרת תהליכים סטטיסטיים (SPC)ואז משתלט במהלך ייצור המוני. במקום לבדוק כל חלק, דבר בלתי אפשרי ב-400 פעימות לדקה, מפעילים דוגמים במרווחי זמן מוגדרים ומדיטים עלילה בתרשימים בקרה. תרשימים אלה עוקבים גם אחר הערך הממוצע וגם את התפשטות הממדים הקריטיים לאורך זמן. הכוח של SPC הוא בזיהוי דפוסים: מגמת עלייה הדרגתית בקוטר החור מאותתת על שחיקה של אגרוף לפני שחלקים ממש יוצאים מהסבילות. שינוי פתאומי בזווית הכיפוף לאחר החלפת סליל מסמן וריאציה של חומר הזקוק לפיצוי.מחקר על ניטור מתקדם של כוח הטבעהמאשרת שהקשר בין כוח הטבעה לגיאומטריית החלק הוא ישיר וניתן למדידה, מה שהופך את נתוני הכוח בזמן אמת לפרוקסי אמין עבור התאמה ממדי.
ניטור תהליך-בזמן אמתמוסיף שכבה נוספת מעבר לדגימה ידנית. שירותי הטבעה מתכת פרוגרסיביים מודרניים משלבים חיישני עומס בעמודות העיתונות המודדות את כוח ההטבעה בכל מהלך בודד. כאשר חתימות כוח חורגות מקווי הבסיס שנקבעו, המערכת מסמנת את האנומליה. עלייה בטונאז' עשויה להעיד על הזנה לא נכונה, כאשר הרצועה לא התקדמה בגובה הנכון והקוביה מנסה לנקב בעובי כפול. עלייה הדרגתית בכוח על פני אלפי מחזורים מאותתת על שחיקה שמשנה את דינמיקת החיתוך. המערכות המונעות באמצעות חיישנים-מאפשרות את מה שהתעשייה מכנה ניטור איכות אוטונומי: העיתונות עצמה מתריעה למפעילים על בעיות לפני שחלקים פגומים מצטברים.
מעקב אחר שחיקה של מתות ראוי לתשומת לב ספציפית מכיוון שהוא המקור היחיד הגדול ביותר לסחיפה ממדית בייצור-לטווח ארוך. קצוות החיתוך מתעממים בהדרגה, וככל שהם עושים זאת, גובה הקוצים גדל, קוטרי החורים נפתחים מעט, ומשטחי הגזירה הופכים מחוספסים יותר. מפעלים סיטונאיים מנהלים זאת באמצעות מרווחי תחזוקה מתוזמנים המבוססים על ספירת שבץ ולא על זמן קלנדרי. טריגר תחזוקה טיפוסי עשוי להיות כל 200,000 עד 500,000 פעימות, בהתאם לקשיות החומר ומבנה התבנית. בין אירועי תחזוקה, נתוני SPC מאשרים אם התבנית נשארת בגבולות הבלאי המקובלים.
Burring מבטיח באופן ספציפי פרוטוקול שליטה משלו. ייצור-בנפח גבוה מגביר בעיות קטנות: קוצים שמודדים 0.05 מ"מ בהילוך הראשון עשוי לגדול ל-0.15 מ"מ בהילוך שלישי ככל שקצוות האגרוף מתפוררים. תכניות בקרה מגדירות את גובה הקוצים המרבי המותר עבור כל תכונה, ותדירות הבדיקה עולה ככל שהתבנית מתקרבת למרווח התחזוקה שלה. עבור הטבעות מתכת דיוק פרוגרסיביות המיועדות ליישומים חשמליים או רפואיים, מגבלות גובה הקוצים יכולות להיות הדוקות עד 0.05 מ"מ, מה שמצריך ניטור אגרסיבי יותר ומחזורי השחזה קצרים יותר.
זיהוי שגיאות הזנה מרחיב את תמונת הניטור. כאשר הרצועה לא מצליחה להתקדם כראוי, התבנית מחוררת תכונות במיקום הלא נכון, מייצרת גרוטאות וכלים שעלולים להזיק. מערכות חיישנים מזהות הזנה שגויה במכה אחת על ידי השוואת כוח החיבור של סיכת הטייס או מיקום הרצועה מול הערכים הצפויים, עצירת המכבש לפני המחזור הבא מחמיר את הבעיה. ב-600 פעימות לדקה, עיכוב זיהוי של-שנייה אחת עשויה להיות 10 חלקים פגומים במקום אחד.
פעולות משניות ושילוב-בית
חלק מוטבע הוא רק לעתים רחוקות חלק מוגמר. רוב הרכיבים צריכים לפחות פעולת החתמה אחת- לפני שהם מוכנים להרכבה. כאשר פעולות אלו מתרחשות תחת קורת גג כמו העיתונות, אתה זוכה בזמני אספקה קצרים יותר, לוגיסטיקה פשוטה יותר ואחריות ברורה יותר. כאשר הם מועברים למיקור חוץ, אתה מרוויח חוסר ודאות בתזמון ומחזורי משלוח נוספים.
להלן הפעולות המשניות הנפוצות ביותר ומדוע האינטגרציה חשובה:
פירוק וגימור פני השטח- כמעט כל החלקים המוטבעים נושאים מעט כתמים כתוצאה מפעולות חיתוך. פירוק מפולות, גימור רטט או שיוף רצועות מסירים קצוות חדים ומכינים משטחים לציפוי. כאשר הם מטופלים- בבית, חלקים עוברים מהדפוס לשחרור תוך שעות. מיקור חוץ מוסיף 3 עד 7 ימים של הובלה וזמן תור לכל הפחות.
ציפוי וציפוי- ציפוי אבץ, ציפוי ניקל, ציפוי פח, ציפוי אבקה וציפוי אלקטרוני- כולם מגנים על חלקים מוטבעים מפני קורוזיה או מספקים תכונות משטח ספציפיות. פעולת מפתח משולבת עם יכולת ציפוי-ביתית מבטלת את המקור הנפוץ ביותר לשונות זמן אספקה בתוכניות חלקים מוטבעות. ספקי ציפוי חיצוניים פועלים לפי לוחות הזמנים שלהם, מקבצים חלקים ממספר לקוחות יחד ומציגים טיפול שעלול לפגוע בתכונות עדינות. ציפוי ביתי- נותן למפעל ההטבעה שליטה ישירה על עיצוב מתלים, כימיה של אמבטיה ורצף התהליך.
טיפול בחום- חלקי פלדת פחמן הדורשים טווחי קשיות ספציפיים, רכיבי טמפרטורת קפיצים הזקוקים להורדת מתח, או חלקי נירוסטה הדורשים פסיביות, כולם נהנים מעיבוד תרמי- באתר. טיפול בחום לאחר יצירת נעילות ביציבות הממדית ומסיר מתחים שיוריים מפעולות כיפוף. במיקור חוץ, חלקים נוסעים לטיפול בחום, יושבים בתור, עוברים עיבוד בתנורי אצווה לצד עבודה לא קשורה וחוזרים ימים לאחר מכן. יש לחזור על בדיקות מידות לאחר טיפול בחום מכיוון שרכיבה תרמית עלולה לגרום לעיוות, כלומר מיקור חוץ של שלב זה מכפיל את מאמץ הבדיקה.
הרכבה ותת-הרכבה- חלק מפעולות התבנית המתקדמות משלבות החדרת מחברים, ריתוך, ריתוך או הרכבה של רכיבים ישירות ב-משטח או מיד במורד הזרם. ב-פעולות כמו החדרת אום או ריתוך מגע מתרחשות כשהחלק עדיין מקובע ברצועה, מה שמבטיח דיוק מיקום שהרכבה לאחר התהליך לא יכולה להתאים בקלות. תאי הרכבה במורד הזרם המוזנים ישירות מהעיתונות מונעים משלוח בין-מתקן ומצמצמים את מלאי העבודה-בביצוע-.
השפעת העלות של האינטגרציה היא פשוטה: כל פעולה במיקור חוץ מוסיפה עלות הובלה, זמן תור, טיפול בסיכון נזקים ושכבת תקשורת שבה פגמים עלולים לא להתגלות. מפעל המציע שירותי הטבעה מתכת פרוגרסיבית עם פעולות משניות משולבות מספק בדרך כלל זמני אספקה קצרים ב-15 עד 30 אחוז בהשוואה למפעל שמוציא גימור למיקור חוץ, פשוט על ידי הסרת ימי הובלה ותלות בתזמון הספק מציר הזמן.
עבור צוותי רכש, השאלה המעשית במהלך הערכת הספק היא לא רק אם המפעל חותם חלקים היטב, אלא האם הוא יכול לספק אותם גמורים. ספק המטפל בכל דבר, החל ממלאי סלילים דרך רכיבים מצופים, מפורקים ומורכבים תחת מערכת איכות אחת, נותן לך נקודת אחריות אחת וציר זמן אחד לניהול. האיחוד הזה חשוב הרבה יותר בהיקפים סיטונאיים, שבהם כל עיכוב מתרבה באלפי יחידות הממתינות בתור במעבד חיצוני.
מערכות איכות ויכולות משניות אומרות לך מה מפעל יכול לעשות. השאלה הנותרת היא האם המפעל הזה הוא השותף המתאים-לטווח ארוך לתוכנית הייצור הספציפית שלך, בהתחשב במסלול הנפח שלך, מורכבות החומר וציפיות ציר הזמן שלך.
בחירת שותף מפעל סיטונאי לצרכי הייצור שלך
יש לך את קריטריוני ההערכה. אתה מבין מבני עלויות, דינמיקה של חומרים, מערכות איכות ואיך נראות פעולות משניות תחת קורת גג אחת. האתגר שנותר הוא למשוך את כל הידע הזה להחלטה שתואמת את מציאות ההפקה הספציפית שלך. בחירה ביצרנית מתקדמת אינה עוסקת במציאת המפעל "הטוב ביותר" במונחים מופשטים. מדובר במציאת ההתאמה הנכונה למסלול הנפח, מורכבות החלקים ומגבלות שרשרת האספקה שלך.
מסגרת החלטה לבחירת השותף להפקה שלך
כל החלטת המקור יושבת בצומת של חמישה משתנים. שקלו אותם לפי סדרי העדיפויות של התוכנית שלכם, ותצמצמו תחום של ספקי הטבעה מתקדמת לשניים או שלושה שמתאימים באמת לצרכים שלכם.
דרישות נפח- הכמות השנתית שלך קובעת אם אתה זקוק למפעל מותאם להטבעה מתקדמת-לטווח ארוך או אחד נוח עם גמישות נפח בינונית-. תוכנית שצורכת 2,000,000 חלקים מדי שנה זקוקה לשותף עם מספר רב של מכונות-בטון גבוה, טיפול אוטומטי בסלילים ועומק תזמון כדי להבטיח אספקה ללא הפרעה. תוכנית שנתית של 50,000 חלקים זקוקה לספק שמוכן להפעיל קמפיינים קצרים יותר מבלי לקבור את ההזמנה שלך מאחורי לקוחות גדולים יותר. שאל ישירות: איפה הנפח שלי נמצא ביחס לגודל ההזמנה הטיפוסי שלך?
מורכבות החומר- אם החלקים שלך משתמשים בפלדת פחמן רגילה-נמוכה, כמעט כל מפעל בעל יכולת יכול לטפל בהם. אבל אם אתה מציין ברונזה זרחתית עם דרישות כוח קפיציות-, או 17-4 PH אל חלד עם עקיבות ביולוגית, התחום מצטמצם במהירות. התאם את החומר שלך לספק עם ניסיון מתועד בהפעלת המצע הזה בכלי פרוגרסיבי, לא כזה שאומר "אנחנו יכולים לנסות את זה".
צרכי סובלנות- ייתכן שלמפעל שמפעיל סוגריים של HVAC ב-+/-0.15 מ"מ במשך כל היום, אין את תשתית המדידה או את משמעת תחזוקת הקוביות כדי להחזיק +/-0.025 מ"מ על קפיץ מגע אלקטרוני. ודא שערכי ה-CPK המדגימים של הספק על תכונות דומות מתאימים למה שהציור שלך דורש.
פעולות משניות- אם החלקים שלך צריכים ציפוי, טיפול בחום או הרכבה לפני שהם ניתנים לשימוש, ספק עם עיבוד שלאחר-משולב מבטל סיכונים בתזמון ונזקי מעבר. אם החלקים שלך נשלחים כמו-חותמת, גורם זה נושא פחות משקל.
שיקולים גיאוגרפיים- הקרבה משפיעה על עלות ההובלה, גמישות זמן ההובלה והיכולת שלך לבצע ביקורים באתר או ביקורת. המקור המקומי מציע רשתות לוגיסטיות קצרות יותר והגנת IP פשוטה יותר. מיקור חוץ עשוי להציע תמחור-נמוך יותר לכל חלק, אך מציג חשיפת תעריפים, מעבר ימי ארוך יותר ומורכבות תקשורת בין אזורי זמן. אף אחד מהם לא טוב יותר באופן אוניברסלי. הבחירה הנכונה תלויה בסובלנות שלך לשונות בשרשרת האספקה ובחישוב העלות הכוללת שלך.
גישת הערכה מובנית מעניקה ציונים לספקים פוטנציאליים על פני מימדים אלה במקום לברירת מחדל למי שמחזיר את הצעת המחיר הנמוכה ביותר. מפעלים המפגינים יכולות חזקות של התאמה אישית ועיצוב,-מתקני ניסוי ואימות ביתיים ומערכות ייצור ניתנות להרחבה נוטים לבצע ביצועים מהימנים בתוכניות חותמת פרוגרסיביות של OEM רב- שנים שבהן העקביות חשובה יותר מהמחיר ההתחלתי.
התחלת שותפות סיטונאית בביטחון
תאר לעצמך שזיהית ספק שמסמן את התיבות הנכונות. איך בעצם נראה הדרך מהשיחה הראשונית לייצור-יציב? מחזור החיים של התקשרות מתקדמת בשירותי הטבעה עוקב אחר רצף צפוי, והבנתו מראש עוזרת לך לתכנן לוחות זמנים מציאותיים ולהימנע מהפתעות.
- בירור ראשוני ובדיקת היתכנות- אתה מספק שרטוטים דו-ממדיים או דגמי CAD תלת-ממדיים, מציין חומר, נפח שנתי ודרישות סובלנות. המפעל מעריך את יכולת הייצור, מזהה עיצוב פוטנציאלי-לשיפורי החתמה- וקובע אם הגיאומטריה של החלק שלך מתאימה לכלי עבודה מתקדמים לעומת שיטות חלופיות.
- הצעת מחיר והצעת כלי עבודה- הספק מחזיר הצעת מחיר מפורטת המכסה את עלות התבנית,-תמחור חלק בשכבות הנפח שצוינו, אורך החיים הצפוי וזמן ההובלה לבניית הכלי. זה המקום שבו אתה מיישם את מסגרת עלות הבעלות הכוללת מסעיפים קודמים: שאל על מרווחי תחזוקה, הנחות גרוטאות, ומה כלול לעומת לא נכלל.
- עיצוב עבור שיתוף פעולה ייצור (DFM).- מהנדסים משני הצדדים משכללים את הגיאומטריה של החלקים כדי לייעל את פריסת הרצועות, להפחית את ספירת התחנות במידת האפשר ולפתור כל תכונות שיוצרות סיכון כלי עבודה. שלב זה יכול לחסוך 10 עד 30 אחוז בעלויות כלי העבודה אם אתה פתוח להתאמות עיצוב קטנות שאינן משפיעות על תפקוד החלק.
- תכנון ובניית כלי עבודה- התבנית מתוכננת ב-CAD, נבדקת מול תוכנית הבקרה ומיוצרת. עבור קובייה פרוגרסיבית מרובת-תחנות מורכבות, שלב זה נמשך בדרך כלל 6 עד 12 שבועות, תלוי במספר התחנות והחומר. יצרני מתכת הטבעה עם חדרי כלים-בבית שולטים בציר הזמן הזה ישירות; אלה המוציאים בניית קוביות למיקור חוץ מוסיפים סיכון תיאום ספק.
- ניסיון של הכלי ואישור-מאמר ראשון- התבנית שהושלמה מריצה דוגמאות ניסיון במכבש הייצור. בדיקת-מאמר ראשונה מאמתת את כל הממדים הקריטיים מול השרטוט. מתבצעות התאמות, דגימות ניסוי חוזר מופקות במידת הצורך, וחבילת אישור רשמי (PPAP לרכב, או תיעוד שווה ערך למגזרים אחרים) מוגשת לסיומה-.
- ריצת ייצור פיילוט- קבוצת ייצור מוגבלת, לרוב 1,000 עד 5,000 חתיכות, מאמתת את יציבות התהליך במהירות ייצור ולא במהירות ניסיון. נתוני SPC מהרצה זו מאשרים ערכי Cpk וקובעים תרשימי בקרה בסיסיים לניטור מתמשך.
- ייצור המוני ואספקה שוטפת- עם אישור מאובטח, המפעל מתזמן את התוכנית שלך לקמפיינים רגילים של ייצור. דיווח איכות שוטף, תחזוקה לפי לוח הזמנים המוסכם, והסמכה מחדש-ת תקופתית שומרים על הפעלת התוכנית ללא ירידה לאורך זמן.
מחזור חיים זה חל בין אם התוכנית שלך מריץ 50,000 חלקים בשנה או 5,000,000. ההבדל הוא קנה המידה של השקעת כלי עבודה, מספר מות הגיבוי ותדירות התזמון. עבור תוכניות-בנפח גבוה, חלק מהקונים מזמינים מראש קוביות כפולות, כך שהייצור ממשיך ללא הפרעה במהלך מחזורי תחזוקה.
כדוגמה קונקרטית למפעל בנוי סביב מחזור החיים הזה,קוביית הטבעה הפרוגרסיבית של YICHENהשירות תומך במהנדסי ייצור וצוותי רכש בכל שלב, מהערכת היתכנות ועד לייצור המוני שניתן להרחבה. ההתמקדות שלהם ביצירת תחנות מרובות- עם יכולת חוזרת הדוקה עולה בקנה אחד עם קריטריוני ההערכה שפורטו בסעיפים קודמים:-יכולת כלי עבודה פנימיים, תשתית-בנפח גבוה של קוביות פרוגרסיביות ותהליך שנבנה סביב שירות תוכניות הטבעה פרוגרסיביות של OEM בקנה מידה סיטונאי.
בכל ספק שתבחר, השותפות מצליחה או נכשלת על סמך איכות התקשורת במהלך שלבי ה-DFM והניסוי. מפעלים שמשקיעים זמן בהנדסה שיתופית מראש, שואלים שאלות לגבי יישום הקצה-של השימוש שלך, מציעים חלופות חומריות ומסמנים תכונות סובלנות שמובילות לעלות מיותרת, נוטים לספק ייצור חלק יותר ופחות הפתעות במורד הזרם. ציטוט הוא רק מספר. הקשר מאחורי זה קובע אם המספר הזה מתקיים לאורך כל חיי ההפקה של התוכנית שלך.
שאלות נפוצות על מפעלים סיטונאיים להחתמת מתכת מתקדמת
1. מה ההבדל בין מפעל סיטונאי להטבעה מתקדמת לבין חנות עבודה?
מפעל סיטונאי משקיע בכלים פרוגרסיביים ייעודיים המיועדים למיליוני מחזורים, ומפחית את העלות הזו על פני ריצות ייצור-בנפח גבוה. חנויות עבודה מטפלות בהזמנות מותאמות אישית,-בנפח נמוך עם החלפות מכונות תכופות. פעולות סיטונאיות מבצעות מסעות פרסום ארוכים ללא הפרעות במאות או אלפי פעימות לדקה, ומספקות עלויות נמוכות משמעותית לכל-חלק ברגע שכמויות ההזמנה המינימליות מתקיימות, בדרך כלל 10,000 עד 50,000 חלקים. הציוד, כוח האדם ומערכות האיכות שלהם מותאמים כולם לחזרות בקנה מידה ולא לגמישות על פני פרויקטים מגוונים.
2. כמה עולה כלי עבודה פרוגרסיבי, וכיצד הוא מופחת?
כלי עבודה פרוגרסיביים נעים בין $30,000 עבור כלים פשוטים יותר ועד למעלה מ-$250,000 עבור מתקנים מורכבים מרובי-תחנות. העלות מופחתת על פני נפח הייצור הכולל. לדוגמה, קובייה של 80,000 דולר המייצרת 200,000 חלקים מוסיפה 0.40 דולר לחתיכה, אך ב-2,000,000 חלקים היא יורדת ל-0.04 דולר. אורך החיים תלוי במבנה: קוביות פלדה רגילות של כלי עבודה נמשכות 500,000 עד 1,000,000 פעימות לפני תחזוקה, בעוד שפורני קרביד- עולים על 2,000,000 פעימות. על הקונים לשאול לגבי אורך חיים צפוי, מרווחי תחזוקה ועלויות חידוד מחדש כדי להבין את הכלכלה האמיתית של היחידה לטווח ארוך-.
3. אילו אישורים צריכים להיות למפעל סיטונאי חותמת מתקדמת?
ISO 9001 הוא קו הבסיס, המאשר תהליכים מתועדים וציוד מכויל. IATF 16949 הוא חובה עבור שרשראות אספקה לרכב ואוכף כלים קפדניים כמו SPC, PPAP ו-FMEA. תקן ISO 13485 חל על יצרני רכיבי מכשור רפואי, המחייב עקיבות מלאה. בעת אימות אישורים, אשר שההיקף מכסה במפורש הטבעת מתכת באתר הייצור הספציפי שבו ייוצרו החלקים שלך. בדוק את רישומי ה-IATF דרך מסד הנתונים הרשמי של הפיקוח במקום להסתמך על תביעות ספקים בלבד.
4. כיצד אוכל לחשב את עלות הבעלות הכוללת עבור חלקי חותמת פרוגרסיביים בסיטונאות?
העלות הכוללת משתרעת הרבה מעבר למחיר היחידה הנקוב. גורם לתחזוקת הכלים והשחזה מחדש ($2,000 עד $8,000 למחזור), תעריפי גרוטאות בנפח, פסולת רצועות מנשא, הובלה נכנסת של סליל, אריזה יוצאת ($0.02 עד $0.15 ליחידה), עבודת דחייה ומיון איכותית, אחסון קוביות בין ריצות ועלויות פוטנציאליות לשינוי הנדסי (20 עד 50 אחוזים ממחיר הכלים המקורי). ספק המצטט מחיר יחידה גבוה יותר כולל תחזוקה עשוי לספק כלכלה כוללת טובה יותר מאשר ספק בעל מחיר נמוך יותר שמחייב את הפריטים הללו בנפרד.
5. אילו חומרים עובדים הכי טוב להטבעה מתקדמת-בנפח גבוה?
פלדת פחמן-נמוכה (1008-1018) מציעה את יחס העלות-ל-העלות הטוב ביותר עם יכולת צורה גבוהה ובלאי מתון של כלי עבודה, אידיאלי עבור סוגריים וחלקי מבנה. נירוסטה (304, 316) מספקת עמידות בפני קורוזיה אך מגבירה את כוח החיתוך ב-15 עד 20 אחוז ומאיצה את בלאי הכלים. סגסוגות נחושת מתאימות ליישומים חשמליים עם בלאי כלי עבודה נמוך אך עלות חומר גבוהה יותר. אלומיניום עובד עבור רכיבים קלים אך גורם{13}}בנוי לקצה על משטחי כלי עבודה. בחירת החומרים משפיעה ישירות על מרווחי התבנית, נפח העיתונות, מחזורי התחזוקה, ובסופו של דבר עלות לכל חלק בנפח.


