


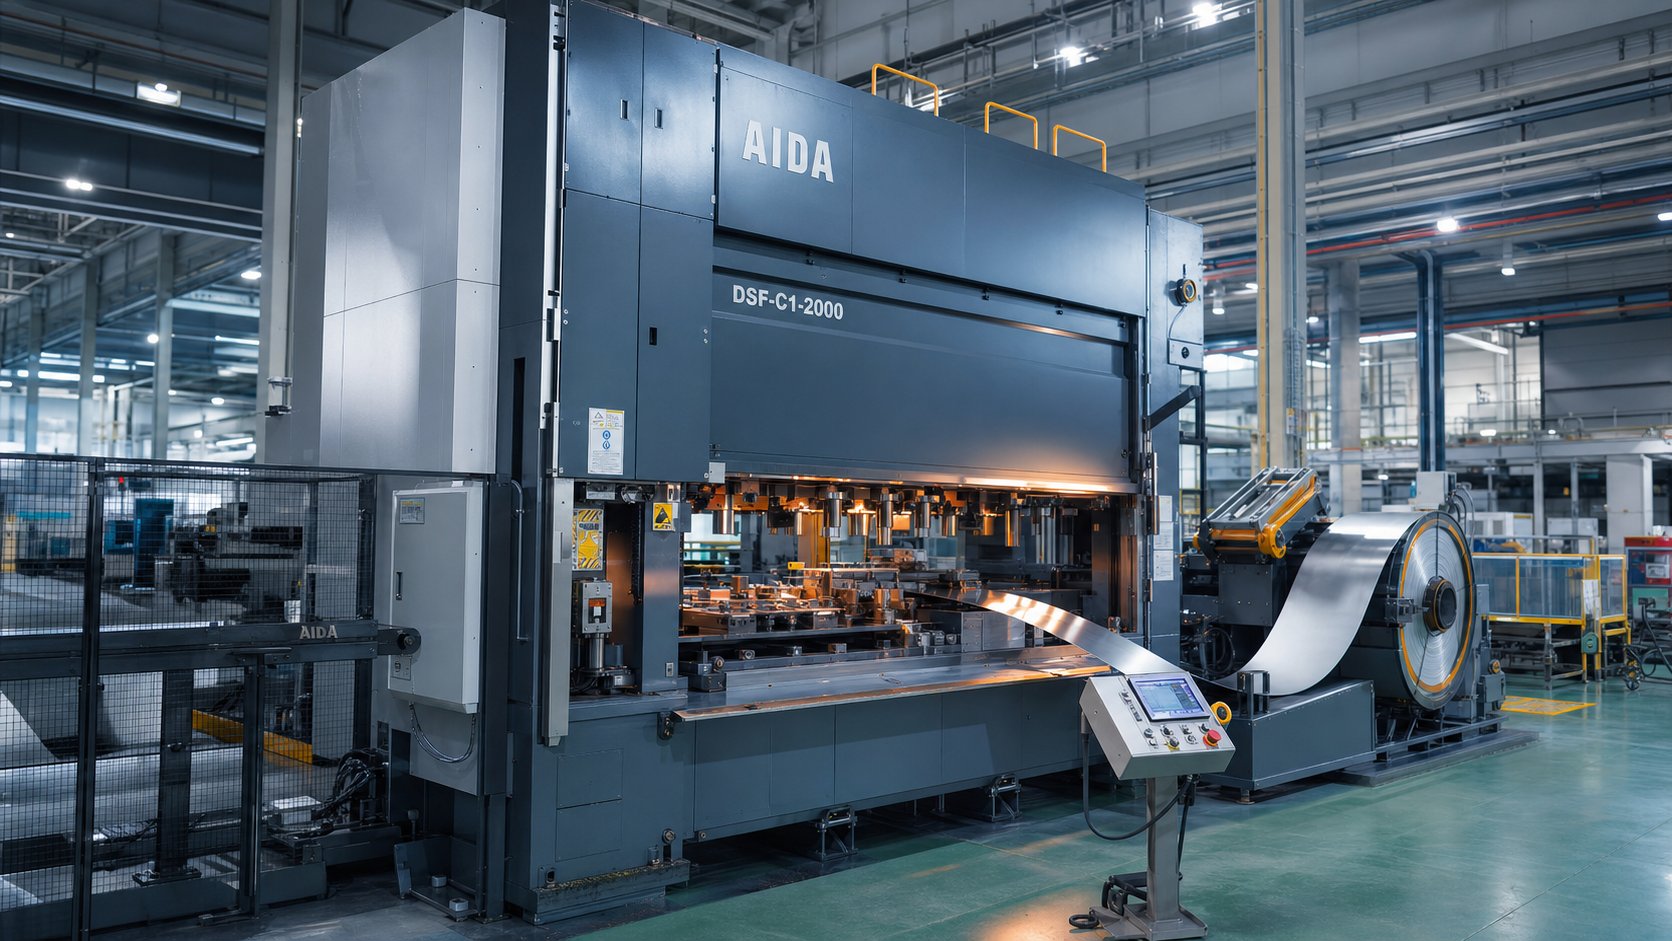
מה בעצם עושה מכונת הטבעה מתקדמת
תארו לעצמכם סליל שטוח ממתכת שנכנס לקצה אחד של מכונה ומגיח בקצה השני כחלק מלא ומדויק-ללא העברות ידניות, ללא הגדרות משניות. זו החתמת קוביות מתקדמת בפעולה.
מהי מכונת הטבעה מתקדמת
כָּךמה זה מת פרוגרסיבי? בבסיסו, זהו כלי רב-תחנות שמבצע פעולות חיתוך ויצירת רצף על פס מתכת תוך כדי התקדמותו דרך מכבש. המכונה הבנויה סביב הכלי הזה היא שהופכת את הרעיון לייצור מתמשך.
מכונת הטבעה פרוגרסיבית היא מערכת ייצור משולבת המשלבת מכבש מכני או סרוו, ערכת קוביות פרוגרסיביות מרובות-תחנות וקו הזנת סליל- אוטומטי להפיכת פס מתכת שטוח לחלקים מוגמרים באמצעות מהלכי לחיצה רציפים ורציפים.
כל מהלך של הלחיצה מקדימה את הרצועה במרחק קבוע-הנקרא גובה ההזנה-בזמן שכל תחנה מבצעת פעולה נפרדת: פירסינג, כיפוף, צורה או חיתוך. החלק נשאר מחובר לרצועת נשא עד שהתחנה הסופית מפרידה אותו כרכיב שלם. מחזור זה, המוזן-מתמשך, הוא מה שנותן למכונת הטבעה מתקדמת את המהירות והחזרה שלה, ולעתים קרובות מייצר מאות חלקים בדקה עם התערבות מינימלית של המפעיל.
למה המכונה-פרספקטיבה ממוקדת חשובה
רוב המשאבים מתמקדים בהחתמה מתקדמת כשירות או כתיאור תהליך. מאמר זה נוקט בזווית שונה- ומתייחס למכונת הטבעה עצמה כנושא העיקרי. מַדוּעַ? מכיוון שמהנדסי ייצור שמעריכים ציוד הון צריכים להבין כיצד קשיחות המסגרת, סוג ההנעה ודיוק ההזנה מתקשרים עם ביצועי התבנית. צוותי רכש המשווים בין אפשרויות המקור נהנים מהידיעה אילו מפרטי מכונות משפיעים על איכות החלק ועל עלות הבעלות הכוללת.
בין אם אתה מציין קו עיתונות חדש או מסמיך את יכולת הרצפה של הספק, המכונה היא המשתנה שקובע מה ניתן להשיג בסובלנות, מהירות ואורך חיים. הסעיפים שלפניכם מפרקים כל תת-מערכת-ממסגרת העיתונות ועד למנחת הגרוטאות-כדי שתוכל לחבר את אפשרויות הציוד ישירות לתוצאות החלקים.
רכיבי ליבה בתוך המכונה
A מכונת הטבעה מתקדמתאינו מכשיר יחיד-זוהי מערכת של תת-מערכות, שכל אחת מהן מבצעת עבודה ספציפית שמזינה את המשנה הבאה. הסר מכונה ליסודותיה ותמצא מסגרת עיתונות המספקת עמוד שדרה מבני, סט קוביות לביצוע עיבוד המתכת וקו סליל המספק חומר גלם בדיוק מטרונומי. הבנת האופן שבו האלמנטים האלה מתקשרים עוזרת לך לחזות את איכות החלק לפני שהפגיעה הראשונה נוחתת.
סוגי מסגרות עיתונות ונוקשות מבנית
המסגרת היא השלד שמתנגד לכל גרם של כוח יוצר. שלוש ארכיטקטורות נפוצות שולטות ביישומי קוביות פרוגרסיביות:
- מרווח-מסגרת (C-מסגרת)– מציע גישה תלת-צדדית וטביעת רגל קומפקטית, מה שהופך אותו-חסכוני לעבודה קלה יותר-בטון. הפשרה היא סטייה זוויתית תחת עומס; מכיוון שצד אחד פתוח, המסגרת מתכופפת מעט עם כל מהלך, מה שיכול להשפיע על תכונות סובלנות הדוקות-.
- ישר-צד- עמודות אנכיות משני הצדדים מבטלות סטיה זוויתית, ומספקות חיי תבנית ועקביות ממדי מעולה. זוהי הבחירה-אל עבור קוביות פרוגרסיביות הפועלות בנפחים גבוהים או דורשות סובלנות קרובה.
- מוט קשירה-– משתמש במוטות חיבור-לחוצים מראש כדי להדק את הכתר, העמודים והמיטה יחד. התוצאה היא מבנה קשיח עם רטט- המותאם ליישומי-טון כבדים שבהם אפילו סטיה ברמת- מיקרו פוגעת ברמת דיוק החלק.
למה הנוקשות חשובה כל כך? כל אלפית אינץ' שהמסגרת מסיטה מתורגמת ישירות לווריאציה ממדית על החלק המוטבע שלך. מכבש ישר-צד או קשירה- שומר על חבטות הכלים מיושרות לאורך המהלך, שומר על מרווחים שקובעים את גובה הקוצים, איכות החורים ודיוק התכונה-.
פריסת הסט ורצף התחנה
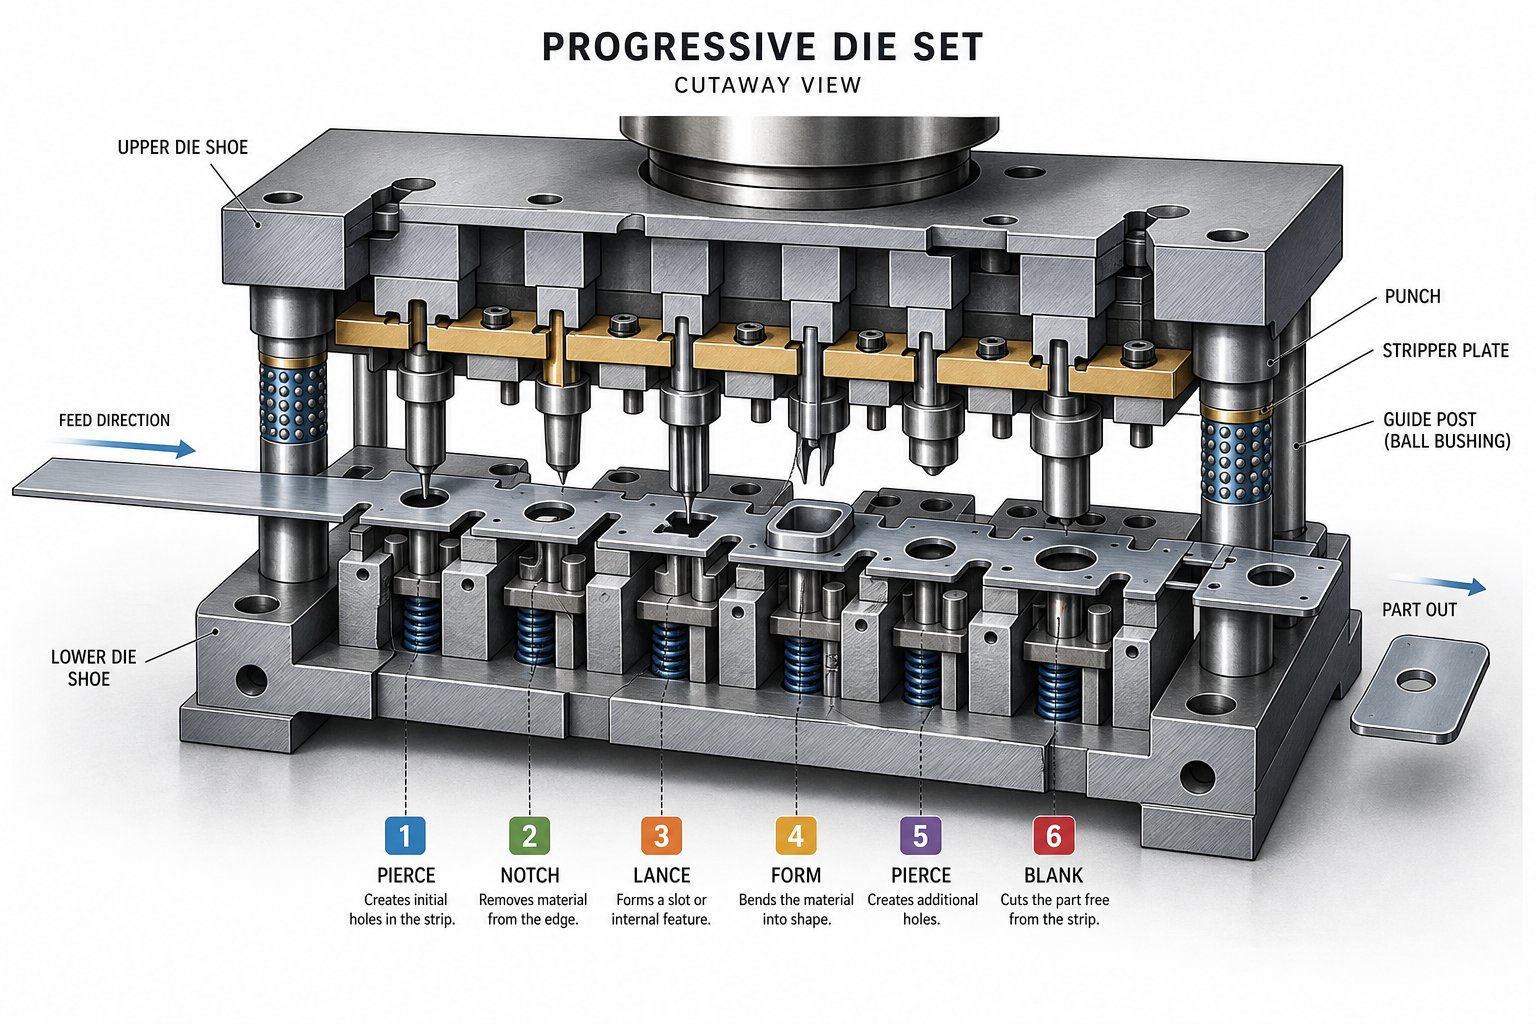
בתוך המכבש יושבת תבנית ההטבעה-מכלול מדויק-של נעליים עליונות ותחתונות, מוטות מנחים, אגרופים, כפתורי קוביות, טייסים, חשפנים וקפיצים. קוביות פרוגרסיביות מסדרות את האלמנטים הללו על פני מספר תחנות, שכל אחת מהן מוקדשת לפעולה ספציפית:
- נוֹקֵב- כלי ניקוב ממתכת יוצרים חורים, חריצים או תכונות פיילוט ברצועה.
- ביטול- מסיר חלקים גדולים יותר של חומר כדי להגדיר גיאומטריה היקפית של חלק.
- גיבוש וכיפוף– מעצב את הריק השטוח לתכונות תלת-ממדיות.
- הַטבָּעָה- מפעיל כוח דחיסה גבוה לשליטה מימדית הדוקה על משטחים קריטיים.
- ניתוק– מפריד את החלק המוגמר מרצועת המוביל.
רצף תחנות עוקב אחר היגיון מכוון: מאפייני הדאטום מנוקבים מוקדם לצורך דיוק מיקום, פעולות היווצרות מגיעות לאחר פירסינג כדי למנוע עיוות, והחתך הוא תמיד אחרון. המרווח בין התחנות-שווה לגובה ההזנה-קובע עד כמה הרצועה מתקדמת בכל מהלך. היטב-מתוכננים תחנות איזונים של כלי עבודה מתקדמים נחשבות כנגד יציבות הרצועה, ומבטיחה שלכל פעולה יש מקום לבצע מבלי לפגוע במנשא.
מערכות האכלה, הנחייה וגרוטאות
תבניות הטבעה מדויקות מדויקות בדיוק כמו מערכת אספקת החומר שמזינה אותן. קו סליל טיפוסי כולל שלוש פונקציות משולבות:
- Uncoiler- תומך ומשלם את הסליל במתח מבוקר.
- מחליק (מפלס)– מעביר את הרצועה דרך גלילים מתכווננים שמסירים את-העקמומיות של הסליל, ומעבירים מלאי שטוח לקובייה.
- מזין סרוו או גליל- מקדם את הרצועה למרחק מדויק בכל מחזור, ואז מחזיק אותה במצב נייח במהלך מהלך הלחיצה.
ברגע שהרצועה נכנסת לקובייה, סיכות הטייס מתחברות-בחורים מנוקבים מראש כדי לרשום את מיקומה המדויק לרוחב ולאורך בכל תחנה. מסילות הכוונה של רצועות שומרות על מרכז החומר בזמן שהמרימים מרימים אותו מעל פני התבנית בין פעימות, מונעות סימני גרירה ומבטיחות התקדמות חלקה.
גרוטאות היא תוצר לוואי בלתי נמנע. שבלולים מפירסינג נופלים דרך פתחי התבנית לתוך מצנחים מתחת לחיזוק, בעוד רצועת השלד יוצאת מהגב של המכבש אל מסוע גרוטאות או מסוק. הסרת גרוטאות מהימנה מונעת משיכת שבלול-מצב שבו שבלול רוכב בחזרה עם האגרוף ופוגע בחלק הבא או בקובייה עצמה.
| רְכִיב | פונקציה ראשית | השפעה על איכות החלק |
|---|---|---|
| לחץ על מסגרת | מתנגד ליצירת כוחות, שומר על יישור | שולט על סטיה; משפיע ישירות על דיוק הממדים ועל חיי המוות |
| סט קוביות (מתחות הטבעה) | מבצע חיתוך, גיבוש והפרדה ברצף | קובע גיאומטריה של תכונה, סובלנות וגימור פני השטח |
| מזין ומיישר סליל | מספק רצועה שטוחה בגובה הזנה מדויק | מבטיח התקדמות עקבית; מונע הזנה שגויה ושגיאות מיקום |
| מערכת טייס | רושם את עמדת הרצועה בכל תחנה | שומר על יישור-לתחנה-בטווח של מיקרונים |
| פסי הנחייה | מרכזי רצועות לרוחב דרך הקובייה | מונע הטיה שגורמת לריקוע או היווצרות לא אחיד |
| פינוי גרוטאות (מצנחים וקוצצים) | פולט שבלולים ורצועת שלד | מונע משיכת שבלול, התרסקות קוביות ופגמים על פני השטח |
כאשר כל תת-מערכת פועלת בשיתוף-מסגרת סופגת עומס ללא סטיה, מזין מעביר רצועה על המגרש, עמדת נעילת טייסים ופינוי גרוטאות בצורה נקייה-, התוצאה היא מערכת אחידה המסוגלת לייצר אלפי חלקים זהים בשעה. המשתנה הבא במשוואה הוא התנועה עצמה: כיצד המכבש ממיר אנרגיה מאוחסנת לתנועת החלקה המבוקרת שמניעה כל תחנה במחזור היצירה שלה.
כיצד פועל תהליך ההחתמה הפרוגרסיבי
אתה יודע מה יושב בתוך המכונה. השאלה האמיתית היא: כיצד פועלת מכבש הטבעה כאשר כל תת-מערכת יורה יחד במחזור מתמשך? התשובה חיה בתהליך ההטבעה המתקדם עצמו-רצף כוריאוגרפי שבו סליל שטוח הופך לחלק מוגמר בתחנה אחת בכל פעם, מבלי לעזוב את הרצועה עד לחיתוך הסופי.
שלב-אחר-התקדמות רצועת שלב
דמיין סליל מתכת מועמס על הפותח. המיישר מסיר את העקמומיות, ומזין הסרוו מקדם את הרצועה לתוך התבנית במרחק קבוע-בגובה ההתקדמות. הגובה הזה שווה לרווח-למרכז-של התחנות וקובע את זרימת חלקים בכלי. כל לחיצת לחיצה חוזרת על מחזור ההזנה-ו-הטופס הזה.
להלן תהליך ההחתמה המתקדם המחולק לשלבי הליבה שלו:
- טעינת סליל והזנת רצועות- המזין מקדם מלאי שטוח לתוך פתח התבנית. חורי פיילוט ראשוניים מחוררים בתחנה מוקדמת כדי לבסס רישום.
- מעורבות סיכת טייס- כאשר התבנית העליונה יורדת, סיכות פיילוט מדויקות נכנסות אל החורים-המחוררים מראש, ונועלות את הרצועה למצב רוחבי ואורך מדויק לפני הפעלת כוח חיתוך כלשהו.
- פירסינג וריצוף- חורר מתכת לחתוך ליצירת חורים, חריצים ותכונות תבליט המכינות את הריק להיווצרות שלאחר מכן.
- גיבוש וציור– תחנות מכופפות, מטבעות או מציירות חומר לצורות תלת-ממדיות. רצועת הנשא מתגמשת בנקודות חיבור מתוכננות כדי להתאים לתנועה אנכית מבלי לאבד את דיוק הגובה.
- זְמִירָה- עודפי חומר נגזרים כדי לחדד את היקף החלק לגיאומטריה הסופית.
- חיתוך ופליטה– התחנה האחרונה מנתקת את החלק שהושלם מהמוביל. הטבעות פרוגרסיביות מוגמרות נופלות לתוך מצנח או מסוע מתחת למכבש, מוכנות לאריזה או לעיבוד משני.
עיצוב פריסת הרצועה שולט בכל הרצף הזה. המהנדסים קובעים כיצד חלקים מקננים על הרצועה, היכן גשרים שומרים על שלמות מבנית ואיזה סדר מתבצעות פעולות כדי למנוע עיוות. יעדי פריסה מותאמת היטב-מעל 75% ניצול חומריםתוך שמירה על המנשא חזק מספיק כדי להאכיל במהירות.
מה-הטבעה מהירה דורשת מהמכונה
יישומי תבנית פרוגרסיביים סטנדרטיים פועלים בנוחות בין 100 ל-400 פעימות לדקה. דחף לתוך שטח החתמת קוביות מתקדמת במהירות גבוהה, והלחיצות יכולות לעלות על 1,000 פעימות לדקה. בקצבים אלה, כל אלפית שנייה של השהיית שקף, תנועת הזנה ומעורבות טייס נדחסת.
מה משתנה במהירות? שלושה דברים מתהדקים בו זמנית:
- קשיחות מכונה– סטיית מסגרת שהיא זניחה ב-200 SPM הופכת למצטברת ב-1,000-פלוס. לחיצות צד ישרות- או מוטות קשר הן חיוניות כדי לשמור על יישור התבנית תחת טעינה מחזורית מהירה.
- דיוק שימון- מהירויות גבוהות יותר מייצרות יותר חום וחיכוך. מערכות מיקרו-ספריי או טפטוף חייבות לספק חומר סיכה לאזורי מגע מדויקים מבלי להתאגד או להרעיב תחנות סמוכות.
- דיוק הזנה- על מזין הסרוו להאיץ, למקם ולהאט את הרצועה בתוך חלק ממחזור הלחיצה. אפילו שגיאת הזנה של 0.05 מ"מ מתחברת בין תחנות, וגורמת לרישום שגוי ולגרוטאות.
יכולת-מהירות גבוהה אינה רק מנוע מהיר יותר. זוהי התוצאה המשולבת של דינמיקה של לחיצה, תגובת הזנה, מרווחי קוביות ופינוי גרוטאות, כולם פועלים בתוך חלונות תזמון הדוקים יותר. מערכת ההנעה מאחורי תנועת ההחלקה הזו-מכנית, סרוו או הידראולית-מעצבת את המהירויות והפרופילים היצירתיים שניתן להשיג.
סוגי עיתונות המחזקים פעולות מתקדמת
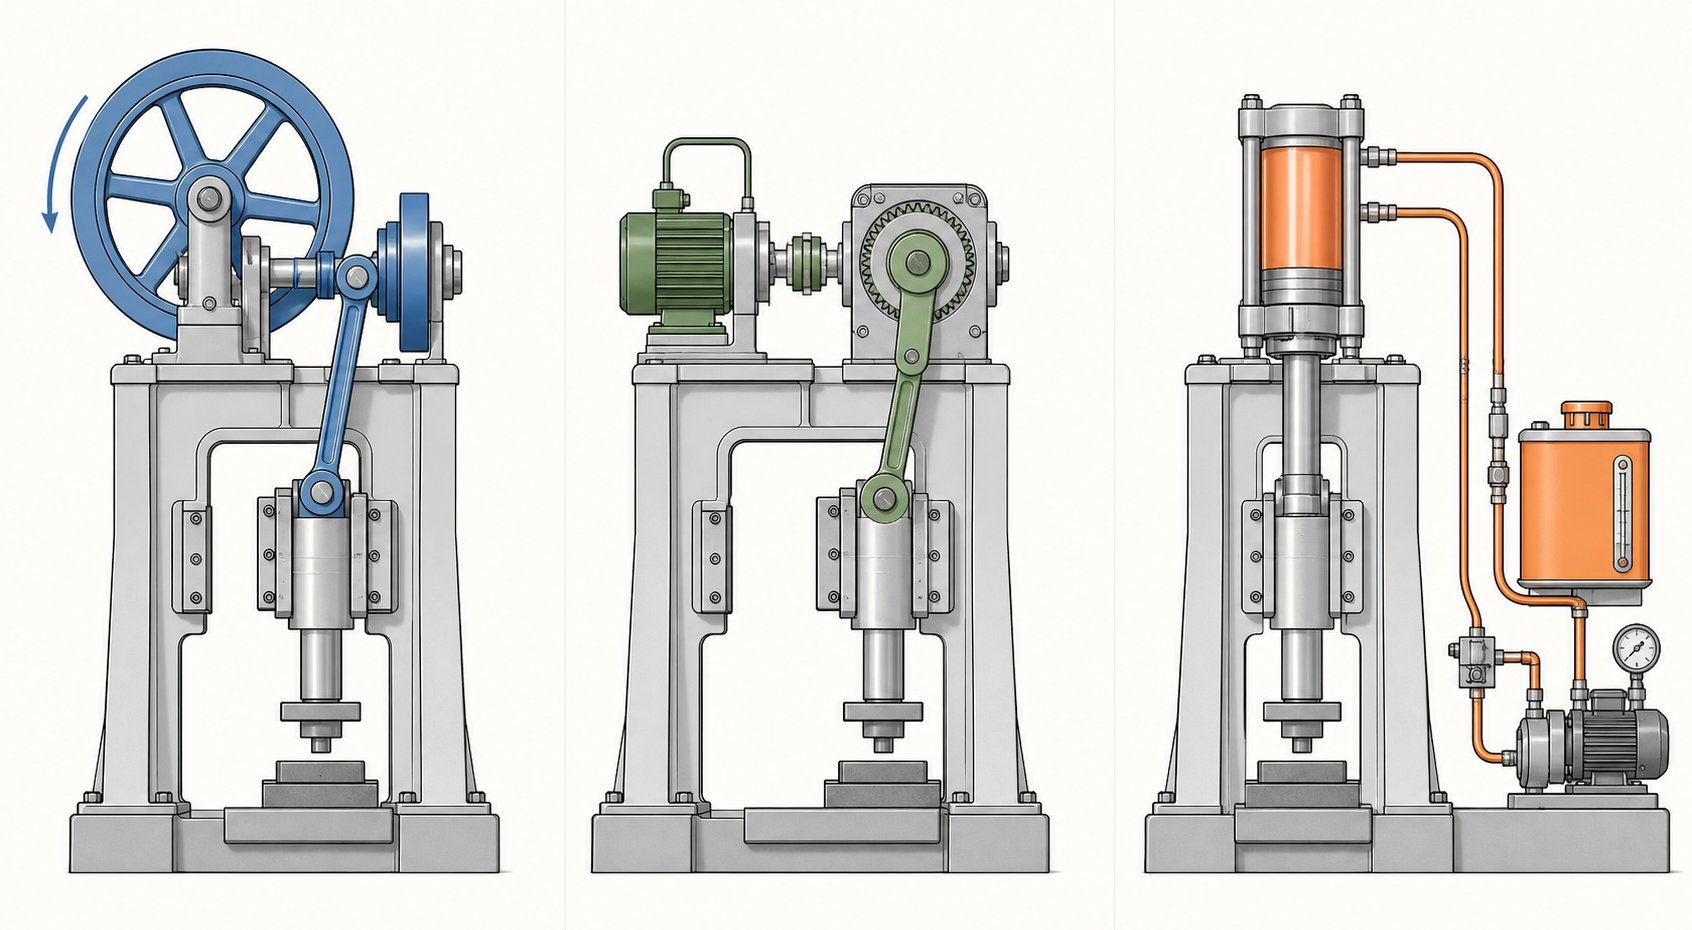
כל מכונת הטבעה מתקדמת ממירה אנרגיה מאוחסנת לתנועת החלקה מבוקרת שמניעה חבטות דרך מתכת. אבל האופן שבו האנרגיה הזו מגיעה לשקופית-ואיך היא מתנהגת במהלך חלק העבודה הקריטי של המהלך-משתנה באופן דרמטי בהתאם למערכת ההנעה. הבחירה בין מכני, סרוו והידראולי משפיעה ישירות על מהירות הייצור, איכות החלקים, אורך החיים של התבנית והמורכבות היצירתית שתוכל להשיג.
מכבשים מכניים וכונני קישור תנועה
סוס העבודה של הטבעת מתקדמת-בנפח גבוה הוא העיתונות המכנית. גלגל תנופה אוגר אנרגיה סיבובית, וגל ארכובה או ציוד אקסצנטרי ממירים אנרגיה זו לתנועת החלקה הדדית. התוצאה היא עקומת שבץ קבועה-מהירה בחלק העליון, איטית יותר ליד מרכז המתים התחתון-המספקת זמני מחזור עקביים המתאימים לייצור חוזר.
מכבשים מכניים מצטיינים במהירות. זמני מחזור קצרים וצריכת אנרגיה נמוכה לכל מהלך הופכים אותם לאידיאליים עבור פעולות ריקון, יצירה רדודה ופירסינג שבהם יש צורך בכמות מלאה רק לזמן קצר בתחתית המהלך. הפשרה? גמישות מוגבלת. פרופיל המהלך נקבע על ידי גיאומטריה, לא תוכנה, כך שאתה מקבל את אותה תנועה בכל מחזור ללא קשר למה שהחלק דורש.
זה המקום שבו לחיצה על תנועת קישור משנה את המשוואה. במקום ארכובה פשוטה, כונני תנועת קישור משתמשים במנגנון ריבוי-קישור שמעצב מחדש את עקומת מהירות ההחלקה. במהלך חלק העבודה של השבץ,מהירות ההחלקה יורדת עד 40%, בעוד שהמהירות עולה דרך החלק הלא-עובד כדי לשמור על קצבי ייצור גבוהים. דמיינו לעצמכם לחיצה שמאטה בדיוק כאשר מתכת נוצרת, ואז חוזרת לפסגה ללהיט הבא.
היתרונות המעשיים עבור פעולות מתקדם הן משמעותיות:
- השפעת המות מופחתת- מהירות גישה נמוכה יותר פירושה פחות זעזוע על כלי עבודה בזמן החיבור, הארכת חיי האגרוף והלחצן.
- פחות קפיצה-בחזרה- שהייה ארוכה יותר תחת לחץ משפרת את הפלסטיות של המתכת, מייצרת תכונות מעוצבות הקרובות יותר לצורת הרשת מבלי להכות מחדש-.
- SPM אפקטיבי גבוה יותר- כוננים מתקדמים של תנועת החיבורים יכולים להגביר את מהירויות הפעולה ב-25% לפחות בהשוואה לתנועת ארכובה רגילה באיכות חלק שווה.
- הפחתת רעש ורעידות– מופחתת כוחות ההצמדה-מתורגמים למכבש שקט יותר וחלק יותר-.
איזון דינמי משלים את תנועת הקישור על ידי מניעת כוחות האינרציה שנוצרו על ידי מסת ההחלקה ההולכת וגוברת. במהירויות גבוהות, לחיצה לא מאוזנת מעבירה רטט לתוך הבסיס, התבנית, ובסופו של דבר לחלק. מערכות איזון נגד-או משקולות מכניות או צילינדרים פנאומטיים-מנטרלים את הכוחות הללו, שומרים על יציבות הלחץ ומפחיתים עייפות על המסגרת והכלים.
מכבשי סרוו לבקרת מהלך משתנה
מה אם תוכל לתכנת את השקופית כך שתנוע בצורה שונה בכל עבודה-או אפילו בנקודות שונות במכה אחת? זה מה שעיתונות סרוו פרוגרסיבית מספקת. מנוע סרוו עם-מומנט גבוה מחליף את גלגל התנופה והמצמד, ומעניק שליטה מלאה על מיקום ההחלקה, המהירות והתאוצה לאורך כל המחזור.
מכבשי סרוו מביאים מספר יכולות שהכוננים המכניים הרגילים לא יכולים להתאים להן:
- פרופילי שבץ ניתנים לתכנות- האט את ההחלקה לשרטוטים עמוקים, התעכב על מרכז המתים התחתון להטבעה, או בצע פעימה ברצף יצירתי. אתה מעצב את עקומת התנועה כך שתתאים לחלק, לא להיפך.
- מהירות משתנה בתוך מחזור בודד– להתקרב במהירות, ליצור לאט, לחזור במהירות מרבית. גמישות זו תומכת ביצירת רב-תחנות מורכבת מבלי לפגוע בתפוקה.
- יעילות אנרגטית- המנוע שואב כוח רק בעת ביצוע עבודה, ובלימה רגנרטיבית משחזרת אנרגיה במהלך האטה.
- בלאי מופחת- שליטה במהירות הגישה ברגע של הפעלת האגרוף מפחיתה את טעינת ההשפעה, יתרון השווה ליתרונות של תנועת קישור אך ניתן להתאמה אינסופית באמצעות תוכנה.
התפקיד המתפתח של טכנולוגיית סרוו בהטבעה מתקדמת מתמקד בעבודות המשלבות מספר סוגי גיבוש-פירסינג פלוס ציור עמוק וטבעה-בקוביה אחת. עקומת שבץ קבועה מאלצת פשרות בין תחנות. מכבש סרוו מבטל את הפשרות על ידי התאמת התנועה למהירות היצירה האידיאלית של כל פעולה.
בחירת טוננת העיתונות וגודל המיטה
בחירת הטונאז' המתאים עבור מכונת הטבעה פרוגרסיבית אינה פשוטה כמו התאמת דירוג העיתונות לחומר העבה ביותר שאתה מתכנן להפעיל. ביקוש טונה מצטבר בכל תחנה פעילה בקובייה. אתה צריך לתת דין וחשבון על:
- עובי חומר וחוזק מתיחה- חומרים עבים יותר או קשים יותר דורשים באופן יחסי יותר כוח חיתוך ועיצוב בכל תחנה.
- מספר תחנות פעילות- קוביית 20 תחנות עם עומסי ניקוב, צורה וטבעה בו-זמנית יכולה להגיע לשיא הרבה מעל מה שכל תחנה בודדת דורשת לבדה.
- יוצרים כוחות- ציור והטבעה מייצרים טונאז' גבוה יותר מאשר פירסינג. עיקולים מורכבים עם רדיוסים הדוקים מתרכזים בכוח על אזורים קטנים יותר.
הנחיה נפוצה היא גודל המכבש ב-60-70% מהקיבולת המדורגת עבור עומס השיא המחושב. השוליים האלה מגנים על המסגרת, המסבים והכונן מעומס יתר, תוך מתן מרווח גחון לשונות חומר ומחזורי חידוד קוביות המגבירים בהדרגה את כוח החיתוך.
גודל המיטה משנה באותה מידה. התבנית חייבת להתאים לאזור החיזוק עם מרווח מספיק עבור מחללי גרוטאות, תמיכת רצועות והידוק מהיר של החלפת קוביות. אם אתה מפעיל רצועה רחבה עבור פריסות מרובות-, ממד מיטה גדול יותר משמאל-ל-מימין הופך להיות חובה. התאמת הטונאז' וגודל המיטה יחד מבטיחה שהמכבש יכול להכיל פיזית ולתמוך מכאנית בתבנית לאורך חיי השירות שלה.
| קריטריונים | מכבש מכאני | סרוו לחץ | לחץ הידראולי |
|---|---|---|---|
| מהירות (תנועות לדקה) | גבוה עד גבוה מאוד | מתכוונן (נמוך עד גבוה) | נמוך עד בינוני |
| כוח עקביות באמצעות שבץ | כוח שיא ליד BDC בלבד | עקומת כוח ניתנת לתכנות | טונה מלאה בכל נקודה |
| גמישות פרופיל שבץ | תוקן (השתפר עם תנועת קישור) | ניתן לתכנות לחלוטין | מתכוונן אך איטי יותר |
| יעילות אנרגטית | גבוה (אחסון גלגל תנופה) | גבוה מאוד (רגנרטיבי) | תחתון (משאבה רציפה) |
| למות השפעה על החיים | טוב (מצוין עם תנועת קישור) | מעולה (מעורבות מבוקרת) | טוב (גישה במהירות-נמוכה) |
| יישומים טיפוסיים למות פרוגרסיביות | ביטול-במהירות גבוהה, חודר, יצירה רדודה | תבניות מרובות-מורכבות, פעולות מעורבות | ציור עמוק, יצירת מידה-כבדה |
מכבשים הידראוליים ראויים לציון בשלמותם. הם מספקים טונאז' מלא בכל נקודה במהלך-שימושי עבור משיכה עמוקה או פעולות הדורשות כוח מתמשך-אבל זמני המחזור האיטיים יותר שלהם מגבילים את התפוקה ביישומים פרוגרסיביים-בנפח גבוה. תמצא אותם לעתים קרובות יותר מפעילים קוביות העברה או פעולות יצירה עצמאיות מאשר הפעלת כלים פרוגרסיביים מרובי-תחנות במהירות ייצור.
מערכת ההנעה מגדירה מה מכונת לחיצה מתקדמת יכולה לעשות, אבל החומר הוא מה שהוא עושה לו. מתכות וסגסוגות שונות מביאות את הדרישות שלהן ביצירת כוח, התנהגות הזנה ואסטרטגיית סיכה-שחולפים חזרה לבחירת הדפוס בדרכים שקל להתעלם מהם.
בחירת חומרים להטבעה מתקדמת
מכבש יכול לספק דינמיקה מושלמת של מהלך וקוביה יכולה להכיל גיאומטרית תחנה ללא רבב, אך בחירה לא נכונה של החומר עדיין תייצר גרוטאות. הטבעת מתכת מתקדמת מעמידה דרישות ייחודיות למלאי הסלילים העובר דרכו-הרצועה חייבת להזין בצורה נקייה, להיווצר ללא סדקים ולהיחתך עם מאפיינים ניתנים לחיזוי על פני מאות פעימות בדקה. בחירת המתכת הנכונה היא לא רק החלטה עיצובית; זה משפיע ישירות אילו הגדרות מכונה, מרווחי כלי עבודה ואסטרטגיות סיכה יצליחו.
משפחות מתכות וסגסוגות תואמות
הטבעת מתכת מתקדמת מתקדמת מתאימה למגוון רחב של חומרים ברזליים ולא ברזליים. כל משפחת סגסוגות מביאה לאיזון מובהק של חוזק, יכולת צורה ועלות שמעצבת את אופן הגדרת התבנית והלחץ.
- פלדת פחמן נמוכה-(C1008–C1026)– החומר המעובד ביותר בהטבעה פרוגרסיבית של פלדה. משיכות גבוהה, עלות נמוכה והתנהגות גזירה צפויה הופכים אותו לבחירת ברירת המחדל עבור סוגריים, תאים ורכיבים מבניים. ציפוי אבץ או ניקל יכול להוסיף החתמה של עמידות בפני קורוזיה-.
- נירוסטה (סדרות 300 ו-400)- מציע עמידות בפני קורוזיה וחוזק על חשבון כוחות יצירה גבוהים יותר ובלאי קוביות אגרסיבי יותר. ציונים אוסטיניים כמו 304 עובדים-מתקשים במהירות, דורשים נפח עיתונות חזק ומרווחי אגרוף מבוקרים בקפידה-ל-מות.
- נחושת ובריליום נחושת- הטבעה פרוגרסיבית של נחושת שולטת בייצור מחברים חשמליים ומסוף הודות למוליכות מצוינת, עמידות בפני קורוזיה וגמישות. נחושת בריליום מוסיפה תכונות קפיצים ועמידות בפני עייפות עבור יישומי מגע הדורשים חיי מחזור גבוהים.
- פליז (C260–C360)- משלב יכולת צורה טובה עם מוליכות תרמית וחשמלית. האופי הרך יחסית שלו מפחית את שחיקת התבנית, מה שהופך אותו למתאים לחומרה דקורטיבית, רכיבי מנעול וריצות פרוגרסיביות במהירות-גבוהות.
- אלומיניום (1100, 3003, 5052, 6061)- מספק יחס חוזק גבוה-ל-משקל עם יכולת צורה מעולה במזג רך יותר. כלי הטבעה מאלומיניום דורשים מרווחי אגרוף רחבים יותר-ל-מת בהשוואה לפלדה, מכיוון שהחומר נוטה להתפרץ ולהצטבר על משטחי כלי עבודה ללא שימון מתאים.
החומר הטוב ביותר הוא לעתים נדירות החזק ביותר-הוא זה שהתנהגותו המכנית מתאימה לגיאומטריית החלק, נפח הייצור ויכולת העיתונות הזמינה.
טווחי עובי ומפרטי סליל
חומרי הטבעה פרוגרסיביים מסופקים כמלאי סליל בעובי מד סטנדרטי. טווחי עיבוד טיפוסיים נעים בין כ-0.004 אינץ' (0.1 מ"מ) עבור מסופים אלקטרוניים מיקרו-דיוק עד 0.250 אינץ' (6.35 מ"מ) עבור סוגריים מבניים כבדים. הנקודה המתוקה עבור רוב היישומים המתקדמים נופלת בין 0.015 אינץ' ל-0.125 אינץ' (בערך 28 ג' עד 11 ג').
רוחבי סליל נעים בדרך כלל בין פחות מ-1 אינץ' עבור מתבניות רצועות צרות- בודדות עד למעלה מ-24 אינץ' עבור פריסות רחבות-. רצועות רחבות יותר דורשות לחיצות עם ממדי מיטה גדולים יותר ומזינים המסוגלים להתמודד עם משקלי סליל כבדים יותר מבלי להכניס רצועות קמבר או גלי קצה.
היצמדות לעובי המדדים הסטנדרטיים-תעשייתיים מורידה את העלות מכיוון שגדלים אלה מצויים בדרך כלל במרכזי שירות. עוביים מותאמים אישית או סגסוגות מיוחדות דורשים לעתים קרובות-הזמנות מינימליות-לפעמים כמויות של משאיות-מה שעלול להגביל את התקציבים לתוכניות-בנפח נמוך יותר.
כיצד מאפייני החומר משפיעים על הגדרות המכונה
שלוש תכונות מכניות מניעות את האינטראקציה בין חומרי הטבעה מתקדמים לבין העיתונות: חוזק מתיחה, משיכות (אחוז התארכות) וקשיות. כל אחד מהם מעצב את אופן התצורה של הציוד.
חוזק מתיחהקובע את דרישות כוח החיתוך והעיצוב. רצועה של אל-חלד 304 בחוזק מתיחה אולטימטיבי של 85 ksi דורשת בערך פי שניים מנפח הניקוב של פלדת פחמן נמוכה- ב-45 ksi עבור גיאומטריית חור זהה. ההבדל הזה מתחזק בכל תחנה פעילה, דוחף את דרישות הטונאז' הכוללות גבוהות יותר ולעתים קרובות מכתיב מכבש גדול יותר.
מְשִׁיכוּתקובע באיזו אגרסיביות יכולה התבנית ליצור חומר ללא שבר. מתכות מתארכות- גבוהות כמו נחושת (מעל 40% התארכות) סובלות רדיוסי כיפוף הדוקים ומשיכות עמוקות. סגסוגות-תחתונות משיכות כמו פלדה קפיצית או אל חלד קשיחה- דורשות זוויות יצירה עדינות יותר, יותר תחנות להפצת מתח, ולפעמים פרופילי לחיצת סרוו שמאטים את ההחלקה במהלך מהלך העבודה.
קַשִׁיוּתמתאם עם שיעור הבלאי של התבנית. חומרים קשים יותר שוחקים את משטחי האגרוף והמתים מהר יותר, ומקצרים את מרווחי ההשחזה. הטבעה מתקדמת של פלדת פחמן על דרגות רכות יותר (Rockwell B 55–70) מייצרת ריצות תבנית ארוכות עם תחזוקה מינימלית, בעוד סגסוגות נירוסטה או חוזק- גבוה עשויות לקצץ את חיי המות בחצי אם פלדות וציפויים לא משודרגים בהתאם.
אסטרטגיית הסיכה משתנה גם עם סוג החומר. פלדות אל-חלד ואלומיניום דורשות שניהם-חומרי סיכה-כבדים יותר-כלוריים או סינתטיים-כדי למנוע חריכה ו-קצה בנוי במכות. שמנים סטנדרטיים מבוססי נפט- פועלים היטב עבור פלדה עדינה ופליז. במהירויות גבוהות, אספקת סיכה עוברת ממערכות שיטפון למכשירי ריסוס מיקרו- מדויקים המכוונים לפנים אגרוף ספציפיים ותחנות גיבוש מבלי לזהם פעולות סמוכות.
התאמות מהירות הלחיצה עוקבות אחר היגיון דומה. חומרים רכים וגמישים יותר סובלים שיעורי שבץ גבוהים יותר מכיוון שהם ניתזים בצורה נקייה ומייצרים פחות חום. סגסוגות קשוחות יותר נהנות ממניעי תנועה מופחתים של מהירות או קישור- שמאטים את ההחלקה בעת החיבור, מפחיתים את הלם ההשפעה ומאריכים את חיי הכלי.
| סוג חומר | טווח עובי טיפוסי | שיקולי עיבוד מרכזיים |
|---|---|---|
| פלדת פחמן נמוכה- | 0.015 אינץ' - 0.250 אינץ'. | כוח יצירה נמוך, משיכות גבוהה, שימון סטנדרטי. המגוון הרחב ביותר של תאימות לעיתונות. |
| נירוסטה (אוסטניטית) | 0.010 אינץ' - 0.125 אינץ'. | דרישה גבוהה של טונה, עבודה מהירה-התקשות, חומרי סיכה נגד-התקשות. אגרוף חזק יותר-כדי-למות. |
| נחושת / נחושת בריליום | 0.004 אינץ' - 0.080 אינץ'. | יכולת צורה מצוינת, חומר רך מפחית את שחיקת התבנית. מדדים דקים הנפוצים למגעים חשמליים. |
| פְּלִיז | 0.008 אינץ' - 0.125 אינץ'. | משיכות טובה, חוזק בינוני. תואם להטבעה- במהירות גבוהה; דרוש חומר סיכה מינימלי. |
| אֲלוּמִינְיוּם | 0.010 אינץ' - 0.190 אינץ'. | דרושים מרווחי קוביות רחבים יותר, נטייה לעצבנות. כלי הטבעה מאלומיניום נהנים ממשטחי ניקוב מצופים או מלוטשים. |
בחירת חומרים היא אף פעם לא החלטה מבודדת-היא מוזנת קדימה לחישובי טונה, בחירת פלדה, מרווחי תחזוקה ואפילו השוואה בין שיטות הטבעה פרוגרסיביות ואלטרנטיביות. כאשר החומר דוחף את המורכבות או את קיבולת הלחיצה לגבולותיהם, ייתכן שהגיע הזמן לשאול האם גישה פרוגרסיבית היא עדיין הנתיב המשתלם ביותר-.
השוואת הדפסים פרוגרסיביים לשיטות הטבעה אלטרנטיביות
תבנית פרוגרסיבית היא כלי רב עוצמה, אבל היא לא היחידה בארגז הכלים לעיבוד מתכת. כאשר גיאומטריית החלקים נעשית גדולה מדי, הנפחים נמוכים מדי, או עומק היווצרות חורג ממה שרצועת מנשא יכולה להתמודד עם, שיטות חלופיות מספקות לרוב כלכלה טובה יותר או חלקים טובים יותר. הידיעה היכן מצטיינות פעולות הדפסה והחתמה מתקדמות-והיכן אינן-מונעת אי התאמה יקרה בין תהליך למוצר.
פרוגרסיבי לעומת העברה מול הטבעת מתחם
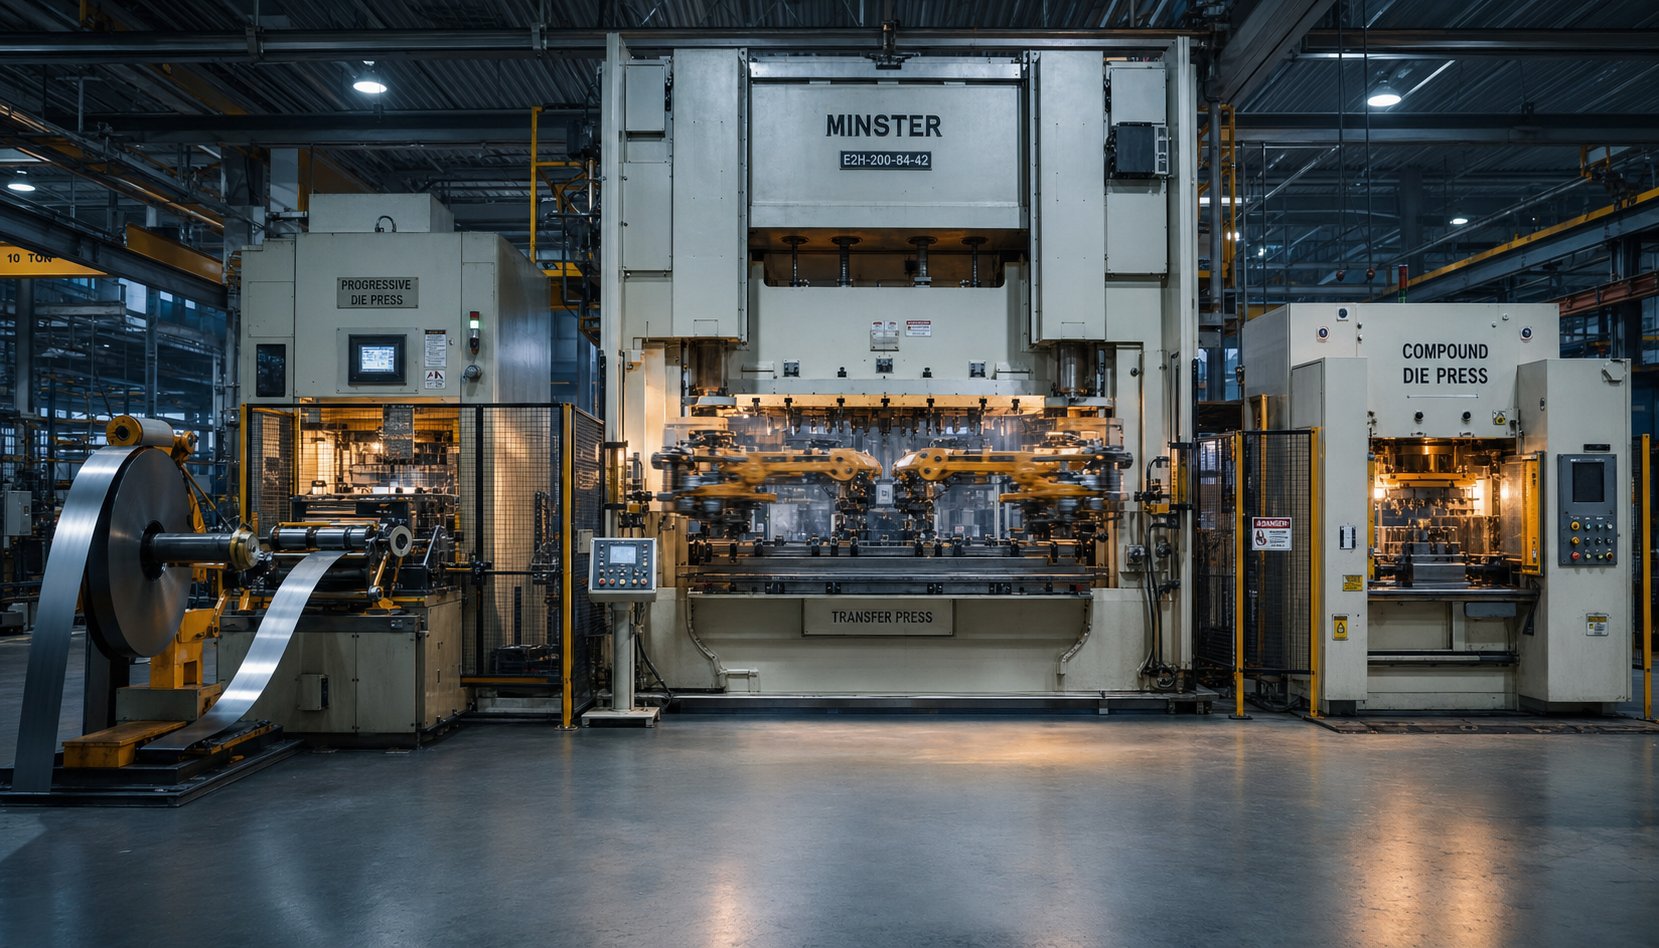
שלוש שיטות הטבעה שולטות בייצור חלקי מתכת מדויקים. כל אחד משתמש בגישה שונה מהותית כדי להעביר חומר דרך פעולות, וההבדל הזה קובע באילו עבודות הם מטפלים בצורה הטובה ביותר.
הטבעה מתקדמתשומר על חומר העבודה מחובר לרצועת נשא לאורך כל הרצף. הרצועה מתקדמת מתחנה לתחנה בתוך סט קוביות בודדות, כשהחלק המוגמר מופרד רק בחתך הסופי. גישת -הזנה רציפה זו תומכת במהירויות גבוהות במיוחד-לעתים קרובות 100 עד למעלה מ-1,000 פעימות לדקה-ומספקת את העלות הנמוכה ביותר לכל-חתיכה בנפח מכיוון שזמן ההתקנה הוא מינימלי ומעורבות העבודה היא כמעט אפס ברגע שהמכבש פועל.
העברת החתמת קוביותמפריד את הריק מהרצועה בשלב מוקדם של התהליך. אצבעות מכניות או זרועות העברה לאחר מכן מזיזות את חומר העבודה הבודד בין תחנות תבנית עצמאיות. מכיוון שהחלק עומד- חופשי, קוביות העברה יכולות לנקב עמוק ככל שמאפשר חומר הגלם מבלי להיות מוגבל על ידי גיאומטריית רצועת הנשא. זה הופך החתמת העברה לשיטה המועדפת עבור חלקים גדולים, קונכיות- עמוקות ורכיבים הדורשים פעולות על מספר פנים.
הטבעת קוביותמבצע פעולות חיתוך מרובות-הסרה ופירסינג, למשל-במכת לחיצה אחת. התוצאה היא חלק שטוח ומדויק במידות עם ריכוזיות מצוינת בין תכונות. תבניות מורכבות הן פשוטות יותר ופחות יקרות לבנייה מאשר כלי עבודה מתקדמים, אך הן מטפלות רק בגיאומטריה שטוחה ומייצרות חלק אחד לכל מהלך ללא יכולת יצירת.
ריבוי-שקופיותראוי להזכיר כאפשרות רביעית. מכונות מרובות-מגלשות משתמשות במצלמות ובכלי הזזה המתקרבים לרצועה מכמה כיוונים בו-זמנית, מה שהופך אותם לאידיאליים עבור חלקים קטנים עם עיקולים מורכבים במספר מישורים-קליפסים, קפיצים, צורות חוטים ומחברים שידרשו תחנות מוגזמות בתבנית פרוגרסיבית קונבנציונלית.
| קריטריונים | החתמת מות פרוגרסיבית | העברת חותמת למות | החתמת קוביות |
|---|---|---|---|
| נפח שנתי אידיאלי | 50,000 עד מיליונים | 10,000 עד 500,000+ | 5,000 עד 200,000 |
| מורכבות חלקית | בינוני (עומק ציור מוגבל) | גבוה (ציורים עמוקים, חלקים גדולים) | נמוך (חלקים שטוחים בלבד) |
| עלות כלי עבודה אופייניים | $15,000 – $60,000+ | $100,000 – $500,000+ | $5,000 – $20,000 |
| עלות-ליחידה בקנה מידה | הכי נמוך | לְמַתֵן | נמוך עד בינוני |
| מהירות ייצור | גבוה מאוד (100–1,000+ SPM) | בינוני (15-60 SPM) | בינוני עד גבוה |
| טווח גודל חלקים | קטן עד בינוני | בינוני עד גדול | קטן עד בינוני (שטוח) |
| התקנה והחלפה | נמוך (קוביה בודדת, הזנה אוטומטית) | גבוה יותר (מספר תחנות, כיול העברה) | נָמוּך |
הבנת סוגים אלה של חותמות הטבעה ביחס לדרישות החלק הספציפיות שלך מבטלת ניחושים. סוגר שנכנס לכף היד שלך ונשלח בכמויות של 500,000 בשנה? פרוגרסיבי היא כמעט בוודאות התשובה. כוס לרכב-משורטטת בעומק החורגת ממגבלות הרוחב של-הרצועות? ההעברה משתלטת.
כאשר הטבעה מתקדמת אינה מתאימה
נשמע שהטבעה פרוגרסיבית מנצחת על מהירות ועלות בכל פעם? לֹא בְּדִיוּק. מספר תרחישים דוחפים פרויקטים לעבר שיטות חלופיות:
- גודל החלק עולה על קיבולת הרצועה- מתנות פרוגרסיביות מוגבלות על ידי רוחב הסליל וממדי מיטת העיתונות. חלקים רחבים יותר מכ-24 אינץ' או שדורשים שטח שטוח גדול לרוב לא ניתנים לקינון ביעילות על רצועה, מה שהופך הטבעת קוביות העברה או קוביות טנדם למעשיות יותר.
- עומק המשיכה העמוק עולה על מגבלות רצועות הנשא– כאשר יחסי משיכה מחייבים את החומר לנוע אנכית מעבר למה שרצועת הנשא יכולה לסבול מבלי להתכופף או להיקרע, החלק צריך לעמוד חופשי.- מכבשי העברה מטפלים בכך באופן טבעי.
- נפח נמוך מכדי להפחית את כלי העבודה- קובייה מתקדמת בממוצע של $15,000 עד $60,000 הגיוני רק כאשר כמויות הייצור מפזרות את ההשקעה הזו דקה מספיק כדי להתחרות בשיטות פשוטות יותר. מתחת לסף מסוימים, חיתוך בלייזר, יצירת בלימה בלחיצה או הטבעת קוביות מורכבות עולים פחות לחלק.
- גיאומטריית חלק דורשת פעולות מרובות-פנים- כלי עבודה פרוגרסיבי פועל בציר אחד של תנועת לחיצה. אם החלק דורש פירסינג-צדדיים, השחלה, עקמומיות או פעולות מכמה כיוונים בו-זמנית, שיטות העברה או-החלקה מרובה מציעות חופש גיאומטרי יותר.
- שטוחות הדוקה על ריקים מורכבים– קוביות קוביות מייצרות חלקים שטוחים יותר מאשר קוביות פרוגרסיביות מכיוון שהחלק נוצר במכה אחת מבלי להיגרר דרך מספר תחנות. עבור מכונות כביסה, shims או ערימות למינציה שבהן שטוחות היא המפרט הקריטי, כלי עבודה מורכבים מנצחים.
הכרה מוקדמת בגבולות הללו חוסכת זמן הנדסי ונמנעת מלכפות פתרון מתקדם שבו התהליך יילחם בגיאומטריה.
מבנה עלויות ושבירת נפח-היגיון אחיד
הכלכלה של הטבעה פרוגרסיבית לטווח ארוך עוקבת אחר עקומה פשוטה אך רבת עוצמה: עלות קבועה גבוהה מלפנים, עלות משתנה נמוכה להעלם לכל פגיעה. ההבנה היכן נופלת נקודת האיזון- קובעת אם כלי עבודה מתקדמים היא השקעה חכמה או התחייבות יתר- יקרה.
שקול דוגמה קונקרטית. קובייה פרוגרסיבית ברמת מורכבות בינונית עשויה לעלות 30,000 דולר לתכנון ולבנייה. לאחר הפעלתו, הוא מייצר חלקים ב-$0.50 כל אחד. אותו חלק שנעשה עם חיתוך לייזר ויצירת בלם לחיצה עשוי לעלות $5.00 לחתיכה ללא השקעה בכלי עבודה. המתמטיקה פשוטה:
- ב-1,000 חלקים בשנה, התבנית הפרוגרסיבית מוסיפה 30$ לכל חלק בעלות כלי עבודה מופחתת-שחורגת בהרבה מהחלופה של חיתוך לייזר-.
- ב-10,000 חלקים, הפחתת כלי עבודה יורדת ל-$3.00 לחלק, מה שמביא את העלות הפרוגרסיבית הכוללת ל-3.50$ לעומת 5.00$ לחלופות. השבר-מתקרב.
- ב-20,000 חלקים, המסלול הפרוגרסיבי עולה $2.00 לכל חלק סה"כ (1.50 $ כלי עבודה מופחתים בתוספת עלות ריצה של $0.50),חיסכון של כ-60,000 דולר בשנהבהשוואה לשיטות-חלק.
- מעבר ל-50,000 חלקים, ההפחתה הופכת לזניחה והקוביה הפרוגרסיבית מספקת את העלות הנמוכה ביותר-ל-חתיכה-לעיתים קרובות יחס של 10:1 על פני שיטות שאינן-כלו.
עבור רוב היישומים המתקדמים, סף האיזון- נוחת בין 10,000 ל-20,000 חלקים בשנה. מתחת לטווח זה, שיטות ייצור פשוטות יותר או ללא-כלים שומרות עלויות נמוכות יותר. מעליו, הטבעה פרוגרסיבית מושכת באופן מכריע את כלכלת היחידה.
קוביות העברה עוקבות אחר עקומה אחרת. עלות הכלים הגבוהה יותר שלהם ($100,000+) דוחפת את הפריצה-אפילו יותר החוצה, אבל הם מטפלים בחלקים שדיים מתקדמים פיזית לא יכולים לייצר. תבניות מורכבות תופסות את התקציב-ידידותי-השקעה נמוכה יותר בכלי עבודה, זמן בנייה מהיר יותר, אך מוגבלת לגיאומטריה שטוחה ולמהירויות מתונות.
מסגרת ההחלטה מסתכמת בשלוש שאלות:
- האם הגיאומטריה של החלק יכולה לפעול פיזית בקובייה מתקדמת מבלי לחרוג ממגבלות הגודל או העומק?
- האם הנפח השנתי מצדיק את השקעת הכלים בעלות תחרותית לכל-חתיכה?
- האם ציר הזמן של הייצור תומך בזמן ההובלה הנדרש לתכנון, בנייה ואימות של התבנית?
אם שלושת התשובות חיוביות, פעולות החתמה והחתמה מתקדמות יספקו כמעט תמיד את השילוב הטוב ביותר של מהירות, חזרתיות ועלות כוללת. אם תשובה כלשהי היא לא, החלופות ראויות להערכה רצינית.
השוואת השיטה מבהירה איזו גישה מתאימה לפרופיל ייצור נתון-אבל בתוך ההחתמה המתקדמת עצמה, מגוון היישומים הוא רחב להפליא. אותו תהליך בסיסי שחותם מיקרו-מסוף נחושת עבור מחבר סמארטפון מייצר גם תושבת מבנית מפלדה לשלדת רכב, עם מפרט מכונות ותקני דיוק משתנים באופן דרמטי בין המגזרים.
יישומים בתעשייה ותקני דיוק
מסוף נחושת דק יותר מכרטיס אשראי וסוגר מבני פלדה שאפשר לעמוד עליו, שניהם יורדים מהקוביות המתקדמת. ההבדל הוא לא רק בחומר-זה הוא כל מפרט המכונה מאחורי כל חלק. טונאז', סוג לחיצה, מהירות מהלך וניטור איכות משתנים בהתאם לתעשייה שהרכיב המוגמר משרת.
יישומי רכב ואלקטרוניקה
הטבעה פרוגרסיבית של רכיבי רכב מהווה נתח עצום של שוק המתנות המתקדם העולמי. חשבו על סוגריים המאבטחים רתמות חיווט, חיזוקים מבניים בתוך מכלולי דלת, מחברים המקשרים בין מודולי ECU ורכיבי מערכת דלק הדורשים משטחי איטום עקביים. חלקים אלה דורשים מכבשים בנפח גבוה-לעיתים קרובות 200 עד 600 טון-מכיוון שמדדי חומר נוטים להיות כבדים יותר (0.040 עד 0.125 אינץ' פלדה עדינה או בדרגות סגסוגת-גבוהות{10}}נמוכות) ותחנות התבנית הן רבות.
ציפיות החיים ברכב הן אגרסיביות באותה מידה. ריצות ייצור שמגיעות למיליוני כניסות בשנה פירושן שהעיתונות חייבת להחזיק מהלך יישור אחרי שבץ ללא עייפות מצטברת של מסגרת המשפילה את מימדי החלק. לחיצות צד ישרות- עם כונני תנועת קישור שולטות כאן מכיוון שהן משלבות את הקשיחות הדרושה להחתמה כבדה עם טעינת זעזועים מופחתת שמאריכה את חיי הכלים במסעות פרסום ארוכים.
יישומי אלקטרוניקה הופכים את המשוואה. במקום טונה גבוהה, העדיפות עוברת למיקרו-דיוק ומהירות. מסופים, פחיות מיגון, מגעי סוללה ובתי מחברים מוטבעים מנחושת דקה-, ברונזה זרחנית או רצועת אל חלד-לעיתים קרובות מתחת ל-0.020 אינץ'-במהירות העולה על 800 פעימות לדקה. קשיחות המכונה עדיין חשובה, אבל המשתנה הקריטי הופך לדיוק הזנה. שגיאת מיקום של 0.05 מ"מ במסוף עם מרווח גובה של 0.3 מ"מ מייצרת גרוטאות. מזיני סרוו עם-מקודדי לולאה סגורים ומכבשים עם מרווח החלקה מינימלי-לחיזוק מרווח שומרים על הטבעות מתכת מדויקות מתקדמת בתוך ±0.001 אינץ' (±0.025 מ"מ) סובלנות שחלקים אלה דורשים.
דרישות דיוק רפואיות וחלליות
הטבעה פרוגרסיבית רפואית מעלה את הרף עוד יותר. רכיבי מכשיר כירורגי, בתי מכשיר מושתלים וחלקי ציוד אבחון חייבים לעמוד בסובלנות הדוקה עד ±0.0002 אינץ' בזמן שהם מוטבעים מסגסוגות תואמות ביולוגיות כמו נירוסטה 316L, טיטניום או קובלט-כרום. ההשלכות של המכונה הן משמעותיות: מכבשי סרוו עם השהייה ניתנת לתכנות במרכז המלח התחתון מאפשרים טבעה וצורה מבוקרת הממזערת קפיצה חזרה בסגסוגות רפואיות קשות-ל-ליצור. דרישות הגימור של פני השטח-לעתים קרובות Ra 16 מיקרו-אינץ' או טוב יותר- דורשות רכיבי תבנית מלוטשים ומרווחי נקבים-ל-שמורים במדויק.
תעופה וחלל חולקת את האובססיה הזו לעקביות מימדית. תפסים מבניים, לוחות מיגון ורכיבי מחברים לאוויוניקה נושאים סובלנות של ±0.0005 אינץ' לצד עקיבות קפדנית של חומרים. ניטור נפח העיתונות חייב לרשום נתוני כוח לכל מהלך, כך שכל אנומליה המפעילה מצב מחוץ ל-מפרט ניתנת למעקב לחלק ספציפי.
יישומי HVAC ובנייה, לעומת זאת, נותנים עדיפות לנפח ועמידות על פני דיוק קיצוני. סנפירים של מחליפי חום, תושבות הרכבה ומחברי תעלות מחזיקים בדרך כלל ±0.005 אינץ' סובלנות-רגועים יותר, אך עדיין מסתמכים על פעולת לחיצה עקבית על פני ריצות רבות של-מיליוני- חלקים.
- רכב- סוגרים, מחברים, חיזוקים מבניים, חלקי מערכת דלק. סובלנות אופיינית: ±0.001 אינץ' עד ±0.002 אינץ'. טונאז' גבוה, חיי תבנית ארוכים, כונני תנועת קישור מועדפים.
- אֶלֶקטרוֹנִיקָה– טרמינלים, פחיות מיגון, מגעי סוללה, בתי מחברים. סובלנות אופיינית: ±0.001 אינץ'. מד דק, מהירות גבוהה (800+ SPM), דיוק הזנת סרוו קריטי.
- מכשירים רפואיים– חלקי מכשור כירורגי, תאים מושתלים, רכיבי אבחון. סובלנות אופיינית: ±0.0002 אינץ' עד ±0.0005 אינץ'. סגסוגות ביו-תואמות, סרוו לחיצה, כלי עבודה מלוטש.
- תעופה וחלל- תפסים מבניים, מחברי אוויוניקה, לוחות מיגון. סובלנות אופיינית: ±0.0005 אינץ'. עקיבות מלאה בטון, נדרשת אישור חומר.
- HVAC / בנייה– סנפירים של מחליף חום, חומרי הרכבה, סוגריים לתעלות. סובלנות אופיינית: ±0.005 אינץ' נפח גבוה, טון בינוני, מכבשים מכניים סטנדרטיים.
בקרת איכות וב-חישת מותרות
הטבעת תבנית מדויקת ברמות סובלנות אלה פועלת רק אם המכונה יכולה לזהות בעיות לפני שהן הופכות למשלוחים פגומים. הטבעה פרוגרסיבית מודרנית משלבת מערכות איכות ישירות במכבש ובמת, ויוצרת לולאת משוב סגורה.
חיישני במות- עוקבים באופן רציף אחר כוח, תזוזה ונוכחות חומר בתחנות קריטיות. אם אגרוף חודר נתקל בהתנגדות מחוץ לטווח הצפוי-המעיד על קצה חיתוך עמום או תקלה בהזנה-החיישן מאותת לבקרת הלחיצה לעצור מיד במקום לייצר מאות חלקים גרועים לפני שמפעיל ישים לב.
בדיקה אופטית אוטומטית מוסיפה שכבה נוספת. מערכות ראייה CCD במהירות- הפועלות בעד 1,000 פריימים לשנייהלמדוד מידות קריטיות על כל חלק כשהוא יוצא מהקובייה, עם רזולוציית מדידה עד 0.01 מ"מ. חלקים הנופלים מחוץ לסובלנות מופנים אוטומטית לפני שהם מגיעים לקו האריזה.
צגי טונה במכבש עצמו עוקבים אחר כוח שיא לכל סיבוב ומגמת אותו לאורך זמן. סחיפה הדרגתית כלפי מעלה מאותתת על בלאי או שינויים בחומר הרבה לפני הפרת הסבולות, מה שנותן לצוותי התחזוקה אזהרה מוקדמת לתזמן חידוד. יחד, מערכות אלו הופכות מכונת הטבעה מתקדמת מכלי ייצור לתא ייצור -שיטור עצמי- שמסרב לשלוח את מה שאינו יכול לאמת.
שמירה על תקינות מערכת האימות, וביצוע הקוביות במסגרת המפרט לאורך מיליוני מחזורים, תלויה באסטרטגיית תחזוקה ממושמעת שרוב הפעולות ממעיטות בהערכתה.
שיטות תחזוקה שמאריכות את החיים
כלי הטבעה פרוגרסיבי הפועל בקצב של 400 פעימות לדקה צובר למעלה ממיליון כניסות בשבוע ייצור בודד. כל אחת מאותן פגיעות מייצרת כוח חיתוך, חיכוך וחום שמפרקים בהדרגה את קצוות האגרוף, יוצרים משטחים ומרכיבים מנחים. ללא תוכנית תחזוקה שיטתית, חיי המתקצרים מתקצרים באופן בלתי צפוי, איכות החלקים נסחפת וזמני השבתה לא מתוכננים פוגעים בלוחות הזמנים של הייצור.
לוחות זמנים לתחזוקה מונעת והשחזה למות
תחזוקת כלים פרוגרסיבית יעילה אינה תגובתית-היא עוקבת אחר קצב הקשור לספירת שבץ ולא לתאריכים לוח שנה. המטרה, כמומומחי החתמה מדגישים, הוא עקביות: זהה כל תחום בכלי שמתדרדר עם הזמן, תיעד כיצד לשרת אותו וביצוע זהה בכל מחזור.
מרווחי השחזה תלויים בשלושה גורמים עיקריים:
- כושר שחיקה בחומר- פלדת אל-חלד וסגסוגת-גבוהה-גבוהה-מתלבשת קצוות אגרוף מהר יותר מנחושת רכה או פלדה עדינה. תבנית הפועלת 304 אל חלד עשויה לדרוש השחזה כל 50,000 עד 100,000 פגיעות, בעוד שאותה גיאומטריה בפלדת C1010 יכולה לדחוף 250,000 או יותר בין שירותים.
- הצטברות ספירת שבץ- רוב החנויות עוקבות אחר כניסות לפי מרווח שירות ומגמת צרכי חידוד בפועל מול יעדים. מרווחים עקביים-לא תגובות תגובתיות לבריחות איכותיות-יוצרות חיים צפויים.
- איכות סיכה- אספקת חומר סיכה לא מספקת או לא עקבית מאיצה בלאי קצוות, מגבירה את הצטברות החום ומעודדת התכה על משטחים נוצרים. מערכות מיקרו-ריסוס המחילות את משקל הסרט הנכון בכל תחנה יכולות להאריך את מרווחי ההשחזה ב-30% או יותר בהשוואה לשימון שיטפון שמפספס אזורי מגע קריטיים.
רשימת בדיקה מובנית של תחזוקה שומרת על עקביות של כל שירות ללא קשר לטכנאי שמבצע את העבודה:
- בדוק את כל קצוות החיתוך בהגדלה; לחדד כאשר גובה הקוצים חורג מהסף המקובל ליישום (בדרך כלל 10% מעובי החומר).
- בדוק את קוטר ואורך פיני הטייסים-שחוקים גורמים לרישום שגוי של רצועות שמתערבבות בין תחנות.
- בדוק חבטות טופס ומוספות למות לבלאי מדיד; החלפה או ליטוש לפי הליך מתועד.
- ודא כוחות קפיצים על חשפניות, מרימי כלי במה ורפידות לחץ; החלף קפיצים מוחלשים לפני שהם משפיעים על בקרת הפס.
- אשר את התזמון בכל התוספות ובדוק את גובה סגירת התבנית מול מדידת קו הבסיס.
- נקה מצנחי גרוטאות ובדוק אם יש הצטברות שבלולים שעלולים לגרום למשיכת שבלול בריצות הבאות.
- מלאי השחזה של מסמכים הוסר, שינוי כולל בגובה התבנית והחלפות רכיבים עבור יומן היסטוריית השירות.
המשמעת מאחורי רשימת הבדיקה הזו חשובה יותר מהרשימה עצמה. כפי שמגדיר זאת מנהל תחזוקה ותיק אחד: איכות הביצוע מוגדרת כעקביות. אם טכנאי שירות יטחן כמות שונה מקטע החיתוך בכל פעם, כניסות לכל שירות יתנדנדו באופן בלתי צפוי-מה שהופך שיפור מתמיד לבלתי אפשרי.
Quick Die Change ועקרונות SMED
כל דקה שמכבש יושבת בטלה במהלך החלפת קוביות היא דקה שהיא מייצרת אפס חלקים. בסביבות החתמה פרוגרסיבית של תערובת- גבוהה שבהן מספרי חלקים מרובים חולקים את אותה העיתונות, זמן ההחלפה משפיע ישירות על ביצועי התפוקה והאספקה. זה המקום שבו SMED-Single-Minute Exchange of Dies-הופך את המשוואה.
פותח על ידי מהנדס התעשייה Shigeo Shingo, מטרות המתודולוגיה של SMEDצמצום כל מעבר לפחות מ-10 דקותעל ידי הפרדת משימות הגדרה לשתי קטגוריות:
- אלמנטים פנימיים- שלבים שיכולים לקרות רק בזמן עצירת הלחיצה (הברגה של הקוביה לתוך הבולסטר, חיבור חיישנים, אימות גובה הסגירה).
- אלמנטים חיצוניים– שלבים שניתן להשלים בזמן שהמכבש עדיין מפעיל את העבודה הקודמת (הצבת הקובייה הבאה על עגלה מתגלגלת, חיבור- מראש של קווי אוויר וחשמל, העמסת הסליל על ה-uncoiler).
העיקרון פשוט: המרת כמה שיותר שלבים פנימיים לחלקים חיצוניים, ואז ייעל את המשימות הפנימיות שנותרו. בפועל, פעולות הטבעה פרוגרסיביות מיישמות SMED באמצעות מערכות החלפת קוביות מהירה (QDC) הכוללות מהדקים הידראוליים או פנאומטיים, לוחות חיזוק סטנדרטיים עם דפוסי T-חריץ או כדור-תבניות נעילה, עגלות העברת קוביות ממונעות וזיכרון גובה- מוגדר מראש בבקר המכבש.
מערכת QDC-מתבצעת היטב יכולה לצמצם את המעבר מ-45 דקות מתחת ל-8-לשחרר את העיתונות להפעיל גדלים קטנים יותר בצורה חסכונית ולהגיב מהר יותר לשינוי לוחות זמנים של ייצור. השילוב של עקרונות SMED עם הכנת כלי שלב-שבו ההגדרות הנכנסות של התבנית, הסליל והמזון מורכבות באופן לא מקוון - מבטל את הטריפה המלווה בדרך כלל בשינויי עבודה.
הארכת חיי המות באמצעות אופטימיזציה של מכונה
חיי המות אינם רק פונקציה של איכות פלדת הכלי ותדירות התחזוקה. העיתונות עצמה משחקת תפקיד שווה. מכבש לא מיושר או אחד שפועל ללא ניטור טונה נאות יכול להרוס קובייה-בנויה היטב בשבריר מחיי השירות הצפוי שלה.
יישור לחץחשוב ברמת המיקרון. מקביליות בין פני ההחלקה למשטח החיזוק חייבת להישאר בטווח של 0.001 אינץ' לכל רגל מרוחב המיטה. אם המחליקה מתנקזת בעומס, זה יוצר חלוקת כוח לא אחידה על פני התבנית-עומס יתר על צד אחד תוך עומס נמוך של הצד השני. התוצאה היא שחיקה מואצת של חבטות, דפוסי כתמים לא אחידים וכשל מוקדם של התבנית בצד העומס הגבוה-.
ניטור טונהמספק אזהרה מוקדמת לפני שיתרחש נזק. צג שהוגדר כהלכה לומד את כוח השיא הרגיל עבור כל קובייה ומגדיר נקודות קביעת גבול- ונמוכות-במסגרת חלון צפוף-בדרך כלל ±15 עד 20% מהשיא הצפוי. אם הטונאז' מגמה כלפי מעלה בריצות עוקבות, זה מסמן שהקצוות החיצוניים מתעממים ויש צורך בהתחזדות. ספייק פתאומי מסמן הצטברות שבלול, מצב כפול-חלק או הזנה שגויה שאחרת היו מנתקים את הקובייה. הצג חייב להיות מחובר למעגל עצירת הלחיצה ולהגדיר אותו ל-מגבלות ספציפיות-לא להשאיר בקיבולת לחיצה מלאה במקום שבו הוא אינו מספק הגנה משמעותית.
מרימי מות הטבעה וקפיצי חנקןממלאים תפקיד פחות ברור אך קריטי באותה מידה בשימור החיים. מרימים מרימים את הרצועה מעל פני התבנית בין משיכות, ומאפשרות לה להתקדם בחופשיות מבלי לגרור על פני פרטי טופס או קצוות חיתוך. ללא הרמה מספקת, הרצועה מגרדת על פני קצוות חדים ומציבה חומר על משטחים מלוטשים-מה שפוגעת באיכות הרצועה וגם בגימור הכלים.
קפיצי גז חנקן מועדפים על פני קפיצי סליל מכניים ביישומי כלי עבודה מתקדמים רבים מכיוון שהם מספקים כוח עקבי לאורך כל פעולתם ללא אובדן כוח- הקשור לעייפות לאורך זמן. הם גם מספקים את הכוח הראשוני הגבוה הדרוש כדי להסיר באופן חיובי חומר מהאגרופים, ולמנוע משיכת שבלולים. מכיוון שכלי הטבעה פרוגרסיבי צובר מיליוני פגיעות, קפיצי חנקן שומרים על הלחץ המדורג שלהם בעוד קפיצי סליל נחלשים בהדרגה-והופכים את החנקן לבחירה האמינה יותר עבור פונקציות הפשטה והרמה קריטיות בסביבות ייצור תובעניות.
יחד עם -לוחות זמנים של חידוד מובנים, החלפות מהירות, יישור לחיצה מדויק, בקרת טונה אקטיבית ומערכות הרמה שצוינו כהלכה-שיטות אלו קובעות אם קובייה מספקת 500,000 כניסות או 5 מיליון לפני שיפוץ גדול. ההשקעה במשמעת התחזוקה מחזירה את עצמה באמצעות איכות צפויה, פחות עצירות לא מתוכננות, ועלות-ל-להיט השומרת על חותמת מתקדמת תחרותית מול שיטות חלופיות בנפח גבוה.
בחירת המכונה הנכונה ושותף למות
תחזוקה שומרת על קובייה פועלת. אבל לפני שמכה בודדת נוחתת, שתי החלטות מעצבות את התוכנית כולה: איזו לוחצת כדי להכניס את הקוביה, ואיזה יצרני קוביות מתקדמים לסמוך על הכלים. תטעה ותבלה את חמש השנים הבאות בפיצוי על אי התאמה בין היכולת לדרישה.
התאמת מפרט מכונה לדרישות החלק
בחירת מכונת הטבעה מתקדמת מתחילה בחלק עצמו-לא במה שזמין על הרצפה. ארבעה משתנים מניעים את המפרט:
- קיבולת טונה של עיתונות- סכמו את כל כוחות החיתוך, היצירה וההפשטה על פני כל תחנה פעילה, ולאחר מכן הפעל מקדם בטיחות של 1.2 עד 1.3 מעל הסכום המחושב. ריצה קרובה מדי לקיבולת מדורגת מאיצה את עייפות המסגרת ומקצרת את חיי המיסבים.
- מידות המיטה- הבולסטר חייב להכיל את אורך התבנית המלא עם מרווח למצנחי גרוטאות, תמיכת רצועות וחומרת הידוק-מהירה. קוביות הטבעה פרוגרסיביות מרובות-תחנות יכולות להיות ארוכות באופן מפתיע; למדוד את טביעת הרגל של הבסיס לפני הערכת אפשרויות העיתונות.
- יכולת קצב שבץ- התאם את טווח מהירות הלחיצה ליעדי הנפח השנתיים שלך. חלק הדורש 2 מיליון חתיכות בשנה בזמן פעילות של 90% זקוק למכבש המסוגל לקיים את ה-SPM המחושב מבלי לחרוג ממגבלות הזנת החומר או הסיכה.
- סוג כונן ופרופיל מהלך- היווצרות מורכבת על פני תחנות מרובות מעדיפה כונני תנועת סרוו או קישור. הברקה ופירסינג פשוטים במהירות גבוהה פועלים ביעילות על ארכובה מכני סטנדרטי. גיאומטריית החלק אומרת לך איזה כונן מרוויח את הפרמיה שלו.
סוג החומר מוסיף מסנן נוסף. מכונת הטבעה מתקדמת הפועלת מפלדת אל חלד זקוקה למרווח גחון גדול יותר ולמערכות סיכה-כבדות יותר מאשר מערכות סיכה המיועדות למסופי נחושת. באופן דומה, חלקים רפואיים בעלי סובלנות הדוקה- עשויים להצדיק השקעה במכבש סרוו שתוכנית סוגר לעולם לא תחזיר.
מה להעריך בספק מתקדם
העיתונות היא חצי מהמשוואה. תבנית ההטבעה המתקדמת בעצמה קובעת אם יעדי דיוק ניתנים להשגה וחזרה על פני מיליוני מחזורים. כאשר בוחנים שותפי כלי פרוגרסיבי וקוביות המציעים שירותי הטבעה מתקדמת, הסתכלו מעבר למחיר לתחנה ובחנו עומק הנדסי.
- יכולת עיצוב מרובת-תחנות עם יכולת חזרה הדוקה– ספקים אוהביםYICHENלתמוך במהנדסי ייצור וצוותי רכש במיקור מתבניות הטבעה פרוגרסיביות עבור חלקי מתכת-בנפח גבוה, תוך מתן יצירת תחנות מרובות- יעילה ויכולת ייצור המוני ניתנת להרחבה המתורגמת ישירות לאיכות חלק-ל-חלק עקבית.
- מומחיות מתקדמת בעיצוב תבנית הטבעה– על הספק להפגין מיומנות של סימולציית CAD/CAE, כולל חיזוי קפיצה חוזר מבוסס FEA- ואופטימיזציה של פריסת רצועות. בקש לראות דוגמאות כיצד הם פתרו אתגרים בגיאומטריות הדומות לשלך.
- ידע בבחירת פלדת כלי עבודה– תחנות שונות מתמודדות עם פרופילי בלאי שונים. ספק בעל יכולת בוחר את השילוב הנכון של פלדות-מהירה, דרגות מתכות אבקה או תוספות קרביד על סמך החומר שאתה מטביע-לא גישה-יחידה-שמתאימה- לכל אחד.
- משאבי ניסיון-ביתיים- יצרנים עם מכונות ניסיון ייעודיות יכולים לאמת את התבנית בתנאים מציאותיים, למדוד חלקים לדוגמה ב-CMM ולבצע התאמות חוזרות לפני שהכלי נשלח לרצפת הייצור שלך. יכולת ניסיון ואימות פנימית זו- מבטלת שבועות של פתרון בעיות לאחר המסירה.
- תמיכה טכנית לאחר-מכירות– מתנות פרוגרסיביות דורשות שירות שוטף. הערך אם הספק מציע הנחיות תחזוקה, תמיכה בשחיקה מחדש והחלפה מהירה של רכיבי בלאי כמו אגרופים, פיילוטים ותוספות.
- מדרגיות- הנפחים שלך עשויים לגדול. ספק בנוי לפי קנה מידה מייצור ראשוני לקיבולת מורחבת-ללא עיצוב מחדש מאפס-חוסך זמן ועלות משמעותיים ככל שהביקוש עולה.
בדיקה של ספקי שירותי הטבעה מתכת פרוגרסיבית על פי קריטריונים אלה מפרידה בין שותפים המהנדסים פתרונות לבין אלה שפשוט מצטטים בלוקים של כלים.
קנה מידה מאב טיפוס לייצור המוני
תוכניות מעטות מושקות בווליום מלא ביום הראשון. הנתיב עובר בדרך כלל מאימות אב-טיפוס דרך ריצות פיילוט לייצור המוני מתמשך-והשותף שלך צריך לתמוך בכל שלב מבלי לאלץ הפעלה מחדש של כלים בכל מעבר.
במהלך אימות מוקדם, כלי עבודה רכים או קוביות אב-טיפוס-יחידות מאשרות את גיאומטריית החלק והתנהגות החומר בעלות נמוכה. ברגע שהעיצוב מתייצב, מתכות הטבעה פרוגרסיביות הבנויות מפלדות כלים מוקשות משתלטות לייצור פיילוט-ריצה מבוקרת של 5,000 עד 50,000 חלקים המאמתת את יכולת התהליך, יציבות הממדים ועמידות התבנית בתנאים מציאותיים.
המעבר לייצור המוני מוסיף דרישה סופית: התבנית חייבת להחזיק מיליוני פגיעות ללא השפלה שדוחפת חלקים מחוץ לסובלנות. כאן חשובה ביותר פילוסופיית עיצוב מות ההטבעה המתקדמת. בנייה מודולרית עם תוספות הניתנות להחלפה, מערכות הנחייה חזקות וקפיצי חנקן מדורגים כהלכה מאפשרים תחזוקה ממוקדת השומרת על ייצור התבנית ללא ניתוק מלא.
בחירה הן במכונה והן במקור התבנית כהחלטה מתואמת-ולא בבידוד-מבטיחה את יכולת הלחיצה תואמת את דרישות היצירה של התבנית, המיטה מתאימה לטביעת הרגל של התבנית, והתמיכה ההנדסית של הספק מכסה את מחזור החיים המלא מהדגימה הראשונה ועד לפלט- בנפח גבוה.
שאלות נפוצות על מכונות הטבעה פרוגרסיביות
1. כמה מהר יכולה לרוץ מכונת הטבעה מתקדמת?
מכונות הטבעה פרוגרסיביות סטנדרטיות פועלות בין 100 ל-400 פעימות לדקה לעבודות ייצור טיפוסיות. יישומים מהירים-יכולים לעלות על 1,000 פעימות לדקה, אך השגת קצבים אלו דורשת שילוב של מסגרות לחיצה ישרות-בצד או קשירה-, מזיני סרוו מדויקים עם מיקום-סגור, מרווחי קוביות שתוכננו בקפידה עבור גזירה נקייה ומערכות מיקרו{9}לאיזון סיכה המכוונות לריסוס מגע. המהירות המקסימלית הניתנת להשגה תלויה בסוג החומר, רוחב הרצועה, מספר התחנות הפעילות ומערכת הנעת הקש שנבחרה.
2. מה ההבדל בין הטבעה פרוגרסיבית להחתמת קוביות העברה?
הטבעה מתקדמת שומרת על חומר העבודה מחובר לרצועה נשא לאורך כל רצף היצירה, ומקדם אותו מתחנה לתחנה בתוך תבנית יחידה במהירויות של עד 1,000+ SPM. הטבעת תבנית העברה מפרידה את הריק מהרצועה בשלב מוקדם, ואז מעבירה חלקי עבודה בודדים בין תחנות עצמאיות באמצעות אצבעות מכניות או זרועות העברה במהירויות נמוכות יותר של 15 עד 60 SPM. קוביות פרוגרסיביות מצטיינות בחלקי נפח קטן-עד-בינוני גבוה-, בעוד שקוביות העברה מטפלות בחלקים גדולים יותר, קונכיות- עמוקות ורכיבים הדורשים פעולות ממספר כיוונים שרצועות הספק לא יכולות להכיל.
3. אילו חומרים ניתן לעבד במכונת הטבעה פרוגרסיבית?
מכונות הטבעה פרוגרסיביות מעבדות מגוון רחב של מתכות כולל פלדת פחמן נמוכה-, פלדת אל חלד (סדרות 300 ו-400), נחושת ובריליום, פליז וסגסוגות אלומיניום. עובי הסליל נע בדרך כלל בין 0.004 אינצ'ים עבור מסופים אלקטרוניים מיקרו-דיוק ועד 0.250 אינץ' עבור סוגריים מבניים כבדים. כל חומר דורש הגדרות ספציפיות של המכונה-נירוסטה דורשת נפח עיתונות גבוה יותר וחומרי סיכה נגד-התכתשות, בעוד שאלומיניום זקוק למרווחים רחבים יותר-ל-משטחי כלי עבודה מצופים כדי למנוע הצטברות חומרים.
4. איך קובעים את הטונאז' הרצוי של הלחיצה לקובייה פרוגרסיבית?
בחירת נפח העיתונות דורשת סיכום כל כוחות החיתוך, הצורה וההפשטה על פני כל תחנה פעילה בתבנית, ולאחר מכן הפעלת מקדם בטיחות של 1.2 עד 1.3 מעל הסכום המחושב. משתנים מרכזיים כוללים עובי חומר וחוזק מתיחה, מספר פעולות בו-זמנית ומורכבות יצירתית כגון משיכה עמוקה או טבעה. קו מנחה נפוץ הוא גודל המכבש ב-60 עד 70 אחוז מהקיבולת הנקובת שלו עבור עומס השיא המחושב, מתן מרווח גחון לשונות החומר והעלייה הדרגתית בכוח החיתוך כאשר קצוות האגרוף עמומים בין מחזורי השחזה.
5. באיזו תדירות צריך קובייה פרוגרסיבית לתחזוקה או השחזה?
מרווחי השחזה משתנים בהתאם לחומר המוטבע. מתכות עם מתכות רכות יותר כמו C1010 פלדה עדינה או נחושת עשויות להחזיק מעמד 250,000 או יותר פגיעות בין שירותים, בעוד שחומרי עיבוד 304 נירוסטה דורשים בדרך כלל השחזה כל 50,000 עד 100,000 פגיעות עקב שחיקה גבוהה יותר של החומר. תוכניות תחזוקה אפקטיביות עוקבות אחר ספירת שבץ ולא על תאריכים לוח שנה, בודקות את קצוות החיתוך בהגדלה כאשר גובה הקוצים עולה על 10 אחוזים מעובי החומר, ומאמתות את מידות סיכות הפיילוט, כוחות הקפיץ וגובה סגירת התבנית בכל מרווח שירות. ספקים כמו YICHEN יכולים לספק הנחיות לגבי לוחות זמנים לתחזוקה המותאמים לתצורות ספציפיות של תבנית וחומרי ייצור.


