


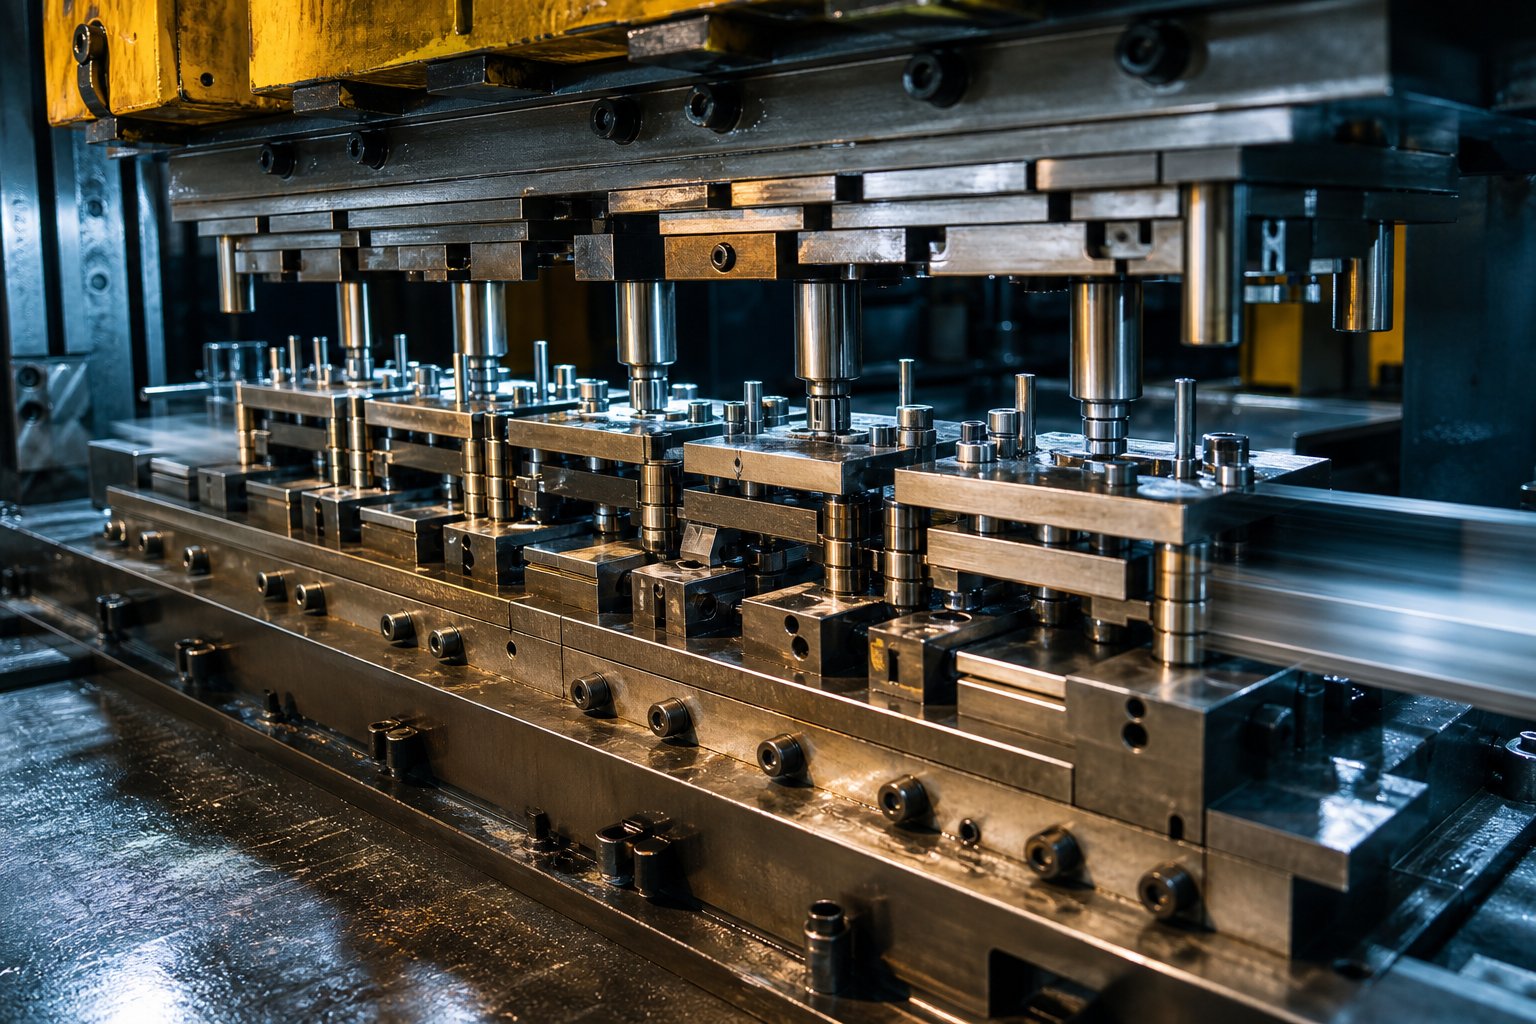
מהי הטבעה פרוגרסיבית ולמה זה חשוב
תארו לעצמכם לייצר חלק מתכת מוגמר עם כל לחיצה בודדת של לחיצה - ללא מיקום מחדש, ללא הגדרות משניות, ללא התערבות מפעיל בין שלבים. זה מה שתהליך הטבעה המתקדם מספק, והוא מהווה את עמוד השדרה של ייצור רכיבי מתכת בנפח- גבוה מאז אמצע המאה ה-20.
הגדרת חותמת מתקדמת מתקדמת
הטבעה פרוגרסיבית היא תהליך עיבוד מתכת-שזון בו רצועה רציפה של מתכת מתקדמת דרך תחנות מרובות בתוך תבנית בודדת, כאשר כל תחנה מבצעת פעולה ברורה - מחיקה, חודרת, כיפוף או יצירת - עד שהחלק המוגמר נפרד בתחנה הסופית.
כָּך,מה זה מת פרוגרסיבי? זהו כלי מיוחד המכיל רצף של תחנות עבודה, שכל אחת מהן נועדה לעצב את רצועת המתכת בהדרגה. סליל של גיליון מתכת ניזון לתוך המכבש, מתקדם מרחק קבוע (הנקרא גובה) עם כל מהלך, ויוצא כרכיב שהושלם. הרצועה נשארת מחוברת לאורך כל התהליך באמצעות לשוניות מנשא, מה שנותן לכל תחנה נקודת ייחוס יציבה עד שפעולת הניתוק משחררת את החלק.
בין אם אתה מהנדס שמציין סובלנות או מוביל רכש המשווה עלויות-לחלק, הרעיון המרכזי זהה: כלי אחד, מספר פעולות, תפוקה מתמשכת.
מדוע תהליך זה שולט בייצור-בנפח גבוה
הטבעת מתכת פרוגרסיבית הפכה לברירת המחדל עבור חלקים-שיוצרו בהמוניו מכיוון שהיא פותרת שלוש בעיות בו-זמנית:
- מְהִירוּת- לחיצות במהירות גבוהה- יכולות לפעול ב-300+ פעימות לדקה, וליצור אלפי חלקים מוגמרים בכל שעה.
- הֲדִירוּת- פיני טייס וגיאומטריית תבנית קבועה פירושם שהחלק המיליון זהה מבחינה ממדית לראשון.
- טיפול מינימלי- הרצועה נושאת את עצמה דרך התבנית, ומבטלת טעינה ידנית בין פעולות לבין הווריאציה שמגיעה איתה.
יתרונות אלה מורכבים בקנה מידה. עלות העבודה לחלק יורדת לשברירי סנט, ההשקעה בכלי עבודה פוחתת על פני מיליוני מחזורים, וגרוטאות מטעות המפעיל נעלמת למעשה. עבור חלקים הדורשים מאפיינים מרובים - חורים, עיקולים, לשוניות מעוצבות - הטבעה מתקדמת מגבשת את מה שאחרת יהיה הגדרות נפרדות למחזור אחד ללא הפרעה.
השאלה האמיתית היא לא אם התהליך הזה עובד. זה להבין בדיוק איך כל תחנה תורמת לחלק האחרון - והיכן החלטות עיצוב חכמות מתורגמות לחיסכון בעלויות מדידות.
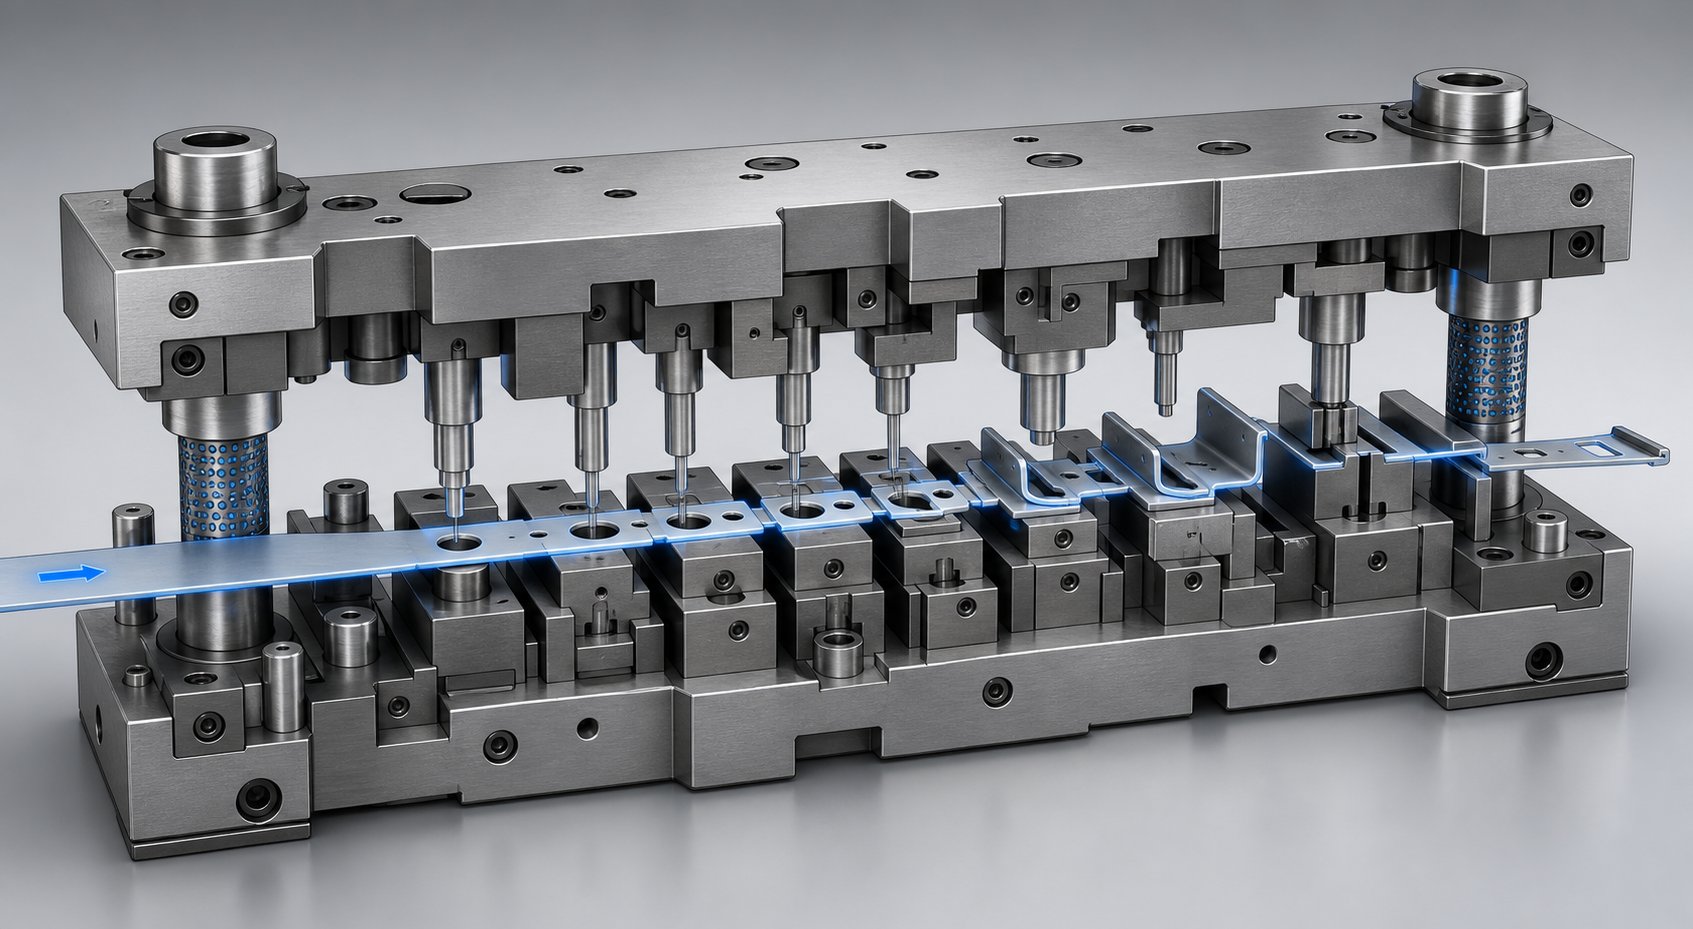
כיצד פועל תהליך ההחתמה המתקדם תחנה אחר תחנה
דמיין תושבת מחבר חשמלי - חלק קטן עם חורי פיילוט, לשונית מעוצבת וחתך מדויק. הוא מתחיל כסליל שטוח של סגסוגת נחושת ויוצא מהקוביה כרכיב מוגמר, הכל תוך שבריר שנייה. הֲבָנָהאיך עובדת מכבש הטבעהברמה זו מגלה מדוע תהליך התבנית דורש הנדסה כה זהירה בכל תחנה.
האכלה ברצועה ורישום טייס
מלאי הסליל נכנס למכבש ההטבעה הפרוגרסיבי דרך מערכת הזנת הטבעה אוטומטית - בדרך כלל מנגנון הזנת גליל או אחיזה. הזנות גלילים משתמשות בגלילים מזווגים המסתובבים מרחק מוגדר לכל מהלך כדי לקדם את הרצועה באורך גובה מדויק. הזנות אחיזה משתמשות במהדק הדדי שתופס ומושך את הרצועה קדימה, המועדף לעתים קרובות עבור חומרים עבים יותר או אורכי הזנה ארוכים יותר.
שליטה במגרש היא קריטית. לפי Metal Forming Magazine, גורמים כמו תנועת הרמה- והמרחק בין יחידת ההזנה לתבנית עלולים להציג שגיאות גובה אם תזמון סגירת גליל ההזנה- אינו מכויל כראוי. אפילו שברירי מילימטר בהזנה לא נכונה מתורגמים לחלקים פגומים.
ברגע שהרצועה מגיעה לכל תחנה, סיכות פיילוט חרוטיות יורדות לתוך חורי פיילוט-מחוררים מראש כדי לרשום את המיקום המדויק של הרצועה. זה מבטיח דיוק יישור בטווח של ±0.001 אינץ' (0.025 מ"מ) - סוג של חזרתיות ששומר על סובלנות עקבית לאורך מיליוני מחזורים.
היגיון רצף בין תחנות
פעולות בקוביית הטבעה מתקדמת אינן מסודרות באופן שרירותי. הרצף עוקב אחר היגיון יצירתי קפדני שנועד להגן על שלמות החלק:
- פירסינג חור טייס- נוצר תחילה כדי לקבוע נתוני רישום עבור כל התחנות במורד הזרם.
- תכונה פירסינג וחבטות- חורים וחתכים נוצרים בזמן שהרצועה עדיין שטוחה, ומונעים עיוות שיתרחש אם יוחרם לאחר כיפוף.
- חֵרוּק- חריצי הקלה נחתכים לפני עיקולים כדי למנוע ריכוזי מתח והפרעות חומרים בקווי הקיפול.
- גיבוש וכיפוף- לשוניות, אוגנים וזוויות מעוצבים בהדרגה, עם צורות פשוטות שקודמות לצורות מורכבות.
- טבעה או הבלטה- פרטים עדינים וחידודי ממדים מוחלים על גיאומטריה שכבר נוצרה.-
- ניתוק והפרדה- החלק המוגמר גזוז מהרצועה המובילה בתחנה הסופית.
למה הצו הזה? פירסינג לפני היווצרות מונע עיוות חור - חור עגול שנכנס לרצועה שטוחה נשאר עגול, אבל ניקוב לאחר עיקול גורם ללחץ שמאריך אותו. חריצה לפני כיפוף מקל על חומר שאחרת היה נחסם או נסדק בקפל. לאורך ההתקדמות, לשוניות המנשא שומרות על הרצועה מחוברת, ומספקות יציבות מבנית כך שלכל תחנה יש חומר עבודה קשיח לפעול עליו.
תושבת מחבר טיפוסית עשויה לדרוש 6 עד 12 תחנות. לחיצות החתמה פרוגרסיביות במהירות גבוהה- הפועלות בקצב של 200 עד 400+ פעימות לדקה יכולות לייצר אלפי חלקים אלה מדי שעה - כל אחד זהה לאחרון.
הפרדה סופית והוצאת חלק
בתחנה האחרונה, אגרוף חתוך מנתק את הרכיב המוגמר מרצועת הנשא. החלק נופל דרך התבנית או נפלט על ידי סיכות-הקפיציות לתוך מצנח איסוף מתחת למכבש. בינתיים, רצועת השלד שנותרה - כעת רק סרט של גרוטאות - יוצאת מהקובייה ומתפתלת על סליל גרוטאות למיחזור.
כל תהליך ההטבעה המתקדם, מכניסת סליל ועד פליטת חלק, מתרחש בתנועה מתמשכת. אין הפסקה בין חלקים, אין העברה ידנית, אין תיקון- מחדש. כל מכת לחיצה מקדימה בו זמנית כל תחנה, כלומר שש פעולות או יותר מתרחשות במקביל לכל מחזור.
היעילות המקבילה הזו היא שהופכת את תהליך התבנית לכל כך פרודוקטיבי בנפח. אבל זה גם אומר שהכלים עצמם - האגרופים, קוביות הקוביות, הסרפרים והמנחים בתוך הקובייה - חייבים לתפקד כמערכת משולבת היטב. אופן האינטראקציה בין הרכיבים הללו קובע גם את איכות החלק וגם את אורך החיים.
רכיבי קוביות קריטיות וכיצד הם מתקשרים
תבנית הטבעה פרוגרסיבית עשויה להיראות מבחוץ כמו גוש פלדה מוצק, אבל פתח אותה ותמצא עשרות חלקי טביעה- מדויקים שפועלים יחד. לכל רכיב יש עבודה אחת, אך אף אחד לא יכול לתפקד בלי האחרים. תחשוב על זה כעל תזמורת מכנית - קטע-של-מנגינה והביצוע כולו מתפרק.
צלחות ניקוב, בלוקים למות וחשפנות
צלחת האגרוף יושבת במחצית העליונה של התבנית ונושאת את כל האגרוף החיתוך והיוצר. אגרופים אלה - הזמינים בפרופילים עגולים, מאורכים או מותאמים אישית - יורדים לתוך חומר הרצועה בכל מהלך לחיצה כדי לנקב חורים, לגזור פרופילים או ליצור גיאומטריה. הצורות שלהם תואמות את התכונות הנדרשות בכל תחנה.
מתחת לרצועה, גושי קוביות מספקים את הגיאומטריה ההזדווגת. כל גוש קוביות מכיל פתחים מעובדים בדיוק- (הנקראים לחצני קוביות) התואמים את האגרוף שלמעלה. המרווח בין האגרוף ללחצן - בדרך כלל 5-10% מעובי החומר לכל צד - קובע את איכות הקצה ואת חיי הכלי. חזק מדי ואתה מעמיס את האגרוף; רופף מדי ונוצרים כתמים בחלק.
צלחת החשפנית משלימה את השלישייה. כפי שמסבירה Wisconsin Metal Parts, לוחית הסטריפר מבצעת שתי עבודות קריטיות: היא מהדקת את החומר שטוח כנגד בלוק התבנית במהלך פעולות ומסירת את החומר מהאגרופים במהלך החזרה. בלעדיו, הרצועה תיצמד לאגרופים ונמשכת כלפי מעלה, תהרוס את החלק ועלולה לגרום נזק לקובייה.
טייסים, מרימים ומדריכי מניות
הטייסים הם סיכות- עם חרטום היורדות אל תוך-חורים מנוקבים מראש בכל תחנה. הם מספקים תיקון מיקום סופי מעבר למה שמנגנון ההזנה לבדו יכול להשיג - ליישר את הרצועה ליישור מדויק בכל תנועה בודדת. דיוק הרישום הזה הוא זה שמחזיק את מיקומי החורים, הקצוות והתכונות שנוצרו בסובלנות על פני מיליוני חלקים.
מרימי קוביות הטבעה הן פינים או מסילות עמוסות-קפיציות אשר מרימות את הרצועה ממשטח התבנית התחתון לאחר השלמת כל מהלך. על ידי הרמת הרצועה, הם יוצרים מרווח כך שהחומר יכול להתקדם בחופשיות לתחנה הבאה מבלי להיגרר על פני משטחים יוצרים או להיתפס בקצוות התבנית. זה נשמע פשוט, אבל גובה מרים או כוח קפיץ לא תקין גורמים לשגיאות הזנה לא נכונות שמפלגות דרך כל תחנה במורד הזרם.
מובילי ציר עוברים לאורך שני צידי הרצועה, ויוצרים תעלה המונעת סחיפה לרוחב. הם שומרים על עקבות חומר הסליל ישר דרך הקובייה, כך שפיני טייס יוכלו לבצע את עבודת הכוונון העדינה-שלהם מבלי להילחם בחוסר יישור חמור.
כיצד רכיבים עובדים יחד כמערכת
במהלך מחזור מכת הלחיצה, נעל התבנית העליונה יורדת, מונחית על ידי פינים ותותבים מכוונים מדויקים (לעיתים קרובות סוג כדור-נושא כדורי-במהירות גבוהה-במהירה גבוהה, השומרים על יישור בטווח של עשיריות האלפית. החשפן יוצר קשר ראשון עם הרצועה, מהדק אותו שטוח. לאחר מכן, חבטות עוברות דרך החשפן כדי לבצע פעולות חיתוך או גיבוש כנגד בלוקי התבנית מתחת. במהלך החזרה, החשפן מחזיק את החומר כלפי מטה בעוד האגרופים נסוגים בצורה נקייה. לאחר מכן מרימים את הרצועה, מנגנון ההזנה מקדם אותה גובה אחד, והמחזור חוזר על עצמו.
כל קוביית הטבעה תלויה בכך שהאינטראקציה הזו תהיה חלקה. כלובי מיסבי גלילה בערכת הקוביות מבטיחים שהנעליים העליונות והתחתונות יחזרו לאותו מיקום מחזור אחרי מחזור. לוחות גיבוי מאחורי תוספות מונעות דחיפה של כלי עבודה מוקשחים לתוך נעליים רכות יותר תחת פגיעה חוזרת. קוביות עקב תומכות באגים שחווים טעינה- בצד מחתכים חד-צדדיים-. זוהי מערכת משולבת שבה כל רכיב מגן על האחרים.
| רְכִיב | פוּנקצִיָה | חומר אופייני |
|---|---|---|
| צלחת אגרוף | מחזיק ומאתר חבטות חיתוך/יצירת חבטות | פלדת כלי A2 או D2 |
| אגרופים | חורר, ריק או צור את חומר הרצועה | D2, M2 או טונגסטן קרביד |
| קוביות קוביות / כפתורי קוביות | לספק קצה חיתוך תואם ויצירת חלל | D2 כלי פלדה או קרביד מוסיף |
| צלחת חשפנות | מהדקים רצועת שטוח; מסיר חומר מאגרופים בהחזרה | פלדת כלי A2 (מוקשה) |
| סיכות טייס | רשום עמדת רצועה בכל תחנה | פלדה במהירות גבוהה- M2 |
| מרים | הרם רצועה להתקדמות חלקה של הזנה | פלדה מסגסוגת מוקשה- |
| מדריכי מניות | מניעת סחיפה של רצועות רוחביות | פלדת כלי A2 או סגסוגת מוקשה |
| סיכות מנחים ותותבים | יישר במדויק את חצאי התבנית העליונים והתחתונים | תותבי ברונזה מאלומיניום מפלדת כלי מוקשה |
| לוחות גיבוי | הגן על נעלי המות מפני כוחות פגיעות | פלדת כלי מוקשה |
| נעלי מות (עליון/תחתון) | בסיס מבני; להרכיב את כל הרכיבים | פלדת פחמן בינונית 1045 או ברזל יצוק |
בחירות החומר בטבלה זו אינן שרירותיות. במות הטבעה-בנפח גבוה יותר משתמשות בתחנות חיתוך D2 או קרביד, מכיוון שהחומרים הללו עמידים בפני בלאי שוחק במשך מיליוני מחזורים. כלי-בנפח נמוך יותר עשויים להשתמש בפלדת A2 - קשיחה יותר ופחות נוטה לשיתובים, אם כי היא מתקהה מהר יותר. ההחלטה תמיד חוזרת לאיזון חיי הכלי מול עלות מראש.
הדבר החשוב ביותר הוא כיצד בחירת החומרים והדיוק הגיאומטרי משתלבים בכל המרכיבים הללו. אגרוף טחון מושלם יחד עם כפתור מות שחוק עדיין מייצר חלקים גרועים. גוש קוביות ללא רבב בשילוב עם מרים חלשים עדיין גורם להזנות שגויות. ביצועי כלי עבודה מתקדמים חיים במערכת, לא באף חלק אחד - והבנה שהמערכת היא מה שמפריד בין ייצור אמין לפתרון בעיות כרוני.
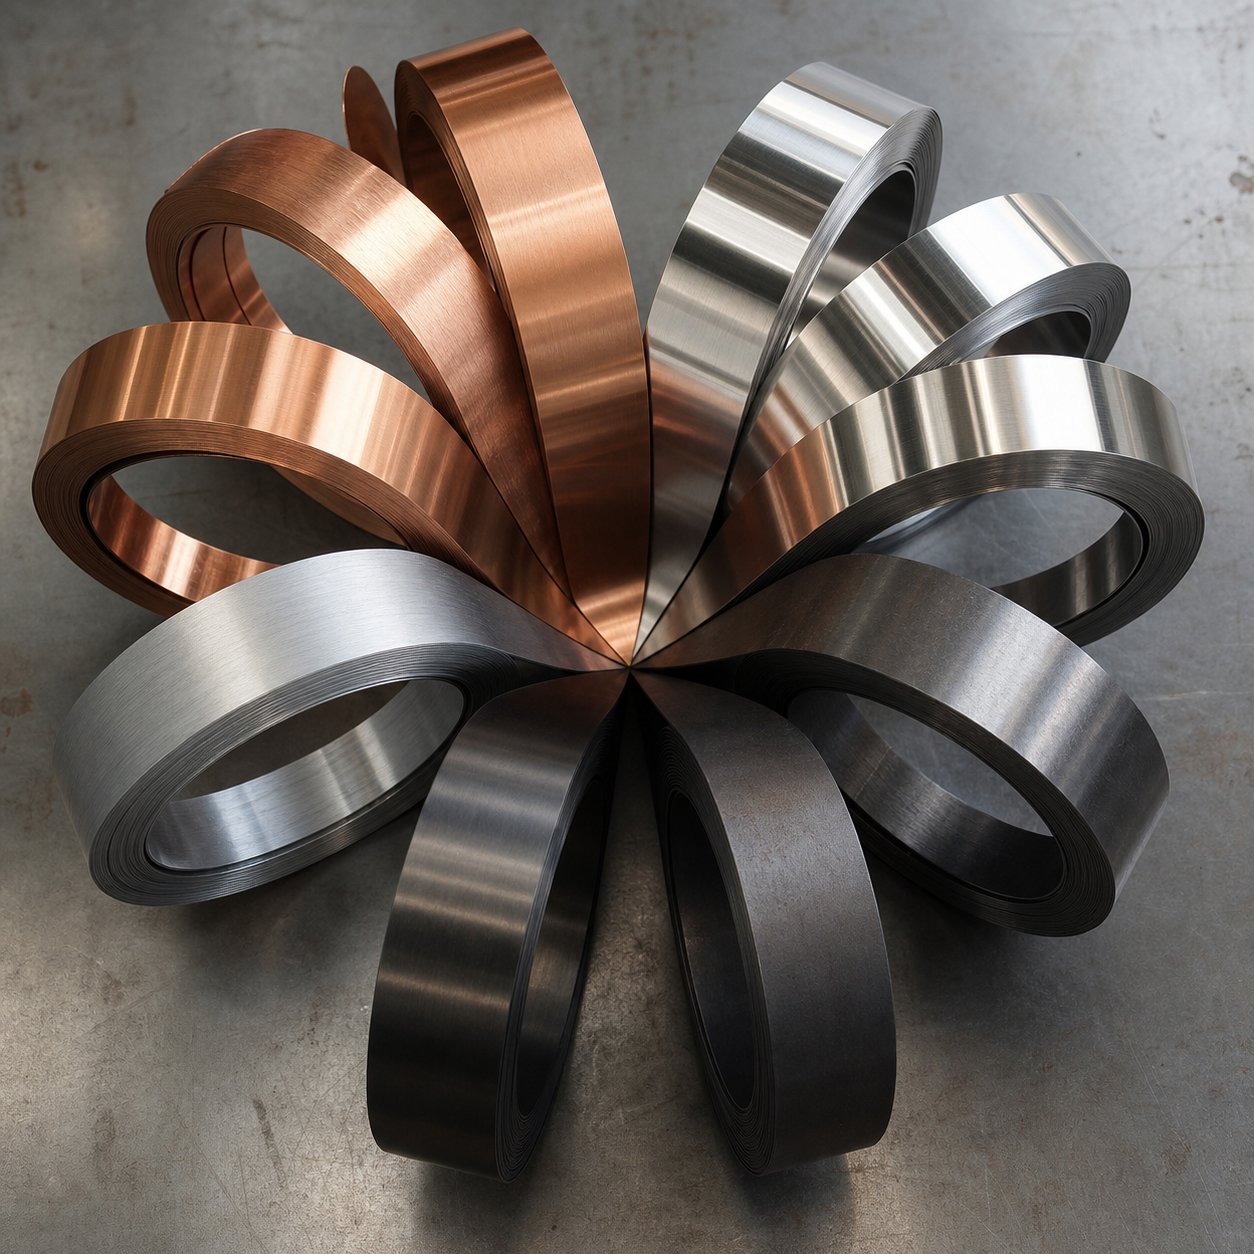
בחירת חומרים וכיצד מתכות מתנהגות במהלך הטבעה
רכיבי המות קובעים את הדיוק המכני של פעולת הטבעה מתקדמת, אך לרצועת המתכת העוברת דרך התחנות הללו יש אג'נדה משלה. כל סגסוגת מגיבה בצורה שונה לכוחות החיתוך, הכיפוף וההיווצרות בתוך התבנית. כמה מתכות חוזרות לאחר היווצרותן. אחרים עובדים-מתקשים באמצע-תהליך ומתנגדים לפתע לפעולת התחנה הבאה. כמה מהם יתקעו על משטחי אגרוף ויהרסו את חיי הכלי תוך שעות.
בחירת חומרי ההטבעה המתקדמים הנכונים אינה רק תרגיל רכש - היא מעצבת ישירות את הגדרות שחרור התבנית, אסטרטגיות שימון, בחירת חומרי אגרוף ואפילו רצף תחנות.
התנהגות פלדה, אלומיניום וסגסוגת נחושת
כל משפחת מתכת מביאה התנהגויות צפויות לקוביית הטבעה המתקדמת. הבנת הנטיות הללו מראש מונעת ניסוי יקר-ו-טעויות ברצפת העיתונות.
פלדת פחמןהוא סוס העבודה של הטבעה-בנפח גבוה. ציוני פחמן-נמוכים (C1008 עד C1020) מציעים יכולת צורה מצוינת, קפיצי-גב נמוך והתנהגות צפויה לאורך מיליוני מחזורים. הטבעה פרוגרסיבית של פלדת פחמן פועלת ביעילות מכיוון שהחומר סלחן - הוא מקבל עיקולים הדוקים ללא סדקים ואינו לובש כלי עבודה באגרסיביות. עם זאת, ככל שתכולת הפחמן של פלדה גבוהה יותר, כך היא הופכת קשה יותר ושבירה יותר, מגדילה את עומס האגרוף ומצמצמת את חיי התבנית.
פלדה חוזק- גבוהמציג נטיות משמעותיות-בחזרה. כְּמוֹCepTechהערות, מודול האלסטיות קובע כמה התאוששות אלסטית מפגין חומר לאחר עיוות - מודולוס נמוך יותר פירושו יותר קפיצה-לאחור. פלדות בעלות חוזק- גבוה אוגרות אנרגיה אלסטית במהלך כיפוף המשתחררת חלקית כאשר האגרוף נסוג, מה שגורם לזוויות שנוצרו להיפתח. מתכנני מתים מפצים על ידי-כיפוף יתר: מיקוד לצורה של 92- מעלות כדי להשיג זווית סופית של 90 מעלות לאחר הרפיה קפיצית לאחור.
נירוסטהמציג אתגר אחר - התקשות. כל פעולת גיבוש מגדילה את קשיות פני השטח באזור המעוות, מה שגורם לתחנות הבאות להיתקל בחומר קשיח יותר ויותר. ציונים אוסטניטיים (304, 316) הם חומרי עבודה אגרסיביים במיוחד-. משמעות הדבר היא שהמרווחים למבנים צריכים להיות רחבים יותר מאשר מקבילים לפלדת פחמן, ואגרופים דורשים פלדות כלי עבודה קשים יותר או תוספות קרביד כדי להתמודד עם כוחות החיתוך המוגברים. הנירוסטה גם דורשת שימון כבד יותר כדי למנוע התנפצות בין משטחי העבודה והמשטחים.
אֲלוּמִינְיוּםהוא קל משקל ובעל צורה גבוהה, אך הוא מציג סיכון לחרחור. אלומיניום נוטה לרתך קר- על משטחי אגרוף ותבניות תחת לחץ, ולגבש חומר שמנקה את החלקים הבאים ופוגע בכלי העבודה. הטבעה פרוגרסיבית מאלומיניום דורשת משטחי תבנית מלוטשים, ציפויים מיוחדים (TiN או DLC על חבטות), ושימון אגרסיבי כדי לנטרל את נטיית ההידבקות הזו. מרווחי הגושים הם בדרך כלל הדוקים יותר מפלדה - בסביבות 4-6% מעובי החומר לכל צד - מכיוון שהרכות של האלומיניום מאפשרת גזירה נקייה במרווחים צרים יותר.
סגסוגות נחושת ופליזמייצגים את החומרים-הידידותיים ביותר בקובייה המתקדמת. הטבעה פרוגרסיבית של נחושת נהנית מהמשיכות המצוינת של המתכת וקצב התקשות העבודה- הנמוכה, המאפשרת כיפופים הדוקים וצורות מורכבות מבלי להיסדק. הטבעה פרוגרסיבית מפליז מתאימה באותה מידה ל- תכולת האבץ בפליז משפרת את יכולת העיבוד תוך שמירה על יכולת צורה טובה. שני החומרים זורמים בצורה חלקה דרך תחנות היווצרות, מייצרים כתמים מינימליים במרווחים נאותים, והם עדינים בשימוש בהשוואה למתכות ברזליות. המגבלה העיקרית שלהם היא חוזק מתיחה נמוך יותר, מה שאומר שיש לתכנן את המאפיינים המעוצבים עם תמיכה חומרית נאותה כדי למנוע עיוות בשירות.
התאמת חומר לדרישות החלק
מהנדסים לא בוחרים מתכות בבידוד. תהליך הבחירה מאזן את מה שעל החלק המוגמר לעשות בשירות מול האופן שבו החומר יתנהג בתוך התבנית. כך בדרך כלל מתרחש היגיון ההחלטה:
- מוליכות חשמלית- הנחושת והסגסוגות שלה שולטים. מגעי סוללה, פסי אוטובוס ומסופי מחברים דורשים התנגדות מינימלית, ויכולת הצורה של הנחושת הופכת אותו להתאמה טבעית להטבעה מתקדמת.
- עמידות בפני קורוזיה- נירוסטה (סדרת 300) מטפלת במכשירים רפואיים, רכיבי עיבוד מזון וחומרה ימית שבהם חלודה או זיהום ביולוגי אינם מקובלים.
- הפחתת משקל- האלומיניום משרת את סוגרי הרכב והחלל, גופי קירור וקליפסים מבניים שבהם כל גרם חשוב ליעילות הדלק.
- אילוצי עלויות- הטבעה פרוגרסיבית של פלדת פחמן מכסה תופסים, קליפסים וחומרה כלליים-לשימושים שבהם עלות החומר משפיעה ישירות על השוליים ודרישות הביצועים מתונות.
כיוון התבואה מוסיף עוד רובד להחלטה זו. למתכת מתכת יש כיוון גלגול מועדף, וכיפופים הנעשים בניצב לגרגר מייצרים תוצאות נקיות יותר עם פחות סיכון לסדקים בקצה. כפיפות מקבילות לכיוון התבואה דורשות רדיוסים גדולים יותר כדי למנוע שברים - במיוחד במצבי מזג קשה יותר. מעצבי תבנית מתקדמים מכוונים את פריסת הרצועות כך שכיפופים קריטיים חוצים את התבואה בכל פעם שאפשר, גם אם זה אומר ניצול חומר נמוך מעט מהסליל.
| חוֹמֶר | דירוג יכולת צורה | יישומים אופייניים | שיקולי הטבעה פרוגרסיבית |
|---|---|---|---|
| פלדת פחמן נמוכה-(C1008-C1020) | גָבוֹהַ | סוגרים, קליפס, חומרה כללית | סַלחָנִי; קפיץ נמוך-גב; מרווחים סטנדרטיים (8-10% לכל צד) |
| פלדה חוזק- גבוה (HSLA) | לְמַתֵן | רכיבי רכב מבניים | אביב משמעותי-חזרה; דורש-פיצוי יתר; טונה גבוהה יותר |
| נירוסטה (304/316) | לְמַתֵן | מכשור רפואי, ציוד מזון | העבודה מתקשה במהירות; צריך מרווחים רחבים יותר ושימון כבד יותר |
| אלומיניום (5052, 6061) | גָבוֹהַ | גופי חום, סוגריים לרכב, מארזים | סיכון דוחה; מרווחים הדוקים יותר; דורש כלי עבודה מצופים ומשטחים מלוטשים |
| נחושת (C110, C102) | גבוה מאוד | מגעים חשמליים, פסי אוטובוס, מסופים | משיכות מעולה; עדין על כלי עבודה; קפיץ נמוך-בחזרה |
| פליז (C260, C270) | גבוה מאוד | מחברים, חומרה דקורטיבית, שסתומים | קל ליצור; קוצים מינימליים; יכולת עיבוד טובה מפחיתה את שחיקת האגרוף |
ההחלפות- בטבלה זו חושפות משהו חשוב: החומר הזול ביותר הוא לא תמיד הבחירה החסכונית ביותר כאשר לוקחים בחשבון את תחזוקה, עלויות סיכה ותעריפי גרוטאות. הטבעה פרוגרסיבית של פלדה עשויה להשתמש במלאי גולמי זול, אבל דרגת נירוסטה הלובשת אגרופים באגרסיביות עשויה להעלות את עלויות תחזוקת הכלים גבוהות מספיק כדי לשנות את המשוואה. לעומת זאת, עלות החומר הגבוהה יותר של נחושת לכל פאונד מקוזזת לרוב על ידי חיי תבנית ארוכים יותר ומהירויות לחיצה מהירות יותר עקב כוחות היווצרות נמוכים יותר.
התנהגות חומרית לא רק משפיעה על מה שקורה בתוך הקוביה - היא גם קובעת איזו ארכיטקטורת קוביות הגיונית מלכתחילה. חלקים הדורשים משיכה עמוקה או יכולת צורה קיצונית עשויים לדחוף מעבר למה שקוביה פרוגרסיבית יכולה להתמודד, ולהעלות את השאלה מתי קוביית העברה או קובייה מורכבת מתאימה יותר.
מות מתקדם מול קוביות העברה מול קוביות
לא כל חלק שייך למות פרוגרסיבית. יש גיאומטריות שצריכות יותר מקום. חלקם דורשים ציור עמוק שתהליך מצורף רצועה- אינו יכול להכיל. הכרת סוגי הדפסי הטבעה הזמינים - והיכן כל אחד מהם מצטיין - מונע ממך-כלי הנדסה או להשאיר את הביצועים על השולחן.
חותמת פרוגרסיבית לעומת חותמת קוביות העברה
ההבדל המגדיר מסתכם באופן שבו חומר העבודה נע בין תחנות. קוביות פרוגרסיביות שומרות על החלק המחובר לרצועת הנשא לאורך כל הפעולה - הרצועה מתקדמת גובה אחד לכל מהלך, וכל תחנה פועלת על החסר שעדיין-מחובר. הטבעת תבנית העברה נוקטת בגישה שונה מהותית: חומר העבודה מופרד מהרצועה בתחנה הראשונה, ואז אצבעות מכניות או מנגנוני מעבורת מעבירים פיזית את הריק הבודד מתחנת קוביות אחת לאחרת.
למה זה משנה? מכיוון שמגבלות הצמדת רצועות שואבות עומק. תבניות הטבעה פרוגרסיביות פועלות בצורה הטובה ביותר עבור חלקים קטנים יותר ושטוחים יותר - מגעים חשמליים, סוגרים, קליפסים - שבהם העיצוב נשאר בעובי חומר אחד בערך בעומק השרטוט. קוביות העברה מסירות את האילוץ הזה. ברגע שהריק משוחרר מהרצועה, ניתן לשרטט אותו לעומק-, לצייר אותו מחדש ולמשוך אותו על פני תחנות מרובות מבלי להילחם בגיאומטריית לשונית הספק. חשבו על מארזי מעטפת, מארזים בצורת כוסות- לרכב או לוחות מבניים גדולים.ייצור קיטסמציין שהטבעת תבנית העברה מתאימה במיוחד לייצור חלקים וצינורות-ששורטים עמוקים, בדיוק בגלל שהפרדת הרצועות מתרחשת בשלב מוקדם של התהליך.
ההחלפה-? קוביות העברה פועלות לאט יותר. מנגנון ההעברה המכני בין תחנות לא יכול להתאים למהירות של סליל שמתקדם דרך קוביות פרוגרסיביות ב-300+ פעימות לדקה. מכבשי העברה פועלים בדרך כלל בטווח של 20-60 פעימות עבור חלקים גדולים יותר.
החתמת קוביות מתקדמת לעומת חותמת קוביות
הטבעת קוביות תופסות את הקצה הנגדי של ספקטרום המורכבות. כאשר קוביות פרוגרסיביות מפזרות פעולות על פני תחנות רבות, תבנית מורכבת מבצעת פעולות חיתוך מרובות - הרס ופירסינג - במכה אחת בתחנה אחת. החלק הושלם במכה אחת.
נשמע יעיל? זהו, עבור החלקים הנכונים. תבניות מורכבות מצטיינות ברכיבים שטוחים הזקוקים לריכוזיות הדוקה בין תכונות פנימיות וחיצוניות - דסקיות, טבעות פשוטות או גלגלים חסרי גלגלים שבהם החור חייב להיות מרוכז בצורה מושלמת ביחס לקוטר החיצוני. מכיוון שהכל נחתך בו-זמנית, אין שגיאת מיקום מצטברת מהעברת-לתחנה-לתחנה.
המגבלה היא מורכבות גיאומטרית. תבניות מורכבות מטפלות בפעולות חיתוך רק - הן אינן יכולות לשלב כיפוף, גיבוש או עיצוב מתקדם. אם החלק שלך צריך גיאומטריה תלת ממדית כלשהי, הטבעת תבנית מורכבת לא תביא אותך לשם. קוביות פרוגרסיביות מטפלות באותם רצפי פעולות מרובות- שבהם לחלק האחרון יש כיפופים, צורות ותכונות הדורשות עיבוד רציף.
קריטריוני החלטה לבחירת השיטה הנכונה
הבחירה בין שיטות ההחתמה והחתימה אינה קשורה למי "טוב יותר" - אלא בהתאמת יכולת התהליך לדרישות החלק. כך מתנגנת מסגרת ההחלטה על פני הקריטריונים החשובים ביותר:
| קריטריונים | מת פרוגרסיבי | העברת מות | מתחם מת |
|---|---|---|---|
| טווח גודל חלקים | קטן עד בינוני (בדרך כלל מתחת ל-150 מ"מ) | בינוני עד גדול (עד 600 מ"מ+) | קטן עד בינוני (פרופילים שטוחים) |
| סף נפח אופייני | 100,000+ חלקים (עדיפות נפחים גבוהים יותר) | 10,000-500,000 חלקים | 50,000+ חלקים |
| יכולת מורכבות | גבוה (כיפוף, צורות, פירסינג, הבלטה) | גבוה מאוד (ציורים עמוקים, השחלה, קפיצים) | נמוך (פעולות חיתוך בלבד) |
| עלות-לחלק בנפח | הנמוך ביותר עבור חלקים מורכבים קטנים | בינוני (זמני מחזור איטיים יותר) | נמוך עבור חלקים שטוחים פשוטים |
| השקעת כלי עבודה | גבוה (רב-תחנות) | גבוה (מספר תחנות קוביות + מנגנון העברה) | תחתון (קוביית-תחנה אחת) |
| עומק ציור מקסימלי | מוגבל (כ-1x עובי חומר) | ציור עמוק אפשרי (ציורים חוזרים מרובים) | לא רלוונטי (חלקים שטוחים בלבד) |
| מהירות ייצור | גבוה מאוד (200-400+ SPM) | בינוני (20-60 SPM עבור חלקים גדולים) | גבוה עבור חלקים פשוטים |
קיצור דרך להחלטה מהירה: אם החלק שלך קטן, צריך תכונות מרובות, והיקפי הייצור מצדיקים את כלי העבודה - קוביות פרוגרסיביות הן כמעט תמיד התשובה. אם החלק דורש ציור עמוק יותר מעובי החומר או חורג מהמעטפה ברוחב הרצועה - החתמת תבנית העברה משתלטת. אם אתה צריך חלק שטוח עם מאפיינים קונצנטריים בנפח בינוני ורוצה עלות כלי עבודה נמוכים יותר, - הטבעה מורכבת מתאימה בצורה נקייה.
המורכבות האמיתית מתגלה כאשר חלקים יושבים באזורים האפורים בין הקטגוריות הללו. סוגר שהוא מעט עמוק מדי עבור גיבוש מתקדם עשוי עדיין לעבוד עם עיצוב תחנות יצירתיות - או שהוא עשוי לדרוש כלי העברה שמכפיל את ההשקעה בעיתונות. החלטות גבוליות אלו הן בדיוק המקום שבו מומחיות העיצוב-ל-ייצור מרוויחה.
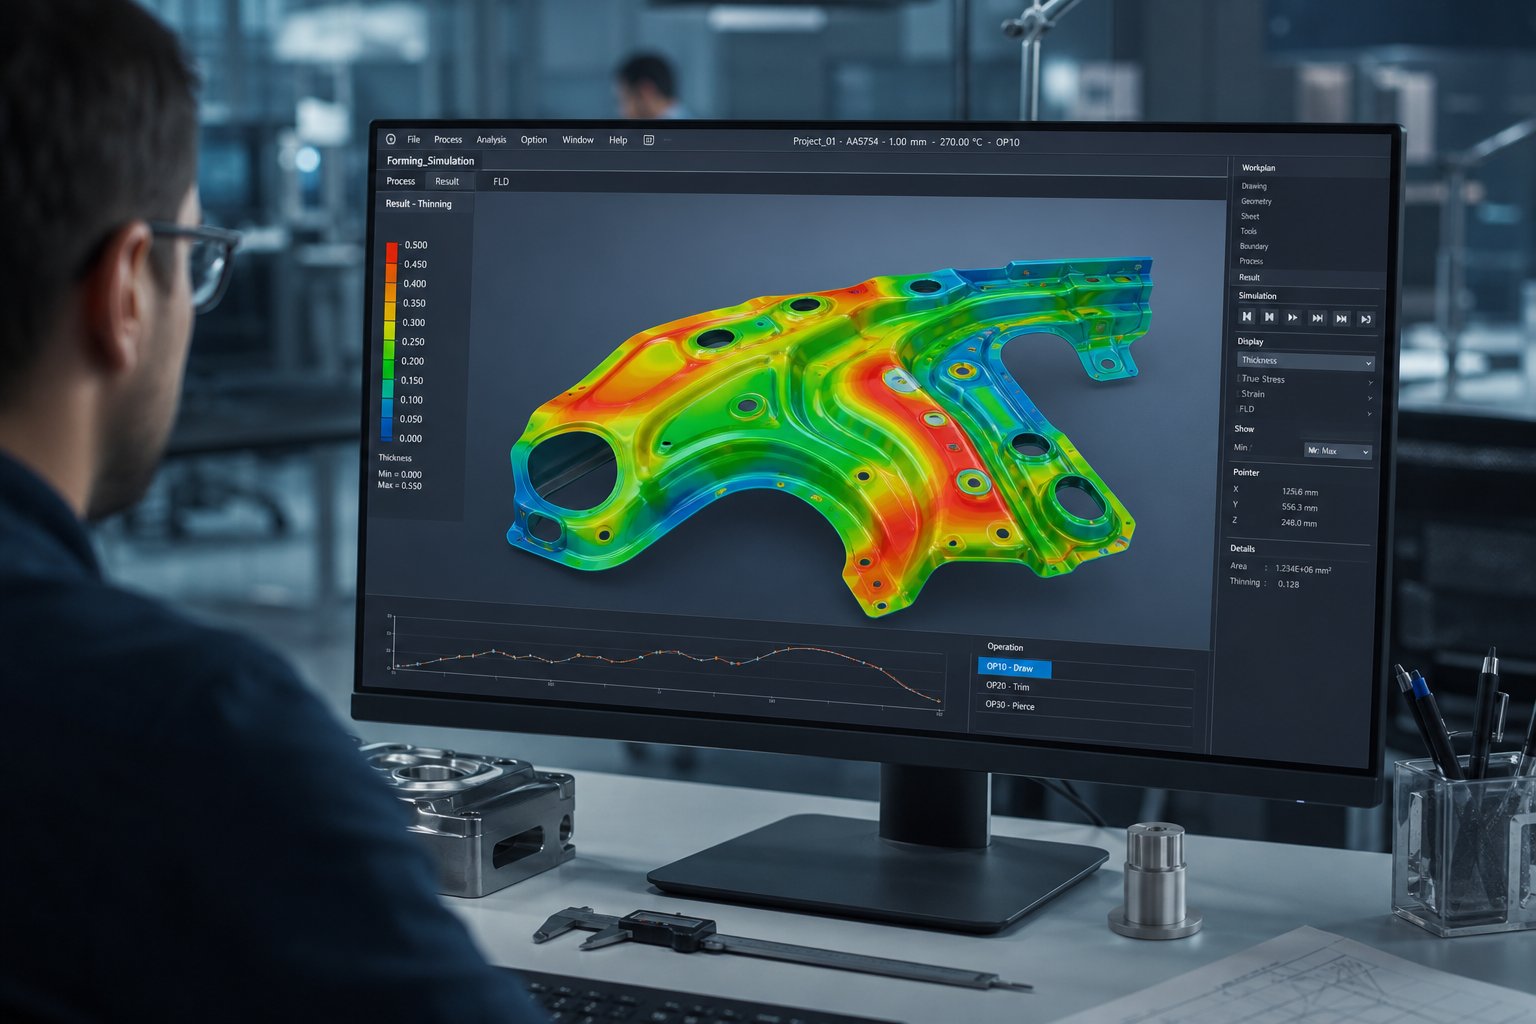
עיצוב לייצור בהטבעה מתקדמת
החלטות גבוליות בין סוגי קוביות מסתכמות לרוב בגיאומטריית חלקים - וגיאומטריה היא בדיוק מה שאתה שולט במהלך התכנון. ככל שתקדימו להחיל כללי ייצור על עיצוב מתקדם, כך פחות הפתעות יקרות יופיעו במהלך הניסיון. תכונה שנראית בסדר ב-CAD יכולה לסדוק כלי עבודה, לעוות חורים או לבזבז חומר ברגע שהוא פוגע ברצפת העיתונות.
עיצוב לייצור (DFM) בעיצוב מתנות הטבעה מתקדם אינו עניין של הגבלת היצירתיות. מדובר בהבנה כיצד מתכת מתנהגת תחת כוחות היווצרות ותכנון סביב המציאויות הפיזיות הללו מההתחלה.
גדלים מינימליים של תכונה וכללי חור-ל-קצה
מערכות יחסים ממדיות מסוימות אינן-ניתנות למשא ומתן בעיצוב תבנית הטבעה. הפר אותם ותראה חורים מעוותים, עיקולים סדוקים או חבטות שנעצמות לאחר כמה אלפי חבטות. כללים אלה משקפים עשרות שנים של ניסיון בקומה-בחנות המזוקקת להנחיות מעשיות:
- קוטר חור מינימלי צריך להיות שווה לעובי החומר.רצועה בעובי 1.0 מ"מ צריכה חורים בקוטר של לא פחות מ-1.0 מ"מ. חורים קטנים יותר מעמיסים על חתך האגרוף-, וגורמים לשבירה מוקדמת ואיכות חורים לא עקבית.
- מרחק החור-ל-הקצה צריך להיות לפחות פי 1.5 עובי החומר.מיקום חורים קרוב מדי לקצה הרצועה לא מותיר מספיק חומר כדי לעמוד בפני קריעה במהלך הפירסינג. עבור חלקים בעלי צורה כבדה או יישומי עומס- גבוה, הגדל את זה לעובי פי 2.
- מרחק חור-ל-כיפוף צריך להיות לפחות פי 2 עובי החומר.חורים הממוקמים קרוב יותר מסף זה מתעוותים במהלך כיפוף כאשר החומר זורם סביב רדיוס העיקול, והופך חורים עגולים לאליפסות.
- רדיוס הכיפוף המינימלי משתנה לפי החומר וכיוון התבואה.כקו בסיס, רוב המתכות מקבלים רדיוס פנימי שווה לעובי חומר אחד (1t). סגסוגות קשות יותר כמו נירוסטה או אלומיניום 6061-T6 דורשות 1.5 ט עד 3 ט כדי למנוע סדקים - במיוחד כאשר העיקול פועל במקביל לכיוון התבואה.
- אורך האוגן המינימלי צריך להיות לפחות פי 3 עובי החומר.אוגנים קצרים יותר אינם מספקים מספיק מינוף עבור האגרוף היוצר כדי לייצר כיפוף נקי ועקבי.
- רוחב הגשר בין החלקים צריך להיות 1.25 עד 1.5 ט לפחות.חומר מנשא זה שומר על הרצועה יציבה כשהיא מתקדמת דרך התבנית מבלי להתכווץ או להתפתל.
אלה לא קווים מנחים שמרניים שאתה יכול לדחוף מעבר עם כלי עבודה טובים יותר. הם מייצגים את הגבולות שבהם מתכת מפסיקה לשתף פעולה. חלקים שתוכננו בגבולות אלה פועלים מהר יותר, מייצרים פחות פגמים ומאריכים את חיי המוות באופן משמעותי.
אופטימיזציה וסימולציה של פריסת רצועות
פריסת הרצועה - סידור החלקים על רצועת הסליל - שולטת ישירות בניצול החומר. פריסה מותאמת היטב-מתמקדת מעל 75% ניצול, כלומר פחות מרבע מחומר הגלם הופך לגרוטאות. ההבדל בין פריסה בינונית לפריסה עם אופטימיזציה יכול לייצג אלפי דולרים בעלות חומר בהרצה של מיליון- חלקים.
מהנדסים בוחרים מתוך מספר אסטרטגיות פריסה בהתאם לצורת החלק. פריסות שורה בודדות- הן הפשוטות ביותר: חלקים מסודרים בקו ישר לאורך הרצועה. קינון זוויתי מטה חלקים כדי לשלב את הפרופילים שלהם כמו חלקי פאזל, ומחזיר חומר שאחרת היה מבוזבז. שתי פריסות-מעבר עוברות את הרצועה בפעם השנייה, מטביעות חלקים במרווחים הנותרים. כל גישה מחליפה חיסכון בחומר מול מורכבות עיצוב תבנית הטבעת מתכת.
חריצי עוקף שליליים וחיוביים במות הטבעה של גיליונות ממלאים תפקיד מפתח ביעילות פריסת הרצועות. חריצים אלה - חותכים לתוך הרצועה בתחנות ספציפיות - יוצרים מרווח למאפיינים שנוצרו בחלקים סמוכים ומאפשרים לרצועת הנשא להתכופף במהלך פעולות העיצוב מבלי לעוות את הגובה. חריצים מעקפים חיוביים מוסיפים חומר כדי להתאים את ההיווצרות, בעוד חריצים שליליים מסירים אותו כדי למנוע הפרעות. קבלת גיאומטריית החריץ העוקף נכונה מבטלת התנגשויות בין-לתחנה-שאחרת היו דורשות תחנות נוספות.
עיצוב תבנית הטבעה מתקדם מתקדם מסתמך במידה רבה על יצירת הדמיה לפני חיתוך פלדה כלשהי. תוכנת ניתוח אלמנטים סופיים (FEA) מנבאת בדיוק היכן החומר ידלל יתר על המידה, היכן קפיץ-אחור ידחוף זוויות שנוצרו מחוץ לסובלנות, והיכן יתפתחו קמטים במהלך הציור.Keysightמדווח כי ניסויי קוביות וירטואליות מאפשרות ליצרנים לחזות ולמנוע פגמים בשלב מוקדם של שלב התכנון, ומחליפים את שיטות הניסוי-ו-הטעויות היקרות שפעם שלטו בפיתוח מתקדם של קוביות.
סימולציה מתייחסת גם ל-ספירה-של התחנה. הוספת תחנות נוספות לקובייה מגדילה את עלות הכלים אך יכולה לשפר את איכות החלק על ידי חלוקת כוחות היווצרות על פני מדרגות עדינות יותר. FEA עוזרת למהנדסים למצוא את הנקודה המתוקה - את המספר המינימלי של תחנות הדרושות להשגת גיאומטריית יעד מבלי לחרוג ממגבלות דילול החומר או סובלנות קפיצים- לגב. עבור חלקים מורכבים, סימולציה עשויה לגלות שפיצול צורה אגרסיבית אחת לשתי תחנות פרוגרסיביות מבטל את סיכון הפיצוח לחלוטין, ומצדיק את עלות התבנית הנוספת באמצעות הפחתת גרוטאות ומהירויות לחיצה גבוהות יותר.
כיוון התבואה משפיע עוד יותר על החלטות הפריסה. עיקולים קריטיים צריכים לחצות בניצב לכיוון הגלגול במידת האפשר, מכיוון שכיפוף עם הגרגר מגביר את הסיכון לסדקים - במיוחד במצבי מזג קשה יותר. לפעמים זה אומר לכוון את פריסת הרצועה לכיוון פחות יעיל-חומרי, קבלת קצב גרוטאות מעט גבוה יותר כדי להבטיח איכות כיפוף עקבית על פני כל חלק. סימולציה מכמתת את ההחלפה-ת הזו, ומראה בדיוק כמה יכולת הצורה משתפרת לעומת כמה ניצול החומר יורד, ונותנת למהנדסים מספרים קשים במקום ניחושים.
התמורה עבור השקעה בניתוח DFM וסימולציה מראש ניתנת למדידה: פחות שינויי קוביות לאחר ניסיון, זמן מהיר יותר עד לייצור-כלים מוכנים, שיעורי גרוטאות נמוכים יותר, וקוביות הפועלות על מיליוני מחזורים ללא הבעיות הכרוניות שמציקות לכלים המעוצבים בצורה גרועה. החיסכון הזה מורכב בשקט בכל חלק שיוצר - וזה בדיוק המקום שבו מתחיל להתגבש סיפור העלות האמיתי של הטבעה מתקדמת.
מבנה עלויות ושבירת-ניתוח נפח שווה
מתחם חיסכון ב-DFM בכל מחזור - אבל הם חשובים רק אם עוצמת הקול מצדיקה מלכתחילה את בניית הקובייה. תהליך ההחתמה הפרוגרסיבי-מעמיס עלות לתוך כלי עבודה, והבנה בדיוק לאן הכסף הזה הולך עוזרת לך לחזות מתי ההשקעה מתחילה להחזיר.
מה מניע את עלויות הכנת כלי מתכת מתקדמת
למה פרוגרסיבי כל כך יקר מראש? כי אתה מהנדס מפעל אוטומטי לגוש פלדה בודד. כל תכונה מצידך - כל חור, עיקול, צורה וחיתוך - דורשת תחנה מתאימה בקובייה, וכל תחנה דורשת אגרופים- מדויקים, קוביות קוביות ומנחים. העלות מתקדמת ישירות עם המורכבות.
ארבעה גורמים שולטים בציטוט הכלים:
- ספירת תחנות- תבנית עם 15 תחנות דורשת משמעותית יותר שעות עיבוד CNC ושעות EDM בכבלים מאשר אחת עם 5 תחנות.נתוני התעשייהמאשרת כי עיבוד ומורכבות מהווים 30-50% מסך עלות התבנית.
- חומר למות- מתכות הטבעה מקרביד פרוגרסיביות משתמשות בתוספות טונגסטן קרביד בתחנות בלאי- גבוהות כדי לשרוד מיליוני מחזורים, אבל הקרביד עולה הרבה יותר מפלדת כלי D2 או SKD11 סטנדרטית. עבור ריצות ייצור קצרות יותר, פלדות מוקשות- מראש מפחיתות את העלות הראשונית על חשבון מרווחי תחזוקה מוקדמים יותר.
- דרישות סובלנות- סובלנות הדוקה יותר דורשות שחיקה עדינה יותר, טיפול חום מדויק יותר ותקופות ניסיון ארוכות יותר. שלב הניסוי והאימות לבדו מייצג בדרך כלל 10-15% מהעלות הכוללת של הקוביות.
- למות דרישות חיים- קובייה שתוכננה ל-10 מיליון כניסות זקוקה לחומרי פרימיום ובנייה חזקה שכלי של 500,000 פגעים לא. תוחלת החיים הצפויה משפיעה ישירות על דרגת החומר, גודל הרכיבים והוראות אגרוף הגיבוי.
עבור רכיבי דיוק בינוניים-, כלי עבודה מתקדמים נע בדרך כלל בין $30,000 ליותר מ-$250,000 בהתאם למשתנים אלה. גיאומטריות פשוטות יותר של סוגר יכולות להגיע בסביבות $15,000, בעוד שחלקים מורכבים הדורשים סובלנות הדוקה ותחנות גיבוש רבות דוחפים הרבה מעבר ל-$60,000. חומר המות לבדו מייצג 20-40% מסך ההשקעה.
כלכלה-חלק ושבר נפח-שוויון
כאן מתהפכת המתמטיקה. העלות התלולה המקדימה הזו מתחלקת על פני כל חלק שהקוביה מייצרת - ובנפחים גבוהים, תרומת הכלים לכל-יחידה מצטמצמת לשברירי סנט.
קחו בחשבון את החשבון: קובייה של 50,000 דולר המייצרת 500,000 חלקים מוסיפה רק 0.10 דולר בעלות כלי עבודה לכל חתיכה. אותה קובייה המייצרת רק 5,000 חלקים? זה $10.00 לחלק בכלי עבודה בלבד - לפני החומר והקש זמן אפילו הכנס למשוואה. היגיון ההפחתה הזה הוא הסיבה לכך שהטבעת קוביות פרוגרסיבית במהירות גבוהה היא הגיונית כלכלית רק מעל ספי נפח מסוימים.
הטבעה מתקדמת הופכת לחסכונית-כאשר נפחי הייצור השנתיים עולים על 50,000 יחידות. מתחת לסף זה, תרומת הכלים לכל חלק עולה על החיסכון בזמן-המחזור. מעליו, עלויות-ליחידה יורדות בצורה כה חדה ששום תהליך חלופי לא יכול להתחרות על הטבעות גדולות של חלקים מורכבים.
נקודת האיזון- היא שבה העלות הפרוגרסיבית-ל-חלק עוברת מתחת לשיטות פשוטות יותר. אהשוואה- בעולם האמיתיממחיש זאת בבירור: תושבת פלדה פשוטה המיוצרת עם כלי עבודה קצרים-מודולריים (הגדרה של 800 דולר) עולה $1.10 לחלק, בעוד שאותה תושבת מתבנית פרוגרסיבית (15,000 $ כלי עבודה) עולה $0.30 לחלק. ההצלבה מתרחשת בסביבות 17,750 יחידות - מתחת למספר הזה,{10}}ניצחונות קצרים; מעליו, חותמת פרוגרסיבית לטווח ארוך שולטת באופן מכריע בכלכלה.
עם זאת, העלויות השוטפות אינן נעלמות לאחר משלוח הקוביות. תכנן את ההוצאות החוזרות האלה:
- מחזורי חידוד- חבטות עמומות לאורך זמן. חנויות מכובדות מושכות ומשחיזות כלי עבודה כל 50,000 עד 150,000 כניסות בהתאם לקשיות החומר.
- החלפת רכיבים- הטייסים לובשים, עייפות קפיצים, וכפתורי מותנים צריכים בסופו של דבר להחליף. הקצוב בערך 5-10% מערך הקוביות בשנה לתחזוקה.
- שינויים למות- שינויים הנדסיים לאחר בניית הקובייה יכולים לעלות עד מחצית ממחיר הכלי המקורי, אם נדרשת עיבוד מחדש גדול.
התשובה האמיתית למה לכלי פרוגרסיבי יש פרמיה היא שמדובר במערכת ייצור אוטומטית, לא כלי פשוט. אתה משלם פעם אחת כדי להנדס תהליך שמריץ מיליוני חלקים זהים במינימום עבודה, מינימאלי גרוטאות ומינימום וריאציות. ההוצאה היא לא בהכנת חלק אחד - אלא בהפיכת מיליון החלקים הבאים כמעט בחינם.
ובכל זאת, אפילו דגם העלות הטוב ביותר מתפרק אם התבנית מייצרת חלקים פגומים. העלויות הנסתרות של גרוטאות, זמן השבתה ועבודה מחדש עלולות לשחוק את החיסכון ליחידה- מהר יותר מאשר כל הפחתת כלי בונה אותם - וזו הסיבה שבקרה של איכות בתוך התבנית ראויה לתשומת לב רבה כמו הכלכלה שמאחוריה.
פתרון תקלות ואסטרטגיות בקרת איכות
גרוטאות ועיבוד מחדש לא מכריזים על עצמם עם אורות מהבהבים. רוב הפגמים המתקדמים מפתחים בהדרגה - קצה אגרוף שמתקהה במשך אלפי תנועות, סיכת פיילוט נשחקת במיקרונים בכל תנועה, מרווחים נסחפים כשהתפשטות תרמית נבנית במהלך ריצה ארוכה. בזמן שאתה מזהה חלקים גרועים בסל הפלט, הקובייה כבר ייצרה מאות נוספים מאחוריהם.
לתפוס בעיות מוקדם - או טוב יותר, מניעתן לחלוטין - מצריך הבנה מה משתבש, למה זה קורה ומה טכנולוגיית החישה המודרנית יכולה לעשות בקשר לזה בתוך כלי ההחתמה הפרוגרסיבי עצמו.
פגמים נפוצים וסיבות שורש
לכל פגם יש חתימה. כאשר אתה יודע מה לחפש, הסיבה העיקרית לעתים קרובות מצביעה ישירות על מצב בלאי ספציפי או משתנה תהליך. להלן הבעיות השכיחות ביותר שצוותי הייצור נתקלים בהן במכבש החתמת קוביות:
- היווצרות בר- התהפכות יתר על המידה או קצוות מוגבהים על מאפיינים מחורצים. הגורמים העיקריים הם חבטות כלי עבודה שחוקים שאיבדו את חדות-קצוות החיתוך או מרווח אגרוף מוגזם-ל-מות המאפשר לחומר להיקרע במקום להיקרע בצורה נקייה.נתוני פתרון בעיות בתעשייהמאשר כי מרווח לא תקין מאיץ את המחזור הזה: מרווח חזק מעמיס על האגרוף, בעוד מרווח מוגזם מייצר קריעה ואיכות קצה לא יציבה. התיקון כרוך בהשחזה מחדש של חבטות גיליון מתכת לפי לוח הזמנים ואימות מרווח עם מדי מישוש לאחר כל מחזור תחזוקה.
- פס חוסר יישור- חלקים המציגים מיקומי חורים לא עקביים, עיקולים לא אחידים או חוסר התאמה בקצוות על פני תחנות. הסיבות הבסיסיות כוללות פיני טייס בלויים שכבר אינם רושמים את הרצועה במדויק, שגיאות תזמון הזנה שבהן המזין משתחרר מוקדם מדי או מאוחר מדי, או מסילות הדרכה מושפלות המאפשרות סחיפה לרוחב. בהטבעת מחברים צרה-, אפילו בלאי פיילוט מיקרוסקופי יוצר סחיפה מצטברת של מימדים הרבה לפני שהפגמים הופכים ברורים לעין.
- דילול ופיצול חומרים- צוואר או שברים מקומיים במאפיינים שנוצרו, במיוחד משיכה וכיפופים הדוקים. הדבר נובע מרדיוס תבנית לא מספיק (פינה חדה מדי מאלצת את החומר להימתח מעבר לגבולותיו), עומק משיכה מוגזם ביחס לעובי החומר, או לחץ לא תקין של מחזיק ריק המאפשר קמטים במקום זרימת חומר מבוקרת. איזון הפחתות משיכה על פני מספר תחנות - במקום למקסם כל הפחתה - מפחית באופן משמעותי את הסיכון לדילול.
- משיכת שבלול- חומרי גרוטאות (שבלולים) נצמדים למשטח האגרוף במהלך הנסיגה ונושאים חזרה אל הרצועה, וגורמים לשקעים, להזנה לא נכונה ולנזק פוטנציאלי לתבנית. אפקט הוואקום בין פני האגרוף והשבלול יוצר שאיבה הנלחמת בפינוי גרוטאות, במיוחד במהירויות לחיצה גבוהות יותר. הגורמים התורמים כוללים פני אגרוף שחוקים (שטח פנים מוגדל יוצר ואקום חזק יותר), מרווח לא מספיק של תעלות- ושימון לקוי. הפתרונות כוללים מערכות לנשיפת אוויר, מפליטי קפיצים, חריצי הקלה בוואקום המעובדים בעיבוד של פני אגרוף, וגיאומטריה אופטימלית של ערוץ פינוי גרוטאות.
- סחיפה מימדית- סטייה הדרגתית ומתקדמת מממדים נומינליים לאורך הפעלת ייצור ללא כשל ברור-בנקודה אחת. התרחבות תרמית במהלך ריצות רצופות ארוכות משנה בעדינות את המרווחים. בלאי סיכת מנחה ותותב מציג משחק רוחבי בין חצאי התבנית העליונים והתחתונים. המשמרות הקטנות הללו מתערבות בין תחנות, ובסופו של דבר מוציאות חלקים מהסובלנות.
מה שהופך את פתרון הבעיות של מכונת הטבעה מתקדמת למאתגרת הוא החיבור ההדדית. פגמים אלה מופיעים לעתים רחוקות בבידוד. בלאי אגרוף מגדיל את גובה הקוצים, מה שמעלה את התנגדות ההפשטה, מה שגורם להידבקות צלעות, מה שמייצר חוסר יציבות של רצועות - והכל ממצב בלאי מקורי אחד שחודר במערכת. יצרני כלים מנוסים עוקבים אחר סימפטומים לאחור דרך השרשרת הזו במקום לטפל בכל פגם באופן עצמאי.
אסטרטגיות בקרת איכות וחישה מודרנית
בקרת איכות מסורתית הסתמכה על בדיקות נקודתיות - שמשכו חלק כל 20 או 50 פעימות ומדידות אותו עם קליפרים או השוואה אופטית. הבעיה? בין בדיקה, כלי הטבעה פרוגרסיבי הפועל בקצב של 300 פעימות לדקה יכול לייצר אלפי חלקים. אם משהו משתנה, אתה ממיין גרוטאות לפי הפח.
במהלך-טכנולוגיית החישה משנה את המשוואה הזו באופן מהותי. חיישנים המותקנים ישירות בכלי העבודה עוקבים אחר משתני התהליך בזמן אמת-, שבץ אחר שבץ, זיהוי חריגות בתוך מחזור בודד של סטייה.המפיקמדווח כי ב-חישת המות התקדמה פשוט ממניעת קריסות מתים לניטור אקטיבי של איכות החלקים ואפילו-תיקון אוטומטי של התהליך בין פעימות.
אסטרטגיות חישה מרכזיות המשמשות בהטבעה מתקדמת מודרנית כוללות:
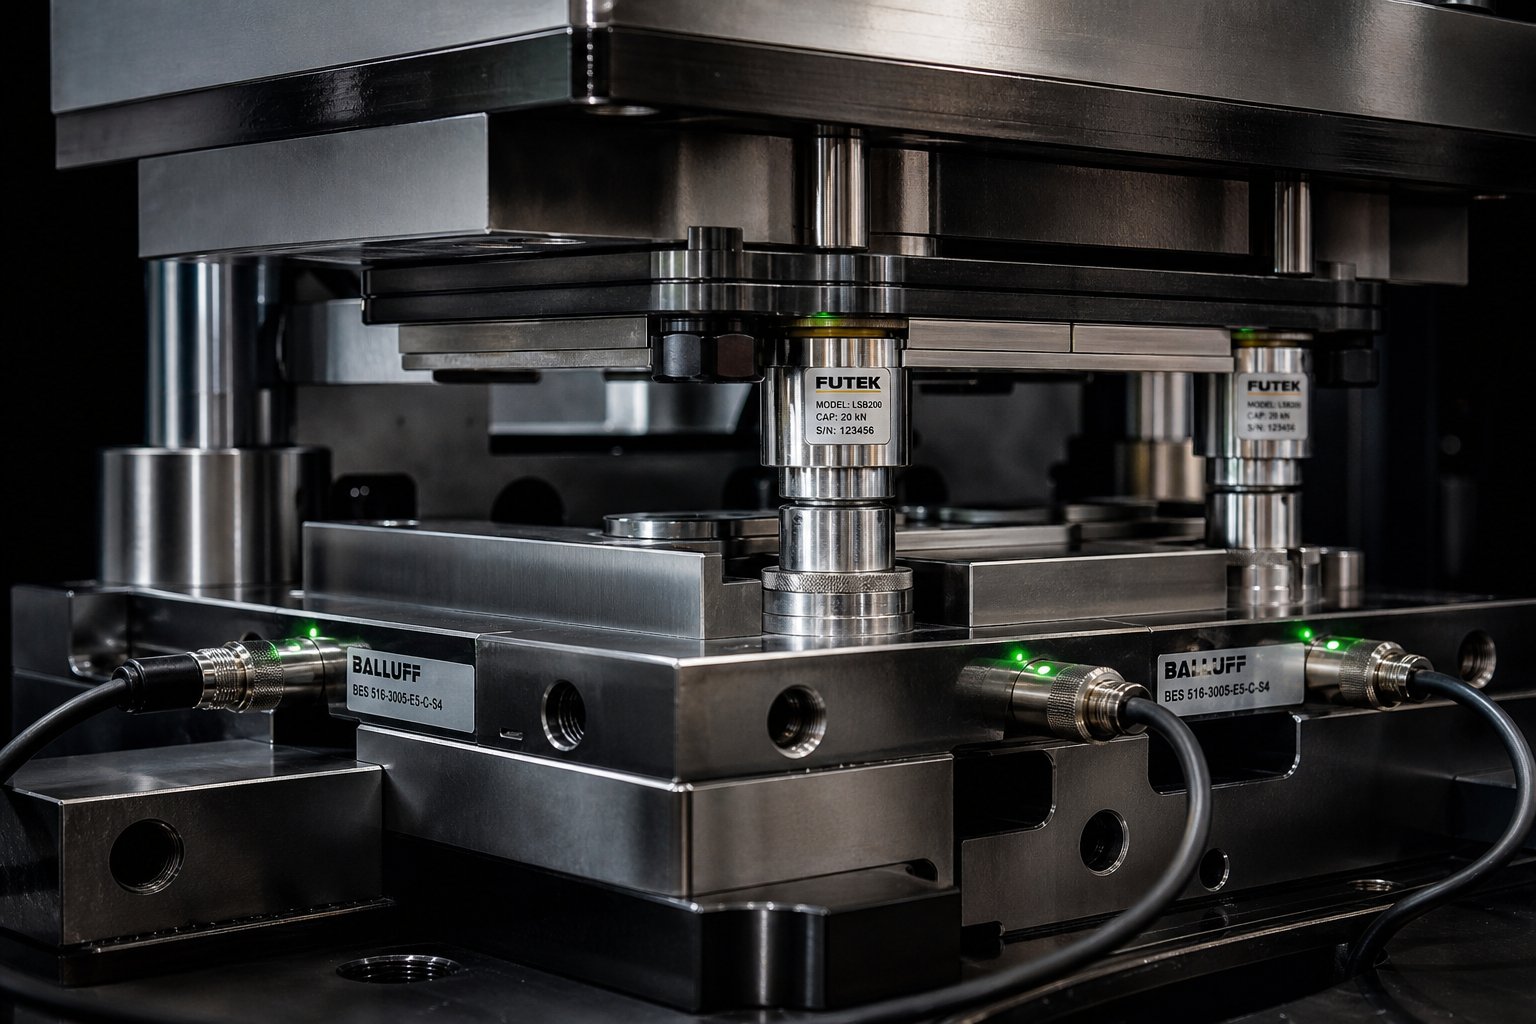
- ניטור טונה- תאי עומס על מסגרת הלחץ מזהים שינויים בכוח היווצרות המעידים על שבירה של אגרוף, שינוי בעובי החומר או הרעבה של סיכה. זינוק כוח פתאומי מאותת על התרסקות פוטנציאלית; עלייה הדרגתית מרמזת על קהות אגרוף.
- חיישני מפלס חשפנות- חיישני קירבה מותקנים בפינות התבנית התחתונה בודקים אם לוחית המחטב נסגרת לכל עומקה בכל מהלך. אם שבלול נמשך יושב על הרצועה, לפחות פינה אחת לא תגיע לשדה החיישן, מה שיגרום לעצירת לחיצה מיידית - המזהה את הבעיה תוך סיבוב אחד מהתרחשות.
- זיהוי נוכחות אגרוף- חיישנים אופטיים מוודאים שאגרופים-קטנים בקוטר נשארים שלמים בכל מחזור. עבור אגרופים קטנים יחסית לעובי החומר ונוטים להישבר, זה תופס כשלים לפני שברי אגרוף שבורים פוגעים בקובייה.
- אימות התקדמות העדכון- חיישנים מאשרים שהרצועה התקדמה למרחק הגובה הנכון לפני שהלחיצה חוזרת למחזוריות, ומונעים פגיעות כפולות- או הזנות חלקיות שהורסות כלי עבודה.
טכנולוגיית מכבש סרוו מוסיפה מימד נוסף של שליטה. בניגוד למכבשים מכניים קונבנציונליים העוקבים אחר פרופיל תנועת החלקה קבוע (סינוסואידאלי), מכבשים מונעי סרוו-מאפשרים מהירות החלקה ניתנת לתכנות וזמן השהייה לאורך כל המהלך. מהנדסים יכולים להאט את הכבש במהלך הצורה כדי להפחית את כוחות ההשפעה, להוסיף מקום למרכז המלח התחתון לזרימת חומר טובה יותר במשיכה, או להאיץ דרך חלקים לא-עובדים של המהלך כדי לשמור על קצבי מחזור. יכולת התכנות הזו מאפשרת חלונות תהליך הדוקים יותר עבור חומרים קשים כמו נירוסטה או סגסוגות חוזק- גבוה הרגישות למהירות היווצרות.
מערכות לולאה סגורות-מייצגות את השכבה הגבוהה ביותר של בקרת איכות-במטבח. חיישנים אנלוגיים מודדים זוויות נוצרות או עובי חומר בכל מהלך ומזינים את הנתונים האלה לכוונון טריז המופעל על ידי סרוו- בתוך התבנית. אם זווית כיפוף נסחפת ב-0.3 מעלות מהנומינלי, המערכת מפצה אוטומטית בין פעימות - לתיקון התהליך מבלי לעצור את הלחיצה. גישה זו ממירה תוכנית בדיקה תגובתית למערכת ייצור -מתוקנת בעצמה.
בקרת תהליכים סטטיסטית (SPC) קושרת את כל הנתונים הללו יחד. על ידי חתימות כוח מגמתיות, מדידות ממדים ותפוקות חיישנים לאורך זמן, המהנדסים מזהים דפוסי בלאי לפני שהם מייצרים חלקים פגומים. אגרוף שייכשל ב-100,000 פעימות מראה שינויים בכוח הניתנים למדידה שמתחילים בסביבות 70,000 - מה שנותן לצוותי תחזוקה זמן להוביל ללוח זמנים לחידוד בזמן השבתה מתוכננת במקום להגיב להתרסקות.
מגבלות תהליך שכדאי להכיר
שום תהליך אינו אוניברסלי, ולהטבעה מתקדמת יש גבולות שהערכה כנה צריכה להתייחס אליהם:
- ציור עמוק- חלקים הדורשים עומקי שרטוט העולה על פי 1 בקירוב של עובי החומר, דוחפים מעבר למה שיצירת רצועה מחוברת יכולה להשיג. גיאומטריות עמוקות יותר זקוקות לקוביות העברה שבהן הריק נפרד מוקדם לציור מחדש ללא הגבלה.
- מלאי עבה- חומרים מעל 6 מ"מ בעובי (0.250 אינץ') לערך דורשים טונות עיתונות ומרווחים לתבנית שהופכים את העיבוד הפרוגרסיבי לבלתי מעשי. הכוחות המעורבים ידרשו מבני קוביות מסיביים, ומנגנוני הזנה נאבקים לקדם רצועה כבדה בצורה מהימנה במהירות.
- פעולות משניות- לא ניתן לבצע הקשה, ריתוך, ציפוי ושלבי הרכבה מסוימים ב-משטח. חלקים הדורשים פעולות אלה זקוקים לעיבוד שלאחר-חותמת, הוספת טיפול ושונות פוטנציאלית של מימדים.
- חלקים גדולים מאוד- הפס-מגבלות הרוחב של מלאי סליל מגבילות את גודל החלק. רכיבים העולים על כ-150 מ"מ במימד הגדול ביותר שלהם בדרך כלל עולים על מעטפות קוביות פרוגרסיביות.
הכרת הגבולות הללו מונעת לכפות פתרון פרוגרסיבי במקום בו הוא אינו מתאים - ומונעת בעיות איכות הנובעות מדחיפת התהליך מעבר לגבולותיו המובנים. כאשר דרישות החלקים יושבות בנוחות בתוך הגבולות הללו, השילוב של עיצוב תבנית פרואקטיבי,-חישת קוביות ותחזוקה ממושמעת יוצר מערכת ייצור שמחזיקה בסובלנות על פני מיליוני מחזורים עם התערבות אנושית מינימלית.
האמינות הזו בקנה מידה היא בדיוק מה שהופך את כלי העבודה המתקדמים לאטרקטיביים כאסטרטגיית המקור. אבל הבחירה בשותף המתאים - שמשלב את מערכות האיכות הללו משלב התכנון והלאה - קובעת אם אתה באמת משיג את התוצאות האלה בפועל.
מקורות הטבעה מתקדמת לייצור ניתן להרחבה
אמינות בקנה מידה תלויה ביותר מעיצוב תבנית טוב - זה תלוי במי שבונה ותומך בכלי זה לאורך כל חיי הייצור שלו. בין אם אתה משיק חלק חדש או מזמן מחדש תוכנית קיימת, בחירה ביצרן המתקתק המתקדם המתאים מעצבת הכל, החל מקווי הזמן של-המאמר הראשון ועד לעלות-לטווח ארוך-לביצועים-לחלק.
מה להעריך בספק מתות
הטבעת מתכת מתקדמת היא משמעת מערכתית. הספק שאתה בוחר הוא לא רק חיתוך פלדה - הוא מהנדס תהליך ייצור. המשמעות היא שקריטריוני ההערכה שלך צריכים לחרוג ממחיר-ל-תחנה ותאריכי אספקה. הנחיית תעשייה מאת Eigen Engineering מזהה שמונה מימדים קריטיים להערכת שותפי כלים מתקדמים, החל מיכולת התאמה אישית ועד לתמיכה טכנית לאחר-מכירות.
הנה מה שמפריד בין יצרני מתנות פרוגרסיביים חזקים מהשאר:
- עיצוב וסימולציה-ביתית- ספקים המריצים סימולציה מבוססת FEA-וניתוח פריסת רצועות CAD/CAM תופסים דילול, קפיצה-חזרה והפרעות לפני חיתוך פלדה. זה מפחית את חזרות הניסוי ב-30-50% בהשוואה לחנויות ניסוי-וטעייה.
- מומחיות חומרית על פני סגסוגות- שותף מוכשר מבין כיצד נחושת, נירוסטה, אלומיניום ופלדה בעלת חוזק-גבוה מתנהגים כל אחד בגזרות פרוגרסיביות - ומתאים את המרווחים, הציפויים ורצף התחנות בהתאם.
- טווח הטונאז' ויכולת המהירות של העיתונות- שאל אילו לחיצות זמינות לניסיון ואימות. כְּמוֹWinco Stamping ממליץ, אשר את טווח הטונאז' הסטנדרטי של העיתונות, אורך המהלך ועובי החומר מראש.
- אישורי איכות- ISO 9001 לפחות. עבור יישומים לרכב או רפואי, חפש תאימות ל-IATF 16949 או מערכות ניהול איכות מקבילות עם בקרת תהליכים מתועדת.
- תמיכה מתמשכת בתחזוקה למות- שירותי הטבעה מתקדמת לא מסתיימים במשלוח. חידוד לוחות הזמנים, החלפת רכיבים ותמיכה בשינויים הנדסיים קובעים אם קובייה עדיין מתפקדת במכה של 5 מיליון כפי שהיא עשתה במכה של 5,000.
- מדרגיות- הנפחים שלך עשויים לגדול. ספק שיכול לשנות את קנה המידה מאימות אב-טיפוס ועד להגדלת הייצור -למעלה - מבלי לדרוש ממך -מקור כלים - מבטל את סיכון המעבר.
YICHEN חותמת מתקדמת לייצור ניתן להרחבה
עבור מהנדסי ייצור וצוותי רכש שמעריכים ספקי הטבעה מתקדמת,YICHENמציעה מתכת הטבעה פרוגרסיבית שתוכננה במיוחד עבור חלקי מתכת-בנפח גבוה הדורשים יצירת ריבוי-תחנות יעילה וחזרה הדוקה. הכדורים שלהם תומכים בייצור המוני שניתן להרחבה על פני מגוון של סגסוגות וגיאומטריות חלקים - מה שהופך אותם לאופציה מעשית עבור צוותים שזקוקים ליצרן מתקדם המסוגל לתמוך הן בכלי עבודה ראשוניים והן בדרישות ייצור שוטפות.
בעת בדיקת כל ספק ברשימה זו, בקש פריסות רצועות לדוגמא, נתוני ניסיון מתועדים והפניות מכמויות ייצור דומות. הכלי המתקדם והשותפים הטובים ביותר מברכים על בדיקה כי ההנדסה שלהם מחזיקה מעמד מתחתיו. הגרוע ביותר מסתתר מאחורי חוברות מצוחצחות. הכלכלה שלך-לכל חלק - וזמן הפעילות של הייצור - תלויים בידיעת ההבדל.
שאלות נפוצות בנושא הטבעה מתקדמת
1. מהו תהליך ההחתמה המתקדמת ואיך הוא עובד?
הטבעת מתכת מתקדמת היא שיטת עיבוד מתכת-מוזנת בסליל שבה פס מתכת רציף מתקדם דרך מספר תחנות בתוך תבנית אחת. כל תחנה מבצעת פעולה ספציפית כגון פירסינג, הרס, כיפוף או צורה. הרצועה זזה מרחק גובה קבוע אחד לכל מכת לחיצה, כאשר פיני טייס מבטיחים יישור מדויק בכל תחנה. החלק המוגמר נפרד בתחנת הניתוק הסופית. עיבוד מקביל זה מאפשר ללחיצות- במהירות גבוהה לייצר אלפי חלקים זהים בשעה עם התערבות מינימלית של המפעיל.
2. מדוע כלי עבודה פרוגרסיביים כל כך יקרים בהשוואה לשיטות הטבעה אחרות?
העלות המקדימה משקפת את המורכבות של הנדסת רצף ייצור אוטומטי שלם לכלי אחד. קנה המידה של העלויות עם ספירת התחנות, דרגת חומר התבנית (קרביד לעומת פלדת כלי), דרישות סובלנות וחיי תבנית צפויים. קובייה פרוגרסיבית טיפוסית נעה בין $30,000 ליותר מ-$250,000. עם זאת, השקעה זו מופחתת על פני נפח הייצור - תבנית של 50,000 $ המייצרת 500,000 חלקים מוסיפה רק 0.10 $ לכל חתיכה בעלות כלי עבודה. נקודת האיזון- שבה מתנות פרוגרסיביות הופכות זולות יותר משיטות פשוטות יותר נופלת בדרך כלל בסביבות 50,000 יחידות בשנה, ולאחר מכן עלויות-לחלק יורדות באופן דרמטי מתחת לכל תהליך חלופי.
3. מה ההבדל בין קוביות פרוגרסיביות להחתמת קוביות העברה?
ההבדל העיקרי הוא טיפול בחומר. בהטבעה מתקדמת, החלק נשאר מחובר לרצועת הנשא בכל התחנות, מה שהופך אותו לאידיאלי עבור חלקים קטנים ומורכבים במהירויות גבוהות מאוד (200-400+ פעימות לדקה). הטבעת תבנית העברה מפרידה את הריק מהרצועה בתחנה הראשונה ומשתמשת באצבעות מכניות כדי להעביר אותו בין תחנות קוביות עצמאיות. זה מאפשר ציור עמוק וגדלים גדולים יותר של חלקים, אך פועל לאט יותר (20-60 SPM). בחר קוביות פרוגרסיביות עבור חלקים קטנים מרובי תכונות בנפח גבוה, וקוביות העברה עבור רכיבים גדולים יותר או מצוירים עמוק.
4. אילו חומרים עובדים הכי טוב עבור הטבעה מתקדמת?
פלדת פחמן נמוכה-(C1008-C1020) היא החומר הסלחן ביותר עם קפיץ-גב מינימלי וחיי תבנית מצוינים. סגסוגות נחושת ופליז מציעות יכולת צורה גבוהה מאוד ומועדפות עבור רכיבים חשמליים. אלומיניום מספק חיסכון במשקל אך דורש כלי עבודה מצופים כדי למנוע התפרצות. נירוסטה מטפלת ביישומים קריטיים-בקורוזיה, אך מתקשה באגרסיביות, ודורשת מרווחים רחבים יותר ושימון כבד יותר. בחירת החומר צריכה לאזן בין תפקוד החלק, יכולת הצורה, השפעת בלאי הכלים ועלות הייצור הכוללת במקום מחיר חומר הגלם בלבד.
5. איך בוחרים יצרן מתקדם אמין?
הערכת ספקים על עיצוב-בית עם יכולת הדמיית FEA, מומחיות בחומרים בסגסוגות מרובות, טווח נפחי עיתונות זמין, אישורי איכות (ISO 9001 או IATF 16949) ותמיכה שוטפת בתחזוקה. ספקים חזקים כמו YICHEN מספקים תבניות הטבעה פרוגרסיביות המיועדות לייצור-בנפח גבוה עם יכולת חזרה הדוקה ותפוקה ניתנת להרחבה. בקש פריסות רצועות לדוגמה, נתוני ניסיון מתועדים והפניות לייצור בנפחים דומים. שותף מוכשר צריך לברך על בדיקה טכנית ולהפגין את היכולת לתמוך בתוכנית שלך מאב-טיפוס ועד לעלייה בקנה מידה מלא-.


