


הבנת הטבעה מתקדמת בייצור סיטונאי
כאשר אתה מוצא אלפי או מיליוני רכיבי מתכת זהים, שיטת הייצור שתבחר קובעת את עלות-החלק, זמן ההובלה והרצפה האיכותית שלך.סיטונאי מות והטבעות פרוגרסיביהיא גישת הייצור השולטת בייצור חלקי מתכת-בנפח גבוה, ובכל זאת צוותי רכש רבים מנהלים משא ומתן על חוזים מבלי להבין היטב כיצד התהליך עובד או מדוע הוא עולה מה שהוא עושה.
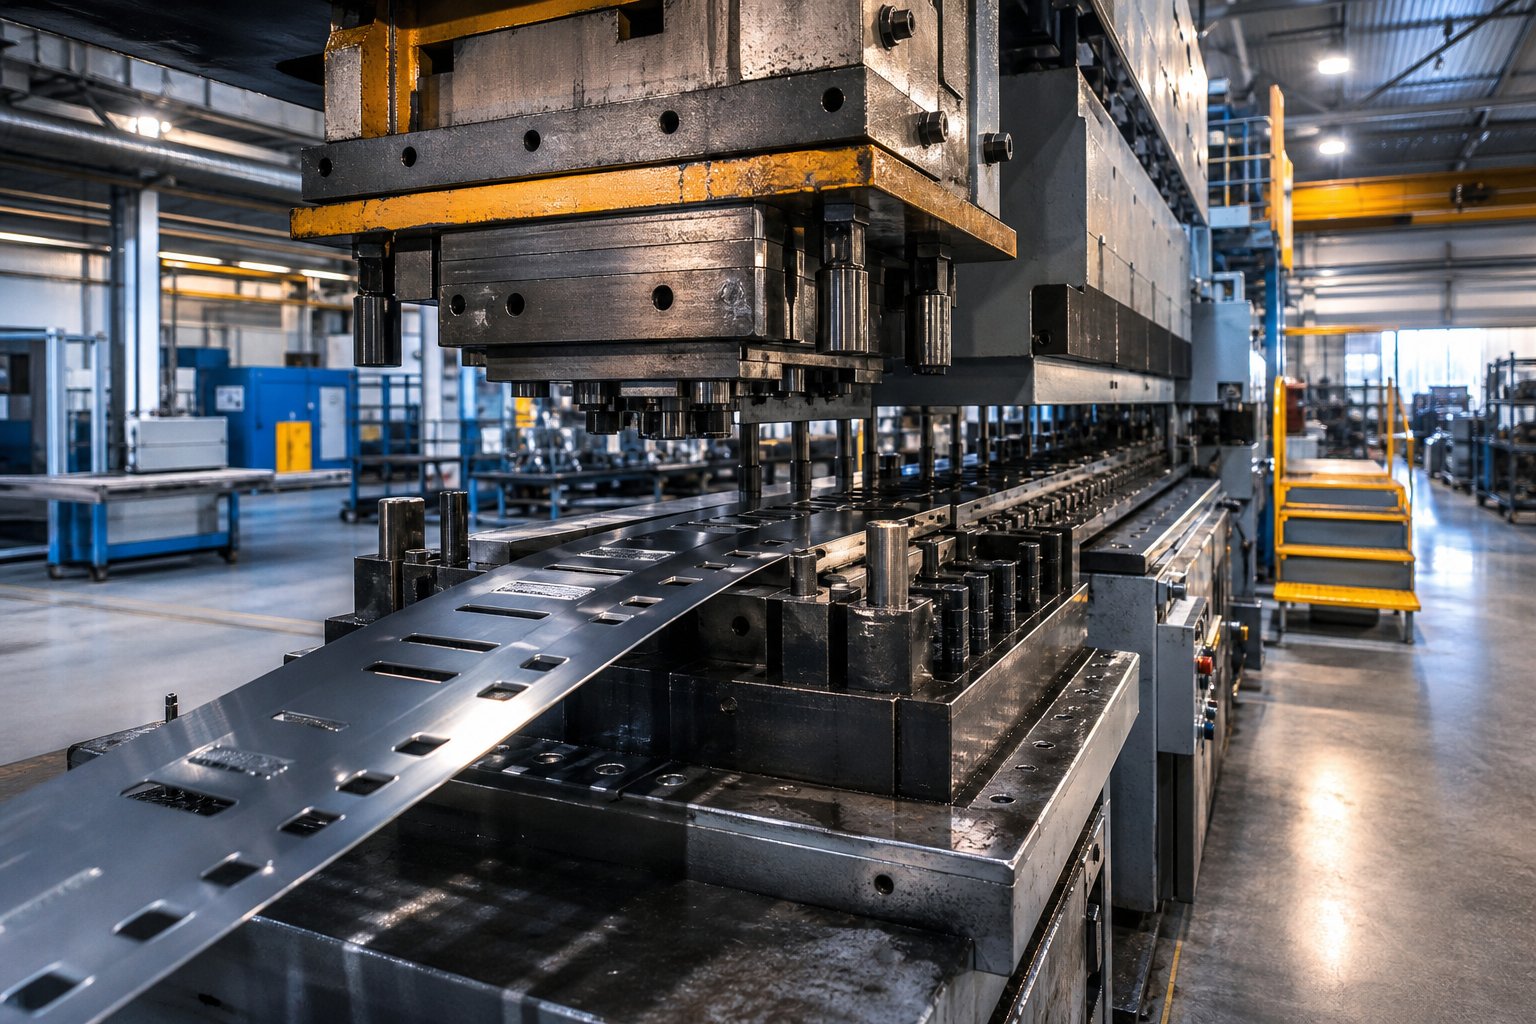
הטבעה מתקדמת היא תהליך יצירת מתכת שבו רצועה רציפה של חומר מתקדמת דרך סדרה של תחנות בתוך תבנית אחת, כאשר כל תחנה מבצעת פעולה נפרדת כגון חיתוך, כיפוף או צורה, עד להפרדת החלק המוגמר בשלב הסופי.
מה המשמעות של הטבעה מתקדמת בקנה מידה סיטונאי
מה שמפריד בין הטבעת מתכת מתקדמת משיטות אחרות הוא היכולת שלה לשלב מספר פעולות גיבוש למחזור אוטומטי אחד ללא הפרעה. לחיצה אחת של הלחיצה מייצרת חלק שהושלם, ולחיצות פועלות בדרך כלל בין 25 למעל 200 תנועות לדקה. בהיקפים סיטונאיים, זה מתורגם למיליוני חלקים בשנה מהתקנה יחידה של פרוג-די עם התערבות מינימלית בעבודה.
השווה זאת להטבעה-יחידה, שבה כל פעולה דורשת כלי נפרד ושלב טיפול נפרד. או החתמת קוביות העברה, שבה חלקים מועברים פיזית בין תחנות. תבניות פרוגרסיביות שומרות על הרצועה שלמה לאורך כל התהליך, מונעות טיפול בחלק בין פעולות ומצמצמות באופן דרמטי את זמן המחזור. היעילות המכאנית הזו היא מה שהופך את המות הפרוגרסיביות לברירת המחדל עבור קונים שמזמינים בקנה מידה.
מדוע קונים סיטונאים צריכים אוריינות תהליכים
דמיינו לעצמכם משא ומתן על הצעת מחיר לכלי עבודה מבלי לדעת אם קובייה בת 8 תחנות היא יתר על המידה מבחינת הגיאומטריה שלכם, או שמא בחירת החומר שלכם תקצר במחצית את חיי השירות של התבנית. אלו נקודות עיוורות יקרות. קונים שמבינים את היסודות של עיצוב מתקדם מתקדם, התנהגות חומרים וכלכלת ייצור מקבלים באופן עקבי החלטות מקורות חדות יותר ונמנעים מתשלום עבור המורכבות שהם לא צריכים.
מדריך זה מכסה את מסע קבלת ההחלטות המלא-, החל מהאופן שבו מתפקדים מתקדמים בצורה מכנית, דרך כלכלה של פריסת רצועות ובחירת חומרים, ועד מסגרות להערכת ספקים ודרישות הסמכת איכות. המטרה היא פשוטה: לתת לך אוריינות תהליך להעריך היתכנות, לאתגר ציטוטים בצורה חכמה ולנהל קשרי ייצור בביטחון.
כיצד פועל תהליך הטבעה המתקדם צעד אחר צעד
הידיעה שקוביות פרוגרסיביות משלבות פעולות מרובות למחזור אחד היא שימושית ברמה המושגית, אבל היתרון האמיתי של המקור נובע מההבנה בדיוק כיצד מתכת עוברת בכלי. כאשר אתה יכול לדמיין את תהליך הטבעה המתקדם בצורה מכנית, אתה מצויד לשאול את ספירת התחנות, לאתגר את הטענות לזמן מחזור ולזהות חוסר יעילות בפריסת הרצועות המוצעת של הספק.
איך מניית הרצועה עוברת דרך תחנות מרובות
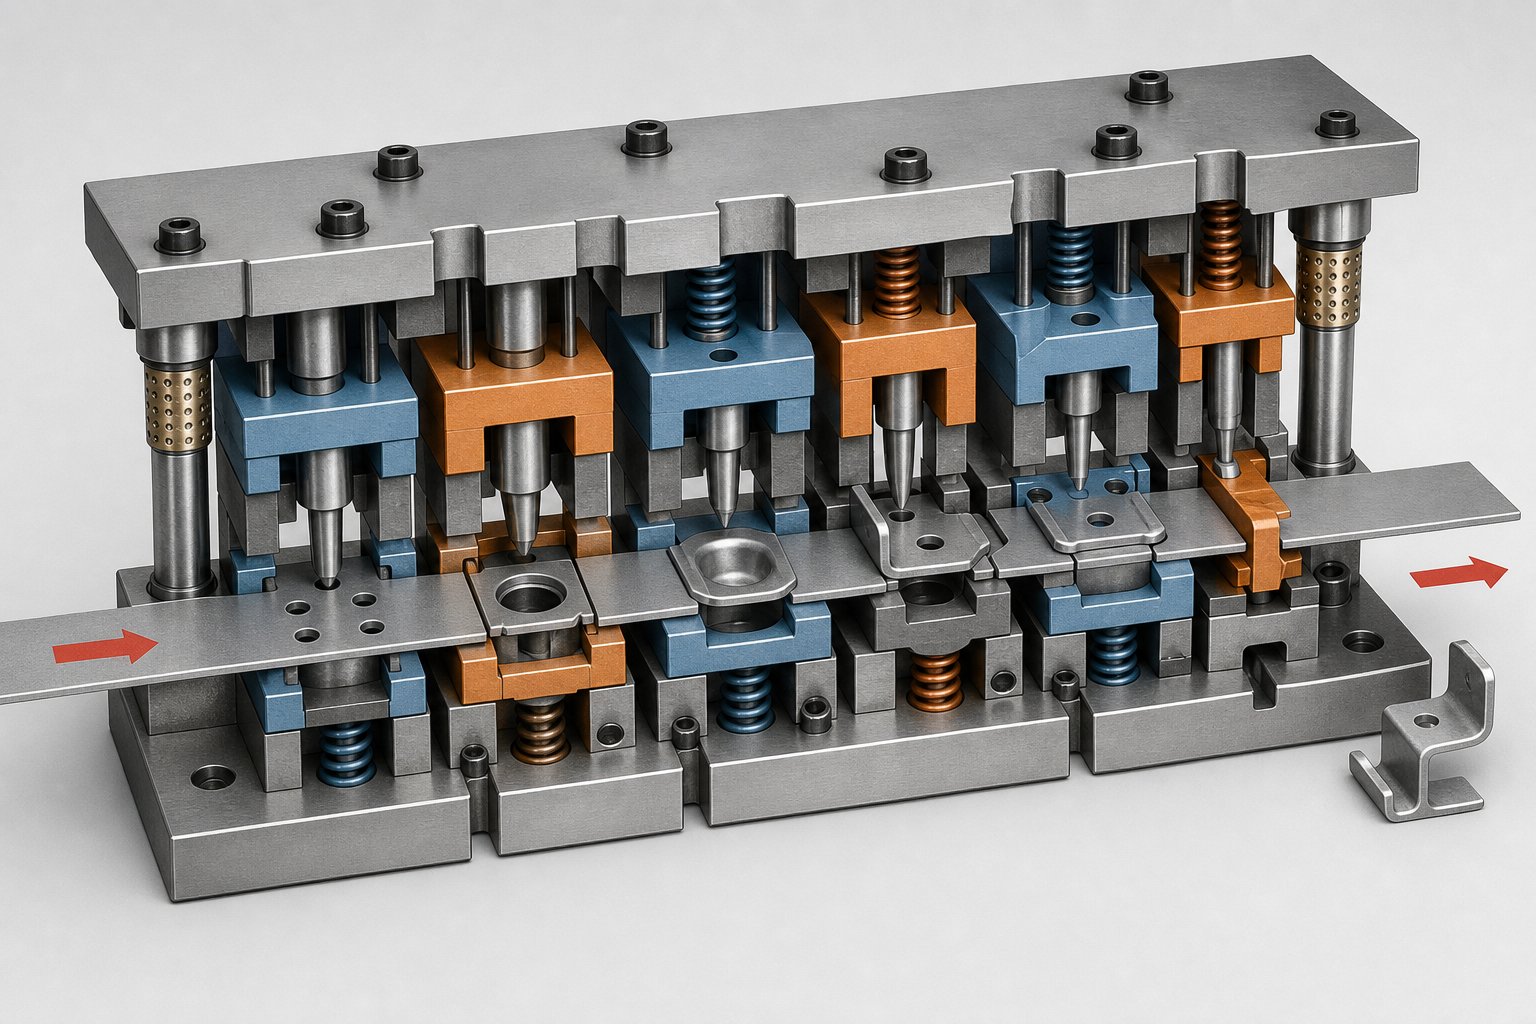
התהליך מתחיל עם סליל של רצועת מתכת שטוחה המותקן על פתח. מיישר מסיר כל עקמומיות מהחומר, ומזין סרוו או פנאומטי מקדם את הרצועה לתוךקוביית ההטבעה המתקדמתבמרחק מדויק וחוזר על עצמו שנקרא מגרש. בכל פעם שכבש הלחיצה עובר מחזוריות, הרצועה מתקדמת באורך גובה אחד בדיוק, וממקמת חומר טרי בכל תחנה בו זמנית.
הנה הרעיון המרכזי: הרצועה לעולם לא עוזבת את הקוביה עד שהחלק האחרון נחתך לחופשי. רצועת נשא, שלד החומר המחבר כל חלק שיוצר חלקית, מחזיקה הכל בכיוון כשהוא נע דרך מכונת ההטבעה המתקדמת. סיכות טייס נופלות לתוך-חורים מחוררים מראש בכל תחנה כדי לרשום את הרצועה בדיוק של פחות-אלף לפני סגירת האיל. מערכת רישום זו היא המאפשרת הטבעה מתקדמת במהירות גבוהה כדי לשמור על סובלנות הדוקה אפילו ב-200 עד 600 פעימות לדקה.
פעולות ליבה שבוצעו במת פרוגרסיבית
כל תחנה בתוך התבנית מבצעת פעולה ספציפית אחת או יותר על הרצועה. בעוד שהרצף המדויק תלוי בגיאומטריית החלק, מחזור הטבעה מתכתי מתכת פרוגרסיבי אופייני לפי הסדר הזה:
- חבטת חור טייס- התחנה הראשונה חודרת חורים קטנים המשמשים אך ורק לרישום רצועות בתחנות במורד הזרם.
- השחרה ופירסינג- תכונות פנים כמו חורים, חריצים וחתכים מחוררים. חומר שהוסר כאן הופך לשבלונות גרוטאות שנפלטו מתחת לקובייה.
- גיבוש וכיפוף- תחנות עם אגרוף צורה יוצרות זוויות, צלעות, תריסים או מאפיינים מובלטים על ידי עיוות פלסטי של הרצועה מבלי לחתוך אותה.
- הַטבָּעָה- כאשר נדרשת בקרת מימדים הדוקה יותר או גימורי משטח ספציפיים, תחנות טבעה מפעילות כוח דחיסה גבוה על אזורים מדויקים.
- ניתוק או הפרדה- התחנה הסופית מנתקת את החלק המוגמר מרצועת ההובלה, והרכיב המושלם נפלט מתבנית המכונה הפרוגרסיבית לפח או למסוע.
כל הפעולות הללו מתרחשות בו-זמנית על פני חלקים שונים ברצועה במהלך לחיצת לחיצה אחת. אז בעוד שתחנה אחת חוררת חורים של פיילוט בחומר טרי, ייתכן שתחנה חמש מפרידה חלק מוגמר שנכנס לקובייה ארבע פעימות קודם לכן.
עבור קונים סיטונאיים, להבנה זו יש ערך מעשי ישיר. כאשר ספק מצטט קובייה של 12 תחנות עבור חלק שנראה פשוט מבחינה גיאומטרית, אתה יכול לשאול אילו פעולות תופסות את התחנות והאם ניתן לשלב אותן. לעומת זאת, אם הצעת מחיר מציעה מעט מדי תחנות עבור גיאומטריה מורכבת, תזהה את הסיכון של כשל בכלי או בעיות איכות לפני שתתחייב הון לכלי עבודה.
הקשר בין מה שקורה בכל תחנה לבין עלות הכלים לבנייה מוביל ישירות לכלכלה של עיצוב פריסת רצועות, שבה מרחק גובה, יחסי גרוטאות וספירת תחנות מתכנסים כדי לקבוע את המחיר לכל חלק בנפח.
עקרונות פריסת רצועות ועיצוב קוביות המשפיעות על התמחור הסיטונאי
כל תחנה בקובייה פרוגרסיבית עולה כסף להנדסה, למכונה ולהקשיח. כל מילימטר של מרחק גובה גוזל חומר גלם. שני המשתנים הללו, ספירת תחנות וגיאומטריית פריסת רצועות, פועלים באינטראקציה כדי להגדיר את הכלכלה הכוללת של תוכנית ההחתמה הסיטונאית שלך. הבנת האופן שבו הם פועלים יחד נותנת לך מינוף בעת הערכת הצעות מחיר לכלים וניהול משא ומתן על תמחור-לחלק.
כיצד ספירת תחנות מובילה להשקעות בכלים ועלות חלקים
חשבו על ספירת תחנות כמכפיל העלות העיקרי בעיצוב תבנית הטבעה מתקדמת. כל תחנה דורשת קבוצה משלה של חבטות, תוספות קוביות ולוחות גיבוי, הכל טחון דיוק- מפלדת כלי או, עבור חומרים שוחקים, קוביות הטבעה פרוגרסיביות מקרביד. קובייה של 6 תחנות אינה עולה פי שניים מאשר קובייה של 3 תחנות; היחס קרוב יותר לפי 1.5 עד פי 1.8 בגלל רכיבים משותפים כמו נעלי קוביות, מערכות הנחיה והרמת רצועות. אבל העלות עדיין מתחזקת בצורה משמעותית ככל שמספר התחנות עולה.
הנה ההחלפה-שצריכים להפנים קונים סיטונאיים: יותר תחנות מגדילות את ההשקעה בכלי עבודה אך יכולות להוזיל את העלות לכל-חלק בנפח על ידי הפעלת זמני מחזור מהירים יותר והפחתת פעולות משניות. פחות תחנות מפחיתות את ההוצאה המקדימה, אך עשויות לדרוש מהירויות לחיצה איטיות יותר או עבודת הטבעה נוספת-ששוחקת את החיסכון ביחידה.
מתמטיקה של הפחתות משתנה באופן דרמטי בהתאם לנפח השנתי שלך. קוביה של 150,000 דולר המופחתת מעל 100,000 חלקים מוסיפה 1.50 דולר לכל חתיכה. פזר את אותה השקעה על פני 2,000,000 חלקים ותרומת הכלים תרד ל-0.075 דולר. זו הסיבה שהמתנות פרוגרסיביות הבנויות עם מתכות הטבעה מפלדה ותוספות פלדה מוקשות לכלי נועדו לשרוד מיליוני מחזורים; ככל שהקוביה פועלת זמן רב יותר, העומס לכל חלק{11}} קטן יותר.
| ספירת תחנות | עלות כלי עבודה יחסית | עלות-חלק ב-50K יחידות | עלות חלק-ב-500,000 יחידות | עלות-חלקית ב-2 מיליון יחידות |
|---|---|---|---|---|
| 4-6 תחנות | $25K - $60K | $0.50 - $1.20 תרומת כלי עבודה | $0.05 - $0.12 | $0.013 - $0.03 |
| 8-12 תחנות | $60K - $150K | $1.20 - $3.00 תרומת כלי עבודה | $0.12 - $0.30 | $0.03 - $0.075 |
| 14-20+ תחנות | $150K - $350K | $3.00 - $7.00 תרומת כלי עבודה | $0.30 - $0.70 | $0.075 - $0.175 |
הדפוס ברור: כלי עבודה מורכבים הגיוניים רק כאשר הנפח גבוה מספיק כדי לדלל את ההשקעה. קונים שמזמינים 50,000 חלקים מדי שנה צריכים לתהות אם קובייה של 16 תחנות היא באמת הכרחית, בעוד שקונים ב-2 מיליון חלקים יכולים להצדיק תחנות נוספות שמגלחות חלקי שנייה של זמן הפסקת מחזור.
אופטימיזציה של פריסת רצועות עבור כרכים סיטונאיים
פריסת הרצועה היא המקום שבו מחליטים על עלות החומר, והחומר בדרך כלל מייצג 40% עד 60% מהעלות הכוללת של החלקים בהיקפים סיטונאיים. הפריסה קובעת שלושה דברים: מרחק גובה (עד כמה הרצועה מתקדמת לכל שבץ), רוחב רצועה ואחוז גרוטאות.
מרחק הגובה הוא הסכום של אורך החלק בכיוון ההזנה בתוספת הגשר, רשת החומר הדקה המפרידה בין חלקים עוקבים. כלל הנדסי נפוץ קובע את עובי הגשר על פי 1.25 עד 1.5 עובי החומר. נשמע לא משמעותי, אבל בקצב של 300 פעימות לדקה מעל מיליון- ריצה חלקים, כל מילימטר נוסף של גובה מתורגם למאות קילוגרמים של חומר גלם נוסף שנצרך.
עיצוב רצועות הנשא משפיע גם על הפסולת. מנשא מוצק מספק יציבות מרבית לחלקים שטוחים הדורשים רק חיתוך וכיפופים פשוטים. מנשא רשת מתיחה, מתוכנן עם חתכי הקלה המאפשרים כיפוף, הכרחי עבור חלקים עם פעולות גיבוש או שרטוט. המנשא חייב להיות חזק מספיק כדי להעביר את החלק דרך כל התחנות בלי להתכווץ, אך מינימלי מספיק כדי למנוע בזבוז חומר על גרוטאות שלד.
-פריסות מותאמות היטב מכוונות לניצול חומרים מעל 75%. טכניקות שדוחפות את הניצול גבוה יותר כוללות:
- קינון זוויתי- החלקים מטה על הרצועה כך שגיאומטריות לא סדירות משתלבות כמו חלקי פאזל, ומקטינות את השטח המת בין חלקים.
- פריסות-מרובות- הטבעה של שני חלקים או יותר לכל מהלך על פני רוחב הרצועה, מה שמשפר את השימוש בחומרים ומכפיל את התפוקה מבלי להכפיל את זמן הלחיצה.
- טיוב גרוטאות- עיצוב צורות של שבלולים מפעולות ניקוב שיכולות לשמש חלקים משניים קטנים, ולהפוך פסולת למוצר.
עבור קונים סיטונאים, הפתרון המעשית הוא זה: כאשר בוחנים את הצעת פריסת הרצועות של הספק, בקשו את אחוז ניצול החומר המשוער ואת משקל הגרוטאות לאלף חלקים. המספרים האלה משפיעים ישירות על מחיר החתיכה המצוינת שלך. פריסה הפועלת ב-65% ניצול לעומת פריסה אופטימלית ל-80% פירושה שאתה משלם עבור 15% יותר חומר גלם על כל חלק בודד, בשילוב על פני כל נפח ההזמנה שלך.
קונים שמבינים את הקשרים הללו בין ספירת תחנות, הפחתת כלי עבודה ויעילות הרצועה לא מקבלים רק הצעות מחיר בערך נקוב. הם שואלים את השאלות הנכונות, מזהים מתי הכלים-מתוכננים יתר על המידה עבור הנפחים שלהם, ומזהים היכן אופטימיזציה של פריסה יכולה לגלח עלות משמעותית מהתוכנית שלהם. הידע הזה הופך לבעל ערך במיוחד כאשר מעריכים כיצד חומרים שונים מתנהגים באותם תנאי היווצרות ומה זה אומר על אורך החיים ועלות הפרויקט הכוללת.
חומרים המשמשים להטבעה פרוגרסיבית והשפעתם על הזמנות סיטונאיות
פריסת הרצועה וספירת התחנות מגדירים באיזו יעילות התבנית שלך פועלת, אבל החומר המוזנק דרך התבנית הזו קובע כמה זמן הציוד מחזיק מעמד, כמה מהר המכבש יכול להסתובב, ואיך נראית העלות הכוללת האמיתית שלך במהלך תוכנית ייצור רב-שנתית. בחירת חומרי הטבעה פרוגרסיביים אינה רק החלטה הנדסית עיצובית; זה עסק מסחרי שמפזר בין הצעות מחיר לכלים, לוחות זמנים לתחזוקה ותמחור-לחלק לפי נפח.
מאפיינים חומריים המשפיעים על החלטות עיצוב המות
כל חומר מגיב בצורה שונה לכוחות החיתוך, הכיפוף וההיווצרות בתוך תבנית מתקדמת. שני מאפיינים חשובים ביותר עבור קונים סיטונאים: יכולת צורה וקשיות. יכולת הצורה מכתיבה באיזו אגרסיביות ניתן לעצב את החומר מבלי להיסדק או להיקרע. הקשיות קובעת באיזו מהירות היא מתבלה את משטחי הפלדה המדויקים של הכלי המעניקים לחלקים שלך את דיוק הממדים שלהם.
חומר רך וגמיש כמו נחושת נוצר בקלות ויוצר בלאי מינימלי של הכלים, מה שאומר מרווחים ארוכים יותר בין תחזוקת התבנית ועלויות מחזור חיים נמוכות יותר. חומר קשיח יותר כמו נירוסטה דורש טונאז' לחיצה גבוה יותר, גורם לבלאי מהיר יותר במכנסי האגרוף והמתים, ולעתים קרובות דורש הדפסי הטבעה מקרביד פרוגרסיביים בתחנות קריטיות כדי לשמור על איכות קצה לאורך ריצות ארוכות. אלו לא פרטים הנדסיים מופשטים. הם משפיעים ישירות על מרווחי התחזוקה הנקובים שלך, על עלויות ההחדרה הספציפית, ובסופו של דבר על המחיר לכל-חלק בקנה מידה.
גם העובי משחק תפקיד. ההטבעה המתקדמת ביותר פועלת ביעילות עם חומרים בעובי של בין 0.005 אינץ' (0.127 מ"מ) ל-0.250 אינץ' (6.35 מ"מ). מדדים דקים יותר נוצרים עם פחות כוח אבל הם נוטים להתקמט ולהתפתל במהלך האכלה. מלאי עבה יותר דורש לחיצות בנפח גבוה יותר ומאיץ את בלאי הכלים. מפרט החומר שלך צריך לאזן בין הדרישות הפונקציונליות לבין מה שהתהליך מתמודד מבחינה כלכלית.
התאמת בחירת החומר לדרישות היישום
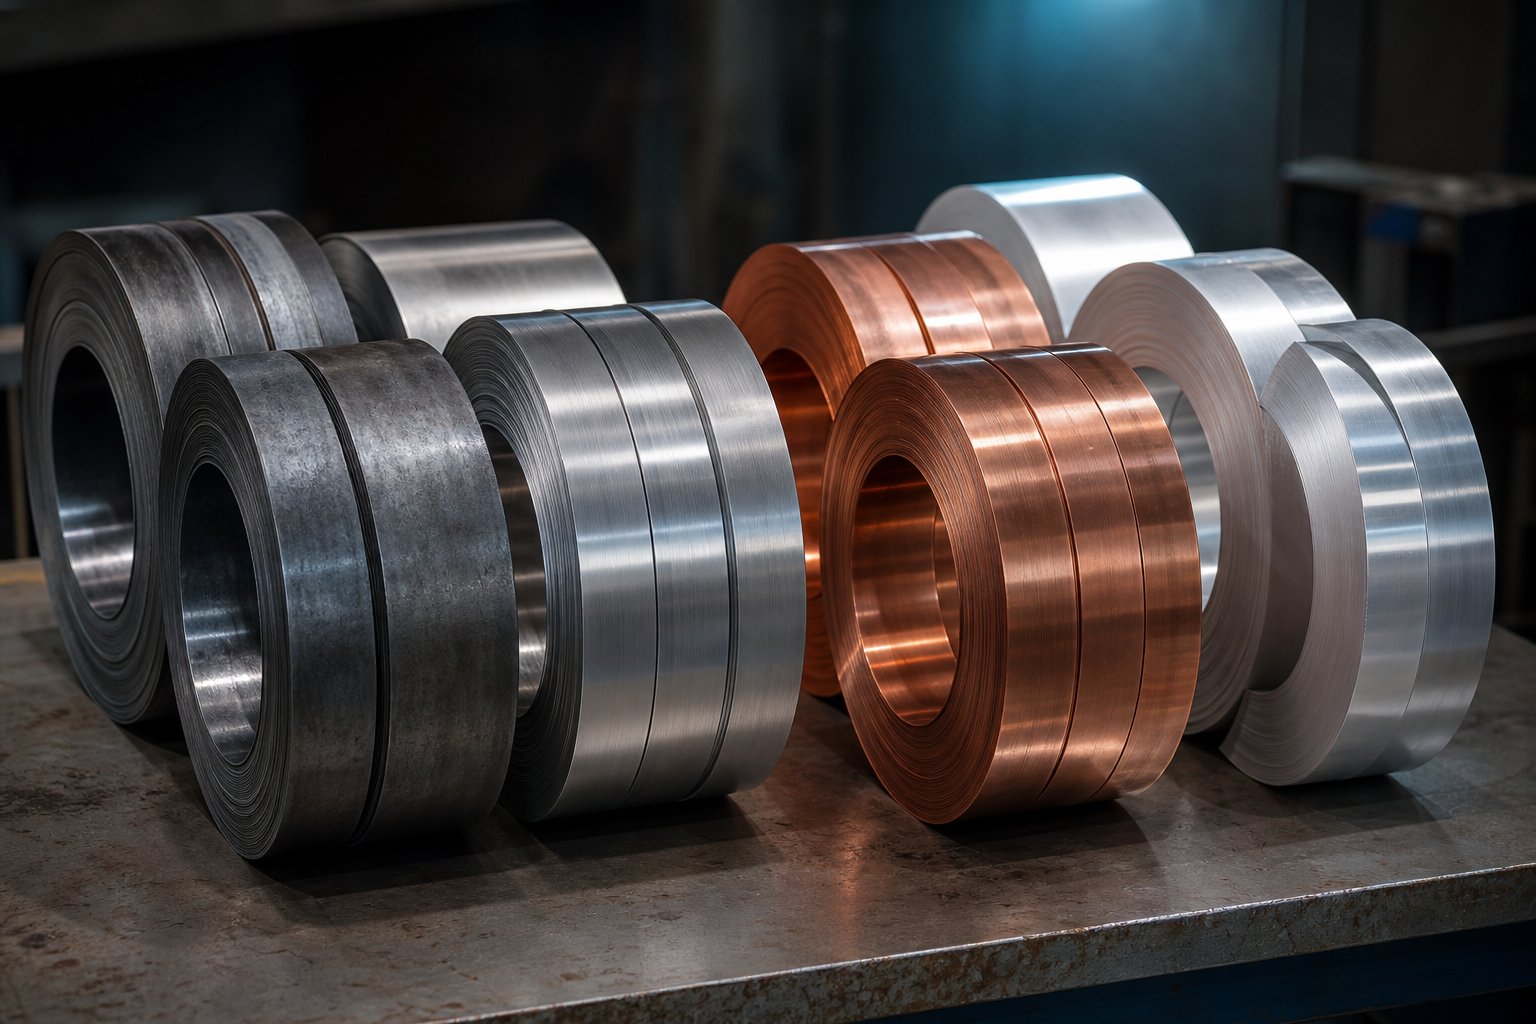
כל משפחת חומרים מביאה פרופיל מובהק של עלות, ביצועים ויכולת ייצור. כך משווים ארבע המשפחות העיקריות עבור תוכניות הטבעה פרוגרסיביות בסיטונאות:
| חוֹמֶר | יישומים אופייניים | דירוג יכולת צורה | Impact Wear Tool | עלות חומר יחסית |
|---|---|---|---|---|
| פלדת פחמן (CRS/HRS) | סוגרים, רכיבים מבניים, קליפסים לרכב, מארזים | מְעוּלֶה | נמוך עד בינוני | נמוך (קו בסיס) |
| נירוסטה (סדרת 300/400) | מכשירים רפואיים, עיבוד מזון, רכיבי HVAC, חלקים קריטיים-לקורוזיה | טוב (קפיצה גבוהה) | גָבוֹהַ; דורש מוסיף קרביד | 3x - 5x פלדת פחמן |
| נחושת ופליז | מחברים חשמליים, מסופים, פסים, מוליכים תרמיים | מְעוּלֶה | נָמוּך | 4x - 7x פלדת פחמן |
| אלומיניום (5052, 6061, 1100) | מארזים קלים, גופי קירור, רכיבי EV, מוצרי אלקטרוניקה | טוב מאוד | נמוך עד בינוני (סיכון לצריבה) | 2x - 3x פלדת פחמן |
הטבעה פרוגרסיבית של פלדת פחמןנותרה בחירת סוס העבודה עבור קונים סיטונאיים הזקוקים לחוזק מבני בעלות החומר הנמוכה ביותר. ציונים מגולגלים קרים- מציעים גימור משטח מעולה וסובלנות עובי הדוקים ישירות מהסליל, בעוד שמלאי מגולגל חם-עובד עבור חלקים מבניים לא-קוסמטיים שבהם קנה מידה קל מקובל. התנהגות היווצרות הצפויה של פלדת פחמן פירושה פחות התאמות תבנית וחלקים עקביים יותר לאורך ריצות ייצור ארוכות.
הטבעה פרוגרסיבית מנירוסטהמציג מורכבות. עבודת החומר-מתקשה במהירות במהלך הצורה, כלומר כל עיקול או משיכה הופכים את האזור שמסביב לקשה יותר ועמיד יותר לפעולה הבאה. מתכנני המטות מסבירים זאת על ידי ריווח תחנות יצירה רחוק יותר זו מזו או שילוב שלבי חישול. כוחות הלחיצה הגבוהים דורשים גם בניית תבנית כבדה יותר ומחזורי השחזה תכופים יותר, מה שמוסיף לעלות התחזוקה שלך למיליון חלקים.
הטבעה פרוגרסיבית של נחושתוסגסוגות פליז הן המקום המומלץ-לישומים חשמליים ותרמיים. המשיכות המעולה שלהם וקצב ההתקשות הנמוך של העבודה- הופכים אותם לסלחניים במהלך יצירת-תחנות מורכבות. המסחר-הוא עלות חומר הגלם; תנודתיות בתמחור הנחושת פירושה שקונים סיטונאים מנהלים לעתים קרובות משא ומתן על סעיפי הסלמה בעלויות החומר לתוך חוזים ארוכי טווח- כדי להגן מפני תנודות בסחורות.
הטבעה פרוגרסיבית מאלומיניוםמשרת את הביקוש הגובר לרכיבים קלים ביישומי רכב, EV ואלקטרוניקה צריכה. האלומיניום יוצר היטב במהירויות לחיצה מתונות, אך הוא נוטה להתפרץ, כאשר החומר מועבר ומצטבר על משטחי התבנית. הספקים מתמודדים עם זה עם ציפויים מיוחדים על תוספות אגרוף וסיכה, שימון נכון, ולפעמים טיפולי משטח כרום או DLC (יהלום-כמו פחמן). על הקונים לוודא שלספק שלהם יש ניסיון בניהול גזירה ברצפות אלומיניום ארוכות, ולא רק ביכולת יצירה.
נקודה קריטית אחת עבור צוותי רכש: מסור מוקדם את מפרט החומר המדויק שלך, כולל סגסוגת, מזג, סובלנות לעובי ודרישות גימור פני השטח. קובייה שתוכננה עבור 0.032 אינץ' CRS לא תתפקד כהלכה אם הייצור עובר ל-0.036 אינץ' אל חלד באמצע החוזה. שינויים מהותיים לאחר בניית כלי עבודה גורמים כמעט תמיד לחיובי עיבוד חוזרים, ולפעמים מוסיפים שבועות לציר הזמן שלך ואלפים לעלות הפרויקט שלך. נעילת מפרטי החומר לפני תחילת תכנון התבנית היא אחת הדרכים הפשוטות ביותר להימנע מתיקונים יקרים במורד הזרם.
עם התנהגות חומר המגדירה את חיי הכלי ויוצרות גבולות, השאלה הטבעית הופכת לאופן שבו החתמה מתקדמת עומדת מול שיטות חלופיות כאשר הגיאומטריה של החלק, דרגת הנפח או הדרישות לסובלנות שלך דוחפות מעבר למה שדפוס פרוגרסיבי סטנדרטי מטפל ביעילות.
הטבעה מתקדמת בהשוואה לשיטות סיטונאיות חלופיות
לא כל חלק מתכת שייך לקובייה פרוגרסיבית. גיאומטריות מסוימות דורשות שרטוטים עמוקים יותר ממה שתהליך מחובר-יכול להכיל. חלק מהכרכים אינם מצדיקים את השקעת הכלים. ודרישות סובלנות מסוימות דורשות ציוד מיוחד שהגדרות טבעות וייצור פרוגרסיביות רגילות פשוט לא יכולות לספק. לדעת היכן מצטיינות הטבעות פרוגרסיביות ואיפה הן לא חוסכות ממך התחייבות להון לתהליך הלא נכון.
Progressive Die לעומת Transfer Die לייצור סיטונאי
נקודת הבלבול השכיחה ביותר עבור קונים סיטונאיים היא הגבול בין הטבעה מתקדמת והחתמת קוביות העברה. שניהם משתמשים בכלי תחנות מרובות- ושניהם מטפלים בנפחים גבוהים, אבל הם מתפצלים בנקודה בסיסית אחת: איך החלק עובר דרך הקובייה.
בהטבעת מתכת מתקדמת, החלק נשאר מחובר לרצועת הנשא לאורך כל רצף היצירה. חיבור זה שומר על זמני מחזור מהירים במיוחד, לעתים קרובות בין 100 ל-{2}} פעימות לדקה, מכיוון שאין מסירה מכנית בין תחנות. ההחלפה- היא מגבלה גיאומטרית. חלקים שצריכים שרטוטים עמוקים, צורות תלת ממדיות גדולות- או פעולות בכל הצדדים של חומר העבודה לא יכולים להישאר קשורים לרצועה.
הטבעת תבנית העברה פותרת זאת על ידי הפרדת הריק מהרצועה מוקדם והובלה מכנית בין תחנות. זה מאפשר היווצרות עמוקה יותר, צורות מורכבות יותר כמו צינורות או קונכיות, ופעולות הדורשות גישה לשני הצדדים של החלק. העונש הוא מהירות. מכבשי העברה פועלים בדרך כלל בקצב של 10 עד 40 פעימות לדקה, ומערכת ההעברה המכנית מוסיפה מורכבות כלי עבודה ודרישות תחזוקה. עבור חלקים גדולים הדורשים משיכה עמוקה, ההעברה נשארת הבחירה המעשית יותר למרות תפוקה איטית יותר.
כאשר התרכובת מתה או השחרה עדינה הן חלופות טובות יותר
תבניות מורכבות מבצעות מספר פעולות חיתוך במכה אחת ללא תחנות עוקבות. הם מייצרים חלקים שטוחים כמו דסקיות, shims וחסר פשוטים במהירות גבוהה עם כלי עבודה זולים יותר מאשר הגדרות פרוגרסיביות. אם הגיאומטריה של החלק שלך היא בעיקרה דו-ממדית ללא כיפוף או היווצרות, תבנית מורכבת מספקת עלות כלי עבודה נמוכה יותר וכלכלה דומה לכל-חלק בנפחים מתונים. המגבלה ברורה: ברגע שהעיצוב שלך זקוק לכיפוף, צורה או רצף מרובה-שלבים, קוביות מורכבות לא יכולות לעזור.
הרחקה עדינה תופסת את הקצה הנגדי של ספקטרום הדיוק. הוא משתמש במכבשים מיוחדים-לפעולה משולשת לייצור חלקים עם קצוות חלקים וגוזזים לחלוטין בטווח של +/-0.02 עד 0.05 מ"מ. גלגלי שיניים, גלגלי שיניים, מנגנוני חגורות בטיחות ורכיבי מערכת בלמים הם יישומים אופייניים. העלות לחלק גבוהה משמעותית מהטבעות מתכת דיוק פרוגרסיביות, הודות לציוד מיוחד וזמני מחזור איטיים יותר, אך היא מבטלת פעולות טחינה ופיזור כתמים משניות שאחרת היו נחוצות כדי להשיג איכות קצה שווה.
טבלת ההשוואה שלהלן ממפה כל שיטה מול גורמי ההחלטה החשובים ביותר בקנה מידה סיטונאי:
| שִׁיטָה | המורכבות-הטובה ביותר של חלק ההתאמה | Volume Sweet Spot | סובלנות בר השגה | עלות כלי עבודה יחסית | עלות-חלקית בקנה מידה |
|---|---|---|---|---|---|
| מת פרוגרסיבי | שטוח עד בינוני; עיקולים, פירסינג, ציורים רדודים | 100K - 10M+ בשנה | +/-0.05 - 0.10 מ"מ | גבוה ($25K - $350K) | הכי נמוך בווליום גבוה |
| העברת מות | ציור עמוק, צורות תלת מימד גדולות, צינורות, קונכיות | 50K - 1M+ בשנה | +/-0.05 - 0.15 מ"מ | גבוה ($40K - $300K) | לְמַתֵן; זמני מחזור איטיים יותר |
| מתחם מת | חלקים שטוחים בלבד; דסקיות, ריקים, גזרות פשוטות | 10K - 500K בשנה | +/-0.05 - 0.10 מ"מ | נמוך עד בינוני ($8K - $40K) | נמוך עבור גיאומטריות פשוטות |
| פיין בלנקינג | חלקים שטוחים מדויקים הזקוקים לקצוות חלקים וסובלנות הדוקה | 50K - 500K+ בשנה | +/-0.02 - 0.05 מ"מ | גבוה מאוד ($50K - $200K+) | גבוה יותר; מקזז פעולות משניות |
| ציור עמוק | צורות גליליות, בצורת-קופסה או שקועות עמוקות | 25K - 500K בשנה | +/-0.10 - 0.25 מ"מ | בינוני ($15K - $100K) | לְמַתֵן; תלוי בחומר- |
הדפוס שמתגלה הוא פשוט. הטבעות פרוגרסיביות שולטות כאשר גיאומטריית החלק נשארת שטוחה יחסית או כוללת יצירה מתונה, וכאשר נפחים שנתיים נדחפים לשש או שבע ספרות. קוביות העברה משתלטות כאשר העומק או-מורכבות התלת מימד חורגים ממה שתהליך מקושר ברצועה-מתיר. תבניות מורכבות משרתות את הגיאומטריות הפשוטות ביותר בהשקעה נמוכה יותר. חיטוי עדין מצדיק את הפרמיה שלה כאשר דרישות איכות קצה או סובלנות ידרשו אחרת עיבוד משני יקר.
עבור קונים סיטונאיים, מסגרת ההחלטה המעשית מסתכמת בשלוש שאלות: האם החלק שלי יכול להישאר מחובר לרצועת מנשא לאורך כל הגיבוש? האם אני צריך סובלנות הדוקות יותר מ-+/-0.05 מ"מ בקצוות חתוכים? והאם הנפח השנתי שלי מצדיק את דרגת הכלים שכל שיטה דורשת? מענה על אלה בכנות, לעתים קרובות בשיתוף עם ספק חותמת מתכת מוכשר, מונע השקעת יתר בתהליך הלא נכון ומכוון אותך לעבר השיטה שמספקת את הכלכלה הכוללת הטובה ביותר עבור התוכנית הספציפית שלך.
בחירת קטגוריית התהליך הנכונה היא ההחלטה העיקרית הראשונה. השני, תוצאתי באותה מידה, הוא בחירת הספק הנכון לביצועו, מה שדורש הערכת יכולות, עומק אינטגרציה ואמינות תפעולית בדרכים שרוב תהליכי בקשת ההצעה מתעלמים.
כיצד להעריך ולבחור ספק החתמה פרוגרסיבית סיטונאי
זיהית את התהליך והחומר הנכונים עבור התוכנית שלך. כלכלת הכלים הגיונית בשכבת הנפח שלך. אבל כל זה לא משנה אם ליצרן התבנית המתקדם שמבצע את הפרויקט שלך אין את היכולת, משמעת התקשורת או תשתית איכותית לספק באופן עקבי. בחירת ספקים היא המקום שבו תוכניות החתמה סיטונאיות נועלות ערך-לטווח ארוך או מתחילות בגלישה איטית ויקרה אל מועדים שהוחמצו, סחיפה של מימדים והצבעת אצבע-על בעלות על כלי עבודה.
האתגר הוא שרוב תהליכי הצעת המחיר מתמקדים כמעט לחלוטין במחיר המצוטט. המחיר קובע, אבל זה אינדיקטור בפיגור. הגורמים שבאמת מנבאים את הצלחת התוכנית, דברים כמו תגובתיות DFM, עומק צי העיתונות ובקרת כלי-בבית, מופיעים רק לעתים רחוקות בגיליון אלקטרוני סטנדרטי להשוואת הצעות מחיר. להלן מסגרת מובנית להערכת ספקי הטבעה מתקדמת על פי הקריטריונים שקובעים את התוצאות בעולם האמיתי-.
שאלות קריטיות שיש לשאול לפני בחירת ספק
לפני שמציינים כל חברת חותמות פרוגרסיבית, אתה צריך תשובות לשאלות שחושפות עומק תפעולי ולא רק ליטוש מכירתי. אלה לא פניות סתמיות; כל אחד מהם ממפה לגורם סיכון ספציפי בשירותי החתמת קוביות מתקדמת-בנפח גבוה:
- יכולת עיצוב ובנייה-ביתית- האם הספק מעצב, מהנדס ומייצר קוביות פרוגרסיביות באופן פנימי, או שהוא מיקור חוץ של כלים לחנויות של צד שלישי-? חדרי כלים-ביתיים מספקים שינויים הנדסיים מהירים יותר, אחריות הדוקה יותר ומחזורי ניפוי באגים קצרים יותר. ספקים המבצעים מיקור חוץ של כלי עבודה מוסיפים סיכון זמן אספקה ויוצרים פערי אחריות כאשר מתעוררות בעיות במהלך הניסיון. מסגרות תעשייה ממליצות לוודא שהספק מעסיק מעצבי תבנית ויצרני כלים ייעודיים במקום להסתמך רק על עבודה קבלנית.
- טווח טונות לחץ וקיבולת רוחב הרצועה- התאם את צי העיתונות של הספק לדרישות הכוח ולמידות הרצועות של החלק שלך. ספק שמפעיל מכונות 45 טון לא יכול לשרת את החלק 200 הטון שלך, ורוחב רצועה מרבי של 12 אינץ' לא יתאים לפריסת 16 אינץ' שלך. בקשו את לוח הזמנים המלא של העיתונות, לא רק את המכונה הגדולה ביותר בבניין.
- משוב DFM במהלך הצעת המחיר- יצרני מתנות מתקדמים המספקים עיצוב-עבור-קלט לייצור לפני שתעניקו את התוכנית מפגינים עומק הנדסי. אם ספק מצטט את השרטוט שלך ללא כל משוב על סיכוני יכולת יצירתיות, ערימות סובלנות-או חששות של זרימת חומרים, השתיקה הזו היא דגל אדום. זה בדרך כלל מסמן שהם יגלו את הבעיות האלה לאחר בניית הכלים, כאשר התיקונים עולים פי 10 יותר.
- בעלות על כלי עבודה ותנאי אחסון- מי הבעלים של הקוביה בסוף התוכנית? מהם תנאי האחסון עבור כלי עבודה לא פעילים? האם הספק יתחייב לתחזוקה לאורך כל חיי התוכנית? שפה מעורפלת של "תמיכה לכל החיים" ללא חובות תחזוקה מוגדרות יוצרת מחלוקות כאשר נפחים משתנים או תוכניות מתפוגגות. קבל תנאי בעלות, תחזוקה והעברה בכתב לפני ביצוע ההזמנה.
- מערכת איכות מתועדת עם יכולת SPCהטבעה פרוגרסיבית של --בנפח גבוה מייצרת אלפי חלקים בשעה. ללא בקרת תהליכים סטטיסטית המנטרת באופן פעיל מימדים קריטיים, הסחף לא מזוהה עד שתקבל משלוח של חלקים-שחסרים-במפרט. בקש תרשימי SPC לדוגמה מהייצור הנוכחי, לא רק PDF ידני איכותי.
- מדרגיות ויתירות- האם הספק יכול להגביר את עוצמת הקול אם הביקוש שלך גדל? האם יש להם קיבולת לחיצות גיבוי, או שמא התמוטטות מכונה בודדת עוצרת את כל האספקה שלך? יצרני מתכת הטבעת המשרתים תוכניות סיטונאיות צריכים להפגין תכנון מגירה, לא רק תביעות קיבולת שיא.
הערכת אינטגרציה אנכית ופעולות משניות
חלק מוטבע הוא רק לעתים רחוקות חלק מוגמר. רוב הרכיבים הסיטונאיים דורשים פירוק, טיפול בחום, ציפוי או הרכבה לפני שהם מגיעים לקו הייצור שלך. בכל פעם שחלק נשלח לספק נפרד עבור פעולות משניות, אתה מוסיף זמן הובלה, טיפול בסיכוני נזק, שינוי ממדי מקיבוע מחדש ונטל תיאום על צוות הרכש שלך.
ספקים משולבים אנכית המבצעים הטבעה, גימור והרכבה תחת קורת גג אחת, ממוטים את המשלוחים הללו להזמנת רכש אחת ולנקודה אחת של אחריות. בעת הערכת שירותי הטבעה מתקדמת, שאל ספציפית אילו פעולות משניות מבוצעות ב-בית לעומת קבלן משנה:
- פירוק ומיזוג קצוות- נפילה, רטט או שחרור מדוייק מבטל קצוות חדים ללא ספק נפרד.
- טיפול פני השטח וציפוי- אבץ, ניקל, פח או אילגון המבוצעים באתר-מפחית את זמן ההובלה בימים או בשבועות.
- טיפול בחום- התקשות, הרגעה או הפגת מתחים המבוצעים באופן פנימי מונעים את הסיכון האיכותי של-עיבוד תרמי של צד שלישי.
- תת-הרכבה ואריזה- הכנסת מחברים, ריתוק רכיבי משנה-או אריזה בתצורות ספציפיות-ללקוחות מוסיפה ערך מבלי להוסיף ספקים.
עבור צוותי רכש שמעריכים ספקים המשלבים מומחיות בתכנון מתנות עם ייצור המוני שניתן להרחבה,קוביית הטבעה המתקדמת של YICHENהיכולות ממחישות את המודל המשולב: הנדסת קוביות-ביתית בשילוב עם-נפח רב-תחנות גבוהות ויעדי חזרה הדוקים, כולם מנוהלים בפעולת ייצור אחת. סוג זה של אינטגרציה אנכית ראוי להשוואה מול האופן שבו יצרני מתנות פרוגרסיביים בונים את הצעות השירות שלהם.
ההשפעה הכוללת של העלות של אינטגרציה לעומת פיצול מתבררת כאשר אתה מחשב עלות נחיתה אמיתית. ספק שמציע 0.02$ פחות לחלק, אך דורש שלושה ספקים חיצוניים לציפוי, טיפול בחום ואריזה, בסופו של דבר בסופו של דבר יקר יותר ברגע שאתה מביא בחשבון את המשלוח, הבדיקה בכל מסירה ושעות הרכש המושקעות בניהול הזמנות רכש מרובות. השווה תמיד את עלות התוכנית הכוללת, לא רק את פריט ההחתמה.
יכולת הספק עונה על שאלת ה"מי". אבל אפילו השותף המסוגל ביותר צריך מעקות בטיחות, ושם אישורי איכות, תקני סובלנות ופרוטוקולי בדיקה קובעים את הגבולות הניתנים למדידה ששומרים על התוכנית הסיטונאית שלך על המסלול לאורך מיליוני מחזורים.
תקני איכות ואישורים להזמנות החתמה סיטונאיות
ספק מוכשר עם המכבשים הנכונים ו-כלי בית עדיין זקוק למסגרת איכותית מדידה. בלי אחד, אתה סומך על כך שמיליוני חלקים ייצאו כמו שצריך על סמך מוניטין בלבד. אישורים, הסכמי סובלנות ופרוטוקולי בדיקה הם מעקות הבטיחות המתרגמים יכולת לתוצאות עקביות ומתועדות בכל משלוח.
אישורים המאותתים על אמינות הספק
לא כל אישורי האיכות נושאים משקל שווה לכל קונה. התקן הרלוונטי תלוי בשוק הסופי שלך, בדרישות הביקורת של הלקוח שלך ובסביבה הרגולטורית שהמוצר המוגמר שלך נכנס אליו. הנה איך האישורים העיקריים ממפים את צרכי התעשייה:
- ISO 9001:2015- מערכת ניהול האיכות הבסיסית לכל פעולת הטבעה מתקדמת רצינית. הוא מאשר כי לספק מתועד תהליכים, ביקורת פנימית, מערכות פעולות מתקנות ומחזורי סקירת ההנהלה. אם לספק חסר ISO 9001, התייחסו לכך כאל פער פוסל עבור כמויות סיטונאיות ללא קשר לענף.
- IATF 16949- נדרש להחתמה מתקדמת של רכיבי רכב. תקן זה מתבסס על ISO 9001 עם דרישות ספציפיות לרכב{{3}, כולל APQP (תכנון איכות מוצר מתקדם), PPAP, תוכניות בקרה ו-FMEA (ניתוח מצבי תקלות ואפקטים). ספקים בונים תבניות לרכב והחתמת בטיחות-חלקים קריטיים כמו סוגריים, מחברים או מנגנוני מושב זקוקים להסמכה זו כדי אפילו להציע הצעות מחיר על תוכניות שכבה 1.
- ISO 13485- תקן ניהול האיכות להחתמה מתקדמת רפואית. הוא מתייחס לעקיבות, ניהול סיכונים ובקרות עיצוב ספציפיות למכשירים רפואיים. אם החלקים המוטבעים שלך נכנסים למכשירים כירורגיים, מכשירים הניתנים להשתלה או מערכות אספקת תרופות, הספק שלך חייב להוכיח עמידה בתקן זה.
- ISO 14001- הסמכת ניהול סביבתית נדרשת יותר ויותר על ידי רוכשי חותמות פרוגרסיביות של OEM עם מנדטים בנושא קיימות. לא קשור ישירות לאיכות-, אבל לעתים קרובות תנאי מוקדם לרשימות ספקים מועדפים בתאגידים גדולים.
- תאימות ITAR/EAR- רלוונטי להטבעות הגנה וחלל שבהן יש להגן על נתונים טכניים מבוקרים. לא הסמכת איכות כשלעצמה, אלא דרישה רגולטורית שמגבילה את מאגר הספקים שלך.
- הכרה UL/CSA- עבור רכיבים חשמליים ואלקטרוניים שבהם חלקים מוטבעים משמשים כמגעים, מסופים או מיגון. ספקים המייצרים רכיבי הטבעה פרוגרסיביים של HVAC או מארזים חשמליים זקוקים לרוב לרישום UL על תהליכי הייצור שלהם.
מעבר לאישורים, שאל האם הספק השלים חבילות PPAP עבור לקוחות אחרים בענף שלך. אתהליך אישור חלק ייצורהחבילה כוללת בדרך כלל תוצאות ממדים, אישורי חומר, דיאגרמות זרימת תהליכים, תוכניות בקרה ומחקרי יכולת. ספקים המייצרים באופן שגרתי הגשות PPAP ברמה 3 מדגימים את משמעת התיעוד שבה תלויים קונים סיטונאיים לצורך אבטחת איכות נכנסת.
סובלנות ותקני בדיקה עבור חלקים סיטונאיים
הטבעה פרוגרסיבית משיגה סובלנות כלליות של +/-0.05 עד +/-0.10 מ"מ ברוב התכונות, עם סובלנות מיקום הדוקה יותר עד +/-0.005 מ"מ הניתנות להשגה בממדים קריטיים כאשר עיצוב התבנית וניטור הלחיצות תומכים בכך. המספרים האלה נשמעים מרשימים, אבל הנה הניואנסים שקונים לעתים קרובות מפספסים: לכל סובלנות שאתה מציין יש עלות צמודה.
סובלנות הדוקה יותר דורשות תוספות פלדה או קרביד קשוחות יותר, עיבוד תיל מדויק יותר-EDM במהלך ייצור התבנית, ניטור מדוקדק יותר ודגימת בדיקה תכופה יותר. מימד בעל סובלנות של +/-0.025 מ"מ עשויה לדרוש תחנת טבעה ייעודית שסימן +/-0.10 מ"מ לא ידרוש. תוספת תחנה בודדת זו יכולה להוסיף 15,000 עד 30,000 דולר בעלות כלי עבודה. תכפיל את זה על פני מספר תכונות עם סובלנות יתר וניפחת את ההשקעה שלך ב-20% או יותר לדיוק שהיישום שלך לא באמת צריך.
הכלל המעשי: ציין סובלנות הדוקה רק במידות שהן קריטיות לתפקוד, להתאמת הרכבה או לדרישות התהליך במורד הזרם. כל השאר צריך לשאת סובלנות החתמה פרוגרסיבית סטנדרטית. סקירת ה-DFM של הספק שלך אמורה לסמן כל קריאה-שמובילה לעלות כלים לא פרופורציונלית ביחס לחשיבותן התפקודית.
עבור ריצות-בנפח גדול, בקרת תהליכים סטטיסטית הופכת לכלי העיקרי להבטחת עקביות על פני מיליוני מחזורים. SPC עוקב אחר מימדים קריטיים לאורך זמן באמצעות תרשימי בקרה, זיהוי סחיפה או מגמות לפני שחלקים ממש יוצאים מהסובלנות. תוכניות SPC אפקטיביות כוללות מרווחי דגימה מוגדרים, יעדי Cpk של 1.33 ומעלה עבור מאפיינים קריטיים, והתרעות אוטומטיות כאשר יכולת התהליך יורדת. קונים צריכים לבקש נתוני Cpk בדוחות איכות רגילים במקום להסתמך רק על תוצאות בדיקת עובר/נכשל.
תיעוד הבדיקה שאתה צריך לצפות מכל ספק OEM אמין חותמת פרוגרסיבית כולל:
- דוחות בדיקת מאמר ראשון (FAIR) בעת השקת התוכנית ואחרי כל שינוי בתבנית
- תרשימי SPC בתהליך-על מאפיינים קריטיים-לאיכות-
- אישורי חומר הניתנים למעקב לכל מגרש ייצור
- דוחות בדיקה סופית עם ערכים נמדדים, לא רק הצהרות התאמה
- מחקרים של מד R&R המאשרים את הלימות מערכת המדידה
הזמנות החתמת מתכת פרוגרסיביות של Hvac, למשל, עשויות שלא לדרוש את אותה קפדנות בדיקה כמו מתכות רכב המיועדות למכלולים קריטיים-לבטיחותיים, אך יישומים בסיכון נמוך אפילו יותר נהנים מהוכחות מתועדות שהתהליך יציב וניתן לחזור עליו. העלות של בדיקת- יתר היא טריוויאלית בהשוואה לעלות של בריחה איכותית שמגיעה לפס הייצור שלך.
עם מערכות איכותיות שמגדירות איך נראה "טוב", המשתנים הנותרים הם זמן וכסף: כמה זמן לוקח צינור הייצור כולו-ל-, איך נראות כמויות ההזמנה המינימליות, וכיצד הכלכלה משתנית בכל-חלק כאשר אתה מדרג את הנפח או שוקל אפשרויות המקור המקומיות מול מעבר לים.
זמני אספקה וכלכלת עלויות עבור הטבעה פרוגרסיבית סיטונאית
מסגרות איכותיות אומרות לך איך נראה מקובל. אבל שתי שאלות מחזיקות את צוותי הרכש ערים בלילה הרבה אחרי שביקורות הספקים מסתיימות: תוך כמה זמן נוכל להשיג חלקים? ומה העלות האמיתית ליחידה ברגע שכל פריט מגיע לפנקס החשבונות? התשובות תלויות היכן אתה נמצא בצינור-ל-היצור, איך הנפחים שלך עומדים מול ספי הזמנה מינימליים, והאם אתה מבצע מקורות מקומיים או מחו"ל.
זמני אספקה אופייניים מעיצוב המות דרך אספקת ייצור
תוכנית הטבעה פרוגרסיבית בסיטונאות לא מתחילה לייצר חלקים בשבוע שבו אתה חותם על הזמנת רכש. ציר הזמן מרעיון התבנית הראשוני לייצור-יציב ובקצב מלא נמשך בדרך כלל בין 14 ל-28 שבועות, לפעמים יותר עבור כלי עבודה מורכבים עם סובלנות הדוקה. לכל שלב יש טווח משך משלו וסיכון משלו לעיכובים אם תשומות יגיעו באיחור או שינויי עיצוב פני השטח באמצע-הזרם.
| שָׁלָב | משך אופייני | פעילויות מפתח | מפעילי השהיה נפוצים |
|---|---|---|---|
| עיצוב והנדסה למות | 3 - 6 שבועות | פריסת רצועות, מידול תלת מימד, סקירת DFM, סימולציה, אישור עיצוב | נתוני חלקים חלקיים, החלטות מאוחרות של מפרט חומר, תיקוני עיצוב לאחר סקירה |
| ייצור כלי עבודה | 8 - 14 שבועות | עיבוד CNC, חוט EDM, טיפול בחום, השחזה, הרכבה | זמני אספקה מיוחדים לפלדה, גיאומטריה מורכבת הדורשת תחנות נוספות |
| למות ניסיון ודגימה | 1 - 3 שבועות | דגימות-ראשונות, אימות ממדים, התאמות קוביות, הכנת PPAP | תכונות שאינן-מתוך-סובלנות הדורשות עיבוד חוזר, סטיות התנהגות חומריות |
| אישור לדוגמא | 1 - 3 שבועות | סקירת ממדי לקוחות, אישור FAIR, הגשת PPAP וחתימה.- | צווארי בקבוק באישור פנימי, בקשות לנתוני יכולת נוספים |
| רמפת ייצור-מעלה | 1 - 2 שבועות | אימות תעריפים, הקמת SPC בסיס, אישור אריזה ולוגיסטיקה | התנגשויות תזמון עיתונות, בעיות אספקת חומרים בנפח |
שלב ייצור הכלים שולט בציר הזמן. בדרך כלל נדרשת קובייה פרוגרסיבית באיכות גבוהה-12 עד 20 שבועותלעצב, לעבד, לטפל בחום, לטחון, להרכיב ולהזמין. מיהר שלב זה כדי לשחזר זמן שאבד במהלך אישור התכנון כמעט תמיד פוגע. פינות שנחתכו במהלך הייצור, בין אם בזמני השרייה בחום ובין אם בדייקנות השחזה בגימור, מופיעות כשחיקה מוקדמת, סחיפה ממדית או כשל מוחלט בכלי ברגע שהייצור מתחיל לפעול במלוא המהירות.
הסיכון היחיד הניתן לשליטה בציר הזמן שלך? שינויים עיצוביים מאוחרים. שינוי המבוקש לאחר עיבוד פלדה מחוספס יכול לעלות 30% עד 50% ממחיר הכלים המקורי בעיבוד מחדש ולהוסיף 4 עד 8 שבועות של עיכוב. נעילת עיצוב החלק, מפרט החומר וסכימת הסובלנות שלך לפני תחילת ייצור המות היא לא רק תרגול טוב; זו הגנת לוח הזמנים היעילה ביותר שיש לך.
סף MOQ ועלות-ל-כלכלה חלקית בנפח
כמויות הזמנה מינימליות בשירותי הטבעה מתכת פרוגרסיבית אינן מספרים שרירותיים שנשלפים מגיליון אלקטרוני של תמחור. הם נטועים במתמטיקה של הפחתות שהופכת את התהליך כולו לרציונלי מבחינה כלכלית. כל קובייה פרוגרסיבית מייצגת השקעת הון משמעותית, בדרך כלל 25,000 עד 350,000 $, תלוי במספר התחנות ומורכבותן. השקעה זו מספקת תמחור תחרותי לכל-חלק רק כאשר היא מפוזרת על פני מספיק יחידות.
רוב הספקים של קוביות הטבעה מגדירים ספי MOQ על סמך הנקודה שבה הפחתת הכלים יורדת מתחת לאחוז נסבל מהעלות הכוללת של החלקים. עבור מתה של 60,000 דולר, הנה איך הכלכלה משתנה:
- 10,000 חלקים- Tooling מוסיף $6.00 לחלק. בנפח זה, הטבעה פרוגרסיבית לטווח ארוך- אינה מספקת יתרון כלכלי על פני חיתוך לייזר או ניקוב צריח CNC.
- 50,000 חלקים- תרומת כלי העבודה יורדת ל-$1.20 לחלק. גבולי אפשרי עבור גיאומטריות פשוטות עם עלות חומר נמוכה.
- 250,000 חלקים- Tooling מוסיף רק $0.24 לחלק. יתרון המהירות של הטבעה פרוגרסיבית מתחיל לייצר חיסכון משמעותי.
- 1,000,000+ חלקים- תרומת כלי העבודה יורדת ל-$0.06 או פחות. בשכבה זו, העלות לכל-חלק נשלטת על ידי חומרי גלם וזמן עיתונות, והטבעה מתקדמת מספקת את כלכלת היחידה הנמוכה ביותר האפשרית.
קונים יכולים לבנות הזמנות בצורה אסטרטגית כדי לייעל את הכלכלה הזו. הזמנות רכש גורפות המכסות ביקוש של 12 עד 24 חודשים, עם שחרורים מתוזמנים, מאפשרות לך להפחית כלי עבודה על פני כל נפח התוכנית במקום הזמנות רכש בודדות. גישה זו גם מעניקה ליצרן תבנית הטבעת המתכת שלך נראות טובה יותר של תכנון הייצור, מה שמתורגם לעתים קרובות לתזמון עדיפות וזמני אספקה עקביים יותר במהדורות.
מנוף נוסף: ניהול משא ומתן על תנאי הפחתת כלי עבודה בנפרד ממחיר החתיכה. חלק מהספקים משלבים את עלות הכלים בהצעת המחיר לכל-חלק, מה שמטשטש את הכלכלה האמיתית ומקשה על השוואת הצעות המחיר. בקשת כלים מפורטים והצעות מחיר-של כל מציע מאלצת שקיפות ומאפשרת לך להעריך איזה ספק מציע ערך טוב יותר-לטווח ארוך ככל שהנפחים גדלים.
עבור מהנדסי ייצור וצוותי רכש המנהלים את הכלים המלאים-ל-צינור הייצור, עבודה עם יצרן ותיק השולט הן בהנדסה והן בהחתמת נפח-גבוהה ב-בית מפחיתה את הסיכון למסירה בכל שלב.קוביית הטבעה המתקדמת של YICHENהפעולה מדגימה את המודל המשולב הזה, המשלבת עיצוב תבנית, ייצור וייצור המוני שניתן להרחבה תחת קורת גג אחת כדי לשמור על חזרתיות הדוקה ולדחוס קווי זמן שמתפצלים כאשר כלי עבודה וייצור מחולקים על פני ספקים נפרדים.
מקורות מקומיים לעומת מעבר לים: תמונת העלות המלאה
מחיר החתיכה המצוין מספק חותלות בחו"ל יכול להיראות נמוך באופן דרמטי מהצעה מקומית. ציטוטים של הטבעת מתכת סינית, למשל, מופיעים לעתים קרובות30-נמוך ב-50% עבור כלי עבודה ונמוך ב-60-80% עבור תמחור לכל חתיכהבהשוואה למקבילות מערביות. המספרים האלה אמיתיים, אבל הם לא מייצגים את העלות הנחתת שלך.
תאר לעצמך שאתה משווה ספק מקומי שמציע $0.18 לחלק מול ספק בחו"ל במחיר של $0.07. הפער נראה עצום. אז אתה מתחיל לשלב את העלויות שהציטוט בחו"ל משמיט בדרך כלל:
- הובלה ימית ומכסים- משלוח חלקי מתכת עם חותמת בינלאומית מוסיף $0.03 ל-$0.08 ליחידה בהתאם למשקל החלק, צפיפות האריזה וניצול המכולה. מכסים על יבוא מתכת סינית יכולים להוסיף עוד 7.5% עד 25% בהתאם לסיווג HTS ולמדיניות הסחר הנוכחית.
- זמני אספקה מוארכים- משלוח בינלאומי, שחרור ממכס ועיכובים בנמל מותחים את לוחות הזמנים של האספקה ל-8 עד 12 שבועות או יותר לאחר סיום הייצור. פיגור זה מאלץ אותך לשאת מלאי בטיחות גדול יותר, תוך קשירת הון חוזר ושטח מחסן.
- סיכון איכות ועלויות דחייה- מרחק מסבך את הבדיקה. חלקים פגומים שהתגלו עם ההגעה לא ניתנים להחלפה מהירה ללא עוד מחזור משלוח מלא. העלות של בריחה איכותית, כולל מיון, עיבוד מחדש, אירועי-קו והובלה אווירית להחלפת חירום, יכולה למחוק חודשים של חיסכון-לחלק באירוע בודד.
- חיכוך תקשורת- פערי אזורי זמן ומחסומי שפה איטיים בפתרון בעיות. שאלה מימדית שלוקח 30 דקות לפתור עם ספק מקומי יכולה להימשך יומיים עד 3 ימים דרך רשתות דוא"ל אסינכרוניות עם שותף בחו"ל. על פני תוכנית רב-שנתית, החיכוך מתחבר לגרירת לוח זמנים משמעותית.
- הגנת IP- עיצובי כלי עבודה וגיאומטריות של חלקים קנייניים עומדים בפני אכיפת קניין רוחני חלשה יותר בחלק מתחומי השיפוט בחו"ל. אם הרכיבים המוטבעים שלך רגישים מבחינה תחרותית, הסיכון הזה ראוי להפחתה חוזית מפורשת, כולל הסכמי אי-גילוי, סעיפי בעלות על כלי עבודה עם תנאי החזרה וגישה מוגבלת לשרטוטים.
החיסכון הריאלי ממקור בחו"ל, לאחר שכל העלויות הנסתרות נכללות, מצטמצם בדרך כלל לחיסכון כולל של 15-30% במקום ל-60-80% שמציעות השוואות המחירים הגולמיות-. עבור כמה תוכניות בנפח גבוה, רגישות לעלות, מרווח זה עדיין מצדיק מקורות מידע בחו"ל. עבור אחרים, במיוחד אלה הדורשים חלונות משלוח הדוקים, שינויים הנדסיים תכופים או בקרות IP קפדניות, שירותי הטבעת מתכת מתכת מתקדמת מקומיים מספקים ערך כולל טוב יותר למרות מחירי החתיכות הגבוהים יותר.
הקונים הסיטונאיים החכמים ביותר אינם נוקטים כברירת מחדל באסטרטגיית מקורות אחת. הם מעריכים כל תוכנית בנפרד, תוך שקלול נפח, קריטיות חלק, דרישות גמישות אספקה והעלות הכוללת שנחתה. חלק מהייצור המפוצל, שמירה על כלי עבודה ראשוניים ואימות מאמר-ראשון מקומי עבור בקרת מהירות ו-IP, ולאחר מכן העברת ריצות-יציבות- בנפח גבוה לשותף מוסמך בחו"ל ברגע שהתהליך ננעל. אחרים מקיימים אסטרטגיות מקור כפול-, תוך שמירה על ספק מקומי כשיר כגיבוי כדי להתגונן מפני שיבושים בשרשרת האספקה הבינלאומית.
בכל דרך שתבחר, העקרונות המכוסים לאורך מדריך זה חלים באופן שווה: הבן את התהליך שלך, ציין את הדרישות שלך במדויק, ודא את יכולת הספק מעבר לגיליון הצעת המחיר, וחשב תמיד את עלות התוכנית הכוללת במקום להתבסס על פריט ההחתמה בלבד. תוכניות סיטונאיות מתקדמות והחתמות מתגמלות קונים שמשקיעים באוריינות תהליכים מראש. הידע הזה מתערב בכל החלטת כלי עבודה, כל משא ומתן על ספקים וכל שחרור ייצור לכל החיים של התוכנית שלך.
שאלות נפוצות על סיטונאות סיטונאי של מות והטבעות מתקדם
1. מהי הטבעה פרוגרסיבית וכיצד היא פועלת עבור הזמנות סיטונאיות?
הטבעה מתקדמת מזינה רצועת מתכת רציפה דרך סדרה של תחנות בתוך תבנית בודדת, כאשר כל תחנה מבצעת פעולה ספציפית כמו פירסינג, כיפוף או צורה. הרצועה מתקדמת באורך גובה אחד לכל מהלך לחיצה, וכל התחנות פועלות בו זמנית, ומייצרות חלק מוגמר בכל מחזור. בקנה מידה סיטונאי, הלחיצות פועלות בין 100 ל-{3}} פעימות לדקה, מה שמאפשר תפוקה של מיליוני חלקים זהים בשנה במינימום עבודה. זה הופך אותה לשיטת ההחתמה-היעילה ביותר עבור חלקים שטוחים או מתונים בנפחים שנתיים מעל 100,000 יחידות.
2. כמה עולה כלי עבודה פרוגרסיבי ומה משפיע על המחיר?
כלי עבודה מתקדמים נע בדרך כלל בין $25,000 עבור 4-6 תחנות פשוטות ל-$350,000 או יותר עבור תצורות מורכבות של 20+ תחנות. גורמי העלות העיקריים הם ספירת תחנות, קשיות חומר הדורשת תוספות קרביד, אטימות סובלנות הדורשת עבודת חוט מדויקת-EDM ורוחב רצועות. עלות כלי עבודה הופכת כדאית כלכלית כאשר מופחתת על פני נפחים גבוהים. לדוגמה, קוביה של $60,000 מוסיפה $1.20 לחלק ב-50,000 יחידות אבל רק $0.06 ב-1,000,000 יחידות. ספקים כמו YICHEN מציעים תכנון וייצור מתלים משולבים שיכולים לייעל את עלויות ההנדסה על ידי שמירה על כל תהליך האבזור בבית.
3. באילו חומרים ניתן להשתמש בהטבעה מתקדמת?
ארבע משפחות החומרים העיקריות להטבעה מתקדמת הן פלדת פחמן, נירוסטה, סגסוגות נחושת ואלומיניום. פלדת פחמן מציעה את העלות הנמוכה ביותר ואת יכולת הצורה הטובה ביותר עבור רכיבים מבניים. פלדת אל חלד מתאימה ליישומים קריטיים-לקורוזיה אך גורמת לבלאי מהיר יותר של הכלים ודורשת תוספות קרביד. נחושת ופליז מצטיינים ביישומים חשמליים ותרמיים עם משיכות מעולה. האלומיניום משרת יישומים קלים אך דורש ציפויים מיוחדים כדי למנוע צריבה. רוב ההטבעה המתקדמת מטפלת בעובי חומר מ-0.005 אינץ' עד 0.250 אינץ', כאשר כל חומר דורש שיקולים ספציפיים של עיצוב התבנית המשפיעים על אורך חיי הכלים ועל תמחור-לחלק.
4. כמה זמן לוקח לקבל חלקים מספק החתמה פרוגרסיבית?
ציר הזמן המלא מתכנון התבנית ועד אספקת הייצור נמשך בדרך כלל 14 עד 28 שבועות. התכנון וההנדסה של המות נמשכים 3 עד 6 שבועות, ייצור כלי עבודה דורש 8 עד 14 שבועות, ניסוי ודגימת קוביות מוסיף 1 עד 3 שבועות, אישור מדגם הלקוח נמשך עוד 1 עד 3 שבועות, והגברת הייצור -צריכה שבוע עד שבועיים. הסיכון הגדול ביותר בלוח הזמנים הוא שינויים מאוחרים בתכנון לאחר תחילת הייצור, שיכולים להוסיף 4 עד 8 שבועות ו-30-50% עלות כלי עבודה נוספים. עבודה עם יצרנים משולבים אנכית השולטים הן בהנדסת המות והן בייצור תחת קורת גג אחת עוזרת לדחוס עיכובי מסירה בין שלבים.
5. האם כדאי לי להשתמש בהחתמה פרוגרסיבית בארץ או בחו"ל?
ספקים בחו"ל עשויים לנקוב בעלויות כלי עבודה נמוכות ב-30-50% ומחירי רכיבים נמוכים ב-60%-, אך החיסכון הריאלי מצטמצם ל-15-30% לאחר התחשבות בהובלה ימית, מכס, זמני אספקה ממושכים, דרישות גדולות יותר של מלאי בטיחות, סיכון איכות וחיכוך תקשורת. מיקור מקומי מספק משלוח מהיר יותר, שינויים הנדסיים קלים יותר, הגנת IP חזקה יותר וסיכון בריחה באיכות נמוכה יותר. הגישה הטובה ביותר תלויה בתוכנית הספציפית שלך: חלקים בנפח גבוה, רגיש לעלות, עם עיצובים יציבים עשויים להצדיק ייצור בחו"ל, בעוד שתוכניות הדורשות שינויים תכופים, חלונות מסירה הדוקים או רגישות IP משיגות לרוב ערך כולל טוב יותר בארץ.


