


מהי הטבעת פלדה מתקדמת
תארו לעצמכם כלי אחד שמחורר, מכופף, יוצר וחותך רצועת פלדה לחלק מוגמר - הכל בלי לעצור. זה הרעיון המרכזי מאחורי הטבעת פלדה מתקדמת, וזו אחת השיטות היעילות ביותר שהומצאו אי פעם לייצור רכיבי פלדה בנפח- גבוה עם סובלנות הדוקה ועבודה מינימלית.
בין אם אתה מהנדס ייצור המייעל זמן מחזור או איש רכש שמעריך כלכלה לכל-חתיכה, ההבנה כיצד תהליך זה עובד - וכיצד הוא שונה מהחלופות - חיונית לביצוע השקעת הכלים הנכונה. מדריך זה מפרק את המכניקה, שיקולי החומר, מבנה העלויות ואסטרטגיות התחזוקה הקובעים האם הטבעת מתכת מתקדמת מתאימה לחלקי הפלדה שלך.
הגדרת הטבעת פלדה מתקדמת
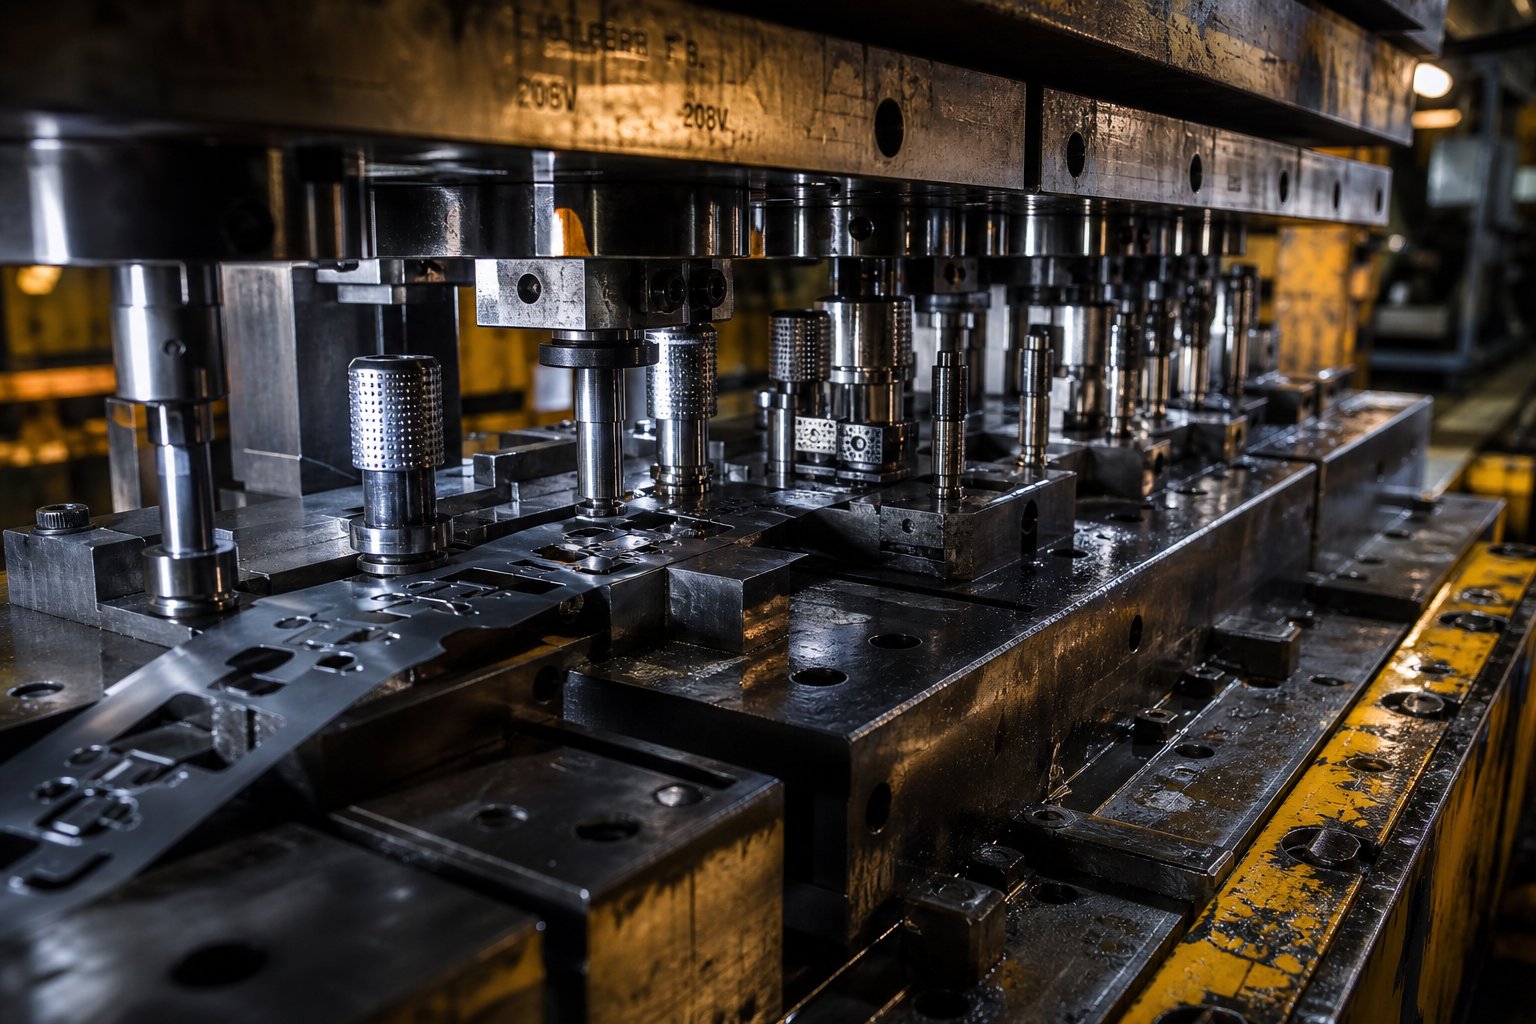
כָּךמה זה מת פרוגרסיבי, בדיוק? במקרה הפשוט ביותר, זהו כלי יחיד המכיל מספר תחנות מסודרות ברצף, המותקן בתוך מכבש הטבעה. רצועת פלדה מוזנת-מתקדמת דרך התבנית שלב אחד מדויק (הנקרא גובה הגובה) עם כל מהלך לחיצה. כל תחנה מבצעת פעולה שונה - פירסינג, כיפוף, צורה או חיתוך - בו-זמנית על חלקים שונים של הרצועה. חלק מוגמר נושר בתחנה הסופית עם כל לחיצת לחיצה.
הטבעת פלדה מתקדמת היא תהליך של-נפח גדול של יצירת מתכת, שבו רצועת פלדה רציפה מתקדמת דרך תבנית מרובת-תחנות, כאשר כל תחנה מבצעת פעולה רציפה - חוררת, יוצר, כיפוף או חיתוך - עד שחלק שלם מופרד מהרצועה בכל תנועת לחיצה.
המילה "פרוגרסיבית" מתארת בדיוק את מה שקורה: הפלדה מתקדמת דרך הקובייה, תחנה אחר תחנה, כל שלב בונה על האחרון. הרצועה נשארת מחוברת באמצעות רשת נושאת (שלד גרוטאות) לאורך כל הרצף, מה ששומר על שליטה במיקום ומבטל את הצורך בטיפול נפרד בחלקים בין פעולות. הטבע המתמשך הזה הוא מה שנותן להטבעה מתקדמת את יתרון המהירות שלו - לחיצות יכולות לפעול מ-25 עד למעלה מ-300 פעימות לדקה, ומייצרות אלפי חלקי פלדה זהים לשעה.
איך זה שונה משיטות ההעברה והתרכובות
הטבעה פרוגרסיבית היא לא הגישה היחידה למות והטבעה עבור חלקי פלדה. הטבעת קוביות העברה והחתמת קוביות מורכבות משרתות כל אחת תרחישים שונים של ייצור, ובחירה בשיטה הלא נכונה עלולה להיות הוצאות יתר על כלי עבודה או הקרבת תפוקה.
בהטבעת תבנית העברה, חלק העבודה מופרד מהרצועה בשלב מוקדם של התהליך. אצבעות מכניות או תפסנים לאחר מכן מעבירים את החסר האישי בין תחנות עצמאיות. זה הופך את קוביות ההעברה למתאימים-לחלקים גדולים יותר, אשר פיזית לא יכולים להישאר מחוברים לרצועה כשהם עוברים דרך שלבי יצירה מרובים. התמורה היא-מהירות מחזור איטית יותר ומנגנוני טיפול- מורכבים יותר בחלקים.
הטבעת תבנית מורכבת נוקטת בגישה הפוכה: היא מבצעת פעולות חיתוך מרובות - כמו הרס ופירסינג - במחיצת לחיצה אחת בתחנה אחת. זה יעיל לחלקים שטוחים שזקוקים לדיוק גבוה במישור אחד, אבל הוא לא יכול להתמודד עם רצפי יצירה מרובי-שלבים כמו עיקולים, שרטוטים או בלטות.
מתנות פרוגרסיביות הופכות לבחירה המועדפת כאשר אתה צריך גיאומטריה מורכבת, נפח גבוה וזמני מחזור מהירים באותה חבילה. הם משלבים את היכולת הרב-תפעולית של קוביות העברה עם המהירות של שיטות-תחנות בודדות - והכל ללא טיפול חלק נפרד בין תחנות.
| קריטריונים | מת פרוגרסיבי | העברה למות | מתחם מת |
|---|---|---|---|
| התאמת נפח | נפח גבוה (בדרך כלל 5,000+ חלקים בשנה) | נפח בינוני עד גבוה | נפח קטן עד בינוני |
| מהירות מחזור | מהיר (עד 300+ פעימות לדקה) | בינוני (איטי יותר עקב העברה חלקית) | לְמַתֵן |
| מורכבות חלק | גבוה (כיפופים מרובים, צורות, פירס) | חלקים גבוהים (גדולים או עמוקים-שלוורים) | נמוך (שטוח, פעולות במישור-יחיד) |
| גודל חלק | קטן עד בינוני | בינוני עד גדול | קטן עד בינוני |
| עלות כלי עבודה | גבוה מראש, נמוך לכל-חתיכה בנפח | גבוה מראש | הורד מלפנים |
| ניצול חומרים | טוב (פריסת רצועה מותאמת) | טוב יותר (ללא פסולת רצועות מנשא) | טוֹב |
| זמן התקנה | נָמוּך | גבוה יותר | נָמוּך |
עבור מהנדסי ייצור המריצים חלקי פלדה בקנה מידה, הטבעה מתקדמת מספקת באופן עקבי את העלות הנמוכה ביותר לכל-חתיכה כאשר גיאומטריית החלק כרוכה במספר פעולות וכמויות שנתיים מצדיקות את ההשקעה בכלי עבודה. השאלה האמיתית היא לא אם התהליך עובד - אלא כיצד בחירת החומר, עיצוב התבנית ואסטרטגיית התחזוקה מעצבים את-הכלכלה שלו לטווח ארוך.
כיצד פועל תהליך הטבעה המתקדם
יתרון המהירות של תבנית הטבעה פרוגרסיבית מגיע מעיקרון אלגנטי אחד: כל לחיצת לחיצה עושה עבודה שימושית בכל תחנה בו זמנית. בעוד חלק אחד של הרצועה חודר את החורים שלו, אחר מכופף, ועוד אחד מקבל את החתך הסופי שלו - הכל באותו רגע. הבנת תהליך התבנית הזה מתחילתו ועד סופו חושפת מדוע התפוקה נשארת כל כך גבוהה ומדוע ההתנהגות המכנית של הפלדה חשובה בכל שלב.
הזנת רצועה וקידום חומר
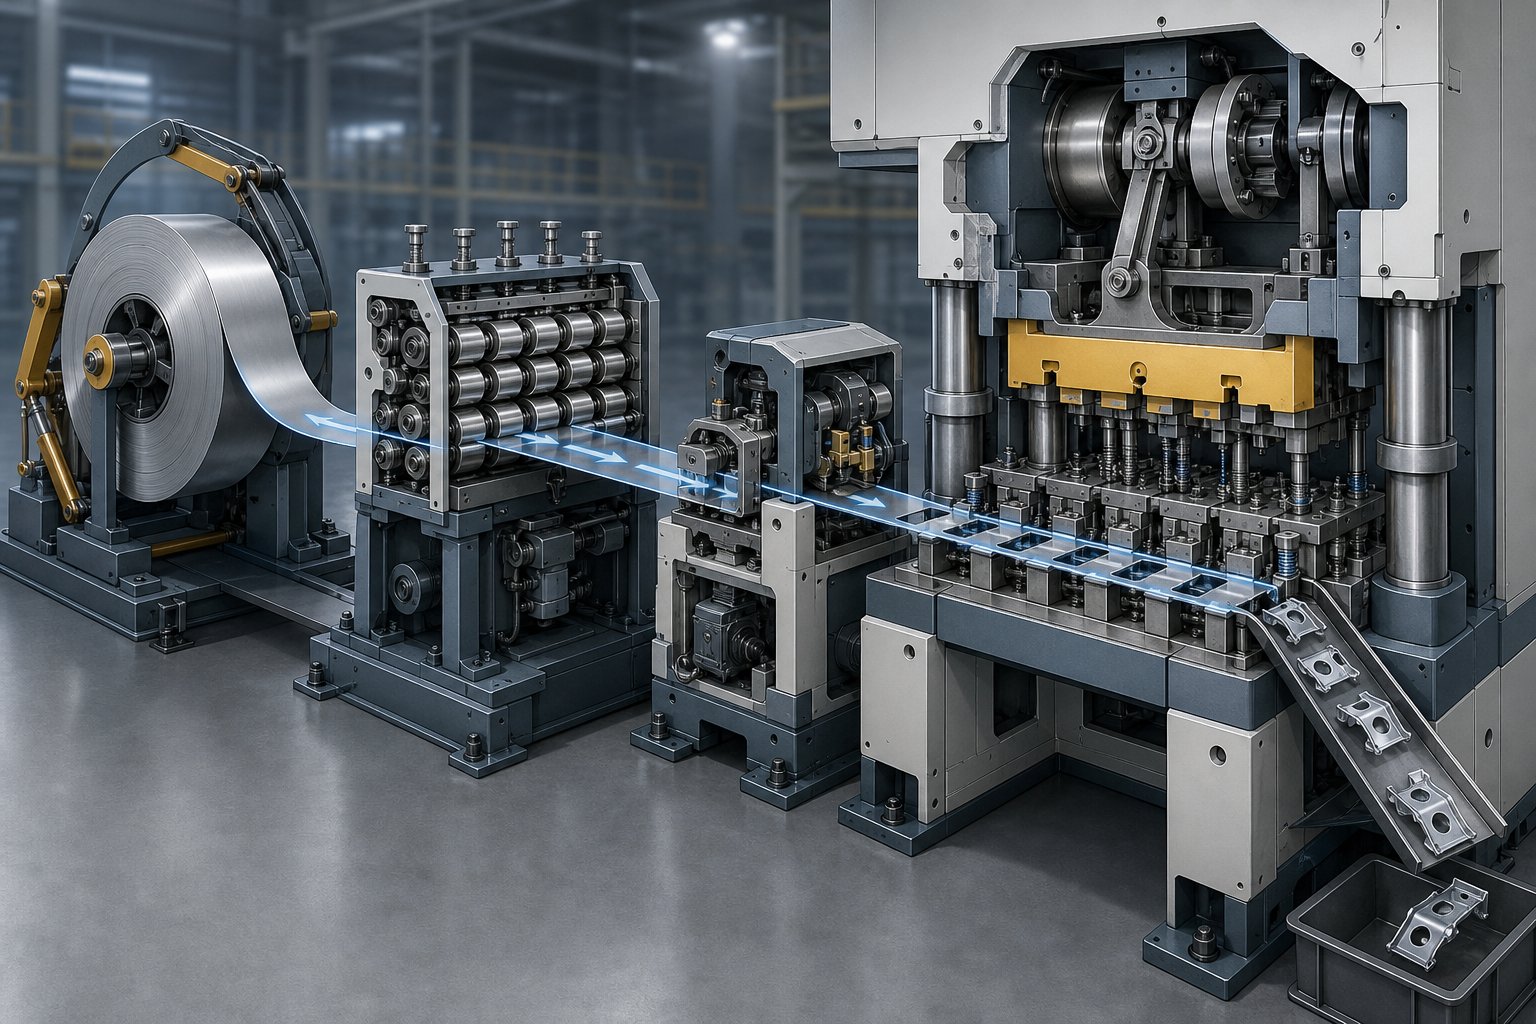
התהליך הטבעה מתקדםמתחיל ב-uncoiler, שבו סליל פלדה - ששוקל בדרך כלל מאות או אלפי פאונד - מותקן ונפרק. הרצועה עוברת דרך מיישר שמסיר סט סליל (הקימור שנשמר מלפתול על סליל). עבור פלדה, שלב זה הוא קריטי מכיוון ששארית העקמומיות גורמת להזנה לא אחידה ולמגע לא עקבי עם משטחי התבנית.
מהמיישר, מזין סרוו מקדם את הרצועה למרחק מדויק - גובה ההזנה - בכל מהלך לחיצה. הגובה הזה תואם את מרווח התחנות בתוך הקובייה, כך שכל תחנה מקבלת את הקטע הנכון של הרצועה בזמן הנכון. דיוק ההזנה במערכות מודרניות מחזיק בדרך כלל בטווח של כמה אלפיות אינץ'.
ברגע שהרצועה נכנסת לקובייה, סיכות הטייס משתלטות על השליטה במיקום. סיכות מוקשות אלו נופלות לתוך חורים-מנוקבים מראש ברצועה ממש לפני סגירת המכבש, ומתקנות כל שגיאת הזנה קלה ונועלת את הרצועה ליישור מדויק. ללא פיילוט אמין, שגיאות מימד מצטברות תחנה אחר תחנה. עבור רצועות פלדה, רווחי חור הפיילוט מוחזקים בדרך כלל ל-0.0005 עד 0.001 אינץ' כדי לשמור על רישום הדוק לכל אורך התבנית.
פעולות תחנה עוקבות בלחיצת לחיצה אחת
כאן תהליך ההחתמה המתקדם מספק את יתרון הפרודוקטיביות שלו. כאשר כבש הלחיצה יורד, כל תחנה בקובייה מבצעת את הפעולה שהוקצתה לה בו-זמנית - בקטעים שונים של אותה רצועה. תחנה אחת עשויה לנקב חורי טייס, תחנה שניה יוצרת חריצים פונקציונליים, תחנה שלוש מכופפת לשונית, תחנה ארבע יוצרת צלע, ותחנה חמש מבצעת את החתך הסופי.
החלק לא באמת "שלם" עד שהוא עובר בכל התחנות. לאורך הדרך הוא נשאר מחובר לרצועת הנשא (שלד הגרוטאות), המשמש גם כמנגנון הובלה וגם אסמכתא לרישום. רק בתחנה האחרונה הרכיב המוגמר נפרד מהרצועה ונפלט או נאסף מתחת לקובייה.
פעולה מרובה-תחנות סימולטנית זו פירושה לחיצת קוביות מתקדמת מייצרת חלק מוגמר אחד בכל מהלך - ללא קשר למספר הפעולות הנדרשות כדי ליצור אותו. קובייה של 12 תחנות הפועלת במהירות של 150 פעימות לדקה עדיין מפיקה 150 חלקים לדקה, לא 150 חלקי 12.
מכניקת עיתונות ושילוב מחזור
אז איך עובדת מכונת החתמה בתיאום עם קובייה פרוגרסיבית? המכבש מספק טונאז' מבוקר באמצעות דחף מכני או-מנוע סרוו, ומעביר את חצי התבנית העליונה כלפי מטה כנגד החצי התחתון באורך ובמהירות מדויקים. הטונה חייבת לעלות על כוחות החיתוך והצורה המשולבים על פני כל התחנות בו זמנית -, שיקול עיקרי לגודל בעת הטבעת פלדה.
מאפייני הקפיצה של פלדה מוסיפים עוד שכבה של מורכבות. לאחר כל פעולת גיבוש, החומר רוצה לשחזר חלקית את צורתו המקורית עקב מתח אלסטי. פלדות בעלות חוזק-גבוה יותר קפיצות לאחור בצורה אגרסיבית יותר, ומחייבות את מכבש ההטבעה המתקדם כדי לספק מיקום תחתון-מת- עקבי, ובמקרים מסוימים, זמן שהייה בתחתית המהלך כדי לאפשר לתחנות טבעה או כיול להגדיר באופן מלא את הגיאומטריה שנוצרה.
מהירות שבץ, גובה סגירה ותזמון הזנה חייבים כולם להסתנכרן בצורה מושלמת. המזין משחרר את הרצועה רק כאשר הקוביה פתוחה, הטייסים מתערבים לפני תחילת חיתוך או יצירה כלשהי, והלחיצה מתהפכת לפני שהמרימים מרימים את הרצועה לקראת ההתקדמות הבאה. כל אי התאמה בתזמון גורמת לרצועות לא מוזנות, לטיסים פגומים או לחלקים שנגרטו.
להלן תהליך ההחתמה הפרוגרסיבי המלא ברצף:
- סליל טעינה של - סליל פלדה מותקן על המפרק
- מיישר רצועה - משוטחת להסרת סט סליל
- שימון - הופעל כדי להפחית את החיכוך והבלאי של הכלים
- רצועת הזנת סרוו - מתקדמת בגובה אחד לכל תנועה
- רצועת סיכת טייס - נעולה במצב מדויק
- פעולות תחנה - חיתוך, פירסינג, גיבוש, כיפוף המבוצעות בו זמנית בכל התחנות
- הרמת רצועה - מרימה את הרצועה כדי לנקות את פרטי התבנית התחתונים
- רצועת הקדמת הזנה - נעה קדימה גובה אחד למחזור הבא
- חתך סופי - חלק מוגמר מופרד מרצועת הנשא
- הוצאת חלק ואיסוף - רכיבים שהושלמו יוצאים מהקובייה
כל מחזור חוזר על עצמו בשברירי שנייה. האופי המתמשך והבלתי מופרע של תהליך זה - ללא טיפול בחלקים, ללא מיקום מחדש, ללא התערבות מפעיל בין פעולות - הוא בדיוק מה שהופך הטבעת פלדה מתקדמת לבחירת ברירת המחדל לייצור בנפח- גבוה שבו חלקי פלדה דורשים שלבי יצירה מרובים ושליטה ממדית הדוקה.
כמובן, לא כל כיתה פלדה מתנהגת באותו אופן בתוך קובייה מתקדמת. אמינות הזנת רצועות, יצירת מגבלות בכל תחנה ודרישות נפח העיתונות משתנות באופן דרמטי בהתאם אם אתה מפעיל פלדת פחמן עדינה או אל חלד בעל חוזק- גבוה - וההבדלים החומריים הללו מניעים את ההחלטות הבסיסיות של עיצוב התבנית.
ציוני פלדה ובחירת חומרים עבור מתכות פרוגרסיביות
דרגת הפלדה שאתה מזין לתבנית פרוגרסיבית לא משפיעה רק על הביצועים של החלק הסופי - היא מכתיבה כמעט כל פרמטר של תהליך, מנפח לחיצה ושחרור אגרוף ועד לספירת תחנות ואמינות הזנה. שני חלקים בעלי גיאומטריה זהה אך בדרגות פלדה שונות יכולים לדרוש עיצובי תבנית שונים מהותית. לכן בחירת חומרי הטבעה מתקדמת היא אחת ההחלטות ההנדסיות המוקדמות והמשמעותיות ביותר בכל פרויקט.
דרגות פלדה נפוצות להטבעה פרוגרסיבית
אילו פלדות באמת עובדות טוב בקובייה פרוגרסיבית מרובת-תחנות? התשובה תלויה בתפקוד החלק, יכולת הצורה הנדרשת ונפח הייצור. להלן הקטגוריות הנפוצות ביותר להטבעה פרוגרסיבית של פלדה:
- פלדת פחמן נמוכה-(1008, 1010, 1018)- סוס העבודה של הטבעה מתקדמת של פלדת פחמן. ציונים אלה מציעים משיכות מעולה, חוזק תפוקה נמוך והתנהגות יצירתית צפויה. הם אידיאליים עבור סוגרים, קליפסים, רכיבי מארז וחלקים מבניים כלליים שבהם יש צורך בכיפופים מורכבים ומשיכה ללא סכנת פיצוח.
- נירוסטה מסדרת 300 (304, 316)- נבחר עבור עמידות בפני קורוזיה ביישומים רפואיים, שירותי מזון ויישומים ימיים. הטבעה פרוגרסיבית מנירוסטה מציגה קצב התקשות- גבוה יותר, כלומר כל תחנת יצירה מוסיפה יותר מתח שיורי לרצועה. זה דורש רצף תחנות זהיר ולעתים קרובות מרווח תחנות רחב יותר.
- פלדה מסגסוגת-גבוהה (HSLA).- ציונים כמו HSLA 340, 420 ו-550 מספקים חוזק תפוקה גבוה עם יכולת צורה מתונה. הם נפוצים ביישומים מבניים לרכב שבהם הפחתת משקל חשובה. פלדות HSLA דורשות משמעותית יותר נפח לחיצה ופיצוי קפיצי הדוק יותר מאשר פלדה עדינה.
- פלדה קפיצית (1074, 1095, 301 אל חלד)- משמש לחלקים שחייבים להתכופף שוב ושוב ללא עיוות קבוע. לדרגות פחמן גבוהות- או מחוסמות אלה יש גמישות מוגבלת, המגבילה את חומרת פעולות היווצרות בכל תחנה. מתכנני מתלים מוסיפים לעתים קרובות יותר תחנות עם מרווחי יצירה רדודים יותר כדי למנוע שבירה.
ציון חומר כפשוט "פלדה 1008" עדיין משאיר מקום לשינויים משמעותיים במאפיינים. כְּמוֹמגזין MetalFormingהערות, פלדת פחמן נמוכה-מפורקת בוואקום, פלדה איכותית-של שרטוט ופלדה איכותית- מסחרית יכולות להיכלל באותו מפרט אך עם זאת לבצע ביצועים שונים בתבנית. הדרישות של הקובייה - לא העדפה של מחלקת רכש לאפשרות הזולה ביותר - אמורות לקבוע את הקריאה החומרית הסופית.
כיצד מאפייני פלדה משפיעים על עיצוב המות ודרישות העיתונות
כל כיתה פלדה נושאת טביעת אצבע ייחודית של מאפיינים מכניים, ומאפיינים אלה מתורגמים ישירות להחלטות עיצוב תבנית הטבעת מתכת. אתה תבחין בהשפעות בארבעה תחומים מרכזיים:
חוזק מתיחה וטונאז' לחץ.חוזק מתיחה גבוה יותר פירושו יותר כוח הנדרש עבור כל פעולת חיתוך ועיצוב. רצועת אל-חלד 304 עם חוזק מתיחה של 75 ksi זקוק לכוח החתמה של כ-50% יותר מאשר פלדה עדינה 1010 ב-50 ksi, בהנחה של אותו עובי והיקף. תכפיל את זה בכל התחנות הפעילות, ודרישות הטונאז' של הלחיצה יסלימו במהירות. גודל נמוך של המכבש לא רק עוצר את הייצור - הוא פוגע בכלי העבודה ומכניס סחיפה ממדי.
גמישות ורדיוס כיפוף מינימלי.אחוז ההתארכות של החומר קובע עד כמה ניתן לכופף אותו בחוזקה מבלי להיסדק בתחנות היווצרות. פלדות פחמן נמוכות- עם התארכות של 35-45% סובלות רדיוסי עיקול פנימיים הדוקים עד פי 0.5 מעובי החומר. פלדות HSLA בהתארכות של 15-20% עשויות להזדקק לעובי פי 2 או יותר. זה משפיע ישירות על כמות היווצרות שיכולה להתרחש בתחנה אחת וכמה תחנות התבנית צריכה בסך הכל.
קצב התקשות-עבודה ואפקטים מרובי-תחנות.כל פעולת גיבוש קרה-מעבדת את הפלדה, מגדילה את הקשיות שלה ומפחיתה את המשיכות הנותרת שלה. חומרים עם קצבי התקשות- גבוהים - כמו פלדות אל-חלד אוסטניטיות - מאבדים יכולת צורה מהר יותר ככל שהם מתקדמים בתחנות. מתכנני מתים מפצים על ידי הוספת תחנות סרק לחלוקת מתח מחדש או על ידי הגבלת חומרת כל שלב היווצרות. התעלמות מהתנהגות-התקשות בעבודה מסכנת שברים בתחנות מאוחרות יותר שבהן הרצועה כבר מיצתה את יכולת הצורה שלה.
חוזק תפוקה וקפיצה לאחור.לאחר כל עיקול או צורה, הפלדה מתאוששת חלקית לעבר צורתה המקורית. חוזק תפוקה גבוה יותר מייצר קפיצה אגרסיבית יותר, מה שאומר שתחנות יצירת חייבות להתכופף מעבר לזווית המטרה. בתבנית פרוגרסיבית, פיצוי קפיצה חוזר חייב להיות מכויל תחנה אחר תחנה, מכיוון שעוצמת התפוקה של הרצועה גדלה עקב התקשות העבודה כשהיא מתקדמת דרך הכלי.
טווחי עובי והשפעת התהליך שלהם
מתכות פרוגרסיביות מטפלות בעובי פלדה מ-0.1 מ"מ (0.004") לערך ועד כ-6 מ"מ (0.250"), אם כי הטווח הנפוץ ביותר עבור רכיבי דיוק נופל בין 0.2 מ"מ ל-3 מ"מ. מעבר לחלון זה, התהליך הופך ליותר ויותר בלתי מעשי - חומרים עבים מאוד עמידים בפני שיטוח ומנגנוני הזנה מתאמצים, בעוד שרדידים דקים במיוחד-מתכסים תחת מתח הרצועה וקשה להפעיל אותם בצורה מהימנה.
העובי משפיע על עיצוב מתקדם בכמה דרכים מחוברות:
- צפיפות פריסת התחנה- חומרים עבים יותר דורשים מרווחי אגרוף- כדי- גדולים יותר, כלומר מקטעים גדולים יותר בכל תחנה. זה מותח את אורך התבנית הכולל ומצמצם את מספר התחנות שיכולות להתאים בגודל מיטת לחיצה נתון.
- גודל סיכת טייס- חורי הטייס חייבים לשמור על מרחק קצה נאות ביחס לעובי הרצועה. רצועות עבות יותר זקוקות לסיכות פיילוט גדולות יותר ולכן חורי פיילוט גדולים יותר, גוזלות יותר רוחב רצועות ומפחיתות את ניצול החומרים.
- מרווח חיתוך- נקודת המוצא הסטנדרטית לפלדה עדינה היא בערך 10% מעובי החומר לכל צד, אבל זה משתנה עם הציון. פלדות בעלות חוזק- גבוה יותר יכולות לדרוש מרווחים העולה על 20% לכל צד כדי להשיג גזירה נקייה ולמזער את גובה הקוצים.
- אמינות הזנה- רצועות כבדות יותר דורשות מזיני סרוו חזקים יותר ומתח רצועות גבוה יותר כדי למנוע הזנה לא נכונה. רצועות דקות מאוד, לעומת זאת, עשויות להזדקק לעזרה של ואקום או אוויר- כדי לשמור אותן שטוחות על משטח התבנית בין פעימות.
המשחק בין דרגת פלדה לעובי יוצר מטריצה של אילוצים שכל תבנית הטבעה מתכת חייבת להיות מתוכננת סביבם. פס HSLA של 2 מ"מ במתיחה של 80 ksi אינו מתנהג כמו פס פחמן נמוך ב-2 מ"מ- ב-45 ksi - למרות שהעובי זהה, הטונאז' של העיתונות, המרווחים וספירת התחנות יהיו שונים באופן מהותי.
האילוצים המונעים על ידי חומר- אינם קיימים בנפרד. הם זורמים ישירות להחלטות התכנון של התבנית: כמה תחנות לכלול, היכן למקם טייסים, איך לרצף פעולות היווצרות, וכמה רוחב רצועה להקצות לגשרי נושאות. כל תכונה חומרית הופכת לקלט עיצובי שמעצב את הארכיטקטורה של הכלי כולו.
שיקולי עיצוב מתקדם עבור חלקי פלדה
כל קובייה מתקדמת מתחילה כבעיית עיצוב: איך מסדרים רצף של פעולות לאורך רצועת פלדה כך שתכונות החומר, גיאומטריית החלק וכלכלת הייצור יתאימו? התשובה מעצבת את הכלי כולו - את אורכו, מספר התחנות, רוחב הרצועה ובסופו של דבר את העלות שלו. עיצוב מתקדם לקוי מוביל לחלקים סדוקים, כישלון מוקדם של כלי עבודה ובזבוז חומר. עיצוב אסטרטגי הופך את אותם אילוצים לכלי הטבעה פרוגרסיבי רזה ועמיד שמבצע ביצועים מהימנים לאורך מיליוני מחזורים.
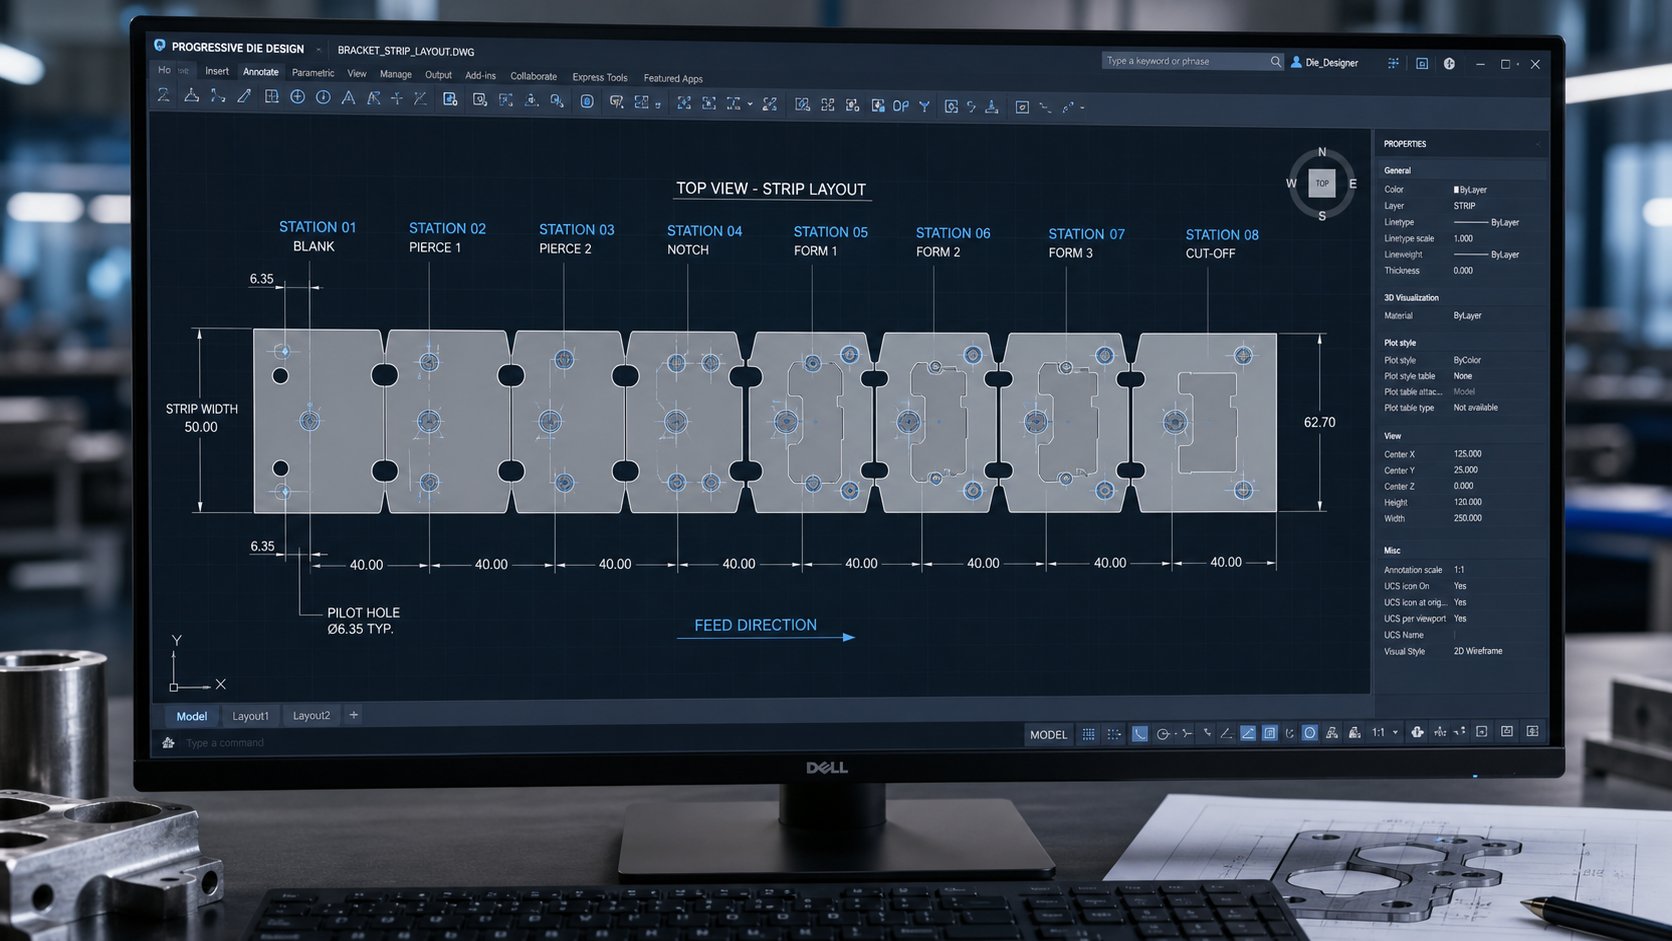
אופטימיזציה של ספירת תחנות ופריסת רצועות
כמה תחנות באמת צריך קובייה פרוגרסיבית? אין נוסחה אוניברסלית. ספירת התחנות מונעת על ידי גיאומטריית חלקים, פעולות נדרשות ו- באופן קריטי - מגבלות הצורה של דרגת הפלדה לכל תחנה. סוגר שטוח פשוט מפלדה 1010 עם שלושה חורים מחוררים וכיפוף אחד עשוי לדרוש רק 4-5 תחנות. חלק מבני HSLA מורכב עם עיקולים מרובים, בלטות וסובלנות הדוקה יכול לדרוש 15 או יותר.
ההיגיון עובד כך: כל פעולת יצירה יכולה לסנן את החומר רק בכמות מוגבלת לפני שמתרחש פיצוח. כאשר עיקול בודד חורג מסף העיוות הבטוח של הפלדה, המעצבים פיצלו אותה על פני שתי תחנות עם צורה חלקית בכל אחת מהן. פלדות מוקשות-גבוהות יותר או-עבודה סובלות פחות עיוות בכל תחנה, מה שמגדיל ישירות את ספירת התחנות.
עמדות סרק - שבהן לא מתרחשת פעולה - משרתות מטרה הנדסית מכוונת. הם מספקים אזורי הפגת מתחים שבהם הרצועה יכולה לפזר מחדש את המתח השיורי בין שלבי היווצרות תובעניים. הם גם משפרים את יציבות הרצועות על ידי שמירה על קשיחות רשת נושאת עקבית לאורך התבנית. מחקר לתוךאופטימיזציה של פריסת רצועותמאשרת שצמצום ספירת התחנות תוך שמירה על אילוצי קדימות (שאותן פעולות חייבות להתרחש לפני אחרות) והן אילוצי סמיכות (שפעולות לא יכולות לחלוק תחנה עקב קרבה) הוא האתגר המרכזי בתכנון תבנית הטבעה מתקדמת.
אופטימיזציה של רוחב הרצועה פועלת במקביל לתכנון התחנות. רצועות רחבות יותר יכולות להכיל חלקים גדולים יותר או שורות מרובות (פריסות מכה כפולות-) אך מבזבזות יותר חומר בכל מהלך. מעצבים מחשבים את ניצול החומר כיחס בין שטח החלק נטו לצריכת הרצועה הגולמית. פריסה מותאמת היטב-למותרות פרוגרסיביות משיגה בדרך כלל ניצול של 70-85%. הגשרים המובילים - הקורים הצרים המחברים חלקים לשלד הגרוטאות - חייבים להיות רחבים מספיק כדי לשרוד כוחות היווצרות מבלי להיקרע, במיוחד בפלדות בעלי משיכות נמוכה יותר.
עיצוב-לאפשרות-ייצור בכלים מתקדמים
החלטות עיצוב תבנית הטבעת מתכת שהתקבלו בשלב ה-DFM מונעות בעיות שאחרת יגיעו אלפי שעות לייצור. עבור חלקי פלדה במתות פרוגרסיביות, למספר עקרונות DFM יש חשיבות גדולה מדי:
- מרווח מינימלי של תכונה- חורים וחתכים הממוקמים קרוב מדי זה לזה יוצרים חלקים חלשים בין אגרופים. הכלל הכללי: שמור על עובי חומר פי שניים לפחות בין מאפיינים סמוכים. בפלדות בעלות חוזק- גבוה, המינימום הזה גדל מכיוון שכוח החיתוך הגבוה יותר מרכז יותר מתח על חלקי תבנית צרים.
- יישור כיוון התבואה- לרצועת פלדה יש כיוון גלגול שמשפיע על המשיכות. עיקולים המכוונים בניצב לגרגר סובלים רדיוסים הדוקים יותר מבלי להיסדק. עיצוב תבנית הטבעה מתקדם חייב ליישר עיקולים קריטיים ביחס לכיוון הגלגול של הרצועה, מה שאומר שכיוון חלק בתוך פריסת הרצועה הופך להחלטה מבנית, לא רק לנוחות קינון.
- רוחב גשר ברצועת המוביל- גשרים מחזיקים את החלק ברצועה עד לחיתוך הסופי. צרים מדי והם נקרעים במהלך היווצרות, ומשחררים את החלק בטרם עת. רחב מדי והם מבזבזים חומר. רוחב הגשר תלוי בעובי הרצועה, בחוזק המתיחה ובחומרת הכוחות היצירתיים בתחנות סמוכות.
- רדיוסי כיפוף פנימיים- קו מנחה מקובל קובע את רדיוס הכיפוף המינימלי שווה או גדול מעובי החומר (R גדול מ-T או שווה ל-T). חדות יותר מגבירה את ריכוז הלחץ, מה שמוביל לסדקים בחלק ולכשל בטרם עת במת הטבעה של הגיליון.
מיקום סיכת טייס היא החלטה קריטית נוספת של DFM-. הטייסים צריכים להיות ממוקמים במרווחים עקביים לאורך הרצועה, רצוי באזור רשת הנשא ולא בגיאומטריה של החלק הפונקציונלי. מיקומם ביחס לתחנות היווצרות קובע כמה שגיאות מיקום מצטברת בין פעולות. הצבת טייסים מיד לפני תחנות דיוק- גבוהות - במקום להסתמך על רישום מתחנות מוקדם יותר ברצף - שומרת על דיוק הממדים היכן שהוא חשוב ביותר.
CAD/CAM וסימולציה בעיצוב המות
דמיינו לעצמכם בניית קובייה של 12 תחנות, מריצה את ניסוי הייצור הראשון שלכם, ותגלו שתחנה 8 מפצחת את החלק מכיוון שהעבודה מתקשות מתחנות קודמות עלתה על התחזיות. התרחיש הזה עלה בעבר שבועות ועשרות אלפי דולרים. תוכנת עיצוב מתקדמת מודרנית מבטלת חלק גדול מהסיכון הזה לפני עיבוד פלדת כלי כלשהו.
ניתוח אלמנטים סופיים (FEA) מדמה זרימת חומר דרך כל תחנה ברצף, מנבא דילול, התפלגות מתח וסיכון לשברים. עבור פלדה, חיזוי קפיצה חשוב במיוחד - סימולציה מחשבת כמה כל תכונה שנוצרה חוזרת לאחר פתיחת העיתונות, ומאפשרת למהנדסים לפצות על הגיאומטריה של התבנית במהלך התכנון ולא באמצעות ניסוי יקר-ו-שגיאה בעיתונות. כפי שמדווח Manor Tool, FEA יכול לזהות סיכוני פיצוח לפני בניית הכלים, לחסוך יותר מ-$20,000 בעלויות עיבוד מחדש ולבטל שבועות של עיכובים בהשקה בפרויקט בודד.
פלטפורמות כמו Cimatron, AutoForm ו-Dynaform מאפשרות למעצבים לבנות פריסת רצועה מלאה בצורה דיגיטלית, ואז להריץ סימולציות יצירתיות על פני כל התחנות ברצף.כלי פריסת הרצועות של AutoFormאפשר למשתמשים להגדיר פריסות-חלק בודדות או כפולות, להשוות אפשרויות קינון ולמזער את השימוש בחומר - והכל תוך אימות יכולת הצורה. בינתיים, Logopress3 ומערכות דומות מבוססות SolidWorks-מציעות החדרת רכיבים פרמטריים עבור אלמנטים סטנדרטיים כמו הרמה, טייסים ובלוקים, ומאיצות עיצוב מפורט.
היתרון המעשי הוא פחות חזרות עיצוב. ללא סימולציה, עיצוב תבנית הטבעה מורכב עשוי לדרוש שלושה או ארבעה נסיונות פיזיים לפני שהגיאומטריה המוכנה לייצור- תינעל. עם FEA מאומת, רוב התוכניות מגיעות לייצור יציב בניסוי אחד או שניים - הפחתה ישירה הן בעלות הכלים והן בציר הזמן של ההשקה. החלטות הנדסיות שהתקבלו במהלך שלב האימות הדיגיטלי הזה מניבות עד 80% מעלות הייצור הכוללות, מה שהופך את השקעת הסימולציה לאחת מפעילויות ההחזר הגבוהות ביותר- בכל תוכנית קוביות מתקדמת.
החלטות עיצוב מציבות את הגבולות של מה שקוביה מתקדמת יכולה לייצר. אבל בתוך הגבולות האלה, פעולות התחנה הבודדות - חיתוך, צורה, כיפוף - הן שהופכות רצועת פלדה שטוחה לגיאומטריה פונקציונלית. האופן שבו הפעולות האלה מסודרות, ומדוע הרצף הזה חשוב עבור פלדה ספציפית, קובע אם חלקים יוצאים כמו שצריך או יוצאים גרוטאות.
פעולות החתמת מפתח בכל תחנת מות
לכל תחנה בקובייה מתקדמת יש עבודה יחידה - אבל הסדר שבו העבודות מתרחשות אינו שרירותי. הרצף עוקב אחר היגיון המושרש באופן שבו פלדה מתעוותת, כיצד הממדים משתנים תחת לחץ, וכיצד יש לשמור על רישום מהפגיעה הראשונה ועד לניתוק הסופי. בצע את ההזמנה שגויה ותלחם בקווים, סדקים וסחיפה ממדית למשך כל חיי הכלי. עשה את זה כמו שצריך ותבנית ההטבעה מייצרת חלקים עקביים במהירות עם התערבות מינימלית.
פעולות חיתוך ופירסינג
פעולות חיתוך בדרך כלל שולטות בתחנות המוקדמות של קובייה מתקדמת. מַדוּעַ? מכיוון שהסרת חומר לפני יצירתו ניתנת לשליטה הרבה יותר מאשר ניסיון לנקב או לריק לאחר שהרצועה כבר כופפה או נמשכה לגיאומטריה תלת ממדית.- רצועה שטוחה מציגה משטח אחיד וצפוי לחבטות כלי העבודה, מה שאומר חיתוכים נקיים יותר, גבהים עקביים יותר וחיי אגרוף ארוכים יותר.
פעולות החיתוך הנפוצות ביותר עבור חלקי פלדה כוללות:
- נוֹקֵב- יצירת חורים פנימיים, חריצים או מאפיינים באמצעות חבטות מתכת שדוחפות חומר דרך פתחי מתכת תואמים. כמעט תמיד מחוררים חורי טייס בתחנה אחת כדי ליצור רישום לכל פעולה שלאחר מכן.
- ביטול- חיתוך הפרופיל החיצוני של החלק (או חלק ממנו) מהרצועה. במות פרוגרסיביות, הריקה חלקית בתחנות מוקדמות וההפסקה הסופית בתחנה האחרונה אופיינית.
- רונק- חיתוך וכיפוף לשונית או רפפה במכה אחת מבלי להפריד לחלוטין את החומר מהרצועה. משמש לעתים קרובות ליצירת תכונות חיבור או חריצי אוורור.
- חֵרוּק- הסרת חומר מקצה הרצועה כדי ליצור מרווח לפעולות גיבוש בתחנות מאוחרות יותר או כדי להגדיר קווי מתאר חלקים בהדרגה.
- זְמִירָה- הסרת עודפי חומר לאחר הצורה, בדרך כלל בתחנות מאוחרות יותר שבהן תכונות שנוצרו זקוקות לפרופיל קצה סופי.
קשיות הפלדה משפיעה ישירות על אופן ביצוע פעולות החיתוך הללו. עבור רוב פלדות הפחמן, מרווח אגרוף-ל-אופטימלי נע בין 5-10% מעובי החומר לכל צד. פלדות קשות יותר - דרגות HSLA או עבודה-אל חלד מוקשות - דורשות מרווחים הדוקים יותר כדי למנוע התהפכות מוגזמת והיווצרות קוצים, לפעמים יורדים ל-3-5% לכל צד. הידוק מדי מאיץ את שחיקת האגרוף ומגביר את כוחות ההפשטה. יציאה משוחררת מדי מייצרת קצוות מרופטים וקורות גדולות מדי הדורשות פירוק משני.
גם העובי משנה. רצועת פלדת פחמן נמוכה ב-2 מ"מ- דורשת רווח של בערך 0.10-0.20 מ"מ לכל צד. אותו עובי בנירוסטה 304 עשוי להזדקק ל-0.08-0.12 מ"מ בלבד מכיוון שחזק הגזירה הגבוה יותר מייצר אזור שבר נקי יותר במרווחים הדוקים יותר. מספרים אלו משנים את הגיאומטריה של כל תכונת מתכת חתוכה בכלי, ומשפיעים על פרופילי טחינת אגרוף, ממדי קידוח כפתור תבנית ותדירות מרווחי ההשחזה.
פעולות גיבוש וכיפוף
לאחר שחוררים מחוררים ופרופילים מבוססים חלקית, הרצועה עוברת לשטח יוצר. תחנות כיפוף, שרטוט, טבעה, הבלטה ושיחול מעצבות מחדש פלדה שטוחה לגיאומטריה תלת--ממדית - וכל אחת מהן נושאת אתגרים ספציפיים בעת עבודה עם התנהגות ההתאוששות האלסטית של פלדה.
הִתעַקְמוּתהיא פעולת היצירה הנפוצה ביותר במות הטבעה פרוגרסיביות. רצועות פלדה מכופפות על פני רדיוס אגרוף כנגד בלוק תבנית כדי לייצר אוגנים, לשוניות, תעלות וסוגריים. הסיבוך הקריטי? Springback. כל עיקול פלדה פורק חלקית כאשר המכבש נפתח, וזווית החלק נרגעת לכיוון שטוח. פלדות עם חוזק תפוקה גבוה יותר קופצות לאחור יותר - פלדה עדינה עשויה לקפוץ לאחור 1-2 מעלות בכיפוף של 90 מעלות, בעוד שפלדות HSLA יכולות להתאושש בין 5-8 מעלות או יותר.
אסטרטגיות פיצוי בתוך הקוביה כוללות:
- כפיפות יתר- נוצר מעבר לזווית היעד כך שהקפיצה חזרה מחזירה את החלק למפרט. זהו השיטת הפיצוי הנפוצה ביותרבשל הפשטות והישימות שלו ברוב פעולות הכיפוף השגרתיות.
- הַטבָּעָה- הפעלת לחץ גבוה מקומי בקודקוד העיקול כדי לעוות את החומר באופן פלסטי בעובי המלא שלו, ולמעשה ביטול התאוששות אלסטית. טבעה דורשת הרבה יותר טונאז' אך מייצרת סובלנות זוויתית הדוקה יותר.
- כיפוף שלב- פירוק של עיקול-זווית גדול למספר מרווחי זווית- קטנים על פני תחנות עוקבות, הגדלת יחס העיוות הפלסטי והפחתת התאוששות אלסטית נטו.
צִיוּרתחנות מושכות את הרצועה לתוך חלל כדי ליצור כוסות, שקעים או קונכיות. המשיכות של פלדה מגבילה את עומק המשיכה בכל תחנה - העולה על יחס משיכה של 40-50% בערך בפגיעה בודדת עלולה להידלדל או לשבר. שרטוטים עמוקים מחולקים על פני תחנות מרובות עם הגדלת עומק מתקדמת.
הבלטהיוצר מאפיינים רדודים מוגבהים או שקועים - צלעות, סמלי לוגו, חרוזים מקשיחים - על ידי העברת חומר מקומית מבלי לחתוך.שחולדוחף חומר דרך פתח קטן יותר כדי ליצור בוסים או צווארונים, המשמשים לעתים קרובות ליצירת תכונות הרכבה עם הברגה במכה אחת.
לוגיקה של רצף תחנות עבור חלקי פלדה
למה סדר הפעולה חשוב כל כך? שלושה עקרונות שולטים ברצף תחנות מתקדם:
פירסינג קודם להיווצרותמכיוון שרצועה שטוחה מייצרת מיקומי חורים מדויקים יותר. ברגע שהרצועה מכופפת, הגיאומטריה המעוותת הופכת את זה לכמעט בלתי אפשרי לנקב חורים במיקום הסופי הנכון שלהם. חורים שחייבים להופיע באזורים שנוצרו מנוקבים כשהרצועה עדיין שטוחה, ואז נישאים למקומם בפעולת היצירה שלאחר מכן.
ממדים קריטיים נקבעים לאחר השלמת הגיבוש.אם מאפיין מאפיין מופנה ממשטח מעוצב, היצירה חייבת להתרחש תחילה - אחרת קפיצה חוזרת וזרימת החומר יעבירו את התכונה מחוץ לסובלנות. נראה שזה סותר את העיקרון הראשון, והמתח הזה הוא בדיוק הסיבה שעיצוב מתקדם מחייב ניתוח רצף קפדני. הפתרון הוא לעתים קרובות לנקב חורים פיילוט ולא-קריטיים מוקדם, ליצור את החלק, ואז לבצע ניקוב או כיול מדויק אחרון בתחנות מאוחרות יותר.
חורי הטייס שומרים על רישום לאורך כל הדרך.מתחנה אחת קדימה, פיני טייס מתחברים לרצועה בכל מהלך. כל הפעולות הבאות מתייחסות לחורי הטייס הללו, מה שאומר שדיוק המיקום שלהם קובע את הדיוק המצטבר של החלק כולו. הטייסים מחוררים תמיד בתחנה המוקדמת ביותר האפשרית -, לעתים קרובות ב-- הראשון ונשארים העוגן המיקום עבור כל רכיבי קוביות ההחתמה שאחריו.
הנה רצף תחנות טיפוסי עבור תושבת פלדה עם שני חורים, אוגן כפוף וצלע מקשיחה:
- נקב חורי טייס ברצועת המנשא
- לנקב חורים פונקציונליים (חריצי הרכבה, חריצי הקלה)
- חריץ את קצוות הרצועה כדי להגדיר את קווי המתאר של החלק
- הבלטה צלע מתקשחת כשהרצועה עדיין שטוחה
- עמדת סרק (הפגת מתח, ייצוב רצועה)
- כופף אוגן לזווית היעד בתוספת פיצוי כיפוף יתר
- מטבע או אוגן לחיצה מחדש עד לסובלנות זוויתית סופית
- חתך סופי - הפרד את החלק המוגמר מרצועת הנשא
רצף זה משקף כלל כללי: כלי חיתוך מתכת ופעולות חיתוך מתקבצים בחזית התבנית, פעולות היווצרות ממלאות את התחנות האמצעיות והאחוריות, וההפרדה הסופית תמיד באה אחרונה. תחנות סרק מופיעות בכל מקום שבו הרצועה זקוקה לנשימה בין שלבי יצירה כבדים - חשובה במיוחד עבור פלדות עם קצבי התקשות- גבוהים שבהם הצטברות מתח שיורית מאיימת על יכולת היווצרות במורד הזרם.
כלי העבודה של כל תחנה נשחק בקצב שונה בהתאם למה שהיא עושה וכמה חזק הפלדה דוחפת לאחור. תחנות חיתוך מתכלות באמצעות בלאי אגרוף שוחק. תחנות גיבוש סובלות מהתפרצות ועייפות. דפוס הבלאי הזה - והאופן שבו אתה מנהל אותו - הוא מה שקובע בסופו של דבר אם קוביה יורדת ל-100,000 כניסות או 10 מיליון.
תחזוקת המות וחיי הכלי בעת הטבעת פלדה
קובייה מתקדמת לא נכשלת בבת אחת. הוא מתפורר בהדרגה - קצוות אגרוף עמומים, יוצר רדיוסים מחוספסים, מרווחים נפתחים - ואיכות חלק נסחפת יחד איתו. פלדה מאיצה את השפלה הזו יותר מחומרים רכים יותר בגלל חוזק הגזירה הגבוה שלה, התנהגות התקשות העבודה- והתחמוצות פני השטח. ההבדל בין סט קוביות הטבעה הפועל באופן אמין במשך מיליוני מחזורים לבין כזה הדורש התערבות מתמדת מסתכם בשלושה גורמים: הבנה כיצד מתפתח בלאי, שמירה על כלי עבודה בלוח זמנים ולא לאחר כשל, ובחירת חומרי הכלי הנכונים לדרישות הספציפיות של כל תחנה.
דפוסי בלאי ומצבי כשל במות הטבעה מפלדה
כשאתה מעביר פלדה דרך קובייה פרוגרסיבית במהירות ייצור, חמישה מנגנוני כשל ברורים מתחרים כדי להרוס את כלי העבודה שלך. כל אחד מתפתח בצורה שונה בהתאם לדרגת הפלדה המוטבעת, וכל אחד דורש אמצעי נגד שונה. מחקר מAHSS Insightsמזהה מצבים עיקריים אלה כבלאי (חומר שוחק ודבק), דפורמציה פלסטית, סתתים, סדקים והתהפכות.
בלאי שוחקהוא מצב השפלה הנפוץ ביותר במות הטבעה מפלדה. חלקיקים קשים - טוחנים אבנית על פלדה מגולגלת- חמה, קרבידים בדרגות חוזק- גבוהות, או פסולת עבודה- מוקשה מחתכים קודמים - פועלים כמו גלגלי שחיקה מיקרוסקופיים כנגד משטחי אגרוף ומשטחים. כל מהלך מסיר כמות זעירה של חומר כלי, מגדיל בהדרגה את המרווחים ומגדיל את גובה הקוצים. ככל שחומר הפלדה קשה יותר, כך הבלאי השוחק מתקדם מהר יותר. פלדות HSLA ו-דו-פאזיות עם חוזק מתיחה מעל 590 MPa יכולות ללבוש אגרוף בקצב מהיר פי ארבעה עד חמישה מפלדה קלה.
בלאי דבק וחריכהמציגים אתגר אחר, במיוחד עם הטבעה פרוגרסיבית מנירוסטה. החיכוך והחום הנוצרים כאשר מחליקים אל חלד אוסטניטי על פני משטחי הכלים יוצרים מיקרו-ריתוכים בין הסדין והתבנית. כאשר הקשרים הללו נשברים, החומר עובר ממשטח אחד למשנהו - בדרך כלל מהמשטח הרך יותר למשטח הקשה יותר. הצטברות זו שורדת את החלקים הבאים ומאיצה הידבקות נוספת במחזור -לחיזוק עצמי. כְּמוֹהמפיקהערות, ליטוש משטחי הכלים לפני ואחרי הציפוי מסייע בהפחתת היווצרות, בעוד שחומרי סיכה בלחץ קיצוני- הופכים חיוניים לניהול לחצי המגע הגבוהים הכרוכים בכך.
שבביםתוצאה של מתחים מחזוריים העולים על חוזק העייפות של חומר הכלי, בדרך כלל בקצוות חיתוך חדים. מיקרו-סדקים מתגלעים, מתפשטים עם טעינה חוזרת ונשנית, ובסופו של דבר גורמים לחתיכות קטנות להתנתק מקצוות האגרוף או המות. התנגדות הגזירה הגבוהה יותר של פלדה מגבירה את הלם ההשפעה בעת פריצת דרך במהלך הפירסינג, מה שהופך את השבבים לנפוצים יותר בתחנות חיתוך המעבדות דרגות עבות או חזקות יותר.
הִסָדְקוּתמתרחש כאשר הלחצים עולים על קשיחות השבר של פלדת הכלי. רכזי מתח - סימני שחיקה, פינות פנימיות חדות או מאפייני עיצוב עם רדיוסים לא מספיקים - גורמים לסדקים שמתפשטים בצורה קטסטרופלית. מחקר מקרה אחד תיעד שבירה של פלדת כלי D2 לאחר 5,000-7,000 מחזורי עומס בלבד בעת יצירת פלדת פריט-באניט של 580 MPa, בהשוואה לחיים טיפוסיים של 50,000 מחזורים, אותו הושג כלי עבודה עם ציונים קונבנציונליים.
דפורמציה פלסטיתקורה כאשר לחץ המגע עולה על חוזק התפוקה הלחיצה של חומר הכלי. פלדות בעלות חוזק- גבוה יותר מתרכזות עומס רב יותר באזורי מגע קטנים יותר - במיוחד ברדיוסי משיכה ותחנות טבעה - מה שגורם למשטח התבנית להצטופף בפטריות או לשקע. ברגע שמתחיל דפורמציה, הגיאומטריה המשתנה יוצרת מתח מקומי גבוה עוד יותר, ומאיץ נזק נוסף.
מצבי כשל אלו לעתים רחוקות מופיעים בנפרד. בלאי דבק מייצר כתמים מחוספסים שהופכים למגבירי מתח, ומתחילים סתתים. קצוות סדוקים יוצרים עומסי חיתוך לא אחידים שמאיצים את הפיצוח. זיהוי המצב השולט בכל תחנה - והעברת זה לספק פלדת הכלים שלך - הוא הבסיס לכל אסטרטגיית תחזוקה אפקטיבית של קוביות הטבעה.
תזמון תחזוקה מונעת ומרווחי חידוד
המתנה עד שהחלקים ייראו רע כדי לטפל בקובייה היא אסטרטגיית התחזוקה היקרה ביותר שיש. בזמן שקורים נראים לעין בלתי מזוינת, שחיקת האגרוף כבר התקדמה הרבה מעבר לנקודת ההשחזה האופטימלית - כלומר יש להסיר יותר חומר במהלך השחזה מחדש, מה שמקצר את חיי הכלי הכוללים ומגדיל את תדירות ההחלפה.
תחזוקה מונעת יעילה מתחילה במדידה אובייקטיבית ולא בשיפוט ויזואלי. גובה הכתמים הוא האינדיקטור העיקרי: רוב פעולות ההטבעה המדויקות מפעילות חידוד מחדש כאשר החריצים עולים על 10% מעובי החומר. עבור רצועת פלדה של 1 מ"מ, הסף הזה הוא רק 0.1 מ"מ - בקושי מורגש ללא הגדלה, אך ניתן למדידה ברורה עם מד קוצים או השוואה אופטית.
מעקב אחר ספירת כניסות מספק את מסגרת התזמון. לכל סט קוביות הטבעה צריך להיות קו בסיס מתועד: מספר המהלכים שתחנה מסוימת מבצעת בדרך כלל לפני שגובה הקוצים מגיע לסף התחזוקה. מרווחים אלה משתנים באופן דרמטי לפי סוג התחנה ודרגת הפלדה:
- תחנות פירסינג מפלדה עדינה (1008-1010)- לעתים קרובות 150,000 עד 250,000 כניסות בין חידודים
- עמדות פירסינג מנירוסטה (304, 316)- לעתים קרובות 50,000 עד 100,000 כניסות עקב בלאי דבק והתפרקות
- תחנות פירסינג מפלדת HSLA (590+ MPa)- לפעמים נמוך כמו 30,000 עד 80,000 כניסות תלוי בעובי ובציפוי
- תחנות גיבוש- נבדק במרווחים דומים אך מטופל בהתבסס על מצב פני השטח ולא על חדות הקצוות
ההחלפה-עלויות בין תחזוקה מתוזמנת לכשל לא מתוכנן היא חמורה. השחזה מתוכננת מוציאה את התבנית במצב לא מקוון במשך שעות ומסירה כמות מבוקרת של חומר כלי עבודה (בדרך כלל 0.05-0.15 מ"מ לכל טחינה). תקלה לא מתוכננת - אגרוף שבור, קטע תבנית סדוקים או תחנת יצירה פגומה - עלולים להפסיק את הייצור למשך ימים בזמן שרכיבים חלופיים מיוצרים, מתקשים ומותאמים. מעבר לעלויות השבתה ישירות, תקלות קטסטרופליות פוגעות לעתים קרובות בתחנות סמוכות, והופכות תיקון של-רכיב יחיד לבנייה מחדש של מספר תחנות.
רכיבי החתמה - הקפיץ- שמעלים את הרצועה בין פעימות כך שהוא יכול להתקדם בחופשיות - גם דורשים בדיקה מתוזמנת. מרימים בלויים או שבורים מאפשרים לרצועה להיגרר על פני משטחי התבנית התחתונים במהלך ההזנה, וליצור שריטות, אירועי הזנה שגויים ובלאי מואץ בתחנות במורד הזרם. עייפות קפיצי הרמה שכיחה במיוחד בפעולות-במהירות גבוהות שבהן מיליוני מחזורים מצטברים במהירות. הכללת בדיקת מרים בכל חלון תחזוקה מתוכננת מונעת מהכשלים המשניים הללו לעבור דרך התבנית.
חנויות מתקדמת שפועלות בנפח-הטבעות פלדה בנפח גדול עוקבות יותר ויותר אחר נתוני תחזוקה באופן דיגיטלי - רושמות ספירת כניסות, תאריכי חידוד, הסרת חומר לכל טחינה ומדידות שלאחר-תחזוקה. לאורך זמן, נתונים אלה חושפים מגמות של קצב שחיקה המאפשרות תזמון חזוי: טיפול בקובייה ממש לפני סחיפה איכותית ולא אחרי שכבר בוצעה.
בחירת חומרי כלי עבודה להארכת חיי המות
פלדת הכלי שבתוך התבנית שלך קובעת את התקרה שלו -, שום תוכנית תחזוקה לא יכולה להתגבר על אי התאמה מהותית בין כלי העבודה לחומר העבודה. בחירת חומר הכלי הנכון עבור מצב הכשל הספציפי של כל תחנה היא ההחלטה היחידה המשפיעה ביותר להארכת אורך החיים של מתכות הטבעה מקרביד פרוגרסיביות ורכיבי פלדת כלי עבודה קונבנציונליים כאחד.
שלוש קטגוריות של חומרי כלי שולטות בבניית תבנית מתקדמת עבור הטבעת פלדה:
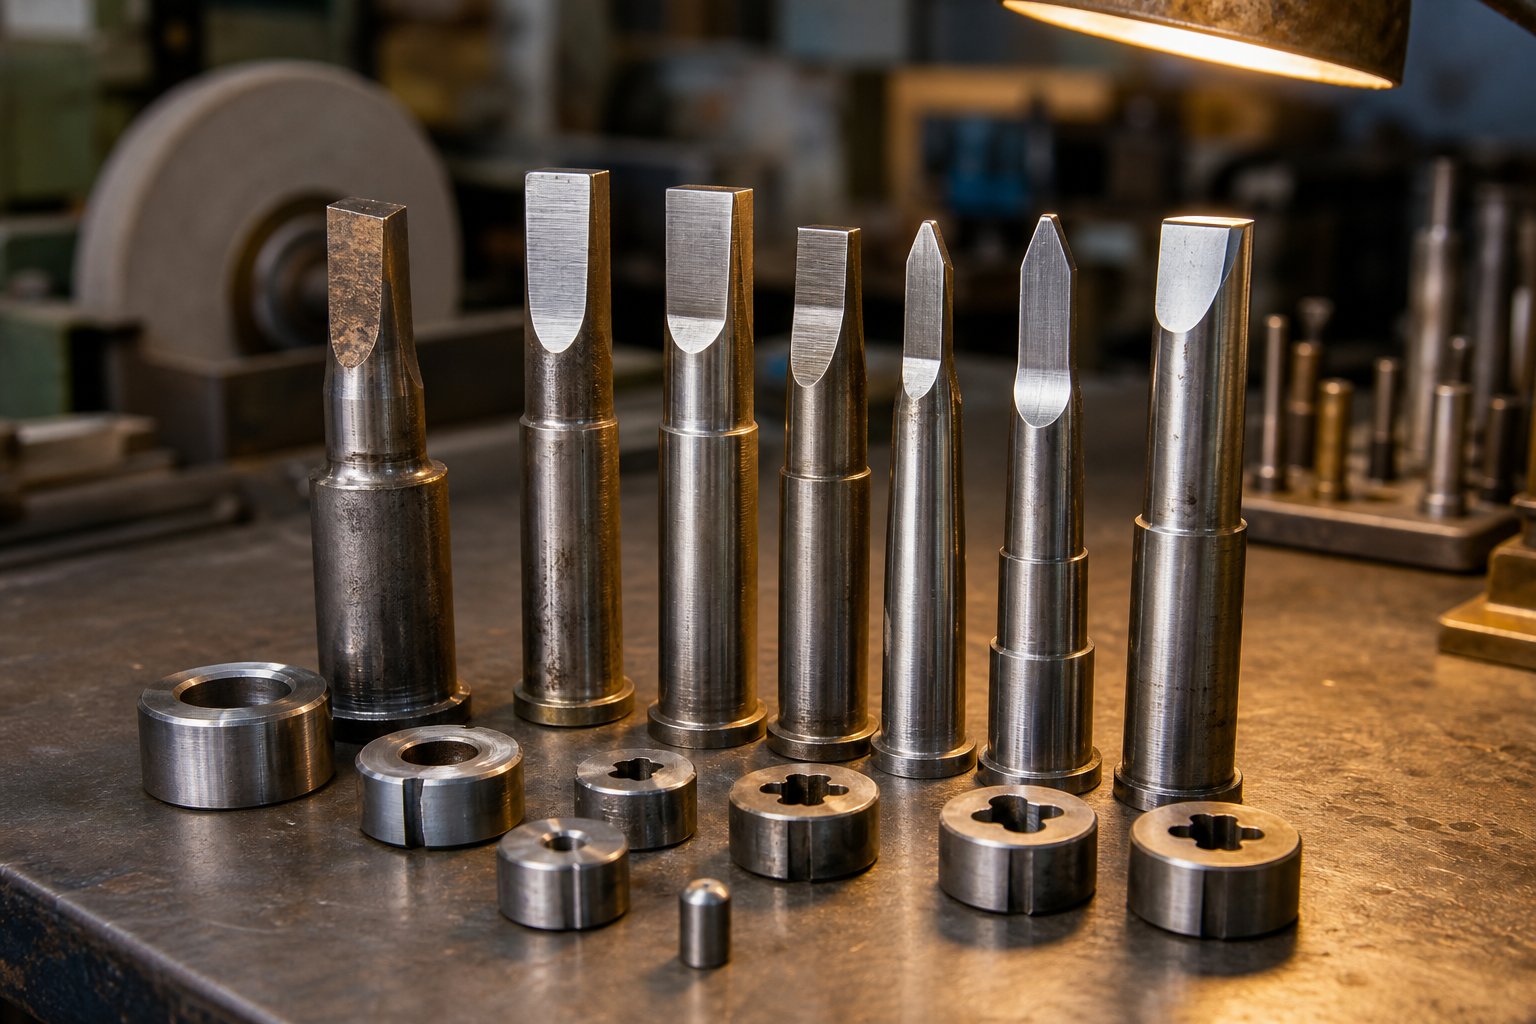
פלדות כלים קונבנציונליות- D2, A2, M2 ו-S7 - מהווים את קו הבסיס. D2 (פלדת עבודה גבוהה-כרומיומית, גבוהה-פחמן קרה- היא הסטנדרט בתעשייה במשך עשרות שנים בשל עמידות הבלאי הגבוהה שלה וטיפול בחום פשוט. A2 מציע קשיחות טובה יותר בעמידות ללבוש מעט נמוכה יותר, מה שהופך אותו מתאים לתחנות הנתונות לעומס פגיעה. M2 (פלדה במהירות-גבוהה) מספקת קשיות חמה מצוינת עבור פעולות שבהן חום שנוצר-של חיכוך מהווה דאגה. S7 מספק את העמידות הגבוהה ביותר בפני זעזועים עבור הרחקה כבדה דרך פלדה עבה.
פלדות כלי עבודה באבקת מתכות (PM).מייצגים את השכבה הבאה. תהליך הייצור שלהם - אטום מתכת מותכת לאבקה שהתמצקה במהירות, ואז איחוד באמצעות לחיצה איזוסטטית חמה - מייצר מבנה מיקרו אחיד עם קרבידים קטנים ומפוזרים באופן שווה. התוצאה היא קשיחות גבוהה משמעותית בקשיות שווה בהשוואה לפלדות יציקה- קונבנציונליות. במקרה מתועד אחד, המעבר מ-D2 לפלדת כלי PM החזיר את חיי התבנית מ-5,000-7,000 מחזורים בחזרה ל-40,000-50,000 המחזורים הצפויים בעת יצירת דרגת AHSS של 580 MPa - שיפור של כמעט פי 10 ללא שינויים אחרים בתהליך.
מוסיף קרביד- בדרך כלל דרגות טונגסטן קרביד - מספקות את עמידות הבלאי האולטימטיבית עבור תחנות חיתוך- גבוהות. קרביד שומר על יציבות מימדים לאורך ריצות ייצור ממושכות ועמיד בפני שחיקה שוחקת הרבה יותר טוב מכל פלדת כלי עבודה. החיסרון- הוא שבירות: תוספות קרביד חייבות להיות-תומכות היטב ומוגנים מפני עומסים רוחביים. הם מותקנים בדרך כלל כמודולים הניתנים להחלפה בתחנות ניקוב, מצבי חיתוך- בחריצים צרים ובכל תחנה המעבדת פלדות אל חלד או HSLA בנפח גבוה.
ציפוי פני השטח מאריך את חייו של כל חומר בסיס על ידי הוספת מחסום חיכוך קשיח ונמוך- בין הכלי לחומר העבודה. האפשרויות הנפוצות ביותר ליישומי הטבעת פלדה:
| חומר כלי עבודה / ציפוי | התנגדות ללבוש | קְשִׁיחוּת | התנגדות צורמת | עלות יחסית | האפליקציה הטובה ביותר |
|---|---|---|---|---|---|
| D2 (לא מצופה) | טוֹב | לְמַתֵן | הוֹגֶן | נָמוּך | חיתוך כללי, פלדה עדינה |
| A2 (לא מצופה) | לְמַתֵן | טוֹב | הוֹגֶן | נָמוּך | תחנות מועדות לפגיעה-, פלדה עבה יותר |
| M2 (לא מצופה) | טוב מאוד | לְמַתֵן | הוֹגֶן | בֵּינוֹנִי | חיתוך-במהירות גבוהה, עמידות בחום |
| PM Tool Steel | מְעוּלֶה | מְעוּלֶה | טוֹב | גָבוֹהַ | יישומי AHSS בעלי השפעה רבה- |
| תוספת קרביד | מְעוּלֶה | נָמוּך | טוֹב | גָבוֹהַ | פירסינג-במחזור גבוה, נירוסטה |
| ציפוי TiN (PVD) | שיפור טוב | אין שינוי | טוֹב | בֵּינוֹנִי | הפחתת בלאי כללית |
| ציפוי TiCN (PVD) | שיפור טוב מאוד | אין שינוי | טוב מאוד | בֵּינוֹנִי | קשיות גבוהה יותר, יצירת אל חלד |
| ציפוי TiAlN (PVD) | שיפור מצוין | אין שינוי | מְעוּלֶה | בינוני-גבוה | תחנות-גבוהות, חותמת AHSS |
| ציפוי CrN (PVD) | שיפור טוב | אין שינוי | טוב מאוד | בֵּינוֹנִי | פלדה מגולוונת, נגד-התכתשות |
בחירת הציפוי תלויה בחומר העבודה. TiAlN מיושמת PVD-מתפקדת היטב מול דרגות דו-פאזיות-לא מצופה ו-AHSS, מייצרת קצוות נקיים יותר לאורך מאות אלפי כניסות. עם זאת, ציפויי PVD יכולים לצבור הצטברות אבץ בעת הטבעה של פלדות מגולוונות - במקרים אלה, ציפוי יון או CrN מתאימים יותר. השוואה אחת הראתה שכלי מצופה -כרום נכשל לאחר 50,000 חלקים, בעוד שגרסה מצופה יון- מצופה CrN- של אותה פלדת כלי ייצרה למעלה מ-1.2 מיליון חלקים.
גישה מעשית עבור מתכות פרוגרסיביות גדולות: בנו את נעל התבנית הכוללת ורכיבים ללא{0}}בלאי מברזל יצוק זול או פלדה מסגסוגת- נמוכה, ולאחר מכן התקן פלדת כלי עבודה או קרביד בדרגה גבוהה במקומות בלאי מרוכזים. זה מאזן עלות מול ביצועים, ומאפשר שדרוגי חומרים ממוקדים רק היכן שחומר העבודה דורש אותם. מיקומים הכפופים ללחץ המגע הגבוה ביותר - תחנות ליצירת רדיוס- הדוקות, נקבים-קטנים בקוטר וחרוזי משיכה - מקבלים את החומרים המובחרים, בעוד שאזורי הלחץ התחתונים- נשארים בדרגות סטנדרטיות.
השילוב הנכון של חומר בסיס, טיפול פני השטח ולוח הזמנים של תחזוקה יוצר אפקט מורכב. פלדת כלי שנבחרה ומצופה כהלכה, מושחזת לפי לוח זמנים ממושמע של ספירת פגעים-, יכולה לספק חיים הנמדדים במיליוני חלקים ולא באלפים. אורך החיים הזה מתורגם ישירות לעלות נמוכה יותר לכל-חתיכה -, מה שמביא את הכלכלה של כלי עבודה פרוגרסיביים למיקוד חד.
גורמי עלות בעיבוד מתקדם מתקדם לפלדה
החיים הנמדדים במיליוני תנועות נשמעים מרשים - אבל זה משנה רק אם הכלכלה מצדיקה את בניית הכלי הזה מלכתחילה. כלי עבודה פרוגרסיביים מייצגים את אחת ההשקעות הגדולות מראש בכל תוכנית הטבעת פלדה-בנפח גבוה, והבנה מה מניע את העלות הזו (ואיך היא מופחתת) מפרידה החלטות מושכלות של מקורות מידע מהפתעות יקרות. בין אם אתה מהנדס ייצור שמתאים גודל של תוכנית או איש רכש המשווה הצעות מחיר, המתמטיקה שמאחורי כלי עבודה מתקדמים קובעת אם התהליך יוצר ערך או רק-עומס הוצאות.
השקעות בכלים ומה מניע את עלות המות
מדוע קובייה פרוגרסיבית עולה כל כך הרבה יותר מכלי-תחנה בודדת? מכיוון שאתה משלם עבור כל תחנה, כל רכיב-הקרקע מדויק, כל תוספת קרביד וכל שעה של הנדסת עיצוב ארוז במערכת משולבת אחת. ההבדל בעלויות בין חנויות שמצטטות את אותו חלק יכולעולה על 50 אחוז- שונות המונעת על ידי תמחור שרירותי אלא על ידי הבדלים לגיטימיים באופן שבו כל חנות מעבדת את החלק.
תשעה גורמים עיקריים משפיעים על מה שתשלם עבור בניית קוביות פרוג:
- ספירת תחנות- יותר תחנות אומרות תבנית ארוכה יותר, רכיבים מדויקים יותר ויותר שעות עיצוב. קוביית תושבת של 5 תחנות ותבנית מבנית לרכב עם 15 תחנות אינן נמצאות אפילו באותו יקום עלות.
- גיאומטריה ומורכבות חלקים- שרטוטים עמוקים, קווי מתאר הדוקים, כפיפות-רב כיווניות ותכונות הדורשות סימולציה או אב טיפוס, כל אלה מגדילים את עלות הכלים. סובלנות הדוקה דורשת בקרת תהליכים הדוקה יותר, מה שמתורגם לבניית כלי עבודה יקרה יותר.
- דרגת חומרי כלי עבודה- תבנית שנבנתה מפלדת כלי D2 לכל אורכה עולה פחות משמעותית מאחד המצריך פלדות כלי PM ושאריות קרביד בתחנות בלאי- גבוהות. חומר העבודה מכתיב את הבחירה הזו - הטבעת HSLA או פלדת אל חלד דורשת חומרי כלי פרימיום כדי להשיג אורך חיים מקובל.
- תכונות משניות-- בפריסות של-הקשה, בהכנסת חומרה, במכלול-במכלול, או ב-חלקים-לכל- פריסות מוסיפות תחנות ומורכבות, ומגדילות את העלות.
- סובלנות נדרשות- חלקים עם דרישות שטוחות קריטיות, תוספי GD&T או דרישות מיקום תת--צריכים ייצור כלי עבודה מדויק יותר, התאמה טובה יותר של רכיבים, ולעתים קרובות יותר תחנות לכיול והטבעה.
- מיקום הספק, קיבולת ונישה- שיעורי העבודה משתנים מבחינה גיאוגרפית, וחנות עמוסה בתפוסה מציעה הצעות מחיר שונות מזו שמחפשת עבודה. ספק שהנישה שלו תואמת את סוג החלק שלך יספק בדרך כלל הערכה תחרותית יותר.
תבניות הטבעה פרוגרסיביות בעולם האמיתיות נעות בין כ-$10,000 עבור כלים פשוטים יותר ל-$350,000 עבור מתנות ריבוי-תחנות מורכבות. פריסה זו משקפת את השונות העצומה במורכבות החלקים, הדרישות החומריות ודרישות הייצור. מכונת כביסה פשוטה וקוביית מחבר לרכב בת 20-תחנות נחשבות שניהם כ"פרוגרסיביים" - אבל הם כמעט לא חולקים דבר במבנה העלויות.
הנה הסיבה העיקרית לכך שכלי עבודה מתקדמים עולה יותר מאשר אלטרנטיבות פשוטות יותר: אתה מראש-משקיע במהירות. קובייה אחת-מוזנת ביד- עשויה לעלות חלק מהמחיר, אבל היא מייצרת חלק מהתפוקה. הגישה הפרוגרסיבית של הכלים והמתקים מאחדת את מה שיהיו חמש או עשר פעולות נפרדות - שכל אחת מהן זקוקה לכלי, הגדרה, מפעיל ושלב טיפול משלה - למערכת משולבת אחת שמייצרת חלק מוגמר בכל מהלך. לאיחוד הזה יש מחיר, אבל זה מחיר שמחלק דיבידנדים לפי נפח.
כלכלה לכל-כלכל ושבר נפח-שוויון
המאפיין הכלכלי המגדיר של תבנית והטבעה פרוגרסיביים הוא הפחתת עלויות קיצונית בקנה מידה. השקעת הכלים היקרה הזו מראש מתחלקת על פני כל חלק שהקוביה מייצרת - ומכיוון שקוביות פרוגרסיביות מתוחזקות היטב נמשכות מיליוני מחזורים, תרומת הכלים לכל-חתיכה מתקרבת לאפס לאורך זמן.
שקול דוגמה פשוטה. קובייה פרוגרסיבית של $25,000 מוסיפה $1.00 לכל חתיכה ב-25,000 חלקים. ב-250,000 חלקים, הוא מוסיף רק $0.10. ב-2.5 מיליון חלקים - בתוך תוחלת החיים של תבנית מתוחזקת כראוי - תרומת הכלים יורדת לאגורה בודדת לכל חתיכה. החומר, זמן הלחיצה ועלויות העבודה נשארות כמעט קבועות לכל חלק, אך עקומת הפחתת הכלים מתכופפת בחדות כלפי מטה ככל שהנפח מצטבר.
מתי גוון פרוגרסיבי הופך לחסכוני יותר משיטות פשוטות יותר? הסף תלוי במורכבות החלק ובחלופה שאתה משווה מול:
- לעומת ייצור מתכת (לייזר + בלמים)- מתגים פרוגרסיביים בדרך כלל משתפרים ב-5,000 עד 25,000 חלקים בשנה. עלויות חתיכות ייצור נשארות קבועות יחסית ללא קשר לנפח מכיוון שעבודה נשארת הוצאה קבועה לכל-חלק. עלויות החתיכה צונחות ככל שהנפח גדל מכיוון שעבודה לחלק נמדדת בשברירי סנט.
- לעומת חותמת-תחנות בודדות עם מספר הגדרות- אם החלק שלך דורש מספר פעולות בקוביות נפרדות עם טיפול בין כל אחת מהן, קובייה פרוגרסיבית נשברת לעיתים קרובות אפילו בנפחים נמוכים יותר מכיוון שהיא מבטלת טיפול בין-תפעול, מפחיתה את מלאי ה-WIP ומפחיתה את העבודה. האיזון-עלול לרדת ל-10,000-50,000 חלקים, תלוי בכמה הגדרות מחליף הקובייה המתקדמת.
- לעומת החתמת קוביות העברה- מתנות העברה מתאימות לחלקים שלא יכולים להישאר על הרצועה, ועלויות הרכיבים שלהם קרובות יותר לפרוגרסיביות. הבחירה כאן מונעת בדרך כלל על ידי גיאומטריית חלקים ולא על ידי כלכלה טהורה.
הטעות שקונים רבים עושים היא השוואה רק בין פריט כלי העבודה מבלי לשקול מה קורה לאחר ששילם כלי עבודה. קובייה מתקדמת שמבצעת את שנת הייצור השנייה, השלישית או הרביעית שלה מספקת חלקים בחומר חסר למעשה-בתוספת-עלות זמן-לעיתונות. בכל שנה העיצוב נשאר יציב והביקוש נמשך, עלות הכלים האפקטיבית ליחידה ממשיכה להתכווץ.
עלות בעלות כוללת כולל תחזוקה ופעולות משניות
מחיר רכישת כלי עבודה הוא רק הפרק הראשון בסיפור העלות. עלות הבעלות הכוללת (TCO) עבור תוכנית קוביות פרוגרסיבית כוללת כל הוצאה מעיצוב התבנית ועד לסוף-החיים - והתעלמות מהעלויות במורד הזרם מובילה להחלטות מיקור לא מדויקות. מהנדסים וקונים שמעריכים שירותי הטבעה פרוגרסיבית צריכים לתת את הדעת על התמונה המלאה:
- עיצוב ובנייה ראשוניים של המות- ההשקעה מראש כולל הנדסת CAD/CAM, סימולציית FEA, רכש פלדת כלי עבודה, עיבוד שבבי CNC, טיפול בחום, השחזה, הרכבה וניסיון.
- ניסיון והסמכה- בדיקת מאמר-ראשונה, אימות ממדים, מחקרי יכולת תהליכים (Cpk), וכל שינוי הנדסי הנדרש לפני אישור הייצור.
- תחזוקה וחידוד מתוזמנים- השחזה תקופתית מחדש של תחנות חיתוך, ליטוש משטחי יצירה, החלפת קפיצים ומרימים בלויים. התדירות תלויה בדרגת פלדה ובנפח, אך הקצוב 2-4 שירותים מתוזמנים לכל 100,000 חלקים עבור פלדות HSLA.
- רכיבי החלפה- אגרופים בודדים, לחצני קוביות, פיילוטים וערבות מתבלות ונדרשות החלפה לאורך תוחלת החיים של הקובייה. תוספות קרביד יקרות יותר להחלפה אך זקוקות להחלפה בתדירות נמוכה בהרבה.
- לחץ על זמן ואנרגיה- שיעורי העיתונות השעתיים משתנים לפי הטונה, המהירות והמתקן. מכבשי טונה- גבוהים יותר הנדרשים לפלדות חזקות יותר נושאות תעריפים לשעה גבוהים יותר.
- עלות חומר וגרוטאות- עלות סליל פלדה גולמית בתוספת הערך של שלד גרוטאות. ניצול טוב יותר של פריסת רצועות מפחית ישירות את פסולת החומר. לגרוטאות פלדה יש ערך התאוששות, שמקזז חלקית את העלות הזו.
- פעולות משניות- פירוק, הטלה, טיפול בחום, ציפוי, צביעה, הקשה או הכנסת חומרה מבוצעים לאחר ההטבעה. כל אחד מוסיף עלות וטיפול לכל-יחידה. ניתן לשלב פעולות מסוימות (כמו-הקשה בקוביות) בקובייה הפרוגרסיבית כדי לבטל שלב נפרד - בעלות כלי עבודה ראשוניים גבוהים יותר אך עלות חתיכה שוטפת נמוכה יותר.
- בדיקת איכות ו-SPC- עבודת מדידה, מדידת השקעה, זמן CMM וכל בדיקה הרסנית הנדרשת.
- אריזה ולוגיסטיקה- אריזה מותאמת אישית, ספירת חלקים ותצורת משלוח הקשורים לדרישות הלקוח הסופי שלך.
- שינויים הנדסיים- כל תיקון עיצוב לאחר בניית הכלים דורש שינוי או בנייה מחדש של התחנות המושפעות. שינויים מאוחרים במחזור החיים של התוכנית יקרים משמעותית משינויים שנעשו במהלך התכנון הראשוני.
גישה מעשית לניתוח TCO: בקש מהכלי והספק המתקדם שלך להציע לא רק את הבנייה הראשונית, אלא גם תקציב תחזוקה שנתי משוער על סמך נפחים צפויים וציון החומרים. ספקים בעלי ניסיון בדרגת הפלדה הספציפית שלך יכולים לספק מרווחי תחזוקה מציאותיים ותחזיות רכיבי החלפה. לצוותים המגיעים למתקפות הטבעה פרוגרסיביות עבור חלקי פלדה-בנפח גבוה,YICHENהוא ספק אחד שתומך במהנדסי ייצור וצוותי רכש לאורך מחזור החיים המלא - מתכנון התבנית הראשוני ועד לייצור המוני ניתן להרחבה - המסייע לכמת את העלות הכוללת של התוכנית לפני התחייבות לכלי עבודה.
תמונת העלויות הכוללת חושפת גם היכן מסתתרות הזדמנויות להפחתת עלויות. השקעה רבה יותר באיכות כלי עבודה ראשוניים - פלדות כלי עבודה טובות יותר, ציפויים PVD, עיצוב חזק יותר - מפחיתה לעתים קרובות את ה-TCO על ידי הארכת מרווחי התחזוקה וביטול זמן השבתה לא מתוכנן. קובייה שעולה 20% יותר מראש אך פועלת פי 3 יותר בין השחזה מספקת עלות תוכנית נמוכה באופן דרמטי לאורך חייה.
הבנת מבנה העלויות המלא מאפשרת קבלת החלטות טובה יותר-. אבל ניתוח עלויות מתרחש בחלל ריק, אלא אם כן אתה יודע כיצד להעריך את הספקים המציינים את המספרים האלה - וכיצד לוודא שהיכולות שלהם אכן תואמות את דרישות החומר, הסובלנות והנפח של הפרויקט שלך.
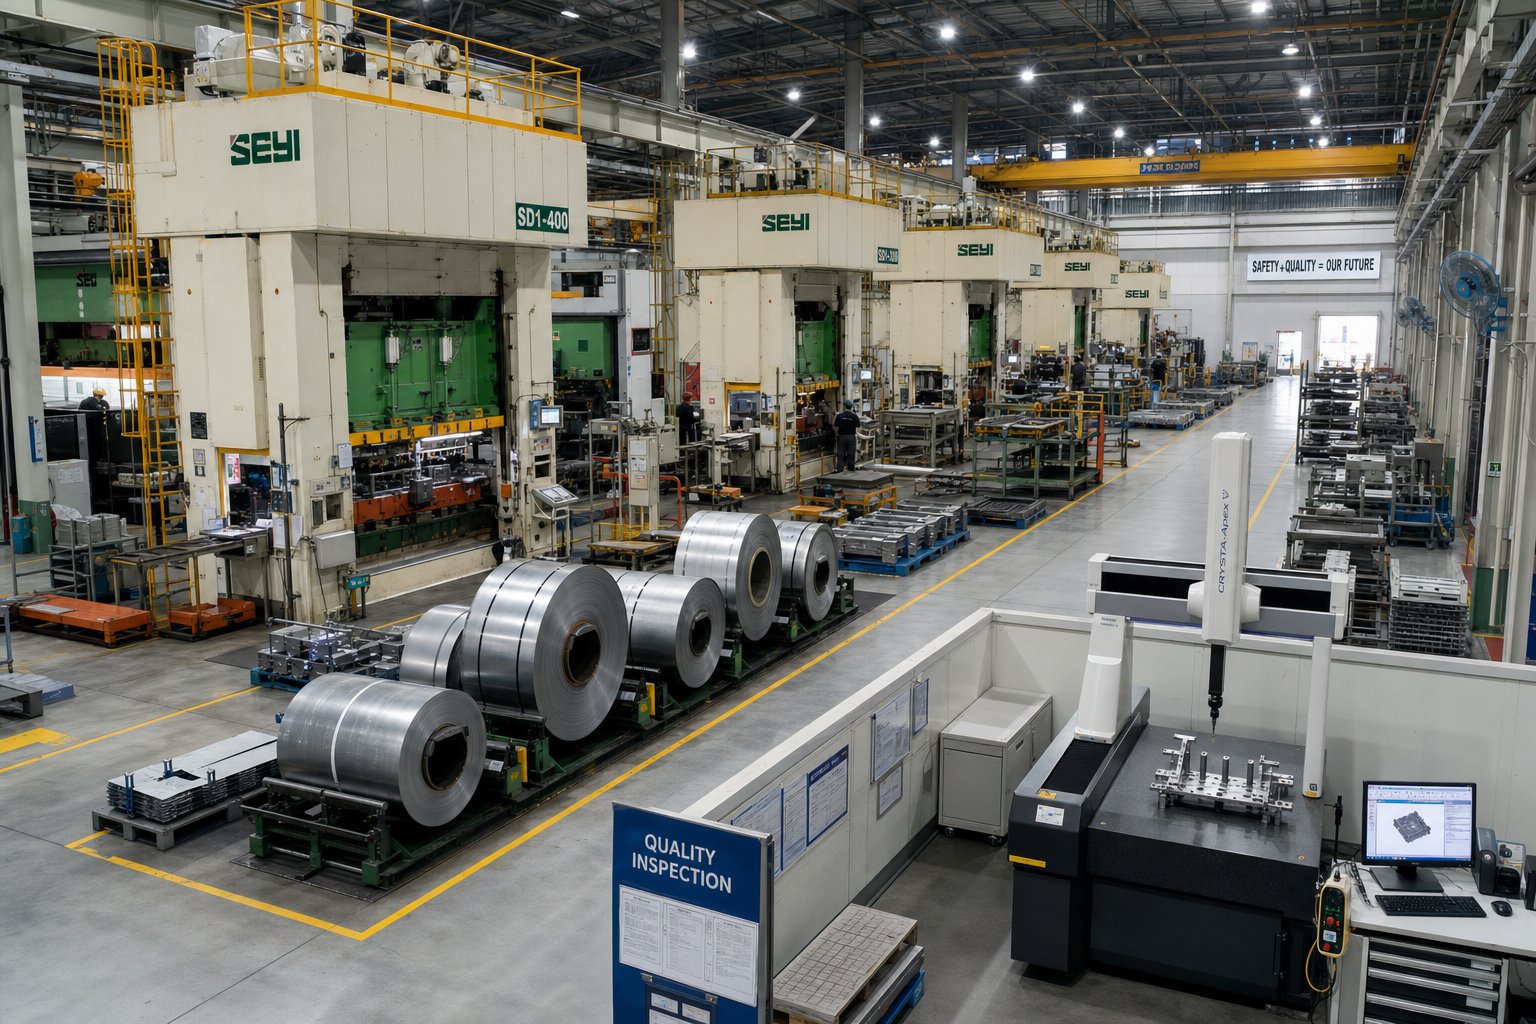
מציאת שותף למות פרוגרסיבי עבור הטבעת פלדה
תחזיות עלויות אמינות רק כמו הספק שעומד מאחוריהן. תבנית פרוגרסיבית-מעוצבת היטב על הנייר הופכת לחבות ייצור אם החנות הבונה אותה חסרה מומחיות חומרי פלדה, תשתית איכותית או יכולת תחזוקה כדי לספק תוצאות עקביות לאורך מיליוני מחזורים. עבור מהנדסי ייצור וצוותי רכש המעריכים יצרני מתנות מתקדמים, מסגרת הערכה מובנית הופכת הופעות סובייקטיביות להשוואות אובייקטיביות - ומונעת מעברי ספקים יקרים באמצע-תוכנית.
קריטריונים להערכת ספקים עבור פרויקטים מתקדמים
כאשר אתה בודק חברת הטבעה מתקדמת עבור תוכנית פלדה, אישורים ורשימות עיתונות מספרות רק חלק מהסיפור. המבדילים האמיתיים מופיעים באופן שבו ספק מטפל בפרטים המפרידים בין שירותי הטבעת מתכת מתכת מתקדמת לבין הצעת מחיר בסיסית בחנות-. להלן רשימת בדיקה מעשית שתנחה את ההערכה שלך:
- יכולת עיצוב ובנייה-ביתית- ספקים שמתכננים, מכינים ומרכיבים מתכות מבפנים שומרים על שליטה הדוקה יותר על האיכות וזמן ההובלה מאשר אלו המעבירים עבודות של חדר הכלים למיקור חוץ.
- מומחיות בחומרי פלדה- האם הספק יכול להוכיח ניסיון עם הציון הספציפי שלך? הפעלת 304 אל חלד או HSLA של 590 MPa דורשת אסטרטגיות כלים שונות מהותית מפלדת פחמן עדינה.
- צי עיתונות וטווח טונה- ודא שקיבולת העיתונות הזמינה מכסה הן את דרישות החלק הנוכחיות שלך והן את קנה המידה הפוטנציאלי של נפח ללא שינויים בכלים.
- הסמכה לניהול איכות- ISO 9001 לפחות; IATF 16949 עבור תוכניות רכב. ודא שההיקף מכסה הטבעה וכלי עבודה, לא רק הרכבה או פעולות משניות.
- תיעוד תחזוקה מונעת- בקש יומני תחזוקה לדוגמה. ספקים העוקבים אחר ספירת פגיעות, מרווחי חידוד ומדידות כתמים באמצעות קוביות מדגימים טיפול ממושמע בכלים.
- יכולת שיתוף פעולה DFM- האם הספק בוחן את גיאומטריית החלק ומציע שיפורים לפני הצעת המחיר? תכנון מוקדם-לקבלת-קלט לייצור מיצרן התבניתמפחית את עלות הכלים ומונע{0}}עיבוד חוזר מאוחר.
- היענות תקשורתית- איש קשר הנדסי ייעודי ועדכוני פרויקט קבועים מאותתים על קשר ברמת השותף- ולא על קשר עסקה.
- ריבוי-תחנות יוצרות חזרה- בקש נתוני Cpk מתועדים על חלקים דומים לשלך. יכולת תבנית והטבעה מדויקת לא אומרת כלום ללא הוכחה סטטיסטית לעקביות התהליך.
שקלול הקריטריונים הללו בהתבסס על סדרי העדיפויות של התוכנית שלך - רגישות לסובלנות, קנה המידה של נפח, קושי חומרי - יוצר כרטיס מידע אובייקטיבי שמסיר ניחושים מתהליך הבחירה.
התאמת יכולות הספק לדרישות הפרויקט
לא כל חנות הטבעת מתכת מתקדמת מתאימה לכל פרויקט. ספק שמצטיין בהטבעת מחברים במהירות-גבוהה בברונזה זרחית עשוי להיאבק בסוגריים עבים של HSLA לרכב. התאמה חשובה יותר מאשר מוניטין כללי.
התחל על ידי הגדרת הדברים הלא-ניתים למשא ומתן: דרגת החומר ועוביו, טווח נפח שנתי, סובלנות קריטית וכל פעולות משניות (ציפוי, טיפול בחום, הקשה ב-הקשה) שחייבות להשתלב עם הטבעה. לאחר מכן השווה את הדרישות הללו מול החוזקות המוכחות של כל מועמד - לא טענות שיווקיות, אלא היסטוריית ייצור מתועדת עם חומרים וגיאומטריות דומות.
אי אפשר להפריז בחשיבותו של שיתוף פעולה DFM. ספקים שעוסקים בשלב התכנון - מסמנים בעיות בכיוון התבואה, ממליצים על התאמות רדיוס או מציעים חלופות של פריסת רצועות - בדרך כלל מספקים עלות תוכנית נמוכה יותר מאלה שפשוט מצטטים כל ציור שמגיע. שיתוף הפעולה הזה מבדיל בין שותפי הטבעה וייצור מתקדמים לבין חנויות שמתייחסות לכל הצעת מחיר כעסקה חד-כיוונית.
לצוותים המגיעים לחומרי הטבעה פרוגרסיביים עבור חלקי פלדה-בנפח גבוה הדורשים יצירה יעילה של-תחנות, יכולת חזרה הדוקה וייצור המוני שניתן להרחבה,YICHENתומך במהנדסי ייצור ואנשי מקצוע בתחום הרכש לאורך מחזור החיים המלא של התוכנית - מתכנון התבנית הראשוני ועד להנחת נפח. ההתמקדות שלהם בשירותי הטבעה פרוגרסיבית עבור חלקי מתכת מציבה אותם כאפשרות רלוונטית בכל הערכת ספקים מובנית, במיוחד עבור תוכניות שבהן יכולת יצירת תחנות ריבוי- ומדרגיות הייצור הן קריטריונים עיקריים לבחירה.
בקרת איכות ופיקוח בייצור
מערכת האיכות של ספק קובעת אם אתה מקבל חלקים עקביים או מנהל דוחות חריגות שוטפים. הסתכל מעבר ללוח ההסמכה ובחן את תשתית הבדיקה בפועל ואת מנגנוני המשוב הקיימים.
בדיקת-מאמר ראשון (FAI)מאמת כל מימד קריטי לפני רמפת הייצור. FAI יסודי מכסה את מיקום וקוטר החור, זוויות כיפוף, שטוחות, גובה וכיוון של קוצים, ותכונה-ל-תאימות לנתונים -, הכל מתועד בדוח רשמי שניתן לעקוב אחר תוכנית הבקרה. יצרני קוביות פרוגרסיביות מוסמכות חוזרות על תהליך זה לאחר כל שינוי תבנית או אירוע תחזוקה, לא רק בהשקה הראשונית.
בקרת תהליכים סטטיסטיים (SPC)מספק את הדופק המתמשך. X-תרשימי עמודות ו-R העוקבים אחר ממדי מפתח במרווחים מוגדרים חושפים סחיפה לפני שחלקים יוצאים מהמפרט. עבור הטבעת מתכת מתקדמת, SPC הוא בעל ערך במיוחד מכיוון שהוא לוכד בלאי אגרוף הדרגתי ויוצר השפלה של פני השטח - מצבי הכשל האיטיים שבדיקה חזותית מחמיצה עד שחלקים כבר יוצאים מהסבילות.
מערכות אימות וראייה CMMלטפל בעומס העבודה של המדידה במהירות הייצור. מכונות מדידת קואורדינטות מספקות דיוק ברמת מיקרון- עבור גיאומטריות תלת-ממדיות מורכבות, בעוד שמערכות ראייה אוטומטיות בודקות תכונות כמו מיקום חורים ונוכחות כתמים במהירות קו ללא תלות במפעיל. כפי שמדגישה JV Manufacturing, שילוב טכנולוגיות מדידה מתקדמות בזרימת הייצור מגביר את המהירות והאמינות של הבדיקות.
הערך האמיתי של מערכת איכות מתגלה כאשר נתוני בדיקה חוזרים לתזמון תחזוקה של המות. כאשר תרשימי SPC מציגים ממד המגמה לכיוון גבול השליטה העליון שלו, האות הזה מפעיל חידוד או התאמה מונעת - ולא פעולה מתקנת לאחר דחיית חלקי ספינה. גישה זו במעגל סגור- קושרת ניטור איכות ישירות לבריאות הכלים, ומבטיחה שתחזוקת המות מתרחשת בהתבסס על השפלה מדודה ולא על ניחושים בלוח השנה. ספקים הפועלים בדרך זו מספקים חלקים עקביים יותר במחיר כולל נמוך יותר של התוכנית, והופכים את בקרת האיכות מפונקציית שיטור לכלי תחזוקה חזוי.
שאלות נפוצות על הטבעת פלדה מתקדמת
1. מהי הטבעת פלדה מתקדמת ואיך זה עובד?
הטבעת פלדה מתקדמת משתמשת בכלי- רב תחנות יחיד המותקן במכבש כדי להפוך רצועת פלדה-מוזנת לחלקים מוגמרים. בכל מהלך לחיצה, הרצועה מתקדמת גובה אחד וכל תחנה מבצעת פעולה שונה בו-זמנית - פירסינג, כיפוף, צורה או חיתוך. חלק שהושלם יוצא מהתחנה הסופית בכל מהלך, ומאפשר קצבי ייצור של 25 עד למעלה מ-300 חלקים לדקה ללא טיפול ידני בחלקים בין פעולות.
2. אילו דרגות פלדה מתאימות ביותר להטבעה מתקדמת?
פלדות פחמן נמוכות- כמו 1008, 1010 ו-1018 הן האפשרויות הנפוצות ביותר בשל המשיכות המצוינת שלהן והתנהגות היווצרות הניתנת לחיזוי. 300-פלדות אל חלד מסדרת (304, 316) עובדות היטב עבור יישומים עמידים בפני קורוזיה- אך דורשות{8} מרווחי עבודה קשים יותר{8} יותר. פלדות HSLA משרתות את הצרכים המבניים לרכב, אך דורשות פיצוי גדול יותר של נפח עיתונות וחזרה. פלדות קפיצים (1074, 1095) זקוקות ליותר תחנות עם מרווחי יצירה רדודים יותר כדי למנוע שבר.
3. כמה עולה כלי עבודה פרוגרסיבי ומתי זה שובר איזון?
כלי עבודה פרוגרסיביים נעים בדרך כלל בין $10,000 עבור כלים פשוטים ל-$350,000 עבור תחנות מורכבות-. נקודת האיזון- לעומת ייצור מתכת מתכת נופלת בדרך כלל בין 5,000 ל-25,000 חלקים שנתיים. בהשוואה להחתמת{12}}תחנות בודדות עם מספר הגדרות, קוביות פרוגרסיביות יכולות להישבר ב-10,000 עד 50,000 חלקים. תרומת כלי העבודה לכל-חתיכה יורדת באופן דרמטי בנפח - קוביית 25,000$ מוסיפה רק 0.10$ לחתיכה ב-250,000 חלקים וסנט אחד ב-2.5 מיליון חלקים.
4. באיזו תדירות נדרשות תחזוקה של מתנות פרוגרסיביות בעת הטבעת פלדה?
מרווחי התחזוקה תלויים במידה רבה בדרגת הפלדה המעובדת. תחנות פירסינג הפועלות מפלדה עדינה (1008-1010) נמשכות בדרך כלל 150,000 עד 250,000 פגיעות בין השחזה. פלדת אל חלד מפחיתה את זה ל-50,000-100,000 פגיעות עקב התפרצות, בעוד שפלדות HSLA מעל 590 MPa עשויות לדרוש שירות כל 30,000-80,000 פגיעות. השחזה מחדש מופעלת כאשר גובה הקוצים עולה על 10% מעובי החומר. ספקים כמו YICHEN עוקבים אחר ספירת כניסות וחידדת נתונים כדי לאפשר תזמון חזוי במקום תיקונים תגובתיים.
5. מה ההבדל בין קוביות פרוגרסיביות להחתמת קוביות העברה?
בהטבעה מתקדמת, חומר העבודה נשאר מחובר לרצועת מנשא בכל התחנות ומתקדם אוטומטית עם כל מהלך לחיצה, מה שמאפשר ייצור רציף-במהירות גבוהה עבור חלקים קטנים-עד-בינוניים. הטבעת תבנית העברה מפרידה את הריק מהרצועה בשלב מוקדם, ולאחר מכן משתמשת באצבעות מכניות כדי להעביר חלקים בודדים בין תחנות עצמאיות. תבניות העברה מתאימות לחלקים גדולים יותר שאינם יכולים להישאר על רצועה במהלך היצירה, אך פועלים במהירויות מחזור איטיות יותר בשל מנגנוני הטיפול ב-חלקים הנדרשים בין תחנות.


