


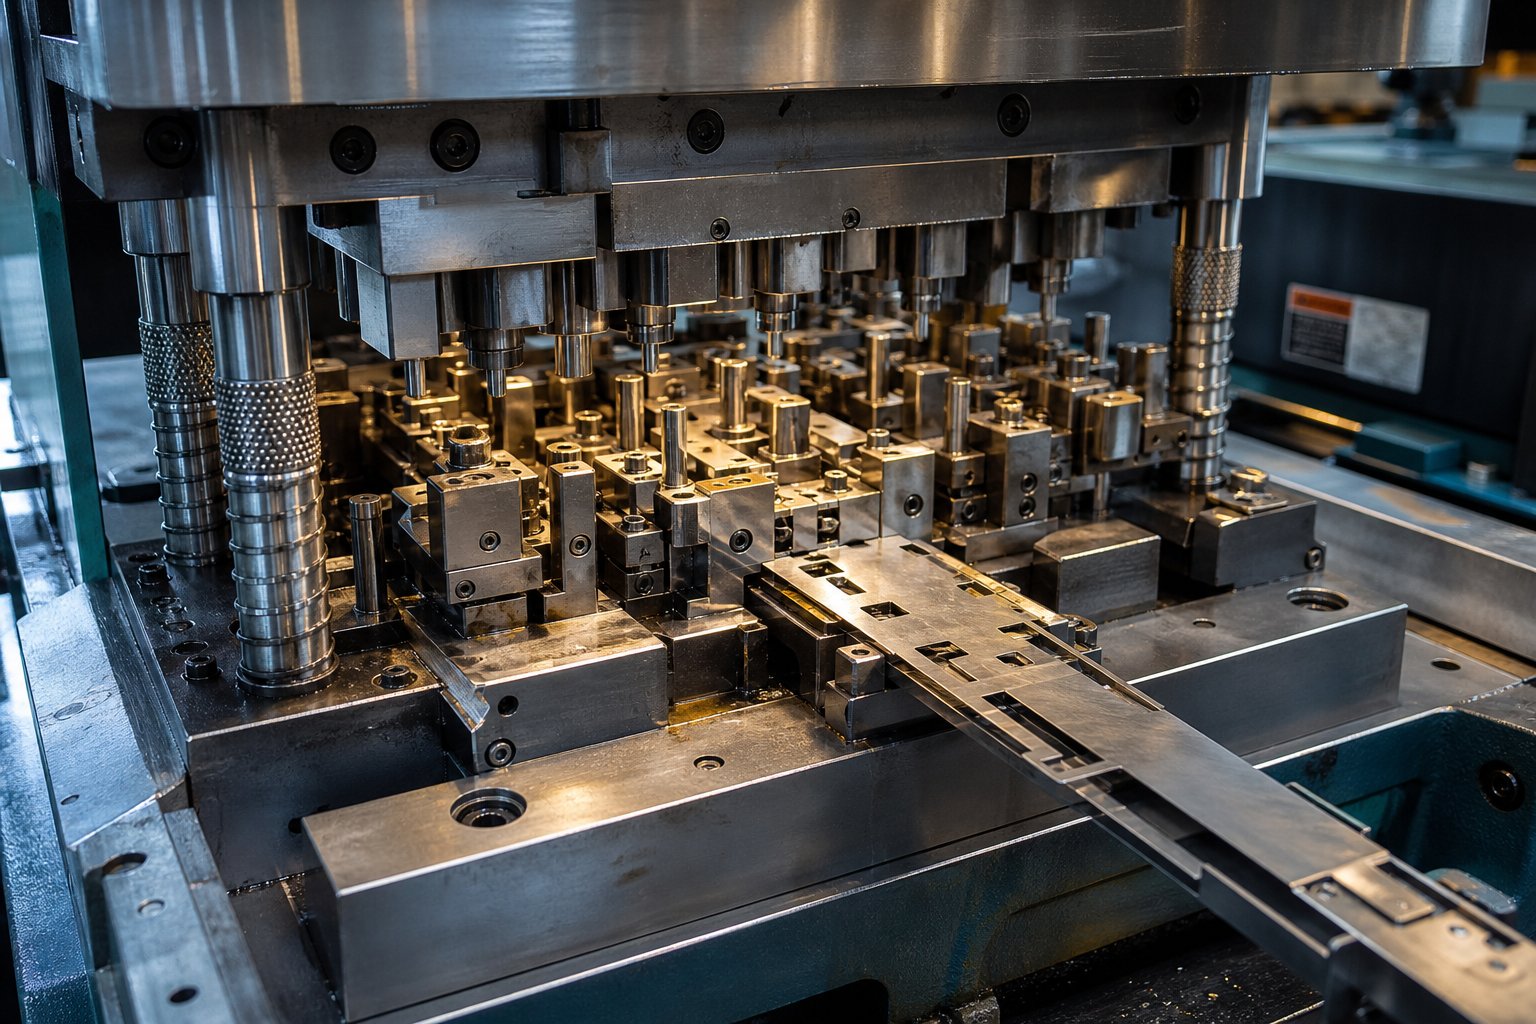
מה בעצם כרוכה הנדסת חותמת מתקדמת
כשמישהו שואל"מה זה מת פרוגרסיבי," התשובה הטיפוסית מתארת כלי רב-תחנות שבוקע חלקים מרצועת מתכת. התיאור הזה מדויק אך לא שלם. הוא אומר לך מה קורה בתוך המכבש מבלי להתייחס למשמעת ההנדסית שגורמת להכל לעבוד בצורה אמינה במהירות, מהלומה אחרי שבץ, במשך מיליוני מחזורים.
הנדסת מתכת הטבעה מתקדמת היא הפרקטיקה של תכנון מערכות כלי עבודה משולבות שבהן כל מהלך לחיצה מקדם פס מתכת רציף דרך רצף מתוכנן של פעולות ניקוב, צורה, טבעה וחיתוך. כל תחנה מבצעת משימה בדידה, והחלק המוגמר נושר בתחנה הסופית. פשוט מספיק בקונספט. בהוצאה להורג, הוא דורש החלטות שמפלסות בכל מרכיב של הקוביה.
הגדרה של הנדסת חותמת מתקדמת מעבר ליסודות
מה מפריד בין דיסציפלינה זו לבין סקירת תהליך בסיסית? תְחוּם. מהנדס תבנית פרוגרסיבי לא רק בוחר פעולות - הוא קובע כמה תחנות נחוצות, לאן שייכים תחנות סרק, איך כוחות היווצרות מתפזרים על פני מצע הלחיצה, וכיצד גיאומטריית פריסת הרצועה מאזנת את ניצול החומר מול קשיחות הנשא. הם מציינים את מרווחי אגרוף-ל-מת על סמך התנהגות החומר, מתכננים מערכות פיילוט ששומרות על רישום רמת מיקרון- ומעצבים את הקובייה כך שניתן יהיה לשמור אותה מבלי למשוך אותה מהלחץ.
מבין כל סוגי החותמות - מורכבות, העברה, -מכה אחת - מתקדמת נושאות את הצפיפות ההנדסית הגבוהה ביותר למ"ר של פלדת כלי עבודה. כל החלטה בתחנה אחת משפיעה על מה שאפשר במורד הזרם. ההיגיון המקושר זה מה שהופך את ההחתמה המתקדמת לעוצמתית ובלתי סלחנית.
מדוע מהנדסים מחפשים תוכן עיצובי מתקדם
רוב התוכן המקוון על הטבעה פרוגרסיבית נשאר ברמת המודעות: אנימציות תהליכיות, תיאורים כלליים, רשימות של תעשיות המוגשות. מהנדסים ויצרני כלים צריכים משהו אחר. הם זקוקים לאסמכתאות העוסקות ברציונל של רצף תחנות, החלטות-מהותיות על פינוי, מכניקת רישום רצועות ותכנון חיים.
הנדסת חותמת פרוגרסיבית היא תכנון שיטתי של כלי עבודה מרובי-תחנות שהופך מלאי רצועות שטוחות לרכיבים מוגמרים באמצעות פעולות רצופות - המשלבות לוגיקה תחנות, חלוקת כוח, התנהגות חומרים וארכיטקטורת תחזוקה למערכת מאוחדת.
מאמר זה נכתב עבור אותו קהל: מהנדסים המציינים קוביות פרוגרסיביות, יצרני כלים בונים אותם ומנהלים טכניים שמעריכים ספקים. ההתמקדות לאורך כל הדרך היא ההיגיון ההנדסי - ההיגיון מאחורי בחירות עיצוב שקובעות אם קוביית הטבעה מתקדמת תשרוד ריצת ייצור של מיליון- או נכשלת בהרבה ממנה.
לוגיקה של רצף תחנות שמניעה את ארכיטקטורת המות
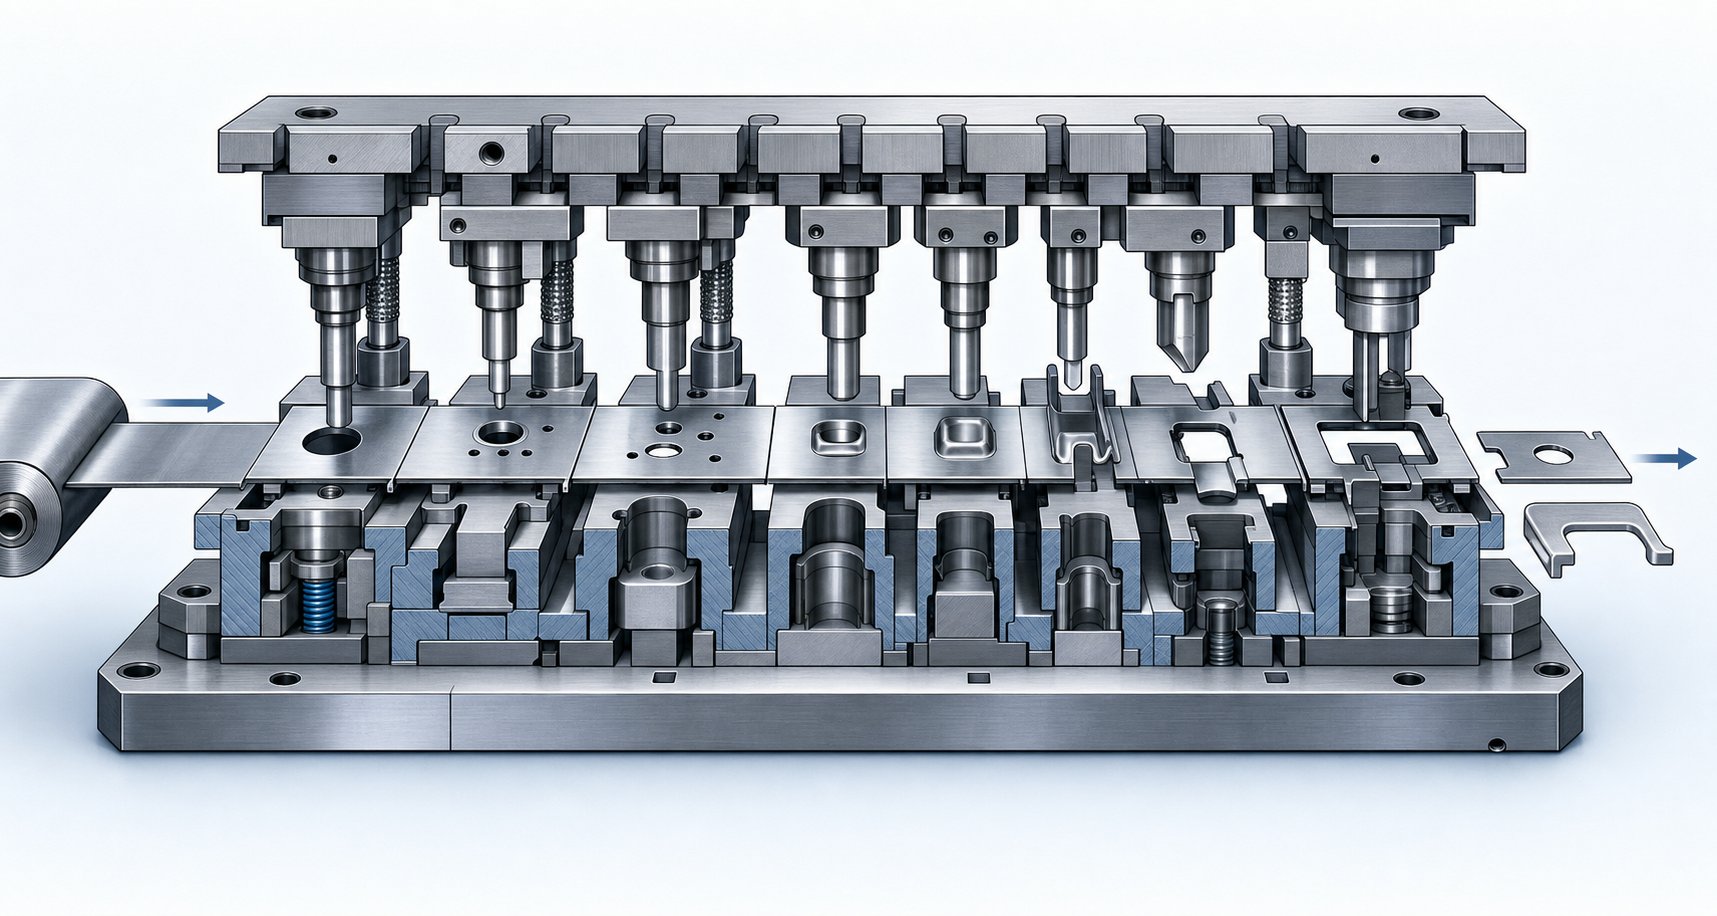
רצף תחנות הוא המקום שבו עיצוב קוביות הטבעה מתקדם הופך לתרגיל אינטלקטואלי ולא מכני. הסדר שבו הפעולות מתרחשות בתחנות של קובייה אינו שרירותי - הוא נשלט על ידי פיזיקה של החומר, דרישות רישום ואילוצי חלוקת כוח. השג את הרצף שגוי, ותלחם בבעיות איכות למשך כל חיי הכלי.
תחשוב על זה כך: כל תחנה ב-aתהליך הטבעה מתקדםיורש את מצב הרצועה מהתחנה שלפניה. עיוות את הרצועה מוקדם מדי, ופעולות במורד הזרם מאבדות את גיאומטריית הייחוס שלהן. רכז את כוחות החיתוך בצד אחד של התבנית, ואת קצות כבש הלחץ, האצת בלאי בצורה לא אחידה. רצף החלטות מורכבות על פני כל התקדמות הרצועה.
מדוע פירסינג קודם להיווצרות בפריסות המתקדמות ביותר
כמעט בכל פריסת כלי עבודה מתקדמת, פעולות פירסינג מתרחשות לפני פעולות היווצרות. הסיבה היא רישום. חורי טייס שנוקבים בתחנה הראשונה או השנייה הופכים למאפייני הדאטום שמאתרים את הרצועה בכל תחנה שלאחר מכן. פיני טייס מתחברים לחורים אלה לפני כל מהלך, ומתקנים לסובלנות להזנה, רצועות קמבר וצמיחה תרמית.
אם יוצרים פירסינג קודם, הרצועה כבר תהיה מעוותת בזמן שניסית לקבוע הפניות לנתונים. חומר מעוות זז באופן בלתי צפוי - הוא נמתח, מתדלדל וקופץ לאחור. פירסינג לרצועה שטוחה ולא מעוותת מעניק לך נקודות ייחוס נקיות ויציבות במידות השומרות על דיוק הרישום לאורך כל תהליך ההטבעה המתקדם.
מעבר לטייסים, תכונות נוקבות אחרות - חריצים, קצוות איתור, חתכי תבליט - גם נהנים מהיצירה כשהחומר עדיין במצב השטוח והמוקשה-שלו-. השיטה המומלצת הכללית היא ליצור מאפייני פיילוט ודאטום מוקדם, לפזר עומסי חיתוך כבדים ולבצע גיבוש תלת-ממדי רק לאחר שלרצועה יש מספיק תמיכה מהפניות מבוססות.
איזון כוחות בין תחנות כדי להגן על העיתונות והמות
תארו לעצמכם קובייה פרוגרסיבית של שמונה-תחנות שבה תחנות 1 עד 4 מבצעות את כל ההרחקה והפירסינג הכבדים בצד שמאל, בעוד שתחנות 5 עד 8 מטפלות בהיווצרות אור בצד ימין. התוצאה? רגע הטיה משמעותי על כבש העיתונות. מרכז העומס אינו מתיישר עם מרכז הכבש, והמכבש סוטה בצורה לא אחידה.
זו בעיה אמיתית וניתנת למדידה. המהנדסים מחשבים את רגעי ההטיה על ידי הכפלת הכוח של כל תחנה במרחק שלה מקו מרכז הכבש.מגזין MetalFormingמציין כי מעצבי קוביות מתעלמים לעתים קרובות מהשלב הזה, וממרכזים את הקוביות במכבש במקום למרכז את העומס - שני דברים שונים מאוד. הסימנים המובהקים של טעינה-לא במרכז כוללים אגרופים סדוקים, לחצני גזוז, פסים חתוכים לא אחידים ומחזורי תחזוקה מואצים.
כדי לנהל זאת, המהנדסים מפיצים עומסי ניקוי, פירסינג, צורה וחיתוך באופן אסטרטגי על פני טביעת הרגל של התבנית. לפעמים משמעות הדבר היא פיצול פעולת ביטול גדולה בין שתי תחנות, או מיקום מחדש של פעולות חיתוך כדי לאזן את כוחות היווצרות הכבדים בצד הנגדי. המטרה היא לשמור על סכום רגעי הטיפוס קרוב לאפס ככל המעשי.
שיקולי ספירת תחנות עבור גיאומטריות מורכבות
כמה תחנות צריך חלק? התשובה תלויה במורכבות הגיאומטריה, בדרישות הסובלנות ובעומק הצורה. חלק שטוח עם כמה חורים וכיפוף בודד עשוי לדרוש ארבע או חמש תחנות. מחבר מורכב עם עיקולים מרובים, תכונות מובלטות וסובלנות מיקום הדוקה עשויים להזדקק ל-15 עד 20 תחנות של כלי עבודה במה.
תחנות סרק - תחנות שאינן מבצעות עבודה על הרצועה - ממלאות כאן תפקיד אסטרטגי. הם מספקים מרחב פיזי בין פעולות שאחרת היו מפריעות זו לזו. הם גם מוסיפים יציבות רצועות באזורים שבהם כוחות יוצרים עלולים לגרום למנשא להתכווץ או להתפתל. כְּמוֹהמפיקמציין, תחנות סרק מאפשרות מקום לחלקי כלי עבודה גדולים וחזקים יותר ולרכיבי תבנית הכרחיים שלא יתאימו אם כל תחנה תבצע פעולה.
יותר תחנות אומרות גם קובייה ארוכה יותר, מיטת לחיצה רחבה יותר ויותר חומר ברצועה בכל רגע נתון. תמיד יש הפרש-בין חוסן התהליך לבין עלות הכלים. מהנדסים מעריכים אם תחנה נוספת באמת משפרת את האיכות או פשוט מוסיפה מורכבות ללא תועלת.
זרימת לוגיקה טיפוסית של רצף עבור קובייה פרוגרסיבית עוקבת אחר דפוס זה:
- נקב חורים של טייס כדי לקבוע הפניות לנתונים
- נקב חורים נוספים, חריצים ותכונות תבליט ברצועה השטוחה
- צור עיקולים וצורות ראשוניות תוך שימוש בנתונים שנקבעו לרישום
- מטבע או כייל מידות קריטיות לסובלנות סופית
- קצץ עודפי חומר ובצע פרופיל סופי
- חותכים את החלק המוגמר מרצועת המוביל
כל שלב ברצף הזה מסתמך על זה שלפניו. הטייסים מאתרים את הרצועה לפני הפירסינג. תכונות הקלה מחורצות מונעות קריעה במהלך היווצרות. היווצרות מבססת את הגיאומטריה שטבעה מעדנת. חיתוך מנקה את מה שנוצר מעוות. והחתך מתרחש אחרון מכיוון שרצועת הנשא חייבת להחזיק את החלק יציב לאורך כל פעולה קודמת.
ההיגיון של הרצף מגלה משהו מהותי בהנדסה מתקדמת: זה לא קשור רק לאילו פעולות אתה צריך - אלא באיזה מצב הרצועה חייבת להיות כאשר כל פעולה מתרחשת. מצב זה תלוי במידה רבה באופן שבו חומר העבודה מתנהג תחת לחץ, מה שמציג סט שונה לחלוטין של משתנים הנדסיים.
התנהגות חומרית והשפעתה על החלטות עיצוב המות
כל החלטת רצף, כל מפרט מרווח, כל חישוב ספירת תחנות בסופו של דבר חוזרים לשאלה אחת: כיצד מתנהג חומר העבודה תחת עומס? הטבעת מתכת פרוגרסיבית לא מתרחשת במופשט - זה קורה לסגסוגת ספציפית, בעובי ספציפי, עם תכונות מכניות ספציפיות שמכתיבות מה התבנית יכולה ומה לא יכולה לעשות בכל תחנה.
תבחין ששני חלקים בעלי גיאומטריה זהה אך חומרים שונים יכולים לדרוש ארכיטקטורות מתות שונות לחלוטין. אפשר לרוץ בשמונה תחנות; השני עשוי להזדקק לשנים עשר. הסיבה נעוצה באופן שבו כל חומר מגיב לדפורמציה, כיצד הוא פועל-מתקשה, ועד כמה הוא חוזר לקפוץ לאחור בעת יצירת שחרור לחץ.
כיצד חוזק מתיחה וצורת התארכות עיצוב תחנות
חומרים בעלי חוזק- גבוה יותר מתנגדים לדפורמציה בצורה אגרסיבית יותר. התנגדות זו אומרת שאתה לא יכול לדחוף כל כך הרבה היווצרות לתחנה אחת מבלי להסתכן בקרע, דילול או שבר. המהנדסים מפצים על ידי פיזור העיוות הכולל על פני יותר תחנות, כל אחת מפעילה שינוי מצטבר קטן יותר. חלק שנוצר בנוחות בשתי תחנות מפלדת פחמן נמוכה- עשוי להזדקק לארבע או חמש תחנות מנירוסטה.
התארכות - הנכונות של החומר למתוח לפני שבירה - קובעת עד כמה כל תחנת יצירה יכולה להיות אגרסיבית. חומר עם 40% התארכות מאפשר משיכה עמוקה יותר לתחנה מאשר חומר עם 12% התארכות. כאשר ההתארכות נמוכה, המהנדסים מוסיפים תחנות הקלה ותחנות סרק ביניים כדי לאפשר לרצועה להתייצב בין פעולות היווצרות.
התקשות העבודה מרכיבה את האתגר. פלדות אל-חלד אוסטניטיות, למשל, מתקשות במהירות במהלך היווצרות. כפי שמציינים במגזין MetalForming, יצירת פלדות אל-חלד דורשת בערך פי שניים את עוצמת הלחיצה של פלדה עדינה, בשל קצב העבודה-ההתקשות הגבוה שלהן - ולחצים החסרים לדרגות אוסטניטיות יכולים להגיע פי שלושה ממה שדורש הפלדה הפחמנית הנמוכה-. בחומרי הטבעה מתקדמים עם התנהגות-עבודה קיצונית, המהנדסים חייבים להעריך אם חישול ביניים הוא מעשי או אם תחנות הקלה נוספות יכולות להפיץ את המתח במידה מספקת.
מפרטי פינוי למות לפי סוג חומר
אישור אגרוף-ל-מות אינו מספר אוניברסלי שאתה מחיל על כל החומרים. זה פונקציה של עובי החומר, חוזק מתיחה ואיכות הקצה שאתה צריך. קבל אישור שגוי, ותראה כתמים מוגזמים, מצב קצה גרוע, שחיקה מואצת של אגרוף או משיכת שבלול.
עבור הטבעה מתקדמת של פלדת פחמן, כלל האצבע המסורתי הוא בערך 10% מעובי החומר לכל צד. זה עובד טוב עבור פלדה עדינה. אבל החל את אותם 10% על נירוסטה, ותקבל את גובה הקוצים הגרוע ביותר האפשרי - מציאות שמפתיעה יצרני כלים הרגילים לעבודת פלדת פחמן. חומרים עם יחסי תפוקה-ל-מתיחה נמוכים, כולל פלדות מתקדמות רבות בעלות חוזק- גבוה, זקוקים למרווח גדול יותר - מחקר על ציוני AHSS מראה שייתכן שיידרשו מרווחים של עד 21% לכל צד ליכולת מתיחה אופטימלית של קצה-.
הטבעה פרוגרסיבית מאלומיניום מהווה אתגר אחר. בעוד שהאלומיניום רך יותר, האופי הגומי שלו גורם להידבקות על פני האגרוף, וחוזק הגזירה התחתון שלו אומר שהמרווחים חייבים להיות הדוקים מספיק כדי לייצר פס גזירה נקי ללא התהפכות יתר. הטבעה מתקדמת של נחושת וסגסוגות פליז מגיבות שוב אחרת - יכולת הצורה שלהן משתנה באופן דרמטי עם הסגסוגת והמזג, מה שמצריך התאמות מרווח המתחשבות בדרגות חומר ספציפיות ולא לכללי קטגוריה רחבים.
כיוון גרעין ופיצוי קפיצה
לכל גיליון מגולגל יש כיוון גרגר - הכיוון של המבנה הגבישי שלו שנוצר במהלך תהליך הגלגול. כיוון זה משפיע ישירות על המקום שבו נוצרים סדקים, כמה כוח דורש כיפוף, וכמה החומר קופץ לאחור לאחר היווצרות.
כיפוף על פני התבואה (קו כיפוף בניצב לכיוון הגלגול) מייצר כיפוף חזק יותר הסובל רדיוסים הדוקים יותר. כיפוף עם הגרגר (קו כיפוף מקביל לכיוון הגלגול) יוצר כיפוף חלש יותר המועד לסדקים ברדיוס החיצוני, במיוחד ברדיוסים קטנים. כְּמוֹהמפיקמסביר, חומרים עם גרגירים-קטנים יותר נוטים פחות להפרדת גרגרים וסדקים, ושומרים על חוזק תפוקה עקבי יותר - מה שהופך את איכות החומר למפרט הנדסי לגיטימי, לא רק למשתנה רכש.
עבור מהנדסים מתקדמים, יש לציין את כיוון הגרגיר בשלב התכנון מכיוון שהוא קובע את כיוון הרצועה על הסליל. אם עיקולים קריטיים צריכים לעבור לרוחב לגרגר לצורך עמידות בפני סדקים, יש לשסע את הרצועה מסליל הראשי בכיוון הנכון. החלטה זו ננעלת לפני שחותכים פלדה לקובייה.
קפיצה חוזרת במות פרוגרסיביות אינה בעיה-יחידה בתחנה - היא בעיה מצטברת. כל תחנת היווצרות תורמת סטייה זוויתית שמתחברת לתחנות עוקבות.מומחי סימולציה ב-AutoFormהדגישו שהקפיצה-בק מתפתחת ככל שהיריעה מתקדמת בשורה של תחנות הגיבוש והגזם, ואסטרטגיות הפיצוי חייבות לתת את הדעת לאופן שבו הקפיצה-בק של כל תחנה מתקשרת עם התחנה הבאה. מהנדסים מכופפים יתר על המידה בתחנות היווצרות כדי לחזות התאוששות אלסטית, אך זווית כיפוף יתר הנכונה תלויה בתכונות החומר, רדיוס העיקול, כיוון התבואה ומה קורה במורד הזרם.
| סוג חומר | מרווח אופייני (% לכל צד) | מכפיל תחנת גיבוש | נטיית קפיצה |
|---|---|---|---|
| פלדת פחמן נמוכה- | 8-10% | 1x (קו בסיס) | נמוך עד בינוני |
| נירוסטה (אוסטניטית) | 12-16% | 1.5-2x | גָבוֹהַ |
| פלדה מתקדמת-חוזקת | 15-21% | 1.5-2.5x | גבוה מאוד |
| אלומיניום (דרגות רכב) | 6-8% | 1.3-1.8x | בינוני עד גבוה |
| סגסוגות נחושת/פליז | 5-8% | 0.8-1.2x | נמוך עד בינוני |
הטבלה למעלה ממחישה מדוע מהנדסי קוביות מתקדמים לא יכולים לתכנן ארכיטקטורת קוביות בודדות ולהחליף חומרים בחופשיות. כל סוג חומר מעביר את המשוואה ההנדסית כולה - ממספר התחנות שאתה צריך, לאיזה מרווחים אתה מציין, לאיזו אגרסיביות אתה יכול להתכופף לפיצוי קפיצה. מאפיינים אלו קובעים גם אילו פלדות כלי עבודה וטיפולי פני השטח ישרדו את הבלאי השוחק או הדבק שכל חומר גורם לרכיבי התבנית - שאלה שדורשת קבוצת החלטות הנדסיות משלו.
בחירת פלדת כלי וטיפול בחום עבור מתות פרוגרסיביות
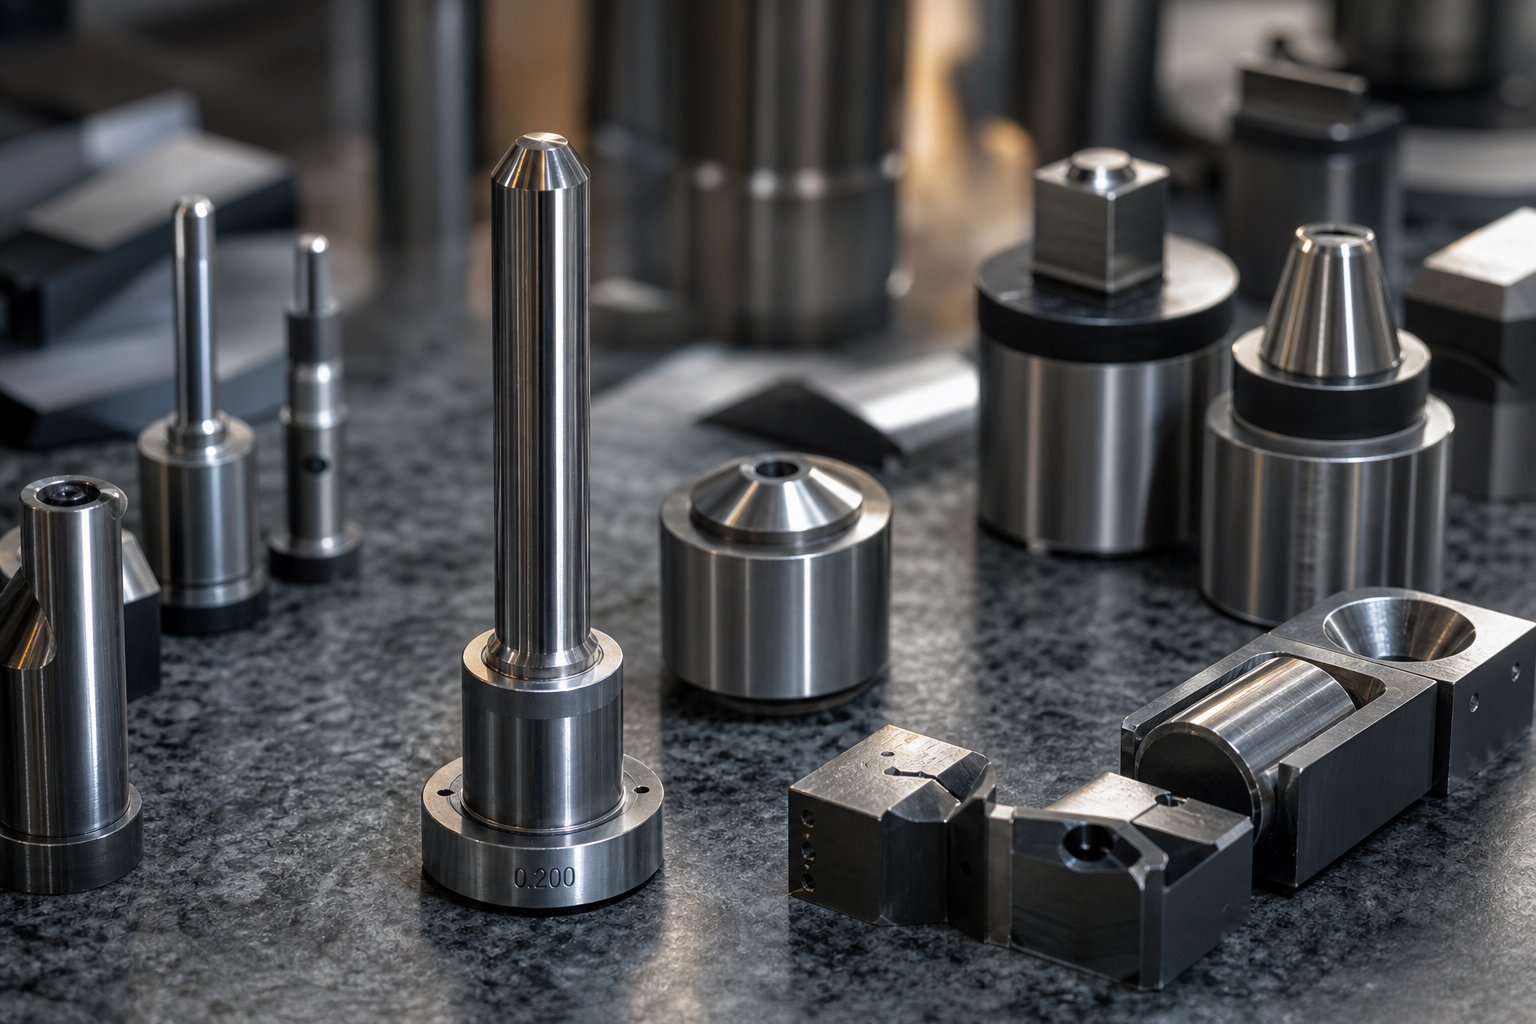
חומר העבודה מכתיב כוחות ומרווחים. אבל הכוחות האלה פועלים על משהו - חבטות הכלים, הוספות הקוביות ויצירת קטעים היוצרים מגע עם הרצועה מיליוני פעמים. ממה עשויים הרכיבים הללו, וכיצד הם מטופלים בחום-, קובעים אם תבנית הטבעה מספקת חלקים עקביים עבור מסע ייצור מלא או מתדרדרת באופן בלתי צפוי לאחר שבריר מהחיים המיועדים לה.
נשמע כמו בעיית התאמת חומר-ל-חומר פשוט? זה לא. תחנות שונות בתוך אותו כלי מתקדם והמתים חוות מנגנוני כשל שונים לחלוטין. אגרוף נוקב סובל גזירה שוחקת. מוסיף יוצר סופג עומסי פגיעה חוזרים ונשנים. תחנת שרטוט נלחמת בדליפת דבק. ציון דרגת פלדה אחת על פני כל התבנית -, נוהג שחלק מהחנויות עדיין ברירת המחדל הוא - מתעלם מההבדלים הללו ומבטיח שתחנות מסוימות בנויות יתר על המידה בעוד שאחרות אינן מוגדרות-.
דרגות פלדת כלים עבור חבטות מול בלוקים למות
כל תחנה בתבנית פרוגרסיבית מתמודדת עם מנגנון בלאי דומיננטי, והבנת מי מהם שולט בכשל היא הצעד הראשון בבחירת הדרגה הנכונה.
תחנות פירסינג והחתמה חוות שחיקה שוחקת - קצה החיתוך מושחז על חומר היצירה בכל מהלך, ומאבד בהדרגה את הפרופיל שלו. עבור כלי ניקוב מתכת אלה, התנגדות ללבוש היא העדיפות. תחנות היווצרות, לעומת זאת, רואים עומס פגיעה ועייפות - הפלדה חייבת לספוג זעזועים מחזוריים מבלי להיסדק. תחנות שרטוט והטבעה מתמודדות לעתים קרובות עם בלאי דבק (התקהות), שבה חומרי היצירה עוברים על פני הכלי ומצטברים עם הזמן.
הדרישות השונות הללו ממפות לקטגוריות שונות של פלדת כלים:
פלדות מתקשות- באוויר (A2, D2):סוסי העבודה-כלליים. A2 מציע איזון טוב בין עמידות בפני שחיקה וקשיחות, מה שהופך אותו לבחירה מוצקה-בכל מקום עבור ריצות ייצור מתונות. D2 מגביר את עמידות הבלאי באופן משמעותי, אך מחליף את הקשיחות -, הוא יכול להישבר בתחנות הנתונות לפגיעה כבדה או בעת חיתוך חומרים בעלי חוזק- גבוה. כְּמוֹמגזין MetalFormingהערות, D2 שביר יותר ויכול להישבר ביישומי צורה אגרסיביים.
פלדות-במהירות גבוהה (M2, M4, SKH9):כאשר ההתנגדות לשחיקה חייבת להגיע רחוק יותר מבלי להיכנס לקרביד, פלדות במהירות גבוהה- מגשרות על הפער. תכולת הונדיום והטונגסטן קרביד שלהם מתנגדת לפגיעה בקצה בטמפרטורות הגבוהות שנוצרות במהלך הטבעה. M4 בפרט זכה לאהדה עבור אגרוף כלי עבודה במשטחים פרוגרסיביים המריצים חומרים מפלדת אל חלד או AHSS - אשר הורסים במהירות קצוות רגילים של פלדת כלי עבודה. עבור חבטות הליבה והחדרות, פלדות במהירות גבוהה- שטופלו בחום- עד HRC 60-62 שומרות על שלמות קצה באמצעות מיליוני מחזורי ייצור במהירות גבוהה.
פלדות-מתכת (PM) באבקת (CPM 10V, CPM 3V):אלה מציעים את השילוב הטוב ביותר של עמידות בפני שחיקה וקשיחות שמיש עבור קוביות הטבעה-בנפח גדול. CPM 10V מספק שימור קצה יוצא מן הכלל בפעולות פירסינג, בעוד ש-CPM 3V מדגיש עמידות בפני פגיעות עבור תחנות גיבוש. חלוקת הקרביד העדינה והאחידה יותר בפלדות PM פירושה שהן מתנגדות לשיתוב טוב יותר מאשר פלדות קונבנציונליות בעלות קשיות דומה.
תוספות קרביד:עבור היישומים התובעניים ביותר - ספירות פגיעות גבוהות מאוד, חומרי עבודה שוחקים במיוחד או מאפיינים קריטיים- שורטים - תוספות טונגסטן קרביד מספקות חיי בלאי ששום פלדת כלי לא יכולה להשתוות. הפשרה- היא שבירות, עלות וקושי בעיבוד. קרביד עובד בצורה הטובה ביותר בתחנות עם עומס דחיסה טהור וכוחות רוחביים מינימליים.
המגמה של הנדסת קוביות מתקדמת עברה באופן מכריע לכיוון בנייה-ת של חומרים מעורבים. כפי שניסח זאת מנהל חדר כלים מנוסה: "חלפו הימים של הפעלת פלדת כלי אחד על פני כל התבנית." מתבניות הטבעה מודרניות משתמשות ב-M4 לחיתוך חבטות, ב-A2 או ב-S7 עבור בלוקים של קוביות, ב-S7 ליצירת תחנות שבהן הסיכון לשברים הוא הגבוה ביותר, ובקרביד שבו בקרת החורים גוברת על שיקולי העלות.
טיפול בחום והנדסת משטחים לאריכות ימים
בחירת דרגת הפלדה הנכונה היא רק חצי מהמשוואה. האופן שבו פלדה זו מטופלת בחום- קובעת היכן היא נופלת בספקטרום הקשיות-לעומת-ספקטרום הקשיחות - והשגת איזון זה שגויה יוצרת כשלים צפויים.
דמיינו לעצמכם אגרוף חודר שהוקשח ל-HRC 64 לשמירה מקסימלית על הקצה. הוא מחזיק קצה חד יפה - עד שהוא נתקל בשבלול שאינו מתנקה בצורה נקייה או אי יישור רצועה שיוצר עומס לרוחב. הפאנץ' שבבי כי אין לו את הקשיחות לספוג לחץ בלתי צפוי. לעומת זאת, תוספת מעצבת שנותרה ב-HRC 56 לקשיחות עשויה לשרוד עומסי פגיעה ללא הגבלת זמן אבל "פטריות" - משטחי העבודה שלו מתעוותים פלסטית תחת דחיסה חוזרת ונשנית, נסחפת מחוץ לסובלנות.
מהנדסי מתכת מנוסים מכוונים לטווחי קשיות המבוססים על תפקוד התחנה: חבטות ניקוב פועלות בדרך כלל HRC 60-62, יוצרים תוספות HRC 58-60, ולוחות תמיכה מבניים HRC 58-60 לקשיחות. אלו אינם מספרים שרירותיים - הם מייצגים את הנקודה שבה מצב הכשל העיקרי של כל רכיב נשמר מבלי להזמין את מצב הכשל המשני שלו.
טיפולי פני השטח מוסיפים רובד הנדסי נוסף, אבל הם החלטות הקשורות לדרישות חומר ונפח ספציפיות - ולא פתרונות אוניברסליים המיושמים בכל דבר:
ניטרידינגמפזר חנקן לתוך משטח הכלי כדי ליצור מארז מוקשה. הוא מיושם בטמפרטורות נמוכות יחסית (800-1000 מעלות פרנהייט עבור ניטרידינג פלזמה) ואינו משנה את ממדי הכלים באופן משמעותי.המפיקמזהה ניטרידינג כבחירה מעשית עבור חותמים הזקוקים להגנה מתונה ביישומים-בנפח נמוך יותר ללא המורכבות של תהליכים מתקדמים יותר.
ציפויים PVD(TiN, TiCN, AlTiN, CrN) מפקידים שכבות דקות וקשות בטמפרטורות מתחת ל-1000 מעלות F - נמוכות מספיק כדי שפלדת הכלי הבסיסית לא תתרכך או תשנה ממדים במהלך היישום. ציפויי PVD מצטיינים בהפחתת החיכוך ועמידה בפני שחיקה של הדבק, מה שהופך אותם לבעלי ערך עבור יצירת תחנות הנלחמות בהתפרצות. מכיוון שהם לא משנים את מימדי הכלים, הם גם מעשיים עבור חבטות חיתוך הדוקות-של סובלנות שבהן השחזה-אחרת הציפוי אינה אפשרית.
תהליך דיפוזיה תרמית (TD).יוצר שכבת ונדיום קרביד ב-1800 מעלות F בקירוב - קשיחה במיוחד ועמידה- בפני שחיקה, אך הטמפרטורה הגבוהה משנה את מבנה הגבישי וממדיו של הכלי. המהנדסים חייבים לתכנן שינויים בממדים לאחר-הטיפול, וכפי שמומחי ציפוי מציינים, התהליך יכול לגרום לסדקים באזורים פגיעים עם מאפיינים חדים או ריכוזי מתח. ציפוי TD עובד בצורה הטובה ביותר עבור כלים בעלי גיאומטריות חזקות הפועלות בנפחים גבוהים מאוד כאשר פיצוי ממדי מתוכנן בעיצוב המקורי.
עץ ההחלטות ההנדסיות לטיפול פני השטח עוקב אחר אותו היגיון כמו בחירת חומר הבסיס: איזה מנגנון בלאי שולט, איזה נפח מצדיק את העלות, ואילו אילוצים ממדיים קיימים?
- ספירת כניסות צפויה:ריצות-נמוכות בנפח (מתחת ל-100k) לעתים נדירות מצדיקות פלדות PM או ציפויים מתקדמים. מסעות פרסום-בנפח גבוה (1 מיליון+) דורשים מהם מרווחי תחזוקה צפויים.
- שחיקה של חומרי העבודה:נירוסטה ו-AHSS הורסים קצוות מהר יותר מפלדה עדינה - הדורשת פלדות קשות יותר או משטחים מצופים כדי לשמור על מרווחי חידוד מקובלים.
- סוג פעולת התחנה:תחנות חיתוך נותנות עדיפות להתנגדות בלאי. תחנות גיבוש נותנות עדיפות לקשיחות והתנגדות צורבת. כל אחד מהם דורש שילובי פלדה וטיפול שונים.
- יעדי מרווחי תחזוקה:אם לוח הזמנים של הייצור מאפשר משיכת קוביות כל 50,000 פעימות להשחזה, פלדות מתונות מספיקות. אם היעד הוא 200,000+ תנועות בין תחזוקה, פלדות PM עם ציפויים PVD הופכים נחוצים.
- מגבלות תקציב:פלדות PM ותוספות קרביד עולות יותר מראש, אבל עלות מחזור החיים - כולל תדירות השחזה, זמן השבתה בלחיצות, שיעורי גרוטאות וחלקי חילוף - לרוב מעדיפה את החומר בדרגה- הגבוהה יותר.
כדאי לעצב מחדש את חישוב העלות: זה לא מה שהפלדה עולה ברכישה, זה מה שהיא מספקת לאורך מסע הייצור המלא. אגרוף CPM 10V שמכפיל את חיי הכלי בין ההשחזה ומבטל עצירות לחיצה לא מתוכננות, ישיג ביצועים טובים יותר מאגרוף D2 שעולה שליש, אך דורש פי שניים את תשומת הלב התחזוקה. פרספקטיבה זו של מחזור החיים היא בדיוק מה שמפריד בין קוביית הטבעה-מהונדסת היטב לזו שרק נבנית - וזו אותה חשיבה שמניעה את האופן שבו כלי סימולציה מודרניים מאמתים את ההחלטות החומריות הללו לפני הזמנת פלדה כלשהי.
סימולציית CAD/CAM ותהליכי עבודה מודרניים בעיצוב מתקדם
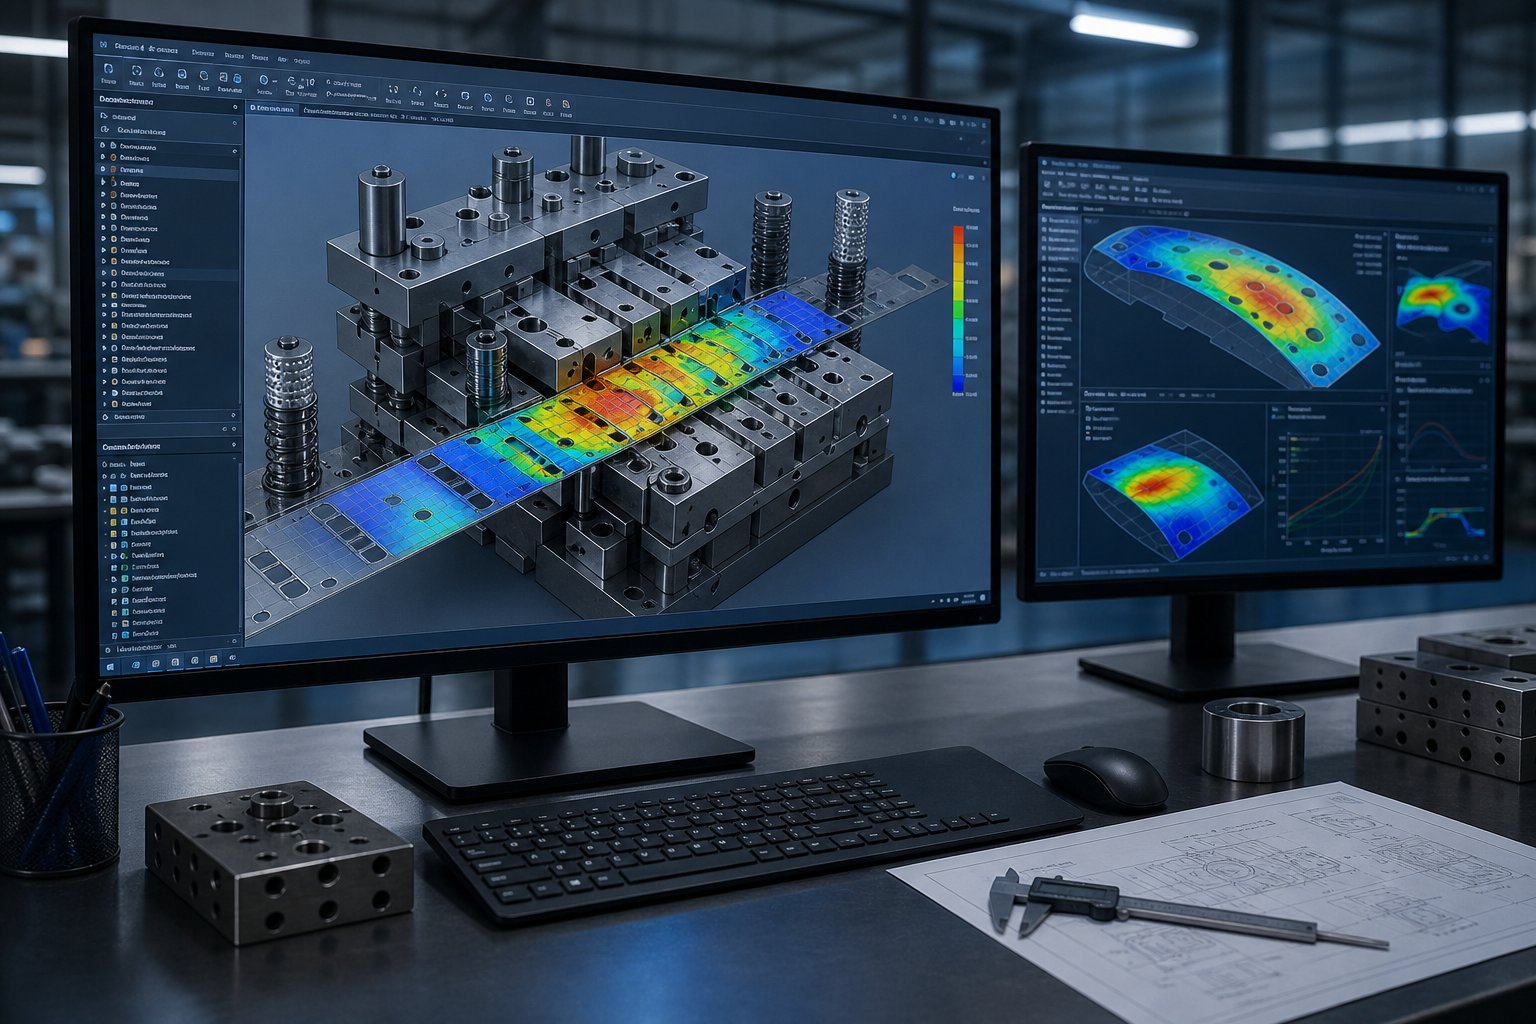
בחירת פלדות הכלים והציפויים הנכונים היא החלטה קריטית - אך כיצד ניתן לאמת שהבחירות הללו יפעלו כצפוי לפני שתתחייבו למאות אלפי דולרים לפלדה מעובדת? אתה לא בונה מות ותקווה. אתה מדמה את זה. פיתוח כלים מתקדם מודרני העביר את העבודה ההנדסית הכבדה ביותר ממכבש הניסוי למסך המחשב, שבו ניתן לבדוק באופן איטרטיבי ניתוח גיבוש, חיזוי קפיצה והיגיון התקדמות רצועות בשבריר מהעלות והזמן.
מעבר זה אינו מותרות עבור יצרני OEM גדולים בלבד. מהנדסי קוביות מתקדמים בחנויות בכל הגדלים משתמשים כעת בזרימות עבודה מונעות-של סימולציה התופסות בעיות חודשים לפני שמכונת הטבעת חותמת מתגלגלת. התוצאה? פחות איטרציות של ניסוי, פחות עיבודים חוזרים והתקלות שפוגעות ביעדי ייצור מהר יותר.
FEA-ניתוח גיבוש מונע וסימולציית פריסת רצועות
ניתוח אלמנטים סופיים מאפשר למהנדסים להכפיף רצועה וירטואלית לתנאי היווצרות המדויקים שבהם היא תיתקל בלחיצת קוביות מתקדמת - תחנה אחר תחנה, מהלך אחר שבץ. התוכנה מבדלת את הגיליון לאלפי אלמנטים, מיישמת את תכונות החומר המוגדרות ומחשבת כיצד כל אלמנט מגיב לכוחות האגרוף, התבנית והרפידה בכל תחנה.
מה זה מגלה? אזורי דילול חומר שבהם יתחילו שברים. דפוסי קמטים שבהם מתחי דחיסה סוגרים את הסדין. סיכוני פיצול ברדיוסים הדוקים או ליד תכונות ניקובות. הכל גלוי לפני שחותכים פלדה לקובייה.
כלים כמו Logopress ProgSim - המשתמשת בטכנולוגיית פותר AutoForm - פועלים כמכבשי ניסיון וירטואליים המותאמים במיוחד עבור מעצבי קוביות מתקדמים העובדים עם הטבעות קטנות עד בינוניות-. התוכנה מזהה חיתוך ויצירת חבטות ישירות מפריסת הרצועה, מתאימה אוטומטית את כוחות הלחץ -כאשר היא מזהה קמטים, ומספקת משוב על יצירת טונאז' בכל תחנה. זמני ההגדרה וההפעלה נעים בין דקות עבור תבניות קטנות יותר לכמה שעות עבור מכלולי תחנות גדולים יותר ומרובי-.
הדמיית פריסת רצועה משרתת פונקציה מקבילה: אופטימיזציה של האופן שבו חלקים מקננים ברוחב הסליל כדי למקסם את ניצול החומרים. מהנדסים יכולים לסובב ריקים, להתאים את גובה הצליל ולהעריך תצורות נושאות שונות באופן דיגיטלי. כְּמוֹCenterline Engineering מדווח, שימוש בתוכנת סימולציה להערכת גודל ריק וקינון במהלך שלב הציטוט חוסך את עלות החומר מראש - "להשיג מעט חומר נוסף על המגרש הוא עצום." עבור מכבש החתמה פרוגרסיבי המריץ מיליוני חלקים, אפילו שיפור של 2-3% בניצול החומר מתורגם לחיסכון משמעותי במהלך מסע הייצור.
חיזוי קפיצה ופיצוי ביצירת אב טיפוס דיגיטלי
קפיצה חוזרת - ההתאוששות האלסטית המעוותת חלק נוצר ברגע שכוח העיתונות משתחרר - היא אחת הבעיות הקשות ביותר בהנדסה מתקדמת. זה לא תיקון אחד שאתה מיישם פעם אחת; הוא מורכב על פני מספר תחנות היווצרות, והפיצוי הנדרש בתחנה 6 תלוי במה שקרה בתחנות 3, 4 ו-5.
סימולציה משנה את המשחק כאן. במקום לבנות תבנית, לגלות שאוגנים נפתחים ב-4 מעלות, לטחון כיפוף יתר לתוך הכלים, הפעלה מחדש-וחזרה פיזית, המהנדסים יכולים לחזות קפיצה חזרה דיגיטלית ולפצות לפני תחילת העיבוד. תוכנה מתקדמת כמו AutoForm מחשבת את צורת הקפיצה לאחר כל תחנת גיבוש ומפצה בכיוון ההפוך- לעתים קרובות יותר מסכום החזרה המקורי, מכיוון שהקשר הוא לעתים רחוקות 1:1.
הגורם המרכזי המניע את חומרת הקפיצה לאחור הוא השילוב של חוזק התפוקה וחוזק המתיחה של החומר. כאשר ערכים אלה קרובים זה לזה (לדוגמה, YS=420 MPa, TS=480 MPa), עוצמת החזרה מחמירה באופן דרמטי. חלקים תלת-ממדיים מורכבים המשתמשים בחומרים- בעלי חוזק גבוה עלולים להפגין עיוותים העולה על 4 מ"מ על אוגנים אם לא נותנים להם פיצוי. אב טיפוס דיגיטלי מאפשר למהנדסים לחזור על זוויות כיפוף יתר, לחצי רפידות ויצירת גיאומטריות על פני עשרות ניסויים וירטואליים בשעות ולא שבועות של ניסיון פיזי.
עבור מכבש חותמת המריץ AHSS או רכיבי אל חלד, יכולת זו אינה אופציונלית - היא חיונית. ניסוי-ו-שגיאה פיזית עם חומרים-בעלי חוזק גבוה שורפת תקציבי ניסיון ולוחות זמנים בקצב מדאיג. הסימולציה ממוטטת את המחזור הזה.
מסימולציה ל-Wire EDM ועיבוד CNC
סימולציות גיבוש מאומתות לא רק מודיעות על החלטות - הן מוזנות ישירות לתוכניות עיבוד שבבי. זרימות עבודה מודרניות של CAD/CAM יוצרות שרשרת פרמטרית מפריסת הרצועה דרך מודלים בודדים של אגרוף ותבניות ועד לנתיבי הכלים CNC ותכניות ה-EDM המייצרות את הרכיבים הללו. שנה זווית כיפוף יתר בסימולציה, והשינוי הזה מתפשט דרך גיאומטריית האגרוף, פרופיל פתיחת התבנית וקוד העיבוד המתאים.
ההצמדה הפרמטרית הזו חשובה מכיוון שהתפתחות קוביות מתקדמת היא אף פעם לא מעבר בודד. סימולציה חושפת סיכון דליל, המהנדס מתאים רדיוס,-מריץ מחדש ניתוח, מאשר את התיקון ומעדכן את מודל הקוביות. בזרימות עבודה ישנות יותר, כל אחד מהשינויים הללו דרש עדכונים ידניים על פני עשרות שרטוטים ותוכניות עיבוד. במערכת פרמטרית, העדכון הוא אוטומטי. כפי שמעצבי המטות של Metalstamp מצאו, "לחזור ולבצע שינוי במודל התלת-ממד משנה הכל - כולל כל רישומי דו-ממד שנוצרו." יצרני הכלים והקוביות מייצרים את הקובייה בדיוק כפי שתוכננה, וזה עובד - מכיוון שהעיצוב כבר עבר תוקף וירטואלי.
טכנולוגיית מכבש סרוו מוסיפה מימד סימולציה נוסף. בניגוד למכבשים מכניים קונבנציונליים עם פרופילי מהלך קבועים, מכבשי הטבעה פרוגרסיביים המונעים על ידי סרוו מאפשרים תנועת החלקה ניתנת לתכנות - מהירות משתנה, שוהים במרכז המת התחתון, פולסים הפוכים לשחרור החומר. מהנדסים יכולים לדמות כיצד פרופילי תנועה מותאמים אישית אלה משפיעים על תוצאות היווצרות בשלב התכנון, תוך אופטימיזציה של קינמטיקה של העיתונות לפני שהתבנית נכנסת לעיתונות. התוצאה היא זרימת חומר טובה יותר, עומס פגיעה מופחת והארכת חיי התבנית - המתבטאים רק כאשר תנועת הלחיצה נחשבת כחלק מהמערכת ההנדסית של התבנית, ואינה מטופלת כאל אילוץ קבוע.
אימות עיצוב מונע-של סימולציה מצמצם את זמן הניסוי על ידי זיהוי כשלים שנוצרים, סטיות קפיצה ובעיות התקדמות באופן דיגיטלי - לפני עיבוד פלדת כלי כלשהו - תוך דחיסה של מה שנדרש פעם שבועות של איטרציה פיזית לימים של ניתוח וירטואלי.
ההתקדמות מסימולציה לייצור מייצגת שינוי מהותי באופן שבו מתות פרוגרסיביות מגיעות לעיתונות. ניסיון וירטואלי אינו מחליף את הניסוי הפיזי לחלוטין - הוא מבטל את השגיאות הגסות ומצמצם את הניסוי הפיזי להתאמות עדינות. מעצבים כמו אלה ב-Centerline Engineering משתמשים כעת בסימולציה "ממש מההתחלה", מתחילים בציטוט וממשיכים באימות הסופי. הקובייה מגיעה לניסיון כבר מפוצה על קפיצה חוזרת, כבר מאוזנת ליצירת כוחות וכבר מותאמת לניצול החומר.
עם זאת, הדמיה מאמתת רק את מה שהמהנדס מתכנן לתוך הכלי. היא יכולה לאשר שתחנת יצירה לא תפצח את החומר, אבל היא לא יכולה לומר לך אם תחנת היצירה הזו צריכה להתקיים מלכתחילה - או שגיאומטריית החלק עצמו זקוקה לשינוי כדי להיות ניתנת להפקה בנפח. שיחת השיפוט שייכת למהנדס המטות שמעריך את יכולת הייצור, וזו שיחה שמתרחשת לפני שהסימולציה מתחילה.
עיצוב לייצור מנקודת מבטו של מהנדס המות
כאשר עיצוב חלק נוחת על שולחנו של מהנדס, השאלה הראשונה היא לא "האם נוכל להחתים את זה?" זה "האם נוכל להחתים את זה בצורה מהימנה ב-200 פעימות לדקה עבור מיליון כניסות מבלי שהכלים העצמיים-יהרוס?" ההבחנה הזו היא לב ליבה של DFM להטבעה מדויקת. תכונות שנראות בסדר על מסך CAD יכולות לתרגם לחבטות דקות מכדי לשרוד, לרווחים צמודים מדי לתחזוקה, או ליצור פעולות שנלחמות בפיזיקה החומרית בכל חבטה.
משוב DFM ממהנדס קוביות אינו דחיפה - זה שכבת התרגום בין פונקציית חלקים ומציאות כלי עבודה. ככל שהשיחה הזו מתרחשת מוקדם יותר, פחות פשרות בסופו של דבר אפויות בקובייה.
מרחקי אינטרנט מינימליים ומגבלות חוזק אגרוף
תארו לעצמכם חלק עם שני חורים עגולים המרוחקים רק 0.5 מ"מ זה מזה בפלדה בעובי 1.0 מ"מ. חבטות המתכת הנדרשות כדי לנקב את החורים האלה יצטרכו רשת של פלדת מתכת ביניהן שהיא דקה יותר מהחומר עצמו. תחת מיליוני מחזורים של עומס לחיצה ולרוחב, הרשת הזו נסדקת. האגרופים מוסטים זה אל זה. איכות הקצה יורדת, ומרווחי התחזוקה קורסים.
זו הסיבה שקיימים כללי אינטרנט מינימליים. ההנחיה הכללית של DFM מציינת שרשת החומר בין שתי תכונות - או בין תכונה לקצה - צריכה להיות לפחות פי 1.0 עד 2.0 מעובי החומר. מתחת לסף הזה, אתה מבקש מהכלים לעשות משהו שהוא לא יכול להחזיק במהירות הייצור.
חתך אגרוף- עוקב אחר אותו היגיון. כדי לחורר גיליון מתכת בצורה מהימנה, האגרוף חייב להיות בעל מספיק שטח חתך- כדי להתנגד לכוח הפיתול שנוצר במהלך הגזירה. כלל אצבע: קוטר האגרוף המינימלי לא צריך להיות קטן מעובי החומר עבור חורים עגולים בפלדה עדינה, ועליו להגדיל עבור חומרים בעלי חוזק- גבוה יותר. חריצים ומאפיינים לא-מעוגלים מוגבלים יותר מכיוון שהחתך הצר ביותר שלהם- שולט בחוזק. כאשר תכונות נופלות מתחת לספים אלה, מהנדס התבנית מעריך את פיצול הפעולה על פני תחנות מרובות - חודר חלק מהתכונה בתחנה אחת ומשלים אותו באחר - או מבקש שינוי עיצוב.
דרישות הקלה בכיפוף ושיקולי זווית טיוטה
עיקולים בהטבעות מתכת דיוק פרוגרסיביות לא מתרחשות בנפרד. הם מקיימים אינטראקציה עם תכונות סמוכות, קצוות וכיפופים אחרים. ללא הקלה מתאימה, חומר בקצה קו כיפוף נאסף, נקרע או מייצר גובה אוגן בלתי צפוי. הקלת עיקול - חריץ קטן או חתך בכל קצה של קו הכיפוף - נותן לחומר מקום להתעוות ללא מגבלה.
רדיוסי הכיפוף עצמם חייבים לכבד את גבולות החומר. רדיוס הכיפוף הפנימי צריך להיות לפחות פי 1.0 עד 1.5 מעובי החומר עבור רוב המתכות. קטן יותר, ואתה מלחיץ את הסיבים החיצוניים מעבר לגבול השבר שלהם - במיוחד כאשר אתה מתכופף במקביל לכיוון התבואה. כְּמוֹהמפיק מסביר, כיפוף אורכי (עם התבואה) מגדיל את הרדיוס הפנימי המינימלי הנדרש באופן משמעותי בהשוואה לכיפוף רוחבי. עבור לוח פלדה בעובי של בין 0.5 ל-0.8 אינץ', הרדיוס המינימלי יכול לקפוץ מ-2.5T עבור כיפופים רוחביים ל-3.75T עבור כיפופים אורכיים.
המהנדסים מעריכים את מערכות היחסים הללו אל מול קריאות הסובלנות של החלק. כיפוף שצוין ברדיוס של 0.5T בכיפוף חומר- בחוזק גבוה עם התבואה הוא לא רק אגרסיבי - אלא בעיית חיים של כלי-. התבנית תסדק את החלק לסירוגין, ותיצור גרוטאות שגדלות ככל שהמוסיף היוצר נשחק. תגובת ה-DFM: בקש רדיוס גדול יותר, כיוון מחדש את החלק ביחס לתבואה, או הוסף תחנת יצירת-מקדימה את קו העיקול.
עיצוב רצועות מנשא ואופטימיזציה של ניצול רצועות
רצועת הנשא - החומר המחבר את התקדמות חלקים בודדים בזמן שהם נעים דרך התבנית - היא גרוטאות בהגדרה. אבל זה גרוטאות מהונדס. הרוחב, חיבורי האינטרנט וגובה ההתקדמות מאזנים בין שתי מטרות מתחרות: מזעור חומר מבוזבז ושמירה על קשיחות מספיקה של הרצועות כדי להזין במהירות אמינה.
מנשא מוצק עובד לחיתוך וכיפוף בסיסיים שבהם הרצועה נשארת שטוחה לכל אורכה. אבל חלקים הכרוכים בעיצוב עמוק, ציור או הבלטה זקוקים למנשא רשת מתיחה המאפשר למתכת לזרום בחופשיות מבלי לעוות את הגובה בין החלקים. המנשא חייב גם לעמוד בפני הכוח האופקי של הזנה של - בערך 10% ממשקל הרצועה הכוללת בכל התקדמות - ללא התכווצות. צר מדי, והוא מתקפל במהלך האכלה. רחב מדי, ואתה מבזבז חומר על כל מהלך לאורך כל מסלול הייצור.
עבור חלקי מתכת חתוכים בנפח גבוה, אפילו שיפורים קטנים בתרכובת ניצול הרצועות באופן דרמטי. המהנדסים מייעלים את הגובה (המרחק בין חזרות של חלקים), מעריכים אם חלקים יכולים לקנן או להסתובב לאריזה הדוקה יותר, וקובעים את רוחב המנשא המינימלי ששומר על יציבות האכלה. כל מילימטר של רוחב מנשא מיותר כפול מיליוני תנועות מייצג עלות חומר אמיתית.
מהנדסי המשוב הנפוצים של DFM מספקים בעת הערכת עיצוב חלק חדש כולל בדרך כלל:
- תכונה התאמות מרווחים - הזזת חורים או גזרות זה מזה כדי לעמוד בדרישות האינטרנט המינימליות ולהגן על אורך חיים של אגרוף
- שינויים ברדיוס - מגדילים את רדיוסי העיקול כדי למנוע סדקים ולהפחית את כוחות היווצרות, במיוחד כאשר כיוון התבואה אינו חיובי
- בקשות להרפיית סובלנות - המזהות מידות היכן שההסברים הדוקים יותר-מה-הכרחי מאלצות תחנות טבעה או גודל נוספות שמוסיפות את עלות המנה ללא תועלת פונקציונלית
- מפרטי כיוון התבואה - המגדירים את כיוון הרצועה ביחס לכיפופים קריטיים כדי למנוע סדקים ולהפחית את השונות בקפיצה חזרה
- תוספות של תכונת הקלה - המציינת הקלות בכיפוף, רדיוסי חריץ ו-חריצי הקלה במתח המונעים קריעה במהלך-יצירת מהירות גבוהה
כל אחת מההמלצות הללו נוגעת לאילוץ כלי עבודה ספציפי: חוזק אגרוף, אורך חיים של תבנית, יציבות רצועות או חזרות תהליכים. סקירת ה-DFM של מהנדס התבנית היא בסופו של דבר הערכת תוחלת החיים - מה חייב להשתנות בעיצוב החלק כדי שהכלים יוכלו לספק הטבעות מתכת מדויקות ומתקדמת עקבית על פני כל נפח הייצור המיועד ללא פגיעה.
עם זאת, אפילו עם DFM מושלם, קובייה פרוגרסיבית מייצרת חלקים מדויקים רק אם הרצועה מגיעה לכל תחנה במיקום הנכון בדיוק. דיוק מיקום זה תלוי במערכת מכנית כל כך בסיסית שקל לזלזל בה: פיני הטייס שרושמים מחדש- את הרצועה בכל מהלך בודד.
מכניקת טייס ודיוק התקדמות רצועות
לקובייה פרוגרסיבית יכולות להיות תחנות ברצף מושלם, מרווחים אידיאליים ופלדות כלי עבודה אופטימליות - ועדיין לייצר גרוטאות אם הרצועה לא ממוקמת כראוי בכל מהלך. פיני טייס הם המנגנון שסוגר את לולאת הדיוק. הם -רושמים מחדש את הרצועה בכל תחנה, ומפצים על חוסר הדיוק המובנה של מערכת הזנת ההחתמה, הרצועה, התרחבות תרמית ושגיאת התקדמות מצטברת. במת פרוג הפועלת במהירות של 300+ פעימות לדקה, הטייסים הם הקו האחרון של ההגנה המיקוםית לפני שהאגרופים פוגעים בחומר.
רישום הרצועה נשמע פשוט: ההזנה מקדימה את הרצועה גובה אחד, הטייסים נכנסים לחורים, הרצועה ממוקמת. בפועל, הסבולות המעורבות מספיק הדוקות כדי שטעויות הנדסיות קטנות בתכנון הטייס או בתזמון מייצרות שגיאות מורכבות על פני כל הקוביה.
הנדסת קוטר וטייס לדיוק רישום
סיכות טייס לא נופלות רק לתוך חורים. הם מתקנים באופן פעיל את מיקום הרצועה. מערכת ההזנה מקדימה את הרצועה בערך למיקום הנכון -, בדרך כלל תוך כמה אלפיות אינץ' - והטייסים מבצעים את המיקום העדין. פירוש הדבר הוא שפינוי-ל-חור קובע כמה תיקון זמין ובאיזו דיוק מושבי הרצועה.
לפי MetalForming Magazine, גודלם של טייסים הוא בדרך כלל עם 0.0005 עד 0.001 אינץ' של מרווח לחורי הטייס, בהתאם לסוג החומר ועוביו. טווח המרווח הזה הוא הדוק בכוונה - רופף מספיק כדי לאפשר לטייס להיכנס מבלי להכריח את הרצועה, אבל צמוד מספיק כדי שהרצועה לא תוכל להזיז ברגע שהוא מתיישב.
גיאומטריית האף חשובה לא פחות לקוטר. חרטום הכדור-מתחדד על סיכת פיילוט משרת שתי פונקציות: הוא מנחה את הרצועה לרוחב למצב אמיתי כשהלחץ יורד, והוא נכנס לחור לפני שקוטר האיתור המלא מתחבר. כניסה מחודדת זו פירושה שקצה הטייס יוצר קשר עם הרצועה לפני שמרימי תבנית ההטבעה משחררים אותו במלואו - ויוצרים חפיפה קצרה כאשר הרצועה נתמכת הן על ידי מערכת ההזנה והן על אף הטייס בו זמנית.
אורך הטייס הוא פעולת איזון. הטייסים חייבים להיות ארוכים מספיק כדי להיכנס לרצועה לפני שהאגרופים האחרים יתחברו ולפני שפני החשפנות יגעו בתבנית התחתונה. אבל אורך מופרז יוצר בעיה משלו - טייס ארוך מדי יכול לקשור בחור או למשוך את הרצועה כלפי מעלה במהלך פתיחת התבנית. המהנדסים מציינים את אורך הטייס ביחס לדרישות התזמון של התבנית: קצה הטייס חייב להיכנס לרצועה בזווית הארכובה המדויקת שבה מתרחש שחרור ההזנה, וקוטר האיתור חייב להתיישב לפני תחילת חיתוך או צורה כלשהי.
כשלי רישום נפוצים ופתרונות הנדסיים
כשל הרישום הנפוץ ביותר במות פרוגרסיביות אינו קשור לטייסים עצמם - it's feed-תזמון הרמת גלגול. אם גלילי ההזנה עדיין אוחזים ברצועה כאשר קוטר האיתור של הטייס נכנס לחור, המזין נלחם בטייסים. התוצאה: שחיקת טייס חד-צדדית, חורי טייס מוארכים, צליעה נשמעת כאשר הטייסים משתלבים, ושגיאות התקדמות המחמירות במהירויות גבוהות יותר.
רצף התזמון הנכון מחייב את ההזנה לקדם את הרצועה, לאחר מכן את קצה הטייס להיכנס לחור, לאחר מכן את גליל ההזנה להרים (לשחרר את הרצועה), ולבסוף בקוטר המלא של הטייס כדי להושיב ולאתר את הרצועה. עבור כדורים המשתמשים בהרמת קוביות הטבעה שמעלים את הרצועה מעל פני התבנית, חלון התזמון מצטמצם עוד יותר - גליל ההזנה חייב להישאר פתוח עד שהמרימים מגיעים לראש הנסיעה שלהם כשהטייסים עדיין מעורבים. כפי שמסבירים מומחי תזמון-הזנה, סגירת גליל שגויה עלולה ללכוד חומר נוסף בין התבנית למזין, לדחוף את הרצועה קדימה כאשר הטייסים מתנתקים וליצור התקדמות ארוכות מדי.
עיוות חור טייס במהלך היווצרות הוא בעיה עדינה יותר. כאשר פעולת ציור או יצירת-עמוקה מושכת חומר פנימה, היא מעבירה את רצועת הנשא - וכל חורי הפיילוט הממוקמים ליד אותו אזור היווצרות מתעוותים יחד איתו.כפי שמסביר The Fabricator, ציור בתבנית פרוגרסיבית ללא מנשא רשת מתיחה מעוצב כהלכה גורם לחורי פיילוט לנוע כאשר החומר זורם פנימה. הפתרון הוא עיצוב מנשא המנתק את מיקומי חורי הפיילוט מאזורי היווצרות - באמצעות תכונות רשת גמישות שסופגות זרימת חומרים מבלי להעביר עיוות לתכונות הרישום.
משיכת שבלולים מציגה אתגר נוסף בעולם האמיתי.- כאשר אגרוף חודר נסוג לאחור, ואקום או חיכוך יכולים למשוך את הקליע בחזרה אל פתח התבנית. השבלול הזה מפריע להתקדמות הרצועה הבאה או, גרוע מכך, יושב מתחת לרצועה בתחנה הבאה - וגורם לרושם מוגבר, לאי הזנה או אגרוף שבור. המהנדסים מטפלים במשיכת שבלולים דרך מרווח תבניות מתאים, תכונות פליטת שבלולים חיוביים, ומבטיחים שמרווח ניקוב לא יוצר את תנאי היניקה ששומרים על שבלולים.
הצטברות קפיצה על פני מספר תחנות גיבוש משפיעה גם על הרישום בעקיפין. כל תחנת יצירה מציגה סטייה זוויתית המסיטה מעט את המיקום הנייטרלי של הרצועה. בתחנה 10 או 12 במת פרוג מורכבת, התזוזה המצטברת יכולה לחרוג מטווח התיקון של הטייס אם המהנדסים לא הביאו זאת בחשבון. הפתרון העיצובי: הצב את הטייסים באופן אסטרטגי - לאחר פעולות גיבוש גדולות שבהן הרצועה כבר קפצה לאחור - כך שיתקנו את מיקומה בפועל של הרצועה במקום להילחם נגד כוחות התאוששות אלסטיים.
דיוק הרישום בכל תחנה מורכב על פני כל התקדמות הרצועה. שגיאה של 0.001-אינץ' בתחנה 3 הופכת לאי ודאות מיקום שכל תחנה במורד הזרם יורשת, מגבירה או חייבת לתקן - מה שהופך את הנדסת הפיילוט למשמעת ברמת המערכת-שמבדילה בין עיצוב מתקדם מתקדם לחשיבה של תחנה אחת.
הנדסת פיילוט נכונה היא בסופו של דבר שאלת עמידות כמו שאלת דיוק. טייסים שנלחמים ברצועה לובשים מהר יותר. רצועות שנרשמו בטעות מלחיצים חבטות בצורה לא אחידה. חורי פיילוט מוארכים מתכלים בהדרגה עד שהקוביה מייצרת-מתוך-חלקי סובלנות - לפעמים בהדרגה מספיק כדי שהסחף לא נתפס עד שתופעל אזעקת SPC במורד הזרם. הדיוק המובנה במכניקת הפיילוט בשלב התכנון קובע ישירות כמה זמן התבנית שומרת על חלון האיכות שלה לאורך ריצת ייצור מלאה - וכמה התערבות תחזוקה היא צריכה לאורך הדרך.
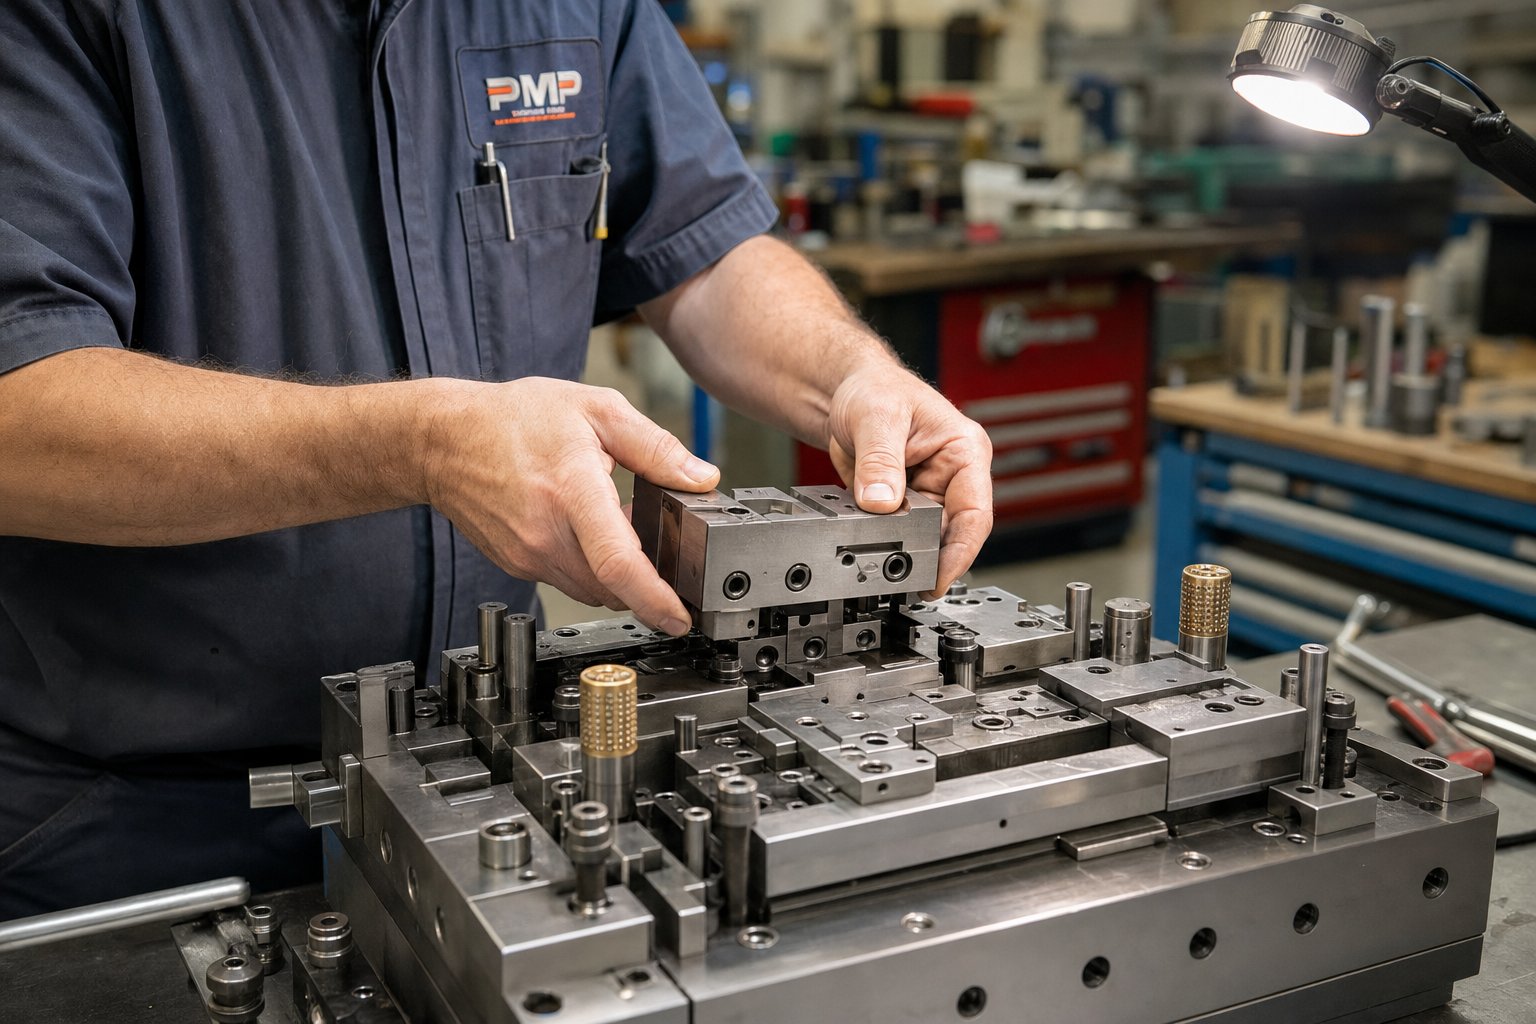
Die Life ניהול ותחזוקה הנדסה
דיוק הטייס שומר על חלקים בסובלנות. בחירת פלדת כלי שומר על קצוות חדים. אבל זה לא משנה אם לא ניתן לשמור על הקוביה ביעילות כשהקצוות האלה קהים בהכרח, כשהמחסנים נשחקים מעבר לגבולות שלהם, או כשמכת אגרוף ב-2 לפנות בוקר ביום שישי. קוביות הטבעה פרוגרסיביות שתוכננו עבור מיליון-ריצות פגיעה חולקות תכונה משותפת: התחזוקה תוכננה מהיום הראשון, לא הוצמדה לאחר עצירת הלחיצה הבלתי מתוכננת הראשונה.
תחשוב על זה כך - קובייה שמייצרת חלקים מושלמים אך דורשת שמונה שעות של ניתוק כדי לחידוד שגרתי אינו מתוכנן לייצור. זה תוכנן לאולם תצוגה. הטבעה מתקדמת לטווח ארוך דורשת ארכיטקטורת כלי עבודה שבה ניתן לגשת, להחליף ולשחזר את רכיבי הבלאי מבלי למשוך את התבנית כולה מהמכבש או לפרק תחנות שאינן זקוקות לתשומת לב.
בניית תוספת מודולרית ורכיבים-מהירים
המעבר מבלוקים מונוליטיים לבניית תוספות מדורגות הוא אחד ההתפתחויות המשפיעות ביותר בהנדסת תבנית מתקדמת בשני העשורים האחרונים. במקום לעבד פרופילי חיתוך בעיבוד שבבי ויצירת גיאומטריות ישירות לגוש קוביות מאסיבי יחיד, קוביות הטבעה פרוגרסיביות מודרניות משתמשות בתוספות בודדות - חלקי תבנית להחלפה אשר ננעלים בבורג, סיכה או טריז- בלוח מחזיק משותף.
למה זה משנה? כי בלאי לא מתרחש באופן אחיד על פני קובייה מתקדמת. תחנה 3 עשויה לחדור דרך נירוסטה 0.8 מ"מ וצריכה חידוד כל 80,000 פעימות. תחנת 7 עשויה לבצע הבלטה עדינה באלומיניום ולבצע 500,000 פעימות בין שירות. עם בנייה מונוליטית, תחנת שירות 3 פירושה משיכת הקוביה כולה. עם תוספות מודולריות, טכנאי מסיר את התוסף הספציפי הזה, מחדד או מחליף אותו ומתקין מחדש - לעתים קרובות מבלי להפריע לתחנות סמוכות.
כְּמוֹשימו לב ליצרני המות המדויק, תוספות להחלפה מספקות תחזוקה מהירה יותר, עלות תיקון נמוכה יותר, לוקליזציה משופרת של שחיקה, תיקון מימד קל יותר וזמני השבתה מופחתים. החלפת תוספת מקומית הופכת לבעלת ערך במיוחד בייצור OEM-בנפח גבוה, שבו תחנות ספציפיות חוות עומסי בלאי מרוכזים שאחרת יאלצו משיכת קוביות מלאה.
מערכות שמירת חבטות-מהיר מרחיבות את הפילוסופיה הזו לחצי הקובייה העליונה. החזקה מסורתית של אגרוף מסתמכת על הפרעות-בהתאמה או הידוק-בריח הדורש פירוק משמעותי כדי לגשת. מערכות שמירה מודרניות משתמשות בחריצי מפתחות, מנעולים בסגנון כידון-או מנגנוני טריז המאפשרים לחלץ ולהחליף חבטות בודדות מהחלק העליון של הקובייה מבלי להסיר לוחות גיבוי או להפריע לחבטות שכנות. להחתמת קוביות פרוגרסיבית במהירות גבוהה הפועלת ב-400+ פעימות לדקה, ההבדל בין החלפת אגרוף של 30-דקות להפסקה של ארבע שעות הוא ההבדל בין ביצוע לוח זמנים לבין החמצת חלון אספקה.
חידוד קצבאות ותכנון חיים צפוי למות
לכל אגרוף חיתוך ושקע בתבנית פרוגרסיבית יש כמות סופית של חומר שניתן להסיר באמצעות השחזה לפני שהרכיב יורד מתחת לאורכו או לעומק הפונקציונליים שלו. זה לא משהו שמהנדסים מגלים במהלך הייצור - הוא תוכנן בו מההתחלה.
קצבת השחזה מתייחסת לעומק הטחינה הכולל שהוקצה לקטע אגרוף או תבנית לאורך חיי השירות שלו. אגרוף ניקוב טיפוסי עשוי להכיל 3-5 מ"מ של תוספת חידוד, כאשר כל טחינה חוזרת מסירה 0.05-0.15 מ"מ בהתאם לחומרת הבלאי. המשמעות היא 20 עד 100 חידודים לאורך חיי הרכיב - וספירת הפגיעה הצפויה בין השחזה קובעת את הקיבולת הכוללת של הקובייה לפני שתזדקקו להחלפה מלאה.
המהנדסים מתכננים את המרווחים האלה על סמך חומרי העבודה, חתך- האגרוף וחיי הציפוי. עבור הטבעה מנירוסטה במהירות גבוהה, מרווחי השחזה עשויים להיות 50,000-80,000 תנועות עבור אגרוף פלדה לא מצופה. עם חבטות PVD-מצופה-בקצה קרביד, המרווח הזה יכול להימתח ל-200,000+ מהלומות - אבל כל טחינה מחדש מסירה את שכבת הציפוי, ומצריכה ציפוי מחדש לאחר השחזה אם יש לשמור על המרווח המלא.
המתנה עד להופעת קוצים גלויים פירושה שחיקת הכלים כבר התקדמה רחוק מדי. מחקרים מראים באופן עקבי שגישת תחזוקה תגובתית מלאה עולה ב-25-30% יותר מאסטרטגיה מונעת ויזומה - את ההוצאה הנוספת הנובעת מפרמיות עבודה לשעת חירום, חלקי חילוף בהזמנה דחופה והפסדי ייצור גדולים בהרבה מהריצות מופרעות. יצרני דיוק קובעים לוחות זמנים של חידוד המבוססים על ספירת שבץ בפועל ולא על בדיקה ויזואלית בלבד, תוך שמירה על עומסי חיתוך יציבים וחיי תבנית ארוכים יותר.
מצבי כשל נפוצים המניעים תחזוקה לא מתוכננת כוללים:
צ'יפ:שברים שבירים קטנים נשברים מקצוות חיתוך - הנגרמים בדרך כלל מקשיות יתר, עומסי פגיעה העולים על קשיחות הפלדה או עייפות חומר בריכוזי מתח. קצוות סדוקים מייצרים כתמים לא סדירים ועלולים לפגוע בפתח התבנית שמתחת.
מַרגִיז:חומר חומר ריתוך מיקרוסקופי למשטח הכלי ומצטבר, ויוצר כתמים גסים שמבקיעים את החלקים הבאים. תחנות יצירת נירוסטה או אלומיניום פגיעות במיוחד כאשר השימון אינו מספק.
שבירה של אגרוף:כשל קטסטרופלי כתוצאה מהעמסה לרוחב, משיכת שבלול, רישום שגוי של רצועות או הצטברות עייפות מעבר לגבול הסיבולת של הפלדה. אגרופים שבורים עלולים לפגוע במספר רכיבים סמוכים אם שברים עוברים דרך הקובייה.
סחיפה בתזמון:בלאי הדרגתי במערכות מובילות, מצלמות או מרימים מעביר את התזמון היחסי בין רכיבי התבנית העליונים והתחתונים. הקובייה עדיין פועלת, אבל המרווחים משתנים, פסים חתוכים משתנים ועומקי היווצרות משתנים - ומייצרים חלקים שנסחפים לאט לעבר גבולות הסבילות.
שיתוף פעולה עם בוני מתות מנוסים לייצור-לטווח ארוך
החלטות תחזוקה המתקבלות בשלב התכנון תלויות לחלוטין ביעדי נפח הייצור ובפילוסופיית הייצור של בונה התבנית. לקובייה המיועדת ל-50,000 חלקים יש ארכיטקטורת תחזוקה שונה מהותית מזו שמכוונת ל-5 מיליון חלקים. קוביית מיליון-המפגעים זקוקה לתוספת חידוד, בנייה מודולרית יותר, גישה טובה יותר לבדיקה ורכיבים בגודל עבור מחזורי בנייה מחדש מרובים.
ספקי הטבעה מתקדמת מתקדמת מנוסים מהנדסים את השיקולים הללו בכלים מההתחלה - לא בגלל שהתחזוקה היא זוהרת, אלא בגלל שזמן השבתה לא מתוכנן בקנה מידה הוא יקר להחריד. ספק כמוYICHENמתכננת בנייה מודולרית והקצאות חידוד למשטחי הטבעה פרוגרסיביים במיוחד כדי לתמוך בייצור-לטווח ארוך עם עצירות לא מתוכננות מינימליות. הגישה שלהם משקפת אמת רחבה יותר בתעשייה: ניסיונו של בונה הקוביות במסעות פרסום-בנפח גבוה קובע ישירות באיזו מידה הכלי מקיים את עצמו לאורך כל חייו המיועדים.
מה מפריד בין קובייה שנבנתה לתחזוקה לכזו שרק מתפקדת? השיקולים ההנדסיים שבונים מנוסים מעריכים כוללים:
- מודולריות הוספה:תוספות תחנה בודדות בגודל להסרה עצמאית, עם תכונות יישור המבטיחות דיוק מיקום מחדש לאחר התקנה מחדש
- הקצאת חיי טחינה:מלאי השחזה מספיק בכל רכיבי החיתוך כדי לתמוך בנפח הייצור המלא, עם אורכי אגרוף ועומקי תבנית המיועדים להסרת חומרים מצטברים
- נקודות גישה לבדיקה:מרווח עבור כלי מדידה ובדיקה ויזואלית באזורי בלאי קריטיים ללא צורך בפירוק תבנית - מה שמאפשר-בדיקות מצב בעיתונות במהלך הפסקות ייצור מתוזמנות
- שילוב חיישנים לתחזוקה חזויה:הוראות לניטור עומס, חיישני זיהוי שגוי ומערכות חתימת טונה המזהות התקדמות בלאי לפני שהיא גורמת לסטייה באיכות החלק
- תקינה של רכיבי חילוף:גיאומטריות תוספות נפוצות, קוטרי אגרוף וחומרי שמירה על פני תחנות מרובות במידת האפשר - מה שמפחית את מלאי החלפים הדרושים ומאיץ את ההחלפה במהלך חלונות תחזוקה
שילוב חיישנים ראוי לתשומת לב מיוחדת. ככל שמתפתח ניטור קוביות -מאפשרות IoT, חיישנים המוטמעים בתבנית מתקדמת עוקבים אחר כוח, יישור וטמפרטורה במהלך הפעולה. הנתונים שהחיישנים הללו מייצרים מאפשרים תחזוקה חזויה - לזהות מגמות בלאי ותזמון התערבויות לפני שמתרחשים כשלים, במקום להגיב לאחר אגרוף שבור פוגע בתבנית או סחף ממדי מזהם מגרש ייצור.
המקרה הכספי לעיצוב תחזוקה לתוך מתכות הטבעה פרוגרסיביות הוא פשוט: כל שעה של השבתה לא מתוכננת עולה הכנסות ייצור, מייצרת גרוטאות, משבשת לוחות זמנים ומושכת משאבים הנדסיים לתגובה למשבר. קובייה שקצת יותר יקרה מראש, אך פועלת ב-30% יותר בין אירועי תחזוקה ומתחדדת בחצי מהזמן, מספקת עלות כוללת טובה יותר באופן דרמטי על פני מסע פרסום של מיליון-להיטים.
הנדסת תחזוקה היא המקום שבו עיצוב התבנית פוגש את מציאות הייצור. אבל אפילו התבנית -מתוחזקת ביותר צריכה להגיע מספק עם עומק הנדסי כדי לקבל את ההחלטות האלה נכונות מלכתחילה -, מה שמעלה את השאלה כיצד מהנדסי ייצור וצוותי רכש צריכים להעריך מקורות מתקדמים של קוביות, כאשר מהימנות על פני מיליוני מחזורים היא הדרישה הבלתי-ניתנת למשא ומתן.
מקורות הטבעה מתקדמת לייצור ניתן להרחבה
תבנית שהונדסה לתחזוקה עדיין זקוקה לבנאי עם עומק טכני כדי לבצע את ההנדסה הזו בצורה נכונה. כאשר מהנדסי ייצור וצוותי רכש מעריכים יצרני מתנות מתקדמים, ההחלטה אינה השוואת ספקים פשוטה - אלא הערכה האם האקולוגית ההנדסית של הספק יכולה לספק איכות חוזרת לאורך כל מחזור חיי הייצור. הצעת המחיר הזולה ביותר מניבה לעתים רחוקות את העלות הכוללת הנמוכה ביותר.
מה על מהנדסי ייצור להעריך בספק מתלים
תארו לעצמכם שני ציטוטים עבור אותה תוכנית הטבעה מתכת מתקדמת. אחד נכנס נמוך ב-20%. שני הספקים טוענים שהם יכולים לשמור על סובלנות. איך מבדילים? אתה מסתכל מעבר לקו המחיר ואל התשתית ההנדסית שמאחוריו.
קיבולת הדמיית-בית היא האינדיקטור הראשון. יצרן קוביות מתקדם המריץ ניתוח גיבוש מבוסס FEA- והדמיית פריסת רצועות תופס בעיות דיגיטלית - לפני שהן הופכות לאיטרציות ניסיון פיזיות יקרות. ספקים ללא יכולת סימולציה מסתמכים על ניסוי-ו-טעויות בעיתונות, מה שאומר שציר הזמן שלך סופג את עקומת הלמידה שלהם.
נסיון טונאז' ודיוק חשובים באותה מידה. ספק המאמת את התבנית שלך על מכבש שחוק עם יכולת חזרה על BDC גרועה לא יכול להבטיח שהמתה תפעל בצורה זהה בציוד הייצור שלך. כְּמוֹמומחי ציוד הטבעה מדגישים, תבנית מאומתת במכבש מדויק פועלת במשטר איכות שונה מהותית מזה שהוכח על ציוד קונבנציונלי מזדקן.
יכולת מדידה ובדיקה - אימות CMM, השוואות אופטיות, תיעוד SPC - קובעים אם הספק יכול להוכיח שהתבנית שלהם עומדת במפרט או רק טוען שכן. עבור מגזרים תובעניים כמו הטבעה פרוגרסיבית רפואית, שבהם עקיבות וראיות ממדי הן דרישות רגולטוריות, תשתית בדיקה אינה אופציונלית.
שקיפות מקורות חומר משלימה את ההערכה. חברת הטבעה מתקדמת המציינת בתיעוד שלה דרגות פלדת כלי עבודה, פרמטרים של טיפול בחום ותהליכי ציפוי, נותנת לך נראות לגבי מה שאתה קונה. ספקים שמתייחסים אליהם כאל פרטים קנייניים משאירים אותך לא מסוגל להעריך או לשכפל החלטות תחזוקה במורד הזרם.
מאב טיפוס לייצור המוני שניתן להרחבה
מחזור החיים של הנדסת התבנית אינו מסתיים כאשר התוספת האחרונה נטחנת לגודל. זה מתרחב באמצעות אימות ניסיון, -הסמכת מאמר ראשון (PPAP או שווה ערך), תמיכה- בהגברת הייצור ושותפות תחזוקה מתמשכת. ספקים שמתייחסים למשלוח כקו הסיום משאירים את מהנדסי הייצור ללא גיבוי טכני כאשר בעיות- בעולם האמיתי צפות במהירות.
תוכניות הטבעה וייצור פרוגרסיביות המשתרעות על מגזרי הרכב, האלקטרוניקה והמכשירים דורשות יותר ויותר ספקים המסוגלים לתמוך בקשת המלאה - משיתוף הפעולה הראשוני של DFM ועד לניטור-ייצור רב. שותף מתקדם והחתמה המעורב לאורך כל מחזור החיים הזה תופס בעיות מוקדם יותר, פותר אותן מהר יותר ומפחית את עלות הבעלות הכוללת בהשוואה ליחסי ספקים עסקיים שבהם כל שלב כולל צוות אחר.
YICHENמדגים את גישת מחזור החיים הזו, תמיכה במהנדסי ייצור וצוותי רכש משיתוף פעולה בתכנון ועד לייצור המוני שניתן להרחבה - עם התמקדות מיוחדת בחזרות הדוקה ובפילוסופיית הבנייה המודולרית שנידונה בסעיפים קודמים. בעת הערכה של יצרן מתקדם מתקדם, חפש את אותה המשכיות של מעורבות הנדסית על פני שלבים.
| סַפָּק | יכולת הנדסית | כלי סימולציה | יכולת ניסיון | תמיכה בניטור ייצור | תוכנית תחזוקה |
|---|---|---|---|---|---|
| YICHEN | עיצוב מתקדם פרוגרסיבי-מלא עבור-נפח רב-תחנות גדולות | CAD/CAM עם ניתוח גיבוש | ניסיון ואימות-ביתי | תמיכה ברמפת ייצור וניטור איכות | עיצוב מוסיף מודולרי עם תכנון קצבת חידוד |
| ספק בינוני-אופייני | עיצוב תבנית סטנדרטי, משוב DFM מוגבל | CAD בלבד, ללא FEA | נפח עיתונות במיקור חוץ או מוגבל | קשר למשלוח-בלבד | תחזוקה תגובתית, לא מתוכננת-במודולריות |
| ספק-בעלות נמוכה | בנה-כדי-להדפיס, קלט הנדסי מינימלי | אין או דו מימדי בסיסי | ניסיון-שסופק על ידי הלקוח | אַף לֹא אֶחָד | אין ארכיטקטורת תחזוקה מתוכננת |
הטבלה שלמעלה אינה דירוג - אלא מסגרת להבנת מה אתה בעצם קונה בנקודות מחיר שונות. הערכת יצרנים מתקדמת שמתעלמת מיכולת הסימולציה, תשתית התנסות ופילוסופיית התחזוקה היא למעשה רק השוואת מחירים. והשוואות מחירים על כלי עבודה פרוגרסיביים מטעות, מכיוון שהעלות המוקדמת של התבנית מייצגת חלק מההשפעה על הייצור שלה לאורך החיים.
כאשר נפחים שנתיים מגיעים למאות אלפי או מיליוני חלקים, ההחלטות ההנדסיות המוטמעות ברצף התחנות המתקדמת -, בחירת החומרים, מכניקת הפיילוט, ארכיטקטורת התחזוקה - הן לטובתך או במתחם נגדך. כל פרק במאמר זה התייחס לחלק אחד מהמשוואה המורכבת ההיא. הספקים ששווה לשתף איתם פעולה הם אלה שמבינים את כולם בו זמנית, ומי שמהנדסים חותמות החתמה פרוגרסיביות שלא רק פועלות - הן שורדות.
שאלות נפוצות על הנדסת מטות הטבעה מתקדמת
1. מהי קובייה פרוגרסיבית וכיצד היא שונה מקוביות הטבעה אחרות?
תבנית פרוגרסיבית היא מערכת כלי עבודה מרובת-תחנות שבה כל מהלך לחיצה מקדם רצועת מתכת רציפה באמצעות פעולות רצופות - ניקוב, צורה, טבעה וחיתוך - עד שחלק מוגמר יורד בתחנה הסופית. שלא כמו קוביות מורכבות שמבצעות מספר פעולות במכה אחת בתחנה אחת, או קוביות העברה שמזיזות ריקים נפרדים בין תחנות, קוביות פרוגרסיביות שומרות על חלק העבודה על פס נושא לאורך כל התהליך. התקדמות הרצועה המקושרת הזו דורשת החלטות הנדסיות לגבי רצף תחנות, חלוקת כוח ודיוק רישום שמרכיבות את כל התחנה.
2. כמה תחנות צריך בדרך כלל קובייה פרוגרסיבית?
ספירת התחנות תלויה במורכבות הגיאומטריה של החלק, בדרישות הסובלנות ובעומק הצורה. חלק שטוח עם כמה חורים וכיפוף אחד עשוי להזדקק לארבע עד חמש תחנות, בעוד שמחבר מורכב עם כפיפות מרובות, מאפיינים מובלטים וסובלנות מיקום הדוקה עשוי לדרוש 15 עד 20 תחנות. המהנדסים משלבים גם תחנות סרק - תחנות שאינן מבצעות עבודה - כדי לספק מרווח פיזי בין פעולות מפריעות ולהוסיף יציבות רצועה שבה כוחות יוצרים יכולים לחסום את המנשא. ההחלפה- היא תמיד בין חוסן התהליך לבין עלות הכלים, מכיוון שיותר תחנות אומרות תבנית ארוכה יותר, מצע לחיצה רחב יותר והשקעה מוקדמת גבוהה יותר.
3. מדוע סוג החומר משנה את כל עיצוב המות הפרוגרסיבי?
מאפייני החומר מכתיבים את ספירת התחנות, שחרורים ואסטרטגיות גיבוש. חומרים בעלי חוזק- גבוה יותר כמו נירוסטה דורשים יותר תחנות יצירה עם עיוותים מצטברים קטנים יותר מכיוון שהם מתנגדים לדפורמציה בצורה אגרסיבית ועובדים-מתקשים במהירות. מרווחי הגושים משתנים באופן דרמטי - מ-8-10% לכל צד עבור פלדה עדינה ועד 15-21% עבור פלדות מתקדמות בעלות חוזק גבוה. נטייה לקפיצה חוזרת גם מסיטה את פיצוי כיפוף יתר הדרוש בכל תחנת גיבוש. אפילו בחירת פלדת כלי וטיפולי פני השטח חייבים להתאים למאפייני השחיקה וההידבקות של חומר העבודה. שתי גיאומטריות של חלקים זהות בחומרים שונים יכולות לדרוש ארכיטקטורות מתות שונות לחלוטין.
4. כיצד מהנדסים מבטיחים דיוק רישום רצועות בכל התחנות בקובייה מתקדמת?
רישום הרצועה מסתמך על סיכות פיילוט שממקמות מחדש- את הרצועה בכל תחנה לפני שהאגרופים מתנגשים. הטייסים הם בגודל של 0.0005 עד 0.001 אינץ' של מרווח לחורי טייס שנוקבים בתחנות הראשונות. חרטום הכדור- שלהם מוביל את הרצועה למיקום אמיתי בזמן שהלחץ יורד, ומתקן את סבילות ההזנה, הרצועה והתרחבות תרמית. שיקולים הנדסיים קריטיים כוללים תזמון נכון של הזנה-להרמת גליל כך שהמזין לא ילחם בטייסים, מיקום טייס אסטרטגי הרחק מאזורי היווצרות כדי למנוע עיוות חורים, ועיצוב רצועות מנשא המנתק את תכונות הרישום מזרימת החומר במהלך פעולות השרטוט.
5. מה צריכים מהנדסי ייצור לחפש כאשר מוצאים ספק מתקדם מתקדם?
הערכת ספקים על תשתית הנדסית ולא על מחיר בלבד. קריטריונים עיקריים כוללים קיבולת סימולציית FEA בתוך-בית לתפיסת בעיות גיבוש בצורה דיגיטלית, טונאז' מכבש ודיוק התואם את ציוד הייצור שלך, יכולת מדידת CMM ו-SPC לאימות ממדי, ושקיפות מקורות חומר המתעדת דרגות פלדה של כלי ופרמטרים של טיפול בחום. ספקי מחזור חיים מלא- כמו YICHEN - התומכים משיתוף פעולה ב-DFM דרך הגברת-הגדלה של ייצור ותכנון תחזוקה - מספקים עלות כוללת נמוכה יותר של בעלות מאשר ספקי עסקאות כאשר כל שלב פרויקט כולל צוותים שונים. בניית תוספת מודולרית ומעוצבת-בקצבות חידוד הם אינדיקטורים של ספק הנדסי לאמינות-לטווח ארוך.


