


מה הם חריצי עוקפים ולמה הם חשובים בעיצוב המות
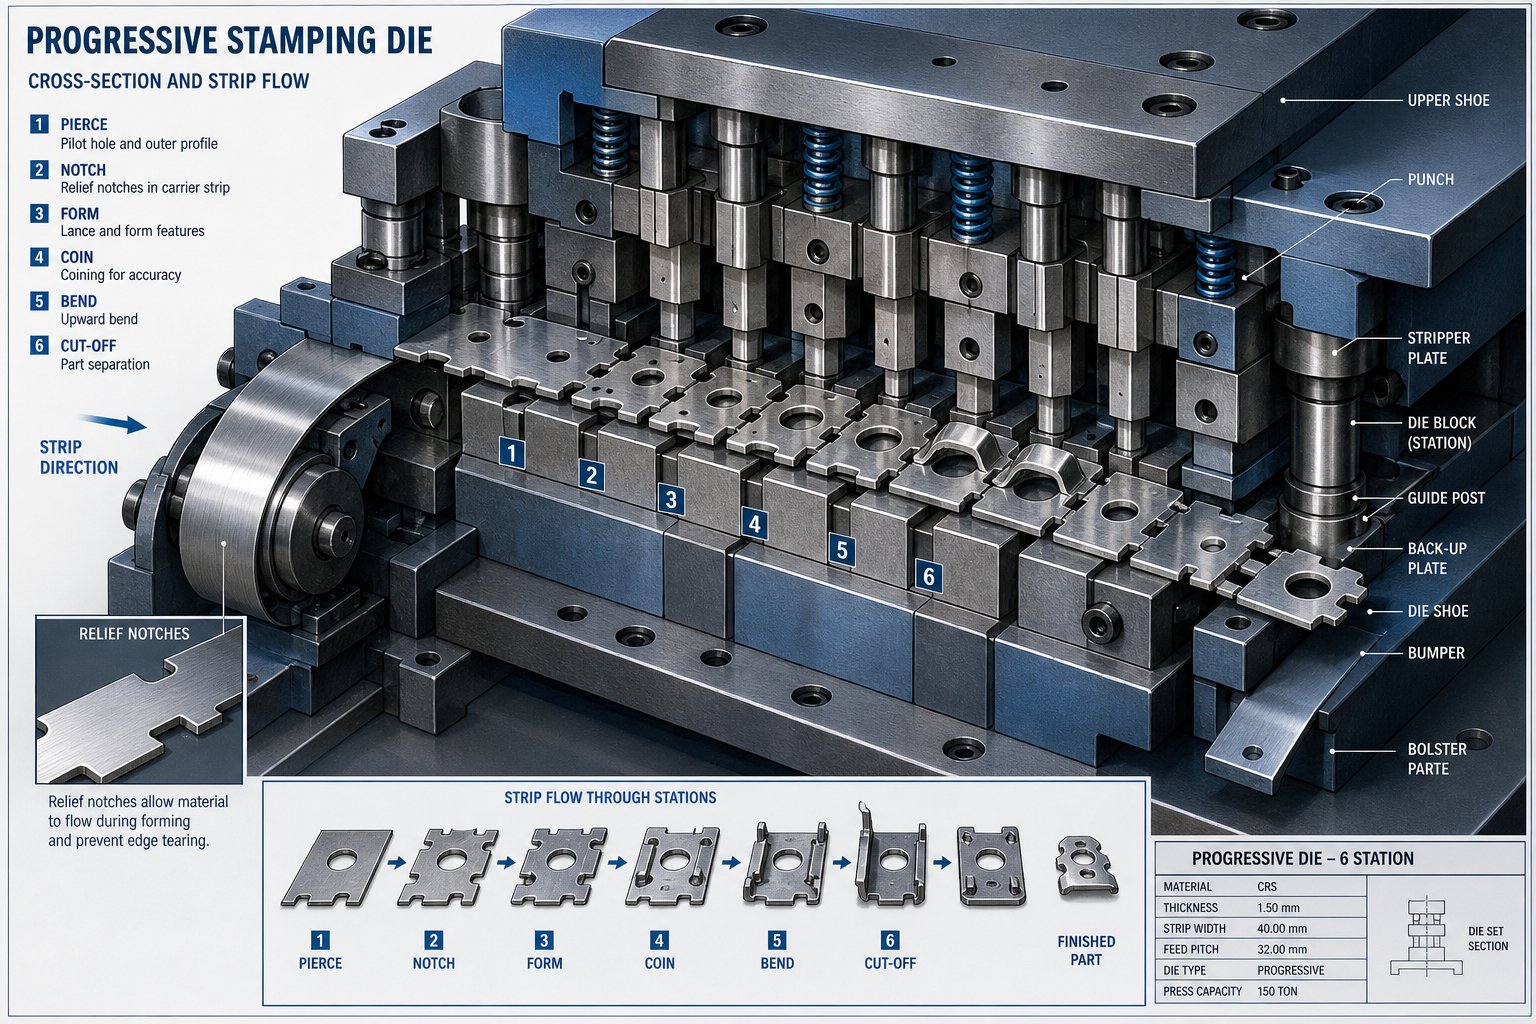
דמיינו רצועת מתכת מתקדמת דרך קובייה מתקדמת. בתחנה שלוש, נוצר אוגן כלפי מעלה. בתחנה ארבע, הרצועה צריכה לנוע קדימה, אבל האוגן המוגבה הזה נמצא כעת בנתיב של כלי עבודה סמוכים. מה קורה? התנגשות, סימני שריטה או אי הזנה מלאה. זו הבעיה המדויקת שחריצי עוקפים פותרים.
מהן חריצי עוקף במות פרוגרסיביות
חריץ עוקף הוא תכונת הקלה או חיתוך מקומית המתווספת לפריסת רצועת תבנית מתקדמת המונעת הפרעה בין תכונות שנוצרו בעבר לבין כלי עבודה במורד הזרם במהלך התקדמות הרצועה. מטרתו היא לספק מרווח כך שהרצועה תעבור בבטחה מתחנה לתחנה ללא התנגשות, עיוות או אי יציבות הזנה.
מבחינה מעשית, מדובר בחיתוכים קטנים אך מכוונים שנעשו ברצועת הנשא או בצורה ריקה. הם מאפשרים לתכונות מכופפות, משורטטות או מובלטות לעבור בחופשיות דרך תחנות עוקבות מבלי ליצור מגע עם אגרופים, מרים, תוספות או קטעי חיתוך. ללא גיאומטריית הקלה מתאימה, הרצועה עלולה להיתקע, לעוות או לפגוע בתבנית עצמה.
תהליך עיצוב החריץ המעקף מאזן שלוש סדרי עדיפויות: מספיק מרווח לתנועה בטוחה, מספיק חוזק חומר שנותר להאכלה יציבה ומספיק שליטה כדי לשמור על החלק המדויק בכל התחנות.
מדוע התקדמות הרצועה דורשת גיאומטריית הקלה
מתנות פרוגרסיביות מסתמכות על התקדמות רצועה מדויקת שניתן לחזור עליה. כל פגיעה בלחיצה מזיזה את הרצועה קדימה באורך גובה אחד. כל תכונה שנוצרה שמפריעה לתנועה זו יוצרת בעיה מדורגת: הזנות שגויות מובילות לטייסים שלא ממוקמים במקומם, מה שמוביל לחלקים מחוץ ל-סובלנות או להתרסקות מתים קטסטרופליות.
חתכי הקלה ברצועת הנשא מעניקים לגיאומטריה שנוצרה בעבר דרך ברורה. אתה תבחין שזה הכי חשוב במות עם משיכה עמוקה, אוגנים גבוהים או בלטות בולטות מעל או מתחת למישור הרצועה. ככל שהצורה עמוקה יותר, חריץ העוקף הופך להיות קריטי יותר.
מקור אחד לבלבול שכדאי להתייחס אליו: חריצי עוקפים נקראים לפעמים חריצי גובה, חריצי מנשא או חריצי פס בהתאם למוסכמות החנות. אמגרעת גובהבחנויות רבות מתייחס ספציפית לתכונת רישום המונעת האכלת יתר, בעוד חריץ עוקף מתייחס להקלה על פינוי עבור תכונות נוצרות. הטרמינולוגיה משתנה בין מתקנים ואפילו בין מעצבים באותה חברה, אך פונקציית הליבה נשארת עקבית: תנועת רצועת שליטה ומניעת הפרעות במהלך פעולת התבנית המתקדמת.
השגיאה של הפרט הזה בשלב פריסת הרצועה היא המקום שבו נובעות רוב הבעיות. חריץ שנראה לא מזיק ב-CAD יכול להפוך לסיוט הזנה ברגע שהמכבש פועל במהירות הייצור, מה שהופך את החלטות התכנון המוקדמות סביב גיאומטריית מעקף לאחד הגורמים המוערכים ביותר בביצועי התבנית.
עוקף חריצים לעומת חריצי גובה ותנאים אחרים של בקרת רצועות
כאשר אתה שומע "חריץ" על רצפת חנות מתקדמת, זה יכול להיות שלושה דברים שונים, תלוי עם מי אתה מדבר. מעצב אחד קורא לזה חריץ עוקף, יצרן הכלים שמעבר למעבר אומר חריץ גובה, וההדפסה של הלקוח מציינת אותו חריץ מנשא. בלבול הטרמינולוגיה הזה גורם לשגיאות עיצוב אמיתיות, במיוחד כאשר מהנדס חדש יורש פריסת רצועה ממתקן אחר ומפרש לא נכון את הפונקציה של כל תכונה.
הסבר על חריצים לעקוף לעומת חריצים בגובה
ההבדל בחריץ עוקף לעומת חריץ גובה מסתכם בתפקוד, לא במראה. חריץ גובה, הנקרא לפעמים אחריץ צרפתי, הוא קטע קטן של חומר חתוך מאחד או משני הקצוות של הרצועה בתחנות ההתחלה של קובייה מתקדמת. תפקידו העיקרי הוא לספק מעצור מוצק לקצה המוביל של החומר, ולמנוע הזנת יתר במהלך ההתקנה והייצור. זה שולט עד כמה הרצועה מתקדמת ועוזר לרשום את הרצועה בכל תחנה.
חריץ עוקף, לעומת זאת, קיים אך ורק כגיאומטריית תבליט. הוא מסיר או מעביר חומר כך שתכונות שנוצרו בעבר יוכלו לעבור דרך תחנות במורד הזרם ללא הפרעות. זה לא שולט על מרחק ההזנה או מספק עצירה מכנית. זה פשוט יוצר מקום לרצועה לנוע בחופשיות על פני כלי עבודה שאחרת יתנגשו בתכונות מורמות או מונמכות.
כאן הבלבול מעמיק: חריצי גובה משרתים גם פונקציית הקלה משנית. על ידי חיתוך של חומר קצה, הם מיישרים את הקאמבר ומאפשרים הזנה חלקה יותר. חלק מהחנויות מזהות חפיפה זו ומשתמשות במונחים לסירוגין. אבל חיבור בין השניים במהלך סקירת עיצוב מוביל לבעיות. ייתכן ש-pitch בגודל של רישום בלבד לא יספק מספיק אישור לתכונה שנוצרה. וחריץ עוקף שנועד אך ורק לפינוי לא בהכרח ימנע הזנת יתר או יסייע במיקום הרצועה.
מיפוי הטרמינולוגיה של התעשייה לפונקציות ספציפיות
מעבר לחריצים לגובה ולעקוף, תיתקלו במונח "חריץ מנשא" בפריסות רצועות. הכוונה היא בגדול לכל חריץ שנחתך בחלק המוביל של הרצועה, ללא קשר אם הוא משרת מטרת רישום או חיסול. זה תיאור גיאומטרי ולא פונקציונלי. לדעת איזו פונקציה ספציפית מבצעת חריץ הוא קריטי עבור גודל, מיקום ופתרון בעיות.
הטבלה הבאה ממפה את שלושת סוגי חריצי בקרת הרצועות הנפוצים ביותר במות הטבעה לתפקידים הספציפיים שלהם:
| תכונה | עוקף חריץ | Pitch Notch (French Notch) | חריץ מנשא |
|---|---|---|---|
| פונקציה ראשית | גיאומטריית הקלה למניעת הפרעה לתכונות שנוצרו במהלך התקדמות הרצועה | רישום ובקרת הזנה; מספק עצירה מוצקה למניעת האכלת יתר ומסייע במיקום הרצועות | מונח כללי לכל חריץ ברצועת המוביל; הפונקציה תלויה בכוונת עיצוב ספציפית |
| מיקום בסטריפ | סמוך למאפיינים המעוצבים, ממוקמים במקום בו יש צורך בפינוי בתחנות במורד הזרם | אחד או שני הקצוות של הרצועה, בדרך כלל חתוכים בתחנה הראשונה או השנייה | קצה הספק או בתוך רשת הספק, משתנה בהתאם ליישום |
| גיאומטריה אופיינית | תבליט מתאר התואם לפרופיל התכונה שנוצר בתוספת מרווח; יכול להיות חיובי או שלילי | חתך מלבני או חצי-עגול, לרוב רק פי שניים מעובי החומר ברוחב | משתנה מאוד; מלבני, בצורת U-או לא סדיר בהתאם למטרה |
| בעת שימוש | נדרש בכל פעם שתכונות שנוצרו יתנגשו ברכיבי התבנית במהלך התקדמות הרצועה | מומלץ לרוב המות הפרוגרסיביות כדי לפשט את ההגדרה, למנוע התרסקות קוביות ולהסיר קצה קצה | משמש כהפניה- לכל ההפניה בהדפסים שבהם הפונקציה הספציפית משתמעת מהקשר |
דרך מעשית לזכור את ההבחנה: חריצי גובה פותרים בעיית הזנה ורישום, בעוד חריצי עוקפים פותרים בעיית הפרעות. שניהם מופיעים כגזרות ברצועה. שניהם משפיעים על חוזק הנשא. אבל הדרייברים העיצוביים שלהם שונים מהותית, וגודל האחד כאילו היה השני יוצר מרווח לא מספיק או מבוזבז חומר.
ההבחנה הזו חשובה ביותר כאשר פריסת רצועה אחת דורשת את שני הסוגים. תארו לעצמכם קוביה שבה התחנה הראשונה חותכת חריצים לרישום, ואז תחנה חמש צריכה הקלה לעקוף עבור כוס{1}}שלופה עמוקה. אלה שתי החלטות עיצוב נפרדות עם כללי גודל שונים, היגיון מיקום שונה ומצבי כשל שונים. ההתייחסות לטרמינולוגיה מתקדמת כמתחלפת מסתירה את ההבדלים הללו ומובילה לכלי עבודה שעובדים בתיאוריה אבל נתקעים בייצור.
השאלה האמיתית עבור כל חריץ בפריסת הרצועה שלך היא לא מה שאתה קורא לזה. האם זה ממלא פונקציית אישור, פונקציית רישום או שניהם. התשובה הזו מניעה כל דבר, החל מבחירת גיאומטריה ועד לאופן שבו החריץ מתקשר עם טייסים, מרימים ותחנות יצירת במורד הזרם.
השוואה בין סוגי חריצי עוקפים חיוביים ושליליים
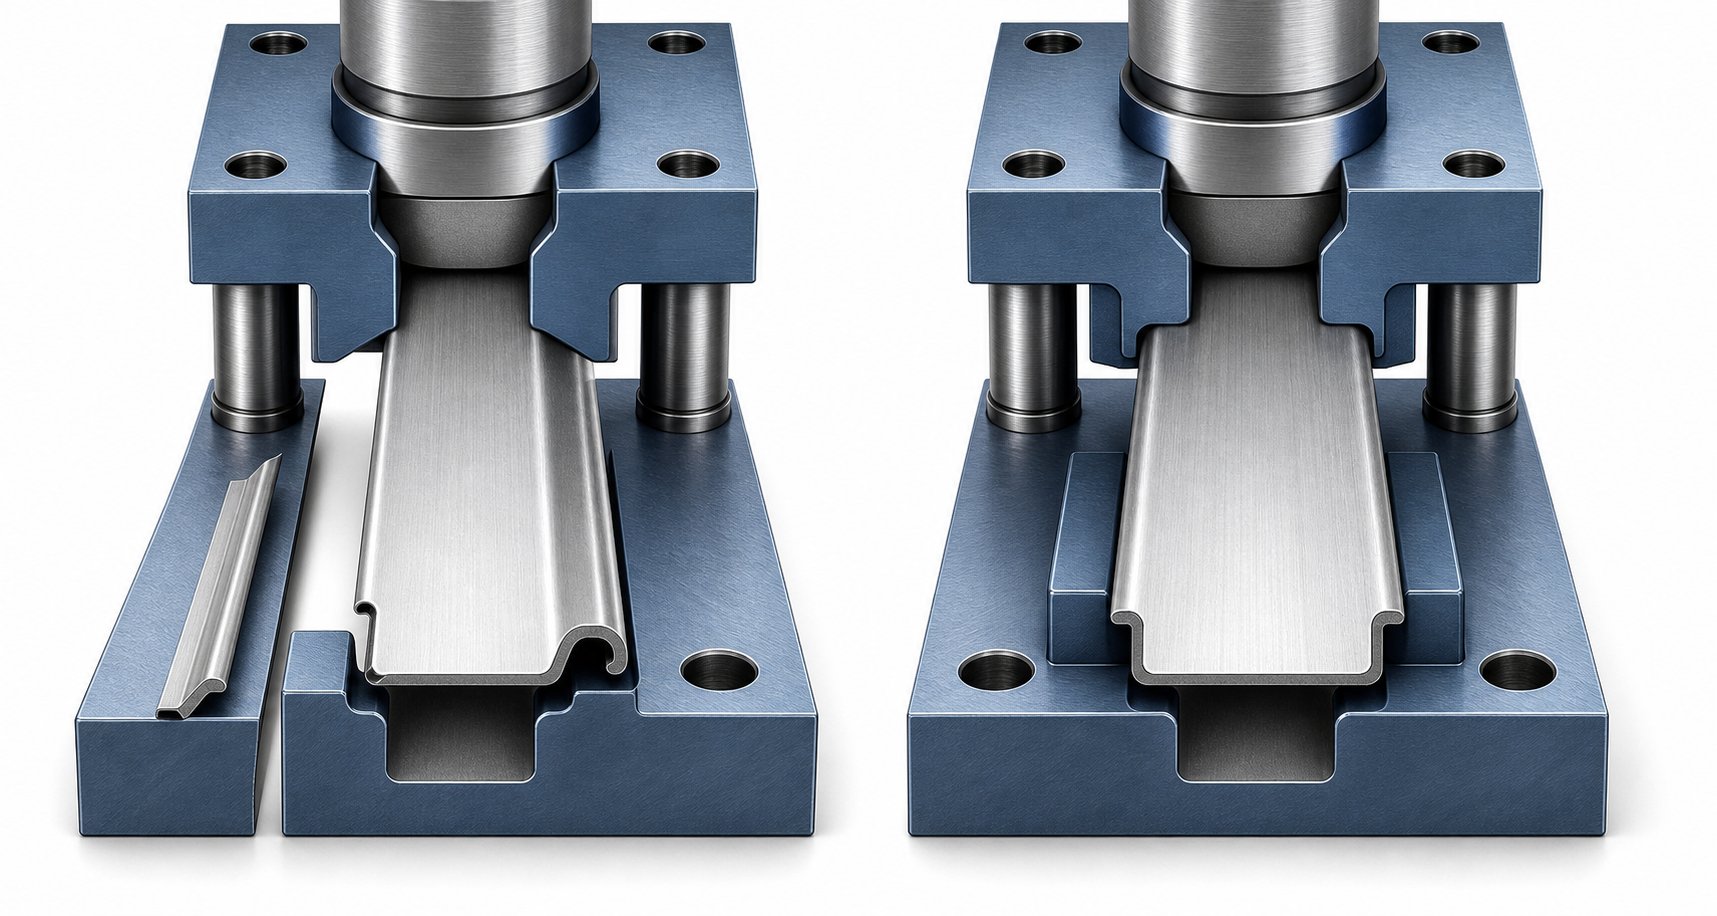
הכרת החריץ משרתת פונקציית סילוק היא רק חצי מהחלטת התכנון. החצי השני הוא בוחר את הכיוון של ההקלה הזו. האם אתה מסיר חומר מהרצועה כדי ליצור מקום, או שאתה משאיר חומר במקום ובונה מרווח לתוך תחנות התבנית עצמן? זוהי ההבחנה המרכזית בין סוגי חריצי עוקפים שליליים וחיוביים, ובחירה בשגוי עבור היישום שלך יוצרת בעיות שלא מופיעות עד שהעיתונות פועלת.
חריצי עוקף שליליים ומתי להשתמש בהם
חריץ מעקף שלילי מסיר חומר מקצה הרצועה או מאזור המנשא. תחשוב על זה כעל חיתוך של קטע מהרצועה כך שתכונה מעוצבת, בין אם אוגן, ציור או הבלטה, יכולה לעבור דרך תחנות במורד הזרם מבלי ליצור קשר עם אגרופים, תוספות או קירות. החומר נעלם. האישור קיים כי פשוט אין מה להפריע.
זוהי הגישה הנפוצה יותר בפריסות רצועות קוביות פרוגרסיביות. החתך יוצר מרווח סביב כלי עבודה, גיאומטריה מעוצבת, או תנועת תחנה מאוחרת יותר. זה מפחית הפרעות, משפר את שחרור גרוטאות, ומספק מקום לפעולות גיבוש וחיתוך.
מתי כדאי להגיע לחריץ מעקף שלילי? שקול את המצבים הבאים:
- משיכה עמוקה או אוגנים גבוהים הנמשכים באופן משמעותי מעל או מתחת למישור הרצועה ויתנגשו ברכיבי התבנית התחתונים או כלי עבודה עליונים במהלך ההתקדמות
- חלקים בעלי גיאומטריה מורכבת המשנה פרופיל במספר תחנות, הדורשים הקלה מתקדמת ככל שהרצועה נעה קדימה
- מרווח תחנות צפוף שבו אין מספיק מקום לרוחב לנתב את הרצועה סביב כלי עבודה קיים מבלי להסיר חומר מנשא
- יישומים שבהם פליטת שבלול של גרוטאות היא פשוטה והחומר שהוסר יכול ליפול בצורה נקייה דרך התבנית ללא בעיות שמירה
- חומרים עבים יותר שבהם לתכונה שנוצרה יש קשיחות מספקת כדי שהסרת חומר נשא סמוך לא תגרום לעיוות בגבול החריץ
הפשרה היא ישירה: כל פיסת חומר שאתה חותך מחלישה את המוביל. חריץ שלילי נדיב מדי יכול להשאיר את הרצועה דקיקה ונוטה להתפתל, להתכופף או להזנה לא נכונה במהלך פעולה-במהירות גבוהה. המעצב חייב להתאים את התבליט כדי לנקות את התכונה שנוצרה תוך שמירה על חוזק מנשא מספיק להתקדמות יציבה בכל התחנות הנותרות.
חריצי עוקף חיוביים ויתרונותיהם
חריץ מעקף חיובי פועל בכיוון ההפוך. במקום להסיר חומר מהרצועה, אתה שומר או מרחיב חומר באופן מקומי תוך בניית חריצי שחרור לתוך תחנות היצירה עצמן. הרצועה שומרת על החומר שלה, והתבנית מתאימה לפרופיל הרצועה על ידי מתן שקעים או אזורים פתוחים שבהם אותם חלקים שנשמרו יכולים לעבור ללא הפרעה.
בפועל, חריץ מעקף חיובי פירושו לשונית מקומית או קטע של המנשא שנשאר שלם, מונחה דרך כיסי הקלה תואמים המעובדים במכונה לתוך נעל התבנית או יוצרים תוספות. הרצועה נשארת חזקה יותר מכיוון שלא חתכת חומר. הקוביה עושה את ההתאמה ולא את הרצועה.
חריצי מעקף חיוביים מציעים יתרונות ברורים ביישומי תבנית פרוגרסיביים:
- חוזק הנשא נשמר מכיוון שלא מסירים חומר מהרצועה עצמה
- יציבות ההזנה משתפרת, במיוחד בחומרים דקים המאבדים קשיחות במהירות כאשר חלקי המנשא נחתכים
- הנחיית הרצועה נשארת עקבית שכן רוחב הספק המלא נשמר בכל התחנות
- סיכון מופחת של פיתול רצועה או שיטוט לרוחב בפעולות-במהירות גבוהות שבהן מנשאים מוחלשים נוטים להתנוד
העלות היא בצד הקובייה. כל תחנה שהחריץ החיובי עובר דרכה צריך כיס מרווח תואם או חריץ שהוכנס במכונה לתוך רכיבי התבנית. זה מוסיף מורכבות לבניית הכלים, מגדיל את מספר התוספות הזקוקות לתחזוקה, ומגביל שינויים בתכנון עתידיים מאחר והעברה של תכונת מעקף חיובית דורשת עיבוד מחדש של מספר תחנות.
בחירה בין סוגים חיוביים לשליליים
קריטריוני הבחירה מסתכמים באיזון בין שלמות הרצועה, מורכבות התבנית ותנאי הייצור. אף אחד מהסוגים אינו עדיף באופן אוניברסלי. כל אחד מתאים לסט מסוים של אילוצים.
השתמש בגורמים הבאים כדי להנחות את בחירת סוג החריץ המעקף שלך:
- גיאומטריית עומק ועקיפה של חריץ:צורות רדודות מתחת לעובי חומר פי 1.5 עובדות לרוב מצוין עם חריצים שליליים מכיוון שהמרווח הנדרש הוא מינימלי והיחלשות הנשא מוגבלת. צורות עמוקות נהנות מחריצים חיוביים השומרים על המנשא על כנו בעוד הקוביה מספקת מקום.
- עובי חומר:חומרים דקים (מתחת ל-0.5 מ"מ) מאבדים את חוזק הנשא במהירות עם חריצים שליליים. טיפוסים חיוביים משמרים את הנוקשות. חומרים עבים יותר סובלים הסרת חריצים שליליים טוב יותר ללא אי יציבות האכלה.
- ספירת תחנות ואורך רצועה:רצועות התקדמות ארוכות עם תחנות רבות צוברות כוחות הזנה. כל חריץ שלילי מפחית את יכולת הרצועה להתנגד לכוחות הללו. חריצים חיוביים מפזרים את העומס על פני מנשא ברוחב מלא.
- גישת תחזוקה למות:חריצים חיוביים דורשים יותר עיבוד צד-ותחזוקה. אם יש צורך בשינויי הוספה מהירים לגמישות בייצור, חריצים שליליים מפשטים את מבנה הכלי.
- מהירות ייצור:פעולות פרוגרסיביות-גבוהות מעל 200 פעימות לדקה מעצימות כל חולשה במנשא. עיצובים מעקפים חיוביים מפחיתים את הסיכוי לתנודת רצועה והזנה לא נכונה במהירות.
- מורכבות גיאומטריית חלק:חלקים בעלי צורות אסימטריות או גבהים משתנים על פני הרצועה עשויים לדרוש שילוב של שני הסוגים בתחנות שונות.
מעצבי מתנות מנוסים רבים משתמשים בגישה היברידית. חריצי עוקף שליליים מטפלים בתחנות שבהן צרכי הפינוי פשוטים והחלשת הספק ניתנת לניהול. גיאומטריית מעקף חיובית שמורה לתחנות קריטיות שבהן יציבות הרצועה אינה ניתנת לדיון-. פריסת הרצועה הופכת למפה של ההחלטות הללו, כאשר כל סוג חריץ ממוקם בהתאם למה שהתחנה הספציפית דורשת.
הנושא העמוק יותר אינו הגיאומטריה בלבד. האופן שבו החריצים הללו מקיימים אינטראקציה עם טייסים, מרימים וחשפניות במהלך מחזור העיתונות בפועל קובע אם עיצוב נכון תיאורטית שורד מגע עם מציאות הייצור.
כיצד מגרעות עוקפות מתקשרות עם רכיבי תבנית אחרים
חריץ עוקף שצויר במנותק על פריסת רצועה נראה פשוט. אבל ברגע שבו העיתונות עוברת מחזוריות, החריץ הזה קיים בתוך מערכת של טייסים, מרים, חשפנות ותוספות יצירתיות, כולם נעים ברצף מתואם. מיקום חריץ עוקף שמתעלם מהרכיבים הסמוכים הללו מייצר עיצובים שנראים נקיים על המסך ונתקעים בייצור.
כיצד פועלים חריצי עוקף עם טייסים ורישום
סיכות פיילוט מאתרות את הרצועה בדיוק לפני שכל אגרוף מתחבר לחומר. הם נכנסים לחורים שנוקבו בעבר ברצועה ומושכים אותו למצב מדויק, בדרך כלל מתקנים כל שגיאת הזנה תוך כמה אלפיות אינץ'. הקשר בין חריץ עוקף ומיקום סיכת טייס הוא קריטי מכיוון ששתי התכונות תופסות אותו נכס מוגבל של ספק.
הנה הבעיה: חריץ עוקף שנחתך קרוב מדי לחור פיילוט מחליש את החומר שמסביב. כאשר סיכת הטייס נכנסת ומעבירה את הרצועה ליישור, היא מפעילה כוח רוחבי על קצה החור. אם חריץ סמוך הסיר את החומר התומך, חור הטייס מתעוות, מתארך או נקרע ברכיבה חוזרת על אופניים. הרישום מתדרדר בהדרגה, וממדי חלקים יוצאים מהסובלנות ללא סיבה ברורה.
הכלל הכללי הוא לשמור על מרחק מינימלי של פי 1.5 עד 2 מעובי החומר בין קצה של חריץ עוקף כלשהו לבין חור הטייס הקרוב ביותר. עבור חומרים דקים, לעתים קרובות המינימום הזה צריך לגדול מכיוון שהרשת שנותרה בין החריץ והפיילוט חסרה את הקשיחות להתנגד לכוחות הטייס הרוחביים. כאשר מרווח תחנות מאלץ את החריץ והטייס לקרבה, חיזוק האזור בצלע מקומית מקשיחה או בחירה בגיאומטריית מעקף חיובית השומרת על רוחב הנשא המלא הופכים לנתיב הבטוח יותר.
אינטראקציה עם מרים וחשפניות במהלך ההתקדמות
מרימים מרימים את הרצועה בין לחיצות לחיצה כך שהיא מנקה את תכונות התבנית התחתונות במהלך ההתקדמות. הם מספקים מרווח אנכי. חריצים עוקפים מספקים מרווח לרוחב. יחד, הם יוצרים מעטפת תלת-ממדית המאפשרת לתכונות שנוצרו לעבור בבטחה דרך כל תחנה. הבנה כיצד מרים וחריצים עוקפים עובדים יחד מונעת את התרחיש שבו הרצועה מתפנה אנכית אך עדיין תופסת את כלי העבודה הסמוכים בצורה אופקית.
תארו לעצמכם רצועה עם רומח שנוצר כלפי מטה בתחנה ארבע. המרים מרים את הרצועה מספיק כדי לפנות את עמוד התבנית התחתון בתחנה חמש במהלך ההזנה. אבל אם הרומח הזה רחב, הוא עדיין עלול ליצור קשר עם הדופן הצדדית של מוסיף יוצר כשהרצועה מחליקה קדימה. החריץ המעקף מסיר את ההפרעה הצידית, ומשלים את ההרמה האנכית של המרים עם הקלה אופקית.
עיצוב חשפניות מוסיף שכבה נוספת של אינטראקציה. כאשר האגרוף נסוג לאחר כל מכה, הצלחת חשפנותמחזיק את הרצועה כלפי מטה כנגד משטח התבנית כדי למנוע מהחומר לנוע כלפי מעלה עם האגרוף. אם חריץ עוקף יוצר רווח לא נתמך ברצועה ישירות מתחת למחשוף, הרצועה יכולה להסיט כלפי מטה לתוך הרווח הזה במהלך פעולת ההפשטה. זה גורם לרצועה להיתקע, להסס במהלך ההזנה, או להיתפס בשולי פתח החריץ במהלך ההתקדמות הבאה. תכנון הסטריפר עוקף תיאום מרווח החריץ פירושו להבטיח שלחשפן יש תמיכת גיבוי נאותה בכל מקום שבו גיאומטריית החריץ יוצרת טווח לא נתמך.
רצף התקדמות הרצועה המלאה דרך תחנת יצירת חושפת בדיוק היכן פינוי מעקף הופך קריטי:
- המזין מקדם את הרצועה באורך גובה אחד. מרים מחזיקים את הרצועה מוגבהת כך שתכונות שנוצרו מנקות את משטח התבנית התחתון במהלך הנסיעה. חריצים עוקפים מספקים מקום לרוחב כך שהרצועה אינה יוצר קשר עם מכנסים יוצרים או אגרופים סמוכים.
- המרים נסוגים לאחור כאשר כבש הלחיצה יורד. הרצועה מתיישבת על משטח התבנית. פיני טייס נכנסים לחורים שלהם ומשכים את הרצועה למצב הרשום הסופי.
- לוחית הסטריפר מתקשרת עם הרצועה ומפעילה לחץ-למטה. הרצועה חייבת לשבת שטוחה ויציבה. כל חריץ עוקף מתחת למפשיט חייב להיות בעל תמיכת גיבוי או שהצלחת מגשרת על הרווח מבלי להסיט את הרצועה.
- אגרופים מבצעים פעולות גיבוש, פירסינג או חיתוך. נוצרות תכונות חדשות שיזדקקו לאישור עוקף בתחנות במורד הזרם.
- האיל נסוג. החשפנית מחזיקה את הרצועה כלפי מטה, ומפרידה אותה מהאגרופים. קפיצה אלסטית בתכונות מעוצבות יכולה לשנות מעט את הגיאומטריה. שחרור חריץ עוקף חייב לקחת בחשבון את השינוי בממדים-זה, לא רק את הצורה הנומינלית.
- מרימים מרימים שוב את הרצועה. המחזור חוזר על עצמו. כל תכונה חדשה שנוצרה חייבת לעבור בצורה נקייה דרך כל התחנות הנותרות במורד הזרם באמצעות גיאומטריית התבליט שתוכננה בפריסה.
פרט אחד שתופס את המעצבים לא מוכנים: שחרור מגרעות עוקף אינו סטטי. קפיצה לאחור לאחר הפשטה פירושו שאוגן שנוצר עשוי לשבת ברוחב של 0.5 עד 1 מעלות מהזווית הנומינלית שלו. חריץ בגודל בדיוק לגיאומטריה שנוצרה ללא מרווח קפיצה הופך להתאמת הפרעות לתחנה אחת מאוחר יותר. בנייה של מרווח זוויתי קטן, בדרך כלל 5 עד 10 אחוז מעבר לפרופיל הנומינלי שנוצר, מונעת בעיות מגע שוליות אלה להסלים לכדי הזנה שגויה מלאה במהירות הייצור.
משחק הגומלין בין הרכיבים הללו מדגיש מדוע לא ניתן לקבל החלטות מעקפות במנותק משאר מבנה התבנית. כל חריץ מקיים אינטראקציה עם טייסים מעל, מרימים למטה, חשפנים חוזרים ויוצרים תוספות סמוך. קבלת הגיאומטריה הנכונה עבור רכיב אחד תוך התעלמות מהאחרים היא הסיבה הנפוצה ביותר לכך שעיצובי חריצים מעקפים נכשלים במהלך הניסיון. ומכיוון שאינטראקציות אלו מתערבבות בין תחנות, אפילו שגיאות קטנות בגיאומטריית המרווח במיקום אחד מתפשטות בכל הרצועה כאי-יציבות הזנה מצטברת.
תכונות החומר מוסיפות משתנה נוסף למשוואה זו. רצועה שמתנהגת כצפוי דרך אינטראקציות אלו בפלדה מגולגלת קרה- של 1.0 מ"מ עשויה להגיב בצורה שונה מאוד באלומיניום של 0.5 מ"מ או 1.5 מ"מ אל חלד, ולשנות את מידת המרווח שכל חריץ באמת צריך בכל תחנה.
השפעות סוג החומר והעובי על עיצוב חריץ מעקף
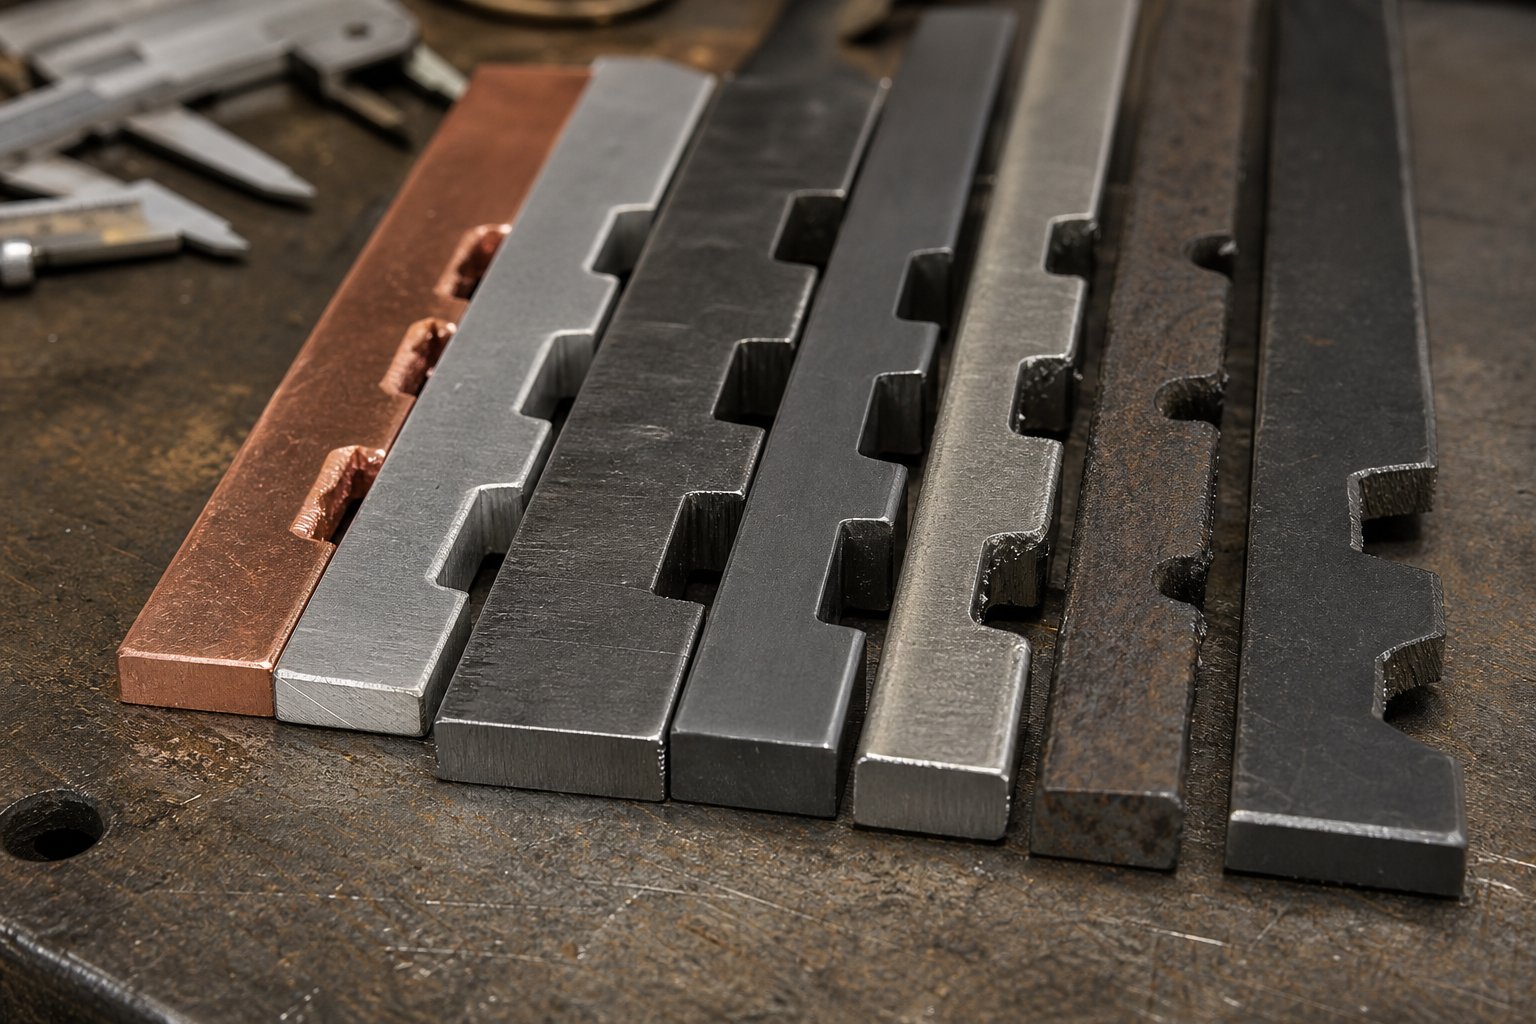
חריץ עוקף שעובד בצורה מושלמת עבור פלדה מגולגלת קרה- 1.0 מ"מ עלול להיכשל לחלוטין באלומיניום 0.5 מ"מ או ברונזה זרחנית 1.2 מ"מ. אותה גיאומטריית מרווח, אותו מרווח בין תחנות, אותו קונספט של פריסת רצועות, אך תוצאות ייצור שונות לחלוטין. מַדוּעַ? מכיוון שכל חומר מגיב בצורה שונה להיווצרות, ניזון בצורה שונה תחת מתח, וקפיצה חזרה בכמויות שונות לאחר שהלחץ נסוג. גודל חריץ עוקף לעובי החומר אינו נוסחה אחת. זוהי קבוצה של החלטות המעוצבות על ידי האופן שבו הסגסוגת הספציפית מתנהגת בתנאים שהמתך יוצר.
גודל חריץ עוקף עבור פסי פלדה ואלומיניום
פלדה ואלומיניום מייצגים את שתי המשפחות הנפוצות ביותר של חומרי קוביות מתקדמת, אך הן דורשות גישות שונות מאוד של חריצים עוקפים. ההבדלים העיקריים מסתכמים בקשיות, התנהגות קפיצה, וכיצד החומר מגיב לחיתוך.
פלדת פחמן נמוכה- (CRS, בדרך כלל דרגות 1008 עד 1010) בטווח של 0.5 מ"מ עד 2.0 מ"מ מתנהגת כצפוי. מאפיינים מעוצבים מחזיקים את צורתם עם קפיצה צנועה יחסית, בדרך כלל 1 עד 3 מעלות בכיפופים פתוחים. ניתן להתאים את המרווח לחריץ עוקף קרוב לפרופיל הנומינלי שנוצר מכיוון שמה שאתה יוצר הוא במידה רבה מה שאתה מקבל לאחר ההפשטה. קשיחות החומר פירושה גם שרצועת הנשא שומרת על קשיחותה אפילו עם חריצים שליליים חתוכים לתוכו, בתנאי שרוחב הנשא נשאר מעל פי שניים עד שלושה מעובי החומר.
פלדות חזקות יותר-משנות את המשוואה הזו באופן דרמטי. כְּמוֹמגזין MetalFormingהערות, לפלדות מודרניות בעלות חוזק- גבוה יש חוזקות תפוקה קרובות הרבה יותר לחוזקות המתיחה שלהן בהשוואה לדרגות פחמן נמוכות- מסורתיות. המשמעות היא שפחות דפורמציה פלסטית מתרחשת לפני שבר, מה שמתורגם לקפיצה אגרסיבית יותר על תכונות שנוצרו. אוגן שנוצר מפלדת HSLA 50 יקפוץ אחורה יותר מאותה גיאומטריה ב-1008 CRS. חריץ המעקף שלך חייב לקחת בחשבון את פרופיל הקפיץ הרחב יותר-, לא רק את הגיאומטריה של התבנית במרכז המתים התחתון.
האלומיניום מציג סט אחר של אתגרים. קפיצה חוזרת בסגסוגות אלומיניום כמו 5052-H32 או 6061-T6 פועלת בדרך כלל בין 5 ל-8 מעלות בגיאומטריות עיקולים דומות, הרבה יותר מפלדה עדינה. זה אומר שתכונות נוצרות בסופו של דבר רחבות יותר, גבוהות יותר או בזוויות תלולות יותר מהנומינליות לאחר ההפשטה. שחרור חריץ עוקף חייב לקחת בחשבון את המעטפה הגדולה יותר. בנוסף, מודול האלסטיות התחתון של האלומיניום הופך את רצועת הנשא לפחות קשיחה. חריץ מעקף שלילי שמקובל בפלדה ברוחב נתון עלול להשאיר מנשא אלומיניום תקליט מדי להאכלה יציבה, במיוחד במהירויות של מעל 150 פעימות לדקה.
המשמעות המעשית: מרווח חריץ עוקף עבור אלומיניום זקוק בדרך כלל ל-15 עד 25 אחוז יותר מקום מאשר אותה גיאומטריה בפלדה עדינה בעובי שווה. ורצועות אלומיניום דקות יותר (מתחת ל-0.8 מ"מ) נהנות לעתים קרובות מתכנוני מעקפים חיוביים הנמנעים מהחלשת המנשא הגמיש כבר-.
התאמת עיצוב חריץ לנחושת וסגסוגות פליז
נחושת ופליז מביאים פרופיל התנהגותי שלישי שמעצבי מתים רבים מזלזלים בו. חומרים אלה רכים, רקיעים מאוד ונוטים לעיוותים בנקודות ריכוז מתח. השפעת הקפיצה החומרית על גיאומטריית החריץ אינה הדאגה העיקרית כאן. במקום זאת, קצוות החריצים עצמם הם שיוצרים בעיות.
נחושת רכה (C110, חצי-קשה או פחות) העוברת דרך תבנית מתקדמת במהירות הייצור חווה כוחות הזנה בקצוות המוביל. כאשר חריץ עוקף יוצר פינה פנימית חדה, הנחושת מתעוותת באופן מקומי תחת לחץ הזנה זה. פרופיל החריץ נסגר בהדרגה, ומפחית את המרווח שתוכנן בפריסה. לאחר כמה מאות פעימות, מה שהתחיל כחדר מעקף הולם הופך להפרעה שולית. לאחר כמה אלפי חבטות, מדובר בהזנה לא נכונה.
הפתרון כולל שתי התאמות. ראשית, עיצוב חריץ עוקף רצועת נחושת צריך להשתמש בפינות פנימיות עם רדיוס ולא במעברים חדים. רדיוס של לפחות פי 1.5 עובי החומר בפינות החריצים הפנימיות מפיץ את מתח ההזנה על פני שטח גדול יותר ומתנגד לעיוות מקומי. שנית, חריצי נחושת נהנים ממרווח מעט מגודל, בדרך כלל 20 עד 30 אחוז מעבר למעטפת התכונה הנומינלית, כדי לקחת בחשבון סחיפה הדרגתית של הפרופיל במהלך ריצות הייצור.
פליז (C260 או C270) קשה יותר מנחושת טהורה אך עדיין רך משמעותית מפלדה. הוא יושב בין לבין, סובל פינות חריצים חדות יותר אך עדיין דורש מרווחים נדיבים יותר מחומרים ברזליים. פליז גם עובד-מתקשה במהלך ההתקדמות, כלומר רצועת הנשא נעשית נוקשה יותר ככל שהיא נעה בתחנות. זה למעשה יתרון עבור חריצי עוקף שליליים מכיוון שהמנשא המוקשה מתנגד לכיפוף ולפיתול שמציקים לחומרים רכים יותר במהירויות גבוהות.
עובי החומר מגביר את ההשפעות הללו על פני כל הסגסוגות. חומרים עבים יותר מייצרים תכונות גבוהות יותר הדורשות מרווחים מעקפים רחבים יותר. הם גם יוצרים כוחות הזנה גבוהים יותר, המלחיצים את גבולות החריצים בצורה אגרסיבית יותר. הקשר אינו ליניארי לחלוטין, אבל עיקרון כללי מתקיים: הכפלת עובי החומר דורשת בערך פי 1.5 עד 1.8 מרווח העוקף עבור גיאומטריית תכונה שווה.
הטבלה הבאה מסכמת כיצד סוג החומר וטווח העובי משפיעים על החלטות עיצוב חריץ עוקף:
| סוג חומר | טווח עובי טיפוסי | גישת שחרור חריצים מומלצת | שיקולי עיצוב מרכזיים |
|---|---|---|---|
| פלדת פחמן נמוכה-(CRS 1008-1010) | 0.4 מ"מ - 3.0 מ"מ | גודל עד פרופיל נומינלי בתוספת 5-10% לקצבת קפיצה חזרה | קפיצה לאחור צפויה; המוביל שומר על קשיחות; חריצים שליליים עובדים היטב ברוב העוביים |
| פלדה-גבוהה (HSLA, DP) | 0.6 מ"מ - 2.5 מ"מ | גודל לפרופיל מעוצב בתוספת 15-20% כדי להתאים קפיצה אגרסיבית | קפיצה גבוהה יותר מ-CRS; שבר-נוטה בפינות חריץ חדות; שקול את -רדיוסי הפגת מתח במעברי חריץ |
| אלומיניום (5052, 6061) | 0.3 מ"מ - 2.0 מ"מ | גודל לפרופיל שנוצר בתוספת 15-25%; להעדיף מעקף חיובי עבור מדדים דקים מתחת ל-0.8 מ"מ | קפיצה גבוהה (5-8 מעלות); קשיחות נושאת נמוכה; סיכון תנודה ברצועה במהירות; צריך שולי שחרור רחבים יותר |
| נחושת (C110, C102) | 0.2 מ"מ - 1.5 מ"מ | גודל לפרופיל שנוצר בתוספת 20-30%; השתמש בפינות חריץ עם רדיוס (מינימום עובי של פי 1.5) | חומר רך מתעוות בקצוות החריצים תחת כוח הזנה; פרופילי חריץ נסגרים עם הזמן; גודל יתר הוא הכרחי לריצות מתמשכות |
| פליז (C260, C270) | 0.3 מ"מ - 2.0 מ"מ | גודל לפרופיל שנוצר בתוספת 10-15%; פינות עם רדיוס מומלצות אך פחות קריטיות מנחושת | העבודה-מתקשה במהלך ההתקדמות; קפיצה מתונה; המוביל מתקשה דרך תחנות; סובל חריצים שליליים טוב יותר מנחושת |
דפוס אחד שכדאי לשים לב אליו בכל החומרים: ככל שהעובי גדל מעבר ל-1.5 מ"מ, חריצי עוקף שליליים הופכים ליותר ויותר כדאיים ללא קשר לרכות הסגסוגת. המנשא העבה יותר שומר על שלמות מבנית גם עם הוסר חומר. מתחת ל-0.5 מ"מ, עיצובים מעקפים חיוביים מרוויחים את המורכבות הנוספת שלהם על ידי שמירה על יכולתו של מנשא הדק להזין באופן אמין בקצבי ייצור.
החלטות-מהותיות אלו אינן קיימות בנפרד. כל חריץ עוקף יוצר אינטראקציה עם פריסת הרצועה הכוללת, ומשפיע על דרישות רוחב הספק, עלות החומר לחלק, וכיצד מנוהלים שבלולים מחיתוכים בחריצים במהלך הייצור. אותו חריץ המספק מרווח אידיאלי להזנת רצועות נחושת עשוי ליצור צורת שבלול שמסרב להישלף בצורה נקייה מהתבנית, וליצור בעיה אחרת לחלוטין.
אסטרטגיות אופטימיזציה של פריסת רצועות וניהול גרוטאות
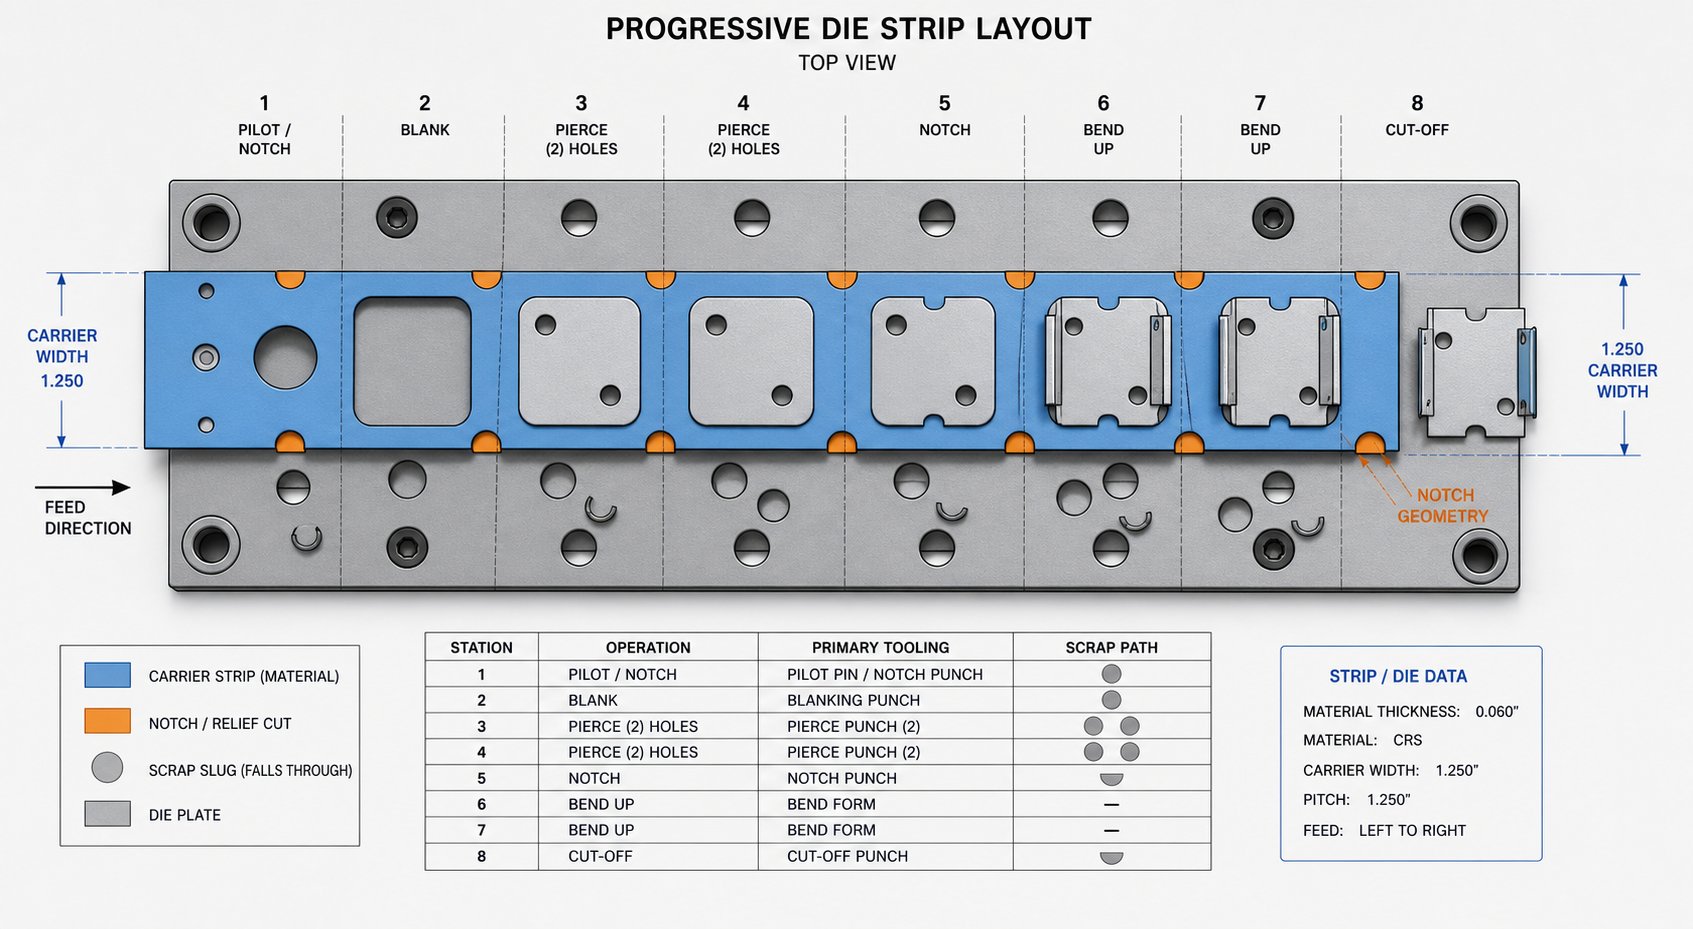
כל חריץ עוקף מייצג חומר שהוסר. ולכל מילימטר של חומר שהוסר יש עלות. הגיאומטריה שתבחר להקלה על שחרור קובעת ישירות כמה רחב צריך להיות רצועת הנשא, כמה גרוטאות אתה מייצר בכל מהלך, והאם שבלונות הגרוטאות הללו נפלטים בצורה נקייה או נערמים בתוך הקובייה עד שמשהו נשבר. אופטימיזציה של פריסת רצועות לעקוף היא לא דיסציפלינה נפרדת מעיצוב חריץ. זו התוצאה הכלכלית של כל החלטת פינוי שכבר קיבלת.
אופטימיזציה של פריסת רצועות והחלטות רוחב הספק
רוחב רצועת הספק הוא אחד המניעים הגדולים ביותר של עלות החומר בהטבעה מתקדמת. המוביל קיים אך ורק כדי להעביר את החלק מתחנה לתחנה. זה לא תורם כלום ליצירה המוגמרת. ברגע שהחלק מופרד, המנשא הופך לגרוטאות. אז כל חלק מרוחב נוסף שנוסף כדי להתאים את מרווח החריצים המעקפים מתורגם ישירות לצריכת חומרים גבוהה יותר לכל חלק.
הנה הפשרה: מרווח עוקף נדיב הופך את הזנת הרצועה לאמינה. מרווח הדוק חוסך בחומר אך מסתכן בהפרעות, בהזנות שגויות והפסקות ייצור. העלות של התרסקות קובייה בודדת כתוצאה מפינוי לא מספק יכול לעלות על החיסכון החומרי מאלפי חלקים המופעלים על מנשא צר יותר. כפי שציין מומחה העיצוב ארט הדריקהמפיק, תאונת מתה קשה אחת יכולה לעלות פי 100 יותר מהחומר הנוסף הנצרך על ידי תכונת חריץ.
השאלה המעשית היא לא אם למזער את רוחב המנשא. זה כמה מרווח מעל אישור מינימום משלם את עצמו בזמן השבתה מופחת. עבור ריצות-בנפח גבוה מעל 500,000 חלקים בשנה, אפילו 0.5 מ"מ של רוחב מנשא מיותר מסתכם בצריכת סליל משמעותית. לריצות קצרות, המתמטיקה נוטה לכיוון אישור נדיב מכיוון שזמן ההגדרה וסיכון התרסקות שולטים במבנה העלויות שלך יותר משימוש בחומרים.
החלטות רוחב רצועת מנשא ושינוי גודל חריץ עוקפים תלויות בכמה גורמים הפועלים יחד. כאשר אתה מתכנן את פריסת הרצועה, שקול את הדברים הבאים:
- חשב את מעטפת התכונה המקסימלית שנוצרה, כולל קפיצה לאחור, לא רק את הגיאומטריה הנומינלית במרכז המת תחתון. הוסף מרווח מרווח מתאים לסוג החומר (5-30% בהתאם לסגסוגת, כפי שכוסה קודם).
- חשבו על שיטוט רצועות במהלך האכלה. המנשא חייב להישאר רחב מספיק כדי שהסחף לרוחב לא ידחוף תכונות שנוצרו לתוך כלי עבודה, אפילו בקצה של סובלנות הזנה רגילה.
- ודא שחלק המנשא הנותר בין חריץ המעקף לקצה הרצועה שומר על חוזק מספיק להתקדמות יציבה. מנשא שנחלש מתחת לעובי החומר פי שניים בכל חתך - מסתכן בחוסר יציבות.
- בדוק אם חריצי עוקפים מרובים בתחנות סמוכות חופפות או מחסימות. מרווחי חריצים חופפים יכולים ליצור אזור מוחלש מורכב שנכשל בכוח הזנה מצטבר למרות שכל חריץ בודד נראה נאות.
- הערך אם תכנון מעקף חיובי יכול להשיג את אותו מרווח מבלי להרחיב את הספק, ולסחור במורכבות המות לחיסכון בחומר בריצות ייצור ארוכות.
- קחו בחשבון את זמינות רוחב הסליל מהספק שלכם. רוחבי סליל סטנדרטיים עשויים שלא להתיישר עם מימד המוביל האידיאלי שלך, מה שהופך פריסה מעט רחבה יותר לא יקרה יותר בפועל אם היא נופלת לאותה פס רוחב סטנדרטי.
פשרות מעקיפות של ניצול חומרים מסתכמות בסופו של דבר בעקרון פשוט: תכנן את הספק הצר ביותר שעדיין ניזון בצורה אמינה במהירות הייצור שלך, בחומר הספציפי שלך, עם התכונות הספציפיות שלך. כל דבר צר יותר יוצר סיכון. כל דבר רחב יותר יוצר פסולת. הנקודה המתוקה חיה בחפיפה בין שני הגבולות הללו.
ניהול שבלולים עבור חתכים מעקפים
נשמע פשוט? אתגר הגיאומטריה נהיה קשה יותר ברגע שאתה שוקל מה קורה לחומר שחתכת. כל חריץ עוקף שלילי מייצר שבלול גרוטאות. השבלול הזה חייב ללכת לאנשהו, ו"איפשהו" עדיף שלא יהיה בתוך חלל התבנית.
ניהול שבלונות גרוטאות עבור חריצים מתקדמים הוא אחד מאותם פרטים שמופיעים רק לעתים רחוקות על הדפסת פריסת הרצועה, אך קובע אם הקובייה פועלת במשך שעות או דקות לפני ההתקעה. Wilson Manufacturing מדגישה את בעיית הליבה: ללא ניהול גרוטאות המובנה בעיצוב התבנית, הפסולת נאספת בחללים ובין להבי התבנית. כאשר שכבות נערמות, הלחץ גדל עד שהוא פורץ את הלהבים. חללים קטנים יותר מתמלאים מהר יותר, מה שהופך שבלולים קומפקטיים לחריצים עוקפים נוטים במיוחד להחזקה.
צורת החריץ העוקף משפיעה ישירות על האם הקליע שלו נפלט בצורה נקייה. שקול את מערכות היחסים האלה:
- שבלולים מלבנייםעם צדדים מקבילים נוטים להתקע בחללי תבנית. הקצוות הישרים של הקליע יוצרים חיכוך נגד קירות החלל, ומתנגדים לפליטה על ידי כוח הכבידה בלבד. שרטוט קירות החלל ב-0.5 עד 1 מעלה לכל צד עוזר, אך מוסיף מורכבות עיבוד.
- שבלולים מחודדים או טרפזייםלהוציא בצורה אמינה יותר מכיוון שהקצה הצר יותר מוביל את נתיב היציאה. תכנון החריץ המעקף עם הרחקה קלה המובנית בגיאומטריה שלו משפר את שחרור הקלעים מבלי להשפיע על תפקוד המרווח.
- שבלולים קטנים מאוד(תחת פי שניים בעובי החומר בכל מימד) הם הסיכון הגבוה ביותר לשמירה. הם חסרים את המשקל לפליטת כוח הכבידה והם נוטים להיצמד לחבטות פרצופים או להתקע בין רכיבי התבנית. אם החריץ העוקף שלך מייצר שבלול כל כך קטן, שקול-מנגנוני פליטת אוויר או בוכנה קפיצית.
- שבלולים לא סדירים או בצורת -Lהמיוצרים על ידי פרופילי חריץ מורכבים יכולים להתדרדר ולהתכוון מחדש במהלך הפליטה, ולהידבק בקצוות החללים. פישוט הגיאומטריה של החריץ לשני חתכים נפרדים ולא צורה מורכבת אחת פותר לעתים קרובות בעיה זו במחיר של תחנה נוספת.
החזקת שבלול לא רק פוגעת בלהבים. שבלולים שנעצרו שנישאים עם הרצועה במהלך ההחזרה עלולים להיגמר בין החשפן לחומר העבודה, ולגרום לפגמים במשטח, שגיאות מימד או נזק משני לתבנית. מצבי הכשל משתפכים: שבלול אחד שנשמר מוביל לחלק מסומן, מה שמוביל לעצירה איכותית, שמובילה למישהו שפותח את הקובייה כדי לחקור, מה שחושף עוד שלושה שבלולים תקועים בחללים סמוכים.
אסטרטגיות מעשיות של פליטת שבלולים לחיתוך חריץ עוקף כוללות ירידה בכוח הכבידה דרך חורי מרווח בנעל המות, הסרה-בסיוע בוואקום עבור שבלולים קטנים או קלים, ופליטה מכנית חיובית באמצעות פינים טעונים-קפיציים או אוויר דחוס המתוזמן למחזור הלחיצה. הבחירה הנכונה תלויה בגודל הקליעה, כיוון התבנית ותשתית העיתונות הזמינה. מכבשים אנכיים עם תחתית פתוחה מאפשרים פליטת כוח הכבידה עבור רוב צורות השבלולים. כיווני תבנית משופעים או הפוכים דורשים סיוע מכני ללא קשר לגיאומטריית הקלעים.
אפשרות אחת ש-מתעלמים ממנה לעתים קרובות עוקפת לחלוטין את ניהול הקלעים: החריץ המעקף-ו-הצורה. במקום לחתוך חומר לחופשי מהרצועה, אתה מזנק שלושה צדדים ומכופף את הלשונית כלפי מטה או כלפי מעלה, יוצר מרווח מבלי לייצר שבלול נפרד. החומר שנעקר נשאר מחובר לרצועה ויוצא מהקוביה כחלק מגרוטאות המוביל. גישה זו, בדומה לקונספט עצירת הגובה של הרומח והאוגן, מבטלת לחלוטין את הסיכון להחזקת שבלול. הפשרה היא שהלשונית הכפופה חייבת לפנות תחנות במורד הזרם, מה שאומר שייתכן שתזדקק להקלה נוספת בקובייה כדי להכיל אותה.
החיבור בין כלכלת פריסת רצועות וניהול שבלול יוצר לולאת משוב. חריצים רחבים יותר מייצרים שבלולים גדולים יותר שנפלטים בקלות רבה יותר אך מבזבזים יותר חומר. חריצים צרים יותר חוסכים בחומר אך מייצרים שבלולים קטנים המתנגדים לפליטה. הגיאומטריה האופטימלית של חריץ עוקף מאזנת בו-זמנית את תפקוד המרווח, חוזק הנשא, עלות החומר והתנהגות גרוטאות. התאמה נכונה של כל הארבעה היא מה שמפריד בין פריסת רצועה שפועלת בצורה מהימנה לזו שמייצרת קריאות תחזוקה קבועות.
החלטות אלה ברמת הפריסה- מהוות את הבסיס, אך הן עדיין זקוקות למסגרת מובנית ליישום. מתי בכלל כדאי להשתמש בחריצי עוקף לעומת שיטות שליטה חלופיות ברצועות? וכאשר העיתונות מתחילה לרוץ ומופיעות בעיות, כיצד ניתן לאתר את הסימפטומים לגורם השורש שלהם בעיצוב החריץ?
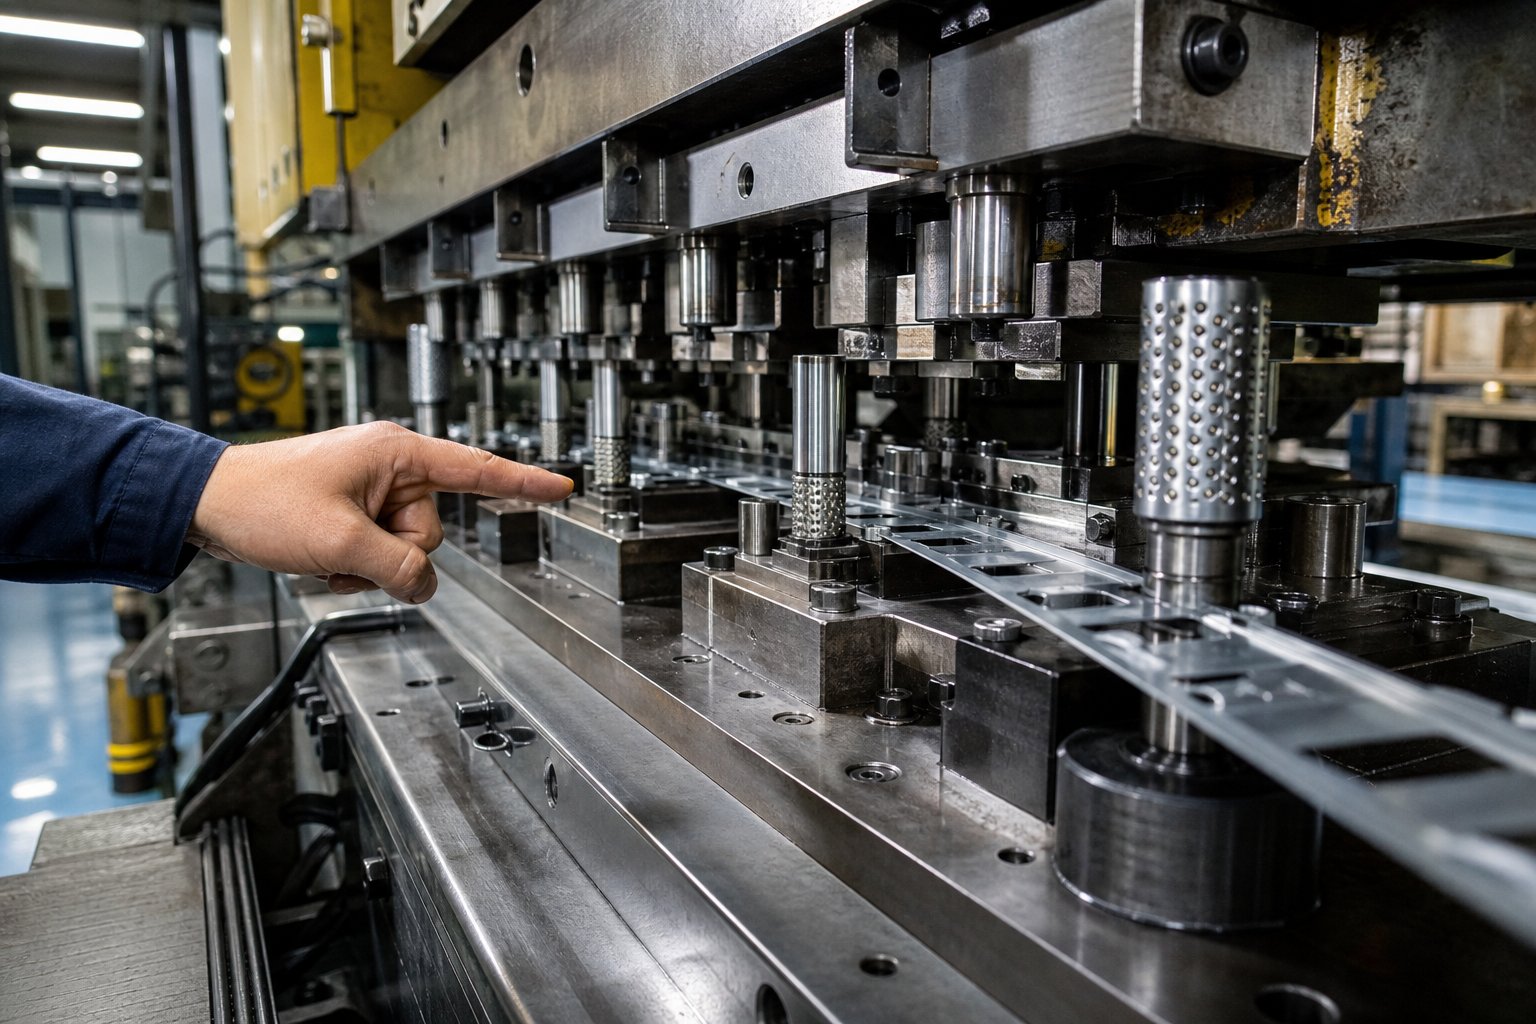
מסגרת החלטה עיצובית מעשית ופתרון בעיות
החלטות פריסת רצועות, שיקולים חומריים ואינטראקציות בין רכיבים, כולם ניזונים לשאלה מרכזית אחת: האם הקוביה הספציפית הזו אכן זקוקה לחריצים עוקפים, או ששיטת בקרת רצועה פשוטה יותר תעשה את העבודה? וברגע שאתה מתחייב לעקוף את הגיאומטריה, איך אתה מאבחן את בעיות הייצור הבלתי נמנעות שצצות במהלך ניסיון וריצות מתמשכות? מסגרת החלטות עיצובית עוקפת הופכת את השאלות הפתוחות-לרצף מובנה שכל מעצב קוביות יכול לעקוב אחריו מהרעיון ועד לפתרון בעיות בייצור.
מסגרת החלטה ליישום חריץ עוקף
לא כל קובייה פרוגרסיבית דורשת חריצים מעקפים. מתבססות שטוחות פשוטות ללא תכונות מעוצבות לעולם אינן זקוקות להן. מנשאי לשוניות ומנשאים רציפים יכולים לפעמים להתמודד עם מצבי הפרעה קלים ללא חתכי הקלה ייעודיים. ההחלטה מתי להשתמש בחריצים עוקפים לעומת מנשאי לשוניות תלויה בעומק הצורה, כיוון התכונה וכמה עילוי אנכי יכול מערכת הרצועות לספק.
מנשאי לשוניות מחברים את החלק לרצועה באמצעות גשרים צרים של חומר. הם פועלים היטב כאשר המאפיינים המעוצבים רדודים מספיק כדי שהמרימים לבדם יכולים להרים את הרצועה מעל רכיבי התבנית התחתונים במהלך ההזנה. מנשאים רציפים שומרים על קצהו המלא של הרצועה ומסתמכים לחלוטין על הרמה אנכית לצורך פינוי. שתי הגישות נמנעות מהיחלשות הספק ומסיבוכים של ניהול שבלולים שמגיעים עם חריצים עוקפים.
עם זאת, כאשר תכונות מעוצבות מתרחבות מעבר למה שהמרימים יכולים לנקות אנכית, או כאשר קיימת הפרעה לרוחב בין הגיאומטריה המעוצבת לבין כלי עבודה סמוכים, יש צורך בחריצים עוקפים. להלן רשימת החלטות שלב-אחר-שכדי לקבוע אם המות שלך זקוק להן וכיצד ליישם אותן:
- מפה כל תכונה שנוצרה בפריסת הרצועה המשתרעת מעל או מתחת למישור הרצועה. רשום את הגובה, הרוחב והפרופיל המרבי של כל תכונה, כולל קצבת קפיצה לאחור.
- חשב את תנועת ההרמה הזמינה בכל תחנה. אם גובה ההרמה לבדו מספק מרווח לכל התכונות שנוצרו לעבור כלי עבודה במורד הזרם במהלך ההזנה, ייתכן שלא יידרשו חריצים לעקוף.
- בדוק את המרווח לרוחב בין המאפיינים שנוצרו ורכיבי התבנית הסמוכים (תוספות יצירתיות, חבטות חיתוך, מחליקות פקה) בכל תחנה במורד הזרם. אם פרופיל תכונה כלשהו נמצא בטווח של פי 1.5 עובי החומר מרכיב סמוך במהלך התקדמות הרצועה, יש צורך בהקלה במעקף.
- קבע אם גיאומטריית מעקף חיובית או שלילית מתאימה בהתבסס על סוג החומר, דרישות חוזק הנשא וסובלנות המורכבות של התבנית (התייחס לקריטריוני הבחירה מניתוח החומר והעובי שלך).
- גודל כל חריץ למעטפת התכונה המעוצבת בתוספת מרווח המרווח המתאים לסגסוגת שלך (5-30% בהתאם לקפיצה ורכות החומר).
- ודא שמיקום החריץ המעקף שומר על מרחק מינימלי מחורי הפיילוט (פי 1.5 עד 2 עובי החומר) ואינו יוצר טווחים לא נתמכים מתחת לצלחת הסטריפ.
- הערך את חתך הספק המתקבל- בכל תחנה. ודא שהחומר הנותר עולה על פי שניים בעובי החומר בנקודה הצרה ביותר כדי לשמור על יציבות האכלה.
- הערך את הגיאומטריה של שבלול גרוטאות מכל חריץ שלילי. ודא שצורת הקליעה מאפשרת פליטה אמינה דרך נעל התבנית או ששולבה פליטה מכאנית/בוואקום-.
- סקור את פריסת הרצועה המלאה עבור מרווחי חריצים חופפים או מוערמים שעלולים ליצור אזורים מוחלשים מורכבים במנשא.
- הפעל סימולציית התקדמות מחשבתית: עקבו אחר הרצועה דרך כל תחנה, ובדקו שלכל תכונה שנוצרה בעבר יש מרווח בכל תחנה במורד הזרם שהיא עוברת דרכה, לא רק בתחנה מיד לאחר פעולת הגיבוש.
רצף זה תופס את רוב בעיות התקדמות רצועת הקוביות המתקדמת לפני שהקוביה מגיעה אי פעם לדפוס. דילוג על שלב 10 הוא ההשגחה הנפוצה ביותר. מאפיין שנוצר בתחנה 3 לא צריך רק אישור בתחנה 4. הוא צריך אישור בתחנות 5, 6, 7 ובכל תחנה שלאחר מכן עד שהחלק נפרד מהמוביל. מעצבים שבודקים רק את התחנה הבאה במורד הזרם מגלים הפרעות בתחנה 8 במהלך הניסיון, הדורשות עיבוד יקר.
עבור מתנות פרוגרסיביות מורכבות הכוללות משיכה עמוקה, שלבי יצירה מרובים או חומרים מאתגרים, עבודה עם שותפי כלי עבודה מנוסים בפתרונות למות הטבעה בהתאמה אישיתיכול לעזור לאמת החלטות אלו לפני התחייבות לפלדת כלי עבודה. פרויקטים כבדים של עיצוב-מתקדמים נהנים מסקירה משותפת בשלב פריסת הרצועות, כאשר שינויים עולים שעות ולא שבועות.
פתרון בעיות נפוצות של חריץ מעקף בייצור
אפילו גיאומטריית מעקפים מתוכננת היטב- נתקלת בבעיות ייצור. כלי עבודה נשחק. תנאי ההזנה נסחפים. תכונות החומר משתנות מסליל לסליל. פתרון בעיות בעקיפה של פספוס שגוי בהזנה מתחיל בזיהוי דפוס הסימפטומים ומעקב אחריו לגורם השורש הקשור לחריץ-הספציפי.
הניתוח של Art Hedrick ב-The Fabricator מזהה הזנת רצועות לקויה כאחת הבעיות הנפוצות ביותר של תבנית מתקדמת, הנגרמת לעתים קרובות על ידי בעיות המתקשרות ישירות עם עיצוב חריץ עוקף: שגיאות יישור קוביות, גובה הזנה שגוי, סיבוב סליל ותזמון לא תקין של שחרור הטייס. כל אחד מהגורמים הללו מרכיב כל מצב של פינוי עוקף שולי לכדי אי הזנה מלאה.
משיכת שבלולים מציגה מצב כשל מטעה במיוחד. שורש החריץ עוקף הקליע גורם לעקבות הידבקות בוואקום בין פני האגרוף לשבלול החתוך. כְּמוֹמגזין MetalFormingמסביר, כאשר אוויר זורם במהירות בין שני משטחים מקבילים (פני האגרוף והשבלול), הוא יוצר אזור לחץ- נמוך שמחזיק את הקליע כנגד האגרוף במהלך הנסיגה. זהו אותו עיקרון אווירודינמי שיוצר עקומה של כדור עקום. עבור שבלולים מעקפים, הבעיה חריפה במיוחד מכיוון שהשבלולים הללו הם לרוב קטנים, קלים ומעוצבים בצורה מושלמת כדי לאטום בפני האגרוף.
כאשר שבלול נמשך נוסע כלפי מעלה עם האגרוף ולאחר מכן צונח בחזרה על הרצועה או משטח התבנית, זה גורם לתנועת ההזנה הבאה להיתקע, יוצר פגמים במשטח על חומר העבודה, או טריזים בין רכיבי התבנית. הפעולה המתקנת תלויה בגודל הקליעה: שבלולים גדולים יותר מגיבים לתכונות שבירת ואקום-על פני האגרוף (חריצים או גומות), בעוד שבלולים קטנים יותר דורשים לעתים קרובות פיני מפלט מכניים או תקיעות אוויר מתוזמנות.
מטריצת פתרון הבעיות הבאה ממפה את הסימפטומים הנפוצים ביותר של ייצור חריץ עוקף לסיבות השורש הסבירות ולפעולות המתקנות שלהם:
| סִימפּטוֹם | גורם שורש סביר | פעולת תיקון |
|---|---|---|
| רצועת הזנה לא נכונה לסירוגין בתחנה אחת | פינוי חריץ עוקף הוא שולי עבור התכונה שנוצרה באותה תחנה; קפיצה חומרית עולה על קצבת העיצוב | הרחבת מרווח החריצים ב-10-15%; ודא קפיצה עם מדידת חלק בפועל, לא גיאומטריה נומינלית |
| הפשט אבזמים או פיתולים במהלך ההאכלה | הספק נחלש יתר על המידה על ידי הסרת חריץ עוקף; אזורי חריץ חופפים יוצרים חלק חלש מורכב | הגדל את רוחב הספק בחתכים מוחלשים-; לשקול מעבר למעקף חיובי בתחנות קריטיות; הוסף תמיכת מרים ביניים |
| חורי פיילוט מתארכים בהדרגה במהלך הייצור | חריץ עוקף קרוב מדי לחור הטייס; אין מספיק חומר תומך בין קצה החריץ להיקף חור הטייס | העבר את החריץ או הפיילוט כדי להגדיל את מרחק ההפרדה למינימום פי 2 עובי החומר; לחזק את האינטרנט בין התכונות |
| ממדי חלקים נסחפים מחוץ לסובלנות בתחנות במורד הזרם | רישום שגוי של הרצועה הנגרמת עקב תליית רצועה על קצוות החריצים המעקפים במהלך ההזנה; חריץ קצה נתפס על רכיבי התבנית | קצוות חריץ או חריצים ברדיוס; בדוק שגובה ההרמה מתאים לרצועה כדי לפנות את גבולות החריצים במהלך ההתקדמות |
| שבלולים נשמרים בחלל התבנית; חסימה תקופתית | גיאומטריית חריץ עוקף מייצרת שבלולים קטנים או מלבניים המתנגדים לפליטת כוח הכבידה; לקירות חלל למות אין זווית טיוטה | עיצוב מחדש של פרופיל חריץ עם מתחדד לשחרור שבלול; הוסף טיוטה של 0.5-מעלה אחת לקירות חלל; התקן בוכנה קפיצית או פליטה בעזרת אוויר |
| הקליע נסוג בחזרה עם אגרוף בנסיגה | הידבקות ואקום בין פני האגרוף לשבלול; חריץ מעקף שטוח ואוטם כנגד משטח האגרוף | הוסף ואקום-חריצים שוברים או גומות לחבטות בפנים; התקן פיני מפלט מכניים; החל פיצוץ אוויר מתוזמן במרכז המת תחתון |
| הרצועה מתנתקת במהלך שבץ חוזר לאחר היווצרות | צלחת הסטריפר מסיטה את הרצועה לפתח חריץ עוקף לא נתמך; הרצועה תופסת בקצה החריץ במהלך נסיעה כלפי מעלה | הוסף תמיכת גיבוי מתחת לחשפן שבו חריץ יוצר טווח לא נתמך; בדוק את חלוקת הלחץ של החשפן; קצוות כניסה של חריץ שיפוע |
| קצוות החריצים עוקפים מתעוותים במהלך הייצור (נחושת/סגסוגות רכות) | כוחות ההזנה מתרכזים בפינות חריץ פנימיות חדות; חומר רך מניב תחת לחץ חוזר ונשנה | רדיוס כל פינות החריץ הפנימיות לעובי חומר לפחות פי 1.5; פינוי חריץ גדול ב-20-30% כדי לקחת בחשבון את סגירת הפרופיל |
דפוס אחד מתגלה על פני מצבי הכשל הללו: רוב בעיות הייצור המעקפות נובעות מרווח לא מספיק בתכנון המקורי. חריץ בגודל של מרווח מינימלי תיאורטי עובד במהלך ניסיון- במהירות איטית אך נכשל בקצב הייצור. דינמיקת הזנה, וריאציות של החומרים ובלאי הכלים גוזלים את תקציב הפינוי. בניית תוספת של 10 עד 20 אחוזים בשלב התכנון היא ביטוח זול מפני מחזור פתרון התקלות שיבוא אחריו כאשר השוליים צרים מדי.
הנושא החוזר הנוסף הוא אפקטי אינטראקציה. בעיית חריץ עוקף קיימת לעתים רחוקות במנותק. חריץ שולי בשילוב עם מרים מעט שחוקים וסליל שעובי 0.02 מ"מ מהנומינלי יוצר כשל של שלושה-גורמים שאף התאמה אחת לא פותרת. פתרון תקלות אפקטיבי מחייב לבחון את החריץ, הרכיבים הסמוכים והחומר הנכנס בו-זמנית במקום לרדוף אחר משתנה אחד בכל פעם.
מסגרות וכלי אבחון אלו משרתים את מעצבי התבנית ומהנדסי הייצור שעובדים לאורך מחזור החיים המלא של כלי עבודה מתקדמים. אבל הם גם מדגישים עיקרון רחב יותר: החלטות מעקפות אינן ניתנות להפרדה מהביצועים הכוללים. הם מתחברים לכל בחירה עיצובית אחרת שביצעת, החל מהצבת פיילוט לבחירת חומר וכלה בחיסכון בפס.
יישום עקרונות מעקפים בפרוייקטים של עיצוב המות
חריצים עוקפים תופסים טביעת רגל קטנה על פריסת הרצועה, אך השפעתם מגיעה לכל פינה בקובייה. חריץ אחד מתחבר לדיוק רישום טייס, יציבות הזנת מנשא, אסטרטגיית פינוי מרים, חסכוני חומרים ואמינות פליטת גרוטאות. ההתייחסות לתכונות ההקלה הללו כהחלטות גיאומטריות מבודדות היא הטעות שרוב יצרני הכלים עושים. המעצבים שמבינים נכון מבינים שהשפעת החריץ המעקף על איכות החלק היא מצטברת, הנובעת מהאופן שבו כל חריץ מקיים אינטראקציה עם כל רכיב שהוא עובר דרכו לאורך רצף ההתקדמות המלא.
חיבור עיצוב חריץ עוקף לביצועים למות
קו-הדרך בכל מה שמכוסה כאן הוא אינטגרציה. אינטגרציה מתקדמת של תבנית עוקפת חריצים פירושה גיאומטריית המרווח, רוחב הספק, בחירת סוג החריץ וניהול הקלעים משקפים כולם אסטרטגיה קוהרנטית אחת ולא אוסף של תיקוני תחנה-לפי-תחנות. כאשר האלמנטים הללו מתיישרים, הרצועה ניזונה בצורה חלקה, חלקים מחזיקים בסובלנות, והקוביה פועלת ללא התערבות. כאשר הם מתנגשים, אתה פותר בעיות בתסמינים שממשיכים להשתנות כי הסיבה העיקרית היא החלטה עיצובית שהתקבלה בשלוש תחנות במעלה הזרם.
תקציר שיטות עבודה מומלצות לעקוף חריץ: מרווח גודל למעטפת התכונה שנוצרה בתוספת חומר-מרווח קפיצה ספציפי, שמירה על הפרדה מינימלית מחורי פיילוט, שמירה על חוזק מנשא מעל פי שניים של עובי החומר בכל חתך-, תכנן גיאומטריה של שבלול לפליטה אמינה, ואמת מרווח בכל תחנה במורד הזרם שהמאפיין הבא עובר דרכה.
שליטה בעקרונות אלה מסמנת את ההבדל בין קובייה ששורדת ניסיון לבין קובייה שמריצה מיליוני מחזורים ללא התערבות. עקרונות הנדסה מתקדמים של קוביות הטבעה אינם חיים בכלים אקזוטיים או בתוכנת סימולציה יקרה בלבד. הם חיים בפרטים כמו גיאומטריה עוקפת מגרעת שרוב המעצבים מתייחסים אליה כאל מחשבה שלאחר מכן.
משאבים להנדסה מתקדמת של הטבעה
עבור מהנדסי כלי עבודה שעובדים בפרויקטים מורכבים של קוביות פרוגרסיביות שבהן חריצים עוקפים מצטלבים עם עומק היווצרות, זרימת חומרים ושילוב רכיבים מרובי-תחנות, גישה לשותפי כלי עבודה מנוסים מקצרת את מחזור הפיתוח.פתרונות החתמה מותאמים אישית של YICHENלספק תמיכה הנדסית לתכנון-פרויקטים כבדים הכוללים מבנה תבנית, תצורת אגרוף והרמה, אופטימיזציה של מרווח ואימות פריסת רצועות. כאשר פריסת הרצועה שלך כרוכה בסוג של החלטות מרובות-משתנים המכוסות במאמר זה, סקירה משותפת עם צוות כלי עבודה מוכשר תופסת בעיות שעבודת עיצוב סולו מחמיצה לעתים קרובות.
מטרת עיצוב תבנית ההטבעה לעקוף חריצים אינה מורכבות לשמה. זה מרווח מבוקר שנותן לכל השאר בקובייה לעבוד כמתוכנן. קבל את החריצים הנכונים, ושאר הקוביות עוקבות אחריו.
שאלות נפוצות לגבי חריצים עוקפים בעיצוב תבנית הטבעה
1. מה המטרה של חריצים עוקפים במות הטבעה פרוגרסיביות?
חריצים עוקפים משמשים כגיאומטריית הקלה החתוכה לתוך רצועת הנשא המונעת ממאפיינים שנוצרו בעבר כמו אוגנים, שרטוטים או בלטות להתנגש עם כלי עבודה במורד הזרם במהלך התקדמות הרצועה. הם מבטיחים שהרצועה נעה בחופשיות מתחנה לתחנה ללא חסימה, עיוות או נזק למות. ללא הקלת מעקפים מתאימה, תכונות מורמות או מונמכות מפריעות לחבטות, הוספות והרמה עם התקדמות הרצועה, מה שמוביל להזנות שגויות, חלקים שרוטים או התרסקות קוביות קטסטרופליות שעלולות לעלות פי 100 מהחומר שנחסך על ידי השמטת החריץ.
2. מה ההבדל בין חריץ עוקף לחריץ גובה?
חריץ גובה (נקרא גם חריץ צרפתי) שולט בעיקר על מרחק הזנת רצועות ורישום על ידי מתן מעצור מכני המונע הזנת יתר. חריץ עוקף קיים אך ורק כהקלה על פינוי כדי למנוע מתכונות שנוצרו ליצור קשר עם רכיבי התבנית במורד הזרם במהלך ההתקדמות. בעוד שחריצים משולבים הם בדרך כלל חתכים מלבניים בקצה הרצועה שנעשו בתחנה הראשונה, חריצים עוקפים מתארים כך שיתאימו לפרופיל התכונה הנוצר וממוקמים בסמוך לכל מקום בו תתרחש הפרעה. חנויות מסוימות משתמשות במונחים אלה לסירוגין, אך מנהלי התקנים העיצוביים, כללי הגודל ומצבי הכשל שלהם שונים באופן משמעותי.
3. מתי עלי להשתמש בחריצי עוקף חיוביים במקום חריצי עוקף שליליים?
חריצים מעקפים חיוביים מועדפים כאשר יש לשמור על חוזק רצועת המנשא, במיוחד בחומרים דקים מתחת ל-0.5 מ"מ כאשר הסרת החומר הופכת את המנשא לגמיש מדי להאכלה יציבה. הם מתאימים גם לפעולות-במהירות גבוהות מעל 200 פעימות לדקה שבהן הסיכון לתנודות רצועות גבוה, ולמותי התקדמות-ארוכים שבהם כוחות הזנה מצטברים דורשים רוחב נושא מלא. הפשרה היא מורכבות מוגברת של הקוביות מכיוון שכל תחנה במורד הזרם זקוקה לכיסי פינוי תואמים המעובדים ברכיבי תבנית. חריצי עוקף שליליים עובדים טוב יותר עבור חומרים עבים יותר, מבני תבנית פשוטים יותר ויישומים שבהם פליטת הקלעים היא פשוטה.
4. כיצד סוג החומר משפיע על גודל החריץ המעקף במות פרוגרסיביות?
כל חומר דורש שולי מרווח שונים עקב קפיצה חוזרת, קשיות וגמישות משתנים. פלדה עדינה זקוקה רק ל-5-10% מרווח מעבר לפרופיל שנוצר עקב קפיצה לאחור צפויה. אלומיניום דורש 15-25% מרווח נוסף מכיוון שהקפיצה חוזרת 5-8 מעלות בכיפופים דומים. נחושת דורשת 20-30% יתר עם פינות פנימיות עם רדיוס מכיוון שחומר רך מתעוות בקצוות החריצים בלחץ הזנה, מה שגורם לפרופיל החריץ להיסגר עם הזמן. פלדות בעלות חוזק גבוה זקוקות למרווח של 15-20% עקב קפיצה אגרסיבית. פתרונות החתמה המותאמים אישית של YICHEN ב-yichen-group.com יכולים לעזור למהנדסים לאמת את החלטות האישור הספציפיות לחומר במהלך פיתוח פריסת רצועות.
5. כיצד אוכל לפתור בעיות בהזנת רצועות שנגרמו כתוצאה מבעיות של חריצת עקיפה?
התחל בזיהוי דפוס הסימפטומים. תקלות הזנה לסירוגין בתחנה אחת מרמזות על מרווח שולי שבו קפיצת החומר חורג מהקצבה העיצובית, המחייבת חריצים רחבים יותר ב-10-15%. התכווצות או פיתול של הרצועה מציינת שהמנשא נחלש יתר על המידה על ידי הסרת חריץ, צורך ברוחב מנשא מוגדל או מעבר למעקף חיובי. התארכות פרוגרסיבית של חור הטייס פירושה שהחריץ קרוב מדי לטייס, מה שמצריך העברה כדי לשמור על הפרדת עובי חומר פי 2. החזקת שבלולים הגורמת לחסימות תקופתיות זקוקה לעיצוב מחדש של פרופיל חריץ עם זוויות מתחדדות או טיוטה. רוב בעיות הייצור העוקפות מגרעות נובעות מרווח עיצובי לא מספיק שעובד במהלך ניסיון איטי אך נכשל במהירות הייצור.


