


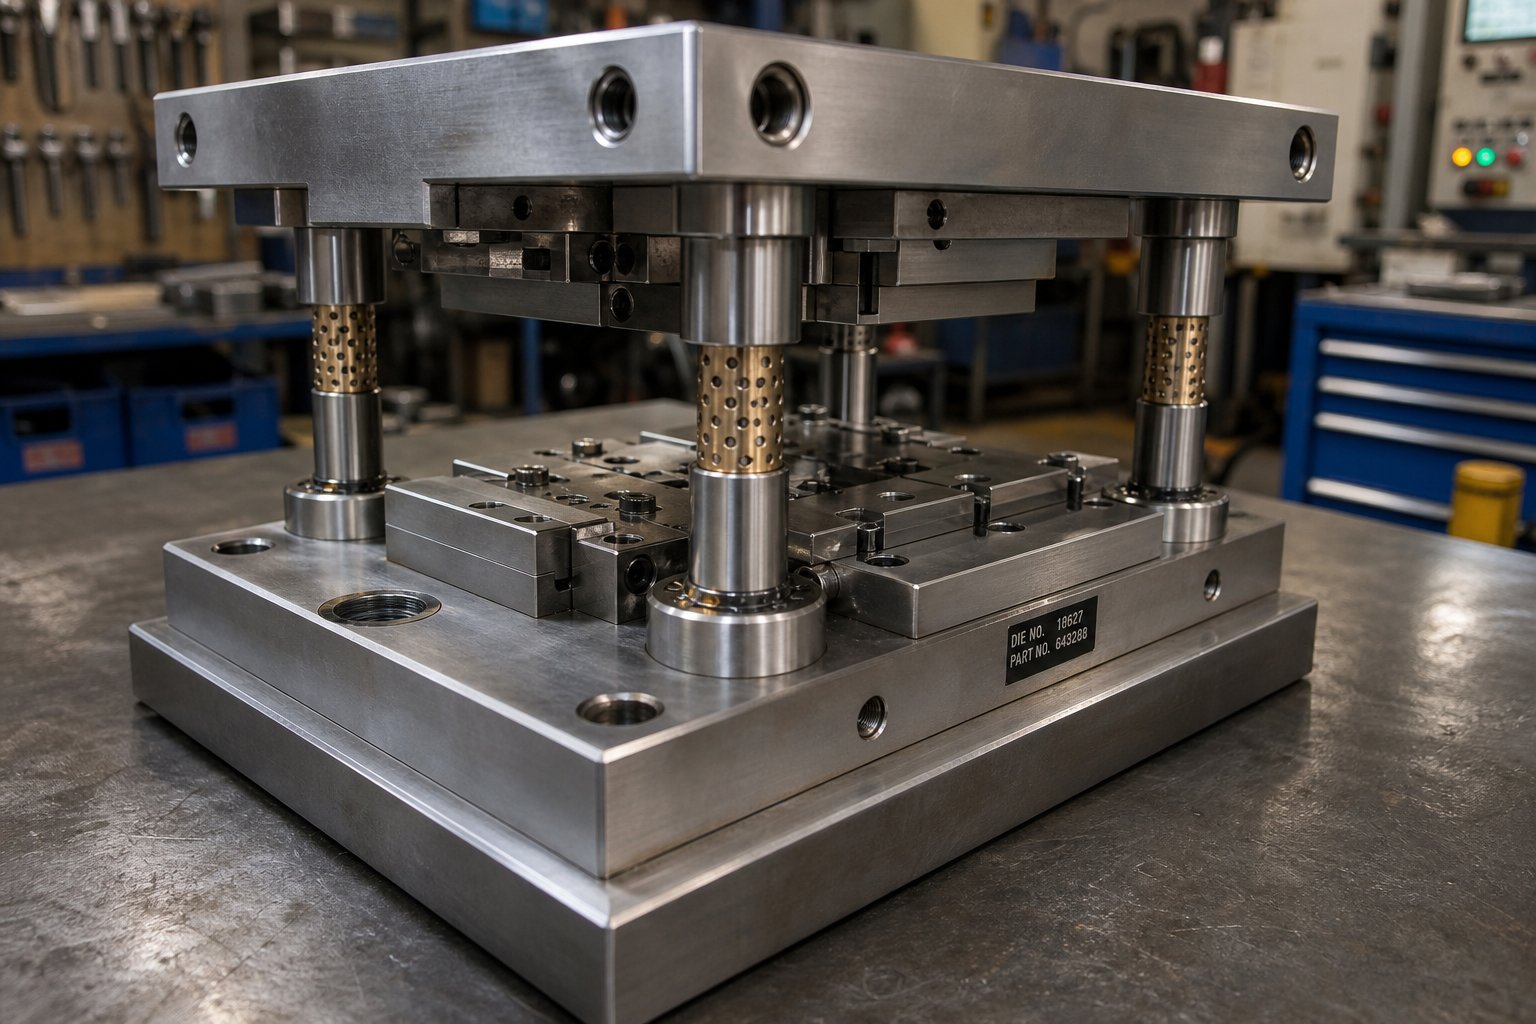
מהו סט קוביות הטבעה ולמה זה חשוב
כאשר מכבש הטבעה מסתובב מאות פעמים בדקה, מה שומר על החצי העליון והתחתון של כלי העבודה שלך בהתאמה מושלמת? לא הגיאומטריה עצמה. לא איל העיתונות. זוהי ערכת קוביות ההחתמה - המסגרת המבנית האחראית להנחות כל מהלך בדיוק שניתן לחזור על פני מיליוני מחזורים.
סט קוביות הטבעה הוא הרכבה של נעלי תבנית עליונות ותחתונות, עמודי מנחה ותותבים מובילים המחזיק את שני חצאי תבנית הטבעה ביישור מדויק לאורך מהלך הלחיצה. הוא אינו חותך או יוצר חומר - הוא מבטיח שהרכיבים שכן ממוקמים במדויק בכל פעם.
תחשוב על זה כך: סט הקוביות הוא השלד, והפרטים החותכים או היוצרים הם השרירים. ללא שלד קשיח ומיושר היטב, אפילו החבטות והמחבטות החדות ביותר ייצרו חלקים לא עקביים.
מה בעצם עושה סט קוביות הטבעה
סט קוביות בולמשרת מטרה בסיסית אחת - לשמור על יישור בין האגרוף (החצי העליון) לבלוק הקוביות (החצי התחתון) בכוח עצום. נעלי התבנית העליונות והתחתונות מחלקות את עומס הלחיצה באופן שווה, ומונעות סטיה מקומית. עמודי מכוונים ותותבים מגבילים את התנועה הצידית כך שקצוות החיתוך נפגשים עם מרווחים הנמדדים לעתים קרובות בעשיריות של אלפית אינץ'. מערכת ההנחיה הזו היא המאפשרת למכתשים לייצר חלקים זהים בין אם אתה במחזור עשר ובין אם אתה במחזור עשר מיליון.
סטים גם סופגים ומפנים מחדש את דחף הצד שנוצר במהלך פעולות העיצוב. ללא עמוד השדרה המבני הזה, כוחות לא מאוזנים יאיץ בלאי, יפגמו סובלנות של חלקים ובסופו של דבר יפגעו במכבש עצמו.
הבחנה בין המפתחות - ל-Die Set לעומת Die Block
כאן מתגנב לעתים קרובות הבלבול. קבוצה של רכיבי קוביות כוללת את הנעליים, העמודים והתותבים - את תשתית היישור. קוביות הקוביות, לעומת זאת, מכילות את קצוות החיתוך בפועל, יוצרים פרופילים וגיאומטריה חודרת. אתה יכול להחליף קוביות קוביות שונות לאותה סט קוביות אם טביעת הרגל תואמת, וזו בדיוק הסיבה שסט קוביות סטנדרטיות מפחיתות את עלויות הכלים בין משפחות המוצרים.
ההבחנה הזו חשובה כי ביצועים חסרים נובעים לרוב מהסט ולא לקובייה עצמה. תותבים בלויים, נעליים בגודל נמוך או תצורת עמוד שגויה יפגעו באיכות החלק ללא קשר למידת הדיוק של הגיאומטריה החיתוך שלך טחינה. אפשרויות התצורה - פריסת העמוד, סוג המיסב, חומר הנעל וגודל הממדים - קובעים ישירות את דיוק היישור, חיי הכלי הניתנים להשגה ותאימות עם ציוד המכבש שלך. כל אחד מהמשתנים הללו מתערב על פני נפח הייצור, ומקבל החלטות מוקדמות לגבי ארכיטקטורת התבנית שלך לאחת מבחירות המינוף הגבוהות ביותר- בכל תוכנית הטבעה.
רכיבי ליבה בתוך כל סט קוביות
כֹּלרכיב למות הטבעהממלא תפקיד הנדסי ספציפי בשמירה על הכלים שלך בחיים והחלקים שלך מדויקים. עם זאת, רוב ההפניות פשוט מפרטות חלקים מבלי להסביר מדוע הם חשובים תחת עומס. כאשר אתה מבין מה בעצם כל חלק עושה - ומה קורה כאשר הוא נכשל -, אתה יכול לעקוב אחר בעיות איכות חזרה לשורש שלהן במקום לרדוף אחרי סימפטומים.
נעלי מות עליונות ותחתונות הסבר
נעלי המות הן הבסיס לכל מכלול המות. הנעל העליונה (שנקראת גם מחזיק האגרוף) נושאת את אלמנטי החיתוך והיצירתיות הנעים עם כבש הלחיצה. הנעל התחתונה (מחזיק הקוביות) מהודקת למגבת הלחיצה ותומכת בצלחת התבנית, הכפתורים וכל גיאומטריה יוצרות המותקנת מתחת לרצועה.
דמיין שאתה לוחץ את כף היד שלך שטוחה אל שולחן - הכוח מתפזר באופן שווה על פני ידך. נעלי למות פועלות באותו אופן. הם מפיצים טונאז' עיתונות מרוכז על פני טביעת רגל רחבה כך שאף אזור אחד של התבנית לא חווה סטיה מקומית הרסנית. עובי הנעל מתוכנן ביחס לטונאז' הצפוי: דק מדי, והנעל מתגמשת באמצע-מהלך, ומעבירה את המרווחים בין חבטות הקוביות והלחצנים המתואמים שלהן. הגמישות הזו עשויה להיות רק אלפיות סנטימטר בודדות, אבל על פני מיליוני מחזורים היא מאיץ את בלאי הקצוות ומייצר צמיחת קוצים בחלקים המוטבעים שלך.
רוב הנעליים מיוצרות במכונה מלוח פלדה או ברזל יצוק, ואז טחונות שטוחות ומקבילות. שטוחות ומקביליות הם קריטיים - כל סטייה מתורגמת ישירות לשגיאת יישור בין החצי העליון והתחתון של כלי העבודה שלך.
עמודים מנחים, תותבים ומערכות יישור
מוטות מנחים הם גלילי פלדה מוקשחים- מדויקים שנלחצים או מהודקים לתוך נעל אחת. הם מחליקים דרך תותבי מוביל תואמים שמותקנים בנעל הנגדית, ומגבילים את התנועה הצידית לסובלנות בתוך0.0001 אינץ'זהו המנגנון ששומר על יישור האגרוף שלך-ל-מכה עקבית אחרי שבץ.
קיימים שני סגנונות תותבים עיקריים. תותבי חיכוך (מיסב רגיל) משתמשים בשרוולי ברונזה או אלומיניום-, לעתים משובצים בפקקי גרפיט לצורך שימון. תותבי מיסבים נוסעים על מיסבים כדוריים כלובים, ומספקים כמעט -אפס מרווח והפרדת קוביות קלה יותר. הבחירה ביניהן משפיעה על יכולת הדיוק, מרווחי התחזוקה ועד כמה הסט מתמודד עם דחף צד - בנושא שנדון לעומק בהמשך מאמר זה.
גם קוטר ואורך העמוד חשובים. עמודים בגודל נמוך מתעקמים בעומס לרוחב, בעוד שעמודים קצרים מדי מאפשרים לכלוב הכדור לצאת מהתותב במהלך המהלך, פוגעים במיסבים ופוגעים ברמת דיוק היישור לאורך זמן.
רכיבי עזר המשלימים את ההרכבה
מעבר לנעליים ולמערכות הנחייה, מספר רכיבים תומכים מחזיקים את מכלול התבנית יחד ומגנים עליו מפני נזק:
- לוחות גיבוי- לוחות פלדה מוקשחים ממוקמים מאחורי נקבים וכפתורים כדי למנוע מראשי האגרוף להטמע בחומר הנעל הרך יותר תחת פגיעה חוזרת.
- קוביות עקב- גושי פלדה מוברגים לנעליים העליונות והתחתונות עם לוחות בלאי מוקשים שסופגים דחף צד. הם מונעים תזוזה לרוחב כאשר כוחות החיתוך או היווצרות אינם מאוזנים.
- סיכות דיבל- דיוק- פיני קרקע המאתרים את חלקי התבנית, המחזיקים והבלוקים במיקומם המדויק על הנעל. ברגים מחזיקים רכיבים כלפי מטה; דיבלים מחזיקים אותם במקומם.
- למות קפיציםקפיצי דחיסה - גבוהים- (סליל מכני או גז חנקן) המספקים כוח הפשטה, לחץ רפידה או כוח החזרת הפקה בתוך הכלי.
- חריצי שוק או מהדק- הממשק המכאני שמהדק את הנעל העליונה לאיל העיתונות. קוביות קטנות יותר משתמשות בשוק הנלחץ למרכז הנעל; קוביות גדולות יותר מסתמכות על חריצי מהדק המעובדים לאורך קצוות הנעל.
כל חלק עזר הוא נקודת כשל פוטנציאלית. צלחת גיבוי סדוקה נותנת לפטריית ראש אגרוף לתוך הנעל. בלוק עקב שחוק מאפשר סחיפה מתקדמת לרוחב. דיבל שבור מאפשר לקטע קובייה להזיז בדיוק מספיק כדי לזרוק את רווחי הריקון שלך.
| רְכִיב | פוּנקצִיָה | חומר אופייני | מחוון כשל |
|---|---|---|---|
| Upper Die Shoe | נושא כלי אגרוף-בצד; מחלק כוח איל | צלחת פלדה או ברזל יצוק | התפרצות פני השטח, אובדן מקביליות |
| Lower Die Shoe | תומך בכלי צד-; עולים כדי לחזק | צלחת פלדה או ברזל יצוק | דפורמציה מקומית מתחת לכפתורים |
| פוסטים מדריכים | מגביל את התנועה הצידית בין הנעליים | מארז-מוקשה או באמצעות-פלדת כלי מוקשה | קווי בלאי גלויים, אובדן קוטר מדיד |
| תותבי מדריך | מקבל פוסטים מדריכים; שומר על סובלנות יישור | ברונזה, אלומיניום-ברונזה או פלדה (סוג מיסב כדורי) | מרווח מוגבר, סימני ניקוד |
| לוחות גיבוי | מונע מראשי אגרוף להטמע בנעליים | פלדת כלי מוקשה | סימני סדקים, גומות או פטריות |
| קוביות עקב | סופג דחף צד מכוחות לא מאוזנים | פלדה עם לוחות בלאי מוקשים | צלחת בלאי מתפרצת, פער מרווח נראה לעין |
| סיכות דיבל | מאתר את חלקי התבנית בדיוק על הנעליים | פלדת סגסוגת מוקשה | גזירה, רפיון בקדח |
| למות ספרינגס | מספק הפשטה, רפידה או כוח החזרה | פלדת כרום-ונדיום (מכנית) או גז חנקן | אובדן גובה העולה על 5%, פיצוח |
| חריצי שוק / מהדק | מאבטח את הנעל העליונה ללחיצה על כבש | אינטגרלי לנעל (פלדה) | התארכות חריצים, רפיון שוק |
אתה תבחין בדפוס בטבלה זו: כל מחוון כשל חוזר לאותה תוצאה - אובדן יישור. הסיבה לכך היא שכל רכיב קוביית הטבעה קיים כדי לשמור על היחס המרחבי בין החצי העליון והתחתון של הקובייה. כאשר אלמנט בודד מתכלה, מערכת ההנחיה מפצה עד שאינה יכולה, והאיכות נסחפת בשקט עד שמישהו מבחין בחלקים גרועים במורד הזרם.
השאלה האמיתית, אם כן, היא לא רק מה יש בתוך סט הקוביות שלך - אלא איך אתה מסדר את הרכיבים האלה. מיקום פוסט, ספירה ותצורה קובעים כיצד קשיחות ונגישות מתמודדים זה מול זה, והפריסה הנכונה תלויה לחלוטין בפעולה שהכלי שלך צריך לבצע.
סוגי תצורת סטים ומתי להשתמש בכל אחד מהם
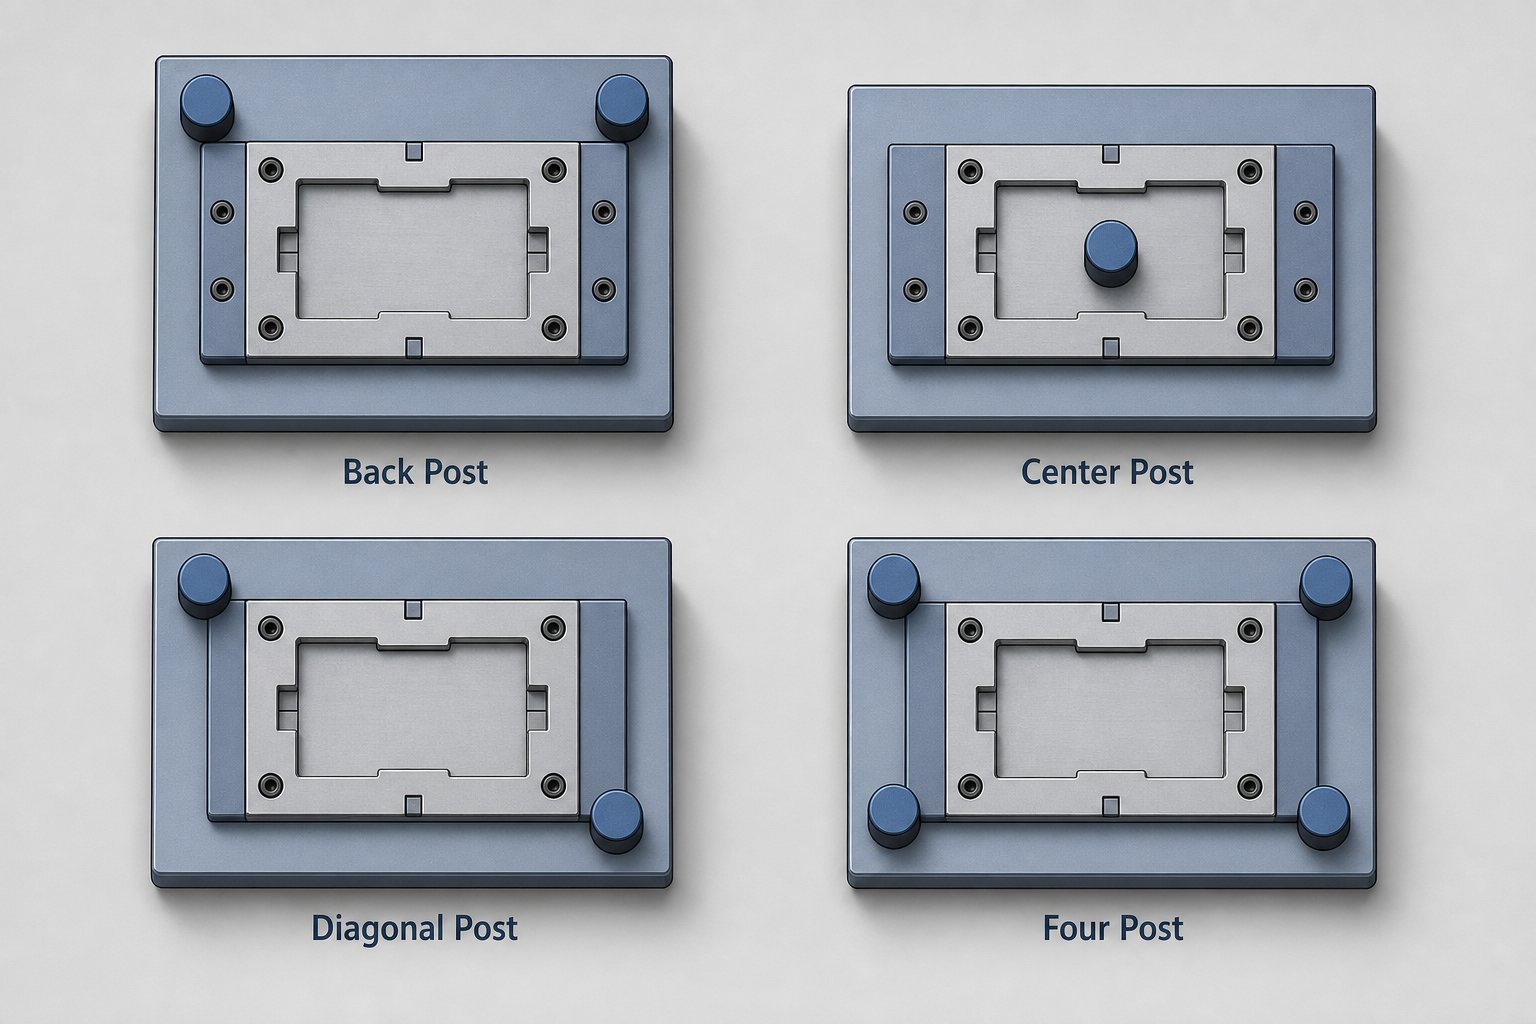
מיקום הפוסטים הוא לא מחשבה שלאחר מכן - זו החלטה עיצובית שנועלת את ההחלפה בין קשיחות, דיוק יישור וגישה פיזית לחלל הקוביות. ארבע תצורות סטנדרטיות מכסות את הרוב המכריע של יישומי ערכת קוביות העיתונות, אך רוב המהנדסים יורשים פריסה במקום לבחור אחת בכוונה. בחירת התצורה השגויה עבור הפעולה שלך מציגה בעיות יישור ששום כמות של שימינג או החלפת תותבים לא יפתרו.
תצורות עמוד אחורי ומרכז פוסט
ערכות עמודים אחוריות ממקמות את שני עמודי ההכוונה לאורך הקצה האחורי של נעלי התבנית, ומשאירות את החזית והצדדים פתוחים לחלוטין. זוהי הפריסה הנפוצה ביותר עבור קוביות מוזנות-פרוגרסיביות, מכיוון שהחזית הפתוחה מספקת הזנת רצועות ללא הפרעה, הסרת גרוטאות ונראות למפעיל. אם אתה מפעיל ערכת לחיצת אגרוף להברקה או פירסינג עם סליל-, העמוד האחורי הוא כמעט תמיד נקודת ההתחלה.
הפשרה? שני עמודים מאחור יוצרים מצב הנחייה א-סימטרי. תחת כוחות חיתוך כבדים, החלק הקדמי של נעל התבנית אינו נתמך ורגיש יותר להסטה - במיוחד על קוביות רחבות יותר בהן המרווח בין קו מרכז העמוד לאזור העבודה גדול. עבור כלים פרוגרסיביים צרים-גבוהים זה רק לעתים רחוקות חשוב, אבל עבור קוביות רחבות עם תחנות יצירה כבדות ליד הקצה הקדמי, ערכות עמודים אחוריות יכולות לאפשר הטיפת נעליים מספקת כדי להעביר את האגרוף-ל-יישור התבנית.
ערכות עמודים מרכזיות פותרות זאת על ידי הצבת שני עמודי העזר בצדדים מנוגדים - ממורכזים ימינה ושמאלה - כך שאזור העבודה יושב ביניהם עם תמיכה מאוזנת. גיאומטריה זו מפזרת כוחות רוחביים באופן שווה, מה שהופך את סטים של חותמת עמוד מרכזי לבחירה הטובה יותר עבור פעולות החתמה סימטריות שבהן עומסי הדחף הצדדיים שווים לכל הכיוונים. החיסרון הוא נגישות מופחתת משני הצדדים, מה שמקשה על הזנת רצועות ומקשה על העמסת חלקים ידנית.
תצורות אלכסון וארבעה עמודים
ערכות עמודים אלכסוניים ממקמות את שני העמודים בפינות מנוגדות באלכסון - בדרך כלל מאחור-שמאלה וקדמית-ימינה. פעולה זו פותחת שני צדדים סמוכים לגישה, מה שהופך אותם-למתאימים היטב לפעולות שבהן חלקים או חלקים ריקים נטענים ביד- מהחזית או מהצד. תמצא סטים אלכסוניים בפעולות משניות כמו חריצים או צורה שבה אוטומציה אינה מוצדקת ויכולת להגיע למפעיל.
ארבע ערכות עמודים מציבות עמוד מנחה בכל פינה של נעל המות. זה מספק התנגדות סטיה מקסימלית ואת ההדרכה האחידה ביותר על פני כל משטח הנעל. כאשר הטונאז' מטפס לתוך שטח סט קוביות לחיצה הידראוליות - משיכה עמוקה, טבעה כבדה או יצירת כוח- בכוח - ארבע תצורות עמודים מונעות את הטיית הנעל והתכופפות מקומית ששתי-פריסות עמודים אינן יכולות לעמוד בפניהן. הפשרה ברורה: הגישה מוגבלת מכל ארבעת הצדדים, כך שהזנת רצועות מצריכה פתחי חריצים המעובדים במכונה דרך הנעליים, ותחזוקת המות דורשת יותר מאמץ להסרה.
כיצד להתאים את התצורה לפעולה שלך
בחירת הפריסה הנכונה מסתכמת בשלוש שאלות: כמה נוקשות התהליך שלך דורש? היכן חומר נכנס ויוצא מהקוביה? ואיך מפעילים ואוטומציה יתקשרו עם הכלי במהלך הייצור?
קובייה סטנדרטית להטבעה מתקדמת-במהירות גבוהה כמעט תמיד משתמשת בפריסת פוסט אחורי, מכיוון שגישה לעדכון גוברת על רווח הקשיחות השולי של פוסטים נוספים. לעומת זאת, תבנית כבדה הפועלת במכבש הידראולי זקוקה לארבעה עמודים מכיוון שבקרת הסטייה היא הדאגה העיקרית וגישה לרצועה אינה רלוונטית. תצורות עמודים אלכסוניים ומרכזיים משרתות את האמצעים - פעולות טונה מתונות שבהן דרישות הגישה שוללות את הקיצוניות.
| תְצוּרָה | קְשִׁיחוּת | נְגִישׁוּת | האפליקציה הטובה ביותר | עלות יחסית |
|---|---|---|---|---|
| עמוד אחורי (2 עמודים, אחורי) | לְמַתֵן | מצוין - חזית וצדי פתוחים | קוביות פרוגרסיביות, רצועות-מוזנות ופירסינג | נָמוּך |
| עמוד מרכזי (2 עמודים, צדדים) | בינוני-גבוה | מוגבל - מוגבל משני הצדדים | חיתוך סימטרי, חיתוך מאוזן | נָמוּך |
| עמוד אלכסוני (2 עמודים, פינות הפוכות) | לְמַתֵן | טוב - שני צדדים סמוכים פתוחים | טעינה ידנית-פעולות משניות, חריצים | נָמוּך |
| ארבע עמודים (4 עמודים, כל הפינות) | מַקסִימוּם | מוגבל - כל הצדדים חסומים חלקית | צורה כבדה, ציור עמוק, מטבעות-בטון גבוה | גבוה יותר |
שים לב שסטים ליישומי עיתונות מתחת ל-100 טון כמעט מצדיקים ארבע-תצורות פוסט -, העלות הנוספת והנגישות המופחתת אינם מקוזזים על ידי עליות משמעותיות בקשיחות בנפחים נמוכים יותר. אבל ברגע שכוחות היווצרות יוצרים דחף צדדי משמעותי או שטווח הנעליים שלך חורג ממה ששני עמודים יכולים לייצב, עלייה של עד ארבעה עמודים מבטלת את סחף היישור המושרה-שגורם לפגיעה בשקט באיכות החלק במהלך ריצת ייצור.
התצורה קובעת את הגבולות של מה שמערכת ההדרכה שלך יכולה להתמודד. אבל בתוך כל תצורה, סוג מערכת המיסבים - מיסב כדורי או מיסב רגיל - מגדיר באיזו מידה העמודים והתותבים שומרים על יישור תחת עומס, ועד כמה הסט סלחן כאשר התנאים אינם אידיאליים.
מיסבים כדוריים לעומת מערכות הנחיית מיסבים רגילים
תצורת הפוסט שלך מגדירה את המסגרת המבנית. אבל מערכת המיסבים בתוך אותם עמודים ותותבים קובעת באיזו מידה המסגרת הזו באמת מתפקדת תחת עומס - ובאיזו מהירות היא מענישה הזנחה. שתי פילוסופיות מיסבים שולטות בכלי עבודה: מיסב כדורי (אלמנט מתגלגל) ומסב רגיל (חיכוך). שניהם מייצרים חלקים מצוינים. שניהם נכשלים אחרת. הבחירה ביניהם אינה קשורה למי "טוב יותר" - אלא איזה מהם מתאים לתנאים האמיתיים של הפעולה שלך.
מערכות הנחיית מיסבים כדוריים ויתרונות דיוק
מערכות הנחיית מיסבים כדוריות משתמשות במיסבים כדוריים בכלובים הרוכבים בין הקוטר החיצוני של עמוד המדריך לקוטר הפנימי של התותב. רכיבים אלו פועלים במצב טעון מראש- התאמה של לחיצה מתגלגלת עם מרווח שלילי, לעתים קרובות חזק כמו 0.0001 עד 0.0021 אינץ' בהתאם ליצרן ולקוטר העמוד. אותו מרווח קרוב ל-אפס הוא מה שמספק את דיוק היישור שדורשת הטבעת סובלנות הדוקה-.
תארו לעצמכם את ההבדל בין הזזה של מגירה על מסילות עץ לעומת גלגול שלה על מיסבים כדוריים. פעולת הגלגול מונעת החלקה-, מפחיתה הצטברות חום במהלך רכיבה מתמשכת ושומרת על יישור עקבי במהירויות העולה על 200 פעימות לדקה. עבור פעולות דיוק של קוביות והטבעה - ביטול מהיר-במהירות עם מרווחי אגרוף-ל-מרווחים שנמדדו בעשיריות - הנחיית מיסב כדורי זוכה בפרמיה.
המלכוד? מערכות מיסבים כדוריות דורשות משמעת. הם אינם סובלים זיהום, טיפול גס או שימון לא עקבי. הזנה שגויה בודדת שמעמיסה- את הקובייה עלולה להפיל את מסלולי המירוצים, וליצור שקעים שיוצרים תנועה "חריצה" וסחיפה מתקדמת של יישור. אוויר דחוס הנשפף ברשלנות סביב מערכת ההובלה דוחף חצץ לתוך נתיב הגלגול, שם הוא מתגלגל במקום מוטבע - ומאיץ נזק במקום לספוג אותו. כשלים אלו מתחפשים לעתים קרובות לבלאי אגרוף או לבעיות פינוי, ושולחים את חדרי הכלים למעקפים מתסכלים לפתרון בעיות.
שמן מינרלי מזוקק עם תוספי-לחץ קיצוניים הוא חומר הסיכה המומלץ - לעולם אינו משמן, אשר לוכד מזהמים במכלול המרווח השלילי- ומונע סיבוב תקין של מסבים.
מערכות מיסבים חלקים ויתרונות העמידות שלהן
ערכות מיסבים רגילים מחליפות את האלמנטים המתגלגלים בתותבים בעלי גב מברונזה,-שמן-או פלדה-תומכים בעמוד המכוון באמצעות ממשק הזזה משומן. יש מרווח מדיד בין העמוד לתותב - בדרך כלל כמה עשיריות עד לאלף שלמה -, כלומר פחות דיוק גולמי ממערכות מיסבים כדוריים, אבל הרבה יותר סלחנות.
איפה הסליחה הזו חשובה? בכל מקום התנאים אינם אידיאליים. מיסבים רגילים סובלים זיהום מכיוון שחלקיקים מוטמעים בחומר התותב הרך יותר במקום לעבור באופניים דרך אזור המגע. הם מטפלים בעומסי דחף וזעזועים צדדיים ללא נזק קטסטרופלי למסלול המירוצים שמסיים את חייה השימושיים של מערכת מיסבים כדוריים. הם שורדים את הטיפול הגס שמתרחש במהלך החלפת קוביות על רצפת עיתונות עמוסה. והם ממשיכים לעבוד דרך הפסקות סיכה שיתפסו מכלול אלמנט מתגלגל.-
עבור יישומי קוביות וכלי עבודה הכוללים יצירה כבדה-ממרכז, פעולת פקה או סביבות עם חצץ באוויר ושגרות תחזוקה לא עקביות, מיסבים רגילים נכשלים בצורה צפויה יותר. כאשר הם מתלבשים, הסימפטום הוא גידול הדרגתי - שניתן למדידה, למעקב וניתן לתיקון לפני שהאיכות תפגע. יכולת החיזוי הזו לבדה הופכת אותם לבחירה המועדפת עבור קוביות דיוק רבות בפעולות יצירה ושרטוט שבהן דחיפה לרוחב היא מציאות קבועה.
הסחר בעלויות הוא פשוט: ערכות מיסבים רגילות זולות יותר לרכישה והחלפה, אך עמודי עזר בלויים יכולים לפתח ניקוד או התחדדות הדורשים תיקון מעורב יותר מאשר פשוט החלפת תותב.
כאשר תצורות היברידיות הגיוניות
חלק מיישומי קוביות כלי עבודה אינם מתאימים בצורה מסודרת לקטגוריה אחת. קובייה פרוגרסיבית עשויה להזדקק ליישור הדוק בכיוון ההזנה (כאשר רישום אגרוף-ל-חשוב ביותר), אך לחוות דחף צד משמעותי בניצב להזנה מתחנות היווצרות. תצורות היברידיות מטפלות בכך על ידי הפעלת הנחיית מיסבים כדוריים על הציר הקריטי ומסבים רגילים על ציר הדחף-הטעון - תוך לכידת דיוק היכן שהוא נחשב תוך קליטת שימוש לרעה במקום שבו היא בלתי נמנעת.
| קריטריונים | מערכת מדריך מיסבים כדוריים | מערכת מובילי מיסבים חלקים |
|---|---|---|
| דיוק יישור | קרוב ל-אפס מרווח (טעינה מוקדמת של 0.0001-0.0021 אינץ') | מרווח ריצה מדיד (0.0005–0.001 אינץ' טיפוסי) |
| כושר העמסה | בינוני - מרוכז ברכיבי כדור בודדים | גבוה - מופץ על פני שטח מגע מלא של התותב |
| צרכי תחזוקה | שימון תכוף עם שמן מינרלי; סביבה נקייה קריטית | שימון תקופתי; סובל מרווחים ארוכים יותר |
| סובלנות סביבתית | זיהום נמוך של - גורם לנזק מואץ | חלקיקים גבוהים של - מטמיעים במקום מחזור |
| עמידות בעומס הלם | צלייה גרועה של - מאירועי השפעה | - טוב מתעוות בהדרגה ללא כשל קטסטרופלי |
| עלות (רכישה) | אלמנטים וכלובים לגלגול דיוק - גבוה יותר | תחתון - בניית תותבים פשוטה יותר |
| יישומים אידיאליים | הסרה/פירסינג-במהירות גבוהה, סובלנות הדוקה, רצים ייעודיים | היווצרות כבדה, מתות פקה, דחף צד גבוה, סביבות מלוכלכות |
מערכת ההנחיה שתבחר מגדירה מה סט קוביות ההחתמה שלך יכול לסבול - אבל היא לא פועלת במנותק. מבחן הביצועים האמיתי מגיע כאשר אתה מתאים הן את התצורה והן את סוג המיסב לפעולת ההחתמה הספציפית שהכלי שלך חייב לבצע. השחרה, פירסינג, יצירה וציור של כל מקום דרישות שונות באופן מהותי לגבי קשיחות הסט ודיוק היישור.
התאמת ערכות קוביות לפעולות הטבעה ספציפיות
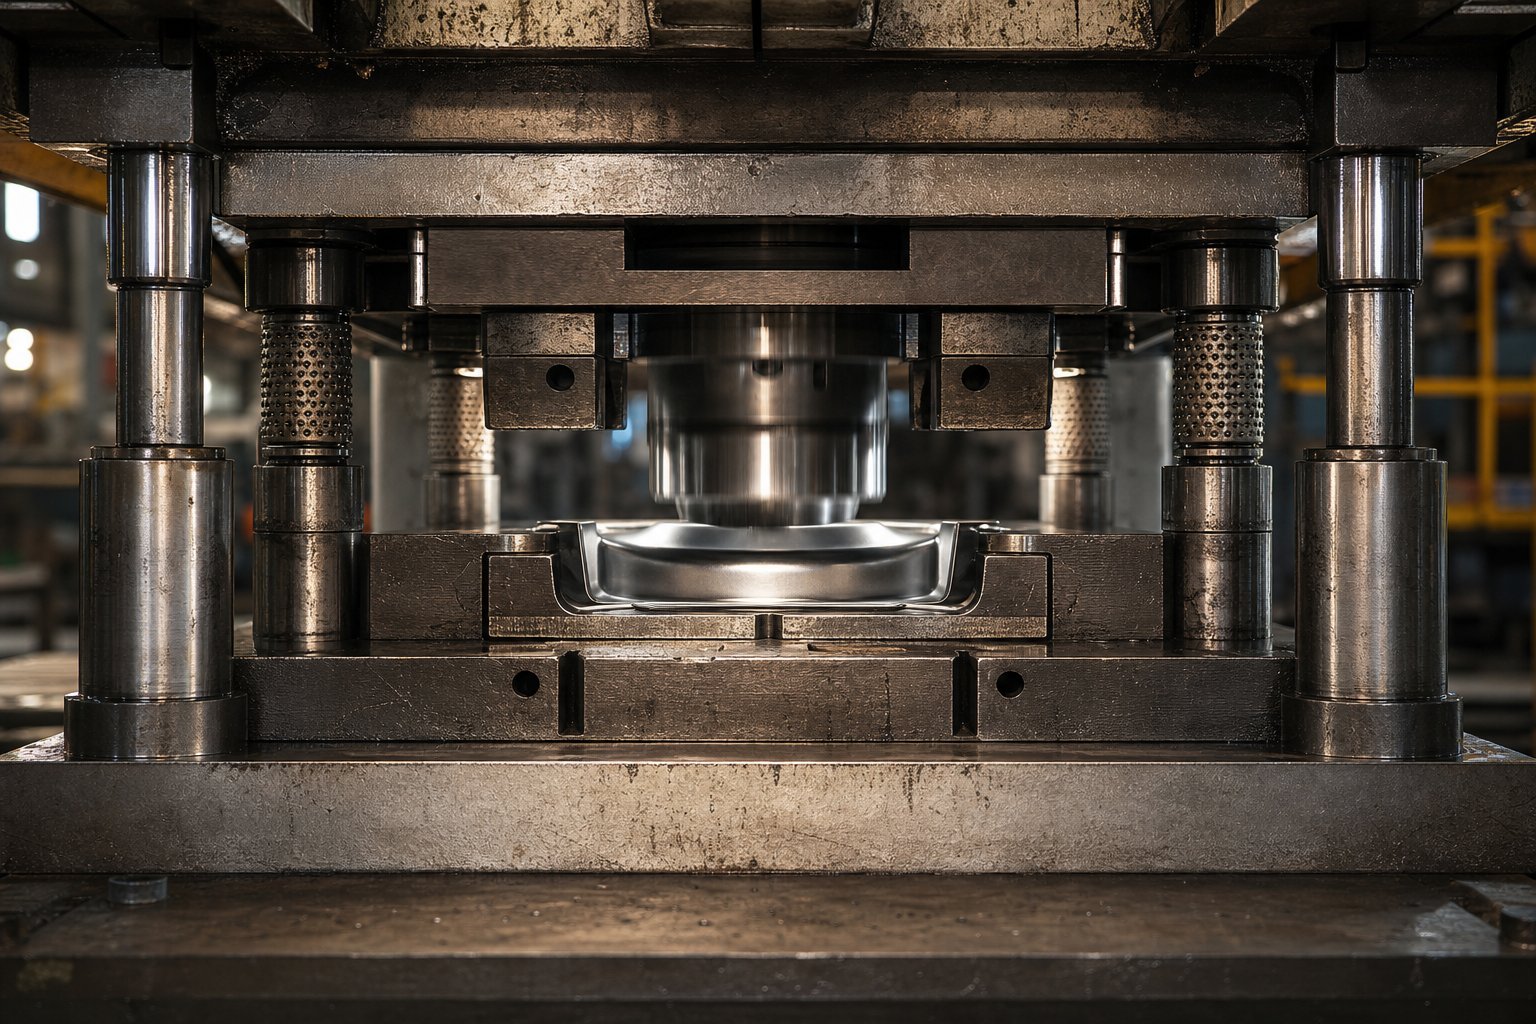
פעולות הטבעה שונות אינן מצריכות רק חבטות שונות - הן דורשות התנהגות מבנית שונה לחלוטין מהקובייה שהוצבה מתחתיהן. קוביית מחסום הפועלת בקצב של 400 פעימות לדקה מציבה דרישות יישור שאין להן שום קשר למה שפוגש כלי ציור עמוק ב-15 תנועות לדקה. עם זאת, מהנדסים רבים בוחרים את תצורת התבנית שלהם בהתבסס על הרגל או זמינות ולא על פי הפיזיקה האמיתית של התהליך שלהם.
הנה דרך מעשית לחשוב על זה: כל פעולה נופלת איפשהו על ספקטרום דרישה של קשיחות. חלקם זקוקים לדיוק מיקום קיצוני בכוח מינימלי. אחרים זקוקים להתנגדות מבנית מסיבית עם סובלנות סלחנית יותר. היכן שהפעולה שלך נוחתת על הספקטרום הזה אמור להוביל לכל החלטה של סט קוביות - ספירת פוסטים, סוג המיסב ועובי הנעל.
סטים לפעולות הבלקה ופירסינג
השחרה ופירסינג הם תהליכי גזירה. האגרוף והמתקים אינם יוצרים חומר - הם שוברים אותו בצורה נקייה על ידי העברת קצה חיתוך דרך הגיליון עם מרווח מבוקר היטב מכל הצדדים. מרווח זה, בדרך כלל 5% עד 10% מעובי החומר לכל צד עבור פלדה עדינה, קובע את איכות הקצה, גובה הקוצים ובקרת הקלעים. כאשר סט קוביות ההטבעה שלך מאפשר אפילו כמה עשיריות של הזזה לרוחב במהלך מהלך החיתוך, המרווחים הללו הופכים לא אחידים. צד אחד מתהדק בעוד הצד הנגדי נפתח, ומייצר שבלולים מחודדים הנדבקים בפתח התבנית וחלקים עם דפוסי כתמים לא אחידים.
זו הסיבה שפעולות הריקון מתקדם מעדיפות באופן גורף ערכות עמודים אחוריים עם מובילי מיסבים כדוריים. פריסת העמוד האחורי מספקת הזנת רצועות ללא הפרעה מלפנים, מה שחשוב כאשר אתה מפעיל מלאי סלילים במהירות גבוהה עם הזנה אוטומטית. הנחיית מיסב כדורי מספקת את יישור המרווח כמעט -ששומר על כל תחנת אגרוף רשומה במדויק לטייסי הרצועה, מהלומה אחר מכה.
עבור אגרוף מתכת וערכת מתכת טיפוסית המבצעת ביטול מהיר-במהירות גבוהה, מערכת היישור חייבת לשמור על דיוק מיקום בתוך מחצית מרווח התבנית. אם מרווח האגרוף שלך-ל-מות הוא 0.003 אינץ' לכל צד, סחיפה של מערכת ההנחיה מעבר ל-0.0015 אינץ' מתחילה לייצר פגיעה ניכרת באיכות. ערכות מיסבים כדוריות משיגות זאת באופן שגרתי. סטים של מיסבים רגילים יכולים לעבוד עבור חומרים עבים יותר עם מרווחים גדולים יותר, אבל הם חסרים את יכולת החזרה המיקוםית שדורשת הרחקה של מד דק.
שימור שבלול הוא גורם נוסף. כאשר המרווח משתנה, הקלעים אינם משתחררים בצורה נקייה - הם נצמדים לפתח התבנית או נסוגים לאחור אל משטח הרצועה. במת הטבעת מתכת מתקדמת, שבלול תקוע בתחנה שלוש פירושו גרוטאות מכל תחנה במורד הזרם. עונש הנוקשות על אובדן היישור מוגבר על פני כל פריסת הרצועה.
ערכות הדפסה לפעולות צורה ושרטוט
פעולות גיבוש ורישום משחקות לפי כללים שונים. במקום לשבור חומר, מתכופפות, נמתחות ודוחסות אותו לגיאומטריה חדשה. הכוחות הדומיננטיים עוברים מגזירה אנכית לדחיפה לרוחב כאשר החומר זורם על פני רדיוסים יוצרים, לתוך חללים ונגד כריות לחץ. הדחיפה לרוחב היא מה שמעניש את סטים האגרסיביים ביותר.
שקול פעולת ציור עמוק. כאשר האגרוף דוחף חומר לתוך חלל המשיכה, מחזיק הריק מפעיל לחץ על האוגן בזמן שהחומר זורם פנימה. כל אסימטריה בצורת ריק, סיכה או עובי חומר יוצרת כוחות אופקיים לא מאוזנים המנסים להזיז את הנעל העליונה ביחס לתחתונה. על פי מחקר של ההמכון לטכנולוגיה ליצירת מתכות, היגוי זרימת גיליון מתכת בין קלסרים ללא התקמטות או סדקים דורשת גם בקרת לחץ מדויקת של מחזיק ריק וגם מבנה תבנית קשיח מספיק כדי לשמור על מרווח קלסר אחיד תחת עומס.
ארבע תצורות עמודים הן הסטנדרט לשרטוט עמוק מכיוון שהן מתנגדות לדחיפה לרוחב מכל הכיוונים בו זמנית. הנחיית ארבע -הפינות מונעת התהפכות הנעל ללא קשר למקור כוחות הדחף, מה שחשוב מכיוון שזרימת החומר במשיכה לא סדירה מייצרת רק לעתים נדירות עומס סימטרי. נעלי קוביות כבדות - לעתים קרובות בעובי של 25% עד 50% מיישומי הרקה מקבילים - סופגות את רגע הכיפוף שכוחות הדחף האלה יוצרים מבלי להסיט מספיק כדי לשנות את הקשר-ל-חלל באמצע-המהלך.
הנחיית מיסבים רגילים גוברת כאן לעתים קרובות על מיסבים כדוריים. עומסי הצד המתמשכים במהלך מהלך היווצרות יגרמו למסלולי מירוצים של מיסבים כדוריים לאורך זמן, בעוד שתותבי ברונזה סופגים את הדחף על פני משטח המגע המלא שלהם ללא נזק קטסטרופלי. עבור מתכת הטבעת מתכת המבצעת כיפוף כבד או שרטוט, דפוס הבלאי הצפוי של מיסבים רגילים הוא למעשה יתרון - אתה יכול למדוד את גידול המרווח ולתזמן החלפות לפני סחיפה של איכות החלק.
כיצד זרימת החומר מניעה החלטות תצורה
מעבר לגודל הכוח, האופן שבו החומר נכנס, עובר ויוצא ממנו מגביל אילו תצורות אפשריות אפילו. רוחב הרצועה קובע אם פריסת עמוד אחורי מספקת שטח נעליים מספיק להרכבת עמודי מנחה מאחורי מעטפת העבודה. כיוון ההזנה מכתיב אילו צדדים חייבים להישאר פתוחים עבור גישה לסליל ובקרת לולאה. נתיבים להסרת גרוטאות - היכן שבלולים נופלים, איך לקצץ שלדים יוצאים - דורשים ערוצים ברורים שפוסטים מנחים אינם יכולים לחסום.
במות הטבעה מתכתיות פרוגרסיביות, הרצועה מתקדמת גובה אחד לכל מהלך בעודה מחוברת למנשא. מאפיינים שנוצרו בתחנות במורד הזרם בולטות מעל ומתחת למישור הרצועה, ודורשות שחרור כאשר הרצועה מתרוממת ומתקדמת. סטים של עמודים אחוריים מתאימים זאת בקלות מכיוון שהחזית הפתוחה מאפשרת לתכונות מעוצבות לעבור ללא הפרעה. ארבעה סטים של עמודים יחסמו את נתיב הרצועה, אלא אם כן חריצי מרווח יבוצעו במכונה דרך הנעליים - מה שמוסיף עלות ועלול להחליש את המבנה שבחרת לקשיחות.
תבנית יצירה עם פעולות צד המופעלות-על צד זקוקה לגישה מכיוונים ספציפיים עבור מגלשות מצלמות ומנגנוני ההחזרה שלהן. סטים אלכסוניים פועלים כאן לעתים קרובות מכיוון שהם פותחים שני צדדים סמוכים להרכבת פקה תוך שהם מספקים הדרכה מפינות הפוכות. מאפייני זרימת החומר - בין אם חומר העבודה נמתח, נדחס או מחליק במהלך הצורה - משפיעים גם הם על החלטות עובי הנעל. פעולות הכוללות דחיסת חומר משמעותית, כמו טבעה, מייצרות כוח אנכי גבוה יותר ליחידת שטח, הדורשות נעליים עבות יותר כדי למנוע סטייה מקומית מתחת לפלדות העובדות.
הדירוג הבא עוזר למסגר את האופן שבו דרישות קשיחות של קוביות מסלימות על פני פעולות נפוצות:
- פירסינג פשוט- הביקוש הנמוך ביותר; היקפי חיתוך קטנים, דחף צד מינימלי, מלאי דק. עמוד אחורי עם הנחיית מיסב כדורי מטפל ברוב היישומים.
- ביטול- דרישה מתונה; כוחות חיתוך גדולים יותר, בקרת קלעים קריטית. עמוד אחורי או עמוד מרכזי עם הנחיה כדורית.
- הִתעַקְמוּת- בינוני-ביקוש גבוה; כוחות מחוץ ל-מרכז יוצרים דחף מקומי. עמוד מרכזי או עמוד אלכסוני עם מיסבים חלקים או היברידיים.
- גיבוש (הטבעה, אוגן)- דרישה גבוהה; זרימת החומר מייצרת עומסים רוחביים מתמשכים. ארבעה פוסטים מועדפים; מיסבים רגילים מתנגדים לדחף מתמשך.
- ציור עמוק- הביקוש הגבוה ביותר; דחף רוחבי גדול מזרימת חומר אסימטרית, כוחות מחזיק ריק כבדים, משיכות עבודה ארוכות. נדרשת ארבע עמודים עם נעליים כבדות והנחיית נושא רגיל.
כל שלב למעלה ברשימה זו מוסיף מורכבות כוח לרוחב. קוביית חבטות בתחתית הספקטרום מצליחה או נכשלת כמעט על סמך דיוק היישור האנכי. קובייה יצירתית בחלק העליון מצליחה או נכשלת בהתבסס על היכולת של הסט לעמוד בפני עומסים אופקיים מתמשכים מבלי להסיט. הבנת היכן הפעולה שלך נופלת על הספקטרום הזה - וגודל הקוביות שלך בהתאם - הוא ההבדל בין כלי שמספק חלקים עקביים במשך שנים לבין כלי שמתחיל להיסחף תוך חודשים.
קשיחות ותצורה מביאים אותך למגרש הכדורים הנכון. אבל אלא אם ערכת הקוביות שלך מתאימה פיזית למכבש, היא נכנסת ל- מידות מיטה תואמות, גובה סגירה, אורך מהלך ואמצעי הידוק - אף אחת מהבחירות העיצוביות הללו לא משנה. תהליך אימות הגודל והתאימות הוא המקום שבו תוכניות רבות נתקעות.
כיצד להתאים גודל של סט קוביות להתאמה לעיתונות
סט קוביות מוגדר בצורה מושלמת עם העמודים, המיסבים וחומר הנעליים הנכונים עדיין נכשל אם הוא לא מתאים פיזית למכבש שאליו הוא מוקצה. שגיאות גודל הן בין הטעויות היקרות ביותר בכלי החתמה - הן צצות בשלב מאוחר בתהליך הבנייה, מעכבות ניסויים ולעיתים מאלצות עיבוד חוזר יקר של רכיבים שכבר הוקשו ונטחנו. התיקון הוא פשוט: אמת כל ממד קריטי לפני שהזמנת הרכש יוצאת.
חישוב מידות נעלי Die מתוך Die Space
גודל הנעל מתחיל במעטפת העבודה - השטח שתופס על ידי כל רכיבי התבנית הפעילים, לרבות קטעי חיתוך, פלדה ליצירת פלדות, טייסים, מרימים וחותכי גרוטאות. אבל הנעל לא יכולה פשוט להתאים לטביעת הרגל הזו. אתה צריך מרווח מעבר לאזור העבודה לכמה דברים: גישה לאידוק (ברגי כובע ראשי שקע וסיכות דיבל), מיקומי התקנת עמוד מכוון, מיקום בלוק העקב ומעבר הזנת רצועות.
כלל מעשי: הוסף מינימום של 2 עד 3 אינץ' מעבר לאזור התבנית הפעיל בכל צד שבו לא יוצבו עמודי מנחה, ו-3 עד 4 אינצ'ים בצדדים שבהם העמודים עולים. עבור תבניות פרוגרסיביות, קצוות כיוון ההזנה- זקוקים לאורך נוסף כדי להתאים למיקומי טייס מחוץ לתחנת העבודה האחרונה ולמסילות הנחיה כלשהן. מימד נמוך של הנעל כדי לחסוך בחומר הוא חסכון שגוי - זה מאלץ את הרכיבים קרוב מדי זה לזה, מקשה על גישה לתחזוקה ומשאיר מתכת לא מספקת בין חורי ההרכבה, מה שמחליש את הנעל תחת עומס.
רוחב ועומק צריכים גם לכבד את מידות חיזוק העיתונות. טביעת הרגל של הנעל שלך חייבת לשבת בתוך אזור החיזוק עם שוליים מספיקים עבור מהדקים או ראשי בורג T-. אם הנעל משתרעת מעבר לתמיכת החיזוק, קצוות לא נתמכים מתרחקים מתחת לטון, ויוצרים את אותו גמישות מקומית שהורסת את דיוק החלק.
תאימות גובה סגירה ושבץ
גובה סגירה הוא המקום שבו תאימות מות הלחיצה מתקלקלת לרוב. הקונספט נשמע פשוט, אבל הטרמינולוגיה מזעזעת אפילו מהנדסים מנוסים מכיוון שגובה סגירת הלחיצה וגובה הסגירה הם מדידות ברורות שיש ליישב אותן.
גובה סגירת הלחיצה הוא המרחק מהפן התחתון של הכבש לחלק העליון של מצע הלחיצה, נמדד כאשר הכבש נמצא במרכז התחתון וההתאמה מוגדרת למצבו המלא-למעלה. זהו המרחב האנכי המקסימלי שהמכונה מציעה. גובה התבנית - השטח השמיש עבור כלי העבודה שלך - קטן יותר: החסר את עובי לוחית החיזוק מגובה סגירת הלחיצה כדי לקבל את גובה התבנית המרבי. הפחת את טווח התאמת האיל ממספר זה כדי לקבל גובה קוביות מינימלי.
גובה הסגירה של הקובייה שלך (כולל הערימה-במצב סגור, מהחלק התחתון של הנעל התחתונה לחלק העליון של הנעל העליונה) חייב ליפול בין ערכי המינימום והמקסימום הללו. אם הקוביה גבוהה מגובה הקובייה המקסימלית, היא פיזית לא ייסגרה. אם הוא קצר מגובה התבנית המינימלי, כוונון הכבש לא יכול להגיע אליו - ותזדקק לבלוקים מקבילים או עליות כדי להשלים את ההבדל, מה שמוסיף את אי הוודאות-של הערימה ואת שלבי התחזוקה.
עבור קוביות לחיצה הידראוליות עם מהלומות ארוכות יותר ופרופילי מהירות משתנים, ודא גם שאורך המהלך מספק מספיק אור יום פתוח להזנת רצועות, פליטת חלקים וכל מהלך חוזר של פקה או שקף. אגרוף למות לחיצה שנכנס לחומר לפני שהמצלמות נפרסו במלואן יהרוס הן את כלי העבודה והן את חומר העבודה.
מאמת לחץ-כדי-למות-הגדר כושר
לפני שמתחייבים לסטים למכבשים במתקן שלך, עברו על רשימת האימות הזו. ניתן לאשר כל מימד שעליו מלוחית מפרט העיתונות, המדריך הטכני של המכונה או מדידה ישירה:
- אזור חיזוק- אשר שטביעת הרגל של הנעל מתאימה למידות החיזוק עם מרווח להידוק בכל הקצוות המאובטחים
- דפוס וגודל T-חריץ- ודא שהמרווח והרוחב של החריצים מתאימים לשיטת ההידוק המועדפת עליך (ברגים T-, מהדקי רצועה או מהדקים הידראוליים)
- גובה המות המרבי- לחץ על סגירת גובה מינוס עובי חיזוק; ערימת הקוביות הסגורות שלך חייבת להיות פחותה מהערך הזה
- גובה התבנית המינימלי- גובה התבנית המרבי מינוס טווח התאמת הכבש; ערימת הקוביות הסגורות שלך חייבת לחרוג מהערך הזה
- אורך שבץ- מרווח מספיק לגובה הזנת חומר, פליטת חלק והחזרת פקה במצב פתוח מלא
- דירוג טונה- כוח החיתוך והעיצוב הכולל חייב להישאר מתחת לקיבולת הלחיצה המדורגת, עם מרווח בטיחות של 20-30% כדי לקחת בחשבון את וריאציות החומר ובלאי הכלים
- חיבור ראםקוטר השוק של - תואם לקידוח כבש (עבור קוביות לחיצה קטנות יותר) או מרווח החריצים מהדקים מיושר עם חריצי T- כבש (עבור כלים גדולים יותר)
- פינוי גרוטאות- פתחי חיזוק או מרווח מתחת לנעל התחתונה מאפשרים לשבלולים ולגזם לצאת ללא הצטברות
- גובה האכלה- אור יום פתוח בחלק העליון של המהלך מתאים לגובה קו הזנת סליל ולכל דרישות הלולאה
- מפרט מקביליות- פני הלחץ והקביליות של פני השטח הם במסגרת המפרט; מכבשים שחוקים מגבירים את כל בעיות יישור התבנית
פרט אחד המהנדסים מתעלמים לעתים קרובות: נגישות מהדקים. מידות הנעל שלך עשויות להתאים למגבה, אבל אם עמודי מנחה, קוביות עקב או גלילי חנקן חוסמים את אזורי ההידוק לאורך היקף הנעל, לא תוכל לאבטח את התבנית כראוי. שרטטו את מיקומי המהדקים ביחס לכל הרכיבים המותקנים לפני סיום מידות הנעל.
כמו כן, אשר כי מתכות אגרוף עבור הקצאות עיתונות בתוך המפעל שלך חולקים גבהים סטנדרטיים סגירה במידת האפשר. סטנדרטיזציה של גובה התבנית על פני כלים הפועלים באותה מכונת כביסה ממזערת את התאמת הדחף במהלך ההחלפות, מקצרת את זמן ההגדרה ומבטלת את שגיאות הכיול מחדש המתגנבות כאשר מפעילים מתכוונים שוב ושוב בין הגדרות שונות בתכלית.
תאימות ממדית מכניסה את הקוביות שלך לתוך העיתונות. אבל ברגע שהוא שם, החומרים שמהם עשויים הנעליים, העמודים והתותבים קובעים כיצד המכלול מתנהג תחת עומס חוזר ונשנה - אם הוא מחזיק יישור לאורך מיליוני מחזורים או נסחף בהדרגה כאשר רכיבים מתעקמים ומתעוותים.
בחירת חומרים וקשיחות מבנית
גם כאשר סט הקוביות שלך בגודל הנכון עבור העיתונות ומוגדר עם פריסת העמודים הנכונה, החומרים שמהם עשויים רכיבים אלה שולטים בסופו של דבר במה שקורה בטעינה חוזרת ונשנית. נעל בעלת מימדים נאותים העשויה מהחומר הלא נכון מתגמשת בדרכים הפוגעות באיטיות באיכות החלק. עמוד מנחה ללא קשיות מספקת מפתח דפוסי בלאי שמציגים גידול מרווח במהלך ריצות הייצור הראשונות. בחירת החומרים אינה זוהרת, אבל זה המקום שבו דיוק ההחתמה לטווח ארוך-ננעל או אובד בשקט.
חומרי הנעליים למות וההפרעות בביצועיהם
שלוש משפחות חומרים שולטות בבניית הנעליים, כל אחת עם פרופיל ביצועים מובהק המתאים לתרחישי ייצור ספציפיים.
צלחת פלדההוא ברירת המחדל עבור רוב מתכת העיתונות. פלדת פחמן נמוכה- (בדרך כלל AISI 1020 או 1030) מציעה קשיחות גבוהה, יכולת עיבוד קלה ויכולת תיקון פשוטה. אם בורג או חור דיבל נוחת במקום הלא נכון, נעלי פלדה יכולות להיותסתומים ומרותכיםמבלי לפגוע בשלמות המבנית. מודול האלסטי של פלדה - בערך 30 מיליון psi - מתנגד להתכופף בטון טוב יותר מכל חלופה בעובי דומה. עבור מתכות הטבעה מפלדה עם נפחי ייצור במאות אלפים או מיליונים, לוח הפלדה הוא הבסיס הבטוח והחסכוני.
בַּרזֶל יְצִיקָהנעליים מחליפות קשיחות מסוימת עבור שיכוך רעידות מעולה. המיקרו-מבנה של הגרפיט בברזל אפור סופג את אנרגיית ההלם שנוצרת במהלך הצמדת הבלימה- דרך - אותו שחרור פתאומי של אנרגיה מאוחסנת כאשר אגרוף פורץ דרך החומר. שיכוך זה מפחית רעש, מאריך את חיי האגרוף וממזער את העייפות המחזורית שמפיצה סדקים מיקרו באמצעות פלדות כלים מוקשות לאורך זמן. מתלים גדולים יותר לרכב משתמשים לעתים קרובות ביסודות ברזל יצוק- מונחים במדויק המעוצבים לכל חלק ספציפי ולא בנעליים שטוחות.
אֲלוּמִינְיוּםנעליים שוקלות בערך-שליש מהפלדה והמכונה מהירה משמעותית. סגסוגות מיוחדות כמו QC-7 ו-QC-10 מספקות חוזק לחיצה העולה על זה של פלדת פחמן נמוכה-, מה שהופך אותן לבעלות קיימא לייצור - ולא רק אב טיפוס. אלומיניום מצטיין ביישומי הרחקה-גבוהים שבהם משקל הפחת מופחת מתורגם לפחות אינרציה של כבש לחיצה, רכיבה מהירה יותר ורמות רעש נמוכות יותר. החומר גם מפזר חום בצורה יעילה יותר מפלדה, מה שמטיב עם פעולות היוצרות הצטברות טמפרטורה הקשורה לחיכוך. החסרונות הם אמיתיים, עם זאת: נעלי אלומיניום עולות יותר, קשות יותר לתיקון אם חורים ממוקמים לא נכון, וחסרות את עמידות הבלאי לטווח ארוך של פלדה ביישומי עיבוד כבדים.
עובי הנעל חשוב לא פחות מאשר בחירת החומר. כאשר מתכת מתכת פועלת כשהנעל מונחת על מקבילים - בלוקים מוגבהים היוצרים מרווח לנפילה של גרוטאות - המרווח הלא נתמך בין מקבילים מתנהג כמו קורה בעומס. נעל דקה על טווח רחב מסיטה במרכז, ומשנה את מרווחי האגרוף-ל-מרווחים באופן דינמי במהלך כל מהלך. הסטייה הזו עשויה למדוד רק כמה עשיריות האלפית, אבל לאורך מיליוני מחזורים היא מאיץ את בלאי הקצוות באופן א-סימטרי, מייצר צמיחת קוצים בצד אחד של החלק המוטבע בעוד הקצה הנגדי נשאר נקי. ההשפעה המצטברת היא סחיפה של איכות חלק המחמירה בהדרגה עד לחרוג מהסובלנות ושיעורי הגרוטאות עולים.
אין נוסחה אחת לעובי נעליים אידיאלי מכיוון שהמשתנים מורכבים: טון, רוחב טווח, תנאי תמיכה, קשיחות החומר, והאם העומס מרוכז (פירסינג) או מבוזר (יוצר). אבל העיקרון הוא עקבי של - נעליים בגודל נמוך מסטות, סטיה מחליפה את המרווחים, ומרווחים מוזזים הורגים את איכות החלק לאורך זמן. אם אתה רואה סחיפה ממדית מתקדמת במתכת מתכת שעברה את הניסוי הראשוני ללא בעיות, עובי או קשיחות לא מספקים של הנעל הם בין הסיבות הראשונות לבדיקה.
מפרטי חומר עמוד מדריך ותותב
עמודי מנחה סובלים ממחזור חובה: הם מתנגדים לדחף לרוחב, סופגים עומסי זעזועים במהלך-הצמדה ושומרים על התאמה של החלקה עם התותבים שלהם לאורך מיליוני תנועות. בחירת החומר כאן קובעת ישירות כמה זמן מערכת ההנחיה מחזיקה יישור לפני שגידול המרווח מאלץ החלפה.
שתי גישות התקשות שולטות בתעשיית כלי המתכת והמתכת עבור עמדות מנחים:
- מארז-פלדה מוקשה- ליבת פחמן נמוכה- (בדרך כלל 8620 או דומה) מקרבת לייצור מעטפת משטח קשיח (58-62 HRC) על פני פנים קשיח וגמיש. המארז הקשיח מתנגד לבלאי פני השטח ולחיתוך בעוד שהליבה הרכה סופגת פגיעה ללא שבר שביר. עמודים מוקשחים במארז הם הסטנדרט עבור רוב מתכות ליצירת מתכת מכיוון שהם מאזנים בין עמידות בפני שחיקה לקשיחות.
- דרך-פלדת כלי מוקשה- פלדת סגסוגת פחמן בינונית-(כמו O1 או A2) מטופלת בחום- לקשיות אחידה לאורך כל החתך (58-60 HRC). עמודים שהוקשו דרך מציעים קשיחות מעט גבוהה יותר תחת עומס לרוחב מכיוון שהקטע כולו מתנגד לסטייה באותה מידה. הם מיועדים ליישומים מדויקים הדורשים את סובלנות ההנחיה ההדוקות ביותר, אך הם שבירים יותר תחת פגיעות ויקרים יותר לייצור.
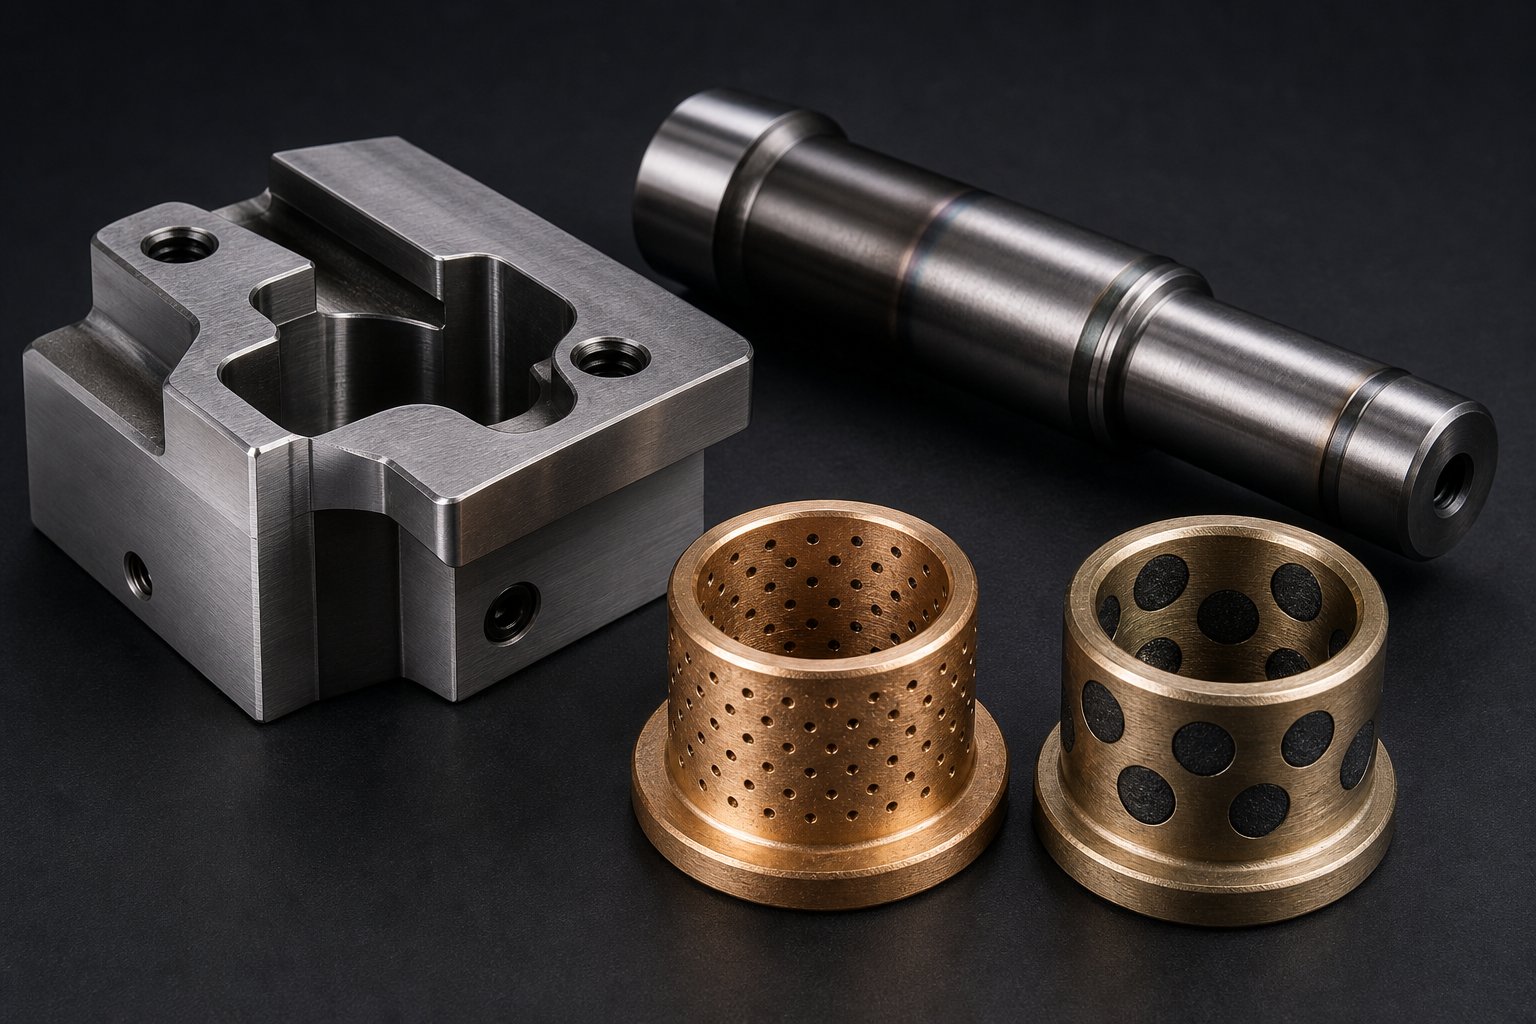
חומר התותב חייב להיות רך יותר מהעמוד עליו הוא נוסע -. הדבר מבטיח ריכוזי בלאי בתותב הניתן להחלפה ולא בעמוד היקר יותר. סגסוגות תותבים נפוצות כוללות:
- ברונזה (C93200 או C93700)- עמידות מעולה בפני שחיקה וסיכה טבעית מתכולת הפח. מוליכות תרמית טובה מסייעת בפיזור חום מחיכוך. הבחירה הסטנדרטית עבור סטים של מיסבים רגילים.
- ברונזה ספוג-שמן- ברונזה מרוסנת עם נקבוביות מחוברת רוויה בשמן סיכה. המבנה הנקבובי משחרר שמן תחת לחץ וחום, ומספק סיכה עצמית- במהלך הפעולה. אידיאלי עבור יישומים שבהם מרווחי הסיכה הידניים אינם עקביים.
- ברונזה בגב-פלדה- שכבת נושאת ברונזה דקה המחוברת למעטפת פלדה. גב הפלדה מספק חוזק מבני בעוד משטח הברונזה מספק את מאפייני הבלאי והחיכוך. משמש ביישומי עומס גבוה- שבהם תותב ברונזה מוצק עלול להתעוות בכוח דחיסה.
- ברונזה-מחוברת גרפיט- תותבי ברונזה מלאים עם פקקי גרפיט משובצים המספקיםשימון עצמי-מתמשך. המתאים ביותר לסביבות-טמפרטורות גבוהות או ליישומים שבהם חומר סיכה נוזלי מזהם את חלק העבודה.
טיפולי פני השטח מאריכים את חיי הרכיב מעבר למה שתכונות חומר הבסיס בלבד מספקות. עמודי מנחי ניטריד לאחר התקשות מוסיפה שכבה דקה וקשה במיוחד חנקן-(משטח של עד 70 HRC) המתנגדת לחריכה ולבלאי דבק מבלי לשנות את תכונות הליבה. ציפוי כרום מוסיף עמידות בפני קורוזיה ומפחית את מקדמי החיכוך על משטחי הזזה. עבור יישומי מתכת בסביבות קורוזיביות או כאשר זיהום חומר סיכה מהווה בעיה, טיפולי פני שטח אלה יכולים להכפיל או לשלש את המרווח בין ההחלפות לאחר ההחלפה.
מפרטי טיפול בחום ראויים לתשומת לב במהלך הרכש. פוסטים שאינם מחוסמים כראוי לאחר התקשות שומרים על מתחים פנימיים שמשחררים את עצמם לאורך זמן - וגורמים לשינויים בממדים שמשנים את יישור ההכוונה שלך לאחר שהקוביה כבר בייצור. ודא תמיד שהעמודים מחוסמים כפולים או משולשים לפי המלצת יצרן הפלדה, ואשר ערכי קשיות בקבלת הבדיקה במקום לסמוך על ניירת בלבד.
| חוֹמֶר | קשיחות (מודול אלסטי) | שיכוך רעידות | מִשׁקָל | עלות יחסית | האפליקציה הטובה ביותר |
|---|---|---|---|---|---|
| לוח פלדת פחמן נמוך-(1020/1030) | גבוה (30 Msi) | נָמוּך | כָּבֵד | נָמוּך | הייצור הכללי מת, מתהווה, מתקדם |
| ברזל יצוק (ברזל אפור) | בינוני-גבוה (14-21 Msi) | גָבוֹהַ | כָּבֵד | לְמַתֵן | הרחקה-במהירות גבוהה, פעולות רגישות-לרעש, קוביות גדולות לרכב |
| סגסוגת אלומיניום (QC-7, QC-10) | נמוך (10.4 Msi) | לְמַתֵן | קל (1/3 פלדה) | גבוה יותר | הטבעה-במהירות גבוהה, ערכות אב טיפוס, יישומים מוגבלים-במשקל |
| מארז-פלדה מוקשה (8620 פוסטים) | גבוה (30 Msi) | נָמוּך | כָּבֵד | לְמַתֵן | עמודי מנחה סטנדרטיים לייצור מתכות ליצירת מתכת |
| באמצעות-פלדת כלי מוקשה (עמודי O1/A2) | גבוה (30 Msi) | נָמוּך | כָּבֵד | גבוה יותר | הנחייה מדויקת הדורשת עמידות מרבית בפני שחיקה |
| סגסוגת ברונזה (תותבים C93200) | בינוני (14 Msi) | לְמַתֵן | לְמַתֵן | לְמַתֵן | תותבים עם מיסבים רגילים ליישומי עומס- סטנדרטיים וכבדים |
| פלדה-ברונזה מגובה (תותבים) | גיבוי גבוה / משטח בינוני | נָמוּך | לְמַתֵן | גבוה יותר | תותבים-עומס גבוה שבהם ברונזה מוצקה תתעוות |
בחירת חומרים מורכבת לאורך חיי הייצור. נעל פלדה בשילוב עם עמודים-מוקשים ותותבי ברונזה ספוגים בשמן- מספקת מיליוני מחזורים אמינים ברוב יישומי ההטבעה. אבל אם דרישות הסביבה, הטונאז' או הדיוק שלך חורגות מעבר לתנאים הסטנדרטיים, שדרוג אפילו רכיב אחד - נעל עבה יותר, דרך-עמודים מוקשחים, או תותבי גרפיט-מחוברים - יכול לבטל את מצב הכשל שקצר בשקט את חיי המוות שלך. המפתח הוא לדעת איזה רכיב מגביל את המערכת שלך, וזה דורש הבנת דפוסי הבלאי ומחווני הכשל שכל חומר מציג בתנאי שירות.
תחזוקה ופתרון בעיות
דפוסי לבישה אינם מכריזים על עצמם באזעקות. הם מתפתחים באיטיות - כמה עשיריות של גידול מרווח כאן, סימן ניקוד קלוש שם - עד שהאפקט המצטבר סוף סוף מופיע כסחיפה ממדי בחלקים המוטבעים שלך. עד אז, הנזק כבר ירד: תותבים בלויים אפשרו חוסר יישור שהאיץ את התמוטטות קצוות האגרוף, מה שהגדיל את כוחות החיתוך, מה שהעניש עוד יותר את מערכת ההכוונה. שבירת המעגל הזה מצריכה שגרת בדיקה ממושמעת שתופס את ההידרדרות מוקדם, לפני שהיא מתגבשת לכישלון יקר בכלי התבנית או השבתה לא מתוכננת של הלחיצה.
מחווני בלאי ושיטות מדידה
מרווח עמוד מכוון ותותב הוא המדידה הבודדת ביותר לבריאות סט התבנית. כאשר הסט חדש, המרווח בין תותב מיסב רגיל לבין עמוד ההזדווגות שלו הוא בדרך כלל 0.0003 עד 0.001 אינץ'. - בדיוק מספיק לסרט סיכה ללא משחק מורגש. במשך מיליוני מחזורים, המרווח הזה גדל ככל שחומר התותב הרך יותר נשחק כנגד העמוד המוקשה. מעקב אחר הצמיחה לאורך זמן אומר לך בדיוק כמה חיים שימושיים נותרו.
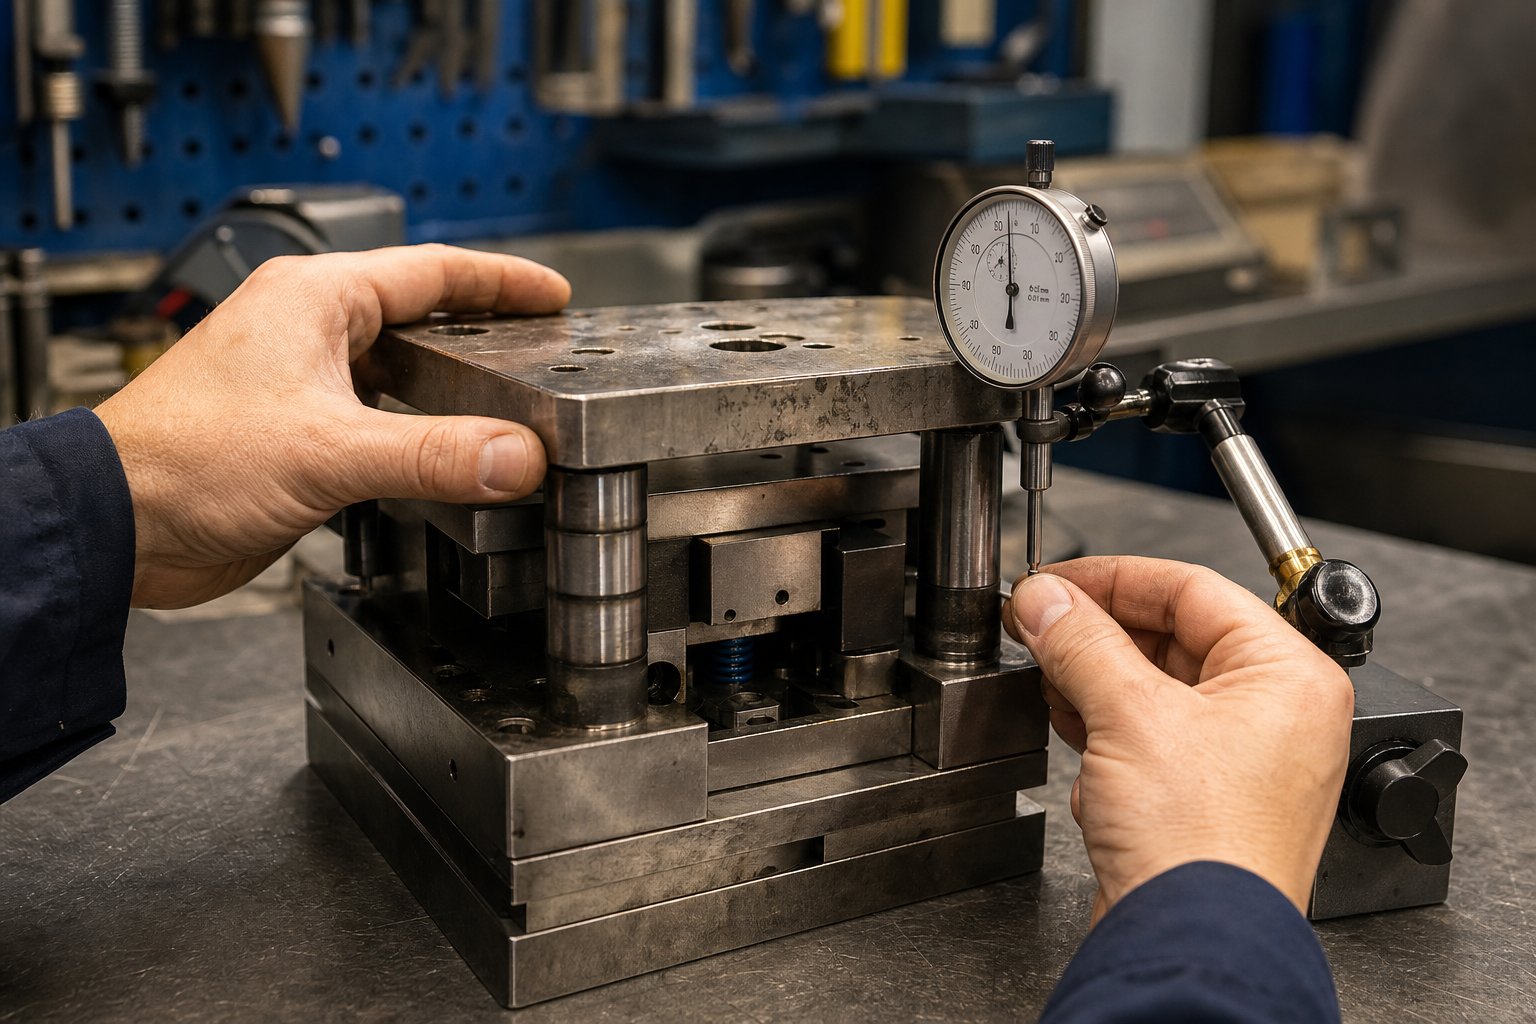
הנה איך למדוד את זה: כשסט הקוביות הוסר מהלחץ, התקן מחוון חוגה על הנעל התחתונה והצב את הבוכנה כנגד הנעל העליונה ליד עמוד המנחה. הפעל לחץ יד לרוחב על הנעל העליונה וקרא את תנועת המחוון הכוללת. זה האישור הפונקציונלי שלך - המשחק בפועל שמערכת ההדרכה מאפשרת במהלך הפעולה. השווה קריאה זו מול המפרט המקורי מתוך רשומת בניית הקוביות.
ספי החלפה תלויים בדרישות סובלנות חלקים, אך הנחיה מעשית היא זו: כאשר המרווח הנמדד עולה על פי שלושה מהמפרט המקורי, תזמן החלפת תותב בחלון התחזוקה המתוכנן הבא. כאשר הוא עולה על פי חמישה מהמקור, משוך את הקובייה מהייצור מיד - אתה פועל על זמן שאול, ואיכות החלק כבר משפילה גם אם הבדיקה עדיין לא סימנה זאת.
מעבר למדידת מרווח, בדוק את עמודי המדריך באופן ויזואלי עבור האינדיקטורים הבאים:
- ניקוד אנכי או קווים מתרסקים- מציין רעב או זיהום סיכה בממשק ההזזה
- רצועות לבישה מלוטשות- מראה היכן התותב מתקשר תחת עומס; פסים לא אחידים מציינים שהעמוד מסוטה או שהנעליים אינן מקבילות
- סימני מעקב אחר כדורים- במערכות מיסבים כדוריים, חריצים שחוקים לתוך העמוד OD או תותב מזהה חושפים עומס צד מופרז שעובר לרכיבי כדור בודדים במגע נקודתי
- קוטר מתחדד- ניתן למדידה באמצעות מיקרומטר בחלק העליון, האמצעי והתחתון של אזור המעורבות בפוסט; התחדד מעבר ל-0.0002 אינץ' מציין שהעמוד עצמו זקוק להחלפה, לא רק את התותב
משטחי נעליים דורשים פרוטוקול בדיקה משלהם. הפעל קצה ישר על פני משטחי ההרכבה ובדוק אם יש פערים קלים המעידים על דפורמציה מקומית - במיוחד מתחת לקטעי תבנית מוקשים שבהם עומסי אגרוף מרוכזים מחלישים את חומר הנעל הרך יותר לאורך זמן. סימני חריגה (אבקה צבעונית של חלודה עדינה- בממשקי התאמה) מאותתים שרכיבים מוברגים נעים מיקרו- תחת עומס מחזורי, שוחקים את חומר הבסיס ומשחררים את ההתאמה. התפרצות על משטחי המגע של בלוק העקב מראה כי לוחות הבלאי חרגו מהחיים השימושיים שלהם וכוחות רוחביים פוגעים כעת בנעל עצמה.
מקביליות נעליים - יש לאמת את קשר השטיחות בין משטחי ההרכבה העליונים והתחתונים - באמצעות מחוון חוגה שנסחף על פני המשטח על לוח ייחוס גרניט. כאשר סטיית המקביליות עולה על 0.001 אינץ' על פני רוחב הנעל, הנעליים צריכות-שחזה מחדש במטחנה משטח כדי להחזיר את הדיוק שבו תלויים קטעי עיבוד עיבוד וחתכים לצורך מרווח אחיד.
מצבי כשל נפוצים וסיבות שורש
מרבית התקלות בסט הקוביות נעוצות באחת משלוש סיבות שורש: התמוטטות סיכה, עומס יתר או חוסר יישור. מצב הכשל עצמו הוא הסימפטום - שמתקן אותו מבלי לטפל בגורם הבסיסי מבטיח אירוע חוזר. כל טכנאי חנות צריך להיות מסוגל לזהות דפוסים אלה ולעקוב אחריהם למקורם.
| מצב כשל | סִימפּטוֹם | סיבה שורשית | פעולת תיקון |
|---|---|---|---|
| התקף בוש | נעל עליונה נקשרת במהלך מכת לחיצה; ניקוד או ריתוך בין עמוד לתותב | סיכה רעב - מעברי שמן חסומים, סיכה ידנית דילגה או סוג סיכה שגוי בשימוש | החלף תותב; לנקות ולבדוק את העמוד לאיתור נזק; לשחזר את לוח הזמנים של סיכה; ודא שמפרט חומר סיכה מתאים לסוג המיסבים |
| מדריך פוסט שבירה | אובדן פתאומי של יישור; שבר גלוי על או ליד משטח הרכבת הנעל | חוסר יישור כרוני בין כבש לחיצה לחיזוק; עמודי לחיצה בלויים המאפשרים סטייה זוויתית שמכופפת את העמוד בכל מהלך | החלף פוסט; בדיקת מקביליות עיתונות ואישור גב; ודא שהרכבת הנעל יושבת במלואה; בדוק אם יש מגע עם בלוק העקב לפני החיבור לאחר החיבור |
| פיצוח נעל | סדק גלוי המתפשט מחור בורג, מפתח מפתח או פינה פנימית חדה בנעל | עומס יתר של - טונה חורג מיכולת הנעל; ריכוז מתח בחוסר המשכיות גיאומטריות המואץ על ידי רכיבת עייפות | לפרוש נעל אם סדק משתרע מעבר לאזור התיקון; לאמת טונה בפועל מול קיבולת עיצוב; הגדל את עובי הנעל או דרגת החומר בהחלפה |
| בלאי מואץ של תותבים (צד אחד) | קריאות אישור לא אחידות; רצועת לבישה מרוכזת בצד אחד של תותב מזהה | כוחות תבנית לא מאוזנים היוצרים דחף צד מתמשך בכיוון אחד; או לחץ על הטיית כבש תחת עומס | הוסף או בדוק בלוקי עקב כדי לספוג דחף לרוחב; לאמת מקביליות כבש העיתונות; שקול לשדרג לתותבים-מגביים פלדה לקיבולת עומס גבוהה יותר |
| פוסט ברינלינג (סטים של מיסבים) | תנועה חריגה או גסה במהלך פתיחה/סגירה של התבנית; שקעים גלויים על משטח העמוד | טעינת הלם כתוצאה מהזנה שגויה, מכה-כפולה או אירוע ערימת קלקולים המעמיס יתר על המידה רכיבי כדור בודדים | החלף את מכלול העמוד וכלוב הכדור; לחקור מערכת לזיהוי תקלות; הוסף חיישני שבלול אם לא קיימים |
| דפורמציה של פני הנעל | סחיפה ממדית מתקדמת בחלקים מוטבעים; טביעות לוח הגיבוי הנראות על משטח הנעל | צלחת גיבוי חסרה או סדוקה המאפשרת לראשי אגרוף מוקשחים להישין ישירות לתוך חומר נעל רך יותר | החלף לוחות גיבוי; מחדש-טחינת משטח נעל שטוח; ודא שכל כלי התבנית ולוחיות הגיבוי קיימים ואינם פגומים לפני ההרצה הבאה |
שימו לב לדפוס: כל פעולה מתקנת כוללת גם תיקון מיידי וגם שלב חקירה. החלפת תותב שנתפס מבלי לבדוק את אספקת הסיכה היא רק תזמון ההתקף הבא. כלים ליצרני תבנית כמו מדדי קדח, מחווני חוגה ולוחות משטח קיימים במיוחד כדי לכמת את התנאים הללו באופן אובייקטיבי - בהסתמכות על בדיקה חזותית בלבד מחטיא את השלב המוקדם- שהתחזוקה הניתנת לחיזוי נועדה לתפוס.
לוח זמנים לתחזוקה מונעת
תדירות התחזוקה צריכה להתאים לנפח הייצור. קובייה הפועלת 50,000 פעימות בין מרווחי שירות במפעל רכבים-בנפח גבוה זקוקה לקצב שונה מזה שמייצר 5,000 חלקים לריצה בחנות עבודה. מבנה השכבות הבא מספק קו בסיס של - התאמת מרווחים בהתבסס על מגמות מדידת הבלאי בפועל ונתוני איכות החלקים.
שכבה 1: כל הפעלת ייצור (או כל 10,000-25,000 פעימות)
- נגב את עמודי ההכוונה והתותבים נקיים; בדוק אם יש כתמים, שינוי צבע בחום או משטחים יבשים
- יש למרוח חומר סיכה שצוין על כל ממשקי עמוד המדריך והתותב
- בדוק אם לוחות השחיקה של בלוק העקב אינם נקרעים או הצטברות פסולת
- ודא שכל ברגי ההרכבה של הנעליים מומנטים לפי המפרט
- בדוק אם יש סיכות דיבל רופפות על ידי בדיקה ויזואלית ובדיקת הקשה קלה
- נקה הצטברות שבלולים וגרוטאות מאזורי פינוי נעליים
שכבה 2: כל 50,000-100,000 חבטות
- למדוד את מרווח עמוד המדריך-ל-תותב עם שיטת חיוג חיוג; ערכי שיא ומגמה
- בדוק את משטחי ההרכבה של הנעליים לאיתור חריגות, התנפצות או עיוותים
- בדוק את לוחות הגיבוי עבור סדקים, גומות או פטריות
- ודא גבהים חופשיים של קפיץ מול מפרטים מקוריים; החלף כל מי שמציג יותר מ-5% אובדן גובה
- בדוק את משטחי עמוד המדריך עם מיקרומטר בשלוש נקודות להפחתת קוטר
- בדוק כלובי מיסבים כדוריים (אם ישים) לאיתור שומרים סדוקים או כדורים חסרים
שכבה 3: כל 250,000-500,000 פעימות (או מדי שנה עבור יישומי עיבוד קוביות בנפח נמוך)
- הסר את סט התבנית משירות לבדיקת ספסל מקיפה
- בדוק מקביליות נעל על לוח משטח גרניט; מחדש-אם הסטייה עולה על 0.001 אינץ'.
- החלף את כל התותבים המציגים מרווח מעבר למפרט המקורי פי שלושה
- החלף את כל עמודי העזר המציגים התחדדות ניתנת למדידה, ניקוד מתחת למפרט גימור פני השטח, או הפחתת קוטר מעבר ל-0.0005 אינץ'.
- בדוק את כל שקעי פיני הדיבל עבור התארכות; לקצץ ולהתאים סיכות גדולות מדי במידת הצורך
- ודא שעובי הנעל באזורי עומס גבוהים-לא ירד כתוצאה מעיוות פני השטח
- קבע מחדש- את השטיחות והמקביליות של הנעל לאחר כל פעולת השחזה מחדש
קריטריונים לפרישה:יש להוציא סט קוביות מייצור כאשר סדקי נעליים נמשכים מעבר לתיקון מקומי, כאשר השחזה מחדש צמצמה את עובי הנעל מתחת למינימום הנדרש עבור הטונאז' של היישום, כאשר מיקומי קדחת עמודי המנחה נשחקו עד לנקודה שבה עמודים סטנדרטיים גדולים מדי לא יכולים לשחזר את היישור המקורי, או כאשר עיוות מצטבר העביר את הקשר הגיאומטרי של ההרכבה. בשלב זה, הסט סיפק את חיי השירות המעוצב שלו - וכל מהלך נוסף הוא הימור נגד כישלון קטסטרופלי.
תחזוקה עקבית הופכת ערכת קוביות מחומר מתכלה לנכס הון-לאורך חיים. אבל התחזוקה משמרת רק את מה שצוין נכון מלכתחילה. קבלת המפרט המקורי הזה נכון - תוך העברת הממדים, הטלרנסים ודרישות הביצועים הנכונות לספק שלך - היא המקום שבו החלק הסופי של הפאזל נכנס למקומו.
כיצד לציין ולהזמין את סט המטות הנכון
התחזוקה שומרת על ביצועי הסט שלך - אך היא לא יכולה לתקן סט שצוין באופן שגוי מהיום הראשון. הזמנת ערכת הדפסה מבלי להעביר את הנתונים הנכונים לספק שלך היא כמו לבקש ממכנאי לחתוך חלק ללא הדפסה. אתה תקבל משהו בחזרה, אבל כנראה שהוא לא יתאים למכבש שלך, לא יתאים לתהליך שלך או יחזיק מעמד לאורך נפח הייצור שלך. שלב המפרט הוא המקום שבו מהנדסי כלי עבודה נועלים את הביצועים או מפתחים מגבלות שלא ביודעין.
מידע שאתה צריך לפני שאתה מציין סט קוביות
לפני יצירת קשר עם יצרן חותלות, אסוף את נקודות הנתונים הבאות. חוסר אפילו אחד יכול לגרום לסט שדורש עיבוד מחדש או לא מתאים כלל למכבש שלך:
- דירוג טונה של עיתונות- קובע את דרגת חומרי הנעל ואת העובי המינימלי כדי לעמוד בפני סטיה תחת העומס המרבי שלך
- מידות בולסטר (רוחב x עומק)- מגביל את טביעת הרגל המקסימלית של הנעל ואת מיקומי אזור ההידוק
- טווח גובה סגירה (מינימום ומקסימום)- מגדיר את המעטפה האנכית שעל ערימת הקוביות הסגורות שלך להתאים בתוכה
- אורך שבץ- משפיע על אורך המעורבות בפוסטים במדריך; עמודים חייבים להישאר בתוך תותבים לאורך כל העמדה הפתוחה
- כיוון הזנה ורוחב הרצועה- קובע אילו צדדים חייבים להישאר נקיים מעמודי הנחיה ומקוביות עקב
- צפי לנפח ייצור- מניע את בחירת החומר, סוג המיסבים וטיפול פני השטח
- מעטפת שטח למות (מידות אזור עבודה)- מגדיר את שטח הנעל המינימלי הדרוש להרכבת כל רכיבי התבנית הפעילים עם מרווח עבור מחברים
- דפוס וגודל T-חריץ- מבטיח שניתן להדק את הנעל כראוי גם לחיזוק וגם לאיל
- דרישות סובלנות לחלקים- קובע אם הנחיית מיסב כדורי או מיסב רגיל מתאים
- סביבת הפעלה- אבק, ערפל נוזל קירור או טמפרטורה קיצונית משפיעים על חומרי התותב ועל מפרטי הסיכה
נשמע הרבה? זה - אבל כל פריט ברשימה זו מתאים למימד או לבחירת חומר שהספק שלך יעשה בשמך אם לא תציין זאת. השתלטות על ההחלטות האלה מראש היא מה שמפריד בין קובייה מותאמת אישית שמבצעת לזו שרק מתאימה.
סטים סטנדרטיים לעומת מותאמים אישית ושיקולי עלות
נפח ייצור הוא המנוף העיקרי בהחלטה הרגילה-מול-המותאמת אישית. סטים סטנדרטיים של קטלוגים - שנבנו לפי מידות נפוצות עם גדלים, מיקומים ועובי נעליים קבועים מראש - מציעים משלוח מהיר ועלות יחידה נמוכה יותר באמצעות יתרונות קנה מידה. כפי שמראה הניסיון בתעשייה, רוב המתקנים אינם יכולים לייצר-ערכת קוביות חד פעמיות בעלות-ביעילות כספק מיוחד לייצור קוביות הפועל בנפח. ערכות סטנדרטיות מציעות גם ניתנות להחלפה: רכיבים תואמים לתקני ממדי NAAMS או JIS, כלומר ניתן להשיג עמודים חלופיים, תותבים ונעליים מיצרני מתלים מרובים ללא עיבוד מותאם אישית.
מתכות הטבעה מותאמות אישית זוכות לפרמיה כאשר היישום שלך נופל מחוץ לפרמטרים של הקטלוג. מרווחי עמודים לא-סטנדרטיים, נעליים גדולות מדי ליצירת טונאז' כבדות, דרישות מרווח הזנה- יוצאות דופן, או הצורך בלוקי עקב משולבים וכיסי הרכבה בחנקן, כולם דוחפים אותך לעבר ערכת קוביות מותאמת אישית שתוכננה לפי המפרט המדויק שלך. ההבדל בעלויות הוא אמיתי - פתרונות מותאמים אישית דורשים זמן הנדסה ייעודי, הגדרות ייחודיות, ולעתים קרובות זמני אספקה ארוכים יותר - אבל כך גם פער הביצועים כאשר סט קטלוגי מאלץ פשרות בפריסת התבנית שלך.
גם שביל ביניים קיים. כמה מהנדסים רוכשים סט סטנדרטי ולאחר מכן מכינים תכונות מותאמות אישית-בבית - חורי הרכבה נוספים, כיסי מרווח או מיקומי עמודים שהשתנו. גישה היברידית זו יכולה לקצר את לוחות הזמנים, אך היא דורשת יכולת עיבוד ומומחיות כדי לשמור על דיוק המיקום בין קדחי עמודי הכוונה שבהם תלויים ביצועי סט התבנית. עיבוד-יחיד של כל המאפיינים הקריטיים, כפי שמתרגלים ספקים ממוקדים דיוק-, מבטל את שגיאות המיקום שיוצרות כאשר נעל מתה עוברת בין מערכי מכונה מרובים.
גם תכנון זמן ההובלה חשוב. ערכות קוביות סטנדרטיות נשלחות לרוב תוך ימים. הזמנות מתכת מותאמות אישית נמשכות בדרך כלל שבועיים עד שישה שבועות, בהתאם למורכבות, זמינות החומרים והצבר של הספק. עבור השקות ייצור עם מועדים קבועים, חשב את זמן ההובלה הזה ללוח הזמנים של תוכנית הכלים שלך - לא כמחשבה שלאחר מכן, אלא כפריט קריטי-בנתיב שמאפשר ניסיון ואימות.
שיתוף פעולה עם הספק הנכון של ערכת מתלים
נתוני המפרט שאספתם מספקים תוצאות רק אם הספק שלכם יודע מה לעשות איתם. חפש יצרני מתלים ששואלים את השאלות הנכונות בחזרה - על התהליך שלך, מצב העיתונות שלך וציפיות הסובלנות שלך - במקום פשוט לצטט לשרטוט. הספקים הטובים ביותר מתפקדים כשותפים הנדסיים, תופסים פערים במפרט לפני שהם הופכים לשגיאות בנייה.
עבור פרויקטים הכוללים מבני תבנית מורכבים - מפרטי שחרור הדוקים, זרימת חומרים אופטימלית, חבטות מותאמות אישית, מרימים או גיאומטריית חריץ עוקף - עבודה עם ספק שמגשר בין כוונת התכנון ומציאות הייצור חוסכת מחזורי איטרציה. YICHEN, למשל, מחבר מהנדסי כלי עבודה לפתרונות למות הטבעה בהתאמה אישיתהנותנים מענה לאתגרים כבדים של עיצוב- כמו בקרת כתמים, אינטגרציה של רכיבים ואופטימיזציה של פינוי מלכתחילה, במקום להשאיר את הפרטים הללו לפתרון במהלך הניסיון.
לא משנה באיזה ספק תבחר, אשר את היכולות האלה לפני הביצוע:-עיבוד בעיבוד ביתי עם אימות נבדק של ממדים קריטיים, דוחות איכות מתועדים המראים סובלנות שהושגו בפועל, והנכונות לשתף פעולה בשכלול המפרט במקום פשוט לבנות להדפסה. ערכת קוביות הטבעה היא מכשיר מדויק שקובע את איכות החלק שלך במשך שנים - תהליך ההזמנה ראוי לאותה הקפדה שהיית מיישם על ציון כל השקעה אחרת בכלי הון.
שאלות נפוצות על סט חותמות
1. מה ההבדל בין סט קוביות לבלוק קוביות?
ערכת קוביות היא המסגרת המבנית המורכבת מנעלי קוביות עליונות ותחתונות, עמודי מנחה ותותבים מובילים השומרת על יישור בין שני החצאים של כלי הטבעה. בלוקים למות, לעומת זאת, מכילים את קצוות החיתוך בפועל, יצירת פרופילים וגיאומטריית פירסינג. אתה יכול להחליף קוביות קוביות שונות לתוך אותו סט קוביות כל עוד טביעת הרגל תואמת, וזו הסיבה שסט קוביות סטנדרטיות מסייעות להפחית את עלויות הכלים בין משפחות המוצרים. כאשר איכות החלק יורדת, הסיבה העיקרית נעוצת לרוב למערכת ההנחיה השחוקה של ערכת הקוביות ולא לגיאומטריית בלוק הקוביות עצמה.
2. איך אני בוחר בין מיסבים כדוריים ומערכות הנחיית מיסבים רגילים עבור סט הקוביות שלי?
הבחירה תלויה בתנאי ההפעלה שלך. מערכות מיסבים כדוריות מספקות יישור קרוב ל-אפס מרווח, אידיאלי להרחקה- במהירות גבוהה ולחפירת סובלנות הדוקה-, אך הן דורשות סביבות נקיות, שימון עקבי עם שמן מינרלי ואינן יכולות לסבול עומסי זעזועים או זיהום. מערכות מיסבים רגילים משתמשות בתותבי ברונזה המטפלים בדחף צד, בסביבות מלוכלכות ובתחזוקה לא עקבית, מה שהופך אותם למותאמים לגיבוש כבד, משיכה עמוקה וקוביות-פעולה. עבור מתנות פרוגרסיביות עם דרישות דיוק ודחף כאחד, תצורות היברידיות המפעילות מיסבים כדוריים על ציר ההזנה הקריטי ומיסבים פשוטים על ציר הדחף- מציעות פשרה יעילה.
3. מתי עלי להחליף תותבים מובילים בסט קוביות הטבעה?
תזמן החלפת תותב כאשר נמדד מרווח-ל-תותב חורג פי שלושה מהמפרט המקורי מתעודת בניית התבנית. אם הפינוי מגיע פי חמישה מהערך המקורי, משוך את הקובייה מייצור מיד מכיוון שאיכות החלק כבר פוגעת. מדוד את המרווח על ידי התקנת מחוון חיוג על הנעל התחתונה, מיקום הבוכנה כנגד הנעל העליונה ליד עמוד המנחה, וקריאת תנועת המחוון הכוללת בלחץ יד רוחבי. עקוב אחר קריאות אלו לאורך זמן כדי לחזות מרווחי החלפה ולהימנע מהשבתה לא מתוכננת.
4. איזו תצורת קוביות היא הטובה ביותר עבור הטבעה פרוגרסיבית?
תצורות עמוד אחורי הן הסטנדרט להטבעה פרוגרסיבית מכיוון שהן ממקמות את שני עמודי ההכוונה לאורך הקצה האחורי, ומשאירות את החזית והצדדים פתוחים לחלוטין להזנת רצועות, הסרת גרוטאות ונראות המפעיל. בשילוב עם הנחיית מיסבים כדוריים, ערכות עמודים אחוריות מספקות את יכולת החזרה המיקוםית שדורשות ההרחקה והפירסינג במהירות גבוהה-. עם זאת, אם הקובייה הפרוגרסיבית שלך כוללת תחנות יצירה כבדות ליד הקצה הקדמי של נעל רחבה, ההנחיה האסימטרית של שני עמודים אחוריים עשויה לאפשר סטייה מספקת כדי לשנות את היישור. במקרים אלה, שקול לשדרג לפריסת ארבע-עמודים או הוספת בלוקים של עקב כדי לספוג דחף לרוחב.
5. כיצד אוכל לקבוע את עובי נעל המות המתאים ליישום שלי?
עובי הנעל חייב לעמוד בפני סטיה בתנאי הטונה הספציפיים, רוחב הטווח ותנאי התמיכה שלך. כאשר נעל מונחת על מקבילים לצורך פינוי גרוטאות, הטווח הלא נתמך מתנהג כמו קורה עמוסה. נעל דקה מדי מסיטה במרכז, ומעבירה באופן דינמי את מרווחי האגרוף-ל-מרווחים בכל מהלך וגורמת לצמיחת קוצים מתקדמת ולהיסחפות ממדי. אף על פי ששום נוסחה אחת לא מכסה את כל המקרים, העיקרון הוא עקבי: טונאז' גבוה יותר, טווחים לא נתמכים רחבים יותר ועומסי פירסינג מרוכזים דורשים נעליים עבות יותר. אם אתה מבחין בסחף באיכות מתקדמת בקובייה שעברה את הניסוי הראשוני, עובי נעל לא מספיק הוא בין הסיבות הראשונות לבדיקה. ספקים כמו YICHEN יכולים לעזור למהנדסים לייעל את מימדי הנעליים ביחס לדרישות הטונה והפינוי הספציפיות.


