


מהי הטבעת קוביות העברה ומדוע מהנדסים בוחרים בה
כאשר חלק גדול מדי, עמוק מדי או מורכב מדי מבחינה גיאומטרית כדי להישאר מחובר לרצועת מתכת לאורך כל הצורה, אתה צריך גישה אחרת. הגישה הזו היאהעברת הטבעה למות.
הגדרת החתמת קוביות העברה
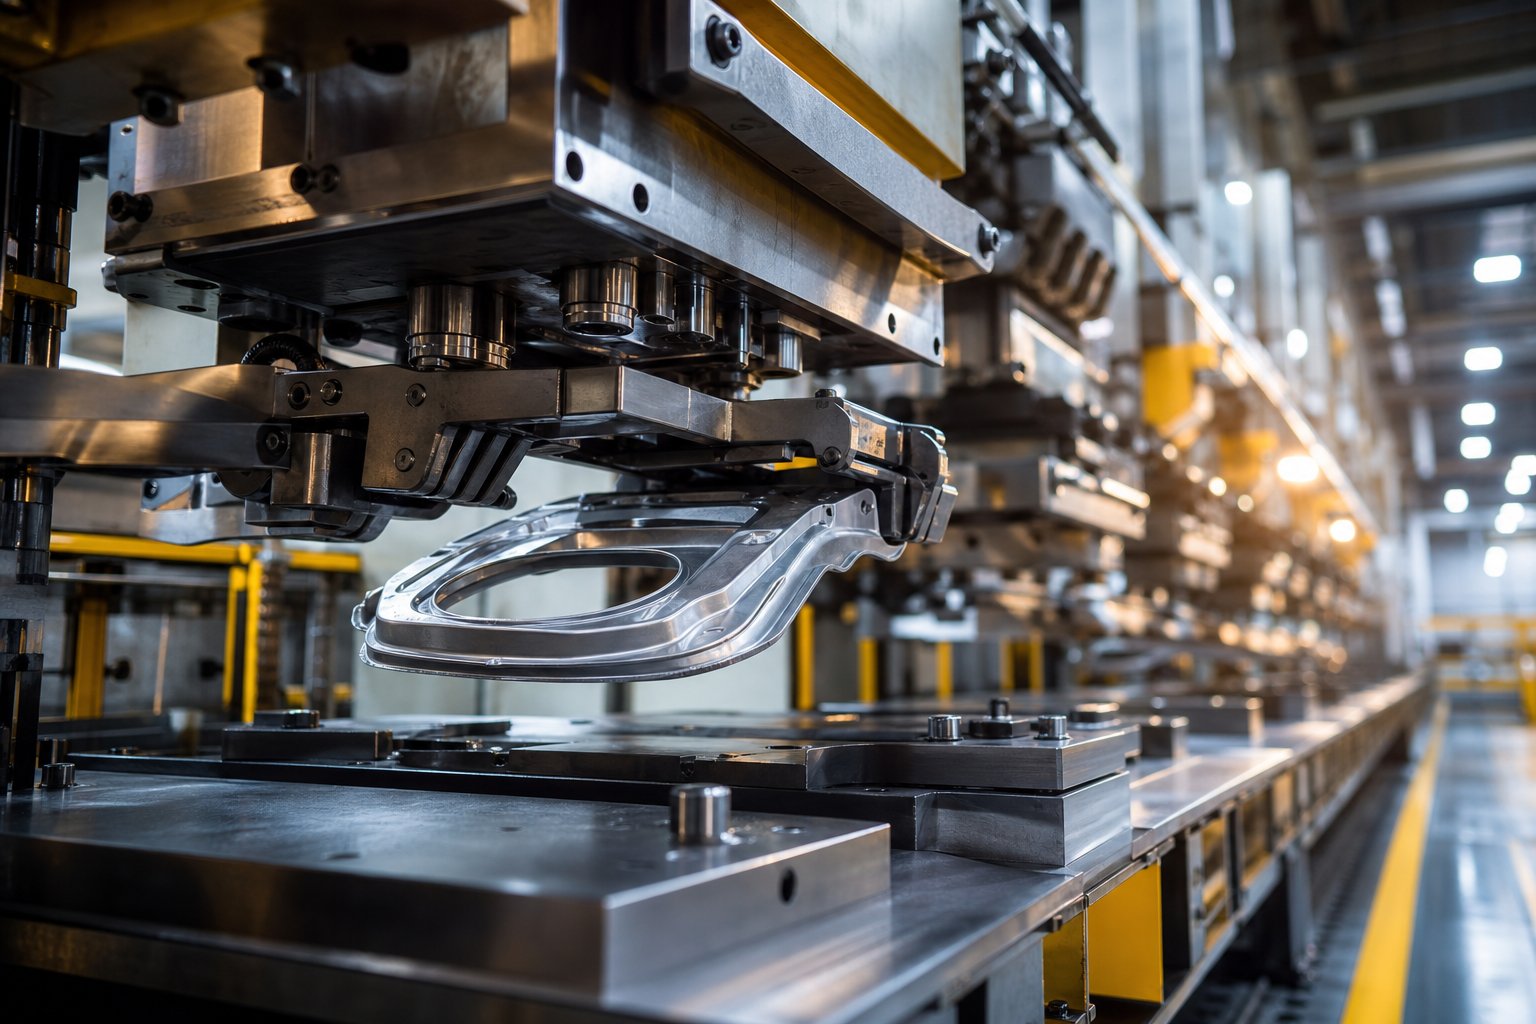
הטבעת קוביות העברה היא תהליך של יצירת מתכת שבו חלקים בודדים מופרדים מסליל או גיליון, ולאחר מכן מועברים באופן מכני בין תחנות קוביות עצמאיות על ידי מערכת העברה שמרימה, מקדמת וממקמת כל חלק לפעולות עוקבות כגון שרטוט, ניקוב, כיפוף וגיזום.
ההבחנה הקריטית כאן היא הפרדה. שלא כמו הטבעה מתקדמת, שבה חומר העבודה נשאר מחובר לרצועה מתמשכת מתחילתו ועד סופו, הטבעת העברה משחררת את הריק מוקדם. מנגנון העברה מכני או-מנוע סרוו נושא כל חלק דרך מספר תחנות בתוך לחיצה אחת. לכל תחנה יש קובייה ייעודית משלה המבצעת פעולה ספציפית, והחלק מעוצב בהדרגה תוך כדי תנועה דרך הקו.
מדוע תהליך זה קיים כקטגוריה נפרדת
תאר לעצמך שאתה צריך לשרטט לעומק-תושבת מבני רכב או ליצור בית מכשיר גדול עם גיאומטריה מרובה-צירים. שמירה על חלק זה קשור לרצועה יוצרת בעיות בזרימת החומר, מגבילה את עומק הציור ומגבילה את זוויות היווצרות הזמינות עבורך. קוביות העברה פותרות זאת על ידי טיפול ב-חסרים חופשיים שניתן לסובב, למקם מחדש וליצור ממספר כיוונים.
סוגי החלקים שהכי נהנים מתהליך זה חולקים כמה תכונות משותפות:
- גיאומטריות גדולות יותר החורגות מרוחב רצועות מעשי
- שרטוטים עמוקים הדורשים שלבי שרטוט מחדש מרובים
- צורות מורכבות המערבות השחלה, צלעות, קפיצים או כיפופים מרובי-צירים
- חלקים הזקוקים לפעולות משני צידי חומר העבודה
קוביות העברה ממלאות חלל ש-כלי מכה בודדים או הטבעה מתקדמת אינם יכולים לטפל ביעילות. הם משלבים את הפרודוקטיביות הרב-תחנות של הטבעה עם החופש הגיאומטרי שרק ריק חופשי מספק.
מאמר זה בנוי כמשאב הנדסי תהליכי-. תמצא מכניקת תחנה-לפי-תחנות, קריטריונים לבחירת מערכת העברה, כללי DFM, מסגרות לניתוח עלויות והדרכה כנה לגבי מתי שיטה זו משתלמת ומתי לא. המטרה היא לתת לך את הבסיס הטכני לקבל החלטות כלי עבודה בביטחון, החל מהאופן שבו התהליך פועל בפועל בכל שלב.
איך העברת החתמת המות תחנה אחר תחנה
ריק-לא מזיז את עצמו. כל קו הטבעה למות העברה תלוי בתיאום מדויק בין הזנת החומר, פעולות הגיבוש והמערכת המכנית המעבירה חלקים מתחנה אחת לאחרת. הנה איך כל שלב עובד בפועל.
מסליל להפרדה ריקה
רוב הקווים מתחילים עם מערכת טיפול בסלילים המשחררת יריעות מתכת ומזינה אותה לתחנת הבלימה. שיטת הזנת ההחתמה, בין אם סליל-מוזנת או-חתוכה מראש, נטענת ממסיר ערימה, קובעת כיצד הקו מתחיל. הזנת סליל פועלת היטב עבור ריקים מרובעים או מלבניים, בעוד שחסרים חתוכים- מראש מציעים ניצול טוב יותר של חומרים לצורות לא סדירות. ב-אהגדרה היברידית של סליל/העברה, קוביית הרס פרוגרסיבית מפרידה את החומר, ומערכת ההעברה קולטת את הריק שנוצר עבור כל הפעולות הבאות.
איכות ריקה חשובה כאן. כיוון הכתמים, השטיחות ועקביות המימדים כולם משפיעים על מידת האמינות של אצבעות ההעברה אוחזות וממקמות את חלק העבודה בתחנת העיצוב הראשונה.
תפעול תחנות ברצף
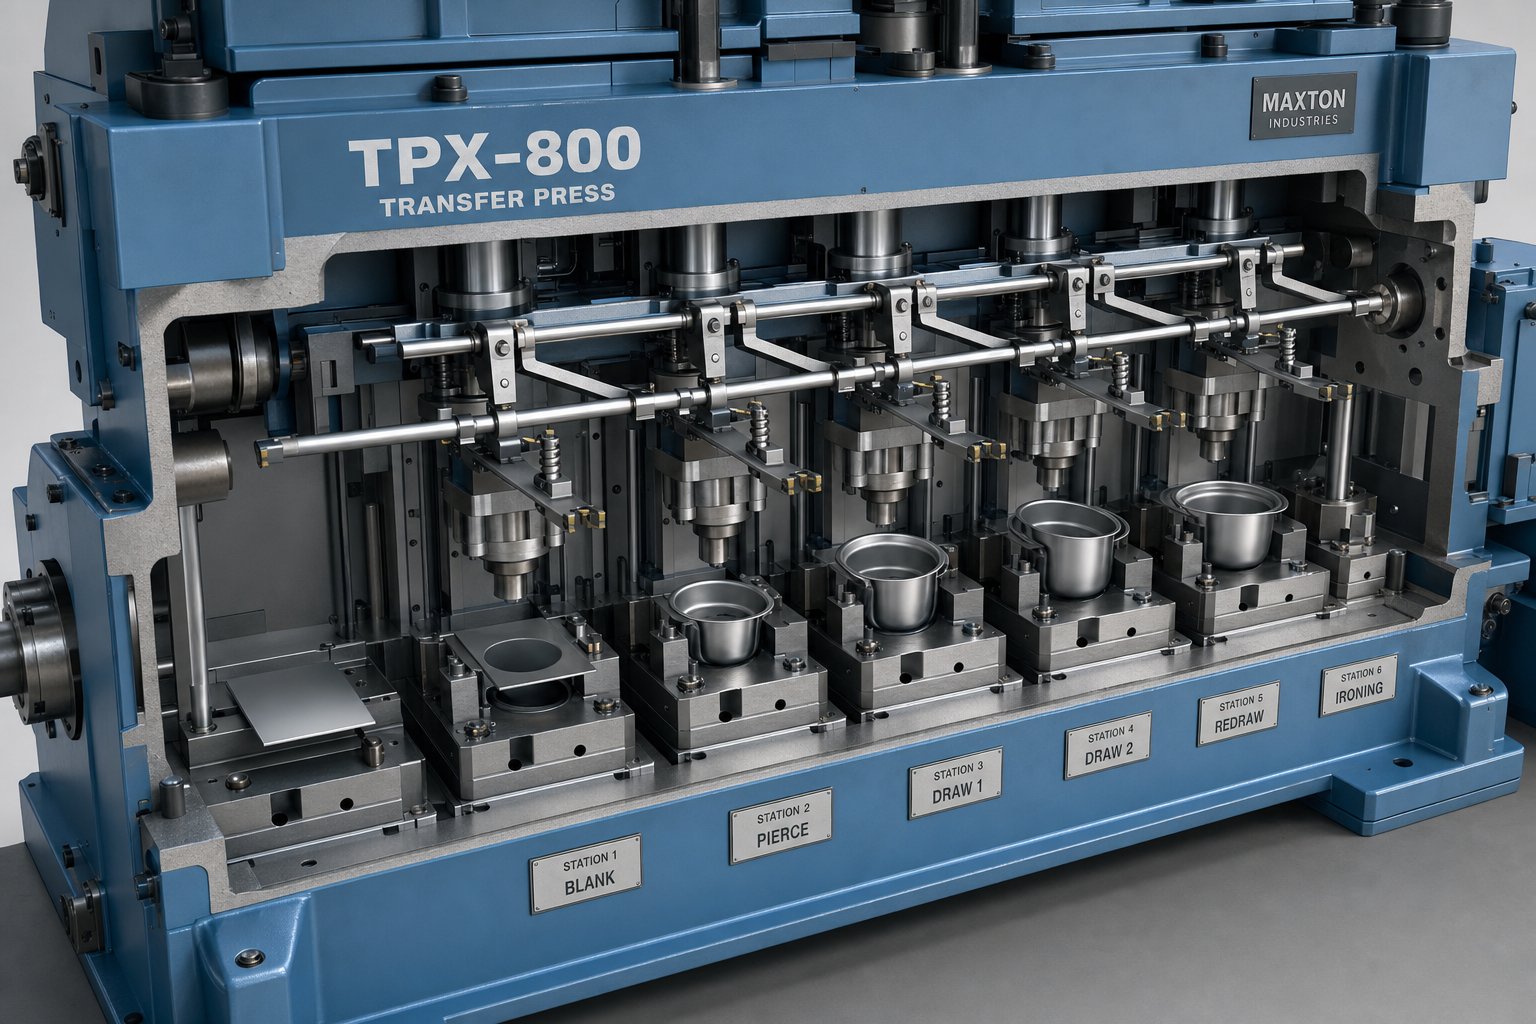
לאחר ההפרדה, הריק עובר דרך סדרה של תחנות תבנית עצמאיות, כל אחת מבצעת פעולת גיבוש או חיתוך ספציפית. רצף הטבעה טיפוסי של עיתונות העברה נראה כך:
- גיליון שטוח - ריק נחתך לפרופיל הנדרש
- ציור ראשון - נוצרת צורת כוס או מעטפת ראשונית
- צייר מחדש - המעטפת מעמיקה או מעוצבת מחדש בשלב אחד או יותר
- חורים, חריצים או תכונות נוקבות - מחוררים לתוך הגיאומטריה שנוצרה
- קצוות - מכופפים או מתפרקים מקופלים לזוויות סופיות
- טבעה או הבלטה של - אזורים מקומיים מקבלים עובי מדויק או פירוט פני השטח
- חיתוך - חומר עודף ותכונות מנשא מוסרות כדי לייצר את החלק המוגמר
לא כל חלק דורש את כל התחנות הללו. חלקם מדלגים על השרטוט מחדש; אחרים מוסיפים תחנות סרק כדי להתאים להסרת גרוטאות או לאפשר לאורך המגרש להישאר קצר. מספר התחנות מוכפל באורך הגובה (בדרך כלל מונע על ידי גודל ריק) חייב להתאים בתוך מצע הלחיצה, כך שספירת התחנות היא תמיד מגבלה פיזית, לא רק העדפת תהליך.
לחץ והעבר תיאום תזמון
מנגנון ההעברה מרים, מתקדם וממקם כל חלק בין תחנות בחלון הזמן שבו כבש הלחץ פתוח. יחסי העיתוי הזו הם פעימות הלב של הקו כולו. ההעברה חייבת להשלים את מחזור התנועה המלא שלה, כולל החזרת האצבע, לפני שהאייל יורד למכה הבאה.
במכבש העברה מכני, תנועות מונעות-במצלמות מקובעות לזווית ארכובה המכבש, כלומר כל הרמה, הידוק והתקדמות מתרחשים באותה נקודה בכל סיבוב. מערכות מונעות-מציעות פרופילי תנועה הניתנים לתכנות שיכולים להתאים את זמני ההתחלה, האצות ונקודות השהייה באופן עצמאי. גמישות זו מאפשרת תנועות גבוהות יותר לדקה מכיוון שחפיפות תנועה, כגון התחלת ההתקדמות לפני השלמת ההרמה במלואה, ניתנות לכיוון מדויק-ללא שינוי מכני.
מפרטי העיתונות מגבילים ישירות את מה שקוביית העברה יכולה להשיג. טונה קובעת את כוח היווצרות המקסימלי הזמין בכל התחנות בו זמנית. גודל המיטה מגביל את מספר התחנות ומרווחן. אורך המהלך חייב להתאים הן לעומק המשיכה והן למרווח מספיק כדי שאצבעות הזנת ההחתמה יוכלו להיכנס ולצאת ללא הפרעה. חוסר התאמה בין כל אחד מהפרמטרים הללו לדרישות החלק אומר שהקוביה לא תתאים, לא תיווצר כראוי או לא תפעל במהירות רווחית.
היחסים המכניים הללו בין מכת לחיצה, תנועת העברה ופריסה של התחנה מסבירים מדוע מהנדסי הטבעת עיתונות משקיעים רבות בהערכה מראש. אבל מנגנון ההעברה עצמו מגיע בכמה תצורות, כל אחת מתאימה לגיאומטריות חלקים ולדרישות ייצור שונות.
העברת סוגי מערכות וכיצד לבחור נכון
מנגנון ההעברה הוא המפריד בין מכבש- רב תחנות לבין שורה של כלים עצמאיים. זה מכתיב כמה מהר אתה יכול לרוץ, באילו גיאומטריות חלק אתה יכול להתמודד וכמה זמן גוזלים החלפות. בחירה בסוג המערכת הלא נכון עבור היישום שלך פירושה השארת פעימות לדקה על השולחן או, גרוע מכך, להילחם בחוסר יציבות בכל פעם שהקו מואץ.
מנגנוני העברת ציר-תלת מול שני-צירים
שתי מערכות צירים פועלות במישור אחד, בדרך כלל מתרוממת ומתקדמת (תנועת X-Z). הם מרימים את החלק ממשטח התבנית, נושאים אותו קדימה לתחנה הבאה ומניחים אותו. המיקום במהלך נסיגת האצבע מסתמך על פיני קפיצים כדי למנוע מחומר העבודה להזיז לפני סגירת התבנית. מערכות אלו פועלות היטב עבור חלקים בעלי פרופילים עקביים שאינם דורשים כיוון מחדש בין תחנות.
מערכות תלת-צירות מוסיפות ציר מהדק, ומייצרות תנועה-מהדקת-מתקדמת במישורי X-Y-Z. תנועת שלושת-הצירים הזו מאפשרת לכלי ההעברה לאחוז בחומר העבודה בצורה מאובטחת, להרים אותו מרכיבי התבנית התחתונים-, להקדים אותו לתחנה הבאה ולהניח אותו בגבולות היקף- הדוקים. כְּמוֹהערות מגזין Metal Forming, שילוב של גיאומטריית חלקים, בלוקי קינון וסיכות איתור שומר על אוריינטציה במהלך נסיגת האצבע במערכות אלו.
שלוש-תצורות צירים מותקנות בדרך כלל על לוחות-או בלחץ-, עם רכיבי כלי עבודה של מכבש העברה שנועדו לספק מרווח לנתיב ההחזרה של האצבעות תוך הימנעות מהפרעות לפלדות-תחתונות, מצלמות ורכיבים מנחים. גרסאות- המותקנות במות יכולות להשיג קצבי מהלך מהירים יותר בשל מרחקי נסיעה קצרים יותר, אם כי הם מוסיפים מורכבות עיצובית.
מערכות מונעות-שרת והיתרונות שלהן על פני העברות מכניות
מכבשי העברה-מסורתיים קושרים כל תנועה לזווית קראנק הלחיצה. תזמוני ההרמה, ההתקדמות וההידוק קבועים, כלומר אינם יכולים להסתגל למשקלים או גיאומטריות שונות של חלקים ללא התאמה מכנית. קשיחות זו עובדת מצוין עבור קווים ייעודיים המריצים משפחה אחת במשך שנים.
מערכות מונעות-שרת משנות את המשוואה. פרופילי תנועה הופכים לניתנים לתכנות, כך שמפעיל יכול להתאים את מרחקי הנסיעה, עקומות התאוצה והתזמון שבו כל ציר מתחיל ומסיים את תנועתו. היתרונות הפרקטיים משמעותיים:
- מעבר מהיר יותר - פרופילי תנועה חדשים נטענים דיגיטלית במקום לדרוש החלפת מצלמות
- פוטנציאל SPM גבוה יותר - חפיפת תנועה (התקדמות מתחילה לפני סיום ההרמה) ניתן לכוונן עדין-ללא שינויים בחומרה
- טיפול בחלק א-סימטרי - פרופילי תאוצה שונים בכל צד מפצים על חלוקת משקל לא אחידה
- רטט מופחת - מעברי תנועה מעוגלים וכוחות G- מיטובים משפרים את יציבות הריק במהירות
חלקי עבודה גדולים וכבדים יותר דורשים זרועות ואצבעות העברה חזקות יותר, מה שמגביר את האינרציה של המערכת ולעיתים דורש מהירויות פעולה איטיות יותר. הדמיית תנועה-מסייעת בקביעת פרופיל שמאזן רמות אינרציה מקובלות, מיקום מדויק וחיי{2}}העברה ארוכים של המערכת. חומרים דקים מציגים את האתגר ההפוך: פחות קשיחות הופכת אותם לפגיעים לרטט במהלך-מהלכי תאוצה גבוהים.
| תְכוּנָה | שני-צירים (מכני) | תלת-ציר (מכני) | מונע-משרת (2 או 3 צירים) |
|---|---|---|---|
| צירי תנועה | הרמה + התקדמות | הרמה + מהדק + התקדמות | ניתן לתכנות (2 או 3 צירים) |
| טווח מהירות (SPM) | בינוני (עקומה קבועה) | בינוני (עקומה קבועה) | גבוה (חפיפה ניתנת לאופטימיזציה) |
| קיבולת משקל חלק | קל עד בינוני | בינוני עד כבד | טווח מלא (תלוי-פרופיל) |
| זמן החלפה | ארוך (החלפה מכנית) | ארוך (החלפה מכנית) | קצר (טעינת פרופיל דיגיטלי) |
| יישומי Fit- הטובים ביותר | גיאומטריות פשוטות, פרופילים עקביים | שרטוטים עמוקים, לוחות גדולים, חלקים מרובי-מישורים | ייצור מעורב, חלקים אסימטריים, יעדי SPM גבוהים- |
בחירה מסתכמת בסופו של דבר בהתאמת המערכת למציאות הייצור שלך. קו ייעודי של-נפח גבוה המריץ בית אחד-שלוף עמוק למשך עשר שנים עשוי להצדיק מערכת מכנית תלת-ת חזקה. מתקן המטביע מספרי חלקים מרובים על מכונות העברה משותפות נהנה מגמישות סרוו ומהחלפה מהירה יותר. גיאומטריה של חלקים, משקל, יעדי מהירות ומרווח בין תחנות מצמצמים את השדה, אך ההחלטה תלויה גם כיצד תמהיל הכלים שלך יתפתח לאורך חיי הציוד.
כמובן שמערכת ההעברה היא רק חצי מהמשוואה. החצי השני הוא האם קוביית העברה היא אסטרטגיית הכלים הנכונה בכלל, או האם קובייה פרוגרסיבית יכולה להתמודד עם העבודה בעלות נמוכה יותר ובזמן אספקה קצר יותר.
העברת החתמת קוביות לעומת החתמת קוביות פרוגרסיבית
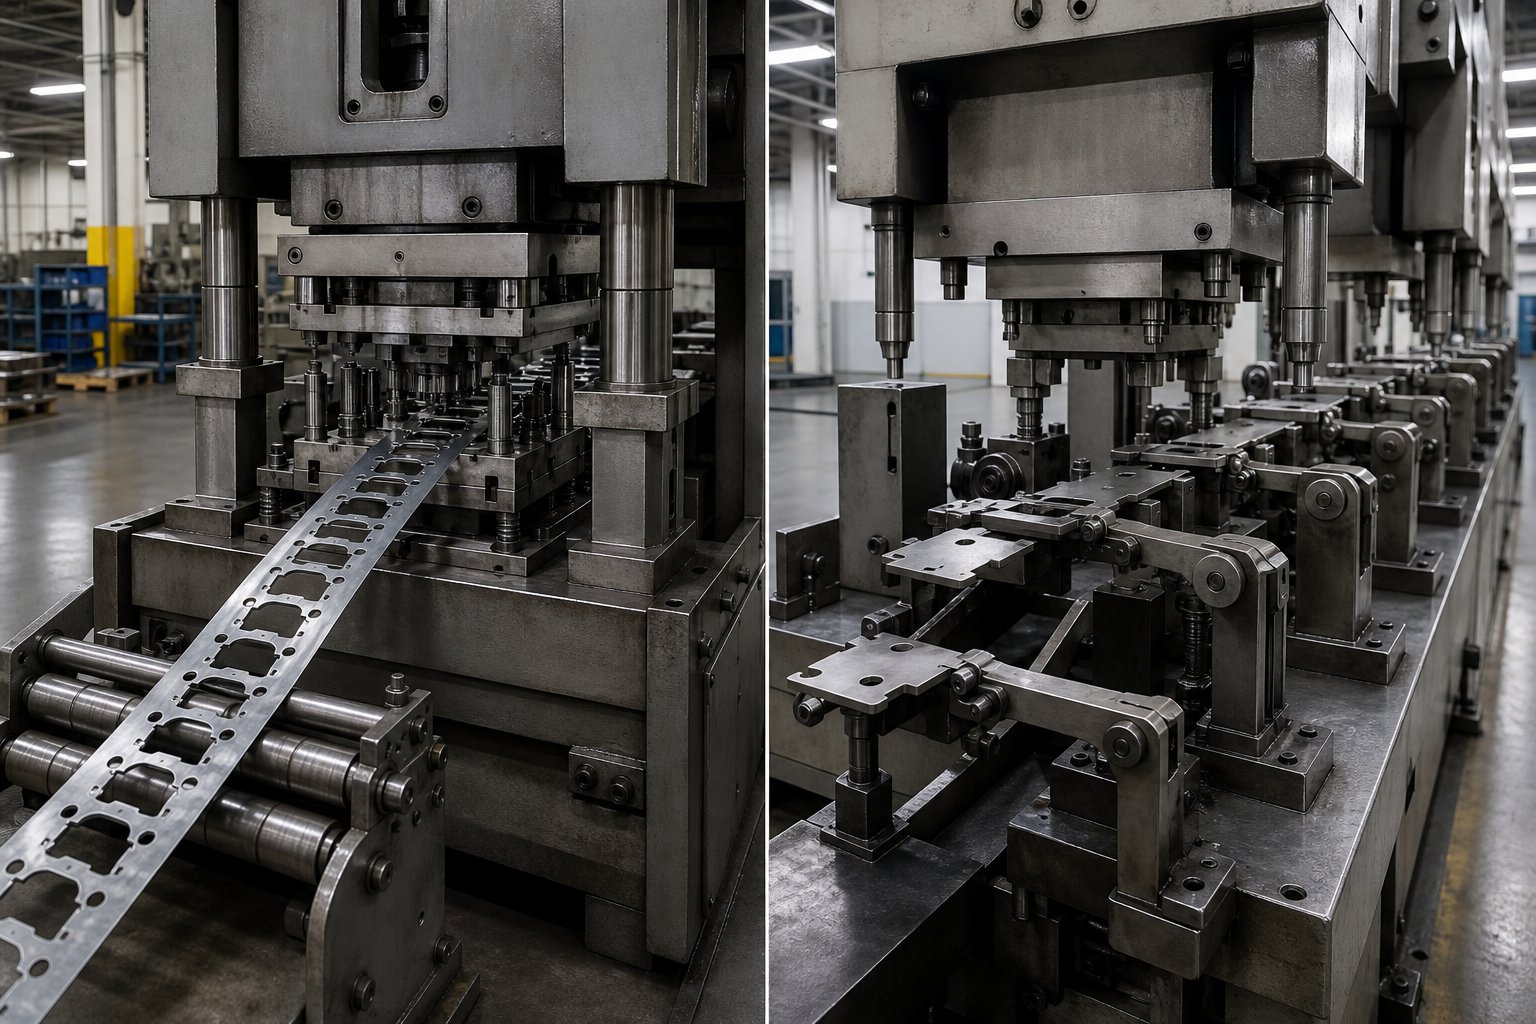
אז מה זה קובייה מתקדמת, ומתי חלק מתגבר על אחד? תבנית הטבעה מתקדמת שומרת על חומר העבודה מחובר לרצועת מתכת רציפה כשהיא מתקדמת בכל תחנה. חיבור הפס הזה הוא גם היתרון היעילות הגדול ביותר של התהליך וגם המגבלה הגיאומטרית הבסיסית שלו. מתכות פרוגרסיביות מצטיינות במהירות ובניצול חומרים עבור חלקים שניתן ליצור במלואם בעודם קשורים. קוביות העברה משתלטות במקום שבו החיבור הזה הופך למגבלה.
השאלה האמיתית היא לא איזו שיטה עדיפה. זוהי השיטה שמתאימה לדרישות הספציפיות של החלק שלך, לנפח שלך ולתקציב שלך.
קריטריוני בחירה מרכזיים לכל תהליך
מספר גורמים מדידים קובעים אם הטבעת תבנית מתקדמת או הטבעת תבנית העברה היא ההתאמה הנכונה:
- מורכבות גיאומטריית חלק- ידיות הטבעה מתכתיות פרוגרסיביות שטוחות או רדודות-יוצרות גיאומטריות בצורה יעילה, אבל חלקים הדורשים כוסות עמוקות, כיפופים מרובי-צירים או פעולות משני צידי חומר העבודה זקוקים לחופש שמספקת תבנית העברה.
- גודל חלק- רוחב הרצועה וממדי מיטת הלחיצה מגבילים קוביות פרוגרסיביות. ברגע שחלק עובר בערך 300-450 מ"מ בממד הגדול ביותר שלו, שמירה על שלמות הרצועה הופכת לבלתי מעשית. כלי העברה מטפל בפגזים גדולים, מסגרות ולוחות מבניים ללא אילוץ זה.
- צייר עומק- הטבעה פרוגרסיבית יכולה לנהל שרטוטים רדודים, בדרך כלל מתחת ליחסי עומק-ל-קוטר של 1:1. שרטוטים עמוקים יותר דורשים שלבי שרטוט מחדש מרובים כשהריק במצב חופשי, שרק מערכות העברה תומכות בו.
- עובי חומר- מלאי דק מאוד (מתחת ל-0.5 מ"מ) מזין ונייס היטב במות פרוגרסיביות. חומרים עבים יותר, במיוחד מעל 3 מ"מ, יוצרים כוחות יצירה גבוהים יותר וקפיצה משמעותית יותר, ולעתים קרובות מעדיפים הגדרות העברה שבהן מיקום מחדש-לתחנה משפר את השליטה.
- דרישות סובלנות- שתי השיטות משיגות סובלנות הדוקה, אבל קוביות העברה מאפשרות התאמות של תחנות בודדות מבלי להשפיע על הפעולות במעלה הזרם. קוביות פרוגרסיביות דורשות שהרצועה כולה תישאר מיושרת במדויק, מה שמקשה על תיקונים מקומיים.
| קרִיטֶרִיוֹן | החתמת מות פרוגרסיבית | העברת חותמת למות |
|---|---|---|
| גודל חלק | קטן עד בינוני (מוגבל על ידי רוחב הרצועה) | בינוני עד גדול (מוגבל על ידי מיטת עיתונות) |
| צייר עומק | רדוד (בדרך כלל פחות מיחס של 1:1) | עמוק (1:1 או יותר, ציורים מחדש מרובים) |
| מספר תחנות | לעתים קרובות 8-20+ בגוש יחיד | בדרך כלל 4-12 תחנות עצמאיות |
| ניצול חומרים | גבוה יותר (רצועה רציפה, פחות גרוטאות) | בינוני (תלוי בקינון ריק) |
| עלות כלי עבודה | מקדימה גבוהה יותר (גוש קוביות מורכבות בודדות) | נמוך יותר לתחנה אך מצטבר עם ספירת התחנות |
| טווח נפח אידיאלי | נפח גבוה (500K+ בשנה) | בינוני עד גבוה (50K-500K+ בשנה) |
האזור האפור שבו שתי השיטות מתחרות
לא כל חלק נכנס בצורה מסודרת לקטגוריה אחת. סוגר בינוני בגודל- עם עומק משיכה בינוני וכמה תכונות מנוקבות עשויות טכנית לפעול בקובייה מתקדמת או בקובייה העברה. אתה תתקל באזור האפור הזה באופן קבוע, וההחלטה לרוב מסתכמת בגורמים משניים ולא בגבולות קשים.
שקול בית מצוייר בקוטר של כ-150 מ"מ עם יחס עומק-לקוטר- של 1:1, ארבעה חורים מנוקבים וקצה מאוגן. תבנית הטבעה מתקדמת יכולה להוות חלק זה אם החומר דק מספיק ורוחב הרצועה מתאים למשיכה ללא חומר מנשא מוגזם. קוביית העברה משיגה את אותו הדבר עם פחות אילוצי יצירה אך דורשת שלב ביטול נפרד ומנגנון העברה.
במקרים גבוליים אלה, שאל שלוש שאלות:
- האם החלק צריך פעולות במספר מישורים שיצריכו ניתוק רצועות בכלי פרוגרסיבי?
- האם הפסדי ניצול חומרים מרצועה פרוגרסיבית רחבה יקזזו את יתרון העלות של SPM גבוה יותר?
- האם נפח הייצור מצדיק את זמן ההובלה הארוך יותר בדרך כלל של בניית קוביות מתקדמת?
אם תענה בחיוב על השאלה הראשונה, העברה זכייה כברירת מחדל. אם התשובה היא לא, ההחלטה עוברת לכלכלה.
עלות ונקודות הצלבה של נפח
תבניות פרוגרסיביות מספקות בדרך כלל עלות-נמוכה יותר ליחידה בנפחים גבוהים מאוד מכיוון שהם פועלים מהר יותר ושומרים על בזבוז חומר מינימלי. עם זאת, השקעתם בכלי עבודה- נטענת מקדימה בגוש קוביות מורכב אחד. מתנות העברה מפזרות את ההשקעה הזו על פני תחנות עצמאיות, אשר בנפרד עולות פחות אך מסתכמות ככל שמספר התחנות גדל.
נקודת ההצלבה, שבה הטבעה הפרוגרסיבית הופכת לזולה יותר לכל חלק, תלויה במורכבות. עבור חלקים שטוחים פשוטים עם כמה כיפופים, הטבעת מתכת מתקדמת מנצחת כמעט בכל נפח מעל 100,000 חתיכות בשנה. עבור חלקים-ששורטים עמוקים או מרובי-צירים, קוביות העברה נשארות לעתים קרובות תחרותיות למאות אלפים מכיוון שהחלופה תהיה קובייה פרוגרסיבית מורכבת עד בלתי אפשרית או פעולות משניות השוחקות את היתרון לכל-חתיכה.
תחשוב על זה כך: אם החלק שלך יכול להישאר על הרצועה ולהיווצר לחלוטין מבלי שהרצועה תהפוך לחבות, פרוגרסיבית היא כנראה הדרך היעילה ביותר שלך. ברגע שחיבור הרצועה מאלץ פשרות בגיאומטריה, עומק שרטוט או בקרת סובלנות, כלי ההעברה זוכה במקומו. החומר עצמו גם ממלא תפקיד בהחלטה זו, מכיוון שסגסוגות שונות מטילות גבולות יצירתיים משלהן המתקשרים ישירות עם בחירת התהליך.
הנחיות לבחירת חומר ויכולת צורה
לכל תהליך יצירה יש מגבלות חומריות, והמגבלות האלה קובעות אם החלק שלך מתנהל בצורה חלקה או נלחם בקובייה בכל תחנה. בהטבעת קוביות העברה, בחירת החומר משפיעה על ספירת התחנות, טונאז' העיתונות, קצב הבלאי של התבנית והמורכבות של פיצוי קפיצה. בחירת הסגסוגת הנכונה היא לא רק החלטת חוזק. זוהי החלטה הנדסית-תהליך.
מתכות וסגסוגות המותאמות להעברת יצירת תבנית
תבניות העברה מטפלות במגוון רחב של חומרי הטבעה מתקדמים, אך סגסוגות מסוימות מתאימות טבעיות לטבע רב-תחנות, עם יכולת ריבוי-עמוק- של תהליך זה. להלן ביצועי המשפחות הנפוצות ביותר:
פלדת פחמן נמוכה-(SPCC, DC01-DC06)נשאר סוס העבודה. עם ערכי התארכות של 28-42% וערכי r בין 1.5 ל-2.0, ציונים אלה מושכים בצורה עמוקה וצפוי. הטבעה פרוגרסיבית מפלדה מכסה חלקים רבים ופשוטים יותר במשפחת החומרים הזו, אך ברגע שעומק השרטוט או גודל החלק חורגים ממגבלות הרצועות הפרוגרסיביות, כלי ההעברה משתלטים עליו ללא כל עונש יצירתיות.
פלדה מסגסוגת-גבוהה-נמוכה (HSLA)מציע חוזק מתיחה של 450-700 MPa עם התארכות מתונה (18-25%). זה דורש נפח עיתונות גבוה יותר ורצף תחנות קפדני כדי למנוע לוקליזציה של מתח, אבל קוביות העברה מתאימות זאת באמצעות תחנות אופטימליות באופן עצמאי.
נירוסטה (304, 316, 430)מהווה אתגר ייחודי. ציונים אוסטניטיים כמו 304 ו-316 עובדים-מתקשים במהירות במהלך העיצוב, ועוברים חוזק של 10-20% לאחר כל פעולת ציור. המשמעות היא שכל תחנה ברציפות רואה חומר עבודה קשיח וקפיצי יותר. בעוד שהטבעה פרוגרסיבית מנירוסטה פועלת היטב עבור חלקים רדודים וקטנים, שרטוטי נירוסטה עמוקים יותר דורשים כמעט תמיד כלי העברה מכיוון שניתן לכוון תחנות עצמאיות כדי להתמודד עם הקשיות ההולכת וגוברת.
סגסוגות אלומיניום (5052, 6061)הם קלים ומוליכים אך בעלי ערכי r-נמוכים יותר (0.6-1.0), מה שהופך אותם לנטייה להידלדל במהלך משיכה עמוקה. קוביות העברה מפצות על ידי פיזור המשיכה על פני יותר תחנות עם הפחתות קטנות יותר בכל שלב.
נחושת ופליז (C110, C260)מציעים גמישות מצוינת, עם הטבעה פרוגרסיבית של נחושת שמטפלת ברוב המחבר והמסוף בעבודות פרוגרסיביות. עם זאת, מוטות נחושת גדולים יותר או בתי פליז נמשכים-עמוקים נהנים מכלי העברה כאשר גודל החלק או גיאומטריית השרטוט עולה על מה שרצועה יכולה לתמוך.
| משפחה חומרית | טווח עובי טיפוסי | התארכות (%) | הערות התאמה למות |
|---|---|---|---|
| פלדת פחמן נמוכה-(DC01-DC06) | 0.5 - 6.0 מ"מ | 28 - 42% | ביצועים מצוינים של-ציור עמוק; ערך r- גבוה תומך בהגרלות מרובות-שלבים |
| פלדת HSLA | 0.8 - 4.0 מ"מ | 18 - 25% | חוזק טוב-לשקול-; צריך טונה גבוה יותר ויותר תחנות משיכה |
| נירוסטה (304, 316) | 0.3 - 3.0 מ"מ | 40 - 55% | התקשות עבודה גבוהה; דורש התאמות כוח תחנה-לפי-תחנה |
| נירוסטה (430) | 0.3 - 3.0 מ"מ | 22 - 30% | פריטי; פחות התקשות עבודה מאשר 304 אבל התארכות נמוכה יותר |
| אלומיניום (5052, 6061) | 0.5 - 4.0 מ"מ | 12 - 25% | ערך r- נמוך; צריך יותר שלבי שרטוט מחדש כדי למנוע דילול |
| נחושת (C110) | 0.3 - 2.0 מ"מ | 30 - 45% | רקיע מאוד; מתאים לבתי חשמל-לעומקים |
| פליז (C260) | 0.3 - 3.0 מ"מ | 35 - 50% | יכולת צורה טובה; היזהרו מהתפרצות ללא שימון מתאים |
טווחי עובי ומגבלות צורה
עובי החומר מקנה מידה ישירה של שני משתני תהליך קריטיים: טונאז' עיתונות וספירת תחנות. מלאי עבה יותר דורש כוח רב יותר בכל תחנת יצירה והסרה, והטונה המצטברת בכל התחנות הפעילות חייבת להישאר בקיבולת העיתונות. חלק שנמשך מפלדת HSLA של 3 מ"מ עשוי לדרוש 400+ טון הפרוסים על פני שש תחנות, בעוד שאותה גיאומטריה בפלדת פחמן נמוכה ב-1 מ"מ- עשויה להזדקק ל-120 טון בלבד.
העובי משפיע גם על כמה שלבי ציור החלק צריך. הערך r- (יחס מתח פלסטי) אומר לך עד כמה החומר מתנגד להידלדלות במהלך השרטוט. פלדת פחמן נמוכה- עם ערך r- קרוב ל-2.0 יכולה להשיג יחס משיכה של בערך 2.0:1 בתחנה אחת. אלומיניום ב-r=0.7 עשוי להסתדר רק ב-1.5:1 לפני שדילול הקירות יהפוך לבלתי מקובל, כלומר אתה צריך תחנת שרטוט נוספת נוספת. כל תחנה שנוספת מגדילה את עלות הכלים, מאריכה את זמן ההובלה ודורשת יותר אורך מיטת עיתונות.
עבור יישומי הטבעה מדויקת שבהם הסובלנות הדוקה, חומרים עבים יותר גם מגבירים את וריאציות הממדים מתחנה לתחנה בגלל קשקשי התאוששות אלסטיים עם עובי. זה המקום שבו קפיצה חוזרת הופכת לאתגר הדומיננטי.
אסטרטגיות פיצוי קפיצה
קפיצה חוזרת היא ההתאוששות האלסטית המתרחשת בעת שחרור הלחץ הנוצר. כל חומר חוזר, אבל הגודל משתנה באופן דרמטי. פלדות HSLA וציוני נירוסטה אוסטניטיות מייצרות קפיצה משמעותית יותר מפלדה קלה, ולפעמים דורשות 3-5 מעלות של כיפוף יתר כדי לפגוע בזווית המטרה.
הטבעת תבנית העברה למעשה מציעה יתרון מבני לניהול קפיצה לאחור. מכיוון שכל תחנה פועלת באופן עצמאי, מהנדסים יכולים ליישם אסטרטגיות פיצוי שונות בכל שלב. אגישה שיטתיתהמשמשים בהדמיית קוביות עוקבים אחר ארבעה שלבים: למדוד את גודל הקפיצה האחורי הצפוי, להפחית אותו באמצעות שינויים בתהליך כמו טבעה או גיהוץ, לשלוט בחזרתיות על ידי הערכת רגישות לשונות החומר, ולאחר מכן לפצות על ידי כיפוף יתר של משטחי התבנית.
בפועל, זה אומר:
- תחנות שרטוט עשויות לכלול חלקי גיהוץ המפחיתים את שינוי עובי הקיר ונועלים את הגיאומטריה
- תחנות כיפוף מתכופפות בכמות מחושבת על סמך חוזק ועובי מתיחה של החומר
- תחנות סופיות עשויות להטביע או להטביע מחדש תכונות קריטיות כדי להביא את הממדים לסובלנות
- סימולציה מאמתת את וקטור הפיצוי לפני עיבוד פלדת כלי כלשהו
חומרים עם קצבי התקשות- גבוהים, כמו 304 אל חלד, משנים את התנהגות הקפיצה שלהם מהמשיכה הראשונה לתחנה האחרונה מכיוון שכל שלב גיבוש מגדיל את חוזק התפוקה. יש לעצב התקשות מתקדמת זו תחנה אחר תחנה, לא להניח קבועה. זוהי אחת הסיבות העיקריות לכך שחומרים מתקדמים בעלי חוזק- גבוה דוחפים פרויקטים מפרוגרסיביים לכלי העברה: תחנות עצמאיות מאפשרות פיצוי עצמאי, בעוד שרצועה מתקדמת מאלצת אסטרטגיית פיצוי יחידה ומתפשרת בכל התחנות המחוברות.
תכונות החומר מציבות את הגבולות של מה שאפשר פיזית. האתגר הבא הוא לתכנן את החלק עצמו כך שהגבולות הללו יכובדו בכל תחנה, וזה המקום שבו כללי הייצור ויצירת הדמיה הופכים חיוניים.
עיצוב לייצור בהטבעת קוביות העברה
תכונות החומר מגדירות מה אפשרי פיזית. תכנון החלק קובע אם מגבלות פיזיות אלו מכובדות או מופרות בכל תחנה. חלק תבנית העברה-מעוצב היטב זורם בכל שלב מבלי להלחיץ יתר על המידה את החומר, מבלי להפריע לכלי עבודה, ומבלי להכריח תחנות מיותרות לתוך הרצף. אחד המעוצב בצורה גרועה מייצר גרוטאות, מייקר את עלות הכלים ומאריך את זמן ההובלה בחודשים.
כללי DFM להלן אינם העדפות תיאורטיות. הם אילוצים הנגזרים מהאופן שבו מתכת מתנהגת בפועל כאשר קוביית העברה נסגרת עליה.
לוגיקה של פריסת תחנה וכללי רצף
רצף תחנות במת העברה אינו שרירותי. כל פעולה חייבת להסביר מה החומר כבר חווה ומה הוא עדיין צריך לעבור. המטרה היא לנהל הצטברות מתח, למנוע הפרעות בין תכונות היווצרות ולמזער את המספר הכולל של תחנות.
כמה עקרונות קובעים את האופן שבו מהנדסים מנוסים מרצפים פעולות:
- צייר לפני פירס- חורים שננקבו לתוך ריק שטוח יתעוותו אם החומר יימשך לאחר מכן. השלם תמיד פעולות גיבוש עיקריות לפני הוספת מאפיינים מנוקבים, אלא אם כן החורים רחוקים מספיק מהאזורים שנוצרו כדי להישאר בלתי מושפעים.
- טופס גס לפני טופס סופי- הפזר משיכה עמוקה על פני תחנות מרובות עם הפחתות קטנות יותר בהדרגה. משיכה ראשונה בהפחתה של 45-50%, ואחריה ציור מחדש ב-25-30% ו-15-20%, מונעת קריעה תוך מזעור ספירת התחנות.
- לקצץ לאחר היווצרות- תחנות חיתוך סופיות מסירות עודפי חומרי אוגן רק לאחר השלמת כל פעולות השרטוט והאיגן. זמירה מוקדמת מדי מסירה את החומר שתחנות המשיכה הבאות צריכות לזרימה מבוקרת.
- הפרד צורה כבדה מתכונות דיוק- תחנות משיכה בכוח גבוה- יוצרות רטט ושונות קלה במיקום. טבעה, הבלטה ופירסינג סובלני-הדוק שייכים לתחנות מאוחרות יותר שבהן הכוחות נמוכים יותר ומיקום החלק יציב יותר.
- כלול תחנות סרק באופן אסטרטגי- תחנות ריקות ללא כלים מאפשרות לגרוטאות לצאת מהקובייה, מספקות מקום להרמת חלקים ושומרות על הגובה בין התחנות עקבית מבלי לאלץ הפרעות לכלי.
כל תחנה נוספת מוסיפה עלות ודורשת יותר אורך מיטת עיתונות. חלק שצריך שתים עשרה תחנות כדי להיווצר בבטחה עשוי שלא להתאים במכבש זמין, מה שידחוף את הפרויקט לכיוון מכונה גדולה יותר או עיצוב מחדש. זו הסיבה שספירת התחנות הופכת למנוף כלכלי ישיר: הפחתת המורכבות בגיאומטריית החלק מסירה לעתים קרובות תחנה, מה שמפחית את עלות הכלים ב-8-15% לכל שלב שבוטל.
אילוצי מיקום וגיאומטריה של תכונות
היכן אתה מציב מאפיינים על החלק, וכמה באגרסיביות אתה מגודל אותם, קובע ישירות אם קוביית העברה יכולה לייצר את הגיאומטריה בצורה אמינה. בניגוד לכלי הטבעה פרוגרסיבי שיוצר תכונות בהדרגה בזמן שהרצועה שומרת על מתח, -ריק עומד חופשי בקוביית העברה מסתמך לחלוטין על חלל התבנית ומחזיק הריק לצורך מיקום. זה אומר שכללי מיקום התכונות מחמירים יותר במובנים מסוימים.
פעל לפי ההנחיות הבאות בעת פירוט חלקים לייצור קוביות העברה:
- מרחק מינימלי מחור-ל-קצה- שמור על חורים מחוררים לפחות פי 1.5 עד 2 עובי החומר מכל קצה או קו עיקול. מיקום קרוב יותר גורם לעיוות במהלך היצירה שלאחר מכן או יוצר אזורים חלשים-שנוטים לקורות.
- יחס ציור-לעובי-- עבור שרטוטים גליליים, תחנה בודדת משיגה בדרך כלל יחס עומק של 1.5:1 עד 2:1 בין קוטר-ל- בהתאם לחומר. מעבר לכך מצריך תחנות ציור מחדש נוספות, כל אחת מהן מוסיפה עלות כלי עבודה.
- רדיוסים פנימיים מינימליים- רדיוסי הפינה הפנימיים צריכים להיות לפחות פי 3-4 מעובי החומר ליצירת צורה אמינה ללא סדקים. דחיפה לעובי של פי 2 אפשרית אך דורשת שלבי משיכה נוספים ומגבירה את הסיכון לדחייה.
- מרווח בין תכונה- שמור על עובי חומר לפחות פי 3 בין מאפיינים סמוכים (חורים, הבלטה, צלעות) כדי למנוע אינטראקציה בין שדות המתח שלהם.
- מטרות עובי דופן אחידות- עצב תוך מודעות לכך שהדפנות מתדלדלות במהלך הציור. ציין סובלנות פונקציונלית על עובי הדופן במקום להניח שהחלק יופיע במד גיליון נומינלי בכל מקום.
- זוויות טיוטה נדיבות על מאפיינים עמוקים- אפילו 1-2 מעלות של טיוטה מקלה על חילוץ חלקים ומפחיתה את בלאי התבנית על משטחים אנכיים.
לכל אחד מהכללים הללו יש השלכת עלות. רדיוסים הדוקים יותר פירושם יותר תחנות. מיקום חורים קרוב יותר פירושו סיכון נוסף וחלונות תהליך הדוקים יותר. תהליך ההחתמה המתקדם יכול לפעמים למנוע אילוצים אלה מכיוון שרצועת הספק מספקת תמיכה-בחומרית מובנית סביב תכונות. בכלי העברה, הריק עומד לבדו, וכל תכונה חייבת לשרוד כוחות היווצרות ללא החיזוק החיצוני הזה.
כיצד סימולציית גיבוש מאמתת את עיצוב המות
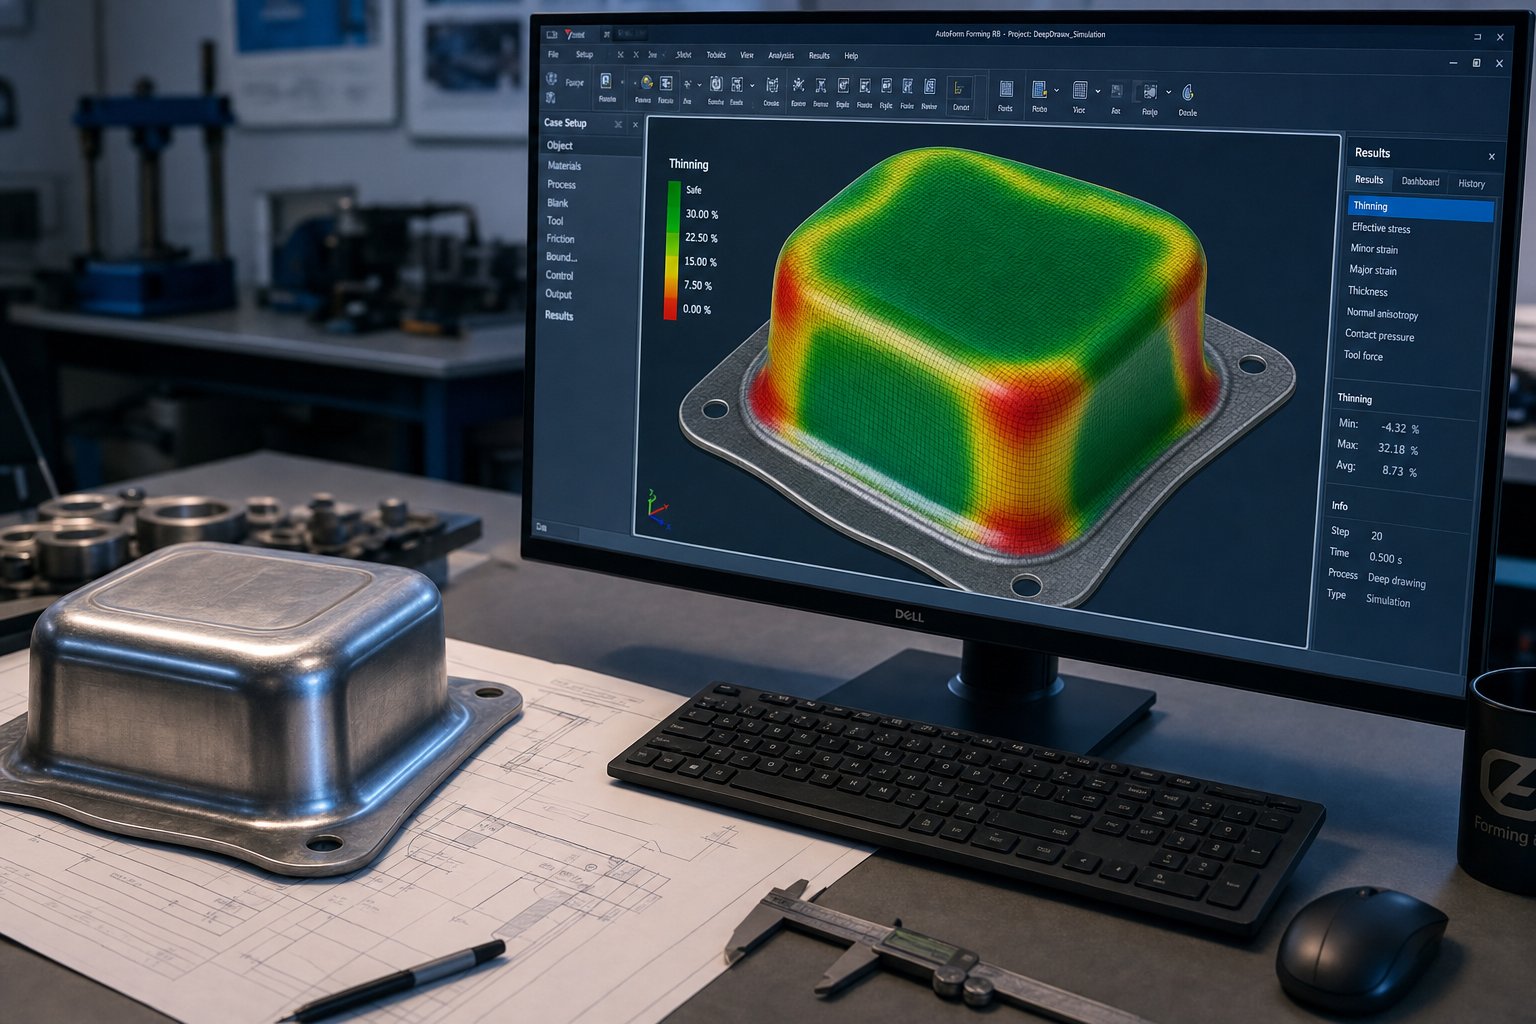
כללי אצבע מביאים אותך לנקודת התחלה אפשרית. סימולציה מביאה אותך לעיצוב מאומת. ניתוח אלמנטים סופיים של כל רצף התחנות מגלה בעיות ששום חישוב ידני לא יכול לחזות: דילול מקומי בין תכונות סמוכות, קמטים באזורי אוגן לא נתמכים, או אינטראקציות קפיצה בין תחנות שמתערבות לממדים סופיים-שיוצאים מה-סובלנות.
לְפִיהמחקר של Keysight על הדמיית הטבעה, אימות וירטואלי בשלב הנדסת התהליך עוזר לקבוע צורה ריקה אופטימלית, להעריך את עיצוב הפנים של התבנית ולחזות ציור-בהתנהגות כדי להבטיח יכולת צורה נכונה - הכל לפני ייצור כלים פיזיים. זה מבטל את לולאות הניסוי-ו-השגיאה היקרים שהטרידו את הפיתוח המסורתי.
זרימת עבודה חזקה של סימולציה עבור פרויקטי העברת קוביות והטבעה פועלת לפי הרצף הזה:
- דגם גיאומטריה ריקה ומאפייני החומר (עקומת מתח-, ערך-r, עובי)
- הגדר את גיאומטריית הכלים של כל תחנה, כולל משטחי אגרוף, קוביות ומשטחי מחזיק ריק
- הדמיית כל שלב היווצרות ברצף, תוך העברת היסטוריית המתח מתחנות קודמות
- הערכת יצירת דיאגרמות גבול (FLD) בכל תחנה כדי לבדוק אם יש סיכון לצוואר או פיצול
- הערכת קפיצה חוזרת לאחר כל פעולה ובשחרור סופי
- חזור על גיאומטריה, רדיוסים או ספירת תחנות עד שכל האלמנטים נכנסים לגבולות היווצרות בטוחים
התובנה הקריטית היא שהסימולציה חייבת לדמות את ההשפעה המצטברת של כל התחנות, לא רק של כל תחנה בנפרד. ריק ששורד תחנה 3 עם דילול מקובל עלול להיכשל בתחנה חמש מכיוון שהעומס המצטבר מפעולות קודמות הותיר גמישות לא מספקת. תלות רציפה זו היא מה שהופכת את תהליך הטבעה המתקדם לפשוט יותר להדמיה במקרים מסוימים - חיבור הרצועה מגביל את זרימת החומר בדרכים צפויות. סימולציית קוביות העברה חייבת לעקוב אחר חומר עבודה חופשי לחלוטין בכל אירוע מיקום וצורה מחדש.
עבור מהנדסים המציינים פרויקטים מורכבים של קוביות העברה, ספקים המשלבים סימולציה בשלב הצעת המחיר יכולים לזהות דרישות לספירת תחנות, לסמן בעיות DFM ולהציע שינויים בגיאומטריה לפני תחילת ההשקעה בכלי עבודה.קוביית הטבעת העברה של YICHENצוות ההנדסה תומך בסוג זה של הערכת DFM בשלבים מוקדמים של הפרויקט, תוך שימוש בסימולציה מרובת-תחנות כדי לאמת היתכנות העברה רובוטית, יצירת רצפים וחזרה ממדית לפני התחייבות לפלדת כלי עבודה. גישה זו דוחסת את לוחות הזמנים של הפיתוח ומפחיתה את הסיכון לשינויי עיצוב ביניים-יקרים.
סימולציה מאשרת אם העיצוב שלך ניתן להפקה. השאלה הבאה היא האם זה מוצדק מבחינה כלכלית - כמה חלקים אתה צריך להחתים לפני שההשקעה בכלי עבודה מתחילה להחזיר את עצמה, והיכן מוצלבת העלות ביחס לשיטות ייצור חלופיות.
כלכלה נפח ייצור ותכנון עלויות
עיצוב שניתן להפיק הוא רק חצי מהמשוואה. החצי השני הוא האם אתה יכול להצדיק את ההשקעה. החתמת קוביות העברה דורשת הון משמעותי מראש, וההון הזה מתחיל להרוויח רק ברגע שנפח הייצור חוצה רף שפרויקטים רבים לא מגיעים אליו לעולם. ההבנה היכן נמצא הסף הזה, ומה מניע אותו גבוה יותר או נמוך יותר, מפרידה בין החלטות מושכלות של כלי עבודה לטעויות יקרות.
ספי נפח ושבירה-שקול חשיבה
כלכלת ההחתמה סובבת סביב הפחתות. קובייה שעולה שש ספרות מייצרת חלקים בפרוטות כל אחד, אבל רק אם אתה מפעיל מספיק חלקים כדי לפזר את ההשקעה הראשונית הזו. עבור קוביות העברה ספציפית, נקודת האיזון-בדרך כלל נופלת גבוה יותר מאשר כלי עבודה מתקדמים מכיוון שחבילת הכלים הכוללת כוללת מספר תחנות עצמאיות בתוספת מנגנון העברה.
כמה גבוה? זה תלוי במורכבות החלק ובמה אתה משווה. עבור חלקים המיוצרים כיום באמצעות שיטות הטבעה וייצור פרוגרסיביות כמו חיתוך בלייזר, בלימת לחץ או ריתוך, הטבעה הופכת לאפשרית ברגע שהנפחים השנתיים עולים על כ-10,000 עד 20,000 יחידות. Staub Manufacturing מציינת שמערכות לייזר מתקדמות יכולות כעת לתמוך בעלות של 30,000 עד 50,000 יחידות שנתיות-ביעילות, מה שאומר שהטבעת תבנית העברה צריכה להוכיח חיסכון ברור לכל{11}}חתיכה מעבר לסף הזה כדי להצדיק את הוצאות הכלים.
עבור חלקים פשוטים יותר שיכולים לפעול במתכונת הטבעה מתקדמת במהירות גבוהה, החשבון עובר עוד יותר. לחיצת קוביות פרוגרסיבית הפועלת ב-60-100+ פעימות לדקה מוריד את מחירו-ליחידה בצורה כה אגרסיבית, עד שכלי העברה מנצחים רק כאשר הגיאומטריה של החלק הופכת את הייצור הפרוגרסיבי לבלתי אפשרי פיזית או כאשר הקובייה הפרוגרסיבית עצמה הופכת למורכבת עד בלתי אפשרית.
חשבו על שבר-אפילו לא כמספר בודד אלא כטווח המעוצב על ידי שלושה משתנים: עלות כלי עבודה, דלתא של עלות-ליחידה לעומת התהליך החלופי, והתחייבות שנתית לנפח. חבילת כלים יקרה יותר צריכה דלתא בעלות גדולה יותר או נפח גבוה יותר כדי להפחית. קוביית העברה פשוטה יותר עם פחות תחנות נשברת אפילו מוקדם יותר.
גורמי עלות כלי עבודה וגורמי זמן אספקה
מה בעצם קובע אם חבילת קוביות ההעברה שלך עולה $100,000 או $500,000? הנהגים נערמים בהיררכיה צפויה. להלן מניעי העלויות העיקריים המפורטים לפי סדר ההשפעה:
- מספר תחנות- כל תחנה עצמאית מוסיפה פלדה, שעות עיבוד וזמן ניסיון. קובייה של 12 תחנות עולה בערך כפול ממה שעולה קובייה של 6 תחנות, לא בגלל שכל תחנה יקרה באותה מידה אלא בגלל שהמורכבות המצטברת גדלה עם הספירה.
- המורכבות לכל תחנה- תחנת הרקה פשוטה עולה חלקיק מתחנת משיכה עמוקה- עם קפיצי חנקן, פעולות צד- מונעות באמצעות מצלמות וטבעות משיכה- מדויקות.נתוני המקור לתעשייהמראה כי עיבוד ומורכבות מהווים 30-50% מהעלות הכוללת של התבנית.
- דרגת החומר של התבנית עצמה- פלדות כלי עבודה פרימיום כמו SKD11 או תוספות קרביד מוצקות לאזורי שחיקה- גבוהים מוסיפים 20-40% לעלויות החומר לעומת פלדות רכות יותר שהוקשו מראש המתאימות לריצות קצרות יותר.
- דרישות סובלנות וגימור פני השטח- מחלקה-משטח משטח עבור לוחות רכב גלויים דורשים איתור ידיים וליטוש נרחבים. חלקים מבניים עם דרישות קוסמטיות משוחררות יותר מדלגים על הצעד האינטנסיבי הזה-.
- מחזורי ניסיון ואימות- בדיקת התבנית במכבש, התאמת תזמון ואימות מידות חלקים מוסיפה בדרך כלל 10-15% מעלות הפרויקט הכוללת. גיאומטריות מורכבות עשויות לדרוש איטרציות ניסוי מרובות.
זמן ההובלה עוקב אחר דפוס דומה. פרויקטים סטנדרטיים של קוביות העברה נמשכות 8-16 שבועות משחרור העיצוב ועד לאישור המאמר הראשון. כל תחנה שנוספה מאריכה את ציר הזמן הזה מכיוון שיש לעבד יותר פלדת כלי עבודה, יש להרכיב יותר רכיבים ותחנות נוספות דורשות אימות פרטני לפני שהרצף המלא יוכל לפעול. פרויקטים הדורשים שירותי הטבעת מתכת פרוגרסיבית עבור פעולת ההחלקה בתוספת תבנית העברה נפרדת להיווצרות מוסיפים זמן תיאום בין בניית הכלים.
השוואת עלויות-לכל שיטות
ברגע שהקוביה נבנית ומאומתת, הכלכלה של-חתיכה של הטבעת העברה הופכת למשכנעת. זמני מחזור של 6-15 פעימות לדקה עבור חלקים מורכבים (גבוהים יותר עבור גיאומטריות פשוטות יותר) מתורגמים לתפוקה שהייצור אינו יכול להתאים לה. חלק שלוקח 4 דקות לחתוך בלייזר, ליצור על בלם לחיצה ולרתך מתת-רכיבים עשויים לקחת 4-8 שניות בתבנית העברה.
שקול כיצד שיטות שונות משתווים בנפח עבור חלק מצויר ומנוקב מורכב למדי:
- ייצור (לייזר + בלם לחץ)- השקעה נמוכה בכלי עבודה, עלות גבוהה לכל-חתיכה. חסכוני מתחת ל-5,000-10,000 יחידות בשנה. גמיש לשינויי עיצוב.
- מכה בודדת-מתה- עלות כלי עבודה מתונה לכל פעולה, אך הגדרות מרובות וטיפול בין פעולות מנפחות את עלות העבודה ליחידה. קיימא עבור 5,000-30,000 יחידות כאשר הגיאומטריה פשוטה.
- שירותי הטבעה מתקדמת- העלות הנמוכה ביותר לכל-חתיכה בהיקפים גבוהים מאוד (500K+). מכונת הטבעה פרוגרסיבית הפועלת ב-SPM גבוה מפחיתה את עלות הכלים שלה במהירות, אבל הקוביה עצמה יקרה והגיאומטריה חייבת להיות תואמת פסים.-
- העברת החתמת קוביות- עלות כלי עבודה גבוהה יותר מאשר מכה בודדת-, לעתים קרובות נמוכה יותר מקובייה פרוגרסיבית מורכבת באותה מידה. עלות-ליחידה יורדת מתחת לייצור בסביבות 20,000-50,000 יחידות בהתאם למורכבות החלקים וספירת התחנות.
התובנה המרכזית היא זו: קוביות העברה תופסות את דרך האמצע הכלכלית בין גמישות ייצור ויעילות מתקדמת של קוביות. הם משרתים חלקים מורכבים בנפחים בינוניים-עד-גבוהים שבהם כלי עבודה מתקדמים בלתי אפשרי מבחינה גיאומטרית והייצור איטי מדי. יתרון העלות ל-יחידה על פני ייצור גדל עם כל יחידה המיוצרת, אבל התמורה מתממשת רק אם תחזית הנפח שלך מדויקת ויציבה.
תחזיות נפח לא מדויקות הן אחד המקורות הנפוצים ביותר של חרטה בהחתמת השקעות. הערכת יתר של הביקוש משאירה כלי עבודה יקרים בחוסר שימוש. חוסר הערכת זה אומר שבחרת בייצור כאשר הטבעה הייתה חוסכת משמעותית לאורך מחזור חיי המוצר. חוסר הוודאות הזה הוא הסיבה לכך שתכנון התחזוקה ואריכות החיים של המות חשובים באותה מידה כמו ניתוח העלויות הראשוני - קובייה שנשחקת בטרם עת או נכשלת באופן בלתי צפוי משנה את התמונה הכלכלית כולה.
תחזוקת כלי עבודה ופתרון בעיות העברה
קובייה שנשחקת בטרם עת או נכשלת באמצע-ריצה לא רק עולה כסף לתיקון. זה משבש לוחות זמנים, מוציא חומר ומעביר את כל חישוב העלות לכל-חתיכה שהצדיק מלכתחילה את השקעת הכלים. הטבעת קוביות העברה מוסיפה תחום תחזוקה נוסף על הטיפול הסטנדרטי: מנגנון ההעברה עצמו. שחיקה של האוחזים, סחיפות תזמון ופרופילי סרוו מתכלים. שמירה על בריאות שתי המערכות דורשת לוחות זמנים ברורים וקריטריוני בדיקה שונים.
לוחות זמנים של תחזוקה מונעת ומחווני בלאי
קצב תחזוקה עבור קו לחיצה להטבעת העברה מתחלק לשתי קטגוריות: רכיבי קוביות ורכיבי מערכת העברה. כל אחד עוקב אחר הקצב שלו מכיוון שהם נשחקים בקצב שונה ומציגים תסמינים שונים כשהם מתכלים.
מרווחי רכיבי המות:
- כל משמרת- נקה שבבים ושבלולים מחללים, בדוק את זרימת הסיכה לתחנות ציור, בדוק חזותית את קצות האגרוף וקצוות החיתוך לאיתור נזק ברור, וודא שבילי גרוטאות אינם חסומים.
- שבועי או לכל 50,000-100,000 מכות- מדוד את גובה הקוצים במאפיינים מנוקבים, בדוק את מרווח סיכות ההכוונה עם מחווני חיוג, בדוק את לוחות הרצועות וקפיצי החנקן לאיתור עייפות, ותעד מגמות ממדים בתכונות חלק קריטיות באמצעות נתוני SPC.
- חודשי או לכל 100,000-300,000 פעימות- לטחון מחדש את קצוות החיתוך כאשר גובה הקוצים חורג מהמפרט, תלבש רדיוסים שמראים התפרקות או איסוף, ודא את יישור התבנית ואת שטוחות הלוח, והחלף סיכות איתור בלויות או גושי מדידה בלויים.
- שיפוץ גדול ב-70-80% מחיי המוות הצפויים- פירוק מלא, ביקורת מימדים של כל משטחי הבלאי, החלפת קפיצים ומחברים, והסמכה מחדש- של רצף התחנות המלא. תזמון שיפוץ מונע זה לפני סוף-החיים ימנע כשלים באמצע-ריצה שגורמים להשבתה לא מתוכננת יקרה הרבה יותר.
מרווחי מערכת העברה:
- כל משמרת- בדוק את אצבעות האחיזה לאיתור שחיקה, סדקים או חוסר יישור. ודא שכוח סגירת האצבע עקבי בכל התחנות. בדוק שהחיישנים מזהים נוכחות חלק בצורה נכונה בכל עמדה.
- שְׁבוּעִי- מדוד את ישרות מוט ההעברה ובדוק אם יש רפיון במנגנוני ההידוק. בדוק את המשוב של כונן סרוו עבור שגיאות מיקום או עליות-שגיאות עוקבות בנתונים שנרשמו.
- יַרחוֹן- יש לשמן את מיסבי מסילת ההעברה ואת הברגים הכדוריים. בדוק את עוקבי המצלמה (במערכות מכניות) עבור נקודות שטוחות. כייל מחדש חיישני נוכחות של חלק- אם שיעורי הדחייה גדלו ללא בלאי גלוי לתבנית.
האינדיקטורים הניתנים למדידה העיקריים המפעילים תחזוקה לא מתוכננת על קו לחיצת הדפסה כוללים עלייה בגובה הקוצים, רצועת גזירה בהירה ומצטמצמת בקצוות החתוכים, נפח לחיצה מוגבר לכל מהלך (המעיד על קצוות חיתוך עמומים או הצטברות חיכוך), וסחיפה ממדי בתרשימים SPC. בצד ההעברה, היזהרו ברישום שגוי של חלקים, תקלות בהזנה לסירוגין והשפעות קוליות במהלך שלב המיקום המצביעות על שגיאות תזמון או מיקום.
מצבי כשל נפוצים וסיבות שורש
פעולות העברת קוביות חולקות כמה מצבי כשל עם הטבעה מתקדמת, אך גם מציגות בעיות ייחודיות הקשורות למנגנון העברת הקוביות ולאופי ה-העמידה החופשית של חלק העבודה.
הזנה שגויה ורישום שגוי- כאשר החסר מגיע לתחנה מעט לא מקומה-, חורים מנוקבים משתנים, קירות שרטוטים הופכים לא אחידים וקווי חיתוך נודדים. הסיבות הן כמעט תמיד במערכת ההעברה ולא בקובייה עצמה. בלאי אצבע האוחז מפחית את כוח ההידוק, ומאפשר לחלק להזיז במהלך האצה. תזמון הסחף במערכות מונעות-מצלמות מזיז את חלון המיקום ביחס לירידת ה-ram. אפילו שינויים במשקל החלק, מחלקה שונה של עובי החומר לחלקה, יכולים לשנות את האופן שבו הריק מאט למיקום הקן שלו.
קמטים בתחנות ציור- נוצרים קמטים כאשר מתח הלחיצה באזורי אוגן לא נתמכים עולה על התנגדות החבטות של החומר. במתות העברה, הדבר נובע לעתים קרובות לאחר התפרקות כוח מחזיק הריק (קפיצי חנקן שחוקים או אובדן לחץ הידראולי), שינוי בגודל הריק מפעולת הבלטה במעלה הזרם, או חוסר עקביות של חומר סיכה המשנה את מקדם החיכוך בין הריק למשטח התבנית. כְּמוֹמומחי תהליך ההחתמה מציינים, יותר מדי קמטים עלולים גם להוביל לפיצול מכיוון שחומר מקומט חייב להתנתק לפני שהוא יזרום לחלל התבנית, מגביל את זרימת המתכת וגורם לדילול יתר.
פיצול וקרע- ההיפך מקמטים, פיצולים מתרחשים כאשר מתח המתיחה עולה על גבול היווצרות החומר. הסיבות כוללות סיכה לא מספקת, רדיוסי משיכה שחוקים שיוצרים ריכוזי מתח מקומיים, או כוח מחזיק ריק מופרז המגביל את זרימת החומר. במת העברה, פיצולים נובעים גם ממתח מצטבר כאשר תחנות במעלה הזרם מדללות את החומר יותר מהצפוי, ומשאירות גמישות לא מספקת לפעולות היווצרות מאוחרות יותר.
למות שבירה- קצות האגרוף נשברים, קוביות התבנית נסדקות ומכניסות שבב. סיבות שורש נפוצות כוללות עומס יתר כתוצאה ממקומם שגוי, טיפול בחום שגוי של פלדת כלי עבודה, משיכת שבלול (כאשר שבלול מכוסה נצמד לאגרוף-נכנס מחדש לקובייה), והצטברות עייפות ממחזורי טעינה חוזרים ונשנים ללא הפגת מתח.
השפלת גימור פני השטח- שריטות, סימני חריכה וקווי תבנית מופיעים כאשר השימון נכשל, משטחי התבנית מתחספסים כתוצאה מבלאי או פסולת מצטברת בחללי משיכה. קוביות העברה רגישות במיוחד מכיוון שמשטח התבנית של כל תחנה יוצר קשר עם ריק חופשי שעשוי לשאת חלקיקים מהפעולה הקודמת.
מסגרת פתרון בעיות לבעיות העברה
כאשר מופיע פגם, האינסטינקט הוא להתאים את הקובייה. אבל בהחתמת העברה, הסיבה העיקרית נעוצה לרוב במקום אחר: בתזמון ההעברה, בחומר הנכנס או במצב העיתונות. סימפטום שיטתי-ל-גישה מונע בזבוז מאמץ על התיקון השגוי.
| סִימפּטוֹם | סיבה אפשרית | פעולת תיקון |
|---|---|---|
| חלק לא מוצב בתחנה (חורים מחוץ למיקום-, קירות אסימטריים) | ללבוש אצבע גריפר; סחיפה בתזמון בין העברה למכת לחיצה; בלאי בלוק קן | החלף אצבעות בלויות; כיול מחדש את תזמון ההעברה כדי ללחוץ על זווית הארכובה; מחדש-בלוקים של קן נתונים |
| קמטים על קונכיות מצוירות | ריקבון כוח מחזיק ריק (עייפות קפיץ או אובדן הידראולי); ריק גדול מדי; עודף חומר סיכה באזור האוגן | החלף קפיצי חנקן או החזרת לחץ הידראולי; לאמת מידות ריקות; התאם את דפוס היישום של חומר סיכה |
| פיצול או קריעה ברדיוסי המשיכה | רדיוס ציור שחוק או פגום; סיכה לא מספקת; וריאציה של הרבה חומר (התארכות נמוכה יותר); כוח מחזיק ריק מופרז | פולנית או לטחון מחדש לצייר רדיוסים; לשחזר את זרימת הסיכה; לאמת אישור חומר נכנס; להפחית את כוח המחזיק בהדרגה |
| סחיפה ממדית (הדרגתית, צפויה) | שחיקה מתקדמת הגדלת קוצים; התרופפות מרווח סיכת מדריך; התפשטות תרמית במהלך ריצות ארוכות | טחינת קצוות מחדש לפי לוח זמנים; למדוד ולהחליף פינים מנחים; אפשר -תקופת חימום או התאם את פיצוי הקוביות |
| תקלות תקלות לסירוגין (חלק לא מגיע לתחנה) | העברת כוח סגירת האצבע אינו עקבי; חלק נדבק בתחנה קודמת עקב ואקום או צריבה; אי יישור חיישן | התאם את מנגנון הידוק האצבע; הוסף מכת אוויר-או סיכות להרים בתחנה דביקה; יישר מחדש חיישנים |
| שבר אגרוף או הכנס | משיכת שבלול; מיקומו שגוי של ריק שגורם לטעינה-כבויה; פיצוח עייפות ממכות מוגזמות ללא תחזוקה | הוסף תכונות שימור שבלול (לחץ חיובי, ואקום); תקן את בעיית המיקום במעלה הזרם; תזמן הפגת מתח או החלפה ב-70% חיים |
| שריטות על פני השטח או סימני חריכה | חיספוס פני השטח למות; פסולת בחלל לצייר; התמוטטות סרט סיכה; גרירת חלק במהלך מיקום העברה | משטחי למות פולניים; נקי חללים בכל משמרת; לשנות את סוג חומר סיכה או להגדיל את הזרימה; התאם את גובה מיקום ההעברה כדי למנוע גרירה |
ההרגל היעיל ביותר לפתרון בעיות הוא להפריד בין פגמים הקשורים- לבין פגמים הקשורים להעברה- לפני נקיטת פעולה. בדיקה מהירה: אם הפגם עקבי בכל חלק באותו מיקום, כנראה שהקוביה היא הסיבה. אם זה לסירוגין או משתנה במיקום מחלק לחלק, הסתכל קודם על מערכת ההעברה, וריאציה של החומר או מצב הלחיצה. הבחנה זו חוסכת שעות של התאמה לא מכוונת ומגינה על משטחי התבנית מפני עיבודים מיותרים.
משמעת תחזוקה ופתרון תקלות שיטתי מגנים על השקעת כלי העבודה שלך לאורך מחזור החיים המלא שלו. אבל אפילו קובייה מתוחזקת בצורה מושלמת לא יכולה להציל פרויקט שלא היה צריך להשתמש בתהליך הזה מלכתחילה - מה שמעלה את השאלה הסופית, החשובה לא פחות: איך אתה יודע אם הטבעת קוביות העברה היא הבחירה הנכונה עבור היישום הספציפי שלך, ומה עליך לחפש בשותף שיוכל לעזור לך לבצע את השיחה הזו?
לדעת מתי להשתמש במות העברה ובחירת השותף הנכון
לא כל חלק שייך למות העברה. התהליך מספק ערך יוצא דופן עבור יישומים מורכבים, בינוניים עד-בנפח גדול, אך אילוץ אותו לפרויקט הלא נכון מבזבז הון, מאריך את לוחות הזמנים ומייצר חלקים שניתן היה ליצור בצורה יעילה יותר בדרך אחרת. להיות כנה לגבי מתי להתרחק חשוב לא פחות מהידיעה מתי להשקיע.
כאשר החתמת קוביות העברה אינה מתאימה
מספר תנאים מסמנים שתהליך זה הוא הכלי הלא נכון לתפקיד:
- נפחים נמוכים מאוד (מתחת ל-10,000 בשנה)- ההשקעה בכלי עבודה פשוט לא יכולה להפחית. קוביית העברה של שש-תחנות בעלות של $150,000-$300,000 מייצרת חלקים בפרוטות כל אחד, אבל רק אם אתה חותמת מספיק מהם. מתחת ל-10,000 יחידות שנתיות, שיטות ייצור כמו חיתוך לייזר ובלימה בלחץ מספקות את אותו חלק בעלות כוללת נמוכה יותר, למרות שהתמחור ליחידה גבוה יותר.
- גיאומטריות פשוטות במיוחד- סוגר שטוח עם שני חורים וכיפוף בודד אינו זקוק למספר תחנות עצמאיות. מתכות הטבעה פרוגרסיביות מטפלות בסוג זה של חלקים מהר יותר וזול יותר. אם הגיאומטריה לעולם לא דורשת שהריק יהיה חופשי-כדי להיווצר, אין סיבה להציג מורכבות העברה.
- חומרי נייר כסף-דקים במיוחד (מתחת ל-0.2 מ"מ)- נייר כסף חסר את הקשיחות הדרושה להעברת האצבעות לאחיזה ולמיקום מדויק. הריק מתעוות תחת משקלו במהלך ההובלה, ואפילו כוחות האצה קלים ממוט ההעברה גורמים להתקמטות או לשגיאות מיקום. מתנות פרוגרסיביות, ששומרות על חומר דק נתמך על רצועת הנשא לאורך כל הדרך, הן הבחירה הטבעית כאן.
- חלקים הדורשים SPM גבוה במיוחד- מנגנוני העברה מציגים מחזור תנועה בין כל מכת לחיצה. אפילו המערכות המונעות סרוו-המהירות ביותר מכסות מהירויות מעשיות הרבה מתחת למה שמשיגה קובייה פרוגרסיבית באותה לחיצה. אם הנפח השנתי שלך דורש 80+ פעימות לדקה כדי לעמוד ביעדי הייצור, כלי עבודה מתקדמים והחתמה הם כמעט תמיד התשובה.
- ציורים גליליים פשוטים ללא תכונות משניות- כוס רגילה ללא פירסינג, פלנגות או חיתוך יכולה לרוב לרוץ במכה אחת-בקוביית גרירה עמוקה עם הרבה פחות השקעת כלי עבודה. כלי העברה זוכה למקומו כאשר מספר פעולות חייבות להתרחש ברצף, לא כאשר פעולה אחת מספיקה.
החוט המשותף: החתמת קוביות העברה פותרת-בעיות רבות ומורכבות מבחינה גיאומטרית בנפח. הסר כל אחד משלושת התנאים הללו ותהליך פשוט יותר עשוי לנצח.
מה לחפש ב-Transfer Die Partner
הבחירה הנכונה של ספקי חותמות העברה חשובה לא פחות מהבחירה בתהליך הנכון. פרויקטים של מתות והטבעה ברמת מורכבות זו דורשים שותפים שמביאים עומק הנדסי, לא רק יכולת עיבוד שבבי. לחנות שבונה חותמות החתמה פרוגרסיביות היטב אין באופן אוטומטי את המומחיות בריבוי-תחנות, ניסיון באינטגרציה רובוטית או תשתית סימולציה שמעבירה פרויקטים הדרושים.
בעת הערכת שותפים פוטנציאליים, תעדוף את היכולות הבאות:
YICHENממחיש איך זה נראה בפועל. צוות המהנדסים שלהם תומך בהערכת יצירת תחנות מרובות, אינטגרציה של העברות רובוטיות ואימות חזרתיות משלב הציטוט והלאה, מה שמעניק למהנדסים משאב קונקרטי לפרויקטי העברה מורכבים הדורשים שיתוף פעולה DFM לפני התחייבות לכלי עבודה.
מעבר לדוגמא הספציפית הזו, ההערכה שלך צריכה לכסות:
- יכולת עיצוב ריבוי-תחנות- האם הספק יכול לתכנן ולבנות את כל רצף התחנות ב-בית, או שהם מקבלים תחנות בודדות בקבלנות משנה? בקרת עיצוב אחידה מבטיחה גובה- מעבר עקבי, גבהי סגירה מיושרים ותזמון מתואם בכל כלי העבודה.
- סימולציית יצירת-בית- ספקים שמריצים סימולציות מבוססות FEA-לפני חיתוך פלדת כלי תופסים בעיות דילול, קמטים וקפיצה מוקדם. זה מקטין באופן ישיר את מחזורי הניסוי ודוחס את זמן ההובלה.
- ניסיון בהעברה רובוטית או סרוו- הבנת פרופילי תנועת העברה, נתיבי החזרת אצבעות ומרווחי הפרעות היא ידע מיוחד. שותף שעיצב כלי עבודה עבור סוגי מערכות העברה ספציפיות יכול לייעל את מרווח התחנות ואת כיוון החלקים ל-SPM מקסימלי.
- שיטות אימות סובלנות- שאל כיצד הם מאמתים את התאמת הממדים. בדיקת CMM במאמר הראשון היא סטנדרטית, אך שותפים חזקים מספקים גם נתוני SPC מהרצות ניסיון, מחקרי GR&R לממדים קריטיים ומדדי יכולת מתועדים (Cpk) לפני אישור הייצור.
- נכונות לשיתוף פעולה של DFM- הספקים הטובים ביותר לא רק בונים את מה שאתה מצייר. הם דוחפים מאפיינים שמנפחים את ספירת התחנות, מציעים שינויים בגיאומטריה המשפרים את יכולת הצורה, ומציעים חלופות חומריות שמפחיתות את האתגרים של הטונה או החזרה.
- מבנה תקשורת וניהול פרויקטים- פרויקטי העברת קוביות כוללים מספר חברות (יצרן עיתונות, ספק מערכות העברת, בונה קוביות, מפעל הטבעה). שותף עם תהליכי ניהול פרויקטים ברורים ותקשורת רספונסיבית מונע את העיכובים המצטברים כאשר החלטות נעצרות בין הצדדים.
דגלים אדומים כוללים ספקים שמציעים ציטוטים מבלי לשאול על מפרטי מערכת ההעברה שלך, שאינם יכולים להסביר את היגיון רצף התחנות שלהם, או שאין להם יכולת סימולציה והם מסתמכים לחלוטין על ניסיון פיזי. פערים אלו מתורגמים ישירות לזמני אספקה ארוכים יותר, ליותר איטרציות ניסוי ולעלות כוללת גבוהה יותר של הפרויקט.
רשימת מפרט פרויקט למהנדסים
לפני שאתה שולח הצעת מחיר לספק מתנות העברה, הרכיב את הפריטים האלה. מפרטים לא מלאים מובילים להצעות מחיר לא מדויקות, ציפיות מוטעות ושינויים בהיקף-אמצע הפרויקט שמנפחים את העלות:
- ציור חלק שלם- 3דגם D CAD בתוספת הדפסה דו-ממדית עם תוספי GD&T מלאים. כלול את כל הממדים הקריטיים-ל-תפקוד המסומנים במפורש.
- מפרט חומר- כיתה, מזג, עובי וכל דרישות כיוון (כיוון גרגר ביחס לכיוון הצורה).
- נפח שנתי וגודל אצווה- סך הביקוש השנתי, כמויות הזמנה טיפוסיות וחיי מוצר חזויים בשנים. זה קובע את דרישות החיים ואת מרווחי התחזוקה.
- דרישות סובלנות- ציין אילו ממדים דורשים אימות Cpk ואילו מדדי יכולת מקובלים (1.33, 1.67 או יותר).
- דרישות גימור פני השטח- זהה משטחים קוסמטיים, עומקי סימן מקובלים וכל דרישות גימור של החתמה לאחר-(צביעה, ציפוי, ציפוי אבקה) המשפיעות על מידת האגרסיביות של התבנית המגע עם החלק.
- פעולות משניות- רשום כל עבודת הטבעה לאחר-(ריתוך, הקשה, הרכבה, טיפול בחום) כך שמעצב התבנית יוכל לתת את הדעת על תכונות הנתונים ומשטחי הטיפול.
- מפרט מערכת הקש והעבר- טונה, גודל מיטה, אורך מהלך, גובה סגירה, סוג העברה (סרוו או מכני), טווח גובה, גובה הרמה ומרחק מהדק. אם העיתונות עדיין לא נבחרה, ציין זאת במפורש.
- חלקים או אבות טיפוס לדוגמה- דוגמאות פיזיות, דגמי קצף או ייצוגים מודפסים בתלת מימד- עוזרים לספקים להעריך אתגרי טיפול והתמצאות ששרטוטים לבדם עשויים שלא להעביר.
- דרישות איכות והסמכה- ISO 9001, IATF 16949, או תקנים ספציפיים לתעשייה- שעל הספק להחזיק.
רשימת בדיקה זו אינה תקורה בירוקרטית. כל פריט משפיע ישירות על אופן עיצוב הקוביות, כמה תחנות נדרשות ומה יעלה כלי העבודה. החמצה אפילו של אלמנט אחד, במיוחד מפרטי מערכת ההעברה, יכולה לאלץ עיצוב מחדש לאחר שהפרויקט כבר יצא לדרך. חבילה שלמה מלפנים היא הדרך היעילה ביותר לקבל הצעת מחיר מדויקת, ציר זמן מציאותי, וקוביה המייצרת חלקים תואמים מהרצת הייצור הראשונה.
שאלות נפוצות לגבי העברת חותמת
1. מה ההבדל בין הטבעת קוביות העברה להחתמת קוביות פרוגרסיבית?
ההבדל העיקרי טמון באופן שבו חומר העבודה נע דרך הקובייה. בהטבעה מתקדמת, החלק נשאר מחובר לרצועת מתכת רציפה לאורך כל פעולות העיצוב. בהחתמת קוביות העברה, הריק מופרד מהסליל מוקדם, ואז מערכת העברה מכאנית או מונעת סרוו- מרימה ונושאת אותו בין תחנות קוביות עצמאיות. הפרדה זו מעניקה למות העברה את היכולת להתמודד עם חלקים גדולים יותר, שרטוטים עמוקים יותר וגיאומטריות מרובות-צירים שאי אפשר יהיה ליצור בזמן שהחומר נשאר על רצועה. קוביות פרוגרסיביות פועלות בדרך כלל מהר יותר ומתאימות לחלקים קטנים-בנפח גבוה, בעוד שקוביות העברה משרתות חלקים מורכבים-בינוניים עד-בנפח גבוה הזקוקים ליצירה-בחופשית.
2. אילו סוגי חלקים מתאימים ביותר להחתמת חותמת העברה?
הטבעת תבנית העברה עובדת בצורה הטובה ביותר עבור חלקים שחולקים שלושה מאפיינים: מורכבות גיאומטרית, גודל בינוני-עד- גדול ונפחי ייצור מעל כ-20,000 יחידות בשנה. דוגמאות ספציפיות כוללות תושבות מבנה של רכב- עמוקות, בתי מכשיר גדולים, לוחות בעלי צירים מרובי- צירים וחלקים הדורשים פעולות משני צידי חומר העבודה. חלקים הזקוקים למספר רב של שלבי שרטוט מחדש, שיבושים כבדים או תכונות שנוצרו מכיוונים שונים מרוויחים הכי הרבה מכיוון שניתן למקם מחדש את החסר-החופשי בין תחנות. חלקים שטוחים פשוטים עם צורה מינימלית או רכיבים קטנים מאוד ניתנים לשירות טוב יותר על ידי קוביות פרוגרסיביות או כלי עבודה{10}}יחידים.
3. כמה תחנות דורש קוביית העברה טיפוסית?
רוב פרויקטי קוביות ההעברה משתמשים בין 4 ל-12 תחנות עצמאיות, אם כי הספירה המדויקת תלויה במורכבות החלק, עומק השרטוט ומספר התכונות המשניות כמו חורים או אוגנים מחוררים. מעטפת משורטטת פשוטה עם חיתוך עשויה להזדקק ל-4-5 תחנות בלבד, בעוד שפאנל רכב מורכב עם מספר רב של שרטוטים מחדש, פירסינג, כיפוף וטבעה עשוי לדרוש 10-12. כל תחנה נוספת מוסיפה בערך 8-15% לעלות כלי העבודה ודורשת יותר אורך מיטת לחיצה. ספקים כמו YICHEN משתמשים בסימולציית גיבוש במהלך שלב הצעת המחיר כדי לקבוע את ספירת התחנות האופטימלית לפני התחייבות לפלדת כלי, ומסייעים למהנדסים לאזן את דרישות הצורה מול אילוצי העלות.
4. איזה נפח ייצור הופך את עלות החתמת קוביות העברה- יעילה?
נקודת האיזון- להטבעת קוביות העברה נופלת בדרך כלל בין 20,000 ל-50,000 יחידות שנתיות בהשוואה לשיטות ייצור כמו חיתוך לייזר ובלימה בלחץ. עם זאת, סף זה משתנה על סמך מורכבות החלקים, ספירת התחנות והתהליך החלופי שנעקר. חלקים פשוטים יותר עם פחות תחנות נשברים אפילו מוקדם יותר, בעוד שקוביות מורכבות עם תחנות 10+ זקוקות לנפחים גבוהים יותר כדי להפחית את ההשקעה. עבור חלקים שיכולים באופן תיאורטי לפעול בקובייה פרוגרסיבית, כלי העברה הגיוני רק כאשר הגיאומטריה אינה תואמת פיזית ליצירת רצועה מבוססת- או כאשר הקובייה הפרוגרסיבית המקבילה תהיה מורכבת עד כדי איסור.
5. איך בוחרים בין מערכות העברה-מונעות סרוו ומכניות?
הבחירה תלויה בתמהיל הייצור שלך, בתדירות ההחלפה ובמאפייני החלק. מערכות מונעות מצלמות-מכניות קושרות את כל התנועות לזווית כננת לחיצה קבועה, מה שהופך אותן לאמינות וחזקות לקווים ייעודיים המריצים משפחת חלק אחד במשך שנים. מערכות מונעות-מציעות פרופילי תנועה הניתנים לתכנות המאפשרים למפעילים להתאים מרחקי נסיעה, תאוצות ותזמון דיגיטלית. זה הופך אותם לאידיאליים עבור מתקנים החתמת מספרי חלקים מרובים במכבשים משותפות, טיפול בחלקים א-סימטריים או משתנה -במשקל, או מיקוד לתנועות מקסימליות לדקה באמצעות אופטימיזציה של חפיפת תנועה. מערכות סרוו גם מצמצמות את זמן ההחלפה באופן משמעותי מכיוון שפרופילים חדשים נטענים בצורה דיגיטלית במקום לדרוש החלפת מצלמות פיזית.


