


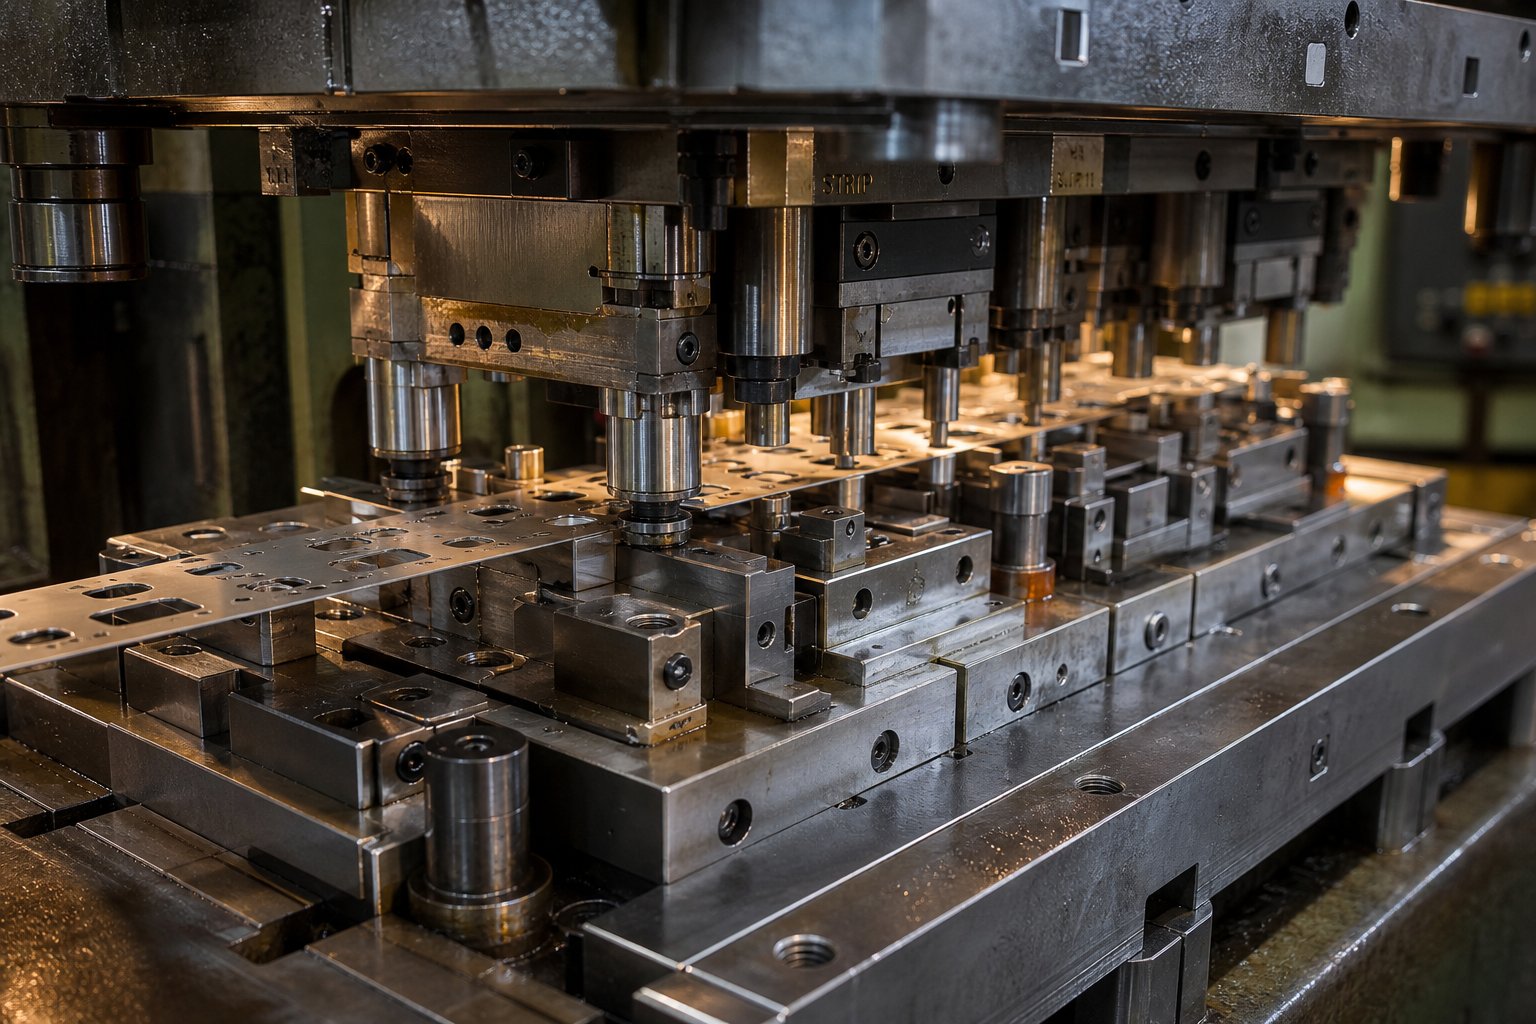
מהי הטבעה פרוגרסיבית ולמה זה חשוב
כאשר אתה צריך מיליוני חלקי מתכת זהים המיוצרים במהירות, עם דיוק שניתן לחזור עליו, תהליך אחד שולט:הטבעה מתקדמת. זהו עמוד השדרה של ייצור רכיבי מתכת-בנפח גבוה, אך המונח עצמו יכול להרגיש אטום אם לא עבדת ישירות עם הכלים. אז מה זה תבנית פרוגרסיבית, ולמה זה משנה למהנדסים שמעריכים פתרונות פרוגרסיביים והטבעה מותאמים אישית?
הטבעה פרוגרסיבית היא תהליך יצירת מתכת-מוזנת מתכת, שבה רצועת מתכת מתקדמת דרך תחנות מרובות בתוך ערכת קוביות בודדת, כאשר כל מהלך לחיצה מבצע פעולה רציפה - מחיקה, חודרת, כיפוף או יצירת - עד להפרדת החלק המוגמר בתחנה הסופית.
ההגדרה הבודדת הזו לוכדת את הרעיון המרכזי, אבל המנגנון שמתחתיה הוא המקום שבו חי הערך ההנדסי.
כיצד פועלת הטבעת מות פרוגרסיבית
תארו לעצמכם סליל של מתכת מתכת - פלדה, אלומיניום, נחושת או פליז - מוטען על מסלסל ומוזן למכבש הטבעה. מזין סרוו מקדם את הרצועה בקצב קבוע הנקרא גובה ההזנה. בכל מכת לחיצה, הרצועה נעה בדיוק באותו המרחק אל התחנה הבאה.
כל תחנה מבצעת פעולה אחת ספציפית. הראשון עשוי לנקב חורי טייס לצורך רישום. הבא יכול לבטל תכונה פנימית. תחנה במורד הזרם מכופפת לשונית. אחר יוצר גיאומטריה תלת-ממדית. בתחנה הסופית, החלק שהושלם נחתך מרצועת הנשא ונפלט.
הרצועה עצמה פועלת כמנגנון ההובלה - ללא זרועות רובוטיות, ללא טיפול ידני בחלקים בין פעולות. פיני טייס מתחברים לחורים-מחוררים מראש בכל תחנה כדי לתקן כל סטיית הזנה קטנה, תוך שמירה על מיקום הרצועה בטווח של אלפיות אינץ'. אסטרטגיית פיילוט זו היא שנותנת להחתמה מתקדמת את עקביות הממדים שלה על פני מאות אלפי מחזורים.
מכבשים המריצים קוביות פרוגרסיביות פועלות בדרך כלל בין 25 למעל 200 פעימות לדקה, כלומר חלק מוגמר נופל עם כל מהלך בודד לאחר שהרצועה נטענה במלואה בכל התחנות. קשה להתאים את התפוקה הזו לכל שיטת יצירה חלופית בסובלנות דומות.
מדוע מתות פרוגרסיביות שולטים בהפקה גבוהה-
שלושה מאפיינים הופכים הטבעה מתקדמת לבחירת ברירת המחדל עבור חלקי מתכת-בנפח גבוה:
- ביטול טיפול בחלק:מכיוון שהרצועה נושאת את חומר העבודה בכל פעולה, אין העברה בין מכונות, אין קיבוע מחדש, ואין הצטברות של שגיאות מיקום בין שלבים.
- זמני מחזור עקביים:מהירות הייצור נמדדת בתנועות לדקה ונשארת קבועה. בין אם אתה מפעיל את החלק הראשון או את המיליון, זמן המחזור לא נסחף.
- יכולת חזרה אינהרנטית:כל הגיאומטריה היוצרות חיה בכלי משולב אחד. כל מימד ננעל על ידי פלדה מוקשה או קרביד, לא על ידי מיומנות המפעיל או וריאציה של ההגדרה.
יתרונות אלו מתחברים לאורך זמן. תבנית פרוגרסיבית-מעוצבת היטב יכולה לייצר חלקים במחיר-ליחידה הנמוכות ב-30% עד 80% מתהליכי ייצור CNC, עם קצבי גרוטאות אופטימליים באמצעות עיצוב חכם של פריסת רצועות. השקעת הכלים המקדימה - שיכולה לנוע בין $10,000 עבור גיאומטריות פשוטות ל-$200,000 או יותר עבור כלים מרובי{11}}תחנות מורכבות - פוחתת במהירות ברגע שנפחי הייצור מטפסים לעשרות אלפים בשנה.
עבור מהנדסים המגיעים לרכיבי מתכת מדויקים, הדפסה והטבעה מתקדמת מייצגים את המפגש בין מהירות, דיוק וכלכלה. אבל יכולת תהליך גולמי מספרת רק חצי מהסיפור. ההבדל האמיתי בביצועים - והנקודה שבה רוב הפרויקטים מצליחים או נכשלים - מסתכמים באיזו מידה התבנית הזו מותאמת אישית לחלק הספציפי שהוא צריך לייצר.
מה המשמעות של התאמה אישית בהנדסה מתקדמת
המילה "מותאם אישית" נזרקת ברפיון בייצור. בכלי מתווה פרוגרסיבי, זה אומר משהו ספציפי: כל החלטה גיאומטרית, חומרית ורצף בכלי מתוכננת לאחור מהדרישות של החלק המוגמר. אין קובייה פרוגרסיבית אוניברסלית שמחכה להתאמה - כל כלי בנוי למטרה-, ומידת ההתאמה האישית קובעת אם הוא מייצר חלקים תואמים או גרוטאות יקרות.
אז מה בדיוק מהנדסים מתאימים כשהם מפתחים כלי מותאם אישית וסט קוביות להטבעה פרוגרסיבית? התשובה משתרעת על פני עשרות משתנים תלויים זה בזה, כל אחד מעוצב על ידי גיאומטריית החלק, התנהגות החומר, דרישות הסובלנות ונפח הייצור שעל הכלי לשרת.
מהנדסי משתנים מתאימים אישית בכלים מתקדמים
כאשר ערכת כלי וקוביות מתקדמת מתוכננת מאפס, המהנדסים מבצעים בחירות מכוונות בטווח של פרמטרים - שאף אחד מהם אינו סטנדרטי בין פרויקטים. להלן הרכיבים העיקריים הניתנים להתאמה אישית:
- תצורת פריסת רצועה:כיוון החלק על הרצועה, סוג המנשא (מרכז, חיצוני, רומח), גיאומטריית גשר גרוטאות ואחוז ניצול החומר. פריסה-מתוכננת היטב יכולה לשפר את התשואה ב-10-15% בהשוואה להסדר גנרי.
- מספר תחנות:נקבע על פי דרישות המורכבות והסובלנות של החלקים. סוגר פשוט עשוי להזדקק ל-4-6 תחנות; מחבר עם עיקולים מרובים ותכונות מעוצבות עשוי לדרוש 12-20.
- בחירת חומר למות:דרגות פלדה לכלי עבודה (D2, A2, M2) לתחנות למטרות כלליות- לעומת תוספות קרביד עבור משטחי חיתוך ויצירת בלאי- גבוהים. הבחירה תלויה בשחיקה של חומר הרצועה ובחיי המתים הצפויים.
- כיוון הזנה ביחס לתבואה:סיבוב כיוון החלק ביחס לכיוון הגלגול של המתכת יכול למנוע סדקים בכיפופים הדוקים, אך עשוי להגדיל את רוחב הרצועות והפסולת. זוהי הנחה ישירה-בין יכולת הצורה לעלות החומר.
- מרחק גובה בין תחנות:המרווח הקבוע שהרצועה מתקדמת לכל תנועה. גובה גובה קצר יותר מפחית את צריכת הרצועות אך עלול להצטופף בתחנות ולסבך את הגישה לתחזוקה.
- אסטרטגיית מיקום סיכות טייס:הטייסים יכולים להתחבר לחורים ברצועת המנשא או בתוך הגיאומטריה של החלק עצמו. המיקום משפיע על דיוק הרישום, ושימוש בתכונות חלקים כמיקומי טייס מסתכן בהארכת חורים קריטיים לאורך זמן.
כל אחת מההחלטות הללו מקיימת אינטראקציה עם האחרות. אתה לא יכול לשנות אחד בלי השפעות אדוות דרך שאר עיצוב הכלים - וזו בדיוק הסיבה שתכנון וייצור כלים מותאמים אישית דורשים מהנדסי מות מנוסים ולא פתרונות קטלוגיים.
מחוץ-מהמדף- לעומת עיצוב מותאם אישית לחלוטין
ספקי הטבעה מסוימים מציעים כלי עבודה מותאם או{0}}תקני למחצה: תבניות פרוגרסיביות קיימות שונו מעט כדי להעריך את הגיאומטריה של חלק חדש. גישה זו פועלת עבור צורות סטנדרטיות - דסקיות פשוטות, אטבים בסיסיים או חלקים שמתאימים במקרה לפרופילי כלי עבודה קיימים. עלויות-לחלק נשארות גבוהות יותר ואפשרויות הגיאומטריה נשארות מוגבלות על ידי כל כלי שכבר קיים.
מתנות פרוגרסיביות מותאמות אישית לחלוטין לוקחות דרך שונה מהותית. הכלי מתוכנן סביב החלק - ולא להיפך. כאשר מהנדס מציין סובלנות מיקום של +/- 0.05 מ"מ על תכונה מעוצבת, הדרישה הבודדת הזו יכולה להשתפך לאורך כל העיצוב: היא עשויה לדרוש תחנת טבעה נוספת כדי לבטל וריאציות קפיצה, מה שמגדיל את ספירת התחנות הכוללת, מה שמרחיב את רוחב הרצועה, מה שמשנה את חישוב ניצול החומר ואת טביעת הרגל של התבנית.
אפקט מדורג זה הוא המפריד בין פתרונות כלי עבודה מותאמים לבין גישות מותאמות. סימון שטוח יותר עשוי לדרוש תחנת הרמה. דרישת גימור משטח על פנים אחד עשויה להכתיב תוספות ליצירת קרביד במקום פלדת כלי. מפרט קצוות חופשי- עשוי להוסיף תחנת גילוח לאחר ביטול ראשוני. כל דרישה פונקציונלית ממפה להחלטת כלי עבודה ספציפית - והחלטות אלו מתרבות.
ההיגיון הכלכלי הוא פשוט: תכנון וייצור של כלי עבודה מותאמים אישית עולים יותר מראש, אבל הם מייצרים חלקים זולים יותר, מהירים יותר ובאופן עקבי יותר ברגע שהם פועלים. תבנית פרוגרסיבית בנויה-למטרה שתוכננה לפרופיל הגיאומטריה, החומר והנפח המדויק שלך היא נכס שמייצר ערך בכל הפעלת ייצור במשך שנים.
האתגר ההנדסי האמיתי הוא לא להחליט אם להתאים אישית את - עבור כל חלק ייצור לא- טריוויאלי, זה הנתיב היחידי שיש לו. האתגר הוא לבצע את תהליך העיצוב הנכון, שבו החלטות פריסת רצועות, רצף תחנות וסימולציה פועלות יחד כדי לייצר כלי שמבצע בניסיון הראשון ולא בחמישי.
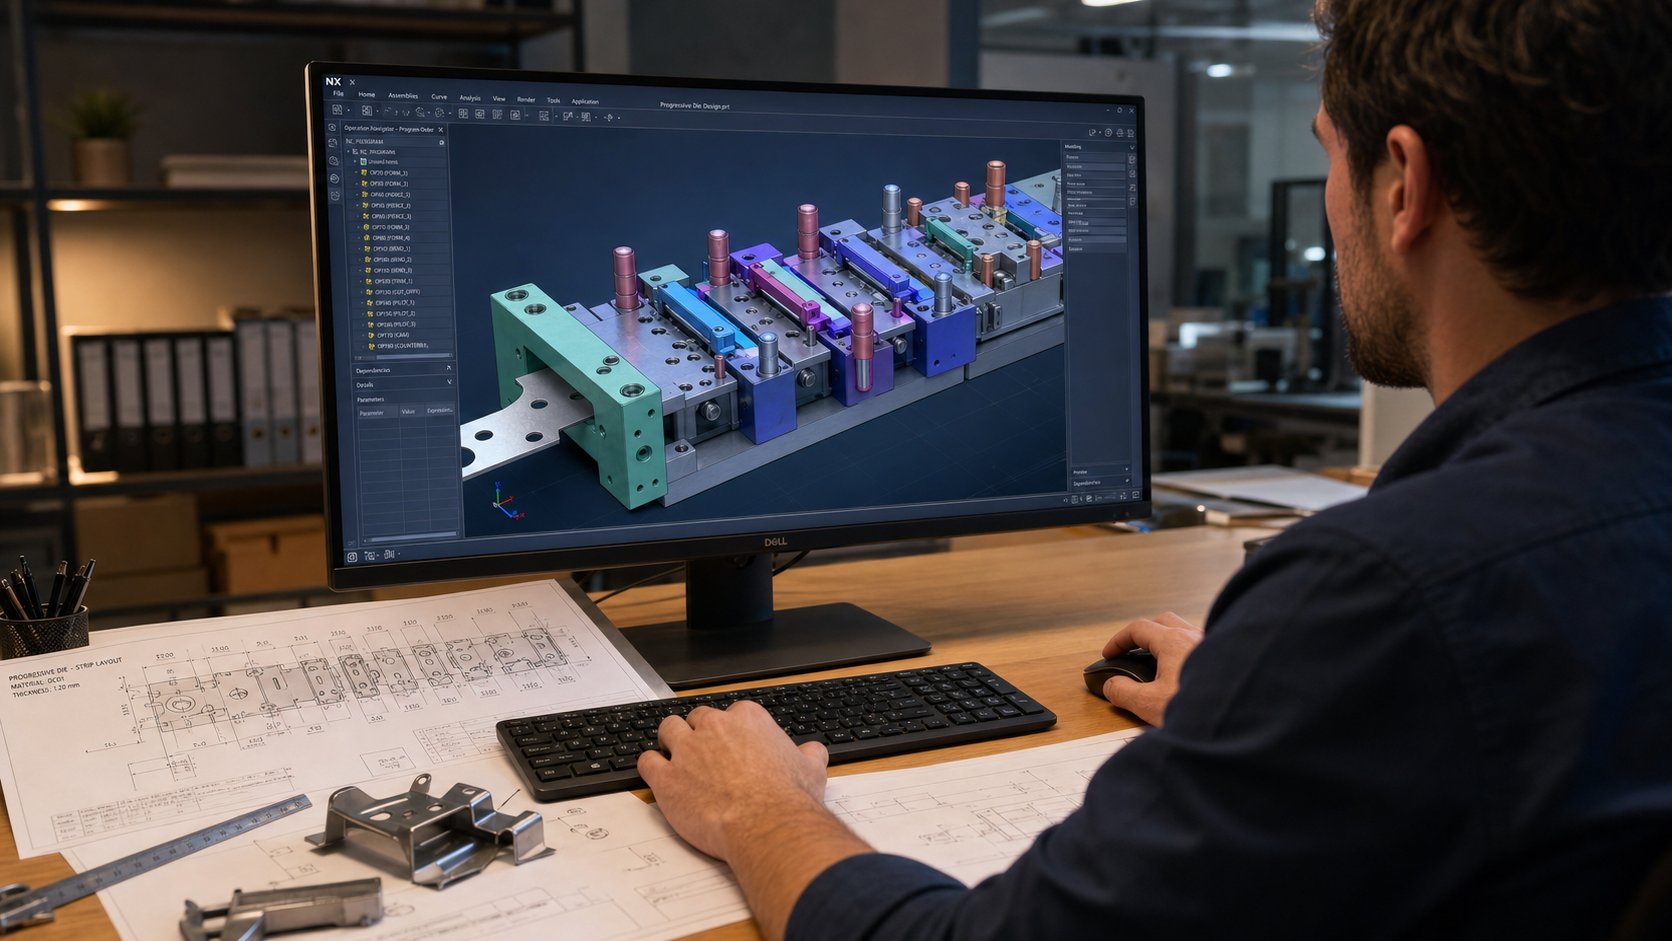
תהליך עיצוב המות המתקדם בהתאמה אישית צעד אחר צעד
קבלת קוביית הטבעה מתקדמת מהרעיון לייצור-כלי מוכן הוא לא קפיצה אחת - זה זרימת עבודה הנדסית מסודרת בקפידה שבה כל שלב מתבסס על החלטות מאומתות מהקודמת. דלג על שלב או למהר דרך ניתוח, ובעיות מתגברות במורד הזרם. קובייה שצריכה חמש חזרות ניסיון במקום אחת יכולה לדחות את הייצור בחודשים ולהוסיף עשרות אלפי עלות לא מתוכננת.
אז איך בעצם נראה תהליך קפדני של עיצוב תבנית הטבעה פרוגרסיבית, מרגע שהדפסת חלק נוחתת על שולחנו של מעצב קוביות ועד לנקודה שבה החלקים התואמים יורדים בקצב? הנה הרצף המלא, בחלוקה לשלבים שמפרידים-כלים מהונדסים היטב מניסוי-ו-טעויות יקרות.
- ניתוח הדפסת חלקים ובדיקת היתכנות
- משוב DFM וחידוד מפרט
- פיתוח פריסת רצועות
- רצף תחנות והגדרת אסטרטגיית פיילוט
- עיצוב תבנית מפורט (דוגמנות תלת מימד)
- יצירת סימולציה וחיזוי קפיצה חזרה
- בניית כלים והרכבה
- ניסוי, דגימה ואימות ייצור
כל שלב דורש תשומות ספציפיות מהלקוח ומייצר תוצרים שמזינים את השלב הבא. בואו נעבור על מה שקורה בכל נקודה.
מהדפסת חלקים לפיתוח פריסת רצועות
הכל מתחיל בהדפסת החלק - השרטוט הדו-ממדי או המודל התלת-ממדי שמגדיר איך הרכיב המוגמר חייב להיראות. אבל מעצב קוביות לא פשוט קורא מידות מההדפס הזה. הם מנתחים את זה דרך עדשת יכולת הצורה: אילו תכונות ניתן להשיג במכה אחת, אשר דורשות צורה מתקדמת על פני תחנות מרובות, ואילו גיאומטריות עשויות להיות בלתי אפשריות לייצר ללא שינוי.
התוצר האמיתי הראשון הוא הערכת היתכנות. מתכנני מתים מעריכים את גיאומטריית החלק מול תכונות החומר ומסמנים בעיות פוטנציאליות מוקדם - רדיוסי עיקול הדוקים המסכנים להיסדק, תכונות שנוצרו קרובות מדי לקצוות, או הסבר סובלני החורגים ממה שהטבעה פרוגרסיבית סטנדרטית יכולה להחזיק בצורה מהימנה ללא פעולות משניות.
כאן נכנס לתמונה משוב Design for Manufacturability (DFM). ספקי שירותי עיצוב כלי עבודה מנוסים לא מקבלים רק הדפסת חלקים במחיר נקוב. הם דוחפים לאחור בצורה קונסטרוקטיבית: "אם אתה יכול לפתוח את רדיוס העיקול הזה מ-0.5T ל-1.0T, אנו מבטלים תחנה ומצמצמים את וריאציות הקפיצה ב-40%". או: "הזזת החור הזה 2 מ"מ רחוק יותר מהקצה שנוצר מאפשר לנו לנקב אותו לפני היצירה, מה שמשפר את דיוק המיקום." הצעות אלו חוסכות בעלויות ומשפרות את האיכות מבלי לפגוע בתפקוד החלק.
תשומות הלקוח הנדרשות בשלב זה כוללות:
- גיאומטריית חלק מלאה (עדיף דגם תלת מימד, ציור דו מימדי מינימום)
- מפרט חומר (סגסוגת, מזג, עובי)
- מימד וסובלנות גיאומטרית (GD&T)
- נפח שנתי וציפיות חיי ייצור
- דרישות גימור פני השטח ותקנים קוסמטיים
- כל פעולות משניות שמתוכננות במורד הזרם (ציפוי, טיפול בחום, הרכבה)
עם אישור היתכנות והסכמה על תיקוני DFM, מעצב התבנית מפתח את פריסת הרצועה. זהו השרטוט שמגדיר הכל: כיצד החלק מכוון על הרצועה, היכן גשרי גרוטאות מחזיקים את המנשא יחד, כיצד חומר זורם בכל תחנה, והיכן מתרחש ניתוק. פריסת רצועה עבור קוביית הטבעה מתקדמת היא בעצםפריסת תהליך- הוא מגדיר לא רק את רצף היצירה, אלא גם את האופן שבו גרוטאות נשפכות, איך החלק נישא דרך הכלי ואיך הוא נפלט בסופו.
פיתוח פריסת רצועות קובע גם את ניצול החומר. מעצב קוביות מיומן יכול לעתים קרובות לשפר את התפוקה על ידי התאמת סיבוב החלק, כיוון הקינון או תצורת הספק - והפיכת מה שעשוי להיות ניצול של 60% ל-72% ומעלה. בהרצאה שנתית של מיליון-, ההבדל הזה מתורגם ישירות לחיסכון מהותי הנמדד באלפי דולרים.
אסטרטגיית רצף תחנות ורישום טייס
כאשר פריסת הרצועה מוגדרת, ההחלטה הקריטית הבאה היא רצף תחנות - הקובע איזו פעולה מתרחשת באיזה מיקום לאורך התקדמות הרצועה. זה לא שרירותי. סדר הפעולות משפיע ישירות על סובלנות בר השגה, התנהגות חומרית ואריכות ימים.
כמה עקרונות מנחים מעצבים החלטות רצף במטות הטבעה פרוגרסיביות:
- פירסינג לפני היצירה:חורים ומאפיינים פנימיים מחוררים בדרך כלל כשהרצועה עדיין שטוחה. ניסיון לנקב לאחר כיפוף מציג שגיאות מיקום מכיוון שהחומר כבר זז ונלחץ בצורה לא אחידה.
- יצירת מפשוט למורכב:עיקולים רדודים קודמים לשרטוטים עמוקים. צורות חלקיות קודמות לגיאומטריה הסופית. גישה שלבית זו מפזרת את המתח בהדרגה ומונעת קריעה או דילול יתר.
- מימדים קריטיים הקשורים לתחנות מאוחרות:תכונות בעלות הסבולות המצומצמות ביותר נוצרות או נוצרות לעתים קרובות בשלב מאוחר ככל האפשר בהתקדמות, תוך מזעור מספר הפעולות הבאות שעלולות להכניס עיוות.
- תחנות סרק לשלמות מבנית:עמדות מסוימות אינן מבצעות עבודה - הן פשוט מספקות רווח פיזי בין תחנות הדורשות קטעי קוביות גדולים וכבדים או מתאימות לתנועת רצועות בין שינויי גובה.
אסטרטגיית רישום הטייס פועלת במקביל להחלטות רצף. פיני טייס הם המנגנון שמתקן כל שגיאת כיוון הזנה- בין פעימות, ומבטיח שהרצועה ממוקמת במדויק בכל תחנה. מעצב הקוביות קובע היכן חורצים חורי טייס (בדרך כלל בתחנה הראשונה), כמה טייסים משתפים פעולה בכל תחנה שלאחר מכן, והאם הטייסים מתייחסים לרצועת המוביל או לתכונות בתוך החלק עצמו.
הגדרה נכונה של תזמון הטייס היא קריטית במהלך התקנת התבנית. יש לתזמן את פונקציית שחרור הטייס- במזין הסליל כך שחרטום הקליע של הטייס ייכנס לרצועה לפני שגלגלות ההזנה מתנתקות - אך קוטר הטייס המלא לא יתחבר עד לאחר השחרור. תזמון שגוי מוביל להזנה לא נכונה, חורי טייס מוארכים ומיקום חלק לקוי. פרטי ההגדרה האלה מתוכננים לתוך הכלי מההתחלה - קוטר חור הטייס, גיאומטריית אף הטייס והמרווח בין הטייס לחור, כולם משפיעים על מידת הסלחנות של הכלי במהלך הייצור.
סימולציה, אב טיפוס ואימות ייצור
לפני שחותכים פלדה לבניית התבנית בפועל, שירותי עיצוב קוביות מודרניים מסתמכים על יצירת סימולציה כדי לאמת את הרצף כולו באופן וירטואלי. FEA-תוכנה - כלים כמוLogopress ProgSimהפעלה על טכנולוגיית סימולציה אינקרמנטלית - מאפשרת למעצבי קוביות לדגמן את פעולת היצירה של כל תחנה, לחזות את דילול החומר, לזהות אזורים מועדים לקמטים- ולחשב קפיצה חזרה לפני שהכלי הפיזי קיים.
סימולציה עונה על שאלות שדרשו בעבר ניסויים פיזיים יקרים: האם עומק זה יגרום לפיצול ברדיוס הפינה? כמה נובע החלק אחורה לאחר תחנת הכיפוף, ואיזו זווית כיפוף יתר מפצה? האם החומר זורם באופן שווה על פני הקטע שנוצר, או שצד אחד ידלל יתר על המידה?
עבור פרויקטים מורכבים של עיצוב תבנית הטבעה פרוגרסיבית, סימולציה יכולה להפחית את חזרות הניסוי מחמש או שש עד לאחד או שניים - וחוסכת שבוע של זמן קלנדרי ועלויות עיבוד מחדש של כלי עבודה משמעותיים. הוא מתפקד כמכבש ניסוי וירטואלי, המאפשר למהנדסים לאמת את התהליך עוד לפני שתכנון התבנית מסתיים.
כשהסימולציה הושלמה והקוביה בנויה, מתחיל ניסיון פיזי. התבנית מותקנת במכבש המטרה (או במכבש ניסוי עם מפרט שווה ערך), מושחל מאגר סליל ומיוצרים חלקים ראשוניים. מהנדסים מודדים מידות קריטיות מול הדפסת החלק, בודקים:
- התאמה ממדית לתוספי GD&T
- גובה קוביות ומצב קצה
- איכות פני השטח וסימון
- סטיית קפיצה מהנומינלית
- עקביות הזנת פס ומעורבות טייס
התאמות במהלך הניסוי הן רגילות - בשילוב של תחנת יצירה, שינוי זווית כיפוף, התאמת מרווח התבנית. ההבדל בין קובייה מדומה- היטב לזו שתוכננה ללא סימולציה הוא גודל ההתאמות הללו: שינויים קלים לעומת עיבוד יסודי.
אימות הפקה לאחר ניסיון מוצלח. משמעות הדבר היא ריצה במהירות ייצור למשך תקופה ממושכת, מדידת יכולת תהליך סטטיסטי (Cpk), ואישור הקובייה שומרת על התאמה ברכיבה מתמשכת. רק לאחר שהכלי מפגין תפוקה יציבה בקצב, הוא עובר ממצב פיתוח לייצור.
זרימת העבודה כולה - מניתוח הדפסה חלקית ועד לאימות ייצור - נמשכת בדרך כלל בין 8 ל-20 שבועות בהתאם למורכבות. אבל המשתנה האמיתי הוא לא הזמן. זו האיכות של החלטות הנדסיות שהתקבלו במהלך פריסת רצועות ורצף תחנות. בחירות השלב המוקדמות האלה נועלות את תקרת הביצועים של הקובייה. כל מה שמורד הזרם של - סימולציה, בנייה, ניסיון - פשוט מגלה אם ההחלטות הבסיסיות הללו היו נכונות.
בחירת החומר היא אחד הגורמים החזקים ביותר המשפיעים על אותן החלטות מוקדמות. אותה גיאומטריית חלק המוטבעת בפלדה עדינה לעומת נירוסטה לעומת אלומיניום יכולה לדרוש ספירת תחנות שונה לחלוטין, חומרי תבנית שונים ואסטרטגיות יצירה שונות - וזה בדיוק המקום שבו תהליך העיצוב מקבל חומר- ספציפי.
בחירת חומרים והשפעתה על עיצוב המות
תבנית פרוגרסיבית המיועדת לפלדת פחמן לא תשרוד שבוע של ריצה מנירוסטה - ואחת מותאמת לאלומיניום תהרוס חלקי נחושת עם התנפלות במאה הפגיעות הראשונות. חומרי הטבעה פרוגרסיביים לא רק ממלאים שורה על הדפסת החלק. הם מכתיבים את ספירת התחנות, דרישות הטונאז', גיאומטריית האגרוף, אסטרטגיית הסיכה ובחירת חומרי התבנית לאורך הכלי כולו. שנה את הסגסוגת ואתה מעצב מחדש את הקובייה.
זה המשתנה שמפריד בין מהנדסים שמבינים הטבעת מתכת פרוגרסיבית לבין אלה שמתייחסים לבחירת החומר כאל מחשבה שלאחר מכן. הנה כיצד חומרי הפס הנפוצים ביותר מעצבים כל החלטה בכלי.
פלדה ופלדת אל חלד בהטבעה פרוגרסיבית
פלדת פחמן נמוכה- (1008, 1010, 1018) נותרה סוס העבודה של הטבעה פרוגרסיבית של פלדת פחמן. זה סלחן ל- קפיצה מתונה, יכולת צורה צפויה ודרישות טונה נמוכות יחסית. מתכנני מתות יכולים להגיע לכיפופים הדוקים ברדיוס של 1T ללא סיכון פיצוח, וחבטות סטנדרטיות מפלדת כלי D2 מספקות חיים אמינים במאות אלפי פגיעות לפני השחזה מחדש.
נירוסטה משנה הכל. ציונים כמו 301 ו-304 עובדים-מתקשים במהירות במהלך הצורה, כלומר כל פעולת כיפוף או שרטוט מגדילה את חוזק התפוקה של החומר ואת העמידות בפני עיוות נוסף. התוצאה המעשית? גיאומטריה הניתנת להשגה בשלוש תחנות עם פלדה עדינה עשויה לדרוש חמש או שש תחנות בהטבעה נוספת של - נירוסטה, הפגת מתחים- או שלבי גיבוש מבוימים שנוספו במיוחד כדי לנהל את התקשות העבודה מבלי להיסדק.
הטבעה פרוגרסיבית של נירוסטה דורשת גם נפח עיתונות גבוה יותר (בדרך כלל פי 1.5 עד 2 ממה שפלדה עדינה דורשת עבור גיאומטריה שווה ערך) ויוצרת בלאי שוחק באופן משמעותי יותר על משטחי כלי עבודה. התפרצות - שבה חומרי אל חלד מרותכים מיקרוסקופית למשטחים ניקובים - היא איום מתמיד. מתכנני מתים מתמודדים עם זה עם ציפוי משטח (TiN, TiCN או AlCrN), משטחי אגרוף מלוטשים וחומרי סיכה מיוחדים שהונדסו כדי לשמור על שכבת גבול בלחץ קיצוני.
שיקולי נחושת, פליז ואלומיניום
חומרים רכים וגמישים יותר כמו נחושת, פליז וסגסוגות אלומיניום הופכים את הבעיה. יכולת הצורה היא נדיבה -, תוכל להשיג רדיוסי עיקול הדוקים יותר עם פחות תחנות. יישום הטבעה פרוגרסיבית נחושת עשוי לאחד פעולות שהנירוסטה תתפשט על פני מספר שלבים. פחות תחנות פירושו קוביה קצרה יותר ופחות יקרה.
אבל משיכות מציגה מצבי כשל משלה. נחושת ופליז נוטים להיצמד למשטחי כלי עבודה, ומייצרים כתמים וסימני משטח הפוגעים הן בתפקוד והן בקוסמטיקה. היווצרות עודף של קוצים בפליז דורשת לעתים קרובות קצוות חיתוך חדים יותר ומרווחי השחזה תכופים יותר. הטבעה פרוגרסיבית מאלומיניום מציגה דאגות דומות בתוספת נטייה לשרוט ולסמן כנגד משטחי כלי עבודה מחוספסים - מתכנני תבנית מגיבים על ידי ליטוש משטחי יצירת גימור קרוב ל-מראה והפחתת מהירות הלחיצה כדי להגביל הצטברות חום חיכוך.
כושר השחיקה של חומר הרצועה קובע ישירות אם רכיבי התבנית משתמשים בתוספות פלדת כלי או קרביד. להלן היגיון ההחלטה: פלדות כלי עבודה כמו D2 או A2 פועלות היטב עבור פלדה עדינה ופליז בנפחים מתונים. אבל עבור פלדת אל-חלד, סגסוגות-חוזקות גבוהות, או כל יישום המכוון לחיים של יותר מ-500,000 כניסות, תחנות קרביד בתחנות חיתוך ותחנות בלאי- הופכות נחוצות מבחינה כלכלית. קרביד עולה פי שלושה עד חמישה יותר לכל הוספה, אבל מאריך את מרווחי ההשחזה בפקטור של חמישה עד עשרה - רווח נקי בריצות ייצור ארוכות.
| חוֹמֶר | יכולת צורה | טווח עובי טיפוסי | Die Wear Impact | יישומים נפוצים |
|---|---|---|---|---|
| פלדת פחמן נמוכה-(1008-1018) | עיקולים סלחניים גבוהים -, קפיצה מתונה | 0.3 מ"מ - 3.0 מ"מ | פלדת כלי מתונה - סטנדרטית D2 מספקת | סוגרים, תפסים מבניים, חיזוקי רכב |
| נירוסטה (301, 304, 316) | עבודה מתונה של - מתקשה במהירות, צריך עוד תחנות | 0.2 מ"מ - 2.5 מ"מ | סיכון גבוה - לחריכה, נדרש ציפויים או קרביד | רכיבים רפואיים, ציוד מזון, חומרה עמידה בפני קורוזיה- |
| נחושת (C110, C102) | ניתן להשיג רדיוסים הדוקים - גבוהים מאוד | 0.1 מ"מ - 2.0 מ"מ | בעיות נמוכות-מתונות - בהדבקה ובחיתוך | מסופי חשמל, פסי אוטובוס, גופי קירור |
| פליז (C260, C272) | גמישות - גבוהה, קלה ליצירה | 0.1 מ"מ - 2.0 מ"מ | נמוך - אך מצריך קצוות חדים כדי לשלוט בקמטים | מחברים, חומרה דקורטיבית, אביזרי אינסטלציה |
| אלומיניום (3003, 5052, 6061) | סיכון לשריטות וחריפות בינוניות-גבוהות - | 0.3 מ"מ - 3.0 מ"מ | דרושים כלי עבודה מלוטשים בינוניים - ומהירות מופחתת | סנפירים מחליף חום, מארזים, חלקי מבנה קלים |
שימו לב לדפוס: חומרים קשים וחזקים יותר דורשים יותר תחנות יצירה, טונה גבוהה יותר וכלי עבודה עמידים יותר-(יקר) בפני שחיקה. חומרים רכים יותר מפחיתים את ספירת התחנות אך דורשים אסטרטגיות ניהול משטח המוסיפות את המורכבות שלהם. אף אחד מהקצוות של הספקטרום אינו קל יותר מטבעו להחתים - אלו בעיות הנדסיות שונות הדורשות תגובות עיצוב שונות.
זו בדיוק הסיבה שבגללה יש חשיבות מותאמת אישית למות והטבעה ברמת החומר. בונה קוביות שלא מתאים את אחוזי הפינוי, ציפויי האגרוף וספירת התחנות במיוחד עבור הסגסוגת שלך משאיר ביצועים וחיי קוביות על השולחן. המספרים משתנים בצורה משמעותית: מרווח התבנית עבור פלדה עדינה נקבע בדרך כלל על 5-8% מעובי החומר לכל צד, בעוד מפלדת אל-חלד דורשת 8.5-9.5%, ואלומיניום זקוק למרווחים הדוקים יותר בסביבות 4-6% כדי לשלוט בקמטים.
בחירת חומר לא רק משפיעה על האופן שבו הקובייה יוצרת את החלק - היא קובעת אם כלי עבודה מתקדמים היא אפילו השיטה הנכונה. כאשר גיאומטריית חלקים כוללת שרטוטים עמוקים החורגים ממה שהתקדמות מוזנת של רצועה-יכולה להכיל, או כאשר עובי החומר עובר מעבר למגבלות הטיפול המעשיות של רצועות-, שיטות קוביות חלופיות נכנסות לשיחה.
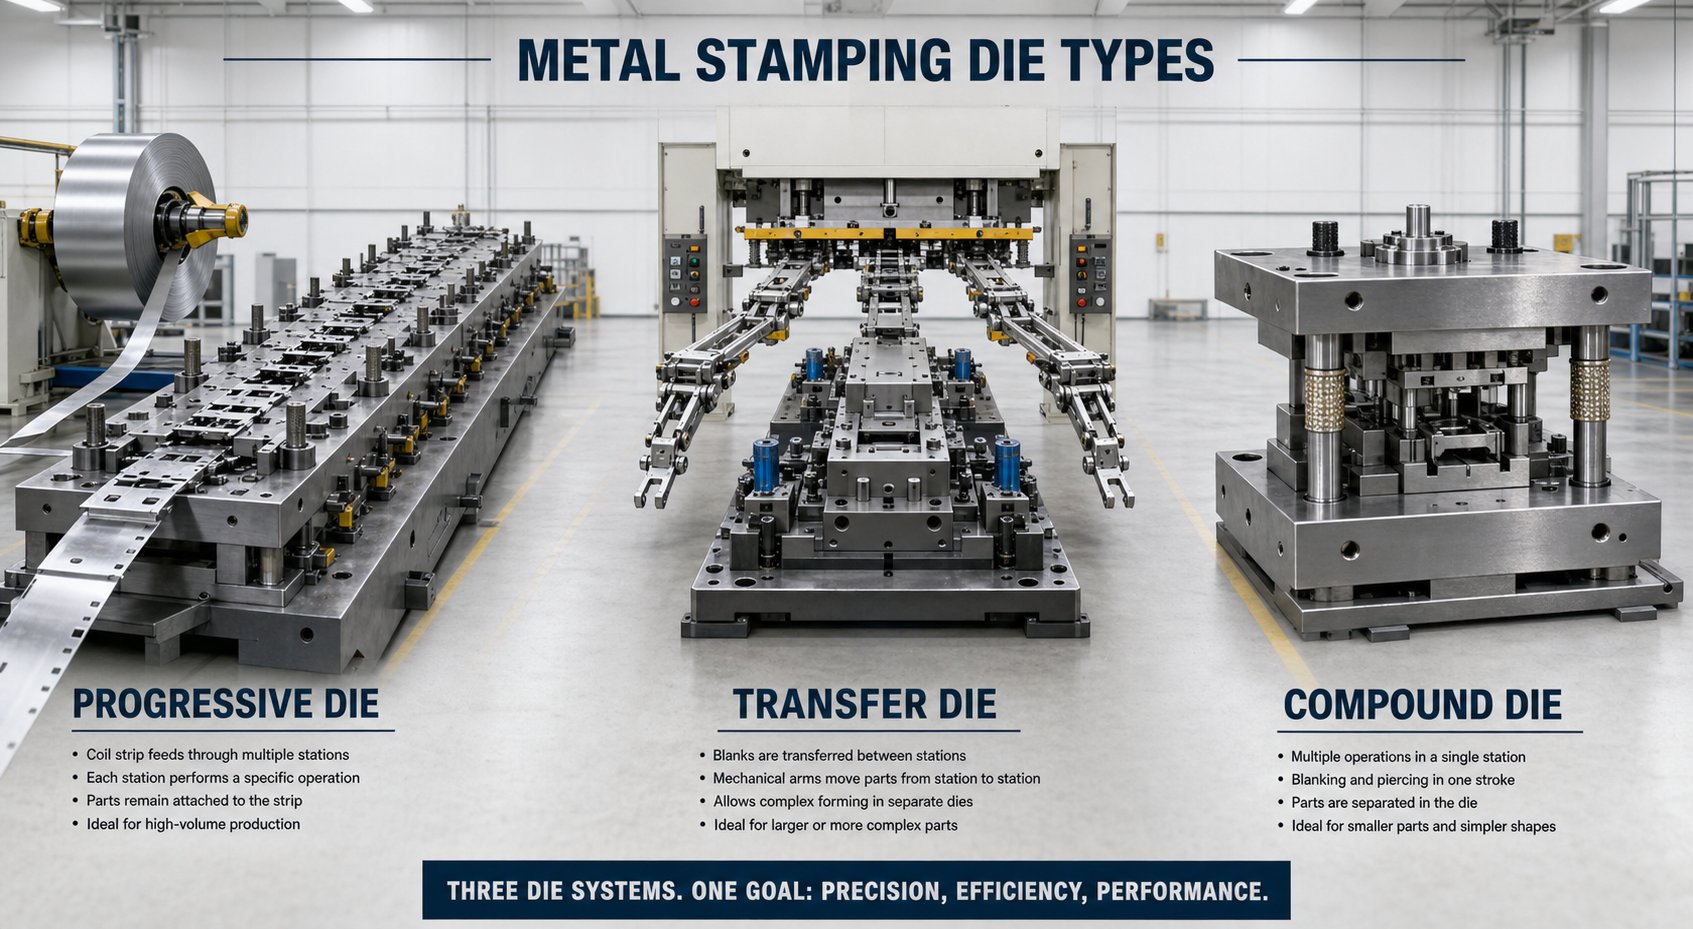
קוביות פרוגרסיביות לעומת קוביות העברה לעומת בחירת קוביות מורכבות
לא כל חלק שייך למכבש החתמה פרוגרסיבי. בית משורטט לעומק-שחורג מרוחב הרצועה, סוגר גדול שאינו יכול לשמור על שלמות הספק דרך שתים עשרה תחנות, מכונת כביסה פשוטה שאינה מצדיקה כלי עבודה מרובי-תחנות - כל אחד מהתרחישים הללו מצביע על שיטת תבנית שונה. בחירה לא נכונה פירושה הוצאה מופרזת על כלי עבודה, מאבק בבעיות איכות או השארת זמן מחזור על השולחן.
שלוש שיטות הטבעה העיקריות - פרוגרסיביות, העברות ומורכבות - נבדלות באופן שבו הן מעבירות חומר, כיצד הן מתמודדות עם מורכבות חלקים, והיכן הן מספקות יתרון כלכלי. הבנת ההבחנה המכנית ביניהם היא מה שמפריד בין השקעה בכלי עבודה תקינים לחוסר התאמה יקר.
מות מתקדם מול קוביות העברה מול קוביות
כל שיטה פותרת בעיית ייצור שונה:
- פרוגרסיבי מתשמור את חומר העבודה מחובר לרצועה לאורך כל פעולות היצירה. הסליל מתקדם בגובה קבוע, והחלק המוגמר נפרד רק בתחנה הסופית. גישה זו של רצועה-מחוברת מאפשרת את מהירויות המחזור הגבוהות ביותר - פעולת הטבעה מתכתית מתקדמת מבצעת בדרך כלל 100 עד300+ פעימות לדקה - אך מגבילה את גודל החלק למה שמתאים ברוחב הרצועה המעשי (בדרך כלל מתחת ל-300 מ"מ).
- העברה מתהפרד את החסר מהרצועה בתחנה הראשונה, ולאחר מכן העבר חלקים נפרדים בין תחנות עוקבות באמצעות אצבעות מכניות או תפסנים מונעים-. מכיוון שהחלק עומד חופשי-, כלי ההעברה מטפל בחלקים גדולים יותר, ציור עמוק יותר וגיאומטריות בלתי אפשריות ליצירת כשהן קשורות לרצועת מנשא. מהירויות המחזור נמוכות יותר (בדרך כלל 15 עד 40 פעימות לדקה) עקב תנועת ההעברה המכנית בין תחנות.
- המתחם מתלבצע פעולות חיתוך מרובות - הסרה, פירסינג ולפעמים טבעה - במחיצת לחיצה אחת בתחנה אחת. החלק נופל במלואו במכה אחת. שיטה זו מספקת שטוחות וריכוזיות מצוינת בין תכונות מכיוון שכל הפעולות מתרחשות בו-זמנית, אך היא אינה יכולה לבצע כיפוף או צורה תלת-ממדית-. זה מוגבל לחלקים שטוחים בעצם.
הסחר הבסיסי- מסתכם בכך: קוביות פרוגרסיביות ממקסמות את המהירות ומצמצמות את הטיפול בחלקים קטנים יותר עם תכונות מורכבות. מתנות העברה מקריבות מהירות לחופש גיאומטרי בחלקים גדולים יותר או עמוקים יותר. מתלים מורכבים מציעים פשטות ודיוק עבור גיאומטריות שטוחות בנפחים מתונים.
קריטריוני בחירה מבוססים על דרישות חלק
הבחירה בין השיטות הללו אינה עניין של העדפה - היא מונעת על ידי מאפיינים ניתנים למדידה של חלקים. שאל את עצמך את השאלות האלה כשאתה מעריך איזו תצורת מכונת הטבעה מתאימה ליישום שלך:
- מהי מעטפת החלק?אם הוא מתאים ברוחב רצועה של 300 מ"מ ואינו מצריך משיכה עמוקה יותר ממה שהחומר יכול לסבול כשהוא מחובר למנשא, ככל הנראה אופטימלי של כלי עבודה מתקדם.
- מה הנפח השנתי?תבניות פרוגרסיביות מספקות את העלות הנמוכה ביותר לכל-חלק בנפחים מעל 500,000 בשנה, בשל יתרון המהירות שלהם. קוביות העברה הופכות לחסכוניות ב-100,000+ יחידות שבהן מורכבות החלק מצדיקה את הכלים. מתות מורכבות פוגעות בנקודה המתוקה שלהן בין 50,000 ל-500,000 יחידות עבור גיאומטריות פשוטות.
- האם הגיאומטריה כוללת שרטוטים עמוקים?עומקי שרטוט העולה על פי 1.5 מקוטר החלק דורשים בדרך כלל שהריק יהיה חופשי מהרצועה - הפונה לעבר כלי העברה.
- מה התקציב עבור כלי עבודה?תבניות מורכבות עולות משמעותית פחות לתכנון ולבנייה. מתנות פרוגרסיביות והעברה נושאות שתיהן השקעה מוקדמת גבוהה יותר, אך מתנות פרוגרסיביות מופחתות מהר יותר בנפח הודות לשיעורי שבץ גבוהים יותר.
| קריטריונים | מת פרוגרסיבי | העברת מות | מתחם מת |
|---|---|---|---|
| גודל חלק אופטימלי | קטן עד בינוני (מתאים לרוחב הרצועה, בדרך כלל מתחת ל-300 מ"מ) | בינוני עד גדול (לא מוגבל ברצועה) | קטן עד בינוני (חלקים שטוחים, בדרך כלל מתחת ל-150 מ"מ) |
| נפח שנתי אידיאלי | 500,000+ יחידות | 100,000 – 2,000,000 יחידות | 50,000 – 500,000 יחידות |
| מורכבות גיאומטרית | גבוה - ריבוי כיפופים, חודרים וצורות הניתנות להשגה בתחנות רבות | אפשר לשאוב עומק - גבוה מאוד, השחלה, צלעות וספוטים | נמוך - מוגבל לפעולות שטוחות- במישור יחיד |
| עלות כלי עבודה (יחסית) | גָבוֹהַ | הגבוה ביותר (120-150% מהפרוגרסיבי) | בינוני (70-90% מהפרוגרסיבי) |
| מהירות מחזור | המהיר ביותר (100-300+ SPM) | בינוני (15-40 SPM) | מהיר (80-200 SPM, אך בפעולה אחת) |
| ניצול חומרים | רצועת ספק בינונית - הופכת לגרוטאות | גבוה יותר - אין צורך באינטרנט של ספק | גרוטאות גבוהות של - מינימליות לחסר פשוט |
פרט אחד שכדאי לשים לב אליו: קוביות העברה מספקות לעתים קרובות ניצול חומר טוב יותר מאשר כלי עבודה מתקדמים מכיוון שהם מבטלים את רצועת הנושא (רשת החומר המחברת חלקים דרך ההתקדמות). חיסכון זה בחומרים יכול לקזז את מהירות המחזור הנמוכה יותר, במיוחד בסגסוגות עבות יותר או יקרות יותר שבהן עלות הגרוטאות היא משמעותית.
קיימות גם גישות היברידיות. חלק מההגדרות של לחיצת הדפסה משלבות קטע קדמי פרוגרסיבי - המטפל בפירסינג ועיצוב ראשוני בעוד החלק נשאר על הרצועה - עם קטע אחורי העברה שמפריד בין הריק ומעביר אותו דרך תחנות יצירה עמוקות יותר. ההיברידיות ההעברה הפרוגרסיביות-הלוכדות את יתרונות המהירות בחלק הקדמי תוך מתן מענה לדרישות גיאומטריות העולות על יכולת פרוגרסיבית טהורה בקצה האחורי. הם מורכבים יותר לתכנון ולתחזוקה, אבל עבור הגיאומטריה של החלק הנכון, הם מייצגים את הטוב משתי השיטות.
מסגרת הבחירה לעיל מטפלת ברוב התרחישים בצורה נקייה. אבל ההחלטה לא מתקבלת במנותק - היא מעוצבת על ידי התעשייה שהחלק משרת, התיעוד האיכותי הנדרש לצדו, והציפיות הייצור שמגיעות עם תוכניות OEM לעומת תוכניות לאחר שוק. הדרישות האלה ברמת היישום- מוסיפות שכבה נוספת לאסטרטגיית הכלים.
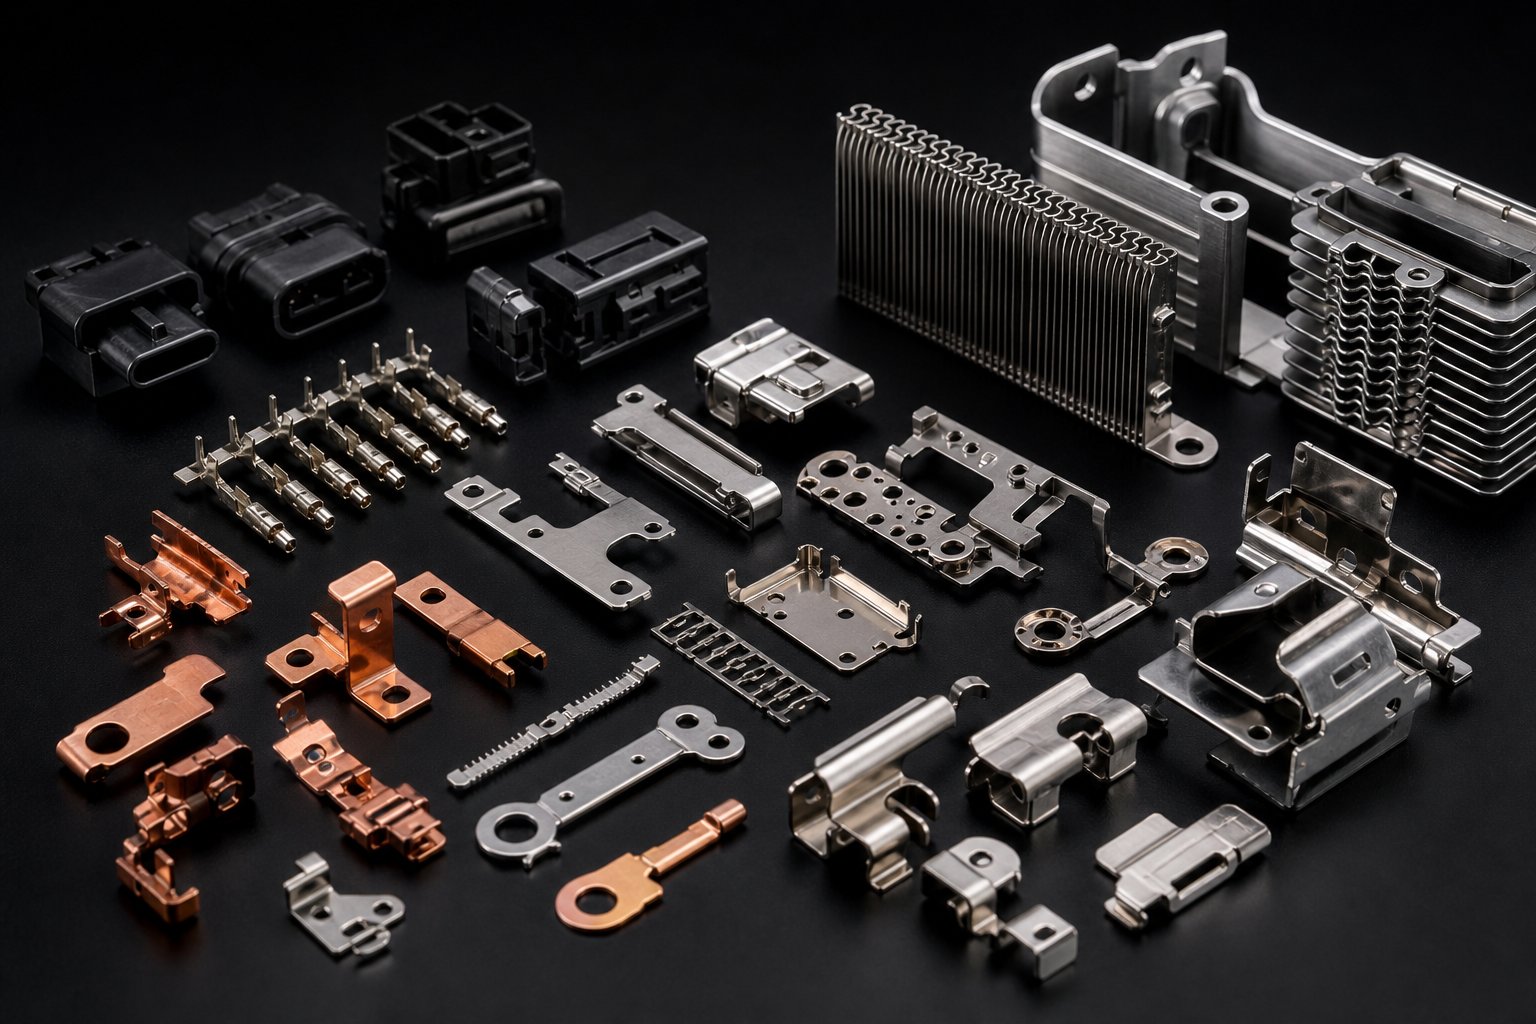
יישומי תעשייה ומדוע מתקדם מתקדם באקסל
לכל תעשייה שמשתמשת בהטבעה פרוגרסיבית יש סיבה מעבר ל"אנחנו צריכים הרבה חלקים". הדרישות הטכניות הספציפיות - פסי סובלנות, תנאי פני השטח, דרישות עקיבות, אילוצי חומר - קובעים לא רק אם כלי עבודה מתקדמים מתאים, אלא גם כיצד יש להתאים אותו. סוגר עבור בית מפוח HVAC ומגע עבור קוצב לב מגיעים שניהם ממתקים פרוגרסיביים, אך ההיגיון ההנדסי מאחורי כל כלי שונה לחלוטין.
ההבחנה הזו חשובה. כאשר אתה מעריך האם הטבעות מתכת מדויקות מתקדמים מתאימות ליישום שלך, השאלה היא לא רק נפח - אלא האם התהליך יכול לעמוד בדרישות הבלתי-ניתנות למשא ומתן של התעשייה שלך מבלי שפעולות משניות יפגעו ביתרון העלות שלך.
החתמת רכיבי רכב ו-EV
רכב נותר הצרכן הגדול ביותר של הטבעות בנפח גבוה בעולם, והסיבות הן מבניות. פלטפורמות רכב דורשות אלפי רכיבים חותמים בדידים - תושבות, מחברים, חיזוקים מבניים, בתי חיישן, מגעי קצה - המיוצרים בנפחים הנמדדים במיליונים בשנה עם סובלנות שאינן יכולות להיסחף לאורך רצף ייצור שנמשך חודשים.
מתנות פרוגרסיביות משרתות את הדרישה הזו מכיוון שהן מספקות את מה שיצרני ציוד מקורי לרכב בעצם דורשים: עקביות סטטיסטית. לא מספיק שחלקים מודדים נכון במהלך בדיקה מדגמית. תוכניות הטבעה פרוגרסיביות של OEM דורשות יכולת תהליכית מוכחת (ערכי Cpk של 1.33 ומעלה על מאפיינים קריטיים) הנמשכת לאורך מסעות פרסום שלמים. התבנית עצמה חייבת לייצר חלקים באופן עקבי עד כדי כך ששינוי התהליך נשאר בגבולות השליטה ללא הגבלת זמן.
המעבר EV האיץ זאת עוד יותר. רכיבי מגע עם סוללה, מחברי פס וערימות למינציה של המנוע דורשים הטבעת מתכת דיוק גבוהה בנחושת או בסגסוגות מיוחדות, לעתים קרובות בסובלנות הדוקה יותר מאשר רכיבי מערכת הנעה מסורתיים. מחבר מודול סוללה הנושא 400V חייב לשמור על כוח מגע בתוך חלון צר -, מה שאומר שהתבנית המתקדמת היוצרות את אותם מגעי קפיצים לא יכולה לאפשר סחיפה ממדית המשנה את מאפייני הסטייה.
יישומי אלקטרוניקה, רפואי ו-HVAC
הטבעת אלקטרוניקה פועלת בקצה הנגדי של ספקטרום הגודל. חשבו על מסגרות עופרת עם מרחקי גובה מתחת ל-1 מ"מ, פיני מחבר שנוצרו מחומר רצועה דק עד 0.1 מ"מ, ופחיות מגן RF עם סובלנות הנמדדת במיקרונים. מתכות פרוגרסיביות לאלקטרוניקה פועלות במהירות גבוהה - לעתים קרובות 300 עד 1,200 פעימות לדקה - על חומרים דקים במיוחד שבהם דיוק הזנה ורישום טייס הופכים לאתגרים ההנדסיים הדומיננטיים.
הטבעה מתקדמת רפואית מציגה מגבלה שונה לחלוטין. החלקים עצמם אולי לא קיצוניים מבחינה גיאומטרית, אבל סביבת התהליך כן. רכיבי מכשיר מושתלים דורשים קצוות חופשיים-(מכיוון שאפילו קוצים מיקרוסקופיים עלולים להזיק לרקמה), טיפול בחומר תואם ביולוגי (ללא זיהום- צולב מחומרי סיכה או פסולת כלי עבודה), ולעתים קרובות עיצוב כלי עבודה תואם לחדר נקי הממזער את יצירת החלקיקים במהלך ההטבעה. מכשירים כירורגיים המיוצרים באמצעות הטבעה מתקדמת מנירוסטה דורשים סובלנות הדוקה עד ±0.0005 אינץ' - בערך 12 מיקרון - כדי להבטיח תפקוד מכאני חלק במהלך ההליכים.
הטבעה מתקדמת של HVAC לוקחת דרך נוספת. כאן, האתגר ההנדסי הוא פחות על דיוק קיצוני ויותר על יעילות חומרים מתמשכת בנפחים אדירים. סנפירי מחליף חום - המוטבעים במיליונים מרצועת אלומיניום דקה - חייבים לשמור על גיאומטריית זרימת אוויר עקבית על פני כל חלק. וריאציה של אפילו 0.1 מ"מ במרווח הסנפירים או זווית הרפפה פוגעת בביצועים התרמיים על פני כל מכלול מחליף החום. תבניות פרוגרסיביות ליישומי HVAC מעניקות עדיפות לחיי כלים ארוכים ושונות מינימלית של-ל-תחנות על פני ריצות ייצור הנמדדות בעשרות מיליוני כניסות.
הנה איך דרישות הליבה של כל תעשייה ממפות ליכולות ספציפיות של קוביות מתקדמת:
- רכב/EV:עקביות-גבוהה בנפח בסובלנות הדוקה ← גיבוש רב-תחנות עם טבעה ליציבות מימדית,-סימון חלקים בתבנית לעקיבות, עיצוב תהליך תואם-SPC
- אֶלֶקטרוֹנִיקָה:מיקרו-תכונות בחומרים דקים- במיוחד ← כלי עבודה פרוגרסיביים במהירות-גבוהים עם פיילוטים מדויקים, קטעי חיתוך קרביד ומרווחים קרובים-תחנות
- מכשירים רפואיים:קצוות-חופשיים ועיבוד ביו-תואם ← תחנות גילוח לאחר השחרה, תוספות ליצירת קרביד מלוטש, מערכות סיכה מבוקרות עם נוזלים ברמה רפואית-
- HVAC:מיליוני חלקים זהים עם גיאומטריית זרימת אוויר עקבית → פלדות כלי עבודה-עמידות גבוהה, פריסות רצועות אופטימליות לניצול מרבי של חומרים, מערכות פיילוט חזקות לבקרת פס אלומיניום דק
- תעופה וחלל:סובלנות קיצונית (±0.0005 אינץ') על סגסוגות קלות משקל → רצפי יצירה מבוימים, פיצוי קפיצה מאומת FEA-, 100% ב-יכולת בדיקת קוביות
החוט המשותף? כל תעשייה לא רק זקוקה להטבעות מתכת מדויקות מתקדמת - היא צריכה את התבנית המותאמת אישית כדי לספק מאפיין ביצועים ספציפי החשוב ביותר בהקשר היישום הזה.
תוכניות הטבעה פרוגרסיביות של OEM מוסיפות עוד שכבה של מורכבות שפרויקטי חומרה שלאחר שוק או מסחריים נתקלים בה לעתים רחוקות. חוזי OEM דורשים בדרך כלל מלאPPAP (תהליך אישור חלקי ייצור)תיעוד - חבילת 18-אלמנטים הכוללת תוצאות מימדיות, מחקרי יכולת תהליכים, תוכניות בקרה, תיעוד FMEA וניתוח מערכות מדידה. התבנית עצמה חייבת להיות מתוכננת כדי להקל על כך: תחנות סימון חלקים החותמות קודי מגרש או סימני תאריך לעקיבות, חיישנים בתוך התבנית המנטרים את כוח היווצרות לאיסוף נתוני SPC, ובנייה מודולרית המאפשרת תחזוקה מדודה ומתועדת מבלי לשנות פרמטרים של תהליך מאומתים.
לעומת זאת, תוכניות לאחר השוק דורשות לעתים קרובות רק התאמה ממדית להדפסה. התבנית יכולה להיות פשוטה יותר, התיעוד קל יותר, ובקרות התהליך פחות קפדניות. אבל עבור כל מהנדס המספק מכוניות, מכוניות, רפואיות או תעופה-חלל, דרישת ה-PPAP אינה אופציונלית - והיא חייבת להיות מתוכננת לתוך כלי העבודה מההתחלה, ולא להבריג אותה לאחר בניית התבנית.
ההבחנה הזו בין "ליצור חלקים טובים" ל"להוכיח שאתה תמיד יכול לעשות חלקים טובים" היא בדיוק המקום שבו תוכניות הטבעה בנפח גבוה מצליחות או נכשלות. התבנית חייבת לייצר חלקים תואמים, כן - אבל היא חייבת גם לייצר את הנתונים, העקיבות ויציבות התהליך המספקים את מערכת האיכות של ה-OEM. הדרישה הזו חוזרת כל הדרך חזרה להחלטות התכנון הראשוניות של התבנית: כמה חיישנים, איזה סוג של סימון חלקים, איך תחזוקה משפיעה על ההסמכה מחדש של התהליך.
ציפיות הביצועים המובנות ביישומי התעשייה האלה - מהירות, דיוק, עקיבות, חיים - אינן מתקיימות. הם נשחקים עם כל שבץ, אלא אם הכלי מיועד לייצור בר קיימא. מה שמעלה את השאלה שעומדת בפני כל מהנדס ייצור בסופו של דבר: איך אתה שומר על ביצועים של קובייה מתקדמת במפרט על פני מיליוני מחזורים מבלי שזמן השבתה לא מתוכנן יהרוס את לוח הזמנים של האספקה שלך?
תחזוקת מתים, חיי כלי וכלכלת ייצור
קובייה מתקדמת לא נכשלת בבת אחת. זה משפיל את קצוות האגרוף של - עמומים במיקרון לאלף פעימות, מרווחי קוביות נפתחים כאשר המשטחים נשחקים, קפיצים מאבדים את העומס המוקדם שלהם במשך מיליוני מחזורים. השאלה היא לא אם יהיה צורך בתחזוקה. זה אם תתפוס השפלה מוקדם באמצעות התערבות מתוכננת או תגלה אותה מאוחר באמצעות חלקים שנדחו והשבתה לא מתוכננת.
זה המקום שבו החלטות העיצוב שהתקבלו חודשים קודם לכן - בחירות חומר, בניית הוספת, אסטרטגיית גישה - משתלמות או יוצרות כאבי ראש ברצפת הייצור. במיוחד בהטבעת מתכת במהירות גבוהה, כאשר הלחיצות נעות במהירות של 200 עד 1,200+ פעימות לדקה, הבלאי מצטבר מהר יותר ממה שרוב המהנדסים מצפים.
מרווחי תחזוקה למות ומחוונים חזויים
איך יודעים מתי מת פרוגרסיבי זקוק לשירות? אתה לא מחכה לכישלון קטסטרופלי. במקום זאת, אתה צופה בסחף באיכות מדידה המאותת על התקדמות בלאי לפני שהוא חוצה גבולות סובלנות:
- עלייה בגובה הבור:כאשר קצוות חיתוך אגרוף עמומים, הגזירה הופכת פחות נקייה. גובה הכתמים הזוחל מ-0.05 מ"מ לכיוון 0.10 מ"מ הוא לעתים קרובות הסימן הראשון שניתן למדידה לכך שההשחזה מחדש הגיעה לאיחור.
- סחיפה ממדית:תכונות מעוצבות עוברות בהדרגה מחוץ לנומינליות ככל שמשטחי היווצרות נשחקים. תרשימי SPC המציגים מגמות (לא פיזור אקראי) מצביעים על השפלה שיטתית של הכלים.
- כוח הפשטה מוגבר:אגרופים שחוקים יוצרים יותר חיכוך במהלך הנסיגה. מפעילים עשויים להבחין בשינויים עדינים בעומס העיתונות לפני שמופיעות בעיות מימדיות.
- משיכת שבלול:כאשר שבלולים נצמדים לפנים אגרוף במקום להיפלט בצורה נקייה, זה בדרך כלל מעיד על השפלה של פני השטח אוהשפעות הוואקום החמירו על ידי בלאי אגרוף.
פעולות הטבעה מנוסים קובעות מרווחי חידוד המבוססים על ספירת שבץ ולא על בדיקה חזותית. פעולת הטבעה מתקדמת במהירות גבוהה עם פלדת אל-חלד עשויה לתזמן חידוד מחדש כל 150,000 עד 250,000 פעימות, בעוד שאותו כלי המריץ פלדה עדינה יכול להאריך את המרווח הזה ל-500,000 או יותר. המפתח הוא לכמת את המרווח במהלך אימות הייצור הראשוני ולאחר מכן לעקוב אחריו בקפדנות.
תחזוקה מתוכננת פירושה שהקוביה יוצאת מהדפוס לפי לוח הזמנים של - זמן ההשבתה של המפעיל ניתנת לחיזוי, תוספות רזרביות מבוימות ותכנון הייצור אחראי על ההפרעה. תחזוקה לא מתוכננת פירושה שמשהו נשבר. ההבחנה הזו יקרה: אירועים לא מתוכננים בדרך כלל עולים פי שלושה עד חמישה מהשירות המתוכנן כאשר לוקחים בחשבון גרוטאות, תיקונים מזורזים, חלונות מסירה שהוחמצו והפרעות בקו.
מעצבי מתנות חכמים בונים יכולת תחזוקה ישירות לתוך הכלי. בנייה מודולרית מאפשרת החלפת חלקים בלויים מבלי למשוך את כל התבנית מהלחץ. הידוק נגיש פירושו תוספות מוברגות במקום רכיבי לחיצה- קבורים מאחורי תחנות אחרות. מחזיקי אגרוף סטנדרטיים מאפשרים החלפה מהירה ללא שחיקה מותאמת אישית. תכונות עיצוב אלו עולות מעט יותר מראש אך חוסכות זמן עצום לאורך חיי הייצור של הכלי.
כיצד החלטות עיצוב המות משפיעות על חיי הכלי ועל העלות לחלק
הנה המציאות הכלכלית שצוותי הרכש מפספסים לעתים קרובות: קובייה זולה יותר עולה יותר לחלק. שתי ציטוטים של כלים עבור אותה גיאומטריה של החלק - אחת ב-$35,000 עם פלדת כלים לכל אורכה, אחרת ב-$48,000 עם מתכות הטבעה מקרביד פרוגרסיביות הכוללות תוספות בכל תחנות החיתוך - נראות כמו החלטה תקציבית פשוטה על הנייר. אבל תריץ את המתמטיקה על פני מיליון-חיי ייצור, והכלכלה תתהפך.
שקול את המשתנים:
- תוספות פלדת קרביד לעומת כלי עבודה:רכיבי חיתוך קרביד עולים פי שלושה עד חמישה לכל הוספה, אך מאריכים את מרווחי השחזה מחדש בפקטור של חמישה עד עשרה. פחות אירועי תחזוקה פירושם יותר זמן פעולה, פחות אירועי גרוטאות במהלך הפעלה מחדש ועלות עבודה מצטברת נמוכה יותר.
- בחירת פינוי למות:מרווח מתאים - בהתאמה לסוג החומר ולעוביו - מפחית את כוח החיתוך בכל מהלך. כוח נמוך יותר פירושו השפלה איטית יותר של הקצה. תבנית הפועלת במרווח של 6% על פלדה עדינה מחזיקה מעמד זמן רב יותר למדידה מאשר תבנית אחת של 4%, מכיוון שהאטימות מוגזמת מכפילה את החיכוך והחום בקצה החיתוך.
- ספירת תחנות וחלוקת בלאי:פיזור עבודת הגיבוש על פני יותר תחנות מפחית עומס שיא בכל נקודה בודדת. כל תחנה נשחקת לאט יותר מכיוון שהיא עושה פחות עבודה בכל שבץ. התבנית עולה יותר לבנות (יותר תחנות אומרות יותר רכיבים), אך כל רכיב מחזיק מעמד זמן רב יותר באופן פרופורציונלי.
הפעלת קובייה במכבש-הטבעה במהירות גבוהה ב-300+ פעימות לדקה מאיצה כל מנגנון בלאי. טמפרטורת האגרוף עולה ממחזורי חיכוך חוזרים ונשנים. התרחבות תרמית משנה בעדינות את המרווחים באמצע-ריצה. רטט הרצועה מגביר את העומס הצידי על טייסים ומדריכים. סרטי סיכה מתדלדלים תחת הרכיבה המהירה. קובייה שנמשכת 800,000 פעימות בין שירות ב-60 SPM עשויה להזדקק לתשומת לב כל 400,000 תנועות ב-400 SPM - הקשר אינו ליניארי, כי כוחות דינמיים ואפקטים תרמיים מורכבים במהירויות גבוהות יותר.
הטבעה במהירות גבוהה דורשת כלי עבודה שתוכננו במיוחד עבור משטר הפעלה זה. בניית תבנית- רגילה במהירות - מספקת ב-60 עד 100 SPM - הופכת לחבות כאשר נלחץ לשירות- במהירות גבוהה. מערכות הנחייה מחוזקות, טעינת תחנות מאוזנת, תזמון אופטימלי של פינוי גרוטאות וייצוב פריקה דינמי הופכים כולם למצרכים ולא למותרות מעל 300 SPM.
חישוב עלות הבעלות הכוללת אמור להיראות כך:
עלות לחלק=(עלות תבנית + עלות תחזוקה לכל החיים + עלות השבתה לא מתוכננת + עלות גרוטאות) / סך כל החלקים שיוצרו לאורך חיי התבנית
קובייה של 48,000 דולר שמייצרת 2 מיליון חלקים תואמים עם אירועי תחזוקה מינימליים מספקת עלות שונה-ל-חלק מהותית מאשר קובייה של 35,000 דולר שמייצר את אותו נפח אך דורש התערבויות תחזוקה כפולות ומייצר 3% יותר גרוטאות במהלך הפעלה מחדש. ההפרש מראש הוא $13,000. ההפרש לאורך החיים יכול לחרוג מ-$50,000 בחיסכון תפעולי - בלי לספור את השיפור באמינות המסירה שמגיע מפחות עצירות לא מתוכננות.
פרספקטיבה זו של-העלות הכוללת מסגרת מחדש את החלטת ההשקעה בכלים. אתה לא קונה קוביה. אתה קונה מערכת ייצור שהכלכלה שלה מתרחשת לאורך שנים, לא שבועות. כל בחירת עיצוב - קרביד מול פלדת כלי, מודולרית מול מונוליטית, חמש תחנות מול שבע - מעבירות את עקומת העלויות-לטווח הארוך בדרכים שהזמנת הרכש הראשונית לעולם אינה תופסת.
אותו היגיון כלכלי משתרע מעבר לתכנון המות לתוך החלטת המקור הרחבה יותר. כשאתה בוחר שותף להדפסה מתקדמת והטבעה מותאמים אישית, אתה מעריך לא רק את היכולת שלהם לבנות את הכלי, אלא את ההבנה שלהם לגבי האופן שבו בחירות עיצוב מתורגמות לכלכלת ייצור לאורך כל חיי התוכנית.
כיצד להשיג שותף מתקדם מותאם אישית
אימתת את העיצוב, בחרת את החומר, הגדרת את רצף התחנה וחישבת את עלות הבעלות הכוללת. כל החלטה הנדסית נעולה. ובכל זאת, התוכנית כולה עדיין עלולה להיכשל בשלב זה - אם השותף הלא נכון בונה את הכלי. הפער בין קובייה שעובדת על הנייר לכזו שמתפקדת בקצב של שני מיליון מחזורים מסתכם במי שמייצר אותה, איך הם משתפים פעולה במהלך התכנון, ואילו מערכות הם מביאים לרמפת הייצור.
רכישת יצרני מתנות מתקדמת אינה זהה לרכישת חומרה. אתה נכנס לשותפות טכנית המשתרעת על פני חודשים של פיתוח ושנים של ייצור. קריטריוני ההערכה חשובים - ורוב צוותי הרכש אינם משקללים אותם כראוי.
הערכת יכולות יצרן מתות מתקדם
תארו לעצמכם שאתם מצטרפים לרשימה קצרה של יצרני קוביות הטבעה עבור תוכנית מחברים חדשה לרכב. שלושה ספקים מציינים תמחור וזמני אספקה דומים. איך מבדילים? המחיר והמשלוח הם הימור שולחן. ההפרדה האמיתית מגיעה מעומק טכני - במיוחד, בין אם הספק יכול להתמודד עם ההיקף המלא של שירותי ייצור הכלים והמתלים תחת קורת גג אחת או מסתמך על קבלני משנה עבור שלבים קריטיים.
הנה מה להעריך:
- יכולת עיצוב ובנייה-ביתית:האם הספק יכול לקחת את החלק שלך להדפיס, לפתח את פריסת הרצועות, להנדס את התבנית המלאה ולעבד את כל הרכיבים באופן פנימי? שרשראות אספקה מפוצלות - שבהן העיצוב מתרחש בחנות אחת, עיבוד בחנות אחרת והרכבה בשלישית - מציגות פערי תקשורת ובעיות דין וחשבון שמתארכות במהלך הניסיון.
- טונאז' העיתונות וטווח גודל המיטה:האם הספק מפעיל מכבשים התואמים את דרישות תבנית הייצור שלך? יצרן עם קיבולת של 30-טון עד 400 טון על פני קווי עיתונות מרובים יכול להתמודד עם כל דבר, החל ממחברי מיקרו ועד לסוגריים מבניים מבלי לבצע מיקור חוץ של ריצות ייצור.
- טיפול בחומרים עבור סגסוגות ספציפיות:הפעלת פלדה נחושת, נירוסטה או-גבוהה דורשת מערכות הזנה שונות, אסטרטגיות שימון וניהול גרוטאות שונות. שאל אם לספק יש ניסיון מתועד עם מפרט החומר המדויק שלך - לא רק עם משפחת הסגסוגות, אלא עם המזג והעובי הספציפיים.
- מערכות איכות (הסמכת ISO, הטמעת SPC):ISO 9001 הוא קו הבסיס. עבור תוכניות הטבעה פרוגרסיבית של OEM לרכב, אישור IATF 16949 מאותת שהספק פועל במסגרת תהליך-מבוקרת עם FMEA מתועד, תוכניות בקרה וניתוח מערכות מדידה שכבר מוטמעים בזרימת העבודה שלהם.
- מדרגיות של אב טיפוס-ל-ייצור:חלק מהחנויות מצטיינות בבניית מתנות אך חסרות יכולת לחיצות ייצור. אחרים מפעילים הטבעה-בנפח גבוה אבל לא מעצבים כלי עבודה-בבית. השותף האידיאלי משתרע על פני שני - המסוגלים לבצע איטרציה במהלך הפיתוח ולאחר מכן לעבור קנה מידה חלק לייצור מתמשך מבלי לעבור למתקן אחר.
- כלי סימולציה ואימות:סימולציית גיבוש מבוססת FEA, חיזוי קפיצה חוזרת ויכולת ניסיון וירטואלית מפחיתים איטרציות פיזיות ומאיצות את-הזמן-ליצור. ספקים שמשקיעים בכלים אלה בדרך כלל מספקים-אחוזי הצלחה בניסוי ראשון גבוהים משמעותית מאלה המסתמכים על ניסיון בלבד.
- תשתית תחזוקה:שאל מה קורה לאחר אימות הקוביה. האם הספק מציע שירותי תחזוקה מתוזמנים, תוכניות הוספה רזרביות ויכולות תיקון קוביות? שותף מתקדם והטבעה שנעלם לאחר הלידה מותיר אותך חשוף כאשר כלי עבודה זקוקים לשירות בחודש שמונה עשרה.
שקלו קריטריונים אלה בהתאם לפרופיל הסיכון של התוכנית שלך. מחבר רכב-בנפח גבוה המריץ 5 מיליון חלקים מדי שנה דורש מערכות איכות קפדניות וניסיון מוכח בחומר. תוכנית תעשייתית בנפח-נמוך יותר עשויה לתת עדיפות לגמישות ולעלות בזמן אספקה. כך או כך, ההערכה צריכה לעלות מעבר לחוברת יכולות - לבקש תיאורי מקרה, לבקש הפניות בטווח החומרים והסובלנות הספציפיים שלך, ובמידת האפשר, בקר במתקן כדי לבחון את תהליך הבנייה והניסיון שלהם ממקור ראשון.
איך נראה זרימת עבודה של עיצוב שיתופי-ל-ייצור
שירותי הטבעה פרוגרסיביים הטובים ביותר אינם מתחילים בהזמנת רכש. הם מתחילים בשיחה -, בדרך כלל, סקירת עיצוב שבה מהנדסי המות של הספק יושבים עם צוות המוצר שלך ומנתחים יחד את הדפסת החלק. שיתוף הפעולה הראשוני הזה קובע את המסלול של התוכנית כולה.
כך נראית מעורבות מובנית- היטב מהמגע הראשון ועד לשלב הייצור:
- סקירת חלק ראשונית והערכת היתכנות:הספק מעריך את הגיאומטריה של החלק שלך, מפרט החומר, הסובלנות ודרישות הנפח. הם מזהים אתגרים פוטנציאליים, מסמנים תכונות שעשויות להזדקק להתאמת DFM, ומאשרים שכלי פרוגרסיבי הוא השיטה הנכונה עבור היישום שלך.
- משוב DFM ואופטימיזציה של עיצוב:מהנדסים מציעים שינויים המשפרים את יכולת הייצור מבלי לפגוע בתפקוד - רדיוסי עיקול רחבים, מיקומי חורים מותאמים ביחס למאפיינים שנוצרו, או חלופות בדרגת חומר המפחיתים את דרישות הטונה. שלב זה מבטל לעתים קרובות תחנה אחת עד שלוש מהקוביה, מה שמפחית ישירות את עלות הכלים.
- אישור פריסת רצועה:הספק מציג את פריסת הרצועה המוצעת המציגה כיוון חלק, עיצוב מנשא, גשרי גרוטאות, רצף תחנות ואחוז ניצול החומר. אתה מאשר זאת לפני שמתחיל עיצוב התבנית המפורט - זה הסימן הכי חשוב-בתוכנית כי הכל במורד הזרם תלוי בזה.
- עיצוב תבנית וציר זמן מפורט:כאשר פריסת הרצועה נעולה, עיצוב התבנית התלת-ממדית ממשיך באמצעות דוגמנות, מפרט רכיבים וניתוח ערימת סובלנות-. הספק מספק ציר זמן בנייה עם אבני דרך להשלמת תכנון, עיבוד רכיבים, הרכבה ומוכנות לניסוי.
- ניסיון והגשה לדוגמה:הקוביה שהושלמה עוברת לחיצה לניסיון ראשוני. חלקים ראשונים-נמדדים מול ההדפסה שלך, והספק מגיש דוגמאות עם דוחות ממדים. התאמות קלות של - שיימינג, שינויי חיסול, תיקוני כיפוף יתר - הם נורמליים בשלב זה.
- השלמת PPAP:עבור תוכניות OEM, הספק משלים את מלואתהליך אישור חלק ייצורחבילת תיעוד - תוצאות ממדיות, מחקרי יכולת, תוכניות בקרה, דיאגרמות זרימת תהליכים, FMEA וצו הגשת חלקים. אימות רשמי זה מאשר שתהליך הייצור יציב ומסוגל לפני תחילת רמפת הנפח.
- רמפת ייצור ותמיכה מתמשכת:עם אישור PPAP, הייצור מתקדם לקצב מלא. הספק עוקב אחר ביצועי התהליך באמצעות SPC, מתזמן תחזוקה מונעת במרווחי זמן מאומתים ושומר על ערוצי תקשורת לשינויים הנדסיים או התאמות נפח.
רצף זה נמשך בדרך כלל בין 10 ל-20 שבועות, בהתאם למורכבות המות. המשתנה הקריטי אינו זמן קלנדרי - אלא עד כמה שיתוף הפעולה-השלב המוקדם (שלבים 1 עד 3) מזהה ופותר בעיות לפני שפלדה נחתכת. ספק שחולף על פני משוב DFM כדי להאיץ את ציר הזמן משלם על כך בדרך כלל במחזורי ניסיון ממושכים ועבודה מחדש.
למהנדסי ייצור המעריכים שירותי הטבעת מתכת מתכת מתקדמת,YICHENמייצג את סוג השותף-לקצה-הקצה שזרימת העבודה הזו דורשת - ומציעה יכולות משולבות משיתוף פעולה עיצובי ועד לייצור-בנפח גבוה, עם התמקדות ספציפית ביעילות של יצירת תחנות מרובות- וייצור המוני שניתן להרחבה. הגישה שלהם משקפת איך צריכים להיראות שירותי ייצור של כלים וקוביות יעילים: מקור יחיד המטפל בפיתוח פריסת רצועות, בניית קוביות, ניסוי ותמיכה מתמשכת בייצור ללא מסירות בין חנויות מנותקות.
לא משנה איזה ספק תבחר בסופו של דבר, יישם עיקרון אחד באופן עקבי: העריך אותם על התהליך שלהם, לא רק את הצעת המחיר שלהם. שותף מתקדם שמדריך אותך דרך מתודולוגיית התכנון שלהם, מראה לך את גישת אימות הסימולציה שלו, ומסביר כיצד הם מטפלים בתכנון תחזוקה לאורך חיי הייצור של התבנית, מדגים את העומק ההנדסי שמתורגם ישירות לפחות הפתעות ברצפת הייצור שלך. הצעת המחיר הזולה ביותר מייצרת רק לעתים רחוקות את החלקים הזולים ביותר -, ובמתקפות פרוגרסיביות והחתמה מותאמות אישית, הקפדנות ההנדסית של השותף במהלך הפיתוח קובעת אם הכלי מתפקד במפרט במשך שנים או דורש התערבויות יקרות בתוך חודשים.
שאלות נפוצות על הדפסה והטבעה מותאמים אישית
1. מהי קובייה פרוגרסיבית ואיך היא פועלת?
תבנית פרוגרסיבית היא כלי ליצירת מתכת מדויקת שבה מתכת-מוזנת מתכת מתקדמת דרך תחנות מרובות במרחק גובה קבוע בכל מהלך לחיצה. כל תחנה מבצעת פעולה ספציפית כמו פירסינג, הרס, כיפוף או צורה. הרצועה עצמה פועלת כמנגנון ההובלה, עם סיכות פיילוט השומרות על דיוק הרישום בטווח של אלפיות אינץ'. ברגע שהרצועה נטענת במלואה, חלק מוגמר יורד בכל מהלך בודד, מה שמאפשר מהירויות ייצור של 25 עד למעלה מ-1,200 פעימות לדקה, בהתאם ליישום.
2. כמה זמן לוקח לעצב ולבנות תבנית פרוגרסיבית מותאמת אישית?
זרימת העבודה המלאה מניתוח הדפסת חלקים ועד לאימות ייצור נמשכת בדרך כלל בין 8 עד 20 שבועות בהתאם למורכבות. זה כולל סקירת היתכנות, משוב DFM, פיתוח פריסת רצועות, רצף תחנות, עיצוב קוביות תלת-ממדיות, הדמיית גיבוש, בניית כלים, ניסיון והשלמת PPAP. משתנה הזמן הקריטי אינו משך לוח השנה אלא איכות הנדסה בשלבים מוקדמים. ספקים כמו YICHEN המשלבים שיתוף פעולה עיצובי עם יכולת בנייה-בית יכולים לדחוס קווי זמן על ידי ביטול מסירות בין חנויות מנותקות.
3. מתי עליי לבחור קובייה פרוגרסיבית על פני קוביית העברה או קובייה מורכבת?
תבניות פרוגרסיביות הן אופטימליות כאשר החלק שלך מתאים ברוחב רצועה של 300 מ"מ, נפחים שנתיים עולים על 500,000 יחידות, והגיאומטריה כוללת כיפופים מרובים ותכונות נוצרות ללא משיכה עמוקה העולה על פי 1.5 מקוטר החלק. מתנות העברה מתאימות לחלקים גדולים יותר הדורשים משיכה עמוקה בנפחים מתונים של 100,000 יחידות או יותר. תבניות מורכבות פועלות בצורה הטובה ביותר עבור חלקים שטוחים,-מישוריים בנפחים שבין 50,000 ל-500,000 יחידות כאשר תקציב הכלים מוגבל. גודל חלק, נפח, מורכבות גיאומטרית ותקציב מובילים יחד את ההחלטה.
4. כיצד בחירת החומר משפיעה על עיצוב ועלות מתקדמת?
בחירת החומר משנה באופן מהותי את ספירת התחנות, דרישות הטונה וחומרי רכיבי התבנית. עבודת נירוסטה-מתקשה במהירות, ולעתים קרובות דורשת פי 1.5 עד פי 2 יותר תחנות מפלדה עדינה עבור גיאומטריה שווה, בתוספת כלי עבודה מצופים או קרביד למלחמה בהתפרצות. אלומיניום ונחושת מאפשרים פחות תחנות אך דורשים משטחי יצירה מלוטשים ובקרת מהירות קפדנית כדי למנוע סימון פני השטח. גם אחוזי פינוי המות משתנים לפי חומר: 5-8% עבור פלדה עדינה, 8.5-9.5% עבור נירוסטה ו-4-6% עבור אלומיניום. כל סגסוגת יוצרת בעיה הנדסית מובהקת הדורשת פתרונות כלי עבודה מותאמים.
5. מה עליי לחפש כאשר אני מעריך יצרני מתנות פרוגרסיביים?
תן עדיפות לספקים עם יכולת-עיצוב ובנייה פנימית, נפח עיתונות התואם את דרישות הייצור שלך, ניסיון מתועד עם החומר והעובי הספציפיים שלך, הסמכת ISO או IATF עם הטמעת SPC ויכולת מדרגיות של אב-טיפוס-ל-ייצור. העריכו גם את כלי הסימולציה שלהם, תשתית התחזוקה והנכונות לשתף פעולה במהלך משוב DFM. יצרני מתנות מתקדמים כמו YICHEN המציעים שירותים מקצה-ל-מפיתוח פריסת רצועות דרך ייצור מתמשך בנפח-מבטל את פערי התקשורת ובעיות האחריות המתעוררות כאשר התכנון, העיבוד והייצור מפוצלים על פני מספר חנויות.


