


מה הם החתמת פליז ולמה הם חשובים
דמיינו לעצמכם לחיצה על גוש מתכת מחומם לתוך העור והרמתו כדי לחשוף מתחתיו לוגו חד לחלוטין. זה בדיוקמה שעושה קוביית הטבעה מפליז. בין אם אתם מבצעים התאמה אישית של ארנקים בבית מלאכה קטן או ממתגים אלפי חבילות מוצרים על רצפת המפעל, הכלי היחיד הזה יושב בלב התהליך.
מה זה תבנית הטבעת פליז
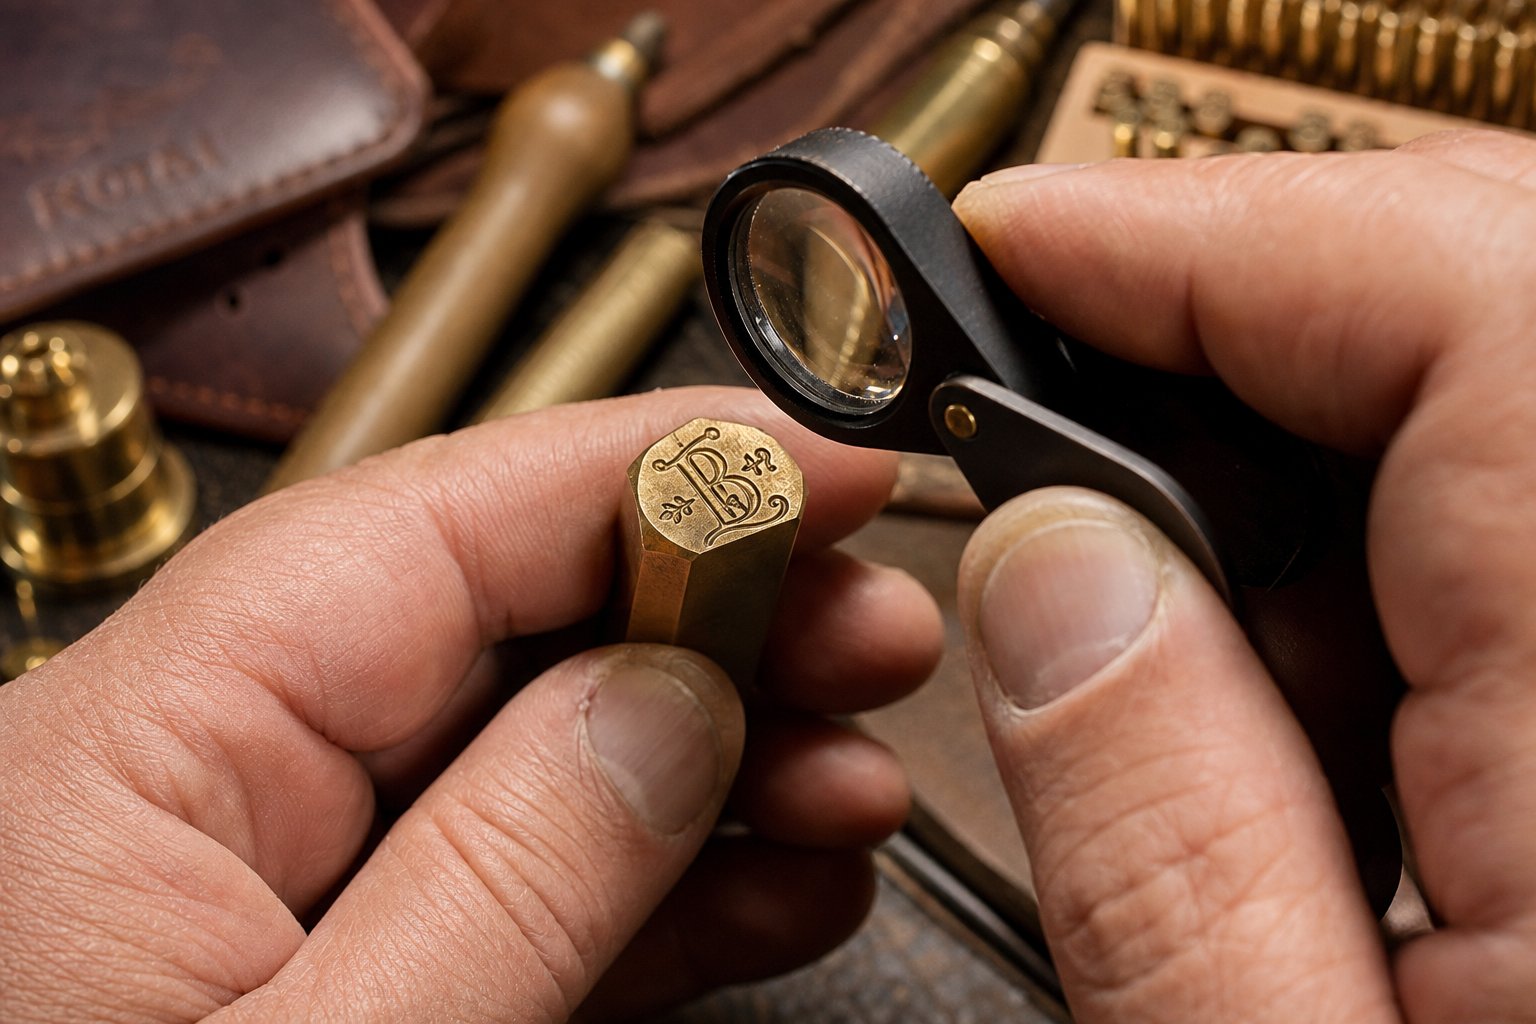
תבנית הטבעת פליז היא גוש פליז מעובד או חרוט המעביר עיצוב על גבי מצע באמצעות חום, לחץ או שילוב של שניהם. העיצוב - לוגו, מונוגרמה, טקסט או דוגמה דקורטיבית - נחתך בתבליט הפוך לתוך פני התבנית. כאשר התבנית המחוממת נלחצת על משטח, היא מותירה רושם קבוע, מראה-נכון תוך שניות.
תבנית הטבעת פליז היא גוש פליז חרוט ב-CNC-או חרוט כימי המשמש להטבעת לוגו, טקסט ועיצובים על חומרים כמו עור, עץ, נייר ופלסטיק באמצעות חום ולחץ מבוקרים.
למה להשתמש בפליז להטבעה במקום כל מתכת אחרת? פליז הוא סגסוגת אבץ-נחושת עם שילוב ייחודי של תכונות פיזיקליות שהופכות אותה לאידיאלית לעבודת תבנית. הוא מוליך חום באופן שווה על פני כל פני התבנית, ומונע נקודות חמות החורכות מצעים או אזורים קרים שמותירים סימנים חלשים. זה מכונות נקי, ומאפשר לחרטים להחזיק קצוות חדים ופרטים עדינים דרך אלפי הופעות. והוא מתנגד לחמצון ואבנית שמפרקים את חומרי התבנית הרכים יותר במחזורי חום חוזרים ונשנים.
מי משתמש במות פליז ולמה
קשת המשתמשים היא רחבה. יצרני מוצרי-עור קטנים וכורך ספרים מסתמכים על קוביות פליז להטבעה חמה של מונוגרמות מותאמות אישית וכותרות עמוד שדרה. בתי האריזה משתמשים בהם כדי ליישם מיתוג נייר כסף מתכתי על קופסאות ותוויות. פעולות תעשייתיות מטביעות סימני זיהוי של מוצרים על פלסטיק, עץ וטקסטיל בקנה מידה ייצור.
פליז תופסת מקום מתוק מעשי בהיררכיית החומרים. תבניות מגנזיום עולות פחות אך נשחקות במהירות - פרט החריטה שלהן מתקלקל לאחר כמה מאות הופעות. מתכות פלדה מחזיקות מעמד זמן רב יותר, אך עולות יותר ולוקחות זמן רב יותר לייצור. תבנית פליז להטבעה חמה מספקת איכות סימן דומה לפלדה במחיר נמוך יותר, מייצרת באופן שגרתי עשרות אלפי הופעות ללא השפלה ניכרת. עבור כל מי שמפעיל יותר מאצוות אב טיפוס אבל פחות ממסע ייצור מסיבי, פליז הוא כמעט תמיד הקריאה הנכונה.
השאלה האמיתית היא לא אם פליז עובד - זה איך להפיק את המרב מזה. זה מתחיל בהבנה כיצד הקוביות הללו מיוצרות בפועל.
כיצד מיוצרים מתות הטבעת פליז
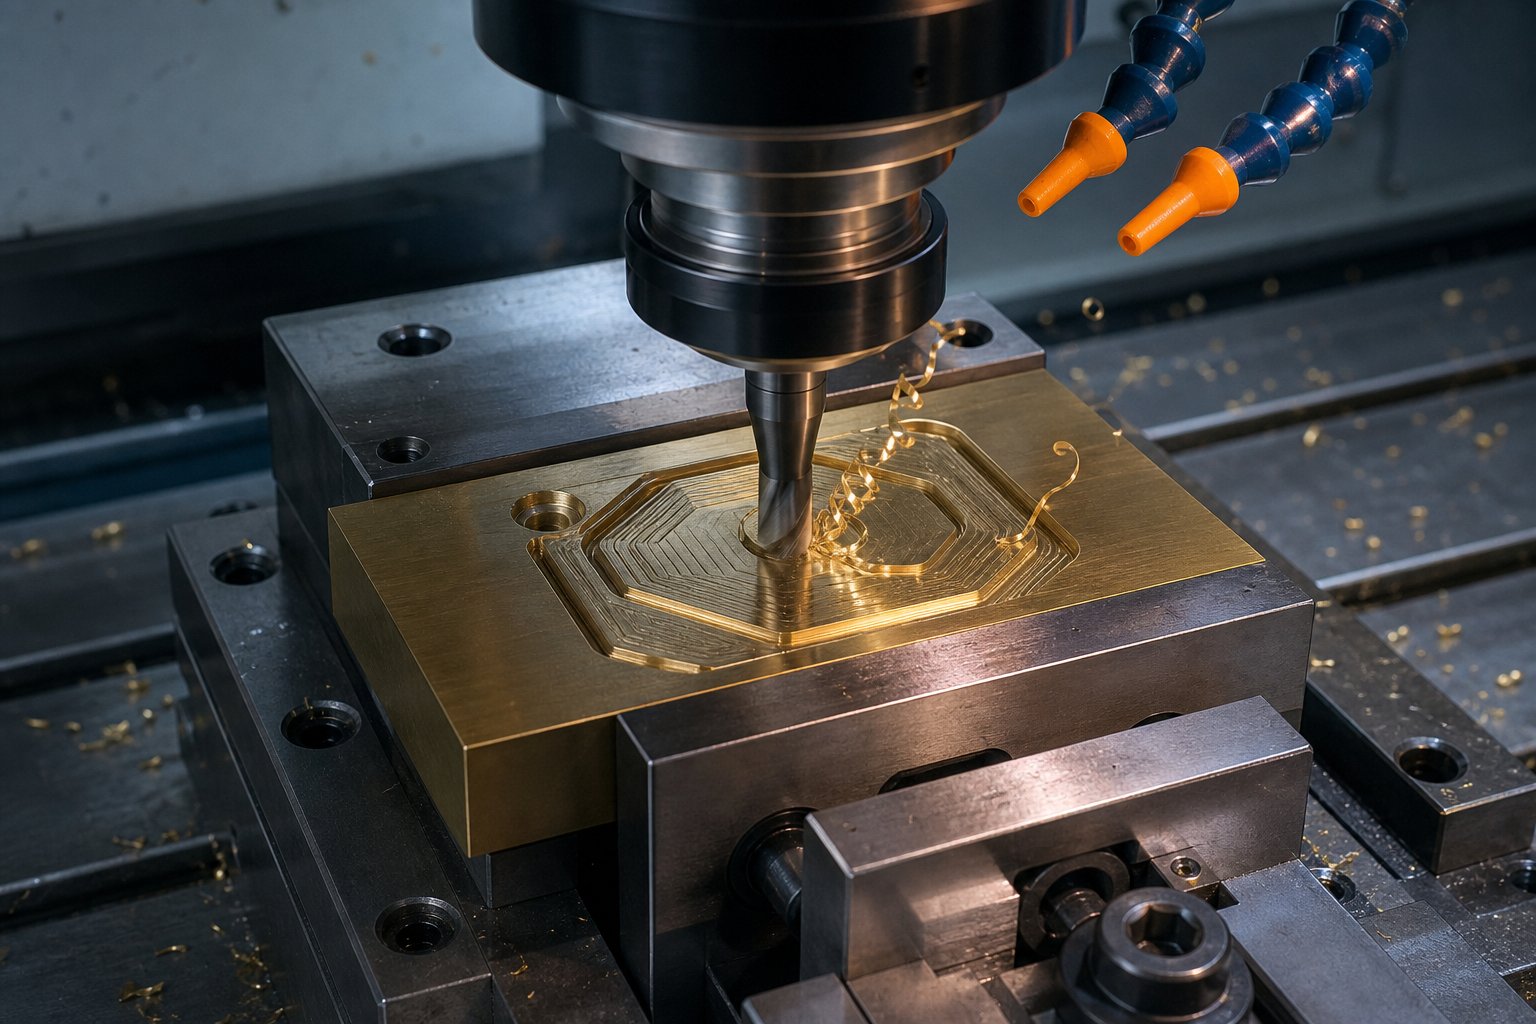
בלוק פליז מלוטש לא מתחיל את החיים מוכן למיתוג עור או להטבעת נייר. הוא עובר רצף מדויק של שלבים - מקובץ דיגיטלי על מסך ועד לכלי מוכן לחום- המותקן במכבש. ההבנה של האופן שבו מיוצרות מתכות הטבעה מפליז עוזרת לך לתקשר עם יצרני המות, להגדיר ציפיות ריאליות לזמני אספקה ולהעריך מדוע בחירות עיצוב מסוימות עולות יותר מאחרות.
מקובץ וקטור ועד חריטת CNC
כל קוביית פליז מתחילה כיצירת אמנות. תזדקק לקובץ וקטור - בדרך כלל בפורמט AI, EPS, SVG או DXF - מכיוון שגרפיקה וקטורית מגדירה צורות עם נתיבים מתמטיים ולא פיקסלים. זה משנה כאשר מכונת CNC צריכה להתחקות אחר נתיבי כלים מדויקים בעומקים הנמדדים באלפיות אינץ'. תמונות רסטר (JPEG, PNG) חסרות את הדיוק הזה ויש להמיר אותן לפני תחילת הייצור.
הנה השלב הקריטי שאנשים רבים מפספסים: העיצוב חייב להיות שיקוף. קוביית פליז עובדת כמו חותמת גומי. אם תדלג על המראה, התמונה המתרשמת שלך יוצאת לאחור. כל יצרן קוביות מכובד מטפל בזה באופן אוטומטי, אבל כדאי לאמת אותו בשלב ההוכחה.
עם סיום הגרפיקה, הייצור מתבצע לפי אחת משתי שיטות עיקריות: כרסום CNC או תחריט כימי.
כרסום CNCמשתמש בכלי חיתוך סיבוביים מבוקרים-ממחשב כדי לחצוב פיזית את החלל השלילי סביב העיצוב שלך, ומותיר את הגרפיקה גאה כמשטח מוגבה. התהליך כולל בדרך כלל מעברים מרובים עם ביטים עדינים יותר ויותר. תהליך טיפוסי של קוביות פליז עם חריטה ב-CNC מתחיל במעבר ניקוי גס באמצעות חרסום קצה בגודל 1/8 אינץ', ולאחריו מעבר של פרטים עדינים עם סיביות של 1/16 אינץ', ומסתיים במעבר חריטת V-bit כדי לכידת פינות חדות ורדיוסים הדוקים. קצבי ההזנה נשארים שמרניים - בסביבות 20 אינץ' לדקה עם הגדרות עומק -ל-מעבר של 0.015 אינץ' - כיוון שהפליז צפוף ומעניש חתכים אגרסיביים עם חתכים שבורים ומשטחים מחוספסים.
תחריט כימינוקט בגישה אחרת לגמרי. במקום לחתוך פליז מכנית, הוא משתמש במסכת פוטו-רזיסט ובתמיסת חומצה כדי להמיס אזורים לא מוגנים. התוצאה היא משטח -ללא כתמים-ללא מתח, שאינו דורש שחרור מכני.תחריט כימי מייצר דיוק גבוה יותרעל תכונות משובחות ומסתגל בקלות לשינויי עיצוב ללא עלויות עיבוד מחדש.
מתי אתה בוחר אחד על פני השני? תחשוב על זה ככה:
| גוֹרֵם | כרסום CNC | תחריט כימי |
|---|---|---|
| הכי טוב עבור | הקלה עמוקה יותר (0.5 מ"מ+), קוביות גדולות יותר | פרטים עדינים, עומקים רדודים (מתחת ל-0.5 מ"מ) |
| גודל תכונה מינימלי | מוגבל בקוטר סיביות | יכול לפתור קווים ופערים עדינים יותר |
| גימור פני השטח | עשוי להזדקק לניקוי בור והברקה | ברר-חופשי כפי שהופק |
| שינויים בעיצוב | דורש נתיבי כלים חדשים | דורש רק פוטומסק חדש |
| עלות בנפח נמוך | גבוה יותר (זמן עיבוד) | תחתון (ללא כלי עבודה מכני) |
| יכולת עומק | יתכנו חתכים עמוקים | מוגבל לפרופילים רדודים יותר |
עבור רוב חומרי הפליז המותאמים אישית המשמשים בהטבעה חמה ובמיתוג, כרסום CNC נשאר השיטה הדומיננטית מכיוון שיישומים אלה דורשים הקלה עמוקה יותר עבור טביעות נקיות על עור, עץ וקרטון.
גימור, בקרת איכות והרכבה
עיבוד שבבי הוא רק חלק מהסיפור. לתבנית שנחתכה זה עתה יש קצוות מחוספסים, סימני כלים ואולי קרעים שיעברו לכל רושם אם לא יטופלו. פוסט-שלבי עיבוד הופכים אותו מריק גולמי לכלי מוכן-לייצור.
להלן שלבי ייצור קוביות הפליז ברצף האופייני שלהם:
- הכנת יצירות אמנות- סיים קובץ וקטור, עיצוב מראה, אשר מידות עם הלקוח.
- משטח חומר- שטחו את ריק הפליז כדי להבטיח מקביליות מושלמת למצע המכונה. אפילו שינוי קל של פני השטח מייצר רשמים חלקים.
- ניקוי גס- הסר חומר בתפזורת מסביב לעיצוב באמצעות כרסום קצה גדול יותר.
- ניקוי פרטים- עבור לחלק עדין יותר כדי להגיע לרווחים פנימיים צרים שאליהם הכלי הגדול לא יכול היה לגשת.
- מעבר חריטה- השתמש בחותך V-או כדור-אף כדי להגדיר פינות חדות ותכונות מורכבות.
- פירוק וליטוש- ביד-סיים או הפיל את התבנית כדי להסיר קצוות חדים. להבריק את משטחי התבליט המוגבהים כך שהם מעבירים חום באופן שווה ומשתחררים בצורה נקייה מהמצעים.
- אימות עומק- מדוד את עומק החריטה במספר נקודות באמצעות מד עומק או השוואה אופטית. עומק אחיד אינו ניתן- למשא ומתן עבור הופעות עקביות.
- הַרכָּבָה- חבר את התבנית לחומרת הלחיצה המיועדת לה.
אפשרויות ההרכבה משתנות בהתאם לציוד איתו אתה עובד. האפשרויות הנפוצות כוללות לוחות גיבוי מאלומיניום (קלי משקל, קלים לחיבור ללוחות חום), עמודי בנטר (מוטות הברגה למכבשי סוכות ומכונות חילופין), ומתקנים בסגנון- וו למכבשים פניאומטיים. לחלק מהקוביות יש חור מכוסה בגב כדי שיוכלו להשחיל ישירות על ידית או בורג מכונה -, גישה מעשית למגהצים למיתוג כף יד.
חומרת ההרכבה הנכונה מבטיחה שהתבנית יושבת שטוחה לחלוטין כנגד גוף החימום ומפזרת לחץ באופן שווה על פני הפנים. תושבת שגויה מובילה לחתימות עמוקות יותר בצד אחד ולסימנים חלשים בצד השני, ללא קשר למידת העיבוד של התבנית עצמה.
עם קובייה גמורה ביד, ההחלטה הבאה היא כיצד תשתמש בו בפועל - וטכניקת ההחתמה שתבחר משנה הכל לגבי עומק, טמפרטורה והמראה הסופי של ההתרשמות שלך.
טכניקות הטבעה המשתמשות במות פליז
קוביית פליז בודדת יכולה להפיק תוצאות שונות באופן דרמטי בהתאם לאופן היישום שלה. הטבעה חמה, הטבעה עיוורת, הטבעת נייר כסף, הבלטות - מונחים אלה זורקים לסירוגין, אבל כל אחד מהם מתאר תהליך נפרד עם פרמטרים משלו עבור טמפרטורה, עומק ותוצאה חזותית. בלבול ביניהם מוביל לאי-התאמה של מפרטי התבנית, חומרים מבוזבזים ורשמים מאכזבים. להלן פירוט ברור של כל טכניקה וכיצד לבחור את הטכניקה הנכונה עבור הפרויקט שלך.
הטבעה חמה לעומת הטבעה עיוורת לעומת הטבעת נייר כסף
הטבעה חמההיא הקטגוריה הרחבה ביותר. הוא משתמש במת פליז מחוממת הנלחצת על מצע עם לחץ וזמני שהייה מבוקר. התוצאה היא רושם קבוע - או שינוי צבע מחום בלבד (נפוץ על עור ועץ) או העברת נייר כסף. כשאנשים אומרים "הטבעה חמה", הם מתכוונים לפעמים רק לחום וללחץ ללא כל נייר כסף, ובפעמים אחרות הם מתכוונים להנחת נייר כסף. ההקשר חשוב, אז תמיד יש להבהיר עם הספק שלך.
הבלטות עיוורהוא הגרסה הפשוטה ביותר. התבנית המחוממת דוחפת לתוך פני החומר ללא כל נייר כסף או פיגמנט מעורב. אתה מקבל רושם שקוע שמסתמך כולו על צל ומרקם לניראות. תחשוב על לוגו שנדחס עמוק לתוך כריכת יומן עור - ללא צבע, רק עומק. כי אין כסף לדאוג, דורש הבלטות עיווררשמים עמוקים יותר מסילוף חםוקוביה עם זוויות שיפוע מעט תלולות יותר כדי ליצור קירות חדים שתופסים אור ביעילות.
הטבעת נייר כסףמשתמש באותו עיקרון תבנית מחוממת, אך מוסיף סרט נייר כסף דק בין התבנית למצע. חום מפעיל את שכבת הדבק על נייר הכסף, ומחבר אותו למשטח החומר בכל מקום שבו התבנית יוצר מגע. התבנית לא צריכה ללחוץ עמוק כמו הבלטה עיוורת - היא צריכה רק מספיק מגע כדי להעביר את נייר הכסף בצורה נקייה. אפשרויות נייר כסף נעות בין זהב וכסף מתכתי לפיגמנטים מאט, דפוסים הולוגרפיים וגימורים עם פנינים. טמפרטורת המות נופלת בדרך כלל בין 95 ל-150 מעלות צלזיוס בהתאם לסדרת נייר הכסף והמצע.
הבלטהעובד בצורה שונה מכל שלוש השיטות לעיל. במקום ללחוץ לתוך משטח, הוא מעלה את העיצוב מעל מישור המצע. זה דורש צמד קוביות זכר-נקבה - תואם, קוביית הפליז דוחפת מצד אחד בעוד קוביית נגד (לעיתים קרובות עשויה מחומר מרוכב או שרף יצוק) תומכת בנייר מהצד השני. התוצאה היא מראה תלת-ממדי ומפוסל. כְּמוֹהערות מדריך הגמר של בילרוד, תבניות הבלטות מפליז יכולות לייצר למעלה ממיליון הופעות, מה שהופך אותן לסטנדרט עבור עבודת הבלטות-בנפח גבוה ואיכות-גבוהה.
כל טכניקה מציבה דרישות שונות לקובייה עצמה:
- עומק המוות:הבלטה עיוורת דורשת את ההקלה העמוקה ביותר (0.5 מ"מ עד 1.5 מ"מ) כדי ליצור צל גלוי. הטבעת נייר כסף זקוקה לעומק מינימלי - מספיק כדי להבטיח מגע אחיד. עומק ההטבעה משתנה בין 0.1 מ"מ עדין ל-0.6 מ"מ דרמטי בהתאם למשקל המלאי.
- זווית שפוע:שיפועים תלולים יותר (בסביבות 45 מעלות) עוזרים לחרטומים מובלטים להשתחרר בצורה נקייה ממצעים עבים. שיפועים רדודים יותר (30 מעלות או פחות) עובדים טוב יותר עבור הטבעת נייר כסף כאשר המטרה היא כיסוי נייר שטוח, אחיד ולא חיתוכים ממדיים עמוקים.
- גימור פני השטח:הטבעת נייר כסף דורשת פני תבנית מלוטשים כך שהרדיד נדבק בצורה אחידה ללא חריצים או רווחים. הבלטה עיוורת סלחנית יותר על מרקם פני השטח מכיוון שלא מתרחשת העברת חומר.
בחירת הטכניקה המתאימה לפרויקט שלך
הבחירה בין ארבע הגישות הללו מסתכמת בכמה שאלות מעשיות. איזה אפקט חזותי אתה רוצה - צבע, מרקם או מימד? עם איזה מצע אתה עובד? כמה חתיכות צריך לייצר? ומה התקציב שלך הן ליצירת קוביות והן לייצור לכל-חתיכה?
יצרנית מוצרי עור שמהטבעת לוגו על עורות שזופים-ירקות עשויה להישען לכיוון הבלטה עיוורת עבור מראה עדין בטון-על-טון - ללא חומרים מתכלים מעבר לתבנית עצמה. מותג קוסמטיקה שמדפיס אריזות יוקרתיות על קרטון מצופה יבחר כנראה בהחתמת נייר כסף עם קוביות פליז עבור הברק המתכתי הזה שמושך את תשומת הלב על המדפים הקמעונאיים. מו"ל המייצר מעילי ספרים בכריכה קשה עשוי לשלב הבלטה עם נייר כסף במה שהתעשייה מכנה תהליך של "חותמת ובליטה" - נייר כסף מיושם תחילה, ואז מוטבע במעבר שני הן לצבע והן לממדים.
הטבלה הבאה משווה את כל ארבע הטכניקות בין הפרמטרים החשובים ביותר בעת ציון הקובייה שלך:
| פָּרָמֶטֶר | הטבעה חמה (חום בלבד) | הבלטה עיוורת | הטבעת נייר כסף | הבלטה |
|---|---|---|---|---|
| נדרש עומק למות | 0.3 - 0.8 מ"מ | 0.5 - 1.5 מ"מ | 0.2 - 0.5 מ"מ | 0.1 - 0.6 מ"מ |
| טווח טמפרטורות | 120 - 200 C | 100 - 180 C | 95 - 150 C | משתנה (ייתכן שלא ישתמשו בחום) |
| תואם נייר כסף | אופציונלי | לֹא | כן (חובה) | אופציונלי (עבודה משולבת) |
| התאמת המצע הטובים ביותר | עור, עץ, חומרים סינתטיים | עור, נייר כבד, קרטון | נייר מצופה, קארדסטוק, סרט פלסטיק | נייר כריכה כבד, קרטון,-נייר מצופה עמום |
| תוצאה ויזואלית | סימן כהה/שעור | הופעה שקועה בצל- בלבד | גרפי נייר כסף מתכתי או צבעוני | תבליט תלת-מוגבה |
| דרושים זוגות למות | מת בודד | מת בודד | מת בודד | זכר + נקבה נגד מתים |
| עלות מתכלה-ליחידה | אַף לֹא אֶחָד | אַף לֹא אֶחָד | חומר נייר כסף | אין (אלא אם כן משולב עם נייר כסף) |
שימו לב שההבדל בין הטבעה חמה להחתמת נייר כסף הוא לא התבנית עצמה - זה אם נייר כסף יושב בין התבנית למצע במהלך מחזור הלחיצה. תבנית פליז אחת עשויה היטב- יכולה לשמש כפולה הן עבור סימון חום- בלבד והן ליישום נייר כסף, בתנאי שהעומק והשיפוע מתאימים לשני התהליכים. הרבגוניות הזו היא סיבה נוספת לכך שפליז נותרה הדרך-לחומר לעבודה במגוון רחב כל כך של יישומים.
לא משנה באיזו טכניקה תבחר, איכות התוצאות שלך תלויה במידה רבה ביצירות האמנות שאתה מגיש. לעובי הקו, לבחירת הגופנים ולמרווח בין רכיבי עיצוב יש גבולות קשים כאשר בלוק מתכת מחומם עושה את העבודה - והגבלות אלו משתנות בהתאם לטכניקה שבחרת.
הנחיות עיצוב עבור יצירות אמנות של מתכת פליז
לוגו מעוצב להפליא על המסך לא תמיד מתורגם לרושם נקי על עור או נייר. לחריטת CNC פליז יש גבולות פיזיים - לכלי החיתוך יש קטרים אמיתיים, החום מתפזר דרך מאפיינים דקים בצורה לא אחידה, ולחץ יכול לרסק אלמנטים עדינים במהלך הטבעה. הבנת האילוצים הללו לפני הגשת הגרפיקה חוסכת עמלות עדכון, עיכובים בטיפול ותוצאות מאכזבות. להלן דרישות קובץ העיצוב לעבודות חותמת פליז המפרידות בין רושם ללא רבב לבין רושם בוצי.
כללי עובי קו מינימלי וגודל גופן
כל תכונה באותיות -, קווי גבול, אלמנטים גרפיים - חייבים לשרוד כשהם מגולפים במתכת ואז נלחצים שוב ושוב לתוך מצע תחת חום. עובי הקו המינימלי של תבנית הפליז שרוב יצרני הקוביות אוכפים הוא 0.5 מ"מ (בערך 0.020 אינץ') הן עבור אלמנטים חיוביים (קווים מוגבהים שחותמים) והן עבור רווחים שליליים (פערים בין מאפיינים). ירד מתחת לסף הזה ואתה מסתכן בקווים שמתמלאים בלחץ או מתנתקים לחלוטין לאחר מחזורי חום חוזרים.
בחירת גופנים חשובה יותר ממה שרוב האנשים מצפים. גופנים ללא-סריף כמו Helvetica, Futura ו-Arial מחזיקים מעמד בגדלים קטנים יותר מכיוון שרוחב הקו האחיד שלהם נשאר מעל ספי המינימום באופן עקבי. גופני Serif - חושבים Times New Roman או Garamond - מציגים קווים דקים וסוגריים עדינים שיכולים להיעלם בקנה מידה קטן. כְּמוֹהנחיות ליצירת אמנות של ג'מינישים לב, ניתן לייצר גופני sans-serif בצורה מהימנה בגדלים קטנים כמו 0.2 אינץ' (כ-21 נק'), בעוד שגופני סריף דורשים בדרך כלל גובה מינימלי של 0.25 אינץ' (27 נק') כדי לשמור על קריאות.
מה לגבי גודל הגופן של הדפסי הטבעה מפליז המשמשים בעבודות נייר כסף חם או בולטות? הכללים מתהדקים עוד יותר כי דימום חום הופך לגורם. כאשר שתי דמויות יושבות קרוב מדי זו לזו, אנרגיה תרמית מתכונה אחת נודדת לחלל הסמוך, וגורמת לנייר כסף לעבור לאן שהוא לא צריך או למצע להישרף בין אותיות.מפרטי תעשייה של United Siliconeממליץ להגזים במרווח בין פעימות מעבר למה שנראה רגיל על המסך, מתוך הבנה שלחץ אנכי והתפשטות חום יפחיתו את הפערים הללו במהלך תהליך ההחתמה. רווח מינימלי בטוח בין אלמנטים סמוכים הוא 0.022 אינץ' - זהה לרוחב המהלך המינימלי.
שיקולי עומק, שיפוע והקלה
עומק החריטה אינו-מפרט{1}}מתאים-לכל אחד. הנחיות העומק של חריטת קוביות פליז שאתה עוקב אחריהם צריכות להתאים לטכניקה ולמצע שבחרת. תבליט רדוד (0.2 עד 0.4 מ"מ) עובד להחתמת נייר כסף על נייר מצופה שבו אתה צריך רק מגע אחיד, לא רושם פיזי עמוק. הקלה עמוקה יותר (0.5 עד 1.5 מ"מ) מתאימה להטבעה עיוורת על עור או כרטיסים כבדים שבהם צל ומרקם יוצרים נראות.
זווית השיפוע - השיפוע בין המשטח המוגבה של התבנית לרקע השקוע שלה - שולט באיזו ניקיון התבנית משתחררת מהמצע לאחר ההתרשמות. שיפוע תלול יותר (בסביבות 45 מעלות) מונע מהתבנית לגרור חומר כלפי מעלה בעת השחרור, וזה קריטי להטבעה עמוקה על חומרים רכים כמו עור שזוף-צמחי. שיפועים רדודים יותר (30 מעלות) מתאימים לעבודת נייר כסף כאשר עומק מינימלי פירושו פחות אחיזה מכנית על המצע.
עיצובים מורכבים עם מאפיינים דקים מבודדים מהווים סיכון ספציפי. סריף צר וארוך או מערבולת דקורטיבית דקה המוקפת בחלל שלילי עמוק פועלים כמו סנפיר -, הם מתחממים מהר יותר מאשר פני התבנית שמסביב, מאבדים חום מהר יותר במהלך מגע ויכולים להישבר פיזית תחת מחזורי לחץ חוזרים. ההנחיה ההנדסית של יונייטד סיליקון משתמשת באנלוגיה הולמת: דמיינו אדם גבוה עומד עם רגליים צמודות לעומת אדם נמוך יותר עם עמידה רחבה. תכונות רחבות יותר עם פרופיל- נמוך יותר עומדות בכוחות הטבעה הרבה יותר מאשר גבוהים וצרים. דמויות משובחות מוגשות בדרך כלל בתבליט של 0.035 אינץ', בעוד שאלמנטים גרפיים גדולים יותר יכולים להתמודד עם 0.065 אינץ' או יותר.
לפני שאתה שולח יצירות אמנות ליצרן התבנית שלך, עיין ברשימת הבדיקה הזו:
- פורמט קובץ:ספק גרפיקה וקטורית ב-AI, EPS, SVG או DXF. המר את כל הגופנים לקווי מתאר או לקימורים, כך שהתוכנה של יצרנית הקוביות תציג אותם בדיוק לפי הכוונה.
- רוחב קו מינימלי:ודא שכל קו, קו אות ורווח הם לפחות 0.5 מ"מ (0.020 אינץ'). בדוק גם רווחים חיוביים ושליליים.
- בחירת גופן:העדיפו גופנים מודגשים ללא-סריף בגדלים קטנים. אם אתה משתמש בגופני סריף, הגדל את הגובה ל-27 נק' לפחות וודא שהמשיכות הדקות עומדות ברוחב המינימלי.
- מרווח בין אלמנטים:השאר לפחות 0.022 אינץ' בין תווים, קווים או רכיבי עיצוב סמוכים כדי למנוע דימום חום והחתמת יתר-.
- הימנע מגופנים דחוסים או מעוותים:דחיסה אופקית מדללת מהלכים אנכיים מתחת לגבולות בטוחים. השתמש בגרסאות משקל סטנדרטיות במקום זאת.
- ציין עומק חריטה:העבירו את הטכניקה המיועדת לכם (נייר כסף, הבלטה, חום-בלבד) כך שיצרן הקוביות יבחר את עומק ההקלה ואת זווית השיפוע המתאימים.
- פשט תכונות דק מבודדות:לעבות מערבולות עדינות, סריפים של קו שיער או קווי מתאר-יחידים של פיקסלים. אם תכונה נראית שבירה על המסך, היא תהיה שבירה בפליז.
- שטחים מוצקים גדולים:עיצובים עם אזורים מלאים רחבים עשויים ללכוד אוויר במהלך הטבעה. שקול לשרטט מוצקים גדולים או לדון באפשרויות ההקרנה עם יצרן הקוביות שלך כדי להקל על בריחת האוויר.
- ספק גודל אמיתי:כלול את מידות הפלאק ואת המיקום המדויק של העיצוב בתוך פני התבנית. עיצוב שעובד ברוחב של 3 אינץ' עלול להפר את כללי קו המינימום בקנה מידה ל-1 אינץ'.
קבלת הפרטים האלה ממש בשלב הגרפיקה פירושה שקוביית הפליז שלך מגיעה מוכנה להופעה מהרושם הראשון. כללי העיצוב שלמעלה חלים באופן אוניברסלי, אך טמפרטורה, לחץ וזמן שהייה אופטימליים משתנים באופן משמעותי בהתאם לחומר שנמצא מתחת לתבנית -, הבחנה שגורמת להנחיה ספציפית למצע- חיונית לתוצאות עקביות.
מצע-לפי-מדריך יישומי מצע
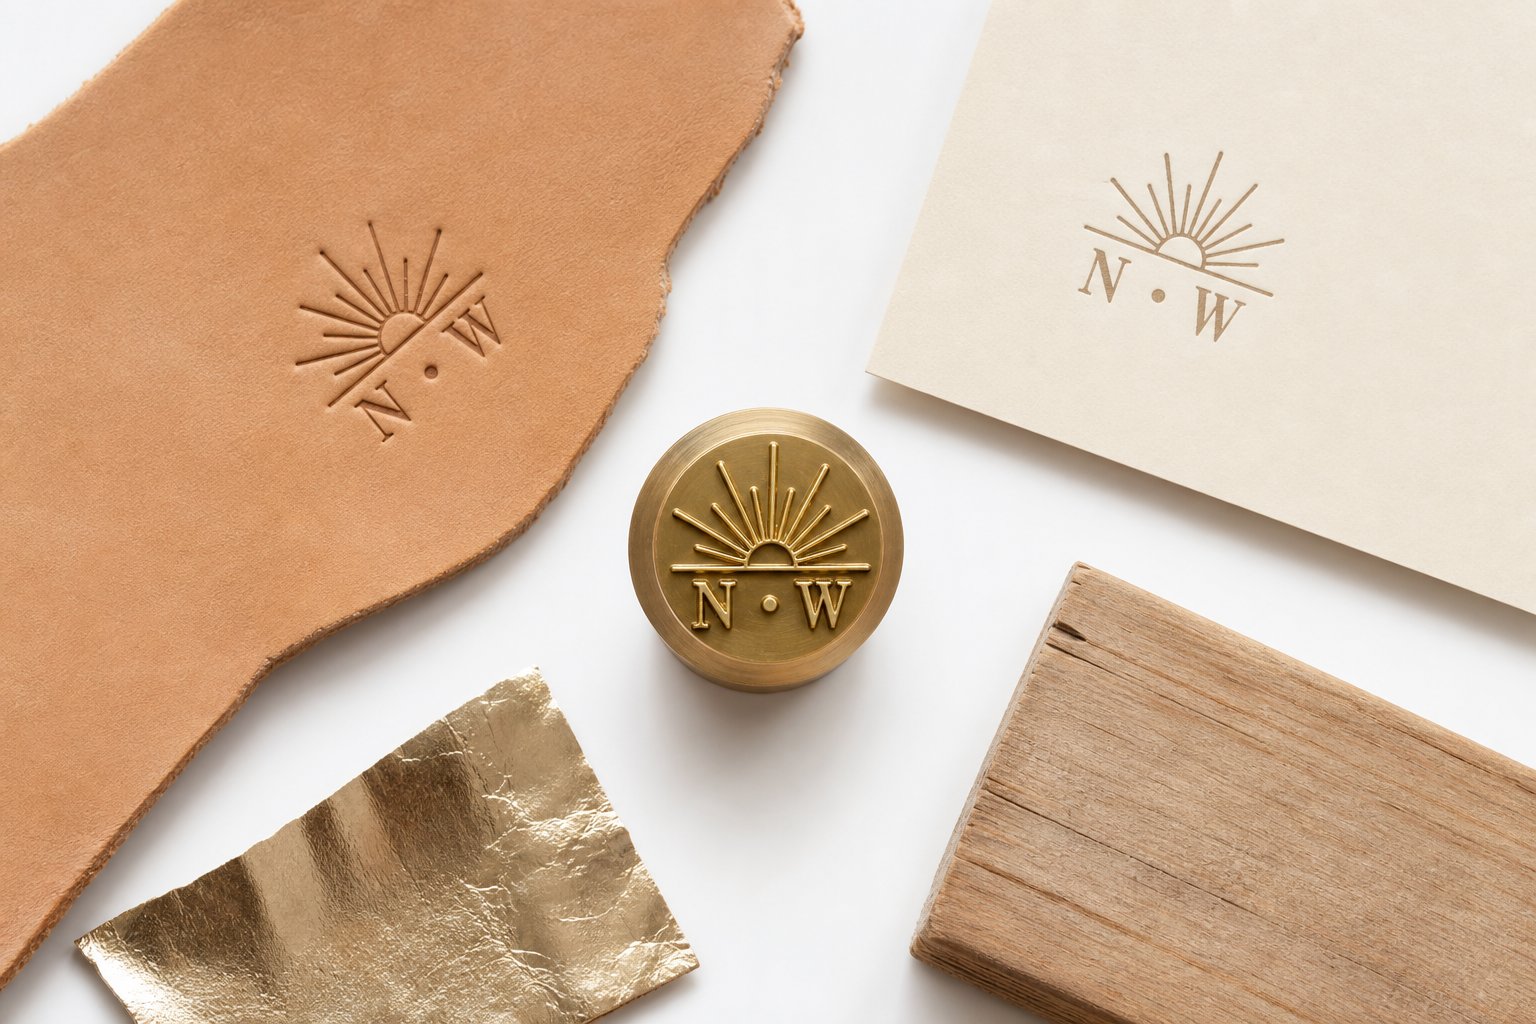
אותה תבנית פליז מתנהגת בצורה שונה לחלוטין על עור שזוף-מצמחים מאשר על מדפי קרטון מצופים או אורן. טמפרטורה, לחץ וזמן שהייה אינם קבועים אוניברסליים - הם משתנים עם כל שינוי מצע. חייג את השילוב הלא נכון ותקבל כל דבר, החל מרושם בקושי נראה לאסון חרוך. סעיף זה נותן לך פרמטרי התחלה ספציפיים עבור החומרים הנפוצים ביותר, כך שתוכל להגיע לסימון נקי מהר יותר עם פחות ניסוי וטעייה.
מצע לעור ועץ
עור הוא המצע הפופולרי ביותר לעבודות פליז, ולא בכדי. עור טבעי מקבל טביעות חום בצורה יפה, מייצר סימנים קבועים, מישוש ועשירים מבחינה ויזואלית. אבל "עור" הוא לא חומר אחד - הוא משפחה של חומרים, וטמפרטורת קוביות הפליז להטבעת עור משתנה בהתאם לסוג הטאניג' ועוביו.
עור שזוף-צמחיהוא תקן הזהב להטבעה חמה. מבנה הסיבים הצפוף והמוצק שלו מחזיק הופעות חדות וסובל טמפרטורות גבוהות יותר מבלי להישרף באותה קלות כמו חלופות השזוף בכרום-. התחל את הבדיקה שלך בטווח של 150 עד 175 מעלות צלזיוס (בערך 300 עד 350 מעלות פרנהייט) עם לחץ מתון וזמן שהייה של 2 עד 4 שניות. עובדי עור בפורומים קהילתיים מדווחים כי נייר כסף מעביר בצורה נקייה על 1 מ"מ שיזוף צמחי- בסביבות 120 מעלות צלזיוס, כשהכיסוי משתפר ככל שמתקרבים ל-130 מעלות צלזיוס - אם כי הקצוות מתחילים להתרכך בחלק העליון של הטווח הזה. להטבעה עיוורת ללא נייר כסף, אתה יכול לדחוף מעט יותר חם (עד 200 מעלות צלזיוס) מכיוון שאתה רוצה הכהה גלויה של סיבי העור ולא הדבקה חדה של נייר כסף.
עור שזוף -Chromeהוא רך יותר, נמתח יותר ורגיש יותר-לחום. הוא מתג בטמפרטורות נמוכות יותר - בדרך כלל 120 עד 150 מעלות צלזיוס - וזקוק ללחץ קל יותר כדי להימנע מ-דחיסה יתר של החומר. זמן השהייה נשאר קצר, בסביבות 1 עד 3 שניות. עור PU (פוליאוריתן) וחומרי עור סינטטי מלוכדים דורשים אפילו יותר זהירות; מתרגל אחד מצא שעור PU מתחיל להמיס ליד 170 מעלות צלזיוס, כך שהשהייה בחלון של 100 עד 140 מעלות צלזיוס היא חיונית.
כמה הערות הכנה מעור שכדאי לזכור: נגב את פני השטח משומנים, אבק ומרכך לפני ההחתמה. שאריות כלשהן פועלות כמחסום בין התבנית לעור, וגורמת להעברת נייר כסף חלקית או להכהות לא אחידה. אם אתה חותך עור שזוף-צמחי שאוחסן בסביבה יבשה, ערפול קל של פני השטח במים (ואז לתת לו להיספג למשך דקה) יכול לשפר את עומק הרושם על ידי ריכוך הסיבים מספיק כדי לקבל את התבנית.
עֵץדורש גישה שונה מהותית. מתכת פליז הטבעה חמה על עץ משתמשת בדרך כלל בתצורת ברזל מיתוג ולא במכבש נייר כסף, והטמפרטורות גבוהות משמעותית. עצים רכים כמו אורן וארז ב-340 עד 400 מעלות צלזיוס (650 עד 750 מעלות פרנהייט), בעוד שעצים קשים כמו מייפל, אגוז ודובדבן זקוקים ל-400 עד 455 מעלות צלזיוס (750 עד 850 מעלות פרנהייט).
זמן השהייה על עץ ארוך יותר מעור -, לעתים קרובות 5 עד 10 שניות עבור עצים רכים ועד 15 שניות עבור עצים קשים צפופים. אתה ממש שורף תבנית מבוקרת לתוך התבואה, כך שהמטרה היא פחם כהה, אחיד מבלי להחריך את האזור שמסביב. תכולת הלחות משפיעה באופן משמעותי על התוצאות. עץ מיובש-באוויר עם 8 עד 12 אחוזי לחות מותגים באופן שווה יותר מאשר עץ מיובש-בכבשן, שיכול לייצר סימן קל יותר ופחות עקבי. חימום קל של-חלק העבודה מסייע בהפחתת זעזוע הטמפרטורה ומשפר את אחידות הסימנים על מלאי עבה.
מורכבות העיצוב חשובה יותר על עץ מאשר רוב התשתיות האחרות. גרגרי עץ יכולים להפריע לפרטים הקטנים, כך שעבודת קו נקייה ופשוטה מועברת בצורה הטובה ביותר. יצירות אמנות מורכבות מאוד נוטות ללכת לאיבוד במרקם הטבעי, במיוחד על מיני דגנים פתוחים- כמו אלון או אפר.
מצע נייר, קרטון ופלסטיק
מוצרי נייר הם בין המצעים הקלים ביותר להחתמה עם תבנית פליז. הגדרות תבנית הפליז עבור נייר וקרטון יושבות בקצה הנמוך של ספקטרום הטמפרטורה - בדרך כלל 90 עד 130 מעלות צלזיוס - עם לחץ קל וזמני שהייה קצרים מאוד של 1 עד 2 שניות. המטרה על הנייר היא הדבקה נקייה של נייר כסף או רושם מובלט עדין, לא סימן כוויה.
נייר מצופה וקארדסטוק מקבלים העברת נייר כסף בצורה יפה מכיוון שהמשטח החלק והאטום שלהם מספק מגע עקבי עם פני התבנית. מניות לא מצופים נקבוביות יותר, מה שעלול לגרום ל-פערים מיקרו בכיסוי נייר הכסף. אם אתה מטביע נייר כסף על נייר לא מצופה, טמפרטורה מעט גבוהה יותר (הוסף 10 עד 15 מעלות צלזיוס) ושבריר יותר זמן השהייה מפצה על ספיגת פני השטח המוגברת.
כרטיסים כבדים יותר ולוח קשיח - מהסוג המשמש לאריזות יוקרתיות, כריכות ספרים ותיקיות מצגות - יכולים להתמודד עם הבלטות עמוקות יותר מבלי להיקרע מכיוון שהקליפר שלהם תומך בתזוזה המכנית. נייר קל מ-200 גר' מסתכן בנקב בהגדרות עומק או לחץ אגרסיביות.
פלסטיקמחולקים לשתי קטגוריות נפרדות. תרמופלסטיים רכים יותר כמו פוליאתילן, פוליפרופילן ו-PVC מגיבים היטב לחומרי פליז בטמפרטורות שבין 165 ל-200 מעלות צלזיוס (325 עד 400 מעלות פרנהייט). חומרים אלה מתרככים באופן צפוי תחת חום, מקבלים העברת נייר כסף בקלות, ומייצרים סימנים מובלטים נקיים. פלסטיק תרמוס ושרפים מהונדסים קשיחים יותר דורשים טמפרטורות גבוהות יותר - המתקרבות ל-400 עד 455 מעלות צלזיוס (750 עד 850 מעלות פרנהייט) - בדומה למיתוג עץ קשה.
שיקול קריטי אחד עם פלסטיק: אנרגיית פני השטח. רוב הפלסטיקים זקוקים לאנרגיית שטח של לפחות 38 עד 42 דין/ס"מ להדבקה אמינה של נייר כסף. פלסטיקים בעלי אנרגיה נמוכה-למשטח- כמו פוליאתילן או פוליפרופילן לא מטופלים עשויים לדרוש טיפול קורונה או טיפול להבה לפני ההטבעה כדי להבטיח את חיבור נייר הכסף לצמיתות במקום להתקלף לאורך זמן.
סרטי פלסטיק דקים המשמשים באריזות מזון או אריזות שלפוחיות תרופות בדרך כלל אינם מתאימים להטבעה ישירה של פליז בחום - החום בוער לפני יצירת סימן שמיש. יישומים אלה משרתים טוב יותר על ידי קודנים מוטבעים מיוחדים או תהליכי נייר כסף קר.
בדים וחומרים מיוחדים
טקסטיל סינתטי כמו ניילון, פוליאסטר וקנבס יכול להיות מוטבע בטמפרטורות דומות לתרמופלסטיות רכות (150 עד 200 מעלות צלזיוס), אם כי הלחץ חייב להישאר קל כדי למנוע ריסוק האריגה. העברת נייר כסף על בד עובדת בצורה הטובה ביותר עם חומרים סינתטיים חלקים וארוגים היטב - פתוחים- או חומרים בעלי מרקם כבד חסרים את אזור המגע הרציף הדרוש להדבקה נקייה.
חותמות שעווה מייצגות יישום נישה אך הולך וגדל. קוביות פליז המיועדות לעבודה בשעווה בטמפרטורות נמוכות בהרבה (השעווה עצמה נמסה ב-60 עד 85 מעלות צלזיוס), והתבנית משמשת קרה - נדחסת לשעווה מותכת- עדיין כדי ליצור את הרושם כשהיא מתקבעת. המסה התרמית של התבנית למעשה עוזרת כאן, שואבת חום מהשעווה ומאיצה את הסט.
יישומים בדרגת-מזון כמו מיתוג לחם, טורטיות או גבינה משתמשים במות פליז בטוחות במזון- בטמפרטורות המכוילות למוצר הספציפי. אלו הם יישומי מגע קצרים- שבהם התבנית משאירה סימן משטח קוסמטי מבלי להתבשל דרך המוצר.
הטבלה שלהלן מאגדת את פרמטרי ההתחלה המומלצים עבור המצע הטוב ביותר לעבודות הטבעה מפליז. ערכים אלה מייצגים נקודות התחלה שנבדקו - תמיד מפעילים הופעות בדיקה על גרוטאות חומר לפני התחייבות לחתיכות ייצור, שכן זמן השהייה של תבנית הפליז לפי חומר משתנה בהתאם לגודל התבנית, מורכבות העיצוב וציוד ספציפי.
| סוג חומר | טווח טמפרטורה | רמת לחץ | זמן שהייה | תאימות נייר כסף |
|---|---|---|---|---|
| עור שזוף-צמחי | 150 - 200 C (300 - 400 F) | בינוני עד מוצק | 2 - 5 שניות | מְעוּלֶה |
| עור שזוף -Chrome | 120 - 150 C (250 - 300 F) | קל עד בינוני | 1 - 3 שניות | טוֹב |
| PU / עור סינטטי | 100 - 140 C (210 - 285 F) | אוֹר | 1 - 2 שניות | טוב (מבחן ראשון) |
| עץ רך (אורן, ארז) | 340 - 400 C (650 - 750 F) | תקיף, אפילו | 5 - 10 שניות | לא טיפוסי (מותג חום) |
| עץ קשה (מייפל, אגוז) | 400 - 455 C (750 - 850 F) | תקיף, אפילו | 8 - 15 שניות | לא טיפוסי (מותג חום) |
| נייר מצופה/קארדסטוק | 90 - 120 C (195 - 250 F) | אוֹר | 1 - 2 שניות | מְעוּלֶה |
| נייר / קרטון לא מצופה | 100 - 130 C (210 - 265 F) | קל עד בינוני | 1 - 3 שניות | טוב (טמפ' גבוהה יותר) |
| תרמופלסטיים רכים (PE, PP, PVC) | 165 - 200 C (325 - 400 F) | בֵּינוֹנִי | 2 - 4 שניות | טוב (בדוק אנרגיית פני השטח) |
| פלסטיק טרמוסט קשיח | 400 - 455 C (750 - 850 F) | מוּצָק | 3 - 8 שניות | מוּגבָּל |
| בד סינטטי (ניילון, פוליאסטר) | 150 - 200 C (300 - 400 F) | אוֹר | 1 - 3 שניות | בינוני (אריגה חלקה בלבד) |
| חותמות שעווה | למות בשימוש קר על שעווה מותכת | לחיצה קלה לתוך שעווה | החזק עד להגדיר (3 - 5 שניות) | לא ישים |
זכור שהפרמטרים הללו פועלים באינטראקציה. פני תבנית גדולים יותר זקוקים ליותר לחץ ולדחייה מעט ארוכה יותר כדי להבטיח מגע מלא ואחיד. תבנית חריטה עמוקה הפועלת באותה טמפרטורה כמו תבנית רדודה תיצור רושם קל יותר מכיוון שפחות שטח פנים מעביר חום. וטמפרטורת סדנת הסביבה, עובי המצע ואפילו לחות כולם דוחפים את ההגדרות האופטימליות לכיוון זה או אחר.
המצע אומר לך לאיזה טמפרטורה וטווח זמן לשאוף, אבל איך אתה למעשה מספק את החום הזה - ועד כמה אתה שולט בלחץ - באופן עקבי תלוי לחלוטין באיזה ציוד יושב על הספסל או בקו הייצור שלך.
תאימות ציוד ושיטות חימום למות הטבעת פליז
הכרת הטמפרטורה וזמן השהייה הנכונים עבור המצע שלך היא רק חצי מהמשוואה. העיתונות שבה אתה משתמש והאופן שבו היא מספקת חום לפנים הקוביות קובעות אם ההגדרות הללו מתורגמות לתוצאות עקביות או לשונות מתסכלת מרשם אחד למשנהו. סוגי ציוד שונים מרכיבים קוביות פליז בצורה שונה, שולטים בלחץ בדיוק משתנה ומחממים את התבנית באמצעות מנגנונים שונים - כל שילוב המתאים להקשר ייצור ספציפי.
סוגי העיתונות ותאימות קוביות הפליז שלהם
לא כל לחיצה עובדת באותו אופן עם קוביית פליז. מערכת ההרכבה, אספקת הלחץ ובקרת המהלכים משתנים באופן משמעותי בין קטגוריות הציוד, והתאמת התבנית שלך למכונה הלא נכונה יוצרת בעיות ששום התאמת טמפרטורה לא יכולה לתקן.
מכבשי ארבור עם גופי חימוםהם סוס העבודה של החתמה קטנה-והטבעה חמה. קוביית פליז להטבעה חמה בלחיצת סוכת מתנוססת בדרך כלל באמצעות עמוד בנטר מושחל או לוחית מהדק מוברג המחוברת ללוח מחומם. אתה שולט בלחץ באופן ידני דרך זרוע המנוף, מה שנותן לך משוב מישוש אך יכולת חזרה מוגבלת. מכבשי ארבור מצטיינים עבור יצירת אב טיפוס, ריצות קצרות ועבודה מותאמת אישית- חד פעמית שבה אתה יכול להרשות לעצמך לחייג כל הופעה לפי תחושה.
מכונות הטבעה חמה פנאומטיותלספק לחץ מונע ב-צילינדר-אוויר בכוח מוגדר מראש, ולבטל את השונות האנושית של מכבש ידני. התקנת קוביות פליז עבור הגדרות לחיצות פנאומטיות כרוכה בדרך כלל בשינוי מהיר של- לוחית מתקן - את הברגים של התבנית למתאם אלומיניום המחליק לתוך זנב יד או מסילת הידוק בראש המחומם. כוח הירידה העקבי ומחזורי השהייה הניתנים לתכנות הופכים את המכונות הפנאומטיות לאידיאליות לייצור בנפח בינוני עד גבוה- שבו כל הופעה חייבת להתאים לאחרונה.
מגהצי מיתוג-ידנייםהם התצורה הפשוטה ביותר. תבנית הפליז מתברגת ישירות על או נצמדת לתוך ראשה של ידית מחוממת חשמלית או-מחוממת להבה. אתה מפעיל לחץ ביד על חומר העבודה. מערך זה שולט בסדנאות עור, עובדי עץ הממתגים מוצרים מוגמרים, ובכל יישום שבו חומר העבודה אינו יכול להגיע אל לוחות הריהוט - העיתונות, סחורות מורכבות או פריטים גדולים שלא יכנסו מתחת ללוח.
לחיצות חום (צדפה והתנדנדות-)השתמש בלוח מחומם גדול כדי להפעיל לחץ אחיד על פני שטח רחב. תבניות פליז מותקנות ללוח העליון בעזרת סרט דבק בטמפרטורה גבוהה- או בורג ישירות לתוך תוספות עם הקשה. לחיצות חום מספקות אחידות מצוינת על פני התבנית המלאה אך מציעות בקרת לחץ פחות מדויקת מאשר מערכות פניאומטיות. הם עובדים היטב עבור הטבעת נייר כסף על מצעים שטוחים כמו נייר, קרדסטוק וחתיכות עור דקות.
להלן התייחסות מהירה להתאמת ציוד לצרכי הייצור שלך:
- מכבש ארבור עם פלטה מחוממת- הטוב ביותר עבור יצירת אב טיפוס, חד פעמי- מותאמים אישית ופועל מתחת ל-50 חלקים. בקרת לחץ ידנית. עלות ציוד נמוכה.
- מכונת הטבעה חמה פניאומטית- הטוב ביותר להפקות ייצור עקביות של 50 עד 10,000+ חתיכות. לחץ, שהייה וטמפרטורה ניתנים לתכנות. עלות ציוד בינונית עד גבוהה.
- ברזל מיתוג-ידני (חשמלי או להבה)- הטוב ביותר עבור חלקי עבודה גדולים מדי,-מיתוג באתר ועבודות יצירה בנפח-נמוך (1 עד 100 חלקים). נייד, הגדרה מינימלית. עלות ציוד נמוכה.
- לוחץ צדפה או מתנדנד-בחום- הטוב ביותר עבור מצעים שטוחים, עבודה בנייר כסף, וריצות בינוניות (20 עד 500 חתיכות). פיזור חום אחיד על פני שטחי תבנית גדולים. עלות ציוד מתונה.
שיטות חימום ובקרת טמפרטורה
שיטות החימום של מתכות הטבעה מפליז מתחלקות לארבע קטגוריות עיקריות, וכל אחת מהן משפיעה על חלוקת החום באופן שווה על פני התבנית -, גורם שחשוב יותר עם פליז מאשר עם רוב המתכות האחרות.
מַדוּעַ? מכיוון שלפליז יש מוליכות תרמית גבוהה (בערך 109 W/m-K עבור סגסוגת C360 נפוצה). זה אומר שהחום זורם במהירות דרך כל גוש הקוביות. בצד החיובי, זה מונע כתמים קרים ומבטיח ששטח העיצוב המלא מגיע לטמפרטורת הפעולה במהירות. בצד השלילי, המשמעות היא גם כל חוסר עקביות במקור החום - נקודה חמה ממחמם מחסנית במיקום לא טוב, למשל - מתפשטת דרך התבנית ועלולה לגרום להעברת נייר כסף לא אחידה או לחריכת המצע באזורים מקומיים.
מחממי מחסנית חשמלייםהם שיטת החימום הנפוצה ביותר עבור מכבשי ייצור. אלמנטים התנגדות גליליים אלה מוחדרים לתוך חורים משועממים בלוח או ישירות לתוך לוח ההרכבה של התבנית. הם מתחממים במהירות, מגיבים היטב לבקרי PID ומספקים אחידות טובה כשהם מרווחים כראוי. רוב ההגדרות הפנאומטיות והסוכתיות משתמשות במחממי מחסניות בדירוג של בין 100 ל-500 וואט בהתאם לגודל התבנית.
פלטות חימום חיצוניותהכניסו את קוביית הפליז בין לוח אלומיניום או פלדה מחומם לראש העיתונות. התבנית סופגת חום באופן מוליך מהצלחת שמתחתיה. גישה זו עובדת היטב עבור מכונות חום וכמה מכונות הטבעה שטוחות. החיסרון הוא תגובה תרמית מעט איטית יותר בעת התאמת הטמפרטורה - אתה מחמם מסה תרמית גדולה יותר (צלחת פלוס תבנית) במקום התבנית לבדה.
מגהצים מחוממים בגזהשתמש בלהבת בוטאן או פרופאן כדי לחמם ראש מתכת, שלתוכו מותקן תבנית הפליז. אלה נפוצים ביישומי מיתוג כף יד ובעבודות שטח בהן חשמל אינו זמין. בקרת הטמפרטורה אינה מדויקת - שאתה מעריך על סמך ניסיון, צבע המתכת המחוממת או מדחום משטח. חימום בגז מניב תוצאות פחות אחידות משיטות חשמליות, אבל הפריצה בניידות- כדאית עבור יישומי מלאכה ועיבוד עץ רבים.
בקרי טמפרטורה דיגיטליים משולביםהם לא שיטת חימום בעצמם, אבל הם הופכים כל גוף חימום חשמלי למכשיר מדויק. בקר טמפרטורה לעבודת קוביות פליז משתמש בדרך כלל בחיישן צמד תרמי המוטבע במשטח הלוח או במתלה, ומזין קריאות בזמן אמת לבקר PID המווסת את הכוח לגוף החימום. זה שומר על טמפרטורת הפנים של התבנית בתוך פלוס מינוס 2 עד 5 מעלות צלזיוס מהיעד שלך - קריטי כאשר אתה מפעיל נייר כסף שצריך בדיוק 120 מעלות צלזיוס להדבקה נקייה וצורך את המצע ב-140 מעלות צלזיוס.
הפתרון המעשי: אם העבודה שלך דורשת תוצאות הניתנות לחזרה על פני עשרות או מאות הופעות, השקיעו במחמם מחסניות חשמלי בשילוב עם בקר PID דיגיטלי. אם אתה ממתג כמה מוצרי עור על הספסל שלך ויכול לסבול שינויי רושם קלים-ל-רושם, מגהץ מחומם פשוט יותר או בדיקת טמפרטורה ידנית יבצעו את העבודה.
בחירות הציוד מעצבות את עלות-החשיפה שלך בדיוק כמו התקרה האיכותית שלך. מכבש פנאומטי עם בקרת טמפרטורה דיגיטלית מייצג השקעה משמעותית מראש שמחזירה את עצמה באמצעות מהירות ועקביות בריצות ארוכות - בעוד שמגהץ יד-מחזיק ביד עולה שבריר לא פחות אבל דורש יותר מיומנות וזמן לכל חתיכה. הבנת היכן מצטלבים התבנית שלך, הציוד שלך ונפח הייצור שלך עוזרת לך לקבל החלטות רכישה חכמות יותר בכל הנוגע לחומרה ולחומר התבנית עצמו.
גורמי עלות וחלופות חומריות למות הטבעת פליז
השקעת ציוד היא רק חלק אחד מתמונת התקציב. הקוביה עצמה נושאת משתני עלות משלה - ועבור קונים רבים שמזמינים את הקובייה המותאמת אישית הראשונה שלהם, התמחור מרגיש אטום. כמה עולה קוביית פליז בהתאמה אישית? אין מספר בודד, אבל יש קבוצה ברורה של משתנים שמזיזים את המחיר למעלה או למטה באופן צפוי. הבנת גורמי עלות חותמת הפליז הללו מציבה אותך בעמדה חזקה יותר בעת בקשת הצעות מחיר והשוואת ספקים.
מה משפיע על תמחור קוביות פליז
חמישה גורמים עיקריים קובעים מה תשלם עבור קוביית פליז מותאמת אישית:
- גודל המות- קוביות גדולות יותר צורכות יותר חומר גלם ודורשות זמן מכונה ארוך יותר. תבנית לוגו מרובעת בגודל 1 אינץ' עולה משמעותית פחות מקוביית פלאק בגודל 4 x 6 אינץ', גם אם מורכבות העיצוב זהה.
- מורכבות חריטה- טקסט פשוט-מתים רק עם מכונות אותיות בלוקים מהר יותר מאשר לוגו מורכב עם סריפים עדינים, עקומות הדוקות ותכונות מבודדות מרובות. נתיבי כלים מורכבים יותר פירושם יותר זמן CNC, מה שמגדיל ישירות את העלות.
- עומק חריטה- הקלה עמוקה יותר דורשת מעברי הסרת חומר נוספים. לחתוך תבנית לעומק של 1.5 מ"מ להטבעה עיוורת לוקח הרבה יותר זמן לייצר מאשר תבנית רדודה של 0.3 מ"מ המיועדת לעבודת נייר כסף.
- חומרת הרכבה- בלוק פליז חשוף עולה פחות מאחד שמורכב על צלחת גיבוי מאלומיניום עם עמודי חוט מושחלים או מתקנים מותאמים אישית עם וו. הרכבה מיוחדת מוסיפה גם עבודה בחומר וגם בהרכבה.
- כמות הזמנה- מתנות מותאמות אישית-חד פעמיות נושאות את עלות ההתקנה המלאה. אם אתה צריך חמישה קוביות זהות (עבור תחנות עבודה מרובות או כלי גיבוי), המחיר ליחידה- יורד מכיוון שתוכנית ה-CNC, התקנות ובדיקות האיכות מחולקות על פני האצווה.
זמן אספקה משפיע גם על התמחור. זמני אספקה סטנדרטיים של 5 עד 10 ימי עסקים אינם נושאים פרמיה, אך הזמנות דחופה (2 עד 3 ימים) מוסיפות בדרך כלל 25 עד 50% לסכום הכולל של - בדומה להיטלים המהירים הנפוצים בשירותי ייצור מתכת מותאמים אישית. אם ציר הזמן שלך מאפשר גמישות, ייצור סטנדרטי חוסך כסף אמיתי.
עבור מדד גס: מתנות פליז קטנות מותאמות אישית (מתחת ל-2 אינץ') עבור מגהצים למותג חובבים נופלים בדרך כלל בטווח של 50 עד 150 דולר. תבניות ייצור בגודל בינוני (2 עד 4 אינץ') עם מורכבות בינונית בעלות של $150 עד $500. תבניות גדולות או מפורטות במיוחד עבור יישומי הטבעה תעשייתיים יכולים לעלות על $500 עד $1,000+, במיוחד כשהן מורכבות עם חומרה מדויקת עבור מכבשים פניאומטיים.
פליז מול חומרי למות אלטרנטיביים
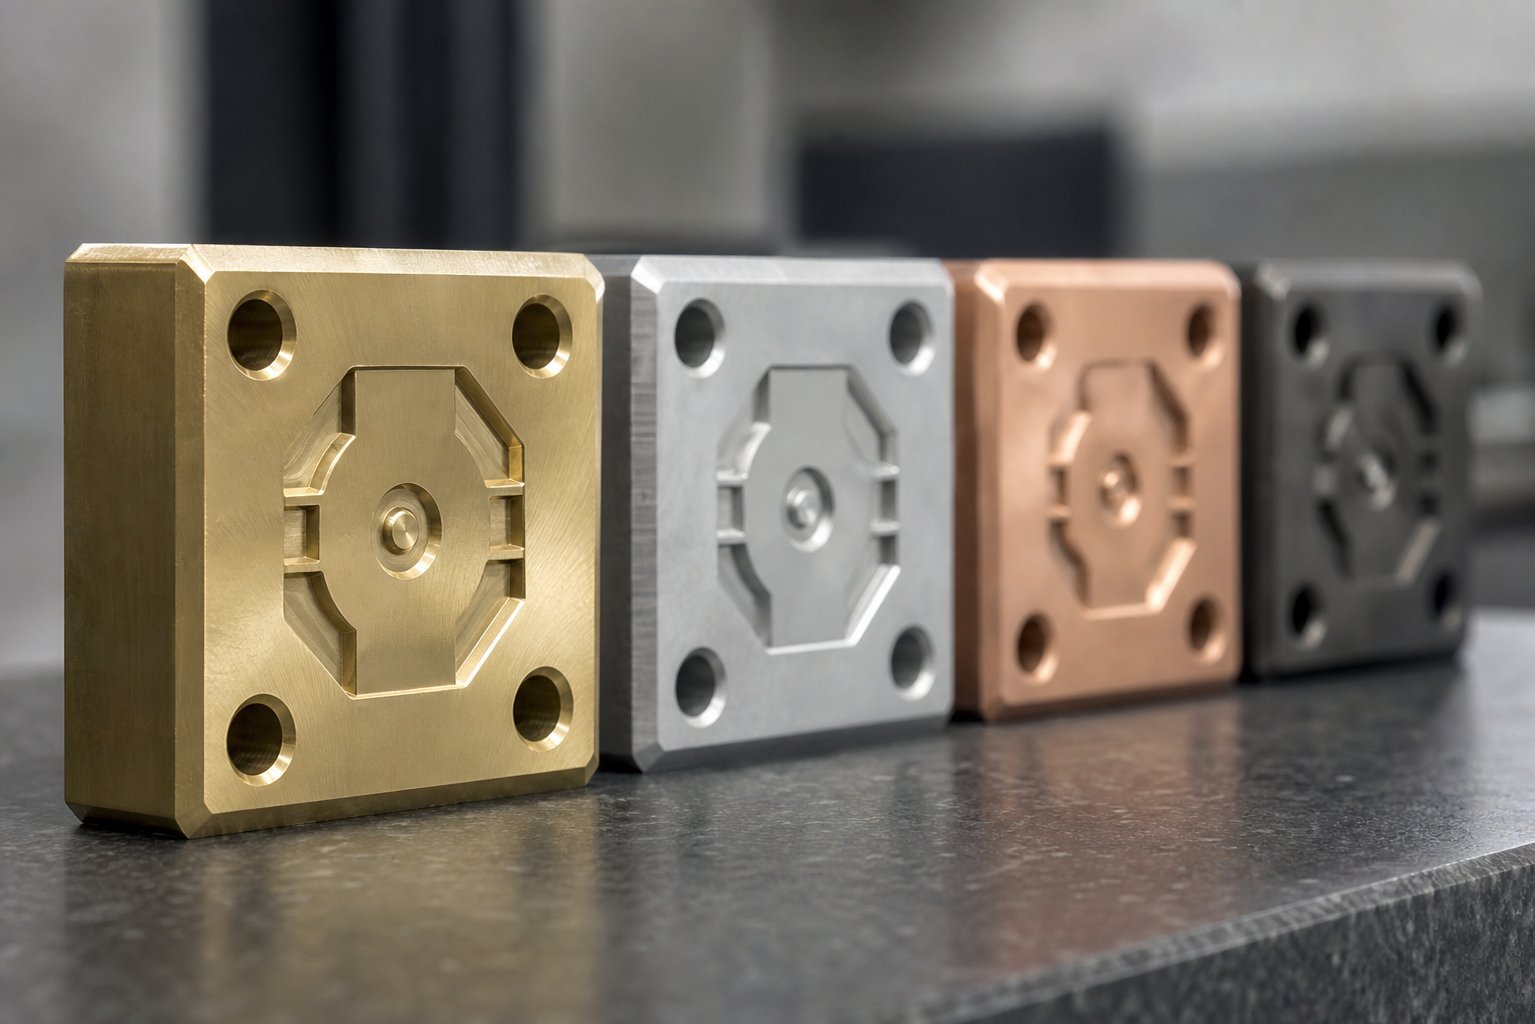
פליז היא לא האפשרות היחידה. ארבעה חומרים אחרים מתחרים על יישומים, וכל אחד מהם תופס מיקום שונה בספקטרום העלות-לעומת-הביצועים. השוואת קוביות פליז לעומת מגנזיום היא נקודת ההחלטה הנפוצה ביותר עבור קונים בעלי תקציב, בעוד הוויכוח על קוביות הטבעה מפלדה מול פליז הוא החשוב ביותר עבור פעולות-בנפח גבוה המתכננות קמפיינים ארוכים של ייצור.
כך מצטברים החומרים:
| חומר למות | טווח עלות טיפוסי | תוחלת חיים (הופעות) | יכולת פירוט | היישומים הטובים ביותר |
|---|---|---|---|---|
| פליז (C260/C360) | $$ | 50,000 - 100,000+ | - גבוה מחזיק היטב קווים עדינים וקצוות חדים | לכל-המטרה: הטבעת נייר כסף, הבלטות, מיתוג על עור, נייר, עץ, פלסטיק |
| מגנזיום | $ | 5,000 - 10,000 | אפשר פירוט בינוני - אך נשחק במהירות | ריצות קצרות, אב טיפוס, כרטיסי ברכה, כריכות ספרים, עבודת נייר כסף-נמוכה |
| אָבָץ | $ | 3,000 - 8,000 | סגסוגת רכה - נמוכה עד בינונית מגבילה את שמירת הקצוות | תקציבים-קצרים, כלי עבודה חד פעמיים, הוכחה-ל-בדיקת מושג |
| נְחוֹשֶׁת | $$-$$$ | 30,000 - 60,000 | גבוה מאוד - רך יותר מפליז אבל מכונות לפרטים עדינים יותר | הטבעת נייר-בפירוט גבוה על נייר, הדפסה אבטחה, יישומי אמנות- |
| פלדה (פלדת כלי עבודה) | $$$-$$$$ | 500,000 - 1,000,000+ | גבוה - שומר על קצוות תחת לחץ וחום קיצוניים | סימון תעשייתי-בנפח גבוה, פלסטיק מהונדס, ייצור-מסעות פרסום ארוך |
כמה תצפיות מהשוואה זו שכדאי להדגיש:
מגנזיוםעולה בערך 40 עד 60% פחות מפליז עבור קובייה בגודל- זהה, אבל תוחלת החיים של קוביית הפליז בהופעות היא בדרך כלל ארוכה פי 5 עד 10. אם אתה צריך רק כמה מאות הופעות עבור ריצת אריזה קצרה או חומרים לאירועים, מגנזיום חוסך כסף. מעבר לכמה אלפי חתיכות, תחליף את קוביית המגנזיום - ואולי יותר מפעם אחת - מה שהופך את הפליז לזול יותר במהלך חיי הפרויקט.
פְּלָדָהמחזיק מעמד מפליז בסדר גודל אבל עולה פי 3 עד 5 יותר מראש ולוקח יותר זמן לעיבוד בגלל הקשיות שלו. פלדה הגיונית כאשר אתה מפעיל עיצוב תבנית בודדת במאות אלפי מחזורים בקו ייצור. עבור נפחים מתונים - נניח 10,000 עד 50,000 הופעות - פליז מספק איכות שווה בשבריר מההשקעה.
נְחוֹשֶׁתתופס נישה לעבודה-ת במיוחד לפרטים. מכונות הקומפוזיציה הרכות יותר שלה לסובלנות הדוקה יותר מאשר פליז, אבל אותה רכות פירושה שהוא נשחק מהר יותר תחת חום ולחץ חוזרים ונשנים. זוהי הבחירה של המומחה עבור יישומי מכתבים ויישומי אבטחה- מתקדמים, לא חלופה- כללית למטרות.
הבחירה בין חומרים אלה תלויה בסופו של דבר בנפח הייצור שלך, דרישות הפירוט ואופק התקציב. עבור מהנדסים וצוותי מקורות המשווים מאפייני סגסוגת על פני יישומים מרובים, YICHEN'sמשאב חומריםמספק נקודת התחלה שימושית להערכת פליז, פלדה ומתכות ייצור אחרות זו לצד זו - הקשר מועיל כאשר החלטת חומר התבנית מצטלבת עם מפרטי חומר חלקים רחבים יותר.
המחיר ובחירת החומרים אומרים לך למה אתה קונה. אבל אפילו התבנית הנכונה בחומר הנכון יכולה להיעדר ביצועים אם משהו משתבש במהלך הייצור - והידיעה כיצד לאבחן ולתקן בעיות נפוצות חוסכת זמן והופעות.
פתרון בעיות נפוצות במות פליז
חייגת את הטמפרטורה שלך, בחרת את המצע הנכון והתקנת את התבנית שלך - אבל הרושם עדיין לא נראה נכון. לפני גריטה של חומר העבודה או האשמת יצרן הקוביות, רוב כשלי ההטבעה החמים מתבטאים בקומץ של סיבות הניתנות לאבחון עם תיקונים פשוטים. מדריך זה לפתרון בעיות מכסה את הבעיות שאתה צפוי להיתקל בהן ועובר על כל אחת מהן כגורם-ו-זוג פתרונות כדי שתוכל לחזור להופעות נקיות במהירות.
הופעות רדודות או לא אחידות
כאשר קוביית הפליז שלך משאירה סימן קלוש בצד אחד, פינות חסרות או עמוקות באופן לא עקבי על פני העיצוב, הבעיה כמעט תמיד נמצאת במערכת הלחץ או המגע ולא בקובייה עצמה. הנה מה לבדוק:
- לחץ כללי לא מספיק- הקובייה לא נדחפת מספיק חזק לתוך המצע כדי ליצור מגע מלא.לִקְבּוֹעַ:הגבר את כוח הלחיצה בהדרגה. בלחיצת סוכת, הפעל יותר לחץ מנוף; במכונה פניאומטית, הרם את הצילינדר PSI בצעדים קטנים עד שאזור העיצוב המלא יעבור בצורה נקייה.
- לוח או משטח הרכבה לא אחיד- אם הפלטה המחוממת מעוותת, בלויה או תושבת התבנית אינה שטוחה לחלוטין, קצה אחד של התבנית יוצר קשר עם המצע לפני השני.לִקְבּוֹעַ:הנח גיליון נייר פחמן בין התבנית למשטח בדיקה שטוח, לחץ כלפי מטה ובדוק את תבנית המגע. אם הלחץ מתרכז בצד אחד, שטף את אזורי הלחץ הנמוך- בנייר כסף דק או נייר עד להשגת מגע אחיד. החלף לוחות שמראים קיעור גלוי או חריצים בלאי.
- משטח למות בלוי- לאחר עשרות אלפי הופעות, משטח התבליט המוגבה מפתח עיגול מיקרו- בקצוות ומאבד את אחידות הגובה. פרטים עדינים נלבשים תחילה כי יש להם פחות מסה.לִקְבּוֹעַ:בדוק את פני התבנית בהגדלה. אם הקצוות נראים מעוגלים או אזורים ספציפיים נמוכים בעליל מהשאר, התבנית זקוקה לחידוש או החלפה.
- הכנת מצע לא נכונה- עור עם שמנים משטחים, נייר עם עודף לחות או פלסטיק עם מטען סטטי, כולם מתנגדים להעברת רושם נקי.לִקְבּוֹעַ:נקה את משטח המצע מיד לפני ההחתמה. נגב את העור עם מטלית נטולת מוך-, התקן נייר ללחות מתאימה (מתחת ל-8% לחות), והשתמש בטיפול אנטי-סטטי על פלסטיק.
- עיוות מצע או אי אחידות- סדין מפותל או חתיכת עור מעוקלת לא ייצור מגע מלא עם תבנית שטוחה.לִקְבּוֹעַ:משטחים מצעים לפני הטבעה. עבור נייר, אקלם את המלאי בסביבת לחות- מבוקרת. עבור עור, השתמש בצלחת גיבוי או ג'יג שמחזיק את היצירה שטוחה במהלך מחזור הלחיצה.
בעיות חריכה, הידבקות והעברת נייר כסף
כשלים הקשורים לטמפרטורה- הם כאבי הראש הנפוצים ביותר בעבודת מתכת פליז. מכיוון שפליז מוליך חום בצורה כה יעילה, אפילו חריגות יתר קטנות בטמפרטורה או בזמן השהייה מתורגמות מיד לנזק גלוי על המצע.
- חריכת מצע- החומר מתכהה, נשרף או משתבש מעבר לאזור ההתרשמות המיועד.לִגרוֹם:הטמפרטורה מוגדרת גבוה מדי, זמן השהייה ארוך מדי, או שניהם.לִקְבּוֹעַ:הפחת את הטמפרטורה במרווחים של 5 מעלות צלזיוס וקצר את זמן השהייה עד שהסימן נקי ללא שינוי צבע מסביב. על עור, חריכה מופיעה לעתים קרובות כהילה כהה סביב אותיות; על הנייר, הוא מופיע כהצהבה או שבירות בקצוות הרושם.
- למות נצמד למצע- התבנית תופסת את החומר בשחרור, מושכת סיבים מנייר, מותחת עור או משאירה שאריות על פני התבנית.לִגרוֹם:הצטברות שאריות דבק מנייר כסף, חומר מצע מומס שנאפה על התבנית, או טמפרטורה מופרזת הגורמת למצע להתמזג חלקית לפליז.לִקְבּוֹעַ:נקה את פני התבנית ביסודיות - השתמש במברשת פליז (לעולם לא פלדה, אשר שורטת את התבליט) וממס המתאים לסוג השאריות. עבור שאריות נייר כסף, אלכוהול איזופרופיל או חומר ניקוי ייעודי לנייר כסף עובד היטב. הורד את הטמפרטורה אם ההדבקה חוזרת לאחר הניקוי.
- העברת נייר כסף לא מלאה (כתמים חשופים או כיסוי חלקי)- חלקים מהעיצוב מעבירים נייר כסף בצורה נקייה בעוד שאזורים אחרים מראים את המצע החשוף שמתחתיו.לִגרוֹם:טמפרטורה לא מספקת המונעת הפעלה מלאה של דבק, לחץ לא אחיד המשאיר אזורי מגע-נמוכים, או חוסר תאימות של מצע-של נייר כסף שבו שכבת הדבק אינה מתחברת לכימיה של פני השטח.לִקְבּוֹעַ:הגדל את הטמפרטורה בהדרגה ואשר באמצעות בדיקת שפשוף - אם נייר הכסף מתרומם כאשר משפשפים אותו קלות, ההדבקה אינה שלמה. ודא לחץ אחיד על פני התבנית. אם הבעיה נמשכת, עבור לדרגת נייר כסף שנוסחה עבור סוג המצע הספציפי שלך (נייר מצופה לעומת נייר לא מצופה, פלסטיק מטופל לעומת פלסטיק לא מטופל).
- דימום בנייר כסף או קצוות מטושטשים- נייר כסף משתרע מעבר לגבולות העיצוב, ונמרח לאזורים שאינם-תמונה.לִגרוֹם:טמפרטורה גבוהה מדי, זמן שהייה ארוך מדי, או קובייה בלויה שהקצוות שלה כבר לא יכולים להגדיר גבולות חדים.לִקְבּוֹעַ:מנמיכים את החום ומקצרים את זמן הלחיצה. בדוק את קצוות התבנית - אם הם מראים עיגול או פיתול גלוי, התבנית הגיעה לנקודה שבה היא כבר לא יכולה לייצר שבירות חדות בנייר כסף וזקוק להחלפה או -עיבוד מחדש.
- נייר כסף מבעבע או מתקמט- נייר הכסף המועבר מראה בועות קטנות, קמטים או כתמים מורים לאחר ההחתמה.לִגרוֹם:לחות כלואה במצע מתאדה בחום, ויוצרת כיסים מתחת לשכבת נייר הכסף. לחלופין, איכות נייר כסף לא יציבה או לחץ לא מספיק, לא מצליחים ללחוץ את נייר הכסף שטוח אל המשטח.לִקְבּוֹעַ:טרום-מצעים יבשים לפני הטבעה (במיוחד נייר ועור המאוחסנים בתנאי לחות). ודא שמתח הזנת נייר הכסף עקבי, וודא שהלחץ אחיד על פני שטח התמונה המלא.
הערה מהירה כיצד לנקות תבנית הטבעת פליז במהלך הייצור: פתחו הרגל לנגב את פני התבנית עם מטלית רכה בין כל 20 עד 50 הופעות בעת הפעלת נייר כסף. שאריות נבנות בהדרגה, ולתפוס אותן מוקדם הוא הרבה יותר קל מאשר לקרצוף אפוי-על דבק לאחר ריצת ייצור מלאה. לניקוי עמוק יותר, הסר את התבנית מהמכבש, ספוג לזמן קצר בממס חם ושפשף בעדינות עם מברשת- פליז. הימנע מרפידות שוחקות או צמר פלדה - הם עגולים את הקצוות העדינים שבהם תלויה המות שלך עבור טביעות חדות.
בעיות בלבישה ואריכות ימים
לכל קוביית פליז יש תוחלת חיים מוגבלת. השאלה היא האם שלך ממצה את מלוא הפוטנציאל שלו או מתדרדר בטרם עת עקב גורמים הניתנים למניעה. זיהוי מוקדם של סימני השחיקה של חותמת הפליז מאפשר לך לתכנן החלפות לפני שהאיכות יורדת מתחת לרמות המקובלות.
- עיגול קצה על תכונות עדינות- סימן הבלאי המוקדם ביותר הנראה לעין. קווים דקים וטקסט קטן מאבדים את פריכותם תחילה מכיוון שיש להם את המסה החומרית הנמוכה ביותר והם חווים את הרכיבה התרמית ביותר ליחידת שטח פנים.פְּעוּלָה:השווה רושם רענן מול ההוכחה המקורית שלך. אם פרטים עדינים מתרככים, הקובייה נכנסת לשלב הירידה שלה. תכנן תחליף לפני שההשפלה תהיה ברורה ללקוחות הקצה.
- חריפות פני השטח או קורוזיה- בורות קטנים או כתמים דהויים מופיעים על פני התבנית, במיוחד במות החשופים למצעים חומציים (כמה עורות שזופים-ירקות) או ממיסים לניקוי כימיים בשימוש לא נכון.פְּעוּלָה:לפעמים ניתן ללטש בור קל אם הוא לא הגיע לעומק התבליט. פיתול עמוק דורש החלפת קוביות.
- אובדן עומק על פני התבנית- לאחר אלפים רבים של הופעות, גובה ההקלה הכולל יורד ככל שהמשטחים המוגבהים נדחסים ונשחקים בפגיעה חוזרת ונשנית.פְּעוּלָה:למדוד את עומק ההקלה עם מד עומק ולהשוות למפרט המקורי. אובדן של יותר מ-15 עד 20% בדרך כלל הופך את התבנית לבלתי מתאימה לעבודת הבלטה, אם כי היא עדיין עשויה לתפקד להעברת נייר כסף היכן שדרוש פחות עומק.
מה מאיץ את שחיקת המות? טמפרטורות גבוהות מהנדרש עומדות בראש הרשימה - חום מוגזם מרכך את משטח הפליז באופן מיקרוסקופי עם כל מחזור, ומאיץ אובדן חומרים. טביעת מצעים שוחקים (קרטון לא מצופה, עץ גולמי) נשחקים מתים מהר יותר מחומרים חלקים. והרגלי ניקיון לקויים מאפשרים לשאריות לאפות לקרום קשה הדורש שיטות הסרה אגרסיביות, תוך פגיעה בתבנית.
כדי להאריך את חיי השימוש של הקובייה שלך:
- אחסן מתכות בסביבה יבשה, עטופה באופן אידיאלי בבד נגד-הכתמה או אטומה בשקית נעילת רוכסן- כדי למנוע חמצון בין שימושים.
- לעולם אל תערום קוביות פנים-אל-ללא חומר מגן ביניהן - הפליז רך מספיק כדי שלחץ מגע יכול להעביר סימנים בין משטחי התבנית.
- נקה לאחר כל הפקה, לא רק כאשר מופיעים שאריות גלויות.
- הפעל בטמפרטורה האפקטיבית הנמוכה ביותר עבור שילוב המצע והרדיד שלך - כל מעלה מעל המינימום מאיצה בלאי פני השטח מבלי לשפר את איכות ההתרשמות.
הידיעה מתי צריך להחליף קובייה - והמידע מוכן להזמנת יורשו במהירות - ממשיכה את הייצור לנוע ללא פערי איכות. לתהליך ההזמנה עצמו יש מערכת משלו של שיטות עבודה מומלצות שכדאי להבין לפני שאתה מרימה טלפון או ממלאת טופס הצעת מחיר.
כיצד להזמין ולהעריך הדפסי הטבעה פליז מותאמים אישית
החלפת קובייה בלויה או הפעלת הכלי המותאם אישית הראשון שלך אמורה להיות פשוטה - אך בקשות להצעת מחיר מעורפלות מובילות לתוצאות מעורפלות. הספקים זקוקים למידע ספציפי כדי לייצר קובייה שתואמת את היישום שלך, ואתה צריך מסגרת ברורה לבדיקת מה שמגיע. בין אם אתה בעל בית מלאכה לעור שמזמין תבנית מיתוג יחידה או מהנדס אריזה המזמין כלי ייצור, התהליך שלהלן שומר על שני הצדדים מיושרים מהמגע הראשון ועד למסירה הסופית.
מידע לאיסוף לפני ההזמנה
תאר לעצמך שאתה מתקשר לספק ואומר "אני צריך קוביית פליז עם הלוגו שלי עליה." זה כמו להיכנס לחנות מכונות ולבקש "חלק מתכת". ככל שתספק יותר פרטים מראש, כך תצרוב פחות מחזורי גרסאות ב--, והמחסנים שלך יישלחו מהר יותר. להלן תהליך ההזמנה שלב אחר שלב:
- סיים את הגרפיקה הווקטורית שלך- ספק את העיצוב בפורמט AI, EPS, SVG או DXF עם כל הגופנים המומרים לקווי מתאר. אם הקובץ שלך הוא תמונת רסטר (JPEG או PNG), צפה מהספק לגבות עמלת המרה או לדחות אותה על הסף. דרישות גרפיקת הפליז המותאמות אישית אינן ניתנות למשא ומתן בשלב זה: נתיבים וקטוריים נקיים, ללא קווי מתאר פתוחים וממדים מדויקים בגודל הבול הסופי.
- ציין את המצע שלך- ספר לספק בדיוק איזה חומר אתה תטביע: עור שזוף-ירקות, קרטון מצופה, אורן, פלסטיק ABS או כל מה שחל. זה קובע את עומק החריטה ואת זווית השיפוע שהם יחתכו לתוך התבנית.
- הגדר את סוג ההתרשמות הרצוי לך- האם אתה החתמת נייר כסף, הבלטות עיוור, מיתוג חום או הבלטות? כל טכניקה דורשת עומק תבליט שונה, גימור פני השטח וגיאומטריית קצה שונה. תבנית מותאמת לעבודה בנייר כסף לא תתפקד היטב עבור הבלטה של עור עמוק.
- אשר את מערכת ההרכבה שלך- זהה את סוג הלחיצה שלך וכיצד הקובייה תתחבר. עמוד בנטר למכבש סוכת? תבנית ברגים למכונה פניאומטית? שוק עם הברגה למגהץ כף יד? ספק את מידות ההרכבה - מרווח חורים, גודל חוט, עובי צלחת - כך שהתבנית תגיע מוכנה להתקנה ללא שינוי.
- ציין את ציפיות נפח הייצור שלך- ניתן לציין קובייה המיועדת ל-500 הופעות בפרויקט מלאכת יד בצורה שונה מזו שצפויה להריץ 50,000 מחזורים בקו ייצור. נפח משפיע על המלצות דרגות חומרים, מפרטי עומק והאם הספק מציע פליז או חלופה כמו פלדה.
- מסור את דרישות התפנית שלך- זמני אספקה סטנדרטיים (5 עד 10 ימי עסקים) שומרים על עלויות סבירות. Rush Production דוחס את ציר הזמן הזה אבל מוסיף 25 עד 50% לחשבונית שלך. תכננו מראש כשאפשר.
- בקש הוכחה או דמה-- בקש עיבוד דיגיטלי או התרשמות מבחן לפני משלוח הקובייה. ספקים בעלי מוניטין מספקים הוכחה של יצירות אמנות במראה לסימן שלך-, ותופסים שגיאות לפני שמתכת נחתכת.
כמה דגלים אדומים שכדאי לשים אליהם לב בתקשורת עם הספקים: חוסר נכונות לדון בפרטי דרגת חומר או סגסוגת, ללא אזכור של שלב הגהה, חוסר יכולת לציין סובלנות לעומק חריטה, או ציטוט מבלי לשאול על המצע והטכניקה שלך. יצרן קוביות טוב שואל שאלות - אם הספק מקבל את ההזמנה שלך מבלי להבהיר פרטים כלשהם, סביר להניח שאתה מתמודד עם שירות גנרי שלא יבצע אופטימיזציה של התבנית עבור היישום שלך.
הערכת איכות המות ובחירת החומר שלך
המות שלך מגיע. לפני התקנתו על המכבש והפעלת הייצור, הקדישו חמש דקות לבדיקתו. רשימת בדיקה לבדיקת איכות מתכת פליז תופסת פגמי ייצור שאחרת היו מופיעים כהתרשמות לא עקבית על פני מאה החלקים הראשונים שלך - שבשלב זה כבר בזבזת מצע וזמן.
הנה מה לחפש במוצר המוגמר של ספק מתכת פליז:
- עומק חריטה אחיד- השתמש במד עומק או מחוון חוגה כדי למדוד את עומק ההקלה במספר נקודות על פני התבנית. השינוי צריך להישאר בטווח של פלוס מינוס 0.05 מ"מ עבור עבודה בנייר כסף ופלוס או מינוס 0.1 מ"מ עבור יישומי הבלטה. אם פינה אחת רדודה משמעותית מהצד הנגדי, התבנית בוצעה במכונה על מצע מפולס בצורה לא נכונה או התעוותה במהלך עיבוד שלאחר-.
- קצוות נקיים ומעברים חדים- בדוק את הגבול בין משטחי עיצוב מוגבהים ואזורי רקע שקועים בהגדלה או זכוכית מגדלת. הקצוות צריכים להיות פריכים, לא מעוגלים או מרופטים. כתמים לאורך קירות חתוכים מעידים על פירוק לא שלם. מעברים מטושטשים או לא אחידים פירושם שביט ה-CNC נשחק או שקצב ההזנה היה אגרסיבי מדי.
- יישור הרכבה נכון- אם התבנית כוללת צלחת גיבוי או חומרה להרכבה, ודא שהעיצוב מרוכז ומרובע ביחס לנקודות ההרכבה. קובייה שיושבת עקומה במכבש מייצרת רשמים זוויתיים ששום כמות של שיימינג לא מתקנת במלואה. בדוק שחורים מושחלים מוצמדים בצורה נקייה ושהתבנית יושבת שטוחה לחלוטין כנגד משטח ייחוס שטוח ידוע-.
- איכות גימור פני השטח- יש ללטש את משטח ההחתמה המוגבה (החלק שמגע עם המצע שלך) חלק. סימני עיבוד, שריטות או חריצי עיבוד על משטח זה יעברו לכל רושם. אזורי הרקע השקועים אינם זקוקים לאותו ליטוש -. כמה מרקם מקובל שכן אזורים אלו לעולם אינם מתקשרים עם המצע.
- דיוק עיצובי- השווה את הקובייה הפיזית מול הגרפיקה הווקטורית המקורית שלך. בדוק את מרווח האותיות, משקלי השורות וכל הפרטים הקטנים שאולי היו מפושטים במהלך הייצור. סטיות קלות הן נורמליות בגדלים הקטנים ביותר של תכונה, אך כל דבר הנראה לעין במרחק צפייה רגיל מעיד על בעיית איכות.
מעבר לבדיקת התבנית המוגמרת, דרגת הסגסוגת עצמה ראויה לתשומת לב. לא כל הפליז שווה - וכיצד להזמין תבנית הטבעה פליז מותאמת אישית שמבצעת את כל אורך החיים הצפוי שלה מתחילה בהבנת המתכת שמתחתיה.
פליז C360 (פליז לעיבוד חינם- המכיל כ-60% נחושת, 35% אבץ ו-3% עופרת) היא הבחירה הנפוצה ביותר עבור הדפסי הטבעה. תוכן העופרת שלו פועל כשובר שבבים- במהלך עיבוד CNC, מייצר חתכים נקיים יותר ומשטחים חלקים יותר. פליז C260 (70% נחושת, 30% אבץ) מציע עמידות טובה יותר בפני קורוזיה ועמידות מעט גבוהה יותר, אך מכונות פחות נקיות - כמוניתוחים השוואתיים של סגסוגות אלה מראים, C360 מספק יכולת עיבוד מצוינת בעוד ש-C260 מועדף כאשר חשיפה לסביבה-ארוכת טווח מהווה דאגה.
עבור רוב יישומי ההחתמה והמיתוג החמים, C360 מספק את האיזון האידיאלי: הוא מכונות לפרטי פרטים, מוליך חום באופן שווה ומחזיק מעמד לאורך עשרות אלפי מחזורים תרמיים. C260 הגיוני יותר עבור תבניות שיישמרו לטווח ארוך- בין שימוש נדיר או חשופות למצעים קורוזיביים (עורות שזופים-כימיים מסוימים או ניירות מטופלים).
בחירת החומרים הופכת מורכבת יותר כאשר אתה מציין גם חלקים מוטבעים ולא רק את התבנית עצמה - בהשוואה בין פליז אל מול אלומיניום, פלדה ופלדת אל חלד עבור הרכיבים המיוצרים. עבור מהנדסים וצוותי מקורות המנווטים בהחלטות אלו, של YICHENדף חומריםמשמש ככלי מחקר מעשי שבו אתה יכול להשוות סגסוגות פליז לצד מתכות ייצור אחרות בשלב המפרט, ועוזר להתאים את בחירת החומרים למות עם דרישות פרויקט רחבות יותר.
השורה התחתונה: תבנית פליז- מסודרת היטב - שצוינה בבירור, נבדקה בקפידה ומתאימה לסגסוגת הנכונה עבור היישום שלך - מספקת הופעות עקביות ממחזור הלחיצה הראשון ועד לריצת הייצור הסופית שלו. קח את הזמן כדי לתקשר ביסודיות עם הספק שלך, לאמת את האיכות במשלוח, ותימנע ממחזורי העיבוד מחדש המתסכלים שפוגעים בדחיפות או תחת-הזמנות שצוינו.
שאלות נפוצות על הדפסי הטבעת פליז
1. כמה זמן נמשכת החתמת פליז?
מכונת הטבעת פליז-מתוחזקת היטב מחזיקה בדרך כלל בין 50,000 ל-100,000 הופעות לפני שבלאי ניכר משפיע על האיכות. תוחלת החיים תלויה בשחיקת המצע, טמפרטורת הפעולה, הרגלי הניקוי ומורכבות העיצוב. פרטים עדינים-מתלבשים תחילה, בעוד שעיצובים נועזים עם קווים עבים יותר שומרים על החדות זמן רב יותר. ריצה בטמפרטורה האפקטיבית הנמוכה ביותר וניקוי פני התבנית באופן קבוע בין הפעלות הייצור מאריכים את חיי השימוש באופן משמעותי. לשם השוואה, קוביות מגנזיום נמשכות רק 5,000 עד 10,000 הופעות, בעוד שפורני פלדה יכולים לעלות על 500,000 מחזורים.
2. מה ההבדל בין חריטת CNC לחריטה כימית עבור מתכות פליז?
חריטת CNC משתמשת בכלי חיתוך סיבוביים כדי לגלף בצורה מכנית חומר הרחק מבלוק הפליז, מה שמייצר תבליט עמוק יותר המתאים ליישומי הבלטות ומיתוג. תחריט כימי משתמש במסכת פוטו-רזיסט ובאמבט חומצה כדי להמיס אזורים לא מוגנים, ויוצרים משטחים נטולי קוצים- אידיאליים לפרטים עדינים בעומקים רדודים מתחת ל-0.5 מ"מ. כרסום CNC מועדף עבור מיתוג עור ועבודות ליטוש עמוקות, בעוד שחריטה כימית מתאימה להטבעת נייר-בדיוק גבוה על נייר היכן שהסובלנות הדוקה והמשטחים החלקים חשובים ביותר. שינויים בעיצוב זולים יותר עם תחריט מכיוון שדרושה רק תמונה חדשה במקום לתכנות מחדש של נתיבי כלים.
3. באיזו טמפרטורה עלי להשתמש להטבעה חמה של פליז על עור?
הטמפרטורה תלויה בסוג העור. חותמות עור שזופות-ירקות הטובות ביותר בין 150 ל-200 מעלות צלזיוס להטבעה עיוורת, או בסביבות 120 עד 130 מעלות צלזיוס להעברת נייר כסף. עור שזוף -כרום דורש חום נמוך יותר ב-120 עד 150 מעלות צלזיוס בשל המבנה הרך והרגיש יותר לחום שלו. עור PU סינתטי צריך את מירב הזהירות, להישאר בין 100 ל-140 מעלות צלזיוס כדי למנוע התכה. הפעל תמיד טביעות בדיקה על גרוטאות חומר תחילה, הגדלת הטמפרטורה במרווחים של 5 מעלות עד שתשיג תוצאות נקיות ללא חריכה או סימני הילה סביב קצוות העיצוב.
4. איזה פורמט קובץ אני צריך כדי להזמין תבנית הטבעה פליז מותאמת אישית?
הספקים דורשים גרפיקה וקטורית בפורמט AI, EPS, SVG או DXF כאשר כל הגופנים מומרים לקווי מתאר או עקומות. קבצי וקטור מגדירים צורות עם נתיבים מתמטיים שמכונות CNC יכולות להתחקות אחריהם במדויק, בניגוד לתמונות רסטר (JPEG, PNG) שחסרות את הרזולוציה הדרושה ליצירת נתיב כלים. העיצוב שלך חייב לעמוד בדרישות עובי קו מינימלי של 0.5 מ"מ הן עבור אלמנטים חיוביים והן עבור חללים שליליים. אספקת קובץ רסטר כרוכה בדרך כלל בעמלות המרה נוספות ועלולה לגרום לאובדן פרטים. ספק תמיד את הגרפיקה בגודל הבול האמיתי עם מידות ברורות שצוינו.
5. איך אני מתקן העברת נייר כסף לא מלאה עם תבנית הטבעה מפליז?
העברה חלקית או חלקית של נייר כסף נובעת בדרך כלל משלוש סיבות: טמפרטורה לא מספקת המונעת הפעלה מלאה של הדבק, לחץ לא אחיד המשאיר אזורי מגע-נמוכים, או אי תאימות של-מצע של נייר כסף. התחל על ידי הגדלת הטמפרטורה במרווחים של 5- מעלות וביצוע בדיקת שפשוף - אם נייר הכסף מתרומם כאשר משפשפים אותו קלות, ההדבקה אינה שלמה. לאחר מכן, בדוק את אחידות הלחץ על ידי בחינת תבנית ההתרשמות על פני התבנית המלאה. אם הבעיות נמשכות לאחר התאמת החום והלחץ, עבור לדרגת נייר כסף שנוסחה במיוחד עבור סוג המצע שלך, שכן ניירות מצופים, חומרי חומר לא מצופים ופלסטיק דורשים כל אחד כימיית דבק שונה להדבקה אמינה.


