


מה עושים חריצי עוקפים בהטבעה פרוגרסיבית מת
כאשר אתה מפעיל קובייה פרוגרסיבית במהירות ייצור, כל שבץ חייב לנחות בדיוק במקום הנכון. רצועה שנסחפת אפילו כמה אלפיות סנטימטר מייצרת גרוטאות, פוגעת בכלי עבודה ומכבה את המכבש. חריצי מעקפים הם אחד מאמצעי ההגנה המכניים העיקריים מפני תוצאה זו, אך הם זוכים להרבה פחות תשומת לב מאשר טייסים או מערכות הזנה אוטומטיות ברוב הדיונים על עיצוב התבנית.
מדריך זה מכסהחריצי עוקף שליליים וחיוביים במות הטבעה של גיליון מתכתבפירוט מלא, ממכניקה בסיסית ועד קריטריוני בחירה, השפעות חומר, מצבי כשל וכללי עיצוב. בין אם אתה קורא להם חריצים, חריצים צרפתיים או עצירות עוקפות, העקרונות מאחורי הבחירה בגיאומטריה חיובית לעומת שלילית קובעים את מידת האמינות של סט קוביות ההטבעה שלך על פני מיליוני מחזורים.
מהן חריצי עוקף במות פרוגרסיביות
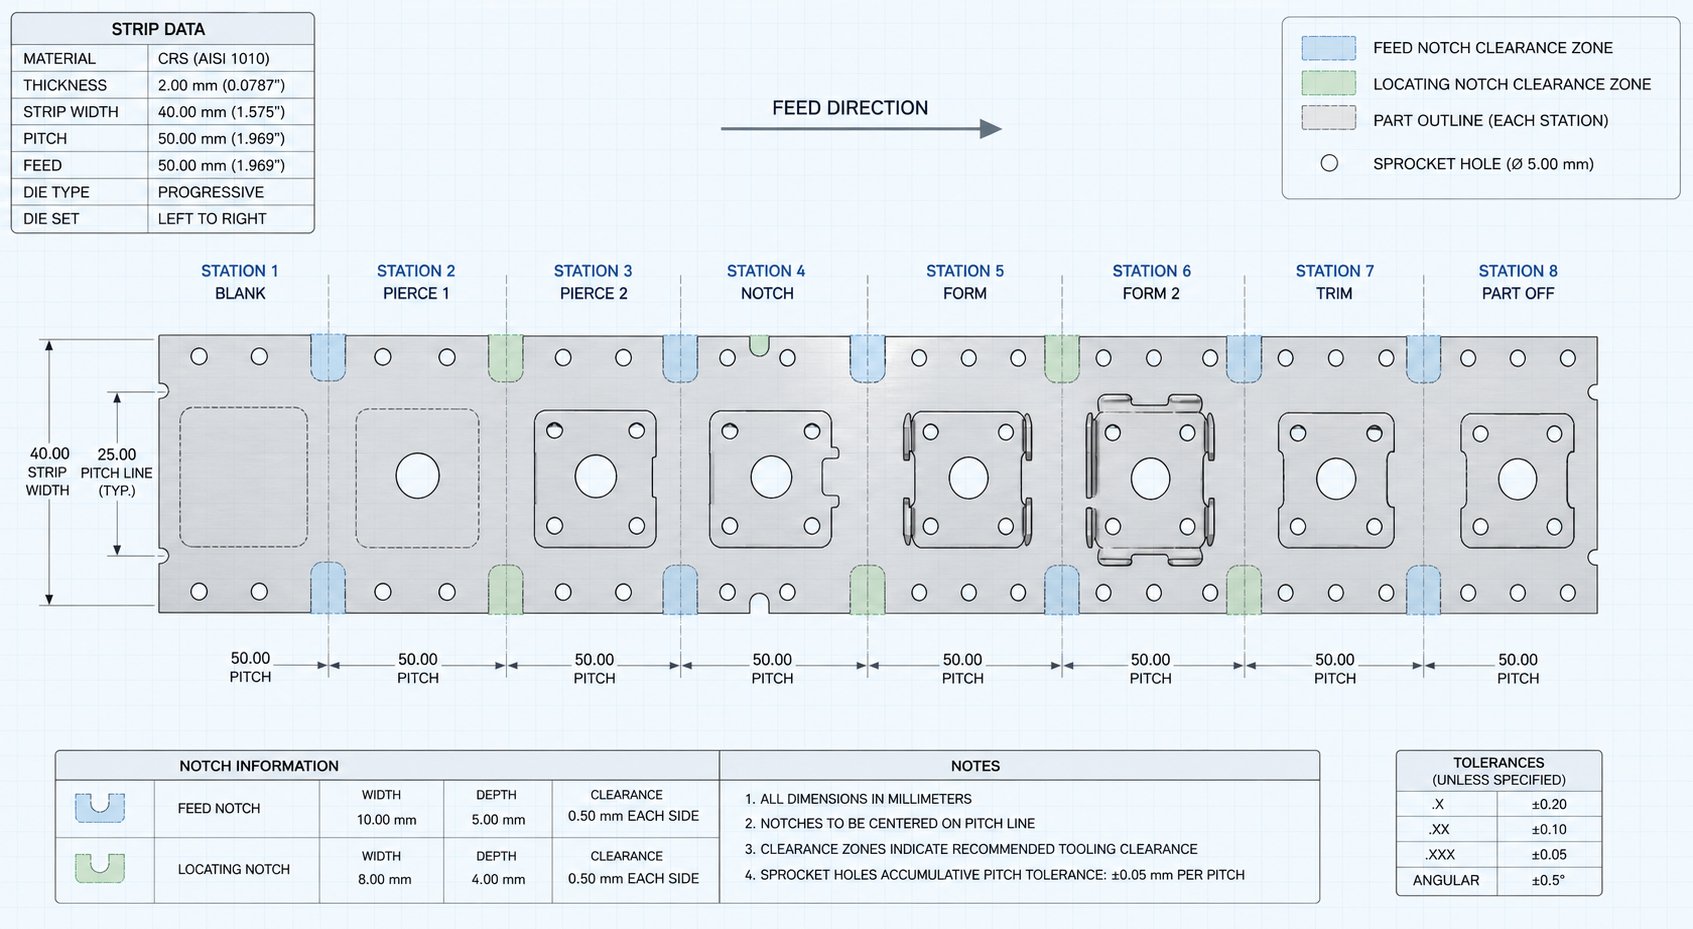
חריצים מעקפים הם מאפיינים גיאומטריים מכוונים שנחתכו או נוצרו על רצועת הנשא שמתחברים לרכיבים מתאימים בתוך התבנית. מטרתם היא לשלוט פיזית בהתקדמות הרצועה, למנוע הזנת יתר ולהבטיח שכל תחנה תקבל את חומר העבודה במיקום הנכון.
דמיינו רצועה מתקדמת דרך קובייה פרוגרסיבית של עשר-תחנות. המזין האוטומטי דוחף אותו קדימה גובה אחד לכל מהלך. חריץ עוקף, בין אם לשונית שנותרה על הרצועה או כיס חתוך בקצה הרצועה, פוגש בלוק או כתף בתבנית. מגע מכני זה יוצר עצירה קשה, מגבלה פיזית שהרצועה לא יכולה לעבור ללא קשר לחריגה של מזין או שגיאת מפעיל.
במה הם שונים מחורי פיילוט? טייסים הם סיכות עגולות שנכנסות-לחורים מחוררים מראש כדי לכוונן- את מיקום הרצועה לאחר שההזנה משלימה את פעולתו. הם מתקנים שגיאות רישום קטנות. חריצים עוקפים, לעומת זאת, מונעים האכלת יתר גסה לפני שהטייסים בכלל מתערבים. סיכת טייס בגודל עםמרווח של 0.0005 עד 0.001 אינץ'לא יכול לפצות על רצועה שחרגה בחצי גובה. זו התפקיד של החריץ העוקף: אילוץ מכני קשה של מרחק נסיעה ברצועה.
מדוע חריצי מעקפים הם קריטיים לרישום רצועה
רישום רצועות ירודה מתרחש במהירות. פגיעה לא נכונה מאריכה חורי טייס, מה שמדרדר עוד יותר את הרישום בתחנות במורד הזרם. חלקים נסחפים מתוך סובלנות. חורר חומר מגע במיקום שגוי, יוצר עומסי צד לא אחידים שמכתים קצוות חיתוך או אגרוף נצמד לחלוטין. במקרים חמורים, אירוע הזנת יתר בודד עלול לקרוס חלק שלם של קוביות, וכתוצאה מכך עלויות תיקון שמגמדות חודשים של חיסכון בחומר.
המטרה של חריצי עוקף במות הטבעה חורגת מעבר למניעת הזנת יתר. כפי שציין מומחה העיצוב Art Hedrick בהמפיק, חריצים גם מסירים את הקצה הקצה ממלאי סליל החריץ, ויוצרים קצה ייחוס נקי המאפשר לרצועה להזין בצורה חלקה דרך מדריכים. ללא הקצה הישר הזה, חומר מפותל נקשר למכווני מניות, וגורם לאורכי הזנה לא יציבים אפילו עם מזיני סרוו מודרניים.
חריצי עוקף מגבילים פיזית את תנועת הרצועות כך שכל תחנה מקבלת את חומר העבודה במיקום הנכון, ללא תלות ברמת דיוק המזין, מצב הסליל או רמת מיומנות המפעיל.
שלוש מערכות פועלות יחד להתקדמות אמינה: המזין האוטומטי מספק התקדמות נומינלית, חריצים עוקפים אוכפים את מגבלות הנסיעה המקסימליות ומסירים את הקמבר, וסיכות הטייס מספקות רישום דיוק סופי. הסרת אלמנט אחד מעבירה את הסיכון אל האחרים. כאשר שלושתם מתפקדים בתיאום, ערכת קוביות ההחתמה שומרות על חזרתיות לאורך ריצות ייצור ארוכות, אפילו במהלך ההתקנה כאשר רוב התרסקות הקוביות מתרחשות בפועל.
השאלה הקריטית עבור כל מעצב קוביות היא לא האם להשתמש בחריצים עוקפים, אלא באיזה סוג להשתמש. החלטה זו תלויה בשאלה האם משאירים חומר על הרצועה (חיובית) או מסירים אותו (שלילי), ולכל גיאומטריה יש יתרונות ברורים בהתאם לרוחב הרצועה, מהירות הייצור והתנהגות החומר.
כיצד פועלים חריצי עוקף חיוביים ומתי להשתמש בהם
השארת חומר על הרצועה במקום לחתוך אותו עשוי להישמע מנוגד לאינטואיציה עבור תכונה שנועדה לשלוט בהתקדמות. אבל זה בדיוק מה שעושה חריץ מעקף חיובי, והגיאומטריה שמאחוריו פותרת כמה בעיות שמציגות חריצים רגילים-מייצר.
כיצד מגרעים מעקפים חיוביים שולטים בהתקדמות הרצועה
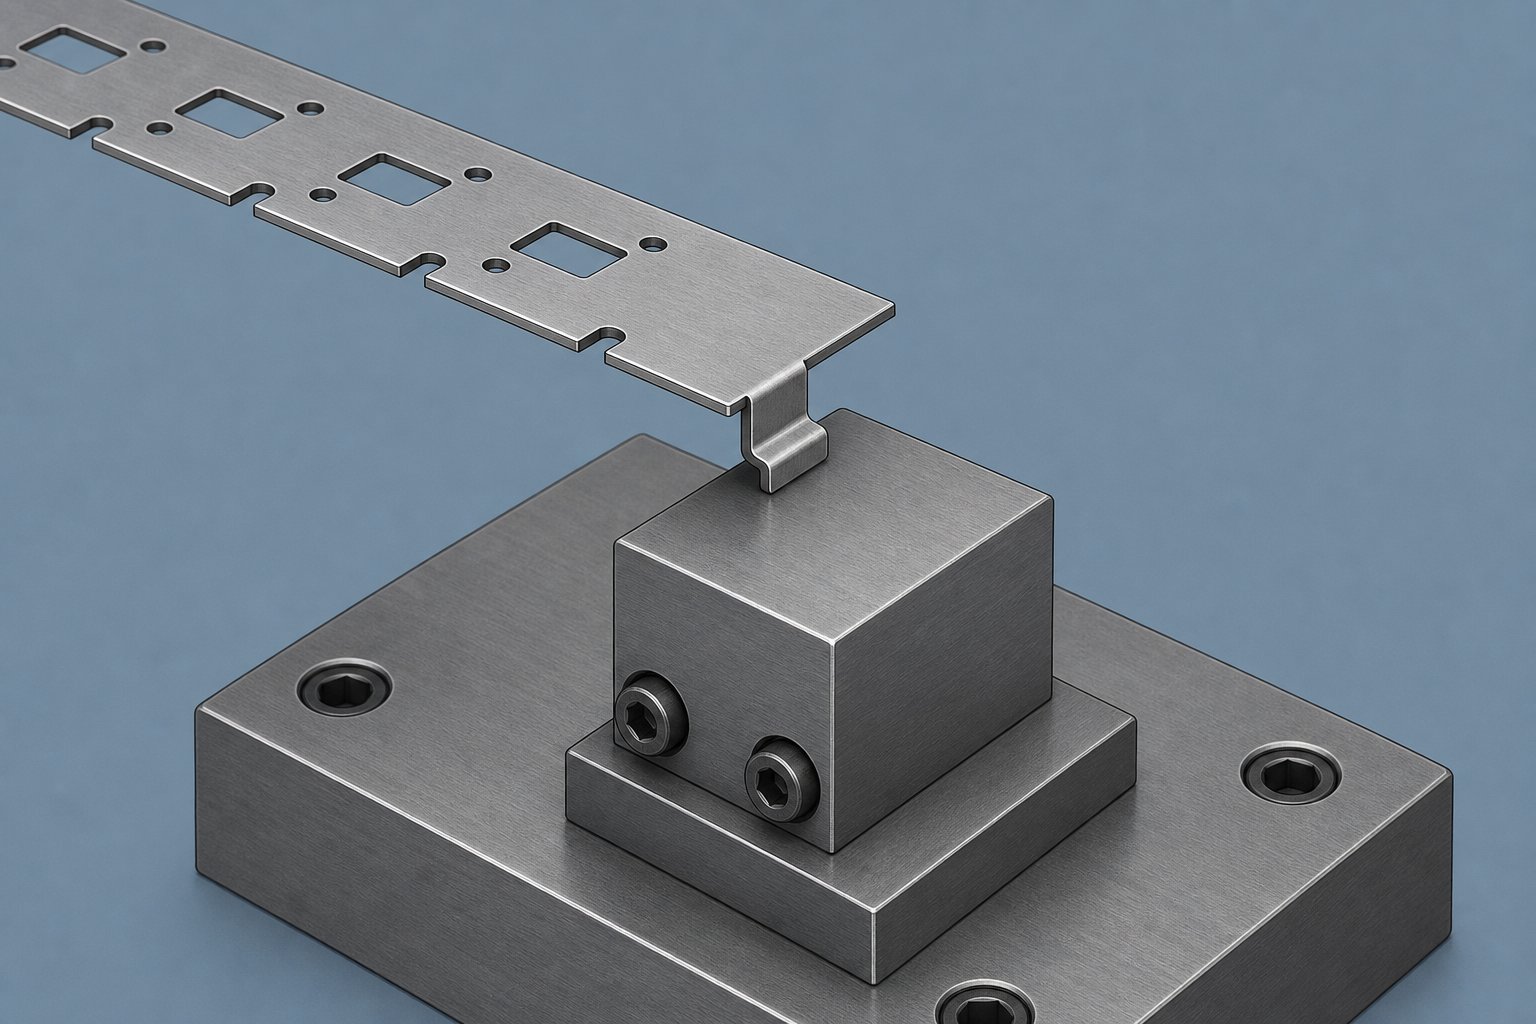
מגרעת עוקפת חיובית נוצרת על ידי נטישת קטע קטן של רצועת הנשא ויצירתו כלפי מטה (או מדי פעם כלפי מעלה) כדי לייצר לשונית היוצאת ממישור הרצועה. דמיין לשון מלבנית, בדרך כלל ברוחב של 3 עד 6 מ"מ ובולטת פי 1 עד 1.5 מעובי החומר מתחת לפני הרצועה, בכיוון בניצב לכיוון ההזנה. הלשונית נשארת מחוברת למנשא בקצה אחד, ויוצרת אוגן שלוחה לאורך קצה הרצועה.
במהלך התקדמות ההזנה, הלשונית שנוצרה זו נעה קדימה יחד עם הרצועה עד שהיא נוגעת בגוש עצירה מוקשה או בכתף המעובדת בנעל התבנית התחתונה. ההתנגשות הפיזית עוצרת את תנועת הרצועה בדיוק במרחק הגובה הנכון. הגיאומטריה מגבילה את עצמה-: הלשונית לא יכולה לעבור את גוש העצירה, כך שהזנת יתר הופכת לבלתי אפשרית מבחינה מכנית ללא קשר לכמות הכוח שהמזין מפעיל.
למה להשאיר חומר מחובר במקום לנקב אותו? התשובה כוללת גם אמינות וגם שלמות רצועה. כרטיסייה מרוכזת-ו-מעוצבת לא מייצרת שבלול. אין פיסת גרוטאות קטנה שצריכה לצאת דרך פתח קובייה, אין סיכון של משיכה של שבלול בחזרה לתוך חלל התבנית במכה ההחזרה. לכל מי שמכיר את כאבי הראש של משיכת שבלול בפעולות הטבעה בחבטות, היתרון הזה לבדו מצדיק את הגישה.
גם הכיוון הזוויתי של הלשונית משנה. רוב חריצי המעקף החיוביים נוצרים ב-90 מעלות למשטח הרצועה, אך התאמות זוויתיות קלות של 80 עד 85 מעלות יכולות ליצור פעולת יתד כנגד בלוק העצירה. זה מגביר את כוח האחיזה ומשפר את בקרת ההזנה בחומרים עבים יותר שבהם מומנטום הרצועה גבוה יותר.
יישומים אופייניים לעיצובי חריצים חיוביים
חריצי עוקף חיוביים בפחיצירת מצטיינים בתרחישים ספציפיים שבהם שלמות הרצועות וניהול גרוטאות מקבלים עדיפות. שקול רצועת מנשא צרה, נניח ברוחב 25 מ"מ, המזינה חלק מחבר קטן. חיתוך חריץ קונבנציונלי מהקצה מסיר שטח חתך- ממנשא מינימלי ממילא. החומר האבוד הזה מחליש את הרצועה בדיוק בנקודה שבה מתרכזים כוחות ההזנה, מה שמזמין התכווצות או קריעה במהלך פעולה- במהירות גבוהה.
חריץ של רומח-ו-צורה מונע זאת לחלוטין. החומר נשאר במנשא. חוזק החתך- נותר ללא פגע. האוגן המעוצב למעשה מקשיח את הרצועה באופן מקומי, מה שמסייע בהזנה חלקה דרך מסילות הרמה, יתרון שצוין על ידי מתרגלים בתכנון מתקנים העובדים עם פריסות מנשא חד-צדדיות.
המטרה של חריצים לעקוף ביצירת גיליונות מתכת משתרעת גם על כלכלית גרוטאות. כל שבלול שמייצר קובייה מוסיף לחישובי פסולת החומר. בייצור-בנפח גבוה שבו עלות החומר שולטת בתמחור החלקים, ביטול אפילו שפל קטן מכל התקדמות מתרבה לחיסכון מדיד של יותר ממיליון-פעימות.
- אין צורך בניהול שבלול- מבטל את הסיכון למשיכת שבלול ומסיר את הצורך בתעלות פינוי שבלולים בקובייה
- שומר על חתך- של ספק- קריטי עבור רצועות צרות שבהן הסרת חומר תפגע ביציבות ההזנה
- מקשיח את הרצועה באופן מקומי- האוגן המעוצב מוסיף קשיחות במיקום החריץ, ומסייע לתנועה חלקה דרך מסילות ההרמה
- מפחית גרוטאות לכל התקדמות- אין חומר מוסר מהרצועה, מה שמשפר את ניצול החומרים בעבודות רגישות-עלויות
- בניית תבנית פשוטה יותר בתחנת החריץ- מקטע אגרוף ורומח מחליף חיתוך מלא-דרך אגרוף עם חור לשחרור שבלול
עיצובים חיוביים טומנים בחובם אילוצים. הלשונית שנוצרה חייבת לנקות את מנגנוני ההרמה כשהרצועה עולה בין תנועות. במות-במהירות גבוהה העוברות מעל 600 פעימות לדקה, לשונית-שמוקרנת כלפי מטה יכולה להיתפס במסילות ההרמה או להפריע לתזמון הגבהה של הרצועה. סיכוני הפרעות אלו דוחפים יישומים מסוימים לכיוון האלטרנטיבה: הסרת חומר לחלוטין כדי ליצור גיאומטריית חריץ שלילית המשלבת את התבנית מהכיוון ההפוך.
כיצד פועלים חריצי עוקף שליליים והחוזקות שלהם
כאשר לשונית מעוצבת המבצבצת מתחת לרצועה יוצרת בעיות פינוי במהירות גבוהה, הפתרון הופך את הגיאומטריה לחלוטין. במקום להשאיר חומר על הרצועה, חריץ עוקף שלילי מסיר קטע קטן מקצה הרצועה, ויוצר כיס שמתחבר לבלוט מוקשה המובנה בתבנית. הרצועה עצמה נושאת את הריק; הקוביה נושאת את העצירה.
מכניקה של חריצים מעקפים שליליים והסרת חומרים
חריץ מעקף שלילי מיוצר על ידי הטבעת ניקוב בקטע מלבני או טרפז קטן מאחד או משני הקצוות של רצועת הנשא. נקבי הטבעה המשמשים לפעולה זו הם בדרך כלל צרים, ברוחב נע בין 3 ל-8 מ"מ וחודרים בין 2 ל-5 מ"מ לתוך קצה הרצועה בהתאם לרוחב המנשא ועובי החומר. פעולת החיתוך עוקבת אחר אותה מכניקת גזירה כמו כל פעולת ביטול: האגרוף יורד לתוך פתח תבנית מזדווג, החומר נשבר דרך רצף גזירה-ו-שבר, ושבלול נפרד מהרצועה.
השבלול הזה דורש תשומת לב. שבלול הוא בדרך כלל רסיס דק, לפעמים קטן עד פי שניים מעובי החומר בממד הצר ביותר שלו. השלכת חתיכה קטנה כל כך בצורה מהימנה היא אתגר ידוע. חור השחרור של הקלעים מתחת לפתח התבנית חייב לספק זווית טיוטה נאותה, בדרך כלל 0.5 עד 1 מעלות לכל צד, כדי למנוע ערימת שבלולים. סיוע בוואקום או פליטת שבלולים חיוביים באמצעות קפיצים-עמוסים הופך להיות הכרחי ביישומים במהירות גבוהה- שבהם כוח הכבידה לבדו לא יכול לנקות את החללים מהר מספיק.
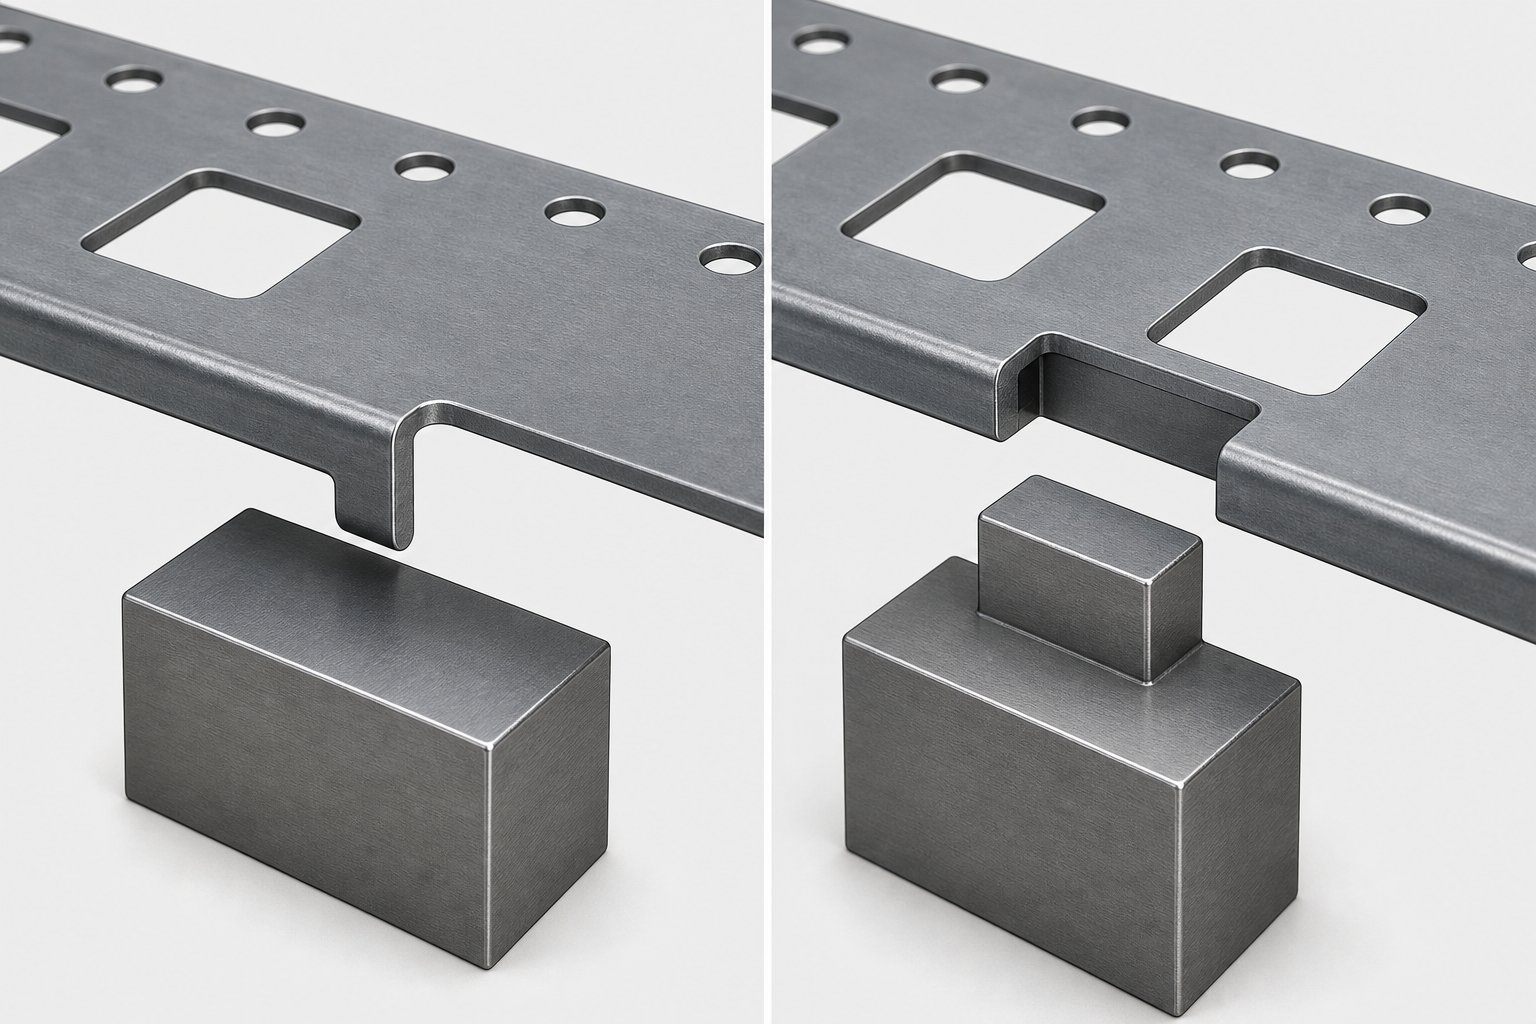
לאחר חיתוך כיס החריץ, הוא מתקדם עם הרצועה עד שהוא מגיע לגוש מפתח מוקשה, בלינה מדויקת- מפלדת גרוס המותקנת בנעל התבנית. בלוק המפתחות נכנס לכיס החריץ, והדופן האחורית של החריץ יוצר קשר עם פנים בלוק המפתחות, ובכך עוצר את תנועת הרצועה קדימה במרחק הגובה הנכון. הגיאומטריה כאן חשובה: עומק החריץ צריך לעלות על הקרנת בלוק מפתח ב-0.3 עד 0.5 מ"מ כדי לאפשר חיבור נקי ללא כריכה, בעוד שרוחב החריץ חייב לקחת בחשבון את סובלנות ההזנה של המערכת בתוספת התרחבות תרמית של הרצועה במהלך ריצות ייצור ארוכות.
הקלה זוויתית על הקצה המוביל של החריץ, בדרך כלל 3 עד 5 מעלות, מאפשרת לרצועה לרכוב על בלוק המפתח במהלך התקדמות ההזנה מבלי להיתפס. הקצה האחורי נשאר מרובע או חתוך מעט, יוצר את פני העצירה החיוביים שעוצרים את תנועת הרצועה. המרווח בין דפנות בלוק המפתח לדפנות החריץ עובר בדרך כלל בין 0.05 ל-0.10 מ"מ לכל צד, הדוק מספיק כדי למנוע סחיפה לרוחב אך רופף מספיק כדי למנוע כריכה מכיוון שאריות הטבעה של חריצים עוקפים מצטברים על משטחי החיבור לאורך ריצות ארוכות.
הקשר בין גיאומטריית החריץ לגובה הקוה הוא ישיר. אגרוף חריץ עמום מייצר התהפכות בצד הכניסה וקורה בולטת בצד החתך. החריץ הזה מבצבץ לתוך כיס החריץ, ומפחית למעשה את העומק הפונקציונלי שלו. במשך אלפי פעימות, הצטברות פרוצים מתקדמת יכולה למנוע את השבתה מלאה של בלוק המפתח, מה שפוגע ברמת דיוק הרישום. שמירה על מרווח אגרוף-ל-מחור מתאים, בדרך כלל 5 עד 10 אחוזים מעובי החומר לכל צד עבור פלדה עדינה, שומרת על קווצות בגבולות מקובלים ומאריכה את מרווחי התחזוקה.
היכן שעיצובי חריץ שליליים מניבים את הביצועים הטובים ביותר
חריצים שליליים תופסים את קצה הרצועה במקום בולטים מתחת למישור הרצועה. שום דבר לא בולט. הרצועה נשארת שטוחה, מה שאומר שמסילות הרמה, מערכות -נשיפת אוויר וחיישני זיהוי פסים פועלים כולם ללא הפרעות. עבור קוביות העוברות מעל 600 פעימות לדקה, פרופיל שטוח זה הופך חיוני.
תארו לעצמכם רצועת מנשא רחבה, בקוטר של 75 מ"מ או יותר, המזינה תושבת רכב גדולה. הסרת 4 מ"מ מכל קצה עבור כיסי חריצים בקושי משפיעה על חתך נושא העומס -של המנשא. הרצועה שומרת על שלמות מבנית תוך השגת בקרת הזנה אגרסיבית באמצעות חיבור מכני חיובי עם בלוקים המפתח. החומר שהוסר יוצר שקע שאליו נכנסת ההקרנה של התבנית, ובעצם בונה את גיאומטריית העצירה לתוך כלי העבודה ולא לתוך הרצועה.
גישה זו גם מספקת פעולת עצירה נחרצת יותר. בלוק מפתח הנכנס לכיס מעובד מתחבר עם מגע פנים מלא על פני דופן החריץ, ומפיץ כוחות מעצור הזנה על שטח גדול יותר מאשר לשונית אחת הפוגעת בכתף. מגע מבוזר זה מתנגד לדפורמציה טוב יותר במהלך האטה פתאומית של רצועה כבדה במהירות.
- פרופיל פס שטוח- אין כרטיסיות מקרינות שיפריעו להרים, חיישנים או למנגנוני הובלה של רצועות במהירות- גבוהה
- מעצר הזנה אגרסיבי- מגע מלא בין גוש המפתח לקיר החריץ מפיץ כוחות עצירה, ומפחית עיוות מקומי
- מסיר קמבר קצה- פעולת החיתוך חותכת קצוות חריצים לא סדירים, מייצרת משטח ייחוס נקי למדריכי מלאי
- רישום חריץ כפול-- חיתוך חריצים בשני קצוות הרצועה ושימוש בלוקים מקשים מזווגים מונע הזזת רצועה לרוחב במהלך פעולות ניקוב הטבעה
- תואם לאוטומציה-במהירות גבוהה- אין תכונות שנוצרו לתפוס, להתכופף או להתעייף בשיעורי שבץ מוגברים
- יכולת עצירה-ראשונה- עצירת החריץ משמשת כמאתר- קצה מוביל במהלך התקנת התבנית הראשונית, ומפחיתה את הסיכון לחצי-מכות או גרוטאות רופפות בעת ההפעלה
הפשרה- ברורה: חריצים שליליים צורכים חומר רצועות, מייצרים שבלולים שיש לנהל, ומציגים קצוות חיתוך שנשחקים לאורך זמן. עבור רצועות רחבות יותר שבהן העונשים הללו נותרים ניתנים לניהול, האמינות והתאימות למהירות של עיצוב זה הופכות אותו לבחירה הדומיננטית בפעולות-בנפח גבוה של קוביות פרוגרסיביות. השאלה היא לא איזה סוג עדיף באופן אוניברסלי, אלא איזה קבוצת אילוצים היישום הספציפי שלך מטיל, החלטה שמתבהרת כאשר שתי הגיאומטריות ממוקמות זו לצד זו.
מדריך לבחירת חריצי עוקפים חיוביים לעומת שליליים
הצבת שתי גיאומטריות החריצים זו לצד זו מגלה שהבחירה ביניהן היא רק לעתים רחוקות על כך שהאחת טובה מהשנייה. מדובר בהתאמת עיצוב החריץ לשילוב ספציפי של רוחב רצועה, מהירות ייצור, התנהגות חומרים ומגבלות טיפול בגרוטאות. הטבלה שלהלן מאגדת את ההבדלים המכניים והתפעוליים להתייחסות אחת שבה תוכל להשתמש במהלך סקירת עיצוב הטבעת הכלים והטבעות.
בהשוואה חריצי עוקף חיוביים לעומת שליליים
| מימד עיצוב | חריץ מעקף חיובי | חריץ מעקף שלילי |
|---|---|---|
| מנגנון פעולה | לשונית מחורצת שנוצרה מתחת לרצועה מתקשרת עם בלוק עצור בקובייה | כיס חתוך בקצה הרצועה מקבל הקרנת גוש מפתח מהקוביה |
| הסרת חומרים | לא נשאר חומר של - מחובר לרצועת הנשא | כן - שבלול גזוז מקצה הרצועה |
| השפעת חוזק הרצועה | חתך רוחב מוביל מינימלי - נשמר; הנוקשות המקומית עולה בלשונית שנוצרה | חתך רוחב בינוני - מצטמצם בכל מיקום חריץ לפי עומק החתך |
| ניהול שבלולים | אין צורך | נחוצים חורים לפינוי שבלולים, זוויות טיוטה ואפשרות פליטת ואקום או קפיצה |
| טווח רוחב רצועה אופייני | רצועות צרות עד בינוניות (מתחת ל-50 מ"מ) שבהן הסרת החומר תפגע בשלמות הנשא | רצועות בינוניות עד רחבות (40 מ"מ ומעלה) כאשר להסרת הקצוות יש השפעה מבנית מינימלית |
| התאמה למהירות | מהירויות נמוכות עד בינוניות (בדרך כלל מתחת ל-600 SPM); הסיכון להפרעות בכרטיסייה עולה עם המהירות | מהירויות בינוניות עד גבוהות (600+ SPM); פרופיל רצועה שטוחה מונע הפרעות של מרים וחיישן |
| סיכון ברר | חיתוך רומח - נמוך מייצר שבר מבוקר בקצה בודד; ללא יציאת שבלול | פעולת גזירה גבוהה יותר של - יוצרת חריץ בצד החתך שיכול להפחית את עומק החריץ הפונקציונלי לאורך זמן |
| תיקון קמבר קצה | לא - אינו מסיר חומר קצוות, כך שנשאר קמברור מחיתוך הסליל | כן - פעולת חיתוך חותכת קצוות לא סדירים, משפרת את הנחיית הרצועות דרך מסילות המניות |
| מצבי כשל נפוצים | כיפוף או גזירה מכוח הזנה מוגזם; הפרעה לשונית עם מרים; פיצוח עייפות מתקדמת בשורש הרומח | משיכת שבלולים שממלאת את כיס החריץ; הצטברות קוצים המונעת מעורבות בלוק מפתח; סדקים בקצה חריץ כתוצאה מהתקשות העבודה |
מספר מבדלים בטבלה זו מבצעים השפעה גדולה על החלטת התכנון הסופית. רוחב הרצועה הוא לעתים קרובות המסנן הראשון. כאשר אתה עובד עם מנשא צר מ-30 מ"מ, הסרת אפילו 3 עד 4 מ"מ מהקצה עבור חריץ שלילי גוזלת אחוז משמעותי מהחתך. כוחות ההזנה מתרכזים באזור המופחת, ופיצוח עייפות הופך לסיכון ייצור אמיתי. חריץ חיובי עוקף זאת לחלוטין על ידי שמירה על החומר במקום.
מהירות היא המסנן הקריטי השני. פעולות יצירת מתכת במהירות גבוהה- מעל 600 פעימות לדקה דורשות פרופיל רצועה שטוחה. כל אלפית שנייה של תנועה של מרים נחשבת, ולשונית המבצבצת מתחת לרצועה עלולה להיתפס, להתכופף או להתעייף בדרכים שמתערבות במהירות בקצבי שבץ גבוהים. חריצים שליליים שומרים על הכל נקי, וזו הסיבה שהם שולטים בקווי הטבעה של הרכב והמחברים שבהם זמני המחזור נמדדים בשברירי שנייה.
טיפול בגרוטאות הוא המבדיל השלישי שלעתים קרובות מקצה את האיזון. חריץ שלילי מייצר שבלול בכל חבטה. יותר ממיליון-מחזורי ייצור, השברים הקטנים האלה מצטברים. אם מערכת פינוי הקלעים נכשלת אפילו לזמן קצר, הקלעים נערמים בפתח התבנית, חוסמים את התחברות בלוקים של המפתח ומפעילים הזנה לא נכונה. חנויות עם משמעת מעולה לניהול חלליונות סופגות את העונש הזה בקלות. חנויות רזה עם מרווחי תחזוקה מינימליים של קוביות עשויות למצוא חריצים חיוביים יותר סלחניים.
קמבר קצה, כאב ראש תכוף עם מלאי סליל חריץ, מוסיף שיקול נוסף. חריצי עוקף שליליים במתכת מתכת היוצרים הטבעה חותמים מטבעם את קצה הרצועה, ומסירים את הקאמבר שהוכנס במהלך חיתוך הסליל. חריצים חיוביים אינם מציעים תיקון כזה, כך שאם החומר הנכנס שלך מגיע עם קצוות לא עקביים, ייתכן שיהיה עליך להוסיף תחנת חיתוך נפרדת או לקבל את חוסר יציבות ההזנה שקאמבר מציגה.
רשימת קריטריוני בחירה עבור מעצבי מות
במקום לשקול את כל הגורמים בו-זמנית, מהנדסי הכלים והטבעות המנוסים עובדים בתהליך החלטה רציף. כל קריטריון מבטל אפשרות אחת או מצמצם את השדה. השתמש ברשימת הבדיקה הזו במהלך סקירת פריסת רצועות כדי להגיע לגיאומטריית החריץ הנכון באופן שיטתי.
- רוחב הרצועה וחתך המנשא- מדוד את רוחב הספק הזמין לאחר קינון גיאומטריית החלק. אם המנשא קטן מפי שניים מעומק החריץ המתוכנן בכל צד, חריץ חיובי שומר על שלמות מבנית. מנשאים רחבים יותר עם חומר רב יכולים לסבול את ההסרה הנדרשת על ידי חריצים שליליים.
- סוג החומר ועוביו- חומרים קשים יותר מייצרים חריצים גבוהים יותר בחיתוכים שליליים, ומאיצים את בלאי המפתחות. חומרים דקים מתחת ל-0.5 מ"מ עלולים להיקרע בלשוניות מעוצבות בעיצובים חיוביים. התאם את סוג החריץ לאופן שבו הסגסוגת הספציפית שלך מתנהגת תחת גזירה או כיפוף בטמפרטורות ייצור.
- מהירות ייצור- אם היעד שלך עולה על 500 עד 600 תנועות לדקה, הטיה לכיוון חריצים שליליים עבור הפרופיל השטוח שלהם. מתחת לסף זה, כל אחד מהסוגים פועל בצורה מהימנה בתנאי שתזמון ההרמה מתאים לכל הקרנת כרטיסיות.
- אילוצי גיאומטריה של חלק- בדוק אם תכונות שנוצרו, תחנות ציור או-פעולות מונעות מצלמות ליד קצה הרצועה מתנגשות עם מיקום החריץ. לשוניות חיוביות מבצבצות מתחת לרצועה ועלולות להפריע לרכיבי התבנית התחתונים. כיסים שליליים יושבים במישור הרצועה אך צורכים נכסי קצה שמאפיינים נוצרים עשויים להזדקק להם.
- דרישות טיפול בגרוטאות- הערך את יכולת ניהול הקלעים שלך. אם הקובייה פועלת ללא השגחה או עם התערבות מינימלית של המפעיל, חריץ חיובי-לחריץ מפחית מצב כשל אחד. אם כבר קיימות מערכות חזקות לסילוק שבלולים עבור תחנות ניקוי אחרות, הוספת שבלולים לזרם הפסולת היא טריוויאלית.
- שיקולי תחזוקת כלי עבודה- מעצורי חריץ חיוביים הם בלוקים קבועים ללא קצוות חיתוך לחידוד מחדש. חבטות חריץ שליליות דורשות טחינה חוזרת תקופתית עם גדילת הקוצים. קחו בחשבון את מרווחי התחזוקה המתוכננים שלכם. מרווחים ארוכים יותר בין חידוד מעדיפים עיצובים חיוביים; מרווחים קצרים יותר וממושמעים תומכים בגיאומטריות שליליות ללא בעיה.
עבודה על ששת הקריטריונים האלה ברצף מבטלת ניחושים. במקרים רבים, שני המסננים הראשונים לבדם מצביעים בבירור על גיאומטריה אחת. כשהתשובה נשארת מעורפלת אחרי כל השישה, סביר להניח שאתה נמצא באזור שבו כל אחד מהסוגים עובד והעדפות משניות כמו הכרת המעצבים, שיטות העבודה הסטנדרטיות בחנות או מפרט הלקוח משתלטים.
עם זאת, מה שאף פריט הבדיקה או טבלת ההשוואה לא תופסים, הוא כיצד להתאים ולמקם את החריץ הנבחר ביחס לטייסים, מרווח תחנות וגיאומטריית הרמה. העיקרון המכני מוסדר ברגע שאתה בוחר חיובי או שלילי. הביצוע הממדים, היכן יושב החריץ, כמה עמוק הוא חותך, ואיזה מרווחים הוא צריך, קובעים אם העיקרון הזה מתורגם לייצור אמין או בעיות הזנה מתמשכות.
הנחיות עיצוב עבור גודל ומיקום של חריץ עוקף
בחירת סוג החריץ הנכון היא חצי הקרב. החצי השני ממד וממקם אותו כך שהרצועה נעצרת בצורה מהימנה, מהלך אחר שבץ, מבלי-להגביל את ההזנה או להרעיב את נושא החומר המבני. כללי גודל אלה מתרגמים את כוונת העיצוב למציאות של רצפת חנות-.
כללי אצבע עבור עומק ורוחב חריצים
עומק החריץ הוא הממד הראשון שיש להצמיד אותו, והוא מתרחב ישירות עם רוחב המנשא. הסר יותר מדי והרצועה נחבטת בכוח הזנה. הסר מעט מדי וחיבור בלוק המפתח הופך רדוד מספיק כדי שהצטברות כתמים או התרחבות תרמית יביסו את המעצור תוך כמה אלפי פעימות.
עבור חריצי עוקף שליליים, נקודת התחלה משותפת היא 15 עד 25 אחוז מרוחב הרצועה בכל צד. מנשא ברוחב 60 מ"מ, למשל, תומך בכיסי חריצים של 9 עד 15 מ"מ חתוכים מכל קצה תוך שמירה על חתך מספיק להאכלה יציבה. רצועות צרות יותר דורשות אחוזים שמרניים יותר. מתחת ל-30 מ"מ ברוחב הרצועה הכוללת, בדרך כלל עדיף לך עיצוב של רומח חיובי-ו-צורה המונעת לחלוטין הסרת חומר.
רוחב החריץ, הנמדד בכיוון ההזנה, חייב להתאים לסובלנות ההזנה של המערכת שלך בתוספת מרווח קטן לצמיחה תרמית של הרצועה במהלך הייצור. מזין סרוו טיפוסי המספק דיוק גובה פני 0.05 מ"מ מאפשר רוחב חריץ של ממד בלוק המפתח בתוספת של 0.15 עד 0.25 מ"מ בסך הכל. יותר צמוד מזה, ובלוק המפתחות נקשר בכיס. רחב יותר, והרצועה חורגת לפני המעצר.
רדיוסים פינתיים בתוך כיס החריץ ראויים לתשומת לב. פינות פנימיות חדות פועלות כמגבירות מתח. אפילו רדיוס צנוע של 0.3 עד 0.5 מ"מ בפינות החריץ מונע סדקי עייפות שאחרת היו מתחילים לאחר מאות אלפי פגיעות הזנה. על פלדות כלים מוקשות המשמשות לבלוקים מרכזיים, פילה תואם מפיץ את מתח המגע בצורה שווה יותר.
השגת הגיאומטריות הפנימיות המדויקות הללו, במיוחד על בלוקים מרכזיים ותוספות קוביות, היא המקום שבו חיתוך חוטי EDM מוכיח את עצמו הכרחי. יצרן כלי וקוביות מיומן יכול לתכנת פרופילי בלוק מפתח עם סובלנות של פלוס מינוס 0.0005 אינץ', לייצר רדיוסים פינתיים פנימיים קטנים כמו 0.050 מ"מ עם חוט עדין במהירות מבוקרת. מכיוון שחתוך חוטי EDM לאחר טיפול בחום, בלוק המפתח שומר על יציבות מימדית ללא עיוות מהתקשות, יתרון קריטי כאשר גיאומטריית ההתקשרות חייבת להישאר עקבית לאורך מיליוני מחזורים. הקלה מתחדדת של 0.25 עד 0.5 מעלות המוחלת דרך חוט EDM מאפשרת גם ליטוש מחדש של בלוקים מפתח מבלי לשנות את מימד ההתקשרות בפנים העבודה.
מיקום ביחס למרווח תחנות וטייסים
המקום בו החריץ יושב לאורך הרצועה משפיע על אופן האינטראקציה שלו עם טייסים, מרימים ומערכת ההזנה. גישה נפוצה ממקמת את תחנת החיתוך-בתחנה אחת או שתיים של התבנית הפרוגרסיבית, כך שכל תחנה שלאחר מכן נהנית ממגבלות ההזנה ותיקון הקמבר שהמחור מספק.
הקשר בין מיקום החריץ למיקום הטייס הוא רציף, לא מיותר. הטייסים בדרך כלל מפעילים את הרצועה בתחנה שתיים או שלוש, לאחר שהחריץ כבר הגביל את האכלת יתר הגסה. כפי שמפרטים את מגזין MetalForming, גליל ההזנה חייב לשחרר את הרצועה לפני שקטרים של איתור הטייס נכנסים לחורי הטייס. חריץ המעקף מספק את העצירה הגסה שמכניסה את הרצועה לטווח לכידת הטייס, ולאחר מכן הטייס מספק רישום דיוק סופי, ולעתים קרובות מתקן את שגיאת המיקום האחרונה של 0.05 עד 0.10 מ"מ.
מרווח התחנות קובע כמה רחוק נוסעים כיס החריץ או הלשונית לפני חיבור בלוק המפתח או העצירה. יש לחתוך את החריץ כך שהקצה האחורי שלו יתיישר בדיוק במרחק גובה אחד מנקודת החיבור. כל שגיאה כאן מורכבת בין תחנות. אם חתך החריץ הוא ב-0.02 מ"מ מהגובה האמיתי, השגיאה הזו מתפשטת בכל תחנה במורד הזרם, ויוצרת סחיפה מתקדמת של רישום שהטייסים לבדם עשויים שלא לתקן במלואו.
אינטראקציה של מרים מוסיפה אילוץ נוסף. במות עם מסילות הרמה עמוסות-קפיציות, הרצועה עולה ממשטח התבנית בין פעימות כדי לאפשר התקדמות ההזנה. לשונית עוקפת חיובית הבולטת מתחת לרצועה חייבת לפנות את מסילת ההרמה בגובה הרמה מלא. אם הטאב תופס, הרצועה לא יכולה להתקדם, והמכה הבאה מייצרת מכה כפולה-. עבור חריצים שליליים, בלוק המפתח חייב להיכנס במלואו מתחת למישור הרצועה לפני שהמרימים מרימים את הרצועה, או שדופן החריץ תופס את קצה הבלוק וגוזר שבב משני לכיס החיבור.
- חותכים חריצים בתחנה הראשונה או השנייהכדי לבסס בקרת הזנה לפני שיתחילו פעולות היווצרות או ההסרה במורד הזרם
- שמור על מרווח-ל-מדרגה במרווחים מדויקים של גובה הצלילכך ששתי המערכות מתייחסות לאותו קו בסיס התקדמות
- ודא את גובה גוש המפתח ביחס לתנועת המריםכדי לאשר שהגוש מנקה את הרצועה בשלב ההרמה ומתחבר רק במהלך עצירת ההזנה
- קיזוז חריצים ממסילות הנחייה במלאי ב-1 מ"מ לפחותכדי למנוע הפרעה בין קצה החריץ לדפנות תעלת המדריך
- הנח חריצים כפולים באופן סימטרי בשני קצוות הרצועהכאשר השליטה הצידית היא קריטית, במיוחד ברצועות רחבות המועדות להזזת צד במהלך הטבעה
- תאם את תזמון החריצים עם אותות שחרור-הזנהכך שהמזין נפתח לפני שהרצועה נוגעת בבלוק המפתחות, ומונעת מהמנוע להילחם בעצירה המכנית
כאשר משתמשים בשתי הטייסים ובחריצי המעקף יחד, תכנון הכלי והתבנית חייבים להבטיח שהטייס לא ילחם בחריץ. אם החריץ עוצר את הרצועה במרחק של 0.05 מ"מ מהמיקום האמיתי והטייס גורר אותה קדימה, קיר החריץ חווה מתח גזירה כנגד בלוק המפתח בכל לחיצה. עם הזמן, העמסה החוזרת הזאת מעייפת את קצה החריץ. הפתרון הוא להתאים את החריץ כך שהוא יעצור את הרצועה מעט מעבר לחלון לכידת הטייס, מה שיאפשר לטייס למשוך את הרצועה חזרה למצב הסופי במקום לדחוף אותה קדימה. הטיה כיוונית עדינה זו, המובנית במיקום החריץ במהלך בניית התבנית, מבטלת את הקונפליקט ומאריכה את חיי החריץ והטייס כאחד.
עבור פרויקטים שבהם גיאומטריית רצועות, דרישות מהירות או התנהגות חומרים דוחפים את ההנחיות הללו לגבולותיהן, עבודה עם שותף מנוסה בהנדסה יכולה למנוע ניסוי יקר-ו-טעויות בעיתונות. צוותים בYICHENמתמחים בפתרונות הטבעה מותאמים אישית הנותנים מענה לאינטראקציה בין חריצים עוקפים, מערכות הרמה ורכיבים מדויקים כגון בלוקים ואגרוף מפתחות, במיוחד בפריסות מורכבות שבהן כללי אצבע סטנדרטיים דורשים אימות ספציפי-לפרויקט.
קבלת הגיאומטריה והמיקום הנכון של החריץ היא בסופו של דבר עניין של תיאום אילוצים מכניים. אבל האילוצים האלה משתנים בהתאם לחומר שאתה מזין דרך התבנית. חריץ שפועל ללא רבב בפלדה מגולגלת קרה- 1.0 מ"מ עלול להיסדק, לעוות או לאבד קשר כאשר אותו קובייה פועלת ברונזה זרחתית של 0.5 מ"מ, מציאות המונעת כולה על ידי הבדלים באופן שבו החומרים מגיבים לכוחות המטילים חריצים עוקפים.
מאפייני חומר שמניעים החלטות עיצוב חריצות
חריץ עוקף אינו רק תכונה גיאומטרית. זהו ממשק מכני הנתון לטעינת פגיעה חוזרת, מתח גזירה ועיוות מחזורי בכל פעם שהרצועה נעצרת בגוש המפתח או העצירה. ביצועי הממשק תלוי לחלוטין ממה עשויה הרצועה. שני חומרים בעלי עובי ורוחב פס זהים יכולים לדרוש עיצובי חריצים שונים לחלוטין בהתבסס על חוזק התפוקה, התנהגות ההתקשות והגמישות שלהם.
כיצד מאפייני החומר משפיעים על ביצועי חריץ
התחל עם חוזק תנובה. הטבעות מהונדסות נובעות מעיוות פלסטי שנגרם על ידי כוחות היווצרות העולים על חוזק התפוקה של החומר, כמומגזין MetalFormingמסביר. אותו עיקרון שולט במעורבות חריגה. כאשר רצועה נוגעת בלוק מפתח במהירות, קיר החריץ חווה עומס דחיסה מרוכז. חומרים בעלי חוזק תפוקה גבוה יותר מתנגדים לדפורמציה באותה נקודת מגע, ושומרים על גיאומטריית חריץ לאורך ריצות ייצור ארוכות יותר. סגסוגות רכות יותר כמו נחושת מחושלת או אלומיניום מתעוותת בהדרגה, כאשר קיר החריץ מתנשא מעט בכל מהלך עד שעומק ההתקשרות אובד.
חוזק התפוקה של פלדה משתנה באופן דרמטי בין דרגות. פלדה עדינה ב-250 MPa מתנהגת בצורה שונה מאוד בנקודת התקשרות של חריץ מאשר פלדה דו-פאזית ב-600 MPa. חומרים בעלי חוזק- גבוה יותר שומרים על קצוות חריצים חדים יותר, אך גם מעבירים כוחות פגיעה גבוהים יותר לתוך בלוק המפתח, ומאיצים את הבלאי של רכיב התבנית ולא ברצועה. אתה בעצם בוחר היכן הבלאי מתרחש: על מאפיין רצועה הניתנת להחלפה או על רכיב תבנית הדורש זמן השבתה תחזוקה לשירות.
מודול האלסטי של חומר הרצועה קובע כמה קפיצה לאחור חווה החריץ לאחר פעולת החיתוך. חומרים בעלי מודול אלסטי גבוה, כמו פלדה ב-200 GPa בקירוב, קופצים פחות לאחר נסיגת האגרוף, ומשאירים את כיס החריץ קרוב יותר לגיאומטריה המיועדת לו. אלומיניום, עם מודול אלסטי בסביבות 70 GPa, עשוי להיראות כאילו הוא אמור לקפוץ פחות עקב קשיחות נמוכה יותר, אך מאפייני פלדת מתח התפוקה הנמוכים יותר פירושם שהוא נכנס לעיוות פלסטי מוקדם יותר, וכתוצאה מכך איזון שונה של התאוששות אלסטית והתקבעות קבועה. ההשפעה המעשית היא שיש לפצות על גיאומטריית אגרוף חריץ באופן שונה עבור כל משפחת חומרים כדי להשיג את אותו ממד חריץ סופי.
התקשות המאמץ והקשחת העבודה מציגות משתנה-תלוי בזמן שתכונות החומר הסטטי אינן יכולות לתפוס. בכל פעם שהרצועה נוגעת בלוק המפתח, קיר החריץ חווה דפורמציה פלסטית מקומית. דפורמציה זו מחזקת את החומר באזור המגע. במשך אלפי מחזורים, קצה החריץ הופך לקשה יותר ושביר יותר בהדרגה מחומר הנשא שמסביב. עבור פלדות מסגסוגת-גבוהות-גבוהות ונמוכות, התחזקות זו עשויה להגיע ל-20 אחוז מעל למצב-שהתקבל. עבור דרגות חוזק מתקדמות- כמו פלדות דו-פאזיות, חישובים גסים מראים שאפילו מאמץ של כמה אחוזים יכולים להגביר את החוזק המקומי ב-50 אחוזים בהשוואה למאפייני הגיליון השטוחים.-
התקשות מקומית זו גורמת בסופו של דבר לסדקים. קצה החריץ, שביר כעת מהתקשות העבודה, נשבר תחת עומס הפגיעה הבא במקום להתעוות. שבבים קטנטנים משתחררים, מזהמים את הקובייה ומשפילים את איכות ההתקשרות. חומרים בעלי ערכי התארכות גבוהים, מעל 30 אחוז עבור פלדות עדינות, סובלים יותר מחזורים לפני שהם מגיעים לנקודת כשל זו מכיוון שהם יכולים לספוג עיוות חוזר מבלי למצות את משיכותם. חומרי התארכות-נמוכים כמו פלדות קפיציות או דרגות נירוסטה שהוקשו לחלוטין מגיעים לסף הפיצוח הרבה יותר מוקדם, ודורשים החלפת תחנות-תכופה יותר או מעבר לעיצובי חריצים חיוביים המפזרים את כוחות עצירת ההזנה על פני שטח כרטיסיות גדול יותר.
עיצוב החריץ חייב לקחת בחשבון את התנהגות ההתקשות-של החומר לאורך כל מחזור הייצור, ולא רק את המאפיינים המכניים-שלו המתקבלים, מכיוון שאזור המעורבות של החריץ מתחזק ומתפרק בהדרגה עם כל מחזור הזנה.
התאמת עובי ורוחב רצועה
עובי החומר קובע ישירות את עומק החיבור המינימלי לחריץ. בלוק מפתח חייב לבלוט לתוך כיס החריץ בעומק מספיק כדי למנוע מהרצועה לרכוב עליו במהלך ההאכלה. עבור חומרים דקים מתחת ל-0.5 מ"מ, המשמעות היא שגובה בלוק המפתח ביחס לעובי הרצועה הופך ליחס קריטי. רדוד מדי, והרצועה מתכופפת מעל הבלוק. עמוק מדי, והגוש נוגע בתחתית כיס החריץ, ויוצר פעולת גזירה משנית הפוגעת בשני הרכיבים.
חומרים עבים יותר, מעל 2.0 מ"מ, יוצרים מומנטום גבוה משמעותית במהלך התקדמות ההזנה. האנרגיה הקינטית שהחריץ חייב לספוג בכל מהלך קנה מידה עם מסה ומהירות כאחד. רצועה של 2.5 מ"מ במהירות הזנה מתונה פוגעת בבלוק המפתח בכוח רב יותר מאשר רצועה של 0.8 מ"מ באותה מהירות. חריצים עמוקים יותר עם שטחי מגע גדולים יותר מפיצים את הכוח הזה, אבל חתכים עמוקים יותר מסירים גם יותר חומר נושא.
רוחב הרצועה קובע את התקרה על כמה עמוק חריץ שלילי יכול להגיע בבטחה. כְּמוֹעקרונות עיצוב רצועות מנשאתכתיב, המנשא חייב להישאר חזק מספיק כדי להתנגד לכיפוף במהלך האכלה. הסרת 25 אחוז מכל קצה של רצועה בגודל 40 מ"מ משאירה 20 מ"מ של חתך מנשא. על פלדה עם חוזק- גבוה, זה עשוי להתאים. על סגסוגת אלומיניום רכה עם-שליש מעוצמת התפוקה, אותה גיאומטריה נצמדת תחת כוח הזנה. אתה צריך להתאים את עומק החריץ הפוך לחוזק החומר: סגסוגות רכות יותר מקבלות חריצים רדודים יותר ומסתמכות יותר על גיאומטריה מדויקת של בלוק מפתח מאשר עומק חיבור גס.
פלדות חוזק- גבוה מציגות התאמה משלהן. הכוחות הנדרשים לגזירת חריץ מהדרגות הללו דורשים אגרופים כבדים יותר, קטעי תבנית חזקים יותר ומרווחים הדוקים יותר כדי לנהל את החריץ המודגש שהחומרים הללו מייצרים. סגסוגות נחושת ואלומיניום חותכים בצורה נקייה עם פחות כוח אך מעוותים בנקודת החיבור. כל משפחת חומרים דוחפת את עיצוב החריץ לכיוון אחר, והכלל האוניברסלי היחיד הוא שאף גיאומטריה אחת לא פועלת על פני כולם ללא שינוי.
התנהגויות-מהותיות אלו לא משפיעות רק על העיצוב הראשוני. הם חוזים כיצד חריץ יתדרדר עם הזמן, אילו מצבי כשל יופיעו ראשונים ובאיזו תדירות תחזוקה נדרשת. הקשר החזוי הזה בין תכונות החומר ודפוסי הכשל הוא בדיוק מה שמפריד בין תחזוקה יזומה לחריצים לבין פתרון תקלות תגובתי לאחר שהתבנית כבר יצרה גרוטאות.
מצבי תקלה ופתרון בעיות בעקיפה
חריץ מעקף שעובד בצורה מושלמת במכה של מאה אלף עלול להיכשל לחלוטין על ידי שבץ חמש מאות אלף. ההשפלה היא הדרגתית, מונעת על ידי אותן התנהגויות חומריות שנדונו לעיל: התקשות מתח מקומית במשטחי החיבור, הצטברות מתקדמת של כתמים וכוחות פגיעה מחזוריים המעייפים את רכיבי הרצועה והתבנית. זיהוי מה כושל ומדוע הוא נכשל לפני שמתחילים להצטבר גרוטאות מפרידה בין חנויות ששומרות על זמן פעולה לאלה שנתקעו בכיבוי אש תגובתי.
מצבי כשל נפוצים עבור כל סוג חריץ
חריצי עוקפים שליליים וחיוביים נכשלים בדרכים שונות מהותית מכיוון שהמכניקה שלהם שונה. חריץ שלילי מסתמך על כיס חתוך ובלוק מפתח בולט. חריץ חיובי מסתמך על לשונית מעוצבת ועצירה קבועה. כל גיאומטריה מציגה דפוסי בלאי משלה, וכל אחת דורשת גישה אבחנתית שונה.
עבור חריצים שליליים, הכישלון המפריע ביותר הוא משיכת שבלולים. הרסיס הקטן שנחתך מקצה הרצועה נצמד לפנים האגרוף במהלך הנסיגה ונישא בחזרה אל הקוביה. השבלון הזה מתמקם בסופו של דבר בתוך כיס החריץ בתחנה במורד הזרם, וחוסם חלקית או מלאה את כניסת המפתחות. הרצועה עוברת מבלי לעצור, והפגיעה הבאה נוחתת במיקום הלא נכון.נתוני פתרון בעיות מתקדםמאשרת כי השפעות ואקום בין אגרוף ל-slug, בשילוב עם מרווח לא מספיק או מערכות פליטה בלויות, הם המניעים העיקריים. מפלטי קפיצים, נשיפה של אוויר- וטיוטות נאותות לסילוק שבלולים מפחיתים את הסיכון, אך אגרופים שחוקים עם גימור משטח פגום נשארים הגורם לשורש.
הצטברות כתמים היא מצב כשל הצריבה האיטי-. כל מהלך מייצר חריץ זעיר בצד התבנית של החתך. החריץ הזה מבצבץ לתוך הכיס, ומפחית למעשה את עומק ההתקשרות הפונקציונלי בכמה מיקרונים לאלף פעימות. בסופו של דבר בלוק המפתחות לא יכול לשבת במלואו, והעצירה הופכת לבלתי אמינה. חומרים שעברו התקשת עבודה במהלך פעולות גיבוש קודמות, או דרגות חוזק- גבוהות העולות על מתח תפוקה של 500 MPa, מייצרים כתמים גבוהים יותר ומאיצים את השפלה הזו.
סדקים בקצוות החריצים מופיעים בריצות ייצור ארוכות, במיוחד בחומרים המועדים להתקשות במאמץ. הפגיעה החוזרת ונשנית של בלוק המפתח בקיר החריץ מתקשה ומשברת את האזור הזה בהדרגה. לאחר מיצוי הגמישות המקומית, מיקרו-סדקים מתחילים ומתפשטים. שבבים משתחררים מקצה החריץ, מזהמים את חלל התבנית ומשפילים עוד יותר את איכות החיבור.
עבור חריצים חיוביים, הכשל הדומיננטי הוא כיפוף לשוניות או גזירה. כאשר כוח הכניעה המופעל על ידי המומנטום של הרצועה עולה על התנגדות הלשונית, הלשונית מתעוותת קדימה ולא עוצרת את הרצועה. זה קורה כאשר מהירות ההזנה גבוהה מדי ביחס לעובי החומר, או כאשר שורש הרומח מפתח סדקי עייפות שמחלישים את נקודת החיבור של הלשונית. ברגע שלשונית מתכופפת אפילו מעט, היא כבר לא נוגעת עם בלוק העצירה בזווית הנכונה, וכל מהלך שלאחר מכן מרכיב את העיוות.
הפרעה של כרטיסיות עם מרים היא כשל הקשור להגדרה-. אם גובה מסילת ההרמה אינו מתואם עם עומק הקרנת הלשונית, הלשונית נתפסת על המסילה במהלך הרמת הרצועה. הרצועה לא יכולה להתקדם בחופשיות, ומהלך ההזנה הבא חוסם את החומר בין המזין לנקודת החסימה. דפורמציה מתקדמת של הלשונית עקב פגיעות חוזרות ומשנות גם את תזמון ההתקשרות: כאשר פטריות הלשונית מול פני המגע שלה, תנוחת העצירה האפקטיבית זזה קדימה בכמות העיוות, מה שמציג שגיאת רישום קטנה אך מצטברת.
| סוג חריץ | מצב כשל | תסמינים | סיבה שורשית | פעולת תיקון |
|---|---|---|---|---|
| שְׁלִילִי | שבלול נמשך לכיס החריץ | הזנת יתר לסירוגין; חלקים באורך מימד; אזעקות תקלות אקראיות | בלאי אגרוף מגביר את הידבקות הקלעים; טיוטה לא מספקת של פינוי שבלול; ללא הקלה בוואקום | חידד מחדש או החלף אגרוף חריץ; הוסף מפלט קפיץ או פיצוץ אוויר; הגדל את טיוטת פתיחת התבנית למעלה אחת לכל צד |
| שְׁלִילִי | הצטברות בור המפחיתה את עומק המעורבות | סחיפה ממדית הדרגתית על חלקים; סימני בלוק מפתח הופכים רדודים יותר ברצועה; הגדלת תדירות ההזנה השגויה על פני ההזזה | שחרור אגרוף-ל-מות שחוקה מעבר למפרט; מתח תפוקת חומר גבוה מהתכנון המקורי שהניח; ללא הטיסה מחדש מתוכננת | שחזר את מרווח האגרוף-ל-ל-5-10% מעובי החומר לכל צד; ליישם לוח זמנים חידוד מבוסס ספירה- |
| שְׁלִילִי | סדקים בקצה החריץ | שבבי מתכת בחלל המות; קיר חריץ לא סדיר נראה על הרצועה; אובדן פתאומי של רישום | התקשות המאמץ באזור ההתקשרות לאורך ריצות ארוכות; פינות פנימיות חדות הפועלות כמרכזי מתח; דרגות חומר שביר | הוסף רדיוסים פינתיים של 0.3-0.5 מ"מ לגיאומטריית החריץ; צמצם את כוח ההתקשרות של בלוק מפתח על ידי אופטימיזציה של האישור; שקול שינוי מהותי או מרווחי תחזוקה קצרים יותר |
| שְׁלִילִי | בלאי בלוק מפתחות | עומק המעורבות יורד עם הזמן; עצירת סחיפה במצב; פרצוף של בלוק מפתח מציג עיגול או צריבה | קשיות בלוק מפתח לא מספקת ביחס לחומר הרצועה; שימון לא מספק במשטח ההתקשרות; כוחות פגיעה העולים על הנחות התכנון | החלף את גוש המפתחות בתוספת-בקצה קרביד; למרוח ציפוי TiN על פני ההתקשרות; ודא שמהירות ההזנה נמצאת בתוך פרמטרי התכנון |
| חִיוּבִי | כיפוף או גזירה של לשוניות | האכלת יתר ברצועה; לשוניות מעוותות הנראות ברצועה היוצאת; אורכי חלק לא עקביים | כוח הזנה העולה על התנגדות הלשונית; סדקי עייפות בשורש הרומח; מפרט נמוך של עובי החומר | הגדל את רוחב או עובי הלשונית; להפחית את מהירות ההזנה; בדוק את אגרוף הרומח לבלאי שמדלל את שורש הלשונית |
| חִיוּבִי | הפרעה לשונית עם מרים | רצועת חסימה בין משיכות; פיתול בין מזין למות; צליל תופס נשמע במהלך הגבהת רצועה | גובה מסילת ההרמה אינו מתואם עם הקרנת הלשונית; tab over-שנוצר מעבר לעומק העיצוב | כוונן את גובה ההרמה כדי לפנות הלשונית ב-0.5 מ"מ לפחות; לאמת את עומק היווצרות מול הדפסה; הזמן מחדש את הפעלת המרים אם ניתן להתאמה |
| חִיוּבִי | דפורמציה מתקדמת של כרטיסיות | חלקים משתנים בהדרגה מבחינה מימדית; עמדת עצירה זוחלת קדימה על פני ריצת ייצור; פני הכרטיסייה מציגים פטריות | פגיעה חוזרת החורגת מהלחץ המקומי של חומר הלשונית; אזור עבודה מוקשה הופך שביר ומתפורר | הקשיח את פני בלוק העצירה כדי להפחית את עיוות הלשונית; לשקול רצועה כבדה יותר-אם זה מותר; לקצר את מרווחי הבדיקה |
פתרון בעיות בהזנת פסים וחגירה
רק לעתים נדירות רואים את החריץ עצמו נכשל. מה שהם מבחינים הן ההשלכות במורד הזרם: חלקים שנמדדים בצורה לא עקבית, רצועות שמתכופפות בין תחנות ואגרופים שנשחקים לפני המועד. חיבור הסימפטומים הללו בחזרה למערכת החריצים הוא האתגר האבחוני.
מימדים לא עקביים של חלקים, במיוחד כאשר אורך החלק משתנה בכמויות קטנות על פני רצף ייצור, מצביעים בדרך כלל על סחף רישום שנגרם על ידי מעורבות חריגה מושפלת. בלוק המפתח כבר לא עוצר את הרצועה במלואה, כך שכל מכה נוחתת מעט קדימה או קצרה מהמיקום הנומינלי. מדידת גובה הרצועה בנקודת החיבור של החריץ, במקום להסתמך רק על מידות החלק, מבודדת אם שגיאת הרישום מקורה בחריץ או בתחנת יצירת במורד הזרם. כמה פעולות-בנפח גבוה משלבות חיישן קירבה אינדוקטיבי ליד בלוק המפתחות כדי לזהות אם הרצועה מושיבה במלואה כנגד המעצור בכל מהלך, מה שמפעיל עצירת לחיצה אם ההתקשרות נכשלת.
התכווצות רצועה בין תחנות מצביעה על-מצב עדכון מוגבל מדי. זה מתרחש כאשר חריץ המעקף עוצר את הרצועה לפני שהמזין סיים את פעולתו, ולוכד חומר בין התבנית ליחידת ההזנה. כְּמוֹפיטר Ulintz מסביר ב- MetalForming, החומר העודף נלכד ומתאבם כאשר התבנית נפתחת ומרימים מרימים את הרצועה. תיקון השורש הוא לא לשחרר את החיבור לחריץ אלא להזמן מחדש את שחרור המזין כך שייפתח לפני שהרצועה נוגעת במעצור. מערכות הזנה פנאומטיות עשויות לדרוש פיצוי על זמן פיגור של 35 עד 45 אלפיות השנייה, בהתאם למהירות הלחיצה, כדי למנוע את המצב המוגבל הזה-.
שחיקה מוקדמת של הכלים עקב פגיעות-שגויות חוזרות ונשנות עוקבות אחר שרשרת צפויה: מעורבות חריצים מושפלת מאפשרת לרצועה לנחות מעט ממצב-, כך שחומר מגע במיקומים לא נכונים, יוצר עומסי צד לא אחידים. עומסי צד אלה מאיצים את סתת הקצוות ומנחים את הבלאי על פני מספר תחנות בו זמנית. אם אתה מבחין בלאי אגרוף מואץ במספר תחנות בו זמנית, המכנה המשותף הוא כמעט תמיד בעיית רישום במעלה הזרם, ומערכת החריצים העוקפים היא המקום הראשון לחקור.
מרווחי הבדיקה של רכיבי מערכת חריצים צריכים להיות מונעים על ידי ספירת שבץ ולא על ידי הערכה חזותית בלבד. חבטות חריצים המייצרות גיאומטריות שליליות דורשות בדרך כלל הערכה כל 200,000 עד 500,000 תנועות, בהתאם לקשיות החומר ולתנאי המרווח. יש לבדוק בלוקים של המפתחות לבלאי פנים ולהתפרצות באותם מרווחים, כאשר ההחלפה מופעלת כאשר עומק ההתקשרות ירד ב-15 עד 20 אחוזים מהנומינלי. עבור מערכות חריצים חיוביות, עומק הקרנת הלשונית הנמדד על דגימות רצועות כל 100,000 פעימות תופס דפורמציה מתקדמת לפני שהיא מתחברת לסחיפה של רישום. חיישן קירבה אינדוקטיבי המותקן על מנת לנטר את מיקום הגעת הרצועה מספק משוב רציף בזמן אמת-ללא צורך בבדיקות דגימות ידניות, חשוב במיוחד בקווים שבהם פועלים משמרות ממושכות ללא השגחה.
תיעוד דפוסי כשל אלה ופעולות התיקון שלהם יוצר בסיס ידע תחזוקה ספציפי לכל קובייה. עם הזמן, הנתונים הללו חושפים אם עיצוב חריץ מסוים תואם היטב-ליישום או ששינוי גיאומטריה בסיסי, מחיוב לשלילי או להיפך, ימנע כשלים חוזרים במקורם. ההחלטה הזו חוזרת לפריסת הרצועה ולתמונת ניצול החומרים, שבה סוג החריץ והמיקום משפיעים לא רק על מהימנות הרישום אלא על העלות הכוללת לחלק.
אופטימיזציה של פריסת רצועות ותמיכה הנדסית מותאם אישית
נתוני מצב כשל מוזנים ישירות להחלטות פריסת רצועות מכיוון שכל גיאומטריית חריץ גוזלת מקום, בין אם פיזית באמצעות הסרת חומר או פונקציונלית על ידי שמירת מרווח קצה לכרטיסיות. השטח הנצרך הזה מתחרה עם גיאומטריית חלקים על אותה רצועת נדל"ן, מה שהופך את עיצוב החריץ לבלתי נפרד מניצול החומר ומחישובי עלות-ל-חלק.
השפעת החריץ עוקף על פריסת הרצועה וניצול החומרים
קחו בחשבון את החשבון. חריץ עוקף שלילי החותך 4 מ"מ מכל קצה רצועה על פני מנשא של 60 מ"מ צורך 8 מ"מ ברוחב כולל שאחרת יכול לתרום לקינון חלקים. על סליל שמניב 500,000 התקדמות, ה-8 מ"מ הללו מתורגמים לעלות חומר גלם משמעותית, במיוחד בסגסוגות יקרות כמו נחושת בריליום או ציונים אל חלד שבהם המחיר לק"ג גורם לכל מילימטר לספור.
חריצים חיוביים מונעים את עונש הרוחב הזה אבל מציגים אילוץ אחר. הלשונית שנוצרה מבצבצת מתחת למישור הרצועה, מה שאומר שיצרן הקוביות חייב לקחת בחשבון את המרווח האנכי בנעל התחתונה. דרישת המרווח הזו יכולה להגביל את מידת הרווח בין התחנות, ולעתים לאלץ גובה ארוך יותר ולהפחית את מספר החלקים לכל אורך סליל. בריצות-רגישות בנפח גבוה-עלויות, אפילו עלייה של 2 מ"מ בגובה גובה לכל תרכובות התקדמות על פני מיליוני תנועות.
תוכנת קינון חומרים מודרנית לאופטימיזציה של אורך החומר מאמתת את ההחלפות האלה- לפני חיתוך פלדה כלשהי. פלטפורמות פריסת רצועות מדגימות גיאומטריית חריץ מול דרישות חוזק מנשא, בודקות אם החתך הנותר יכול לעמוד בכוחות הזנה מבלי להתכווץ. כְּמוֹעקרונות עיצוב פריסת רצועותלאשר, התעשייה מכוונת לפחות 75 אחוז ניצול חומרים, ועיצוב החריץ משפיע ישירות על האם המדד הזה בר השגה עבור גיאומטריה של חלק נתון.
כלי סימולציה גם מנבאים כיצד מיקום חריץ מקיים אינטראקציה עם קינון ריק. פריסת מעבר זוויתית- שמטה חלקים לאריזה הדוקה יותר עשויה לשנות את מיקום החריץ האופטימלי כדי למנוע הפרעה לתכונות החלקים ליד קצה הרצועה. אינטראקציות אלו קשות לפתרון באופן ידני, וזו הסיבה שאימות מבוסס CAD הפך לפרקטיקה רגילה. מהנדסים חוזרים על עומק, מיקום וסוג חריץ בתוך סביבת התוכנה, ומשווים את אחוזי ניצול החומרים בכל תצורה לפני שהם מתחייבים לשימוש בכלים.
זרימת העבודה של האימות עוקבת בדרך כלל אחר הרצף הזה: הגדירו גיאומטריה וכיוון הקינון של החלק, קבעו את רוחב המנשא וממדי הגשר, הצב מאפייני חריץ במיקומים המוצעים, הפעל בדיקה מבנית על חתך המנשא בכל נקודת חריץ, ואשר כי מיקומי הבלוק המפתח או החסימה אינם מתנגשים עם תחנות היווצרות או מנגנוני הרמה. תוכנה מסמנת כל תצורה שבה מתח הנשא חורג מהמגבלות המותרות, מה שמנחה את המעצב להפחית את עומק החריץ, להרחיב את הרצועה או לעבור מעיצוב חריץ שלילי לחיובי השומר על חומר.
עבודה עם פתרונות מותאמים אישית עבור עיצובי חריצים מורכבים
כללי עיצוב סטנדרטיים מטפלים ברוב היישומים בצורה נקייה. האתגר מגיע כאשר גיאומטריית חלקים, התנהגות חומר או דרישות מהירות דוחפים חריצים עוקפים חיוביים שליליים וחיוביים של הטבעת גיליון מתכת לטריטוריה שבה כללי אצבע מתנגשים זה עם זה. פס צר בלחיצה במהירות גבוהה-ב-800 SPM, למשל, זקוק לפרופיל שטוח של חריץ שלילי, אך אינו יכול לחסוך בחומר הקצה. פלדה עבה עם חוזק- גבוה דורשת מעורבות עמוקה אך מייצרת כוחות פגיעה הפורצים בלוקים מפתח סטנדרטיים בתוך שבועות.
מארזי קצה אלה נהנים מתמיכה הנדסית מתמחה. צוותים בYICHENעבוד עם מהנדסי כלי עבודה על פתרונות חותמת הטבעה בהתאמה אישית הנותנים מענה בדיוק לקונפליקטים העיצוביים הללו, ומביאים מומחיות במבנה התבנית, אינטגרציה של אגרוף והרמה, אופטימיזציה של חריצים עוקפים, בקרת חריצים וזרימת חומרים לפרויקטים שבהם הגישות הסטנדרטיות נופלות.
- דרישות רוחב ומהירות רצועות סותרות- כאשר האפליקציה דורשת הזנת פרופיל- שטוחה-מהירה, הדורשת גיאומטריות חריץ היברידיות או אסטרטגיות רישום חלופיות
- תכונות חומר אגרסיביותסגסוגות - חוזק-גבוהות או עבודה-התקשות שמאיצות בלאי בלוקי מפתח או סדקים בקצוות של חריצים בתוך מרווחי תחזוקה סטנדרטיים, הדורשות ציפויים מיוחדים, תוספות קרביד או שינויים בגיאומטריה
- פריסות קינון מרובות-או מורכבות- תצורות רצועות שבהן מיקום החריץ חייב לנווט סביב קווי מתאר מרובים של חלקים, תחנות ציור ופעולות מונעות-במצלמה מבלי לפגוע ברישום
- יעדי ניצול חומרים הדוקים- פרויקטים שבהם עלות החומר מניעה את התכנון וכל מילימטר של עומק חריץ חייבים להיות מוצדקים מול חישובי חוזק הספק שאומתו באמצעות סימולציה
- ריצות ייצור מורחבות ללא השגחה- תבניות שחייבות לשמור על מהימנות רישום על פני מאות אלפי פעימות בין תחזוקה, עיצובים תובעניים של חריץ ובלוק מפתחות שתוכננו לחיי בלאי מקסימליים
המטרה היא לא להחליף את שיקול הדעת של מעצב התבנית אלא להגביר אותו בהנדסה- ספציפית ליישום כאשר פרויקט חורג ממה שההנחיות הכלליות יכולות לספק. בין אם הפתרון כרוך בשינוי גיאומטריה, שדרוג חומרי עבור רכיבי התבנית, או חשיבה מחודשת שלמה של אסטרטגיית החריץ והתיאום הפיילוט, גישה למשאבים מנוסים של יצרן קוביות מקצרת את הדרך מתפיסת התכנון ועד כלי ייצור מאומתים.
שאלות נפוצות לגבי חריצים עוקפים במות הטבעה
1. מה ההבדל בין חריצי עוקפים חיוביים ושליליים במות פרוגרסיביות?
חריץ מעקף חיובי משאיר חומר על הרצועה על ידי נטישה ויצירת לשונית כלפי מטה הנוגעת בלוק עצור בתבנית. חריץ עוקף שלילי מסיר חומר מקצה הרצועה, ויוצר כיס המקבל הקרנת בלוק מפתח מוקשה מהקוביה. הסוג החיובי אינו מייצר שבלול ושומר על חוזק החתך- של הספק, מה שהופך אותו לאידיאלי עבור רצועות צרות. הסוג השלילי יוצר פרופיל רצועה שטוחה המותאמת לפעולות-במהירות גבוהות מעל 600 פעימות לדקה אך דורש ניהול שבלולים ומקטין את רוחב המנשא בכל מיקום חריץ.
2. במה נבדלים חריצי עוקף מחורי פיילוט במות הטבעה פרוגרסיביות?
חריצי עוקפים וחורי פיילוט משרתים פונקציות רישום שונות ביחסים רציפים. חריצי עוקף מספקים עצירה מכנית קשיחה המונעת הזנת יתר גסה של הרצועה, ומגבילה את מרחק הנסיעה המרבי ללא קשר להתנהגות המזין. חורי טייס, לעומת זאת, מקבלים פינים מדויקים המכוננים- את מיקום הרצועה לאחר השלמת מהלך ההזנה, ובדרך כלל מתקנים את שגיאת המיקום הסופית של 0.05 עד 0.10 מ"מ. הטייסים אינם יכולים לפצות על רצועה שחרגה בחצי גובה, וזו הסיבה שחריצי עוקפים פועלים כמגבלה הגסה בעוד הטייסים מספקים דיוק סופי.
3. מתי עלי להשתמש בחריצי עוקף חיוביים במקום שליליים?
חריצים מעקפים חיוביים הם הבחירה הטובה יותר כאשר רצועת המנשא שלך צרה (מתחת ל-30-50 מ"מ) והסרת חומר קצה תפגע בשלמות המבנית, כאשר ניהול שבלולים מהווה דאגה עקב התערבות מינימלית של המפעיל או לוחות זמנים לתחזוקה, כאשר מהירויות הייצור נשארות מתחת ל-600 פעימות לדקה, וכאשר הפחתת גרוטאות היא בראש סדר העדיפויות מכיוון שאף חומר אינו מוסר מהרצועה. הם גם עובדים היטב על חומרים המועדים למשיכת שבלול, כאשר ביטול הקליע מסיר לחלוטין מצב כשל נפוץ מהתהליך.
4. מה גורם לתקלות מעקף במות הטבעה וכיצד מתקנים אותן?
עבור חריצים שליליים, הכשלים הנפוצים ביותר כוללים משיכת צלעות החוסמת את התקשרות בלוקים מפתחים, הצטברות כתמים שמקטינה את עומק החריצים הפונקציונליים לאורך זמן, ופיצוח קצה החריץ כתוצאה מהתקשות העבודה בריצות ארוכות. עבור חריצים חיוביים, כיפוף הלשונית מכוח הזנה מוגזם והפרעות הלשוניות למסילות ההרמה הן הבעיות העיקריות. פעולות מתקנות כוללות חידוד אגרוף חריץ בלוח זמנים של ספירה-(כל 200,000-500,000 תנועות), שמירה על מרווח אגרוף מתאים-למות ב-5-10% מעובי החומר לכל צד, הוספת רדיוסי פינות למניעת ריכוז עומק הלחץ, ותיאום פרויקט הרמת הלחץ.
5. כיצד תכונות החומר משפיעות על עיצוב חריץ עוקף במות פרוגרסיביות?
חוזק תפוקה של חומר, נטייה להתקשות-במתח, התארכות ועובי כולם משפיעים על החלטות הגיאומטריות המחורצות. חומרים בעלי חוזק תפוקה גבוה יותר שומרים על צורת קצה החריץ לאורך זמן, אך מעבירים כוחות פגיעה גדולים יותר לתוך בלוקים מרכזיים, ומאיצים את בלאי רכיבי התבנית. חומרי התקשות-מתפרקים בהדרגה באזור המעורבות של החריץ, ובסופו של דבר גורמים לסדקים בקצוות. חומרי התארכות-נמוכים מגיעים לכשל מוקדם יותר ועשויים לדרוש עיצובי חריץ חיוביים המחלקים כוחות על פני שטחי כרטיסיות גדולים יותר. חומרים עבים יותר זקוקים למעורבות עמוקה יותר כדי למנוע נסיעה-, בעוד סגסוגות רכות יותר כמו אלומיניום דורשות חריצים רדודים יותר עם סובלנות הדוקה יותר של בלוק מפתח כדי לפצות על עיוות בנקודת המגע.


