


מהו עיצוב הטבעה ולמה זה חשוב
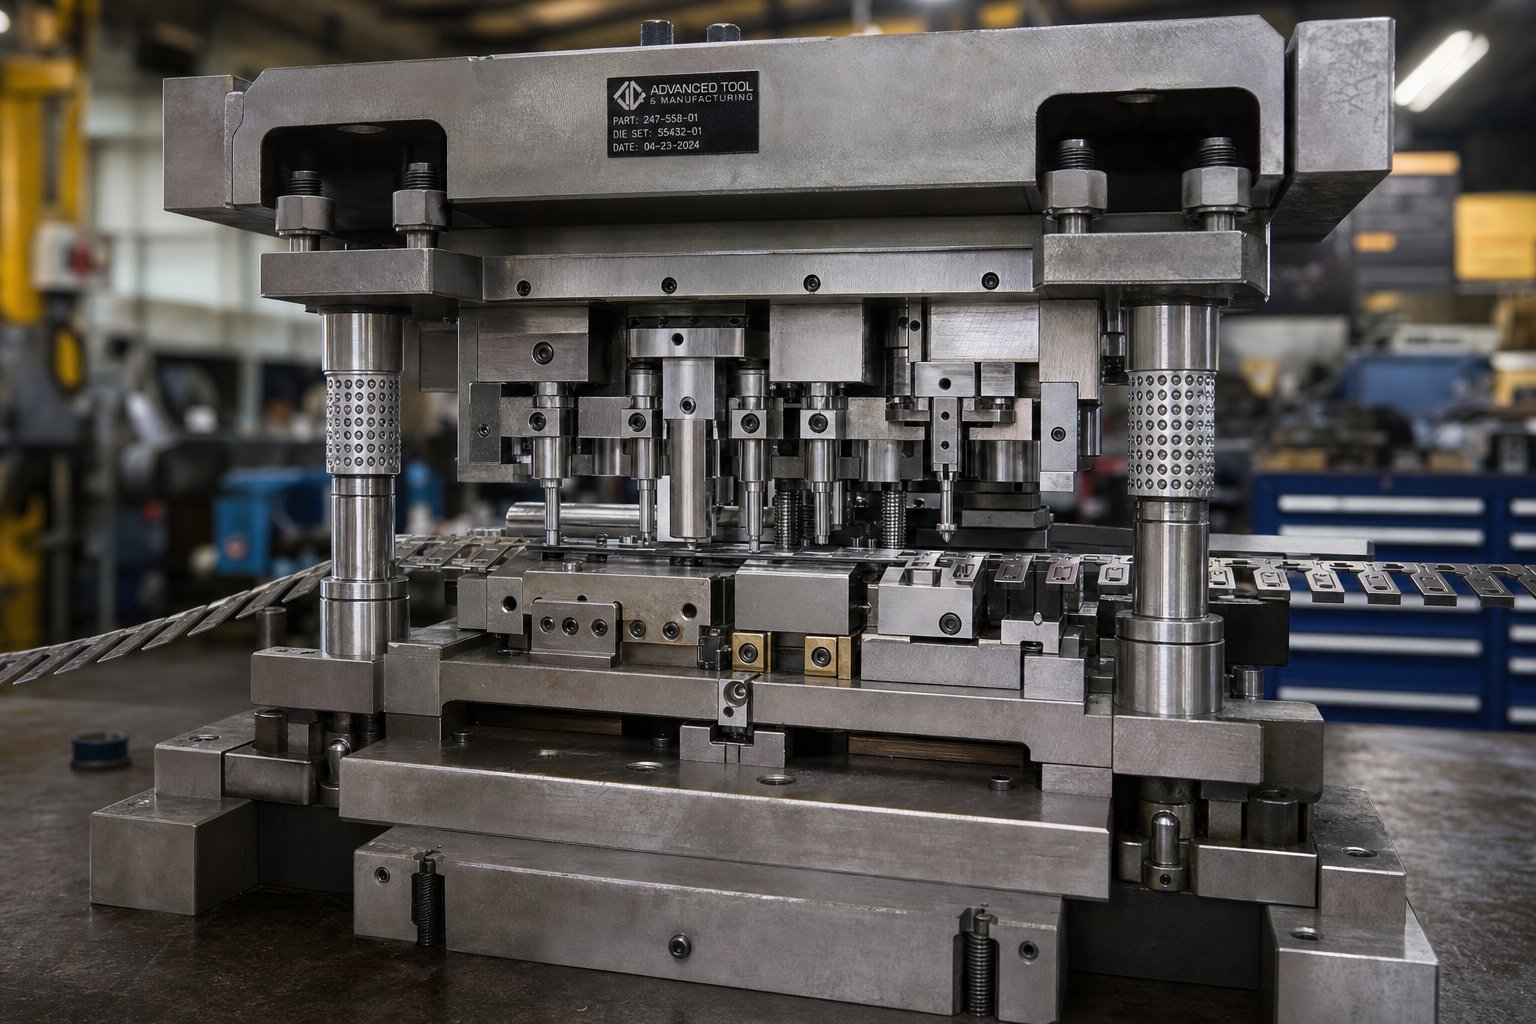
עיצוב הטבעה למותהיא הדיסציפלינה ההנדסית של יצירת ערכות כלים מדויקות המעצבות גיליון מתכת לחלקים מוגמרים באמצעות כוח וזרימת חומרים מבוקרת. הוא יושב במעלה הזרם של כל מה שקורה על רצפת העיתונות. כאשר הטבעת מתכת מתייחסת לפעולת הייצור עצמה, עיצוב הטבעת המות מתמקד בהחלטות, בחישובים ובהגדרות הגיאומטריה שמאפשרים את הפעולה הזו מלכתחילה.
אם אי פעם שאלתם מהי הטבעה בייצור, התשובה הקצרה היא: הפעלת כוח על מתכת באמצעות כלי עבודה מתאימים כדי לחתוך, לכופף או ליצור חלק. התשובה הארוכה יותר כוללת מאות משתנים הנדסיים שקובעים אם התהליך הזה מתנהל בצורה חלקה או מתפרק לאחר אלף הפגיעות הראשונות.
מה בעצם כולל עיצוב הטבעה
תחשוב על זה כעל הגשר בין רעיון חלק לכלי{0}}מוכן לייצור. התשומות הן פשוטות: גיאומטריה חלקית ממודל תלת מימד, מפרטי חומר (סגסוגת, עובי, מזג) ודרישות נפח שמכתיבות את מידת היציבות של הכלי צריך להיות. הפלטים הם שרטוטי הרכבה שלמים, מפרטי פירוט עבור כל רכיב ופריסה של רצועה המגדירה כיצד סליל גולמי הופך לחלקים מוגמרים תחנה אחר תחנה.
חבילת עיצוב הטבעת מתכת כוללת בדרך כלל ממדי אגרוף וקוביות, ערכי מרווח לכל סוג חומר, בחירת קפיצים, תצורות של מערכת הנחיה וחישובי טונה. כל מימד בחבילה זו מאפשר ייצור עקבי או מציג מצב כשל הממתין לשטח.
מדוע החלטות עיצוב מובילות לתוצאות ייצור
הנה האמת הלא נוחה שרוב פעולות ההחתמה לומדות בדרך הקשה: בעיות שמופיעות במהלך הייצור מקורן כמעט תמיד בשלב התכנון. מרווחים לא נכונים גורמים לקוצים. פריסות פסים גרועות בזבוז חומר. רכיבים בגודל נמוך נשחקים בטרם עת. כל אחד מהנושאים הללו נובע מהחלטה שהתקבלה חודשים לפני שהמת אי פעם רואה עיתונות.
ניסיון בתעשייה מראה באופן עקבי שכ-80% מהפגמים בהחתמה נעוצים להחלטות-שלב התכנון במקום לשגיאות ביצוע-ברצפות.
זה הופך את עיצוב ההחתמה לנקודת המינוף הגבוהה ביותר-במחזור החיים של כל תוכנית. עיצוב תבנית חזק נועל את איכות החלקים, ממזער את שיעורי הגרוטאות, מאריך את חיי התבנית ושומר על עלויות-לחלק ניתנות לחיזוי על פני מיליוני מחזורים. עיצוב פגום, לעומת זאת, יוצר שרשרת של בעיות במורד הזרם ששום כמות של שיימינג או התאמת לחיצה לא יכולה לפתור במלואה.
העלות האמיתית של עיצוב לקוי היא לא רק העיבוד מחדש על הכלי עצמו. זה איבד זמן ייצור, חומר שנשמט ועיכוב בהשקות שהרכיבו את כל תקציב התוכנית. ביצוע ההנדסה ממש במקור היא ההשקעה האפקטיבית ביותר שפעולת הטבעה יכולה לעשות.
סוגי הדפסי הטבעה וכיצד לבחור
בחירת ארכיטקטורת התבנית השגויה היא אחת הטעויות היקרות ביותר בעיצוב תבנית הטבעה. היא נועלת אותך בגישת כלי עבודה שפחות-מספקת יכולת או-מוציאה יותר מדי על מורכבות שהחלק שלך לא צריך. ההחלטה היא לא רק מה אפשרי מבחינה טכנית. מדובר על התאמת סוג התבנית לגיאומטריית החלק, נפח הייצור והמציאות התקציבית לפני התחייבות של שש ספרות לפלדה.
ארבע ארכיטקטורות ראשוניות מכסות את הרוב המכריע שליישומי עיצוב למות הטבעת מתכת: מתות פרוגרסיביות, טרנספר, מורכבות ומשולבות. לכל אחד יש פשרות- ברורות שהמהנדסים צריכים להעריך מול דרישות התוכנית הספציפיות שלהם.
שיקולי עיצוב מתקדם
מתנות פרוגרסיביות הן סוס העבודה של הטבעה-בנפח גבוה. רצועת מתכת מוזנת דרך תחנות עוקבות, כל אחת מבצעת פעולה ספציפית, חיתוך, כיפוף, צורה, עד שחלק מוגמר נפרד בתחנה הסופית. חומר העבודה נשאר מחובר לרצועת מנשא לאורך כל התהליך, מה ששומר על יישור ומבטל טיפול בחלקים בין פעולות.
מנקודת מבט עיצובית, מתנות פרוגרסיביות דורשות תשומת לב קפדנית להנדסת רצועות מנשא, מיקום חור פיילוט לדיוק הזנה ורצף תחנות שמאזן כוחות לאורך מהלך הלחיצה. הם מצטיינים כאשר אתה צריך סובלנות הדוקה בחלקים קטנים יותר בנפחים העולה על 50,000 יחידות. ההחלפה-? עלות כלי עבודה גבוהים יותר מראש וגמישות מוגבלת לשינויי עיצוב לאחר בניית הכלי.
יתרונות העיצוב העיקריים כוללים בזבוז חומר מינימלי, יכולת תנועות גבוהות-ל-דקה, והיכולת לייצר גיאומטריות מורכבות במערך לחיצה אחת עם עבודה מופחתת.
העברות וסחר במות-
תבניות העברה מפרידות את חומר העבודה מהרצועה בשלב מוקדם של התהליך, ולאחר מכן השתמשו באוחזים מכניים כדי להעביר חלקים בודדים בין תחנות עצמאיות. ארכיטקטורה זו אידיאלית עבור חלקים גדולים או רכיבים-ששורטים עמוקים שאינם יכולים להישאר מחוברים לרצועת נשא. התחנות העצמאיות מאפשרות גם רצפי יצירה מורכבים יותר, לרבות השחלה, צלעות וקישור. מכיוון שאין רשת מחברת בין חלקים, קוביות העברה יכולות למעשה להפחית את השימוש בחומרים בהשוואה לכלי עבודה מתקדמים בגיאומטריות מסוימות.
תבניות מורכבות נוקטות בגישה הפוכה: הן מבצעות מספר פעולות חיתוך בו-זמנית במכת לחיצה אחת. תארו לעצמכם ריקנות ופירסינג מתרחשים בדיוק באותו רגע. זה מייצר חלקים שטוחים במיוחד מכיוון שהכוחות מאוזנים על פני חומר העבודה. תבניות מרוכבות הן הבחירה-לבחירה עבור יישומים קריטיים של ניקוי שטוחים- כמו דסקיות, שקעים ולמינציות חשמליות. עלות כלי העבודה יושבת מתחת לקוביות פרוגרסיביות, אך התהליך מוגבל לגאומטריות פשוטות יחסית, מישוריות.
בחירת ארכיטקטורת המות הנכונה
הבחירה בין סוגים אלה של הדפסי הטבעה מסתכמת בארבעה משתנים: גודל חלק, נפח שנתי, דרישות סובלנות ומגבלות תקציב. מסוף מחבר קטן המריץ שני מיליון יחידות בשנה הוא מועמד מתקדם מובהק. סוגר מבני גדול של 10,000 יחידות בשנה עשוי להצדיק הגדרת העברה. מכונת כביסה שטוחה פשוטה בנפחים בינוניים מכוונת לעבר כלי עבודה מורכבים.
מסגרת ההחלטה להלן ממפה כל כלי וארכיטקטורת הטבעה מול מרחב היישום האופטימלי שלו:
| סוג המות | האפליקציה הטובה ביותר | טווח נפח | עלות כלי עבודה יחסית | זמן אספקה אופייני | מורכבות עיצובית |
|---|---|---|---|---|---|
| פּרוֹגרֵסִיבִי | חלקים קטנים עד בינוניים-עם תכונות מרובות | 50K+ יחידות בשנה | גָבוֹהַ | 12-20 שבועות | גָבוֹהַ |
| לְהַעֲבִיר | חלקים גדולים, שרטוטים עמוקים, צורות תלת מימד מורכבות | 10K-500K יחידות לשנה | גָבוֹהַ | 14-24 שבועות | גָבוֹהַ |
| תִרכּוֹבֶת | חלקים שטוחים המצריכים הרס ופירסינג | 5K-500K יחידות לשנה | בֵּינוֹנִי | 8-14 שבועות | נמוך עד בינוני |
| קוֹמבִּינַצִיָה | חלקים הזקוקים לחיתוך ועיצוב במכה אחת | 10K-200K יחידות לשנה | בינוני-גבוה | 10-18 שבועות | בֵּינוֹנִי |
מתות קומבינציה, ראויות להזכיר בנפרד, ממזגות פעולות חיתוך וצורה למכה אחת. הם תופסים נקודת ביניים בין גישות מורכבות לגישות פרוגרסיביות, שימושיות כאשר חלק צריך גם גזירה וגם כיפוף אבל לא מצדיק את המורכבות של כלי פרוגרסיבי מלא.
הפתרון הקריטי למהנדסים: בחירת ארכיטקטורה אינה העדפה. זו החלטה הנדסית המונעת על ידי דרישות חלק. טעות זו פירושה לשלם עבור מורכבות שאינך צריך או להילחם במגבלות שניתן היה להימנע מהן עם גישת כלי עבודה שונה מההתחלה.
כמובן שבחירה בארכיטקטורה הנכונה היא רק הצעד הראשון. כל אחד מסוגי הקוביות הללו מסתמך על אותם רכיבים בסיסיים, חבטות, קוביות קוביות, סטריפרים ומערכות יישור, שאיכות העיצוב האישית שלהן קובעת אם הכלי אכן מספק את הביצועים המיועדים לו.
רכיבי תבנית חיוניים ופונקציות העיצוב שלהם
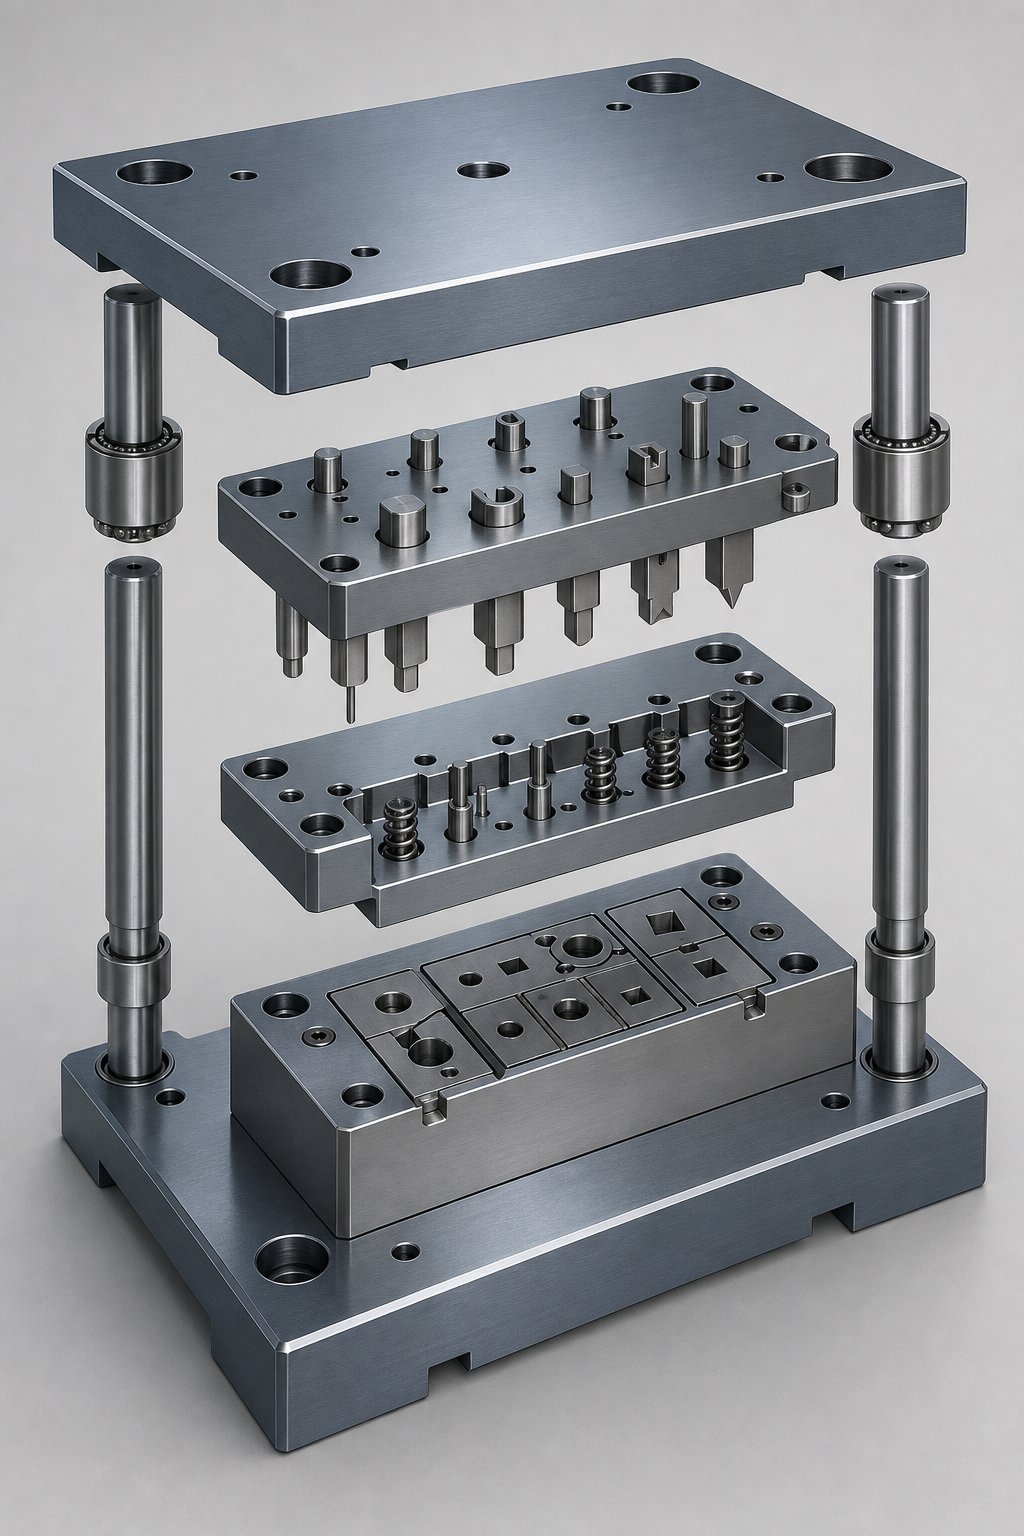
כל קוביית הטבעה, ללא קשר לארכיטקטורה, בנויה מאותה משפחת ליבה של רכיבים. אגרופים חותכים ויוצרים. בלוקים למות מקבלים את האגרופים האלה עם מרווח מדויק. חשפניות מנהלות התנהגות חומרית במהלך ואחרי כל שבץ. מערכות הנחייה שומרות על הכל מיושר תחת אלפי קילוגרמים של כוח. נשמע פשוט, אבל הרציונל ההנדסי מאחורי האופן שבו כל אלמנט הוא ממדים ואיזה חומר כלי הטבעה נבחר הוא היכן עיצוב כלי החתיכה מפריד בין כלי ייצור אמינים לבין כאבי ראש תחזוקה כרוניים.
תבחין כי כשלים רבים בהחתמה אינם נגרמים מפגם קטסטרופלי אחד. הם תוצאה של החלטות שוליות הנערמות על פני מספר מרכיבים. אגרוף מעט ארוך מדי, חשפן עם כוח קפיצי לא מספק, נעל מות שמסיטה בדיוק מספיק כדי להזיז מרווחים. הבנת ה"למה" מאחורי המפרט של כל רכיב מונעת מהטעויות המצטברות הללו להגיע לרצפת העיתונות.
עקרונות עיצוב של אגרוף אנד Die Block
האגרוף הוא אלמנט החיתוך או העיצוב הפעיל, והגיאומטריה שלו שולטת ישירות באיכות הקצה, היווצרות הקוצים ודרישות כוח החיתוך. לאגרוף-מעוצב היטב יש שלושה אזורים נפרדים: קצה החיתוך (המקום בו הוא מגע עם חומר העבודה), השוק (שם הוא נשמר בצלחת האגרוף), והמעבר ביניהם. לכל אזור יש דרישות מידות וגימור משטח משלו.
פרופיל חדשני חשוב יותר ממה שרוב המהנדסים מבינים. אגרוף שטוח- חותך בצורה נקייה אך דורש נפח מקסימלי מכיוון שכל היקף החיתוך משתלב בחומר בו-זמנית. הוספת זווית גזירה לפנים האגרוף, בדרך כלל פי 1 עד 1.5 עובי החומר, מעבירה את פעולת החיתוך על פני המהלך. זה יכול להפחית את שיא כוח החיתוך ב-30-50%, מה שמאריך את חיי האגרוף ומפחית את עומס ההלם על המכבש. החיסרון- הוא שזוויות גזירה מציגות כוחות רוחביים שיכולים להסיט חבטות דקות, כך שהן מיושמות בצורה הטובה ביותר על חתכים גדולים יותר.
עבור בלוק התבנית, המהנדסים עומדים בפני בחירה בסיסית של בנייה: סגנון מוצק או הוספה. בלוקים מוצקים מעובדים מחתיכת פלדת כלי בודד, ומציעים קשיחות ופשטות מקסימלית. בלוקים בסגנון הכנס- משתמשים בתוספות מוקשחות שנלחצו או מוברגות לתוך לוחית מחזיק רכה יותר. קל יותר להחליף תוספות כאשר קצוות חיתוך נשחקים, מה שמפחית באופן משמעותי את זמן ההשבתה בתחזוקה. עבור כלי החתמת מתכת בנפח-גבוהה, בניית התוספות היא הגישה הסטנדרטית מכיוון שהיא מאפשרת החלפה מקומית מבלי לבנות מחדש את כל חלק התבנית.
בקרת החבטות חוזרת ישירות אל הקשר בין גיאומטריית האגרוף לסילוק בלוק התבנית. כאשר המרווח נכון וקצוות החיתוך חדים, קווי השבר מצד האגרוף ומצד התבנית נפגשים בצורה נקייה. מרווח מוגזם גורם להתהפכות והיווצרות קוצים בצד התבנית. מרווח לא מספיק יוצר גזירה משנית ותנאי קצה מחוספסים. קשיות קצה האגרוף, בדרך כלל 58-62 HRC עבור פלדות כלי עבודה כמו D2 או M2, קובעת כמה זמן נמשך קשר השבר הנקי הזה לפני שיש צורך בהשחזה מחדש.
- יש לתכנן את אורך קצה החיתוך כדי למנוע כיפוף לרוחב במהלך העיבוד
- בחירת זווית הגזירה חייבת לאזן את הפחתת הטונאז' מול יצירת כוח לרוחב
- התאמת אגרוף-ל-מחזיק (בדרך כלל H7/h6) חייבת למנוע סיבוב ותנועה צירית
- זווית בריחה של גוש קוביות מתחת לאדמת החיתוך מאפשרת פינוי של שבלול ללא כריכה
- שיטת החזקה של הכנס (התקנת-לחיצה, כתף או בורג) חייבת לעמוד בפני כוחות הפליטה
- גימור פני השטח בקצוות החיתוך אמור להגיע ל-Ra 0.4 אום או יותר כדי למזער את החיכוך
חשפנות, מרים ומערכות הנחיית חומרים
דמיינו אגרוף חודר דרך גיליון מתכת. כאשר הוא נסוג, החומר קורס באופן טבעי סביב גוף האגרוף ומנסה לעקוב אחריו כלפי מעלה. ללא מנגנון הפשטה, החומר הזה נקשר אל האגרוף, גורם להזנה הבאה להיתקע או פוגע בתחנות סמוכות. חשפניות פותרות את הבעיה הזו, אבל לסוג שאתה בוחר יש השלכות חמורות על ביצועי המות.
חשפניות אביב(הנקראים גם רפידות לחץ) הן לוחות קפיציים-המורכבים לנעל התבנית העליונה המקיפות את אגרוף החיתוך. הם יוצרים קשר עם חומר הרצועה לפני האגרוף, משטחים כל עקמומיות שנגרמות על ידי סט סליל ומחזיקות את חומר העבודה בחוזקה כנגד בלוק התבנית במהלך החיתוך והנסיגה. זה מונע מהחומר להיקשר בין אגרופים, מבטל את אפקט הפטיש במהלך ההפשטה ומונע מהרצועה להזיז לרוחב במהלך החיתוך.
חשפניות מוצקות (חשפניות גשרים או מפשפות צלחות) הן לוחות קבועים המוברגים לתבנית התחתונה. הם פשוטים וזולים יותר לייצור, אינם דורשים קפיצים או סלילים מונחים. עם זאת, הם לא מחזיקים חומר שטוח במהלך החיתוך, מה שאומר שהאגרופים חייבים לדחוף את החומר כלפי מטה כנגד גוש הקוביות בעצמם. אם לרצועה יש עיקול כלשהו, החומר יכול להיקשר בין אגרופים בגבהים שונים, ולגרום להסטה, סתתים או שבירה מוחלטת של אגרוף. עבור מתנות פרוגרסיביות מדויקות, חשפניות קפיצים הן הבחירה הברורה למרות העלות הגבוהה יותר.
מסילות הרמה ממלאות תפקיד שונה אך קריטי לא פחות. בקוביות פרוגרסיביות, הרצועה חייבת להיות מוגבהת מעל פני התבנית בין פעימות כך שהיא יכולה להזין קדימה בחופשיות מבלי לגרור על פני תחנות יצירה או הוספת קוביות. פיני הרמה, בדרך כלל קפיצים-טעונים מלמטה, מרימים את הרצועה לגובה הזנה עקבי. הפרמטר העיצובי שהכי חשוב כאן הוא גובה ההרמה: מעט מדי והרצועה תופסת תכונות מעוצבות; יותר מדי וזה מציג חוסר יציבות במהלך האכלה.
- כוח הפשטת הקפיץ חייב לעלות על כוח ההפשטה (בדרך כלל 5-10% מכוח החיתוך) בתוספת כל דרישות החזקת ריק
- מרווח המחשוף-ל-מחור צריך להיות פחות ממחצית מרווח הקוביות כדי לשמור על הנחייה
- גובה סיכת ההרמה חייב לנקות את התכונה המעוצבת הגבוהה ביותר בתוספת מרווח בטיחות לרפרוף ברצועה
- סובלנות רוחב מסילת המדריך שולטת במיקום הרוחבי של הרצועה ומשפיעה על דיוק ההתחברות של הטייס
- אורך מנהרת הנחיית החומר צריך לספק חיבור מספיק כדי למנוע סיבוב רצועה במהלך האכלה
Die Shoe ומערכות יישור
נעל המות היא עמוד השדרה המבני של המכלול כולו. הנעליים העליונות והתחתונות נושאות את כל מרכיבי החותמת, סופגות את כוחות התגובה מכל פעולת חיתוך ויצירה, ושומרות על היחס המרחבי בין מקטעי האגרוף והמתקים על פני מיליוני מחזורים. אם הנעליים מוסטות, כל מרווח בכלי משתנה, והדיוק שתכננת לרכיבים בודדים אובד.
סולם דרישות קשיחות עם גודל תבנית וכוח חיתוך כולל. נעליים הן בדרך כלל מברזל יצוק או לוחית פלדה, כשהעובי נקבע על פי המרווח בין נקודות התמיכה על גב הלחץ. הנחיה כללית: עובי הנעל אמור למנוע יותר מ-0.001 אינץ' של סטיה לכל רגל של טווח לא נתמך בעומס מלא. נעליים בגודל נמוך יוצרות מרווחים לא אחידים בקצוות הפנים של התבנית, אשר מופיעות ככתם בצד אחד של החלק וגזירה נקייה בצד השני.
מוטות מנחים מחברים את הנעליים העליונות והתחתונות ושומרים על יישורן לאורך מהלך הלחיצה. קיימים שני סגנונות יסוד:פיני חיכוך (מיסב רגיל) ופינים עם מיסבים כדוריים. פיני חיכוך נוסעים ישירות בתוך תותבים מוקשים עם מרווח של כ-0.0005 אינץ'. הם מטפלים בעומסי דחף צד גבוהים היטב ועולים פחות, אך מייצרים חיכוך שמגביל פעולה- במהירות גבוהה. התותבים מצופים לרוב בברונזה אלומיניום המכילה פקקי גרפיט כדי להפחית בלאי.
פינים מובילים של מיסבים כדוריים נוסעים על מיסבים כדוריים מדויקים בתוך כלוב, ומשיגים התאמה שלילית ב-שיפוע שבו קוטר המיסב-פלוס-הסיכה גדול למעשה ב-0.0002 אינץ' מקדח התותב. זה מייצר יישור-מדויק במיוחד עם חיכוך מינימלי, מה שהופך אותם לסטנדרט עבור קוביות פרוגרסיביות במהירות-גבוהות. ההחלפה-: פיני מיסבים כדוריים סובלים פחות דחף צד מאשר פיני חיכוך, כך שקוביות עם כוחות רוחביים לא מאוזנים עשויים להזדקק לבלוקים משלימים של העקב.
דיוק היישור משפיע ישירות על עקביות הפינוי על פני התבנית. אפילו מעבר של 0.001 אינץ' בין נעליים עליונות לתחתונות פירושה שהמרווח בצד אחד של חתך גדל בעוד הצד הנגדי יורד באותה כמות. בכלי שתוכנן עם מרווח של 0.004 אינץ' לכל צד, זוהי וריאציה של 25%, מספיק כדי לייצר הבדלי כתמים גלויים מקצה אחד של החלק לשני.
- חומר הנעל חייב להתאים למגבלות הסטייה: ברזל יצוק לשימוש כללי, לוח פלדה ליישומי עומס-בדיוק גבוה או-כבד
- יש להתאים את קוטר סיכת המדריך לדחף הצד הצפוי, ולא רק למשקל המות
- פיני מיסבים כדוריים דורשים טעינת קפיץ על עמודים-תחתונה כדי להבטיח שהכלוב נכנס לתותב לפני הסיכה
- מינימום שני עמדות מנחים לכל קובייה; ארבעה עמודים עבור מתנות פרוגרסיביות ארוכות למניעת התהפכות הנעל
- בלוקים של עקבים עם לוחות בלאי לא דומים (פלדה כנגד ברונזה מאלומיניום) אמורים להשלים את פיני הנחיה כאשר כוחות רוחביים עולים על קיבולת הפינים
- אורך החיבור של סיכת המדריך חייב להבטיח שהפינים יושבים במלואם לפני שכל אגרוף יוצר קשר עם חלק העבודה
רכיבי מות ההטבעה הללו אינם פועלים בבידוד. אגרוף מעוצב בצורה מושלמת יחד עם נעל מונחית לא מספקת ייצור את אותם פגמים כמו כלי שחוק. משחק הגומלין בין דיוק הרכיבים לקשיחות מבנית הוא מה שמפריד בין קובייה הפועלת באופן עקבי לבין זו הדורשת התאמה מתמדת. ומשחק הגומלין הזה הופך למורכב עוד יותר כאשר אתה מביא בחשבון התנהגויות ספציפיות לחומר, כאשר אותם ממדי רכיבים שעובדים עבור פלדה קלה עלולים לגרום לבעיות מיידיות עם נירוסטה או אלומיניום.
הנדסת בחירת חומרים ופינוי
תבנית שתוכננה עם גיאומטריה מושלמת של רכיבים עדיין נכשלת אם המרווחים אינם תואמים לחומר שעובר דרכו. אותו יחסי אגרוף-למות- שמייצר קצוות נקיים בפלדה עדינה עלולה ליצור כתמים מוגזמים בנירוסטה או לגרום לשיתוב קצוות בטרם עת באלומיניום. חומרי הטבעת מתכת מתנהגים בצורה שונה תחת גזירה, מתכופפים אחרת במהלך היצירה ומתאוששים אחרת לאחר מכת הלחיצה. כל אחת מההתנהגויות הללו דורשת תגובה עיצובית.
זה המקום שבו מהנדסים רבים נשרפים. הם מיישמים כלל אישור יחיד על כל החומרים, מעתיקים{1}}הנחות קפיציות מסגסוגת אחת לאחרת, או מתייחסים לתכונות בקרת רצועות כמחשבה שלאחר מכן. התוצאה היא כלי שעובד על חומר אחד אבל יוצר פגמים ברגע שגיליון מפרט משתנה.
ערכי פינוי לפי סוג חומר ועובי
מרווח למות מתבטא כאחוז מעובי החומר לכל צד. הוא מגדיר את הפער בין קצה החיתוך של האגרוף לפתח התבנית, והוא שולט כיצד החומר נשבר במהלך הרס או פירסינג. תעשה את זה כמו שצריך, וקווי השבר מצד האגרוף ומצד המתה נפגשים בצורה נקייה עם דק מינימלי. תבין לא נכון, ואתה רודף אחרי בעיות איכות קצה לאורך כל חיי הכלי.
העיקרון הכללי הוא פשוט: חומרים קשים יותר עם יחסי תפוקה-ל-מתיחה נמוכים יותר דורשים מרווחים גדולים יותר כדי לספק את המינוף המכני הדרוש לשבירה נקייה. אבל הפרטים משתנים במידה ניכרת בין משפחות החומר. עבור הטבעת גיליונות פלדה,מראה מחקרשבעוד ש-10% לכל צד הם סטנדרטיים עבור פלדה עדינה, אותו מרווח מייצר את גובה הקוצים הגרוע ביותר האפשרי על פלדת אל חלד. פלדות מתקדמות עם חוזק- גבוה עשויות להזדקק למרווחים של עד 21% לכל צד ליכולת מתיחה אופטימלית של קצה-.
| משפחה חומרית | טווח עובי טיפוסי | מרווח מומלץ (% לכל צד) | הערות התנהגות בר |
|---|---|---|---|
| פלדה עדינה (CRS/HRS) | 0.5 - 3.0 מ"מ | 8 - 12% | גזירה נקייה עם התהפכות מתונה; הפרם גדל בהדרגה עם פינוי מעבר לאופטימלי |
| נירוסטה (Austenitic 304/316) | 0.3 - 2.5 מ"מ | 12 - 16% | עבודה גבוהה-התקשות גורמת לצמיחת חריצים מהירה במרווחים נמוכים; הימנעו מ-10% לכל צד |
| נירוסטה (Ferritic 430) | 0.3 - 2.0 מ"מ | 10 - 14% | פחות רגישים מדרגות אוסטניטיות; חריץ בינוני במרווחים סטנדרטיים |
| אלומיניום (סדרת 5000/6000) | 0.5 - 3.0 מ"מ | 6 - 10% | חומר רך נקרע ולא שברים במרווח מוגזם; מרווח הדוק מפחית את ההתהפכות |
| פלדה מתקדמת-חוזקת גבוהה (AHSS) | 0.8 - 3.0 מ"מ | 14 - 21% | יחס תפוקה-ל-מתיחה נמוך דורש מרווח גדול לביצועי מתיחת קצה |
עבור הטבעת מתכת מנירוסטה, התנהגות-ההתקשות משנה את מכניקת השבר באופן משמעותי. ציונים אוסטניטיים דורשים בערך פי שניים את כוח הלחיצה מפלדה עדינה ומייצרים חום חיכוך משמעותי יותר. כוחות אלו מאיצים את שחיקת האגרוף, מה שאומר שפירוק הקצוות גורם לבעיית הפינוי לאורך זמן. ציון האישור הראשוני הנכון קונה יותר מחזורים לפני שחיזוף מחדש הופך להיות הכרחי.
הטבעת אלומיניום מציבה אתגר אחר. חוזק הגזירה הנמוך יותר של האלומיניום פירושו שכוחות החיתוך נמוכים יותר, אך הנטייה שלו להתפרץ כנגד משטחי כלי עבודה יוצרת בלאי דבק בצידי האגרוף. מהנדסים רבים עומדים כברירת מחדל על ערכי מרווח פלדה עדינה עבור אלומיניום ותוהים מדוע הם מקבלים התהפכות מוגזמת וקורה חוטי. מרווחים הדוקים יותר, בשילוב עם משטחי אגרוף מלוטשים וציפויים מתאימים, מייצרים איכות קצה טובה משמעותית בסגסוגות אלומיניום.
אביב-פיצוי לאחור בעיצוב המות
כל עיקול בפח כרוך בעיוות אלסטי ופלסטי כאחד. כאשר כוח היצירה משתחרר, החלק האלסטי מתאושש, והחלק נפתח. כמות ההתאוששות תלויה בחוזק תפוקת החומר, ברדיוס הכיפוף ביחס לעובי ובכיוון הגרגר. חומרים בעלי חוזק- גבוה יותר חוזרים בחזרה. רדיוסי כיפוף גדולים יותר קופצים לאחור. ואם המות שלך לא מסביר את זה, החלקים שלך יצאו מהמפרט.
מעצבי מתים משתמשים במספר אסטרטגיות פיצוי.כפיפות יתרהוא הנפוץ ביותר: התבנית מכופפת את החומר מעבר לזווית היעד בכמות מחושבת כך שהקפיץ-לאחור מחזיר אותו לגיאומטריה הרצויה. לדוגמה, אם אתה צריך 90 מעלות והחומר קופץ אחורה 3 מעלות, התבנית מתוכננת להיווצר ב-87 מעלות. מעצורי לחיצת CNC הופכים את זה לאוטומטי עם מסדי נתונים של חומרים, אבל יציאות הטבעה דורשות עיבוד של הפיצוי לצמיתות לתוך הגיאומטריה של הכלי.
קרקעית, או טבעה, נוקטת בגישה אחרת. במקום להתכופף מעבר למטרה, התבנית מפעילה לחץ מרוכז בקודקוד העיקול, וכופה עיוות פלסטי נוסף שמפחית אנרגיה אלסטית מאוחסנת. שיטה זו מציעה שליטה זוויתית מעולה עם רגישות נמוכה יותר לשינויים בעובי החומר. ההחלפה-ת היא דרישות טונה גבוהות יותר וסימון משטח פוטנציאלי על פנים חלק העבודה.
להטבעות מורכבות עם עיקולים מרובים, קפיץ-תרכובות על פני תכונות. חלק עם שלושה עיקולים עוקבים, שכל אחד מהם קופץ לאחור באופן עצמאי, יכול להיסחף הרבה מחוץ לסובלנות אם כל כיפוף לא יפוצה בנפרד. מתכנני תבניות משתמשים לעתים קרובות בחיזוי-מבוסס סימולציה כדי למפות את התפלגות קפיצית-אחורית על פני החלק, ולאחר מכן מפיצה מכונה לגיאומטריה לכל תחנת יצירה במקום להסתמך על מקדם תיקון יחיד.
עיצוב חריץ עוקף לבקרת רצועה
בפריסות רצועות פרוגרסיביות, תכונות נוצרות וגיאומטריית הספק חייבות להתקיים במקביל כאשר הרצועה מתקדמת מתחנה לתחנה. חריצי עוקף הם מאפייני הקלה קטנים חתוכים ברצועה המונעים הפרעה בין אזורים שנוצרו, רכיבי כלי עבודה ותחנות סמוכות. הם נשמעים מינוריים, אבל חריצים במיקום גרוע עלולים להחליש את המנשא, לגרום לעיוות רצועה או ליצור אי יציבות הזנה במהירויות ייצור.
הבנת חריצי עוקף שליליים וחיוביים במות הטבעה מתכת גיליון מתחילה במטרה הפונקציונלית שלהם. חריץ מעקף חיובי שומר או מנחה חומר סביב תכונה תוך שמירה על תמיכה מספקת במנשא להאכלה יציבה. חריץ עוקף שלילי מסיר חומר כדי ליצור מרווח סביב כלי עבודה, גיאומטריה שנוצרה או שבילי גרוטאות. שניהם משרתים את אותה מטרה בסיסית: לתת לרצועה לעבור בבטחה דרך כל התחנות ללא התנגשות או עיוות.
כללי עיצוב עבור גיאומטריית חריץ עוקף קושרים ישירות לעובי החומר ולרוחב המנשא. החריץ חייב להסיר מספיק חומר כדי לנקות את המאפיינים שנוצרו בתוספת מרווח בטיחות לרפרוף רצועות ולשינוי מיקום, אך לא עד כדי כך שחתך הצלב הנותר- של המנשא הופך חלש מדי כדי להעביר כוחות הזנה מבלי להתכופף או להתפתל. פינות פנימיות חדות על חריצים יוצרות ריכוזי מתח שיכולים ליזום קריעה, במיוחד בחומרים קשים יותר. מעברי רדיוס בעובי חומר אחד לפחות עוזרים להפיץ את הלחץ ולמנוע כשל בטרם עת של הנשא.
הלקח הקריטי: בעיות עוקפות חריץ צצות בדרך כלל במהלך ניסיון התבנית, אבל הסיבה העיקרית שלהן חיה בשלב פריסת הרצועה. אם פריסת הרצועה אינה מתייחסת לאופן שבו תכונות נוצרות, חורי פיילוט ואזורי גרוטאות מתקשרים עם חוזק הנשא, שום כמות של התאמת ניסיון לא תתקן את הקונפליקט הבסיסי של הגיאומטריה.
פרמטרים ספציפיים לחומר- אינם קיימים בנפרד. ערכי שחרור, פיצוי-קפיצה לאחור ותכונות בקרת רצועות פועלים כולם בתוך אותו כלי, וכולם מתחברים אל פריסת הרצועה, חפץ העיצוב היחיד שמתזמר את זרימת החומר בכל תחנה.
אופטימיזציה של פריסת רצועות עבור מתות פרוגרסיביות
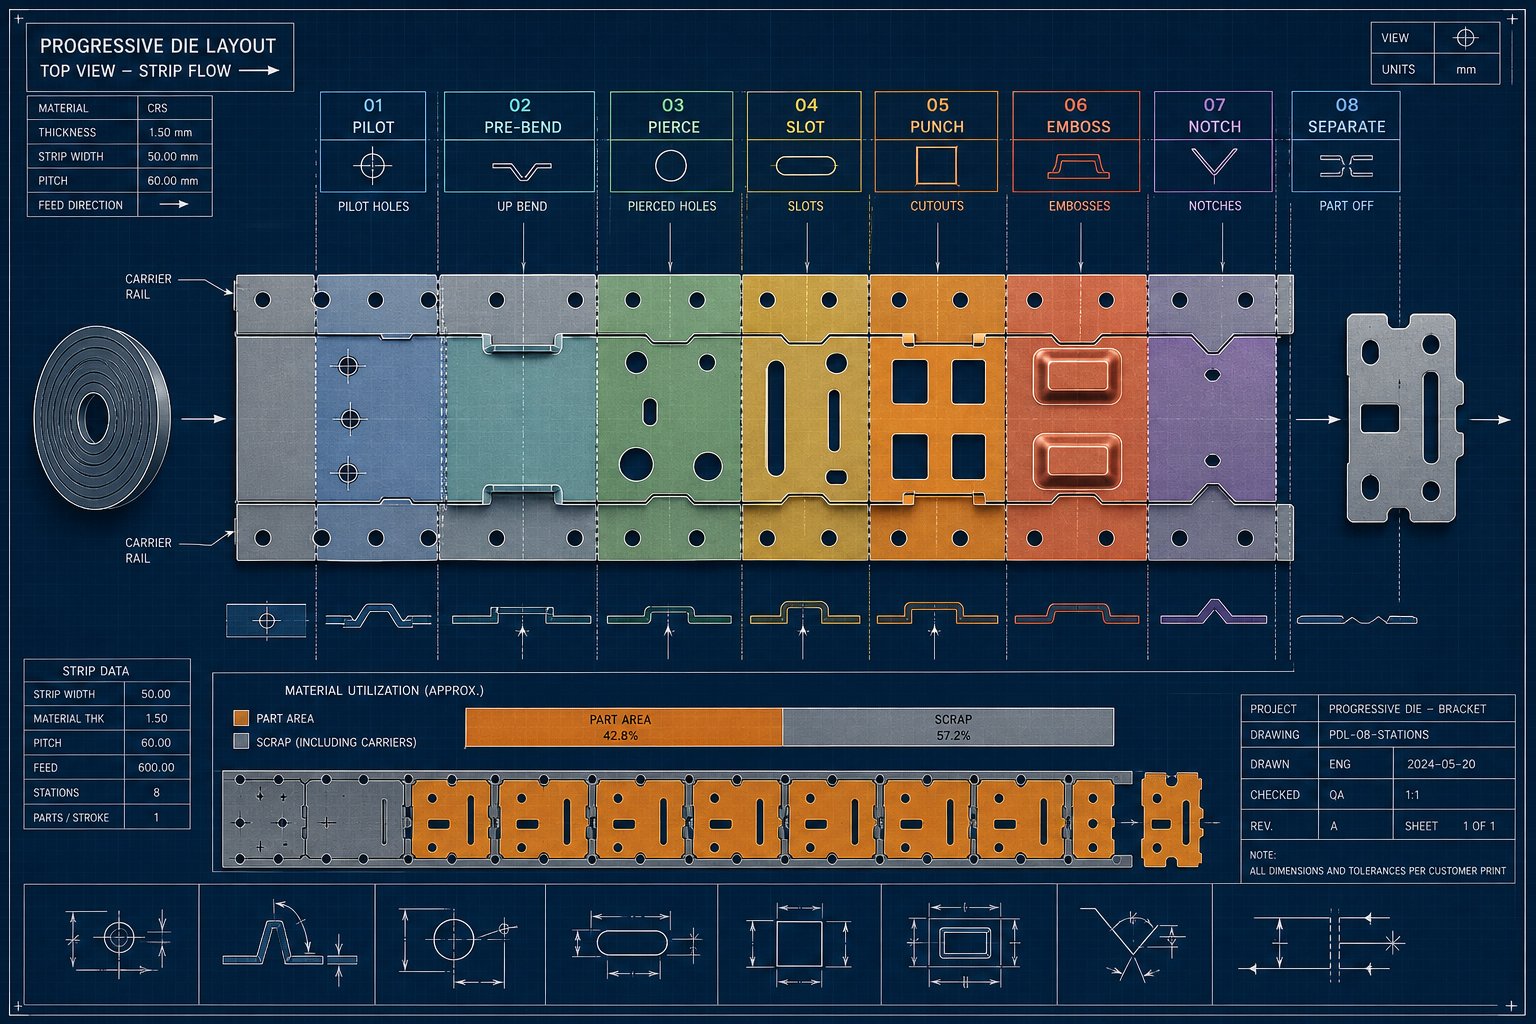
פריסת הרצועה היא החפץ העיצובי היחיד שקובע כמה מהסליל שנרכש הופך לחלקי הטבעה וכמה מגיע לפח הגרוטאות. הוא מגדיר את כיוון החלק, גובה ההזנה, גיאומטריית הספק, רצף התחנות ותבנית הגרוטאות שהתבנית חייבת לחיות איתה במשך כל חיי השירות שלה. כמה מילימטרים של רוחב גשר מבוזבז או זווית קינון לא יעילה יכולים לעלות אלפי דולרים לכל הפעלת ייצור כשהם מוכפלים על פני מיליוני תנועות.
עבור מתכות פרוגרסיביות המייצרות רכיבי מתכת מוטבעים, הפריסה היא לא רק תרגיל ציור. זו החלטה כלכלית שנועלת את תפוקת החומר לפני שאגרוף יחיד נוגע בפלדה.
יסודות פריסת הרצועה וניצול החומר
שלושה משתנים מניעים את תפוקת החומר בכל פריסת רצועה: רוחב הרצועה, גובה ההזנה וכיוון החלק על הרצועה. רוחב הרצועה שווה לממד המרבי של החלק בניצב לכיוון ההזנה בתוספת גשרים משני הצדדים בתוספת כל רוחב מנשא הדרוש להובלה. גובה ההזנה, המרחק שהרצועה מתקדמת בכל מהלך לחיצה, שווה לממד המרבי של החלק בכיוון ההזנה פלוס גשר אחד.
עובי הגשר, רשת החומר הקטנה המפרידה בין חלקים סמוכים ובין חלקים לשולי הרצועה, פועלת לפי כלל אצבע מעשי: בערך פי 1.25 עד 1.5 עובי החומר. דק מדי והגשר נקרע במהלך ההאכלה, תוקע את הקוביה. עבה מדי ואתה זורק חומר שמיש בכל תנועה.
אוריינטציה של חלק פותחת פוטנציאל אופטימיזציה משמעותי. הטיית חלק בזווית על הרצועה, המכונה מעבר זוויתי או קינון, מאפשרת לגיאומטריות בעלות צורה לא סדירה להשתלב קרוב יותר זו לזו. תאר לעצמך שני סוגריים בצורת L- מסובבים כדי להיצמד כמו חלקי פאזל. גישה זו יכולה לדחוף את ניצול החומרים הרבה מעל רף ה-75% שרוב פעולות ההטבעה מתכת מכוונות אליו. הפשרה-ת היא מורכבות מוגברת של קוביות וכוחות חיתוך לא מאוזנים שדורשים תכנון קפדני של התחנה.
זמינות רוחב הסליל מגבילה גם את אפשרויות הפריסה. רוחבי סליל סטנדרטיים ממרכזי שירות מגיעים במרווחים קבועים. אם רוחב הרצועה האופטימלית שלך נופל בין גדלים סטנדרטיים, אתה משלם עבור עיבוד חריץ-ל-רוחב או שאתה מקבל פריסה קצת פחות יעילה המשתמשת בממד מלאי. מעצבים מנוסים מעריכים כיווני פריסה מרובים מול רוחבי סליל זמינים לפני שהם מתחייבים לגישה סופית.
רצף תחנות והצבת טייס
רצף התחנה קובע את הסדר שבו מתרחשות פעולות הניקוב, הצורה וההסרה כשהרצועה מתקדמת דרך התבנית. טעות זו יוצרת בעיות החל מחוסר יציבות ברצועה ועד להיסחפות ממדי מצטבר על פני תחנות.
העיקרון המנחה: צור תחילה מאפייני דאטום, חלוקת עומסי חיתוך כבדים באופן שווה, בצע גיבוש עיקרי רק לאחר שלרצועה יש תמיכה נאותה, והשאר את החתך הסופי עד לאחר שלב הכיול האחרון. ניקור חורי טייס מוקדם, בדרך כלל בתחנה הראשונה או השנייה, מבסס את ההתייחסות המיקוםית שעליה מסתמכות כל התחנות הבאות. טייסים אלו מתקנים אי דיוקים קלים בהזנה ומחזיקים את הרצועה ברישום מדויק לפני כל מכת לחיצה.
מרווח הטייס-ל-חור עבור עבודת הטבעה מדויקת של גיליונות מתכת קרים הוא הדוק, בדרך כלל בסביבות 0.0005 עד 0.001 אינץ', כלומר יש לנקב את חורי הפיילוט עצמם עם עיוות מינימלי. הצבת טייסים ברצועת הנשא ולא בתוך הגיאומטריה של החלק מגינה על תכונות מוגמרות מפני סימון פוטנציאלי ושומרת על משטחי נתונים נקיים.
גם ניהול כוח בין תחנות משנה. אם כל פעולות ההרחקה הכבדות מתקבצות בתחנות סמוכות, ספוג העומס שנוצר יכול להסיט את נעל התבנית וללחוץ על המסגרת בצורה לא אחידה. חלוקת כוחות חיתוך על ידי פעולות כבדות וקלות לסירוגין על פני הרצועה עוזרת לשמור על יחסי מרווח עקביים לאורך השבץ. הערכה שימושית לכוח החיתוך היא היקף כפול עובי כפול חוזק גזירה של החומר, כאשר כוח הפשטה מוסיף עוד 5-10% למעלה.
הפחתת גרוטאות באמצעות אופטימיזציה של עיצוב
כל נקודת אחוז של שיפור בתפוקת החומר מתורגם ישירות לחיסכון בעלויות על חלקי מתכת מוטבעים. שלוש אסטרטגיות מספקות את ההשפעה הגדולה ביותר: מזעור רוחב הספק, חיתוך קו נפוץ- ושיתוף פעולה בגיאומטריה של חלקים.
רוחב המנשא צריך להיות צר ככל האפשר מבחינה מבנית ועדיין לספק הובלת רצועות יציבה. הנחיה מעשית של חנות-מחייבת רוחב רשת מנשא של פי שניים לפחות עובי החומר כדי למנוע התכווצות או התהפכות במהלך ההזנה. אבל הגיאומטריה חשובה לא פחות מהרוחב הגולמי. מנשא עם צלעות קשיחות אסטרטגיות יכול להיות צר יותר ממנשא שטוח תוך שמירה על קשיחות שווה.
חיתוך קו נפוץ-, שבו חלקים סמוכים חולקים קצה חתך בודד במקום לדרוש גשרים נפרדים ביניהם, מבטל רוחב גשר אחד לכל גבול חלק. טכניקה זו פועלת כאשר לחלקים יש גיאומטריות קצה ישרות או תואמות וכאשר השלד המתקבל עדיין יכול לצאת מהקוביה בצורה נקייה.
לפעמים ההפחתה האפקטיבית ביותר של גרוטאות מגיעה משיתוף פעולה עם מעצבי מוצר כדי לשנות את גיאומטריית החלק עצמו. שינויים קטנים ברדיוסי הפינות, רוחבי הכרטיסיות או המעטפות הכוללות יכולים לשנות את הפריסה מ-68% ניצול ל-78% מבלי להשפיע על תפקוד החלק. שיחת תכנון-ל-ייצור מתרחשת באופן אידיאלי לפני שהגיאומטריה של חלקים מוקפאת, לא לאחר שהצעות המחיר של כלי עבודה חורגות מהתקציב.
גישה מובנית שומרת על החלטות פריסת רצועות ממושמעות ומונעת-עיבוד חוזר בשלב מאוחר:
- נתח את הגיאומטריה של החלק וזהה את הממדים הריקים שפותחו, כולל כל התכונות שנוצרו פרושות שטוחות
- הערכת כיווני חלקים מרובים ואסטרטגיות קינון מול רוחבי סליל סטנדרטיים
- חשב את ניצול החומר עבור כל פריסת מועמד ודרג לפי אחוזי תשואה
- עצב את סוג רצועת הנשא (רשת מוצקה, מתיחה או לשונית) בהתבסס על דרישות הגיבוש ויציבות ההובלה
- תחנות רצף להקמת טייסים תחילה, חלוקת כוחות באופן שווה, והפרדה בין היווצרות לחיתוך במידת האפשר
- ציין מידות גשר באמצעות מכפילי עובי חומר וודא את חוזק הנשא מול כוח ההזנה הכולל
- אמת את הפריסה הסופית באמצעות סימולציה או דוגמנות רצועות ידני כדי לאשר שאין הפרעות בין תחנות
פריסת הרצועה נועלת את מבנה העלויות של כל חלק שהתבנית מייצרת. אבל אפילו פריסה שעברה אופטימיזציה מושלמת עובדת רק על הנייר עד שהיא מאומתת כנגד התנהגות חומרית אמיתית. שלב האימות הזה, תוך שימוש בכלי סימולציה כדי לחזות דילול, קמטים וקפיצה-לפני חיתוך פלדת כלי כלשהו, הוא מה שמפריד בין השקות ייצור בטוחות להפתעות יקרות של ניסיון קוביות.
סימולציה-אימות עיצוב מונחה
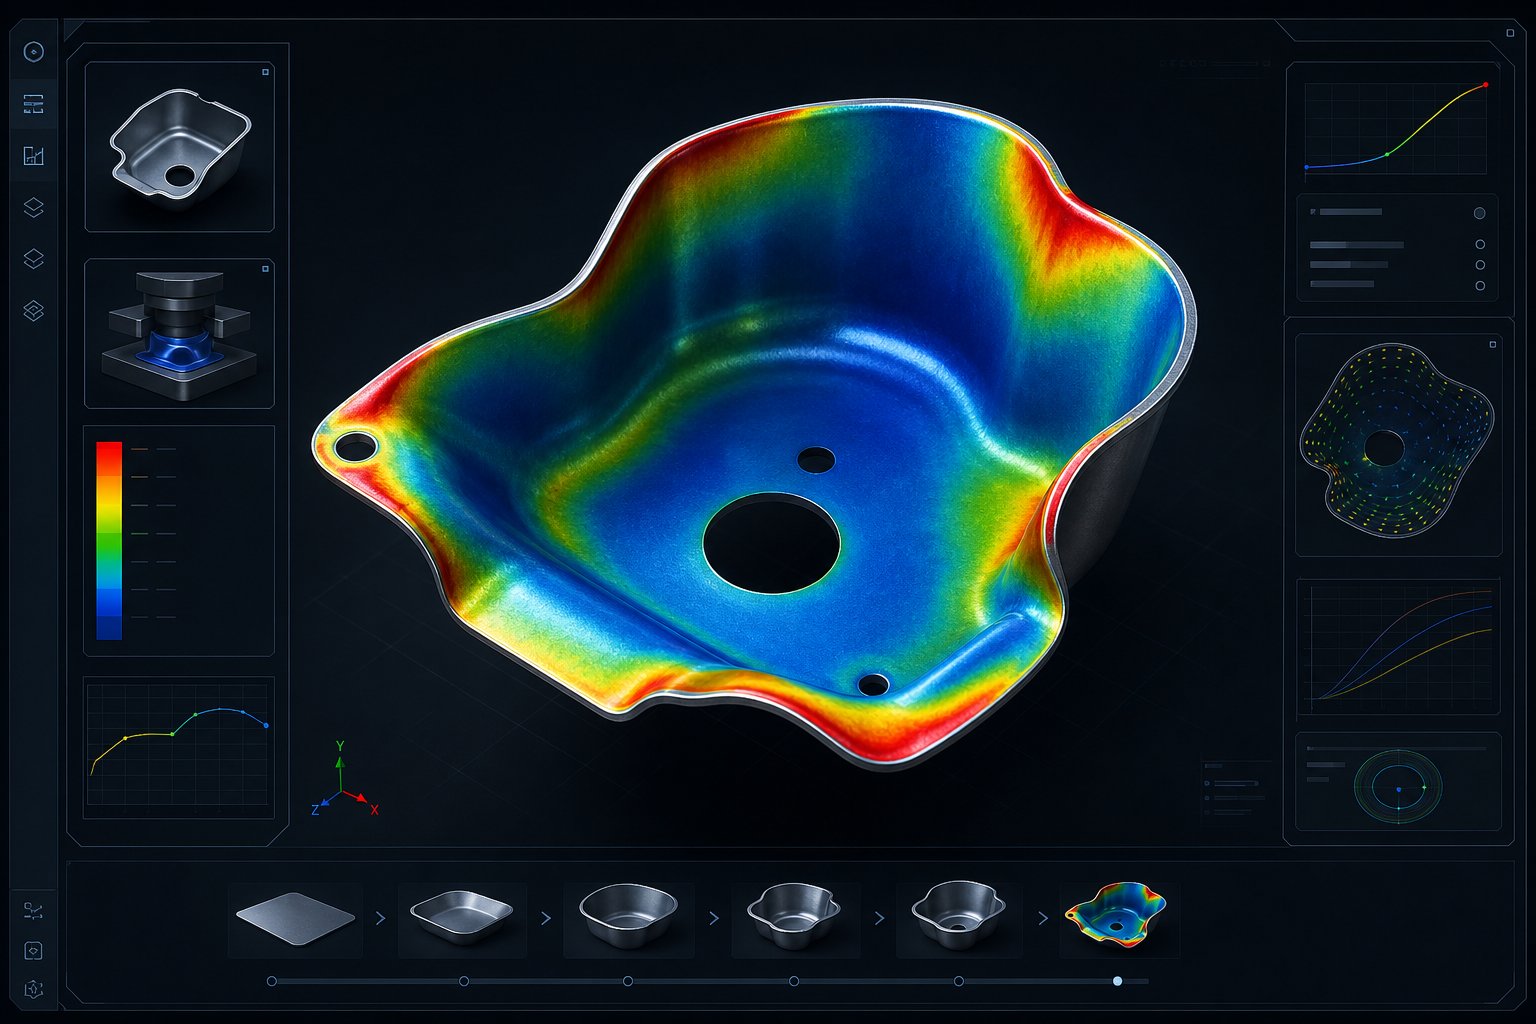
פריסת רצועה יכולה להיראות ללא רבב ב-CAD ועדיין לייצר פיצולים, קמטים או כשלים בממדים כאשר מתכת זורמת באמת דרך הכלי. הפער בין עיצוב גיאומטרי למציאות פיזית הוא המקום שבו הדמייה מתמלאת. כלים מודרניים לניתוח אלמנטים סופיים (FEA) מאפשרים למהנדסים להריץ את כל תהליך הטבעת המתכת באופן וירטואלי, ולחזות בדיוק היכן החומר יתדלדל, היכן יתקמט וכמה הוא יקפוץ בחזרה, הכל לפני שבלוק יחיד של פלדת כלי יעבור במכונה.
זה לא צעד נחמד-ל-שיש אותו. זה ההבדל בין ניסיון של שלושה-שבועות לשלושה-ימים אחד. כל איטרציה שאתה מבטל על רצפת העיתונות, עם עלויות העבודה, זמן המכונה והחומר הגרוט שלה, נובע מהביטחון שנבנה במהלך הסימולציה. עם זאת, צוותי הנדסה רבים עדיין מתייחסים לניתוח היווצרות כאופציונלי, או גרוע מכך, כאל משהו שצריך לעשות לאחר שהכלי כבר נבנה והבעיות מופיעות.
גיבוש סימולציה וניתוח היתכנות
ניתוח אלמנטים סופיים פועל על ידי חלוקת דף מתכת לאלפי אלמנטים קטנים, ולאחר מכן פתרון מתמטי של האופן שבו כל אלמנט מתעוות כשהוא יוצר קשר עם משטחי האגרוף והמשטחים תחת עומס. הפותר עוקב אחר מתח, מתח, שינוי בעובי ותזוזה בכל צומת לאורך רצף היצירה. מה שיוצא הוא מפה מפורטת של התנהגות חומרית שמדגישה אזורים בעייתיים הרבה לפני שהם הופכים לגרוטאות על רצפת העיתונות.
התפוקות הקריטיות שהמהנדסים צריכים להעריך כוללים:
- פיזור דילול: אזורים שבהם החומר נמתח מעבר לגבולות הבטוחים, מה שמצביע על פיצולים פוטנציאליים או כשלים בצוואר
- נטייה להתקמטות: אזורים שבהם מתחי לחיצה גורמים לסדין להתכווץ, בדרך כלל באוגנים או בקירות משיכה לא נתמכים
- קפיץ- גודל וכיוון אחורה: כמה החלק סוטה מגאומטריית התבנית לאחר הסרת הכוח, ממופה על פני כל עיקול וקונטור
- דיאגרמות מגבלת הצורה (FLD): מגרשים המשווים מצבי עקה מקומיים מול עקומת גבול היווצרות החומר, המראות בדיוק כמה מרווח בטיחות קיים בכל נקודה
התרשים מגבלת יכולת הצורההוא עוצמתי במיוחד מכיוון שהוא מתרגם נתוני מתח מורכבים להדמיה פשוטה של מעבר/כשל. נקודות מתחת לעקומת גבול היווצרות בטוחות. נקודות ליד העקומה מצביעות על תנאים שוליים. נקודות מעל העקומה מנבאות כישלון. מהנדסים יכולים לראות מיד אילו אזורים של החלק נמצאים בסיכון וכמה שינוי עיצובי נדרש כדי למשוך אותם בחזרה לאזור הבטוח.
מעבר לחיזוי כשל, ניתוח היתכנות קובע את תנאי הגבול לכל תהליך ייצור ההחתמה. מהנדסים צריכים להעריך מספר קריטריונים לפני שהם מתחייבים לבניית כלים:
- יחסי עומק שרטוט: השוואת עומק כוס או מעטפת לקוטר ריק, עם מגבלות אופייניות סביב 0.5 לשרטוטים ראשונים בפלדה עדינה
- רדיוסי כיפוף מינימליים: בדרך כלל פי 1-עובי החומר עבור סגסוגות רקיעות, עולה עבור דרגות חוזק גבוה
- אחוזי מתיחה: ערכי התארכות מקומיים בהשוואה לגבולות-ספציפיים לחומר מבדיקת מתיחה
- הערכות טונה: הכוח הכולל הנדרש עבור כל פעולות הצורה, ההחתמה והרפידה גם יחד
קריטריונים אלה מקיימים אינטראקציה זה עם זה. חלק שעובר בדיקות פרטניות לגבי עומק המשיכה ורדיוסי העיקול עדיין עלול להיכשל מכיוון שהמתח המשולב מפעולות עוקבות חורג מהיכולת של החומר באזור ספציפי. סימולציה לוכדת את האינטראקציות הללו בצורה הוליסטית, משהו שחישובי ידיים פשוט לא יכולים לעשות עבור גיאומטריות מורכבות.
איטרציה של עיצוב ואימות אב טיפוס
סימולציה לעתים נדירות נותנת אור ירוק במעבר הראשון. הערך האמיתי מופיע בלולאת האיטרציה: הפעל סימולציה, זיהוי בעיות, שנה את גיאומטריית התבנית או פרמטרי התהליך והפעל שוב. כל מחזור לוקח שעות במחשב ולא שבועות על רצפת העיתונות. סימולציה טיפוסית של תהליך ייצור הטבעת מתכת עשויה לעבור בין חמש עד עשר חזרות עיצוב לפני השגת תוצאות מקובלות בכל קריטריוני ההערכה.
מה משתנה בין איטרציות? מחזיק ריק כוח התאמות כדי לשלוט בקמטים. צייר שינויים בגיאומטריה של חרוזים כדי לווסת את זרימת החומר. רדיוס האגרוף גדל כדי להפחית דילול בפינות קריטיות. שינויים במשטח התוספת כדי לפזר מחדש את המתח באופן שווה יותר. כל שינוי מכוון לבעיה ספציפית שזוהתה-של סימולציה, והריצה הבאה מאשרת אם התיקון עובד מבלי ליצור בעיות חדשות במקום אחר.
השאלה שעומדת בפני המהנדסים היא: מתי ביטחון הסימולציה גבוה מספיק כדי להתחייב לכלי ייצור? התשובה תלויה במורכבות החלק ובסבילות לסיכון. עבור פעולות החתמה וכיפוף פשוטות, סימולציה נקייה עם שולי בטיחות נאותים מצדיקה לעתים קרובות מעבר ישיר לכלי ייצור מוקשחים. לשרטוטים עמוקים, טפסים תלת-ממדיים מורכבים או חומרים עם חלונות עיצוב צרים, אב-טיפוס החתמת מתכת מספק אימות פיזי המשלים את תחזיות הסימולציה.
קיימות שתי אסטרטגיות אב-טיפוס, שלכל אחת מהן יש פשרות- ברורות:
- אבות טיפוס של כלי עבודה רכים משתמשים בפלדת כלים לא מוקשה או אפילו בסגסוגות אבץ יצוקות (Kirksite) כדי לייצר חלקים לדוגמה בעלות נמוכה. הם מאמתים את זרימת החומר, מאשרים תחזיות-בחזרה ומזהים בעיות היווצרות בלתי צפויות. אבל כלים רכים נשחקים במהירות, לפעמים נמשכים רק 500-2,000 פגיעות, וההתנהגות הממדית שלהם אינה משכפלת באופן מושלם את תנאי הייצור המוקשחים.
- אבות טיפוס של כלי עבודה קשיחים משתמשים בחומרים-בדרגת ייצור ובטיפול בחום, ובעצם בונים גרסה קצרה-של הכלי הסופי. הם מספקים את האימות המדויק ביותר של איכות החלק ויציבות התהליך. העלות גבוהה משמעותית, אך עבור תוכניות-בסיכון גבוה, הביטוח מפני כלי ייצור כושל מצדיק את ההשקעה.
אב טיפוס הטבעה ממתכת שנבנה מכלי עבודה רך עולה בערך 30-50% מתבנית ייצור מלאה, בעוד שאב טיפוס קשיח פועל ב-60-80%. מטריצת ההחלטות היא פשוטה: אם נפח התוכנית והקריטיות החלקית מצדיקים הוצאה רבה יותר מראש כדי ל-לסכן את השקת הייצור, אבות טיפוס קשים הגיוניים. עבור יישומים-נמוכים יותר שבהם הסימולציה מציגה שוליים נוחים, כלי עבודה רכים או אפילו התחייבויות ישירות-ל-ייצור מפחיתות את זמן היציאה לשוק.
גם גישות היברידיות עובדות. מהנדסים יכולים לאמת פעולות שרטוט עם כלי עבודה רכים תוך בנייה ישירה של קטעי חיתוך וניקוב מוקשחים, מכיוון שקל יותר לחזות את פעולות החיתוך בצורה אנליטית ונושאות פחות סיכון לכשל בגיאומטריה בסיסית.
חישוב טונה ולחץ על בחירה
כל פעולת יצירה, חיתוך והחזקה בתבנית גוזלת קיבולת לחיצה. הערכת חסר של הטונאז' הנדרשת גורמת למכבש להיעצר במרכז המתים התחתון. הערכת יתר מבזבזת הון על ציוד גדול שלא לצורך. חישוב טונה מדויק מקשר את עיצוב התבנית ישירות לתשתית הייצור הזמינה.
עבור הרס ופירסינג, הנוסחה סטנדרטיתהוא פשוט: היקף חיתוך מוכפל בעובי החומר כפול חוזק הגזירה שווה לטונאז' הנדרש. היקף של 6 אינץ' חתוך דרך פלדה קלה בגודל 0.060 אינץ' ב-25 טון/מ"ר. חוזק גזירה דורש כ-9 טון של כוח חיתוך. אבל קובייה פרוגרסיבית עם 15 תחנות המבצעות חיתוכים, צורות וציורים בו-זמנית יכולה להצטבר במהירות.
פעולות השרטוט משתמשות במבנה חישוב דומה אך מחליפות את חוזק המתיחה האולטימטיבי לחוזק הגזירה, מכיוון שהכוס או המעטפת נמצאים במתח במקום גזירה. לחץ מחזיק ריק, בדרך כלל 30-40% מכוח המשיכה של פלדה עדינה, מוסיף לסך הכל. רצועות קפיצים, פיני הרמה, רפידות לחץ חנקן ומצלמות מונעות כולם תורמים עומסים נוספים שמהנדסים רבים שוכחים לכלול.
חישוב הטונה המלא עבור קובייה פרוגרסיבית דורש התחשבנות בכל תחנה בו-זמנית:
- כל כוחות הניקוב וההסרה (היקף x עובי x חוזק גזירה)
- כוחות משיכה בכל תחנת משיכה (היקף x עובי x UTS)
- מחזיק ריק ורפידות לחצים
- כוחות מחשוף קפיצים (5-10% מכוח החיתוך הכולל)
- סיכת הרמה ועומסי קפיצי חנקן
- כל פעולות מונעות-במצלמות ומרכיבי הכוח הזוויתי שלהן
- כוחות חיתוך סופי של מנשא והפרדת גרוטאות
הוספת זוויות גזירה לאגרוף יכולה להפחית את שיא כוח החיתוך ב-30-50%, מה שחשוב כאשר הטונאז' הכולל מתקרב למגבלות קיבולת העיתונות. עם זאת, גזירה מפיצה את העומס על פני מרחק מהלך ארוך יותר, מה שמשפיע על חישובי האנרגיה. יכול להיות לך כמות מספקת אך לא מספקת אנרגיה, גורם שכיח לחסימות עיתונות במרכז המת תחתון שבו מהירות גלגל התנופה יורדת מתחת לסף הדרוש להשלמת המהלך.
בחירת לחיצה חייבת לשקול גם היכן במכה מתרחש העומס. תבנית שמפעילה את רוב הטונאז' שלה קרוב מאוד למרכז המתים התחתון דורשת יותר אנרגיה מגלגל התנופה מאשר כדור עם עומסים המחולקים על פני מהלך ארוך יותר. הקשר הזה בין טונאז', מיקום מהלך וזמינות האנרגיה קובע אם מכבש נתון יכול להפעיל את התבנית במהירות הייצור מבלי להיעצר.
אימות עיצוב מונחה-סימולציה מפחית בדרך כלל את חזרות הניסויים ב-50-70%, ומתורגם ישירות לזמני אספקה קצרים יותר, עלויות פיתוח נמוכות יותר והשקות ייצור מהירות יותר.
חישוב הטונה משפיע גם על איזון הקוביות בתוך העיתונות. יש לפזר את העומסים בצורה אחידה ככל האפשר על פני שטח מיטת העיתונות. העמסה כבויה-במרכז גורמת לסטייה לא אחידה של החלקה, מה שמשנה מרווחים ומאיץ בלאי בצד אחד של הכלי. כאשר הדמיה מגלה כוחות לא מאוזנים, המהנדסים יכולים לבצע רצף מחדש של תחנות או למקם מחדש את התבנית ביחס לקו מרכז הלחיצה כדי לשפר את חלוקת העומס.
סימולציה, ניתוח היתכנות וחישובי טונה מהווים את עמוד השדרה האנליטי המאמת כל החלטת תכנון במעלה הזרם. אבל כל הניתוח הזה מניח הקשר ייצור מסוים: כרך מסוים, עיתונות מוגדרת, חיי מטרה. שנה את ההנחות הללו וכל גישת העיצוב משתנה. מה שעובד עבור תוכנית של מיליון-יחידות דורש פילוסופיה הנדסית שונה מהותית מאשר הפעלת אב טיפוס של 5,000 חלקים.
כשלי עיצוב נפוצים ושורש-גורמים לפתרון בעיות
כאשר חלק מוטבע מתכת יורד מהמכבש עם כתמים, שגיאות מימד או פגמים על פני השטח, האינסטינקט ברצפת החנות הוא להאשים את הקובייה. התאם את ההגדרה. שים תחנה. לטחון מחדש אגרוף. תיקונים אלה מטפלים בסימפטומים, אך הבעיה הבסיסית חיה בדרך כלל בהחלטות שהתקבלו חודשים קודם לכן במהלך התכנון. כפי שמציין מומחה ההחתמה ארט הריקהמפיק, עיצוב התבנית הוא קריטי, אבל זה רק מרכיב אחד ברשת של משתנים המקיימים אינטראקציה. המפתח הוא להבין אילו פגמים באמת נובעים מהחלטות-שלב התכנון לעומת אלו שנגרמו על ידי שינויים בתהליך ברצפת העיתונות.
מה להלן הוא ניתוח-פרספקטיבה עיצובית-של שלוש קטגוריות הכשל המזיקות ביותר: היווצרות קוצים, סחיפה ממדית ופגמים בזרימת החומר. כל אחד מהם נוקב אחר טיפים ספציפיים לעיצוב הטבעה, שכאשר עוקבים אחריהם במהלך פיתוח הכלים, מונעים מהבעיה להגיע אי פעם לייצור.
פגמים בהיווצרות קוצים ואיכות קצה
Burr היא תלונת האיכות הנפוצה ביותר על חלקים מפורקים ומחוררים. הוא מניע פעולות משניות כמו שחרור ונפילה, מאט את ההרכבה, ובמקרים מסוימים יוצר סכנה בטיחותית בקצוות חשופים. עם זאת, ברר הוא כמעט תמיד תוצאה צפויה של בחירות עיצוב, לא בעיית ייצור אקראית.
Three design-phase variables control burr behavior:
מפרט חיסול.כפי שמכוסה בפרק בחירת החומר, לכל משפחת סגסוגות יש חלון מרווח אופטימלי. ריצה מחוץ לחלון הזה, במיוחד בצד הגבוה, מגדילה את עומק ההתהפכות ויוצרת שפת קוד בולטת בצד התבנית של החתך. לדוגמאות הטבעה שבהן מהנדסים יישמו מרווחים מפלדה עדינה (8-10% לכל צד) על נירוסטה אוסטניטית, התוצאה היא גובה חריץ מופרז באופן עקבי מכיוון שהתנהגות ההתקשות של נירוסטה דורשת 12-16% לכל צד להפצה נקייה של שבר. תיקון העיצוב הוא פשוט: ציין ערכי מרווח לכל חומר, לא כאחוז שמיכה על פני כל התבנית.
יישום זווית גזירה.חבטות פנים שטוחות- שותפות את כל היקף החתך בו-זמנית, ויוצרות כוח שיא מרבי ועומס זעזועים. הזעזוע הזה מאיץ את השפלת הקצוות, וקצוות בלויים מייצרים כתמים גם כשהמרווח נכון. החלת זווית גזירה של פי 1 עד 1.5 מעובי החומר על פני האגרוף מפחיתה את שיא הטונאז' ב-30-50% ומפזרת את הבלאי בצורה שווה יותר על פני קצה החיתוך. החילוף, הכוח לרוחב על האגרוף, ניתן לניהול עם תמיכת אגרוף נכונה דרך צלחת החשפן.
בחירת קשיות פלדת כלי.קצה חיתוך שהוקשח ל-58-62 HRC (אופייני לפלדות כלי D2 או M2) שומר על הגיאומטריה שלו הרבה יותר מאחד ב-54-56 HRC. ההבדל אינו דק. בהיקפי ייצור מעל 100,000 כניסות, כל שתי נקודות של קשיות Rockwell עשויות להיות אלפי תנועות נוספות בין מרווחי השחזה מחדש. החלטת התכנון היא לא רק איזו פלדה לציין אלא גם תכולת הקרביד, מאפייני עמידות בפני שחיקה וטיפול פני השטח (ציפוי TiN, TiCN או DLC) שמאריכים את חיי הקצה ביישומי חומרים שוחקים.
יישור Punch-to-die קושר את כל שלושת המשתנים יחד. אפילו עם ערכי מרווח נכונים וקשיות מתאימה, אם חצאי התבנית העליונים והתחתונים זזים זה לזה במהלך המהלך, המרווח הופך לא אחיד. צד אחד של החתך נהיה מהודק יותר בעוד הצד הנגדי נפתח, ומייצר דפוס כתמים אופייני המופיע בקצה אחד בלבד. זה נובע מהתכנון של מערכת ההנחיה: עמודי מוביל עם מיסבים עם עומס מוקדם נאות, בלוקים של עקב לניהול דחף לרוחב, וקשיחות נעל המותרת מספיק כדי למנוע סטיה בעומס חיתוך מלא.
סחף ממדי וסובלנות-מעלה
דמיינו קובייה מתקדמת עם שתים עשרה תחנות. כל תחנה מציגה וריאציה מיקום משלה, אולי רק 0.001 עד 0.002 אינץ' לתחנה. אבל אם השגיאות הללו הן תוספות, תחנה-לתחנה, החלק הסופי יכול להיות 0.012 עד 0.024 אינץ' מהנומינלי עד שהוא מגיע לפעולה האחרונה. זה מספיק כדי לדחוף סובלנות הטבעת מתכת מעבר לדרישה הטיפוסית של +/-0.005 אינץ' במאפיינים קריטיים.
זה המקום שבו שיקולי GD&T הופכים חיוניים בעיצוב הטבעה. מימד קואורדינטות מסורתי מאתר מאפיינים ביחס למאפיינים אחרים, יוצר שרשראות תלות שבהן כל סובלנות נערמת על הקודמת. כְּמוֹיסודות GD&Tהמחשה, שימוש בפקדי מיקום אמיתיים עם מסגרות התייחסות לנתונים מבטל את השרשראות הללו על ידי איתור כל תכונה ביחס לקבוצה משותפת של נתונים ולא זה לזה.
מיושם על תכנון מתקדם, עיקרון זה מתורגם לאסטרטגיה ספציפית: קבע מאפייני דאטום (חורי טייס) בתחנה הראשונה, ולאחר מכן הפנה את כל הפעולות הבאות בחזרה לאותם נתונים ולא לתכונות שנוצרו בתחנות ביניים. כאשר כל פעולת יצירה ופירסינג מאתרת מאותה הפניה של טייס, שגיאות אינן מתגבשות. הם נשארים עצמאיים.
אסטרטגיות עיצוב הממזערות שונות מצטברות כוללות:
- הצבת חורי טייס ברצועת המוביל בתחנה אחת ושימוש בהם כנתון המיקום הראשי עבור כל הפעולות במורד הזרם
- איתור מאפיינים קריטיים מטייסים ולא מגיאומטריה שנוצרה בעבר
- עיצוב תחנות כך שתכונות הרגישות-הסובלנות ביותר ייווצרו קרוב ככל האפשר לנקודות מעורבות של טייס
- שימוש בחיישני-in כדי לזהות שגיאות גובה לפני שהן מתפשטות דרך תחנות מרובות
- ציון סובלנות הטבעת מתכת על מבנה התבנית הדוקים יותר מסבולת החלק ב-30% לפחות כדי לספק מרווח לשונות בתהליך
גם דיוק ההזנה משחק תפקיד. אם מנגנון הזנת הרצועה משחרר את החומר לפני שהטייסים התחברו, הרצועה צפה לרגע ללא בקרת מיקום. במהלך חלון זה, כל מאמץ שיורי במנשא או כוחות יצירה לא מאוזנים מהמכה הקודמת יכולים להזיז את הרצועה. תגובת התכנון מבטיחה שכניסת פיילוט מתחילה לפני סיום שחרור הזנה, ויוצרת חפיפה השומרת על רישום רצועות מתמשך.
פגמים בזרימת חומרים וסיבות העיצוב שלהם
קמטים, פיצולים וסימון פני השטח הם שלושת פגמי זרימת החומר שהורגים לרוב ריצות ייצור. לכל אחד מהם יש סיבת שורש-תכנונית ברורה, וניתן למנוע כל אחד מהם באמצעות החלטות כלים ספציפיות שהתקבלו הרבה לפני שהקוביה מגיעה לניסיון.
קמטים מלחץ לא מספיק של מחזיק ריק.כאשר גיליון מתכת זורם לתוך חלל משיכה תחת לחץ דחיסה עם ריסון לא מספק, הוא מתכווץ. הקמטים שנוצרים באזור המחזיק הריק לא נשארים רק שם. כפי שניתוח הסיבות -מאשש, חומר מקומט שנדחף מעל חרוז משיכה או לתוך חלל התבנית יוצר כוחות מגבילים שגורמים לדילול יתר ובסופו של דבר לפיצול במורד הזרם. תיקון התכנון כולל ציון לחץ מחזיק ריק הולם כדי לשמור על מתח היריעות (בדרך כלל 30-40% מכוח המשיכה עבור פלדה עדינה), שילוב חרוזי משיכה היכן שיש צורך בבקרת זרימה מקומית, והבטחת יציאות או אקולייזרים לשמור על לחץ אחיד על פני כל משטח ההחזקה.
פיצול מעומק ציור מוגזם.לכל חומר יש יחס משיכה מגביל, היחס המרבי בין קוטר ריק לקוטר אגרוף שהוא יכול להחזיק בפעולה אחת. תעלה על זה, וקיר הכוס נכשל במתח. כשלים נפוצים בשרטוט עמוק מצביעים גם על פינוי בין אגרוף למות כתורם עיקרי: אם הפער הזה קטן מדי, גדול מדי או לא אחיד, החומר נשבר במהלך השרטוט. מניעת שלב התכנון-כוללת חישוב יחסי משיכה במהלך ניתוח היתכנות, פיצול משיכה עמוקה על פני תחנות מרובות כדי להפחית את המתח לכל פגיעה, ואימות אחידות פינוי אגרוף-ל- לפני בניית הכלי.
פגמים על פני השטח כתוצאה מתנאי סיכה לא נאותים.עיצוב המות חייב לתת את הדעת לאופן שבו חומר הסיכה מגיע ונשאר על משטחי יצירה קריטיים. ללא מעוצבים-בתעלות חומר סיכה, מאגרי מים או משטחים בעלי מרקם השומרים על סרט שמן, מגע מתכת-ל-מתכת בלחץ גבוה יוצר צריבה, כתמים ואיסוף פני השטח. אלו לא שגיאות מפעיל. הם מחדלים עיצוביים. תכונות כמו חריצי שמן בטבעות משיכה, משטחי ניקוב מיקרו- ויציאות יישום חומר סיכה הממוקמות במעלה הזרם של תחנות העיצוב מבטיחות כיסוי סרט עקבי לאורך כל מחזור ההנעה.
רשימת בדיקה מובנית לפתרון בעיות מקשרת בין תסמינים גלויים לסיבות הבסיס לשלב העיצוב-שלהם:
- ברר בצד אחד של החלק בלבד:מרווח לא אחיד מחוסר יישור של מערכת ההובלה או סטיה של נעל תחת עומס
- גובה הכתף עולה במהלך הייצור:בלאי קצוות אגרוף עקב קשיות לא מספקת או ציפוי משטח חסר
- חורים מחוץ למיקום:פיילוט-כדי-להסיר תזמון מעורבות שגוי, או ערימת סובלנות-על פני תחנות
- סחיפה ממדית מתקדמת:שגיאות תחנות מצטברות ממאפיינים המוזכרים לתכונות אחרות ולא לדאטוני מאסטר
- קמטים באזורי אוגן:לחץ מחזיק ריק נמוך מדי או גבהים לא אחידים על פני משטח ההחזקה-למטה
- פיצול בקירות לצייר:יחס המשיכה חורג ממגבלת החומר, או רדיוס האגרוף הדוק מדי לעובי החומר
- קרעים או כתמים על משטחים מעוצבים:חומרי סיכה חסרים בעיצוב התבנית, או גימור פני התבנית מחוספס מדי (מעל Ra 0.8 אום)
- חלק לא שטוח לאחר ההרחקה:כוחות חיתוך לא מאוזנים או מתח שיורי בחומר הנכנס שלא מטופל בלחץ החשפן
- אביב לא עקבי-בחזרה:וריאציה של תכונות חומר נכנסות בשילוב עם אסטרטגיית פיצוי לא מספקת בגיאומטריית היצירה
החוט המשותף בכל הכשלים הללו: מניעה עולה פחות מתיקון. ניתן לצפות כל פגם ברשימה זו במהלך שלב התכנון באמצעות ניתוח נכון, מפרט פרמטר נכון וסקירת עיצוב מובנית. הניסוי צריך לאמת עיצוב צליל, לא לשמש כהזדמנות ראשונה לגלות שהחלטות הנדסיות בסיסיות היו שגויות.
דפוסי כישלון אלה גם חושפים משהו לגבי האופן שבו ההשקעה בכלי עבודה צריכה להתאים לדרישות הייצור. כלי המריץ 5,000 חלקים בשנה יכול לסבול פשרות עיצוביות שיהיו קטסטרופליות ב-500,000 יחידות. ההבנה כיצד ציפיות נפח צריכות לעצב מחדש את ההחלטות ההנדסיות, החל מבחירת חומר ועד לספירת תחנות ועד אסטרטגיית תחזוקה, היא המפרידה בין כלי- יעילים לעלות לבין כלים ש-משקיעים יותר מדי או-מספקים.
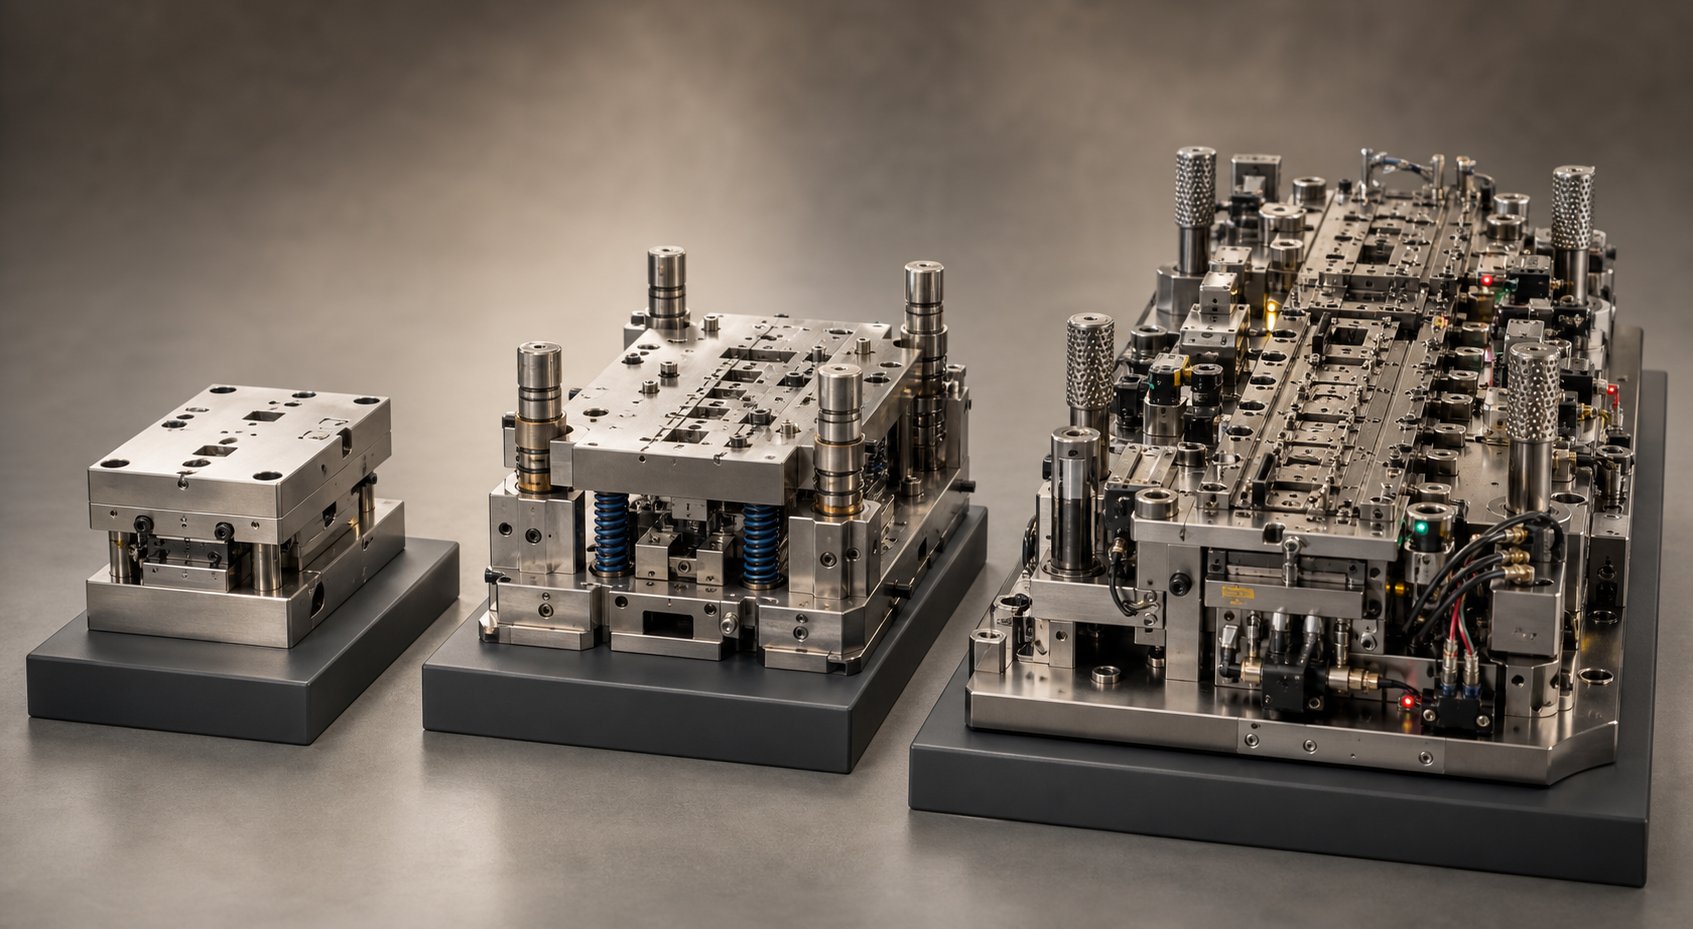
עיצוב עבור שכבות נפח ייצור שונות
קובייה המושלמת עבור שני מיליון יחידות שנתיות-מהונדת באופן פראי לריצת אימות של 2,000-חתיכות. וכלי שנבנה לתקני הטבעה של אב-טיפוס ישמיד את עצמו תוך חודש במהירויות ייצור. נפח הוא לא רק מספר בהזמנת רכש. הוא מעצב מחדש ביסודו כל החלטה הנדסית: דרגת פלדת כלי, ספירת תחנות, סגנון בניית רכיבים, נגישות לתחזוקה והמתמטיקה הכלכלית שמצדיקה כל בחירה.
הטעות שהמהנדסים עושים לרוב? יישום פילוסופיית עיצוב אחת בכל שכבות הנפח. התוצאה היא או כלי עבודה שעולה פי שלושה ממה שהתוכנית יכולה לתמוך או כלי עבודה שמתבלה לפני משלוח ההזמנה מחדש.
אסטרטגיות אבטיפוס ואסטרטגיות לעיצוב קצר-
כאשר אתה צריך 500 עד 5,000 חלקים, העדיפות העיצובית הופכת מאורך חיים למהירות ולבלימת עלויות. כל דולר שהוצא על כלי עבודה מופחת על פני מספר קטן של יחידות, כך שהשקעה מראש שולטת בכלכלת-חלק. קובייה פרוגרסיבית מותאמת אישית בעלות של 12,000 דולר מוסיפה 2.40 דולר לחלק ב-5,000 יחידות, אך רק 0.12 דולר לחלק ב-100,000 יחידות. המתמטיקה הזו מניעה כל החלטת עיצוב בשכבת האב-טיפוס.
אסטרטגיות לעיצוב קוביות-בטווח קצר כוללות:
- שימוש בפלדות כלים לא מוקשות או חצי-מוקשות (A2 ב-54-56 HRC ולא D2 ב-60-62 HRC) שמכונות מהר יותר ועולות פחות, ומקבלות בתמורה חיי תבנית קצרים יותר
- הפחתת ספירת התחנות על ידי שילוב פעולות במידת האפשר, אפילו במחיר של עומס מעט גבוה יותר לכל-תחנה על החומר
- שימוש בבניית בלוק מוצק במקום הוספת סגנון-, שכן תדירות ההחלפה אינה מהווה דאגה בנפחים נמוכים
- פישוט מערכות הנחייה לפינים מסוג-חיכוך במקום עמודי מיסבים כדוריים, מתאים למהירויות לחיצה איטיות יותר ופחות מחזורים
- דילוג על תכונות מיותרות כמו טייסי גיבוי, חישה משנית או כיסי הכנסה מיותרים שמוסיפים זמן בנייה ללא החזר בנפחים נמוכים
אבות טיפוס של כלי עבודה רכים, יצוקים לפעמים מסגסוגות אבץ כמו Kirksite, תופסים את הקצה הנמוך ביותר. הם מאמתים את זרימת החומר ומאשרים את תחזיות האביב-בחזרה של 500-2,000 כניסות לפני שחיקה מעבר לסובלנות. עבור יישומי הטבעה של אב טיפוס שבהם העיצוב עדיין עשוי להשתנות, גישה חד פעמית זו מונעת עיבוד חוזר יקר על כלים מוקשחים שלא ניתן לשנות בקלות.
ההפרעות- אמיתיות: אורך חיים קצר יותר (בדרך כלל 10,000-50,000 כניסות לעומת מאות אלפים), סובלנות רחבות יותר מבנייה פחות נוקשה ועלות גבוהה יותר לכל חלק. אבל לצורך הוכחת מושגים, אימות התאמה במכלולים או מילוי הזמנת גשר בזמן בניית כלי ייצור, הפשרות הללו אינן רק מקובלות אלא הכרחיות מבחינה כלכלית.
דרישות עיצוב מטלות-בנפח גבוה
בהיקפים העולים על 100,000 יחידות שנתיות, המשוואה הכלכלית מתהפכת לחלוטין. עלות הכלים הופכת לשגיאת עיגול בחישוב לכל-חלק. מה שחשוב הוא זמן פעולה, עקביות וחיי מות הנמדדים במיליוני מחזורים. החתמת מתכת לייצור בקנה מידה כזה דורשת החלטות הנדסיות שייראו בצורה אבסורדית-מוגדרת לטווח קצר, אך יחזירו פי כמה לאורך כל חייה של התוכנית.
עבור תוכניות הטבעת מתכת תעשייתית,כלי עבודה פרוגרסיבי מסוג Aהוא הסטנדרט. תבניות אלו כוללות רכיבי בלאי הניתנים להחלפה, חשפנות מונחות עם מוטות מנחים כדוריים מדויקים, ותוספות חיתוך מפלדה או קרביד מוקשחות. תבניות קונבנציונליות עשויות להחזיק עד מיליון חלקים. כלי עבודה מסוג A עם תחזוקה נאותה יכול לחרוג מזה באופן משמעותי.
תוספות קרביד הן התכונה המגדירה של עיצוב קוביות-בנפח גבוה. קצוות חיתוך טונגסטן קרביד מחזיקים מעמד פי 5-פי 10 מפלדת כלים רגילה, מה שאומר פחות עצירות לחיצה לחידוד מחדש ואיכות קצוות עקבית יותר לאורך ריצות ייצור ממושכות. שיקולי התכנון משתנים: הקרביד שביר וחייב להיות נתמך בחומרי גיבוי בולמי זעזועים, לעבד אותו בקפידה כדי למנוע השחתת קלסר במהלך השחזה, ולפעמים מצופה (TiN, TiCN) לעמידות נוספת בפני שחיקה.
תחנות גיבוש נוספות מאפיינות גם כלים-בנפח גבוה. כאשר קוביית ריצה קצרה- עשויה להוות תכונה בשתי תחנות במתח גבוה יותר לכל פגיעה, קוביית ייצור מפזרת את אותה פעולה על פני שלוש או ארבע תחנות. פחות עומס בכל תחנה פירושו פחות התקשות בין פגיעות, גימור משטח טוב יותר, קפיץ- גב צפוי יותר, וחיי מתאר ארוכים באופן דרמטי. הטבעת מתכת עבור חלקים גדולים מרוויחה במיוחד מגישה זו, מכיוון שכוחות היצירה הגבוהים יותר המעורבים מגבירים את שיעורי הבלאי על משטחי כלי עבודה.
תכונות מיותרות שנראות מוגזמות בנפחים נמוכים הופכות חיוניות בקנה מידה:
- גיבוי תחנות טייס ששומרות על רישום אם סיכת טייס ראשית נשברת
- חישת-מתים (זיהוי פספוס, צגי שימור שבלולים, חיישני חלק-) שעוצר את המכבש לפני שכשל גולש לנזק
- כיסי הכנסה-מהירים המאפשרים החלפת קצוות חיתוך בלויים במהלך הפסקה מתוכננת במקום לדרוש משיכה מלאה
- רכיבי הטבעת מתכת סטנדרטיים של אטבים (ברגים, דיבלים, קפיצים) שמקורם בקטלוגים נפוצים לתחזוקה מהירה ללא עיכובי רכש מותאמים אישית
החלטות עיצוב מונעות-עלויות
האתגר ההנדסי האמיתי אינו תכנון עבור שכבת נפח אחת. זה להחליט איפה התוכנית שלך נופלת וקבלת החלטות השקעה שתואמות את המציאות ולא אופטימיות. כל שדרוג, בין אם זה קרביד מול פלדת כלי עבודה, ארבע תחנות מול שלוש, או עמודי מיסבים כדוריים מול פיני חיכוך, נושא פרמיית עלות המוצדקת רק מעל סף נפח מסוים.
האיזון-מתמטיקה ספציפית לכל החלטה. ערכת תוספות קרביד עשויה להוסיף $3,000 לעלות כלי העבודה אבל לחסוך $0.002 לחלק בזמן השבתה מופחת. ההשקעה הזו משתפרת ב-1.5 מיליון חלקים. מתחת לנפח זה, פלדת כלי מספקת כלכלה שווה. מעליו, הקרביד משלם על עצמו שוב ושוב. המהנדסים צריכים להפעיל את החישוב הזה עבור כל החלטת תכנון מרכזית במקום לבחור ברירת מחדל לאפשרות הזולה ביותר או העמידה ביותר.
ב-החישה עוקבת אחר היגיון דומה. חבילת חיישן פגום עשויה לעלות 2,000-5,000 דולר, אך מונעת תאונות מתים שעלותן 15,000-50,000 דולר לתיקון. אם ההסתברות להתרסקות היא אחת למיליון פעימות, החיישן משלם על עצמו בתוכניות העולה על כמה מאות אלפי כניסות. בריצות קצרות יותר, הסבירות הסטטיסטית להתרסקות עשויה שלא להצדיק את ההשקעה.
| פרמטר עיצוב | אב טיפוס / ריצה קצרה{{0} | אמצע-ווליום (10K-100K) | ווליום- גבוה (100K+) |
|---|---|---|---|
| טווח עלויות כלי עבודה | $3,000 - $15,000 | $15,000 - $50,000 | $50,000 - $200,000+ |
| השפעת-עלות חלקית | גבוה ($1.00 - $5.00+ הפחתת כלי עבודה) | בינוני ($0.15 - $1.00) | נמוך ($0.01 - $0.10) |
| חיים צפויים למות | 10,000 - 50,000 כניסות | 250,000 - 1,000,000 כניסות | 1,000,000 - 10,000,000+ כניסות |
| דרגת פלדת כלי | A2, S7 (חצי-מוקשה) | D2, M2 (מוקשה לחלוטין) | תוספות קרביד, פלדות PM |
| מערכת מדריך | סיכות חיכוך, שני-עמודים | מיסב כדורי, ארבעה-עמודים | מיסב כדורי עם עומס מראש, בלוקי עקב |
| אסטרטגיית תחנה | פחות תחנות, מתח גבוה יותר לכל פגיעה | ספירת תחנות מאוזנת | תחנות נוספות להפחתת העומס |
| תכונות תחזוקה | מינימלי (בנייה מוצקה) | תוספות להחלפה בנקודות בלאי | החלפה מהירה-, חישת-מתים, כיסים רזרביים |
| יישומים אופייניים | אימות עיצוב, ייצור גשרים, חלקי נישה | מוצרי צריכה, מכלולים-בינוניים | רכב, מכשירי חשמל, מחברים-בביקוש גבוה |
שימו לב איך הגבולות בין השכבות אינם נוקשים. חלק בעל סובלנות הדוקה במיוחד עשוי להצדיק שיטות בנייה-בנפח גבוה בכמויות- בינוניות, מכיוון שעלות הגרוטאות של כלי עבודה פחות מדויקים עולה על הפרמיה עבור רכיבים טובים יותר. לעומת זאת, חלק קוסמטי לא-קריטי בנפחים גבוהים עשוי לסבול בנייה בינונית-אם דרישות גימור פני השטח סלחניות.
מהנדסים העובדים על פני שכבות הנפח הללו נהנים משותפות עם ספקי פתרונות שיכולים להתאים אסטרטגיות כלי עבודה כדי להתאים לקנה המידה של התוכנית.YICHENמציעה פתרונות הטבעה מותאמים אישית המשתרעים על אב-טיפוס דרך כלי ייצור, עם מומחיות במבנה התבנית, בחירת רכיבים ואופטימיזציה של זרימת החומרים המותאמת למציאות הנפח של כל פרויקט. קיום שותף יחיד שמבין את הספקטרום המלא מונע את הניתוק שקורה כאשר כלי אב טיפוס מתוכננים על ידי צוות אחד וכלי ייצור על ידי אחר ללא המשכיות בפילוסופיה ההנדסית.
החלטת שכבת הנפח משפיעה גם על האופן שבו אתה ניגשים לאימות עיצוב. תוכניות-בנפח גבוה מצדיקות סימולציה נרחבת ויצירת אב-טיפוס קשה מכיוון שהעלות של הטעות מתרבה במיליוני חלקים. תוכניות-בטווח קצר עשויות לקבל איטרציה נוספת של ניסוי מכיוון שהחשיפה הפיננסית מוגבלת. אבל ללא קשר לנפח, העקרונות ההנדסיים הבסיסיים נשארים קבועים. מה השינויים זה כמה אתה משקיע בביצועם.
יישום עקרונות עיצוב הטבעת המות ליישום
הכרת העקרונות ההנדסיים היא דבר אחד. יישום שלהם באופן עקבי בכל תוכנית חדשה, תחת לחץ מועדים, עם דרישות חלק משתנות ומגבלות תקציב, הוא המקום שבו רוב הצוותים נופלים. הכשלים המכוסים לאורך מדריך הטבעת מתכת זה חולקים חוט משותף: הם לא נגרמו מחוסר ידע. הם נגרמו על ידי דילוג על שלבים, הנחות לא מבוקרות והחלטות עיצוב שהתקבלו במנותק מהמציאות במורד הזרם.
מה שמפריד בין צוותים שמשיקים כלים בצורה נקייה לאלה שנתקעו במחזורי ניסיון אינסופיים הוא לא כישרון. זו משמעת תהליכית. זרימת עבודה מובנית מאלצת שאלות קריטיות מוקדם, מאמתת הנחות באמצעות סימולציה ותופסת שגיאות לפני שהן מעובדות לפלדה מוקשה.
רשימת רשימת עיצוב עבור תוכניות למות חדשות
כל פרויקט חדש של עיצוב הטבעת מתכת נהנה מרצף החלטות עם עדיפות. דלג או סדר מחדש את השלבים האלה ותמצא את עצמך פותר בעיות שלא היו צריכים להתקיים. השתמש ברשימת הבדיקה הזו כמסגרת סקירת שער, שבה כל פריט מאומת לפני תחילת השלב הבא:
- ודא שגיאומטריית החלק קפואה וכל דרישות ה-GD&T מתועדות, כולל מבנה הנתונים, תכונות קריטיות-ל-איכות ותנאי פני שטח מותרים
- ודא לחלוטין את מפרט החומר: סגסוגת, מזג, רצועת סובלנות עובי, דרישות כיוון התבואה וכל אילוצי איכות נכנסים
- קבע תחזיות נפח שנתיות ואת חיי התוכנית כדי לבחור את שכבת הכלים המתאימה (אב-טיפוס, נפח-אמצעי או מחלקת ייצור)
- בצע הערכת היתכנות: יחסי עומק שרטוט, רדיוסי כיפוף מינימליים, אחוזי מתיחה והערכות טונה ראשוניות מול קיבולת העיתונות הזמינה
- בחר ארכיטקטורת תבנית (פרוגרסיבית, העברה, תרכובת או שילוב) בהתבסס על גודל חלק, נפח, דרישות סובלנות ותקציב
- ציין ערכי מרווח ספציפיים-לחומר לכל תחנת חיתוך במקום להחיל אחוז שמיכה בודד על פני הכלי
- אופטימיזציה מלאה של פריסת רצועות עם ניצול חומרים מחושב, חוזק הנשא מאומת ואישור גיאומטריית חריץ עוקף
- תחנות רצף עם מיקום טייס, חלוקת כוח ועיצוב-לפני-לוגיקת החיתוך מאומתת
- הפעל הדמיית גיבוש ואשר שכל האזורים עוברים את הקריטריונים של מגבלת הצורה עם מרווח בטיחות נאות
- חשב ערכי פיצוי קפיצי-בגב עבור כל תחנת כיפוף ושלב אותם בגיאומטריה יצירתית
- בדוק את הטונאז' הכולל כולל כל כוחות החיתוך, העיצוב, הרפידה, הפשיטה וכוחות המצלמה כנגד דירוג הלחיצה במיקום המהלך המתוכנן
- סקור את קשיחות הנעל, בחירת מערכת הנחיה ואסטרטגיית היישור עבור תנאי העומס והמהירות הצפויים
- ציין דרגות פלדת כלי, דרישות קשיות וטיפולי פני השטח עבור כל רכיב בלאי בהתבסס על חומרי שחיקה ויעדי נפח
- כלול תכונות של הוכחת שגיאות-: דיבלים אופסט, מדריכים אסימטריים ורכיבים שלא ניתן פיזית להתקין בצורה שגויה
- תיעוד מרווחי תחזוקה, קצבאות חידוד מחדש ורכיבי חילוף קריטיים לפני משלוח הכלי לייצור
הרצף הזה אינו שרירותי. כל שלב תלוי במידע שאושר בשלב הקודם. קפיצה לפריסת רצועה לפני אישור היתכנות, או בחירת פלדות כלי עבודה לפני הקמת שכבת נפח, יוצרת לולאות עיבוד מחדש שצורכות שעות הנדסה מבלי להזיז את התוכנית קדימה.
בניית פרקטיקה חזקה יותר של עיצוב מתות
רשימת הבדיקה מטפלת בתוכניות בודדות. בניית פרקטיקת ייצור חותמת מתכת חזקה באופן עקבי דורשת משהו רחב יותר: שינויים מבניים באופן שבו צוותי התכנון מקיימים אינטראקציה עם מהנדסי מוצר, כיצד אוכפים זרימות עבודה של אימות וכיצד הידע המוסדי מתגבש לאורך זמן.
שיתוף פעולה ב-DFM הוא שיפור המינוף הגבוה ביותר-שרוב הארגונים יכולים לעשות. כאשר מהנדסי מתעסקים עם מעצבי מוצר לפני שהגיאומטריה של חלקים מוקפאת, הם יכולים לזהות בעיות ייצור שלא עלות תיקון ב-CAD אלא עשרות אלפים להכיל בכלי עבודה. שינוי ברדיוס, הרפיית סובלנות על תכונה לא-קריטית, שינוי גיאומטריה קל שמשפר את הקינון, שיחות אלו מתרחשות בקלות בשלב הרעיון והופכות לפקודות שינוי כואבות לאחר ציטוט של כלי עבודה.
תהליך ההחתמה בייצור אינו מתחיל כאשר מתכת פוגעת במות. זה מתחיל כאשר מעצב מוצר מקבל החלטות גיאומטריות שהקוביה חייבת להכיל. גישור על הפער הזה, באמצעות ביקורות מובנות של DFM באבני דרך מוגדרות בתכנון, מונע את התרחיש שבו מהנדס קוביות מקבל הדפסת חלק קפוא שקשה להחתים מטבעו ואין לו מקום למשא ומתן.
זרימות העבודה הראשונות של סימולציה- מייצגות את השיפור המבני השני. צוותים שמתייחסים לניתוח גיבוש כשער עיצוב חובה, לא כתוספת אופציונלית, תופסים בעיות כשהם חופשיים לתקן. צוותים שמדלגים על סימולציה ומסתמכים על ניסוי קוביות כדי לחשוף בעיות משלמים עבור קיצור הדרך הזה בזמן מכונה, בזבוז חומר ועיכובים בלוח הזמנים. הכלכלה חד משמעית: שעה של זמן סימולציה עולה שבריר שעה של זמן ניסיון בעיתונות, והיא מניבה תשובות מהר יותר.
ביקורות עיצוביות מובנות מוסיפות שכבה שלישית של הגנה. אפילו מהנדסים מנוסים מפתחים כתמים עיוורים בפרויקטים שהם עובדים עליהם במשך שבועות. קבוצה רעננה של עיניים הבודקות את מפרטי האישור, הנחות פריסת הרצועות וחישובי הטון קולטת שגיאות שהמעצב המקורי הסתכל על פני תריסר פעמים. ביקורות אלו אינן צריכות להיות מפורטות. סקירת עמיתים של 30-דקות מול רשימת התיוג למעלה תופסת את רוב השגיאות בשלב התכנון לפני שהן מגיעות לבניית הכלים.
מעבר לתהליך פנימי, תהליך ההחתמה בייצור נהנה ממומחיות חיצונית, במיוחד עבור אתגרים אינטנסיביים בעיצוב-שחורגים מהניסיון השגרתי של הצוות. מבני תבנית מורכבים, שילובי חומרים יוצאי דופן, הנדסת מרווחים הדוקים או יישומים קריטיים- נהנים לרוב מנקודת המבט של שותף כלי עבודה ייעודי שפתר בעיות דומות בתעשיות מגוונות.YICHENמשרת את התפקיד הזה למהנדסים המחפשים מומחיות בתכנון קוביות שיתופיות, במיוחד בפרויקטים הכוללים אופטימיזציה של מבנה התבנית, תכנון אגרוף והרמה, הנדסת פינוי ובקרת זרימת חומרים. ההבחנה חשובה: שותף לכלי עבודה שמשתתף בתהליך התכנון, תורם שיקול דעת הנדסי על בחירת רכיבים ואסטרטגיית גיבוש, מספק תוצאות שונות מהותית מאשר ספק שפשוט בונה לפי הדפסה מסופקת.
עיצוב הטבעה הוא בסופו של דבר דיסציפלינה שבה איכות החשיבה במעלה הזרם קובעת את התוצאות במורד הזרם. כל עיקרון במדריך החתמת מתכת זה, מהנדסת שחרור ועד לאימות סימולציה ועד להשקעה בנפח-כלי מתאים, מצביע על אותה מסקנה: רצפת העיתונות מתגמלת הכנה ומענישה קיצורי דרך. מהנדסים אשר בונים קפדנות שיטתית לתוך זרימת העבודה העיצובית שלהם לא רק מייצרים כלים טובים יותר. הם מייצרים אותם מהר יותר, עם פחות איטרציות ועם תוצאות צפויות שמתקיימות לאורך כל חיי התוכנית.
שאלות נפוצות על עיצוב הטבעה
1. מה ההבדל בין עיצוב הטבעת למות לבין הטבעת מתכת?
תכנון הטבעת המות הוא דיסציפלינה ההנדסית במעלה הזרם המתמקדת ביצירת ערכות הכלים המדויקות, כולל הגדרת מרווחים, פריסות רצועות, רצפי תחנות ומפרטי רכיבים. הטבעת מתכת היא פעולת הייצור המשתמשת בכלים אלה לעיצוב גיליון מתכת. החלטות עיצוב המתקבלות חודשים לפני הייצור קובעות אם תהליך ההחתמה פועל ביעילות או יוצר פגמים כרוניים. כ-80% מבעיות איכות ההחתמה נעוצות בבחירות שנעשו במהלך שלב התכנון ולא בביצוע רצפת-עיתונות.
2. איך אתה קובע את מרווח התבנית הנכון עבור חומרים שונים?
מרווח למות מתבטא כאחוז מעובי החומר לכל צד ומשתנה לפי סגסוגת. פלדה עדינה דורשת בדרך כלל 8-12% לכל צד, פלדת אל-חלד אוסטנית צריכה 12-16%, אלומיניום עובד הכי טוב ב-6-10%, ופלדות מתקדמות בחוזק- גבוה עשויות להזדקק ל-14-21%. העיקרון הוא שחומרים קשים יותר בעלי תפוקה נמוכה יותר-למתיחה זקוקים למרווחים גדולים יותר להתפשטות שבר נקייה. החלת ערך מרווח יחיד על פני כל החומרים היא טעות נפוצה שמובילה להיווצרות כתמים ואיכות קצה ירודה. שותפים כמו YICHEN (yichen-group.com/stamping-die/) יכולים לעזור למהנדסים לציין ערכי מיון ספציפיים לחומר עבור פתרונות מותאמים אישית.
3. מה גורם לקום בחלקים מוטבעים וכיצד עיצוב המות יכול למנוע זאת?
היווצרות כתמים נובעת משלושה משתני שלב עיצובי- ראשוניים: מפרט מרווח שגוי לחומר המוטבע, חסרות זוויות גזירה על פני האגרוף שגורמות לטעינת זעזועים ובלאי מואץ של הקצוות, וקשיות פלדת כלי לא מספקת המאפשרת לקצוות חיתוך להתקלקל בטרם עת. יישור אגרוף-ל-מכה ממלא גם הוא תפקיד קריטי מכיוון שאפילו מרווחים נכונים הופכים לא אחידים אם מערכת ההובלה מאפשרת לחצאי הקוביות העליונות והתחתונות להזיז במהלך החבטה. מניעת כתמים דורשת ציון מרווח לכל סוג חומר, יישום זוויות גזירה בעובי חומר פי 1-1.5, בחירת פלדות כלי 58-62 HRC, ותכנון מערכות מובילות קשיחות עם עמודי מיסבים כדוריים.
4. מתי כדאי להשתמש בקובייה פרוגרסיבית לעומת קוביית העברה?
תבניות פרוגרסיביות הן אופטימליות עבור חלקים קטנים עד בינוניים בנפחים העולה על 50,000 יחידות בשנה, כאשר יש צורך בסובלנות הדוקה ותנועות גבוהות-ל-דקה. חומר העבודה נשאר על פס נושא דרך תחנות עוקבות. תבניות העברה מתאימות לחלקים גדולים או לרכיבים-שלופים עמוקים שאינם יכולים להישאר מחוברים לרצועה, בדרך כלל ב-10,000-500,000 יחידות שנתיות. ההחלטה תלויה בארבעה משתנים: גודל חלק, נפח שנתי, דרישות סובלנות ותקציב. סוגריים מבניים גדולים או צורות תלת מימד מורכבות מצביעות בדרך כלל על העברת כלי עבודה, בעוד שמסופי מחברים וסוגריים קטנים מעדיפים ארכיטקטורה מתקדמת.
5. כיצד משפיע נפח הייצור על החלטות עיצוב הטבעה?
נפח מעצב מחדש ביסודו כל בחירה הנדסית. ריצות אב טיפוס (500-5,000 חלקים) משתמשות בפלדות חצי-מוקשות, פחות תחנות ומערכות הדרכה פשוטות כדי למזער את העלות המוקדמת. תוכניות-בנפח גבוה (100,000+ יחידות שנתיות) מצדיקות תוספות קרביד, תחנות גיבוש נוספות להפחתת המתח לכל פגיעה, מוטות מנחים עם מיסבים כדוריים עם עומס מראש, ו-חישת מתים למניעת התרסקות. מתמטיקה האיזון היא ספציפית לכל החלטה. לדוגמה, תוספות קרביד שמוסיפות $3,000 לעלות כלי העבודה אבל חיסכון של $0.002 לחלק רק מחזירות מעל 1.5 מיליון כניסות. המהנדסים צריכים לחשב את הספים הללו במקום להשתמש ברירת מחדל לגישה אחת בכל התוכניות.


