


מה בעצם עושה חברת הטבעת מתקדמת
לפני שתוכל לזהות דגלים אדומים אצל ספק, אתה צריך תמונה ברורה של מה התהליך כולל ומה באמת מספקת חברת הטבעה מתקדמת. יותר מדי קונים קופצים ישר להצעת מחיר מבלי להבין את המכניקה מאחורי החלקים שהם צריכים. פער הידע הזה הוא בדיוק המקום שבו מתחילות טעויות יקרות.
מהי הטבעה פרוגרסיבית
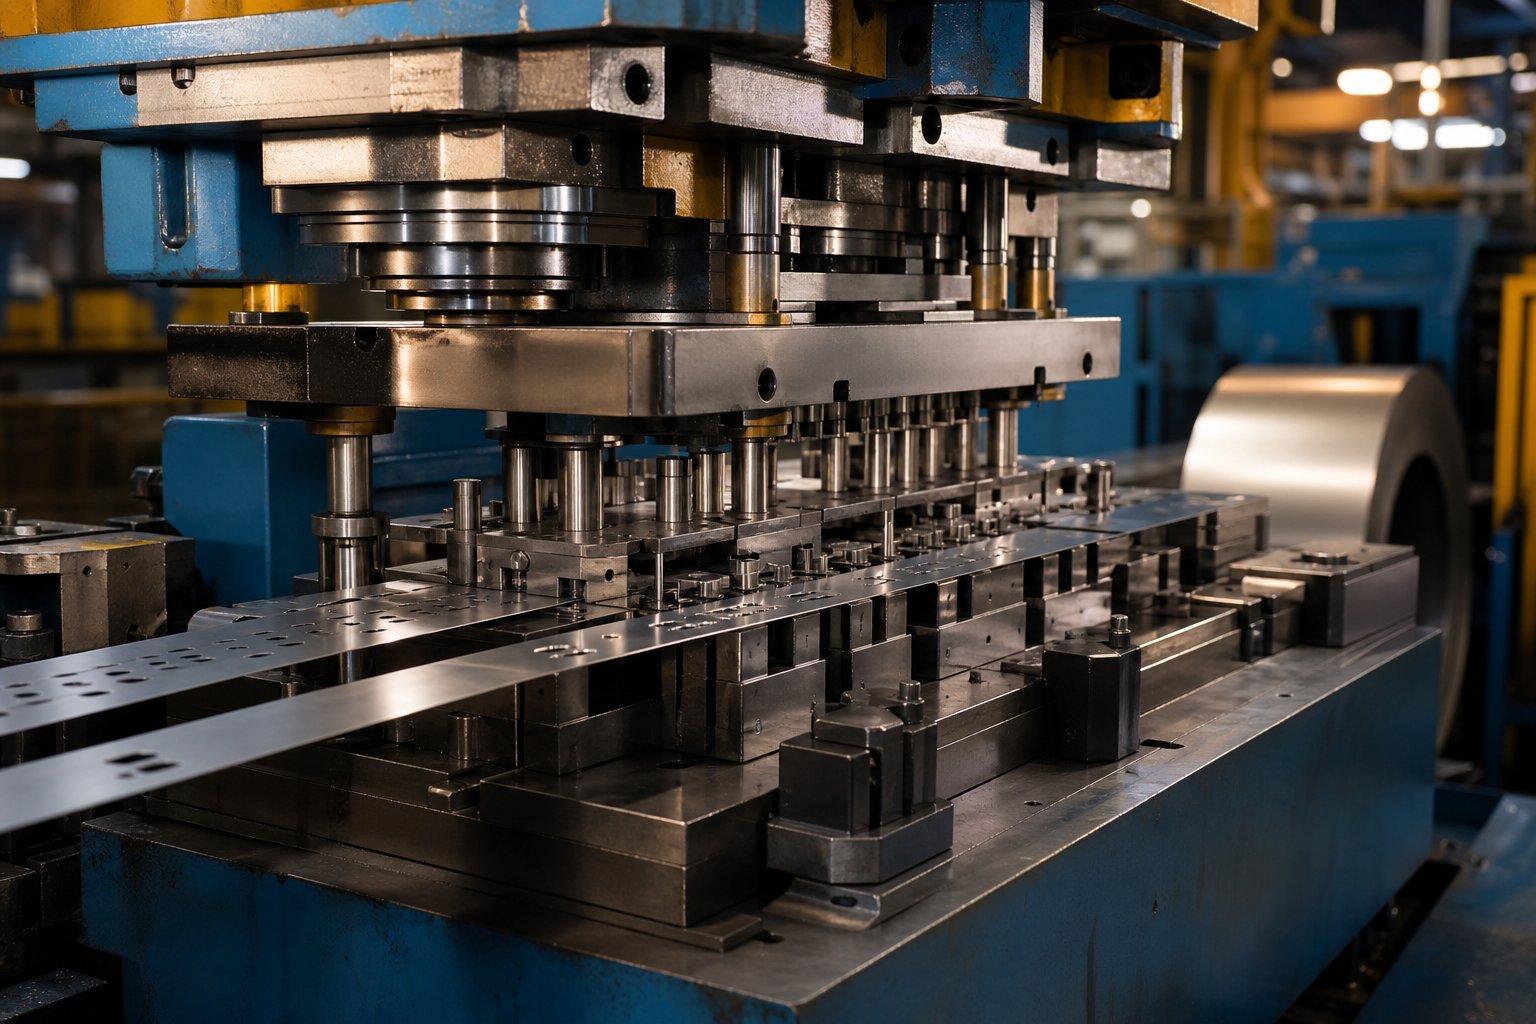
הטבעה מתקדמת היא תהליך יצירת מתכת שבו רצועה רציפה של מתכת מוזנת דרך תבנית אחת המכילה תחנות מרובות, כל אחת מבצעת פעולה ברורה - פירסינג, הרס, כיפוף או יצירת - עד שהחלק המוגמר מופרד בתחנה הסופית בכל לחיצת לחיצה.
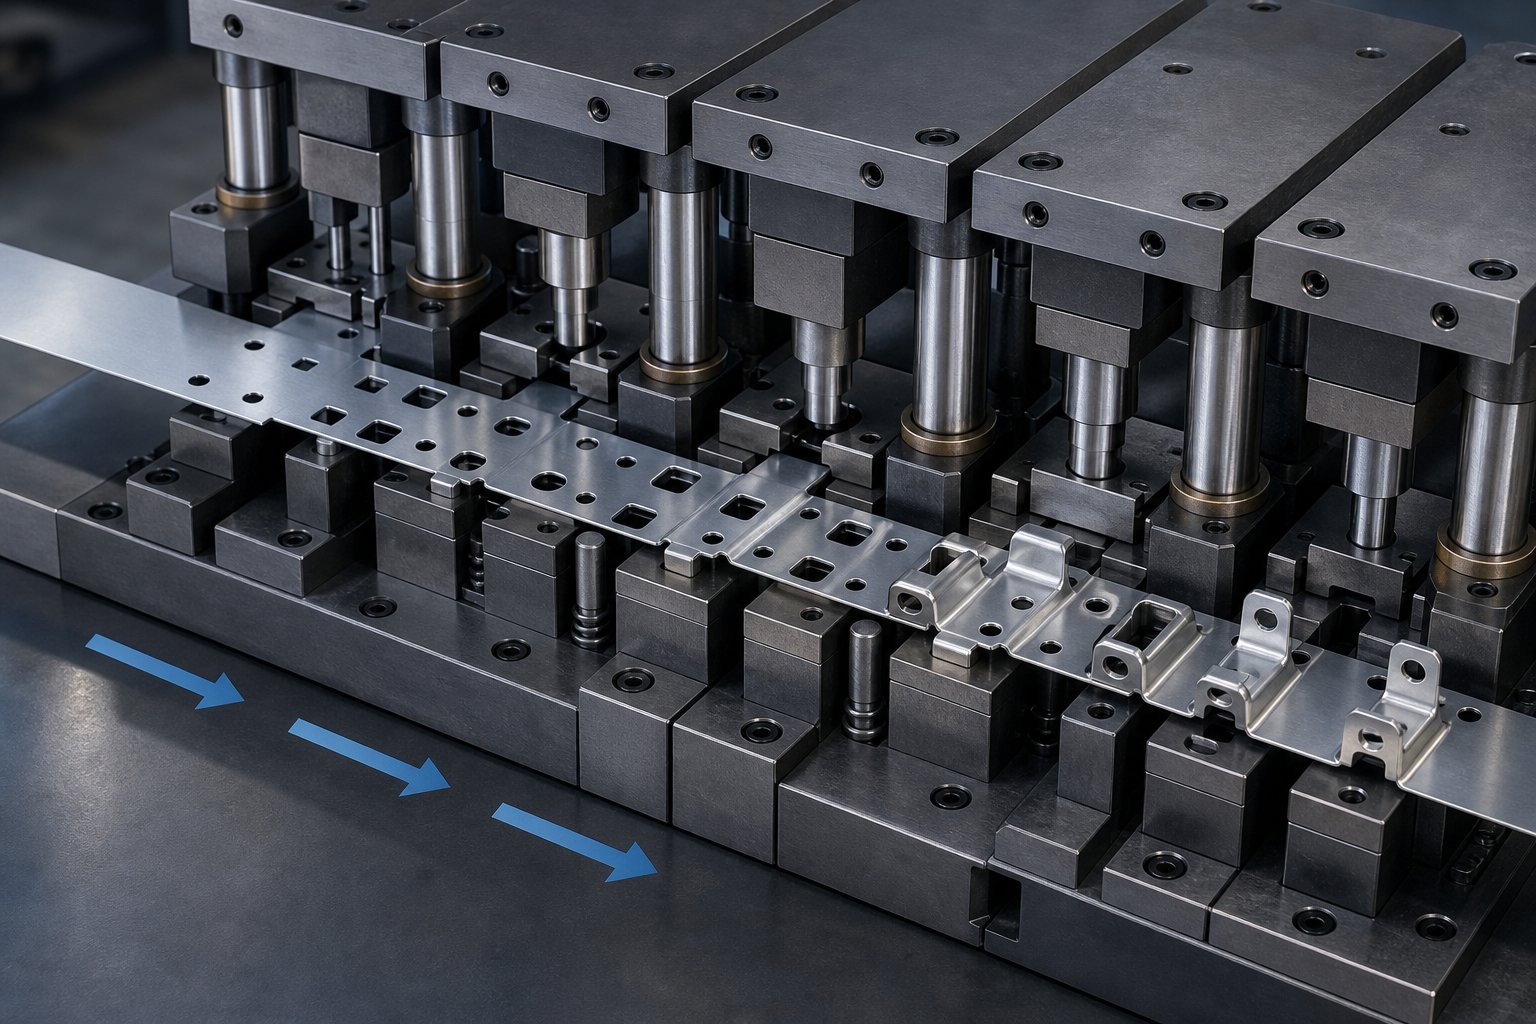
כָּךמה זה מת פרוגרסיבי, בדיוק? תחשוב על זה כפס ייצור דחוס לכלי אחד. סליל של מתכת שטוחה - פלדה, אלומיניום, נחושת או סגסוגות אחרות - מתפרק ומוזן לתוך מכבש הטבעה. עם כל מהלך, הרצועה מתקדמת במדרגה מדויקת (הנקראת גובה המותב) אל התחנה הבאה. תחנה אחת עשויה לנקב חור, השנייה מכופפת לשונית, ואחרת יוצרת קו מתאר. עד שהרצועה מגיעה לתחנה האחרונה, רכיב בעל צורה מלאה נופל לחופשי. רצועת הנשא שנשארה הופכת לגרוטאות למחזור.
חברת הטבעת מתקדמת מתכננת, בונה ומפעילה את הכלים הרב-תחנות האלה- כדי לייצר חלקים מוגמרים בקנה מידה. מכבשים פועלים בדרך כלל בין 25 למעל 200 פעימות לדקה, כלומר קובייה אחת יכולה להפיק מאות רכיבים זהים כל כמה דקות. התוצאה היא גיאומטריה הניתנת לחזרה, סובלנות הדוקה ועלויות נמוכות ליחידה- לאחר שהכלי הותקן.
כיצד נבדלים מיתות פרוגרסיביות ממתות{0}}תחנות בודדות
תאר לעצמך שאתה צריך סוגר שדורש חור, שני כיפופים וחריץ. עם כלי-תחנות בודדות, כל אחת מהפעולות הללו מתרחשת בתבנית נפרדת במחזור לחיצה נפרד. מפעיל - או רובוט - מעבירים את החלק בין תחנות באופן ידני. זה עובד עבור אבות טיפוס או ריצות קצרות, אבל הוא איטי יותר ומציג שגיאות טיפול.
הטבעת מתכת מתקדמת מבטלת לחלוטין את הטיפול בחלק-ל-חלק זה. מכיוון שהרצועה נשארת מחוברת דרך רשת נושאת, כל פעולה נשארת מיושרת לאותו נתון. אתה מקבל זמני מחזור מהירים יותר, פחות משתני איכות ועלויות עבודה נמוכות באופן דרמטי. ההחלפה- היא השקעה מוקדמת גבוהה יותר בכלי עבודה - קובייה פרוגרסיבית מותאמת אישית יכולה לנוע בין $10,000 ל-$200,000 או יותר, בהתאם למורכבות החלקים ומספר התחנות.
עבור קונים המוצאים רכיבים בנפח בינוני-עד-גבוה- - חשבו שאלפי עד מיליוני חלקים מדי שנה - הטבעה פרוגרסיבית היא לרוב הנתיב החסכוני ביותר-. ההבנה כיצד זה שונה משיטות פשוטות יותר נותנת לך קו בסיס להערכת האם היכולות של ספק תואמות באמת את דרישות הייצור שלך.
עם זאת, הערכה זו תלויה בידיעה מה קורה בתוך הקובייה בכל תחנה וכיצד החלטות פריסת רצועות משפיעות ישירות על איכות החלקים, השימוש בחומרים והעלות.
כיצד פועל תהליך הטבעה המתקדם צעד אחר צעד
החלטות פריסת רצועות מעצבות את כל מה שאחרי - מכמה תחנות מכילה קובייה ועד כמה חומר גלם מסתיים כפסולת. הבנת התהליך הטבעה מתקדםברמה זו מפרידה בין קונים שתופסים דגלים אדומים של ספק לבין אלו שמגלים בעיות לאחר תשלום עבור כלי עבודה.
פריסת רצועה ורצף תחנות
כל עיצוב תבנית הטבעה מתקדם מתחיל בפריסת הרצועה. מהנדסים ממפים בדיוק כיצד החלק יהיה מכוון על פס המתכת, אילו פעולות מתרחשות באילו תחנות, וכמה חומר יושב בין כל תכונה. שרטוט זה קובע את גובה ההזנה (המרחק שהרצועה מתקדמת בכל מהלך), רוחב רשת הנשא ורצף החתכים והצורות.
למה רצף חשוב כל כך? פירסינג וחריצים בדרך כלל מגיעים קודם, בעוד החומר עדיין שטוח ויציב. כיפוף וגיבוש מגיעים לאחר הקמת הפרופיל. אם תהפוך את הסדר הזה, חורים וחריצים עלולים להתעוות במהלך שלבי היווצרות מאוחרים יותר, ולהוציא חלקים מהסבילות. פריסת רצועה מתוכננת היטב-מאזנת גם כוחות חיתוך על פני תחנות כדי למנוע מהרצועה להתהפך או להתכווץ בתוך התבנית.
ניצול החומרים הוא המקום שבו עיצוב מתקדם הטבעה משפיע ישירות על העלות שלך. רף התעשייה מכוון לפחות 75% יעילות חומרים. מהנדסים משיגים זאת על ידי אופטימיזציה של קינון חלקים - לפעמים הטיית חלקים בזווית או שימוש בתצורות מנשא חלופיות - כדי למזער את שלד הגרוטאות שנותר מאחור. רוחב רשת המנשא פועל לפי כלל מעשי: בדרך כלל לפחות פי שניים מעובי החומר כדי לשמור על קשיחות הרצועה מבלי לבזבז מלאי.
מסליל לחלק מוגמר
דמיין סליל של מתכת במשקל של מאות או אלפי פאונד. תהליך ההטבעה המתקדם הופך את הסליל הגולמי הזה לרכיבים מדויקים באמצעות רצף מבוקר היטב. כך מתנהל מחזור טיפוסי במכונת הטבעה פרוגרסיבית:
- טעינת ושחרור סליל:סליל המתכת מתנוסס על מסלסל, המוציא רצועה בקצב מבוקר המותאם למהירות הלחיצה.
- יִשׁוּר:הרצועה עוברת דרך מיישר שמסיר את סליל סט - את זיכרון העקמומיות מליפוף - כך שהחומר נכנס לתבנית שטוח וללא מתח-.
- הַאֲכָלָה:מזין סרוו מקדם את הרצועה במרחק גובה מדויק עם כל מהלך לחיצה, בדרך כלל מדויק עד לאלפיות האינץ'.
- טייס:סיכות פיילוט משתלבות בחורים-מנוקבים מראש כדי לנעול את הרצועה למיקום מדויק לפני היווצרות כלשהי.
- פעולות תחנה עוקבות:כל תחנה מבצעת את המשימה המיועדת לה - חודר חורים, הסרת פרופילים, כיפוף לשוניות, תכונות ציור, טבעת משטחים או הבלטה של פרטים.
- הובלת מוביל:לאורך כל התהליך, החלק נשאר מחובר לרצועת המוביל, המשמשת כמסוע המעביר את חומר העבודה מתחנה לתחנה.
- חתך סופי:בתחנה האחרונה, החלק המוגמר מנותק מרצועת המוביל.
- השלכה ואיסוף:חלקים שהושלמו יורדים לתוך פחים או על מסועים, בעוד שבלולים של גרוטאות ורצועת המנשא המושקעת מנותבים למיחזור.
כל המחזור הזה - מההזנה ועד הפליטה - מתרחש בכל לחיצה אחת. במהירויות ייצור גבוהות, תבנית פרוג הפועלת במהירות של 200 או יותר פעימות לדקה יכולה להפיק אלפי חלקים מוגמרים בשעה עם התערבות אנושית מינימלית.
חורי טייס ודיוק רישום
חורי פיילוט הם ללא ספק התכונה הקריטית ביותר בעיבוד מתקדם. הם חורים קטנים ומחוררים במדויק - שנוצרו בדרך כלל בתחנה הראשונה או השנייה - שמשרתים מטרה אחת: שמירה על כל פעולה שלאחר מכן מיושרת לאותה נקודת ייחוס.
הנה הבעיה שהם פותרים. מזיני סרוו מדויקים, אך שינויים מזעריים במרחק ההזנה מצטברים על פני מספר תחנות. ללא תיקון, חלק שזקוק לחור שמרכזו 5 מ"מ מקצה עיקול עלול להיסחף ב-0.05 מ"מ לכל תחנה - מספיק כדי לדחוף את הממדים הסופיים מחוץ למפרט על פני קוביית 10-תחנות. סיכות טייס, הנכנסות לחורים-המחוררים מראש ממש לפני סגירת הלחץ, רושמים מחדש את הרצועה פיזית למיקומה הנכון בכל תנועה.
לעבודה מדויקת, מרווח הטייס-ל-חור נע בדרך כלל בין 0.0005 ל-0.001 אינץ'. התאמה הדוקה זו מבטיחה שהרצועה לא יכולה להזיז לרוחב או לאורך במהלך היצירה. כאשר חלקים של ספק מראים חור לא עקבי-כדי להציג קשרים-, טייסים בלויים או בגודל לא מתאים הם לעתים קרובות האשם -, אות איכותי שכדאי לחקור במהלך ביקורת ספקים.
עיצוב רצועת הנשא מתקשר ישירות לאמינות הטייס. אם המנשא צר מדי או חסר נוקשות, הוא יכול להתגמש בין התחנות, ולגרום לחורי הטייס להתארך עם הזמן. מהנדסים מאזנים את רוחב המנשא מול חיסכון בחומרים, בידיעה שמנשא כושל פירושו ריצת ייצור כושלת ללא קשר למידת היעילות של הקינון על הנייר.
יסודות העיצוב האלה - פריסת רצועות, רצף תחנות ורישום פיילוט - מהווים את הבסיס הטכני שמפריד בין ספקים מסוגלים לאלו שמרכיבים כלי עבודה שהם לא מבינים במלואם. המבחן האמיתי מגיע כאשר אתה משווה כיצד שיטות שונות של קוביות מטפלות בחלקים שדוחפים מעבר לגאומטריות שטוחות פשוטות.
השוואת שיטות הדפסה פרוגרסיביות להעברה והטבעה מורכבת
לא כל חלק שייך למות פרוגרסיבית. ההכרה בהבחנה היא אחד האותות הברורים ביותר שמפרידים בין קונים מושכלים לבין אלה שמקבלים כל מה שהספק מציע. אם ספק ממליץ על הטבעת מתכת פרוגרסיבית עבור חלק שיתאים יותר להעברה או לתהליך מורכב, זהו דגל אדום שכדאי לתפוס מוקדם.
פרוגרסיבי לעומת העברה מול החתמת קוביות
כל שיטה משתמשת במכבש ומכבש לעיצוב גיליון מתכת, אבל הם שונים באופן מהותי באופן שבו החומר נע, באילו גיאומטריות הם מטפלים, והיכן הם הגיוניים כלכליים.
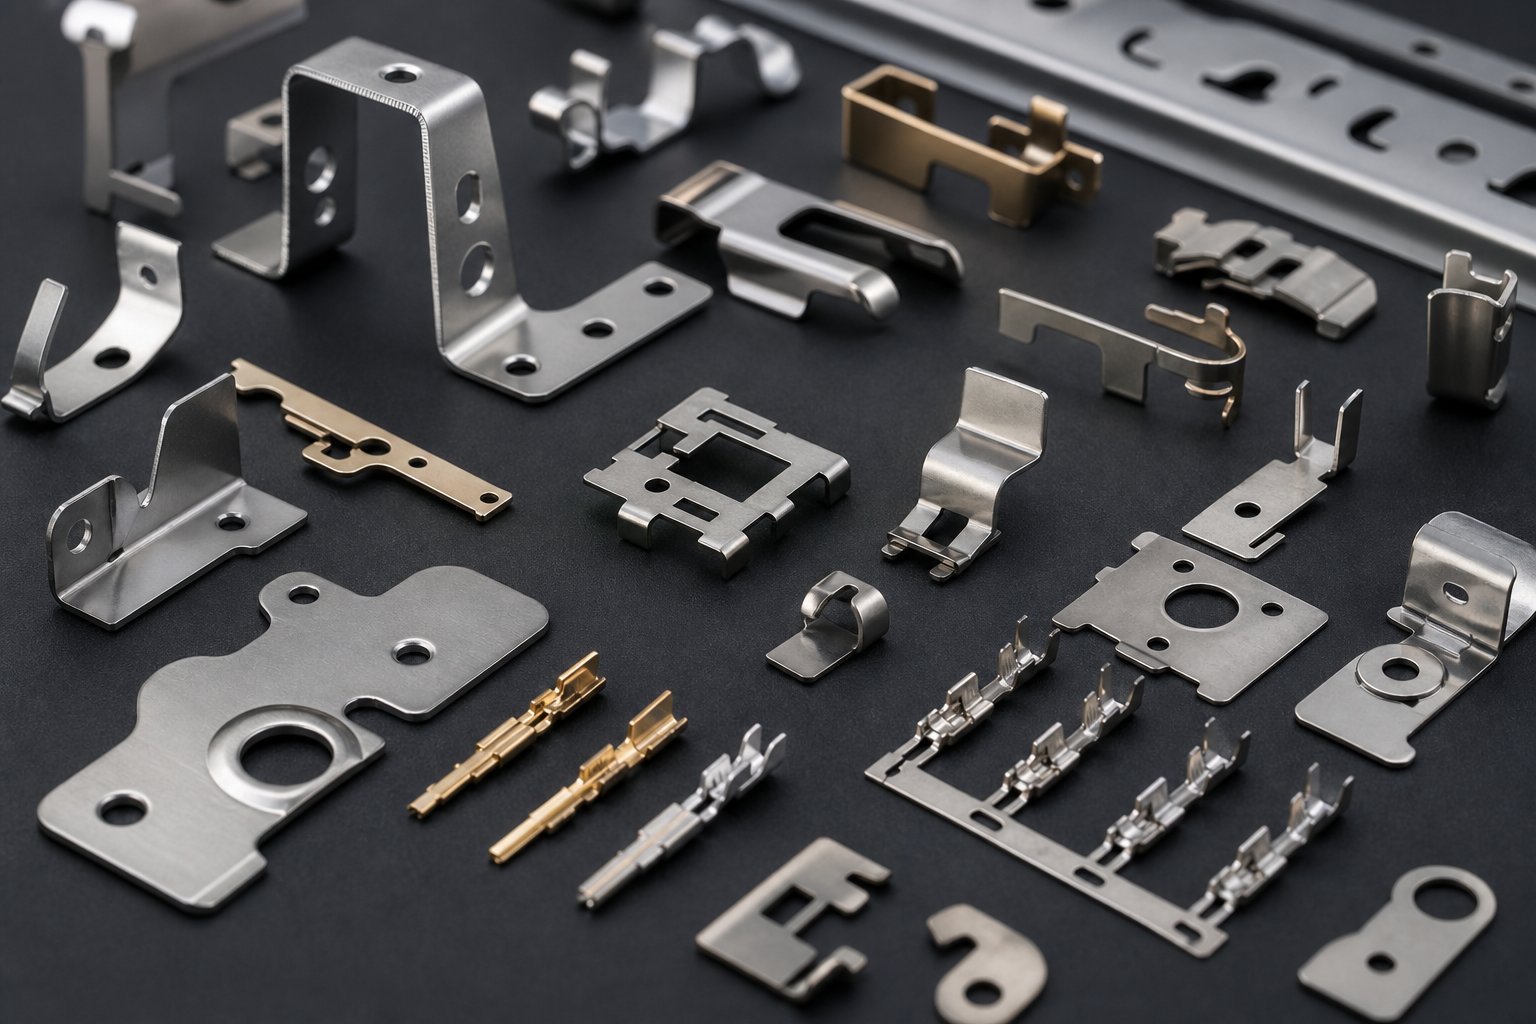
פרוגרסיבי מתהשאר את חומר העבודה מחובר לרצועת מנשא לכל אורכו. הרצועה מזינה קדימה תחנה אחר תחנה, קולטת תכונות חדשות בכל מכת לחיצה. זה הופך את המתקלות הפרוגרסיביות לאידיאליות עבור ריצות-בנפח גדול של חלקים קטנים-עד-בינוניים עם מורכבות גיאומטרית בינונית - סוגריים, מסופים, קליפסים ומחברים המיוצרים במאות אלפים.
העברה מתהפרד את הריק מהרצועה בתחנה הראשונה. אצבעות מכניות או מנגנוני הסעות מעבירים את החסר החופשי בין התחנות הבאות. מכיוון שהחלק אינו מוגבל יותר על ידי רוחב הרצועה, הטבעת קוביות העברה מטפלת ברכיבים גדולים יותר ובשרטוטים עמוקים יותר שהמתסות הפרוגרסיביות לא יכולות להכיל. חשבו על לוחות מבניים לרכב, מארזים גליליים או כוסות- עמוקות.
המתחם מתבצע פעולות חיתוך מרובות - כגון הרס ופירסינג - במכת לחיצה אחת. הם מצטיינים בייצור חלקים שטוחים פשוטים שבהם ריכוזיות הדוקה בין הפרופילים הפנימיים והחיצוניים היא קריטית, כמו דסקיות, טבעות שטוחות ולמינציות חשמליות. מהירות נמוכה יותר מהטבעה פרוגרסיבית, אבל דיוק ממדי בין תכונות הוא מטבעו מעולה מכיוון שהכל נחתך בו-זמנית.
הטבלה שלהלן ממפה את השיטות הללו על פני הקריטריונים החשובים ביותר במהלך הערכת הספקים:
| קריטריונים | פרוגרסיבי מת | העברה מת | מתחם מת |
|---|---|---|---|
| גודל חלק | קטן עד בינוני (מוגבל על ידי רוחב הרצועה) | בינוני עד גדול (ללא אילוץ רצועה) | קטן עד בינוני (פרופילים שטוחים) |
| סף נפח ייצור | גבוה (בדרך כלל 100,000+ בשנה) | בינוני עד גבוה (10,000–500,000+) | נמוך עד בינוני (1,000-100,000) |
| מורכבות גיאומטרית | מתון (כיפוף, צורות, פירסינג במישור אחד) | גבוה (ציורים עמוקים, ריבוי-צירים) | נמוך (פעולות חיתוך שטוחות בלבד) |
| עלות כלי עבודה | גבוה ($10K–$200K+) | בינוני עד גבוה | נמוך עד בינוני |
| מהירות מחזור | המהיר ביותר (עד 1,200+ פעימות לדקה) | בינוני (העברה מכנית מגבילה את המהירות) | בינוני (שבץ-יחיד, תפוקה נמוכה יותר) |
תבחין ששיטות העברת קוביות והחתמה מתקדמת חופפות בטווח הנפח האמצעי-. החפיפה הזו היא בדיוק המקום שבו מומחיות הספקים חשובה ביותר -. מהנדס מנוסה יכול לזהות איזו שיטה מספקת כלכלה טובה יותר לכל-יחידה עבור הגיאומטריה הספציפית והביקוש השנתי שלך.
גיאומטריות של חלקים שאינן מתאימות למות פרוגרסיביות
ספקים ישרים יגידו לך מתי מתנות פרוגרסיביות הן הכלי הלא נכון לעבודה. להלן התרחישים שבהם הם נופלים:
- משיכה עמוקה החורגת ממגבלות החומר:כאשר עומק השרטוט של חלק חורג בערך מהקוטרו או מהרוחב הקטן ביותר שלו, הרצועה לא יכולה לשמור על שלמות בין תחנות. החומר מתדלדל מעבר לגבולות המקובלים או נקרע לחלוטין. הטבעת תבנית העברה, המאפשרת אחיזה מחדש- ושרטוט מחדש של החסר החופשי, מטפלת בגיאומטריות אלו בצורה אמינה.
- חלקים גדולים מדי:מתכות פרוגרסיביות מוגבלות על ידי רוחבי רצועות זמינות, בדרך כלל מגיעות ל-24 אינץ', בהתאם לקיבולת הלחיצה. חלקים גדולים יותר ממה שסליל יכול לספק פשוט לא יתאימו לפורמט.
- נפחים נמוכים במיוחד:אם הביקוש השנתי עומד על מתחת ל-5,000 עד 10,000 יחידות, השקעת הכלים עבור קובייה מתקדמת רק לעתים רחוקות מחזירה. הגדרות פשוטות יותר של תחנות- או קוביות מורכבות מציעות דרך מהירה וזולה יותר לייצור.
- חלקים הדורשים פעולות על משטחים מרובים:מכיוון שהרצועה מגבילה כיוון, קוביות פרוגרסיביות נאבקות בתכונות שצריכות להיווצר בחלק העליון, התחתון והצדדים של רכיב במעבר אחד. מערכות העברה, עם יכולתן לסובב ולמקם מחדש את החסר, מטפלות בעבודת משטחים מרובי- בצורה טבעית יותר.
ספק שדוחף קוביות פרוגרסיביות לכל יישום ללא קשר להתאמה מעדיף את ניצול הציוד שלו על פני צרכי הפרויקט שלך. השותפים הטובים ביותר למות והטבעה ממליצים על השיטה התואמת את החלק שלך - גם כאשר המשמעות היא תהליך שונה מהיכולת העיקרית שלהם.
לדעת איזו שיטה מתאימה לגיאומטריה ולנפח שלך היא בסיסית. השאלה הבאה היא האם התעשייה הספציפית שלך מוסיפה דרישות - סובלנות, אישורי חומרים או תקני תאימות - שמצמצמים עוד יותר את הספקים שיכולים לספק.
תעשיות וסוגי חלקים המתאימים ביותר להטבעה מתקדמת
דרישות-ספציפיות לתעשייה עושות יותר מאשר לצמצם את רשימת הספקים הקצרה שלך - הן קובעות אם הטבעה מתקדמת היא אפילו התהליך הנכון עבור החלק הנדון. דגל אדום ששווה לתפוס מוקדם? ספק שמפרט "רכב, אלקטרוניקה, רפואי ו-HVAC" באתר האינטרנט שלו מבלי להסביר אילו מאפיינים של חלקים במגזרים אלה דורשים למעשה כלי עבודה מתקדם. הפער הזה בין תווית גנרית בתעשייה להתאמה טכנית אמיתית הוא המקום שבו מתרחשות פספוסים ברכש.
החוט המשותף בכל ענף שבו שולטות מתות פרוגרסיביות אינו המגזר עצמו. זהו שילוב של שלוש תכונות: גיאומטריה ניתנת לחזרה עקבית, נפחים שנתיים גבוהים (בדרך כלל עשרות אלפים עד מיליוני יחידות), וחומרים התואמים להיווצרות רצועות מתמשכות. כאשר הרכיב שלך בודק את כל שלוש התיבות, הטבעה פרוגרסיבית מספקת יעילות עלות ללא תחרות.
דרישות רכיבי רכב ו-EV
יצרני ציוד מקורי ויצרני רכבים צורכים חלקי רכב עם חותמות פרוגרסיביות במיליונים בכל שנה. אבל מה הופך תושבת, מחבר או תפס מתאים לתהליך הזה? זה מסתכם במאפיינים ספציפיים שמתיישרים עם יצירת רצועות מרובות-תחנות:
- נימוק נפח:פלטפורמת רכב בודדת עשויה לדרוש 500,000 עד 2 מיליון יחידות בשנה של סוגר אחד בלבד. נפחים אלה מפחיתים את עלויות כלי העבודה במהירות, ולעתים קרובות מחזירים את ההשקעה תוך חודשים.
- חזרה ממדית על פני ריצות ארוכות:תפסים מבניים וסוגרי חיישן חייבים לשמור על סובלנות מחזור אחרי מחזור ללא סחיפה. קוביות פרוגרסיביות, עם הזנת רצועות-רשומה בפיילוט, מספקות את העקביות שבה שיטות-תחנות בודדות מציגות וריאציה מצטברת של טיפול.
- תאימות חומרים:חלקי רכב משתמשים בדרך כלל בפלדת סגסוגת-גבוהה-נמוכה, פלדה מגולוונת או אלומיניום -, כל החומרים הניזונים בצורה מהימנה מסליל ונוצרים בצורה צפויה במהירויות הטבעה מתקדמות.
- אינטגרציה מרובת-תכונות:חיבור פס או סוללה אופייני ל-EV מצריך חורים מנוקבים, לשוניות מעוצבות ומשטחי מגע מעוצבים. קוביות פרוגרסיביות משיגות את כל זה במעבר אחד במקום לנתב חלקים באמצעות מספר פעולות.
- עקביות-קריטית בטיחותית:רכיבי מושבים, בתי כריות אוויר וחיזוקים מבניים עומדים בדרישות מחמירות של PPAP ו-IATF 16949. הטבעות בנפח גבוה המיוצרות במחזור פרוגרסיבי מבוקר ואוטומטי מפחיתות מטבען את הסיכון המשתנה של האיכות האנושית-.
עבור יישומים ספציפיים ל-EV-, פסי נחושת ואלומיניום הנושאים עומסי זרם גבוהים דורשים קצוות- חופשיים וחתכים מדויקים-. תבניות פרוגרסיביות עם קצוות חיתוך מתוחזקים כהלכה מספקים את הגימור הזה במהירויות ייצור שעיבוד בדיד לא יכול להתאים להם מבחינה כלכלית.
יישומי אלקטרוניקה ומכשור רפואי
מזעור מניע את שתי התעשיות הללו לקראת הטבעה מתקדמת, אם כי מסיבות שונות.
בתחום האלקטרוניקה, אתה מתמודד עם מסופים, קופסאות מיגון, בתי מחברים וגופי קירור - שרוחבים לרוב מילימטרים בודדים. הטבעה פרוגרסיבית של נחושת שולטת כאן מכיוון שנחושת וסגסוגות פליז מציעות את המוליכות שרכיבים אלה דורשים תוך יכולת צורה גבוהה במדדים דקים. מאפיינים מרכזיים שהופכים חלקי אלקטרוניקה למועמדים-מתקדמים כוללים:
- סובלנות הדוקה במיוחד:מסופי קפיצי מגע עשויים לדרוש זוויות כיפוף המתוחזקות בטווח של חצי מעלה כדי לשמור על כוח התאמת תקין. מתלים פרוגרסיביים עם טייסים מדויקים משיגים דיוק מיקום בטווח של 0.001 אינץ' על פני כל תחנה.
- מדי חומר דק:עובי רצועה של 0.1 מ"מ עד 0.5 מ"מ נפוצים. מדדים אלה אינם מעשיים לטיפול פרטני בריקים, אך ניזונים בצורה חלקה באמצעות כלי עבודה מתקדמים.
- ספירת חתיכות גבוהה:סדרת מחברים בודדת עשויה להזדקק ל-10 מיליון מסופים בשנה. רק הטבעה פרוגרסיבית מספקת את הכמויות הללו מבחינה כלכלית.
- פלט סליל-ל-סליל:מסופים אלקטרוניים רבים נשארים על רצועת מנשא לאחר ההחתמה, נשלחים בצורת סליל להכנסה אוטומטית במהלך הרכבת PCB.
הטבעה מתקדמת רפואית חולקת את דרישות הדיוק אך מוסיפה אילוצים רגולטוריים. רכיבי מכשיר כירורגי, מארזי מכשירים מושתלים וחלקי ציוד אבחון דורשים קצוות חופשיים-, חומרים תואמים ביולוגיים (בעיקר נירוסטה או סגסוגות טיטניום), ועקיבות מלאה ממגרש סליל לחלק מוגמר. המאפיינים המאותתים על התאמה מתקדמת של מתים ביישומים רפואיים כוללים:
- דרישות קצה-חופשי:בתי השתלים וקליפסים כירורגיים אינם יכולים להיות בעלי קצוות חדים שעלולים לפגוע ברקמה. תבניות פרוגרסיביות מעוצבות כהלכה עם מרווחי אגרוף-ל-נכונים מייצרים קצוות העומדים במפרטי משטח רפואיים-ללא פירוק משני.
- עקיבות מגרש:קווי הטבעה פרוגרסיביים אוטומטיים יכולים לעקוב אחר מספרי חום סליל ולקשר אותם לריצות ייצור ספציפיות - קריטיות לתאימות ל-FDA.
- גימור משטח עקבי:רכיבי אבחון וכלי ניתוח דורשים משטחים אחידים להתאמה לעיקור.
HVAC וחלקי תעשייה
הטבעה פרוגרסיבית של HVAC מכסה מגוון רחב של רכיבים, החל מסנפירי מחליף חום זעירים ועד לסוגרי דיור גדולים יותר. מה שמאחד אותם הוא גיאומטריה המתאימה ליצירת רצועות ונפחים המצדיקים כלי עבודה ייעודיים:
- סנפירי מחליף חום:אלמנטים דקים אלומיניום או נחושת אלה כוללים דפוסי רפפה חוזרים ונשנים המוטבעים במהירויות גבוהות במיוחד - לעתים קרובות 800 או יותר פעימות לדקה. הגיאומטריה האחידה והכמויות השנתיות האדירות שלהם הופכות אותם ליישומי קוביות פרוגרסיביים בספרי הלימוד.
- תושבות דיור ותפסי הרכבה:יחידות HVAC משתמשות בעשרות תושבות פלדה מעוצבות להרכבת מדחס, הצמדת תעלות ושימור לוח. כל סוג סוגר עשוי להפעיל 100,000 עד 500,000 יחידות בשנה על פני מספר דגמי ציוד.
- למינציות מנוע:סטטורים ורוטורים של מנוע חשמלי במפוחי HVAC מורכבים מלמינציות מוערמות מנוקבות מפלדה חשמלית. תבניות פרוגרסיביות מייצרות אותן במהירות גבוהה עם הריכוזיות ההדוקה הנדרשת ליעילות המנוע.
- רכיבי סורג אוורור:דפוסי חריצים חוזרים ונשנים בגיליון מתכת מתאימים לפעולות פירסינג ועיצוב מתקדם.
יישומים תעשייתיים משקפים את התכונות הללו - רכיבי מסוע, חלקי מארזים חשמליים וחומרת מהדק, כולם חולקים את פרופיל הנפח והגיאומטריה שהטבעה מתקדמת משרתת בצורה הטובה ביותר.
ההכרה אם החלקים שלך באמת מתאימים לפרופילים אלה חשובה מכיוון שהיא מעצבת את השאלות שאתה שואל במהלך הערכת הספק. ספק עם ניסיון מעמיק בתעשייה שלך יתייחס למצבי כשל ספציפיים, התנהגויות חומריות ואתגרי סובלנות ייחודיים ליישום שלך - לא רק ידקלם רשימה של מגזרים שהם מתיימרים לשרת. אותו עומק של מודעות לאיכות, ושיטות הבדיקה המגבות אותה, חושפים את המרחק האמיתי בין ספקים מסוגלים לבין אלה שפשוט מצוידים במכבשים.
בקרת איכות ובדיקה בהחתמת מות פרוגרסיבית
ספק יכול לרשום כל אישור בדף הבית שלו ועדיין לשלוח חלקים גרועים. המבדיל האמיתי בין חברת חותמת מתקדמת מתקדמת ובעלת מכבשים בלבד הוא מה שקורה בין הלחיצה הראשונה לבין רציף המשלוח - מערכות הניטור, טכנולוגיית החישה ופרוטוקולי התגובה של-כשלים המוטבעים-ליום-בייצור היום. כאשר אתה מבין איך בקרת איכות צריכה להיראות בהטבעת מתכת דיוק גבוהה, אתה יכול לזהות את הספקים שמתרגלים אותה בפועל לעומת אלו שפות השיווק המיחזור.
ב-חישה ובניטור זמן אמיתי-
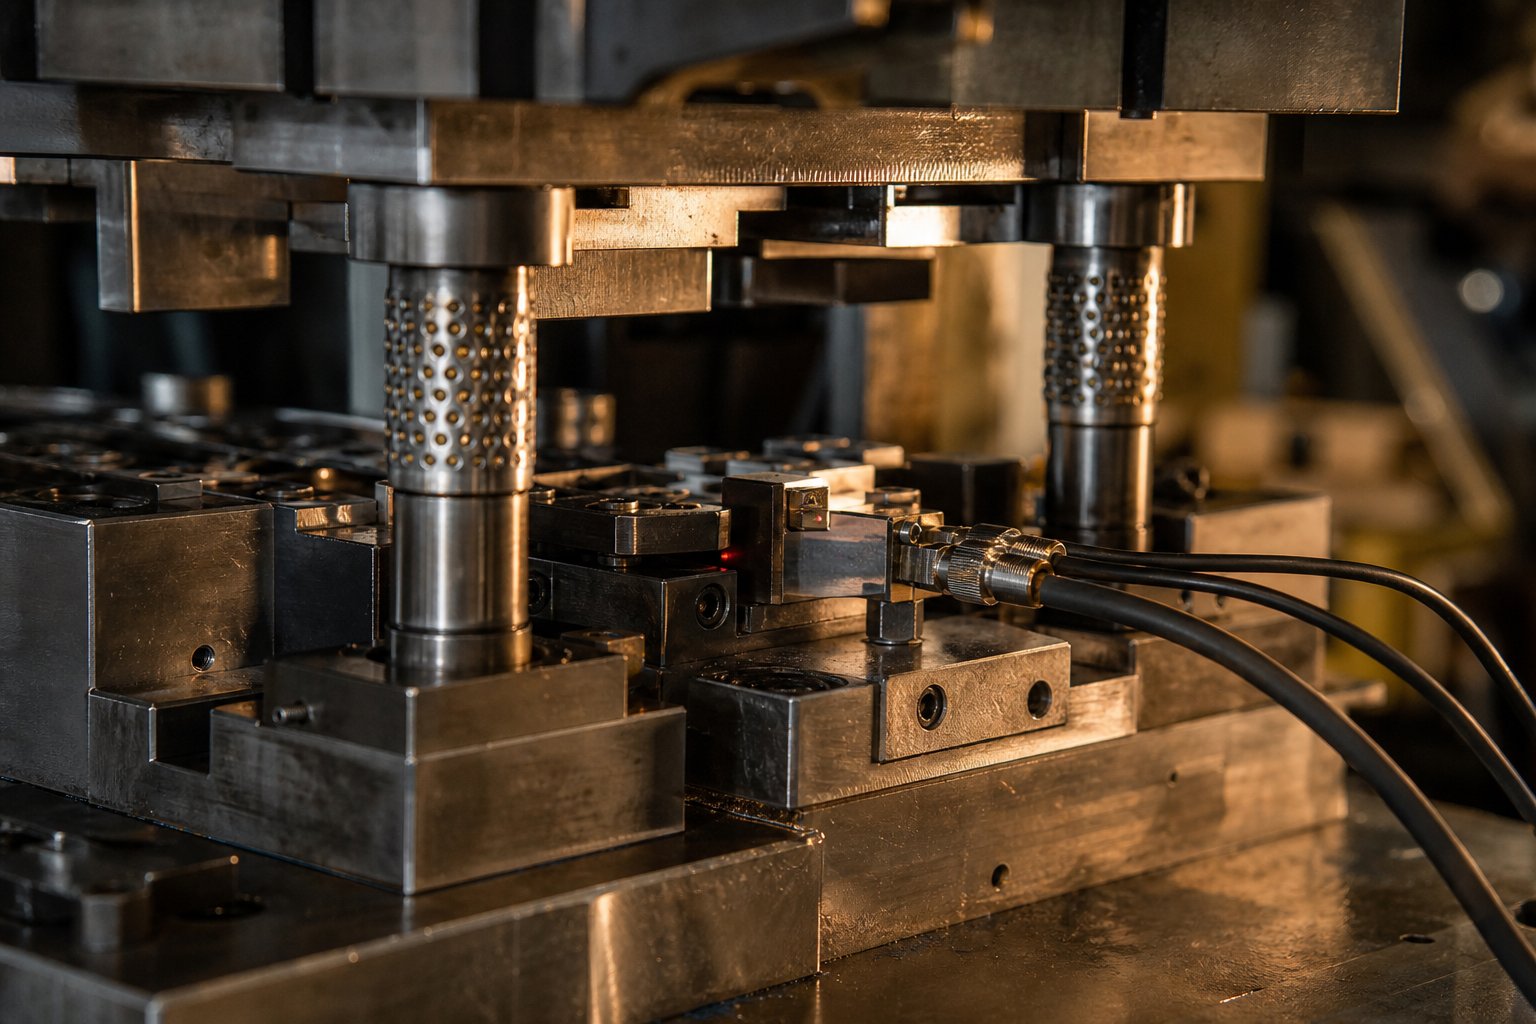
ב-החישה החלה כמניעת התרסקות. מערכות מוקדמות עשו דבר אחד: עצרו את העיתונות לפני שחצאי הקוביות העליונות והתחתונות התנגשו בצורה קטסטרופלית. זה לבדו חסך עשרות אלפי עלויות תיקון. אבל הטכנולוגיה התפתחה. חישת-מתים מודרנית מתפקדת כעת כשער איכות מתמשך - המזהה חריגות כמו משיכת שבלולים, מצבי הזנה לא נכונה ובלאי אגרוףלִפנֵיחלקים פגומים יגיעו אי פעם לפח.
איך זה עובד? חיישנים המותקנים ישירות בכלי העבודה מנטרים תנאים ספציפיים בכל תנועה. התצורות הנפוצות ביותר כוללות:
- חיישני מפלס חשפנות:חיישני קירבה שמותקנים בפינות התבנית התחתונה בודקים אם לוחית הסטריפר נסגרת לעומק הצפוי שלה. אם שבלול נמשך נוחת על משטח הרצועה, זה מונע מהחשפן להגיע לתנועה מלאה - והחיישן עוצר את הלחיצה תוך מהלך אחד. על חומרים דקים יותר מ-0.010 אינץ', חיישנים אנלוגיים מודדים את עומק הסטריפר פנימה+/- 0.0005 אינצ'ים.
- זיהוי נוכחות חורים:בדיקות קפיצה או חיישנים אופטיים מאמתים שקיימים חורים מחוררים בכל תחנה. חור חסר פירושו בדרך כלל אגרוף שבור - שתופס אותו מונע מיד נזק במורד הזרם והצטברות גרוטאות.
- כוח ניטור:תאי עומס מיניאטוריים המובנים בתוך מחזיקי אגרוף ספציפיים מזהים שינויים בכוח המעידים על קהות, סתתים או שינויים בחומר. כל שינוי כוח משמעותי מאותת כי איכות החלק נמצאת בסיכון.
- אימות נוכחות תכונה:חיישנים דיגיטליים מאשרים שרכיבים מורכבים - אגוז לחוץ, קערה-מוזנת או פס משני - ממוקמים נכון. זה חשוב במיוחד בכלי עבודה המשלבים ב-פעולות הרכבה, שבהן רכיבים חסרים ייצרו חלקים לא-פונקציונליים.
מערכות מתקדמות עולות מעבר להיגיון פשוט של עצירה/התחלה. תצורות לולאה-סגורות משתמשות בחיישנים אנלוגיים כדי למדוד זוויות כיפוף או עובי חומר בזמן אמת, ולאחר מכן פקודות על מנועי סרוו כדי להתאים תחנות יצירה בין פעימות. המט העצמי-מתקן מבלי לעצור את הלחיצה. רמת שליטה זו היא החשובה ביותר בהחתמת תבנית מדויקת עבור רכיבי-סובלנות הדוקה,- שוליים גבוהים - והיא סימן חזק לתחכום הספק במהלך ההערכה.
בעת סיור במתקן של ספק, חפש את הראיות הפיזיות: מחברים טבוריים המקשרים כלי עבודה לבקרת מכבשים, קופסאות חיבור של חיישנים עם מחברי-מפרט צבאיים, ומעבדת חיישנים ייעודית שבה טכנאים ממפים שדות חיישנים לפני שנבנים אפילו מתות. חנויות המפעילות מכבש החתמה פרוגרסיבי ללא תשתית חיישנים נראית לעין מסתמכות על עירנות מפעיל בלבד - הצעה מסוכנת על קווי הטבעה ללא השגחה במהירות גבוהה, הפועלות במאות פעימות בדקה.
מצבי כשל נפוצים וכיצד למנוע אותם
כשלים מתקדמים מגיעים לעתים רחוקות כאירוע קטסטרופלי בודד. רוב הבעיות מתפתחות בהדרגה באמצעות הצטברות בלאי, חוסר יציבות רצועות וחוסר עקביות בשימון במהלך ייצור מתמשך. הבנת מצבי הכשל הללו עוזרת לך להעריך אם שיטות התחזוקה של הספק הן פרואקטיביות או תגובתיות.
הטבלה שלהלן ממפה את מצבי הכשל הפרוגרסיביים הנפוצים ביותר לסיבות השורש שלהם ולאסטרטגיות המניעה שצריכה להיות-תבצע פעולה מנוהלת היטב:
| מצב כשל | סיבה שורשית | שיטת מניעה |
|---|---|---|
| היווצרות בר | קצוות חיתוך שחוקים, מרווח אגרוף-ל-שגוי, סיכה לא מספקת | לוחות זמנים להשחזה מבוססי-ספירת-שבץ, תוספות קרביד בתחנות-שחיקה גבוהות, עיצוב מרווח נכון (בדרך כלל 5-10% מעובי החומר לכל צד) |
| משיכת שבלול | ואקום בין אגרוף לגרוטאות, בלאי משטח האגרוף, התנגדות מוגזמת להפשטה | מערכות לנשיפת אוויר, מפלטי קפיצים, גיאומטריית הקלה בוואקום, ניטור חיישן מפלס - |
| דילול חומרים בתחנות ציור | עומק משיכה מוגזם, סיכה לא מספקת, כוח מחזיק ריק לא תקין | רצף ציור מרובה-שלבים, אופטימיזציה של חרוזי ציור, ניטור כוח עם התאמה חזויה |
| סחיפה מימדית | בלאי סיכת טייס, חוסר עקביות במערכת ההזנה, התרחבות תרמית במהלך ריצות ארוכות | בדיקת אישור טייס במרווחי זמן קבועים, כיול מזין סרוו, מגמת SPC עם מגבלות בקרה |
| שבירת אגרוף | אגרוף נמוך יחסית לעובי החומר, טעינה לרוחב עקב אי יישור רצועה | מערכות חשפניות מונחות, עיצובי אגרוף מחוזקים, חיישנים אופטיים המאמתים את נוכחות קצה האגרוף בכל הליכה |
| הפסקת הזנה לא נכונה | שגיאות תזמון של שחרור מזין, מסילות מובילות בלויות, סט סליל לא מיושר לחלוטין | חיישני התקדמות-הזנה (אימות מעורבות טייס), מרימי רצועות מונחות, בדיקות כיול מיישר |
שימו לב עד כמה הכשלים הללו קשורים זה בזה. בלאי אגרוף מגדיל את גובה הקוצים, מה שמעלה את התנגדות ההפשטה, מה שגורם לשבלולים להיצמד במהלך הנסיגה - גורם שורש יחיד המדורג דרך תסמינים מרובים. ספקים שעוקבים רק אחר הסימפטום הנראה לעין (קוצים) מבלי לטפל בגורם במעלה הזרם (מצב אגרוף) נלחמים בלולאה אינסופית של תחזוקה תגובתית.
תוכניות חידוד מונעות המבוססות על ספירת שבץ בפועל ולא על בדיקה חזותית בלבד מייצגות את השיטות הטובות ביותר. הטבעה במהירות גבוהה של נירוסטה, למשל, דורשת מרווחי חידוד תכופים יותר מאשר חומרים רכים יותר כמו נחושת או אלומיניום. ספק שיכול לומר לך את ספי ההשחזה שלו עבור החומר והגיאומטריה הספציפיים שלך, מדגים בקרת תהליכים אמיתית - לא רק בעלות על ציוד.
SPC ושיטות בדיקה עבור חלקים מוטבעים
בקרת תהליכים סטטיסטית מגשרת על הפער בין-חישת המוות (אשר תופסת אירועים קטסטרופליים מיידיים) לבין בדיקה סופית (אשר תופסת פגמים לאחר מעשה). SPC עוקב אחר מגמות מימדיות על פני ריצות ייצור, מסמן כאשר תהליך נסחף לעבר מגבלת בקרה לפני שחלקים באמת יוצאים מהמפרט.
עבור מכונת החתמה המייצר עשרות אלפי חלקים בכל משמרת, בדיקה נקודתית- של כל חלק מאיית היא הכרחית אך אינה מספקת. SPC מוסיף מבנה מתמטי לדגימה זו. מפעילים מודדים מימדים קריטיים - מיקומי חורים, זוויות כיפוף, פרופילים כלליים - ומשרטטים אותם על תרשימי בקרה. ווסטרן אלקטריק שולט על דפוסי דגלים המעידים על שינוי תהליך גם כאשר קריאות בודדות נשארות בסובלנות.
SPC חזוי לוקח את זה רחוק יותר. על ידי הזנת חתימות טונות, קריאות טמפרטורת תבנית ונתוני לחץ סיכה לתוך דגמי AI, מערכות מודרניות מזהות סחיפה 2 עד 6 שעות לפני שחלק רע מגיע למסוע. ספק רכב מדרג 1 המשתמש בגישה זו דיווחהפחתה של 54% בגרוטאות הקשורות לפיצול-והפחתה של 61% בפגמים בקמטיםעל פני 14 שורות קוביות פרוגרסיביות. סוג זה של ניהול איכות מונע-נתונים הוא יותר ויותר הסטנדרט עבור פעולות עם אישור IATF 16949.
מעבר ל-SPC, שיטות הבדיקה של חלקים מוטבעים כוללות בדרך כלל:
- מערכות ראייה:מצלמות מהירות- גבוהות הממוקמות ביציאה מהתבנית מאמתות את מצב פני השטח, איכות הקצה והתאמה לממדים במהירות הייצור המלאה. הם תופסים פגמים קוסמטיים ושגיאות מימדיות גסות שדגימת SPC עשויה להחמיץ בין מרווחי מדידה.
- השוואות אופטיות:בשימוש במהלך התקנה ובדיקות תקופתיות, אלה מקרינים צלליות חלקים נגד שכבות סובלנות לאימות גיאומטרי מהיר.
- CMM (מכונות מדידת קואורדינטות):ספק את הדיוק הגבוה ביותר עבור מימדים קריטיים במהלך בדיקת-מאמר ראשון וביקורות תקופתיות, אם כי הם איטיים מדי לשימוש בייצור מוטבע.
- מדדי Go/No-Go:מתקנים מותאמים אישית המאמתים תכונות קריטיות - קוטרי חורים, גובה הלשוניות, שטוחות כללית - דרך בדיקות פיזיות עוברות/נכשלות במכבש.
הדגל האדום כאן ברור: ספק שאינו יכול לתאר את פרוטוקול ה-SPC שלו, להראות לך תרשימי בקרה מהריצות האחרונות, או להסביר שתשתית החיישנים שלו פועלת ככל הנראה בבדיקה-לאחר-העובדה- בלבד. גישה זו מוצאת פגמים. זה לא מונע מהם. ובהטבעת מתכת דיוק גבוהה שבה סובלנות נמדדת באלפיות, מציאת פגמים לאחר ריצה של 50,000 חלקים פירושה מיון או גריטה של חלקה שלמה.
מערכות איכות מספרות לך כיצד ספק חושב על סיכון. אבל השאלות המעשיות שעומדות בפני קונים הבאות - כמה זמן לוקח בניית הכלים, אילו חומרים פועלים הכי טוב, והאם חנות משולבת אנכית מספקת מהר יותר מבניית קוביות מיקור חוץ אחת - קובעות ישירות את לוחות הזמנים של הפרויקט ואת עלות הבעלות הכוללת.
לוחות זמנים של פרויקט ושיקולים מהותיים עבור קונים
אתה יכול לקבל את מערכות האיכות המתוחכמות ביותר במקום, אבל כל זה לא משנה אם הכלי שלך לוקח שישה חודשים יותר מהצפוי או שהחומר שבחרת נשחק בקצוות האגרוף מהר יותר מאשר לוח הזמנים של התחזוקה. זמן ההובלה ובחירת החומרים הם המקום שבו צוותי רכש בונים מאגרי פרויקט נוחים או מוצאים את עצמם מתאמצים להסביר עיכובים למתכנני הייצור.
בניית זמני אספקה ומה מניע אותם
בדרך כלל נדרשת קובייה מתקדמת באיכות גבוהה-12 עד 20 שבועותלעצב, לעבד, לטפל בחום, לטחון, להרכיב ולהזמין. הטווח הזה קיים מכיוון שהמורכבות משתנה מאוד. קובייה פשוטה של 6-תחנות עבור סוגר שטוח עם כמה חורים עשויה לנחות קרוב יותר ל-10 שבועות. קוביית 30-תחנות המייצרת מחבר סובלנות הדוקה- עם מאפיינים מצוירים, משטחים מוטבעים והקשה במות יכולה לדחוף את 20 השבועות האחרונים - במיוחד אם זמינות פלדת כלי או תורים לטיפול בחום יוצרים צווארי בקבוק.
מה מניע ספציפית וריאציה של ציר הזמן?
- ספירת תחנות:יותר תחנות אומרות יותר רכיבים בודדים לתכנון, עיבוד, התאמה וניפוי באגים. כל תחנה מוסיפה זמן EDM, מעברי שחיקה ומורכבות ההרכבה.
- דרישות סובלנות:סובלנות חלקים הדוקים יותר דורשות סובלנות הדוקה יותר של רכיבי התבנית, מה שמגביר את מחזורי השחזה והבדיקה. תכונות המוחזקים עד +/- 0.025 מ"מ דורשות חזרות ניסוי גדולות יותר מאלו של +/- 0.1 מ"מ.
- חומר המוטבע:מתות הפועלות מפלדת אל-חלד או סגסוגות-בעלות חוזק גבוה זקוקות לרוב לתוספות קרביד או לציפויים מיוחדים, מה שמוסיף זמן מקורות וטיפול ללוח הזמנים של הבנייה.
- שינויים בעיצוב לאחר אישור:עדכון בשלב מאוחר- לאחר תחילת העיבוד עשוי לעלות עד חצי ממחיר הכלי המקורי בעיבוד מחדש ולהוסיף שבועות לציר הזמן. נעל את עיצוב החלק שלך לפני שתתחייב הון לפלדה.
זמני ההובלה של ריצת הייצור נפרדים מבניית הכלים. לאחר הגדרת מכונת הדפסה מתקדמת והקוביה מוכחת, חלקי המאמר-תחילה נשלחים בדרך כלל תוך ימים. הייצור המתמשך תלוי בזמינות העיתונות, זמני אספקת מלאי סלילים וכמויות ריצה -, אבל זמן המחזור עצמו הוא רק לעתים רחוקות המגבלה. קובייה הפועלת במהירות של 150 פעימות לדקה מייצרת 9,000 חלקים לשעה. צוואר הבקבוק הוא כמעט תמיד במעלה הזרם: מוכנות לכלי עבודה, רכש חומרים או עדיפות לתזמון.
בחירת חומרים והשפעתה על הייצור
חומרי הטבעה פרוגרסיביים משפיעים ישירות על שיעורי הבלאי של התבנית, מהירויות הייצור ומרווחי התחזוקה. בחירת חומר היא לא רק מה שהחלק המוגמר צריך לעשות - היא מעצבת את ביצועי הקובייה על פני מאות אלפי חבטות. הנה כיצד מתנהגים החומרים הנפוצים ביותר בכלי עבודה מתקדמים:
- פלדת פחמן (1008, 1010, 1050):החומר הסלחני ביותר להטבעה מתקדמת. הטבעה פרוגרסיבית של פלדת פחמן פועלת במהירויות גבוהות עם שחיקה נמוכה יחסית של התבנית עקב רכות החומר ומשיכותו. כלי עבודה נמשכים הכי הרבה בדרגות אלה, ומרווחי השחזה יכולים להימתח עוד יותר בין מחזור למחזור.
- נירוסטה (301, 304, 316, 410):הטבעה פרוגרסיבית מפלדת אל-חלד קשה ושוחקת יותר מפלדת פחמן דורשת פלדות כלי פרימיום (D2 או M2) או תוספות קרביד בתחנות חיתוך. מהירויות הלחיצה בדרך כלל יורדות ב-20-40% בהשוואה לפלדה עדינה כדי לנהל כוחות היווצרות מוגברים ויצירת חום. שימון הוא קריטי - ריצה יבשה גורמת להתפרצות כמעט מיד.
- אלומיניום (1100, 3003, 5052, 6061):רך ויצירתי במיוחד, מה שהופך הטבעה פרוגרסיבית מאלומיניום למהירה ועדינה על כלי עבודה. האתגר הוא טיפול בחומרים: אלומיניום נשרט בקלות ונוטה להצטבר על משטחי אגרוף ללא ציפויים או שימון מתאימים. דרישות הטונה נמוכות יותר, מה שמאפשר שיעורי שבץ גבוהים יותר.
- נחושת ופליז (C110, C260, C510):יכולת צורה מצוינת עם מאפייני בלאי מתונים של התבנית. מוליכות גבוהה הופכת אותם לחיוניים עבור רכיבים חשמליים. נחושת -דקה פועלת במהירויות המהירות ביותר ביישומי הטבעה פרוגרסיבית במהירות גבוהה - העולה לרוב על 400 פעימות לדקה עבור מסופים קטנים.
- פלדה מסגסוגת-גבוהה-(HSLA) ופלדה מתקדמת בחוזק-גבוהה (AHSS):נפוץ ברכיבים מבניים לרכב. חומרים אלה דורשים נפח לחיצה גבוה יותר באופן משמעותי -, לפעמים מתאימים ליישומי הטבעה כבדים - ומאיצים את בלאי האגרוף בשל קשיותם. תחנות הדפסה המטפלות ב-AHSS משלבות לרוב כלי עבודה מקרביד או מצופה כדי לשמור על חיי שירות מקובלים.
טונאז' העיתונות חייב להתאים לחוזק החומר, לרוחב הרצועה ולמספר הפעולות בו-זמנית. מכבש קטן מייצר חלקים לא עקביים כאשר הוא נאבק ליצור תכונות מלאות. מכבש גדול מדי מבזבז אנרגיה ושטח רצפה. הטבעת מתכת במהירות גבוהה של נחושת דקה עשויה להזדקק ל-25 טון בלבד, בעוד שתושבת נירוסטה רחבה עם תחנות משיכה מרובות עשויה לדרוש 200 טון או יותר באותו מכבש מתקדם.
אינטגרציה אנכית לעומת יצרני חוזה
המקום שבו הספק שלך בונה את הכלים שלו משנה הכל לגבי מהירות התקשורת, היענות לפתרון בעיות וציר הזמן הכולל של הפרויקט.
חברת הטבעת מתקדמת משולבת אנכית מתכננת את הקוביות, מכונות את הרכיבים, מרכיבה ופותרת באגים בכלי ומפעילה את הייצור - הכל תחת קורת גג אחת. כאשר בעיה צצה במהלך הניסוי, יצרן הכלים הולך לעיתונות, מאבחן את הבעיה ומשנה את הקובייה באותו היום. כוונת העיצוב נשארת שלמה מכיוון שהמהנדסים שציירו את פריסת הרצועה הם אותם אנשים שחוקים את האגרופים.
יצרני חוזים, לעומת זאת, מבצעים מיקור חוץ של בניית קוביות לחנות כלים נפרדת - לפעמים מעבר לים. זה מציג חיכוך מסירה. שינויים הנדסיים דורשים תיעוד פורמלי בין חברות. איתור בעיות פירושה שליחת הקובייה למתקן חיצוני, המתנה לתור שלהן, ולקוות שהפרשנות תואמת את הכוונה המקורית שלך. זמני ההובלה נמשכים בממוצע בין 4 ל-8 שבועות מכיוון שכל איטרציה עוברת דרך שכבת תקשורת שפשוט אין לפעולה משולבת אנכית.
ההחלפה-? ספקים משולבים אנכית נושאים תקורה גבוהה יותר, מה שיכול להשתקף בהצעות מחיר לכלים. יצרני חוזים מציעים לפעמים תמחור ראשוני נמוך יותר על ידי מינוף של חנויות חיצוניות בעלויות- נמוכות יותר. אבל יתרון המחיר הזה מתאדה לעתים קרובות כאשר לוקחים בחשבון לוחות זמנים ממושכים, מחזורי עבודה מחדש כתוצאה מתקשורת שגויה, והעלות הנסתרת של ניהול שני קשרי ספקים במקום אחד.
עבור קונים, השאלה שיש לשאול היא ישירה: האם אתה בונה את הקוביות שלך- בבית, והאם אני יכול ללכת בחדר הכלים במהלך ביקורת המתקן שלי? כן לשניהם מסמן לספק שבבעלותו התהליך שלו מקצה-ל-סוף. היסוס או הפניה מחדש ל"שותף כלי עבודה" מסמנים על פרופיל סיכון שונה - לא בהכרח פוסל, אבל כדאי להבין לפני שאתה מבצע הזמנות רכש.
קווי זמן ובחירות חומר מגדירים מה אפשרי. השכבה הבאה - שמעריכה אם לספק אכן יש את העומק ההנדסי, ההסמכות והציוד לביצוע באפשרויות הללו - היא המקום שבו בדיקת נאותות של הקונים מפרידה בין רכש חכם להפתעות יקרות.
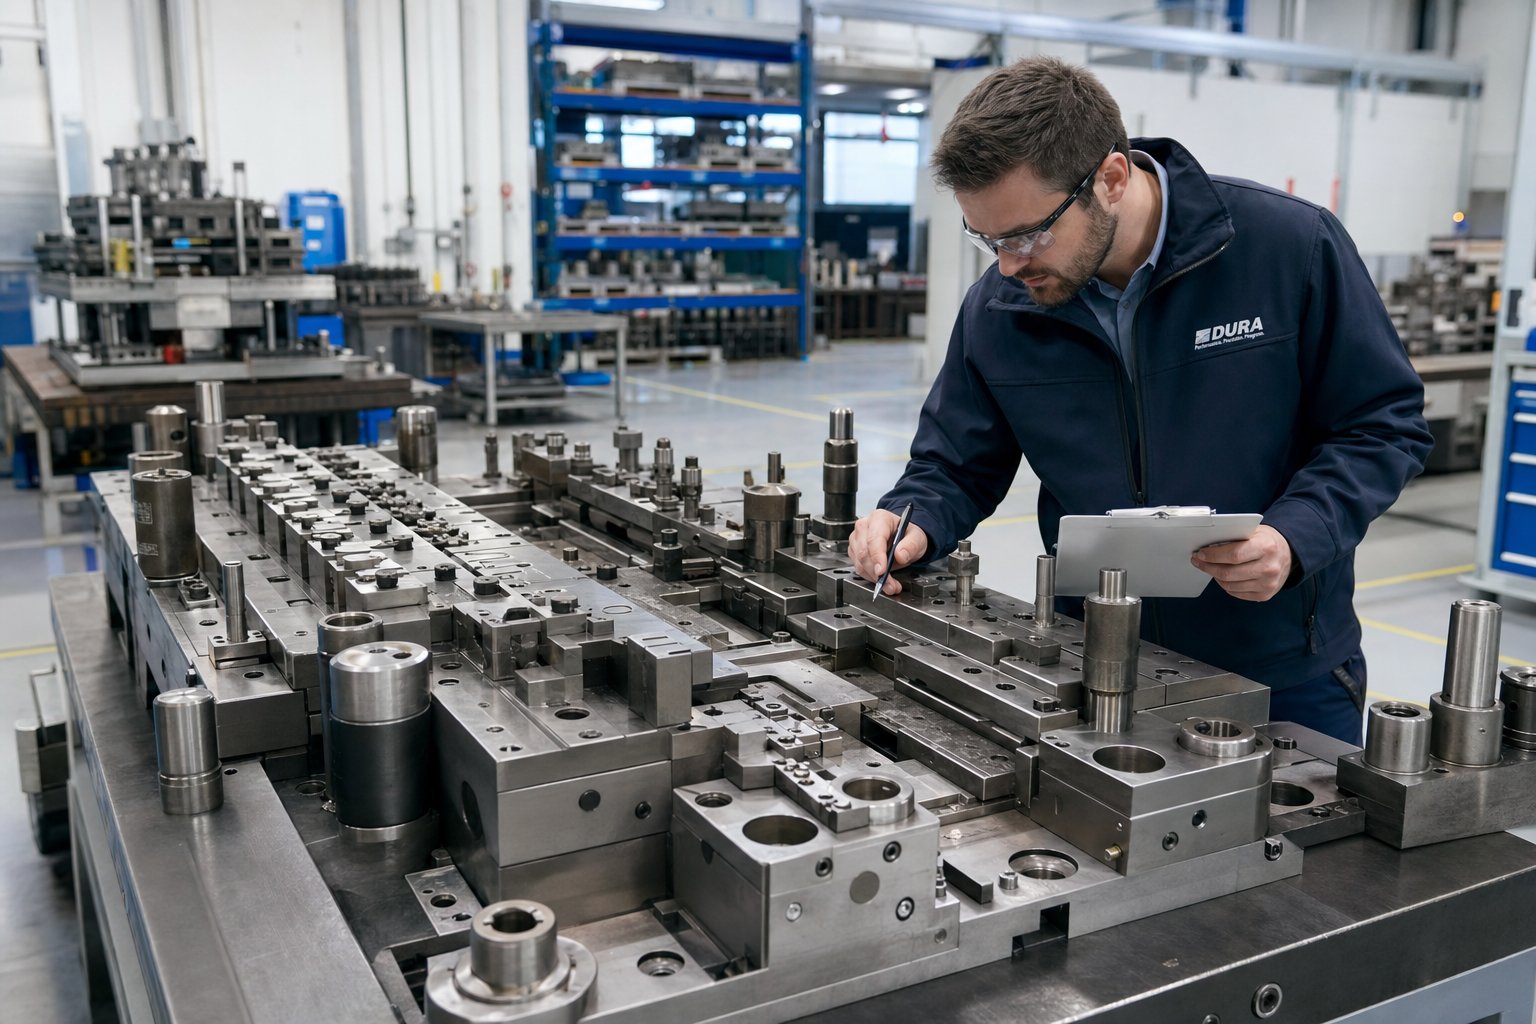
כיצד להעריך חברת הטבעה מתקדמת
לדעת אילו חומרים פועלים בצורה הטובה ביותר וכמה זמן לוקח כלי עבודה לבנות הוא רקע שימושי. אבל כשאתה יושב מעבר לשולחן מיצרני מתנות פרוגרסיביים שמתחרים על העסק שלך, אתה צריך מסגרת מובנית להפרדה בין יכולת אמיתית לבין מצגות מכירות מלוטשות. קריטריוני ההערכה שלהלן נותנים לצוותי רכש ומהנדסי ייצור שיטה שניתן לחזור עליה לדירוג ספקים לפני חתימת הזמנת רכש כלשהי.
הסמכות וציוד שמאותתים על יכולת אמיתית
אישורים הם לא רק קישוטי קיר. הם מציינים אם חברת הטבעה מתקדמת השקיעה במערכות הניהול והמשמעת התהליכית שהתעשייה שלך דורשת. הנה מה לחפש בהתבסס על שרשרת האספקה שלך:
- ISO 9001:2015- קו הבסיס. כל יצרני קוביות הטבעה שכדאי להעריך צריכים לשמור על זה כמינימום. הוא מאשר שתהליכי איכות מתועדים, חשיבה מבוססת סיכונים- והערכת ביצועים קיימים. אם אפילו זה חסר להם, תתרחקו.
- IATF 16949:2016- חובה לרכב. תקן זה מוסיף בערך 100 דרישות נוספות על גבי ISO 9001, כולל מוכנות PPAP, מתודולוגיית תוכנית בקרה ושילוב של דרישות לקוח ספציפיות של OEM-. אם אתה מוצא חלקים עבור כל תוכנית Tier 1 או OEM והספק חסר אישור IATF, זהו דגל אדום שפוסל.
- AS9100 Rev D- נדרש עבור תעופה וחלל והגנה. הסמכה זו מוסיפה ניהול תצורה, פרוטוקולים לבדיקת מאמר ראשון ובקרות למניעת-חלקים מזויפים שאין להם מקבילה בתקני הרכב. זה לא ניתן להחלפה עם IATF 16949 אפילו עבור ספקים המשרתים את שני המגזרים.
מעבר לאישורים, מפרטי הציוד חושפים אם ספק יכול לייצר פיזית את החלקים שלך. שאל לפרטים: טווח נפח לחיצה (האם זה מכסה את דרישות החומר והגיאומטריה שלך?), קיבולת רוחב רצועה מקסימלית ודירוגי מהירות בתנועות לדקה. חנות עם מכבשים קלים בלבד-לא יכולה ליצור בצורה מהימנה סוגריים מפלדת אל חלד, וחנות מוגבלת ל-60 פעימות לדקה תיאבק עם הכלכלה של ייצור מסוף-בנפח גבוה. יצרני מתכת הטבעה עם עומק אמיתי מפעילים בדרך כלל מכבשים המשתרעים על פני 25 עד 300+ טון בטווחי מהירויות מרובים.
גם גיל הציוד משנה. מכבשים שנבנו בעשור האחרון כוללים בדרך כלל הזנות מונעות-סרוו, צגי טונה משולבים וגבהי סגירה הניתנים לתכנות -, כולם תורמים לבקרת תהליכים הדוקה יותר. מכבשים מכניים ישנים יותר עדיין מייצרים חלקים טובים, אבל הם דורשים יותר פיקוח ידני וחסרים את פלט הנתונים שמערכות האיכות המודרניות מסתמכות עליו.
שאלות לשאול ספקים פוטנציאליים
השאלות שאתה שואל במהלך הערכה חושפות יותר על העומק של הספק מאשר כל חוברת. ספקי הטבעות פרוגרסיביות עם ניסיון אמיתי עונים על אלה ללא היסוס. אלה שמסיטים או מכלילים מסמנים פערים שהם מעדיפים שלא תחקור.
השתמש ברשימת הבדיקה הזו במהלך פגישות ספקים או ביקורת מתקנים:
- מה טווח ספירת התחנות הטיפוסי שלך?יצרני קוביות פרוגרסיביות מנוסים בונים באופן שגרתי קוביות עם 15 עד 40+ תחנות. חנות שמכסה 8 עד 10 תחנות עשויה להיות חסרה את התחכום העיצובי עבור חלקים מורכבים.
- מהי הסובלנות ההדוקה ביותר שהייתה לך בייצור - לא אב טיפוס, ייצור?חפש מספרים ספציפיים (למשל, +/- 0.013 מ"מ על מיקום חור). תשובות מעורפלות כמו "הדוק מאוד" מצביעות על כך שהם לא מדדו את זה בקפדנות.
- מהי הפעלת הייצור הרציפה הארוכה ביותר שלך על כלי הטבעה פרוגרסיבי בודד?קובייה שהפיקה 20 מיליון כניסות ללא בנייה מחדש משמעותית מדגימה גם איכות עיצוב וגם משמעת תחזוקה. היסטוריות לטווח קצר מצביעות על כלי עבודה חדשים יותר או על אורך חיים גרוע.
- האם אתם מעצבים ובונים את המות הפרוגרסיביות שלכם- בבית?זו השאלה שמפריד בין יצרני קוביות אמיתיים למרכיביםשמבצעים מיקור חוץ של כלי עבודה ומפעילים רק ייצור. עיצוב פנים-פירושו איטרציות מהירות יותר, אחריות ישירה וצוותי הנדסה שמבינים כל פרט בכלי ההחתמה המתקדמת שלך מהרעיון ועד לניסיון.
- האם תוכל להראות לי פריסת רצועה מפרויקט אחרון ולהסביר את אחוזי ניצול החומרים שלך?ספקים בעלי יכולת DFM חזקה יציגו לך אסטרטגיות קינון, שיעורי גרוטאות ויסבירו כיצד הם מיעלו את ה-Pitch ואת רוחב האינטרנט להפחתת עלויות. אם הם לא יכולים לייצר את החפץ הזה, סביר להניח שאין להם את העומק ההנדסי כדי לייעל את הפרויקט שלך.
- איך נראה תהליך המשוב שלך ב-DFM במהלך הצעת המחיר?שותף מוכשרמאתגר את העיצוב שלך ומציע שיפורים- סימון של סובלנות הדוקה שמביאה לעלות מבלי להוסיף פונקציה, המלצה על חלופות חומר ליצירת צורה טובה יותר, או הצעת שינויים בגיאומטריה המפשטת את השימוש בכלי עבודה. ספק שמקבל כל ציור ללא הערה אינו מנהל את הסיכון שלך. הם מתעלמים מזה.
- מהו פרוטוקול התחזוקה המונעת שלך עבור מתות בייצור פעיל?בקש ספי חידוד המבוססים על-ספירת-שבץ ואסטרטגיות של רכיבי חילוף. אם הם פועלים מתים עד כישלון במקום לשמור על לוח זמנים, החלקים שלך ידרדרו עם הזמן.
הבחנה אחת עדינה אך מובהקת: יצרני מתנות פרוגרסיביים מנוסים מדברים על בעיות שהם פתרו. הם יתייחסו לחלק שדרש פיצוי קפיצה בתחנות גיבוש, או חומר שדרש ציפוי ניקוב מותאמים אישית לאחר שפלדת כלי עבודה סטנדרטית נכשלה בטרם עת. הבעיה הזו-לפתור נרטיב - ספציפי, נתונים-מגובה, וכנה לגבי אתגרים - היא משהו ששום ליטוש שיווקי לא יכול להמציא.
ספקים המבצעים מיקור חוץ של בנייה אינם נחותים אוטומטית, אבל ההערכה משתנה. אתה צריך להבין מי בעצם מתכנן את הכלים, כיצד שינויים הנדסיים מועברים בין ארגונים, ומה קורה כאשר קובייה זקוקה לתיקון חירום ב-2 לפנות בוקר ביום שישי. ככל שהספק רחוק יותר מהכלים שלו, כל פעולה מתקנת נמשכת זמן רב יותר - ובייצור-בנפח גבוה, זמן ההשבתה נמדד בדולרים לדקה.
עם מסגרת ברורה לדירוג יכולת טכנית, השלב האחרון הוא תרגום דרישות הפרויקט הספציפיות שלך - נפח, חומר, סובלנות וצרכי תאימות - להחלטת ספק שמאזנת יכולת מול מציאות של עלות וציר זמן.
בחירת השותף המתאים לצרכי הטבעת המתקדמות שלך
מסגרות הערכה יוצרות ערך רק כשהן מתורגמות להחלטה. יש לך את הידע הטכני של - מכניקת תהליכים, התנהגות חומרים, מדדי איכות ושאלות הסמכת ספקים. השלב הנותר הוא התאמת הקריטריונים האלה לדרישות הפרויקט הספציפיות שלך והתחייבות לשותף שהיכולות המוכחות שלו תואמות את מה שהחלקים שלך דורשים בפועל.
התאמת הדרישות שלך לספק הנכון
אין חברת הטבעת מתקדמת אחת המתאימה ביותר לכל יישום. ספק המצטיין בייצור-מסוף נחושת מהיר עשוי להיעדר כמות טונה או מומחיות כלי עבודה עבור סוגריים מבניים עבים מנירוסטה. ייתכן שחנות המוסמכת ל-IATF 16949 לרכב לא תחזיק ברישום AS9100 שתוכנית התעופה והחלל שלך דורשת. המטרה היא ליישר את - הדרישות שלך מול יכולות מוכחות וניתנות לאימות.
לפני בקשת הצעות מחיר, הגדר את הפרויקט שלך לפי גורמי ההחלטה הבאים:
- נפח שנתי וחיי ייצור:האם אתה מתחייב ל-50,000 חלקים בשנה או 5 מיליון? נפחים גבוהים יותר מצדיקים קוביות הטבעה פרוגרסיביות מורכבות יותר עם תחנות נוספות לסובלנות הדוקה יותר, בעוד שנפחים מתונים עשויים להעדיף כלי עבודה פשוטים יותר עם פחות תחנות.
- חומר ומד:בחירת החומר שלך מצמצמת את תחום הספק באופן מיידי. לא בכל חנות פועלת נחושת דקה ב-400+ פעימות לדקה, ולא כל לחיצה מטפלת בטונאז' הנדרש ל-AHSS בעובי של 2.0 מ"מ.
- סובלנות ביקורתיות:חלקים בעלי סובלנות מסחרית סטנדרטית פותחים את האפשרויות שלך באופן רחב. תכונות המוחזקים עד +/- 0.013 מ"מ דורשות ספקים עם נתוני SPC מוכחים, כלי עבודה מובחרים וציוד עיתונות המסוגל לשמור על חזרות BDC לאחר שבץ.
- תאימות בתעשייה:כלי רכב, רפואה וחלל מטילים כל אחד דרישות הסמכה ותיעוד המבטלות ספקים חסרי תשתית ניהול האיכות המתאימה.
- העדפת אינטגרציה אנכית:אם ציר הזמן של הפרויקט שלך אגרסיבי או שהגיאומטריה של החלק שלך דורשת ניסוי איטרטיבי, יצרן קוביות מתקדם שמתכנן, בונה ומפעיל כלים תחת קורת גג אחת מבטל את עיכובי התקשורת שמציגים הסדרים מרובי-ספקים.
- מעורבות DFM:עבור עיצובים חדשים של חלקים, אתה רוצה ספק שצוות ההנדסה שלו מספק אופטימיזציה של פריסת רצועות, משוב על ניצול חומרים והמלצות גיאומטריה במהלך הציטוט - ולא לאחר ביצוע כלים.
עבור מהנדסי ייצור המגיעים לחלקי מתכת-בנפח גבוה הדורשים גיבוש רב-תחנות יעיל, יכולת חזרה הדוקה וייצור המוני שניתן להרחבה, ספקים משולבים אנכית מספקים באופן עקבי זמני אספקה קצרים יותר ופתרון בעיות מגיב יותר. צוות ההנדסה שתכנן את הכלי המתקדם והמתקדם שלך הוא אותו צוות שמנקה אותו במהלך הניסיון - ללא שכבת תרגום, ללא חיכוך מסירה, ללא אצבע-מצביע בין ארגונים נפרדים כאשר משהו זקוק להתאמה.
התחלת פרויקט הטבעה המתקדמת שלך
תרגום דרישות לפעולה פירושו מעורבות ספקים שיכולים להפגין - לא רק לטעון - התאמה לצרכים שלך. התחל בבקשת דוגמאות לפריסת רצועות מפרויקטים דומים, בקשת נתוני ייצור מחומרים ונפחים דומים, ותזמון טיולים במתקן שבהם אתה צופה בחדר הכלים, רצפת העיתונות ומעבדת האיכות שלהם ממקור ראשון.
לצוותים שמעריכים ספקים עם-יכולת עיצוב וייצור מתקדמת מתקדמת,קוביית הטבעה הפרוגרסיבית של YICHENהמשאבים מציעים נקודת התייחסות להבנת האופן שבו יצרני קוביות משולבות אנכית בונות את שירותי הטבעה המתקדמת שלהם - מייעוץ ראשוני עם DFM ועד לייצור-בנפח גבוה. ההתמקדות שלהם במטות הטבעה פרוגרסיביות המותאמות ליעילות ייצור המוני הופכת אותן לנקודת מוצא מעשית עבור צוותי רכש המבחנים את יכולת הספקים.
לא משנה באיזה ספק תתקשר, הדגלים האדומים המכוסים לאורך מאמר זה נותנים לך עדשה מובנית להערכה. שותף שעונה על השאלות שלך בפרטים, מראה לך נתונים מהרצות ייצור בפועל, ואומר לך בכנות מתי החלק שלך לא מתאים לשירותי הטבעת המתכת המתקדמת שלו, הוא שותף שכדאי לשמור עליו. אלה שאומרים כן להכל בלי סייג? אלו השיעורים היקרים שמהם לומדים קונים חכמים.
שאלות נפוצות של חברת הטבעה מתקדמת
1. מהי הטבעה פרוגרסיבית וכיצד היא פועלת?
הטבעה מתקדמת מזינה רצועת מתכת רציפה דרך תבנית אחת המכילה מספר תחנות. כל תחנה מבצעת פעולה שונה כגון פירסינג, הרס, כיפוף או צורה. בכל מכת לחיצה, הרצועה מתקדמת מרחק גובה אחד קדימה, והחלק המוגמר נפרד בתחנה הסופית. תהליך זה מייצר חלקים דיוק-בנפח גבוה במהירויות הנעות בין 25 ליותר מ-1,200 פעימות לדקה, מה שהופך אותו לאחת משיטות יצירת המתכת היעילות ביותר עבור גיאומטריות שניתנות לחזרה.
2. כמה זמן לוקח לבנות קובייה פרוגרסיבית?
תבנית פרוגרסיבית טיפוסית דורשת 12 עד 20 שבועות מהתכנון ועד להפעלה. תבניות פשוטות עם 6 עד 8 תחנות לסוגריים שטוחים עשויים להימשך קרוב יותר ל-10 שבועות, בעוד שכלי תחנות מורכבים של 30-עם סובלנות הדוקה ומאפיינים מצוירים יכולים לעלות על 20 שבועות. גורמי מפתח המניעים את ציר הזמן כוללים ספירת תחנות, דרישות סובלנות, חומר המוטבע והאם הספק בונה כלי עבודה בבית או מעביר את בניית התבנית למיקור חוץ. יצרנים משולבים אנכית כמו YICHEN שמתכננים ובונים הדפסי הטבעה פרוגרסיביים תחת קורת גג אחת מספקים בדרך כלל מהר יותר מכיוון שהם מבטלים עיכובים בתקשורת בין ארגונים נפרדים.
3. באילו חומרים ניתן להשתמש בהטבעה מתקדמת?
החומרים הנפוצים כוללים פלדת פחמן (1008, 1010, 1050), נירוסטה (301, 304, 316), אלומיניום (1100, 3003, 5052), סגסוגות נחושת ופליז (C110, C260, C510) ופלדה גבוהה{13}עם חוזק{13} נמוך{13}. כל חומר משפיע בצורה שונה על שיעורי הבלאי של התבנית, מהירות הייצור ומרווחי התחזוקה. פלדת פחמן היא הסלחנית ביותר ומאפשרת מהירויות גבוהות ביותר, בעוד נירוסטה דורשת פלדות כלי עבודה מובחרים ומהירויות לחיצה מופחתות. בחירת החומר צריכה לאזן בין דרישות ביצועי חלק לבין כלכלה בייצור ואריכות ימים.
4. מתי עלי לבחור בהטבעה פרוגרסיבית על פני טרנספר או הטבעה מורכבת?
הטבעה מתקדמת היא אידיאלית כאשר החלקים שלך קטנים עד בינוניים בגודלם, דורשים מורכבות גיאומטרית מתונה (כיפוף, צורות ופירורים במישור אחד), ודורשים נפחים שנתיים מעל 100,000 יחידות. תבניות העברה פועלות טוב יותר עבור חלקים גדולים יותר, גיאומטריות משורשרות- עמוקות או רכיבים הזקוקים ליצירת משטחים מרובי-. מתלים מורכבים מתאימים לחלקים שטוחים פשוטים הדורשים ריכוזיות הדוקה בנפחים נמוכים יותר. אם החלק שלך חורג מרוחב הרצועה הזמין, הצרכים נמשכים עמוק יותר מקוטרו, או שיש לו ביקוש שנתי מתחת ל-5,000 עד 10,000 חלקים, סביר להניח שהכלים המתקדמים אינם מוצדקים{11}.
5. אילו אישורים צריכה להיות חברת חותמת מתקדמת?
ISO 9001:2015 הוא קו הבסיס המינימלי המאשר תהליכי איכות מתועדים. ספקי רכב חייבים להחזיק ב-IATF 16949:2016, המוסיף בערך 100 דרישות נוספות כולל מוכנות PPAP ומתודולוגיית תוכנית בקרה. יישומי תעופה וחלל דורשים AS9100 Rev D לניהול תצורה ומניעת-זיופים של חלקים. מעבר לאישורים, הערך את מפרטי הציוד, כולל טווח טונות של עיתונות, רוחב פס מקסימלי ודירוגי מהלך-ל-דקה. ספק חסר האישור שהתעשייה שלך דורשת הוא דגל אדום שפוסל ללא קשר לתמחור המצוין שלו.


