


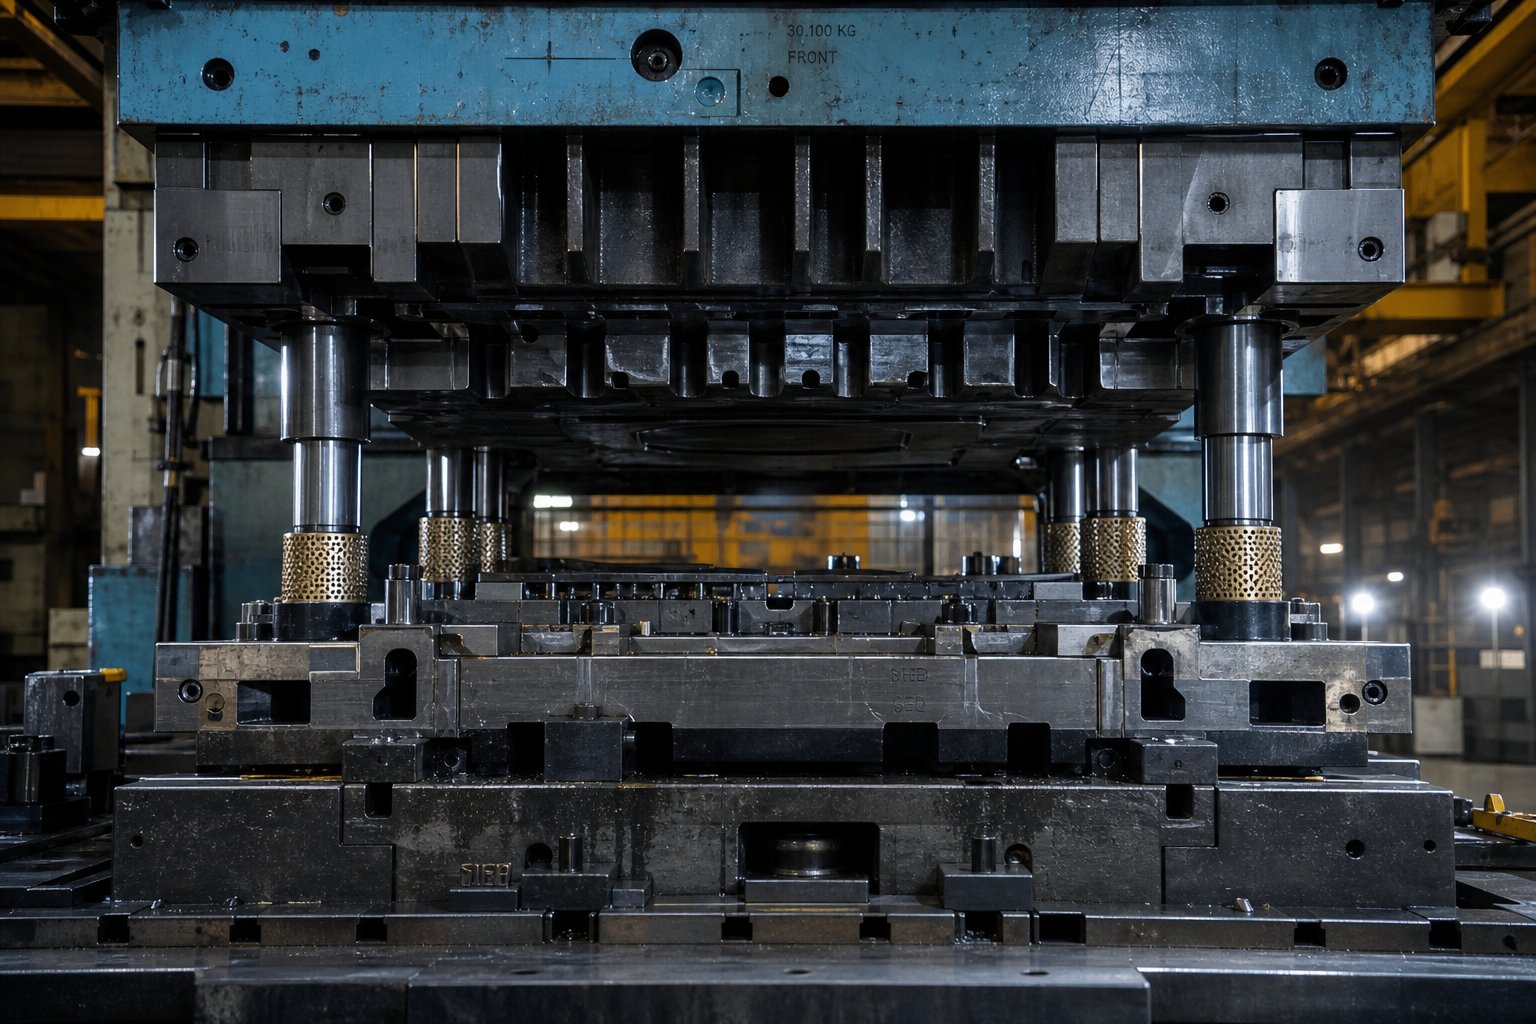
מה המשמעות של תמיכת הטבעת למות עבור חלקים גדולים
כשאתה שומע"הטבעת למות," אתה יכול לדמיין מכבש קומפקטי מחורר תושבות או קליפסים. קנה קנה מידה ללוחות מבניים, מסילות שלדה ברוחב מלא, או מארזים תעשייתיים, והתמונה ההנדסית משתנה באופן דרמטי. תמיכת הטבעה לחלקים גדולים אינה מרכיב יחיד. זוהי מערכת תשתית שלמה הפועלת יחד כדי לשמור על עומס כלים מיושרים וחסרי מימד קיצוניים.
הגדרת תשתית תמיכת מתים עבור החתמות בפורמט גדול-
תמיכת הטבעה לחלקים גדולים מתייחסת למערכת המשולבת של לוחות חיזוק,-תתי-בולסטרים, נעלי הדפסה, מערכות הנחיה ותצורות של מיטות עיתונות שנועדו לשמור על קשיחות מבנית ודיוק ממדים על פני טביעות רגליים של כלים בגודל גדול.
כל רכיב בתשתית תמיכת קוביות בפורמט גדול זה נושא עבודה ספציפית.לוחות חיזוקלספק את הבסיס היציב, לפזר את עומסי העיתונות באופן שווה על פני המיטה. רשתות משנה- מוסיפות קשיחות מקומית במקום שבו ריכוזי הכוח מגיעים לשיא. נעלי מות מחזיקות אגרופים, יוצרות פלדות וכפתורי מות ביישור, והעובי שלהן שולט ישירות בהתנגדות ההסטה. פינים ותותבים מובילים שומרים על חצאים עליונים ותחתונים עקביים לאורך כל מהלך. ביחד, תצורת לוחית החיזוק עבור קוביות גדולות מדי וקשיחות נעלי תבנית עבור הטבעות גדולות קובעות אם הכלי מייצר חלקים עקביים או נסחף מחוץ לסובלנות במאה הפגיעות הראשונות.
מדוע תמיכת מתים קונבנציונלית לא בקנה מידה
הנה הטעות שתופס חנויות רבות: התייחסות לכלי חלק גדול כמו גרסה מוקטנת- של כלי קטן. ערכת קוביות קומפקטית יכולה להסתמך על עובי נעליים סטנדרטיים ורכיבי-מהלכים-של המדף מכיוון שכוחות הסטייה נותרים ניתנים לניהול. תמתח את אותה פילוסופיית עיצוב על פני טביעת רגל רחבה פי שניים או שלוש, ותתקל באתגרים לא-לינארים במומנט כיפוף, התרחבות תרמית והתפלגות כוחות שאין מכפיל פשוט יכול לחזות. הסטייה אינה מוכפלת כאשר המרווח מכפיל את עצמו; הוא גדל בקצב תלול הרבה יותר. שיפועים תרמיים משתרעים על פני מרחקים גדולים יותר, ויוצרים התרחבות דיפרנציאלית שמשנה את היישור באמצע-ריצה. חלוקת הכוח גדלה בצורה לא אחידה, ומתרכזת במתח במקום שבו התמיכה הדקה ביותר.
מציאות זו פירושה-כלי פורמט גדול דורש מטרה-אסטרטגיות תמיכה שנבנו מהיסוד. נשאלת השאלה: איך בדיוק מתחברים אותם משתנים הנדסיים ככל שגודל החלק גדל?
מדוע חלקים גדולים דורשים הנדסת תמיכה מתמחה
תאר לעצמך להכפיל את טביעת הרגל של סט קוביות. אתה עשוי לצפות שדרישות התמיכה יוכפלו גם כן. במציאות, הדרישות המבניות גדלות בקצב העולה על הגידול עצמו. הקשר הלא-ליניארי הזה בין ממדי חלקים וצרכי תמיכה הוא בדיוק המקום שבו מתגלים אתגרים הנדסיים של תמיכה בקנה מידה, ושם ההנחות הקונבנציונליות מתקלקלות.
קנה מידה לא-ליניארי של דרישות מבניות
שקול אנלוגיית קרן פשוטה. כאשר מכפילים את הטווח הלא נתמך של קורה בעומס אחיד, הסטייה לא רק מכפילה את עצמה. זה גדל בפקטור של שש עשרה עבור מצב נתמך פשוט, כי הסטייה קנה מידה עם החזקה הרביעית של אורך הטווח. נעלי מת ולוחיות חיזוק מתנהגים באופן דומה. סטיה לא-לינארית בערכות קוביות גדולות פירושה גידול מתון ברוחב הכלי יכול לייצר קפיצה לא פרופורציונלית בצניחה באמצע-הטווח, ולרכז את הלחץ באזורים שהעיצוב המקורי לא ציפה.
התנהגות תרמית עוקבת אחר אותו דפוס. תבנית קומפקטית עשויה לחוות טמפרטורה אחידה על פני משטח העבודה שלה במהלך ריצת ייצור. מותח את המשטח הזה ל-1,500 מ"מ או יותר, ומתפתחים שיפועים תרמיים על פני הכלי. ניהול התרחבות תרמית עבור מתכות גדולות מדי הופך להיות קריטי מכיוון שצמיחה דיפרנציאלית של כמה מאיות המילימטר בלבד על פני תפניותאישורי אגרוף-כדי-למותבאופן לא אחיד, פוגע באיכות החלק ומאיץ בלאי בצד אחד של הכלי.
הפצת כוח בהטבעה בפורמט גדול מרכיב את שתי הבעיות. רק לעתים נדירות נוחתים כוחות הטבעה במרכז מושלם. עומסים לא-ממרכזיים שתבנית קומפקטית סופגת בהטיה מינימלית יוצרים סטייה זוויתית משמעותית בכלי רחב-, ויוצרים זרימת חומר לא אחידה וגיאומטריית חלקים לא עקבית.
אתגרי מערכת מקושרים בקנה מידה גדול
תמיכת קוביות בפורמט גדול-אינה רק בעיית כלי עבודה. זוהי בעיית מערכת מלאה-. מסגרת העיתונות, החיזוק, סט הקוביות, המחזיק הריק ומנגנון חילוץ החלקים פועלים באינטראקציה. נעל תבנית נוקשה המותקנת על גב גמיש עדיין מסיטה. חיזוק קשיח בתוך מסגרת לחיצה שחסרה קשיחות פיתול עדיין מאפשר חוסר יישור תחת עומסים לא- במרכז. כל חוליה בשרשרת חשובה.
המשתנים ההנדסיים העיקריים שמתרחבים בצורה לא-לינארית עם גודל החלק כוללים:
- מומנט הסטייה: עולה עם החזקה הריבועית עד החזקה הרביעית של תוחלת לא נתמכת, בהתאם לתנאי התמיכה
- טווח שיפוע תרמי: מרחקים ארוכים יותר מגבירים התרחבות דיפרנציאלית ויוצרים סחיפה באמצע-יישור הכלים
- צבירת סובלנות יישור: יותר נקודות הנחיה על פני טביעת רגל רחבה יותר מורכבת מטעויות מיקום בודדות
- אחידות לחץ הכרית: פני מחזיק ריקים גדולים יותר מקשים על שמירה על חלוקת כוח אחידה על פני אזור המשיכה
מהנדסים הבקיאים בכלי עבודה קומפקטיים מיישמים לעתים קרובות כללי אצבע עבור יחסי עובי הנעל, מרווח סיכות מנחה או הגדרות לחץ הכרית. קווים מנחים אלה פותחו עבור כלים שבהם אורכי הטווח שומרים על הסטייה ניתנת לניהול ושיפועים תרמיים זניחים. הגדלה שלהם מבלי לחשב מחדש עבור השפעות לא-לינאריות מובילה לבלאי מוקדם, סחיפה של סובלנות וחלקים לא עקביים. הפיזיקה פשוט לא תשתף פעולה.
המורכבות הזו ברמת המערכת- מעלה שאלה מעשית: מה העיתונות עצמה צריכה לספק כדי לשמור על כל המשתנים הקשורים זה לזה בשליטה?
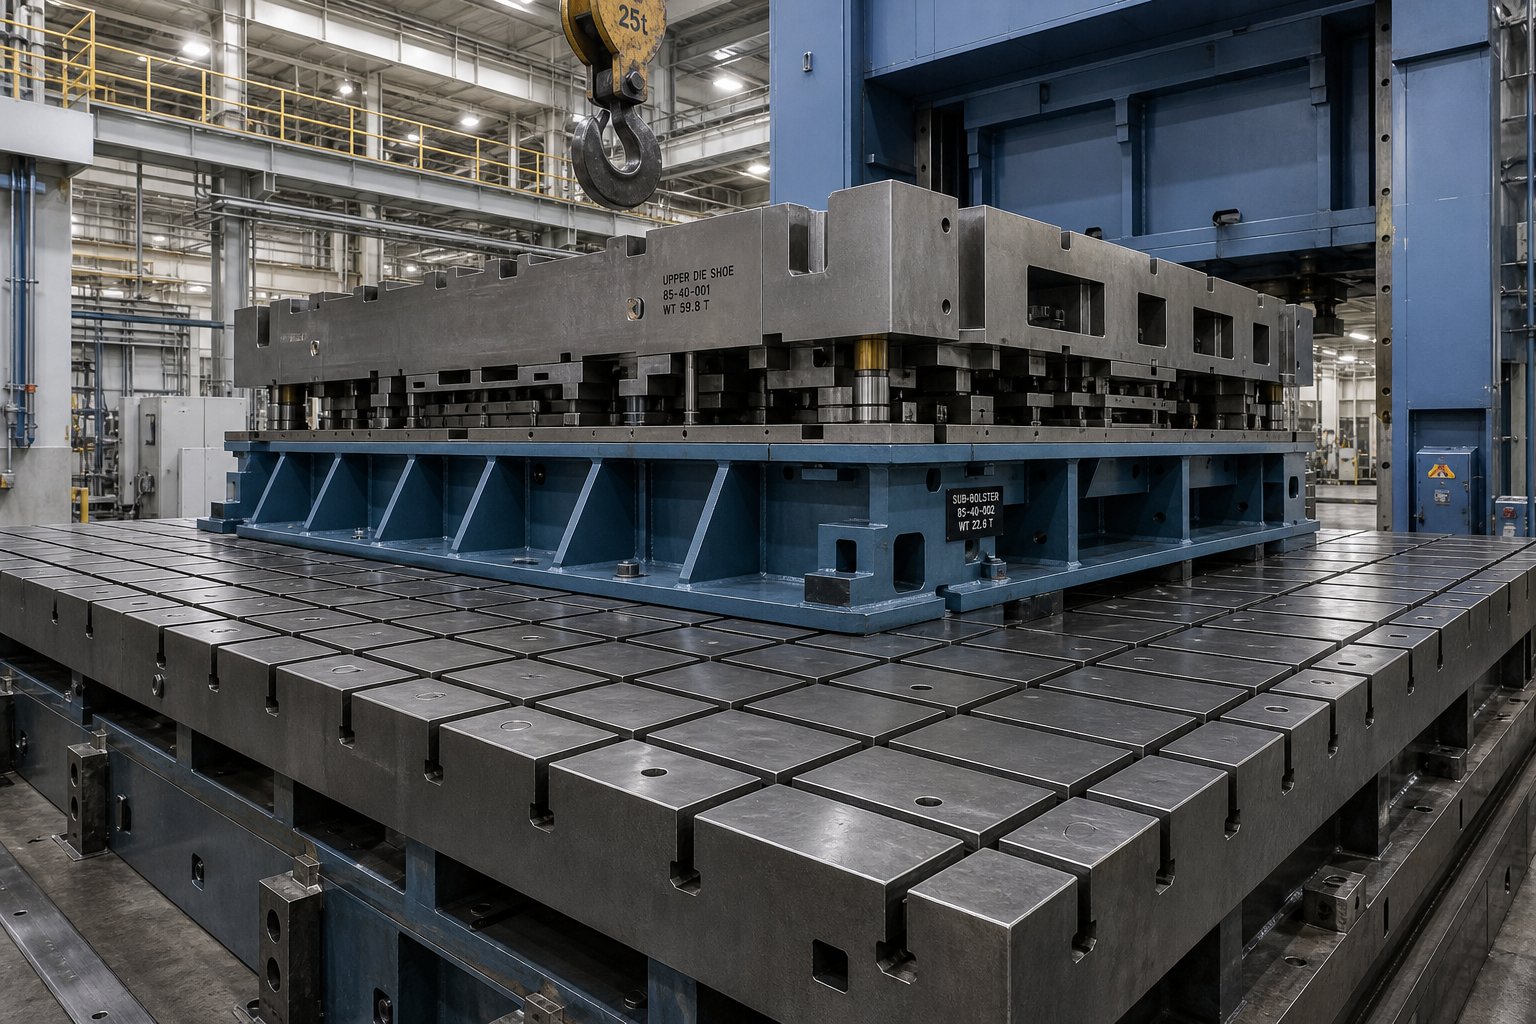
תשתית עיתונות וטונאז' לייצור חלקים גדולים
העיתונות היא לא רק המכונה שמספקת כוח. עבור הטבעה בפורמט גדול-, הוא הופך לעמוד השדרה המבני של מערכת התמיכה כולה. בחירת מכבש המבוסס רק על קיבולת הטונאז' היא פישוט יתר נפוץ ויקר. בחירת גודל מיטת העיתונות עבור חלקים גדולים דורשת הערכת שטח המיטה, אורך המהלך, פתיחת אור היום וכיצד מתחלק הכוח על פני טביעת הרגל המלאה של התבנית, הכל כמשתנים תלויים זה בזה ולא מפרטים מבודדים.
גודל מיטת הקש ודרישות הפתיחה לאור יום
חלק גדול צריך מקום להתקיים בתוך העיתונות, וזה נשמע מובן מאליו עד שתבינו כמה אילוצים עומדים על עצמכם. המיטה חייבת להכיל את טביעת הרגל המלאה של התבנית עם שוליים מספיקים להידוק חיזוק, מנגנוני הזנה ופינוי גרוטאות. דרישות הפתיחה לאור יום עבור ערכות קוביות גדולות הן מעבר להתאמת גובה הכלי. אתה צריך מרווח עבור העמסת קוביות, חילוץ חלקים וכל תנועה של תפס האוטומציה בין הכלים העליונים והתחתונים.
אורך שבץ מציג -תמורה נוספת. מהלך ארוך יותר מתאים לשרטוטים עמוקים יותר, שלעיתים קרובות דורשים לוחות מבניים ומארזים גדולים. עם זאת, כמוהמפיקמסביר, עבור קיבולת מומנט קבועה, ככל שמשך הלחיצה הכולל קצר יותר, כך עקומת הטונאז' הזמינה גבוהה יותר. במילים אחרות, מכבש עם אור יום נדיב לשליפת חלקים- גדולים מספקת פחות כוח שמיש בנקודות מעל למרכז המתים התחתון. מהנדסים הבוחרים במכבשים לחלקים גדולים חייבים לאזן בין עומק המשיכה לבין הטונאז' הזמין בפועל במקום שבו מתחילה היווצרות.
קיבולת טונה וחלוקת כוח על פני טביעות רגל גדולות
לא ניתן להעריך את דרישות הטונאז' של העיתונות עבור הטבעות גדולות על ידי הכפלת שטח החלק בערך לחץ גנרי. הביקוש בפועל תלוי בחוזק החומר, בעובי, במורכבות הגיאומטרית של החלק, ובתכונות כמו חרוזי משיכה או חרוזי יתד שנוספו לשליטה בקפיצה חזרה. עם הפלדות המתקדמות כיום עם חוזק- גבוה המגיעות לחוזק מתיחה של 980 MPa ומעלה,AHSS Insightsמציין כי חישובי כללי-אצבע- מסורתיים מנבאים לעתים קרובות פחות את הטונה הנדרשת, מה שהופך חיזוי מבוסס FEA- לחיוני עבור יישומים בפורמט גדול-.
חלוקת הכוח על פני המיטה חשובה לא פחות מהקיבולת הכוללת. קיבולת טונאז' של העיתונות מדורגת בדרך כלל עבור עומסים ממוקדים המשתמשים ב-66% לפחות מאורך המיטה. כאשר קובייה גדולה מרכזת כוחות באזור קטן יותר או מפעילה עומס מחוץ למרכז, יש להוריד את הקיבולת האפקטיבית. עבור חלקים גדולים שלעיתים נדירות הם סימטריים, הטיה זו מחוץ למרכז הולכת וגוברת בולטת יותר, במיוחד בהגדרות של מכבשי העברה שבהם תחנות משיכה ותחנות חיתוך מייצרות עומסים שונים באופן דרסטי בקצוות מנוגדים של המיטה.
| פָּרָמֶטֶר | לוחות מבניים | רכיבי שלדה | מארזים גדולים |
|---|---|---|---|
| מידות מיטה אופייניות | 3,000-5,000 מ"מ x 2,000-2,500 מ"מ | 2,500-4,000 מ"מ x 1,500-2,000 מ"מ | 2,500-4,500 מ"מ x 2,000-3,000 מ"מ |
| טווח טונה | 1,600-5,000 טון | 800-2,500 טון | 1,000-3,000 טון |
| אורך שבץ | 600-1,200 מ"מ | 400-800 מ"מ | 500-1,000 מ"מ |
| פתיחה לאור יום | 1,500-2,500 מ"מ | 1,200-1,800 מ"מ | 1,400-2,200 מ"מ |
| עובי חומר טיפוסי | 0.6-2.0 מ"מ | 1.5-6.0 מ"מ | 1.0-3.0 מ"מ |
| אתגר כוח ראשוני | שטח גדול, לחץ יחידה בינוני | חוזק גבוה, עומסים מרוכזים | משיכה עמוקה, עומסים מחוץ ל-מרכז |
תצורות לוחית חיזוק ותת-תצורות חיזוק
לוחית החיזוק היא הממשק בין מיטת הלחיצה לנעל התבנית, ובחלקים גדולים היא הופכת למרכיב מבני קריטי בפני עצמו. עובי לוחית החיזוק עבור מתכות גדולות מדי חייב לעמוד בפני כיפוף מקומי בין נקודות תמיכה למיטה. חיזוק דק המשתרע על מיטת לחיצה רחבה שוקע תחת עומסי תבנית מרוכזים, ומעביר את הסטייה הזו ישירות לתוך הכלי והחלק המוגמר.
הנדסת דפוסי רשת משנה-נותנת מענה לכך על ידי הוספת שכבת תמיכה ביניים בין החיזוק הראשי לנעל התבנית. מבני רשת אלה, בדרך כלל לוחות פלדה מעובדים עם דפוסי צלעות או תצורות חריץ T-, מפזרים מחדש עומסי נקודות לאזורים רחבים יותר. מרווח הרשת מחושב על סמך ריכוזי כוח צפויים. אזורים תחת חבטות משיכה או תחנות גיבוש כבדות מקבלים מרווחי רשת צפופים יותר, בעוד אזורים התומכים בפעולות קלות יותר כמו פירסינג יכולים להשתמש במרווחים רחבים יותר.
תחשוב על זה כך: מערכת החיזוק והתת-תת פועלים כמו יסוד מתחת לבניין. לוח בודד עובד מצוין עבור מבנה קטן, אבל בניין גדול צריך כלונסאות, קורות דרגות ותחתונים מחוזקים המחולקים לפי היכן נוחתים המטענים הכבדים ביותר. אותו עיקרון חל כאן. ללא תצורות-תת-תתי-מתוכננות למטרה, סטייה מקומית מתחת לתבנית יוצרת מרווחים לא אחידים, מאיץ את שחיקת הכלים באזורים מרוכזים ומציגה וריאציה ממדית של חלק-ל-המחמירה במהלך ריצת ייצור.
הקשר בין גודל החלק, דרגת החומר ותשתית העיתונות הוא מכפיל ולא מתוסף. חלק גדול יותר בפלדה עם חוזק- גבוה יותר לא צריך רק מכבש גדול יותר. הוא זקוק לחיזוק קשיח יותר, רשת משנה-ת מבוזרת יותר, כיסוי רחב יותר לניטור כוח וניהול עומסים מחוץ-למרכז מדויק יותר. החלטות התשתית הללו ננעלות לפני שהקוביה מתוכננת אי פעם, וזו הסיבה שמערכת הקוביות עצמה חייבת להיות מתוכננת עם אילוצי רמת העיתונות- האלה בתור תשומות קבועות.
ניהול סטים ובנייה של סטים
תשתית העיתונות מגדירה במה מערכת הקוביות צריכה לעבוד. עם זאת, הקוביה עצמה היא המקום שבו הדיוק חי או מת. עבור כלי עבודה בפורמט גדול-, בניית סט קוביות כרוכה בבחירות הנדסיות שפשוט אינן קיימות בכלים קומפקטיים. טווחים רחבים יותר, מקטעים כבדים יותר ומסה תרמית גדולה יותר, כולם דורשים אסטרטגיות מבניות החורגות הרבה מעבר לעיבוי נעל תבנית והוספת כמה פיני מנחה נוספים.
בניית קוביות מפולחות עבור כלים גדולים מדי
בניית קובייה גדולה כבלוק מונוליטי יחיד יוצרת בעיות במספר חזיתות. עיבוד של הוספת תבנית-ת אחת המשתרעת על פני 2,000 מ"מ או יותר דוחפת את הגבולות של ציוד CNC זמין, מסבכת את הטיפול בחום והופך את התיקונים בשטח לבלתי מעשיים. זו הסיבה שבניית תבנית מפולחת עבור חלקים גדולים הפכה לגישה הסטנדרטית עבור כלי עבודה גדולים מדי.
תוספות מפולחות מפרקות את פני התבנית לקטעים ניתנים לניהול, כל אחד מהם מעובד בנפרד, מטופל בחום- ומוכנס לנעל התבנית. אסטרטגיה מודולרית זו מציעה שלושה יתרונות מעשיים. ראשית, יכולת הייצור משתפרת מכיוון שכל מקטע מתאים למעטפות רגילות של כלי מכונות. שנית, גישת תחזוקה הופכת לממוקדת. ניתן להסיר חלק שחוק או פגום, לטחון מחדש או להחליף מבלי למשוך את כל התבנית מהלחץ. שלישית, ובאופן קריטי עבור כלים גדולים, פילוח מתאים להתרחבות תרמית. במהלך הייצור, פני התבנית מתחממים בצורה לא אחידה. תוספת מונוליטית נלחמת בהתרחבות פנימית, ובונה מתח שיכול לסדוק פלדות כלי עבודה מוקשות. תוספות מפולחות מאפשרות פערים מבוקרים בין מקטעים הסופגים צמיחה דיפרנציאלית מבלי לעוות את משטחי העבודה.
ההחלפה-ת היא דיוק בגבולות הפלחים. כל מפרק בין תוספות חייב להיות מיושר וליישר כדי לשמור על משטח יצירתי רציף. חוסר יישור בממשקים אלה מופיע מיד כקווי עד על חלקים מוגמרים או דילול מקומי בלוחות מצוירים.
מערכות הדרכה ויישור בקנה מידה
שמירה על מעקב אחר חצאי קוביות עליון ותחתון על פני טביעת רגל רחבה היא אתגר שונה מהותית מאשר הנחיית כלי קומפקטי. מיקום פיני הכוונה עבור ערכות קוביות גדולות מדי חייב לקחת בחשבון טווחים ארוכים יותר שאינם נתמכים, תנועה תרמית גדולה יותר ועומסי צד מצטברים גבוהים יותר במהלך העיצוב.
כְּמוֹמגזין יצירת מתכתמסביר, תותב המדריך צריך להתחבר לעמוד המדריך ברמת העבודה של התבנית בכל פעם שאפשר. זה טוען את העמוד בגזירה, המצב החזק ביותר שלו, וממזער את מומנט הכיפוף שגורם לסטייה- לאי-יישור. בערכות קוביות גדולות, הצבת תותבים גבוה מעל משטח העבודה מתוך נוחות מגבירה את אפקט הכיפוף הזה על פני טווח הכלים הרחב יותר, מה שהופך את גובה החיבור המדויק לקריטי עוד יותר.
עבור כלי עבודה בפורמט גדול-, יש לצמצם את אורך סיכת הנחיה למינימום העומד בדרישות המעורבות והעקיפה. עמודים ארוכים יותר מסיטים יותר תחת עומס צד, וכאשר עמודים אלה משתרעים על סט קוביות בגודל של מספר מטרים לרוחב, אפילו שגיאות זוויתיות קטנות במכוון מתורגמות לסחיפה מיקום משמעותית בקצוות הרחוקים של הכלי. רכיבי מכווני מיסבים- כדוריים מספקים אפס מרווח ריצה דרך עומס מראש, אך הם טומנים בחובם סיכון בקוביות גדולות שיוצרות דחף רוחבי כבד. עומסי צד עוברים למיסבים כדוריים בודדים במגע נקודתי, שיכולים לחפור סימני מעקב בעמוד או במשטחי התותב לאורך זמן.
עיצוב בלוק עקב עבור כלי עבודה בפורמט גדול נותן מענה למה שסיכות הנחיה לבדן לא יכולות להתמודד. תבניות המייצרות עומסי יצירה לא מאוזנים או דחף צד כבד משתמשים בדרך כלל במבנה עקב-ארגז במקום או לצד מוטות מנחים. בכלים גדולים יש חשיבות רבה יותר ליחס בין בלוקי עקב וסיכות מנחה. חלק מהמהנדסים מעדיפים שסיכות הנחיה ישתלבו ראשונות, ויספקו יישור ראשוני, כאשר לוחות העקב סופגים כוחות רוחביים במהלך מהלך העבודה. כדי שגישה זו תפעל, מרווח הריצה בין משטחי לוחית העקב חייב להיות קטן ממרווח סיכת המדריך. אחרת, הפינים מתרחקים תחת עומס לפני שלוחיות העקב יכולות לקלוט את הדחף.
מניעת סטיה מבנית בסטים גדולים
קשיחות הנעל היא קו ההגנה האחרון מפני סטיה. עבור כלים קומפקטיים, יחסי עובי נעליים סטנדרטיים עובדים היטב מכיוון שהטווח הלא נתמך נשאר קצר. למתוח למידות גדולות בפורמט- והנעל חייבת לגדול לעבה באופן לא פרופורציונלי, ולעתים קרובות לשלב צלעות נעליים לשליטה על הסטייה בצד התחתון כדי להוסיף קשיחות ללא עלייה פרופורציונלית במשקל.
נעליים מצולעות משתמשות בדפוסי חיזוק מעובדים או יצוקים, בדרך כלל בניצב לטווח הלא נתמך הארוך ביותר, המגדילות את מודול החתך של הנעל מבלי להפוך אותה לפלדה מוצקה לכל אורכה. זה שומר על משקל המותב בגבולות הטיפול במנוף תוך מתן הקשיחות שתדרוש נעל מוצקה וקשיחות שווה. תבנית הצלעות מתוכננת סביב מיקומי עומס צפויים. אזורים מתחת לתחנות היווצרות כבדות מקבלים מרווח צלעות קרוב יותר, בעוד שאזורי עבודה קלים יותר משתמשים במרווחים רחבים יותר.
כאשר תמיכת המתים נופלת, הכשלים צפויים ומתקדמים. תמיכה מבנית לא מספקת בערכות קוביות גדולות מייצרת מפל של בעיות:
- סחיפה של סובלנות על פני החלק כאשר הטיית-הטווח באמצע מעביר אגרוף-ל-מרווחים בצורה לא אחידה
- דפוסי בלאי לא אחידים מרוכזים במקום שהסטייה יוצרת רווחים הדוקים יותר-מה-מתוכננים
- תקלה מוקדמת של אגרוף כתוצאה מהעמסה זוויתית שנגרמה על ידי כיפוף של הנעל תחת כוחות-מחוץ למרכז
- זרימת חומר לא עקבית כאשר פני התבנית מתעוותים תחת עומס, ומשנים את חיבור חרוזי המשיכה
- וריאציה חלקית של קפיצה בין שבץ למכה כאשר סטייה תרמית ומכנית משתנות במהלך ריצת ייצור
כל אחד ממצבי הכשל הללו מאכיל את האחרים. בלאי לא אחיד משנה את המרווחים, מה שמחמיר את זרימת החומר, מה שמשנה את כוחות היווצרות, מה שמאיץ את הסטייה באזורים חדשים. מה שמתחיל כסחיפה ממדית עדינה הופך לבעיית איכות מורכבת שמקצרת את חיי המוות ומגבירה את שיעורי הגרוטאות.
ניהול סיכוני הסטייה המחוברים זה לזה באמצעות עיצוב נעליים, מערכות הנחייה ובנייה מפולחת קובע את השלב המבני. המשתנה הבא שקובע אם קובייה גדולה באמת מייצרת חלקים טובים הוא איך הכוח מגיע לריק עצמו, במיוחד איך מערכות כריות מחלקות לחץ על פני תבנית מורחבת.
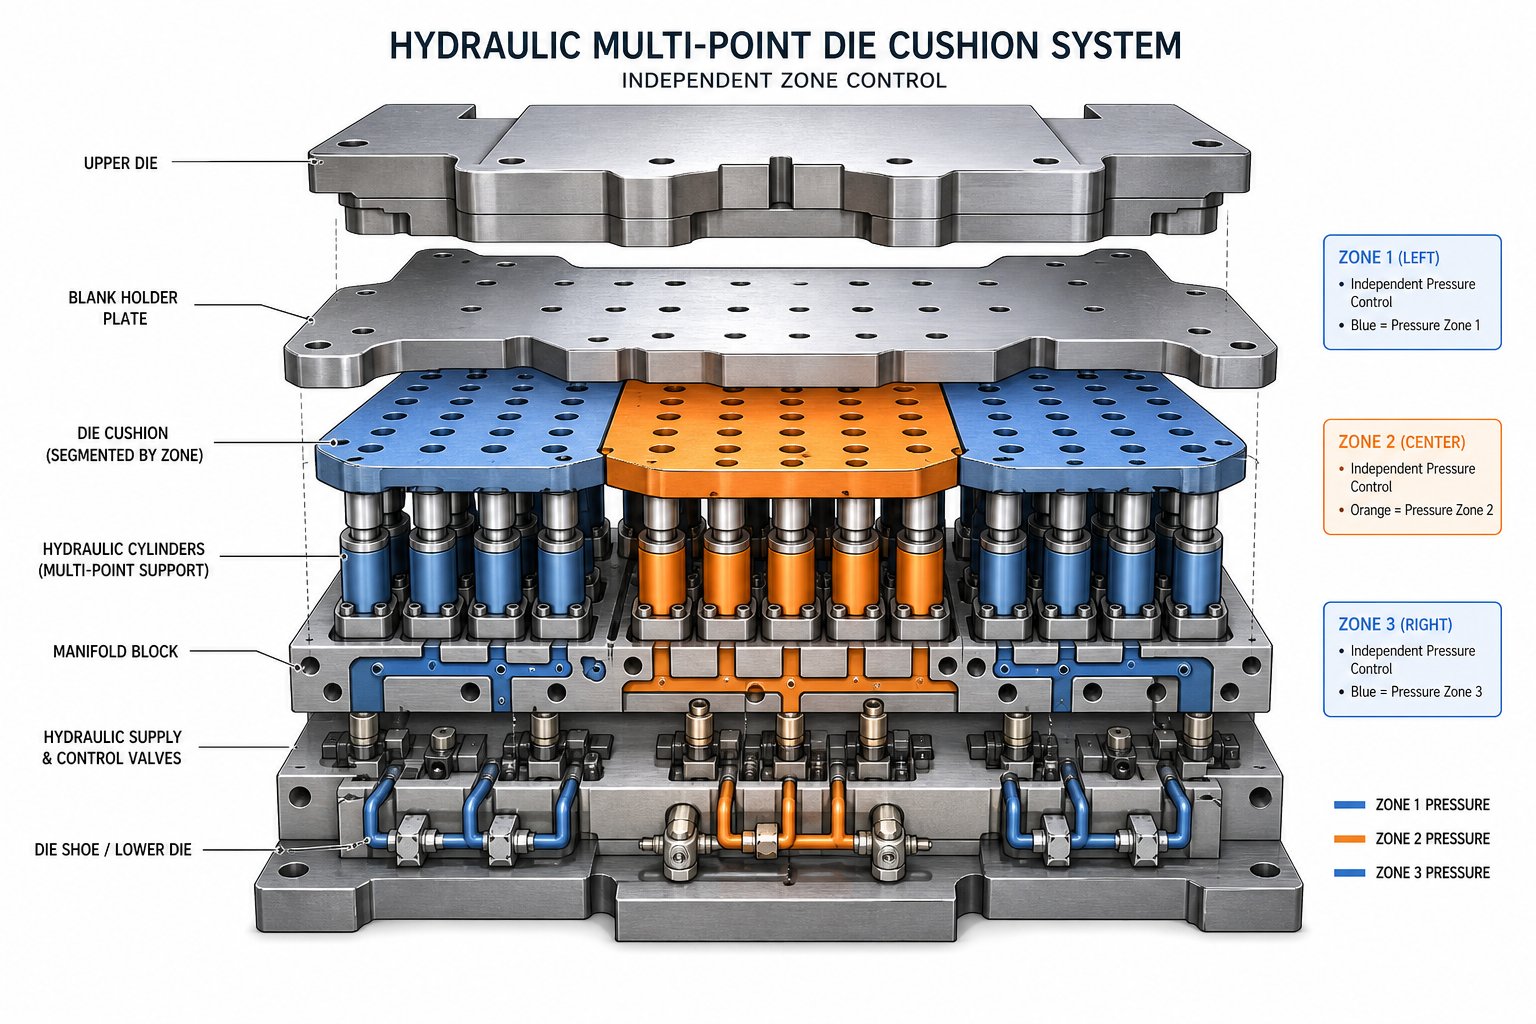
מערכות כרית למות ומחזיק ריק בקנה מידה
קשיחות מבנית שומרת על התבנית מיושרת, אך מערכת הכריות היא שקובעת אם הריק מתנהג במהלך היווצרות. בכלי עבודה קומפקטיים, אוסף של גלילי חנקן או כרית לחיצה- יחידה מטפלים בכוח של מחזיק ריק בלי הרבה מהומה. קנה מידה שמתאים למימדים של פורמטים גדולים- וחלוקת כוח מחזיק ריקים עבור חלקים גדולים הופכים לאתגר הנדסי ראשוני ולא לפרט הגדרה משני. לחץ לא אחיד על פני תבנית מורחב אינו מייצר חלק מעט לא מושלם. זה מייצר קמטים בצד אחד וקרעים בצד השני.
ביצועי כרית למות הידראולית לעומת חנקן בקנה מידה
מדוע סוג כרית המות משנה יותר ככל שחלקים גדלים? קחו בחשבון מה קורה פיזית. מערך גלילי חנקן מספק כוח המבוסס על לחץ גז, ולחץ זה עולה בהדרגה ככל שהגליל נדחס במהלך השבץ.ארט הריק ב-The Fabricatorהערות שעומדות בפני-לבד לחץ קפיצי הגז עלולים להכפיל את עצמו במהלך ההנעה למטה, מאפיין שמסבך את בקרת הכוח בכל יישום אך הופך לבעייתי במיוחד על פני מחזיק ריק רחב. עם עשרות גלילי חנקן המשתרעים על תבנית גדולה, הבדלים קלים במטען הגז, חיכוך איטום או מצב תרמי בין יחידות בודדות יוצרים שינויים בלחץ מאזור לאזור.
מערכות כריות מות הידראוליות להטבעה בפורמט גדול מתייחסות לכך בצורה שונה. כרית הידראולית מבוקרת-משתמשת בלחץ הנוזל המווסת על ידי שסתומים סרוו או פרופורציונליים, ומספקת פרופילי כוח ניתנים לתכנות שיכולים להישאר קבועים, לעלות או להצטמצם לאורך המהלך. מחקר לתוךבקרת לחץ הידראולית של כרית מתיחה-במשאבהמדגים שאסטרטגיות בקרה מתקדמות יכולות להשיג חריגה בלחץ של עד 6.5% עם זמני בנייה- מתחת ל-0.4 שניות, מה שמעניק למהנדסים את הדיוק הדינמי של יישומים בפורמט גדול-. כריות פנאומטיות, למרות שהן פשוטות יותר ופחות יקרות, סובלות מדחיסת אוויר המגבילה הן את דיוק הכוח והן את מהירות התגובה, ובדרך כלל מגבילה אותן לפעולות- קלות יותר שבהן טביעת הרגל של המחזיק הריק נשארת לניהול.
| סוג כרית | כוח אחידות | זמן תגובה | יכולת התאמה | התאמה לפורמט גדול |
|---|---|---|---|---|
| מערכי צילינדר חנקן | לְמַתֵן; משתנה בהתאם לעומק המהלך ומצב הצילינדר הבודד | תגובה ראשונית מהירה; אין שליטה פעילה במהלך שבץ | מוגבל ללחץ טעינה ראשוני ולבחירת צילינדר | מתאים לטביעות רגל מתונות; וריאציה של אזור-ל-אזור גדלה עם גודל המערך |
| Multi-נקודה הידראולית | גָבוֹהַ; ויסות לחץ-מבוקר סרוו לכל אזור | טוֹב; פרופילים הניתנים לתכנות עם -בנייה משנה- | עקומות כוח הניתנות לתכנות לחלוטין; בקרת אזור עצמאית | מועדף עבור-פורמט גדול; מאפשר לחץ דיפרנציאלי רב-אזורי |
| פּנֵאוֹמָטִי | נָמוּך; דחיסות האוויר יוצרת פיגור לחץ ושונות | לְמַתֵן; מוגבל על ידי נפח האוויר ותגובת השסתום | התאמת לחץ בסיסי; ללא פרופיל דינמי | בדרך כלל לא מתאים לשרטוטים-בפורמט גדול; מקובל להרחקה קלה |
מיפוי כוח מחזיק ריק על פני פנים מורחבות
תארו לעצמכם פנים מחזיק ריק המשתרע על פני 3,000 מ"מ על פני תבנית פאנל מבנית גדולה. החומר אינו זורם בצורה אחידה לתוך חלל התבנית. פינות מתנגדות לזרימה בצורה שונה מקצוות ישרים. אזורי ציור עמוקים- מושכים מתכת מהר יותר מאשר אוגנים רדודים. אם המחזיק הריק מפעיל את אותו הלחץ בכל מקום, אזורים מסוימים מורעבים לחומר ולקרעים, בעוד שאחרים ניזונים בחופשיות מדי ומתקמטים. זו בדיוק הסיבה שקיימת בקרת כריות מרובת-אזורים עבור קוביות גדולות מדי.
מערכות כריות הידראוליות מרובות- נקודות מחלקות את פני התבנית לאזורי לחץ נשלטים באופן עצמאי, כל אחד מוזן על ידי הגליל או קבוצת הצילינדרים שלו. מפעיל יכול להפעיל כוח עצירה גבוה יותר ליד אוגנים רדודים שבהם הסיכון להתקמטות מגיע לשיא ולהפחית כוח ליד כיסי משיכה עמוקים- שבהם הקריעה היא החשש. מיפוי אזור-אחר-זה של כוח מחזיק ריקים מחליף את הגישה הישנה של מציאת לחץ פשרה יחיד ותקווה שזה יעבוד בכל מקום.
מרים ורפידות לחץ עוקבים אחר אותו היגיון של חלוקה. בתבנית קומפקטית, כמה פיני הרמה מרווחים באופן שווה תומכים בחסר במהלך החילוץ ומספקים אחיזה ראשונית-. בקוביית משיכה גדולה, המרימים חייבים להיות ממוקמים בהתאם לגיאומטריית החלק ודפוס זרימת החומר, ולא רק במרווחים על רשת. אזורים המועדים לדילול מקומי, בדרך כלל פינות של משיכה עמוקה ומעברים בין אזורים נוצרים ובלתי מעוצבים, זקוקים לתמיכה ייעודית של רפידת לחץ כדי לשמור על מגע ולמנוע את הריק מלהתרומם בטרם עת במהלך החבטה.
החלטת החנקן לעומת כרית המות הידראולית עבור כלי עבודה גדולים מסתכמת בסופו של דבר ברזולוציית השליטה. מערכות חנקן פועלות היטב כאשר דרישות הכוח הן אחידות יחסית וטביעת הרגל נשארת בגבולות שבהם וריאציה של צילינדר-ל-צילינדר נשארת נסבלת. כאשר גיאומטריית חלקים יוצרת דרישות זרימה דיפרנציאליות על פני פנים מורחבות, בקרה הידראולית מרובת -נקודות מספקת את היכולת לכוונן כל אזור באופן עצמאי, והופכת את מה שאחרת יהיה פשרה לפתרון מהונדס.
בחירת מערכת הכריות נועלת את האופן שבו הכוח מגיע לריק, אבל היא לא עונה על שאלה רחבה יותר לגבי תצורת התבנית: האם החלקים הגדולים הללו צריכים לעבור דרך קובייה פרוגרסיבית עם תחנות משולבות, או שגודלם דוחף את ההחלטה לכיוון מערכת העברה עם כלי עבודה דיסקרטי בכל שלב?
מבחר מתקדם לעומת העברה עבור חלקים גדולים
שאלת תצורת הקוביות אינה מופשטת. הוא קובע כיצד החומר נכנס לכלי, כיצד חלקים עוברים בין פעולות ואיזו סוג של תשתית תמיכה דורשת כל תחנה. עבור רכיבים קומפקטיים, מתנות פרוגרסיביות שולטים במהירות ובעלות-לכל-חלק. אבל ככל שחלק מהמעטפות גדלות, הפיזיקה של האכלת רצועות ושלמות הנשא משנה את החשבון. ההבנה היכן חותמות פרוגרסיביות פוגעות בתקרה המעשית שלהן ואיפה מערכות העברה משתלטות היא מרכזית בכל החלטה של כלי-בפורמט גדול.
כאשר פרוגרסיבי מת מגיעים למגבלת הגודל שלהם
מתכות פרוגרסיביות מסתמכות על רצועת מתכת רציפה המוזנת דרך תחנות עוקבות, כשהחלק נשאר מחובר לרשת נושאת עד לניתוק הסופי. זה עובד יפה עבור רכיבים קטנים עד בינוניים. הרצועה נשארת קשיחה מספיק כדי להתקדם במדויק, חורי פיילוט שומרים על רישום, והרשת הנשאית סופגת כוחות בין-תחנות ללא עיוות.
הגדל את זה, והבעיות צצות במהירות. גודל החלק המקסימלי עבור הטבעה מתקדמת מוגבל על ידי רוחב הרצועה, זמינות הסלילים והיכולת של הרשת לתמוך בתכונות כבדות יותר ויותר- שנוצרות חלקית בין תחנות. כְּמוֹפיקטיביהערות, הטבעה מתקדמת שומרת על החלק מחובר לרצועת הנשא לאורך התהליך, כלומר כל חלק גדול מספיק כדי להתפשר על קשיחות הרצועה מאיים על דיוק ההתקדמות כולה. רצועות רחבות יותר דורשות דיוק הזנה גדול יותר, כוחות טייס כבדים יותר וציוד הזנה חזק יותר. מעבר ל-600-800 מ"מ ברוחב רצועה, האתגרים המעשיים של שמירה על דיוק התקדמות, ניהול התקדמות רצועות ומניעת צניחת רצועה בין תחנות הופכים לאיסורים עבור רוב היישומים.
פסולת הרצועה מרכיבה את הבעיה הכלכלית. חלק גדול ברצועה מתקדמת דורש רשת נושאת משני הצדדים בתוספת מרווח-בין חלק, ואחוז החומר שהופך לגרוטאות גדל באופן לא פרופורציונלי ככל שגודל החלק גדל. מה שעובד ב-85% ניצול חומרים עבור סוגר קטן עשוי לרדת ל-60% או פחות עבור פאנל גדול, לשחוק את יתרון העלות שהצדיק כלי עבודה מתקדמים מלכתחילה.
יתרונות העברת קוביות עבור חלקים נפרדים גדולים
מערכות קוביות העברה פותרות את בעיית רצועת הנשא על ידי הפרדת הריק מהסליל בתחנה הראשונה והובלה מכנית בין הפעולות הבאות. Larson Tool מדגיש שקוביות העברה מניעות את חלק העבודה באופן עצמאי בין תחנות, מה שמאפשר לכל תחנה לפעול על חלק חופשי שניתן למקם מחדש ולתפעל בזוויות שונות. עצמאות זו היא מה שהופך את תמיכת קוביות העברה להטבעות גדולות מדי למעשיות כאשר גישות מתקדמות נכשלות.
עבור חלקים גדולים, גישת ההעברה מספקת מספר יתרונות מבניים. כל תחנת קוביות יכולה להיבנות למטרות-לפעולה הספציפית שלה ללא מגבלה של התאמה לפס נפוץ. מרווח בין תחנות יכול להכיל את מעטפת החלק המלאה בתוספת מרווח לאצבעות תפסן או קורות הליכה. ומכיוון שכל ריק הוא דיסקרטי, ניצול החומרים משתפר באופן משמעותי מכיוון שאין רשת נושאת שצורכת חומר בכל מחזור. Standard Die International מציין כי ביטול רשת החיבור המשמשת לשאת חלקים בתהליך מתקדם חוסך חומר על כל חלק, ומפחית את המחיר הכולל של חלקים.
הפשרה- היא מהירות ומורכבות התמיכה הבין-תחנות. מערכות העברה פועלות לאט יותר מאשר קוביות פרוגרסיביות, בדרך כלל פועלות ב-8-25 פעימות לדקה עבור חלקים גדולים לעומת 200-600+ פעימות לדקה הניתנות להשגה עם כלי עבודה פרוגרסיביים על רכיבים קטנים. כל תחנת העברה זקוקה למערכת תמיכת קוביות משלה, כולל תצורות חיזוק עצמאיות, מערכות הנחייה, ולפעמים הגדרות כריות בודדות, הכל מיושר על פני קו ההעברה המלא עד לדיוק של תת-מילימטר.
| קריטריונים | מת פרוגרסיבי | העברת מות |
|---|---|---|
| מעטפת חלק מקסימלית | מוגבל ברוחב הרצועה (בדרך כלל מתחת ל-600-800 מ"מ) | מוגבל רק על ידי גודל מיטת העיתונות (2,000 מ"מ+ אפשרי) |
| פס/פסולת חומרים | גבוה יותר עבור חלקים גדולים בשל רשת מנשא ומרווחים | לְהוֹרִיד; ריקים דיסקרטיים מונעים בזבוז של רשת הספקים |
| מורכבות תמיכת מת | סט קוביות בודדות; תחנות משולבות חולקות נעל אחת וחיזוק | מספר תחנות עצמאיות; כל אחד מהם דורש תשתית תמיכה ייעודית |
| תחנה-ל-דיוק תחנה | טָבוּעַ; טייסי רצועות שומרים על רישום בכל התחנות | תלוי בדיוק במנגנון ההעברה וביישור-בין תחנות |
| קצב ייצור | גבוה מאוד (200-600+ SPM עבור חלקים קטנים) | בינוני (8-25 SPM עבור חלקים גדולים) |
| מניפולציה של חלקים בין תחנות | אַף לֹא אֶחָד; חלק נשאר במישור על רצועה | מיקום מחדש מלא אפשרי; מאפשר רצפי יצירה מורכבים |
גישות היברידיות עבור רכיבים מבניים לרכב
בחירת מתנות לוחות מבניים לרכב לעתים נדירות נופלת באופן נקי לקטגוריה אחת. צד חיצוני של מרכב הרכב, לוח מחוונים ברוחב מלא, או משטח רצפה מבני דורשים בבירור מערכות העברה בשל הגודל העצום. אבל בתוך אותה משטח רכב, עשרות סוגרים, חיזוקים ולוחות הרכבה מתחברים לאותם לוחות גדולים. הרכיבים הקטנים האלה פועלים לרוב על קוביות פרוגרסיביות בנפח גבוה ובעלות יחידה נמוכה, למרות שהם הופכים בסופו של דבר לחלק ממכלול גדול.
המציאות ההיברידית נראית כך: מכבשי העברה מטפלים בקונכיות ובמסילות המבניות הגדולות שבהן גודל החלק הופך את כלי העבודה הפרוגרסיביים לבלתי מעשיים, בעוד שקוביות פרוגרסיביות חותמות את הסוגריים החוזרים והקליפסים הקטנים יותר שמתברגים או מרותכים על אותם מבנים. ספקי רכב מסויימים-אחד מפעילים את שתי המערכות באותו מתקן, ומזינים-רכיבי משנה-מתקדמים ישירות לתוך תאי ההרכבה לצד לוחות מודפסים-בהעברה.
עבור תושבות שלדה וחיזוקים מבניים שנמצאים בטווח-האמצעי, ההחלטה תלויה לעתים קרובות בנפח שנתי ובמורכבות גיאומטרית ולא בגודל בלבד. סוגר שחורג מרוחב רצועה פרוגרסיבית נוחה אך אינו מצדיק קו העברת תחנות מרובות- מלא עשוי להשתמש בקובייה מורכבת או במתכונת לחיצת טנדם דו--תחנות כאמצעי מעשי.
ללא קשר לאיזו תצורה זוכה בהחלטת הבחירה, נשאר קבוע אחד: החומר עצמו כופה כללים משלו. כמה פלדות בחוזק- גבוהות חוזרות על פני פאנל גדול, איך אלומיניום זורם על פני משיכה מורחב, ואיך סובלנות מצטברת על פני טביעות רגל רחבות של תבנית, כל אלה מעצבים את איכות החלק הסופית בדרכים ששום תמיכה מבנית לא יכולה לפצות עליה ללא הנדסת זרימת חומרים מכוונת.
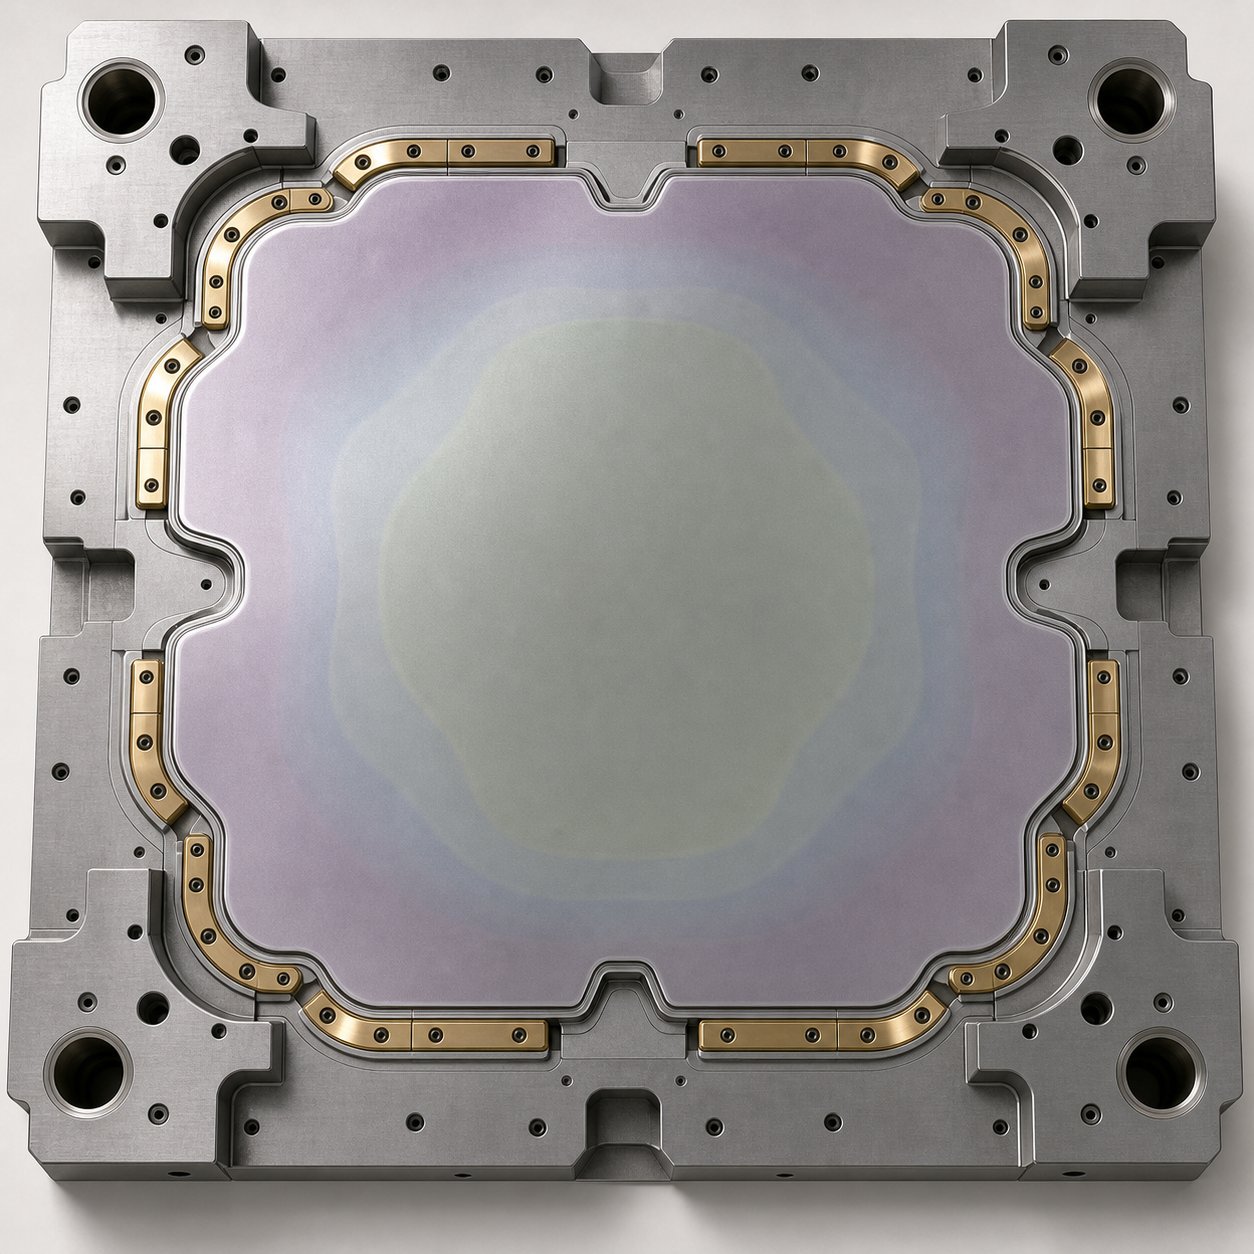
בקרת זרימת חומרים וסובלנות על פני פנים גדולות
קשיחות מבנית ושליטה בכרית מכינים את הבמה, אבל החומר עצמו הוא המשתנה הסופי שקובע אם חלק גדול מוטבע פוגש הדפס. סגסוגות שונות מגיבות לכוחות היווצרות בדרכים שונות מהותית, והתגובות הללו מתגברות ככל שגודל החלק גדל. זווית קפיצה שבקושי נרשמת על אוגן של 200 מ"מ יכולה לדחוף פאנל של 1,500 מ"מ כמה מילימטרים מחוץ למפרט. בקרת זרימת החומר על פני התבנית המורחבת אינה מחשבה לאחר מכן. זה מה שמפריד בין כלי פונקציונלי בפורמט גדול- לבין משקל נייר יקר.
אתגרי קפיצה מפלדה-גבוהה בפאנלים גדולים
ניהול קפיצי בפורמט גדול מתחיל במציאות בוטה: שיטות פיצוי מבוססות-ניסיון שפותחו עבור פלדה קלה אינן עוברות לדרגות חוזק- גבוהות מתקדמות. כְּמוֹמגזין MetalFormingמנסח זאת, "הפיצוי אינו תואם לניסיון" כאשר עובדים עם פלדות חדשות יותר-חוזק גבוה, מכיוון שההיסטוריה החומרית הקודמת פשוט לא קיימת עבור ציונים אלה. הכללים המוכרים נשברים.
קפיצה, סלסול דופן ופיתול פאנל מקורם כולם במתחים שיוריים לא מאוזנים בחלק הנוצר. בפאנלים גדולים, הלחצים הללו פועלים על פני מרחקים גדולים יותר, והופכים שגיאת זווית קטנה ליחידת אורך לסטייה מצטברת גדולה בקצוות הפנל. תעלת כובע- שנוצרה בפלדה דו-פאזית 980 עשויה להתכרבל כמה מעלות בדופן הצד על חלק קומפקטי. מותח את אותה גיאומטריה על פני מסילה מבנית ברוחב מלא, והסלסול מתחבר לכדי פיתול הנראה לעין בלתי מזוינת.
מחקר בסימולציית קפיצה לאחור חשף חולשות ספציפיות כאשר מעורבות פלדות בעלות חוזק- גבוה יותר. דיוק החיזוי רגיש מאוד לערכי אניזוטרופיה, כללי התקשות-עבודה, מקדמי חיכוך ומודלים של רגישות קצב- מתח. כל אחד מהמשתנים הללו מקיים אינטראקציה שונה על פני כלי גדול שבו התנאים אינם אחידים. החיכוך ברדיוס המשיכה בצד אחד של הפאנל שונה מהצד השני עקב נדידת חומר סיכה, שינויי טמפרטורה ומצב פני הכלי המקומי. על קובייה קומפקטית, ההבדלים המקומיים האלה מתמזגים. על קובייה גדולה, הם מייצרים קפיצה אסימטרית שאף ערך פיצוי אחד לא יכול לתקן.
טיפול בקפיצה בפאנלים גדולים של HSS דורש התערבות בשלב תכנון המוצר במקום להסתמך רק על פיצויים. אסטרטגיות מעשיות כוללות הימנעות מזוויות קיר חדות הלוכדות מתח אלסטי, שימוש בקטעי קצה פתוחים- במקום תעלות סגורות במידת האפשר, ושילוב תכונות התקשות כמו חצים או אוגני מדרגות הנועלים את הגיאומטריה במקום. כאשר יצירת ציור היא השיטה המעשית היחידה, לאחר-מתיחה של הדפנות על ידי נעילת האוגן ליד מרכז המתים התחתון והוספת מתח מתיחה של 2% מפחיתה ביעילות את וריאציות המתח השיוריות על פני כל רוחב הלוח.
יכולת גיבוש ושימון אלומיניום בקנה מידה
אלומיניום מציג סט בעיות שונה. כאשר פלדה בעלת חוזק- גבוה חוזרת באגרסיביות, סגסוגות אלומיניום, במיוחד סדרות 6xxx ו-7xxx המשמשות בתקלות רכב קלות, פוגעות במגבלות הצורה המתבטאות בפיצול לפני קפיצה חזרה הופכת לדאגה העיקרית. מגבלות יצירתיות מאלומיניום בשורות גדולות מופיעות כצוואר וקרע מקומי בפינות ובאזורי מעבר שבהם אורכי נתיב זרימת החומר משתנים באופן משמעותי על פני התבנית.
סיכה ממלאת תפקיד גדול במשיכות אלומיניום גדולות. תבנית קומפקטית עשויה לפעול בצורה מקובלת עם חומר סיכה להטבעה אחיד. עם זאת, על פני תבנית מורחבת, פיזור חומר הסיכה הופך לא אחיד. אזורי לחץ-מגע- גבוהים ברדיוסי משיכה מדללים את סרט הסיכה באמצעות סחיטה- החוצה, בעוד שאזורים שטוחים יותר שומרים על עודף. זה יוצר תנאי חיכוך דיפרנציאליים המכוונים את זרימת החומר באופן בלתי צפוי. בלוח אלומיניום בגודל 2,000 מ"מ, הפרש מקדם חיכוך של 0.02 בלבד בין הקצוות המנוגדים של פני התבנית יכול לשנות את זרימת החומר מספיק כדי לגרום לקריעה בצד המורעב ולהתקמטות בצד המוזן יתר על המידה.
אזורי סיכה דיפרנציאליים מתייחסים לכך ישירות. במקום ליישם חומר סיכה בודד בריכוז אחיד, המהנדסים מציינים יישום כבד יותר באזורי חיכוך- גבוהים ומריחה קלה יותר כאשר החומר זקוק ליותר ריסון. כמה פעולות בפורמט -גדול משתמשות במספר סוגי חומר סיכה על פני ריק יחיד, תוך שימוש במוצרים בעלי חוזק-סרט- גבוה ברדיוסי משיכה חמורים ומוצרים עם צמיגות- נמוכה יותר על משטחי קלסר שטוחים שבהם יותר מדי שימון יאפשר זרימה בלתי מבוקרת.
ערימת סובלנות-עלייה ופיצוי
כאן זה המקום שבו הטבעה בפורמט גדול- חורגת בצורה החדה ביותר מכלי עבודה קומפקטיים. ערימת סובלנות-בקבוצות גדולות אינה רק תוספת. זה גיאומטרי. כל משטח יצירתי, כל רדיוס משיכה, כל ממשק מקטע קוביות תורמים אי ודאות מיקום קטנה. בחלק של 300 מ"מ, אי הוודאות הללו מסתכמות אולי בכמה מאיות המילימטר. פזר את אותה סובלנות לכל-תכונה על פני תבנית המשתרעת על פני 2,500 מ"מ, והשגיאה המצטברת במאפיינים מרוחקים זה ביחס לזה יכולה לחרוג מכל רצועת הסיבולת של החלק.
האתגר מורכב מכיוון שחלקים גדולים מתייחסים בדרך כלל למאפייני נתונים מרובים שנוצרים בעצמם בתחנות שונות או באזורים שונים של אותה תבנית. דפוס חור הרכבה בקצה אחד של מסילה מבנית מתייחס למשטח התאמה שנוצר במרחק של 1,800 מ"מ. שתי התכונות נושאות סובלנות יצירתית משלהן, חתימת קפיצה משלהן ורגישות משלהן למצב התרמי והמכני של התבנית ברגע היווצרות. התוצאה היא ערימת סובלנות שאינה קיימת בכלי עבודה קומפקטיים, כאשר כל התכונות נוצרות בתוך מעטפת מרחבית הדוקה.
אסטרטגיות הפחתה עבור ערימת סובלנות- ובקרת זרימת חומרים על פני פנים מורחבות כוללות:
- פיצוי יתר על-כתר במשטחי התבנית: פני התבנית מעובדים בכוונה עם כתר קמור קל שמקזז את הסטייה החזויה תחת עומס, ומייצר חלק שטוח מכלי מעוקל
- מיקום חרוזי ציור אסטרטגי עבור הטבעות גדולות מדי: חרוזים ממוקמים בהתבסס על הדמיית זרימה ולא על מרווח אחיד, השולט בקצב הזנת החומר באופן עצמאי באזורים שונים כדי למנוע הן הרעבה והן זרימה עודפת
- אזורי סיכה דיפרנציאליים: סוג חומר סיכה ממוקד ומשקל יישום מותאמים לדרישות החיכוך של כל אזור תבנית, ומונעים חוסר איזון בזרימה על פני הריק המורחב
- תחנות כיול שלאחר-טופס: פעולות ייעודיות של מכה חוזרות או כיול שמבססות מחדש מימדים קריטיים לאחר מכת הצורה הראשית, ומפצות על קפיצה לאחור וסחף סובלנות שלא ניתן לבטל במכה אחת
מעבר לאסטרטגיות אלה, ניהול זרימת החומר על פני התבנית המורחבת דורש לעתים קרובות חריצים עוקפים ואזורי הקלה מהונדסים. חריצים עוקפים הם חתכים קטנים או חריצים הממוקמים בפריפריה הריקה במקומות אסטרטגיים. הם קוטעים את המשכיות חומר האוגן, ומפרקים את מתח החישוק שאחרת היה מתנגד לזרימה לתוך כיסים עמוקים. ללא החריצים הללו בלוח גדול, החומר מנסה להימתח מקצוות מרוחקים לכיוון חלל המשיכה, ויוצר דילול יתר לאורך נתיב הזרימה. החריץ יוצר קצה חופשי מקומי המאפשר לחומר קרוב להזין פנימה מבלי לגרור מתכת מרחוק על פני הריק.
אזורי תבליט מהונדסים משרתים מטרה דומה בתוך פני התבנית עצמו. אלו הם אזורים שבהם מותר לחומר להיווצר באופן רופף, ללא מגע הדוק של קלסר, מה שיוצר רפיון המוזן לאזורי ביקוש סמוכים-. בלוח העברה גדול, אזורי תבליט עשויים להופיע כקירות משיכה מקריבים או חומר אוגן נוסף שנחתך בתחנה שלאחר מכן, אך משמש במהלך היווצרות כמאגר חומר מבוקר.
כל האסטרטגיות האלה ברמת החומר- חולקות דרישה משותפת: הן תלויות בחיזוי מדויק של מה החומר יעשה לפני שהקוביה תיבנה. עבור כלים קומפקטיים, יצרני קוביות מנוסים יכולים להעריך דפוסי קפיצה וזרימה מפרויקטים קודמים. עבור כלי-בפורמט גדול, האינטראקציות הלא-לינאריות בין תכונות החומר, חיכוך, טמפרטורה וגיאומטריה על פני תבנית מורחבת הופכות את האינטואיציה ללא אמינה. נטל הניבוי הזה נופל לחלוטין על סימולציה, במיוחד ניתוח אלמנטים סופיים שמדגלים היווצרות, קפיצה חזרה והסטה כתופעות משולבות על פני הגיאומטריה המלאה של החלק.
FEA סימולציה ואימות בעיצוב תבנית-גדולה
סט קוביות קומפקטי עשוי לעלות עשרות אלפי דולרים לבנות. תבנית העברת-בפורמט גדול עבור פאנל רכב מבני יכול להגיע למאות אלפים, לפעמים לחרוג ממיליון כאשר מביאים בחשבון את תשתית התמיכה המלאה. ברמות ההשקעה הללו, חיתוך פלדה על בסיס ניסיון ותקווה אינו הנדסי. זה הימורים. סימולציית FEA לעיצוב קוביות בפורמט גדול מבטלת את ההימור הזה על ידי מודל סטיה, דילול חומר, קפיצה חזרה וחלוקת כוח כתופעות הקשורות ביניהן לפני עיבוד של גוש יחיד של פלדת כלי עבודה.
FEA-אופטימיזציה של תמיכה מונעת
ניתוח אלמנטים סופיים חל ישירות על מבנה התמיכה עצמו, לא רק על החלק הנוצר. המהנדסים משתמשים ב-FEA כדי לחזות כיצד נעל מתה מתהפכת תחת עומס, היכן לוחית חיזוק צונחת בין נקודות תמיכה, וכיצד פרופילי לחץ כרית מתקשרים עם זרימת החומר על פני טביעת הרגל המלאה של התבנית. חיזוי הסטייה עבור תמיכת קוביות גדולות הוא קריטי במיוחד מכיוון שכפי שנקבעו מקטעים קודמים, הסטייה משתנה באופן לא-ליניארי עם טווח. סימולציה שמראה 0.05 מ"מ של צניחת תוחלת- באמצע בעומס נומינלי עשויה לגלות 0.2 מ"מ בתנאים לא-ממרכזיים המתרחשים במהלך היצירה בפועל. ההבדל הזה משנה את המרווחים, מעביר את זרימת החומר ומציג וריאציה של חלק-לחלק{10} שמתחברת במהלך ריצת ייצור.
תוכנת הדמיית צורה מודרנית ממנפת את FEA כדי לחזות בעיות צורה כמו סדקים, קמטים ודילול יתר תוך ניתוח התנהגות קפיצה לאחור וכוח לחיצה מינימלי נדרש.המחקר של Keysight בסימולציה של יצירת גיליונותמדגיש שכבה נוספת של ניתוח: הערכת האופן שבו עיוותים אלסטיים קטנים בכלים עצמם משפיעים על חלוקת כוח המגע המקומי וכתוצאה מכך על שדה הלחץ בחלק, שיכול לסטות מחיזוי קפיצה סטנדרטיים. עבור תבניות-בפורמט גדול שבהן הטיית הכלים מטבעה גדולה יותר, צימוד הגמישות של הכלי-זה הופך להיות חיוני ולא אופציונלי.
סימולציה גם מנחה החלטות לגבי מיקום מבנה תמיכה. היכן אמורות לרוץ צלעות המשנה-? כמה עבה צריכה להיות נעל המות בתחנה ספציפית? איזה פרופיל לחץ כרית מונע דילול בפינת משיכה עמוקה- תוך שליטה בקמטים בשטח הסמוך? לשאלות הללו יש תשובות שניתן לכמת באמצעות FEA, תשובות שאחרת היו דורשות חזרות ניסוי פיזיות מרובות במחיר עצום.
ניסיון וירטואלי והפחתת סיכונים עבור כלי עבודה גדולים
העלות של עיבוד פיזי מחדש על ערכות קוביות גדולות היא מדהימה.מחקר ממכון מחקר התחבורה של אוניברסיטת מישיגןכימת את מה שהתעשייה כבר ידעה: לוחות צד של הגוף הדורשים חמש פעולות בדרך כלל זקוקים למינימום של ארבע חזרות של כ-$125,000 לכל איטרציה. אפילו לוחות חיזוק בינוניים-בגודל ממוצע של $25,000 לכל מחזור עבודה מחדש. תכפילו את הדמויות הללו על פני טביעות הרגל הגדולות יותר והסובלנות הדוקה יותר של לוחות מבניים, והמקרה הכלכלי לניסיון וירטואלי של קוביות הטבעה גדולות מדי הופך למכריע.
ניסויי קוביות וירטואליות מדמים את כל רצף היצירה, תחנה אחר תחנה, מנבאים היכן יתרחשו פיצולים, היכן מתפתחים קמטים וכמה קפיצה חוזרת מצטברת בכל פעולה. עבור חלקים גדולים, סימולציה זו חייבת ללכוד אפקטים שמכשירים קטנים יותר יכולים להתעלם מהם בבטחה: שיפועים תרמיים על פני התבנית במהלך הייצור, סטיה אלסטית של מבנה הכלי בעומס יוצר, ופירוק סיכה דיפרנציאלי על פני שטחי מגע מורחבים. אותו סקר של אוניברסיטת מישיגן מצא שהעדיפות העליונה של התעשייה להפחתת העיבוד מחדש הייתה התקדמות בתוכנת הדמיית יצירת תבנית, במיוחד עבור חומרים מורכבים, צורך שרק התגבר ככל שפלדות וסגסוגות אלומיניום בעלות חוזק- גבוה יותר הפכו לסטנדרט ביישומים מבניים גדולים.
בדיקת מאמר ראשון עבור הטבעות גדולות שונה מהותית מאימות חלק קומפקטי. ניתן לבדוק סוגר קטן עם קליפרים וצלחת משטח. פאנל מבני ברוחב מלא- המשתרע על פני 2,000 מ"מ או יותר דורש מכונות מדידת קואורדינטות או מערכות סריקה אופטיות הלוכדות נתוני ממדים על פני כל טביעת הרגל בו זמנית.פרוטוקולי FAIעבור הטבעות גדולות, משתמשים בדרך כלל ב-CMM ניידים או בסורקי אור- מובנים המשווים את המאמר הראשון הפיזי למודל ה-CAD נקודה אחר נקודה, ומאמתים לא רק מאפיינים בודדים אלא את דיוק הצורה הגלובלית שחושפת אם מערכת התמיכה בתבנית מתפקדת כפי שחוותה הסימולציה. היכן שמופיעות אי-התאמות, המהנדסים עוקבים אחר רכיבי תמיכה ספציפיים: אזור הסטת חיזוק, אזור כרית לחוץ-תת-תחתית או ממשק מקטע שהזז במהלך ההרכבה.
לולאת סימולציה-ל-אימות זו היא המקום שבו מהנדסי כלים העובדים על אתגרים כבדים בתכנון- נהנים משותפים שמבינים את השרשרת המלאה מהרעיון ועד לייצור. אופטימיזציה של מבנה התבנית, אינטגרציה של רכיבים, גיאומטריית אגרוף, מיקום מרים, מיקום חריץ עוקף, בקרת חריצים, ניהול מרווח וכוונון זרימת חומרים, כל אלה ניזונים אל תוך מודל הסימולציה ומחוצה לו. ספקים אוהביםYICHENחבר את המומחיות ההנדסית הזו לייצור-כלים מוכנים ליישומי פורמט-גדולים, תוך גישור על הפער בין מה שהסימולציה מנבאת לבין מה שהתבנית הפיזית מספקת על רצפת העיתונות.
סימולציה מאמתת את העיצוב. בדיקת מאמר ראשונה מאמתת את המבנה. אבל בין אימות לייצור מתמשך מסתתרת המציאות התפעולית של שמירה על סט קוביות ששוקל כמה טונות, מצריך תנועה של עגורנים עיליים, ונשחק בצורה שונה על פני השטח המפולחים שלו בכל אלף תנועות.
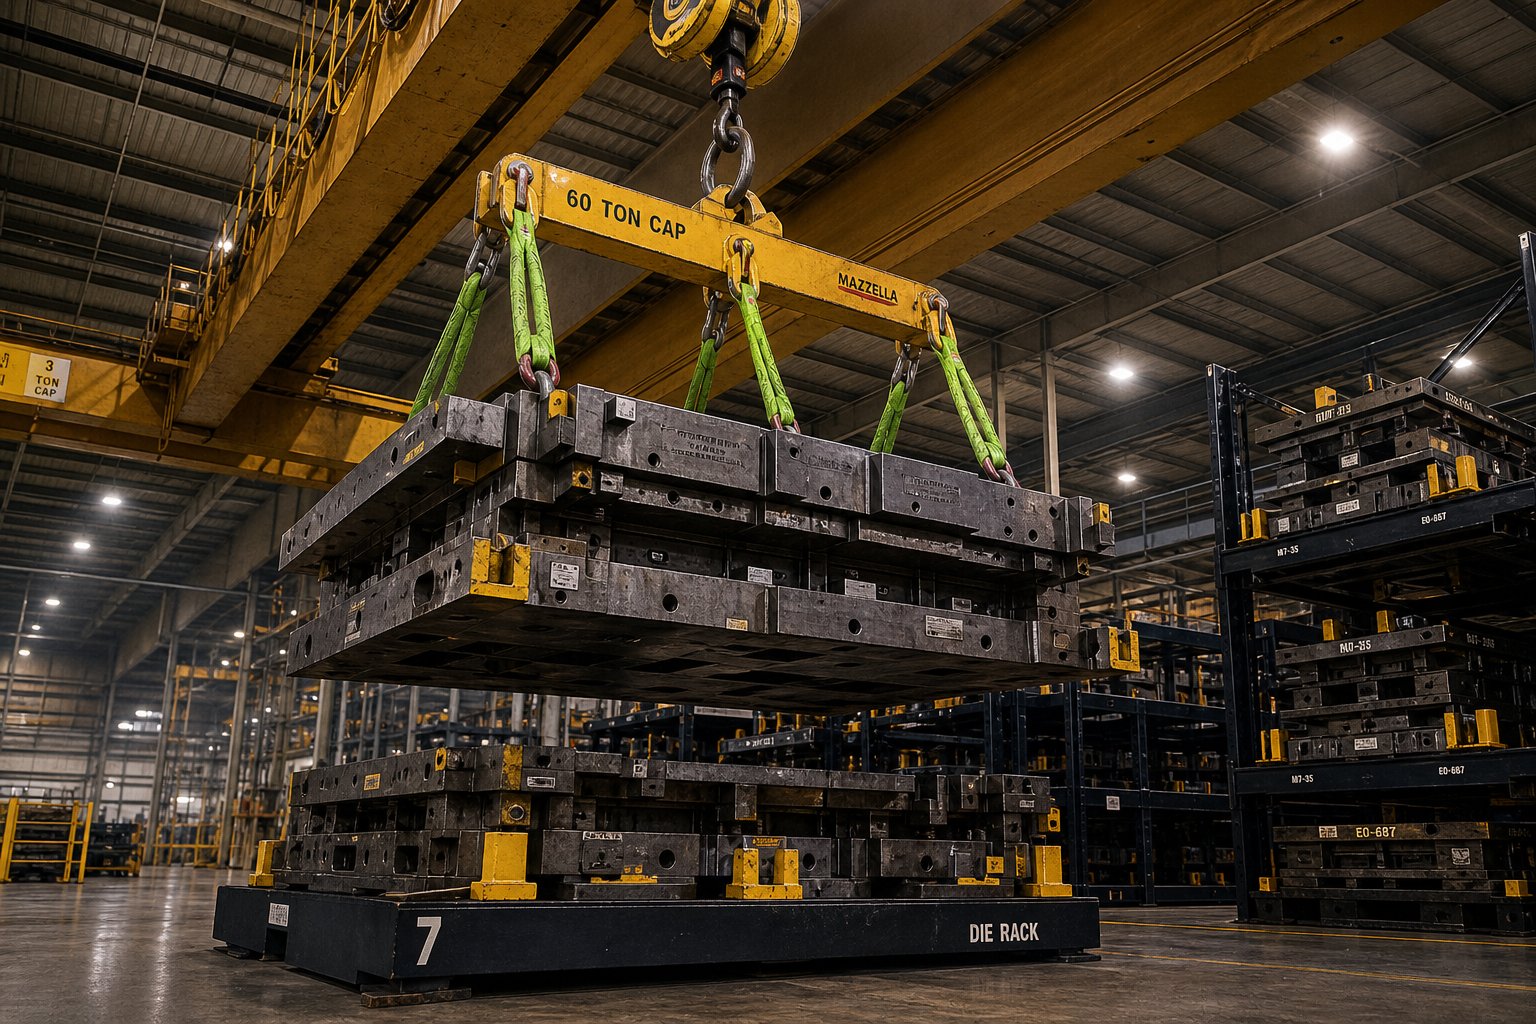
מחזור חיים וטיפול בתחזוקה עבור סטים גדולים
עיצוב תבנית מאומת ומאמר ראשון מוצלח אינם אומרים דבר אם לא ניתן לתחזק את הכלי, להזיז אותו ולאחסן אותו בבטחה במהלך חיי הייצור שלו. תכנון מחזור החיים של ערכת קוביות גדולות מתחיל הרבה לפני מרווח השירות המתוכנן הראשון. זה מתחיל במתקן עצמו. קובייה במשקל 10, 20 או 40+ טון מכתיבה החלטות תשתית לגבי קיבולת עגורן עילי, דירוגי עומס רצפה, רוחב מעברים ותצורות אחסון שמכשירים קטנים יותר לעולם אינם דורשים. התעלם מהמציאות הללו, ואפילו קובייה מהונדסת בצורה מושלמת הופכת לצוואר בקבוק לוגיסטי השוחק את זמן הפעילות של הייצור שהיא נבנתה לספק.
טיפול ולוגיסטיקה לסטים גדולים במיוחד
דרישות טיפול במות גדולות וחיסול מעצבות את הפעולות היומיומיות בכל מתקן הטבעה בפורמט גדול.- כל החלפת קוביות, כל משיכת תחזוקה וכל מהלך אחסון כרוכים בתיאום ציוד הרמה כבד עם אילוצים מרחביים הדוקים.חברות מזלהמציין כי מתלים במשקל 20, 40 או 60+ טון דורשים פתרונות הרמה הרבה מעבר למתלים רגילים של שרשרת, ולעתים קרובות מניעים מתקנים לעבר מתלים סינטטיים עם ביצועים- גבוהים ששוקלים שבריר של מקבילי פלדה תוך שהם מציעים תכונות בדיקה מעולות. העגורן העילי עצמו חייב להיות מוגדר לפי תקני שירות Class D, בנוי לעמוד בעומסי זעזועים, העמסת צד ועומסי נדנוד הטבועים בטיפול במות.
תחשוב על מה בעצם כרוך שינוי במות. יש להפריד את החצאים העליונים והתחתונים, להרכיב אותם באופן עצמאי, להרים אותם מהבית, להעביר על פני רצפת החנות ולהציב אותם על תשתית אחסון המדורגת לעומס המרוכז. טבעות הרמה מסתובבות במקום ברגי עיניים צריכות לשמש כנקודות חיבור, שכן ברגי עין מועדים למשיכת צד ועייפות מתכת במהלך ההרמה הזוויתית הנפוצה בטיפול במות. נפילות מגובה מוסיפות שכבת סיכון נוספת. מתים שגובהם עולה על שישה רגל מחייבים את המחבלים לטפס למעלה לצורך חיבור חבלול, מה שמפעיל דרישות הגנה מפני נפילה של OSHA בגובה ארבעה רגל בהגדרות כלליות בתעשייה.
דירוגי עומס הרצפה ראויים לאותה תשומת לב כמו קיבולת המנוף. ערכת קוביות מרוכזת בארבע נקודות תמיכה יכולה בקלות לחרוג מהעומס העיצובי של הלוח לכל רגל מרובע, במיוחד כאשר תשתית אחסון מותאמת לדרישת קוביות הטבעה כבדות על ידי ערימת כלים בתצורות מתלים צפופות כדי לחסוך בשטח הרצפה. מתלים ייעודיים לאחסון מתלים חייבים להיות מתוכננים, מדורגים- ומתויגים לפי תקני ASME B30.20, לא מיוצרים- בבית מגרוטאות פלדה ומכוונות טובות.
מרווחי חידוש משטחים וניטור דפוסי בלאי
לוח הזמנים של חידוש המשטחים עבור כלי עבודה בפורמט גדול עוקב אחר קצב שונה מאשר כלים קומפקטיים. משטחים יוצרים גדולים יותר מפזרים בלאי על פני שטח רב יותר, אבל ממשקי הוספה מפולחים, רדיוסים של שרטוט ואזורי מגע- גבוהים עדיין מרכזים את השפלה. ניטור דפוסי בלאי על תבנית מפולחת מצריך תיעוד שיטתי מכיוון שכל תוספת נושאת ערימת shim משלו, יישור מיקום משלו ביחס לשכנים, והיסטוריה משלו של טחינה חוזרת קודמת.
כאשר מקטע נמשך לחידוש פני השטח, שחזור המרווחים המקוריים פירושו יותר מסתם שחיקה שטוחה של הפנים. יש להתאים את עובי הקליעה מתחת למקטע זה כדי לפצות על חומר שהוסר במהלך הטחינה. קטעים סמוכים עשויים להזדקק ל--שימינג מחדש כדי לשמור על משטח יצירתי רציף על פני המפרק. ללא תיעוד מדוקדק של היסטוריית הטחינה של כל קטע, תצורת ה-shim ונקודות היישור, אירוע של צפייה מחדש יכול להציג בעיות רבות ככל שהוא פותר.
רשימת בדיקה של מחזור חיים של תחזוקה-בסדר עדיפות עבור ערכות תבניות גדולות שומרת את המשימות האלה מאורגנות ומבטיחה ששום דבר לא ייפול בין הסדקים:
- בדוק את כל חומרי ההרמה (טבעות הרמה, חיבורי מתלים, חיבורי מנוף) לפני כל מהלך תבנית, ודא מפרטי מומנט ומצב בלאי
- בצע בדיקה ויזואלית של משטחי יצירה, ממשקי פלחים ורכיבי הדרכה לאחר כל ריצת ייצור
- לנטר ולתעד דפוסי בלאי באמצעות פרופילומטריית משטח או סרט העתק במרווחי ספירה- מוגדרים
- בדוק ודחף מחדש- את כל המהדקים, פיני הדיבל וברגי החזקת הפלחים לפי לוח הזמנים המונע
- יש לשמן את כל הפינים, התותבים, בלוקי העקב והרכיבים הנעים בהתאם למרווחים שצוינו-של היצרן וסוגי חומרי הסיכה
- ודא את ביצועי מערכת הכרית, כולל בדיקות לחץ גלילי חנקן ומצב נוזל המערכת ההידראולית
- צפה מחדש בתוספות בלויות עם תיעוד מלא של חומר שהוסר, מידות שוליים מעודכנות ואימות שלאחר-יישור השחזה
- בצע אימות CMM מלא או סריקה אופטית של מכלול התבנית לאחר כל חידוש פני השטח או החלפת מקטעים כדי לאשר דיוק ממדי גלובלי
שיטות תחזוקה חזויות, כולל ניתוח רעידות, ניטור אקוסטי והדמיה תרמית, משלימות את הבדיקה החזותית על ידי זיהוי סדקים תת קרקעיים ובלאי חריג לפני שהם מגיעים לכשל קריטי. עבור מתכות גדולות שבהן זמן השבתה לא מתוכנן עולה אלפיים לשעה, טכניקות חיזוי מעבירות את התחזוקה מתגובתית למתוכננת, תוך שמירה על לוחות זמנים של ייצור ללא פגע.
שיתוף פעולה עם בוני מתנות מנוסים לתמיכה ארוכת טווח-
שמירה על קובייה בפורמט גדול- לאורך כל חיי הייצור שלה אינה משימה-ת בלבד. חידוש משטחים מפולחים,-הקמה מחדש של מרווחים לאחר שנים של השחזה מצטברות, החלפת רכיבי מנחה בלויים והתאמת כלי עבודה לשינויים הנדסיים, כולם נהנים מהידע של הבנאי המקורי על האופן שבו התבנית תוכננה והורכבה. מסלול התיעוד, מפות ה-shim, רשומות אינדקס המקטעים ומפרטי האישור המגדירים את מצב הבסיס של תבנית גדולה הם שימושיים ביותר בידי מהנדסים שמבינים את הכוונה מאחוריהם.
למהנדסי כלים שמעריכים את צרכי תשתית התמיכה שלהם, בין אם מתכננים כלי חדש בפורמט- גדול או הארכת חייו של כלי קיים, שיתוף פעולה עם ספק מנוסה במבנה התבנית, אינטגרציה של רכיבים, בקרת פינוי וניהול זרימת חומרים מייעלים את כל מחזור החיים.פתרונות החתמה מותאמים אישית של YICHENמשמשים כמשאב מעשי לצוותים המנווטים באתגרים אלו, ומחברים מומחיות הנדסית עמוקה באגרופים, הרמה, חריצים מעקפים, בקרת חריצים ומערכות תמיכה בפורמטים-גדולים לתוצאות מוכנות-לייצור שמחזיקות במיליוני פעימות.
שאלות נפוצות לגבי תמיכת הטבעה לחלקים גדולים
1. למה אתה לא יכול פשוט להגדיל עיצוב קוביות קטנות להטבעת חלקים גדולים?
הטבעת חלקים גדולה מציגה אתגרים הנדסיים לא-לינארים המונעים קנה מידה ישיר. הסטייה גדלה עם החזקה הרביעית של אורך הטווח, כלומר נעל מותנית רחבה פי שניים מסיטה עד פי שישה עשר יותר באותם תנאי עומס. שיפועים תרמיים משתרעים על פני מרחקים גדולים יותר, ויוצרים התרחבות דיפרנציאלית המעבירה את מרווחי האגרוף-ל-מרווחים בצורה לא אחידה. חלוקת הכוח הולכת וגדלה לא אחידה כאשר עומסים מחוץ ל-מרכז שהמתלים הקומפקטיים סופגים בקלות יוצרים סטיה זוויתית משמעותית בכלי עבודה- רחבים. ההשפעות המורכבות הללו דורשות אסטרטגיות תמיכה-תתכליתיות, כולל נעלי צלעות עבות יותר, רשתות משנה{10}}מהונדסות ובקרת כריות מרובות-אזורים במקום גרסאות מוגדלות פרופורציונליות של עיצובים סטנדרטיים.
2. מה ההבדל בין מתנות פרוגרסיביות לטרנספר לחלקים גדולים?
מתכות פרוגרסיביות מאכילות פס מתכת רציף דרך תחנות עוקבות, תוך שמירה על החלק מחובר לרשת נושאת. גישה זו פוגעת במגבלות מעשיות בסביבות 600-800 מ"מ רוחב רצועה מכיוון שקשיחות הספק, דיוק ההזנה ופסולת החומר הופכים בלתי ניתנים לניהול. מתנות העברה פותרות זאת על ידי הפרדת החסר בתחנה הראשונה והזזת חלקים נפרדים באופן מכני בין פעולות עצמאיות. מערכות העברה מטפלות במעטפות חלקים העולות על 2,000 מ"מ, משפרות את ניצול החומר על ידי ביטול פסולת רשת נושאת, ומאפשרות מיקום מלא מחדש של חלקים בין תחנות. ההחלפה- היא מהירות ייצור נמוכה יותר, בדרך כלל 8-25 פעימות לדקה לעומת 200-600+ עבור כלי עבודה מתקדמים בחלקים קטנים, ודרישות גבוהות יותר של תשתית תמיכה בין-תחנות.
3. כיצד סימולציית FEA מפחיתה את הסיכון בכלי עבודה בפורמט גדול-?
סימולציית FEA מציגה מודלים של סטיה, דילול חומר, קפיצה לאחור וחלוקת כוח כתופעות הקשורות ביניהן לפני עיבוד פלדת כלי כלשהו. עבור קוביות גדולות המייצגות השקעות של מאות אלפי דולרים, סימולציה מנבאת כיצד נעלי קוביות מסוטות תחת עומסים-ממרכזיים, היכן לוחות חיזוק נפולים בין נקודות תמיכה וכיצד פרופילי לחץ כרית משפיעים על זרימת החומר. ניסוי וירטואלי של רצף היצירה המלא מזהה פיצולים, קמטים וצבירת קפיצה תחנה אחר תחנה. מחקר בתעשייה מראה כי לוחות צד גוף דורשים בדרך כלל ארבע חזרות פיזיות בעלות של כ-$125,000 כל אחד. אופטימיזציה מונעת-FEA מפחיתה או מבטלת את החזרות היקרות הללו על ידי אימות אסטרטגיות מיקום ותגמול של מבנה תמיכה באופן דיגיטלי. ספקים כמו YICHEN (yichen-group.com/stamping-die/) מחברים סימולציה-עיצובים מאומתים לייצור-לפורמט גדול-מוכן.
4. איזו מערכת כרית עובדת הכי טוב עבור הטבעת הדפסה בפורמט גדול-?
מערכות כריות מרובות-הידראוליות מועדפות בדרך כלל עבור הטבעה-בפורמט גדול מכיוון שהן מציעות ויסות לחץ סרוו-מבוקר לכל אזור, פרופילי כוח ניתנים לתכנות ובקרת אזור עצמאית על פני פנים מורחבות. מערכי גלילי חנקן עובדים עבור טביעות רגל מתונות אך סובלים מעליית לחץ מתקדמת במהלך השבץ ושינוי מאזור-ל-אזור ככל שגודל המערך גדל. כריות פנאומטיות חסרות את דיוק הכוח ואת מהירות התגובה הדרושים למשיכות גדולות בשל יכולת דחיסה באוויר. היתרון הקריטי של מערכות הידראוליות הוא בקרת אזורים מרובי-, המאפשרת למהנדסים להפעיל כוח עצירה גבוה יותר כאשר הסיכון להתקמטות מגיע לשיא וכוח מופחת כאשר הקריעה היא הדאגה, והפיכת לחץ פשרה יחיד לפתרון מתוכנן של אזור-לפי{10}.
5. איך מתחזקים ומטפלים בערכות קוביות במשקל 20 טון או יותר?
תחזוקת קוביות גדולות מחייבת תכנון תשתית של מתקן שמתחיל בקיבולת עגורן עילי המדורגת לתקני שירות Class D עבור זעזועים והעמסת צד. דירוגי עומס הרצפה חייבים להתייחס לעומסי נקודתיים מרוכזים מתלי אחסון למות, אשר צריכים להיות מתוכננים ולדרוג העומס לפי תקני ASME B30.20. טבעות הרמה מסתובבות מחליפות את ברגי העין להרמה זוויתית בטוחה יותר. חיפוי מחדש של תוספות מפולחות דורש תיעוד של ערימת ה-shim של כל פלח, היסטוריית השחזה והפניות ליישור כך שניתן יהיה לשחזר את המרווחים במדויק לאחר הסרת החומר. טכניקות תחזוקה חזויות כולל ניתוח רעידות, הדמיה תרמית וניטור אקוסטי מזהות בעיות תת-קרקעיות לפני כשל קריטי, מעבר תחזוקה מתגובתי למתוכנן ומגן על זמן פעילות הייצור.


