


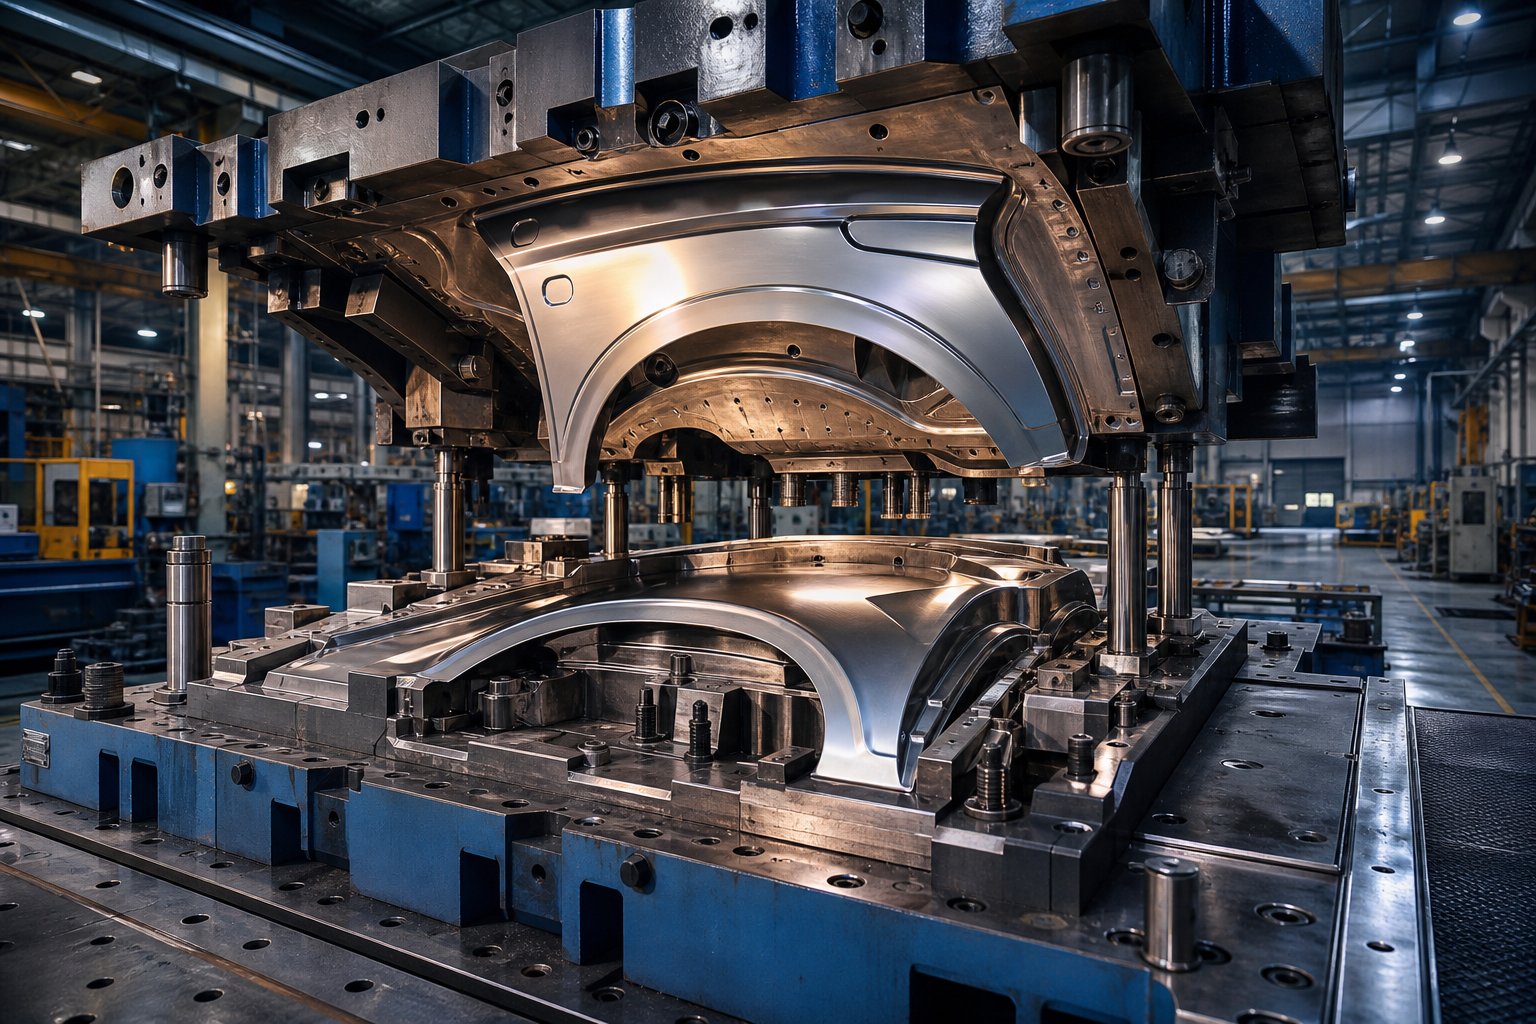
מהי החתמת כנף מכונית ומדוע היא עולה מה שהיא עושה
כשאתה מחפשמות החתמה לכנף מכונית מוזלת, עליך לדעת בדיוק מה אתה קונה לפני שתוכל להעריך אם המחיר הוגן. כנף מכונית, הנקראת פגוש באנגלית צפון אמריקאית, היא לוח המרכב שמתעקם מעל הגלגל הקדמי או האחורי. יצירת הפאנל הזה ממתכת שטוחה דורשת תבנית הטבעה מתכתית מיוחדת המסוגלת לייצר עקומות מורכבות, קווי תכונה חדים ואוגנים קצה מדויקים במכת לחיצה אחת או סט פעולות ברצף הדוק.
תבנית הטבעת כנף מכונית היא כלי דיוק המורכב מרכיבי פלדה עליונים ותחתונים תואמים החותכים, מציירים ויוצרים מתכת שטוחה ללוח הפגושים התלת מימדי של רכב, ועומד בתקני גימור משטח Class A ו-הממדים של הפערים בגוף.
מה מייחד חותמת כנף לרכב
שלא כמו כדורי הטבעה המשמשים לסוגריים שטוחים או חיזוקים מבניים, קוביית פגוש חייבת לנהל עומקי משיכה עמוקים, היווצרות מתיחה על פני משטחים קמורים ומעברי רדיוסים הדוקים בבת אחת. הגיאומטריה המורכבת פירושה שמשטחי חותמת התבנית דורשים עיבוד- באיכות מראה, ואפילו סטיות קטנות מייצרות גליות גלויות בלוח המוגמר. זו הסיבה שחותמות הטבעה לרכב עבור לוחות גוף עולות באופן משמעותי יותר מאשר מתכות הטבעה שנבנו עבור חלקי מבנה נסתרים.
פונקציות מפתח בייצור פאנלים לרכב
ערכת קוביות כנפיים שלמה מבצעת בדרך כלל פעולות ציור, חיתוך, חיתוך והשבתה מחדש. ציור יוצר את הצורה הבסיסית, חיתוך מסיר עודפי חומר, וכןמתכופף מכופף קצוותכדי ליצור משטחי התקשרות שבהם הפאנל נצמד לגוף הרכב. כל תחנה בתהליך מוסיפה עלות לחבילת הכלים הכוללת.
הערת מינוח מהיר: בספרות התעשייה תראה את המונחים של תבניות הטבעה, חותמות, ואפילו תבניות הזרקה בשימוש רופף. תבניות הטבעה ומטות הטבעה מתייחסות לאותו כלי עבודה מתכתי. תבנית, למהדרין, מעצבת חומר נוזלי או מותך, בעוד שתבנית הטבעה מתכת מעצבת מתכת מוצקה בכוח לחיצה. הכרת ההבחנה הזו עוזרת לך להימנע מבלבול בעת השוואת הצעות מחיר מספקים שונים המציעים כלי הנחה.
הדרישות הטכניות שמאחורי קוביות אלו, מעומק השריכה ועד לסובלנות גימור פני השטח, הן שמגבשות את תג המחיר וקובעות היכן ניתן למצוא חיסכון לגיטימי.
דרישות טכניות שמניעות את תמחור הכנף לרכב
לכל הנחה על מתכת הטבעה יש רצפה, נקודה שמתחתיה הכלי פשוט לא יכול לייצר פאנל כנף רכב מקובל. הבנת היכן יושבת הרצפה עוזרת לך להפריד בין חיסכון אמיתי לבין פינות שנחתכות. שלוש דרישות טכניות קובעות את קו הבסיס: עומק שרטוט, דרגת גימור פני השטח וסובלנות ממדים להתאמת הגוף.
צייר עומק ומורכבות עיצוב עבור גיאומטריית פנדר
תארו לעצמכם מושכים ריק פלדה שטוח מעל אגרוף המכריע אותו לתוך חלל בצורת קשת גלגלים. המתכת נמתחת, נדחסת וזורמת בו זמנית על פני עקומות מורכבות. פאנל כנף אופייני לרכב דורש עומקי שרטוט בין 150 מ"מ ל-250 מ"מ, עם כמה עיצובים מפוסלים שנדחפים מעבר ל-300 מ"מ. עומק זה, בשילוב עם רדיוסים הדוקים בפתח הגלגל וקווים אופייניים לאורך צד הגוף, פירושו שפורני הטבעה ממתכת צריכים לשלוט בזרימת החומר במדויק בכל נקודה.
לצורך ההקשר, סוגר מבני פשוט עשוי להזדקק לעומק של 20 עד 40 מ"מ בלבד עם עקמומיות מינימלית. כוחות היצירה, כיול הלחץ של המחזיק הריק ומספר תחנות הציור כולם מתקדמים עם עומק. משיכה עמוקה יותר דורשת מתכת הטבעה מותאמות אישית חזקות יותר עם טונאז' עיתונות גדול יותר, בקרת רדיוסים הדוקה יותר, ולעתים קרובות פעולות לחיצה חוזרות נוספות כדי לפגוע בגיאומטריה הסופית. כל אחד מהגורמים הללו מוסיף עלות לכלי הטבעת המתכת.
גימור פני השטח ותקני מימד עבור לוחות גוף
לוחות כנף לרכב הם משטחים מסוג A, כלומר הם גלויים ללקוח לאחר הצביעה. לְפִיתקני מטרולוגיה לייצור רכב, משטחים מסוג A חייבים להיות חלקים ללא רבב, רציפים וללא כל פגם שניתן לזהות בעין בלתי מזוינת. הם משרתים גם תפקידים מבניים ואוירודינמיים, כך שדרישת האיכות אינה ניתנת- למשא ומתן ללא קשר לנקודת המחיר.
סובלנות מידות עבור לוחות גוף קפדניים באותה מידה. אסקר JD Powerמצא כי 41% מבעיות איכות הרכב נובעות מפגמי איכות גיאומטריים. פערי לוח-ל-בפאנל ברכב מוגמר מחזיקים בדרך כלל ב-+/- 0.5 מ"מ, מה שאומר שהפגוש המוטבע עצמו חייב להיות מדויק עד לערכים הדוקים יותר כדי לקחת בחשבון את ערימת המכלול-. חלקים לא-גלויים כמו סוגריים או חיזוקים יכולים לפעול ב-+/- 1.0 מ"מ או רחב יותר ללא השלכות.
| פָּרָמֶטֶר | לוח כנף לרכב (פגוש). | סוגר מבני / חיזוק |
|---|---|---|
| צייר עומק | 150 - 300 מ"מ | 20 - 40 מ"מ |
| דרגת גימור פני השטח | Class A (גלוי, צביעה-מוכן) | Class C / D (נסתר, פונקציונלי בלבד) |
| סובלנות מימדית | +/- 0.3 עד +/- 0.5 מ"מ | +/- 0.8 עד +/- 1.5 מ"מ |
| מספר אופייני של תחנות למות | 4 - 6 (צייר, חתוך, אוגן, מכה מחדש) | 1 - 3 (ריק, טופס, פירס) |
| חספוס פני השטח (Ra) | 0.4 - 0.8 מיקרומטר | 1.6 - 3.2 מיקרומטר |
הנה מה שהשוואה זו אומרת לך כקונה: עומק שרטוט, גימור פני השטח וסובלנות ממדי הליבה בקצוות מתאימים אינם-ניתנים למשא ומתן. כל קוביית הטבעת כנפי מכונית מוזלת עדיין צריכה להכות במספרים אלה או שהפאנל יראה גלי לאחר הצביעה, הפערים ייראו לא אחידים בהרכבה, או שהחלק לא יתברג כראוי. האזורים הניתנים למשא ומתן נוטים להיות סובלנות על אוגנים נסתרים, גיאומטריות קשיחות פנימיות ואזורים המכוסים על ידי חתיכות קיצוץ או לוחות סמוכים. לדעת איזה מפרט אתה יכול להירגע ואיזה אתה לא יכול הוא הצעד הראשון לעבודה עם ספק מתנות על הצעת מחיר מופחתת-שעדיין מייצרת חלקים ראויים לייצור-.
סוג תצורת הקוביות שתבחר, בין אם קו פרוגרסיבי, העברה או טנדם קו, מכפיל או ממתן את מניעי העלויות הללו באופן משמעותי.
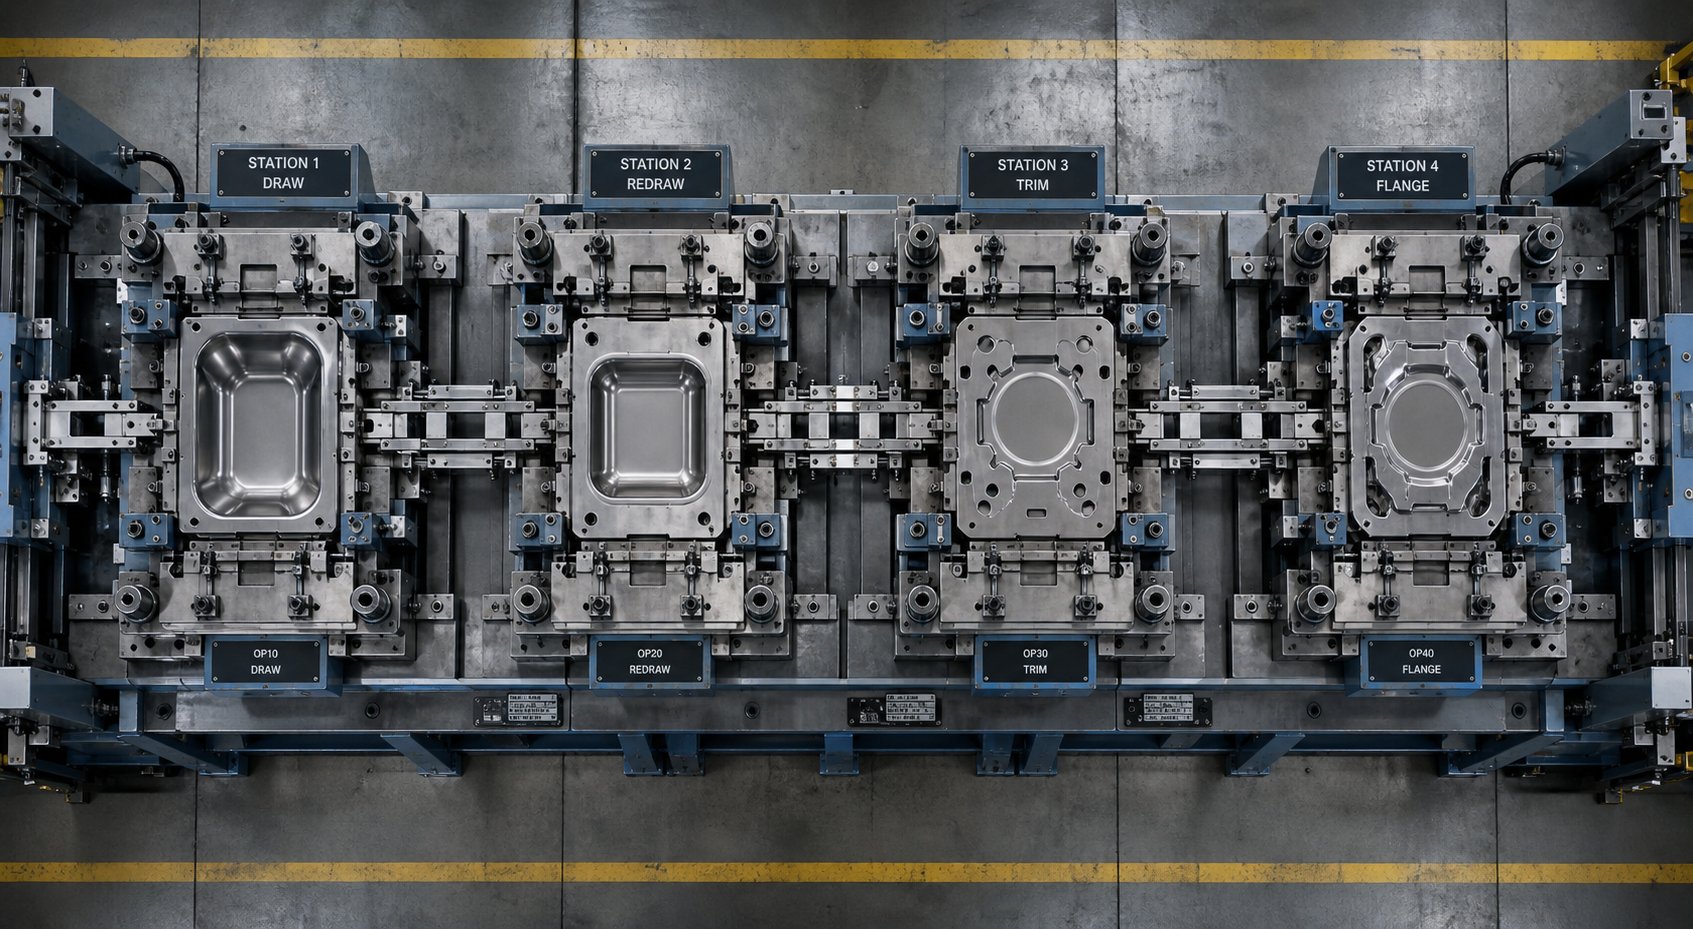
סוגי מות המשמשים בהחתמת לוח כנפי רכב
תצורת המות היא אחת מההתחייבויות הראשונות לעלות שאתה מתחייב, לעתים קרובות לפני חיתוך גוש פלדה בודד. הבחירה בין קובייה פרוגרסיבית, קוביית העברה או הגדרת קו טנדם קובעת כמה תחנות אתה צריך, עד כמה מורכב כל זוג חותמת וקוביות, ובסופו של דבר כמה מקום קיים כדי להמשיך בנתיב הנחה. עבור לוחות כנף לרכב במיוחד, גודל חלק ועומק היווצרות מצמצמים את האפשרויות במהירות.
מתנות פרוגרסיביות עבור גרסאות לוחות כנפיים קטנות יותר
מתות פרוגרסיביות מאכילות רצועת סלילדרך מספר תחנות המותקנות על סט קוביות הטבעה משותף אחד. כל מהלך לחיצה מקדם את הרצועה מרחק גובה אחד, תוך ביצוע פעולה שונה בכל תחנה, החל מחיתוך חיתוך תבנית דרך צורה וחיתוך. הם רצים מהר, לעתים קרובות יותר מ-60 עד 100 פעימות לדקה, וזקוקים לעבודה מינימלית שכן מזין הסליל הופך את הטיפול בחומרים לאוטומטי.
נשמע אידיאלי, נכון? המלכוד הוא הגודל. תבניות פרוגרסיביות פועלות בצורה הטובה ביותר עבור חלקים קטנים-עד-בינוניים שנשארים מחוברים למנשא הרצועות לאורך כל הצורה. לוח פגוש קדמי בגודל-מלא פשוט גדול מדי ועמוק- מכדי להישאר מחובר לרצועת סליל דרך תחנות מרובות. עם זאת, גרסאות קטנות יותר של לוחות כנפיים, כמו הרחבות רבע פאנל או חלקי קשת גלגלים חלקיים המשמשים בערכות שלאחר שוק, יכולות לפעמים להתאים לתצורה מתקדמת. כאשר הם עושים זאת, עלות ההחתמה יורדת באופן משמעותי מכיוון שהכל נמצא בכלי אחד בלחיצה אחת.
תנועות קו טרנספר וטנדם עבור פגושים בגודל מלא-
לוחות כנף לרכב בגודל-מלא כמעט תמיד דורשים קוביות העברה או קוביות טנדם. ב-אהגדרת קוביות העברה, ריקים בודדים נעים בין תחנות בלחיצה אחת באמצעות מסילות מכניות או אצבעות-מונעות סרוו. כל תחנה מטפלת בפעולה אחת: ציור, חיתוך, אוגן או ניקוב. החלק נוסע בחופשיות, מה שמאפשר ציור עמוק וסיבוב בין תחנות, שניהם קריטיים לגיאומטריית הפגוש.
מתות קו טנדם נוקטות גישה אחרת. כל פעולה יושבת במכבש ייעודי משלה, וחלקים מועברים בין מכבשים על ידי רובוט או מסוע. הסדר זה מציע גמישות מכיוון שאתה יכול לתחזק תחנה אחת מבלי למשוך את כל חבילת החותמת המתכת המותאמת אישית במצב לא מקוון. עם זאת, זה דורש לחיצות מרובות ויותר שטח רצפה.
מנקודת מבט של עלות החתלה, תצורות העברה וקווי טנדם מתחילות בדרך כלל בסביבות $100,000 לתחנה בודדת ויכולות לדחוף קו פגושים שלם מעבר ל-$500,000 עד $1,000,000 כאשר כל פעולות המשיכה, החיתוך והאוגן כלולות. הטבלה שלהלן מציגה את ההבדלים הללו זה לצד זה.
| סוג המות | תחנות טיפוסיות | טווח עלויות יחסי | עוצמת הקול-הטובה ביותר | כדאיות מקורות הנחה |
|---|---|---|---|---|
| מת פרוגרסיבי | 5 - 15 | $15,000 - $60,000 | 50,000+ חלקים לשנה | גבוה (מבנה פשוט יותר, כלי יחיד) |
| העברה למות | 4 - 6 | $250,000 - $750,000+ | 20,000 - 500,000+ חלקים לשנה | בינוני (חיסכון באמצעות הפחתת תחנה או דרגת חומר) |
| טנדם ליין מת | 4 - 7 (לחיצות נפרדות) | $500,000 - $1,000,000+ | 100,000+ חלקים לשנה | נמוך יותר (מורכבות בסיס גבוהה) |
המפתח לצוותי רכש: אם הגיאומטריה של החלק שלך מאפשרת ערכת הדפסה מתקדמת, אתה כבר בדרך החסכונית ביותר-. עבור לוחות פגושים בגודל מלא- הדורשים העברה או תבניות קו טנדם, הזדמנויות ההנחה עוברות מבחירת תצורה לכיוון בחירת חומרים, הפחתת ספירת תחנות ואסטרטגיית מיקור. מנופים אלה פועלים בתוך מחזור החיים של התבנית עצמו, מתכנון CAD ראשוני ועד לאישור ניסיון סופי.
למות שלבי מחזור החיים והיכן נובע החיסכון בעלויות
כל דולר בהצעת מחיר חוזר לשלב מסוים בתהליך הבנייה. עם זאת, רוב הספקים נותנים לך מחיר חד פעמי- מבלי לפרט לאן הולך הכסף. כאשר אתה מבין כיצד העלות מצטברת שלב אחר שלב, אתה יכול להצביע בדיוק היכן מוזיל חותמת כנף מכונית מוזלת, והאם הפחתות אלו מאיימות על איכות החלק או פשוט משקפות בחירות תהליכיות חכמות יותר.
מעיצוב CAD דרך אישור ניסיון סופי
קוביית כנף של מכונית נעה ברצף צפוי. כל שלב צורך שעות הנדסה, זמן מכונה או חומר, וכל אחד מהם מציע מידה שונה של גמישות במחיר. להלן מחזור החיים המלא ברצף עם הערות כיצד כל שלב משפיע על העלות הכוללת:
- נתוני מוצר וסקירת DFM- מהנדסים מנתחים את מודל ה-Fender CAD לצורך ייצור. ההשפעה על העלות היא נמוכה בדולרים מוחלטים (בדרך כלל 3 עד 5 אחוזים מהסכום הכולל), אבל ההחלטות שמתקבלות כאן עוברות בכל שלב במורד הזרם. שינוי גיאומטריה בשלב זה לא עולה כמעט כלום; אותו שינוי לאחר עיבוד יכול לעלות עשרות אלפים.
- עיצוב פנים ותכנון תהליכים- רכיבי חותמת הטבעה מונחים: גיאומטריית טבעת שרטוט, חיתוך פרופילי פלדה, קווי מתאר של מחזיק ריק, וכלי תחנות אוגן. שלב זה קובע את מספר הפעולות ודרישות העיתונות. זה מייצג בערך 10 עד 15 אחוז מעלות הכלים.
- הדמיית CAE וניסוי וירטואלי- תוכנת הדמיית Forming מנבאת סדקים, קמטים, דילול וקפיצה חזרה לפני חיתוך מתכת כלשהי.מחקר סימולציית הטבעה של Keysightמראה שכל איטרציה של ניסיון פיזי יכול לעלות למעלה מ-30,000 $ לתיקון. צמצום לולאות אלו באמצעות סימולציה מוריד ישירות את המחיר הסופי.
- יציקה או עיבוד גס של בלוקים למות- בלוקים גולמיים יצוקים מסגסוגות ברזל או מחוספסים-מעובדים בעיבוד שבבי מתכת פלדה מזויפים. עלות החומר בשלב זה יכולה לנוע בין 20 ל-30 אחוז מסך השקעת הקוביות וההטבעה, מה שהופך אותה ליעד עיקרי לאסטרטגיות הנחה באמצעות החלפת ציונים.
- עיבוד CNC מדויק ו-EDM- משטחי התבנית מעובדים בגימור-לגיאומטריה סופית. תעריפי עבודה ומכונות- כאן הם מניע העלויות הגדול ביותר, לעתים קרובות 30 עד 40 אחוז מהסך הכל. מקור עבודה זו מאזורים עם שיעורי עבודה נמוכים יותר בעיבוד שבבי הוא דרך נפוצה לתמחור מופחת.
- טיפול בחום וגימור משטחים- משטחי בלאי קריטיים על אגרופים, חיתוך פלדות וטבעות משיכה עוברים התקשות וציפוי. העלות היא מתונה (5 עד 10 אחוזים) אך משפיעה ישירות על החיים.
- לולאות ניסוי פיזי ותיקון- התבנית המוגמרת פועלת על מכבש עם גיליון מתכת בדרגת ייצור-. מהנדסים מודדים את דיוק הפאנל, החזרה ואיכות פני השטח, ואז-מתקנים או מחדש-איזורים בעיית מכונה. כל לולאת תיקון מוסיפה עלות. ובכן-מתות מדומה עוברות לעתים קרובות בלולאה אחת או שתיים; כלים מתוכננים בצורה גרועה עשויים להזדקק לארבעה או חמישה.
- אישור סופי ושחרור ייצור- דוחות מימדים, אימות CPK ותיעוד-חתימה סוגרים את הפרויקט. העלות האדמיניסטרטיבית קטנה, אך עיכובים כאן מעכבים את תאריכי התחלת הייצור.
היכן צצות הזדמנויות הנחה בפועל
עם מיפוי מחזור החיים, אתה יכול לראות שהנחות לגיטימיות על כלי החתמת מתכת לא מופיעות ישר. מקורם בארבעה תחומים ספציפיים:
- פישוט עיצוב (שלבים 1-2)- צמצום תחנות גיבוש מחמש לארבע, או שילוב פעולת חיתוך ואוגן לתחנה אחת, מקצץ את נפח העיבוד ומשקל הפלדה. עבור קוביית חותמת מתכת מותאמת אישית המשרתת פגושים שלאחר השוק, רגיעה של סובלנות אוגן נסתרת- יכולה לבטל תחנת פגיעה שלמה.
- החלפת חומר (שלב 4)- בחירת גוש יציקה מברזל על גוש פלדת כלי מזויף עבור אזורי בלאי- נמוכים כמו מחזיקי ריקים חוסכת 15 עד 25 אחוז בחומר הגלם. משטח הטבעת המתכת עדיין מתפקד, במיוחד בשילוב עם טיפולי משטח ממוקדים בשלב 6.
- הפחתת ניסיון-מונעת בסימולציה (שלבים 3 ו-7)- השקעה רבה יותר באימות וירטואלי מראש גוזרת לולאות ניסיון פיזיות. מכיוון שכל לולאה יכולה להריץ $30,000 או יותר בזמן לחיצה, עבודה ו-עיבוד מחדש, ירידה מארבע איטרציות לשניים מייצגת חיסכון של $60,000 על קוביית פגוש מורכבת.
- יתרון עלות עבודה אזורית (שלב 5)- עיבוד CNC הוא השלב הרב ביותר-על העבודה. עיבוד גימור במקור באזורים שבהם שיעורי יצרני המטות המיומנים נמוכים ב-40 עד 60 אחוזים מפחיתים ישירות את בלוק העלות היחיד הגדול ביותר מבלי לשנות את מפרט העיצוב או החומרים.
התובנה הקריטית כאן היא שאף אחת מהאסטרטגיות הללו לא מחייבת אותך לקבל חלק גרוע יותר. הם מעבירים את העלות מהתהליך מבלי לרדת מתחת לרצפה האיכותית המוגדרת על ידי דרישות המשטח Class A ודרישות סובלנות ממדים. ספק המצטט עבודות הטבעת מתכת בהנחה אמור להיות מסוגל להצביע על אחד או יותר מהמנגנונים הללו. אם הם לא יכולים להסביר מאיפה מגיע החיסכון, זה דגל אדום ששווה לחקור.
בין המנופים הללו, בחירת החומר ראויה לתשומת לב מעמיקה יותר. דרגת פלדת הכלי שנבחרה עבור כל רכיב תבנית הטבעה, מהאגרוף למשיכה ועד לקצוות החיתוך, יוצרת את וריאציות העלות הרחבה ביותר עליה יכולים הקונים להשפיע ישירות בשלב הצעת המחיר.
ציוני פלדת כלי ואיך בחירת חומר יוצרת הנחות
פלדת כלי יכולה להוות 20 עד 30 אחוזים מעלות סט מתכת שלם, וציונים שונים נושאים תגי מחיר המשתנים בפקטור של שלושה או יותר. התפשטות זו היא המקום שבו נובעות הצעות מוזלות לגיטימיות להחתמת כנפי מכוניות רבות. ספק שבוחר בכיתה אחת על פני אחרת אינו בהכרח חותך פינות. ייתכן שהם מתאימים את הפלדה לתנאי הבלאי בפועל בכל תחנה במקום לציין סגסוגת פרמיום בכל מקום מתוך הרגל.
דרגות פלדת כלי עבודה נפוצות עבור מתכות פגושים לרכב
מתכות הטבעה מפלדה עבור לוחות מרכבי רכב נובעים בדרך כלל ממשפחה- מבוססת של עבודה קרה ופלדות כלי עבודה במהירות-גבוהות. כל כיתה מאזנת בין שלוש תכונות מתחרות: קשיחות, עמידות בפני שחיקה וחוזק לחיצה. הגדלה של אחת מפחיתה לעתים קרובות את השנייה, ולכן בחירת הציון תלויה במקום שבו הפלדה יושבת בתוך התבנית.
תחנות ציור זקוקות לקשיחות מעל הכל. האגרוף והטבעת סובלים מהשפעות-בטון גבוהות חוזרות ונשנות כשהם יוצרים את העקומות המורכבות של הפגוש. ציונים כמו D2 (פחמן גבוה, כרום גבוה בערך 61 HRC) מציעים עמידות בפני שחיקה עם קשיחות מתונה, מה שהופך אותם לקו הבסיס הנפוץ להטבעת פלדת מתכת בעבודות רכב. לטבעות משיכה גבוהות יותר-, S7 ב-57 HRC בקירוב מספק עמידות מעולה בפני זעזועים, מה שחשוב בעת יצירת גיאומטריית קשת- של גלגלים עמוקים.
תחנות חיתוך ואוגן עומדות בפני אתגר אחר. קצוות חיתוך יוצרים קשר עם הפח במהירות גבוהה וחייבים לעמוד בפני שחיקה שוחקת ללא שבבים. כאן, דרגות פלדה במהירות גבוהה- M2 (62 HRC) או אבקת מתכות כמו PM M4 מספקות שימור קצוות מעולה. הדפסי הטבעת קרביד, תוך שימוש בתוספות טונגסטן קרביד בנקודות הבלאי הקשות ביותר, דוחפים את חיי התבנית עוד יותר, אך במחיר מובחר.
הטבלה שלהלן משווה את הציונים שבדרך כלל תראו מצוטטים בכלי הטבעה מפלדה עבור מתכות פגושים:
| כיתה פלדה | קשיות טיפוסית (HRC) | עלות חומר יחסית | חיים צפויים למות (להיטים) | היישום הטוב ביותר ב-Wing Die |
|---|---|---|---|---|
| S7 | 54 - 57 | נָמוּך | 200,000 - 400,000 | צייר אגרוף, צייר טבעת (אימפקט רב) |
| A2 | 58 - 62 | נמוך - בינוני | 300,000 - 500,000 | מחזיקים ריקים, נוצרים בלאי- בינוני |
| D2 | 58 - 61 | בֵּינוֹנִי | 400,000 - 700,000 | חיתוך פלדות, מוסיף אוגן |
| M2 | 60 - 62 | בינוני - גבוה | 600,000 - 1,000,000 | קצוות קיצוץ-גבוהים, חבטות ניקוב |
| PM M4 (PS4) | 60 - 62 | גָבוֹהַ | 800,000 - 1,500,000 | בלאי חמור-תוספות קיצוץ ואוגן |
| טונגסטן קרביד (תוספות) | 75+ (סולם HRA) | גבוה מאוד | 1,500,000 - 3,000,000+ | קצוות חיתוך-גבוהים, חבטות ניקוב |
שימו לב לדפוס: ככל שאתם מתקדמים בטבלה, העלויות עולות וחיי המוות מתארכים. קונה המחפש תבנית הטבעת כנף מוזלת לרכב יכול למקד את-דרגות העלות הנמוכות יותר לתחנות שבהן ניתן לנהל את שיעורי הבלאי, ולשמור פלדות פרימיום רק לקצוות חיתוך קריטיים. גישה סלקטיבית זו לסט מתכת יכולה להפחית את עלות החומר ב-30 עד 50 אחוזים לעומת ציון D2 או M2 על פני הלוח.
טיפולי שטח שמקזזים עלויות חומר נמוכות יותר
כאן הכלכלה נעשית מעניינת. פלדת בסיס-נמוכה יותר בשילוב עם טיפול פני השטח הנכון יכולה להתקרב לחיי התבנית של כיתה לא מטופלת יקרה יותר בשבריר מהמחיר.
שלוש משפחות ציפוי שולטות ביישומי פלדה להטבעה לרכב:
- ציפוי PVD (TiN, TiAlN, CrN)- מיושם בטמפרטורות נמוכות יחסית (בסביבות 200 עד 500 מעלות צלזיוס), PVD מונע סיכון לעיוותים.מחקר מ-AHSS Insightsמראה שציפוי TiAlN-מיושם PVD על חיתוך פלדה מייצר קצוות נקיים משמעותית לאחר 200,000 חלקים בהשוואה לכלים לא מצופים. מספר יצרניות רכב גלובליות מציינות PVD אך ורק משום שהוא שומר על דיוק הממדים.
- חנקת יונים- יוצר שכבת דיפוזיה קשה ישירות על פני הכלי. חנקת יונים בטמפרטורות נמוכות יותר מאשר חנקת גז ממזערת את השכבה הלבנה השבירה ומונעת עיוותים. שילוב של ניטרידינג עם ציפוי עליון PVD, תהליך הנקרא ציפוי דופלקס, סיפק יותר מ-1.2 מיליון חלקים בניסויי ייצור מתועדים לעומת 50,000 בלבד עבור כלי עבודה בציפוי כרום-.
- ציפוי TD (דיפוזיה תרמית).- שכבות ונדיום קרביד קשות במיוחד הנקשרות במטלורגית למצע. יעיל אך מיושם בטמפרטורות גבוהות, דורש התקשות מחדש וניהול מימדים זהיר.
ההשפעה המעשית עבור רוכשי כלי עבודה מוזלים: ציון פלדה S7 או A2 עם ניטרד דופלקס-plus-טיפול PVD יכול לספק 500,000 או יותר כניסות בתחנת משיכה, ביצועים החופפים ל-D2 או M2 לא מטופלים בכמחצית מעלות החומר והטיפול המשולבים. זה לא תרגיל תיאורטי. זהו המנגנון מאחורי הצעות מחיר תחרותיות רבות מספקי כלי הטבעה מנוסים מפלדה.
השאלה הנותרת היא לא רק אם הפלדה והציפוי יחזיקו מעמד, אלא האם הכלכלה הגיונית עבור נפח הייצור ויישום הפנל המסוים שלך. החלטה זו תלויה בהתאמת ההשקעה בכלים לכמויות הריצה בפועל ולדרישות השימוש הסופי-.
כאשר דיסקונט כלי עבודה הגיוני כלכלי עבור לוחות כנפיים
לדעת מה נכנס לקובייה ואילו ציוני פלדה חוסכים כסף זה שימושי, אבל ההחלטה האמיתית מסתכמת בזה: האם הפרויקט הספציפי שלך באמת מצדיק חותמת החתמה של כנף מכונית, או שבסופו של דבר תוציא יותר בעיבוד מחדש והחלפות ממה שחסכת מראש? התשובה תלויה בשלושה משתנים, נפח ייצור, עד כמה הפאנל המוגמר גלוי ללקוח הקצה, ואיזה קצב עיבוד חוזר הפעולה שלך יכולה לספוג מבלי להפסיד כסף.
ספי נפח המצדיקים כלי תקציב
תעשיית ההחתמה פועלת על פי-עיקרון כלכלי מבוסס היטב. מתחת ל-5,000 חלקים בערך,כלים רכים או ייצור מבוסס-CNCבדרך כלל עולה פחות בסך הכל מכיוון שהפחתת כלי עבודה מוחצת את הכלכלה שלך-בכמויות נמוכות. למעלה מ-50,000 חלקים בשנה, כלי החתמה קשיחים מחזירים את עצמם במהירות, וקוביות פרימיום הופכות להשקעה הברורה מכיוון שאורך החיים חשוב בנפח הזה.
כלי עבודה מוזלים עבור לוחות כנפיים לרכב יושבים ברצועה בין הקצוות הללו, בערך 10,000 עד 50,000 חלקים בשנה. בטווח הזה, אתה צריך החתמה כדי להגיע לעלויות-מקובלות, אבל הנפח הכולל שלך אינו דורש קובייה מדורגת עבור מיליוני כניסות. תבנית הטבעת מתכת בנויה מפלדה S7 או A2 במקום M2, או אחת עם ארבע תחנות במקום חמש, מספקת מספיק חיים לחלון הייצור הזה בהשקעה מקדימה נמוכה משמעותית.
תחשוב על זה ככה. קו מתכת פגושים במחיר מלא- בעלות של 500,000 $ או יותר הגיוני כאשר אתה מייצר 200,000 לוחות בשנה עבור פלטפורמת OEM גדולה. אותה השקעה עבור ריצה שנתית של 15,000-יחידות פירושה שאתה משלם יותר מ-$33 לכל חלק רק בהפחתת כלי עבודה לפני שחומר, זמן לחיצה או עבודה אפילו נכנסים למשוואה. תקציב מת בחצי מהעלויות מקצץ את ההפחתה ל-$16 או פחות ומביא את הכלכלה שלך לכל חלק לטריטוריה תחרותית.
תרחישי לוח לאחר שיווק והחלפה
להקות ווליום מספרות רק חצי מהסיפור. אפליקציית השימוש הסופי- קובעת כמה הדוקה צריכה להיות המעטפה האיכותית שלך וכמה סובלנות יש לך לפגמים קלים. מספר פלחי שוק מתאימים באופן טבעי למדבקות הטבעה מותאמות אישית הבנויות בנתיב תקציבי:
- פגושים חלופיים לאחר השוק- לוחות אלו מתחרים במחיר, והקונים מצפים להתאמה פונקציונלית ולא לשלמות של OEM- זהה Class A. תקני משטח רגועים מעט וסובלנות רווחים רחבים יותר מקובלים, מה שאומר שפחות לולאות ניסוי ופלדות בדרגה- נמוכה יותר סבירים.
- לוחות שיקום רכבים קלאסיים- סדרות הייצור קטנות, לרוב 2,000 עד 10,000 יחידות בסך הכל. לוחות מבוצעים בדרך כלל-בעבודת יד עם מילוי גוף ותיקון צבע בכל מקרה, כך שגלי משטח קלים מהכלים התקציביים מתוקנים במורד הזרם בעלות שולית נמוכה.
- חלופות OEM-קטנות- תוכניות רכב אזוריות,-אתחולים של רכבים חשמליים בנפח נמוך, או דגמים- מוגבלים שלעולם לא יעלו על 20,000 עד 30,000 יחידות לכל החיים. כאן, החתמת אלומיניום או כלי העברת-תחנות מופחתים שומרים על ההשקעה פרופורציונלית להכנסות.
- אב טיפוס ואימות טרום-ייצור- כאשר אתה צריך 500 עד 5,000 לוחות חתומים כדי לאמת התאמת הרכבה, תהליכי צביעה או ביצועי קריסה לפני התחייבות לכלי ייצור בדרגת-ייצור. מתכת הטבעת מתכת למכירה בשוק המשני משרתות לעיתים גם מטרה זו.
השווה בין תרחישים אלה למצבים שבהם כלי עבודה מובחרים הם הבחירה הרציונלית היחידה:
- ייצור OEM-בנפח גבוה- פלטפורמות המייצרות יותר מ-100,000 פאנלים מדי שנה זקוקות למקרים המדורגים על מיליוני כניסות. זמן השבתה כתוצאה מכשל בטרם עת של קוביות בקנה מידה זה הוא יקר להחריד.
- לוחות דגל גלויים- פגושים של מותגי יוקרה או פרימיום שבהם כל פגם פני השטח מעורר תביעות אחריות. עלות ההחזרים ללקוח עולה בהרבה על החיסכון בכלי עבודה.
- רב-דגמים משותפים- כלי שנועד להפעיל גרסאות מרובות של רכבים במשך עשור-חיי פלטפורמה ארוכים. אורך חיים ויציבות ממדית על פני מיליוני מחזורים אינם ניתנים- למשא ומתן.
- בטיחות-בגיאומטריה סמוכה- לוחות כנפיים המשלבים מבנים לספיגת פגיעות בהולכי רגל או תכונות הרכבה של חיישנים שבהם דיוק הממדים משפיע ישירות על התאימות לתקנות.
ההחלטה אינה בינארית. זה ספקטרום, ורוב צוותי הרכש מוצאים שהפרויקט שלהם נמצא איפשהו בין תקציב טהור לפרמיה טהורה. היתרון הוא לא רק המחיר אלא תמונת העלויות הכוללת לאורך כל חיי הייצור של הפאנל, כולל תחזוקה, זמני השבתה והפחתות-לחלק.
עלות בעלות כוללת עבור חותמת תקציב
מחיר רכישה נמוך יותר על קוביית כנף לרכב מרגיש כמו ניצחון על הנייר. אבל סכום החשבונית והעלות האמיתית של בעלות על כלי זה הם שני מספרים שונים מאוד. מערכות הטבעה ממתכת נושאות הוצאות שוטפות המצטברות בשקט לאורך חיי הייצור, ועבור כלי עבודה תקציביים הוצאות אלו נוטות להגיע מוקדם יותר ותדירות גבוהה יותר. אם אינך מתחשב במחזורי תחזוקה, מגבלות חיים של קוביות, עלויות שינוי וזמני השבתה, רכישת הנחה עלולה בסופו של דבר לעלות יותר לכל פגוש מוטבע מאשר קוביית מחיר מלא.
הקובייה שעולה הכי פחות לחלק מיוצר, לא לדולר שהושקע ברכישה, היא העסקה הטובה ביותר בהחתמת רכב.
מרווחי תחזוקה ועלויות חידוד מחדש
כל קוביית הטבעה דורשת תחזוקה תקופתית. קצוות קצוות משעממים, משטחים משרטטים מפתחים מיקרו-היווצרות, וחבטות חותמות נשחקות ברדיוסי החיתוך שלהן. עבור מתכת כנף לרכב הפועלת ביריעת פלדה בדרגת ייצור-, מרווחי התחזוקה האופייניים נופלים בין 30,000 ל-80,000 פגיעות בהתאם לדרגת הפלדה ואיכות הציפוי. תבניות תקציביות שנבנו עם פלדות עם קשיות- נמוכה יותר או ללא ציפוי דופלקס נוחתות בקצה הקצר יותר של טווח זה.
מה בעצם עולה אירוע תחזוקה? זה לא רק זמן הספסל של יצרן הכלים.מגזין MetalFormingמדגיש שתחזוקה לא מתוכננת של קוביות עשויות להיות יקרות פי ארבעה מהשירות המתוכנן, מכיוון שהיא משלבת זמן השבתה, עבודה בהתקנה, אימות-איכות במעבדה, גרוטאות ושולי ייצור אבדו על התיקון בפועל. אגרוף שבור בודד שעולה 25$ בחלקים יכול להניב עלות כוללת של יותר מ-$500 ברגע שתחשבו על ההשפעות האלה במורד הזרם.
עבור מתות אגף תקציביות במיוחד, צפו לפעילויות התחזוקה החוזרות הבאות:
- חיתוך מחדש של הקצוות- כל 30,000 עד 60,000 כניסות עבור פלדות מסוג A2 או D2. כל טחינה חוזרת עולה $500 עד $2,000 בהתאם לאורך הקצה והנגישות.
- צייר ליטוש משטח- התפרצות ואיסוף על טבעות משיכה דורשים סקילה או- ליטוש מחדש כדי לשמור על העברת משטח Class A. כלי עבודה תקציביים ללא ציפוי PVD זקוק לכך בתדירות גבוהה יותר.
- מרימי קוביות הטבעה והחלפת קפיץ- קפיצי גז חנקן ומרימי קוביות הטבעה מכניות מתעייפות לאורך זמן. בניית תקציב משתמשת לפעמים ברכיבים- קלים יותר שזקוקים להחלפה במרווחי זמן קצרים יותר.
- מהדקי הטבעה ובדיקות יישור- קטעי קוביות משתנים תחת עומסי לחיצה חוזרים ונשנים. אימות והידוק מחדש של מהדקי הטבעה הם צעד מניעה סטנדרטי בכל חלון תחזוקה.
יתד הערכות בתעשייהתחזוקה שנתית ב-5 עד 10 אחוזים מהערך המקורי של התבנית, שינוי קנה מידה עם עוצמת השימוש. אחזקה תקציבית של 300,000 דולר, הפועלת באגרסיביות, עשויה לגרור תחזוקה של 15,000 עד 30,000 דולר לשנה. קוביית פרימיום ב-$500,000 עם פלדות קשות יותר וציפויים טובים יותר עשויה לעלות זהה או פחות בתחזוקה שנתית תוך ייצור חלקים נוספים בין חלונות שירות.
סיכון זמן השבתה והפחתת עלות-חלקית
כאן מתמטיקה הופכת לא נוחה עבור קונים המתמקדת רק במחיר המדבקה. תארו לעצמכם שני תרחישים עבור פאנל פגושים עם דרישת ייצור שנתית של 30,000 יחידות:
| גורם עלות | תקציב מועד (הנחה) | מות פרימיום (מחיר מלא) |
|---|---|---|
| מחיר רכישה | $280,000 | $500,000 |
| חיים צפויים למות | 400,000 כניסות | 1,200,000 כניסות |
| עלות תחזוקה שנתית | $25,000 | $18,000 |
| תדירות תחזוקה | כל 35,000 כניסות | כל 70,000 כניסות |
| אירועי השבתה לא מתוכננים (לשנה) | 3 - 5 | 0 - 1 |
| עלות משוערת של זמן השבתה (לכל אירוע) | $2,000 - $5,000 | $2,000 - $5,000 |
| הפחתת כלי עבודה לכל חלק (לאורך חיים) | $0.70 | $0.42 |
התבנית התקציבית חוסכת 220,000 דולר ברכישה, אך מתבלה בכ-13 שנות ייצור ב-30,000 חלקים לשנה, בעוד שהתבנית הפרימיום נמשכת 40 שנה בקצב הזה, ולמעשה מאריכה ימים מפלטפורמת הרכב. חשוב מכך, תדירות התחזוקה הגבוהה יותר של קוביית התקציב פירושה יותר עצירות עיתונות, יותר בדיקות איכות לאחר הפעלה מחדש, ועוד הזדמנויות לכישלון לא מתוכנן בעצירת הקו שלך.
השבתה לא מתוכננת היא הרוצח השקט של התקציב. כל אירוע אינו עולה רק עבודת תיקון. זה מאלץ את צוות ההתקנה למשוך את הקוביה, את יצרן הכלים לאבחן ולתקן בלחץ זמן, את מעבדת האיכות לאמת מחדש חלקים לאחר התיקון, ותכנון ייצור כדי לתזמן מחדש את הפעולות במורד הזרם. השעות המצטברות והחלקים האבודים הללו נושאים השפעה אמיתית על ההכנסה שלעולם לא מופיעה בהזמנת הרכש של הקובייה.
האגרוף והמתכת המתכת בתוך כלי פגוש, במיוחד אגרוף הניקוב והפלדות לקצץ, הם הרכיבים הפגיעים ביותר לכשל בטרם עת בבניית תקציב. פלדה בדרגה-ת נמוכה יותר נקרעת במקום להתבלות בהדרגה, מה שאומר שכשלים נוטים להיות פתאומיים ולא צפויים. אתה לא יכול לתכנן חלון תחזוקה סביב אגרוף שנקרע ללא אזהרה.
האם זה אומר שכלי תקציב היא תמיד עסקה גרועה? כְּלָל לֹא. זה אומר שאתה צריך לחשב את עלות הבעלות הכוללת בכנות. עבור פגוש של 15,000-יחידות שפועלת לאחר שוק של 60,000 חלקים במשך ארבע שנים, התקציב עומד על 280,000 דולר מספק עלות כלים רציונלית לחלוטין של 4.67 דולר לחלק ולא יתקרב למגבלת החיים שלו. קוביית הפרימיום תעלה 8.33 דולר לחלק באותה ריצה, כסף שלעולם לא תחזיר.
המפתח הוא התאמת חיי התבנית לדרישות הייצור בפועל. כלי עבודה תקציביים הגיוניים כלכליים כאשר נפח החיים הכולל שלך נשאר היטב בקיבולת המדורגת של התבנית. זה הופך להיות יקר כשאתה דוחף אותו לגבולותיו, כי זה המקום שבו התחזוקה מסלימה, חבטות קוביות עבור קצוות חיתוך מתכת מתדרדרות מהר מהצפוי, ואיכות פני השטח על לוחות הפגושים הגלויים שלך מתחילה להיסחף מהמפרט.
פשרות איכותיות-על לוחות כנפיים אינן סלחניות במיוחד. משטח ציור המתפתח עצבנות יעביר את המרקם הזה לכל לוח שהוא מטביע. בניגוד לתושבת מבנית נסתרת, פגוש עם פגמים פני השטח לא יכול להגיע ללקוח. כל לוח שנמחק או נשלח לעיבוד מחדש שוחק את-החיסכון התקציבי שלך היה אמור לספק.
הדרך החכמה יותר היא לא בחירה בין זול ליקר. זה מהנדס את התבנית בצורה חכמה, כך שאתה מוציא פחות מבלי לוותר על המאפיינים ששומרים על העלות לכל חלק-נמוכה לאורך כל חלון הייצור. הגישה ההנדסית-ראשונה להפחתת עלויות היא המקום שבו חי השכבה הבאה של חיסכון.
אסטרטגיות פישוט עיצוב להפחתת עלויות לגיטימית
הנדסת העלות של תבנית לפני עיבוד של גוש פלדה בודד שונה מהותית מקניית תבנית זולה יותר לאחר שהיא כבר תוכננה. הגישה הראשונה שומרת על איכות החלק תוך הסרת מורכבות מיותרת. השני בדרך כלל אומר שמישהו דילג על שלבים שתשלם עליהם מאוחר יותר. כל כלי החתמת מתכת ובונה מתכת מנוסה יודע שההוזלות הגדולות ביותר מתרחשות על המסך, לא על רצפת החנות.
צמצום תחנות גיבוש מבלי לאבד שלמות חלק
כל תחנה בקוביית כנף מכונית מייצגת עשרות אלפי דולרים בפלדה מעובדת, שעות הנדסה וזמן ניסיון. אם אתה יכול לבטל תחנה אחת מקוביית העברה של חמש-תחנות, אתה מקצץ בערך 20 אחוז מעלות הציוד בהחלטה אחת. השאלה היא האם החלק יכול לסבול את הגיבוש הזה מבלי לוותר על איכות פני השטח או דיוק הממדים.
כאן זה נעשה מעשי. קו מתכת פגושים טיפוסי כולל תחנות משיכה, חיתוך ראשון, חיתוך שני או פירס, אוגן והשבתה מחדש. החבטה מחדש קיימת כדי לתקן קפיצה לאחור ולהדק רדיוסים שלא נוצרו במלואם בהגרלה. אבל עם כלי הדמיה מודרניים וגיאומטריית חרוזי משיכה אופטימלית, לוחות פגושים רבים יכולים להשיג צורה סופית בתחנת השרטוט עצמה, ולבטל לחלוטין את הפגיעה מחדש. באופן דומה, שילוב של פעולת חיתוך וניקוב לתחנה אחת תוך שימוש במתכת אגרוף מתכת מתקדמת ומתווה בתוך אותו כלי בודד מפחית הן את נפח הפלדה והן את הגדרת הלחיצה.
לא ניתן למזג כל תחנה. לא ניתן לשלב משיכה עמוקה עם פעולת חיתוך מכיוון שהחלק עדיין בקלסר במהלך העיצוב. אבל פירסינג לא-קריטי, חורי פיילוט ואוגנים משניים בקצוות נסתרים הם מועמדים נפוצים לאיחוד. אגרוף מתכת המטפל בשני חורים מרווחים במכה אחת במקום להקדיש תחנות נפרדות לכל חיתוך מסיר את העלות מבלי לשנות את גיאומטריית הפאנל המוגמר.
האסטרטגיות הבאות מספקות בעקביות הפחתת עלויות של 15 עד 40 אחוזים על אריזות כנפי מכוניות כשהן מיושמות במהלך שלב התכנון:
- בטל תחנות השבתה מחדש- השתמש בסימולציה-מותאם בחרוז ציור ובלחץ מחזיק ריק כדי להשיג גיאומטריה סופית בהגרלה. זה לבד יכול להסיר $50,000 עד $80,000 מסט קוביות העברה.
- שלב פעולות חיתוך וניקוב- התקן נקבים ומתכת מתכת לניקוב חורים ישירות לתוך נעל המות של תחנת החיתוך במקום להקדיש תחנה נפרדת.
- הרפה סובלנות על משטחים שאינם-נראים לעין- אוגני התאמה נסתרים שמתברגים מתחת לפנלים סמוכים או לתוך תא המנוע אינם זקוקים לדיוק משטח Class A. קבלת +/- 0.8 מ"מ במקום +/- 0.5 מ"מ בתכונות אלה יכולה לפשט את הגיאומטריה של האגרוף והגיאומטריה של מתכת המתכת בתחנות אלה.
- מטב צורה ריקים וקינון - תוכנת אופטימיזציה ריקה כמו Dynaformמייצר פריסות קינון הממזערות גרוטאות. חיסכון של אפילו עשרה סנט של חומר לכל חלק על פני 100,000-יחידות מחזיר 10,000 דולר, חיסכון בחומרים שמפחית גם את מורכבות מחזיק החסר, כי ריק הדוק יותר צריך פחות שליטה במשיכה.
- השתמש בסטנדרטים נפוצים של נעלי מת- עיצוב התבנית כך שיתאים לדפוסי חיזוק הלחיצות הקיימים ולרכיבי חותך חותך חותמים סטנדרטיים מונע ייצור מותאם אישית של לוחות בסיס ומערכות מנחה.
- צמצם את עומק השרטוט באמצעות שיתוף פעולה בעיצוב המוצר- אם מעצב הרכב יכול לקבל 10 מ"מ פחות גובה כתר על חלק לא-קריטי של הפגוש, כוחות היצירה יורדים, דילול החומר פוחת, וגיאומטריית האגרוף והמתכת מתכת הופכת פחות אגרסיבית. זיכיון גיאומטריה יחיד זה יכול לחסל בעיית חומרה נוצרת שאחרת תדרוש תחנה נוספת.
שותפויות הנדסיות שמספקות הפחתת עלויות אמיתית
אסטרטגיות אלו אינן מתרחשות בנפרד. הם דורשים שיתוף פעולה הדוק בין מעצב התבנית, מהנדס ההחתמה וצוות המוצר האחראי על גיאומטריית הפאנל. הפחתת העלויות האפקטיבית ביותר מגיעה מספקים שעוסקים בשלב ה-DFM, לפני ציטוט של כלי עבודה, ודוחקים באופן בונה את התכונות שמניעות את העלות מבלי להוסיף ערך פונקציונלי.
סקירות עיצוב עבור כושר ייצור תופסות החלטות יקרות מוקדם. מקרה מתועד אחד כלל איחוד של מכלול של שלושה- חלקים להטבעה מתקדמת אחת, ביטול שתי ערכות קוביות, שני מספרי חלקים וכל טיפול בין-תפעול. סוג זה של חשיבה קונסולידציה חלה ישירות על תוכניות קוביות פגושים שבהן ניתן לפעמים לשלב תת--מכלולים כמו חיבורי תושבת או שפתי חיזוק ברצף יצירת הפאנל הראשי.
ספקים אוהביםYICHEN, התומך בצוותי הנדסה של OEM, Tier-1 ו-Tier-2 עם אופטימיזציה של תהליך הטבעה ומחקרי מקרה של ייצור גיליונות, מייצגים את סוג השותפות ההנדסית שמייצר חיסכון זה. הגישה שלהם לתיעוד מקרי מקרים של תהליך עבור חלקי מתכת מבניים וקשורים לגוף נותנת לצוותי רכש נראות לגבי האופן שבו הופיעו פישוט התכנון בפרויקטים דומים. כאשר ספק יכול להראות לך תוכנית קודמת של פגושים או פאנלים מבניים שבהם צמצום תחנות או גיבוש קונסולידציה סיפקו חיסכון מדיד בעלויות, אתה מעריך ראיות ולא הבטחות.
ההבדל בין הנחה שמחזיקה מעמד בייצור לכזו שיוצרת בעיות במורד הזרם נובע כמעט תמיד מהשלב ההנדסי הזה. לתבנית זולה יותר שנבנתה מעיצוב לא אופטימלי יש רק שוליים דקים יותר בכל מקום. תבנית-מופחתת בעלות הבנויה מעיצוב פשוט ומאומת-בסימולציה מתחילה מבסיס טוב יותר. ההשקעה ההנדסית מראש קטנה ביחס לעלות הכלים הכוללת, בדרך כלל 10 עד 15 אחוזים, אך היא קובעת אם 85 האחוזים הנותרים מושקעים בצורה יעילה או מיותרת.
עם אסטרטגיות עיצוב נעולות, האתגר שנותר עובר לביצוע: איתור והסמכת ספקים שיכולים לספק את העיצוב האופטימלי הזה במחיר המצוין מבלי להחליף חומרים נחותים או לדלג על אימות ניסיון.
מיקור והערכה של ספקי מטות דיסקונט
עיצוב תבנית אופטימלי מספק חיסכון רק אם לספק הבונה אותו יש את היכולת, משמעת התהליך ושלמות החומר לבצע במחיר הנקוב. צוותי רכש המגיעים לתבנית הטבעה מוזלת לכנף לרכב עומדים בפני אתגר ספציפי: הפרדה בין מועמדים ליצרני מתכת הטבעה שמפחיתים עלויות באמצעות יעילות הנדסית, לבין אלו שמפחיתים עלויות על ידי דילוג על שלבי אימות או החלפת חומרים לא מתועדים. קריטריוני ההערכה שלהלן נותנים לך דרך מובנית לעשות את ההבחנה הזו.
קריטריונים להערכת ספקים עבור המקור למות לרכב
כאשר אתה משווה הצעות מחיר עבור מתכת מתכת בין מספר ספקים, הבדלי מחירים של 30 עד 50 אחוז הם נפוצים. השאלה היא תמיד מה אחראי לפער הזה. הטבלה הבאה ממפה את גורמי ההערכה החשובים ביותר עבור הוצאת חותמות לרכב, יחד עם איך נראים ביצועים חזקים בכל אזור.
| גורם הערכה | מה לחפש | דגל אדום |
|---|---|---|
| שיתוף פעולה הנדסי ושקיפות מקרי מקרה | הספק עוסק בשלב ה-DFM, חולק מקרי מקרה מתועדים של תהליכים מתוכניות רכב דומות. דוגמה: YICHEN מפרסמת תיאורי מקרה של הטבעה וייצור גיליונות עבור צוותי רכב OEM, Tier-1 ו-Tier-2. | אין מעורבות הנדסית לפני ציטוט; מסרב לחלוק הפניות או נתוני פרויקט מהעבר. |
| יכולת ניסיון | קיבולת העיתונות-בית התואמת נפח ייצור; היסטוריית לולאת ניסיון מתועדת עם רשומות תיקון. | מבצע מיקור חוץ לחנויות עיתונות-של צד שלישי ללא פיקוח מימדי. |
| אישור חומר | מספק תעודות טחינה לכל פלדות הכלים וברזל יצוק; מפרט פרמטרים של טיפול בחום ותהליכי ציפוי פני השטח. | לא ניתן לזהות דרגות פלדה בשימוש; אין מעקב מבלוק גולמי לרכיב חותמת מתכת מוגמר. |
| גמישות נפח | מציע תמחור מדורג עבור נפחי ייצור שונים; מתאים הן לריצות של 10,000 יחידות לאחר השוק והן לתוכניות OEM של 100,000 יחידות. | הצעת מחיר קבועה אחת ללא קשר לנפח; אין דיון על התאמת החיים לצרכי הייצור שלך. |
| כלי סימולציה ואימות | משתמש בהדמיית יצירת CAE כדי להפחית לולאות ניסיון פיזיות; מספק דוחות דילול וחזרה לפני תחילת העיבוד. | מסתמך לחלוטין על פיתוח פנים מבוסס ניסיון-ללא תיעוד סימולציה. |
| תמיכת תחזוקה למות | מציע מדריכי תחזוקה, רשימות חלקי חילוף עבור רכיבי סט חותמת והנחיות חידוד מחדש בעת המסירה. | אין תיעוד מעבר לשרטוטי הרכבה בסיסיים; ללא תמיכה טכנית לאחר-משלוח. |
ספק בעל ציון טוב על פני גורמים אלה, כמו אלה המציעים שיתוף פעולה הנדסי ותיעוד תהליכים שקוף, סביר הרבה יותר לספק חבילת מתכת מתכת המתפקדת כמצוטט. ספקים שמציעים ציטוטים נמוכים אך אינם יכולים להסביר את גישת הסימולציה שלהם או את מקורות החומר שלהם הם בעלי הסיכוי הגבוה ביותר לספק כלי עבודה שנכשל מוקדם או דורש לולאות תיקון יקרות לאחר המסירה.
השלבים הבאים המומלצים עבור צוותי רכש
השתמש ברשימת הבדיקה שלב-אחר-שלב כדי לעבור מהחקירה הראשונית ועד להסמכת מכונת הטבעה ולשחרור הייצור:
- הגדירו את הרצפה האיכותית שלכם- ציין אילו סובלנות ותקני משטח אינם-ניתנים למשא ומתן (משטחים גלויים מסוג A, ממדי מרווח גוף) ואיזה יכול להתגמש (אוגנים נסתרים, מאפיינים פנימיים). זה נותן לספקים מקום להציע עיצובים מופחתים-עלויות.
- בקש הצעות מחיר הנדסיות-בשלב- בקש מהספקים להציע הצעת מחיר על סמך סקירת DFM, לא רק CAD הקיים שלך. ספקים שמוכנים להשקיע שעות הנדסה לפני קבלת הזמנת רכש מעידים על יכולת איתות ועניין של שותפות-ארוכת טווח.
- דורשים שקיפות חומר ותהליכים- בכל ציטוט יש לציין דרגות פלדת כלי לפי תחנה, שיטות טיפול פני השטח, וחיי מותן צפויים בכניסות. אם ספק אינו יכול לפרט את אלה, סביר להניח שההנחה שלהם מסתירה פשרות שלא נחשפו.
- השווה את העלות הכוללת, לא את מחיר הרכישה- בנה מודל פשוט באמצעות מחיר רכישה, תחזוקה שנתית משוערת, אורך חיים צפוי ונפח הייצור שלך כדי לחשב-עלות כלי עבודה לכל חלק. חותמות החותמות הזולות ביותר על הנייר אינן תמיד הזולות ביותר לחלק המיוצר.
- היסטוריית ניסוי ביקורת ותיקון- בקש רשומות מתוכניות קודמות של פנדר או לוח גוף.מסגרות ביקורת איכות ספקיםממליץ לאמת אמצעי בקרת תהליכים, מעקב אחר חומרים וניהול-אי התאמה לפני הענקת חוזי כלי עבודה.
- אימות עם תחנת טייס- עבור תוכניות קוביות-בעלות ערך גבוה, שקול להעניק תחנה אחת בתור בניית פיילוט לפני ביצוע סט קוביות החותמות המלא. זה בודק את איכות העיבוד של הספק, משמעת התקשורת ואמינות האספקה בחשיפה פיננסית מוגבלת.
- יצירת הסכמי תחזוקה וחלפים- לפני משלוח הקוביות, אשר כי תוספות חיתוך, החלפות אגרוף וערכות קפיצי חנקן זמינים כחלפים שוטפים. קובייה ללא רכיבי חילוף נגישים הופכת יקרה במהירות ללא קשר למחיר הרכישה שלה.
צוותי הנדסה שמעריכים את האפשרויות של יצרן מתכת הטבעת עבור כלי כנף לרכב צריכים להתייחס לזמינות מקרי מקרה ושקיפות תהליכים כקריטריונים מתאימים, ולא לתוספות אופציונליות. ספקים אוהביםYICHEN, התומך בהחלטות רכש רכב ברמה-1 ו-Tier-2 עם תיאורי מקרה של תהליך החתמה המתועדים בפומבי, מספקים סוג של בסיס ראיות שמבטל סיכונים לגבי החלטות לגבי מיקור הנחות. כאשר ספק יכול להדגים כיצד הם השיגו הפחתת עלויות בתוכנית פאנלים דומה מבלי להקריב את חיי המשטח או איכות פני השטח, אתה מקבל החלטת רכש מבוססת נתונים ולא תקווה.
שאלות נפוצות לגבי החתמת כנף מכונית דיסקונט
1. מהו טווח העלויות האופייני לתבנית הטבעת כנף לרכב?
תבנית הטבעה של כנף מכונית נעה בין כ-250,000 דולר עבור קוביית העברה פשוטה ליותר מ-1,000,000 דולר עבור מערך קו טנדם מלא. אפשרויות הנחה המתמקדות באחר-שוק או לייצור-בינוני נופלות בדרך כלל בין $150,000 ל-$350,000 על-ידי שימוש בדרגות פלדה{11} בעלות נמוכה יותר כמו S7 או A2, צמצום תחנות גיבוש ועיבוד עיבוד שבבי מאזורים עם תעריפי עבודה תחרותיים. המחיר הסופי תלוי בעומק השרטוט, מספר הפעולות, בחירת פלדת הכלים והאם סימולציה מפחיתה לולאות ניסוי פיזיות.
2. כמה זמן נמשכת החתמת הנחה לעומת פרימיום?
מתכות כנף מכוניות בעלות תקציב נמוך הבנויות בדרגות כמו פלדה S7 או A2 מחזיקים בדרך כלל בין 200,000 ל-500,000 פגיעות, בעוד שחותמות פרימיום באמצעות M2, PM M4 או תוספות טונגסטן קרביד יכולות להגיע ל-1,000,000 עד 3,000,000 פגיעות. עם זאת, יישום טיפולי משטח דופלקסים כגון ניטרידינג יונים בשילוב עם ציפויי PVD למחירים נמוכים יותר של פלדות עשויות להאריך את חיי המשטח התקציבי ל-500,000 פלוס כניסות, ולצמצם את הפער במידה ניכרת. התאמת חיי הקוביות לנפח הייצור האמיתי שלך חשובה יותר ממקסום מספר הכניסות.
3. האם כנף מכונית מוזלת עדיין יכולה לייצר לוחות משטח באיכות Class A?
כן, בתנאי שהקובייה עומדת בדרישות ספציפיות שאינן{0} ניתנות למשא ומתן. איכות פני השטח Class A תלויה בדיוק עיבוד הפנים של התבנית, ליטוש פני השטח, ובקרת לחץ נאותה של מחזיק הריק ולא בעלות הכוללת של התבנית. אסטרטגיות הנחה לגיטימיות מפחיתות עלויות באמצעות איחוד תחנות, החלפת חומרים על משטחים שאינם-בלאיים ויתרונות עבודה אזוריים במהלך עיבוד שבבי. גישות אלו משמרות את משטחי הגימור במראה- הדרושים ללוחות גוף גלויים תוך קיצוץ בהוצאות במקומות אחרים בחבילת הכלים.
4. איזה נפח ייצור מצדיק השקעה במת החתמה לפגושים?
מתנות הטבעה לכנפי מכוניות מוזלות הן ההגיוניות ביותר עבור נפחים שנתיים בין 10,000 ל-50,000 חלקים. מתחת ל-5,000 יחידות, ייצור CNC או כלי עבודה רכים לרוב זולים יותר בסך הכל. מעל 50,000 יחידות בשנה, כלי עבודה מובחרים מחזירים את עצמם במהירות באמצעות חיי מתאר ארוכים יותר ותדירות תחזוקה נמוכה יותר. פאנלים להחלפה לאחר השוק, ריצות שחזור מכוניות קלאסיות, סטארט-אפים בנפח-נמוכים של EV, וקבוצות אימות טרום-ייצור הם יישומים מובילים שבהם כלי תקציב מספקים כלכלה חזקה לכל-חלק.
5. כיצד אוכל להעריך אם ספק מתנות הנחה חותך פינות או מפחית באמת את העלות?
בקש אישורי חומר המציינים דרגות פלדת כלים לפי תחנה, בקש דוחות סימולציית CAE המציגים אימות גיבוש לפני עיבוד, ועיין ברשומות תיקון ניסוי מתוכניות פאנל רכב דומות. ספקים לגיטימיים להפחתת עלות- כמו YICHEN מפרסמים תיאורי מקרה של תהליכים ומעורבים בשלב ה-DFM כדי לייעל עיצובים לפני הצעת המחיר. דגלים אדומים כוללים חוסר יכולת לזהות דרגות פלדה, אין-קיבולת לחיצות ניסיון ביתית, סירוב לשתף הפניות לפרויקטים קודמים והצעות מחיר שהונפקו ללא בדיקה הנדסית של גיאומטריית החלק שלך.


