


הגדרת גיאומטריית הטבעה הפרטנית
כל חלק מוטבע מתחיל כוויכוח גיאומטרי בין אגרוף, כפתור למות, חשפן וחומר עבודה. התוצאה של הטיעון הזה - בין אם אתה מקבל חלק נקי או פח מלא בדחיות - תלויה לחלוטין ביחסים המרחביים הניתנים למדידה שהונדסו בקוביית- תחנה אחת. האוסף הזה של מערכות יחסים ממדי הוא מה שאנחנו מתכוונים בגיאומטריית החתמה אינדיבידואלית.
גיאומטריית תבנית הטבעה אינדיבידואלית היא הסט השלם של יחסים מרחביים הניתנים למדידה - מרווחים, רדיוסים, זוויות וממדי קרקע - בין האגרוף, לחצן התבנית, הסרפר וחתיכת העבודה בתוך תבנית- יחידה של תחנה אחת המותאמת לביצוע פעולת הטבעה נפרדת אחת.
מה המשמעות של גיאומטריית הטבעה הפרטנית בפועל
בפועל, זה אומר שכל תכונה גיאומטרית משרתת פונקציה מכנית ספציפית. פינוי אגרוף-to-מגדיר כיצד החומר נשבר. אורך הקרקע שולט בהתנהגות הקליעים. רדיוסי הכניסה מכתיבים את זרימת החומר. אלה אינם ממדי CAD מופשטים - הם הגבולות הפיזיים שקובעים אם מתכת גזזת בצורה נקייה או נקרעת באופן בלתי צפוי. אקוביית-שלב בודדמבצע פעולה אחת לכל מכת לחיצה, וכל פרמטר גיאומטרי בתוכו קיים כדי להפוך את הפעולה הבודדת הזו לניתנת לחזרה על פני אלפי או מיליוני מחזורים.
מדוע הגיאומטריה חשובה יותר מסיווג סוג המות
לעתים קרובות מהנדסים מסווגים קוביות לפי פונקציה - הרס, פירסינג, כיפוף, ציור. הסיווג הזה אומר לך מה הקוביה עושה, לא כמה היא עושה את זה. גיאומטריה היא ה"כמה טוב". שני קוביות ריסוק עם פריסות זהות אך זוויות שחרור שונות יפיקו תנאי קצה שונים למדידה, גבהי קוצים ושיעורי בלאי הכלים. החלטות עיצוביות ברמה הגאומטרית הן המקום שבו הביצועים נפרדים מבינוניות.
מתים בודדים לעומת תחנות מתות פרוגרסיביות כמערכות גיאומטריות
עיצוב מתקדםמקשר תחנות מרובות לרצועה אחת-מערכת מוזנת - כל תחנה מטפלת בפעולה אחרת, ופשרות גיאומטריות נוצרות מכיוון שתחנות חולקות גובה רצועה ומישור הזנה משותף. למות יחיד בייצור אין אילוצים כאלה. זוהי מערכת גיאומטרית-עצמתית שבה ניתן לבצע אופטימיזציה של כל פרמטר באופן בלעדי לפעולתו הבודדת מבלי להכיל תחנות סמוכות. העצמאות הזאת היא גם הכוח שלה וגם האחריות העיצובית שלה: אין תחנה שכנה שתפצה על מחסור גיאומטרי.
איכות חלקים, אורך חיים, טונאז' עיתונות, בקרת רצועות - כל אחת מהתוצאות הללו במורד הזרם נמשכת ישירות להחלטות גיאומטריות שהתקבלו בשלב התכנון. הפרמטרים המניעים את התוצאות הללו ראויים ליותר מאזכור חולף. מגיע להם התמוטטות מלאה.
פרמטרים גיאומטריים ליבה כל מעצב תבנית חייב לשלוט
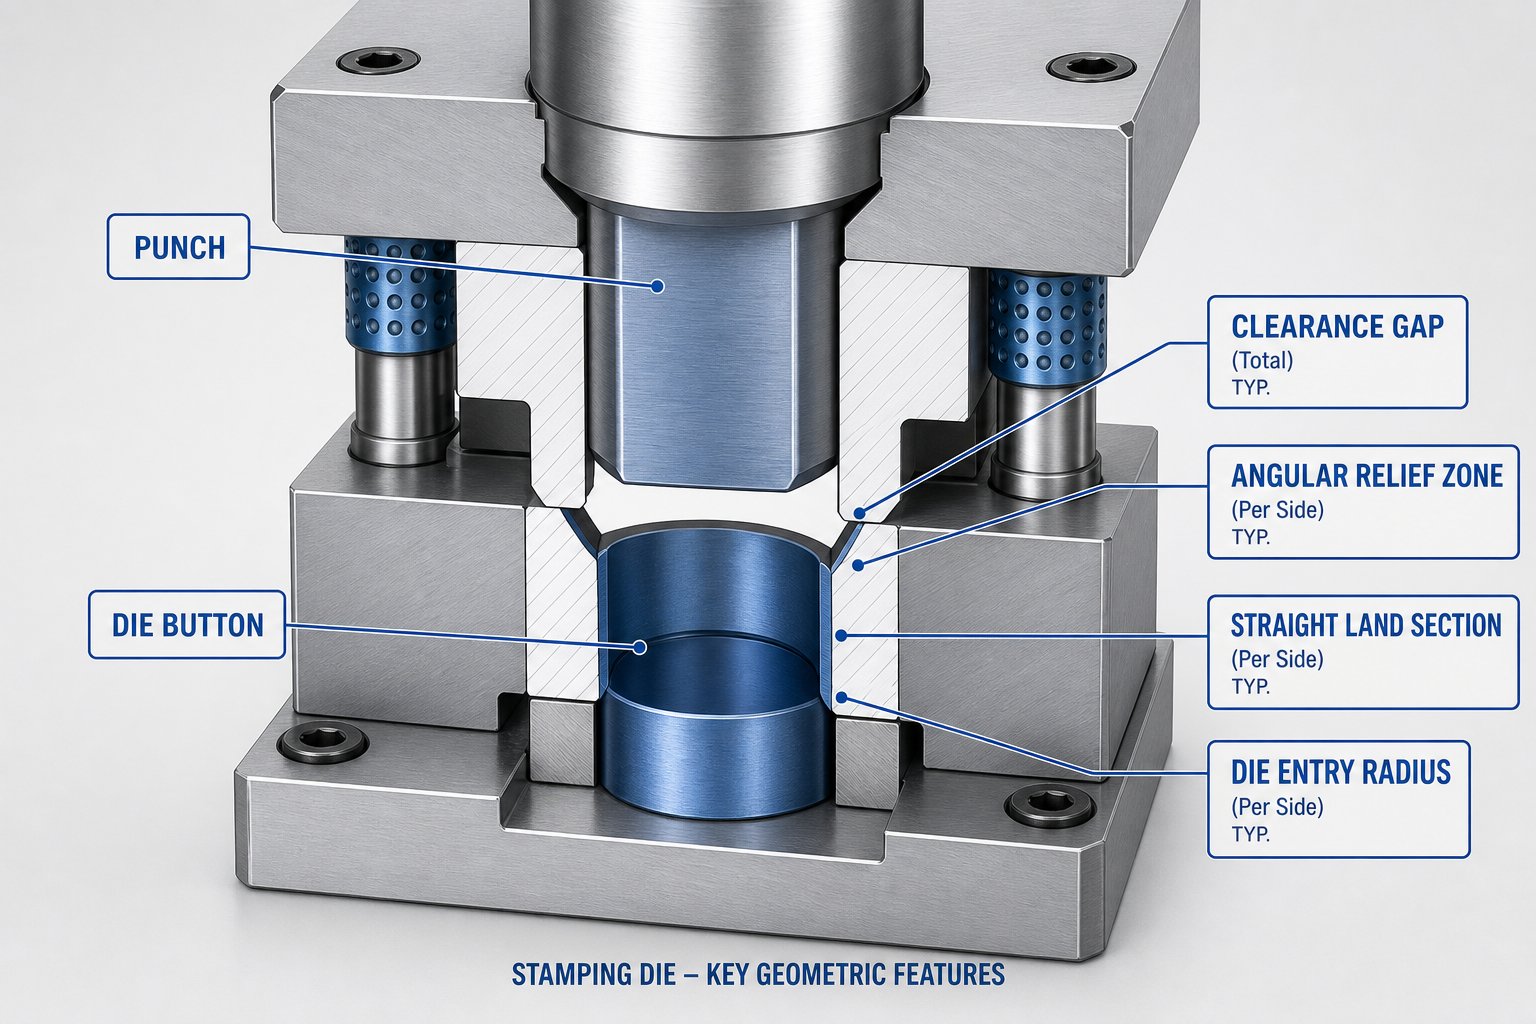
שישה פרמטרים מדידים מגדיריםכיצד מתנהג קוביית הטבעה בודדתתחת עומס. לכל אחד יש תפקיד מכני מובהק, וכל אחד מקיים אינטראקציה עם האחרים בדרכים שיכולות לחזק את הביצועים או לערער אותם בשקט. ההתייחסות אליהם כמספרים מבודדים בשרטוט היא טעות נפוצה - הם מתפקדים כמערכת. הנה מה בעצם כל פרמטר עושה ולמה זה חשוב לעיצוב תבנית ההחתמה שלך.
ניקוב-ל-פינוי למות כאחוז מעובי החומר
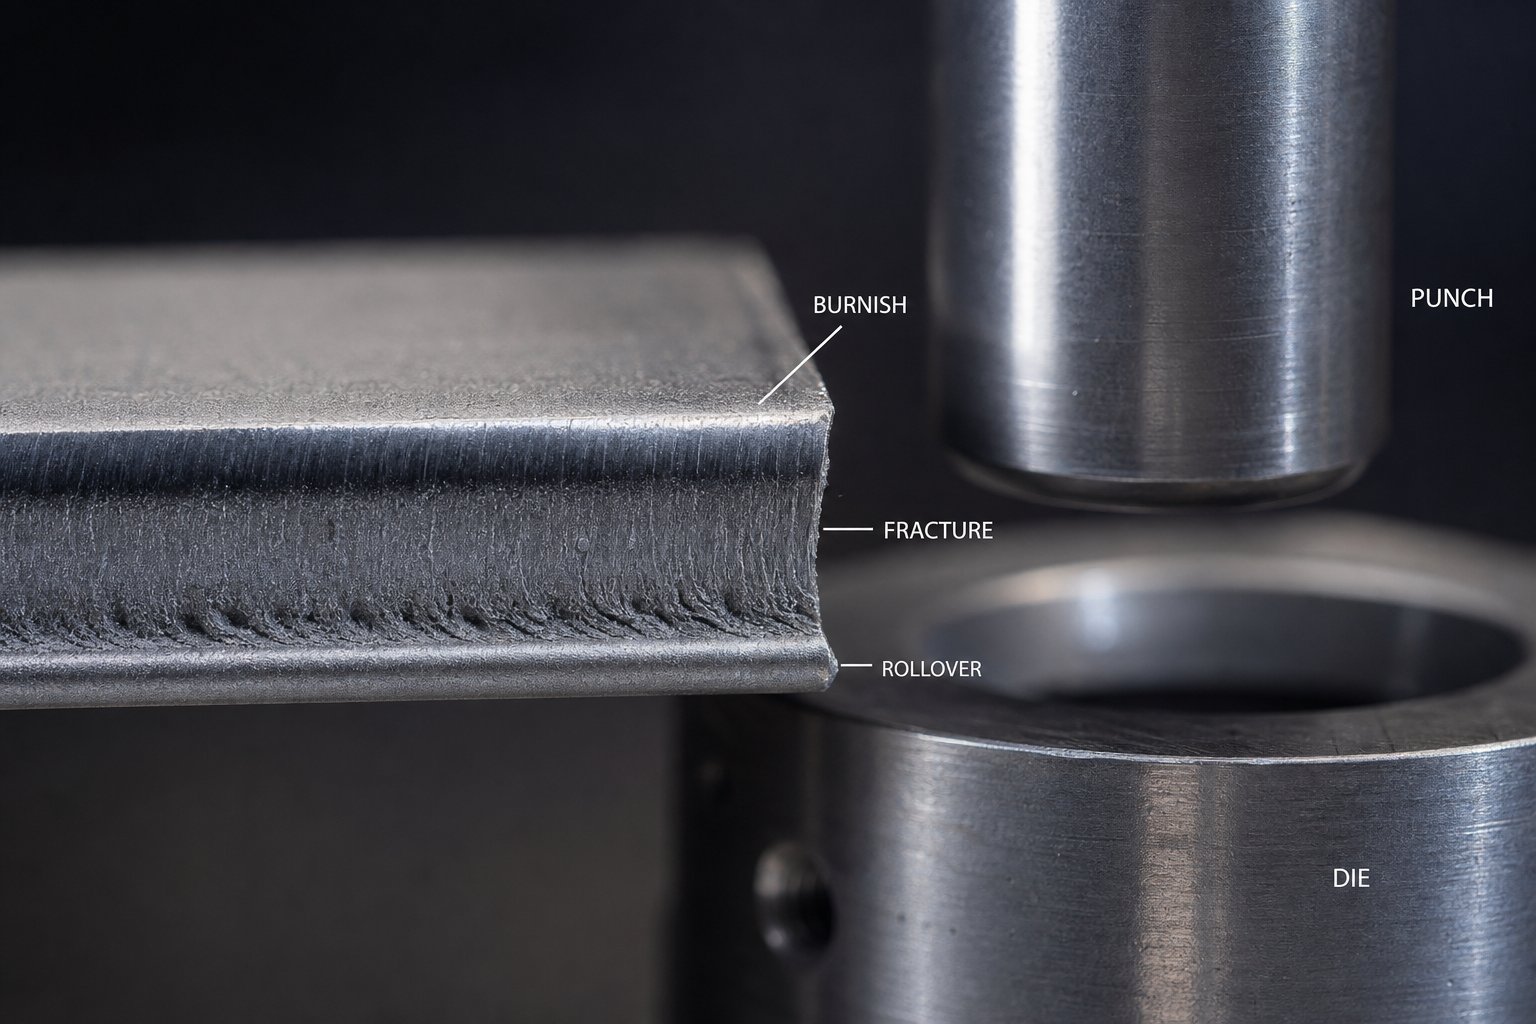
מרווח הוא הפער בין קצה חיתוך האגרוף לבין קצה חיתוך כפתור התבנית, נמדד לכל צד. אתה גם תשמע את זה שנקרא offset או gap - אותה תכונה גיאומטרית, מוסכמות מדידה שונות. ערך יחיד זה שולט כיצד קווי שבר מתפשטים דרך חומר העבודה. כאשר המרווח נכון, מישורי השבר היזומים בקצה האגרוף וקצה התבנית נפגשים בצורה נקייה באמצע עובי החומר, ומייצרים אזור גזוז חלק עם דק מינימלי.
הגישה הסטנדרטית מבטאת אישור כאאחוז עובי החומר לכל צד. נקודת התחלה כללית היא בסביבות 10% לכל צד עבור פלדה עדינה, אם כי הנוהג המודרני דוחף לעתים קרובות לכיוון 11-20% כדי להפחית את עומס הכלים ולהאריך את חיי התפעול. חומרים קשים יותר, בעלי מתיחה- גבוהה יותר דורשים מרווח מוגבר מכיוון שהם עמידים בפני דפורמציה פלסטית לפני שבר. חומרים רכים יותר כמו נחושת ואלומיניום עובדים היטב באחוזים הדוקים יותר. נקודת המפתח: מרווח הוא לא מספר קבוע - הוא משתנה בהתאם למה שאתה חותך.
יחסים באורך זוויתי ואורך קרקע
מרווח זוויתי הוא זווית ההקלה המעובדת מתחת לקרקע התבנית - הפתח המחודד המאפשר לשבלולים או לחסר ליפול בחופשיות לאחר ההפרדה. בלעדיו, חותכים שבלולים יתקעו בתוך פתח הקוביות, נגררים חזרה למעלה עם האגרוף במהלומה החוזרת, וגורמים למשיכת שבלול. זה מוביל לנזק למות, פגמים בחלקים והשבתה לא מתוכננת.
אורך הקרקע הוא הקטע הישר והמקביל בחלק העליון של פתח התבנית לפני תחילת ההקלה הזוויתית. הוא משרת שתי מטרות: הוא תומך בחומר במהלך הגזירה כדי לשמור על איכות חורים, והוא מספק מלאי טחינה מחדש. אדמה ארוכה יותר משפרת את איכות החתך אך מגבירה את הסיכון להחזקת שבלולים. קרקע קצרה יותר מקלה על הפליטה אך נשחקת מהר יותר לאזור ההקלה, ומקצרת את חיי המות בין השחיקה מחדש. שני הפרמטרים האלה - אורך הקרקע וזווית ההקלה - חייבים להיות מאוזנים יחד. אתה לא יכול לבצע אופטימיזציה של אחד מבלי להתחשב בשני.
יישום זווית גזירה על פני אגרוף ו-Die
זווית גזירה היא שיפוע מכוון על פני האגרוף או בלוק התבנית כך שחיתוך לא יתרחש בבת אחת על פני כל ההיקף. במקום זאת, החומר משתלב בהדרגה - כמו מספריים לעומת גיליוטינה. זה מפחית את שיא כוח החיתוך באופן משמעותי, מה שאומר דרישות נמוכות יותר של נפח העיתונות ופחות עומס זעזועים על רכיבי תבנית הטבעה.
ההחלפה-ת היא דחף לרוחב. גזירה בזווית יוצרת רכיב כוח צדדי שמנסה לדחוף את האגרוף- מהמרכז. זה גם מגביר את ההצמדה-באמצעות האנרגיה - את השחרור הפתאומי כאשר האגרוף פורץ דרך - מה שעלול לגרום להרמת רצועה אם מערכת הסטריפר לא מתוכננת להתמודד עם זה. גם רדיוס האף של האגרוף משחק בזה: הגיאומטריה בקצה האגרוף משפיעה על מידת הניקיון של האגרוף לחומר וכמה כוח הרמת הרצועה מתפתח במהלך הנסיגה. אגרוף שטוח- תופס את הרצועה בצורה אגרסיבית יותר מאשר אגרוף עם רדיוס קל או התחדד- לאחור.
רדיוס כניסת התבנית - הרדיוס הקטן בקצה העליון של פתח התבנית - שולט כיצד חומר זורם לתוך חללים יוצרים ומפחית את ריכוז המתח בקצה החיתוך בפעולות ציור. בחיתוך מתות, קצה כניסה חד חיוני לגזירה נקייה; ביצירת קוביות, רדיוס כניסה נדיב מונע קריעת חומר.
| פָּרָמֶטֶר | הַגדָרָה | טווח טיפוסי | פונקציה ראשית |
|---|---|---|---|
| אגרוף-כדי-למות | מרווח בין קצוות אגרוף לחיתוך למות, לכל צד | 5-20% מעובי החומר | שולט על יישור מישור השבר ואיכות הקצוות |
| מרווח זוויתי (הקלה) | זווית מתחדדת מתחת לקרקע התבנית | 0.5 עד 2 מעלות לכל צד | מאפשר פליטת שבלול/ריק, מונע משיכת שבלול |
| למות אורך ארץ | חלק מקביל ישר בחלק העליון של פתח התבנית | 2-5 מ"מ בהתאם ליישום | תומך בחומר במהלך הגזירה, מספק קצבת טחינה מחדש |
| זווית גזירה | קרקע בשיפוע על פני אגרוף או מות | 1-3 מעלות או עובי חומר פי 1 | מפחית את שיא כוח החיתוך על ידי מעורבות מתקדמת |
| רדיוס אגרוף האף | גיאומטריה בקצה חיתוך האגרוף | רדיוס חד עד קל לכל יישום | משפיע על הרמת רצועות והתנהגות כניסת חומרים |
| רדיוס הכניסה למות | רדיוס בקצה העליון של פתח התבנית | חד (חיתוך) לעובי פי 4-10 (ציור) | שולט בזרימת החומר ובריכוז המתח |
הערת מינוח מהיר: מרווח, פער וקיזוז מתארים כולם את אותה תכונה גיאומטרית. חיסול הוא המונח האוניברסלי ביותר בתיעוד חלקי הטבעה, הפער מופיע בשפת הרצפה-בחנות, והיסט מופיע בהקשרים של דוגמנות CAD. הם מודדים את אותו רווח - רק היו עקביים בתיעוד שלכם.
ששת הפרמטרים הללו אינם פועלים בנפרד. שינוי המרווח משנה את הכוח הנדרש לחיתוך, מה שמשנה את מידת התועלת שאתה מקבל מזווית הגזירה. התאמת אורך הקרקע משנה את מרווח הטחינה מחדש, מה שמשפיע על כמה זמן המרווח הזוויתי שלך נשאר יעיל. כל החלטה גיאומטרית מפלסלת את המערכת. ההבדלים בין סוגי הפעולות - ריקון לעומת כיפוף לעומת ציור - רק מעצימים את האינטראקציות הללו.
פעולה-גיאומטריה ספציפית על פני סוגי קוביות
ערך מרווח שמייצר קצוות מוגנים מושלמים יהרוס קוביית ציור. לרדיוס כיפוף המותאם לפיצוי קפיצה אין שום רלוונטיות בפעולת פירסינג. כל סוג פעולה נושא את ה-DNA הגיאומטרי שלו - קבוצה ברורה של יחסים מרחביים המכוונים למצב דפורמציה ספציפי. כאשר אתה מתייחס לכל סוגי החותמות כווריאציות גיאומטריות של תבנית אחת, אתה מגדיר את עצמך לכשלים ששום כמות של פתרון בעיות לא תתקן במכבש.
גיאומטריית חיתוך למות לפעולות הבלקה ופירסינג
השחרה וניקוב הן שתיהן פעולות גזירה, אך העדיפויות הגיאומטריות שלהן שונות בצורה קריטית אחת: בהבלטה, פתח הקובייה מגדיר את החלק המוגמר, כך שהקוביה מותאמת לממד החלק והאגרוף קטן בגודל הפינוי. בפירסינג, האגרוף מגדיר את החור, כך שהאגרוף תואם את הממד הרצוי ופתח התבנית גדל במידות גדולות מרווח.
מעבר להבחנה זו בגודל, שתי הפעולות דורשות את אותן פקדים גיאומטריים - אגרוף מדויק-ל-מרווח למות, זווית גזירה, הקלה זוויתית ואורך הקרקע. פינוי קובע כיצד מטוסי שבר נקיים מתפשטים. מחקר על פלדות מתקדמות ב-חוזק גבוה מראה זאתמרווחים הנעים בין 6% לפלדה עדינה עד 16% ומעלהעבור ציוני חוזק-גבוהים- במיוחד מייצרים תנאי קצה אופטימליים. חזק מדי, ואתה מקבל גזירה משנית ומיקרו-סדקים. רופף מדי, ומופיעים התהפכות מוגזמת וקוצצים.
זווית גזירה על פני האגרוף מפרידה עוד יותר בין גיאומטריית החיתוך לבין סוגי פעולות אחרים. פרופיל ניקוב משופע או גג יכול להפחית את שיא כוח הניקוב ביותר מ-50% ובו זמנית לשפר את משיכות הקצה - אבל אותה גיאומטריה זוויתית תהיה חסרת משמעות בתבנית כיפוף. האופטימיזציה הגיאומטרית כאן עוסקת לחלוטין בשליטה במכניקת שברים ובניהול הצמדות-באמצעות טונה.
כיפוף פרופילי רדיוס ופיצוי קפיצה
כדורי כיפוף נוטשים לחלוטין את הגיאומטריה הממוקדת-של כדורי חיתוך. במקום זאת, אין מרווח במובן החיתוך -, הפרמטר הגיאומטרי המגדיר הוא רדיוס אף האגרוף ופרופיל פתיחת התבנית V-. שתי תכונות אלו קובעות את רדיוס העיקול הפנימי הטבעי של החלק הנוצר.
תאר לעצמך לחיצה על אגרוף עם רדיוס קצה של 2 מ"מ לתוך פתח V- של 16 מ"מ. הסדין אינו תואם היטב את האגרוף - הוא יוצר עקומה פרבולית טבעית הנשלטת בעיקר על ידי רוחב פתח התבנית. עבור פלדה עדינה, הרדיוס הפנימי המתקבל מגיע ל-16% מרוחב פתח ה-V-. חומרים נוקשים יותר כמו נירוסטה דוחפים את זה עד 18-20%.
פיצוי קפיצי חוזר מוסיף שכבה גיאומטרית נוספת שנעדרת לחלוטין מגזרי חיתוך. כאשר האגרוף נסוג, החומר הכפוף מתאושש חלקית עקב התאוששות אלסטית. חומרים בעלי חוזק-גבוה יותר קופצים בחזרה בצורה אגרסיבית יותר - נירוסטה חוזרת ב-2 עד 3 מעלות, בעוד שפלדות חוזק- גבוהות יכולות לקפוץ לאחור בין 5 עד 15 מעלות. עיצוב ההטבעה חייב לתת את הדעת על כך על ידי כיפוף יתר, התאמת זוויות התבנית או שינוי פרופילי רדיוס כך שגיאומטריית החלק הסופי נוחתת בסובלנות לאחר התאוששות אלסטית.
ציור גיאומטריית כניסת למות ומשטחי זרימת חומרים
פעולות שרטוט מציגות חששות גיאומטריים שלא חיתוך או כיפוף מתחלקים: בקרת זרימת חומרים על פני שטחים גדולים. הגיאומטריה הקריטית כאן כוללת את רדיוס כניסת התבנית, רדיוס האף, פרופילי חרוזים מציירים ומשטחי מחזיק ריקים - כולם עובדים יחד כדי לנהל את האופן שבו פח מתכת זורם לתוך חלל מבלי להיקרע או להתקמט.
רדיוס כניסת המות הוא ללא ספק הפרמטר הרגיש ביותר. אם הוא קטן מדי, החומר לא יכול לזרום בחופשיות וקיר הכוס נשבר כתוצאה מתיחה מוגזמת. אם הוא גדול מדי, החומר מתקמט לאחר עזיבת נקודת הצביטה בין טבעת השרטוט והקלסר. קווים מנחים עבור פלדה איכותית- מציעים רדיוסי כניסה בקנה מידה לשניהםעובי החומר וקוטר הריק, עם פלדת כלי בלאי- גבוהה המשמשת לרדיוסים אלה בשל מגע החלקה קבוע של החומר.
צייר את גיאומטריית החרוזים - את הפרופילים המוגבהים המעובדים במשטח המקשר - שולט בהתנגדות הזרימה על ידי אילוץ חומר להתכופף ולהתפרק כשהוא נכנס לתבנית. הגובה, הצורה והמיקום שלהם הם כלים גיאומטריים לאיזון זרימת מתכת בין פינות הדוקות וקירות ישרים. סוג זה של גיאומטריית ניהול-זרימה פשוט לא קיימת בחיתוך או בכיפוף של קוביות.
- השחרה/פירסינג:העדיפויות הגיאומטריות מתמקדות באחוז השחרור, זווית הגזירה, אורך הקרקע וההקלה הזויתית - כולם אופטימליים להפצה נקייה של שבר, פליטת שבלול ומזעור כוח החיתוך.
- הִתעַקְמוּת:הגיאומטריה סובבת סביב רדיוס האגרוף, פרופיל V-פתיחת קוביות ופיצוי כיפוף יתר - המותאם לשליטה ברדיוס הכיפוף הטבעי ומניעת קפיצה אלסטית.
- צִיוּר:גיאומטריה קריטית כוללת רדיוס כניסת תבנית, רדיוס חרטום, גובה ופרופיל של חרוזים, ומרווח מחזיק ריק -, כולם אופטימליים לזרימת חומר אחידה ללא קרעים או קמטים.
מרווח של 10% שנותן לך קצה מרוקן נקי יהיה לגמרי לא רלוונטי בהקשר של כיפוף. רדיוס כניסה נדיב של 8 מ"מ החיוני לשרטוט עמוק יבטל את הקצה החד הנדרש לפירסינג. זו בדיוק הסיבה לכך שיש להתייחס לגיאומטריה של תבנית בודדת פעולה על ידי פעולה - הפרופיל הגיאומטרי של כל סוג פעולה משקף מכניקת עיוות חומר שונה מהותית. והמכניקה הזו משתנה שוב כשאתה משנה את החומר עצמו.
תכונות חומר המעצבות את החלטות הגיאומטריה של המות
אותה גיאומטריית תבנית הפועלת ללא רבב בפלדה עדינה עלולה לייצר קצוות סדוקים בנירוסטה או כתמים מוגזמים באלומיניום. החומר אינו קלט משני לעיצוב מתכת הטבעה - הוא המניע העיקרי שקובע כל נקודת התחלה גיאומטרית. גמישות, חוזק מתיחה, קצב התקשות-עבודה ועובי כולם מכתיבים באיזו אגרסיביות אתה יכול לגזור, כמה חזק אתה יכול להתכופף וכמה מרווח אתה צריך כדי להשיג שבר נקי.
כיצד משיכות החומר מניעה את בחירת המרווח
חומרים גמישים כמו נחושת ופלדת פחמן נמוכה- מאפשרים למישורי שבר להתפשט בצורה נקייה במרווחים הדוקים יחסית. חומרים קשים יותר, בעלי מתיחה- גבוהה יותר, מתנגדים להתפשטות השברים הזו וזקוקים למינוף מכני רב יותר - מרווח רחב יותר - כדי לשבור את השבלון מבלי ליצור נזק מוגזם של שבר או קצה. הכלל הכללי: ככל שהיחס בין התפוקה-ל-חוזק המתיחה יורד, המרווח חייב לגדול.
קחו בחשבון את ההתפשטות המעשית. פלדה עדינה בדרך כלל עובדת היטב עם מרווח של בערך 10% לכל צד. פלדת אל-חלד, עם קצב ההתקשות הגבוה- שלה וחוזק המתיחה שלה, למעשה מתפקדת גרועה באותם 10% -מחקר מראההוא מייצר את גובה הקוצים הגרוע ביותר בערך זה. מעבר ל-12-15% מניב לעתים קרובות קצוות נקיים יותר. פלדות מתקדמות עם חוזק- גבוה דוחפות זאת הלאה, כאשר מחקרים מצביעים על מרווחים של עד 21% לכל צד ליכולת מתיחה אופטימלית של הקצוות. אלומיניום, למרות היותו רך יותר, נהנה מרווחים מתונים מכיוון שהנטייה שלו להתפרקות ובלאי דבק משנה את מצב הכשל במישור הגזירה.
מרווח התבנית עבור חומרים שונים אינו עניין של העדפה - זה עניין של מכניקת שבר המוכתבת על ידי התנהגות העיוות של כל סגסוגת.
דרישות רדיוס על פני סגסוגות הטבעה נפוצות
רדיוס הכיפוף עבור הטבעת גיליונות מתכת עוקב אחר אותו היגיון-תלוי בחומר. חומרים נוקשים יותר, פחות רקיעים, נסדקים ברדיוסים הדוקים יותר מכיוון שהסיבים החיצוניים של העיקול חורגים ממגבלת ההתארכות שלהם. אכלל אצבע משותףקושר את רדיוס הכיפוף המינימלי ישירות לעובי החומר כפול גורם המשקף את משיכות הסגסוגת:
- פלדה עדינה:פי 0.8 עד 1.2 עובי החומר עבור מדדים דקים, עלייה ל-1.5-2.5x עבור מלאי עבה יותר.
- נירוסטה:עובי מינימלי של 2x עבור מדידים דקים, קנה מידה ל-3-4x עבור צלחת כבדה יותר - משקף את הגב הקפיצי הגבוה יותר ואת המשיכות הנמוכה יותר בקודקוד העיקול.
- אֲלוּמִינְיוּם:עובי 1x עבור מדדים קלים, 2-3x עבור קטעים עבים יותר. רדיוסי האגרוף לשרטוטים עמוקים צריכים לשבת בעובי של פי 8 עד 10 מהחומר, עם רדיוסי כניסת התבנית בעובי של פי 5 עד 10.
נחושת ופליז, בהיותם רקיעים מאוד, מאפשרים רדיוסים הדוקים יותר מאשר פלדה בעובי שווה ערך - אך יכולת הצורה שלהם תלויה במידה רבה בהרכב הסגסוגת ובמצב המזג.
קשרי עובי-ל-גיאומטריה למתכות ברזליות ולא-ברזליות
בחירת חומרי הטבעה היא רק חצי מהמשוואה. עובי בתוך כל סגסוגת נתונה משנה את הדרישות הגיאומטריות באופן משמעותי. יריעות עבות יותר דורשות מרווחים גדולים יותר במונחים מוחלטים (אם כי האחוז עשוי להחזיק מעמד), פתחי V- רחבים יותר לכיפוף ורדיוסי משיכה נדיבים יותר. הטבלה שלהלן מספקת התייחסות חומר-ל- לגיאומטריה עבור סגסוגות ההטבעה הנפוצות ביותר.
| קטגוריית חומרים | טווח מרווח כללי (לכל צד) | עקרון רדיוס כיפוף מינימלי | הערות גיאומטריות |
|---|---|---|---|
| פלדה עדינה (דל-פחמן) | 8-12% מעובי החומר | עובי של 0.8-1.2x (מד דק) | התייחסות לקו הבסיס עבור רוב הנחיות הגיאומטריה של התבנית |
| נירוסטה (אוסטניטית) | 12-16% מעובי החומר | עובי 2-4x תלוי במד | דורש כוח לחיצה פי 2-3 לעומת פלדה קלה; מרווח לצייר צריך עובי + 35-40% נוסף |
| נירוסטה (פריטי) | 10-14% מעובי החומר | עובי 1.5-2.5x | פחות אגרסיבי מאוסטניטי; מרווח הציור צריך עובי + 10-15% נוסף |
| אלומיניום (ציונים לציור) | 8-12% מעובי החומר | עובי פי 1-3 תלוי במד | רדיוס ניקוב 8-10x T עבור שרטוטים; הסיכון לצריבה דורש משטחי תבנית מלוטשים |
| נחושת ופליז | 6-10% מעובי החומר | עובי של 0.5-1.5x (תלוי בסגסוגת) | משיכות גבוהה מאפשרת רדיוסים הדוקים; יכולת הצורה משתנה באופן משמעותי עם מזג וסגסוגת |
| פלדה מתקדמת-חוזקת | 14-21% מעובי החומר | עובי 2-4x | יחס תפוקה-ל-מתיחה נמוך דורש מרווח רחב יותר לאיכות קצה |
ערכים אלו הם נקודות מוצא, לא מוחלטות. גיאומטריית הייצור בפועל תלויה בדרישות סובלנות לחלקים, יעדי חיי התבנית, ציפיות גימור פני השטח ודרגת הסגסוגת הספציפית המדוברת. על המהנדסים להתייעץ עם גיליונות נתונים של חומרים ואסמכתאות כלי עבודה מאומתים עבור ערכי פרויקט מדויקים - אלומיניום מסדרת 5000 מתנהג בצורה שונה מאוד מסדרה 6000 תחת אותה גיאומטריית אגרוף.
מה שהטבלה הזו מבהירה הוא שאין מתכון גיאומטרי אחד שפועל על פני חומרים. כל אחוז פינוי, כל מכפיל רדיוס, כל הנחת גיאומטריית שרטוט משתנה ברגע שאתה מחליף את הסגסוגת על המכבש. והשינויים האלה לא משפיעים רק על תוצאה אחת - הם יוצרים-התפשרות שבהן אופטימיזציה לתוצאה אחת פוגעת בהכרח באחרת.
החלפות גיאומטריות-המגדירות את ביצועי המות
כל החלטה גיאומטרית במת יחיד היא משא ומתן. אינך יכול למקסם את איכות הקצה, למות חיים ולספק יעילות בו-זמנית - שיפור פרמטר אחד בנפרד תמיד עולה לך משהו במקום אחר. פשרות- אלו אינן פגמי עיצוב. הם הפיזיקה של ההחתמה, והבנתם היא מה שמפריד בין אופטימיזציה מכוונת של פינוי קוביות לבין ניחושים שיוצרים בעיות חוזרות בעיתונות.
השאלה הקריטית היא לא "מהו התמורה הטובה ביותר" לכל פרמטר בודד. זה "מה אני מוכן להקריב עבור החלק הספציפי הזה, בכרך הזה, לסובלנות הזו?"
הסחר בחיסול-בין איכות הקצה לחיי החיים
מרווח הדוק יותר מייצר אזור הברקה גדול יותר וקצה גזור נקי יותר - עד כדי כך שהוא מבוסס היטב. אבל העלות היא אמיתית. מרווחים קטנים יותר פירושם שהקצוות החיתוכים של האגרוף והמתס סובלים מתחי מגע גבוהים יותר בכל חבטה. שחיקה מואצת מקצרת את מרווחי השחזה מחדש ומגבירה את הסיכון לשיתובים, במיוחד בחומרים בעלי חוזק- גבוה יותר.
בצד השני, מרווח רחב יותר מאריך את חיי הכלי על ידי הפחתת בלאי האגרוף - באמצעות ערכי מרווח של 11-20% יכול להפחית במידה ניכרת את עומס הכלים במהלך הניקוב. אבל אתה משלם על אורך החיים הזה עם התהפכות מוגברת, אזור שבר גס יותר, וקורות פוטנציאליים גדולים יותר בפלדות קונבנציונליות. מחקר על פלדות מתקדמות בעלות חוזק גבוה מוסיף ניואנס: דרגות AHSS נוטות לשמור על גובה קוצים קבוע ללא קשר לבלאי הכלים, כלומר מרווחים רחבים יותר עשויים שלא לשאת את אותו עונש של קוצים כפי שניתן לראות בפלדה עדינה. ההקשר חשוב.
גיאומטריית רדיוס איזון יכולת צורה מול בקרת מימד
בפעולות כיפוף ושרטוט, רדיוסים גדולים יותר מפחיתים את ריכוז המתח בקודקוד העיקול או בכניסת השרטוט. המשמעות היא פחות סכנת פיצוח, כוח יצירה נמוך יותר ובלאי עדין יותר של הכלים. נשמע כמו ניצחון קל - עד שתשקול מה קורה במורד הזרם.
רדיוס כיפוף נדיב מאפשר קפיצה אלסטית יותר, מה שהופך את בקרת הזווית הסופית לקשה יותר לחזות ולפצות. בשרטוט, רדיוס כניסה גדול מדי מאפשר לחומר לזרום בחופשיות מדי, ומזמין קמטים באזורים שאינם נתמכים. בסופו של דבר אתה מחליף יכולת צורה אמינה עבור חוסר יציבות ממדית המופיעה כחלק-לחלק{3}}בשינוי בייצור.
הטבות בזווית גזירה לעומת עונשי כוח רוחביים
זווית גזירה היא אחד מעצות עיצוב הטבעה היעילים ביותר להפחתת שיא הטונאז'. חומר אגרוף משופע המשלב בהדרגה ולא בבת אחת יכול לחתוך את שיא כוח הניקוב ביותר מ-50%, כאשר מחקרים על פלדות DP מאשרים הפחתות העולה על 50% עם זוויות שיפוע בין 3 ל-6 מעלות. זוהי הפחתה משמעותית בלחץ העיתונות והצמדה-מהלם.
העונש: זווית גזירה מציגה וקטור כוח רוחבי שמנסה להסיט את האגרוף הצידה. זוויות גדולות יותר יוצרות דחף רוחבי גדול יותר, דורשות מערכות הנחיה קשיחות יותר והתאמת אגרוף- ל-החשפן הדוקה יותר. הצמד-באמצעות אנרגיה - גם היפוך הכוח הפתאומי כאשר האגרוף פורץ דרך - גדל, מה שעלול לגרום להרמת רצועות ולנזקי עייפות לרכיבי הלחיצה במשך מיליוני מחזורים.
- מרווח הדוק יותר:קבל קצוות גזוזים נקיים יותר ואזורי הברקה גדולים יותר. הקרבת שחיקה מואצת של אגרוף וקוביות, כוחות חיתוך גבוהים יותר ורגישות מוגברת ליישור.
- מרווח רחב יותר:השג חיי תבנית ארוכים וכוח אגרוף נמוך יותר. הקרבת התהפכות מוגברת, אזורי שבר מחוספסים יותר וגידול פוטנציאלי של כתמים בחומרים רקיעים.
- רדיוס כיפוף/משיכה גדול יותר:השג סיכון מופחת לסדקים והורד את מתח היווצרות. הקרבת שליטה ממדית עקב קפיצה מוגברת ופוטנציאל קמטים.
- זווית גזירה גדולה יותר:השג מופחת כוח חיתוך שיא והורדת ביקוש בטונאז' העיתונות. להקריב דחיפה רוחבית מוגברת על האגרוף, אנרגיית הצמד- גבוהה יותר וסיכון גדול יותר להרמת רצועה.
- ארץ ארוכה יותר:השג איכות חורים טובה יותר ויותר מלאי טחינה מחדש. להקריב סיכון מוגבר להחזקת שבלול וגרירת חיכוך גבוהה יותר על חומר חתוך.
האופן שבו אתה פותר את ההפרעות-תלויות בשכבת הסובלנות של החלק המוטבע. עבודת סובלנות הדוקה- - רכיבים רפואיים, מחברים חשמליים, סוגריים מדויקים - דורשות גיאומטריה המעדיפה איכות חלקים גם במחיר של אורך חיים קצר יותר ותחזוקה תכופה יותר. גורמי הביצועים של מות ההטבעה החשובים כאן הם מצב הקצה, יכולת החזרה הממדית וגימור פני השטח.
עבודה מסחרית בנפח גבוה- הופכת את העדיפות. כאשר אתה מריץ מיליוני סוגריים פשוטים או קטעי סחורה, אורך החיים וזמן הפעילות שולטים. מרווחים רחבים יותר, רדיוסים נדיבים יותר וזוויות גזירה מתונות מחזיקים את הלחיצה ארוכה יותר בין מרווחי השירות - והסובלנות הרגועה יכולה לספוג את הפשרות הגיאומטריות מבלי לדחות חלקים.
עדשת סובלנות- זו מעניקה לך מסגרת החלטה במקום ערך "נכון" יחיד עבור כל פרמטר. הגיאומטריה עצמה לא משנה את - רק העדיפות שאתה מקצה לכל תוצאה משתנה בהתאם למה שהחלק דורש. ובתוך כל אחת מאותן החלטות גיאומטריות, תכונות משניות כמו זוויות הקלה ופרופילי חריץ עוקפים מוסיפות שכבה נוספת של בקרת עיצוב שמאריכה את ביצועי התבנית לאורך חיי השירות המלאים שלה.
גיאומטריית תבליט ועקרונות עיצוב חריצים עוקפים
זוויות הקלה וחריצים עוקפים לעתים נדירות זוכים לתשומת לב העיצובית של גיאומטריית מרווח או גזירה -, אך הן התכונות שגורמות לשבלולים ליפול, לרצועות להאכיל ולמתות לרוץ בין השחזה מחדש. השג את הגיאומטריה של זווית ההקלה בתבנית, ותבלה יותר זמן בניקוי שבלולים תקועים מאשר בייצור חלקים.
תבליט זוויתי וגיאומטריית קרקע ישרה להוצאת שבלול
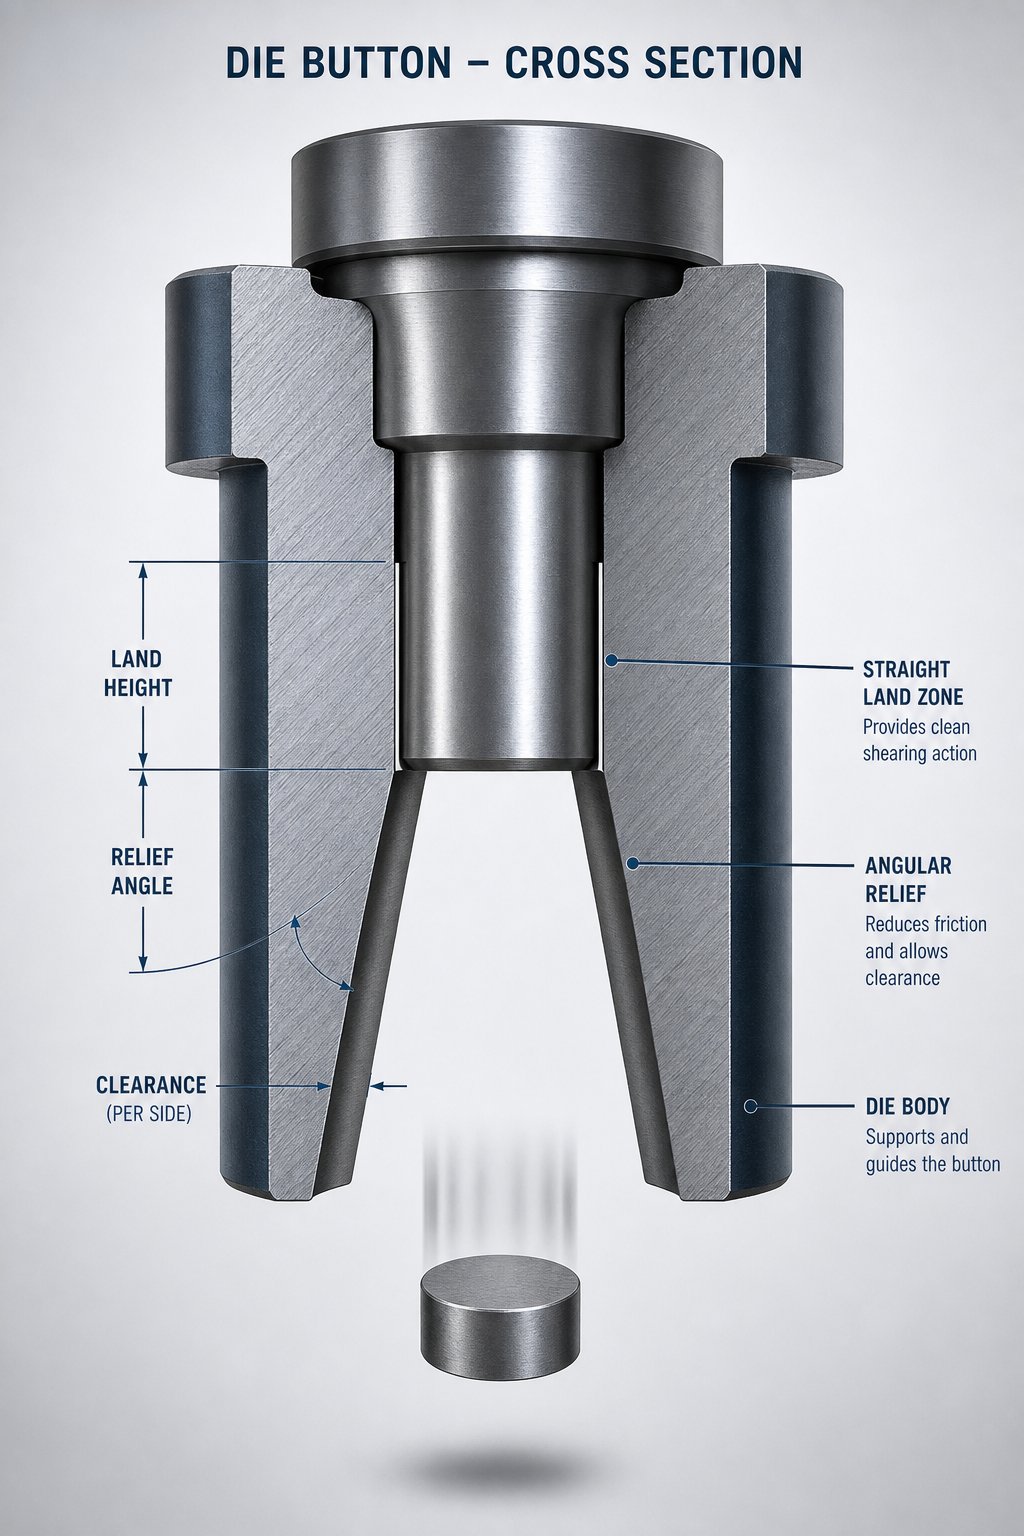
דמיין מה קורה בתחתית מהלך חיתוך. האגרוף גזז דרך החומר, ושבלול יושב בתוך פתח התבנית. במכת החזרה, החלל הזה צריך לרדת החוצה - לא לחזור למעלה עם האגרוף לתוך הרצועה. זה המקום שבו ההקלה הזוויתית מרוויחה את כוחה.
תבליט זוויתי הוא המתח המעובד מתחת לקרקע התבנית שיוצר נתיב מרווח מתרחב עבור הקליע. ברגע שהשבלול מנקה את אזור היבשה הישר, הוא נכנס לחלל מתרחב עם אפס התנגדות, נופל בחופשיות דרך נעל התבנית. בלי ההקלה הזו, שבלולים נצמדים לקירות הקוביות, נערמים, ובסופו של דבר נגררים חזרה דרך הרצועה - הכשל הקלאסי של משיכת הקלעים שעוצר את הייצור בקור.
הקרקע הישרה עצמה - אותו קטע מקביל בחלק העליון של פתח התבנית - משמשת כאזור הדיוק. הוא תומך בחומר במהלך הגזירה ושומר על איכות חורים על ידי שמירה על גיאומטריית החיתוך עקבית. אורכי הקרקע הנפוצים נעים בין 0.060 ל-0.125 אינץ' עבור יישומים סטנדרטיים, כאשר המתח ההקלה למטה מוגדר בדרך כלל ב-0.15 עד 0.5 מעלות לכל צד. חומרים דקים יותר וקטרי חורים קטנים יותר נוטים לכיוון אורכי הקרקע הקצרים יותר; מדדים כבדים יותר ופתחים גדולים יותר סובלים קרקעות ארוכות יותר.
השילוב חשוב יותר מכל אחד מהערכים לבדו. ארץ קצרה בשילוב הקלה אגרסיבית מקלה על הפליטה אך מקריבה את החיים מחדש. אדמה ארוכה עם הקלה רדודה ממקסמת את מחזורי ההשחזה אך מגבירה את הסיכון להחזקת שבלולים - במיוחד בשיעורי שבץ גבוהים שבהם ואקום וצמיגות השמן פועלים נגד כוח המשיכה. למניעת משיכת שבלול במות הטבעה, המטרה היא לשמור את הקלקול מספיק זמן כדי שהאגרוף ייסוג, ואז לשחרר אותו עם אפס התנגדות לאזור ההקלה.
הסבר על פרופילי חריץ עוקפים חיוביים ושליליים
חריצי עוקף משרתים פונקציה גיאומטרית שונה לחלוטין. בעוד שגיאומטריית הקלה מנהלת את מה שקורה לאחר החיתוך, חריצים עוקפים מנהלים את מה שקורה לפניה - במיוחד, כיצד הרצועה ממקמת את עצמה ביחס לתחנות התבנית.
חריץ מעקף חיובי הוא תכונה מוגבהת על פני התבנית שמסיטה או מרימה את הרצועה תוך כדי הזנה קדימה, ומונעת מהרצועה להיתפס בקצוות התבנית או בתכונות שנוצרו בעבר. חריץ עוקף שלילי הוא תעלה שקועה המאפשרת מעבר של תכונות נוצרות ללא הפרעות. גם חריצי עוקף שליליים וחיוביים במות הטבעת מתכת פותרות את אותה בעיה בסיסית: שמירה על תנועה עקבית של רצועות כך שהחומר יירשם במדויק בתחנת החיתוך או העיצוב.
המטרה של חריצים עוקפים במות הטבעה חורגת מעבר לפינוי הפרעות פשוט. הם שולטים בסטייה של הרצועה, מונעים התכווצות חומר בין תחנות, ומבטיחים שהטייסים יכולים להתחבר לחורים שלהם מבלי להילחם ברצועה שגויה. ביישומי הזנה בודדים המשמשים עם-הזנה ידנית או-קצרה, חריצי מעקפים הם פחות שכיחים - אך כאשר קיימות מספר תכונות על פני קובייה בודדת או כאשר מרימי רצועות פועלים באינטראקציה עם גיאומטריה מעוצבת, הם הופכים לכלי מיקום חיוניים.
קצבת טחינה מחדש מובנית בגיאומטריית התבנית הראשונית
כל מחזור השחזה מסיר חומר מפני התבנית, והסרה זו מקצרת ישירות את הקרקע הישר. לאחר מספיק טחינה חוזרת, האדמה נעלמת לחלוטין לתוך אזור ההקלה - וגיאומטריית החיתוך המדויקת שלך הופכת למשפך מחודד שמייצר חורים גדולים מדי וחורים מוגזמים.
מעצבי תבנית מנוסים בונים קצבת טחינה מחדש לתוך הגיאומטריה הראשונית על ידי ציון אורך קרקע ארוך מספיק כדי לשרוד מספר מתוכנן של מחזורי השחזה. אם כל טחינה חוזרת מסירה 0.003 עד 0.005 אינץ' ואתה רוצה 20 מחזורי טחינה מחדש לפני שחלק התבנית צריך החלפה, הקרקע הראשונית שלך חייבת לתת את הדעת על הסרת המלאי המצטבר תוך שמירה על אורך קרקע פונקציונלי מינימלי לאורך חיי השירות של התבנית.
זו הסיבה שגיאומטריה ראשונית לעולם אינה עוסקת רק בביצועים של מאמר-ראשון. מדובר בביצועים לאורך כל מחזור החיים של הכלי.
- גודל הקרקע הישר למחזור החיים, לא רק-איכות הריצה הראשונה.חשבו על פינוי מלאי טחינה מצטבר בעת ציון אורך הקרקע הראשוני.
- התאם את זווית ההקלה לדרישות פליטת הקלעים.מהירויות מהלומות גבוהות יותר וחומרים דקים יותר דורשים הקלה אגרסיבית יותר כדי לנטרל השפעות הדבקה של ואקום ושמן.
- לעולם אל תתנו לאורך האדמה להגיע לאפס.קבע סף קרקע פונקציונלי מינימלי ותזמן החלפת קטע קוביות לפני שחצה מחדש חוצה את הגבול הזה.
- השתמש בחריצי עוקף חיוביים כדי להרים רצועות מעל מכשוליםוחריצים שליליים לפינוי שקע עבור תכונות נוצרות העוברות דרך התבנית.
- ודא את גיאומטריית ההקלה לאחר כל שחיקה מחדש.קצה רענן עם פרופורציות קרקע-ל-שונות מתנהג בצורה שונה מהגיאומטריה המקורית - לאמת את התנהגות הקלעים לפני החזרת הקובייה לייצור.
- שקול הפעלת פעמונים-ת עבור מושכי שבלולים כרוניים.טיוטה שלילית קלה בחלק העליון של פתח התבנית יכולה ללכוד שבלולים מתחת למישור הרצועה מבלי להשפיע על איכות החורים.
גיאומטריית הקלה ועקיפה הן תכונות-תחזוקה, באותה מידה שהן תכונות ביצועים. הם קובעים לא רק איך התבנית פועלת היום, אלא כמה מחזורי ייצור היא מספקת לפני שהגיאומטריה תתדרדר מעבר לתיקון. פרספקטיבה זו של מחזור החיים מתחברת ישירות לאופן שבו מהנדסים מאמתים החלטות גיאומטריות לפני שהם מתחייבים לפלדת כלים מוקשה - תהליך שבו סימולציה משחקת כעת תפקיד מכריע.
אימות גיאומטריית המות באמצעות סימולציה וניתוח
החלטות גיאומטריות על הנייר הן השערות. הם נשארים לא מוכחים עד שהמתכת מתעוותת בעומס - ומבחינה היסטורית, ההוכחה הזו הגיעה מניסויים פיזיים יקרים, עיבוד חוזר של קוביות חוזרות והרבה חומר גרוט. ניתוח סימולציית חותמת שינתה מהותית את הרצף הזה. ניתוח אלמנטים סופיים (FEA) מאפשר למהנדסים לבחון וריאציות גיאומטריות בצורה דיגיטלית, תוך התכנסות לגיאומטריה מאומתת לפני עיבוד פלדת כלי כלשהו.
ניתוח אלמנטים סופיים לאימות גיאומטריה
FEA מדגים את כל תהליך היצירה כניסוי מספרי מבוקר. אתה מזין אותו בכניסות הגיאומטריות שלך - ערכי מרווח, רדיוסי תבנית, פרופילי ניקוב, עומק שרטוט, מרווחי מחזיק ריקים - יחד עם תכונות החומר ותנאי החיכוך. לאחר מכן הפותר חוזה בדיוק כיצד יתנהג הסדין: היכן הוא מתדלדל, היכן הוא מתקמט, היכן הוא נסדק ועד כמה הוא קופץ לאחור לאחר הסרת הכלי.
מחקר עלהטבעת לוח רכבמדגים זאת ישירות. תוך שימוש בתכנון ניסוי אורתוגונלי בשילוב עם תוכנת FEA, המהנדסים העריכו את ההשפעה של כוח מחזיק הריק, רדיוס פינות התבנית, מרווח התבנית ומקדם החיכוך על יצירת התוצאות - וזיהו שרדיוס פינת התבנית היה הגורם החזק ביותר המשפיע על קצב הדילול המרבי, בעוד שהמחזיק הריק כפה על הקמטים המושפעים ביותר. רמה זו של רגישות פרמטר תדרוש עשרות ניסויים פיזיים כדי לבודד. סימולציה סיפקה את זה תוך שעות.
עבור תהליכי עבודה של ניתוח אלמנטים סופיים של תכנון מתבניות, התפוקות העיקריות כוללות יצירת דיאגרמות גבול הממפות מצבי מתח כנגד גבולות כשל בחומר, מפות התפלגות עובי המציגות אזורי סיכון מדללים, וחיזוי גודל קפיצה המודיעים על גיאומטריית הפיצוי. כל פלט חוזר ישירות לכניסות הגיאומטריות שבהן אתה שולט.
הדמיית שינויי מרווח ורדיוס באופן דיגיטלי
הכוח האמיתי של סימולציה בהחתמת הכלים והטבעות הוא מהירות האיטרציה. תאר לעצמך שאתה צריך להעריך כיצד שלושה רדיוסי כניסת קוביות שונים פועלים באינטראקציה עם שתי רמות כוח מחזיק ריק על פני שתי הגדרות מרווח. כלומר שתים עשרה תצורות גיאומטריות. בנייה ובדיקה פיזית של שתים עשרה וריאציות של קוביות יהיו יקרות בצורה בלתי רגילה. באופן דיגיטלי, אתה מריץ את שניים עשר המקרים האלה במקביל ומשווה תוצאות בתוך מחזור עיצוב אחד.
A לימוד על אופטימיזציה של ריק וגיאומטריית כלי בו-זמניתהראה שסימולציית FEM איטרטיבית התכנסה לגיאומטריית הכלים האופטימלית בתוך שבעה איטרציות - והפחתת סטיות פני השטח מ-3 מ"מ למטה מתחת ל-0.5 מ"מ ללא תנודות לא יציבות. התהליך פיצה על גיאומטריית קפיצה, דילול וקצה בו-זמנית, משהו שאף רצף ניסיון פיזי לא יכול היה להשיג זאת ביעילות עם פלדה מתקדמת בחוזק- גבוה הנוטה להתאוששות אלסטית משמעותית.
גישה איטרטיבית זו פועלת בכל סוגי הפעולות. עבור קוביות חיתוך, סימולציה מנבאת את ריכוז המתח בקצוות הגזירה ומאמתת את בחירת המרווח כנגד התנהגות התפשטות השבר. לשרטוט קוביות, הוא ממפה נתיבי זרימת חומרים, מזהה אזורי קמטים תחת לחץ דחיסה, ומייעל את גיאומטריית חרוזי השרטוט כדי לאזן את זרימת המתכת. עבור קוביות כיפוף, אלגוריתמי חיזוי קפיצה חוזרים מחשבים את פיצוי כיפוף יתר המדויק הדרוש עבור כל שילוב של חומר ורדיוס.
מתוצאות סימולציה להפקה-גיאומטריית Ready Die
סימולציה אינה מחליפה מומחיות בכלים - היא מאיצה את הדרך מגיאומטריית מושג לגיאומטריה מוכחת. התוכנה אומרת לך היכן החומר ייכשל. זה לא אומר לך מדוע החנות שלך לא יכולה להחזיק סובלנות של 0.003 מ"מ על משטח תלת מימדי מורכב, או כיצד התרחבות תרמית במהלך ריצת ייצור תשנה את האישורים המאומתים שלך. המציאות הזו דורשת-ידיים-בבניית ידע שאף פותר לא תופס.
פיתוח קוביות מונעות CAE-מפחית בדרך כלל את איטרציות הניסוי ב-30-50% ומצמצם משמעותית את עלויות שינוי הכלים. הרצף המסורתי של עיצוב, ייצור, ניסיון, תיקון, חזרה הופך לעיצוב, הדמיה, אופטימיזציה, ייצור, ניסיון מינימלי. המחזור הדחוס הזה הוא המקום שבו הסימולציה מספקת את החזר ה-ROI הברור ביותר שלה - פחות לולאות ריתוך-ו-שחזה מחדש, פחות בזבוז חומר וזמן מהיר יותר עד לעיבודים מוכנים לייצור.
התוצאות החזקות ביותר של הגיאומטריה של הקוביות מופיעות כאשר אימות דיגיטלי ומומחיות{0}}בבניית קוביות פיזיות פועלות כסימולציית לולאה סגורה - מזהה את החלון הגיאומטרי האופטימלי, ויצרני כלים מנוסים מתרגמים את החלון הזה לכלי ייצור שניתן לתחזוקה.
עבור מהנדסים שעובדים על אתגרי גיאומטריית תבנית בודדים מורכבים - משיכה עמוקה עם רדיוסים הדוקים, תבנית חיתוך מרובה -או חומרים בעלי חוזק- גבוה עם חלונות יצירתיים צרים - שיתוף פעולה עם ספקי פתרונות תבנית מנוסים מגשר על הפער בין תפוקות הדמיה למציאות הייצור.שירותי החתמה של YICHENמציעים תמיכה בעיצוב תבנית מותאם אישית המכסים מבנה, רכיבים, אופטימיזציה של מרווח ובקרת זרימת חומרים, ומחברים גיאומטריה מאומתת-לסימולציה לכלי עבודה שפועלים על רצפת המכבש.
סימולציה נותנת לך ביטחון בהחלטות הגיאומטריות שלך. אבל החלטות אלה עדיין מייצרות השלכות מדידות בגובה הכתמים של הייצור -, עוצמת הקפיצה, התפלגות הדליל ושיעורי הבלאי המאשרים או סותרים את הניתוח שלך. חיבור הגיאומטריה ישירות לתוצאות האיכות הללו הוא המקום שבו ידע הנדסי הופך לבקרת תהליכים.
כיצד גיאומטריית המות מניעה את איכות החלקים ואריכות ימים של הכלי
כל פגם באיכות מהנדס חותמות פותר בעיות - כתמים, קפיצה, דילול, פיצוח קצוות - נובע מהשורש הגיאומטרי. לא בעיית אצווה מהותית. לא תקלה בעיתונות. גֵאוֹמֶטרִיָה. היחסים המרחביים המובנים בקובייה בשלב התכנון קובעים מראש כיצד ייראה החלק המוטבע אלפי משיכות מאוחר יותר. הבנת הגיאומטריה ואיכות החלקים כמערכת סיבה-ו-תוצאה היא מה שממיר את פתרון הבעיות התגובתיות-לבקרת תהליכים יזומה.
כיצד גיאומטריית מיון שולטת ביצירת כתמים
גובה הכתמים הוא תלונת האיכות הנפוצה ביותר בפעולות חיתוך, והיא נשלטת כמעט במלואה על ידי פינוי אגרוף-ל-מות. כאשר המרווח הדוק מדי, האגרוף מושחז על דופן התבנית בכל מהלך, יוצר בלאי שוחק שמגדיל בהדרגה את גובה הקוצים ככל שהקצה מתדרדר.מחקר על פלדה MART1400מראה שהגדלת המרווח מ-6% ל-14% לכל צד למעשה מפחיתה את גובה הקוצים -, בניגוד להנחה הישנה שרווחים רחבים יותר פירושם תמיד קוצים גדולים יותר.
המנגנון פשוט. מרווח מתאים מאפשר למישורי שבר להתפשט בצורה נקייה מקצה האגרוף ומקצה התבנית, ונפגשים באמצע עובי הגיליון. כאשר המטוסים האלה מתיישרים, הקליע נפרד עם גרירת חומר מינימלית במשטח היציאה - וגרירה היא מה שיוצר כתמים. מרווח- הדוק מדי מאלץ גזירה משנית, שקורעת חומר במקום לשבור אותו בצורה נקייה. בקרת כתמים במטות הטבעה מתחילה בבחירת מרווח שתואם הן לחוזק המתיחה של החומר והן לעובי שלו, אף לא אחוז-של-אצבע אחד המוחל על כל דבר על המכבש.
יש גם לולאת משוב ללבוש. אם החור המנוקב מתחיל להתכווץ ביחס לקוטר האגרוף, בלאי שוחק שוחק את פני האגרוף. אם החור מתחיל לגדול, בלאי דבק תופס חומר על האגרוף. שני מצבי הכשל נמשכים לגיאומטריית המרווח הראשונית ולאופן שבו היא מפזרת את הלחץ על פני קצוות החיתוך לאורך זמן.
גיאומטריית רדיוס והשפעתה על קפיצה ודילול
Springback היא בעיית התאוששות אלסטית, וגודלה הוא פונקציה ישירה של גיאומטריית רדיוס העיקול המובנית בתבנית.לימודים על ציוני AHSSלאשר קשר כמעט ליניארי בין חוזק מתיחה לקפיצה זוויתית - כלומר חומרים בעלי חוזק- גבוה יותר דורשים פיצוי גיאומטרי אגרסיבי יותר. רדיוס התבנית קובע את רמת המתח בקודקוד העיקול, ורמת המתח קובעת כמה אנרגיה אלסטית נשארת בחלק לאחר היווצרות.
סלסול דופן מוסיף מימד נוסף. כאשר גיליון מתכת מתכופף מעל רדיוס תבנית ולאחר מכן אינו מתכופף ונכנס לדופן הצד, כל משטח של הגיליון חווה היסטוריות מתח שונות - בצד אחד, דחיסה בצד השני. שיפוע הלחץ הזה דרך העובי גורם לקיר להתכרבל לאחר הפריקה. רדיוסים הדוקים יותר ומתח דופן גבוה יותר מפחיתים את התלתל על ידי מזעור הפרש המתח, אך במחיר של כוח היווצרות מוגבר וסיכון דילול גדול יותר.
בפעולות ציור, גיאומטריית רדיוס הכניסה שולטת ישירות בדילול החומר. רדיוס קטן מדי מגביל את הזרימה, ומאלץ את דופן הכוס להימתח מעבר לגבולות בטוחים. הדילול המתקבל מרכז ברדיוס האף האגרוף - את התכונה הגיאומטרית עם מעבר העקמומיות החד ביותר. איזון הרדיוסים הללו הוא אתגר בקרת איכות קוביות הטבעה שקובע אם החלקים המצוירים שלך דקים באופן אחיד או נכשלים בצורה קטסטרופלית בנקודות ריכוז מתח.
קישור בין החיים להחלטות גיאומטריות ראשוניות
החיים הם לא אקראיים. זוהי פונקציה צפויה של מצב הלחץ המוטל על משטחי פלדת כלי על ידי הגיאומטריה שתכננת. מרווח קובע את גודל מתח הגזירה בקצוות החיתוך. זווית הגזירה מחלקת את המתח הזה לאורך זמן במקום לספק אותו כפגיעה אחת. אורך הקרקע קובע כמה חומר יוצר קשר עם דופן התבנית במהלך כל מהלך - יותר מגע פירושו יותר חיכוך, יותר חום ובלאי מהיר יותר.
הקשר עובד בשני הכיוונים. מחקרים על מרווח ורטט מגלים שמרווחים גדולים יותר מציגים רטט שניתנים למדידה במהלך פירסינג, במיוחד בפלדות בעלות חוזק- גבוה יותר. רטט זה מקדם סתתים על פני בלאי הדרגתי - מצב כשל קטסטרופלי שמסיים ריצת קובייה בפתאומיות ולא פוגע באיכות בהדרגה. מהנדסים המשתמשים במערכות החזקת אגרוף עם ראש ולא במערכות נעילת כדור- יכולים למתן את זה, אבל הסיבה העיקרית נשארת גיאומטרית: ערך המרווח שנבחר בשלב התכנון קבע מראש את פרופיל הרטט שמכלול הכלי יחווה בייצור.
| פרמטר גיאומטרי | תוצאה מבוקרת איכות חלק | גורם החיים מושפע |
|---|---|---|
| אגרוף-כדי-למות | גובה קוצים, מצב קצה, דיוק גודל חור | קצב שחיקה של אגרוף, סיכון לשיתוב, עוצמת רעידות |
| רדיוס כיפוף (אף אגרוף) | זווית קפיצה, דיוק זוויתי, סלסול דופן | בלאי קצה האגרוף, יוצר כוח על משטחי הכלי |
| רדיוס הכניסה למות (הגרלה) | פיזור דילול החומר, קמטים, איכות פני השטח | בלאי רדיוס ממגע החלקה, התפרצות מתפרצת |
| זווית גזירה | משיכות קצה, ישרות קצה, סימני הצמדה- | דחיפה לרוחב על מדריכים, עייפות מצטברת על גוף האגרוף |
| למות אורך ארץ | גליליות חור, נוכחות סימן שבלול, איכות אזור הגזירה | מרווחי טחינה מחדש, תדירות החזקת שבלולים |
| הקלה זוויתית | סימני משיכה של שבלול על משטח החלק, נקם משני מכניסה-מחודשת | תדירות החלפת מקטע, אמינות פליטה |
טבלה זו אינה אקדמית - היא מפת אבחון. כשבעיית איכות מופיעה בעיתונות, השאלה הראשונה צריכה להיות תמיד: איזה פרמטר גיאומטרי שולט בתוצאה זו? בר גדל? בדוק פינוי ומצב הקרקע. סחף קפיצי? בדוק שחיקה ברדיוס האגרוף. לדלל בתיקו? מדוד את רדיוס הכניסה שלך מול המפרט המקורי שלו. לכל סימפטום יש מקור גיאומטרי.
שליטה בגיאומטריית חותמת החתמה אינדיבידואלית היא מה שמפריד בין מהנדסים המגיבים לפגמים לבין אלו שמונעים אותם. בקרת איכות מטלית הטבעה פרואקטיבית פירושה עיצוב גיאומטריה שמסבירה את התקדמות הבלאי, שומרת על ממדים קריטיים לאורך מחזורי השחזה מחדש ומספקת איכות חלק צפויה לאורך כל חיי השירות המלאים של התבנית - לא רק במאמר הראשון.
למהנדסי כלי עבודה המחפשים פתרונות תבנית מותאמים אישית הנותנים מענה לאתגרי גיאומטריה כבדים בעיצוב -, החל מפרופילי אגרוף וגיאומטריית מרים ועד בקרת חריצים ואופטימיזציה של פינוי -שירותי החתמה של YICHENלספק שיתוף פעולה הנדסי משלב הרעיון ועד הייצור, חיבור כוונה גיאומטרית לכלי עבודה שמחזיק סובלנות על רצפת העיתונות.
- מיון שולט באיכות הקצה:גובה הכתמים, עומק ההתהפכות וניקיון אזור השבר הם כולם פלטים ישירים של אחוז המרווח שנבחר עבור החומר והעובי.
- רדיוס שולט על דיוק הממדים:עוצמת החזרה, סלסול דופן ופיזור הדילול נקבעים על ידי רדיוסי העיקול והמשיכה המובנים בתבנית.
- גיאומטריית גזירה שולטת בפרופיל הכוח:טונה שיא, אנרגיה-באמצעות ודחף רוחבי מגיבים כולם להחלטות זווית גזירה שהתקבלו בשלב התכנון.
- בקרת הקרקע והסיוע מתים אריכות ימים:חיי השחזה מחדש, אמינות פליטת הקלעים ועקביות החיתוך לאורך מיליוני פעימות תלויים באורך הקרקע הראשוני ובגודל זווית ההקלה.
- לכל סימפטום איכותי יש סיבה גיאומטרית:פתרון בעיות מתחיל בזיהוי איזה פרמטר נסחף מכוונת התכנון שלו - ולאחר מכן תיקון הגיאומטריה, לא רדיפה אחרי סימפטומים משניים.
שאלות נפוצות לגבי גיאומטריית הטבעה הפרטנית
1. מהו אישור האגרוף-כדי-הנכון עבור פעולות הטבעה?
מרווח נכון תלוי בסוג החומר ובעובי. פלדה עדינה משתמשת בדרך כלל ב-8-12% מעובי החומר לכל צד, פלדת אל-חלד דורשת 12-16%, אלומיניום עובד ב-8-12%, ופלדות מתקדמות בעלות חוזק גבוה זקוקות ל-14-21%. ערכים אלה מבטיחים מישורי שבר מהאגרוף והקצוות נפגשים בצורה נקייה באמצע הגיליון, ומייצרים כתמים מינימליים. מרווח הדוק יותר משפר את איכות הקצוות אך מאיץ את שחיקת הכלים, בעוד מרווח רחב יותר מאריך את חיי התבנית במחיר של אזורי שבר קשים יותר. עבור אתגרי אופטימיזציה מורכבים, ספקים כמו YICHEN (https://www.yichen-group.com/stamping-die/) מציעים תמיכה בעיצוב תבנית מותאם אישית שמאזנת בין איכות קצה לבין אורך חיים של כלי עבודה עבור דרישות ייצור ספציפיות.
2. מה ההבדל בין גיאומטריית הקוביות בין פעולות הבלטה, כיפוף ושרטוט?
לכל סוג פעולה יש פרופיל גיאומטרי שונה מהותית. כדורי השחרה וניקוב נותנים עדיפות לאחוז הפינוי, זווית הגזירה, אורך קרקע התבנית והקלה זוויתית כדי לשלוט בהתפשטות השברים ובפליטת הקלעים. כדורי כיפוף מתמקדים ברדיוס האף של אגרוף, רוחב פתיחת קוביות V- וגיאומטריית פיצוי כיפוף יתר כדי לנהל קפיצה לאחור. תבניות ציור דורשות רדיוסי כניסה אופטימליים, רדיוסי חרטום, שרטוט פרופילי חרוזים ומרווחי מחזיק ריקים כדי לשלוט בזרימת החומר מבלי להיקרע או להתקמט. ערך גיאומטרי המותאם לפעולה אחת יגרום לכשל בפעולה אחרת מכיוון שכל אחד מהם משקף מכניקת עיוות חומר שונה.
3. מה גורם להיווצרות קוצים בהטבעה וכיצד הגיאומטריה מונעת זאת?
כתמים נוצרים כאשר חומר נגרר במשטח היציאה במהלך הגזירה ולא נשבר בצורה נקייה. הסיבה הגיאומטרית העיקרית היא שחרור אגרוף-שגוי-למות. מרווח- הדוק מדי מאלץ גזירה משנית שקורעת חומר, בעוד מרווח רופף מדי מאפשר התהפכות ואזורי שבר גס. מחקר על פלדות חוזק- גבוה מראה שהגדלת המרווח מ-6% ל-14% לכל צד יכולה למעשה להפחית את גובה הקוצים. מרווח מתאים מאפשר למישורי שבר מקצה האגרוף ומקצה התבנית להתיישר ולהיפגש בעובי{10}}האמצעי של הגיליון, ולהפריד את הקלקול עם גרירת חומר מינימלית. מצב הקרקע וההקלה הזוויתית משפיעים גם על הלקות על ידי כך שהם משפיעים על האופן שבו החללולים נפלטים בצורה נקייה מבלי ליצור קשר- מחדש עם פני החלק.
4. מהי המטרה של זווית ההקלה של התבנית ואורך הקרקע במות הטבעה?
אורך הקרקע הוא הקטע המקביל הישר בחלק העליון של פתח התבנית התומך בחומר במהלך הגזירה ושומר על איכות החור. תבליט זוויתי הוא המתח המעובד מתחת לאדמה ויוצר נתיב מרווח מתרחב עבור שבלולים ליפול בחופשיות לאחר ההפרדה. יחד, הם מונעים משיכת שבלולים, כאשר שבלולים חתוכים חוזרים למעלה עם האגרוף ופוגעים ברצועה. אורכי קרקע אופייניים נעים בין 0.060 ל-0.125 אינץ', עם זוויות הקלה של 0.15 עד 0.5 מעלות לכל צד. אורך הקרקע הראשוני חייב להתייחס גם לקצבת הטחינה מחדש, שכן כל מחזור השחזה מסיר חומר ומקצר בהדרגה את הקרקע הפונקציונלית.
5. כיצד סימולציה משפרת את עיצוב הגיאומטריה של חותמת הטבעה?
ניתוח אלמנטים סופיים מאפשר למהנדסים לבדוק וריאציות גיאומטריות בצורה דיגיטלית לפני עיבוד פלדת כלי עבודה. סימולציה מנבאת דילול חומר, עוצמת קפיצה לאחור, סיכון להתקמטות ודרישות כוח היווצרות בהתבסס על מרווח, רדיוסים, עומק שרטוט וכניסות גיאומטריית מחזיק ריק. מחקרים מראים שפיתוח מונחה CAE-מפחית את חזרות הניסוי הפיזי ב-30-50% ומצמצם משמעותית את עלויות שינוי הכלים. מהנדסים יכולים להעריך עשרות תצורות גיאומטריות במקביל, תוך התכנסות לפרמטרים מיטובים בתוך מחזור עיצוב אחד. עם זאת, סימולציה מאיצה ולא מחליפה מומחיות בכלי עבודה. תרגום גיאומטריה דיגיטלית מאומתת לכלים הניתנים לייצור עדיין דורש-ידע בבניית-יד, וזה המקום שבו שיתוף פעולה עם ספקים מנוסים כמו YICHEN (https://www.yichen-group.com/stamping-die/) מחבר בין פלטי סימולציה לכלים מוכנים לייצור.


