


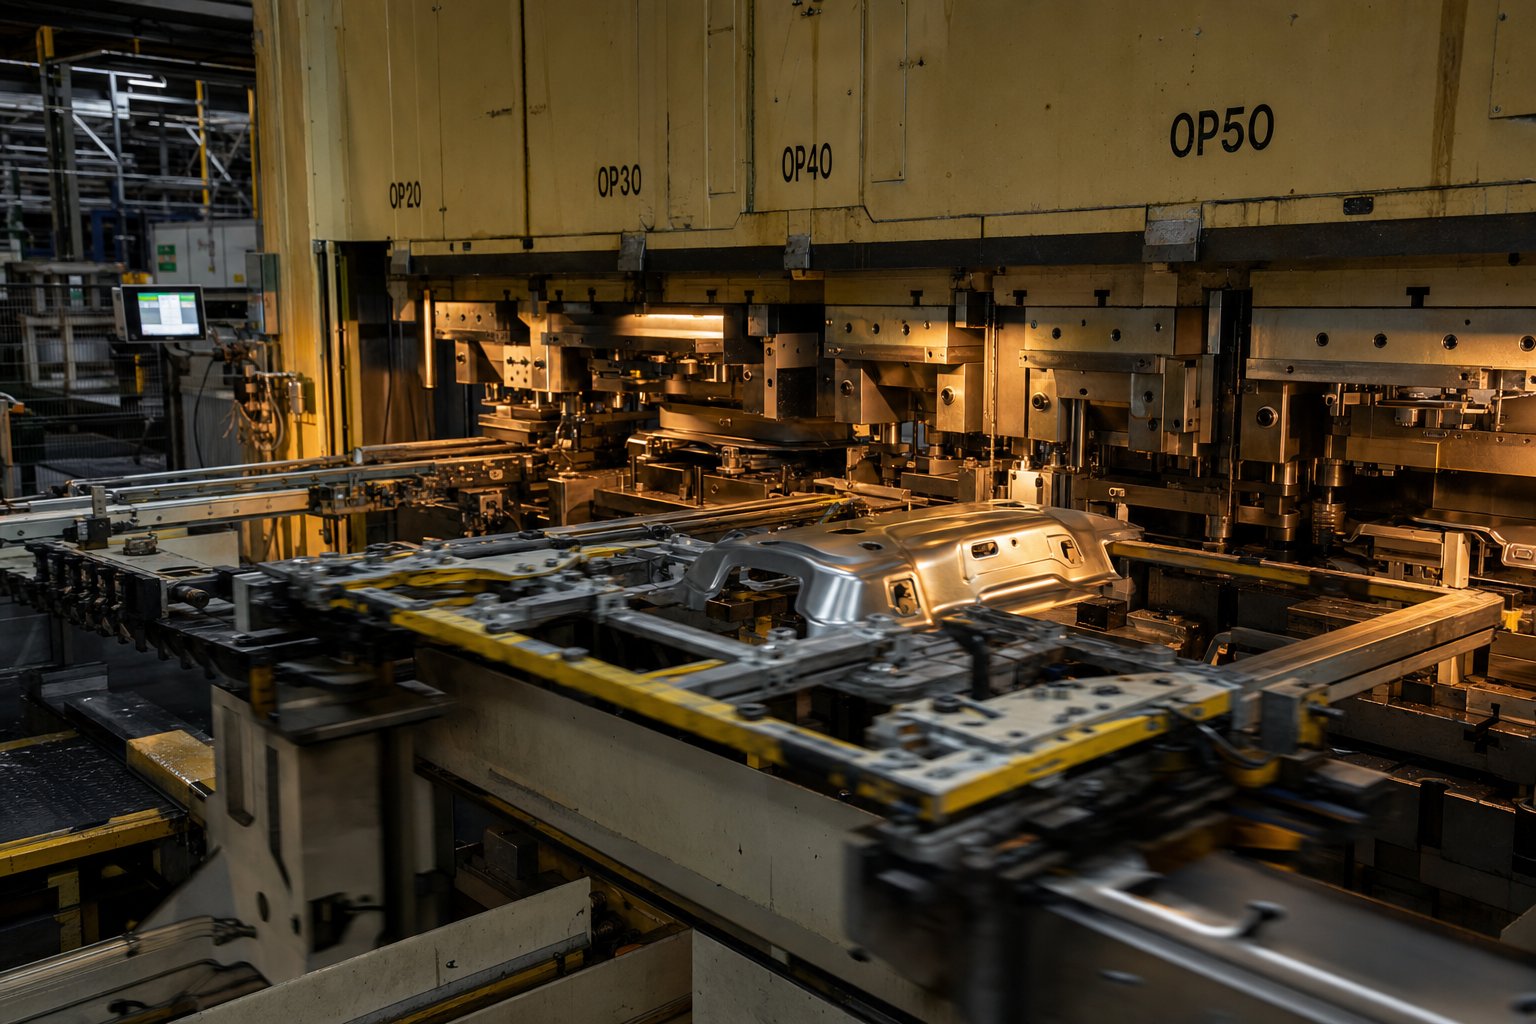
מהי החתמת קוביות העברה ומדוע היא קיימת
תאר לעצמך שאתה מנסה לשרטט לעומק-מחבת שמן גדולה לרכב בזמן שחומר העבודה עדיין קשור לרצועת מתכת. רצועת הנשא הייתה נחבטת, מעוותת ומרעיבה את חלל החומר היוצר. התרחיש הזה תופס בדיוקמדוע קיימת החתמת קוביות העברה.
הגדרת החתמת קוביות העברה
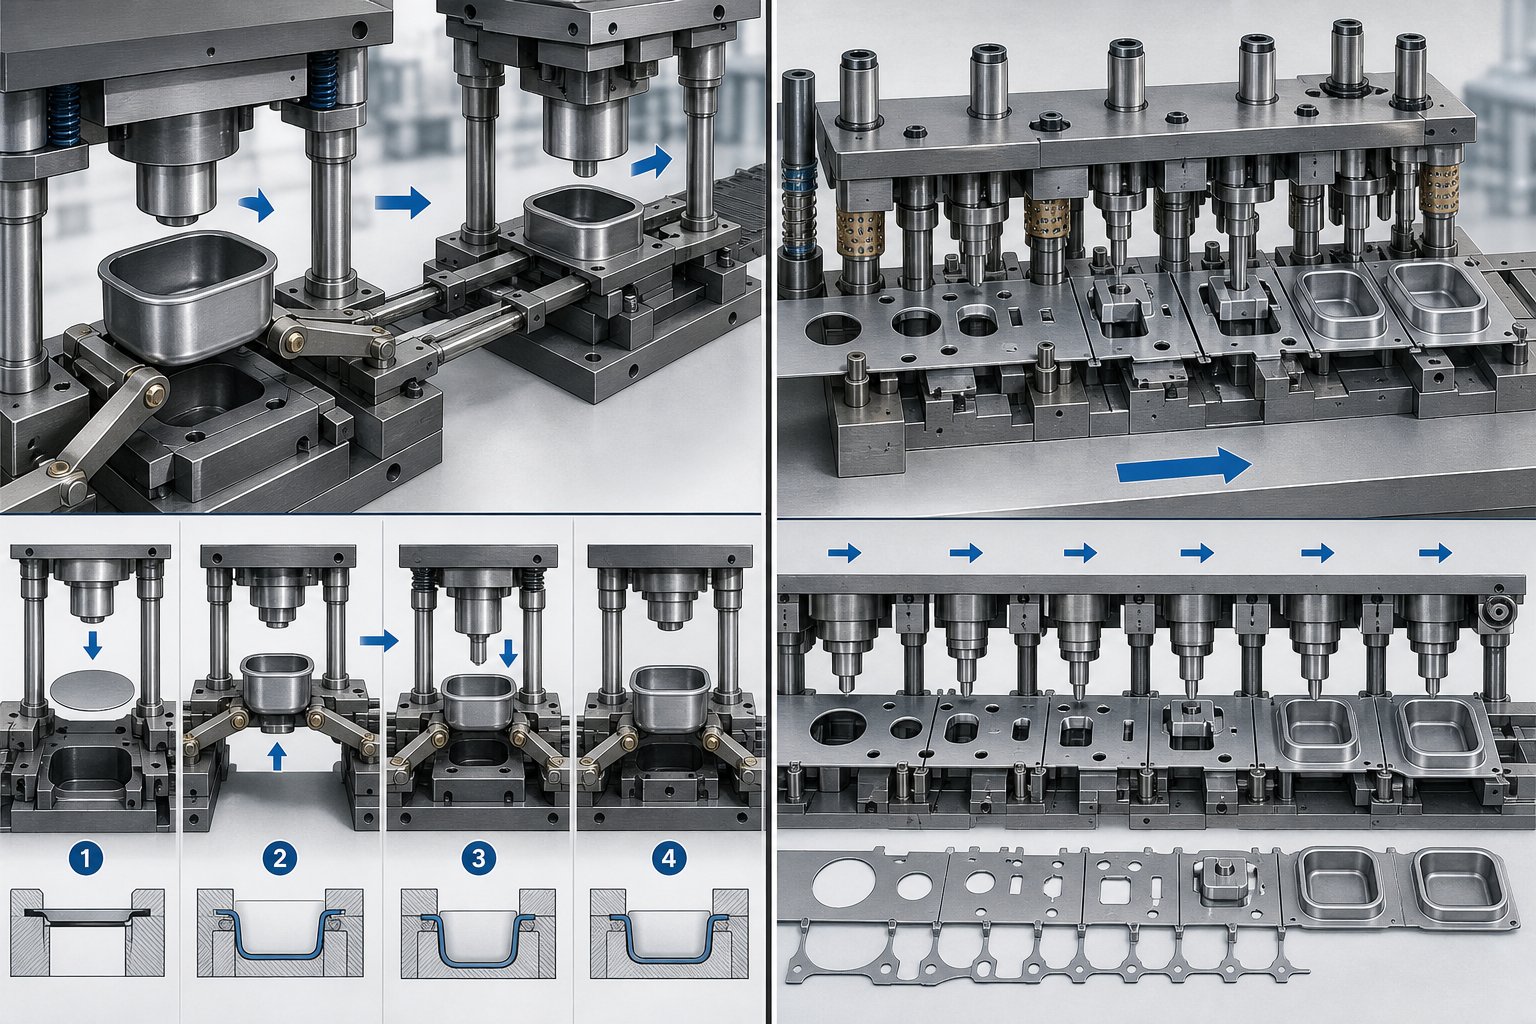
הטבעת תבנית העברה היא תהליך יצירת מתכת מרובת-תחנות שבו ריק מופרד תחילה מהרצועה הגולמית, ולאחר מכן מועבר דרך סדרה של תחנות קוביות עצמאיות על ידי מערכת העברה מכנית או רובוטית, כאשר כל תחנה מבצעת פעולת גיבוש ייעודית על חלקת העבודה המרחפת- החופשית.
משפט המפתח כאן הוא "מופרד מהרצועה". בהטבעה פרוגרסיבית, החלק נשאר מחובר לרצועת מנשא כאשר הוא מתקדם דרך תחנות. בהחתמת העברה, הריק הופך לסוכן חופשי ברגע שהוא נחתך. מערכת מתואמת של מסילות, תפסנים או אצבעות קולטת את החסר הזה ומעבירה אותו מתחנה אחת לאחרת בדיוק מיקום גבוה.
למה חשובה הפרדה ריקה
כאשר חומר עבודה נשאר מחובר לחומר האב שלו, כל פעולת יצירה מוגבלת. עומק השרטוט מוגבל מכיוון שחומר יכול לזרום רק מהצדדים שעדיין מחוברים לרצועה. גיאומטריות של חלק גדול עלולות לעוות את המנשא. יצירת צירים מרובי- הופכת כמעט בלתי אפשרית.
הפרדת החסר מסירה את כל ההגבלות הללו. החומר יכול לזרום בחופשיות לתוך חלל התבנית מכל כיוון, מה שמאפשר ציור עמוק עם עובי דופן אחיד וקווי מתאר תלת מימדיים מורכבים. אתה מקבל את החופש להרים, לסובב ולמקם מחדש את החלק בין תחנות, מה שפותח גיאומטריות שמתות ותצורות הטבעה הקשורות לרצועה פשוט לא יכולות להשיג.
היכן מתאימה הטבעת מתכת בצורת מתכת
הטבעת קוביות העברה תופסת את החלל בין הטבעה מתקדמת ובין לחיצות ייעודיות-לפעולה אחת. הוא מטפל בחלקים גדולים מדי, עמוקים מדי או מורכבים מדי מבחינה גיאומטרית עבור קובייה מתקדמת, אך עדיין זקוקים לחזרתיות ולתפוקת הנפח של יצירת לחיצה אוטומטית. חשבו על פגזי מטף, עמודי רכב מבניים, או תופי מכשירים שבהם העומק חורג מהקוטר והסובלנות נשארות הדוקות.
ההחלפה-ת היא מהירות. מכבש הטבעת העברה פועל בדרך כלל בקצב של 15 עד 45 פעימות לדקה בהשוואה ל-100 פלוס עבור התקנה מתקדמת. אבל החופש הגיאומטרי והחיסכון בחומרים הופכים את המחזור האיטי הזה לבחירה חסכונית יותר בסך הכל.
ההבנה מה קוביית העברה יכולה ומה אינה יכולה לעשות מתחילה בהבנה כיצד מנגנון ההעברה עצמו עובד, מכיוון שפרופיל התנועה של האוחזים האלה מכתיב הכל, החל מפריסת התחנה ועד תזמון הלחיצה.
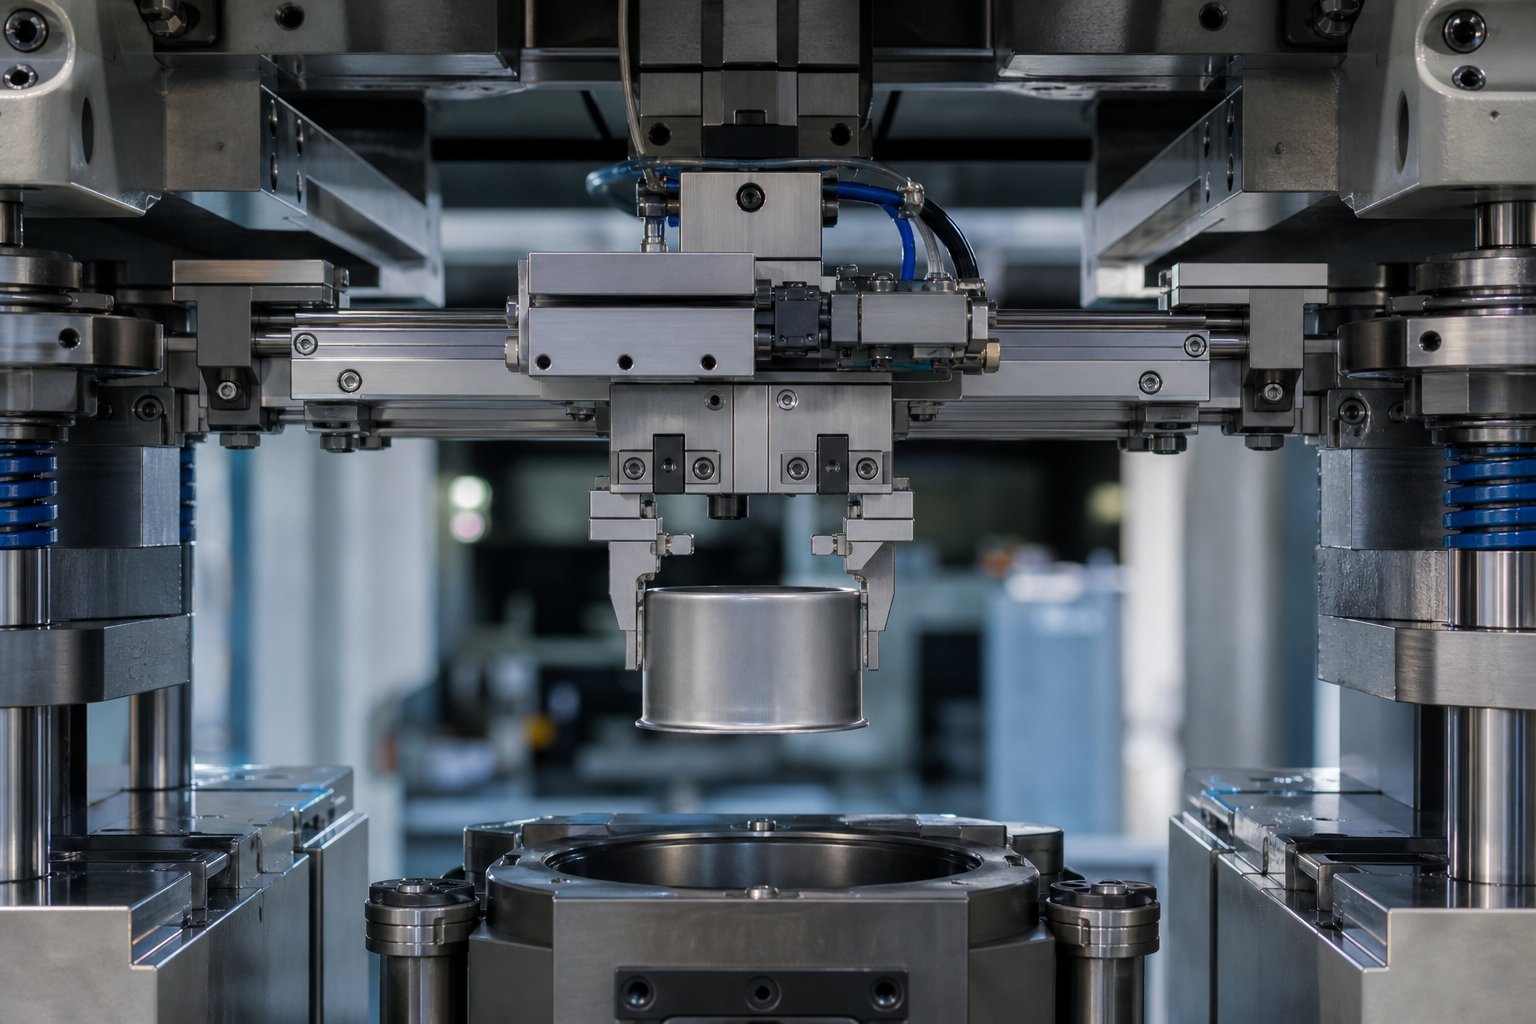
כיצד מערכת ההעברה מעבירה חלקים פיזית בין תחנות
מנגנון ההעברה הוא הלב של כל אחדמכבש הטבעת העברה. הוא מכתיב את זמן המחזור, דיוק החלק, ואילו גיאומטריות אתה יכול לייצר. אולם רוב תיאורי התהליך מבליטים אותו במשפט בודד. הנה מה שקורה בפועל בין פני הקוביות.
סוגי מנגנוני העברה
מערכות העברה מתחלקות לשלוש קטגוריות המבוססות על צירי התנועה שהן מספקות. הבחירה הנכונה תלויה במורכבות החלק, המשקל ומהירות היעד.
מערכת שני- צירים נעה במישור יחיד, בדרך כלל מתרוממת ומתקדמת (X-Z). שתי מסילות לאורך הקובייה עולות כדי להרים את החלק מהקוביה התחתונה, להקדים אותו גובה אחד לתחנה הבאה ולהוריד אותו לאיתורים. מכיוון שהתנועה פשוטה, כלי העברת- צירים תומך בקצבי מהלך גבוהים יותר, אך הוא אינו יכול להדק או לכוון חלקים שעלולים להזיז במהלך הנסיעה.
מערכת של שלושה-צירים מוסיפה תנועת הידוק. המסילות מתרוממות, מהדקות פנימה על החלק, מתקדמים, מורידים ומשחררים. זֶהתנועה של שלושה-צירים במישורי X-Y-Zמאפשר להרים את חומר העבודה גבוה מספיק מהתבנית ולהציב אותו בדיוק בתוך גבולות המדידה ההיקפית- בתחנה הבאה. מערכות של שלוש-צירים מותקנות בדרך כלל על לוחות-או מותקנות-בלחץ, עם כלי אצבע שנועד לפנות פלדות תחתונות-, מצלמות ורכיבים מנחים בנתיב החזרה.
העברה רובוטית מחליפה מסילות מכניות ברובוטים מפרקיים הממוקמים בין לחיצות בודדות במכבש-ל-סידור מכבש. כל רובוט משתמש בכוסות ואקום או אפקטי קצה-מגנטיים כדי לבחור, להזיז ולהציב חלקים. זמני מחזור אופייניים נעים בין 1.5 ל-3 שניות להעברה, מה שהופך את המערכות הרובוטיות לאיטיות יותר אך גמישות הרבה יותר עבור מיקום מחדש מורכב, סיבוב חלקים או סיבוב בין תחנות.
| סוג העברה | צירי תנועה | מהירות טיפוסית (SPM) | המורכבות-הטובה ביותר של חלק ההתאמה |
|---|---|---|---|
| שני-צירים | הרמה + התקדמות | 25 - 45 | חלקי צייר שטוחים או רדודים-עם גיאומטריה יציבה |
| שלושה-צירים | הרמה + התקדמות + מהדק | 15 - 30 | כוסות- עמוקות, חלקים מאוגנים, צורות לא סדירות |
| רובוטי | 6 צירים מפרקי | 8 - 20 | לוחות גדולים, נדרשת מחזור, קווי עיתונות מרובים- |
עיצוב כלי תפס ואצבע
התפסים, או האצבעות, הם הרכיבים היחידים שמגעים פיזית עם חלק העבודה במהלך העברת התבנית. העיצוב שלהם משפיע ישירות על איכות החלק ועל אמינות ההעברה.
במערכת מכנית של שלושה- צירים, אצבעות מותקנות למסילות ההעברה בכל גובה תחנה. הם מותאמים אישית-להתאמה לגיאומטריית החלק באותו שלב ספציפי של היצירה. אצבע-ראשונה האוחזת בחסר שטוח לא נראית כמו אצבע-חמישית של סטיישן שמערסלת כוס- עמוקה. המעצבים חייבים להבטיח שהאצבעות מספקות כוח הידוק מספיק כדי לאבטח את החלק במהלך-תנועות האצה גבוהות מבלי לסמן משטחים קוסמטיים או לעוות קירות דקים.
המיקום לאחר השחרור הוא קריטי באותה מידה. מערכות שני- צירים מסתמכות על פיני קפיצים הנלחצים לתוך התבנית התחתונה כדי להחזיק את הכיוון עד לסגירת הקובייה. כלי לחיצה להעברת שלושה-צירים משתמש בשילוב של גיאומטריית חלקים, קוביות קינון וסיכות איתור כדי לשמור על המיקום ברגע שהאצבעות נסוגות. עבור מערכות רובוטיות, כוסות ואקום או מגנטים אוחזים בחלק, המחייבים את חלק העבודה לצוף לפחות 1 מ"מ מעל התבנית התחתונה כדי למנוע דליפת כוח מגנטי לתוך פלדת התבנית.
גם אורך המגרש משנה. מרחקי פסיעה ארוכים מאלצים תאוצות גבוהות יותר במהלך מהלך ההעברה, מה שעלול ליצור רטט ותנועת חלק לא יציבה, במיוחד עם חומר דק -שחסר קשיחות. חלקי עבודה כבדים יותר דורשים מסילות ואצבעות חזקות יותר עם מסה גדולה יותר, הגדלת עומסי האינרציה ולעתים קרובות דורשים מהירות פעולה מופחתת.
סנכרון תנועת העברה עם מכת לחיצה
כל תנועת העברה חייבת להסתיים בתוך החלון כאשר העיתונות פתוחה. דמיינו את רצף התזמון: האיל מגיע למרכז המת העליון והקוביה נפתחת. מרימי חלקים מרימים את חלק העבודה ממשטח התבנית התחתון. מסילות ההעברה נסגרות פנימה, האוחזים משתלבים בקצוות החלק, והמסילות מרימות את הריק מכל רכיבי התבנית. המכלול מתקדם גובה אחד בצורה אופקית, מוריד את החלק אל המאתרים של התחנה הבאה, משחרר ונסוג למצב ההתחלה, הכל לפני שהכבש מתחיל את מהלך העבודה שלו כלפי מטה.
הכוריאוגרפיה הזו נשלטת על ידי מתגי פקה סיבוביים או פרופילי פקה אלקטרוניים המוציאים אותות במיקומי זווית- מדויקים של ארכובה. מכונת החתמת העברה טיפוסית משתמשת בשלושה אותות פקה או יותר: לחיצה-בפעולה-, לחיצה-במיקום-בית- ופקודת מפרק-. אם מחזור ההעברה אינו יכול להסתיים בזמן הפתיחה הזמין, מהירות הלחיצה חייבת להאט. בפועל, זמן ההעברה, לא הכוח היוצר, הוא הגורם המגביל את קצב הייצור.
תוכנת הדמיית תנועה-מסייעת למהנדסים לעצב פרופילי תנועה שמאזנים אינרציה, רטט ומהירות. על ידי אופטימיזציה של עקומות התאוצה, אתה יכול לדחוף את קצבי המחזור גבוה יותר מבלי לוותר על דיוק המיקום או להסתכן באי יציבות חלק במהלך המעבר.
כשהמכניקה של תנועת החלק מובנת, השאלה הבאה הופכת מה קורה למעשה לריק בכל תחנה שבה הוא מבקר, מההגרלה הראשונית ועד הפליטה הסופית.
תהליך שלב-אחר-שלב מיצירה ריקה לחלק גמור
סליל גולמי של פלדה נכנס לקצה אחד של המכבש. חלק מוגמר, מדויק במידות, יוצא מהשני. בין שתי הנקודות הללו, רצף כוריאוגרפי של פעולות הופך גיליון שטוח לגיאומטריה תלת- מורכבת, תחנה אחת בכל פעם. הנה בדיוק מה שקורה בכל שלב.
יצירת ריק ועיבוד רצועות
הכל מתחיל עם סליל, לפעמים במשקל של כמה טונות, המותקן על פתח. הרצועה מוזנת דרך מיישר שמסיר את סט סליל (זיכרון העקמומיות מלפתול) ומעביר מלאי שטוח למכבש. ישנה חשיבות לשטיחות עקבית מכיוון שכל שיורי קשת או גל קצה יתפשטו לתוך הריק ויפגעו בדיוק היצירה במורד הזרם.
בתחנה הראשונה בתוך העיתונות, תבנית חותכת את חומר העבודה לחופשי מהרצועה. זהו הרגע המכונן של תהליך החתמת קוביות ההעברה: החלק מאבד את הקשר הפיזי שלו לחומר האב והופך לריק צף- חופשי. צורה ריקה היא לא תמיד עיגול או מלבן פשוטים. מהנדסים מתכננים לעתים קרובות ריקים מפותחים עם קווי מתאר אופטימליים, לפעמים מסולפים או מחורצים, כדי לשלוט בזרימת החומר במהלך ההגרלות הבאות ולמזער בזבוז חיתוך מאוחר יותר.
בהגדרות ייצור מסוימות, פריקים מיוצרים במצב לא מקוון במכבש ריק נפרד, מוערמים, ולאחר מכן מוזנים למכבש ההעברה באמצעות מסיר-מאם אוטומטי. גישה זו מנתקת את מהירות ההחתמה ממהירות היצירה, דבר שימושי כאשר פעולת ההסרה מהירה יותר ממחזור ההעברה או כאשר צורות ריקות מרובות מוזנות לאותה מכבש.
ריבוי-תחנות גיבוש רצף
לאחר יצירת הריק, מנגנון ההעברה אוחז בו ומתחיל להעביר אותו דרך סדרה של תחנות קוביות עצמאיות. כל תחנה מחזיקה כלי עבודה משלה, מבצעת פעולה אחת או שתיים ייעודיות על חלק העבודה הצף- החופשי. הרצף נועד לעצב את החלק בהדרגה, ולעולם לא חורג ממגבלות הצורה של החומר במכה אחת.
הנה התקדמות התחנה הטיפוסית-לפי-לפעולת הטבעה מדויקת:
- צִיוּר- הריק נדחף לתוך חלל תבנית על ידי אגרוף, ויוצר את צורת הכוס או הקליפה הראשונית. מחזיק ריק שולט בזרימת החומר ומונע התקמטות באוגן. תחנה זו קובעת את הגיאומטריה הראשונית.
- ציור מחדש-- כאשר העומק הנדרש חורג ממה שציור בודד יכול להשיג (בדרך כלל מעבר ליחס משיכה של 1.5:1 עד 2:1), תחנת שרטוט מחדש אחת או יותר מקטינה את הקוטר תוך הגדלת העומק. כל ציור מחדש-מעמיק בהדרגה את הקליפה מבלי לדלל קירות מעבר לגבולות המקובלים.
- זְמִירָה- עודף חומר אוגן שנותר מפעולת השרטוט נגוז. תחנות חיתוך מייצרות היקף נקי ומדויק במידות. הגרוטאות נופלות דרך התבנית ומועברות החוצה מהמכבש.
- נוֹקֵב- אגרופים יוצרים חורים, חריצים או תכונות פנימיות אחרות. הפירסינג ממוקם לאחר הציור מכיוון שחורים שנחרטו לתוך ריק שטוח יתעוותו במהלך היצירה שלאחר מכן. הצבתו כאן שומרת על דיוק מיקום החורים.
- פלנגינג- הקצוות מכופפים או מגולגלים כדי ליצור שפתיים, אוגנים להרכבה או צלעות מתקקשות. תחנות ריצוף משתמשות באגרוף צורה או במגלשות מונעות-במצלמות כדי לכופף חומר בזוויות ביחס לכיוון מהלך הלחיצה.
- טבעה או הנחה מחדש- דחיסה גבוהה-בטון מצמצמת מימדים קריטיים, מחדדת רדיוסים, משטחת משטחים או מטביעה פרטים. טבעה משיגה סובלנות הדוקה יותר מהצורה הרגילה מכיוון שהחומר מעוות פלסטית כנגד משטחי תבנית קשיחים בלחץ קיצוני.
מספר התחנות משתנה בהתאם למורכבות החלק. קליפה משורטטת פשוטה עשויה לדרוש ארבע או חמש תחנות. רכיב מבני רכב מורכב עם דפוסי חורים מרובים, אוגנים בזוויות שונות ותוספי מימד הדוקים יכול להשתמש בעשרה או יותר. בניגוד לתהליך ההחתמה המתקדמת, שבו הרצועה מכתיבה את מרווח התחנות, העבר תחנות חלל של פריסות קוביות כדי להתאים את פרופיל החלק הגדול ביותר בכל שלב בתוספת מרווח לאצבעות.
מה שהופך את הרצף הזה לעוצמתי הוא שניתן לבצע אופטימיזציה עצמאית של התבנית וההטבעה של כל תחנה. תחנת ציור מתמקדת כולה בזרימת החומר. תחנת קיצוץ מתמקדת כולה בגזירה נקייה. אין פשרה כפויה על ידי קשירת החלק לתחנות שכנות דרך רצועת מוביל.
פעולות סופיות והוצאת חלק
התחנות האחרונות ברצף מטפלות בעבודות גמר ופעולות משניות שאחרת היו דורשות מכונות נפרדות וטיפול נוסף. זה המקום שבו הטבעת תבנית העברה מספקת פער יכולת שמעט מהנדסים מנצלים במלואם.
פעולות משניות-יכולות לכלול:
- ראשי הקשה שחותכים חוטים ישירות לחורים מחוררים
- יחידות ריתוך הקרנה המחברים אגוזים, סוגרים או חתיכים
- מזינים אוטומטיים שמחדירים תותבים, אטמים או-תתי רכיבים
- עמדות סימון או חריטה לזיהוי חלקים
שילוב פעולות אלה מבטל את הטיפול במורד הזרם, מפחית את מלאי העבודה-ב-עבודה, ומסיר את הסיכון האיכותי הכרוך בהעברת חלקים בין תאי ייצור נפרדים. חלק שבאופן מסורתי דורש הטבעה, לאחר מכן הובלה לתחנת הקשה, ולאחר מכן הובלה לתא ריתוך, במקום זאת יוצא מהמכבש בגימור מלא.
לאחר תחנת הגיבוש או ההרכבה הסופית, מנגנון ההעברה מזיז את החלק שהושלם למצב פליטה. משם, מסוע, מנגנון ערימה או מערכת איסוף-ו-רובוטית מסירים את החלק מהמכבש. ניתן לערום חלקים ישירות לתוך מכולות משלוח או להציב אותם על מסועי בדיקה לצורך אימות איכות-בקו.
כל המחזור, מהזנת סליל ועד פליטה סופית, חוזר כל 2 עד 4 שניות בהתאם למהירות הלחיצה ומורכבות ההעברה. כל מהלך מייצר חלק אחד מוגמר, והקצב ממשיך ללא הפרעה על פני ריצות ייצור שיכולות להשתרע על מאות אלפי חלקים.
כמובן, השגת רמת תפוקה זו תלויה במידה רבה בהתאמת המכבש עצמו לדרישות רצף היצירה. מערכות הטונאז', גודל המיטה, אורך המהלך והכריות כולם צריכים להתיישר עם הגיאומטריה של החלק והחומר שנוצר.
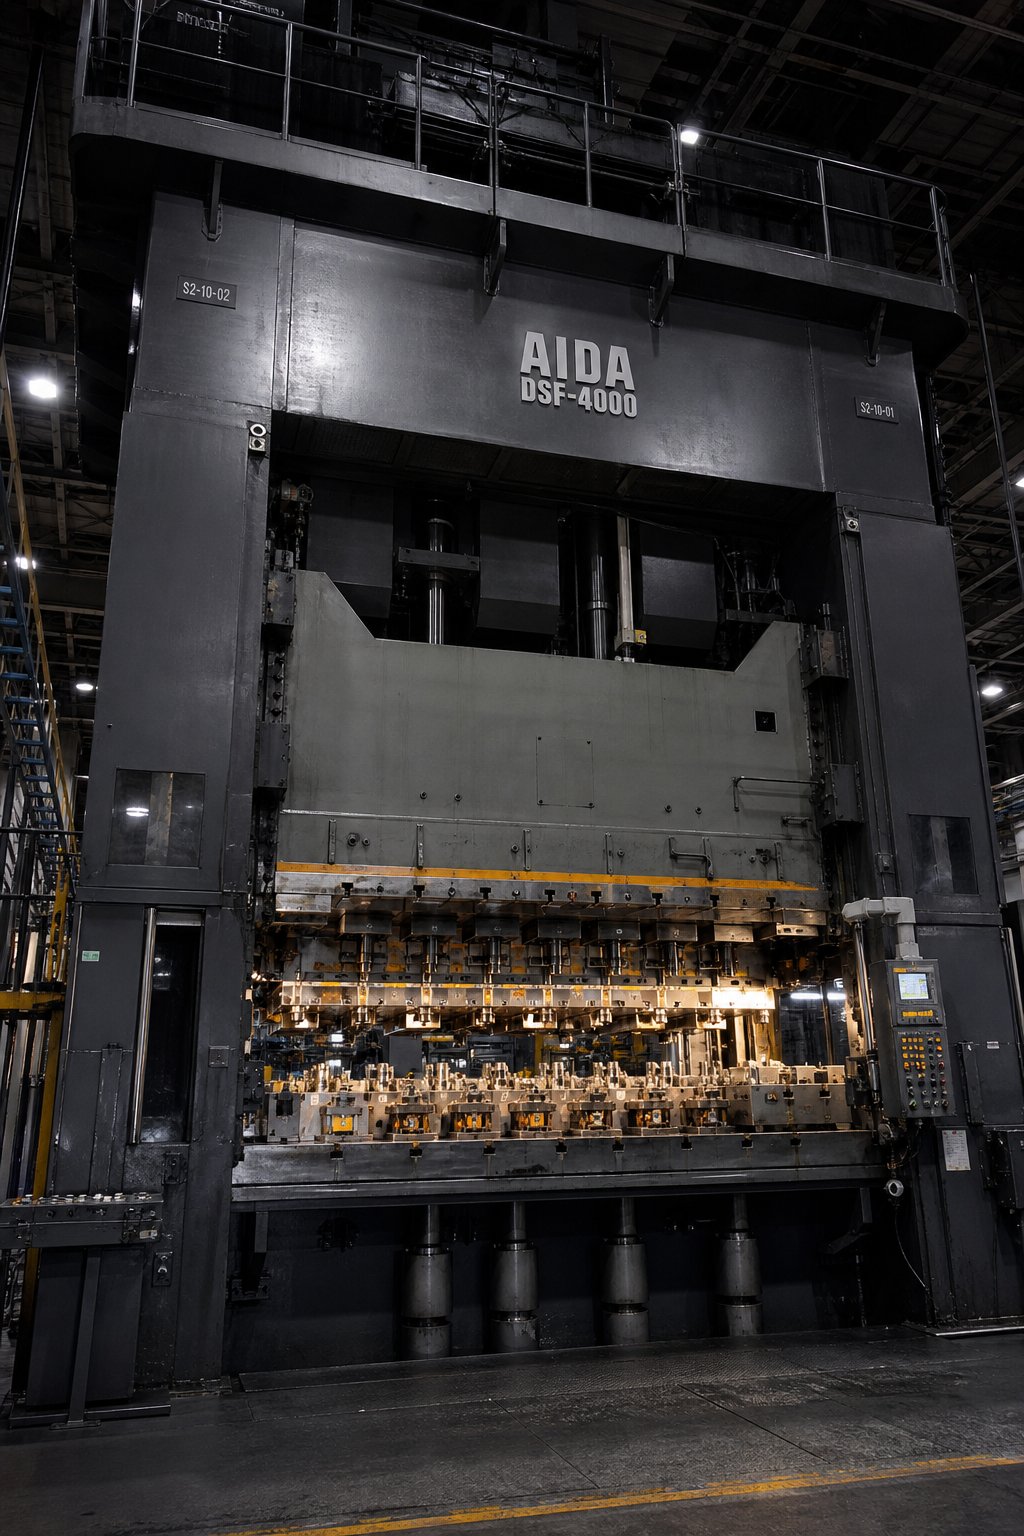
דרישות העיתונות ומפרטי החומרים עבור הטבעת תבנית העברה
רצף יוצר רק מתפקד טוב כמו העיתונות שמאחוריו. אתה יכול לעצב את פריסת התחנה המושלמת, אבל אם למכבש ההטבעה אין טונאז' עבור משיכה עמוקה, מהלך עבור פינוי חלק, או אזור מיטה עבור פינוי מסילה, התהליך נעצר לפני שהריק הראשון פוגע בחלל. ציון העיתונות הנכונה היא אחת ההחלטות המשמעותיות ביותר בכל פרויקט החתמת עיתונות העברה, והיא גם אחת ההחלטות הנפוצות ביותר-המונדסות.
דרישות טונה וגודל מיטה
הטבעת תבנית העברה דורשת בדרך כלל טונאז' גבוה יותר מאשר מכונת הטבעה פרוגרסיבית דומה עם תכונות בגודל דומה. הסיבה היא פשוטה: החסר גדול יותר, השרטוטים עמוקים יותר, והעומס היוצר של כל תחנה נצמד לאותה שקף. מכבש מתקדם עשוי להתמודד עם משפחה של תכונות קטנות של 200 עד 400 טון. מכבש העברה היוצר מעטפת נמשכת- עמוק מתוך ריק עבה פועל באופן שגרתי בטווח של 600 עד 2,000 טון, עם חלקי מבנה גדולים של רכב שנדחפים לשטח של 2,500 עד 3,000 טון.
גודל המיטה הוא קריטי באותה מידה ולעתים קרובות מתעלמים ממנו. החיזוק חייב להכיל את כל תחנות התבנית העצמאיות המסודרות ברצף, בתוספת מרווח משני הצדדים למסילות ההעברה. אדרך-מערכת-העברת החלונותממקם מסילות בתוך חלון העיתונות אך מחוץ לחיזוק, וצורך רוחב חלון שאחרת יכול היה לשאת סליל רחב יותר. מערכות קדמיות-ו-אחוריות שומרות מסילות לגמרי מחוץ למכבש, ומאפשרות את רוחב החלון המלא לחסרים וכלי עבודה. בכל מקרה, המהנדסים חייבים לתת את הדעת על רדיוס סחיפת כלי אצבע, מהלך מהדק ומרווח נתיב החזרה בין האצבעות ורכיבי התבנית התחתונים בעת גודל המיטה.
ככל שחלקים גדלים מורכבים יותר ויצרני OEM דוחפים פחות רכיבים לכל מכלול, צפו ליותר תחנות לכל סט קוביות. מגמה זו מצביעה על חיזוקים גדולים יותר ומערכות עיתונות-לצד-זו מרובות- שיכולות לפעול בנפרד או להסתנכרן לקו העברה אחד ארוך כאשר יש צורך בתחנות נוספות.
שיקולי אורך ומהירות
מהנדסים רבים מפרטים את אורך המהלך על סמך עומק היווצרות בלבד. זו טעות. מהלך הלחיצה חייב לספק גם זווית ארכובה מספקת כדי שמנגנון ההעברה ישלים את מחזור התנועה המלא שלו בזמן שהקוביה פתוחה. הנחיה מוכחת של מומחי מכונות העברה היא יחס של 4:1: אם חלק דורש 6 אינץ' של מהלך עבודה, ציין מכבש עם מהלך כולל של 24 אינץ' לפחות. הנסיעה הנוספת הזו קונה את דרגות סיבוב הארכובה שההעברה צריכה כדי להרים, להתקדם, להוריד ולהיסוג מבלי להאיץ את פרופיל התנועה.
מהירות היא המקום שבו הטבעת עיתונות העברה חורגת בצורה החדה ביותר מעבודת קוביות מתקדמת. לחיצה מתקדמת מבצעת בדרך כלל 40 עד 100-פלוס מהלומות לדקה מכיוון שהרצועה מתקדמת בגובה קבוע עם מורכבות מכנית מינימלית. מכבש העברה פועל בדרך כלל בין 10 ל-30 SPM. הגורם המגביל אינו יצירת כוח או התנהגות חומרית. זה זמן העברה. על המכבש להחזיק פתוח עד שהאחזים מסיימים את המחזור המלא שלהם. עם כונני לחיצה בתנועת קישור, חלון ההעברה הזמין מתכווץ עוד יותר מכיוון שהאייל שוכן במרכז המת עליון עבור פחות מעלות כננת מאשר כונן אקסצנטרי רגיל.
מכבשים מונעים-משרתים מציעים פתרון עוקף. תנועת החלקה הניתנת לתכנות יכולה לשהות במרכז המת העליון, ולתת למערכת ההעברה אלפיות שניות נוספות להשלמת תנועתה מבלי להפחית את קצב המחזור הכולל. גמישות זו הופכת את מכונות הסרוו לפופולריים יותר ויותר עבור יישומי העברה שבהם זמן המחזור מהווה גורם מבדל תחרותי.
מערכות כריות ודרישות דיוק
תחנות משיכה- עמוקות בתוך תבנית העברה מסתמכות על מערכות הידראוליות או כריות חנקן המובנות בגב הלחיצה. כריות אלו פועלות כמחזיקי ריק במהלך מהלך המשיכה, תוך הפעלת לחץ מבוקר על אוגן הריק כדי לווסת את זרימת החומר לתוך חלל התבנית. ללא טונאז' כרית מספקת, נוצרים קמטים. עם יותר מדי לחץ, החומר נקרע.
בקרת כרית מרובת-נקודות היא סטנדרט במכבשי העברה מודרניים. במקום כוח אחד אחיד, צילינדרים בודדים מתחת לתבנית מפעילים לחצים שונים במקומות שונים על פני הריק. זה מפצה על גיאומטריות חלק א-סימטריות שבהן קצב זרימת החומר משתנים מצד אחד למשנהו.
דיוק מרכז-מת- תחתון (BDC) הוא עוד מפרט שמפריד בין מכונת העברה בעלת יכולת לא מספקת. מכיוון שכל תחנה מבצעת גיבוש לסובלנות הדוקה, כל וריאציה במיקום הכבש ב-BDC מתורגמת ישירות לשינוי ממדי של החלק. BDC עקבי בתוך פלוס מינוס 0.025 מ"מ אופייני לעבודות העברה איכותיות. התרחבות תרמית של מסגרת הלחץ במהלך ריצות ייצור ארוכות עלולה להיסחף BDC, כך שמערכות עומס יתר הידראוליות ופיצוי גובה-כיבוי אוטומטי הם אמצעי הגנה סטנדרטיים.
| מִפרָט | העברת חותמת הדפסה | Progressive Die Press |
|---|---|---|
| טווח טונה | 600 - 3,000 טון | 100 - 800 טון |
| מהירות טיפוסית (SPM) | 10 - 30 | 40 - 100+ |
| אזור מיטה | 3,000 x 1,500 מ"מ ומעלה | 1,500 x 800 מ"מ אופייני |
| אורך שבץ | 300 - 600 מ"מ (כלל 4:1 הוחל) | 50 - 200 מ"מ |
| עובי חומר | 1.0 - 6.0 מ"מ נפוץ | 0.2 - 3.0 מ"מ נפוץ |
| מערכת כריות | הידראולי רב-נקודות, טונה גבוהה | מבוסס-נקודה או קפיץ- יחידה |
| דיוק BDC | ± 0.025 מ"מ | ± 0.05 מ"מ |
בחירת החומר נקשרת ישירות בחזרה לקיבולת הלחיצה. הטבעת תבנית העברה מטפלת במדדים עבים יותר, בדרך כלל בין 1.0 מ"מ ל-6.0 מ"מ, מכיוון שעיצוב התחנה הריק- החופשי הצף והעצמאי מתאים לכוחות היצירה הגבוהים יותר שדורשים מלאי עבה. פלדה עדינה, פלדה מסגסוגת-גבוהה-גבוהה-(HSLA) ופלדת אל חלד הם המצעים הנפוצים ביותר. סגסוגות אלומיניום בסדרות 5000 ו-6000 עובדות היטב לשרטוטים עמוקים אך דורשות כוונון כרית קפדני בשל שולי המשיכות הנמוכים יותר. נחושת ופליז רואים שימוש בבתי חשמל ובמחליפי חום שבהם המוליכות חשובה, אם כי עלות החומרים הגבוהה יותר שלהם דוחפת את המהנדסים לעבר כלי עבודה מתקדמים עבור חלקי נחושת או פליז קטנים יותר.
מזגים רכים יותר, כגון תנאי חישול או חצי-קשים, מתאימים לעבודות העברת שרטוט עמוק- מכיוון שהם מאפשרים עיוות פלסטי גדול יותר לפני שבר. מזגים קשים יותר מפחיתים את יכולת הצורה ומגבירים את הקפיצה, ולעתים קרובות דורשים תחנות איסוף נוספות כדי להגיע לממדים הסופיים. התאמת מזג החומר לרצף היצירה בשלב מוקדם בתכנון מונעת תוספות יקרות של תחנות לאחר בניית התבנית.
כשהפרמטרים של העיתונות והחומר נעולים, האתגר ההנדסי האמיתי עובר לגיאומטריית חלקים עצמה: אילו צורות אתה יכול ליצור, כמה עמוק אתה יכול לצייר, ואילו כללי מרווח שומרים על תכונות שלמות לאורך כל רצף התחנה.
כללי עיצוב ומגבלות גיאומטריות עבור חלקי העברת קוביות
לדעת מה העיתונות יכולה לספק זה חצי מהמשוואה. החצי השני הוא לדעת מה הגיאומטריה של החלק שלך דורשת, והאם היא נשארת בתוך מעטפת יכולת הצורה בכל תחנה. כללי התכנון להלן נותנים למהנדסים ספי בטון להעריך מוקדם, לפני שפלדת כלי עבודה נחתכים ולפני שספירת התחנות עוברת ספירלה מעבר לתקציב.
שרטוט יחסי ומגבלות עומק
יחס שרטוט, היחס בין קוטר ריק לקוטר אגרוף, הוא המספר הקריטי ביותר בכל עיצוב תבנית העברת שרטוט- עמוק. חורג מהמגבלה של החומר ושברי הגביע ברדיוס האגרוף. תישאר טוב בתוכו ותבזבז תחנות על שמרנות מיותרת.
עבור פעולת ציור בודדת, יחסי משיכה מרביים תלויים במידה רבה במצע. הנחיות DFM שפורסמו מספקות מגבלות אלה תחת שימון אופטימלי וכוח מחזיק ריק:
| חוֹמֶר | יחס ציור מקסימלי (ציור יחיד) | יחס ציור מקסימלי (עם ציור מחדש) |
|---|---|---|
| CRS DC04 (Deep Draw Steel) | 2.0:1 | 3.5:1 |
| אל חלד 304 | 1.8:1 | 3.0:1 |
| אלומיניום 5052-O | 1.8:1 | 3.2:1 |
| נחושת C11000 | 2.1:1 | 4.0:1 |
| פליז C26000 | 2.0:1 | 3.5:1 |
כאשר עומק הציור עולה על פי 1.5 בערך מקוטר האגרוף, תכנן לפחות תחנת ציור מחדש אחת. כל הפחתה שלאחר מכן לא תעלה על 20-25% מקוטר המעטפת הקודם עבור פלדה באיכות משיכה. מדדים דקים יותר ומזג קשה יותר מפחיתים את האחוזים הללו עוד יותר. כְּמוֹעקרונות עיצוב-מעמיקיםלהדגיש, כל החומר הדרוש לצורת החלק הסופית חייב להיות קיים בהגרלה הראשונה, כך שגודל הריק מחויב מלפנים ולא יכול להשתנות לאחר אותה תחנה ראשונית.
דילול הקירות במהלך הציור עוקב אחר דפוס צפוי. הקיר האמצעי- נמתח ב-5-15% דק יותר מהריק המקורי. הפינה התחתונה ברדיוס האגרוף מדלדלת עד 20%, מה שהופך אותה לאזור הכשל הקריטי. בינתיים, אזור האוגן מתעבה 10-20% מדחיסה היקפית. ציין עובי דופן מינימלי בציורים ולא נומינלי כדי לשקף את אופן הפעולה של חלקים מצוירים.
כללי מרווח תכונות ורוחב אינטרנט
חורים, חריצים וחתכים לא יכולים ללכת לכל מקום על חלק{0}}העברה. תכונות הממוקמות קרוב מדי לקצוות או זו לזו פוגעות ברשת החומר שמחזיקה הכל ביחד, במיוחד במהלך העברת התאוצה- הגבוהה בין תחנות שבהן האוחזים מפעילים כוח הידוק על קירות החלק.
להלן כללי המרווח שעל מהנדסים להחיל:
- מרחק חור-ל-קצה:מינימום פי 2.0 עובי החומר עבור מלאי עד 3.0 מ"מ; הגדל ל-2.5 ט עבור מדידים עבים יותר. תכונות מלבניות זקוקות ל-2.5t עד 3.0t עקב ריכוז מתח גבוה יותר בפינות.
- מרווח חור-ל-חור:מרחק מינימלי ממרכז-ל-מרכז של פי 2.0 עובי החומר עם כלי עבודה סטנדרטיים; 1.5 ט עם חבטות- מדויקות. מרווחים קרובים יותר מסכנים את קריסת הרשת במהלך הפירסינג.
- מרחק חור-ל-כיפוף:לפחות 2.0ט פלוס רדיוס הכיפוף הפנימי (2.0t + R) עבור פלדה עדינה; הגדל ל-2.5t + R עבור נירוסטה. חורים קרובים יותר מזה מעוותים, מתעוותים או מפתחים סדקים בקצה במהלך הגילוח.
- קוטר חור מינימלי:עובי חומר פי 1.0 עם כלי עבודה סטנדרטיים. מתחת לסף הזה, חיי האגרוף יורדים פי 3-5 ודרישות ההדרכה עולות באופן משמעותי.
- אורך אוגן מינימלי:עובי חומר פי 4. אוגנים קצרים יותר לא יכולים להיווצר בצורה מהימנה ללא כלי פקה מיוחדים.
- אזורי מגע של תפסן:שמרו על לפחות 5 מ"מ של משטח שטוח ולא מעוצב בקצוות החלקים שבהם יתפסו אצבעות העברה. תכונות באזור האחיזה יוצרות חוסר יציבות בטיפול וסימון פני השטח.
ערכים אלה חלים באופן נרחב על סוגי הדפסי הטבעה המשמשים בעבודות העברה. זכור כי חומרי הטבעה מתקדמים כמו פליז דק-או פס נחושת משתמשים לעתים קרובות בכללי מרווחים הדוקים יותר מכיוון שרצועת המנשא מספקת תמיכה מבנית שחסרה-חסר צף חופשי. בהטבעה פרוגרסיבית נחושת או הטבעה פרוגרסיבית פליז, חלקים נשארים קשורים, כך שלמות האינטרנט במהלך ההעברה אינה מהווה דאגה. חלקי קוביות העברה חייבים להיות-תומכים בעצמם בכל שלב, מה שהופך את הריווח השמרני של תכונה ללא-משא ומתן.
כיצד גיאומטריה מניעה את ספירת התחנות
כל תכונה גיאומטרית מצידך ממפה לתחנה אחת לפחות בקובייה. הבנת הקשר הזה מאפשרת לך להעריך את עלות כלי העבודה ואת גודל הלחיצה עוד לפני שמתחיל עיצוב תבנית מפורט.
כמה כללי אצבע לתמיכה בהחתמת קוביות עבור חלקים גדולים:
- כל הפחתת תיקו מוסיפה תחנה אחת.חלק עם יחס משיכה סופי של 3.5:1 בפלדת DC04 זקוק למשיכה הראשונית בתוספת שתי תחנות משיכה מחדש לפחות.
- פירסינג לאחר היווצרות מוסיף תחנה אחת לכל קבוצת דפוס חורים.חורים בכיוונים או גבהים שונים עשויים לדרוש תחנות נפרדות או יחידות מונעות-במצלמות.
- כל זווית כיפוף ייחודית או כיוון אוגן מוסיפה תחנה אחתאלא אם כן ניתן ליצור אוגנים מרובים בו זמנית על ידי מגלשה מורכבת.
- חיתוך בדרך כלל דורש תחנה אחת, אם כי קווי חיתוך מורכבים מפוצלים על פני שתי מכות מפחיתות את כוח החיתוך ומשפרים את איכות הקצה.
- טבעה או ריסוק לסובלנות הדוקה מוסיפה תחנה אחת.סביר להניח שכל מימד המוחזק מתחת ל-0.08 מ"מ על משטח מעוצב זקוק למכה ייעודית.
כוס משורטטת פשוטה עם אוגן גזום וארבעה חורים מחוררים עשויים להזדקק לחמש תחנות. סוגר מבני לרכב עם שתי הפחתות משיכה, אוגנים אסימטריים, דפוסי חורים מרובים בגבהים שונים ותחנת מטבעות עשויים לדרוש עשרה או יותר. בהטבעה פרוגרסיבית של פלדה, רבות מהפעולות הללו מתרחשות על אותה רצועה עם פסיעה מינימלית, אך אילוצי הגיאומטריה של מכסה רצועת מנשא מציירים עומק וגודל חלק, דוחפים חלקים מורכבים וגדולים בצורה ישרה לתוך שטח ההעברה.
כללים גיאומטריים אלה קובעים אם חלק שייך לקוביית העברה. השלב הבא הוא להבין כיצד הטבעת קוביות העברה משווה בין ראש-לראש- לבין הטבעה מתקדמת על פני כל מגוון גורמי ההחלטה, מנפח ומהירות ועד לעלות ומורכבות.
קוביות העברה לעומת החתמת קוביות מתקדמת
כללי עיצוב גיאומטריים אומרים לך אם ניתן ליצור חלק במות העברה. אבל השאלה הנפוצה יותר שעומדת בפני מהנדסים היא לא "האם זה יכול להיווצר" אלא "האם זה צריך להיווצר בקוביית העברה או קובייה פרוגרסיבית?" התשובה תלויה באינטראקציה בין גיאומטריה, נפח, מהירות ועלות עבור החלק הספציפי שלך. הנה השוואה שעוברת את ההכללות ואל היגיון ההחלטות שמניע למעשה את אסטרטגיית הכלים.
גיאומטריה ומגבלות גודל בהשוואה
מה זה מת פרוגרסיבי? זהו בלוק יחיד המכיל תחנות משולבות מרובות שדרכן רצועת מתכת מתקדמת גובה אחד לכל מכת לחיצה, כאשר כל תכונה מתווספת ברצף בעוד החלק נשאר מחובר לרצועת נשא. רצועת הנשא היא גם הכוח והמגבלה של הטבעה מתקדמת. הוא מספק-מנגנון הובלה מובנה, וזו הסיבה שהטבעה מתקדמת מספקת מהירות קיצונית. אבל זה גם מגביל כל פעולת יצירה למה שהרשת המחוברת יכולה לסבול מבלי להתכווץ, לקרוע או לעוות תחנות סמוכות.
הטבעת קוביות העברה מסירה לחלוטין את האילוץ הזה. מכיוון שהריק הוא חופשי-צף, כל תחנה יכולה להפעיל כוח יוצר מכל כיוון, בכל עומק, מבלי לדאוג לגבי האופן שבו הכוח הזה מתפשט דרך רצועת נושא לחלקים שכנים. הבחנה זו יוצרת חלוקה גיאומטרית ברורה:
- צייר עומק:תבניות פרוגרסיביות מגבילות בדרך כלל את עומק המשיכה ל-1.0-פי 1.5 מקוטר האגרוף לפני שהרצועה הופכת לא יציבה. קוביות העברה משיגות באופן שגרתי 3.5:1 או עמוק יותר עם תחנות ציור מחדש.
- גודל חלק:הטבעת מתכת פרוגרסיבית עובדת בצורה הטובה ביותר עבור חלקים שמתאימים לרוחב רצועה של בערך 25 מ"מ עד 500 מ"מ. מתנות העברה מטפלות בחסר מ-150 מ"מ עד 1,500 מ"מ או יותר.
- ריבוי-צירים:קוביות פרוגרסיביות נוצרות בעיקר בכיוון מכת העיתונות. תבניות העברה מאפשרות סיבוב, היפוך ופעולות צד מונעות-בכל תחנה מכיוון ששום דבר לא מחבר את החלק לרצועה.
- גישה לתכונה:עיצובי תבנית הטבעה מתקדמים חייבים לשמור על כל התכונות נגישות מלמעלה או מלמטה ביחס למישור הרצועה. הגדרות העברה יכולות ליצור תכונות בכל הצדדים של חומר העבודה, כולל חתכים תחתונים שאי אפשר יהיה עם ריק קשור.
כלל מעשי של מהנדסי כלי עבודה מנוסים: אם ניתן לקנן את החלק בצורה כלכלית בצורת רצועה ואינו חורג מעומקי משיכה מתונים, קוביות פרוגרסיביות בדרך כלל מנצחות. אם החלק דורש חופש יצירה מלא של 360 מעלות, כוסות עמוקות או טביעת רגל שאינה יכולה להתאים לפריסת רצועה ביעילות, העברה היא המסלול הסביר.
פשרות מהירות ונפח
מהירות הייצור היא המקום שבו הטבעה הפרוגרסיבית מחזיקה ביתרון הברור ביותר שלה. תהליך הטבעה מתקדם פועל ברציפות מכיוון שהרצועה ניזונה אוטומטית בכל לחיצת לחיצה. אין העברה מכנית להמתין, אין התערבות של האוחז, אין הרמה-ו-התקדמות של זווית הארכובה של מחזור. התוצאה היא קצבי שבץ של 40 עד 100-בתוספת SPM עבור קוביות פרוגרסיביות טיפוסיות, עם תצורות פרוגרסיביות במהירות גבוהה שדוחפות מעבר ל-200 SPM עבור חלקי מחברים קטנים.
הטבעת תבנית העברה פועלת בטווח של 10 עד 30 SPM עבור רוב היישומים. צוואר הבקבוק אינו יוצר כוח אלא זמן העברה: המכבש חייב להחזיק פתוח עד שהאוחזים משלימים את מחזור התנועה המלא שלהם. אפילו עם לחיצות-מונעות סרוו השוכנות במרכז המתים העליון, המציאות המכנית של הזזת חלק צף חופשי במרחב מגבילה את מהירות המחזור של המערכת.
פער המהירות הזה מצטמצם ככל שחלקים גדלים. תבנית פרוגרסיבית עם סוגר גדול ברוחב רצועה של 300 מ"מ עשויה להשיג רק 30-40 SPM מכיוון שאורך ההזנה לכל מהלך הוא משמעותי ודרישות הטונאז' מאטות את הכבישה. קוביית העברה הפועלת באותו חלק במהירות של 20-25 SPM עם יכולת יצירה עמוקה יותר עשויה למעשה לייצר יותר חלקים שמישים לשעה ברגע שתחשבו על הפעולות המשניות שהגרסה הפרוגרסיבית תצטרך במורד הזרם.
ספי נפח משפיעים גם על. הדפסי הטבעה פרוגרסיביים מצדיקים את המורכבות ההנדסית הגבוהה יותר שלהם כאשר הנפחים השנתיים מגיעים ל-500,000 חתיכות או יותר. מתנות העברה הן הגיוניות כלכליות בנפחים נמוכים יותר, לפעמים נמוכים כמו 50,000 עד 100,000 בשנה, מכיוון שהכלים שלהן מודולריים ותחנות בודדות עולות פחות לשנות כאשר מתרחשים שינויים בתכנון.
הבדלי עלות וכלים בהשקעה
עלות כלי עבודה אינה השוואה פשוטה של "אחד זול יותר". מבנה העלויות שונה מהותית בין שתי הגישות.
קוביות פרוגרסיביות מרכזות את כל הפעולות לגוש קוביות משולב יחיד. זה הופך את הכלי עצמו למורכב לתכנון ולבנייה, הדורש יישור הדוק על פני כל התחנות, פריסות רצועות מורכבות וניוט מדויק. עלות כלי עבודה ראשונית עבור תבנית הטבעה פרוגרסיבית היא בדרך כלל גבוהה יותר מכיוון שכל שגיאה בתחנה אחת עלולה לסכן את הכלי כולו. עם זאת, לאחר שנבנה ואושרה, העלות לכל-חלק יורדת באופן דרמטי בקנה מידה, מכיוון וזמני המחזור מהירים ותכולת העבודה ליחידה מינימלית.
קוביות העברה משתמשות בערכות קוביות נפרדות ועצמאיות בכל תחנה. כלי העבודה של כל תחנה פשוטים יותר בבידוד, אבל ההשקעה הכוללת כוללת ערכות קוביות מרובות בתוספת מנגנון ההעברה ומכשירי האצבע. העלות המשולבת לרוב עולה על קובייה מתקדמת עבור מורכבות חלק שווה. ההחלפה-ת היא גמישות: אם תחנה אחת זקוקה לשינוי, אתה משנה רק את התחנה הזו מבלי לגעת בשאר. שינויים הנדסיים לאחר התחלת הייצור עולים פחות בהגדרת העברה מכיוון שהמודולריות מכילה את ההשפעה.
ניצול חומרים הוא מנוף עלות נוסף. תבניות פרוגרסיביות מייצרות שלד רצועות נושאות שהופך לגרוטאות לאחר חיתוך חלקים. בהתאם לגיאומטריית החלק, פסולת השלד יכולה לצרוך 30-50% מהחומר הנכנס. תבניות העברה מרוקנות את חומר העבודה עם קווי מתאר אופטימליים שיכולים לקנן בחוזקה על הרצועה, ולעתים קרובות משיגים ניצול חומר של 75-85% עבור חלקים עגולים או כמעט עגולים. כאשר עלות החומר שולטת (נירוסטה, סגסוגות ניקל, מלאי מד עבה), יתרון ניצול זה יכול לקזז את ההשקעה הגבוהה יותר בכלי עבודה.
| גורם החלטה | העברת חותמת למות | החתמת מות פרוגרסיבית |
|---|---|---|
| טווח גודל חלק | 150 מ"מ עד 1,500+ מ"מ | 25 מ"מ עד 500 מ"מ אופייני |
| יכולת ציור עומק | עד 3.5:1 או עמוק יותר (עם שרטוטים מחדש) | מוגבל ל-1.0-1.5:1 ברצועת מנשא |
| מהירות ייצור (SPM) | 10 - 30 | 40 - 100+ (200+ עבור חלקים קטנים) |
| עלות כלי עבודה (יחסית) | סך גבוה יותר; מודולרי וקל יותר לשינוי | גבוה מראש; יקר להחלפה ברגע שנבנה |
| ניצול חומרים | 75 - 85% אופייני לחסרים מותאמים | 50 - 70% (רצועת הספק הופכת לגרוטאות) |
| מורכבות גיאומטרית | שרטוטים עמוקים, רב-צירים, צורות תלת מימד גדולות | שרטוטים מתונים, בעיקר תכונות מישוריות |
| טווח הווליום הטוב ביותר | 50,000 - 500,000+ מדי שנה | 500,000 - מיליונים בשנה |
| עיצוב שינוי גמישות | תחנות בודדות שונו באופן עצמאי | שינויים דורשים לעתים קרובות עיבוד מלא של המות |
האמצע קיים עבור חלקים שיכולים לעבוד טכנית בכל אחד מהתהליכים. סוגר עמוק למדי עם דפוסי חורים סטנדרטיים ואוגנים פשוטים עשויים להחתים בהדרגה או בתבנית העברה. כאשר שניהם אפשריים, גורמי ההטיה הם נפח שנתי (נפח גבוה מעדיף פרוגרסיבי), רגישות לעלות החומר (סגסוגות יקרות מעדיפות העברה לניצול טוב יותר), ושינויי עיצוב צפויים (עיצובים לא יציבים מעדיפים מודולריות העברה). צוות הנדסת הטבעה מוכשר מעריך את דרישות ההדפסה, החומר, הנפח וההרכבה במורד הזרם לפני שהוא ממליץ על נתיב אחד על פני השני.
השוואה זו מבהירה איזה תהליך מתאים לחלק נתון. אבל בחירת התהליך הנכון היא רק ההתחלה. אימות שעיצוב קוביות ההעברה הנבחר אכן יפיק חלקים תואמים, ללא ניסויים יקרים-ו-חזרות על שגיאות על פלדת כלים מוקשחת, דורש קבוצה שונה של כלים הנדסיים: הדמיה ויצירת אב טיפוס.
סימולציה ויצירת אב טיפוס בעיצוב מטלות העברה
בחירת התהליך הנכון וקביעת אילוצים גיאומטריים על הנייר הם דבר אחד. הוכחת הבחירות הללו תייצר חלקים תואמים לפני התחייבות של שש ספרות לפלדת כלי מוקשה היא משהו אחר לגמרי. זה המקום שבו הדמיה ויצירת אב טיפוס מגשרים על הפער בין כוונת התכנון למציאות הייצור.
סימולציית גיבוש ואימות FEA
ניתוח אלמנטים סופיים מאפשר למהנדסים לצפות בחומר זורם דיגיטלית, תחנה אחר תחנה, לפני שמתכת נחתכת. התוכנה חוזה היכן יתקרב הדילול למגבלות הכשל, היכן ייווצרו קמטים תחת לחץ לא מספיק של מחזיק ריק, וכמה קפיצה חזרה יפגין החלק לאחר פתיחת המכבש.
זרימת העבודה עוקבת אחר רצף הגיוני:
- ייבוא גיאומטריית CADעבור משטחי האגרוף, הקוביות והמשטח הריק של כל תחנה.
- הגדר את תכונות החומרכולל חוזק תפוקה, עקומות התקשות-עבודה, מקדמי אניזוטרופיה וערכי חיכוך עבור הסגסוגת והסיכה הספציפיות שבהן נעשה שימוש.
- הדמיית כל תחנה ברצף, נושאת את מצב הלחץ והמתח מפעולה אחת קדימה כתנאי הקלט לשנייה. שרשור רציף זה הוא קריטי מכיוון ששאריות הלחצים מהציור משפיעים על התנהגות החיתוך, אשר בתורה משפיעה על דיוק הפלאנגס.
- נתח תוצאותנגד יצירת דיאגרמות מגבלה (FLDs), מטרות ממדיות ומפרטי דילול- של הקירות.
יצירת פלטפורמות סימולציה המיועדות לתהליכי הטבעה, כמו אלהמתואר על ידי Keysight, ספק סביבת קו עיתונות וירטואלית- שבה ניתן להגדיר, לבדוק ולבצע אופטימיזציה של כל תהליך קוביית העברה הרבה לפני ייצור הכלים הפיזיים. גישה זו מזהה פגמים כמו פיצולים, דילול יתר וסטיית ממדים בשלב הרעיון, כאשר השינויים עולים שעות של זמן הנדסה ולא שבועות של עיבוד חוזר של המות. בניגוד לכלי תבנית פרוגרסיביים שבהם המשכיות הרצועה מוסיפה מורכבות סימולציה, הדמיית קוביות העברה מתייחסת לכל תחנה כאירוע יצירתי עצמאי על ריק חופשי, מה שהופך את הניתוח הרציף לפשוט יותר.
גישות יצירת אב טיפוס פיזיות
סימולציה תופסת את רוב בעיות היווצרות, אך אימות פיזי עדיין חשוב לאישור איכות פני השטח, אימות התנהגות החומר בשוליים ובניית ביטחון לפני השקעה מלאה בייצור. למהנדסים יש מספר נתיבי אב טיפוס בהתאם לתקציב ולציר הזמן:
- ניסוי כלים רכים:קירקסייט (סגסוגת אבץ) או מתכות פלדה עדינה שעובדו בעיבוד של גיאומטריה קרובה ל-ייצור. כלים אלה שורדים מאות עד אלפי כניסות נמוכות, מספיק כדי לאמת את עומק השרטוט, זרימת החומר ויכולת הצורה הכוללת ללא זמן ההובלה או העלות של ערכות כלים פרוגרסיביים וקוביות מוקשחות.
- תוספות מודפסות-תלת-ממדיות:מחקר מאומת על ידיאסנאפי וחב'. (2019)הוכיח כי תוספות פלדה מריג'ינג מודפסות בתלת-ממד שהופקו באמצעות לייזר-היתוך של מיטת אבקה שרדו 50,000 תנועות יצירה ו-100,000 תנועות חיתוך על פלדה DP600 2 מ"מ עם איכות משטח מאושרת. עבור אימות טפסים וייצור{10}}בטווח קצר, תוספות מודפסות-תלת-ממדיות מקצצות את זמן ההובלה בערך בחצי בהשוואה לייצור כלים קונבנציונלי תוך התאמת ביצועים.
- צורה מצטברת:עבור נפחים נמוכים מאוד או הוכחה מוקדמת-לעבודת-קונספט, יצירת גיליונות מצטברים ב-CNC מייצרת גיאומטריה מייצגת של חלקים ללא תבניות ייעודיות. זה לא יכול לשכפל נתיבי מתח ייצור בדיוק, אבל זה מאשר אם הצורה הבסיסית ניתנת להשגה בחומר הנבחר.
כל גישה משרתת שלב אחר של מוכנות. כלים רכים מאשרים שרצף היצירה עובד. 3D-תוספות מודפסות מאמתות התנהגות בלאי וגימור פני השטח בתנאי ייצור קרובים-. היווצרות מצטברת עונה על השאלה הבסיסית האם הגיאומטריה בכלל אפשרית.
צמצום שינויים הנדסיים באמצעות ניתוח מראש
שינויים הנדסיים לאחר בניית המות הם יקרים. שינוי תחנה בודד על פלדת כלי מוקשה יכול לעלות 15,000 עד 50,000 $ ולהוסיף שבועות לציר הזמן של הפרויקט. תכפיל את זה על פני מספר תחנות בקוביית העברה, ושינויים בשלב מאוחר- מאיימים על כדאיות הפרויקט.
הדמיה דוחסת את הסיכון הזה לשלב התכנון שבו האיטרציות זולות. הניסיון בתעשייה מאשר שזיהוי ריכוזי מתח, בעיות תרמיות ונקודות עייפות בשלב הווירטואלי מאפשר מעברים חלקים יותר לייצור ומגביל שיבושים במורד הזרם. עבור החתמת קוביות העברה באופן ספציפי, סימולציית תחנות רציפה תופסת בעיות כמו חוסר חומר בשלבי ציור מחדש או הצטברות קפיצה על פני מספר התאמות, בעיות שצצות רק כאשר רצף היצירה המלא פועל לפי הסדר.
ספקים מנוסים של הטבעת קוביות העברה מבינים את מחזור האימות הזה ובונים אותו בלוחות הזמנים של הפרויקט שלהם.YICHEN, למשל, תומך בניתוח היתכנות ובאימות תהליכים ליצירת תחנות מרובות-, ועוזר למהנדסי ייצור להעריך אם הטבעת העברה כדאית עבור גיאומטריית החלק הספציפית שלהם לפני שהם מתחייבים להשקעה מלאה בכלי עבודה. הגישה שלהם להעברת תבנית הטבעה מדגישה יכולת חזרה יציבה מסימולציה ועד לייצור, מה שאומר פחות הפתעות במהלך ניסיון פיזי ודרך קצרה יותר מרעיון לכלי מאומת.
עבור מהנדסים המעריכים שירותי הטבעת מתכת פרוגרסיבית מול גישות העברת קוביות, סימולציה מספקת נתונים אובייקטיביים כדי לתמוך בהחלטה. הפעל את שתי התצורות בצורה דיגיטלית, השווה את ניצול החומרים, ספירת התחנות וסיכון הליקויים החזוי, ותן לתוצאות להנחות את השקעת הכלים במקום אינטואיציה בלבד.
סימולציה ויצירת אב טיפוס-מסכנים את בניית הכלים. אבל אפילו קובייה מאומתת לחלוטין נשחקת בסופו של דבר. ההבנה כיצד מיתות העברה מתדרדרות לאורך זמן, וכיצד לנהל את השפלה באופן יזום, קובעת אם כלי מספק חלקים עקביים עבור 200,000 פעימות או שני מיליון.
מגבלות ומתי אסור להשתמש בהחתמת קוביות העברה
סימולציה יכולה לאשר שחלק ייווצר כהלכה. זה לא יכול להגיד לך אם הטבעת תבנית העברה היא הדרך החסכונית ביותר לייצר אותה. לכל תהליך יש גבולות, ומהנדסים שמבינים היכן זה נופל מבצעים השקעות כלי עבודה טובות יותר מאלה שברירת המחדל לכך, כי הגיאומטריה מתאימה.
מהירות ייצור ונפח מגבלות
המגבלה המוחשית ביותר היא המהירות. הטבעת קוביות העברה פועלת בדרך כלל ב-10 עד 30 פעימות לדקה. מערך הטבעה פרוגרסיבי במהירות גבוהה, המייצר מחברים קטנים או סוגריים, פועל ב-40 עד 100{11}}בתוספת SPM, עם תצורות מסוימות העולות על 200 SPM. הפער הזה אינו בעיה של כוונון. זה מבני. על המכבש להחזיק פתוח בזמן שהאחזים מרימים, מתקדמים, מורידים ונסוגים. שום כמות של אופטימיזציה לא מבטלת את הפיזיקה של הזזת ריק צף חופשי בחלל.
עבור חלקים שבהם הביקוש השנתי עולה על מיליון חתיכות והגיאומטריה נשארת בגבולות הקוביות הדרגתיות, עונש המהירות הופך הטבעת העברה לבחירה השגויה. אתה משלם עבור חופש גיאומטרי שאתה לא צריך תוך השארת זמן מחזור על השולחן.
מעבר למהירות, מבנה העלויות הרחב יותר מסתדר בצורה שונה ממה שמצפים מהנדסים רבים. מכונות העברה צורכות יותר שטח רצפה בגלל שטחי מיטה גדולים יותר ומרווח מסילה. הפקדים מתוחכמים יותר מכיוון שתנועת העברה חייבת להסתנכרן במדויק עם מכת לחיצה. דרישות התחזוקה גדלות מכיוון שאתה מנהל הן תבנית יצירה והן מערכת העברה מכנית עם פריטי בלאי משלה: מסילות, אצבעות, מנגנוני פקה והנעי סרוו.
כאשר מתים פרוגרסיבי או מורכבים טובים יותר
לא כל חלק מוטבע זקוק לחופש היצירתי שמספקת קוביית העברה. מספר תרחישים נפוצים מעדיפים בבירור כלי עבודה חלופיים:
- חלקים שטוחים קטנים עם הרקה ופירסינג פשוטים:תבנית מורכבת מייצרת אותם במכה אחת עם שטוחות וריכוזיות מצוינות. הטבעה מורכבת מבטלת לחלוטין את הצורך במספר תחנות, ומפחיתה הן את עלות הכלים והן את זמן המחזור עבור מכונות כביסה, shims, למינציות וגאומטריות מישוריות דומות.
- חלקים-בנפח גבוה עם עומקי משיכה בינוניים:אם החלק מתאים לרצועת מנשא ועומק השרטוט נשאר מתחת ל-1.5:1, הטבעה וייצור פרוגרסיביים מספקים עלות נמוכה יותר לכל-חתיכה בנפחים מעל 500,000 בשנה. הכלי הפרוגרסיבי מטפל ביצירה, פירסינג וחיתוך בתבנית משולבת אחת ללא מנגנוני העברה.
- חלקים הדורשים שטוחות הדוקה במיוחד:קובייה מורכבת מפעילה כוחות הרקה ויצירת כוחות סימטריים במכה אחת, ומייצר חלקים שטוחים יותר מאשר העברה מרובת-תחנות שבה טיפול מצטבר מכניס עיוותים קלים.
- נפחים שנתיים נמוכים מאוד (מתחת ל-10,000 חתיכות):עיבוד שבבי CNC, חיתוך לייזר עם יצירת בלם לחיצה או הידרופורמינג עשויים לייצר חלקים בצורה חסכונית יותר מכיוון שהם נמנעים לחלוטין מהשקעת קוביות ייעודיות.
- צורות סימטריות פשוטות ללא תכונות משניות:כוסות ארוכות- עמוקות ללא חורים, ללא אוגנים וללא סובלנות הדוקה יכולות לפעול במכבשי משיכה- בודדים עם טעינה ידנית בשבריר מעלות כלי ההעברה.
החוט המשותף בין תרחישים אלה הוא שגיאומטריית החלק אינה דורשת חופש-ריבוי צירים על ריק צף- חופשי. כאשר שירותי הטבעה מתקדמת יכולים לספק את התכונות הנדרשות במסגרת-אילוצים מבוססי רצועה, המסלול הזה כמעט תמיד זוכה בעלות ליחידה בקנה מידה.
זמן הגדרה ושיקולי מעבר
חילופי קוביות העברה נמשכות זמן רב יותר מאשר החלפות קוביות פרוגרסיביות. כאשר החלפת כלים מתקדמת עשויה להימשך 30 עד 90 דקות במכבש-מאורגנת היטב, החלפת קוביות העברה כרוכה בהחלפה של מספר תחנות קוביות עצמאיות,-יישור מחדש של מסילות ההעברה, החלפת כלי אצבע בכל גובה וסנכרון-מחודש של פרופיל תנועת ההעברה עם פריסת התחנה החדשה. זמני החלפה הכוללים של 2 עד 4 שעות הם שכיחים. הגדרות מרובות{10}}תחנות מורכבות יכולות להימשך מעבר למשמרת מלאה.
מספר גורמים מניעים את משך הזמן הזה. הקוביה של כל תחנה חייבת להיות מוברגת בנפרד, משובצת ויישור. יש לשנות את אצבעות ההעברה כדי להתאים לגיאומטריה של החלק החדש בכל שלב של יצירה. ייתכן שיהיה צורך בכוונון גובה המסילה אם העבודה החדשה משתמשת במרווח תחנות שונה. מתודולוגיית SMED מסייעת על ידי הפרדת פעילויות הגדרה פנימית וחיצונית: שלב-העבודות הבאות,-הרכיבה מראש של כלי אצבע על סט מסילה רזרבי, ו-טעינה מוקדמת של פרמטרי לחיצה, כולם מתרחשים בזמן שהעבודה הנוכחית פועלת.
אסטרטגיות המפחיתות את השפעת ההחלפה כוללות גבהים סטנדרטיים בכל כלי התחנות כדי למנוע התאמת גובה-, מערכות הידוק-מהיר המחליפות חיבורים מוברגים ובקרות לחיצה הניתנות לתכנות המאחסנות ערכות פרמטרים שלמות עבור כל מספר חלק. יצרנים המבצעים החלפות תכופות צריכים גם לשקול להקדיש מכונות למשפחות מוצרים עם גדלים ריקים דומים וספירת תחנות, תוך מזעור החלפות המסילה והאצבעות שגוזלות את הזמן הרב ביותר.
עבור חנויות המפעילות הטבעה וייצור פרוגרסיביים לצד עבודת העברה, הניגוד הוא בולט. כלי פרוגרסיבי הוא יחידה משולבת אחת שנופלת לתוך המכבש כמכלול אחד. קוביית העברה היא מערכת של רכיבים עצמאיים שיש להתקין ולסנכרן בנפרד. המורכבות הזו היא המחיר של חופש גיאומטרי, והיא הגיונית כלכלית רק כאשר החלק באמת דורש זאת.
מגבלות אלו מגדירות את תנאי הגבול לבחירת הטבעת תבנית העברה. אבל כשהתהליך מתאים, מיקסום התשואה על השקעת כלי עבודה תלויה במידת הניהול של שחיקה ותחזוקה של המות לאורך חיי הכלי.
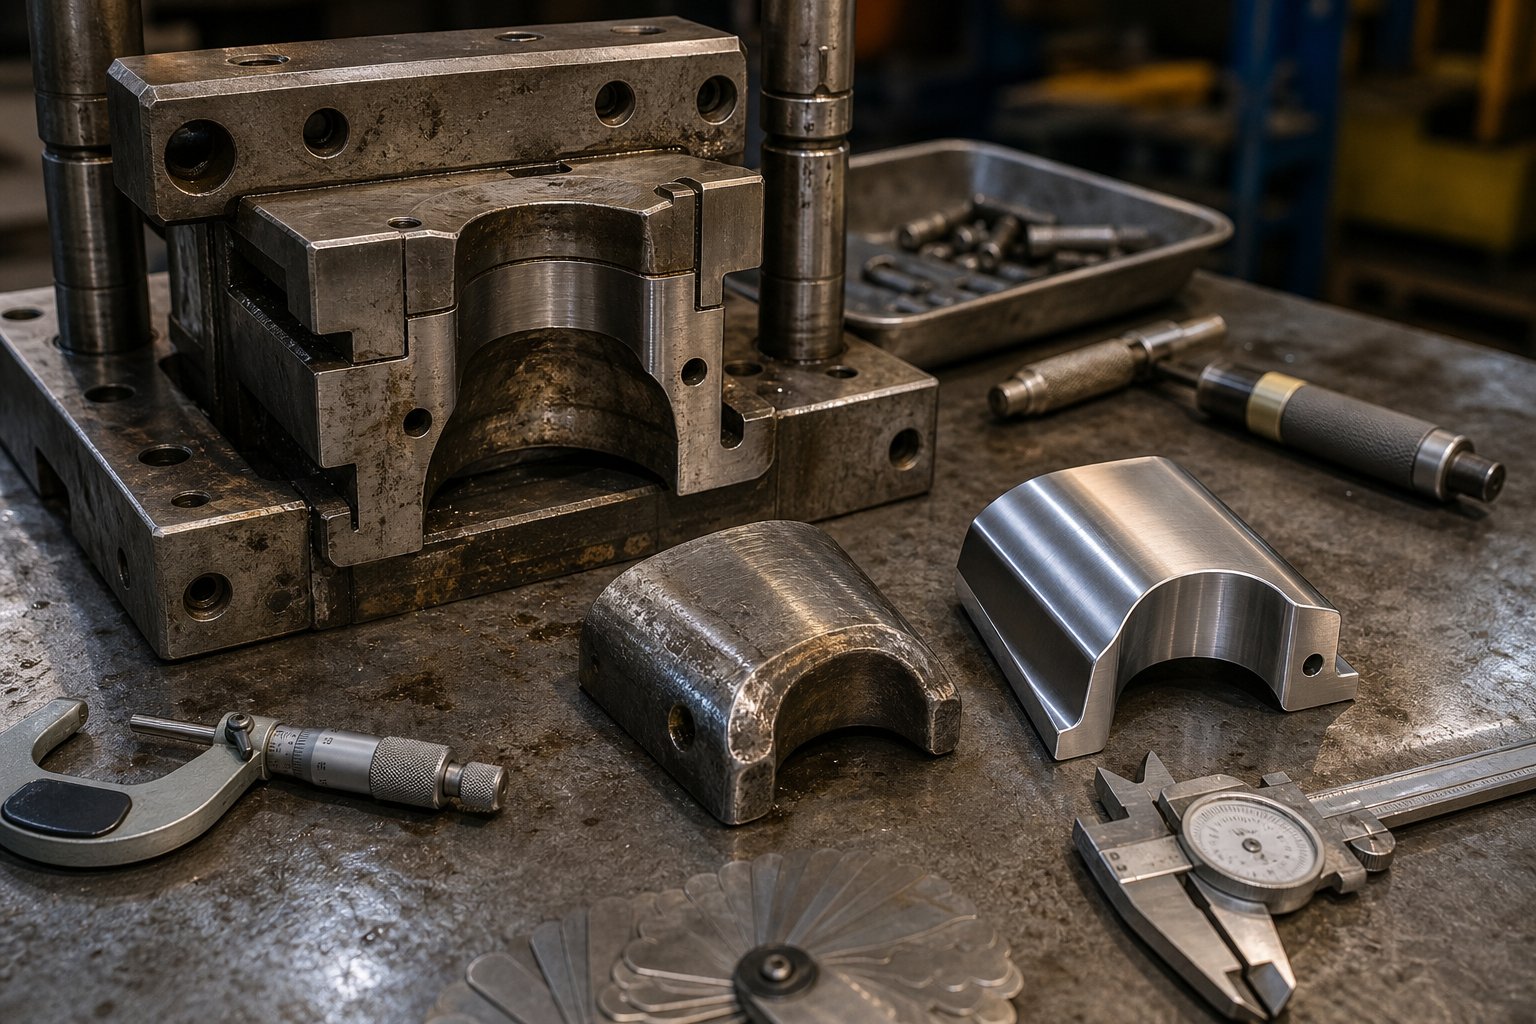
תחזוקת כלי עבודה וניהול מחזור חיים
מיתות העברה מרוויחות מעל מאות אלפי, לפעמים מיליוני, של שבץ. אבל החופש הגיאומטרי שהופך אותם לבעלי ערך יוצר גם דפוסי בלאי ייחודיים השונים באופן מהותי ממה שהייתם רואים בכלים מתקדמים המריצים את אותם חומרים. הבנת הדפוסים הללו וניהולם באופן יזום הוא מה שמפריד בין קובייה שמספקת חלקים עקביים למשך חמש שנים לזו שיוצאת מהסובלנות תוך חודשים.
דפוסי בלאי נפוצים במות העברה
כדורי העברה מרכזים כוחות יוצרים בתחנות עצמאיות, כל אחת נתונה לפרופילי מתח שונים. חתימות הלבוש עוקבות אחר דפוסים צפויים:
- צייר שחיקת רדיוסים:רדיוס הכניסה בתחנות ציור-וחזרה רואה את זרימת החומר הגבוהה ביותר. בלאי שוחקים מקפל בהדרגה את פרופיל הרדיוס, משנה את מאפייני זרימת החומר ומגביר את דילול הקירות. זו בדרך כלל התחנה הראשונה שזקוקה לתשומת לב.
- עימם קצה אגרוף:תחנות פירסינג וגזם מאבדות את קצוות החיתוך שלהן בהדרגה. נתוני התעשייה מצביעים על כך שלמעלה מ-60% מהפגמים בממדים בחלקים מוטבעים נעוצים בבלאי הכלים, כאשר השפלה של-הקצה היא התורם העיקרי להיווצרות כתמים.
- לבוש אצבע תפסן:בניגוד להגדרות של כלי הטבעה פרוגרסיביים שבהם הרצועה מספקת הובלה משלה, קוביות ההעברה מסתמכות על אצבעות המשלבות את החלק אלפי פעמים בכל משמרת. משטחי המגע נשחקים, כוח ההידוק פוחת ודיוק המיקום נסחף. שחיקת אצבעות היא ייחודית למערכות העברה ולעיתים קרובות מתעלמים ממנה במהלך בדיקת התבנית השגרתית.
- משטח מחזיק ריק מתפרץ:תחנות ציור המעבדות נירוסטה או אלומיניום מפתחות בלאי דבק על משטחי רפידות לחץ, כאשר חומרי העבודה נקשרים לפנים התבנית ומבקיעים את החלקים הבאים.
היתרון המבני של מתנות העברה הוא שכל תחנה נשחקת באופן עצמאי. תחנת משיכה המעבדת זרימת חומר כבד מתדרדרת מהר יותר מאשר תחנת ניקוב במורד הזרם הרואה רק כוח גזירה מקומי. אתה יכול למשוך ולתחזק תחנת בלאי- אחת גבוהה מבלי לפרק את הכלי כולו, משהו בלתי אפשרי עם מכונת הטבעה פרוגרסיבית משולבת שבה כל הפעולות חולקות בלוק אחד.
תזמון תחזוקה מונעת
תזמון יעיל של קוביות העברה עוקב אחר טריגרים של-ספירת שבץ ולא מרווחי לוח שנה, מכיוון שהתחנות נשחקות בקצבים שונים בהתאם לפעולה שהן מבצעות. תחנת ציור עשויה להזדקק לבדיקת רדיוס כל 50,000 פעימות בעוד שתחנת טבעה מחזיקה בסובלנות של 200,000.
- כל הפקה:בדיקה חזותית של איכות החלק בכל תחנה, אימות חיבור התפס ואישור מערכת סיכה.
- כל 25,000-50,000 פעימות:צייר מדידת רדיוסים מול מפרט מקורי, בדיקת- קצה בהגדלה, אימות כוח הידוק אצבע האוחז ובדיקת מומנט מהדק בתחנות הלם גבוהות-.
- כל 100,000-250,000 פעימות:פירוק מלא בתחנה של מצבי בלאי- גבוהים, שחיקה מחדש של פני השטח של רדיוסי משיכה, החלפת אגרוף בתחנות חיתוך וניקוב ואימות יישור מסילות העברה.
- כל 500,000+ פעימות:ניתוק מוחלט של כל התחנות, חידוש נעליים, החלפת מערכת הנחיה ושיפוץ מנגנון העברה כולל ישרות מסילה, אצבעות, וכיול כונן פקה או סרוו.
חיישני מוות ומערכות-ניטור בעיתונות מאיצים את המעבר מתחזוקה מבוססת זמן-למצב-. חיישני כוח המוטמעים בתחנות משיכה מזהים זחילת טונה המאותתת על שחיקה ברדיוס. חיישני קרבה על מסילות ההעברה מסמנים סחיפה מיקום לפני שהיא מייצרת חלקים פגומים. מחקר תחזוקה מונעת מאשר שטריגרים מבוססי-ספירת-שבץ, מכוילים על פי נתוני שחיקה בפועל ולא מרווחים שרירותיים, עולים באופן עקבי על לוחות זמנים קבועים בהפחתת זמן השבתה לא מתוכנן ואירועי שירות מיותרים.
הארכת החיים באמצעות ניהול פרואקטיבי
ניהול מחזור החיים של המות מתחיל בשלב התכנון, לא לאחר הכישלון הראשון. מהנדסים שמתכננים בלאי מלכתחילה מציינים פלדות כלי עבודה קשוחות יותר בתחנות זרימה גבוהה-, מורחים ציפוי PVD כדי לצייר רדיוסים ומתכננים תוספות מודולריות שניתן להחליף ללא-עיבוד מחדש של כל בלוק התבנית.
שיטות עיקריות שמאריכות את חיי השירות של קוביות העברה:
- עצב תוספות הניתנות להחלפה בכל רדיוסי המשיכה ומשטחי מגע-גבוהים, כך שחיקה מחדש או החלפה אינה דורשת פירוק מלא של התחנה.
- ציין טיפולי משטח (TiCN, CrN או ניטרידינג) בתחנות המעבדות נירוסטה או אלומיניום כדי להתנגד לבלאי דבק.
- שמרו על סטים ייעודיים של כלי אצבע לכל עבודה, כך שההחלפה לא תאלץ שימוש חוזר באוחזים בלויים.
- עקוב אחר נתוני בלאי לכל תחנה באופן עצמאי, בניית היסטוריה המנבאת מרווחי שירות עם דיוק הולך וגובר לאורך זמן.
- תיעד כל פעולת תחזוקה עם ספירת שבץ, ממצאים ושלבים מתקנים כדי ליצור מחזור שיפור-סגור.
עבודה עם ספק מתנות העברה מנוסה עושה כאן הבדל מדיד.YICHENמתכננת מתכת הטבעת העברה עם ניהול בלאי מובנה בארכיטקטורת הכלים מההתחלה, בהתחשב באיזו מידה חלקי מתכת גדולים ומורכבים יותר הדורשים העברה רובוטית ידרדרו לאורך חיי הייצור. הדגש שלהם על חזרתיות יציבה פירושו שמרווחי התחזוקה ניתנים לחיזוי ולא תגובתי, ומהנדסים יכולים לתכנן חלונות שירות סביב לוחות זמנים של ייצור במקום לטרוף אחרי סחיפה לא צפויה באיכות.
השורה התחתונה: תחזוקת קוביות העברה אינה קשה יותר מתחזוקת כלים פרוגרסיביים, אך היא שונה. המודולריות המעניקה לך חופש גיאומטרי מעניקה לך גם יכולת תחזוקה ממוקדת. השתמש בו. עקוב אחר שחיקה לכל תחנה, שירות את התחנות שזקוקות לכך והשאיר את השאר פועל. הפירוט ברמת התחנה היא-היתרון בניהול מחזור החיים שהופך את ההעברה לנכס ייצור-לטווח ארוך ולא למוצר מתכלה-קצר.
שאלות נפוצות בנושא החתמת קוביות העברת
1. מה ההבדל בין הטבעת קוביות העברה להטבעה פרוגרסיבית?
ההבדל העיקרי טמון באופן שבו חומר העבודה נע דרך תחנות היווצרות. בהטבעת קוביות העברה, הריק מופרד מרצועת המתכת ומועבר על ידי תפסים מכניים או רובוטים דרך תחנות קוביות עצמאיות כחלק צף- חופשי. בהטבעה מתקדמת, החלק נשאר מחובר לרצועת מנשא לאורך כל הפעולות. הבחנה זו פירושה שחותמות העברה מתמודדות עם משיכה עמוקה מעבר ליחסים של 3.5:1, חלקים עד 1,500 מ"מ ויצירת- צירים מרובים, בעוד שחותמות פרוגרסיביות מציעות קצבי מחזור מהירים יותר של 40-100+ SPM אך מגבילות את עומק השריפה לכפי 1.0-1.5 מקוטר האגרוף.
2. באיזו מהירות פועלת מכונת החתמת טרנספר בהשוואה לשיטות הטבעה אחרות?
מכבשי הטבעת קוביות העברה פועלות בדרך כלל בקצב של 10 עד 30 פעימות לדקה (SPM), בהתאם לגודל החלק וסוג מנגנון ההעברה. שתי-מערכות צירים מגיעות ל-25-45 SPM עבור חלקים פשוטים יותר, שלוש-מערכות צירים פועלות 15-30 SPM, וקווי העברה רובוטיים פועלים ב-8-20 SPM. צוואר הבקבוק של המהירות אינו יוצר כוח אלא הזמן הנדרש לאוחזים כדי להשלים את מחזור ההרמה-להתקדם-הנמכה-נסיגה. מכבשים מונעי סרוו יכולים לשפר זאת על ידי השהייה במרכז המת עליון, מה שמעניק למערכת ההעברה אלפיות שניות נוספות מבלי להפחית את התפוקה הכוללת.
3. אילו סוגי חלקים מתאימים ביותר להחתמת מות העברה?
הטבעת קוביות העברה מצטיינת עם חלקים גדולים מדי, עמוקים מדי או מורכבים מדי מבחינה גיאומטרית עבור קוביות פרוגרסיביות. המועמדים האידיאליים כוללים פגזים נמשכים-לעומק כמו גופי מטף, עמודי מבנה גדולים לרכב, תופי מכשיר, מחבתות שמן וכל רכיב שבו עומק השריפה עולה על פי 1.5 מקוטר הריק. חלקים הדורשים יצירה מרובה-צירים, סיבוב בין תחנות, או-פעולות משניות כמו הקשה וריתוך גם כן נהנים. התהליך מטפל בעובי חומר מ-1.0 עד 6.0 מ"מ בפלדות, אלומיניום, נירוסטה, נחושת וסגסוגות פליז.
4. מהם כללי העיצוב העיקריים עבור חלקי חותמת העברת מות?
כללי התכנון העיקריים כוללים שמירה על מרחקי חור-ל-קצה של לפחות פי 2.0 עובי החומר, מרווח חור-ל-חור של 2.0ט מינימום ומרחקי חור{6}}ל-כיפוף של 2.0ט פלוס רדיוס העיקול. קוטר חור מינימלי צריך להיות שווה לעובי החומר. אורך האוגן צריך לפחות 4 ט, ואזורי מגע של התפסן דורשים 5 מ"מ של משטח שטוח לא מעוצב בקצוות חלקים. עבור פעולות ציור, יחסי משיכה בודדים-מקסימליים בסביבות 2.0:1 עבור פלדה למשיכה עמוקה{{17}, כאשר יש צורך בתחנות משיכה מחדש כאשר העומק עולה על פי 1.5 מקוטר האגרוף. כל ציור מחדש צריך להפחית את הקוטר ב-20-25% לכל היותר.
5. איך שומרים על מתנות העברה כדי למקסם את חיי השירות שלהן?
תחזוקת קוביות העברה עוקבת אחר ספירת-שבץ ולא מרווחי לוח שנה, כאשר כל תחנה עוקבת באופן עצמאי. יש לבדוק את רדיוסי השרטוט כל 25,000-50,000 פעימות, פירוק מלא של מצבי שחיקה-גבוהים מתרחש ב-100,000-250,000 פעימות, והפרעות מלאות מתרחשות מעבר ל-500,000 פעימות. נקודות שחיקה קריטיות כוללות שחיקת רדיוסי משיכה, קהות קצוות אגרוף והשפלה של אצבע האוחזת. עיצוב תוספות ניתנות להחלפה במשטחי בלאי- גבוהים, מריחת ציפויי PVD עבור חומרים שוחקים ושימוש בחיישני כוח בלחיצה לניטור מבוסס מצב, כל אלה מאריכים את חיי התבנית באופן משמעותי. ספקים כמו YICHEN עיצוב ללבוש ניהול בלאי לתוך ארכיטקטורת הכלים מההתחלה.


