


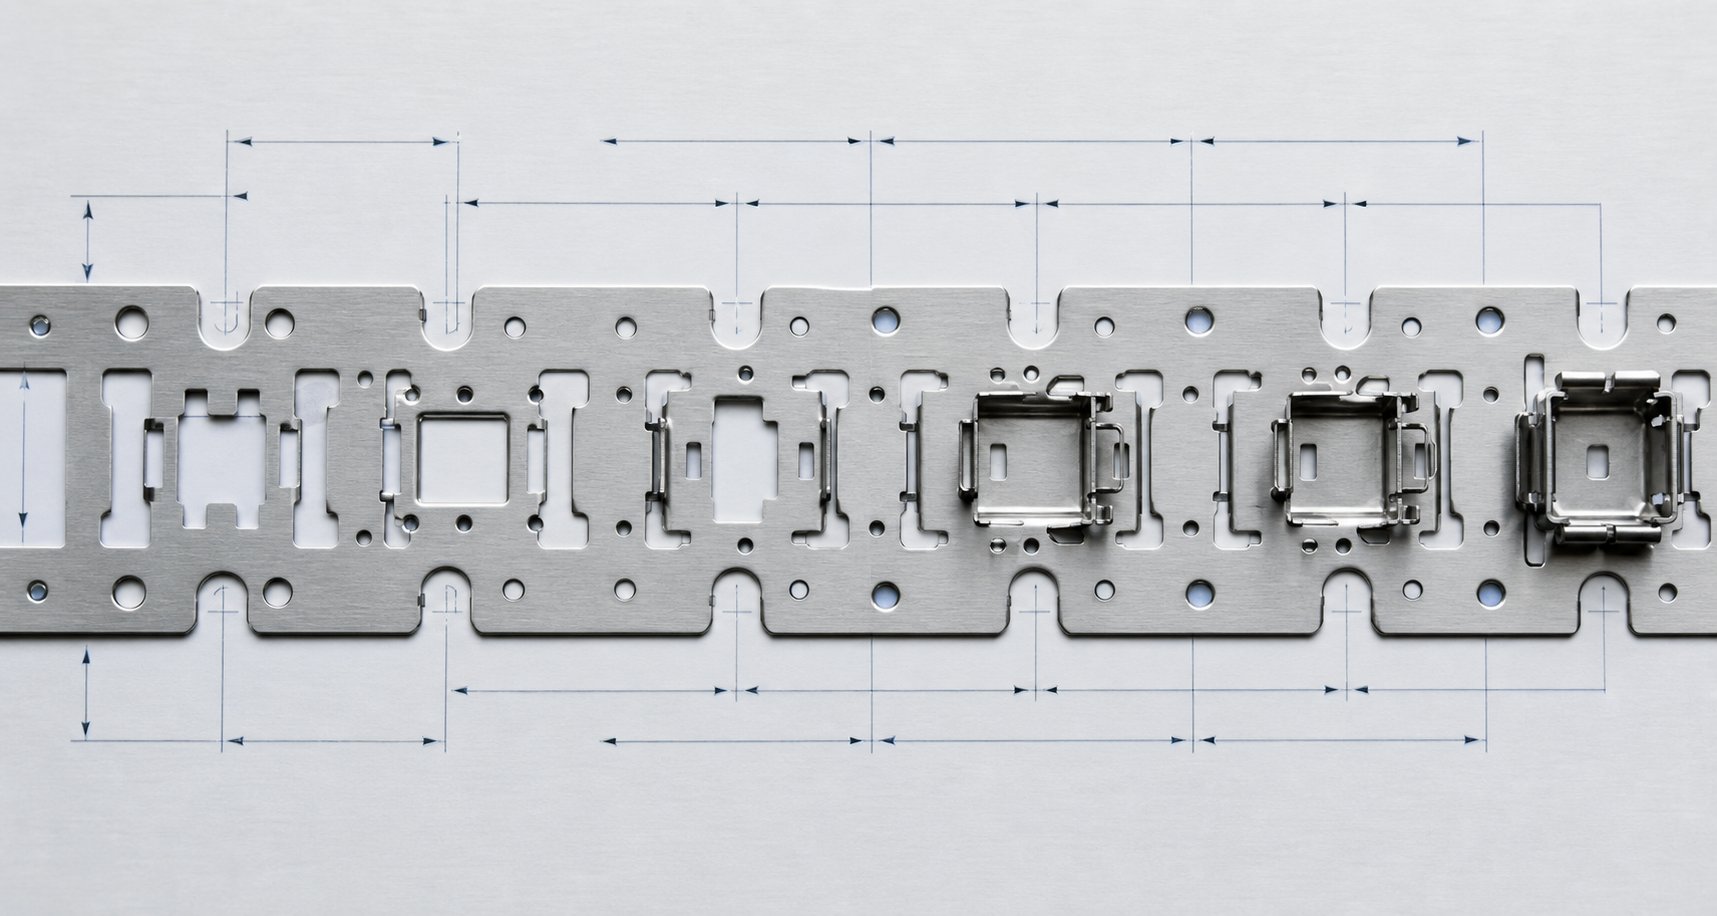
הגדרת חריצי עוקף ותפקידם בהנדסת הטבעה
כאשר אתה מסתכל על פריסת רצועה עבור קובייה פרוגרסיבית, תבחין בחיתוכים קטנים לאורך קצוות המנשא או בין תחנות שנראות כמעט מקריות. הם לא. מאפיינים אלה, חריצים עוקפים, מייצגים את אחד ההיבטים המהונדסים ביותר במכוון של מתכת הטבעת מתכת, אך הרציונל המדעי שלהם מתועד רק לעתים נדירות באופן שמספק בדיקה הנדסית.
מהן חריצי עוקף במות הטבעה פרוגרסיביות
חריצי עוקף הם תכונות הקלה מבוקרות הנחתכות בכוונה לתוך רצועת ההטבעה של תבנית הטבעה מתקדמת כדי לנהל את זרימת החומר, לפזר מחדש את מתח הגזירה ולהפחית את כוחות ההצמדה-באמצעות פעולות העיצוב. הם קיימים גם כחריצים שליליים (חומר הוסר) וגם כחריצים חיוביים (חומר נוסף או נשאר עומד) כדי לשנות באופן סלקטיבי את קשיחות הרצועה במקומות קריטיים.
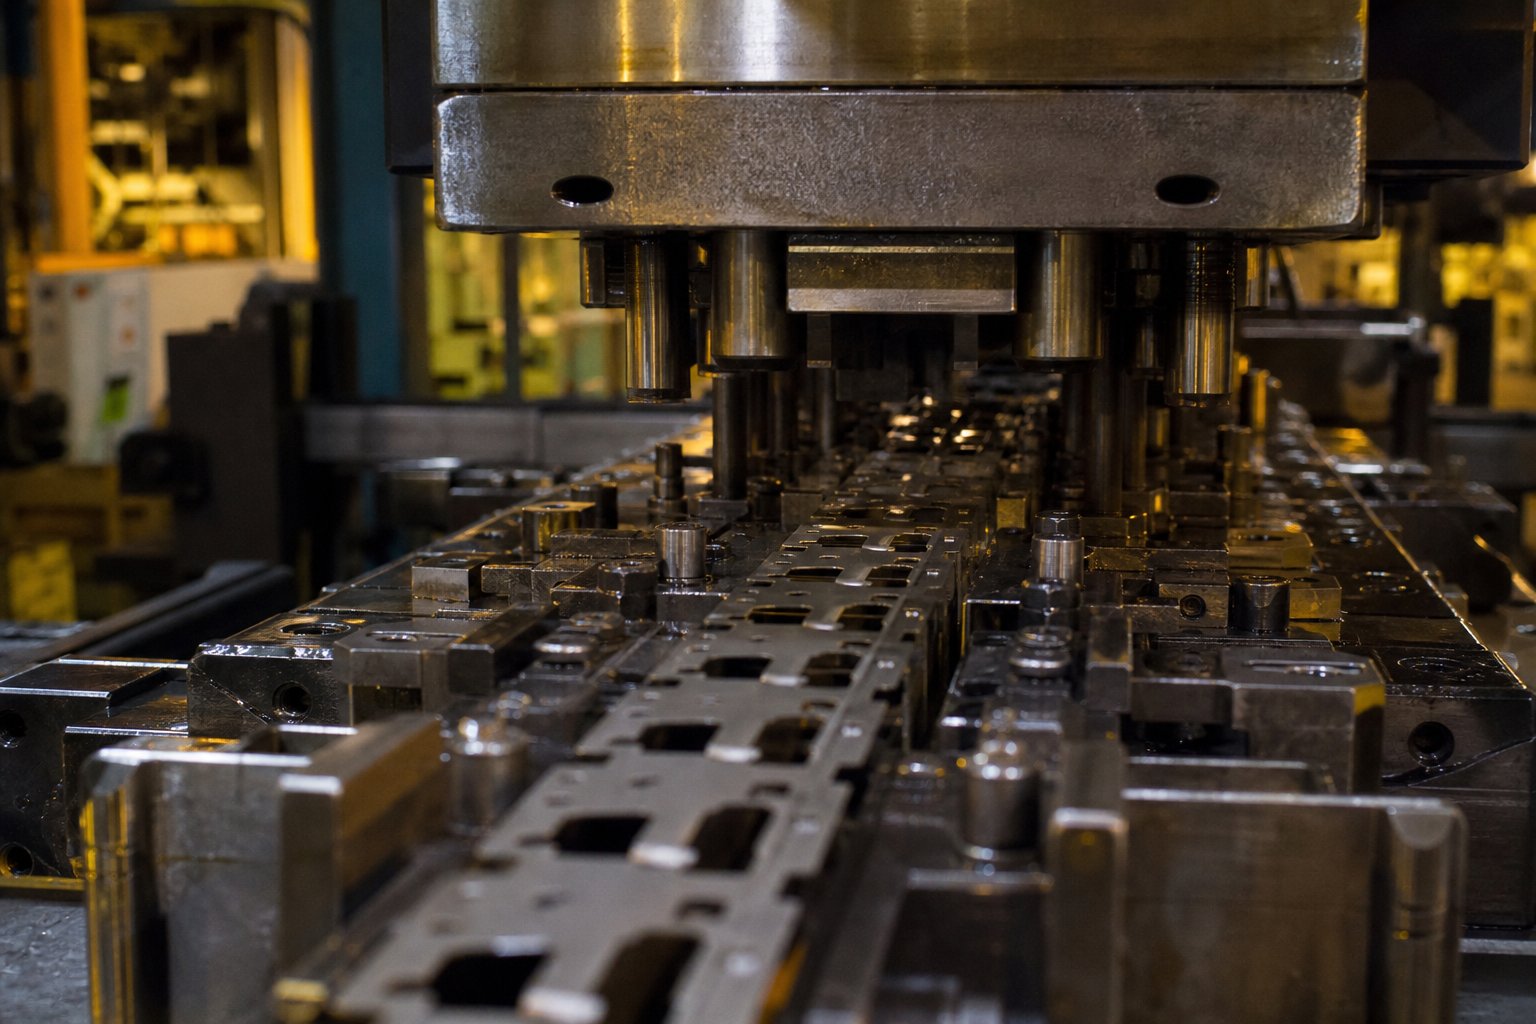
כָּךמהי הטבעת מתכת בבסיסה? זוהי הטרנספורמציה של חומר גיליון שטוח לגיאומטריה מוגמרת באמצעות רצף של פעולות חיתוך, כיפוף ועיצוב. בקובייה פרוגרסיבית, הרצועה מתקדמת דרך מספר תחנות בעודה מחוברת לרשת נושאת. כל תחנה מפעילה כוחות המקיימים אינטראקציה עם תחנות סמוכות דרך הרצועה עצמה. חריצי עוקף קוטעים את נתיב העברת הכוח הזה בצורה מבוקרת, ומבודדים אזורי עיוות כך שכל תחנה תוכל לעשות את עבודתה מבלי להרוס את התכונות השכנות.
הגדרת ההחתמה שרוב המהנדסים לומדים מכסה את המכניקה הבסיסית של ניקוב וגיבוש. אבל להבין מה הם קוביות בפועל פירושה הכרה בכך שכל תכונה בפריסת רצועות מתקדמת משרתת מטרה מכנית. חריצי עוקף אינם יוצאי דופן. הם מתפקדים כגבולות מתח מהונדסים, השולטים היכן וכיצד רצועת הנשא מתעוותת במהלך כל מהלך לחיצה.
למה הרציונל ההנדסי חשוב מעבר למסורת הקומה-
הנה הבעיה. חריצי עוקפים שליליים וחיוביים רבים במטות הטבעה מתכת גיליון פותחו במהלך עשרות שנים של ניסוי-ו-טעויות בחדרי כלים. יצרן מתנות מנוסה מוסיף חריץ כי "זה עבד בפעם הקודמת" או "ככה תמיד עשינו את זה". התוצאה? מפרטים שלא ניתן להגן עליהם בסקירת עיצוב, לא ניתן להתאים לחומרים או גיאומטריות חדשות, ולא ניתן לבצע אופטימיזציה ללא מחזורי ניסיון יקרים.
אם אתה מעצב קוביות או מהנדס תהליכים, אתה צריך יותר מאשר תרגול בירושה. אתה צריך את הרציונל ההנדסי שמסביר מדוע עומק, רוחב ומיקום ספציפי של חריץ מייצרים את הפגת המתח הרצויה. אתה צריך להבין את המכניקה מספיק טוב כדי לחזות מה קורה כאשר תכונות החומר משתנות, כאשר רוחב הרצועה מצטמצם, או כאשר חומרת היווצרות עולה בתחנה מסוימת.
מאמר זה מגשר על הפער הזה. במקום להצהיר פשוט כי נעשה שימוש בחריצים עוקפים בתהליך ההחתמה, זה מסביר את המדע הבסיסי: תיאוריית התפלגות המתח, אניזוטרופיה של החומר, מכניקת הקלה מבוקרת והאינטראקציה שלהם עם עיצוב רצועות הנשא. המטרה היא לתת לך את אוצר המילים ואת הפיזיקה כדי לציין דרגות עוקפות בביטחון, מגובה בעקרונות ראשונים במקום בפולקלור של חנות- בלבד.
המכניקה מתחילה בהבנה בדיוק כיצד כוחות מתפשטים דרך פס נושא במהלך היווצרות, ומה קורה ברמת החומר כאשר אתה מכניס אי רציפות מכוון לנתיב העומס הזה.
מכניקה בסיסית מאחורי פונקציית חריץ מעקף
דמיינו רצועה רציפה של מתכת מתקדמת דרך קובייה מתקדמת. בכל תחנה, אגרופים וכלי יצירה מפעילים כוחות על אזורים ספציפיים של אותה רצועה. האינטרנט של הספק המחבר את האזורים הללו אינו פסיבי. הוא משדר כוחות לרוחב, כלומר מה שקורה בתחנה רביעית יכול להשפיע על המצב החומרי בתחנה חמש עוד לפני שהעיתונות יוצרת איתה קשר. צימוד כוח זה הוא המקום שבו חריצי עוקפים מרוויחים את הערך ההנדסי שלהם.
תהליך הטבעת המתכת בתבנית פרוגרסיבית מכניס את רצועת הנשא לסט מורכב ומתחרה של עומסים במהלך כל מהלך לחיצה. פעולות ציור מושכות חומר פנימה.פעולות החתמת ניקובליצור שחרור גזירה פתאומי. פעולות כיפוף מעבירות את הציר הנייטרלי ומעוררות מתח מקומי. ללא התערבות, רצועת הנשא פועלת כגשר נוקשה המעביר את כל הכוחות הללו בו זמנית על פני תחנות, ויוצר אינטראקציות בלתי צפויות הפוגעות ברמת הדיוק הממדית.
חריצי עקיפה פותרים זאת על ידי ביצוע שלוש פונקציות מכניות שונות:
- שליטה בזרימת החומר- על ידי יצירת נקודות הקלה מבוקרות במנשא, חריצי עוקפים מאפשרים לפח מתכת להתעוות באופן מקומי ללא מגבלה מוגזמת מתחנות סמוכות. חומר יכול למשוך פנימה או להימתח החוצה בתחנת גיבוש מבלי לגרור את הגיאומטריה הריקה השכנה יחד איתו.
- חלוקה מחדש של מתח גזירה- במהלך פעולות חיתוך ופירסינג, מתח הגזירה מתרכז בממשק הכלי-ל-חומר. חריצים עוקפים מפנים מחדש את הלחץ השיורי הרחק מאזורי היווצרות קריטיים, ומונעים תנובה מקומית או פיצוח מיקרו- שאחרת יתפשט לתכונות החלק המוגמר.
- הפחתת כוחות הצמד-דרך- כאשר אגרוף פורץ דרך החומר במהלך הרס או פירסינג, השחרור הפתאומי של אנרגיה אלסטית מאוחסנת יוצר אירוע צילום-דרך. הזעזוע הזה עובר דרך הרצועה ויכול להרים אותו מעל פני התבנית, ולגרום להזנות-שגויות ולחוסר יישור של טייס בתחנות במורד הזרם.
כיצד חריצים עוקפים שולטים בזרימת החומר במהלך היווצרות
בכל פעולת הטבעת מתכת הכרוכה בציור או מתיחה, החומר חייב לזרום מהאזורים הסובבים אל אזור היצירה. אם רצועת הנשא קשיחה מדי ליד אותה תחנה, היא מתנגדת לזרימה זו. התוצאה היא דילול מוגזם בדופן החלק, קמטים באוגן או פיצול מוחלט. חריץ עוקף הממוקם במעלה הזרם או במורד הזרם של תחנת המשיכה מפחית את התנגדות החתך -של המוביל, ומאפשר לחומר לנוע בחופשיות לתוך חלל התבנית מבלי להילחם בנוקשות האורכית של הרצועה.
זהו אותו עיקרון מאחורי מנשאי רשת מתיחה המתוארים בספרות עיצוב מתקדם. כְּמוֹהנחיות לתכנון רצועות מנשאהערות, מנשא מוצק אינו מאפשר תנועה אנכית של חלקים, והרצועה כולה חייבת להישאר שטוחה לאורך כל המהלך. חריצי עוקפים מציגים תאימות סלקטיבית, ומעניקים לכל תחנה את החופש להתעוות באופן עצמאי בזמן שהרצועה עדיין ניזונה בצורה אמינה.
חלוקת מתח והצמדה-באמצעות הפחתת כוח
כאשר אגרוף גוזר חומר, האנרגיה האלסטית האצורה ברצועה משתחררת כמעט באופן מיידי. ההצמדה-זה יוצרת ספייק כוח שעובר דרך המוביל בשני הכיוונים. ברצועה ללא מאפייני הקלה, אותו ספייק מגיע לתחנות סמוכות כעומס זעזוע חולף. במשך אלפי מחזורים, הדחף החוזר הזה מעייף את המוביל, מעוות את הגיאומטריה של חור הטייס ומאיץ את שחיקת התבנית בתחנות שכנות.
חריצי עוקף פועלים כמסנני מעבר-מכניים. החתך המוקטן- במחריץ סופג ומחליש את דופק הכוח לפני שהוא מגיע לתחנה הבאה. שורש החריץ מתעוות בצורה אלסטית תחת העומס החולף, וממיר אנרגיה קינטית למתח מקומי במקום להעביר אותה במורד הרצועה. טכנולוגיית הטבעה מודרנית ממנפת את העיקרון הזה כדי לשמור על סובלנות הדוקה יותר במהירויות לחיצה גבוהות יותר, שבהן כוחות ההצמדה- נעשים חמורים יותר עקב האצה והאטה מוגברת של הכבש.
מניעת הרמת רצועה ותנאי הזנה-שגויים
הרמת רצועה היא אחת משיבושי הייצור הנפוצים ביותר בפעולות פרוגרסיביות. כאשר הצמדים-באמצעות כוחות או עומסי יצירה לא מאוזנים דוחפים את הרצועה כלפי מעלה מעל פני התבנית, הטייסים לא יכולים-להתחבר מחדש בצורה נקייה במחזור ההזנה הבא. הרצועה מתקדמת במצב לא מיושר, וגורמת לחורים גדולים מדי, קווי כיפוף מוזזים, ובמקרים חמורים, גזירת סיכת טייס.
בין טכניקות הטבעת מתכת מוכחות למניעת זאת, חריצים עוקפים מפחיתים את יכולת הרצועה להעביר רכיבי כוח אנכיים בין תחנות. חריץ בין תחנת הבלטה כבדה לתחנת יצירה מדויקת מנתקת את ההתנהגות הדינמית שלהן. ההצמדה- של תחנת הריקון נשארת מקומית. מגע הרצועה של תחנת היצירה נשאר יציב. דיוק ההזנה נשאר בסובלנות.
ללא תכונות ההקלה הללו, קשיחות רצועת המוביל הופכת להתחייבות ולא לנכס. הוא מעביר כל אירוע כוח על פני התבנית כולה, יוצר שגיאות מימדיות שמתגבשות דרך כל תחנה ועייפות חומר מתקדמת שמקצרת את חיי הנשא. הגיאומטריה של החריצים הללו, העומק, הרוחב, הזווית ורדיוס השורש שלהם, קובעים בדיוק כמה ניתוק הם מספקים. גיאומטריה זו תלויה ישירות בתיאוריית התפלגות המתח ובמאפייני החומר, השולטים כיצד הרצועה מגיבה לחוסר המשכיות מכוונות בחתך -שלה.
תורת התפלגות המתח ופרמטרים של גיאומטריית חריצים
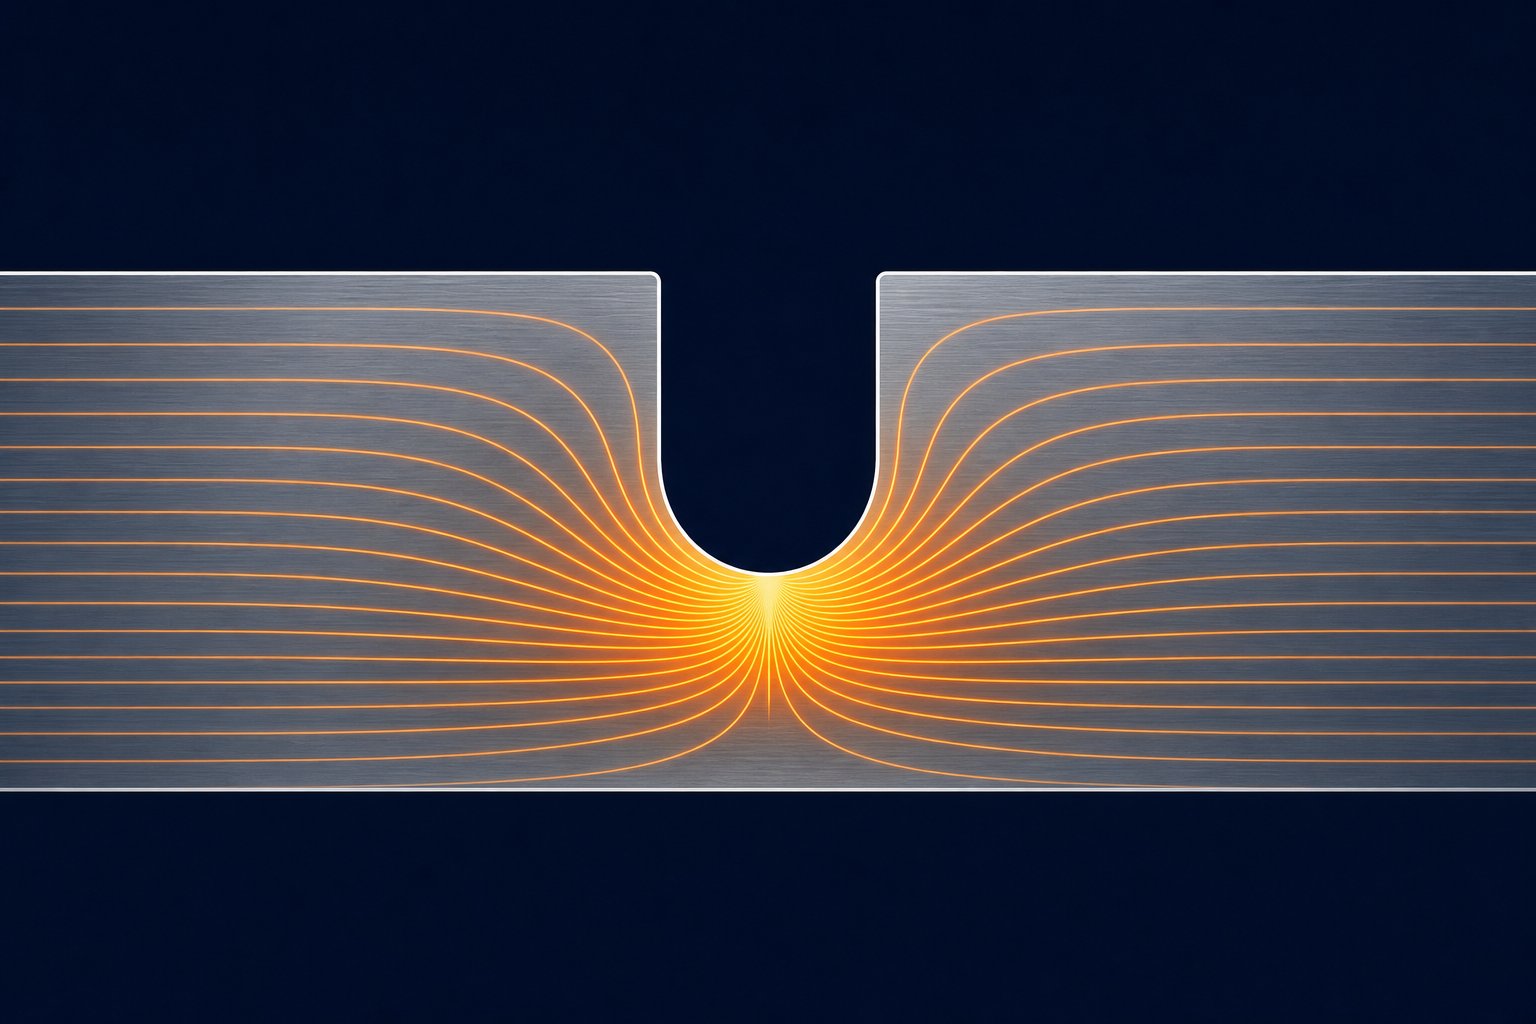
כל חריץ עוקף מכניס אי רציפות גיאומטרית לרצועת הנשא. חוסר המשכיות הזה משנה את האופן שבו הלחץ זורם דרך החומר, והגיאומטריה הספציפית של החריץ קובעת אם הוא מספק ניתוק פונקציונלי או פשוט מחליש את הרצועה מבלי לספק הקלה משמעותית. ההבדל מסתכם בתיאוריית ריכוז המתח ובאופן שבו היא מקיימת אינטראקציה עם חתך העומס-הנושא- של הרצועה במהלך פעולות קוביות פרוגרסיביות.
תורת ריכוז המתח מיושמת על גיאומטריית חריצים
ריכוז מתח מתרחש בכל מקום בו חל שינוי פתאומי בגיאומטריה שמאלץ את נתיב העומס הפנימי להטות סביב אי-רציפות. אתה יכול לדמיין את הלחץ כמו זורם דרך חלק כמו ייעול בנוזל. היכן שהקווים הללו מתחברים יחד, סביב חור, שורש חריץ או פינה חדה, הלחץ המקומי עולה משמעותית מעל הערך הנומינלי בחומר שמסביב. היחס בין שיא הלחץ המקומי למתח הנומינלי הואגורם ריכוז מתח, Kt.
בעיצוב תבנית הטבעה, חריץ מעקף הוא מגביר מתח מכוון. זה נשמע מנוגד לאינטואיציה. למה שתיצור בכוונה מיקום שבו מתח מוגבר? מכיוון שהחריץ מקריב אזור מבוקר של חומר נשא כדי להגן על הגיאומטריה של החלק. על ידי ריכוז אנרגיית המתח בשורש החריץ, אתה מפנה את העיוות הרחק מתכונות היווצרות ואל אזור שבו היא אינה פוגעת בחלק המוגמר. החריץ סופג את הכוחות המתחרים בין התחנות כך שאזורי היווצרות קריטיים נשארים ללא הפרעה.
הקשר בין רדיוס שורש החריץ ל-Kt מבוסס היטב במכניקה הנדסית. רדיוס חד יותר בשורש החריץ מייצר גורם ריכוז מתח גבוה יותר, כלומר מתח שיא במיקום זה גדל באופן דרמטי ביחס לרצועה שמסביב. רדיוס רחב יותר נדיב יותר מפזר את העומס על פני שטח רחב יותר, מפחית את הלחץ בשיא אך גם מפחית את יעילות החריץ כמאפיין ניתוק. מחקר על השפעות חריץ מאשר שככל ש-Kt גדל, שדה הלחץ המקומי הופך לחמור יותר ויותר מקומי, בעוד ערכי Kt נמוכים יותר מפזרים את המתח על פני אזור גדול יותר.
עבור פס מלבני עם חריצי קצה מנוגדים, אם המוט הוא ברוחב 12 מ"מ עם רדיוס חריץ של 2 מ"מ, מקדם ריכוז המתח מגיע לכ-3.05. המשמעות היא שהמתח שיא בשורש החריץ גבוה פי שלושה מהמתח הנומינלי בחתך -הנותר. ברצועות מנשא פרוגרסיביות, אותו עיקרון חל. חריץ עם רדיוס שורש הדוק מרכז את הלחץ בצורה חדה, יוצר גבול ניתוק אגרסיבי. חריץ בעל רדיוס שורש גדול מייצר מעבר הדרגתי יותר, מתאים ליישומים שבהם אתה זקוק להקלה חלקית מבלי להסתכן בעייפות סדקיקת בשורש החריץ במשך אלפי מחזורי לחיצה.
זהו הפשרה המרכזית בעיצוב תבנית הטבעה ממתכת: חריצים חדים יותר מתנתקים בצורה יעילה יותר אך יוצרים סיכון עייפות גבוה יותר; חריצים עדינים יותר מחזיקים מעמד זמן רב יותר אך עשויים שלא לספק בידוד מספיק בין התחנות. תהליך התבנית מצריך איזון בין הדרישות המתחרות הללו בהתבסס על נפח ייצור, תכונות החומר וחומרת פעולות היצירה בתחנות סמוכות.
הסטת ציר ניטראלית והשפעתה על מיקום החריצים
במהלך פעולות כיפוף בתבנית פרוגרסיבית, הציר הנייטרלי של החומר, המישור שבו המתח עובר ממתח על המשטח החיצוני לדחיסה על פני השטח הפנימי, אינו נשאר במרכז הגיאומטרי של עובי היריעות. הוא עובר לכיוון החלק הפנימי של העיקול. מידת ההסטה תלויה ביחס בין רדיוס הכיפוף לעובי החומר (יחס R/t) ובמאפייני התקשות העבודה של החומר.
למה זה משנה עבור מיקום חריץ מעקף? מכיוון שהסטת הציר הנייטרלי קובעת היכן הרצועה חווה מתח מתיחה מרבי במהלך היצירה. אם מגרעת עוקפת ממוקמת במקום שבו רצועת הנשא עוברת כיפוף תוך כדי מעבר בין תחנות, שורש החריץ הופך למיקום של ריכוז המתח המרבי המונחה על מתח הכיפוף המוגבה כבר-. הצבת החריץ במיקום הלא נכון לאורך פרופיל הכיפוף של הרצועה יכולה להפוך מאפיין הקלה פונקציונלי לאתר התחלת סדק.
יחסי רדיוס הכיפוף המינימליים מספקים הדרכה כאן. עבור עובי חומר נתון t, יש רדיוס כיפוף פנימי מינימלי שמתחתיו הסיבים החיצוניים חורגים ממגבלת ההתארכות שלהם ונסדקים. כאשר יחס ה-R/t קטן (עיקולים הדוקים), הציר הנייטרלי זז בצורה משמעותית פנימה, לפעמים ל-30-40% מהעובי מהמשטח הפנימי ולא ל-50% הנומינליים. חריץ עוקף הממוקם באזור שחווה כיפוף רדיוס צפוף- זה חייב להסביר את המתח המוגבר של הסיבים החיצוניים. רדיוס שורש החריץ חייב להיות נדיב מספיק כדי שריכוז המתח שלו עצמו לא יהווה את מתח הכיפוף עד לנקודת השבר.
בעיצוב הטבעה מעשי, פירוש הדבר שהחריצים המעקפים ממוקמים בצורה הטובה ביותר באזורים שטוחים של רצועת המנשא, הרחק מכל כיפוף טבעי המתרחש כאשר הרצועה מתרוממת מעל מרים או מתגמשת בין תחנות התבנית. כאשר חריץ חייב להתקיים סמוך למעבר עיקול, העומק ורדיוס השורש שלו דורשים מפרט קפדני כדי למנוע ממצב הלחץ המשולב לחרוג מעמידות העייפות של החומר.
הפרמטר הקריטי הוא עומק החריץ ביחס לעובי החומר. חריץ שמסיר 30-50% מהחתך- של הרצועה בקצה המוביל יוצר הפחתה מספקת בקשיחות הכיפוף כדי לנתק תחנות סמוכות. חריץ שמסיר רק 10-15% מהחתך עשוי להיות רדוד מכדי להפסיק באופן משמעותי את העברת הכוח, וליצור אזור מוחלש ללא תועלת תפקודית. לעומת זאת, חריץ העולה על 60% מרוחב הרצועה פוגע בקשיחות ההזנה ועלול לגרום למנשא להתכווץ תחת כוח הדחיפה של מנגנון ההזנה.
הטבלה הבאה מסכמת את פרמטרי הגיאומטריה העיקריים עבור חריץ עוקף מתכת הטבעה ואת הרציונל ההנדסי מאחורי כל מפרט:
| פרמטר גיאומטריה | טווח טיפוסי | נימוק הנדסי |
|---|---|---|
| עומק חריץ | 30-50% מרוחב המנשא | חייב להפחית את קשיחות החתך- מספיק כדי לנתק את כוחות התחנה. רדוד מדי אינו מספק הקלה; עמוק מדי מתפשר על שלמות האכלה ברצועה. |
| רוחב חריץ (לאורך כיוון הרצועה) | 1.0ט עד 3.0ט (ט=עובי חומר) | שולט על אורך אזור מעבר המתח. חריצים רחבים יותר יוצרים אזור תואם ארוך יותר אך צורכים יותר חומר רצועות ומפחיתים את יעילות גובה ההזנה. |
| זווית חריץ (מתחדדת הדופן) | 0 מעלות עד 30 מעלות מאונך | דפנות זוויתיות מפחיתות את הפתאומיות של המעבר הגיאומטרי, מורידות Kt בנקודות הכניסה לחריץ. קירות ניצבים יוצרים שיפועים חדים יותר לניתוק אגרסיבי. |
| רדיוס שורש | 0.5ט עד 2.0ט מינימום | שולט ישירות על Kt בנקודה העמוקה ביותר. רדיוסים קטנים יותר מרכזים את הלחץ בצורה אגרסיבית יותר אך מגבירים את הסיכון לעייפות. רדיוסים גדולים יותר מפזרים עומס ומאריכים את חיי הנשא במחיר של פחות ניתוק מקומי. |
| עומק-ל-יחס עובי | משתנה לפי משיכות החומר | קובע אם שורש החריץ נשאר במשטר האלסטי במהלך העמסה מחזורית או עובר דפורמציה פלסטית שמובילה לסדיקה מתקדמת. |
כל אחד מהפרמטרים הללו מקיים אינטראקציה עם האחרים. חריץ עמוק עם רדיוס שורש נדיב יכול לספק את אותו Kt יעיל כמו חריץ רדוד יותר עם רדיוס הדוק יותר, אבל הם מייצרים גיאומטריות שונות של שדה מתח וביצועי עייפות שונים לאורך חיי הייצור. ההחלטה על עיצוב ההחתמה תלויה באיזה שילוב מספק ניתוק תחנות נאות תוך שמירה על נפח הייצור הנדרש ללא פיצוח נושא.
קשרי גיאומטריה אלה אומרים לך כיצד להתאים חריץ עוקף עבור מצב מתח נתון. אבל החומר עצמו קובע כיצד החריץ הזה באמת מתנהג תחת עומס. חומרים גמישים מחלקים מחדש את הלחץ באמצעות תנובה מקומית בשורש החריץ, ובכך למעשה מקהה את הריכוז לאורך זמן. חומרים שבירים או בעלי חוזק-לא יכולים להפיץ מחדש באותה קלות, מה שהופך את ערך ה-Kt כפי ש-עוצב למנבא מדויק בהרבה של ביצועים-בעולם האמיתי. תכונות המתיחה של החומר, קצב התקשות העבודה ויכולת ההתארכות, כולם משפיעים על האופן שבו גיאומטריית חריץ נתונה תהיה סלחנית או בלתי סלחנית.
מאפייני חומר המניעים מידות חריצים עוקפות
גיאומטריית חריץ שמתפקדת ללא רבב בפלדה קלה עלולה לגרום לסדקים קטסטרופליים של הנשא בפלדת אל חלד תוך כמה אלפי כניסות. אותו עומק ורדיוס שורש המספקים ניתוק נקי בחומר אחד עלולים לייצר הקלה לא מספקת או כשל עייפות מוקדמת בחומר אחר. תכונות החומר אינן שיקולים משניים במפרט חריץ עוקף. הם הנהגים העיקריים.
ארבע תכונות מכניות שולטות בהתנהגות החריצים המעקפים: חוזק מתיחה, חוזק תפוקה, אחוז התארכות ומעריך התקשות העבודה (ערך n-). יחד, אלה קובעים כיצד רצועת הנשא מגיבה לטעינה המחזורית החוזרת ונשנית בשורש החריץ במהלך פעולת התבנית המתקדמת.מחקר על תהליכי הטבעה חזקיםמאשר כי אפיון החומר חיוני לא רק ליצירת הגיאומטריה של החלק, אלא לכל חוליה בשרשרת הייצור, כולל אמינות רצועות מנשא.
עקרונות עיצוב חריצים של פלדה עדינה ופלדת פחמן
הטבעת פלדת פחמן מייצגת את התרחיש הסלחני ביותר לעיצוב חריץ עוקף. פלדות עדינות כמו SPCC, SAE 1008 ו-SAE 1010 מציעות בדרך כלל ערכי התארכות של 28-42% וחוזק מתיחה מתון בטווח של 270-400 MPa. ההתארכות הגבוהה הזו מתורגמת ישירות לסובלנות לחריצים עמוקים יותר. החומר בשורש החריץ יכול לעבור דפורמציה פלסטית מקומית ללא התחלת סדק מכיוון שיש לו עתודת משיכות ניכרת שנותרה לאחר שהגיאומטריה של החריץ מתרכזת.
כאשר אתה עובד עם הטבעת פלדה מגולגלת קרה בקטגוריית הפלדה הקלה, יחס התפוקה-ל-המתיחה הנמוך יחסית (בדרך כלל 0.55-0.70) פירושו שעבודת החומר מתקשה בהדרגה תוך כדי עיוות. זה למעשה מועיל בשורש החריץ. כאשר רצועת הנשא מתגמשת במהלך כל מהלך לחיצה, מתיחה של שורש החריץ-מתקשה מעט, ומגבירה את ההתנגדות המקומית שלו לעיוות נוסף. ההתקשות מתייצבת בתוך מאות המחזורים הראשונים, ושורש החריץ מגיע למצב יציב שבו המתח המחזורי נשאר אלסטי. התנהגות מייצבת עצמית זו היא הסיבה לכך שמנשאי פלדה חתומים עדינים יכולים לסבול עומקי חריצים של 40-50% מרוחב המנשא ללא פיצוח עייפות, אפילו בהיקפי ייצור העולה על מיליון כניסות.
אינדקס התקשות העבודה עבור פלדה עדינה נופל בדרך כלל בין n=0.18 ל-n=0.24. ערכים גבוהים יותר של n- מקדמים פיזור מתיחה אחיד יותר סביב החריץ, כלומר אפקט ריכוז המתח קהה ככל שהחומר מתאפק ומפזר את אזור העיוות כלפי חוץ. ערך n- גבוה יותר מפחית ביעילות את ריכוז המתח המומש מתחת ל-Kt התיאורטי, ומעניק למעצבים יותר רוחב במפרט גיאומטריית חריץ.
שיקולי אלומיניום וסגסוגת נחושת
תהליך הטבעת האלומיניום מציג קבוצה שונה של אילוצים. סגסוגות אלומיניום המשמשות לעבודות מתקדמת מתקדמת, בדרך כלל 5052-H32, 6061-T4 ו-3003-H14, בעלות חוזק גזירה נמוך יותר והתארכות נמוכה יותר בהשוואה לפלדה עדינה. הם גם מפגינים נטייה להתפרצות, כאשר החומר נצמד למשטח האגרוף או למות במהלך הגזירה. התפרצות זו מייצרת משטחי חריץ מחוספסים ובלתי סדירים עם קרעים זעירים הפועלים כמגבירי מתחים נוספים מעבר לגיאומטריית החריץ המעוצבת.
יכולת התקשות העבודה הנמוכה יותר של האלומיניום (ערכי n-בדרך כלל 0.08-0.16 בהתאם למזג) פירושה ששורש החריץ אינו יכול לחלק מחדש את הלחץ בצורה יעילה באותה יעילות באמצעות תנובה מקומית. הזן נשאר מרוכז במקום להתפשט החוצה. שלב את זה עם גבול העייפות התחתון של האלומיניום, ותקבל חומר שדורש עיצובי חריץ שמרניים יותר: עומקים רדודים יותר, רדיוסי שורש גדולים יותר וגימור משטח חלק יותר בחריץ.
סגסוגות נחושת כגון C26000 (פליז מחסנית) מציעות התארכות טובה יותר מאלומיניום אך מציגות אתגר משלהן. עבודת פליז מתקשה במהירות בשלבים הראשונים של העיוות, ואז קצב ההתקשות יורד. המשמעות היא שתחנות היצירה הראשונות בתבנית פרוגרסיבית יכולות לשנות באופן משמעותי את תכונות רצועת הנשא ליד חריץ עוקף, ולשנות את תגובת העייפות שלה בחלק מהדרך של הרצועה. מעצבים העובדים עם סגסוגות נחושת צריכים לתת את הדעת על העבודה המצטברת שמקשיחה את חוויות המוביל לפני שהוא מגיע לתחנות עם פעולות גיבוש אגרסיביות.
אתגרי פלדה ונירוסטה בחוזק גבוה-
פלדות מסגסוגת-גבוהות-מגבשות (HSLA) ופלדות מתקדמות בחוזק-גבוהה (AHSS) מציגות את התרחיש התובעני ביותר לתכנון חריץ עוקף. חומרים אלה, כולל דרגות כמו HSLA 340, DP 590 ו-DP 780, משלבים חוזק מתיחה גבוה (500-900 MPa) עם התארכות מופחתת (12-24%). החוזק הגבוה יותר פירושו אגירת אנרגיה אלסטית גדולה יותר ברצועה במהלך היצירה, מה שמגביר את כוחות ההצמדה. ההתארכות התחתונה פירושה פחות סובלנות למתח פלסטי בשורש החריץ לפני התחלת הסדק.
עבור הטבעת גיליונות פלדה בקטגוריית החוזק-גבוהה, חריצי עוקף חייבים להיות רדודים יותר ולשאת רדיוסי שורש גדולים יותר באופן משמעותי. כאשר פלדה עדינה סובלת עומק חריץ של 45% מרוחב הנשא עם רדיוס שורש של 1.0ט, פלדת HSLA באותו עובי עשויה לדרוש הגבלת עומק ל-25-35% עם רדיוס שורש של 1.5t עד 2.5t. העומק המופחת פירושו ניתוק תחנות פחות אגרסיבי, מה שלעתים מאלץ את המעצב להוסיף תחנות סרק או להשתמש במספר חריצים רדודים יותר ברצף ולא בחריץ אחד עמוק.
פלדות אל חלד, במיוחד דרגות אוסטניטיות כמו 304 ו-316, מגבירות את האתגר עם שיעורי התקשות עבודה גבוהים במיוחד (ערכים n- של 0.40-0.55). זה נשמע מועיל בהתבסס על לוגיקה של פלדה עדינה, אבל ההשפעה שונה בערכי n גבוהים בשילוב עם חוזק מתיחה גבוה. שורש החריץ מתקשה בצורה כל כך אגרסיבית במהלך מחזורי הלחיצה הראשונים עד שהוא הופך שביר מקומי. החומר סביב החריץ הופך מיריעה רקיעה לאזור מוקשה עם התארכות מופחתת משמעותית. העמסה מחזורית שלאחר מכן באותו שורש חריץ מוקשה יוזמת פיצוח עייפות הרבה יותר מהר ממה שתכונות החומר בתפזורת מרמזות.
זו הסיבה שמנשאי תבנית פרוגרסיביים מנירוסטה דורשים את גיאומטריות החריצים השמרניות ביותר: רדיוסי שורש נדיבים (2.0ט ומעלה), עומקים מתונים, ובמקרים מסוימים, תכונות -לשחרור מתח כמו חורי הקלה משניים בקצה החריץ כדי לעצור את התפשטות הסדקים לפני שהוא מגיע לחתכי נושא קריטיים-.
| סוג חומר | עומק חריץ יחסי | הנחיית רדיוס שורש | נכס מפתח המניע את ההחלטה |
|---|---|---|---|
| פלדה עדינה (SPCC, SAE 1008-1010) | 40-50% מרוחב המנשא | 0.5ט עד 1.0ט | התארכות גבוהה (28-42%) מספקת עתודת משיכות גדולה בשורש החריץ |
| פלדה HSLA (מחלקה 340-550 MPa) | 25-35% מרוחב המנשא | 1.5ט עד 2.5ט | התארכות מופחתת (12-22%) מגבילה את סבילות המתח הפלסטי לפני פיצוח |
| פלדה מתקדמת-חוזקת גבוהה (DP 590-980) | 20-30% מרוחב המנשא | 2.0ט עד 3.0ט | אנרגיה אלסטית מאוחסנת גבוהה בשילוב עם התארכות מוגבלת; הצמדות מוגבהות-דרך כוחות |
| סגסוגות אלומיניום (5052, 6061, 3003) | 30-40% מרוחב המנשא | 1.5ט עד 2.0ט | חוזק גזירה נמוך ונטיית התפרצות יוצרים משטחי חריץ לא סדירים; סיבולת עייפות נמוכה |
| סגסוגות נחושת (C26000, C51000) | 35-45% מרוחב המנשא | 1.0ט עד 1.5ט | התקשות עבודה ראשונית מהירה משנה את תכונות הנשא בהדרגה דרך תחנות התבנית |
| נירוסטה אוסטינית (304, 316) | 25-35% מרוחב המנשא | 2.0ט עד 3.0ט | קצב התקשות עבודה קיצוני (n=0.40-0.55) גורם להתפרקות מקומית בשורש החריץ |
העיקרון הבסיסי המחבר את כל משפחות החומרים הללו זהה: מאפייני התקשות העבודה קובעים כמה גמישות חוזרת יכולה רצועת הנשא לסבול ליד חריץ לפני תחילת פיצוח עייפות. חומר עם התארכות גבוהה והתקשות עבודה מתונה (פלדה עדינה) עצמית-מתייצב בשורש החריץ, ומגיע למחזור מתח בטוח-. חומר עם התארכות נמוכה או התקשות קיצונית (AHSS, נירוסטה) ממצה את משיכותו בשורש החריץ בתוך מחזורים ספורים יחסית, ודורש גיאומטריה שמרנית יותר כדי לשמור על זנים מחזוריים בתוך המשטר האלסטי.
התנהגות-תלויה בחומר גם מסבירה מדוע קבוצה אחת של ממדי חריץ עוקף "סטנדרטיים" אינה יכולה להתקיים. כל מפרט חריץ חייב להיות מותאם לסגסוגת הספציפית, למזג ולעובי המעובדים. העתקת גיאומטריית חריץ מתבנית פלדה עדינה לתוך יישום פלדה HSLA היא אחת מגורמי השורש הנפוצים ביותר לכשל בטרם עת של הספק בפעולות מתקדמת.
אניזוטרופיה של החומר מוסיפה עוד שכבה של מורכבות. התכונות המכניות הנדונות כאן, חוזק מתיחה, התארכות, התקשות עבודה, אינן אחידות לכל הכיוונים בתוך היריעת. כיוון גלגול, כיוון רוחבי וכיוונים אלכסוניים מייצרים כל אחד ערכים שונים. האופן שבו וריאציה כיוונית זו מקיימת אינטראקציה עם אוריינטציה של חריץ עוקף קובע אם התפשטות הסדקים עוברת נתיב צפוי וניתן לניהול או מסלול בלתי צפוי שמאיים על שלמות הרצועה.
כיוון התבואה וזרימת חומרים אניסוטרופיים
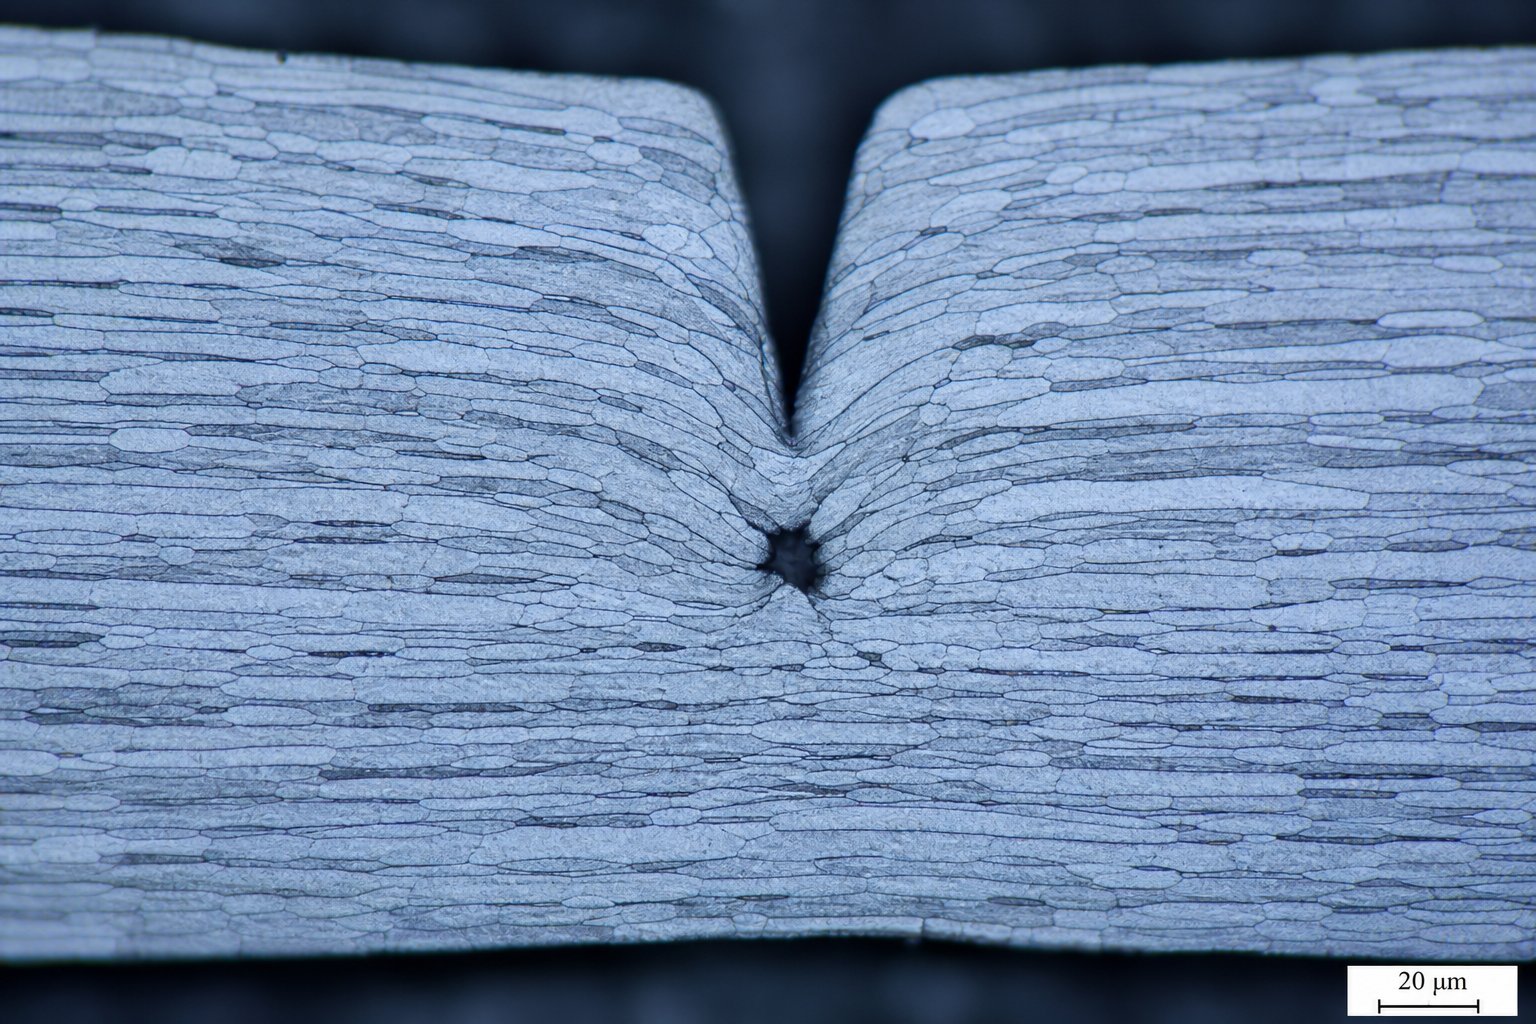
גיליון מתכת אינו חומר אחיד ובלתי תלוי בכיוון-. במהלך הגלגול במפעל הפלדה, מבנה הגרגיר הגבישי מתארך בכיוון הגלגול, ויוצר חומר העמיד לדפורמציה באופן שונה בהתאם לאיזה כיוון דוחפים, מושכים או חותכים אותו. תלות כיוונית זו, הנקראת אניזוטרופיה, משפיעה ישירות על האופן שבו חריץ עוקף מתנהג, כיצד מתפשטים סדקים מהשורש שלו, וכיצד החומר זורם סביבו במהלך פעולות היווצרות.
אפקטים של התנהגות אניזוטרופית וכיוון גלגול
בעת הטבעת גיליון מתכת ממלאי סליל, הרצועה מוזנת דרך התבנית המתקדמת כשכיוון הגלגול שלה מיושר לאורך ציר ההזנה. משמעות הדבר היא שלכל חריץ עוקף שנחתך בקצה המנשא יש קשר גיאומטרי קבוע למבנה התבואה. הקשר הזה אינו נייטרלי.חומרים בעלי כיוון גרגר המשפיעים על התנהגות דפורמציה נחשבים לאנזיטרופיים, ומאפיין זה משתנה לפי סגסוגת. פלדה קרה-מגולגלת מציגה השפעות גרגירים בולטות, אלומיניום מראה רגישות מתונה, ונחושת היא ברובה איזוטרופית.
התוצאה המעשית היא פשוטה. גיליון מתכת מוטבע בעל חוזק מתיחה גבוה יותר והתארכות נמוכה יותר בכיוון הגלגול בהשוואה לכיוון הרוחבי. חוזק התפוקה יכול להיות שונה ב-10-20% בין כיוונים. עבור חתך חריץ עוקף בניצב לקצה הרצועה, שדה הלחץ של שורש החריץ מקיים אינטראקציה עם חומר בעל עמידות שונה לעיוות בכל צד של מישור הסדק. כיוון אחד מניב בקלות רבה יותר; השני מחזיק חזק יותר. אסימטריה זו משנה את האופן שבו שדה המתח מתפתח סביב החריץ תחת עומס מחזורי, והיא קובעת אם סדקי העייפות גדלים בצורה יציבה וניתנת לחיזוי או סוטים לנתיבים בלתי צפויים.
כיוון חריץ ביחס למבנה התבואה
שקול מה קורה ברמה המיקרו-סטרוקטורלית. חריץ עוקף המכוון במקביל לכיוון התבואה, כלומר עומקו עובר לאורך גבולות התבואה המוארכים, נתקל פחות בהתנגדות להתפשטות הסדקים. גבולות התבואה עצמם פועלים כשבילי שבר מועדפים. בכיוון זה, סדק שורש חריץ יכול להשתרע לאורך המישורים הבין-גרנוליים המוחלשים עם מעט אנרגיה יחסית. התוצאה היא צמיחת סדקים מהירה יותר אך גם מסלול סדקים צפוי יותר, שיכול להיות יתרון אם המעצב מסביר זאת.
חריץ המכוון בניצב לכיוון הגרגיר חייב להניע סדקים על פני הגרגרים ולא ביניהם. זה דורש יותר אנרגיה משמעותית ומייצר עמידות גדולה יותר לצמיחת סדקים, תוצאה רצויה לאריכות ימים של הנשא. עם זאת, הכיוון הניצב אומר גם שהחריץ יוצר אינטראקציה עם ציר ההתארכות התחתון- של החומר במהלך היווצרות, מה שעלול לגרום לדפוסי זרימת חומר בלתי צפויים במהלך פעולות הציור. חומר שאתה מצפה לזרום בחופשיות לתוך חלל יוצר עשוי להתנגד לתנועה מכיוון שתבליט החריץ נלחם בכיוון העיוות המועדף על התבואה.
במהלך תהליך לחיצת המתכת בפעולות תבנית פרוגרסיביות, תחנות שרטוט ועיצוב מסתמכות על חריצים עוקפים כנקודות הקלה מבוקרות כדי למנוע קמטים, פיצולים או דילול יתר. אם כיוון החריץ פועל נגד מבנה התבואה, ייתכן שהחומר לא יזרום כמתוכנן. פיצולים מתרחשים כאשר זנים גורמים לחומר להידלדל מעבר לגבולות הבטוחים, וחוסר יישור של חריץ גרגר מרכז את הזנים האלה במקום להקל עליהם. המהנדסים חייבים לשקול את כיוון הרצועה בסליל ביחס לגיאומטריית החלק הסופי בעת ציון מיקום החריץ המעקף.
שיקולים מרכזיים בעת הערכת ההשפעה של כיוון התבואה על ביצועי חריץ עוקף:
- כיוון הסליל ביחס לכיוון ההזנה- ודא אם כיוון הגלגול עובר במקביל או מאונך לציר הזנת הרצועה, מכיוון שזה קובע את הקשר הבסיסי בין כל החריצים למבנה התבואה.
- נתיב התפשטות סדק שורש חריץ- חריצים מקבילים לכיוון התבואה מפיצים סדקים מהר יותר לאורך גבולות התבואה; חריצים בניצב לגרגרים מתנגדים לצמיחת סדקים אך עשויים להגביל את זרימת החומר במהלך היווצרות.
- רגישות ספציפית לחומר-- פלדה מגולגלת קרה- ופלדת אל חלד מראים השפעות אניזוטרופיות חזקות; פלדה מגולגלת חמה- ונחושת פחות רגישות. אלומיניום נופל ביניהם, כאשר מצב המזג משפיע על מידת התארכות הגרגרים.
- היווצרות חומרה בתחנות סמוכותמשיכה או מתיחה של - חומרה- גבוהה ליד חריץ עוקף מחייבות את ההקלה להתיישר עם כיוון זרימת החומר המועדף, לא נגדו, כדי למנוע צוואר או פיצול מקומיים.
- חיי עייפות מול ניתוק הצמדות- חריצים מקבילים-תבואה מתנתקים בצורה אגרסיבית יותר אך עייפות מוקדם יותר; חריצים מאונכים-לגרגרים נמשכים זמן רב יותר, אך עשויים לדרוש עומק רב יותר כדי להשיג הפגת מתח שווה ערך.
- השפעות של גודל גרגרים- חומרים בעלי גרגירים עדינים-מתנגדים להתפשטות סדקים בצורה אחידה יותר ללא קשר לכיוון, בעוד שחומרים בעלי גרגירים גסים- מגבירים הבדלי כיוונים בהתנהגות השברים.
הטייק-אווי למעצבי מתים ברור. לא ניתן לציין גיאומטריית חריץ עוקף במנותק מכיוון הרצועה. אותו עומק חריץ ורדיוס שורש יתבצעו בצורה שונה, תלוי אם הוא מתיישר עם מבנה הגרגר או חוצה אותו. יש להעריך את האינטראקציה הזו בין גיאומטריית החריצים והאניזוטרופיה של החומר לצד החלטות פריסת הרצועות הקובעות היכן יושבים החריצים ביחס לחורי הטייס, רוחבי הנשא ותחנות היווצרות לאורך התבנית המתקדמת.
אינטגרציה של פריסת רצועות מתקדמת ושינויים בעיצוב
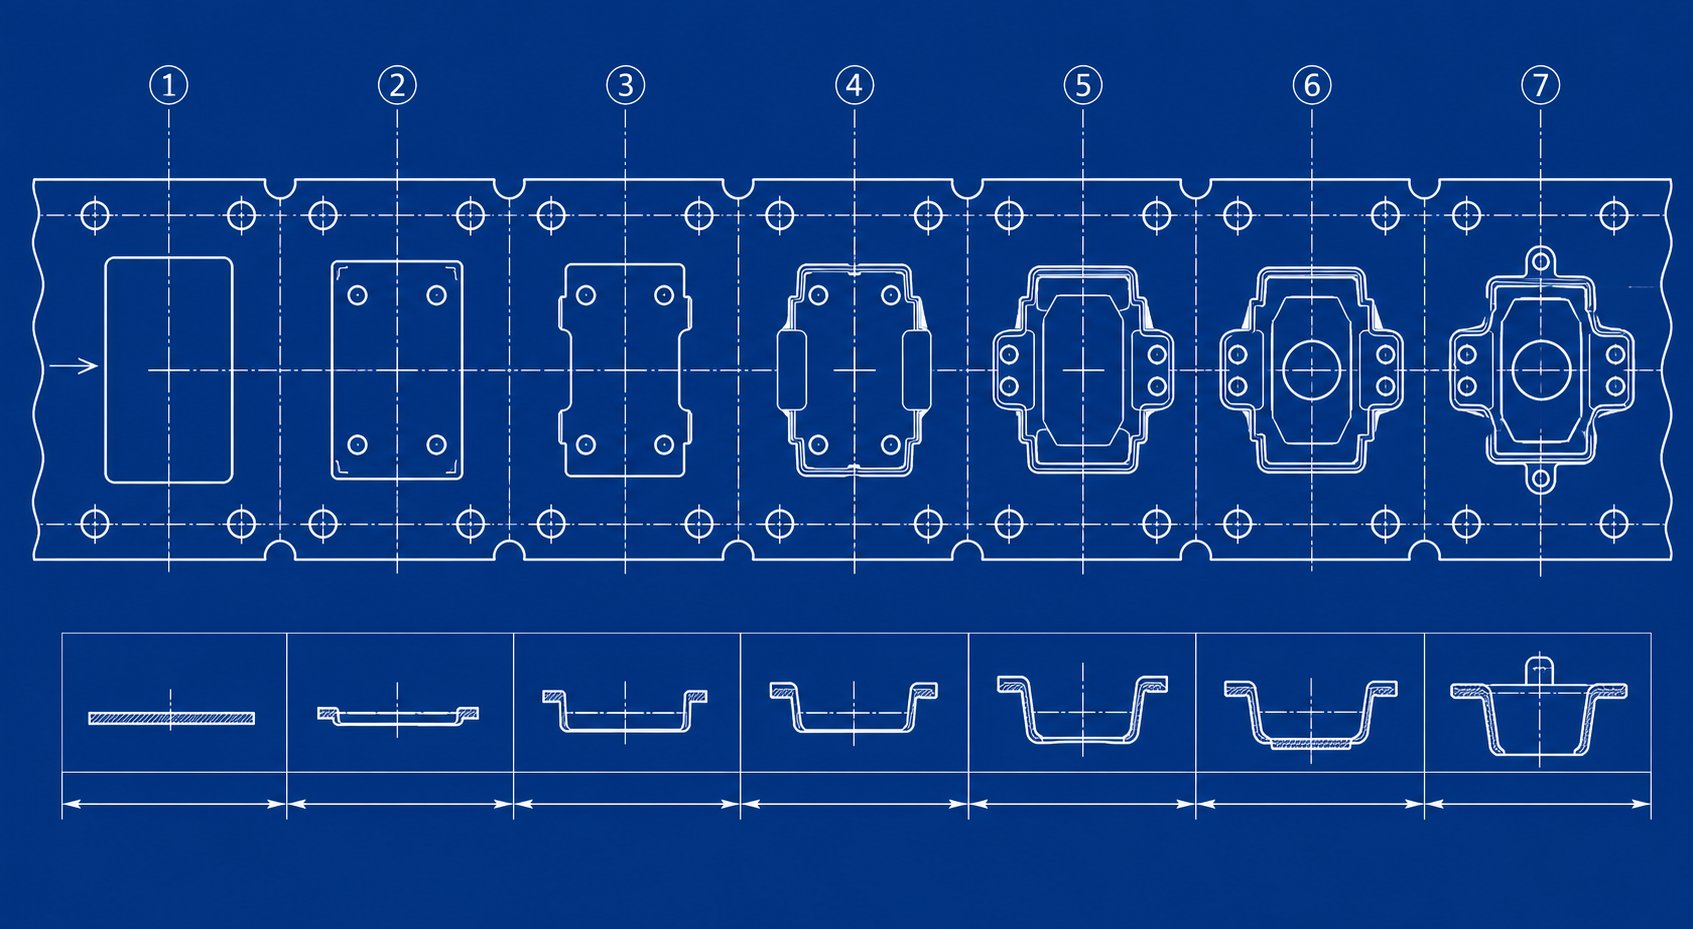
חריצי עוקף לא קיימים בחלל ריק. הם חולקים את הרצועה עם חורי פיילוט, רשתות מובילות, תחנות סרק, תכונות גיבוש ו-כרטיסיות חתוכות, כולם מתחרים על אותו נכס מוגבל. המטרה של חריצים עוקפים במות הטבעה יכולה להתממש רק כאשר המיקום שלהם מכבד את המערכת המשולבת של פריסת הרצועה. חריץ בגודל מושלם במיקום שגוי ביחס לחור טייס או קו עיקול יוצר יותר בעיות ממה שהוא פותר.
מיקום חריץ עוקף בתוך מערכות פריסת רצועות
בכל עיצוב של כלי הטבעה ותבנית מתקדמת, פריסת הרצועה מגדירה רצף של פעולות שיש לתאם במדויק. כל תחנה מפעילה כוחות המקיימים אינטראקציה דרך רצועת המוביל. יישומים ליצירת גיליונות מעקפים ממקמים את תכונות ההקלה הללו בין תחנות שבהן יש צורך ביותר ניתוק כוח, בדרך כלל בין תחנת הרס או פירסינג כבדה לבין תחנת יצירה או משיכה מדויקת במורד הזרם.
החלטות מיקום חייבות להתייחס למספר תכונות שכנות בו זמנית. חורי טייס, המספקים התייחסות למיקום של הרצועה בכל תחנה, דורשים חומר יציב סביבם. חריץ עוקף הממוקם קרוב מדי לחור פיילוט מחליש את החומר שמסביב, גורם לחור להתארך תחת עומסי הזנה ולהרוס את דיוק הרישום. הפרקטיקה בתעשייה שומרת על מרחק מינימלי של פי 2-3 עובי החומר בין גבול החריץ לקצה חור הטייס הקרוב ביותר.
תחנות סרק, הנפוצות בקוביות פרוגרסיביות מורכבות, מספקות מיקומים טבעיים לחריצים עוקפים. תחנות אלו אינן מבצעות עבודת גיבוש, כך שרצועת הנושא במיקום זה אינה נושאת עומסים הקשורים לתהליך- מעבר לכוח ההזנה. הצבת חריץ בתוך תחנת סרק פירושה שהחתך המופחת-צריך רק לשרוד עומסי הזנה במקום האכלה משולבת-בתוספת-עומסי האכלה. זה רלוונטי גם באופטימיזציה של פריסת רצועות, שבו המהנדסים מאזנים את חוזק המוביל מול ניצול החומר בכל תחנה.
פשרות הנדסיות במפרט עומק ורוחב
הפשרה הבסיסית היא פשוטה להגדרה אך קשה לאופטימיזציה: חריץ רדוד מדי מספק הפגת מתחים לא מספקת ואינו מצליח לנתק תחנות סמוכות, בעוד חריץ עמוק מדי מתפשר על שלמות הפס ודיוק ההזנה דרך התבנית. בין הקצוות הללו מסתתר חלון פונקציונלי המשתנה בכל יישום.
חריץ רדוד, המסיר רק 15-20% מרוחב המנשא, בקושי קוטע את נתיב העברת הכוח. החתך -השני שומר על קשיחות מספקת כדי להעביר כוחות הצמד ויצירת עומסים בין תחנות כמעט ללא ירידה. החריץ קיים מבחינה גיאומטרית אך אינו מספק תועלת מכנית. צרכת רוחב רצועה לחינם.
חריץ עמוק מדי, המסיר 60% או יותר מרוחב המנשא, מפחית באופן דרמטי את ההתנגדות של הרצועה בפני התכווצות תחת עומסי דחיסה בכיוון -הזנה. כאשר המזין דוחף את הרצועה קדימה, החלק המוחלש מתמוטט או סוטה לרוחב במקום לשדר תנועה לתחנות במורד הזרם. התוצאה היא גובה לא עקבי, חוסר יישור של טייס ונזק פוטנציאלי לקוביות. תרחיש זה מחמיר ביישומי הטבעה בהעברה שבהם הרצועה חייבת לשמור על קשיחות על פני מרווחים ארוכים יותר שאינם נתמכים בין תחנות התבנית.
הבנת חריצי עוקף שליליים וחיוביים במות הטבעה ליצירת גיליונות מבהירה את האפשרויות של המעצב. חריצי עוקף שליליים מסירים חומר מקצה המנשא, ויוצרים גמישות מקומית. הם מפחיתים את שטח החתך-של הספק ואת קשיחות הכיפוף באותה נקודה, ומאפשרים לתחנות סמוכות להתעוות באופן עצמאי. חריצי עוקף חיוביים פועלים בצורה הפוכה: הם מוסיפים חומר או משאירים לשונית בולטת בקצה הרצועה כדי ליצור התקשות מקומית. אעצירת גובה רומח וכיפוף, למשל, יוצר אוגן כלפי מטה שמקשיח את המנשא ומסייע בהזנה ובו זמנית מספק התייחסות עצירה מוצקה. כל סוג משרת מטרה מכנית ברורה בתוך אותה פריסת רצועה.
אינטראקציה עם חורי טייס ורוחב מנשא
רוחב המנשא קובע כמה חומר זמין הן לקשיחות האכלה והן להקלה על החריצים. מנשא צר, ברוחב 3-5 מ"מ, לא משאיר כמעט מקום לעומק חריץ משמעותי לפני שהרצועה הנותרת נחלשת מכדי להאכיל אותה בצורה מהימנה. מנשאים רחבים יותר, 8-12 מ"מ או יותר, מעניקים למעצבים גמישות רבה יותר לציון חריצים עמוקים יותר תוך שמירה על חתך שיורי מספיק להאכלה יציבה. סידורי כלי שלב במתות מרובות תחנות דורשות לעתים קרובות מנשאים רחבים יותר במיוחד כדי להכיל גם חורי טייס וגם חריצים לעקוף ללא הפרעות.
תהליך ההחלטה הרציף לציון פרמטרים של חריץ עוקף בעיצוב מתקדם חדש עוקב אחר רצף הנדסי לוגי:
- זיהוי גבולות-תחנות קריטיות בכוח- קבע אילו תחנות סמוכות יוצרות את צימוד הכוח הבעייתי ביותר בהתבסס על חומרת היווצרות, עוצמת ההצמדה-ודרישות זרימת החומר.
- קבע את רוחב המנשא ומיקומי חור הטייס- הגדר תחילה את המסגרת המבנית של הרצועה, ודא שחומר מתאים מקיף כל טייס ליציבות מיקום תחת עומסי הזנה.
- בחר סוג חריץ בהתבסס על צורך מכני- בחר חריצים שליליים שבהם נדרשים גמישות וניתוק, או חריצים חיוביים שבהם הידוק מקומי ובקרת הזנה הם העדיפות.
- קבע את עומק החריץ מתכונות החומר- יישם את הנחיות העומק הספציפיות לחומר- (המכוסות בדיון במאפייני החומר הקודם) כדי לקבוע עומק התחלתי שמאזן בין ניתוק לבין חיי עייפות נושא.
- ציין רדיוס שורש עבור חיי עייפות היעד- התאם את רדיוס השורש לנפח הייצור הצפוי ולהתנהגות התקשות העבודה של החומר, תוך שימוש ברדיוסים גדולים יותר עבור יישומים עם-נפח גבוה או-חוזק גבוה.
- ודא אישור לתכונות סמוכות- ודא שגבול החריץ שומר על מרחקים מינימליים מחורי פיילוט, קווי כיפוף ויצירת גבולות תכונה כדי למנוע חפיפה בשדה הלחץ.
- אמת את שלמות הזנת הרצועה- בדוק שהחתך הנותר- של המנשא במיקום החריץ יכול להתנגד להתכווצות תחת כוח הדחיפה של המזין ללא סטיה לרוחב או שינוי גובה.
רצף זה מבטיח שמטרת יצירת גיליון מתכת עוקפת מתקיימת במסגרת המגבלות של מערכת פריסת הרצועות השלמה. כל שלב מתבסס על הקודם, ודילוג על כל שלב מסתכן ביצירת חריץ שלא מצליח לבצע את פונקציית הניתוק שלו או שמכניס מצב כשל חדש לרצועה.
ההחלטות שהתקבלו כאן ברמת הפריסה מתורגמות ישירות לתוצאות הניתנות למדידה ברצפת העיתונות. גיאומטריית החריצים משפיעה לא רק על דיוק ניתוק התחנה וההזנה, אלא גם על דפוסי היווצרות כתמים, כיוון שבר גזירה ואינטראקציית אגרוף-ל-מרווח, כל אלה קובעים את איכות החלק הסופית.
יישום עקרונות ראשונים על החלטות מעשיות של עיצוב חריץ
גיאומטריית פריסת הרצועה, תכונות החומר ותאוריית ריכוז המתח מתכנסים כולם בנקודה אחת: הרגע שבו אתה מבצע ממד חריץ לשרטוט עיצוב תבנית. כל מה שנדון עד כה מספק את ההיגיון. סעיף זה מתרגם את ההיגיון הזה להחלטות שתוכל להגן עליהן בסקירת עיצוב, לפתור תקלות ברצפת העיתונות ולתקשר בצורה ברורה לשותפי כלי ההחתמה שלך.
מתיאוריה לפרקטיקה בהחלטות גודל חריץ
הגישה ההנדסית המובנית עובדת כך. ראשית, הגדירו את הבעיה: אילו כוחות פועלים על רצועת הנושא בגבול תחנה נתון, ואיזו התנהגות חומר מגבילה את יכולת הרצועה לספוג את הכוחות הללו ללא עיוות ממדי? שנית, ציין את העיקרון: תכונת הקלה מבוקרת משנה את מצב הלחץ המקומי על ידי ריכוז המתח באזור הקרבה, ניתוק תחנות סמוכות כך שכל פעולת יצירה תתנהל באופן עצמאי. שלישית, החל על עיצוב: גודל את עומק החריץ, הרוחב ורדיוס השורש באמצעות ההנחיות הספציפיות לחומר ויחסי ריכוז המתח שכוסו קודם לכן, ולאחר מכן ודא שחתך הצלב הנותר-תומך בהזנה יציבה.
קונבנציות רבות של חנויות- מקודדות פיזיקה אמיתית, אבל חלקן עברו את ההקשר המקורי שלהן. להלן כללי אצבע נפוצים והמדע מאחוריהם:
- "השתמש בעומק חריץ השווה למחצית רוחב המנשא."- מאומת עבור פלדה עדינה בהיקפי ייצור מתונים. העומק של 50% מספק ניתוק אגרסיבי, וההתארכות הגבוהה של פלדה עדינה תומכת בו. סותר עבור HSLA ופלדות אל חלד שבהן עומק של 50% מפצה את המשיכות בשורש החריץ תוך אלפי מחזורים.
- "התאימו תמיד את רוחב החריץ לעובי החומר."- נקודת התחלה סבירה. המדע מאשר כי רוחב חריץ של 1.0 ט עד 1.5 ט יוצר אזור מעבר מתח יעיל עבור רוב החומרים. חריצים רחבים יותר (2.0t-3.0t) מוצדקים כאשר חומרת היווצרות בתחנות סמוכות גבוהה ויש צורך באזור תואם ארוך יותר.
- "חריצים חדים-בפינות עובדים מצוין אם יש לך פלדת פחמן נמוכה-."- מאומת חלקית. הגמישות של פלדה עדינה מקהה שורשי חריצים חדים באמצעות תנובה מקומית, ומפחיתה את ה-Kt האפקטיבי בכמה מאות הפגיעות הראשונות. אבל אפילו בפלדה עדינה, רדיוס שורש מתחת ל-0.5 ט מאיץ עייפות בנפחים מעל 500,000 חלקים. המדע אומר תמיד לציין רדיוס מינימלי.
- "אם הרצועה ניזונה בסדר, החריץ מספיק עמוק."- סותר. יציבות ההזנה מאשרת רק שהמנשא שומר על קשיחות מספקת. זה לא אומר כלום אם החריץ אכן מנתק את כוחות התחנה. רצועה יכולה להזין בצורה מושלמת תוך כדי שידור הצמדות-דרך עומסים הפוגעים ברמת הדיוק הממדית בתחנות במורד הזרם.
- "הוסף חריץ בכל מקום שאתה רואה הרמת רצועה."- מאומת חלקית. הרמת רצועה מצביעה על העברת כוח בין תחנות, וחריץ יכול להחליש אותו. אבל הסיבה השורשית עשויה להיות לחץ חשפן לא מספק או תזמון שגוי של הרמה במקום חסר גיאומטריית הקלה. אבחן לפני חיתוך.
השפעת מעקף חריץ על היווצרות כתמים ואיכות החלק
הנה קשר שמהנדסים רבים מתעלמים ממנו: חריצי עוקפים משפיעים על גובה הקוצים בחלקים מוגמרים. כאשר אגרוף חיתוך מזמר את הרצועה, תבנית השבר תלויה כיצד מתפזר הלחץ דרך החומר ברגע הפריצה.וריאציה של בר בפעולות מתקדמת של קוביותלעתים קרובות עקבות חזרה למצבי מתח לא עקביים באזור החיתוך במקום לפינוי בלבד. חריץ עוקף הממוקם ליד תחנת ביטול או פירסינג משנה את שדה הלחץ השיורי בחומר הנחתך. אם מצב המתח המשתנה הזה משנה את האופן שבו האגרוף מתקשר עם הסדין, יחס הגזירה-ל-שבר משתנה, וגובה הקוצים משתנה איתו.
באופן ספציפי, אינטראקציות החתמת היווצרות כתמים עוקפות פועלות כך: חריץ מייד במעלה תחנת חיתוך יכול להקל על מתח שיורי דחיסה ברצועה, לאפשר לאגרוף להיכנס לחומר בצורה נקייה יותר וליצור רצועת חיתוך עקבית יותר. לעומת זאת, חריץ ממוקם בצורה גרועה יכול להכניס מתח שיורי מתיחה באזור החיתוך, לגרום לחומר להישבר בטרם עת ולהגדיל את גובה הקוצים בצד הפריצה. הפיזיקה של חיתוך מתכת מראה שכ-שליש מהקצה החתוך הוא גזירה (האזור המלוכלך) ושני-שליש הוא שבר בפלדת פחמן נמוכה- במרווח נכון. כל דבר שמשנה את היחס הזה, כולל מתח שיורי מחריצי עוקפים סמוכים, משנה את איכות הקצה.
יש להתייחס לשדות שחרור-ל-מחור ולעקוף חריץ יחדיו לתוצאות החתמת חותמות מדויקות. פינוי קובע את הזווית שבה סדקי שבר מתפשטים מקצוות האגרוף והמתס זה לכיוון השני. מתח שיורי מהטיות של חריץ עוקף סמוך שסדק את זווית ההתפשטות. אם הלחץ המושרה-מתיישר עם הגיאומטריה של המרווח, השברים נפגשים בצורה נקייה והחריץ נשאר מינימלי. אם הם מתנגשים, נתיבי השבר מתקזזים, ומייצרים קצה מרופט עם קוצים מוגבהים. במכבש להטבעה הפועל במהירות גבוהה, אינטראקציה זו הופכת בולטת יותר מכיוון שהכוחות הדינמיים מגבירים כל אסימטריה של שדה מתח.
המטרה כאן היא לא להוסיף מורכבות לשמה. זה כדי לתת למהנדסים את אוצר המילים והרציונל להעביר את מפרטי כלי החתמת מתכת בביטחון. כאשר אתה מציין עומק חריץ עוקף של 35% עם רדיוס שורש של 1.5 ט' הממוקם במרחק של 3 ט' מתחנת החיתוך הקרובה ביותר, אתה אמור להיות מסוגל להסביר מדוע: מכיוון שגיאומטריה זו מספקת ניתוק תחנות הולם עבור דרגת החומר מבלי להכניס מתח שיורי שישנה את דפוסי שבר הגזירה בפעולות חיתוך סמוכות. זה ההבדל בין מפרט המבוסס על מדע לכזה המבוסס על תקווה.
עקרונות אלו מתקיימים בתנאים מבוקרים, אך ייצור-בנפח גבוה מציג השפעות מצטברות שניתוח התאמה בודדת- אינו יכול לחזות. רכיבה חוזרת על אופניים, בלאי מתקדם והתפשטות תרמית מעבירים את מצב הלחץ לאורך זמן, וחושפים אם לעיצוב חריץ עוקף יש שוליים נאותים או שהוא פועל בקצה מעטפת הביצועים שלו.
אינדיקטורים אמיתיים-עולם ויישום אבחון
תנאים מבוקרים במהלך ניסיון המות רק לעתים רחוקות חושפים את הסיפור המלא. עיצוב חריץ עוקף עשוי לשרוד חמישים פגיעות לדוגמה ללא בעיה, אבל תהליך הטבעת המתכת לרכב דורש מיליוני מחזורים תחת עומס תרמי מתמשך, בלאי מתקדם ושונות של סליל החומר. ייצור-בנפח גבוה הוא המקום שבו עיצוב חריץ לא הולם חושף את עצמו, לא ככשל פתאומי קטסטרופלי, אלא כסחיפה איטית לעבר חוסר יציבות המופיעה בקצבי גרוטאות, פיזור ממדים וזמני השבתה לא מתוכננים.
ייצור-בנפח גבוה והשפעות מתח מצטברות
בהטבעת מתכת תעשייתית עבור סוגריים לרכב, בתי מחברים וחיזוקים מבניים, מהירות הלחיצה עולה בדרך כלל על 200 פעימות לדקה. בקצב הזה, רצועת הנשא מתגמשת בכל מיקום חריץ עוקף מאות פעמים בכל דקה. במהלך ייצור של 500,000 חלקים, שורש החריץ עבר את טווח הלחץ שלו חצי מיליון פעמים. כל גיאומטריית חריץ הפועלת בסמוך לסף העייפות שלה תתחיל להתדרדר, לא לאחר משמרת אחת, אלא בהדרגה לאורך ימים ושבועות של ייצור.
האפקט המצטבר עוקב אחר דפוס צפוי. ראשית, מיקרו-סדקים מתחילים בשורש החריץ שבו מקדם ריכוז המתח הוא הגבוה ביותר. סדקים אלו אינם נראים לעין בלתי מזוינת במהלך בדיקה שגרתית. שנית, הסדקים מתפשטים בהדרגה עם כל מכת לחיצה, ומקטינים את החתך האפקטיבי- של המנשא בחריץ. שלישית, הספק המוחלש מאבד קשיחות, מה שמאפשר להגביר בהדרגה את העברת הכוח של-לתחנת-לתחנה. רביעית, סחיפה ממדית מופיעה ברכיבי הטבעה מוגמרים של מתכת כאשר אפקט הניתוק מתדרדר.
רצף זה מסביר מדוע מתכות הטבעה לרכב הפועלות בפלדה בעלת חוזק גבוה-, מייצרות לעתים קרובות חלקים מקובלים עבור 100,000 הפגיעות הראשונות, ולאחר מכן מפתחות בעיות איכות מתקדמות. שורש החריץ ממצה את חיי העייפות שלו. המדע של ריכוז מתח והתנהגות התקשות בעבודה שכוסה קודם לכן מנבא את ציר הזמן הזה בדיוק סביר אם תכונות העייפות של החומר וערך ה-Kt האמיתי ידועים.
השפעות תרמיות מחמירות את הבעיה. במהירויות לחיצה גבוהות, טמפרטורות האגרוף עולות בהדרגה עקב עומסי חיכוך ועיוות חוזרים ונשנים, והחום הזה מוליך לתוך הרצועה. רצועת נשא העוברת 10-15 מעלות צלזיוס מעל הסביבה במיקום החריץ העוקף שינתה מעט את חוזק התפוקה וההתארכות. השוליים שתוכננו לתוך הגיאומטריה של החריץ בטמפרטורת החדר מתכווצים תחת עומס תרמי, מה שעלול לדחוף את שורש החריץ לתוך שטח המתח הפלסטי במהלך כל מחזור במקום להישאר אלסטי.
אינדיקטורים אבחוניים של עיצוב חריץ מעקף לא מספק
מפעילי עיתונות מנוסים מזהים לעתים קרובות בעיות של חריצים עוקפים לפני שבודקי איכות עושים זאת, מכיוון שהתסמינים מתבטאים בשינויים בהפעלת התבנית ולא בפגמים מיידיים בממדים. התסמינים הניתנים לצפייה ברצפת העיתונות מצביעים על בעיות של חריץ עוקף:
- הרמת רצועה בין תחנות- רצועת המנשא עולה מעל פני התבנית לאחר פגיעה כבדה או פגיעה חורפית, מה שמצביע על כך שכוחות הצמד-דרך מועברים דרך חריץ לא עמוק מספיק במקום להיבלע באופן מקומי.
- מידות חלק לא עקביות בתחנות גיבוש- התפשטות הממדים גדלה בהדרגה במהלך הפעלת ייצור, מה שמצביע על כך שקשיחות רצועת הנשא במחריץ משתנה עקב צמיחת סדק עייפות או שהחריץ מעולם לא סיפק ניתוק הולם מלכתחילה.
- גזירה או כיפוף של סיכת טייס- פיני טייס חווים עומסים רוחביים שהם לא תוכננו להתמודד עם כיוון שפס רישום שגוי, הנגרמת מחוסר יציבות הזנה הקשורה לחריצים, מאלץ את הטייסים לתקן שגיאות מיקום מעבר ליכולתם.
- פיצוח קצה מתקדם במקומות חריצים- סדקים גלויים המשתרעים משורש החריץ לכיוון מרכז המנשא, המעידים על כך שרדיוס שורש החריץ הדוק מדי עבור דרגת החומר, או שעומק החריץ חורג ממה שעמידות העייפות של החומר יכולה לתמוך בנפח הייצור הנתון.
- רצועת פיתול במהלך התקדמות ההזנה- המנשא מתמוטט לרוחב במיקום החריץ כאשר המזין דוחף את הרצועה קדימה, כלומר הרצועה הנותרת לאחר עומק החריץ צר מכדי לעמוד בעומס ההזנה הלוחצת מבלי להתכווץ.
- תחנות-ל-סחיפה ממדית בכיוון אחד- חלקים בתחנות במורד הזרם משתנים באופן עקבי באותו כיוון, מה שמרמז שזרימת החומר דרך חריץ עוקף סמוך היא א-סימטרית עקב אי יישור כיוון התבואה או גיאומטריית חריץ לא אחידה בקצוות מנשא מנוגדים.
- שחיקה מואצת של התבנית בתחנות הסמוכות לחריצים- יצירת תוספות או אגרוף חיתוך ליד חריץ עוקף נשחק מהר מהצפוי מכיוון שהחריץ אינו מצליח לנתק כוחות, ומשדר עומסי זעזועים חוזרים ונשנים אל התחנות הללו.
כל אחד מהתסמינים הללו ממפה חזרה לעקרונות מדעיים ספציפיים. הסר נקודות הרמה להצמדה לא מספקת-באמצעות הנחתה, בעיה בעומק החריץ. עקבות נזק לסיכת טייס לאי יציבות האכלה, בעיית קשיחות הנשא. פיצוח קצה חושף כשל עייפות בשורש החריץ, חוסר התאמה של גיאומטריה-למול-חומר. נתיב האבחון פועל אחורה מהסימפטום הנצפה לפרמטר הבסיסי שדורש התאמה.
כאשר מהנדס כלי עבודה נתקל במידות לא עקביות על חלק מתכת מוטבע המיוצר בתבנית פרוגרסיבית, השאלה הראשונה לא צריכה להיות אם האגרוף היוצר שחוקים. זה צריך להיות אם חריץ העוקף במעלה הזרם של אותה תחנה עדיין מבצע את תפקיד הניתוק שלו.עקרונות בסיסיים לפתרון בעיותלהדגיש כי חלקים חייבים להיות ממוקמים במדויק ולהחזיק כראוי לפני כל עבודת גיבוש. חריץ עוקף מושפל מערער את שני התנאים המוקדמים הללו בכך שהוא מאפשר צימוד כוח בין תחנות המעוות את מיקום הרצועה ומשחרר לחץ אחיזה בצורה לא אחידה.
גישת האבחון לבעיות איכות חלקים עם חותמת מתכת עוקבת אחר רצף הגיוני. ראשית, בדוק את שורש החריץ בהגדלה לאיתור סדק עייפות. אם קיימים סדקים, רדיוס השורש צריך לגדול או עומק החריץ צריך להקטין עבור דרגת החומר בשימוש. שנית, מדוד את הסטייה בפועל של הרצועה בחריץ במהלך מחזור לחיצה במהירות- איטית. אם המנשא מתגמש באופן גלוי מעבר להתאוששות אלסטית, החתך הנותר- אינו מספיק או שהחומר התקשה- מעבר לגמישותו השימושית במיקום זה. שלישית, השווה את התארכות חור הטייס במעלה הזרם ומורד הזרם של החריץ. חורי טייס אובליים בצורת - במורד הזרם מציינים שהחריץ אינו סופג כוחות מועברים והרצועה נרשמת{10} מהמרכז באותה תחנה.
נתוני ייצור מחזקים את התצפיות הללו. בתוכניות חלקי מתכת מוטבעות-בנפח גבוה,כשלים מתקדמים של קוביות לעתים נדירות מקורן ברכיב פגום בודד. רוב הבעיות מתפתחות בהדרגה באמצעות הצטברות בלאי, אי יציבות רצועות והשפעות תרמיות במהלך ייצור מתמשך. השפלה של חריץ עוקף עוקב אחר אותו דפוס. החריץ לא נכשל פתאום. זה מאבד את האפקטיביות בהדרגה, והתסמינים במורד הזרם מופיעים הרבה לפני שהגורם השורשי הופך לברור ויזואלית.
עבור מהנדסים המפעילים הדפסי הטבעה לרכב בנפחי ייצור העולה על 500,000 חלקים בשנה, בדיקת חריצים יזומה במרווחי ספירה- מוגדרים מונעת את ההחלקה ההדרגתית מייצור יציב להצטברות גרוטאות. המדע מספק את המסגרת: דע את עקומת העייפות של החומר שלך, חשב את ה-Kt בפועל בשורש החריץ, אמד את ספירת המחזור עד לתחילת הסדק, ותזמן בדיקה לפני הגעת הסף הזה. כך הידע העקרוני הראשון-מתורגם לאמינות רצפת הייצור עבור כל רכיב הטבעת מתכת שהתבנית מייצרת.
הנדסה-עיצוב חריץ מעקף למצוינות בייצור
תסמינים אבחוניים על רצפת העיתונות מאשרים את מה שהמדע חוזה: מפרטים לעקוף חריצים חייבים להיות מושרשים במכניקה הניתנת לכימות, לא במוסכמה בירושה. העקרונות של ריכוז מתח, אניזוטרופיה של החומר וגיאומטריית הקלה מבוקרת יוצרים מסגרת קוהרנטית החלה על כל תבנית הטבעה, ללא קשר למורכבות החלק או נפח הייצור.
עקרונות הנדסיים מרכזיים למפרט חריץ עוקף
שלושה עמודים תומכים בכל החלטת חריץ עוקף קול במטות הטבעה ממתכת:
- התפלגות המתח שולטת בגיאומטריית החריצים- רדיוס שורש, עומק ורוחב קובעים את גורם ריכוז המתח בנקודת ההקלה. התאמה של פרמטרים אלה מול עקומת העייפות של החומר מבטיח שהחריץ ישרוד את נפח הייצור ללא התחלת סדקים.
- אניזוטרופיה חומרית מכתיבה התמצאות- כיוון התבואה ביחס ליישור החריץ שולט בהתנהגות התפשטות הסדקים ודפוסי זרימת החומר. התעלמות מכיוון הגלגול בעת ציון מיקום החריצים מציגה נתיבי שבר בלתי צפויים המערערים את אמינות הספק.
- הקלה מבוקרת מבודדת את כוחות התחנה- החריץ חייב להפחית את קשיחות הספק מספיק כדי לנתק תחנות סמוכות תוך שמירה על חתך - מספיק להאכלה יציבה. איזון זה הוא-ספציפי לחומר, תלוי בעובי-ורגיש-לנפח-לייצור.
יחד, עקרונות אלה מחליפים ניחושים ברציונל הנדסי. מעצב קוביות שמבין מדוע עומק חריץ של 35% עם רדיוס שורש של 1.5ט עובד עבור פלדת HSLA יכול להתאים בביטחון את המפרט הזה כאשר דרגת החומר, עובי או חומרת היצירה משתנה. יכולת הסתגלות זו היא הערך האמיתי של עיצוב-מדע והטבעות: היא מתקדמת ליישומים חדשים מבלי להידרש לסבב חדש של ניסוי-ו-שגיאות.
כאשר מפרטי חריץ עוקפים נגזרים מתורת ריכוז המתח, נתוני עייפות חומרים וניתוח זרימה אנזוטרופית במקום מסורת רצפת חנות בלבד, כל רכיב תבנית הטבעה בפריסת הרצועה מבצע את תפקידו המיועד לאורך כל מחזור חיי הייצור.
שיתוף פעולה עם משאבי עיצוב מתמחים מיוחדים
תרגום עקרונות אלה לכלי ייצור-מוכנים דורש יותר מידע תיאורטי. זה דורש ניסיון עם האופן שבו רכיבי תבנית הטבעה מתקשרים בתנאי עיתונות אמיתיים, על פני חומרים מגוונים, ובנפחים שבהם אפקטים מצטברים חושפים כל בחירת עיצוב שולית. מהנדסים שעובדים על תבניות פרוגרסיביות מורכבות עם דרישות חריגות עוקפות קריטיות נהנים משותפות עם מומחי כלי עבודה שמגשרים בין מדע למציאות רצפתית-.
כאשר בוחנים סקירה כללית של חברת מתכת הטבעת, חפש שותפים המפגינים שליטה הן ביסודות ההנדסיים והן באילוצים המעשיים של ייצור הטבעת מתכת.YICHENמחבר מהנדסי כלי עבודה לפתרונות הדפסה מותאמים אישית, שבהם מתייחסים לתכנון חריץ עוקף, בקרת זרימת חומרים, ניהול כתמים ואופטימיזציה של פינוי כאתגרים הנדסיים משולבים ולא כהחלטות אגרוף-ו-מבודדות. הגישה שלהם למתכות והטבעה משקפת את אותה מתודולוגיה של עקרונות- ראשונים המכוסים לאורך מאמר זה: הגדרת מצב הלחץ, התאמת גיאומטריה להתנהגות החומר ואימות באמצעות נתוני ייצור.
הדרך קדימה עבור כל מהנדס המציין חריצי עוקף ברורה. לבסס את ההחלטות שלך במכניקה של ריכוז מתח ותגובת החומר. אימות באמצעות תצפית אבחנתית על רצפת העיתונות. וכאשר האפליקציה דורשת מומחיות מעבר ליכולת הכלים הנוכחית שלך, צור קשר עם שותף שהעומק ההנדסי שלו תואם את המורכבות של דרישות עיצוב תבנית ההטבעה שלך.
שאלות נפוצות לגבי חריצים עוקפים במות הטבעה
1. מה המטרה של חריצים עוקפים במות הטבעה פרוגרסיביות?
חריצי עוקף משרתים שלוש פונקציות מכניות ליבה במתות הטבעה פרוגרסיביות. הם שולטים בזרימת החומר על ידי יצירת נקודות הקלה המאפשרות לעיוות מתכת ללא מגבלה מוגזמת מתחנות שכנות. הם מחלקים מחדש את מתח הגזירה הרחק מאזורי היווצרות קריטיים כדי למנוע כשל מקומי. והם מפחיתים כוחות הצמד-באמצעות כוחות הגורמים להרמת רצועה ותנאי הזנה-שגויים. בעיקרו של דבר, הם פועלים כגבולות מתח מהונדסים המבודדים אזורי דפורמציה כך שכל תחנה פועלת באופן עצמאי מבלי להשחית מאפיינים סמוכים.
2. כיצד קובעים את עומק החריץ המעקף הנכון עבור חומרים שונים?
עומק החריצים מונע בעיקר מאחוזי ההתארכות של החומר והתנהגות התקשות העבודה. פלדה עדינה עם התארכות של 28-42% סובלת עומקים של 40-50% מרוחב הנשא מכיוון שמאגר המשיכות שלה מונע התחלת סדק בשורש החריץ. פלדות בעלות חוזק גבוה עם התארכות מופחתת (12-24%) דורשות עומקים רדודים יותר של 20-35% עם רדיוסי שורש גדולים יותר. סגסוגות אלומיניום זקוקות לעומק של 30-40% עם רדיוסים נדיבים בשל סיבולת עייפות נמוכה ונטיות התפרצות. נירוסטה דורשת את הגישה השמרנית ביותר (25-35% עומק, רדיוס שורש של 2.0ט ומעלה), מכיוון שקצב התקשות העבודה הקיצוני שלה גורם להתפרקות מקומית בשורש החריץ.
3. מה ההבדל בין חריצי עוקף חיוביים ושליליים?
חריצי עוקף שליליים מסירים חומר מקצה רצועת הנשא, ויוצרים גמישות מקומית המאפשרת לתחנות סמוכות להתעוות באופן עצמאי. הם מפחיתים את שטח החתך- ואת קשיחות הכיפוף באותה נקודה. חריצי עוקף חיוביים פועלים בצורה הפוכה על ידי הוספת חומר או השארת לשונית בולטת בקצה הרצועה כדי ליצור התקשות מקומית. חריצים שליליים משמשים כאשר יש צורך בניתוק כוח בין תחנות, בעוד חריצים חיוביים מיושמים כאשר בקרת הזנה וקשיחות נושאת דורשות חיזוק במקומות ספציפיים.
4. כיצד משפיע כיוון הגרגירים על ביצועי החריץ המעקף בפח?
גיליון מתכת מציג תכונות אנזוטרופיות עקב התארכות גרגירים במהלך הגלגול. חריץ עוקף המכוון במקביל לכיוון התבואה מפיץ סדקים בקלות רבה יותר לאורך גבולות התבואה, ומציע ניתוק אגרסיבי אך חיי עייפות קצרים יותר. חריץ מאונך לכיוון התבואה מתנגד לצמיחת סדקים אך עשוי להגביל את זרימת החומר במהלך פעולות היווצרות. פלדה מגולגלת קרה- ופלדת אל חלד מציגות השפעות אנזוטרופיות חזקות, בעוד שפלדה מגולגלת חמה- ונחושת פחות רגישות. המהנדסים חייבים לאשר את כיוון הסליל ביחס לציר ההזנה ולהתאים את מיקום החריצים לחומרת הצורה בתחנות סמוכות.
5. מהם הסימנים לתכנון לא מספק של חריץ מעקף במהלך הייצור?
התסמינים הניתנים לצפייה כוללים הרמת רצועה בין תחנות לאחר פגיעות עצירות כבדות, עלייה הדרגתית בפיזור הממדים בתחנות היווצרות, גזירת סיכת פיילוט עקב רישום שגוי של הרצועה, סדקים בקצה הנראה לעין המשתרעים משורשי החריץ, התכווצות רצועה במהלך התקדמות ההזנה, ובלאי מואץ של התבנית בתחנות הסמוכות לחריצים. כל סימפטום ממפה לפרמטר הנדסי ספציפי: הרמת רצועה מצביעה על עומק חריץ לא מספיק, עקבות נזק של טייס לחוסר יציבות הזנה, ופיצוח קצוות מגלה חוסר התאמה של גיאומטריה-למול-חומר. שותפי כלים מיוחדים כמו YICHEN יכולים לעזור באבחון בעיות אלו ולתרגם פעולות מתקנות לעיצובי קוביות אופטימליים.


