


מהן חריצי עוקף ומדוע הם חשובים בהטבעה
כאשר אתהלהפעיל תבנית הטבעה מתקדמת במהירות הייצור, הזנת רצועה חלקה היא הכל. הזנה שגויה בודדת עלולה להיווצר נזק למות, גרוטאות חלקים וזמני השבתה יקרים. חריצי עוקף הם אחד הפתרונות היעילים ביותר, אך לעתים קרובות מתעלמים מהם, המובנים בתבנית הטבעה כדי לשמור על הרצועה הזו לנוע בצורה נקייה מתחנה לתחנה.
מה הם חריצי עוקף במות הטבעה פרוגרסיביות
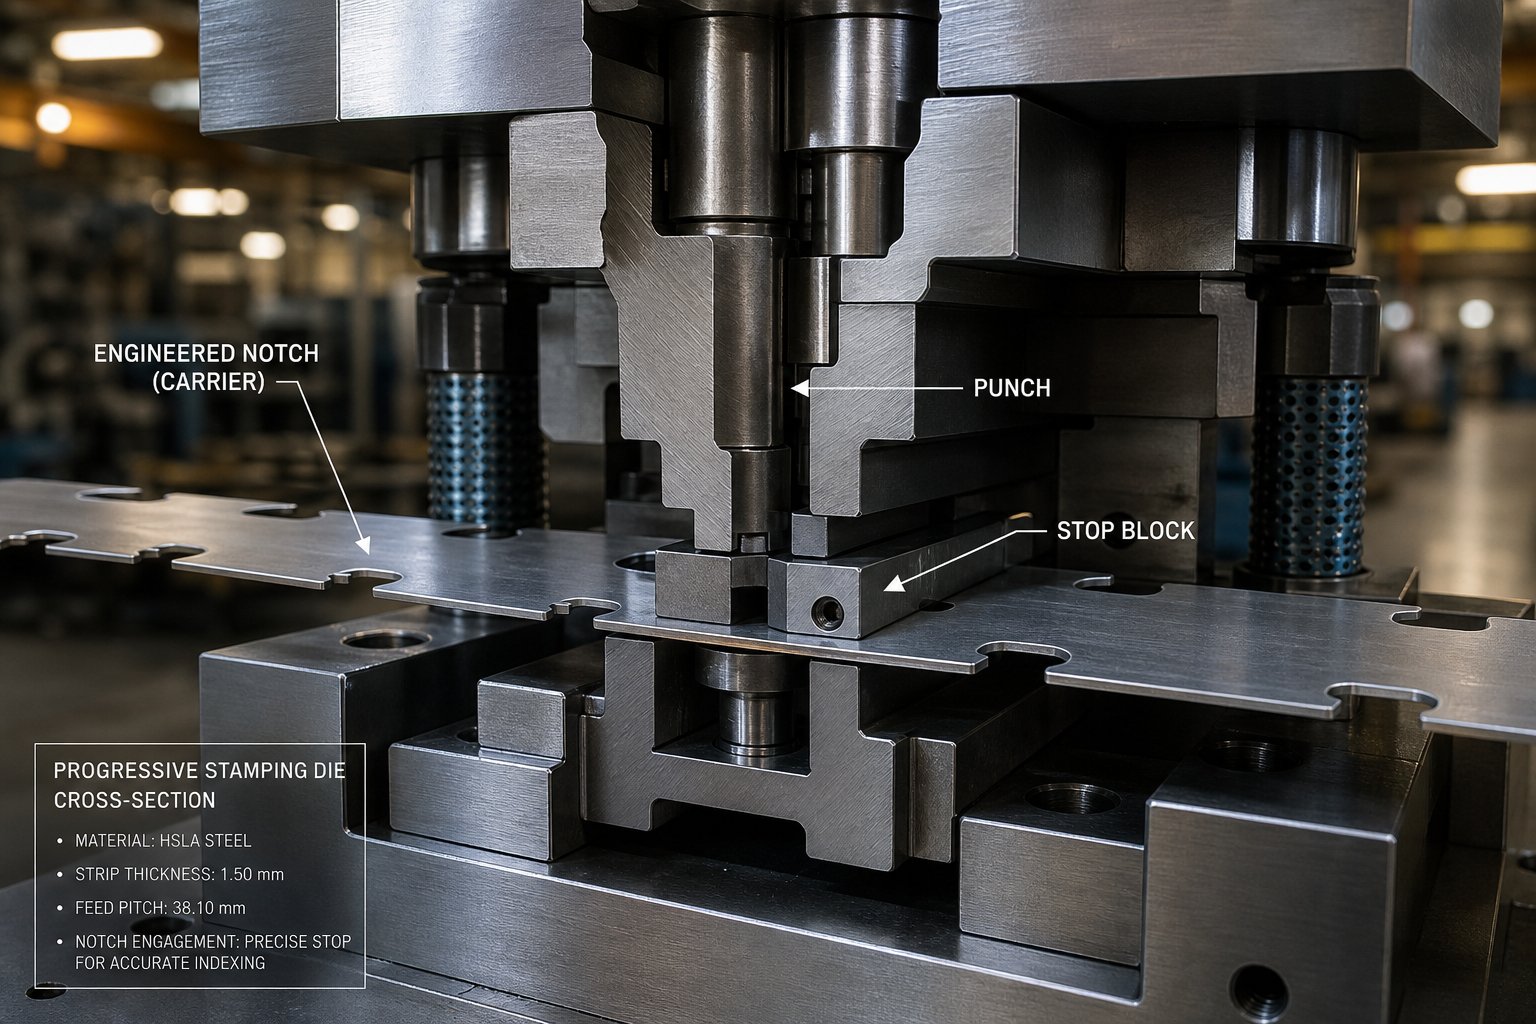
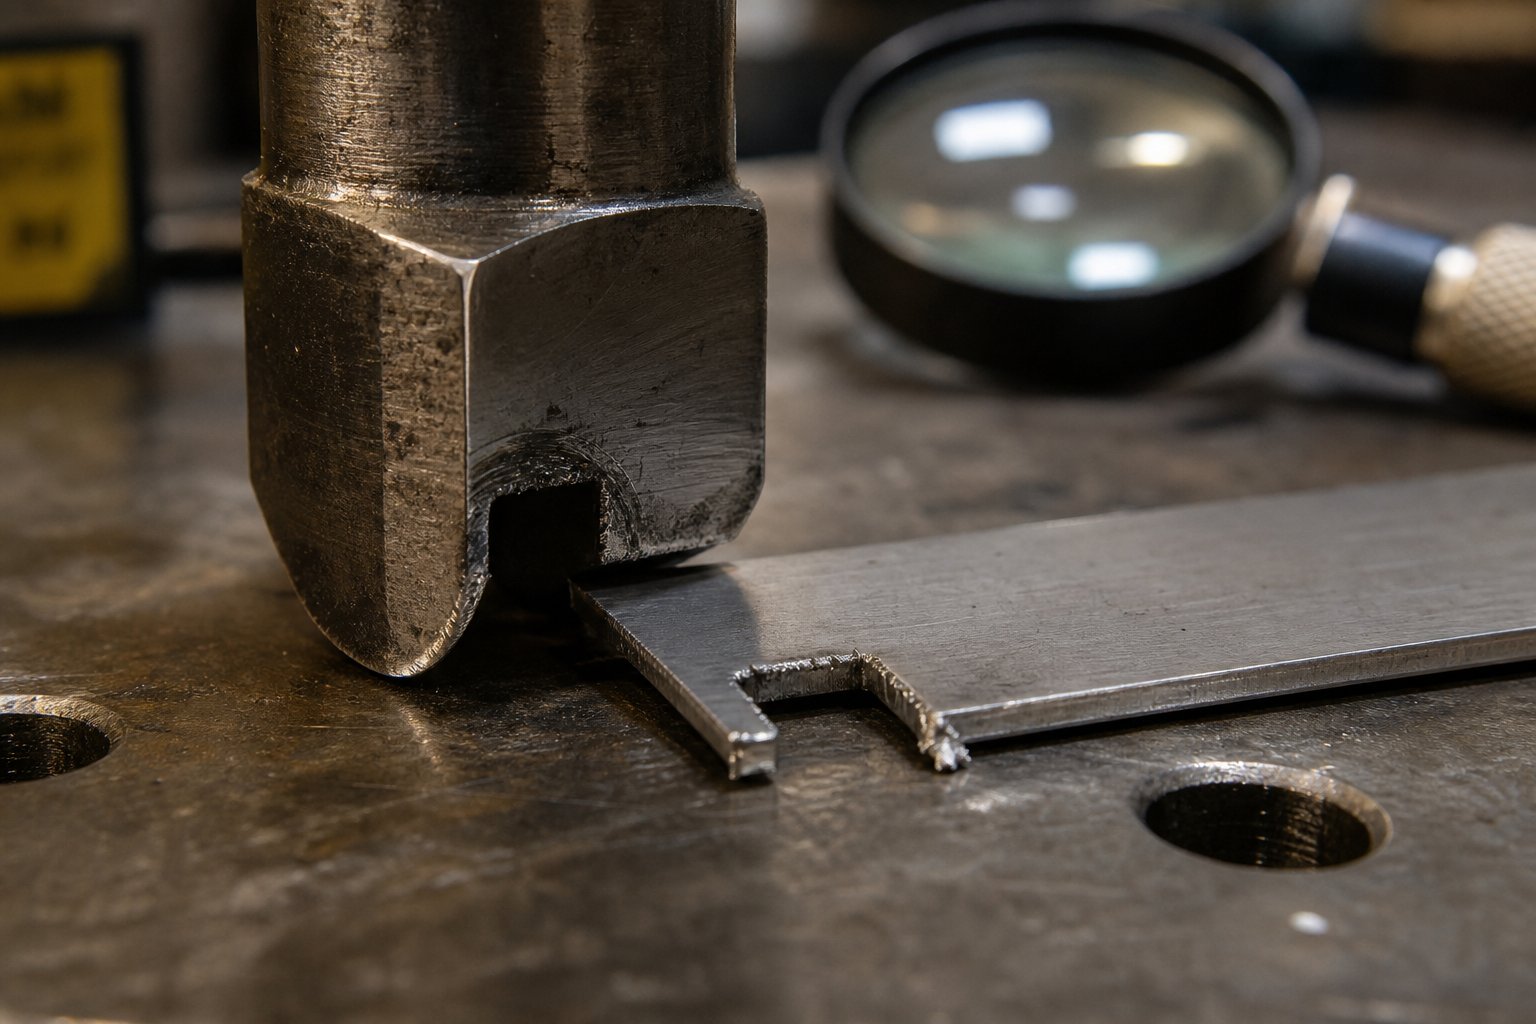
חריצי עוקפים הם חתכי תבליט מהונדסים שנעשו ברצועת הנשא של הדפסי הטבעה פרוגרסיביים. מטרתם היא למנוע הזנת יתר, רישום רצועות בקרה, ולספק אישור כך שתכונות שנוצרו יוכלו לעבור דרך תחנות התבנית הבאות ללא הפרעה.
אם אתה חדש בתחום ותוהה מהי הטבעת מתכת, זהו תהליך ייצור המשתמש במתות המותקנות במכבשים כדי לעצב מתכת שטוחה לחלקים מוגמרים. תבניות הטבעה פרוגרסיביות לוקחות את זה צעד קדימה על ידי ביצוע פעולות מרובות ברצף כשהרצועה מתקדמת דרך הכלי. רצועת הנשא קושרת את חלקי החלקים יחד ומזיזה אותם קדימה גובה אחד בכל פעם.
חריצים עוקפים נחתכים מאחד או משני הקצוות של רצועת הספק הזה, בדרך כלל בתחנות הראשונות של התבנית. הם יוצרים הפניה ישרה-בשוליים המתקשרים עם עצירות מוצקות בתוך הכלי, ומעניקים לרצועה גבול מכני מדויק לכל התקדמות הזנה. אנשי מקצוע בתעשייה מתקשרים אליהם לפעמיםחריצי גובה או חריצים צרפתיים, למרות שיש הבדלים הקשריים שכדאי להבין.
בעיית האכלה ברצועה פותרים חריצים בעקיפה
תארו לעצמכם הזנת רצועת סליל רציפה דרך תבנית פרוגרסיבית ללא כל עצירה מכנית. מה קורה? מזין הסלילים מקדם את החומר, אך אפילו מזינים מדויקים עד 0.0005 אינץ' אינם יכולים להסביר את הקאמבר הקצוות שהוכנס במהלך תהליך החריכה. הקמבר הזה גורם לרצועה לשוטט, להסתגר או להאכיל יתר על המידה. התוצאה היא רישום שגוי בין תחנות, חצי-מכות במכות, ובמקרה הגרוע, התרסקות מלאה.
המטרה של חריצים עוקפים במות הטבעה היא לפתור בדיוק את זה. על ידי הסרת קטע קטן של חומר מקצה הרצועה, החריץ יוצר משטח עצירה מוצק ומבטל שיוף קצוות חמור בפעולה אחת. מטרת יצירת גיליון מתכת עוקפת זו משתרעת מעבר להגנת הזנת יתר פשוטה. חיתוך הקו הישר- גם עוזר להזנה חלקה של הרצועה דרך מסילות ההנחיה, ובשילוב עם סיכות פיילוט, מספק רישום חלק-ל-חלק אמין בכל תחנה.
הבנת מהי הטבעה ברמה זו פירושה הכרה בכך שדיוק האכלה אינו רק בעיית הזנה. זו בעיה בעיצוב המות. וחריצים עוקפים מייצגים תשובה מכוונת ומהונדסת לאתגרי בקרת רצועות ששום כמות של הגנה אלקטרונית לא יכולה להחליף במלואה בעצמה.
הטרמינולוגיה סביב תכונות החריצים הללו משתנה בין חנויות ואזורים, מה שלעתים קרובות יוצר בלבול למהנדסים הבודקים עיצובים של מתנות מספקים שונים.
חריצים עוקפים לעומת חריצי מגרש וטרמינולוגיה בתעשייה
שאל חמישה מעצבי קוביות איך הם קוראים לחתכי ההקלה ברצועת מנשא מתקדמת, ואולי תקבל חמש תשובות שונות. "חריץ עוקף", "חריץ גובה", "חריץ צרפתי", "חריץ הזנה" - הטרמינולוגיה משתנה בהתאם למי שהכשיר אותך, איפה אתה עובד ובאיזה אזור במדינה (או בעולם) החנות שלך פועלת. חוסר העקביות הזה הוא לא רק טריוויה. זה יוצר בלבול אמיתי כאשר מוצאים מתות מספקים שונים או סקירת פריסות רצועות מחנויות לא מוכרות.
הסבר על טרמינולוגיה של חריצים לעקוף לעומת חריצים בגובה
ברמה הרחבה ביותר, שני המונחים מתארים גיאומטריה דומה - קטע של חומר שהוסר או נוצר בקצה הרצועה כדי לשלוט בהזנה. החפיפה הפונקציונלית היא משמעותית, ואנשי מקצוע רבים בתחום החתיכות והטבעה משתמשים במונחים לסירוגין ללא בעיה. ובכל זאת, יש הבחנות הקשריות שכדאי לשים לב אליהן.
המונח "מגרעת גובה" נוטה להיות שמור לגיאומטריית חריץ הקשורה במיוחד להתקדמות הגובה ושליטה- במכה הראשונה. תפקידו העיקרי, לפי הגדרת ההחתמה המשמשת את רוב מהנדסי הכלים, הוא לספק עצירה מוצקה המונעת הזנת יתר ונותנת לאנשי ההתקנה מיקום התחלה מדויק לקצה הרצועה המובילה.ארט הריק מדיאולוגיה LLCמתאר את ה-pitch כקטע קטן של חומר שנחתך מקצוות אחד או משני הרצועות בתחנות ההתחלה של תבנית פרוגרסיבית, המתפקד כעצירה מכנית ותכונת תיקון- כאחד.
"החריץ עוקף", לעומת זאת, נושא לעתים קרובות משמעות רחבה יותר. חלק מאנשי המקצוע משתמשים בו כדי לתאר כל גיאומטריית תבליט המאפשרת לחומר רצועה - תכונות מעוצבות במיוחד - לעבור או לעקוף תחנות עוקבות ללא הפרעות. בהקשר זה, מה עושים מתים אחרת? ההבחנה עדינה: חריץ גובה שולט היכן הרצועה נעצרת, בעוד חריץ עוקף שולט במה שהרצועה מנקה כשהיא נעה קדימה.
בפועל, חותמות רבות משלבות גיאומטריה המשרתת את שתי הפונקציות בו זמנית. אותו חריץ המספק עצירת גובה מוצקה עשוי גם ליצור מרווח לכיפוף או משיכה במורד הזרם. הפונקציה הכפולה הזו היא בחלקה הסיבה שהמונחים התמזגו בשפת החנויות היומיומית.
כיצד מוסכמות אזוריות וחברות מעצבות מתן שמות
לגיאוגרפיה ולתרבות החברה יש תפקיד גדול יותר בטרמינולוגיה ממה שרוב המהנדסים מבינים. חנויות במערב התיכון העליון של ארצות הברית, שבהן להטבעה מתקדמת יש שורשים עמוקים, נוטות להעדיף "חריץ גובה" או "חריץ צרפתי". בוני קוביות אירופאיות ואסיאתיות משתמשים לעתים קרובות יותר ב"חריץ עוקף" או תרגומים מקבילים. יצרני OEM גדולים יותר עם שרשראות אספקה גלובליות מתקנים לפעמים מונח אחד במפרטי העיצוב שלהם, אבל תקן זה משתנה לפי חברה.
הבנת מה זה מתים בייצור פירושה לקבל שהמינוח אינו אוניברסלי. כאשר בוחנים חבילת עיצוב תבנית מספק לא מוכר, הגישה הבטוחה ביותר היא להסתכל על הגיאומטריה ומיקומה בפריסת הרצועה במקום להסתמך על התווית בלבד.
הטבלה שלהלן מסכמת כיצד מונחים אלה ממפים בדרך כלל להקשרי שימוש ספציפיים:
| מוּנָח | הקשר אופייני לשימוש | תיאור פונקציונלי |
|---|---|---|
| Pitch Notch | חנויות למות פרוגרסיביות בצפון אמריקה; דיונים על הגדרת מות ובקרת הזנה | חומר הוסר מקצה הרצועה כדי ליצור עצירה מוצקה להתקדמות המגרש, למנוע הזנת יתר, ולהסיר את הקצה |
| חריץ צרפתי | מונח מדור קודם נפוץ בספרות כלי עבודה ותיקים יותר ויצרני מתנות מנוסים | שם נרדף ל-pitch notch; מתייחס לאותו שבלול-היוצר חתך הקלה בקצוות הרצועות |
| עוקף חריץ | שימוש גלובלי רחב יותר; יצירת-מות פרוגרסיביות כבדות; דיוני אישור רצועות | גיאומטריית תבליט המאפשרת לתכונות שנוצרו לנקות את התחנות הבאות; עשוי לשמש גם כתחנת מגרש |
| לאנס-ו-חריץ אוגן | יישומים הדורשים פעולה -חופשית או הקשחת הספק | חומר משופע ומכופף הפועל כמעצור מוצק מבלי לייצר שבלול נפרד |
ללא קשר למה שהחנות שלך מכנה אותם, הפונקציה המכנית הבסיסית נשארת עקבית. תכונות אלה קיימות כדי לשמור על האכלה מהימנה של הרצועהלהגן על רכיבי מות יקריםמנזקי התרסקות. ההבדלים האמיתיים מתגלים כשמסתכלים על האופן שבו הם מקיימים אינטראקציה פיזית עם התקדמות הרצועה, סיכות פיילוט וגיאומטריה שנוצרה בכל תחנה.
כיצד מתפקדים חריצי עוקפים בהזנת רצועות מתקדמת
לדעת איך קוראים לחריצים עוקפים זה דבר אחד. הבנת מה שהם באמת עושים בתוך קוביית הטבעה במהלך כל מכת לחיצה היא המקום שבו חי הערך ההנדסי האמיתי. הפונקציה המכנית של חתכי הקלה אלה חורגת הרבה מעבר למניעת הזנת יתר פשוטה. הם משתתפים באופן פעיל בבקרת רצועות, יצירת אישור ודיוק רישום לאורך כל תהליך הקוביות.
כיצד עוקפים חריצים שולטים בתנועת הרצועה
דמיין קוביית הטבעה מתקדמת הפועלת במהירות של 200 פעימות לדקה. הרצועה מתקדמת באורך גובה אחד בין כל פגיעה, וכל תהליך ההחתמה תלוי בתנועה הזו מתרחשת בדיוק שניתן לחזור עליה. חריצי עוקף משמשים כעמוד השדרה המכני של הדיוק הזה.
כאשר המזין משחרר את הרצועה, הוא נע קדימה עד שפינת החריץ נוגעת בלוק עצור מוצק המותקן בתבנית. עצירה קשה זו מבטלת כל שגיאת הזנה מצטברת שעלולה להצטבר על פני מאות התקדמות. בניגוד לחיישנים אלקטרוניים שמזהים תקלות הזנה לאחר שהן מתרחשות, העצירה הפיזית שנוצרת על ידי גיאומטריית החריץ מונעת מהבעיה להתרחש מלכתחילה.
החריץ גם מסיר חומר קצה שעלול להפריע להזנה חלקה דרך מסילות ההדרכה. מלאי סלילים מגיע לעתים קרובות עם כתמי קצה קלים או קמברור מתהליך החריכה. על ידי חיתוך הפניה נקייה, ישרה-בשוליים לתוך הרצועה, החריץ המעקף מעניק לתבנית משטח אמין שאפשר להתכונן אליו ללא קשר למצב החומר הנכנס.
עבור קוביות המבצעות פעולות הטבעה בחבטות בתחנות מוקדמות, אגרוף החריץ המעקף יורה בדרך כלל בו-זמנית עם ניקוב חור פיילוט. משמעות הדבר היא שהרצועה זוכה הן לחורי הרישום והן לגאומטריית בקרת הקצה שלה בפגיעה אחת, ומבססת את כל הפניות למיקום לפני שהחומר מגיע לתחנות היווצרות במורד הזרם.
אינטראקציה בין חריצי עוקף ורישום סיכת טייס
חריצים עוקפים וסיכות טייס עובדים כצוות, אבל הם מטפלים בהיבטים שונים של בקרת רצועות. פיני טייס מספקים מיקום X-Y מדויק על ידי חיבור חורים-מנוקבים מראש ומשיכת הרצועה למצב מדויק עם סגירת הקובייה. לעקוף חריצים, בינתיים, הגדר את מגבלת ההזנה הגסה וספק מרווח ציר Z- לתכונות שנוצרו.
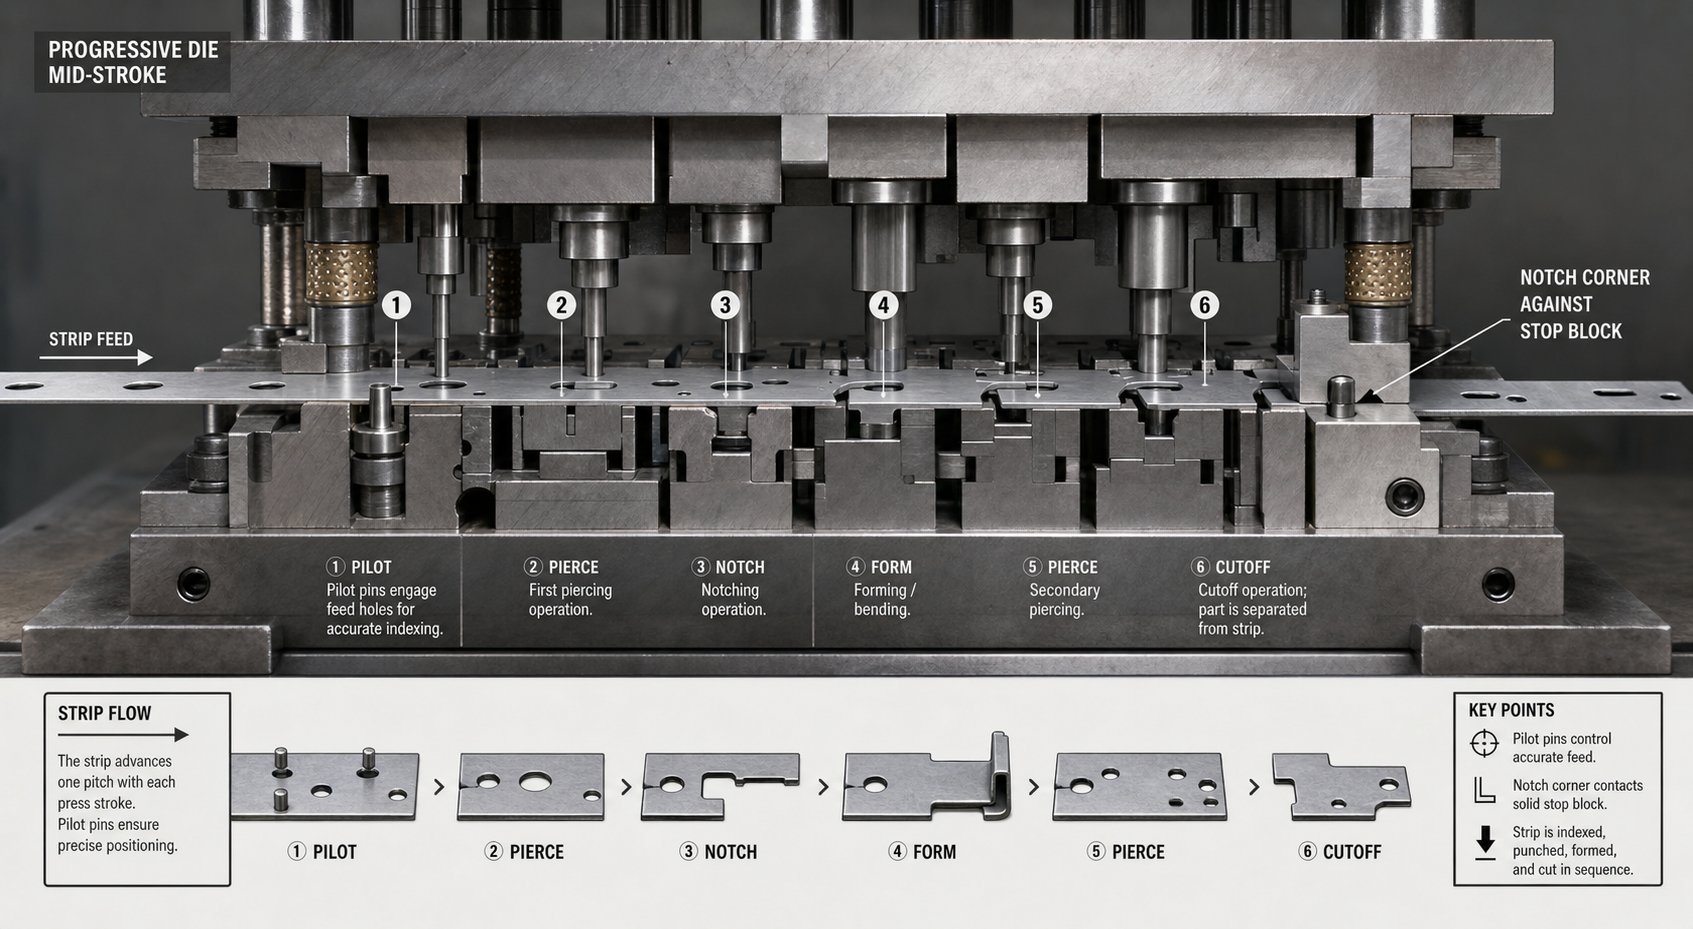
הנה איך הרצף מתנגן במהלך מחזור לחיצה בודד:
- המזין מקדם את הרצועה קדימה באורך גובה אחד. הרצועה נעה בחופשיות דרך התבנית הפתוחה עד שפינת החריץ העוקף נוגעת בעצירה המוצקה, ומונעת הזנת יתר.
- כבש העיתונות מתחיל את פעולתו למטה. כאשר התבנית העליונה יורדת, סיכות פיילוט נכנסות אל החורים המנוקבים- מראש ברצועה, מושכות את החומר למיקום סופי מדויק ומתקנות כל אי יישור רוחבי קל.
- לוחית החשפנות מתקשרת עם משטח הרצועה, מהדקת אותה שטוחה כנגד פני התבנית התחתונים. בתחנות גיבוש, מרימים עשויים להחזיק את הרצועה במיקום מוגבה כדי לנקות תכונות שנוצרו קודם לכן למטה.
- פעולות החתמה וגיבוש ניקוב מתבצעות בו זמנית בכל התחנות. בתחנה הראשונה נחתכים חריצים עוקפים וחורי טייס חדשים לרצועה הנכנסת. בתחנות במורד הזרם מתעצבים עיקולים, שרטוטים ותבליטים.
- האיל הופך כיוון. חשפניות מחזיקים את הרצועה בזמן שהאגרופים נסוגים. מרים מרימים את הרצועה בחזרה לגובה ההזנה, והגיאומטריה של החריץ העוקף מספקת את המרווח הדרוש לתכונות שנוצרו כדי לפנות את רכיבי התבנית התחתונים כאשר הרצועה מתרוממת.
- המזין מתחבר שוב, מקדם את הרצועה למצב הגובה הבא, והמחזור חוזר על עצמו.
ללא חריצים עוקפים המספקים את העצירה הגסה הראשונית, פיני הטייס לבדם ישאו בנטל המלא של תיקון כל שגיאת הזנה. טייסים הם רכיבי הטבעה מדויקים המיועדים למיקום עדין, לא לקליטת הכוח של רצועה מוזנת יתר על המידה. הסתמכות עליהם כעצירות ראשוניות מאיצה את שחיקת הסיכות ובסופו של דבר מובילה לרישום שגוי בכל התחנות.
מניעת הרמת רצועה והזנה לא נכונה במהלך ההתקדמות
הרמת רצועה היא אחד מכאבי הראש המתמשכים ביותר בניתוח מתקדם. כאשר תחנת יצירה מכופפת חומר כלפי מטה, רצועת המוביל שמסביב רוצה להסיט כלפי מעלה בתגובה. אם החומר המורם הזה נתפס על רכיב תבנית כשהרצועה ניזונה קדימה, אתה מקבל הזנה לא נכונה או אירוע חבטות שיכול לקרוס את הכלי.
חריצי עוקף מטפלים בכך בשתי דרכים. ראשית, על ידי הסרת חומר מקצה המנשא הסמוך לתחנות היווצרות, הם מפחיתים את קשיחות המנשא באותו אזור. מנשא פחות קשיח תואם יותר, כלומר הוא יכול להתכופף מעט מבלי להעביר כוחות הרמה על פני כל רוחב הרצועה. זה עולה בקנה אחד עםעקרונות עיצוב רצועות מנשאשמאזנים גמישות עם שלמות מבנית.
שנית, גיאומטריית החריץ עצמה יוצרת מרווח פיזי. כאשר תכונה מעוצבת כמו לשונית מכופפת או כוס משומשת צריכה לעבור דרך התחנה הבאה, החריץ המעקף מבטיח שיש מקום פתוח בקצה הרצועה כדי שהפיצ'ר הזה יוכל לנוע מבלי לגעת בפלדה. זה קריטי במיוחד בעיצובי מטלות הטבעה שבהן התחנות מרוחקות מקרוב ומאפיינים נוצרים משתרעים מתחת או מעל מישור הרצועה.
הקשר בין מיקום החריץ ליציבות הרצועה הוא פעולת איזון. חתוך יותר מדי חומר מהמנשא ואתה מאבד את החוזק המבני הדרוש כדי לדחוף את הרצועה דרך התבנית בצורה מהימנה. חתך מעט מדי ותכונות נוצרות מתנגשות עם כלי עבודה במורד הזרם. כדי להגיע לאיזון זה נכון צריך להבין את אפשרויות הגיאומטריה הספציפיות הזמינות ומתי כל תצורה מתאימה ליישום בצורה הטובה ביותר.
סוגי חריצי עוקף ומתי להשתמש בכל תצורה
לאיזון הזה בין האישור לחוזק הספק אין פתרון אחד-מתאים-לכולם. גיאומטריות שונות של חלקים, מדי חומר ועומקים שונים דורשים צורות חריצים שונות. מבין הסוגים השונים של הדפסי הטבעה בייצור, כלים פרוגרסיביים רואים את המגוון הרחב ביותר של תצורות חריצים עוקפים מכיוון שכל תחנה מציגה דרישות אישור ייחודיות. בחירת הגיאומטריה הנכונה אינה החלטה קוסמטית. זה משפיע ישירות על יציבות הרצועה, התנהגות גרוטאות וחיי האגרוף.
V-תצורת חריצים ויישומים טיפוסיים
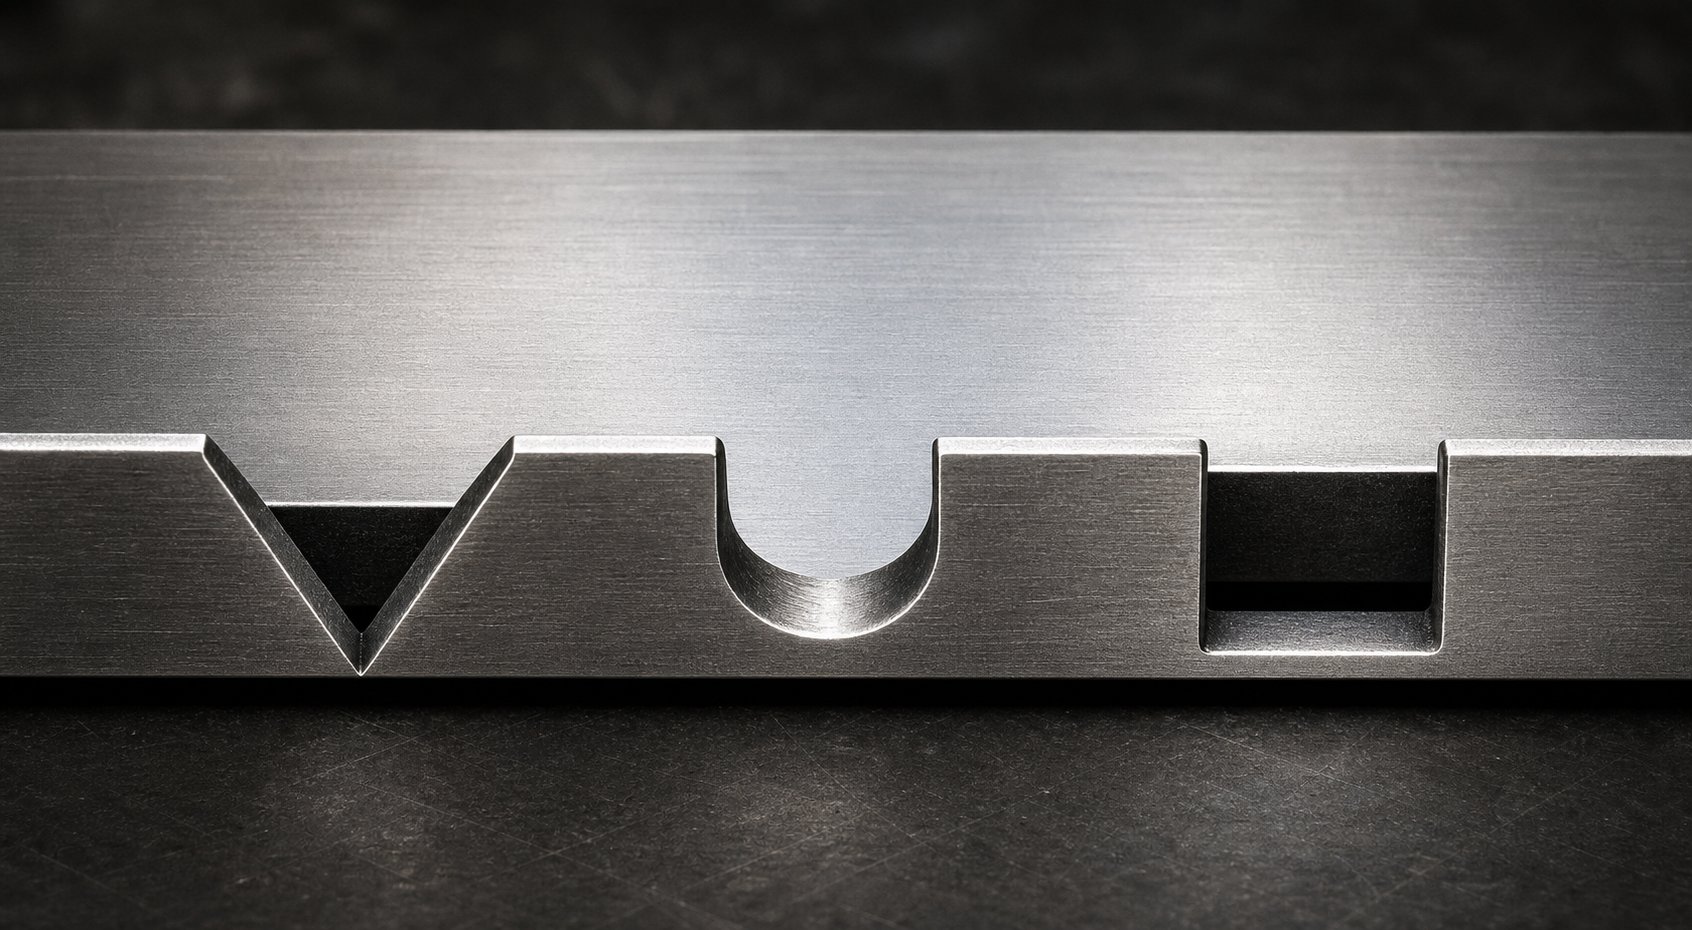
חריץ V- הוא הגיאומטריה הנפוצה ביותר של חריץ עוקף בפעולות הטבעה. הוא כולל שני חתכים בזווית הנפגשים בנקודה, ויוצרים תבליט משולש בקצה הרצועה. הזווית של ה-V נעה בדרך כלל בין 60 ל-90 מעלות, אם כי יישומים מסוימים משתמשים בפרופילים צרים או רחבים יותר בהתאם לצרכי המרווח.
מדוע חריץ ה-V- כל כך פופולרי? צורתו המחודדת מנחה את הרצועה באופן טבעי לכיוון העצירה המוצקה כשהחומר ניזון קדימה. הקצוות הזוויתיים פועלים כהובלה- פנימה, ממרכזים את הרצועה לרוחב ומקטינים את הסיכוי לפינת חריץ שתתלוי על בלוק העצירה. התנהגות -מרכזת עצמית זו הופכת V-מחריצים ליעילים במיוחד-במות פרוגרסיביות במהירות גבוהה, שבהן הרצועה חייבת להתכנס במהירות ובנקיות.
חריצי V- פועלים בצורה הטובה ביותר ביישומים עם דרישות מרווח מתונות ומלאי פסים דקים יותר, בדרך כלל מתחת ל-2.0 מ"מ. הם מייצרים שבלול קומפקטי שנפלט בצורה מהימנה, והגיאומטריה המחודדת מרכזת פחות מתח בקצה המוביל בהשוואה לפינות מלבניות חדות. עם זאת, חריצי V- מציעים רוחב מרווח מוגבל בקצה הרצועה, מה שיכול להוות אילוץ כאשר תכונות שנוצרו זקוקות לחלון רחב יותר כדי לעבור דרכן.
U-עיצובי חריצים ומלבניים מעקפים
כאשר חריץ V- אינו יכול לספק רוחב מרווח מספיק, חריץ U-ותצורות מלבניות נכנסות פנימה. גיאומטריות אלה מסירות קטע רחב יותר של חומר מקצה הנשא, ויוצרות חלון הקלה רחב יותר עבור תכונות שנוצרו כדי לעבור תחנות במורד הזרם.
לחריץ ה-U-יש תחתית חצי עגולה או בעלת רדיוס, אשר מפזרת את הלחץ באופן שווה יותר מאשר כיס חד- בפינה. זה הופך אותו לבחירה חזקה עבור חריצים עוקפים ביישומי יצירת גיליונות שבהם רצועת הנשא חווה עומסי כיפוף חוזרים ונשנים במהלך פעולת ההרמה. הרדיוס בשורש החריץ מפחית את הסיכוי לסדיקת עייפות, במיוחד בחומרים המועדים להתקשות בעבודה.
חריצים מלבניים, לעומת זאת, ממקסמים את שטח המרווח עבור עומק חריץ נתון. הם פשוטים לעיבוד לתוך התבנית ומייצרים צורת שבלול פשוטה. החיסרון-הוא שפינות פנים חדות יוצרות נקודות ריכוז מתח. בחומרים קשים או דקים יותר, הפינות הללו עלולות ליצור סדקים לאחר אלפי מחזורי לחיצה. הוספת רדיוסים פינתיים קטנים (אפילו 0.5 עד 1.0 מ"מ) מפחיתה את הסיכון הזה באופן מהותי מבלי לוותר על מרווח משמעותי.
גם עיצובי חריץ U- וגם עיצובים מלבניים נפוצים בתבנית פרוגרסיבית עם תחנות יצירה עמוקות, בלטות גדולות או עיקולים מרובים שנמתחים הרבה מתחת למישור הרצועה. אם התכונה שנוצרה זקוקה למרחב משמעותי לנסיעה, הגיאומטריות הרחבות הללו מספקות זאת.
גיאומטריה חיובית לעומת שלילית מעקף חריץ
מעבר לצורת החיתוך עצמו, עיצוב חריץ עוקף מתפצל לשתי קטגוריות בסיסיות המבוססות על אופן הטיפול בחומר: חיובי ושלילי. הבנת חריצי עוקף שליליים וחיוביים במתכת הטבעת מתכת היא חיונית מכיוון שהבחירה משפיעה בצורה שונה על חוזק הנשא, ניהול הקלעים והתנהגות הרצועות הכוללת.
A חריץ מעקף שליליזה מה שרוב המהנדסים מצלמים קודם. החומר מוסר פיזית מקצה הרצועה, יוצר חתך המספק מרווח. יש לנהל את הקליע שהוסר באמצעות אוורור מתקנים מתאימים ומצנחי גרוטאות. חריצים שליליים הם הגישה הסטנדרטית ברוב יישומי החתמת התבנית מכיוון שהם מציעים גיאומטריית מרווח צפויה ועקבית מהפגיעה הראשונה ואילך.
A חריץ מעקף חיובינוקט בגישה אחרת. במקום להסיר חומר, הוא שומר או מפנה מחדש את חומר הרצועה כדי ליצור הקלה. חשבו על פעולת רומח-ו-טופס שבה הלשונית מכופפת החוצה ממישור הנשא במקום להיחתך לגמרי. החומר נשאר מחובר לרצועה אך יוצא מאזור ההפרעות. שיטה זו שומרת על חתך גדול יותר של -נשא, מה שמשפר את קשיחות הרצועה ויציבות ההזנה. זה גם מבטל את השבץ לחלוטין, פותר בעיות ניהול גרוטאות בפריסות תבנית הדוקות.
המשמעות המעשית של מונחים אלה עשויה להשתנות בין חברות ומעצבי קוביות, כך שתמיד יש לאשר את ההגדרות מול התקן הספציפי של שרטוט התבנית ופריסת הרצועות שנמצא בשימוש. הטבלה שלהלן מציגה את ההבחנות העיקריות:
| סוג גיאומטריה | מקרה שימוש טיפוסי | יתרונות | מגבלות |
|---|---|---|---|
| V-חריץ (שלילי) | קוביות פרוגרסיביות במהירות-גבוהות עם צורכי פינוי מתונים; מלאי רצועות דק מתחת ל-2.0 מ"מ | פעולת עדכון עצמית-; שבלול קומפקטי; ריכוז מתח נמוך יותר בקצה המוביל | רוחב מרווח מוגבל; לא אידיאלי עבור תכונות-עמוקות הדורשות חלונות תבליט רחבים |
| U-חריץ (שלילי) | יישומים עם עומסי כיפוף חוזרים; חומרים המועדים להתקשות עבודה או פיצוחי עייפות | שורש עם רדיוס מפיץ מתח באופן שווה; עמידות טובה לעייפות; רוחב מרווח בינוני | גיאומטריית אגרוף מעט מורכבת יותר; צורת שבלול עשויה לדרוש עיצוב מצנח ספציפי |
| מלבני (שלילי) | תחנות היווצרות עמוקות; בלטות גדולות או עיקולים הנמשכים הרבה מתחת למישור הרצועה | שטח מרווח מקסימלי עבור עומק נתון; פשוט לעיבוד; גיאומטריית שבלול צפויה | פינות חדות יוצרות עומסי מתח; דורש תוספת רדיוסים בחומרים קשים או דקים יותר |
| חיובי (לאנס-ו-צורה) | פריסות קוביות הדוקות שבהן ניהול הקלעים בעייתי; יישומים הדורשים קשיחות נושאת מירבית | לא נוצר שבלול; שומר על חתך-ספק; משפר את יציבות ההאכלה | עומק פינוי מוגבל; הלשונית המרוחקת עלולה להפריע אם לא נשלטת במלואה; מוסיף מורכבות יוצרת |
בחירת התצורה הנכונה עבור חריצים עוקפים שליליים וחיוביים במתכת הטבעה ליצירת גיליונות מסתכמת בארבעה משתנים: עובי הרצועה, תכונות החומר, המרווח שדרושות התכונות הנוצרות שלך ועומק היצירה בתחנות סמוכות. מטבע או הבלטה רדודים עשויים להזדקק רק לחריץ V צר- לצורך פינוי. כוס- עמוקה, המתקדמת דרך תחנות מרובות, דורשת ככל הנראה תבליט מלבני ברוחב- מלא או חריץ U- כדי לעבור ללא מגע.
הגיאומטריה שתבחר משפיעה גם על האופן שבו החריץ נשחק לאורך זמן ואיך התבנית מתנהגת במהירות הייצור. פרופילי חריץ חדים יותר חותכים בצורה נקייה אך מתרכזים בלאי באזורי אגרוף קטנים יותר. פרופילים רחבים יותר מפזרים את העומס אך מסירים יותר חומר מנשא. ההפרעות- הללו מתחברות ישירות לפרמטרי העיצוב ולכללי המיקום השולטים היכן כל חריץ יושב ביחס לטייסים, לגיאומטריה של חלקים ולמרווח בין התחנות.
עוקף פרמטרים של עיצוב חריץ והנחיות מיקום
כל תצורת חריץ שנידונה לעיל חיה או מתה על סמך המספרים שמאחוריה. צורה לבדה אינה מבטיחה ביצועים. AV-חתך חריץ רדוד מדי עדיין מאפשר לתכונות מעוצבות להתנגש עם כלי עבודה במורד הזרם. חריץ מלבני חתוך עמוק מדי שבר את רצועת הנשא תחת עומס הזנה. עיצוב תבנית הטבעה יעיל דורש שליטה מדויקת על ארבעה פרמטרים של גיאומטריה קריטיים ומיקום ממושמע ביחס לשאר פריסת הרצועה.
פרמטרים קריטיים של גיאומטריה עבור עיצוב חריץ עוקף
כשאתה מתיישב למדוד חריץ עוקף בתבנית הטבעה ממתכת, אלה המשתנים שקובעים אם הרצועה שלך ניזונה בצורה נקייה במהירות הייצור או עושה לך כאבי ראש מהיום הראשון:
- עומק חריץ- המרחק שהחריץ נמשך פנימה מקצה הרצועה. זה חייב לחרוג מהגובה המרבי (או העומק) של כל תכונה שנוצרה שצריך לעבור דרך תחנות עוקבות. קו מנחה מקובל להתחלה הוא להגדיר את עומק החריץ בגובה של פי 1.5 עד 2.0 מגובה התכונה שנוצרה, מתן מרווח מרווח עבודה המסביר את קפיצת החומר וחוסר יישור פס קל במהלך ההזנה.
- רוחב חריץ- הממד הנמדד לאורך קצה הרצועה בכיוון ההזנה. רוחב החריץ חייב להתאים לכל האורך של התכונה שנוצרה כשהיא עוברת על פני בלוק העצירה, בתוספת שוליים מספיקים כדי למנוע מגע בתנאי האכלה-גרועים ביותר. רוחב מתייחס בדרך כלל לגובה התחנה -. חריץ צר מ-40 עד 60 אחוז ממרחק הגובה עשוי שלא לספק מרווח הולם לתכונות המשתרעות על אזור המעבר בין תחנות.
- זווית חריץ (V-ספציפית לחריץ)- הזווית הכלולה בין שני הפנים החתוכים של חריץ V-. זוויות שבין 60 ל-90 מעלות מציעות את האיזון הטוב ביותר בין פעולת ריכוז עצמי- ונפח פינוי. זוויות חדות יותר מתחת ל-60 מעלות מייצרות קצוות חריצים שבריריים יותר המועדים להישבר תחת מתח הרצועה, בעוד שזוויות העולה על 90 מעלות מפחיתות את תועלת הריכוז ופסולת חומר נושא לרוחב.
- מרווח וחזרה- חריצים עוקפים חוזרים על עצמם בכל גובה לאורך הרצועה. המרווח שלהם שווה בדיוק לגובה הקובייה, מה שמבטיח שכל התקדמות יוצרת התייחסות עצירה זהה. בחלק מהפריסות של תבנית הטבעה ממתכת, חריצים מופיעים בשני קצוות הרצועה (דו--צדדית) לשיפור רישום לרוחב, במיוחד ביישומי סלילים רחבים שבהם חריצים חד-צדדיים מאפשרים לרצועה להסתובב מעט במהלך ההזנה.
פרמטרים אלה מקיימים אינטראקציה זה עם זה. הגדלת עומק החריץ מבלי להרחיב את פתח החריץ יוצרת חריץ צר הלוכד שבלולים ומתנגד לפליטה. הרחבת החריץ ללא התאמת עומק עשויה לספק מרווח לרוחב מבלי לפתור בעיות הפרעות אנכיות. עיצוב הטבעה יעיל מתייחס אליהם כאל מערכת, לא כממדים עצמאיים.
הנחיות מיקום ביחס לחורי הטייס ולמרווח התחנות
המקום בו אתה ממקם את האגרוף בפריסת הרצועה משנה לא פחות מהצורה של החריץ עצמו. המיקום פועל בהתאם לכמה עקרונות ליבה במות הטבעה מתכת גיליון:
יש לחתוך חריצים עוקפים בתחנה המוקדמת ביותר האפשרית, באופן אידיאלי תחנה אחת או שתיים. זה מבטיח שהרצועה זוכה להתייחסות לשליטת הקצה שלה לפני שהיא נתקלת בפעולות היווצרות כלשהן במורד הזרם. חיתוך החריץ מוקדם אומר גם שהקצה הישר זמין עבור המספר המקסימלי של תחנות עוקבות לאינדקס.
אגרוף החריץ צריך לירות באותה תחנה שבה ניקב חור הטייס בכל פעם שאפשר. זה קובע הן את עצירת ההזנה הגסה והן את הפניה למיקום העדין-במכה בודדת, ומבטלת כל שגיאת מיקום שעלולה להצטבר אם תכונות אלו נחתכו בתחנות שונות. בפועל, רוב בוני הקוביות המתקדמים מניחים את אגרוף החריץ בסמוך לניקוב הפיילוט באותו בלוק קוביות.
לרוחב, יש למקם חריצים רחוקים מספיק מגיאומטריית החלק כך שהמנשא ישמור על המשכיות מבנית בין החריץ לקצה החלק הריק הקרוב ביותר. כלל כללי בעיצוב הטבעת מתכת הוא לשמור על רוחב גשר מינימלי בין החריץ לגזרות הסמוכים השווה לפחות פי 1.5 מעובי הרצועה. נופל מתחת לזה, והמנשא הופך לחוליה חלשה הנוטה להיקרע תחת מתח הזנה.
איזון עומק הפינוי עם שלמות רצועת הספק
הנה המתח שעומד בפני כל מעצב תבנית: חריצים עמוקים יותר מספקים מרווח רב יותר למאפיינים שנוצרו, אך הם גם מסירים יותר חומר מקצה המנשא. הסר יותר מדי והמנשא יאבד את חוזק החתך -הדרוש כדי לדחוף את הרצועה דרך מסילות ההנחיה ומעל המרים בצורה מהימנה.
דמיינו רצועת פלדה בעובי 1.0 מ"מ עם מנשא ברוחב 12 מ"מ בכל צד. אם החריץ המעקף שלך משתרע 8 מ"מ פנימה, רק 4 מ"מ של חומר מנשא נשארים שלמים בחתך -זה. הגשר הנותר הזה חייב להתמודד עם כל כוחות ההזנה, עומסי ההרמה והלחצים הדינמיים של פעולת לחיצה במהירות גבוהה-. בחומרים דקים או רכים יותר, ייתכן שהקטע השיורי הזה לא יספיק.
העיקרון ההנדסי השולט באיזון זה הוא פשוט: עומק החריץ לעולם לא צריך לצרוך יותר מ-60 עד 70 אחוז מרוחב המנשא. הישארות בטווח זה משמרת מספיק חומר מבני כדי לשמור על אמינות הזנה תוך מתן מרווח משמעותי לתכונות שנוצרו. אם הגיאומטריה המעוצבת שלך דורשת הקלה עמוקה יותר ממה שמאפשר יחס זה, התגובה הנכונה היא להרחיב את רצועת הנשא בפריסת הרצועה הראשונית במקום לדחוף את החריץ עמוק יותר לתוך מנשא קטן.
זה המקום שבו עיצוב תבנית הטבעה ואופטימיזציה של פריסת רצועות מצטלבים. תבנית הטבעה ממתכת שנראית יעילה בשימוש בחומרים אך מותירה רוחב מנשא לא מספיק לעומק חריץ עוקף תקין עולה בסופו של דבר יותר עקב הזנה לא נכונה, התרסקות קוביות וגרוטאות. פריסת הרצועה חייבת להיות מתוכננת מתוך מחשבה על גיאומטריית חריץ מההתחלה, ולא להתאים אותה לאחר בניית התבנית.
תכונות החומר מוסיפות שכבה נוספת לחישוב זה. פלדות בעלות חוזק- גבוה סובלות יחסי חריצים עמוקים יותר מכיוון שעוצמת התפוקה הגבוהה שלהן שומרת על קשיחות נושאת עם פחות חתך-. אלומיניום או סגסוגות נחושת רכות זקוקות למגבלות עומק שמרניות יותר מכיוון שהמנשא הנותר מתעוות ביתר קלות תחת עומס. ההתאמות הספציפיות לחומר-מגיעות לטיפול מפורט משלהן כדי למנוע פישוט יתר של תהליך העיצוב.
מעקפים מול שיטות בקרת רצועות אלטרנטיביות
חריצי מעקפים אינם הדרך היחידה לשלוט בתנועת הרצועה בקובייה מתקדמת. סיכות פיילוט, חותכי צד, רצועות מנשא רגילות ומערכות מבוססות-הרמה, כולם ממלאים תפקידים בכלי החתמת מתכת. אז למה לבחור אחד על פני אחר? התשובה תלויה בדרישות רישום, יעדי גרוטאות, וכמה מורכבות תקציב כלי ההחתמה שלך יכול לתמוך. לכל שיטה יש נקודה מתוקה, והבנת הפשרות-ת עוזרת לך לבחור את השילוב הנכון עבור יישום נתון.
חריצים עוקפים בהשוואה לסיכות טייס לבד
סיכות פיילוט הן סוסי העבודה המדויקים של רישום הרצועות. הם נכנסים לחורים-מנוקבים מראש ומושכים את הרצועה למיקום X-Y מדויק בכל תנועה. כְּמוֹפיטר אולינץ מ-PMA מציין, הטייסים חייבים להיות בגודל עם מרווח של 0.0005 עד 0.001 אינץ' בלבד לחורים שלהם וחייבים להתחבר לפני שכל אגרוף אחר ייצור קשר עם החומר. הם מספקים דיוק מיקום יוצא מן הכלל, לעתים קרובות בתוך כמה אלפיות אינץ'.
אבל להסתמכות על סיכות טייס בלבד לשליטה בהזנה יש חיסרון משמעותי. הטייסים מיועדים למיקום טוב, לא לספיגה של הכוח של רצועה מוזנת יתר על המידה. אם המזין חורג אפילו בשבריר של מילימטר, סיכת הפיילוט לוקחת את צד עומס ההשפעה הזה-. במשך אלפי מחזורים במכבש החתמת קוביות הפועל במהירות ייצור, טעינת צד חוזרת מכופפת את הטייסים, מאריכה את חורי הפיילוט ופוגעת ברישום בכל תחנה.
חריצי עוקף מבטלים בעיה זו על ידי מתן עצירה מכנית גסה במעלה הזרם של הפעלת הטייס. פינת החריץ מתקשרת תחילה עם בלוק העצירה, וסופגת את כוח הזנת היתר עם קצה חזק ולא עם סיכה מדויקת. הטייסים מטפלים רק בתיקון העדין, עובדים בתוך מעטפת העיצוב שלהם. חלוקת עבודה זו מאריכה את חיי הטייס ושומרת על דיוק הרישום הרבה יותר זמן מאשר טייסים שעובדים סולו.
האם זה אומר שכל קובייה פרוגרסיבית צריכה חריצים מעקפים בנוסף לטייסים? לא בהכרח. הברקה או חירור פשוטים ללא פעולות היווצרות, הרמת רצועה מינימלית וריצות התקדמות קצרות עשויות לתפקד היטב עם טייסים בלבד. הסיכון מחושב אחרת עבור ייצור-בנפח גבוה במכונת הטבעת קוביות שבה אלפי פעימות בשעה מעצימות כל שגיאה קטנה.
שיטות שליטה אלטרנטיביות ברצועה וההשלכות-שלהן
מעבר לשילוב החריץ העוקף ופיני הפיילוט, קיימות מספר טכניקות הטבעה מתכתיות אחרות לשליטה על התקדמות הרצועה:
פסי מנשא חלקים ללא חריציםלהסתמך לחלוטין על פיני המזין והפיילוט לשליטה במיקום. המנשא פשוט מחבר חלקים ריקים ומספק משטח להכיל מסילות הדרכה. גישה זו פועלת עבור חלקים פשוטים ללא היווצרות המשנים את גובה הרצועה, אך מציעה אפס הגנת הזנת יתר מכנית. כל החלקת הזנה או שגיאת תזמון לא תתוקן עד שפיכת טייס (או התרסקות קובייה) תופסת אותו.
חותכי צדחתוך כמות קטנה של חומר מקצוות אחד או משני הרצועות בתחנה הראשונה. הקצה הטרי שנחתך מתנדנד נגד עצירה כדי לקבוע התקדמות. חותכי צד משרתים פונקציית עצירה גסה- דומה כמו חריצים עוקפים, אבל הם יוצרים סרט רציף של גרוטאות קצוות במקום שבלולים נפרדים. גישה זו נפוצה ביישומי כלי הטבעה וקוביות שבהן מצב קצה הסליל הנכנס אינו אמין או כאשר יש צורך להגביר את רוחב הרצועה לפני הכניסה למסילות ההדרכה.
מערכות מבוססות-ליפטרהרם את הרצועה מעל פני התבנית בין פעימות, מה שמאפשר לתכונות שנוצרו לנקות את רכיבי התבנית התחתונים במהלך האכלה. מרים פותרים את בעיית המרווח האנכי שחריצים עוקפים מטפלים בו לרוחב. בפועל, רוב המטות הפרוגרסיביות המורכבות משתמשות בשניהם: מרים למרווח אנכי וחריצים עוקפים לבקרת קצה והגבלת הזנה. מרימים לבדם אינם יכולים למנוע האכלת יתר או רישום לרוחב נכון.
תצורות כלי שלבלשבור את הפעולה המתקדמת לתחנות נפרדות על סטים בודדים. כל תחנה מקבלת רצועה נפרדת ולא רציפה, מה שמבטל לחלוטין את אתגרי האכלת הרצועות. התמורה היא-תפוקה נמוכה יותר באופן דרמטי, עלויות טיפול גבוהות יותר ומנגנוני העברת חלקים מורכבים יותר בין שלבים.
השפעה על אופטימיזציה של פריסת רצועות וצמצום גרוטאות
כל שיטת בקרת רצועה משפיעה על כמות החומר בסופו של דבר כחלקים שמישים לעומת גרוטאות. חריצים עוקפים מסירים שבלולים נפרדים מקצה המנשא, ומוסיפים רכיב גרוטאות צפוי לכל מהלך. הגרוטה הזו היא מינימלית, בדרך כלל כמה מילימטרים רבועים לכל חריץ, ושווה בהחלט את אמינות ההזנה שהיא מספקת.
חותכי צד מייצרים יותר גרוטאות לכל מהלך מכיוון שהם חותכים את קצה הרצועה המלאה ברציפות. אם עלות החומרים שלך גבוהה או שהגיאומטריה של החלק שלך כבר דוחפת את מגבלות ניצול החומרים, קיצוץ הקצה הנוסף הזה יכול לשנות את הכלכלה לרעה. לעומת זאת, אם לסליל הנכנס שלך יש איכות קצה ירודה, שאריות החותך בצד עשויות להיות בלתי נמנעות ללא קשר.
מנשאים רגילים ללא חריצים מייצרים אפס גרוטאות נוספות משיטת הבקרה עצמה, אבל אירועי ההזנה השגויים שהם מזמינים מייצרים הרבה יותר פסולת בחלקים שנדחו וזמני השבתה של תיקון מתים. ה"חיסכון" מסילוק גרוטאות חריץ הוא הזוי אם שיעור הדחייה שלך מטפס אפילו מעט.
הטבלה שלהלן מציגה את ההחלפות-אלה זו לצד זו לעיון מהיר:
| שיטת בקרה | דיוק הרישום | גרוטאות השפעה | מורכבות כלי עבודה | יישום Fit- הטוב ביותר |
|---|---|---|---|---|
| עוקפים חריצים + סיכות טייס | גָבוֹהַ. עצירה גסה מונעת האכלת יתר; טייסים מספקים מיקום X-Y משובח בטווח של 0.001 אינץ'. | נָמוּך. שבלולים נפרדים קטנים לכל שבץ; צפוי וניתן לניהול. | לְמַתֵן. דורש אגרוף חריץ, בלוק עצירה ונתיב פליטת הקלעים בנוסף לטייסים. | תבניות פרוגרסיביות מרובות-תחנות עם פעולות גיבוש, ייצור-במהירות גבוהה, סובלנות הדוקה. |
| סיכות טייס לבד | גבוה עבור מיקום מצוין, אך פגיע לשגיאות הזנה מצטברות ועומס יתר של טייס. | אף אחד משיטת הבקרה עצמה; סיכון גבוה יותר להזנה לא נכונה-של גרוטאות. | נָמוּך. חומרת פיילוט רגילה בלבד. | הברקה או ניקוב מתים פשוטים ללא היווצרות; יישומים-לריצה קצרה או-במהירות נמוכה. |
| חותכי צד + סיכות טייס | גָבוֹהַ. קצה- טרי מספק הפניה נקייה לעצירה; טייסים מטפלים במיקום עדין. | לְמַתֵן. סרט עיטור קצה רציף מוסיף נפח גרוטאות מתמשך. | בינוני עד גבוה. כלי חותך צדדי בתוספת ניהול וסילוק של גרוטאות סרטים. | מת סליל פועל עם איכות קצה לא אמינה; יישומים הזקוקים לרוחב פס אמיתי. |
| מנשא רגיל (ללא חריצים) | תלוי לחלוטין בדיוק המזין וביכולת תיקון הטייס. | אף אחד מהשיטה עצמה; סיכון מוגבר להזנה לא נכונה מגביר את דחיית החלקים. | נָמוּך. אין כלים נוספים מעבר למסילות ההנחיה והטייסים. | הרקה שטוחה פשוטה מאוד ללא היווצרות; חלקים בסיכון- נמוך שבהם נסבלת תקלה מדי פעם. |
| מערכות הרמה (שליטה אנכית) | מטפל במרווח ציר Z- בלבד; אין בקרת כיוון- לרוחב או הזנה. | אף אחד ממרים; חייב להיות משויך לשיטה אחרת לבקרת הזנה. | לְמַתֵן. מרימים קפיציים או פנאומטיים, תיאום תזמון עם שחרור הזנה. | מת עם תכונות מעוצבות המשתרעות מתחת למישור הרצועה; משמש תמיד לצד טייסים וחריצים. |
| כלי עבודה בשלבים (תחנות נפרדות) | גבוה לתחנה, אך דיוק העברה בין תחנות מציג משתנים חדשים. | מִשְׁתַנֶה. אין גרוטאות של ספקים, אבל טיפול והעברה ריקים יכולים ליצור דחיות. | גָבוֹהַ. ערכות קוביות מרובות, מנגנוני העברה, מכות לחיצה נפרדות לכל פעולה. | חלקים מורכבים מאוד שלא ניתן לייצר ברצועה פרוגרסיבית אחת; נפח נמוך-עד-בינוני. |
ברוב סביבות הייצור, שילוב החריץ המעקף ופין הפיילוט מספק את האיזון הטוב ביותר בין דיוק, בקרת גרוטאות ותחזוקה. חותכי צד הם החלופה ההגיונית כאשר מצב הקצה מהווה בעיה. מרימים משלימים ולא מחליפים בקרה מבוססת חריץ.- וכלי הבמה היא פרדיגמה אחרת לגמרי, השמורה לחלקים שהגיאומטריה שלהם פשוט לא יכולה להתקדם דרך רצועה אחת.
אופטימיזציה של פריסת רצועות פירושה בסופו של דבר בחירה בשיטת הבקרה שממזערת את העלות הכוללת, לא רק את עלות החומר. כמה מילימטרים רבועים נוספים של גרוטאות חריץ לכל פגיעה הם זניחים בהשוואה לזמן ההשבתה, תיקון המתות והדחיות האיכותיות שמקורן בבקרת פסים לא מספקת. החיסכון האמיתי נובע מבניית השילוב הנכון של תכונות בקרה לתוך כלי ההחתמה ומתים מההתחלה, במקום התאמה מחדש לאחר שבעיות האכלה צצות בייצור.
עם זאת, לא כל חומר מגיב באותה צורה לשיטות הבקרה הללו. עובי, קשיות וגמישות הרצועה משנים מהותית את האופן שבו המנשא מתנהג בעומסי הזנה וכיצד קצוות החריצים מתקשרים עם החומר במהלך החיתוך וההתקדמות.
חומר-שיקולים ספציפיים של עיצוב חריץ עוקף
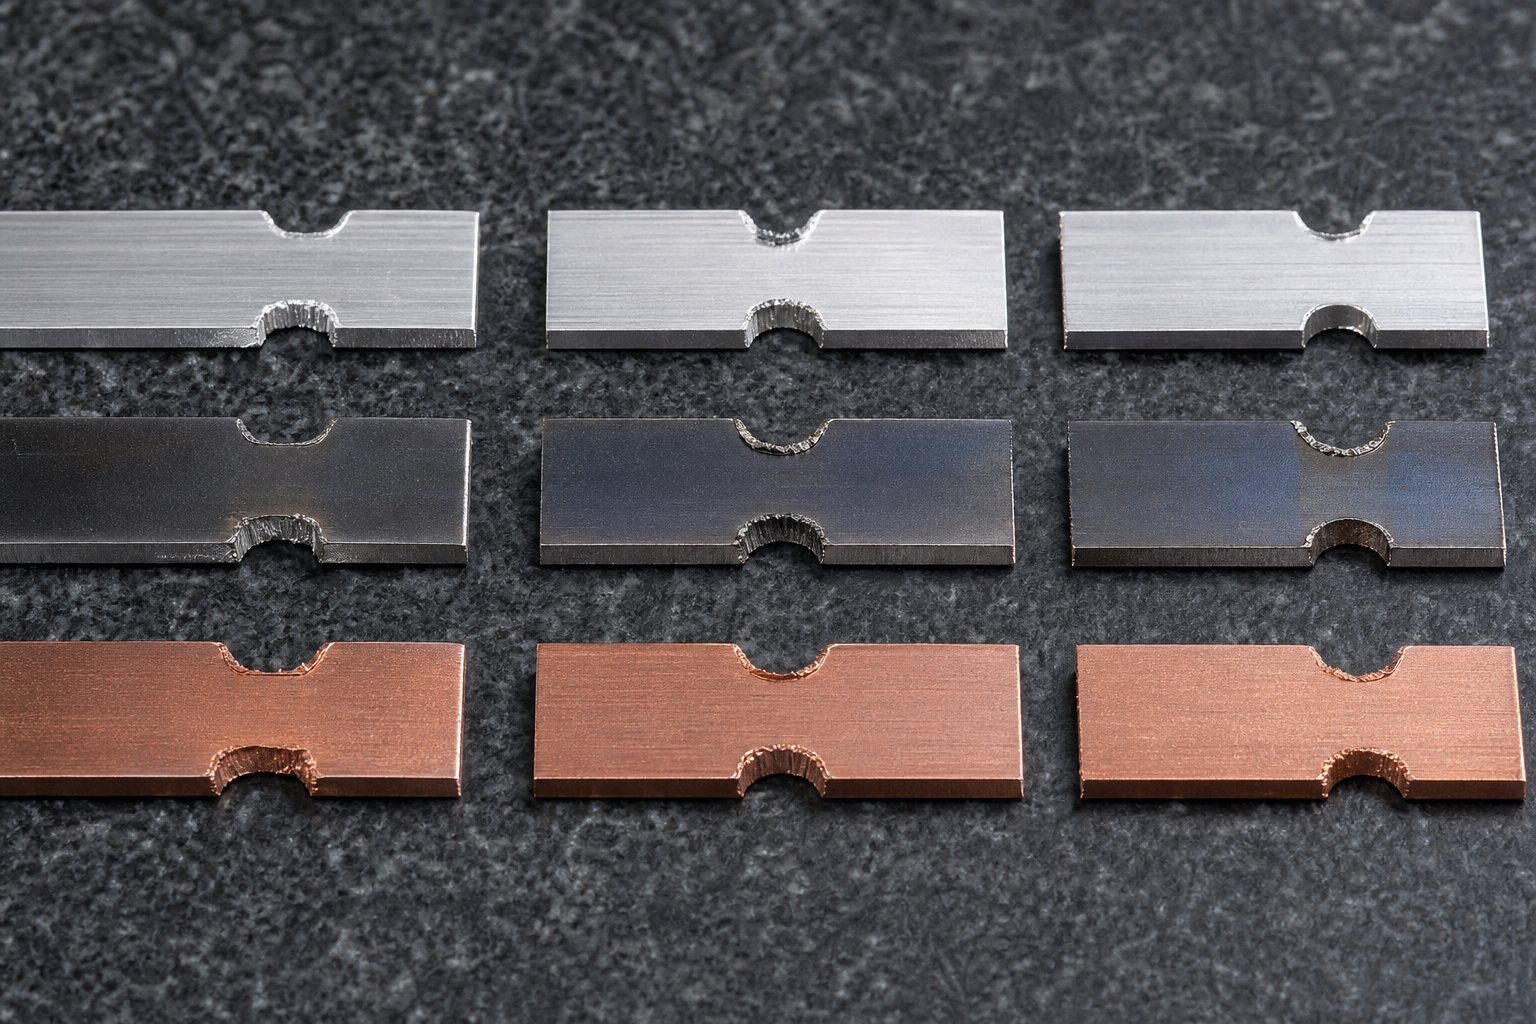
חריץ עוקף שעובד בצורה מושלמת בפלדה מגולגלת קרה-1.0 מ"מ עלול לסדוק את המנשא, להדביק את האגרוף או לפגוע בגימור פני השטח כאשר אתה עובר לאלומיניום או לסגסוגת- בעלת חוזק גבוה. תכונות החומר לא משפיעות רק על תחנות היווצרות. הם מכתיבים כיצד החריץ עצמו מתנהג במהלך החיתוך, כיצד המנשא הנותר מטפל בעומסי הזנה, וכיצד קצוות החריץ מחזיקים מעמד לאורך אלפי מחזורי לחיצה. התייחסות לעיצוב חריץ כאל חומר-בלתי תלוי הוא אחד הנתיבים המהירים ביותר לבעיות ייצור בהטבעת גיליונות.
כיצד עובי הרצועה משפיע על עומק החריץ והרוחב
עובי הרצועה הוא המשתנה הישיר ביותר המשפיע על גיאומטריית החריץ המעקף. חומר עבה יותר מצריך חתכים עמוקים יותר כדי לנקות מאפיינים נוצרים, המוקרנים באופן טבעי רחוק יותר מתחת או מעל מישור הרצועה. עיקול של 0.5 מ"מ במלאי של 0.4 מ"מ מייצר גובה תכונה צנוע. אותה זווית כיפוף במלאי של 2.0 מ"מ יוצרת הקרנה מעוצבת גבוהה פי ארבעה עד חמישה, ודורשת הקלה עמוקה יותר באופן יחסי.
העובי קובע גם כמה חוזק הנשא נשאר לאחר חיתוך החריץ. חריץ בעומק 10 מ"מ במנשא ברוחב 15 מ"מ מותיר 5 מ"מ של חומר גשר. בגשר דק (מתחת ל-0.8 מ"מ), לגשר הזה יש מעט מאוד שטח חתך- והוא יכול להתכווץ או להיקרע תחת מתח הזנה. ברצועות פלדה חותמות עבות יותר מעל 2.0 מ"מ, אותו גשר בגודל 5 מ"מ שומר על מודול מקטע מספיק כדי להתמודד עם עומסי ייצור בנוחות.
רוחב מתנהג באופן דומה. רצועות עבות יותר זקוקות לפתחי חריצים רחבים יותר מכיוון שתכונות נוצרות תופסות יותר שטח ליניארי לאורך כיוון ההזנה. הקליע המופק מחריץ רחב יותר ועמוק יותר בחומר עבה הוא גם כבד יותר וקשה יותר לפליטה. מעצבי מתות שעובדים עם קוביות הטבעה מפלדה עבור מלאי כבדים- מוסיפים לעתים קרובות ואקום או פיצוץ אוויר חיובי כדי להבטיח ששבלולים מנקים את הקובייה במקום להיערם בחור הקליע.
השפעות קשיות החומר והגמישות על גיאומטריית החריצים
קשיות ומשיכות שולטים במה שקורה בקצוות ובפינות החריצים לאחר החיתוך. חומרים רכים וגמישים כמו נחושת ואלומיניום מחושל מתעוותים פלסטית סביב החריץ מבלי להיסדק. חומרים קשים, בעלי יכולת- נמוכה, מתרכזים במתח בפינות חדות ויכולים לעורר סדקים מיקרו- המתפשטים תחת עומסי הזנה מחזוריים.
כך מגיבות קטגוריות חומרים שונות לגיאומטריית חריץ עוקף:
- פלדת פחמן נמוכה-(CRS, 1008/1010)- סובל היטב חריץ V- וגיאומטריות מלבניות. משיכות טובה מאפשרת פיזור מחדש של מתח בפינות. קפיצה מתונה פירושה שתכונות מעוצבות מחזיקים את צורתן כצפוי, כך שחישובי מרווח החריצים הם פשוטים. זהו החומר הבסיסי עבור רוב עיצובי תבנית הטבעה של גיליונות פלדה.
- פלדה חוזק- גבוה (HSLA, DP, AHSS)- קשיות גבוהה יותר פירושה שהאגרוף נשחק מהר יותר וכוחות החיתוך גדלים. גמישות מופחתת הופכת פינות פנימיות חדות למסוכנות. חריצים מלבניים בחומרים אלה זקוקים לרדיוסים פינתיים של לפחות עובי הרצועה פי 1.0 עד 1.5 כדי למנוע סדקי עייפות בקצה המנשא. ה-Springback גדול משמעותית, כך שתכונות מעוצבות עשויות להופיע רחוק יותר מהנומינלי, ולדרוש עומק מרווח נוסף בחריץ.
- סגסוגות אלומיניום (3003, 5052, 6061)- מזגים רכים נוצרים ונחתכים בקלות אך נוטים להתפרע כנגד אגרוף פלדת כלי עבודה. תהליך הטבעת האלומיניום דורש משטחי אגרוף מלוטשים או כלי עבודה מצופים (TiN, DLC) כדי למנוע הצטברות חומר בקצוות האגרוף. האלומיניום גם עובד-מתקשה בקצוות החתוכים, מה שעלול להפוך את המנשא לשביר באזור החריץ לאחר מחזורי עומס חוזרים. פרופילי חריצים- בעלי רדיוסים נדיבים מפחיתים את הסיכון הזה. סגסוגות כמו 6061-T6 הן קשות יותר אך פחות רקיעות, ומתנהגות יותר כמו פלדה בעלת חוזק גבוה מבחינת רגישות לסדקים בפינות החריצים.
- סגסוגות נחושת ופליז- משיכות מעולה אך נוטה להתקשות ביישומי- מחזור גבוה. חריצים עוקפים ברצועת נחושת בדרך כלל מתפקדים היטב עם כל גיאומטריה, אם כי הרכות של החומר פירושה שהיווצרות כתמים בקצה החריץ בולטת יותר. מרווחי אגרוף-ל-הדוקים יותר (בסביבות 5 עד 7 אחוזים מהעובי לכל צד) עוזרים לשלוט בגובה הקוצים.
- נירוסטה (סדרות 300 ו-400)- ציונים אוסטיניים (304, 316) עובדים-מתקשים באגרסיביות במהלך החיתוך. קצה החריץ הופך לקשה משמעותית מחומר האב, מה שעלול להוביל לסדקים אם המנשא מתכופף שוב ושוב מעל מרים. דרגות פריטיות ומרטנסיות נוטות פחות להתקשות אך בעלות משיכות נמוכה יותר, מה שהופך אותן לרגישות לריכוז מתח בפינות חריצים חדות.
קפיצה חומרית ראויה לתשומת לב מיוחדת. בתהליך הטבעת האלומיניום וביישומי פלדה עם חוזק- גבוה כאחד, קפיצה חוזרת פירושו שתכונות מעוצבות לא נשארות בדיוק במקום שהאגרוף שם אותן. עיקול שנועד לבלוט 3 מ"מ מתחת למישור הרצועה עשוי לקפוץ בחזרה ל-2.5 מ"מ או להידחף החוצה ל-3.3 מ"מ בהתאם לחוזק התפוקה של החומר. עומק החריץ חייב לקחת בחשבון את ההשלכה הגרועה ביותר-זה, לא רק את הממד הנומינלי.
התקשות עבודה בקצוות חריצים היא בעיה עדינה יותר שמופיעה לאורך זמן ולא מיד. כל מכת לחיצה קרה מעט-עובדת על קצה החתך של החריץ. בחומרים כמו נירוסטה וסגסוגות אלומיניום מסוימות, ההתקשות המצטברת הזו הופכת בסופו של דבר את הקצה לשביר. כאשר רצועת הנשא מתכופפת מעל מסילת הרמה באותו אזור מוקשה, נוצרים -מיקרו סדקים וגדלים עד שהמנשא נשבר באמצע- הריצה. בחירה בפרופילים מלבניים עם חריץ U- או ברדיוס נדיב מפזרת את מתח הכיפוף על פני שטח רחב יותר ומעכבת את מצב הכשל הזה.
שיקולים מיוחדים לחומרים מצופים- וחומרים בעלי חוזק גבוה
גיליון מתכת מוטבע מגיע יותר ויותר עם ציפויים-מיושמים מראש: שכבות אבץ מגולוונות, משטחים צבועים מראש-או סרטים אורגניים המיושמים לפני ההטבעה. ציפויים אלה מוסיפים אילוץ שמתכת חשופה אינה עושה. פעולת חיתוך החריץ גוזרת את הציפוי בקצה החתוך, וחושפת מתכת בסיסית. חשוב מכך, כאשר הרצועה מוזנת דרך התבנית, קצוות החריצים הגולמיים עלולים להתגרד כנגד מסילות ההנחיה ובלוקי העצירה, וליצור פסולת ציפוי שמזהמת את התבנית.
עבור פלדות מגולוונות ומגלוונות הנפוצות ביישומי רכב, התקלפות אבץ בקצוות החריצים היא בעיה ידועה. שכבת האבץ שבירה בהשוואה למצע ונוטה להיסדק ולהתקלף מהקצה הגזוז. חלקיקי אבץ אלה נודדים לתחנות היווצרות וגורמים לפגמים על פני השטח בחלקים המוגמרים. אסטרטגיות לניהול זה כוללות:
- שימוש במרווחי אגרוף-כדי-מעט גדולים יותר (8 עד 12 אחוזים לכל צד) כדי לייצר גזירה נקייה יותר עם פחות שבר בציפוי.
- הוספת מכת אוויר-מתחנות במורד הזרם של אגרוף החריץ כדי לנקות חלקיקי ציפוי רופפים לפני שהם מגיעים לאזורים שנוצרים.
- בחירת גיאומטריות חריצים הממזערות את ההיקף הכולל של הגזירה. חריץ אחד רחב יוצר פחות קצה חתך משני חריצים צרים המספקים את אותו נפח מרווח.
רצועות צבועות מראש-או למינציה מציגות דאגה אחרת. קצה החריץ עצמו אינו הבעיה. במקום זאת, כל ברך או חומר מוגבה בקצה החתוך עלול לשרוט את המשטח הצבוע של עטיפות רצועות סמוך על הסליל או לפגוע בציפוי במהלך מגע עם מרים. חיתוך חריץ ללא חריצים- בחומרים אלו דורש בקרת ניקוב-ל-מרווחים ותחזוקה תכופה של חיתוך כדי לשמור על קצוות חיתוך חדים.
חומרים בעלי חוזק- גבוה מעל 980 MPa חוזק מתיחה דחיפה של כלי אגרוף לקצה גבול היכולת. כוח החיתוך ליחידת אורך של היקף חריץ גדל באופן פרופורציונלי בערך עם חוזק מתיחה של החומר. אגרוף חריץ שנמשך 500,000 פגיעות בפלדה קלה עשוי להזדקק לליטוש מחדש לאחר 150,000 פגיעות בפלדה דו-פאזית 980. מתכנני המטות מפצים על ידי שימוש בפלדות כלי פרימיום (דרגות מתכות אבקה כמו CPM-10V או תוספות קרביד) עבור חבטות חריצים ביישומים אלה ועל ידי פישוט גיאומטריית החריץ כדי להפחית את היקף החיתוך הכולל ונקודות מתח מרוכזות.
גורמים ספציפיים-חומריים אלה אינם קיימים בנפרד. הם מקיימים אינטראקציה עם מהירות ייצור, אפשרויות סיכה ולוחות זמנים לתחזוקה כדי לקבוע ביצועים אמיתיים-בעולם. כאשר חריץ עוקף מתחיל לגרום לבעיות על רצפת העיתונות, הסיבה העיקרית נעוצת לעתים קרובות לאחת מהאינטראקציות החומריות הללו ולא לפגם עיצובי מהותי.
פתרון בעיות מעקף חריץ בייצור
כאשר חריץ מעקף מתחיל להתנהג בצורה לא נכונה על רצפת הלחץ, מפעילים מבחינים לעתים קרובות בסימפטום הרבה לפני שהם מזהים את הסיבה. כתמים מופיעים על חלקים מוגמרים. שבלולים רוכבים בחזרה לתוך הקובייה. הרצועה נרשמת בטעות למרות שגיאומטריית החריץ נראית בסדר על הנייר. כשלים אלו מתרחשים רק לעתים רחוקות במנותק. כפי שמחקר מתקדם של פתרון תקלות קוביות מאשר, צמיחת קוצים, משיכת שבלולים וחוסר יציבות בהאכלה הם לעתים קרובות סימפטומים של אותה התקדמות בלאי בסיסית ולא של פגמים נפרדים. הבנת השורש מאחורי כל סימפטום היא מה שמפריד בין תיקון מהיר לכאב ראש חוזר בכל פעולת הטבעה מדויקת.
מצבי כשל נפוצים בעקיפה וסיבות שורש
דמיינו לעצמכם את סט קוביות ההטבעה שלכם פועל במלוא המהירות ופתאום מייצר חורים לא ממוקמים בתחנה חמש. האינסטינקט הראשון שלך עשוי להיות לבדוק את סיכות הטייס או תזמון המזין. אבל אם אגרוף החריץ העוקף נשחק בצורה לא אחידה, הפניה לעצור שהוא יוצר הוסטה. הרצועה עדיין מתקשרת עם גוש העצירה, אך נקודת המגע אינה מרובעת יותר, מה שמאפשר לרצועה להטות מעט לפני שהטייסים מתחברים. השגיאה הזוויתית הקטנה הזו מתרבה בכל תחנה במורד הזרם.
זהו אחד ממצבי הכשל הפחות ברורים. אחרים גלויים יותר אך מזיקים באותה מידה. להלן התסמינים העיקריים בהם נתקלים המפעילים והסיבות העיקריות מאחורי כל אחד מהם:
פס רישום שגוי למרות נוכחות חריץ.החריץ קיים ויוצר קשר עם העצירה, אך חלקים עדיין מראים סחיפה מיקומית. גורמי השורש כוללים קצוות אגרוף שחוקים או סדוקים המייצרים גיאומטריית חריץ לא עקבית, בלוק עצירה עם פני מגע בלויים או הצטברות של פסולת שבלול על משטח העצירה. בכל אחד מהמקרים, גיאומטריית הייחוס ירדה למרות שהמערכת נראית פונקציונלית. הפעולה המתקנת היא לבדוק את קצה האגרוף בהגדלה, למדוד את פני המגע של בלוק העצירה לבלאי ולנקות כל פסולת שהצטברה מכיס העצירה.
בלאי אגרוף מוקדם מדי.האגרוף מתעמעם או שבבים מהר מהצפוי עבור החומר והנפח. לעתים קרובות זה נובע מפינוי אגרוף-לא מספיק כדי-למות, מה שמגביר את כוח הגזירה ויוצר חום בקצה החיתוך. הפעלת חומרים בעלי חוזק- גבוה ללא שדרוג לפלדת חותמת פרימיום (דרגות מטלורגיית אבקה כמו CPM-10V או M4) מאיצה בעיה זו. פעולות תיקון כוללות אימות מרווח לכל צד כנגד עובי החומר, שדרוג חומרי האגרוף עבור יישומים תובעניים, והנחת ציפוי TiN או TiAlN להפחתת החיכוך.
שבר ברצועת הנשא במקומות חריצים.הרצועה נשברת באזור החריץ במהלך האכלה, ומפסיקה את הייצור. כשל זה מצביע על עומק חריץ מוגזם שצורך יותר מדי רוחב מנשא, התקשות עבודה בקצה החריץ כתוצאה מכיפוף חוזר ונשנה מעל מרים, או פינות פנימיות חדות הפועלות כמגבות מתח בחומרים בעלי משיכות- נמוכה. התיקון כולל סקירת עומק החריץ ביחס לרוחב הנשא (נשאר מתחת ל-60 עד 70 אחוזים), הוספת רדיוסים פינתיים או מעבר לפרופיל חריץ U- המפיץ את הלחץ באופן שווה יותר.
משיכת שבלולים ויצירת קוצים בקצוות חריצים
משיכת שבלולים ועקיפת חריצים היווצרות קוצים בהטבעה הן שתיים מהבעיות השכיחות-ליום-היום שמפעילים מתמודדים עם כלי עבודה עם חריצים. הם קשורים קשר הדוק מכיוון ששניהם נובעים מהאופן שבו האגרוף יוצר אינטראקציה עם החומר במהלך החיתוך והנסיגה.
משיכת שבלול מתרחשת כאשר הקליע החתוך נצמד לפנים האגרוף במהלך החבטה כלפי מעלה ורוכב חזרה לתוך חלל התבנית. במכה הבאה, הקליע הזה עלול להיתקע בין אגרוף לרצועה, ולגרום לפגיעה-כפולה או לנזק למות. המכניקה הבסיסית כרוכה בלחץ ואקום בין האגרוף לשבלול, בשילוב עם חספוס פני השטח או סרט שמן על האגרוף שמגביר את ההידבקות. אגרופים שחוקים עם פנים קעורות מעט מחמירים את אפקט הוואקום. אסטרטגיות תיקון כוללות הוספת חריץ שחרור ואקום לפנים האגרוף, התקנת מפלטי קלעים עמוסי קפיצים-, וידוא שפתח התבנית מאפשר לשבלולים ליפול בחופשיות, והבטחת מערכות ניפוח האוויר מתפקדות ומתוזמנות כראוי.
היווצרות חריצים בקצוות החריצים מתפתחת כשהאגרוף מתעמעם. אגרוף חד מייצר גזירה נקייה עם התהפכות מינימלית. כאשר הקצה נשחק, החומר נקרע במקום גזירה נקייה, ומותיר דק מוגבה בקצה הרצועה. לאחר מכן, הקוץ הזה נגרר אל מסילות ההובלה ובלוקי העצירה, מגביר את התנגדות ההזנה ומאיץ בלאי של כלי הטבעה ורכיבי מתכת אחרים במורד הזרם. ההקשר בין מרווח לחיי הכליהוא קריטי כאן: מרווחים שהונדסו בכוונה בין האגרוף לתבנית מפחיתים את כוחות ההפשטה תוך הארכת חיי הכלי ושיפור איכות הקצה.
הפעולות המתקנות העיקריות לבקרת קוצים הן שמירה על חדות האגרוף באמצעות שחיקה מחדש מתוזמנת, וידוא מרווח הניקוב-ל-המחור לא השתנה עקב בלאי או חוסר יישור, ואישור שדרגת פלדת הטבעה מתאימה לנפח הייצור ולקשיות החומר.
דפוסי שחיקה ומרווחי תחזוקה
חבטות עוקפות נשחקות בדפוסים צפויים, שברגע שאתה מזהה אותם, אומרים לך בדיוק מה משתבש בתוך הקובייה. עיגול קצה הוא הדפוס הנפוץ ביותר: קצה החיתוך החד מפתח בהדרגה רדיוס שמגדיל את גובה הקוצים ואת כוח החיתוך. סתתים פינתיים מופיעים בחומרים קשים יותר שבהם עומסי הפגיעה עולים על הקשיחות של חומר האגרוף. בלאי פנים (שקע קעור על קצה האגרוף) מתפתח ממגע חוזר עם הקלעים ותורם ישירות למשיכת הקלעים.
באיזו תדירות כדאי לחדד? אין תשובה אוניברסלית. כפי ש-Wilson Tool International מציין, תחזוקת הכלים היא ייחודית כמו היישום עצמו, כאשר הגיל, סוג החומר, המהירות והסיכה כולם משפיעים על לוח הזמנים. המתנה עד להופעת קוצים גלויים פירושה שהבלאי כבר התקדם רחוק מדי. הגישה האמינה ביותר לפעולות הטבעה מדויקות היא לקבוע מרווחי חידוד בהתבסס על ספירת שבץ ולא על בדיקה חזותית בלבד.
מסגרת התחלה מעשית:
- פלדה עדינה מתחת ל-1.0 מ"מ: טחינה מחדש של חבטות חריץ כל 200,000 עד 300,000 פעימות
- נירוסטה או HSLA: טחינה מחדש כל 80,000 עד 150,000 פעימות
- אלומיניום (נוטה להיווצרות-): בדוק כל 100,000 תנועות עבור הצטברות חומר; לטחון מחדש לפי הצורך
- חומרים מצופים (מגולוונים,-צבועים מראש): בדוק כל 150,000 תנועות עבור הצטברות פסולת ציפוי על פני האגרוף
מרווחים אלה הם נקודות התחלה. המספרים האמיתיים שלך תלויים במהירות הלחיצה, ביעילות הסיכה ובפלדת החותמת הספציפית המשמשת לניקוב. מעקב אחר גובה הקוצים עם מד כיס פשוט במרווחי זמן קבועים מאפשר לך לחייג את מחזור הטחינה מחדש האופטימלי עבור היישום הספציפי שלך.
הטבלה שלהלן מארגנת את הבעיות הנפוצות ביותר של חריץ עוקף במטריצת{0}}עזרה מהירה עבור מפעילי עיתונות ואנשי תחזוקה:
| סִימפּטוֹם | גורם שורש סביר | פעולת תיקון |
|---|---|---|
| חריץ מוגזם בקצוות החריצים | קצה אגרוף עמום; אגרוף לא מספיק-כדי-להותיר אישור; אי יישור אגרוף | טחינת אגרוף מחדש; לאמת ולתקן אישור; בדוק את יישור האגרוף במחזיק |
| משיכת שבלול (שבלול רוכב עם אגרוף) | שואב אבק בין אגרוף לשלולאה; פני אגרוף קעורים שחוקים; פליטת שבלול לא מספקת | הוסף חריץ הקלה בוואקום; לטחון מחדש פנים אגרוף שטוחות; התקן מפלט קפיץ או מכת אוויר |
| רצועת רישום שגוי בתחנות במורד הזרם | אגרוף חריץ שחוק המייצר גיאומטריה לא עקבית; עצירת בלאי פנים בלוק; פסולת על משטח העצירה | בדוק וטחינה מחדש של אגרוף חריץ; לחדש או להחליף בלוק עצור; כיס עצירה נקי |
| שבר אגרוף בטרם עת | אישור לא מספיק; חומר ניקוב שביר מדי ליישום; שינוי מוגזם בעובי הרצועה | הגדל את המרווח; שדרוג לפלדת אגרוף קשיחה יותר או קרביד; לאמת מפרט סליל נכנס |
| שבר ברצועת הנשא באזור החריץ | עומק החריץ עולה על היחס הבטוח של רוחב המנשא; פינות חדות בחומר-נמוך; התקשות עבודה מהתגמשות חוזרת ונשנית של מרים | הקטנת עומק החריץ או הרחבת מנשא; הוסף רדיוסים פינתיים; עבור לפרופיל U-notch |
| חריץ שבלול מוערם בפתח התבנית | חור שבלול קטן מדי או לא מיושר; הפרעות שבלול מגיאומטריית תחנה סמוכה; אין מנגנון פליטה חיובי | הגדל ויישר את חור הקליע; ודא שנתיב הקליעה אינו חסום; הוסף מכת אוויר או מצנח כבידה |
| עומק חריץ לא עקבי (משתנה ממכה למכה) | התרופפות מחזיק אגרוף; יישוב בלוק למות; לחץ על סגור גובה סחף | שומר מומנט מחדש-; ודא את הישיבה בלוק למות; בדוק ואפס את גובה הסגירה |
עבור חנויות שמפעילות ייצור-בנפח גבוה,פתרונות החתמה מותאמים אישית של YICHENלטפל ברבים ממצבי הכשל הללו בשלב התכנון על ידי ציון חומרי אגרוף אופטימליים, ערכי מרווח ונתיבים לפליטה של קלעים המותאמים ליישום. החלטות תכנון פרואקטיביות מבטלות בעיות תחזוקה חוזרות שגוזלות זמן של המפעיל במהלך ריצות הייצור.
זיהוי מוקדם של דפוסי כישלון אלה ופעולה על פיהם שומר על תבנית ההחתמה שלך פרודוקטיבית. אבל נותרה השאלה הגדולה יותר: האם כל קובייה פרוגרסיבית זקוקה למעשה לחריצים מעקפים, או שיש מצבים שבהם ניתן להשמיט אותם בבטחה? החלטה זו תלויה במורכבות החלקים, בטכנולוגיית העיתונות ובדרישות בקרת הרצועות הספציפיות של היישום שלך.
מתי להשתמש בחריצים עוקפים ושיתוף פעולה עם מומחי עיצוב למות
לא כל קובייה פרוגרסיבית דורשת חריצים מעקפים. תבנית החתמה שטוחה הפועלת בחיתוכים היקפיים פשוטים במהירות צנועה עומדת בפני אתגרי בקרת רצועות שונים לחלוטין מאשר תבנית הטבעה לרכב עם 20 תחנות עם משיכה עמוקה, כיפוף מרובים וסובלנות הדוקה על חלקי מתכת מוטבעים. ההחלטה לכלול או להשמיט חריצים עוקפים צריכה לפעול לפי רציונל הנדסי ברור ולא הרגל או הנחה.
מסגרת החלטה למקרים בהם נדרשת חריצי עוקף
חשבו על נחיצות מעקף כעל ספקטרום המונע על ידי ארבעה גורמים: מורכבות חלק, עומק היווצרות, מהירות ייצור ומצב החומר הנכנס. כאשר גורמים מרובים מתיישרים לעבר הקצה הגבוה של הספקטרום הזה, חריצי עוקפים הופכים חיוניים. כאשר כל הגורמים יושבים בקצה הנמוך, אתה יכול להשמיט אותם בבטחה.
תרחישים שבהם נדרשים בדרך כלל חריצי עוקף:
- קוביות פרוגרסיביות מרובות-תחנות עם פעולות גיבוש- כל קובייה שמכופפת, מציירת או מבליטה חומר בתחנות ביניים יוצרת תכונות שחייבות לנקות כלי עבודה במורד הזרם במהלך ההזנה. חריצי עוקף מספקים את ההקלה הצידית שתכונות אלו צריכות לעבור ללא הפרעות.
- ייצור-במהירות גבוהה מעל 150 פעימות לדקה- במהירות, אפילו חוסר עקביות בהזנה מתגבר במהירות. העצירה המכנית המסופקת על ידי חריץ עוקף מונעת שגיאות הזנה מצטברות שהטייסים לבדם לא יכולים לספוג ללא בלאי מואץ.
- מלאי סלילים רחב או חומר מד כבד- רצועות רחבות ועבות יותר נושאות תאוצה רבה יותר במהלך האכלה וקשה יותר לעצור אותן במדויק. האינרציה של מלאי רצועות כבדות גורמת להזנת יתר לסבירות גבוהה יותר, ואירוע הזנת יתר בודד בחומר עבה פוגע בכוח מספיק כדי לפגוע ברכיבי התבנית.
- סליל עם בעיות קצה ידועות- חומר ממקורות חיתוך מסוימים מגיע עם גלי קצה בולט. כפי ש-Art Hedrick מציין, חריצים עוקפים חותכים קצה ייחוס ישר שמסיר קמברור חמור ומאפשר הזנה חלקה ללא קשר למצב הסליל הנכנס.
- מת כאשר רמות מיומנות המפעיל משתנות- בחנויות עם תחלופה תכופה של אנשי התקנה, ההגנה המכנית על הזנת יתר של חריץ עוקף מספקת רשת ביטחון ששום כמות של הגנה על קוביות אלקטרוניות לא יכולה להחליף אם חיישנים עוקפים או מוגדרים בצורה לא נכונה במהלך ההגדרה.
תרחישים שבהם ניתן להשמיט בבטחה חריצי עוקפים:
- מטות פשוטות לניקוי שטוח או פירסינג ללא היווצרות- אם כל תחנה מבצעת רק באמצעות-פעולות חיתוך בעובי ואין תכונות שמשתרעות מעל או מתחת למישור הרצועה, אין מה לשחרר וסיכון מינימלי של הרמת רצועה.
- אב-טיפוס-בריצה קצרה או כלי-בנפח נמוך- כאשר נפח הייצור הכולל נשאר מתחת ל-50,000 חלקים והמהירות אינה קריטית, הסיכון להזנה מזדמנת נמוכה מספיק כדי להתמודד עם סיכות פיילוט והגדרה קשובה.
- מלאי רצועות צר ודקות עם איכות קצה אמינה- לרצועות דקות וצרות יש אינרציית הזנה נמוכה וקמברה מינימלית. המזין יכול לשלוט בהם בצורה מדויקת, והטייסים יכולים לתקן כל שגיאה קטנה ללא עומס יתר.
כלול חריצי עוקף כאשר הקובייה שלך מבצעת פעולות היווצרות, פועלת מעל 150 SPM, משתמשת ברצועה רחבה או כבדה, או תלויה במפעילים עם רמות ניסיון משתנות. השמיט אותם רק כאשר חלקים שטוחים-מתוקים, נפחים נמוכים ואיכות החומר הנכנס נשלטת באופן עקבי.
כיצד טכנולוגיית העיתונות-servo משפיעה על דרישות המעקף
מכבשי סרוו מודרניים-עיצבו מחדש את השיחה סביב בקרת רצועות. בניגוד למכבשים מכניים רגילים הנעולים במחזור ארכובה קבוע, מכבשי סרוו מציעים פרופילי תנועה ניתנים לתכנות. הם יכולים להאט את הכבש במהלך חלונות האכלה, מה שנותן למזין יותר זמן לקדם את הרצועה במדויק. זה מעלה שאלה הוגנת: האם טכנולוגיית סרוו מבטלת את הצורך בחריצי עוקף?
התשובה הקצרה היא לא, אבל זה משנה את החשבון.
מכבשי סרוו מפחיתים את הסיכון לאי הזנה בדרכים ספציפיות. פרופילי המהירות המשתנים-שלהם מאפשרים חלונות הזנה רחבים יותר בנקודות קריטיות במחזור המהלך, ומעניקים למזיני CNC יותר זמן להאיץ ולהאט את הרצועה במדויק. כְּמוֹמדווח מגזין MetalForming, מכבשי סרוו דורשים הזנות דינמיות עם קצבי האצה והאטה גבוהים, ומערכת ההזנה חייבת להחליף אותות תזמון מדויקים עם המכבש כדי להבטיח רצף שחרור-נכון של שחרור טייס. רמת תיאום זו משפרת את דיוק ההזנה מעבר למה שמשיגים מכבשים מכניים קונבנציונליים.
עם זאת, טכנולוגיית סרוו אינה מטפלת במספר בעיות שעוקפות חריצים פותרות בצורה מכנית:
- קמבר קצהעדיין קיים בסליל הנכנס ללא קשר לסוג העיתונות. שום בקרת סרוו לא מיישרת קצה רצועה גלי.
- רישום -בלחיצה ראשונהבמהלך ההגדרה עדיין דורש הפניה מוצקה לעצירה. סנכרון אלקטרוני אינו עוזר למפעיל לאתר את קצה הרצועה המובילה בצורה נכונה בעת השחלת סליל חדש.
- אישור תכונה נוצרנותרה בעיה בגיאומטריה פיזית. מכבש סרוו אינו מקטין את הלשונית הכפופה או מזיז את הפלדה אל מחוץ למסלול הרצועה.
- הגנה למות במהלך ההתקנה- רוב הנזקים המתקדמים לקוביות מתרחשות ב-10 הפגיעות הראשונות במהלך התקנת הקוביות, לעתים קרובות בגלל שהגנת הקוביות עדיין לא מחוברת או שנדחתה. מעצור מכני פועל ללא קשר לשאלה אם האלקטרוניקה פעילה.
ההשפעה המעשית של טכנולוגיית סרוו על החלטות מעקפים היא צנועה. אתה עשוי להפחית מעט את עומק החריץ מכיוון ששיפור דיוק ההזנה מוריד את ההסתברות לאירועי הזנת יתר קיצוניים. אתה יכול לבחור רונס חיובי-ו-ליצור חריץ על פני שבלול-שיוצר חריץ שלילי מכיוון שמהירויות הגישה האיטיות יותר מפחיתות את כוחות הפגיעה בבלוקים. אבל ביטול החריצים לחלוטין על תבנית הטבעה מתכת תעשייתית מורכבת נשאר מסוכן אפילו עם בקרת סרוו. הגיבוי המכני שהם מספקים לא עולה כמעט כלום ביחס להגנה שהם מספקים.
עבודה עם מומחי עיצוב מתות לבקרת רצועות אופטימלית
עיצוב חריץ עוקף יושב בצומת של אופטימיזציה של פריסת הרצועות, התנהגות החומר, תכנון רצף ודרישות מהירות הייצור. הסדרת כל הגורמים הללו בו-זמנית אינה משהו שמפעיל CAD למטרות כלליות-מטפל בדרך כלל. זה מצריך ניסיון בעיצוב מתכות במיוחד בכלי עבודה מתקדמים עבור רכיבי הטבעת מתכת.
כאשר אתה מעסיק מומחה עבור הדפסי הטבעה לרכב או כלים פרוגרסיביים אחרים-במורכבות גבוהה, השיחה המעקפת צריכה להתרחש בשלב מוקדם של תהליך העיצוב, לא לאחר פריסת הרצועה ננעלת. גיאומטריית חריץ משפיעה על רוחב המנשא, מה שמשפיע על ניצול החומר, מה שמשפיע על עלות החלק. המתנה לטיפול בחריצים עד לאחר סיום רצף היצירה מאלצת לעתים קרובות פשרות: או שהמנשא צר מדי לעומק החריץ המתאים, או שמיקום החריץ מתנגש עם חורי הטייס הסמוכים.
מעצבי תבנית מנוסים מעריכים את דרישות החריצים המעקפים כחלק ממחקר פריסת הרצועות הראשוני. הם מתייחסים לגבהים של תכונה נוצרת בכל תחנה, מאפייני קפיצת חומר, מהירות ייצור יעד, ויכולות העיתונות והמזין הספציפיות במתקן של הלקוח. גישה הוליסטית זו מייצרת קוביות הטבעה ממתכת שבהן כל תכונת בקרה עובדת יחד במקום להילחם על החלל.
למהנדסי כלי עבודה המחפשים פתרונות חותמת הטבעה מותאמים אישית המשלבים עיצוב חריץ עוקף נכון, אופטימיזציה של פריסת רצועות ושיקולי זרימת חומרים,פתרונות הטבעה של YICHENלספק משאב מעשי. הגישה שלהם מתייחסת למבנה התבנית, מפרט הרכיבים, תכנון האגרוף ואופטימיזציה של מרווחים כמערכת משולבת ולא להחלטות מבודדות. כאשר בוחנים סקירה כללית של חברת מתכת הטבעת מתכת, חפש סוג זה של מתודולוגיית עיצוב משולבת. זה מצביע על ספק שמבין שביצועי החריץ המעקפים תלויים בכל מה שמסביבו בתבנית, לא רק בגיאומטריית החריץ בבידוד.
בין אם אתה בונה תבנית פרוגרסיבית חדשה מאפס או פותרת בעיות האכלה בכלי קיים, העקרונות נשארים זהים. הגדר את דרישות בקרת הרצועות שלך בהתבסס על תנאי הייצור בפועל. בחר גיאומטריה ומיקום חריצים המשרתים את הדרישות הללו מבלי לפגוע בשלמות הספק. וודא שמערכת הבקרה כולה, מעצירות חריצות ועד סיכות טייס ועד מרים, מתפקדת כיחידה מתואמת במהירות ובנפח היעד שלך. הגישה הממושמעת הזו היא מה שמפריד בין הדפסי הטבעת מתכת אמינים לכלים שנלחמים בך בכל מחזור ייצור.
שאלות נפוצות לגבי חריצים עוקפים במות הטבעה
1. מה המטרה של חריצים עוקפים במות הטבעה פרוגרסיביות?
חריצי עוקף הם חתכי תבליט מהונדסים ברצועת הנשא של תבניות הטבעה פרוגרסיביות. הם משרתים שלוש פונקציות עיקריות: מניעת הזנת יתר של רצועות על ידי יצירת התייחסות לעצירה מכנית, מתן מרווח כך שתכונות שנוצרו יוכלו לעבור דרך תחנות התבנית הבאות ללא הפרעה, והסרת קצה הקצה ממלאי הסלילים כדי להבטיח הזנה חלקה דרך מסילות ההנחיה. בלעדיהם, רצועות עלולות להתרומם, להתכופף או להזין באופן שגוי, מה שיוביל להתרסקות מוות ולחלקי גרוטאות. הם פועלים לצד סיכות טייס, כשהחריץ מטפל בקרת הזנה גסה בעוד הטייסים מספקים מיקום X-Y עדין.
2. מה ההבדל בין חריצים עוקפים לחריצים בגובה?
המונחים משמשים לעתים קרובות לסירוגין, אך קיימות הבחנות הקשריות. מגרעת גובה מתייחסת בדרך כלל לגיאומטריית חריץ הקשורה במיוחד להתקדמות הגובה ולבקרת ה-מכה הראשונה, המתפקדת כעצירה מוצקה המונעת הזנת יתר. לחריץ עוקף יש משמעות רחבה יותר, המתארת כל גיאומטריית תבליט המאפשרת לחומר רצועה או לתכונות שנוצרו לעבור או לעקוף תחנות עוקבות ללא הפרעה. ב-Progressive Dies רבים, חריץ אחד משרת את שתי הפונקציות בו-זמנית. הטרמינולוגיה משתנה בהתאם לאזור ולמוסכמה של החברה, כאשר חנויות בצפון אמריקה מעדיפות את ה-pitch notch וספקים גלובליים משתמשים בדרך כלל יותר ב-bypass notch.
3. מהם הסוגים השונים של גיאומטריות מגרעות עוקפות?
קיימות ארבע תצורות עיקריות. V-חריצים משתמשים בחיתוכים בזווית הנפגשים בנקודה, ומציעים פעולת הזנה-עצמית ופועלים בצורה הטובה ביותר במלאי דק מתחת ל-2.0 מ"מ. חריצי U- כוללים תחתית בעלת רדיוס המפיצה את הלחץ באופן שווה, אידיאלי עבור חומרים הנוטים להתקשות בעבודה. חריצים מלבניים ממקסמים את שטח הפינוי עבור תחנות עיצוב עמוק, אך זקוקים לרדיוסים פינתיים כדי למנוע סדקים. חריצים חיוביים -ו- טופסים שומרים על החומר על ידי כיפופו מחוץ לאזור ההפרעות במקום הסרתו, ביטול שבלולים ושמירה על קשיחות המנשא. הבחירה תלויה בעובי הרצועה, תכונות החומר, דרישות המרווח ועומק הצורה בתחנות סמוכות.
4. כמה עמוק צריך להיות חריץ עוקף ביחס לרוחב פס המוביל?
עומק החריץ לעולם לא צריך לצרוך יותר מ-60 עד 70 אחוז מרוחב המנשא. קו מנחה מקובל להתחלה קובע את עומק החריץ בגובה של פי 1.5 עד 2.0 מגובה התכונה שנוצרה כדי לספק מרווח עבודה שאחראי לקפיצה חוזרת של החומר וחוסר יישור הרצועה. אם גיאומטריה מעוצבת דורשת הקלה עמוקה יותר ממה שמאפשר היחס של 60-70 אחוזים, הגישה הנכונה היא להרחיב את רצועת הנשא בפריסה הראשונית במקום לדחוף את החריץ לעומק. פלדות בעלות חוזק גבוה סובלות יחסים עמוקים יותר בשל חוזק תפוקה גבוה יותר, בעוד שאלומיניום או סגסוגות נחושת רכות זקוקות למגבלות שמרניות יותר מכיוון שהנושא הנותר מתעוות ביתר קלות תחת עומסי הזנה.
5. האם טכנולוגיית מכבש סרוו-יכולה למנוע את הצורך בחריצים עוקפים?
לא. מכבשי סרוו מפחיתים את הסיכון לאי הזנה על-ידי מתן תנועה ניתנת לתכנות וחלונות הזנה רחבים יותר, ומשפרים את דיוק ההזנה מעבר למכבשים מכניים רגילים. עם זאת, הם אינם מטפלים בקמבר קצוות בסליל נכנס,-רישום מכה ראשונה במהלך ההגדרה, אישור פיזי לתכונות שנוצרו, או הגנת קוביות במהלך הפגיעות הראשונות הקריטיות כאשר האלקטרוניקה עשויה לא להיות פעילה. טכנולוגיית סרוו עשויה לאפשר עומק חריץ מופחת מעט או להעדיף עיצובי חריצים חיוביים עקב כוחות פגיעה נמוכים יותר, אך ביטול החריצים לחלוטין על קוביות פרוגרסיביות מורכבות נותר מסוכן. הגיבוי המכני שהם מספקים לא עולה כמעט כלום ביחס להגנה המסופקת.


