


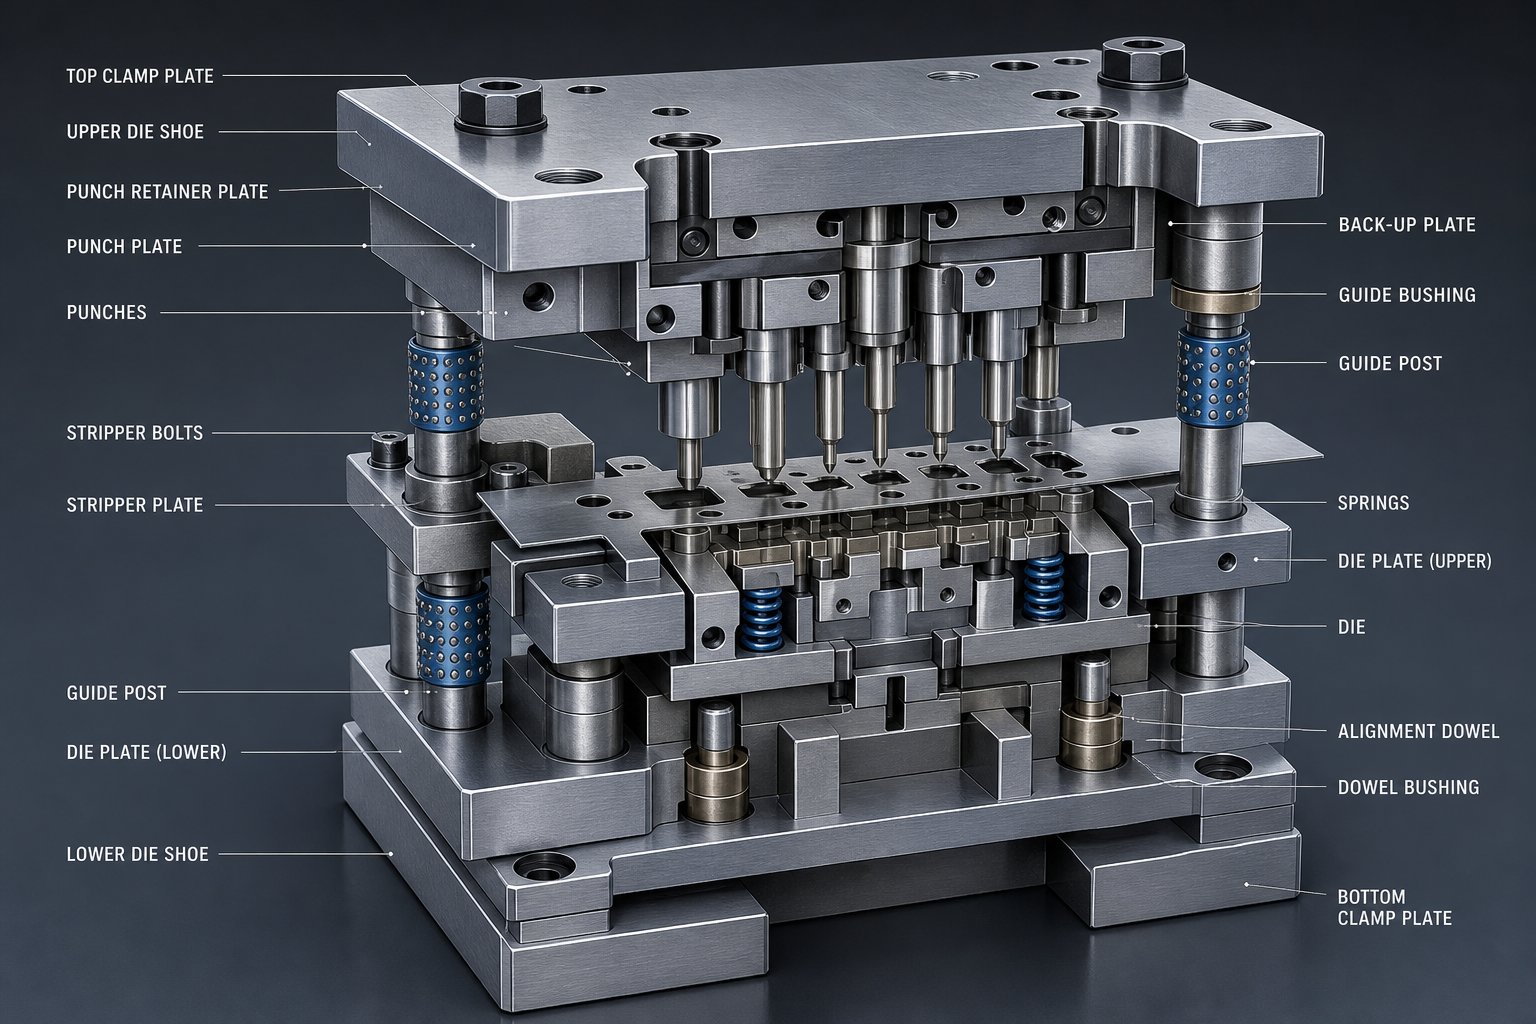
מהם חלקי הטבעה ומדוע הם חשובים
חלקי תבנית הטבעה הם רכיבי הדיוק הבודדים בתוך תבנית הטבעה הפועלים יחד כדי לחתוך, ליצור ולעצב גיליון מתכת לחלקים מוגמרים. קוביית הטבעה עצמה היא אכלי מהונדס-מותאם אישיתמכלול מותקן במכבש, אבל היכולת האמיתית שלו מגיעה מעשרות אלמנטים התלויים זה בזה, שכל אחד מהם אחראי על פונקציה מכנית מסוימת במהלך כל מהלך לחיצה. מהנעליים המבניות שסופגות טונאז' ועד לסיכות הפיילוט שרושמות את מיקום הרצועה בתוך אלפיות אינץ', כל רכיב ממלא תפקיד מוגדר בקביעה אם החלקים המוטבעים שלך יוצאים נקיים או פגומים.
מהי תבנית הטבעה ומהם חלקיה
אז מה זה קובייה בהקשר של הטבעת מתכת? זהו כלי עבודה מיוחדים המשמשים במכבש חשמלי להפעלת כוח מבוקר שחותך, מכופף, שואב או חודר מתכת גולמית לתוך רכיב מוגמר. תחשוב על זה כעל שני חצאים, עליונים ותחתונים, שמתקרבים זה לזה בלחץ עצום. החצי העליון נצמד לאיל הלחיצה, החצי התחתון נצמד למצע הלחץ, וביניהם יושבת מערכת מהונדסת בדיוק של קצוות חיתוך, משטחים יוצרים, מובילים, קפיצים וחשפניות.
כאן הטרמינולוגיה מקבלת חשיבות. כאשר מהנדסים אומרים "הקוביה", ייתכן שהם מתכוונים לכל מכלול הכלים או שהם מתכוונים להוספת חיתוך ספציפית. קובייה משמשת לביצוע פעולה אחת או יותר על גיליון מתכת, אך הכלי עצמו בנוי מחלקים נפרדים רבים, כל אחד עם מפרט החומר שלו, סובלנות ודפוס בלאי משלו. הבנה למה משמשת התבנית ברמת המערכת לעומת מה כל רכיב פנימי תורם בנפרד היא ההבדל בין תחזוקה תגובתית לניהול כלים פרואקטיבי.
עבור מהנדסי כלי עבודה ומעצבי קוביות, הכרת הפונקציה של כל חלק פירושה ניתוח מהיר יותר של סיבות-שורש כאשר איכות נסחפת. עבור צוותי תחזוקה, זה אומר להחליף את הרכיב הנכון במרווח הנכון במקום לרדוף אחרי סימפטומים. מה שווה הידע בכלי המתקן? זהו הבסיס להפחתת גרוטאות, הארכת חיי הכלים ושמירה על הפעלת המכבשים.
מדוע חשובה הבנת רמת-מערכת
רוב הפניות מתייחסות למות הטבעה כאל רשימת חלקים שטוחה. אתה מקבל שם, תמונה, אולי משפט על פונקציה. הגישה הזו מפספסת את הנקודה. רכיבים אלה אינם פועלים בבידוד. תותב מכוון שחוק משפיע על יישור אגרוף-ל-, אשר משנה את מרווח החיתוך, מה שיוצר כתמים, מה שמפעיל שחיקה מחדש מוקדמת של אגרוף. חלק מושפל אחד גולש לאובדן איכות-כלל מערכתי.
מדריך זה נוקט בגישה שונה. במקום לרשום מהם קוביות עשויות חלק אחר חלק, הוא מקבץ כל רכיב לפי תפקידו הפונקציונלי ומראה כיצד התפקידים הללו מתחברים זה לזה לאורך מכת העיתונות. התוצאה היא מסגרת ברמת-מערכת שעוזרת לך לאבחן בעיות מהר יותר ולציין רכיבים בצורה חכמה יותר.
להלן שש הקטגוריות הפונקציונליות המכוסות במדריך זה:
- רכיבים מבניים- נעליים, לוחות ומקבילים שיוצרים את הבסיס הנוקשה וסופגים טונאז' עיתונות.
- רכיבי חיתוך ופירסינג- אגרוף, לחצני מתכת ומחזרים שחותכים גיליון מתכת לגיאומטריות ספציפיות.
- גיבוש וכיפוף רכיבים- יצירת חבטות, ניגוב פלדות ורפידות ציור המעוותות חומר פלסטי ללא הסרה.
- רכיבי הנחייה ויישור- סיכות מנחים, תותבים, טייסים ומכווני מניות השומרים על מיקום שניתן לחזור עליו.
- הפשטה והרמת רכיבים- חשפנות, מרים וחריצים עוקפים שמנהלים את תנועת הרצועות ופליטת חלקים.
- רכיבי קפיצה וכוח- גלילי חנקן, אוריתן וקפיצי סליל המספקים כוחות תגובתיים מבוקרים לאורך כל המהלך.
כל קטגוריה ניזונה ישירות לקטגוריה הבאה. שלמות מבנית מאפשרת הנחייה מדויקת. הנחייה מדויקת שומרת על מרווח חיתוך. מרווח מתאים מפחית את עומסי ההפשטה. וכוח הפשטה נאות שומר על זרימת החומר בצורה אמינה בכל תחנה. התלות ההדדית הזו היא בדיוק הסיבה שרכיב שחוק אחד יכול לגרוע בשקט את כל פעולת ההחתמה שלך, ומדוע הבנת המערכת המלאה היא מה שמפריד בין חדרי כלים בעלי ביצועים גבוהים- לבין אלו שנתקעו במחזורי תיקון תגובתיים.
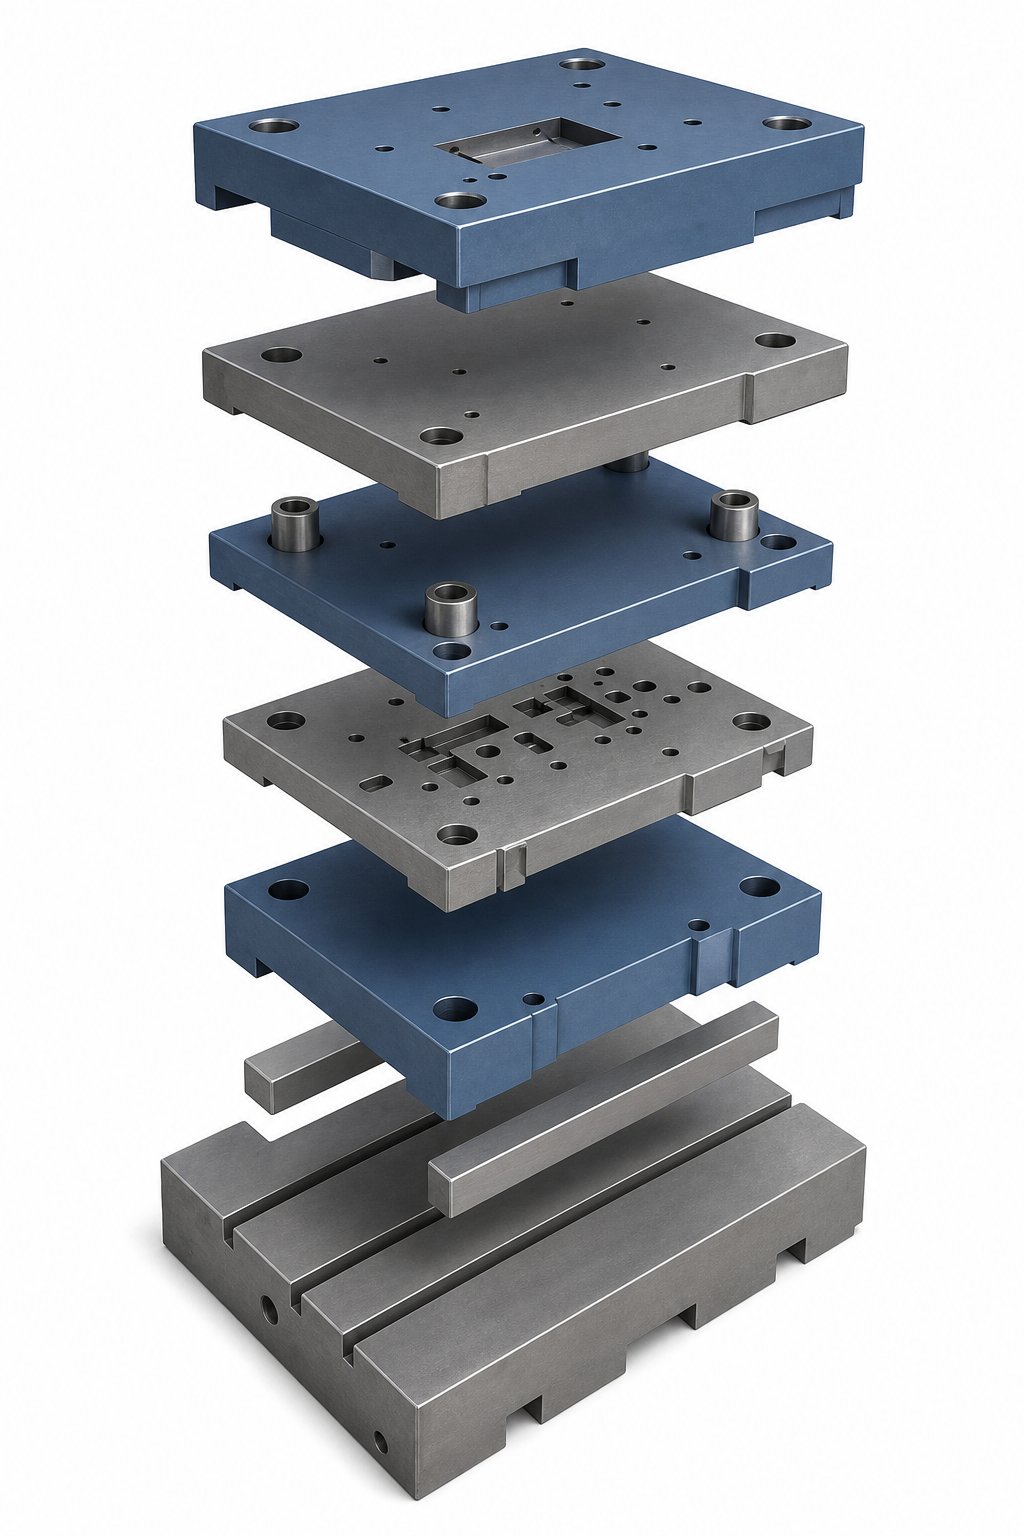
רכיבים מבניים היוצרים את קרן Die
כל קטגוריה פונקציונלית במת הטבעה תלויה קודם כל בדבר אחד: פלטפורמה קשיחה ויציבה שמחזיקה הכל בהתאמה תחת השפעות חוזרות ונשנות של-טון גבוה. ללא הבסיס הזה, מרווחי החיתוך משתנים, יוצרים עיוותים בגיאומטריה ומערכות ההנחיה נשחקות בטרם עת. המרכיבים המבניים הם סוסי העבודה השקטים של מכלול המות. רק לעתים נדירות הם זוכים לתשומת לב עד שמשהו מסיט, נסדק או יוצא ממצב, ואז אתה כבר מוציא חלקים.
Die Shoes ותפקידן כעמוד השדרה המבני
תארו לעצמכם הברגת כלי חיתוך מדויק לפלטפורמה שמתגמשת בכל פעם שהלחץ עובר מחזוריות. זה בדיוק מה שקורה כאשר נעל מותנית נמוכה או עשויה מהחומר הלא נכון. נעלי תבנית עליונות ותחתונות משמשות כמשטחי ההרכבה עבור כל רכיב אחר בכלי. הנעל העליונה מתחברת לאיל העיתונות, הנעל התחתונה מתברגת למצע הלחיצה או לצלחת החיזוק, ויחד הם נושאים את מלוא עומס ההטבעה לאורך כל המהלך.
בחירת החומר חשובה כאן. נעלי ברזל יצוק מציעות שיכוך רעידות טוב והן-חסכוניות עבור יישומים קלים יותר-, בעוד שנעלי פלדה מספקות קשיחות גבוהה יותר ועמידות בפני סטיה תחת טונאז' עיתונות כבד יותר. תוכלו למצוא את רוב מערכות הטבעה ממתכת המצוינות עם נעלי פלדה כאשר הטונאז' עולה על רמות מתונות או כאשר סובלנות הדוקה דורשת גמישות מינימלית על פני טביעת הרגל של הכלי.
עובי הנעל קשור ישירות לנפח הלחיצה ולטווח. נעל דקה המגשרת על מיטת לחיצה רחבה תתכופף במרכז, תמשוך את פיני ההכוונה מישור ותפתח מרווח בצורה לא אחידה על פני תחנות חיתוך. מתכנני מתכות מחשבים את עובי הנעליים המינימלי על סמך חלוקת עומס, טווח לא נתמך ומגבלות הסטייה מקובלות, בדרך כלל מחזיקים את הגמישות הרבה מתחת לנקודה שבה היא תשפיע על מרווח האגרוף -ל-.
גדלי נעליים סטנדרטיים בקטלוג מכסים מידות נפוצות של מיטת העיתונות ודפוסי ברגים, מה שהופך אותן לבחירה מעשית עבור כלי עבודה כלליים-. נעליים בעיבוד-מותאם אישית הופכות נחוצות כאשר למכבש יש התקנה לא-סטנדרטית, כאשר טביעת הרגל של התבנית אינה סדירה, או כאשר הפחתת משקל היא קריטית לטיפול ולהגדרה. כך או כך, נעל המות היא נקודת ההתחלה המבנית שכל רכיב אחר תלוי בה.
לוחות מתים, לוחות גיבוי ומערכות שמירה
מותקנת על גבי הנעליים הללו מונחת ערימה של לוחות-בעיבוד מדויק, לכל אחד תפקיד מבני ספציפי. צלחת המות היא המקום שבו חית הגיאומטריה בפועל של חיתוך ויצירת. הוא מכיל את הכיסים, הפתחים והקצוות המצוידים שמגדירים את החצי הנשי של כל פעולה. מכיוון שהיא סופגת כוחות חיתוך ישירים בכל מהלך, לוחית התבנית עשויה בדרך כלל מפלדת כלי ומוקשחת כדי לעמוד בפני שחיקה.
ישירות מאחורי קצות האגרוף יושבת צלחת הגיבוי. העבודה שלו פשוטה אך קריטית: הפזר עומסי אגרוף מרוכזים על פני שטח רחב יותר של הנעל כדי למנוע היווצרות פטריות, שהיא החיטה הדרגתית של חומר נעל רך תחת עומסים נקודתיים חוזרים ונשנים. ללא צלחת גיבוי מוקשה, ראשי אגרוף שוקעים באיטיות לתוך משטח הנעל, משנים את גובה הסגירה ומשפילים את איכות החיתוך על פני אלפי פגיעות.
לוחות שמירה מחזיקים אגרופים, טייסים ופרטי עבודה אחרים במצב קבוע. הם משתמשים בחורים משועממים מדויקים- המותאמים לשווקי אגרוף, לעתים קרובות בשילוב עם -נעילת כדור, מפתח או ראש-בשיטות שמאפשרות החלפה מהירה מבלי לפרק את כל החצי העליון. כפי שמציין Moeller Precision Tool, מחזקים-מעוצבים היטב מפחיתים את זמן ההרכבה של התבנית ועוזרים למנוע שגיאות סובלנות לערמה המצטברות כאשר מדובר במספר לוחות.
צלחות אלו מוערמות ומוצמדות זו לזו באמצעות סיכות דיבל מוקשחות הנועלות את מיקומן היחסי. לאחר הפיתול, ניתן לפרק את ערימת הצלחות לצורך תחזוקה ולהרכיב אותה בכל פעם לאותו יישור. יכולת החזרה הזו היא מה שהופך את קוביית הטבעה לאמינה במאות אלפי מחזורי לחיצה ולא רק במאה הראשונים.
מקבילים, עולים ובלוקים מרווחים
מתחת ללוח התבנית התחתונה, תמצאו מקבילים: מוטות פלדה מוקשחים שמעלים את גוש הקוביות מעל פני החיזוק. למה הפער הזה משנה? גרוטאות שבלולים וחלקים מוגמרים צריכים לאן ללכת. ללא מרווח הולם מתחת לתחנות החיתוך, שבלולים נערמים בתוך פתחי התבנית, תוקעים את הכלי וגורמים להתרסקות קטסטרופלית. מקבילים יוצרים את נתיב היציאה הזה תוך תמיכה בנעל התחתונה באופן שווה על פני מצע הלחיצה.
עולים משרתים מטרה אחרת. בקוביות פרוגרסיביות עם מספר תחנות, ייתכן שיהיה צורך בפעולות שונות לשבת בגבהים שונים ביחס לקו הרצועה. הגבהים מרימים תחנות ספציפיות או מפרט אזורים כדי להתאים את גובה העבודה הנדרש, במיוחד כאשר תכונות שנוצרו בתחנה אחת חייבות לנקות כלי עבודה בתחנות עוקבות עם התקדמות הרצועה.
בלוקים מרווחים ובלוקים מעצורים מסגלים את המערכת המבנית. בלוקים מרווחים מגדירים גבהי סגירה מדויקים בין חצאי התבנית, בעוד בלוקים מעצורים פועלים כמגבלות מכניות קשות המונעות מעבר- יתר במהלך התרסקות לחיצה, ומגנים על חיתוך עדין ויצירת פרטים מנזק קטסטרופלי.
ציון כל אחד מהרכיבים המבניים הללו חוזר לשלושה אילוצים: גודל מיטת העיתונות קובע את טביעת הרגל והמרווח המקביל, גובה הסגירה קובע את עובי הערימה הכוללת- וכיוון ההזנה מכתיב היכן יש למקם תעלות פינוי לפינוי גרוטאות.
| רכיב מבני | פונקציה ראשית | חומר אופייני | טווח עובי נפוץ |
|---|---|---|---|
| נעלי Die עליון/תחתון | הרכב את כל הרכיבים, ספוג טונאז' העיתונות | ברזל יצוק או פלדה | 25 מ"מ - 100 מ"מ+ |
| למות צלחת | מכיל גיאומטריית חיתוך/עיצוב | פלדת כלי עבודה (מוקשה) | 19 מ"מ - 50 מ"מ |
| צלחת גיבוי | מחלק עומסי אגרוף, מונע היווצרות פטריות | פלדה מוקשה | 6 מ"מ - 19 מ"מ |
| לוחית שמירה | מחזיק אגרופים וטייסים במצב | פלדת סגסוגת או פלדת כלי עבודה | 19 מ"מ - 38 מ"מ |
| מקבילים | יוצר מרווח גרוטאות מתחת לקובייה | פלדה מוקשה | 38 מ"מ - 75 מ"מ גובה |
| Risers/Spacer Blocks | מעלה תחנות, קובע גובה סגירה | פְּלָדָה | תלוי באפליקציה.- |
| עצור בלוקים | מונע-נסיעות יתר במהלך אירועי קריסה | פְּלָדָה | מותאם לגובה הרשת |
רכיבים מבניים רק לעתים נדירות נשחקים בצורה הדרמטית שבה עושים אגרופים או כפתורים. מצב הכשל שלהם עדין יותר: סטייה הדרגתית, התרופפות דיבלים, חורי ברגים בלויים והחטפות פני השטח שמעבירות לאט את היישור על פני הכלי כולו. השפלה השקטה הזו היא בדיוק מה שהופך אותם לשווים מעקב, מכיוון שעד שמופיעה בעיה מבנית בחלקים המוטבעים שלך, היא כבר משפיעה על כל תחנת חיתוך ויצירה בתבנית במשך אלפי משיכות. ותחנות החיתוך האלה, עם האגרופים, כפתורי הקוביות ויחסי השחרור שלהן, הן המקום שבו איכות החלק מנצחת או מפסידה ישירות.
חיתוך ופירסינג רכיבים המעצבים את החסר
קשיחות מבנית שומרת על הכל מיושר, אבל היישור חשוב רק בגלל מה שקורה בקצה החיתוך. הנקבים וכפתורי התבנית בתוך כלי הטבעה הם הרכיבים שבעצם יוצרים קשר עם הפח וגוזרים אותה לגיאומטריה מוגדרת. כל חור, חריץ, חריץ וקווי מתאר ריק קיימים מכיוון שאגרוף מוקשה עבר דרך החומר לתוך פתח מותאם בדיוק למטה. השג את הרכיבים החתוכים האלה בצורה נכונה, ואתה מייצר קצוות נקיים במהירות גבוהה. תטעו, ואתם נלחמים בקורות, אגרופים שבורים וסחף ממדים מהפגיעה הראשונה.
סוגי אגרוף ופונקציות החיתוך שלהם
כאשר אתה מסתכל בתוך תבנית פרוגרסיבית או מורכבת, אתה תבחין במספר אגרוף קוביות הטבעה, כל אחת מהן לפרופיל מסוים שקובע את החיתוך שהיא מייצרת. להלן הסגנונות הנפוצים ביותר:
- חבטות פירסינג- צור חורים פנימיים על ידי העברת שבלול לגמרי דרך החומר. פרופילים עגולים, מאורכים או בצורת הם כולם נפוצים.
- אגרופים מרקים- חתוך את ההיקף החיצוני המלא של חלק מוגמר. הקליע הופך לחומר העבודה ולא לגרוטאות.
- חבטות חבטות- הסר חומר מקצה הרצועה, חותך רק בצד אחד. מכיוון שהכוח אינו מאוזן, אלה דורשים בלוק עקב מול קצה החיתוך כדי להתנגד להטיה לרוחב.
- חיתוך אגרופים- גזוז עודפי חומר או לשוניות מנשא הרחק מחלק כמעט גמור, בדרך כלל בתחנה הסופית של קובייה מתקדמת.
הגיאומטריה מגדירה מה האגרוף חותך, אבל שיטת השמירה מגדירה כיצד הוא נשאר בכלי. סוג ראש-תוחב את המושב לתוך כיס משופע בלוחית החיזוק, המוחזק במקומו על ידי לוחית משענת למעלה. חבטות נעילת-כדורים נצמדות לתוך מחזיק-החלפה מהירה, ומאפשרות החלפה מבלי לפרק את חצי התבנית העליון. אגרופים עם מפתחות משתמשים בחריץ שטוח או חריץ שמונע סיבוב, קריטי עבור פרופילים לא- עגולים שבהם יש חשיבות לכיוון זוויתי.
חבטות קטלוגים של-ה-מדף מכסים צורות עגולות ופשוטות סטנדרטיות בגדלים נפוצים. כאשר הגיאומטריה של החלק שלך דורשת פרופילים לא סדירים, סובלנות הדוקה או חומרים יוצאי דופן, יש צורך בחבטות- מותאמות אישית. אלה הם בדרך כלל חוט-חתך EDM או קרקע מדויקת- כדי להתאים בדיוק לתכונה הנדרשת.
כפתורי למות, תוספות למות וקצוות חיתוך
כל זוג אגרוף ומתכת מתכת פועל כמערכת מותאמת. האגרוף מספק את פרופיל החיתוך הזכר, וכפתור התבנית מספק את הפתח הנשי שמקבל אותו. לחצני התבנית הם צילינדרים מוקשחים ומדויקים- הנלחצים לתוך לוחית התבנית. הגיאומטריה הפנימית שלהם מגדירה את הגודל המדויק של החור או הריק המיוצר, ומצב הקצה שלהם קובע ישירות את איכות החיתוך.
עבור חורים עגולים סטנדרטיים, השחזה הקונבנציונלית מייצרת כפתורי מות עם דיוק מספיק עבור רוב היישומים. כאשר הטלרנסים מתהדקים מתחת לכמה אלפיות אינץ', או כאשר הפרופיל כולל פינות פנימיות חדות וצורות מורכבות, עיבוד תיל-EDM הופך לשיטה המועדפת. Wire EDM משיג סובלנות של +/-0.0001 עד +/-0.0003 אינצ'ים ויכול לייצר רדיוסים פנימיים קטנים עד 0.0005 אינצ'ים, מה שהופך אותו לאידיאלי ליצירת גיאומטריות לחצני קוביות מורכבות שדרישות קוביות פרוגרסיביות.
הוספת קוביות חתך לוקחות את הרעיון הזה רחוק יותר. במקום לעבד גיאומטריית חיתוך מורכבת ישירות לתוך לוח התבנית, המהנדסים מתאימים תוספות מוקשחות בודדות לתוך כיסים בתוך הצלחת. כאשר קצה נשחק או שבבים, אתה מחליף את התוספת הבודדת במקום לעבד מחדש או לגרוט את הצלחת כולה. גישה מודולרית זו מפחיתה את עלויות התחזוקה ואת זמני ההשבתה באופן משמעותי, במיוחד בייצור-בנפח גדול שבו בלאי מקומי הוא בלתי נמנע.
כיצד נקבים-כדי-למות יחסים קובעים את איכות החיתוך
חבטות מתכת ופתחי מתכת אינם פועלים באופן עצמאי. הם מתפקדים כזוג תואם המופרד על ידי מרווח מבוקר בקפידה הנקרא מרווח חיתוך. פער זה, מבוטא כאחוז מעובי החומר לכל צד, הוא המשתנה היחיד המשפיע ביותר בקביעת איכות הקצה, גובה הקוצים וחיי הכלי.
כאשר המרווח נכון, קווי השבר שיזמו האגרוף ופתח התבנית נפגשים בצורה נקייה באמצע עובי החומר. התוצאה היא קצה חתוך עם יחס צפוי של הברקה (החלק החלק והגזוע) לשבר (אזור השבירה המחוספס יותר). עבור פלדת פחמן נמוכה- עם מרווח מתאים, זה מגיע בערך לפי דפוס גזירה של-שליש, שני-שליש, כפי שמסביר מגזין MetalForming בניתוח של הקשר בין תכונות החומר ובחירת המרווח.
כאשר המרווח הדוק מדי, האגרוף חייב לעבור דרך חומר נוסף לפני שיתרחש שבר. זה מגביר את כוחות החיתוך, מייצר יותר חום, מאיץ את בלאי האגרוף, ויכול לייצר גזירה משנית או מצב של שבירה- כפולה. כאשר המרווח רופף מדי, החומר מתגלגל לתוך הפתח לפני שבירה, ויוצר כתמים מוגזמים ואזורי התהפכות גדולים.
האתגר האמיתי? האישור אינו אוניברסלי. חומרים בעלי חוזק- גבוה יותר נשברים מוקדם יותר ובדרך כלל זקוקים למרווח רב יותר, בעוד שחומרים רכים יותר יכולים לסבול פערים הדוקים יותר. ההסתמכות על ערך שחרור יחיד עבור כל חומר, הרגל נפוץ של -רצפה בחנות, מבטיחה תוצאות לא אופטימליות לפחות בחלק מהמכות והאגרופים שלך. הנחיות אישור מפורטות לפי סוג חומר מופיעות בהמשך מדריך זה.
מעבר לסיקול, חבטות מתכת מתכת נכשלים בדפוסים צפויים. זיהוי מוקדם של מצבי הכשל הללו עוזר לצוותי התחזוקה להתערב לפני ירידה באיכות החלק:
- שבבי קצה- הכשל השכיח ביותר, הנגרם כתוצאה מהצמדה מוגזמת-מהלם, מרווח לא מספיק או סטיה לרוחב כתוצאה מאי-יישור.
- בלאי שוחק- קהה הדרגתית של קצה החיתוך כתוצאה מחיכוך נגד חומר העבודה, מואצת על ידי חומרים שוחקים כמו נירוסטה וציוני AHSS.
- התפרצות ואיסוף חומרים- חומרי עבודה מרותכים לפנים האגרוף בחום ולחץ, נפוץ עם אלומיניום ופלדת אל חלד.
- שבירת ראש- ראש האגרוף מתנתק בתוך המחזיק עקב נעיצה-באמצעות זעזוע או ישיבה לא תקינה כנגד הלוח האחורי.
- סטיה צדדית וכיפוף- אגרופים דקיקים מתכופפים תחת עומסים-לא מרכזיים, במיוחד בפעולות חריצים ללא תמיכה נאותה בעקב.
כל מצב כשל מתחקה לגורם שורש ספציפי בפינוי, יישור, בחירת חומר או שיטת שמירה. מערכת החיתוך חיה או מתה לפי האופן שבו בדיוק משתנים אלה נשלטים, וברגע שבו אגרוף פוגע ברצועה, הדיוק של כל רכיב מנחה בקובייה קובע אם ההתקשרות הזו מתרחשת היכן שצריך.
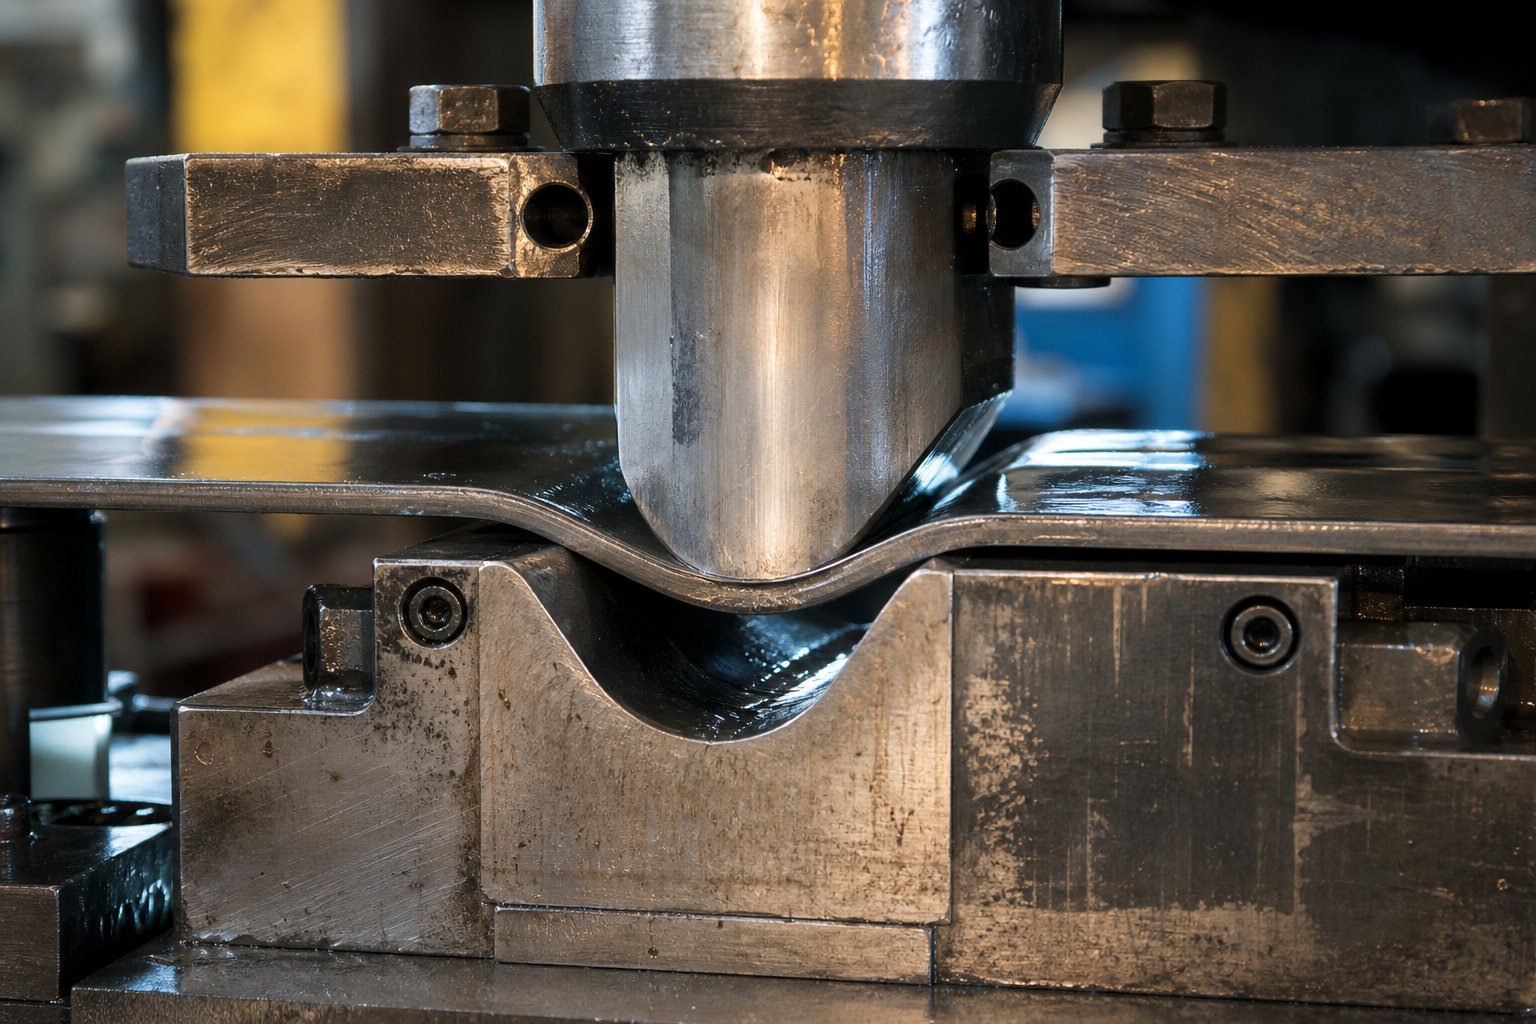
עיצוב וכיפוף רכיבים לעיוות פלסטי
חיתוך מסיר חומר. היווצרות מעצבת אותו מחדש. בעוד אגרוף וכפתורי מתכת חותכים גיליון מתכת לפרופילים שטוחים, רכיבי יצירה וכיפוף לוקחים את הפרופילים הללו ועווותים אותם פלסטית לתכונות תלת ממדיות- מבלי להסיר חומר כלל. כיפופים, שרטוטים, תבליטים, רצועות, צלעות ואוגנים מגיעים כולם מקטגוריה זו של מתכת הטבעה, והרכיבים האחראים לייצורם עומדים בפני סט שונה לחלוטין של אתגרים הנדסיים מאשר עמיתיהם החיתוכים.
היכן שהחיתוך דורש בקרת חדות ופינוי, גיבוש דורש גיאומטריה מדויקת, זרימת חומרים מבוקרת ולחץ תגובתי מכויל בקפידה. קבל את האיזון הנכון והחלקים שלך ייצאו ללא קמטים-עם דיוק ממדי עקבי. תטעה ואתה נלחם בפיצולים, קפיצה ופגמים פני השטח ששום תיקון במורד הזרם לא יכול לתקן.
יצירת חבטות, כיפוף פלדות ומגבות
יצירת חבטות פועלות על ידי דחיפת גיליון מתכת לתוך חלל נקבה או מעל קצה מוקשה, מה שמאלץ את החומר להיכנע ולקבוע לצמיתות צורה חדשה. שלא כמו אגרוף פירסינג שחותך בצורה נקייה את הרצועה, אגרופים יוצרים יוצרים קשר עם שטח פנים רחב ומפעילים כוח על חלק ארוך יותר של מהלך הלחיצה. הם מייצרים עיקולים, כוסות משורטטות, מאפיינים מובלטים וכרטיסיות מרוכזות בהתאם לגיאומטריה שלהם ולמכשיר הנשי המתאים למטה.
כיפוף פלדות ומגבות יוצרים עיקולים זוויתיים על ידי ניגוב החומר על קצה קבוע או לכיס בצורת V-. שיטת הכיפוף קובעת כיצד מרכיבי התבנית מתוכננים:
- כיפוף אוויר- האגרוף דוחף את החומר לחלקו לתוך פתח בצורת V- מבלי לגעת בתחתית. זווית הכיפוף תלויה לחלוטין בעומק האגרוף. זה דורש פחות טונאז' לחיצת קוביות ומייצר פחות בלאי של הכלים, אבל קשה יותר לשלוט בקפיצה חזרה.
- תחתית- האגרוף כופה את החומר במלואו כנגד משטח התבנית בצורת V-, ויוצר מגע איתן לאורך הרגליים הכפופות. זה מייצר דיוק גבוה יותר ופחות קפיצה מכיפוף אוויר מכיוון שהחומר מתאים לחלוטין לגיאומטריית התבנית.
- הַטבָּעָה- האגרוף מפעיל כוח קיצוני, גדול עד פי 30 מכיפוף אוויר, דוחס את החומר באזור הכיפוף עד שהוא זורם פלסטית ולוקח סט קבוע. טבעה למעשה מבטלת קפיצה חוזרת אך דורשת רכיבי לחיצת קוביות כבדים משמעותית וטונאז' לחיצה גבוה יותר.
אופן הסידור של רכיבי היצירה הללו תלוי באילו סוגים של הדפסי הטבעה אתה בונה. במות פרוגרסיביות, היווצרות מתרחשת בהדרגה על פני מספר תחנות. עיקול מוקדם- רדוד בתחנה אחת הופך לאוגן מלא של 90 מעלות מספר תחנות מאוחר יותר, כאשר הרצועה נושאת תכונות מעוצבות חלקית בכל פעולה שלאחר מכן. מתכת הטבעת מתכת המוגדרת ככלי העברה נוקטת בגישה שונה. מכיוון שהחלק מופרד מהרצועה ומועבר פיזית בין תחנות, קוביות העברה יכולות לבצע משיכה עמוקה מורכבת במכה אחת מבלי לדאוג להמשכיות הרצועה. תבניות מורכבות, אשר משלימות את כל הפעולות במכה אחת, אינן כוללות תכונות יצירתיות מכיוון שהגיאומטריה שלהן מוגבלת לפרופילי חיתוך שטוחים.
ההבחנה הזו חשובה לתכנון הרכיבים. חבטות ליצירת קוביות פרוגרסיביות חייבות להיות קצרות יותר ולהתחשב בהרמת הרצועה בין התחנות. חבטות ליצירת קוביות העברה יכולות להיות עמוקות ואגרסיביות יותר מכיוון שהן אינן מוגבלות על ידי מכניקת הזנת רצועות-. מתכות הטבעה מפלדה המיועדות לחומרים בעלי חוזק- גבוה זקוקות גם לרכיבי יצירה בעלי רדיוסים גדולים יותר כדי למנוע סדקים, מכיוון שיריעות חוזק- גבוהות יותר סובלות פחות עיוות לפני שבירה.
רפידות משיכה, רפידות לחץ וקפיצי חנקן
היווצרות חבטות מעצבות את החלק, אך מערכות לחץ שולטות כיצד החומר זורם במהלך עיצוב זה. כאן נכנסים לתמונה כריות משיכה. משטח משיכה, הנקרא גם מחזיק ריק או משטח לחץ, הוא לוח טעון- בלחץ המקיף את האגרוף היוצר ומפעיל כוח אחיזה מבוקר- כלפי מטה על הגיליון כשהיא נמשכת לתוך חלל.
נשמע פשוט? המציאות היא יותר ניואנסית. כפי שמסביר מומחה להחתמת מותרות ארט הדריק, התפקיד האמיתי של משטח ציור הואלא לסחוט את המתכת וליצור התנגדות לזרימה, אלא כדי למנוע מהחומר להתקמט בזמן זרימה פנימה ודחיסה. ללא החזקה נאותה-למטה, כוחות הלחיצה הנוצרים כאשר החומר נמשך פנימה גורמים לאוגן להתכווץ לקמטים. לחץ רב מדי, והחומר אינו יכול לזרום כלל, מה שמוביל לפיצולים ברדיוס האגרוף.
הכוח המניע את הרפידות הללו מגיע מאחת משלוש מערכות קפיצים, שלכל אחת מהן מאפיינים ברורים ההופכים אותן למתאימות ליישומים שונים:
| סוג קפיץ | טווח כוח | תוחלת חיים | יישום טיפוסי |
|---|---|---|---|
| קפיצי גז חנקן | גבוה (עד כמה טונות ליחידה) | 1-3 מיליון מחזורים עם תחזוקה נאותה | משיכה עמוקה,-החזקה-בכוח גבוהה, לחץ עקבי לאורך מהלך |
| קפיצי אורטאן | נמוך עד בינוני | 100,000-500,000 מחזורים בהתאם ליחס הדחיסה | חשפנות, רפידות ליצירת-קלות, חללים מצומצמים |
| קפיצי סליל מכניים | נמוך עד בינוני | 500,000-1 מיליון מחזורים בהסטה מומלצת | הפשטה כללית, החזקה מתונה-, יישומים רגישים-עלויות |
בחירת מערכת הקפיצים הנכונה מתחברת ישירות לעובי החומר וחוזק המתיחה. משיכת פלדה קלה של 1.5 מ"מ במתיחה של 270 MPa דורשת הרבה פחות כוח אחיזה- מאשר משיכת נירוסטה של 1.5 מ"מ במתיחה של 600 MPa. קפיצי גז חנקן הם לעתים קרובות האפשרות המעשית היחידה לחומרים בעלי חוזק- גבוה מכיוון שהם יכולים לספק כוח גדול יותר במעטפת קטנה יותר ולהציע לחץ עקבי יותר לאורך המהלך בהשוואה לחלופות מכניות.
סוג החומר גם משנה את גיאומטריית הרכיבים. אלומיניום מתפרץ באגרסיביות כנגד פלדת כלים לא מצופה, ומצריך משטחים מלוטשים או ציפויים נגד-התכתשות בעת יצירת חבטות ורפידות משיכה. עבודת נירוסטה-מתקשה במהירות, מה שאומר שהרדיוסים היצירתיים חייבים להיות נדיבים מספיק כדי למנוע סדקים במכה הראשונה. פלדה עדינה היא הסלחנית ביותר, הסובלת רדיוסים הדוקים יותר ודורשת פחות כוח אחיזה-, וזו בדיוק הסיבה שהיא נשארת החומר הבסיסי שכל מפרטי הרכיבים היוצרים מתייחסים אליו תחילה.
משחק הגומלין בין גיאומטריית היווצרות ובקרת לחץ הוא מה שמפריד בין קוביית ייצור אמינה לכזו שמייצרת חלקים לא עקביים. ומשחק הגומלין הזה עובד רק כאשר האגרוף היוצר משתלב בחומר בדיוק במיקום הנכון בכל תנועה בודדת, שזו העבודה של מערכת ההנחיה והיישור הממתינה בשכבה הפונקציונלית הבאה של הקובייה.
מערכות הנחייה ויישור לרישום מדויק
יצירת אגרופים מעצבים חומר בכוח מבוקר, אבל כוח לבדו לא אומר כלום אם הוא נוחת במקום הלא נכון. כל פעולה במת הטבעה, בין אם חיתוך או יצירה, תלויה בכך שהחצי העליון והתחתון נפגשים בדיוק באותו מיקום בכל מהלך בודד. חוסר יישור של כמה אלפיות אינץ' בלבד מעביר את מרווח האגרוף-ל-ממות מאופטימלי להרס, הופך חתכים נקיים לקצוות מחורצים ומקצר באופן דרמטי את חיי הכלי. רכיבי תבנית ההטבעה האחראים למניעת תרחיש זה הם מערכות ההנחיה והיישור, והן פועלות בשתי רמות נפרדות: יישור חצאי התבנית זה לזה, ויישור חומר הרצועה לכלי העבודה.
סיכות מובילות, תותבי מנחה וכלובי מיסבים-
פינים מובילים, הנקראים גם פינים מובילים, הם עמודים גליליים מוקשחים המורכבים בחצי תבנית אחד שמתחברים לתותבים משועממים בדיוק- בחצי הנגדי. כאשר כבש הלחיצה יורד, העמודים הללו מחליקים לתוך התותבים המשויכים שלהם ומכריחים את התבנית העליונה והתחתון ליישור חוזר לפני כל אגרוף יוצר קשר עם חלק העבודה. בלעדיהם, המרווח המובנה של מגלשת העיתונות לגיב שלה יאפשר לתבנית העליונה להזיז לרוחב במהלך כל מהלך, מה שיוצר בלאי לא אחיד וחלקים לא עקביים.
שני סוגים בסיסיים של מערכות עמודים ותותבים-זמינים מסחרית, כפי שמפרטת מגזין MetalForming בניתוח של מערכות הנחיית קוביות:
- מערכות נושאות-רגילות- מוט המנחה עובר בתוך תותב מוצק, בדרך כלל פלדה מצופה- ברונזה או ברונזה אלומיניום מוצק, עם מרווח ריצה מהונדס קטן בין המשטחים. סתמי גרפיט משמנים עצמיים- נפוצים בתותבים אלה. מערכות מיסבים רגילים- מתמודדות היטב עם עומסי צד מכיוון שכל משטח התותב תומך בעמוד.
- מערכות-כלובים כדוריים- כלוב של כדורי פלדה מדויקים רוכב בין העמוד והתותב במצב טעון מראש עם מרווח שלילי (בדרך כלל 0.0001 עד 0.0021 אינץ' של עומס מראש בהתאם ליצרן ולקוטר). מגע מתגלגל מפחית באופן דרמטי את החיכוך, מה שהופך אותם לאידיאליים עבור קוביות פרוגרסיביות במהירות-קצרות-.
בחירת דרגת התאמה קובעת כיצד העמוד מתחבר לנעל המות. עמוד לחיצה- מותקן באופן קבוע בנעל התחתונה ולא ניתן להסירו ללא לחיצה הידראולית. עמוד החלקה- או עמוד הניתן לפירוק מאפשר הרכבה ופירוק קלים יותר, מה שמפשט את התחזוקה על תבניות פרוגרסיביות ארוכות שחייבות להתפרק חלקית לצורך פעולות שחיקה מחדש.
לעתים קרובות התעלמו מעיקרון עיצוב קריטי אחד: תותב המנחה צריך להתחבר לעמוד המנחה ברמת העבודה של התבנית בכל פעם שאפשר. זה מעמיס את העמוד בגזירה, מצבו החזק ביותר, ומונע רגעי כיפוף הגורמים לסטייה. מיקום התותב גבוה בנעל העליונה מטעמי נוחות מציג זרוע רגע המאפשרת להתגמשת העמוד תחת עומס, מה שפוגע במישור אותו תוכנן לשמור. מוט המנחה צריך גם לעקוף את קצה התותב כשהמתלה סגורה, ולהבטיח בלאי אחיד לכל אורך התותב.
מערכות-מיסב כדוריות מציגות פשרה. בעוד שהם מפחיתים את החיכוך ומצטיינים במהירות, הם חשופים לטעינה-צדדית. כוחות רוחביים מוגזמים במהלך פעולות יצירה או חריצים דוחפים כדורים בודדים למתח מגע נקודתי-, ועם הזמן כדורים אלה חופרים סימני מעקב לתוך משטחי העמוד או התותב. קווי מעקב הנראים בצד אחד של עמוד המנחה הם אינדיקציה ברורה לכך שהתבנית מייצרת עומסי צד גבוהים יותר ממה שמערכת המיסב הכדורי תוכננה לספוג.
סיכות פיילוט ומדריכי מלאי לבקרת רצועה
פינים מובילים מיישרים את חצאי הקוביות, אבל מה מיישר את הרצועה לקובייה? בקובייה פרוגרסיבית, החומר נע דרך תחנות מרובות, ובכל תחנה יש למקם אותו בטווח של אלפיות אינץ' מהמיקום המיועד לו. סיכות פיילוט מטפלות ברישום זה על ידי חיבור חורים שנוקבו בעבר ברצועה ומשיכת החומר למצב מדויק לפני תחילת חיתוך או צורה כלשהי בתחנה זו.
תארו לעצמכם את הרצף: המזין מקדם את הרצועה באורך אחד, קצות סיכות הפיילוט נכנסות תחילה לחורים כדי לספק הדרכה ראשונית, ואז קוטרי האיתור משתלבים ומושכים את הרצועה למצב אמיתי. הטייסים הם בדרך כלל בגודל של 0.0005 עד 0.001 אינץ' של מרווח לחורי הטייס, תלוי בסוג החומר ובעובי. מרווח רב מדי מאפשר לרצועה לנדוד. מרווח קטן מדי גורם לטייסים לגרור ולהאריך את החורים לאורך זמן.
אורך הטייס קריטי באותה מידה. כְּמוֹפיטר אולינץ מסביר, הטייסים חייבים להיות ארוכים מספיק כדי להיכנס לחור הפיילוט לפני שאגרופים אחרים יתחברו והחשפנית תגע בקובייה התחתונה, אבל קצר מספיק כדי שהם לא ייקשרו או ימשכו את הרצועה כלפי מעלה כאשר הקוביה נפתחת. טעות באיזון זה יוצרת שגיאות התקדמות שמחמירות במהירות הייצור.
תזמון הזנה-נקשר ישירות לפונקציית פיילוט. הרצף הנכון מחייב את גליל ההזנה להתרומם (לשחרר את הרצועה) לפני שקוטרי איתור הטייס נכנסים לחורים. אם הגליל עדיין אוחז ברצועה כאשר הטייסים משתלבים, המזין נלחם בטייסים, מכופף אותם, מאריך חורי טייס ומכניס רצועות בלתי צפויות. חלון התזמון הזה יכול להיות צר במיוחד, במיוחד בקוביות עם מרימי מלאי שבהם גליל ההזנה חייב להישאר פתוח עד שהמרימים מגיעים לתנועה מלאה.
מעבר לטייסים, מספר רכיבי כלי עבודה אחרים מגבילים את הרצועה לרוחב ולאורך:
- מדריכי מניות- מסילות בצורת תעלה- המותקנות על לוחית התבנית המגבילות את תנועת הרצועה-לצד-לצד כשהיא זורמת דרך התבנית.
- מדריכי מנהרות- מדריכים סגורים הלוכדים את הרצועה משני הצדדים והחלק העליון, ומונעים ממנה להתרומם או להזיז באזורים בין תחנות.
- קוביות עקב- גושי פלדה מוקשחים הממוקמים לאורך היקף התבנית שסופגים דחף לרוחב מפעולות חיתוך או יצירה לא מאוזנות, ומונעים את הסטת התבנית העליונה כולה ביחס לתחתית.
- אצבע נעצרת- מעצורים מכניים שמתחברים לקצה הרצועה או לחריץ כדי לשלוט באורך ההזנה בתבנית המוזנת ידנית.
- עצירות מלאי אוטומטיותעצירות - קפיציות-או מופעלות-במצלמות המגבילות במדויק את התקדמות הרצועה ביישומים המוזנים-בכוח, ומספקות בקרת אורך הזנה-משנית מאחורי המזין האלקטרוני.
תזמון ויישור בין סוגי קוביות
הדרישות המנחות משתנות באופן מהותי בהתאם לסוג תבנית ההטבעה בפעולה. קובייה פרוגרסיבית חייבת לשמור על בקרת רצועה רציפה מכניסה ליציאה על פני כל תחנה, כלומר טייסים במספר מיקומים, מובילי מלאי לכל האורך, ומרימים שמרימים את הרצועה באופן אחיד בין פעימות. כל רכיב קוביות לחיצה במערכת המדריך פועל בשיתוף פעולה כדי לשמור על רצועה רציפה מסודרת במדויק דרך עשרות תחנות פוטנציאליות.
מתות העברה עומדות בפני אתגר אחר. החלק מופרד מהרצועה מוקדם ומועבר פיזית בין תחנות על ידי אצבעות מכניות או מוטות העברה. כאן, הרישום תלוי בלוקי קן, פיני איתור בכל תחנה ובדיוק המיקום של מנגנון ההעברה עצמו ולא בחורי טייס ברצועה רציפה. המורכבות המנחה עוברת מהקוביה למערכת ההעברה.
למות מורכבות זה הכי פשוט. כל הפעולות מתרחשות בתחנה אחת במכה אחת, כך שהיישור תלוי לחלוטין בפין המדריך ובמערכת התותבים השומרים על רישום עליון-לתחתון עקבי. אין טייסים ואין התקדמות רצועה לשליטה.
ללא קשר לסוג התבנית, שחיקה של מערכת ההנחיה היא לרוב האות הניתן לזיהוי המוקדם ביותר לכך שהיישור משפיל על פני הכלי. רכיבי תבנית העיתונות המנחים ורושמים את חצאי הכלים צוברים בלאי בהדרגה, והבלאי הזה מתבטא בתסמינים הניתנים למדידה הרבה לפני שהוא מייצר גרוטאות ברורות. הנה מה לצפות:
- גובה קוצים לא אחיד על פני רוחב הרצועה- מציין כי פינים ותותבים מובילים פיתחו מרווח מוגזם, המאפשר לתבנית העליונה להזיז לרוחב. פעולת תיקון: למדוד את מרווח העמודים-ל-תותבים ולהחליף תותבים החורגים מהמפרט.
- סיכת טייס חד-צדדית- מראה שהרצועה נמשכת באופן עקבי לצד אחד במהלך הרישום, לעתים קרובות נגרמת על ידי תותב מוביל שחוק בצד הטייס או תזמון שגוי של הזנה-להרמת גליל. פעולת תיקון: בדוק את התותבים לאיתור סימני מעקב, ודא את תזמון ההרמה של גלגול- עם מתג פקה סיבובי.
- הגדלת השונות הממדית בין התחנות הראשונה והאחרונה- מציע שגיאת רישום רצועה מצטברת שגדלה לאורך הקובייה. פעולה מתקנת: בדוק את התארכות חור הטייס, ודא את מרווחי הטייס, ובדוק את מדריכי המלאי לאיתור רפיון- הקשור לבלאי.
- סימני מעקב אחר כדורים על עמודי הנחייה- חושף עומסי צד מופרזים על מערכות מובילות-כדוריות, בדרך כלל מכוחות יצירה לא מאוזנים. פעולת תיקון: הוסף או כוונן את בלוקי העקב כדי לספוג דחף צד, או המר לתותבי מיסבים פשוטים- אם עומסי הצד הם כרוניים.
- צפצוף או ציוץ נשמעים במהלך הייצור- מציין טייסים שנלחמים במזין עקב סחיפה-תזמון ההרמה או מנגנוני הרמה-שחוקים של גלגול. פעולת תיקון: כייל מחדש את-תזמון השחרור של הזנה, בדוק את תנועת ההרמה של גלגול-ווודא שהטייסים אינם כפופים.
- שגיאות התקדמות המחמירות עם מהירות הלחיצה- נקודות לאיתות השהייה במערכת השחרור-של ההזנה, שבה הזמן שחלף מהאות של הבקר ועד להרמת גלגול בפועל הופך להיות משמעותי במהירויות גבוהות יותר. פעולת תיקון: הקדם את אות השחרור-כדי לפצות על הפיגור, וודא שזמן ההשהיה מכויל מחדש כאשר המהירות משתנה.
כל אחד מהסימפטומים הללו נובע ממרכיב התבנית שעבר מעבר לסובלנות ההפעלה המיועדת שלו. מערכת המדריך היא למעשה מערכת העצבים של הקובייה. כשהיא מתדרדרת, המידע על המיקום אובד, וכל פעולה במורד הזרם נפגעת. הדיוק האבוד הזה פוגע בצורה הקשה ביותר ברכיבים שמנהלים את תנועת הרצועות בין תנועות הרצועה: החשפנות, ההרמה והחריצים המעקפים השולטים פיזית כיצד החומר נכנס, עובר ויוצא מהקובייה.
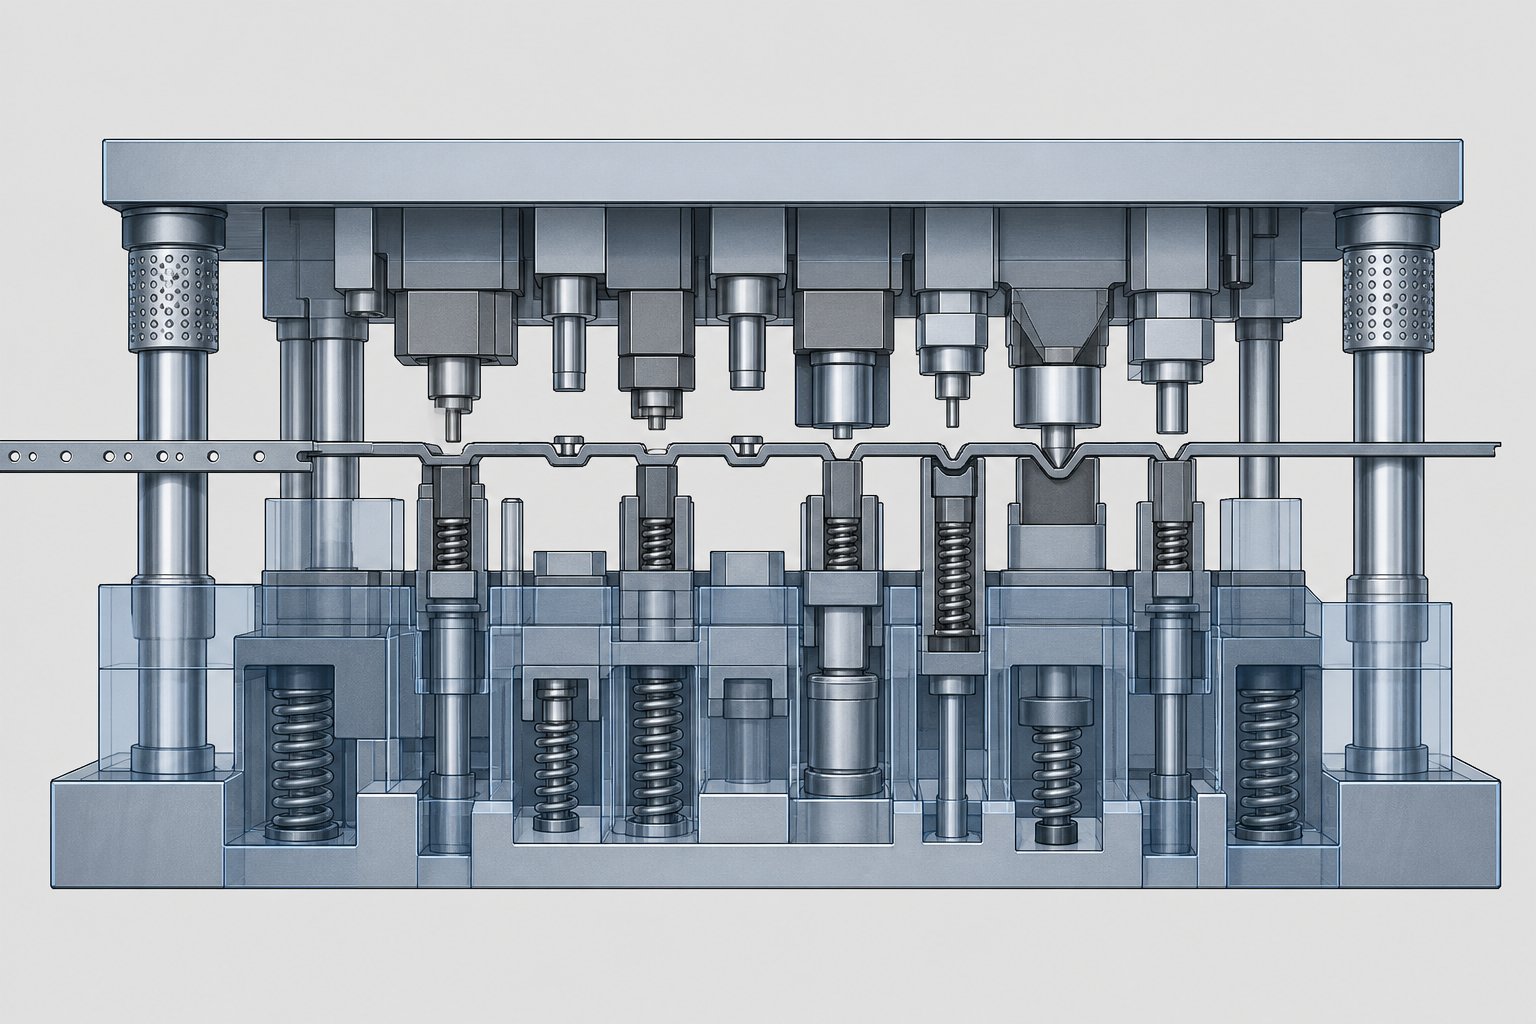
הפשטה, הרמה ועקיפה של רכיבי חריץ
מערכות הנחייה אומרות לקובייה היכן החומר צריך להיות. הפשטה והרמת רכיבים שולטים פיזית אם זה יגיע לשם. בכל פעם שאגרוף חותך או יוצר את הרצועה, החומר תופס את האגרוף במהלך הנסיגה. בכל פעם שהמכבש נפתח, הרצועה חייבת להתרומם בצורה נקייה מעל פני התבנית כדי שתוכל להתקדם לתחנה הבאה מבלי לגרור על פני קצוות חדים או תכונות נוצרות. ובכל פעם שתכונה שנוצרה מתחנה קודמת עוברת בתחנה במורד הזרם, היא זקוקה לאישור כדי לנסוע ללא התנגשות. רכיבי ההחתמה האחראים על כל שלושת הפונקציות הם מחשופים, מרימים וחריצים מעקפים, ויחד הם יוצרים את עמוד השדרה של-הטיפול בחומר של כל קובייה מתקדמת.
חשפניות ותפקודם הכפול
חשפן עושה שתי עבודות במכה אחת. בדרך למטה, הוא מחזיק את גיליון המתכת שטוח כנגד משטח התבנית התחתון במהלך החיתוך. בדרך למעלה, הוא דוחף את החומר מהאגרוף בזמן שהוא נסוג. ללא הפשטה מספקת, הנטייה הטבעית של מתכת מנוקבת להתמוטט מסביב לגוף האגרוף תמשוך את הרצועה כלפי מעלה, תעוות את חורי הפיילוט ותתקוע את הכלי תוך מספר פעימות.
שני עיצובי חשפנות שונים מהותית משרתים את הפונקציות הללו, ובחירה בשגוי עלולה להוביל לכשלים קטסטרופליים בכלים.
חשפניות קפיצים (צפים)
רצועות קפיצים הן לוחות קפיציים- המותקנות על נעל התבנית העליונה המקיפה את חבטות החיתוך. הם יורדים לפני האגרופים בכל מהלך, משטחים את החומר ומחזיקים אותו בחוזקה כנגד החלק התחתון לפני תחילת חיתוך. כפי שמסביר ארט הדריק, זה מונע מחומר להיקשר בין חבטות חיתוך במהלך כניסה ויציאה, מכיוון שהרצועה כבר מוחזקת שטוחה ולא חופשית להתכופף מתחת לסט סליל או לקשת צולבת.
במהלך החזרה, החשפן העמוס-קפיץ נשאר לחוץ אל החומר בזמן שהאגרופים נסוגים לחלוטין מהפח. רק לאחר חילוץ אגרוף מלא, לחץ הקפיץ משתחרר, ומאפשר לרצועה להתרומם בחופשיות לקראת התקדמות ההזנה הבאה. רצף מבוקר זה מבטל את עומס הפטישים וההלם המתרחשים כאשר חומר רופף מתנגש בפלטת חשפנות קשיחה.
מחשפי קפיצים מציעים לחץ מתכוונן באמצעות בחירת קפיצים, מתאימים לשינויים בעובי החומר ומייצרים פעולת הפשטה נקייה יותר. הפשרה היא עלות ייצור גבוהה יותר, החלפת קפיץ תקופתית והצורך בחישובי טעינת בורג מדויקים.
סטריפרים מוצקים (חשפנות גשרים)
חשפניות מוצקות, הנקראות גם מחשיפות גשרים או מחשיפות צלחות, הן לוחות קשיחים המוברגים ישירות לתבנית התחתונה. הם מפשירים את החומר מהאגרוף כשהמתלה העליונה נסוגה, תוך הסתמכות על מרווח קבוע בין הצלחת למשטח המות כדי למשוך את הסדין מעל שוקי האגרוף.
הם פשוטים, זולים וכמעט שאינם דורשים תחזוקה. אבל הם מציגים בעיות יסוד. מכיוון שהם אינם מחזיקים את החומר שטוח במהלך החיתוך, הרצועה חופשית להתכופף, להזיז לרוחב ולהיצמד בין אגרופים. זוויות גזירה לא מאוזנות על האגרופים עלולות לדחוף חומר הצידה, ובמהלך הנסיגה המתכת נטרקת בחלק התחתון של הצלחת, ושולחת עומסי זעזועים בחזרה לתוך האגרופים. בקוביות פרוגרסיביות עם מספר תחנות ניקוב, מחשפי גשרים יוצרים מספיק סיכון להטיית אגרוף, כך שרוב מעצבי התבנית המנוסים נמנעים מהם לחלוטין למעט היישומים הפשוטים ביותר.
בורג חשפנית טעינה מראש ונסיעה
ביצועי מסיר קפיצים תלויים בעומס מוקדם של הבורג ובחישוב התנועה הנכון. ברגי סטריפר (בריחי כתף) תלויים את לוחית הסטריפר מהנעל העליונה, ואורך הכתפיים שלהם קובע עד כמה הצלחת יכולה לנוע ביחס לאגרופים. פרמטרי עיצוב מרכזיים כוללים:
- טעינה מראש- הדחיסה הראשונית המופעלת על הקפיצים כאשר התבנית פתוחה לחלוטין, בדרך כלל 10-15% מהסטת הקפיץ המלאה. זה מבטיח שהחשפן יוצר קשר עם החומר בכוח מיידי במקום לצוף בחופשיות.
- נסיעות עבודה- סטיית הקפיץ הנוספת המתרחשת כאשר אגרופים עוברים דרך הסטריפר ואל החומר. זה חייב להספיק כדי לאפשר חדירה מלאה של אגרוף בתוספת מרווח לתוך כפתור התבנית למטה.
- מגבלת סטייה מקסימלית- קפיצים לעולם לא צריכים להידחס מעבר למקסימום המדורג, בדרך כלל 50% מהאורך החופשי עבור קפיצים. חריגה ממגבלה זו גורמת לכשל עייפות מוקדמת.
ביצוע חישובים שגויים גורם לכוח הפשטה לא מספיק (אגרוף מושך את הרצועה כלפי מעלה) או מעל-קפיצים דחוסים (קפיצים נשברים, הפשיטה יורדת החוצה על פני התבנית, וחבטות לעולם אינן מתחברות לחלוטין לחומר).
מערכות הרמה, שפיכה ופליטה
בין מהלומה, הרצועה חייבת להתרומם מעל פני התבנית כדי שתוכל להתקדם מבלי להיגרר על פני קצוות חיתוך, מסילות הרמה או תכונות שנוצרו מתחנות קודמות. מרים מטפלים בפונקציה קריטית זו.
מרים הם פינים או מסילות עמוסות קפיציות- המותקנות בתבנית התחתונה שדוחפות את הרצועה כלפי מעלה ברגע שהתבנית העליונה נסוגה. הם מעלים את הרצועה לגובה הזנה עקבי, ויוצרים מרווח בין הצד התחתון של הרצועה למשטח התבנית. מרים בסגנון סרגל- מתפרשים על פני רוחב הרצועה כדי לשמור על שטוחות ולמנוע צניחה בין נקודות תמיכה, מה שחשוב במיוחד עם חומרים דקים שמתכופפים בקלות.
גובה ההרמה חייב לעלות על התכונה הגבוהה ביותר ברצועה. אם כל תכונה הפונה-למטה, הבלטה או משורטטת נמצאת נמוך יותר מגובה המרים, הרצועה תיגרר על פני התבנית במהלך ההזנה, ויגרום להזנות-שגויות, התכווצות פסים ונזק מתקדם הן לכלי העבודה והן לחומר העבודה.
עיקרון זה נשמע מובן מאליו, אבל זו אחת מהשגיאות הנפוצות ביותר בהתקנה של קוביות מתקדמת. כאשר תחנת גיבוש מתווספת או משתנה במהלך שינויים הנדסיים, יש להעריך מחדש את גבהי ההרמה בכל תחנה במורד הזרם כדי להבטיח שעדיין קיים מרווח הולם.
שפיכות ונוקאאוטים חיוביים משרתים את הפונקציה ההפוכה: הם דוחפים חלקים מוגמרים או גרוטים שבלולים מהקוביה במקום להרים את הרצועה. כאשר אגרוף חותך חלק מהרצועה, החלק הזה יכול להישאר תקוע בתוך פתח התבנית עקב חיכוך, הידבקות שמן או ואקום. שופך הוא סיכה או לוח טעון-קפיץ בתוך חלל התבנית שדוחף את החלק או הקלאס כלפי מטה (או כלפי מעלה) במכה הבאה, מה שמבטיח שהוא מנקה את הקובייה לפני המחזור הבא.
שתי גישות פליטה נפוצות:
- פליטה-קפיצית- משתמש בקפיצי סליל מכניים או רפידות אוריתן כדי לדחוף חלקים מחללים. פשוט, אמין ומספיק לרוב היישומים שבהם חלקים נופלים על ידי כוח המשיכה לאחר תזוזה ראשונית.
- פליטה פניאומטית- משתמש בהתפוצצות אוויר מתוזמנת כדי לפוצץ חלקים או שבלולים החוצה מחלל התבנית. הכרחי עבור יישומים מהירים- שבהם כוח הכבידה לבדו אינו יכול לפנות חלקים מהר מספיק בין פעימות, או לפליטה כלפי מעלה כנגד כוח הכבידה.
פליטה לא מספקת גורמת לעיבום שבלולים, פגיעה כפולה בחלקים שנשמרו, ולנזק פני השטח להטבעות הבאות. אלו הם כמה מהכשלים לסירוגין המתסכלים ביותר בייצור מכיוון שהם נראים אקראיים עד שאתה מתחקה אחריהם אל קפיץ פליטה נחלש או מעבר אוויר סתום.
עוקף חריצים ותפקידם בזרימת החומר
הנה אתגר ייחודי למות פרוגרסיביות: תכונה שנוצרת בתחנה שלוש חייבת לעבור דרך תחנות ארבע, חמש, שש ומעבר לכך מבלי להתנגש עם הכלים בתחנות במורד הזרם. האישור הזה לא קורה במקרה. זה דורש הסרה או הוספה מכוונת של חומר לאורך קצוות הרצועה, וזה בדיוק מה שמספקים חריצים עוקפים.
הבנת חריצי עוקף שליליים וחיוביים במות הטבעה מתכת גיליון חיונית לכל מי שמתכנן או פותר בעיות בכלים מתקדמים. כל סוג משרת מטרה ברורה בשליטה כיצד הרצועה עוברת דרך הקובייה:
- חריצי עוקף שליליים- חומר מוסר מקצה הרצועה בתחנה ספציפית, יוצר חיתוך או תבליט המספקים מרווח לתכונות שנוצרו בעבר לעבור דרך חלקי התבנית הבאים ללא הפרעה. דמיינו לעצמכם רומח כלפי מטה שנוצר בתחנה שתיים. בתחנות שלוש עד שש, הקוביות התחתונות יושבות על קו הרצועה או מעליו. ללא חריץ שלילי לחתוך לצד הרומח הזה, הלשונית שנוצרה הייתה מתרסקת לתוך פלדות תבנית במורד הזרם בכל פעם שהרצועה ניזונה קדימה.
- חריצי עוקף חיוביים- במקום להסיר חומר, חריצים חיוביים הם אזורים שבהם חומר נוסף נותר בכוונה לאורך קצה הרצועה, ומשתרע החוצה מעבר לקו החיתוך הרגיל. חומר נוסף זה מחזק את המנשא באזורים שבהם פעולות היווצרות מחלישות את חתך הרצועה-, ומונעות מהמנשא להימתח, להיקרע או לאבד קשיחות בין תחנות.
המטרה של חריצים עוקפים במות הטבעה חורגת מעבר לסילוק פשוט. העיצוב שלהם משפיע ישירות על שלוש-תוצאות קריטיות לייצור:
- יציבות רצועה- רוחב, עומק ומיקום חריצים קובעים אם המנשא שומר על קשיחות מספקת כדי להזין ישר. חריצים שליליים אגרסיביים מדי- מחלישים את הספק וגורמים לנדוד רצועות.
- אמינות הזנה- אם תכונה שנוצרה נוגעת בכלי עבודה במורד הזרם במהלך האכלה, הרצועה נעצרת, מטלטלת או נצמדת. חריצי עוקף בגודל מתאים מבטלים את המגע הזה לחלוטין.
- שיעור גרוטאות- כל חריץ שלילי מסיר חומר שהופך לגרוטאות. חריצים רחבים יותר פירושם יותר בזבוז. המעצבים מאזנים את צרכי הפינוי מול ניצול החומר, תוך שמירה על רוחב החריץ למינימום המספק מרווח אמין בתוספת מרווח בטיחות לשינוי הזנה.
תכנון חריץ עוקף מתרחש במהלך פריסת הרצועה, בדרך כלל בשלב התכנון המוקדם ביותר. כפי שמציינים ב-Talan Products, פריסת רצועות מתוכננת בצורה גרועה מגדילה גרוטאות, גורמת לכוחות לא אחידים ומובילה לבלאי קוביות או להטות רצועות, ועיצוב חריץ עוקף הוא גורם מרכזי במשוואה זו. מהנדסים משנים לעתים קרובות את גיאומטריית החריץ מספר פעמים במהלך ניסויי הטבעה לדוגמה לפני סיום כלי הייצור.
כל רכיב המכוסה בסעיף זה, מחשופים, מרימים, שפיכות וחריצים עוקפים, קיים כדי לשמור על זרימת החומר בצורה צפויה דרך התבנית. הם לא מעצבים את החלק ישירות. הם מאפשרים לרכיבי העיצוב לעשות את עבודתם על ידי הבטחת החומר מגיע במיקום הנכון, נשאר שטוח במהלך הפעולות, מנקה את הכלים לאחר פעולות, ומתפנה בצורה נקייה בסיום. אבל זרימת חומרים אמינה היא רק חצי ממשוואת האיכות. החצי השני הוא האם פעולות החיתוך והעיצוב עצמן מייצרות קצוות וממדים במסגרת המפרט, וזה מסתכם באיזו מידה המרווח והסובלנות נשלטים על פני כל רכיב עבודה בכלי.
תקני אישור וסובלנות השולטים באיכות החלק
זרימת החומר מביאה את הרצועה לאן שהיא צריכה להיות. מרווח וסובלנות קובעים מה קורה כאשר כלי עבודה פוגש מתכת. כל קצה חיתוך, כל מדידת מימד על חלק מוטבע, נוקבים בחזרה אל הפער בין האגרוף לתבנית והדיוק המצטבר של הרכיבים השומרים עליו. בעיצוב תבנית הטבעה, זה המקום שבו התיאוריה הופכת לאיכות ניתנת למדידה, ושגיאות מפרט קטנות מייצרות כאבי ראש בייצור גדולים.
אתה יכול לקבל תבנית מתכת מושלמת מבחינה מבנית עם מערכות מובילות ללא רבב ופריסה אופטימלית של רצועות, אבל אם מרווחי החיתוך שלך שגויים או סובלנות הרכיבים שלך נסחפו, החלקים שיורדים מהמכבש יגידו לך מיד דרך נקבים, שינוי ממדים ובלאי מוקדם של הכלים.
ניקוב-ל-פינוי למות כאחוז מעובי החומר
מרווח הוא המרחק האופקי בין קצה חיתוך האגרוף לקצה החיתוך של כפתור התבנית, מבוטא כאחוז מעובי החומר לכל צד. ההבחנה הזו "לצד" חשובה. מפרט מרווח של 10% פירושו 10% מעובי המניות בכל צד של האגרוף, לא כולל. הרווח מתוכנן ליישור מישורי שבר שנפתחו הן מקצוות האגרוף והן, כך שהם נפגשים בצורה נקייה בתוך חתך החומר.-
מערכת היחסים הבסיסית המניעה את בחירת האישורים היא חוזק החומר. כְּמוֹצוות ההנדסה של MISUMIמסביר, חומרים חזקים וקשים יותר דורשים מרווח מוגבר בהשוואה לחומרים חלשים ורכים יותר. הסיבה לכך היא שחומרים קשים יותר נשברים מוקדם יותר ובזוויות תלולות יותר, וצריכים יותר מרווח בין קצוות החיתוך כדי שנתיבי הסדק יתכנסו כראוי. חומרים רכים יותר מתעוותים יותר לפני שבירה, סובלים מרווחים הדוקים יותר מבלי לייצר גזירה משנית.
עובי חלק העבודה הוא המשתנה השני. מכיוון שהפינוי מצוין באחוזים, מלאי עבה יותר דורש כמובן פער מוחלט גדול יותר. מרווח של 10% על חומר 1.0 מ"מ הוא 0.10 מ"מ לכל צד. על חומר של 3.0 מ"מ, אותו אחוז דורש 0.30 מ"מ לכל צד, הבדל משמעותי בדיוק הנדרש במהלך התקנת כלי העבודה.
מה קורה כשפינוי מחטיא את המטרה?
- אישור לא מספיק- מישורי שבר מהאגרוף והגום אינם מתכנסים. החומר גוזז פעמיים, יוצר מצב של שבירה כפולה- עם אזור הברקה משני. כוחות החיתוך מזנקים, יצירת החום גדלה, ובלאי האגרוף מואץ באופן דרמטי. כלי התבנית למעשה נלחם בחומר במקום לגזור אותו בצורה נקייה.
- מרווח מוגזם- החומר מתגלגל לתוך פתח התבנית לפני השבירה, יוצר אזורי התהפכות גדולים וקוצצים בולטים בצד היציאה. איכות הקצה יורדת, והשליטה בממדים של החור או הריק נפגעת מכיוון שהחומר מתעוות לרוחב לפני השלמת החיתוך.
קו הבסיס הכללי של התעשייה מתחיל בסביבות 10% לכל צד עבור פלדה עדינה, אך פיתוח כלי עבודה מודרני מצביע על כך שערכים מעט גבוהים יותר בטווח של 11-20% יכולים להפחית במידה ניכרת את עומס הכלים ולהגדיל את חיי התפעול. עבור יישומים ספציפיים, עיין תמיד בדפי נתונים של ספקי החומר ובספרי עזר מבוססים כמומדריך ICFG של נתוני תהליך להחתמהאו התרשימים הטכניים של ספק הרכיבים שלך. ערכי הפינוי משתנים באופן משמעותי בין משפחות החומרים, מסגסוגות אלומיניום ועד פלדות מתקדמות בחוזק- גבוה, ושימוש בערך אוניברסלי יחיד בכל העבודות מבטיח תוצאות לא אופטימליות.
מצב הכלים משפיע גם על החלטות האישור. חבטות שחוקים וכפתורי קוביות משנים למעשה את המרווח הפונקציונלי ככל שרדיוסי הקצוות גדלים. תבנית המוגדרת עם מרווח הדוק על כלי עבודה טריים עשויה להיסחף לטווח מקובל כאשר הקצוות נשחקים, בעוד שכלי שהוגדר במרווח נומינלי על רכיבים חדשים עלול לפתח מרווח יעיל מופרז הרבה לפני הטחינה מחדש המתוכננת הבאה.
כיצד ניקיון משפיע על גובה הבור ואיכות הקצה
עבור מהנדסי הטבעה, אישור אינו מספר מופשט. זה שולט ישירות במאפייני האיכות הניתנים למדידה הקובעים אם חלקים עוברים בדיקה או נדחים. הקצה הגזוז של כל חלק מוטבע מכיל ארבעה אזורים נפרדים, כמומחקר שפורסם ב-The Fabricatorפרטים:
- התהפכות- דפורמציה פלסטית בצד הכניסה שבו האגרוף מכופף את החומר בהתחלה כלפי מטה.
- אזור צריבה- הרצועה החלקה והאנכית שנוצרה על ידי החלקת האגרוף אל החומר לפני תחילת השבר.
- אזור השבר- המשטח המחוספס והזוויתי שבו החומר התפרק כאשר סדקים התפשטו מקצוות האגרוף והתבנית.
- קְלִפָּה קַשָׁה- שאריות חומר מורם בצד היציאה, תוצר לוואי לא רצוי שגדל עם המרווח ובלאי הכלים.
היחס בין אזורי הברקה לשבר משתנה באופן צפוי עם הפינוי. מרווח חזק יותר מגדיל את אזור ההברקה מכיוון שהאגרוף חודר עמוק יותר לפני תחילת השבר. מרווח רופף יותר מפחית ליטוש ומגדיל את אזור השבר מכיוון שסדקים מתחילים מוקדם יותר ומתפשטים דרך חומר נוסף. כל אחד הקיצוני מייצר קצוות בלתי מקובלים: הדוקים מדי יוצרים גזירה כפולה, רופף מדי יוצר כתמים מוגזמים והתהפכות.
להלן האות האבחוני שטכנאי כלי הטבעה ותבניות מתכת מנוסים צופים לו: היפוך כיוון כתמים. בתנאים רגילים, כתמים נוצרים באופן עקבי בצד הקובייה-(התחתון) של החלק המוטבע. כאשר המרווח נסחף רחוק מחוץ לטווח האופטימלי, כתמים יכולים להופיע בצד האגרוף-או להיווצר באופן לא סדיר סביב היקף החתך. ההיפוך הזה אומר לך שמכניקת השבר השתנתה מהיסוד והפינוי צריך תיקון מיידי.
מחקרים על פלדות מתקדמות ב-חוזק גבוה כמו DP980 מראה שגובה הקוצים גדל עם מרווח מוגבר וגם עם שחיקה של הכלים בו זמנית. ככל שמחזורי חיתוך מצטברים וקצוות הכלים עמומים, המרווח האפקטיבי גדל גם ללא שינויים פיזיים בגיאומטריית התבנית. גם גובה הקוצים וגם עומק ההברקה גדלים עם התקדמות הבלאי, מה שמספק אינדיקטור מוביל למדידה לכך שתחזוקת המות מתקרבת.
ערימת סובלנות רכיבים והאפקט המצטבר שלה
המרווח מצוין בממשק האגרוף-ל-הממשק, אך שמירה על המרווח תלוי בדיוק הממדים של כל רכיב בשרשרת שבין כבש הלחיצה למשטח התבנית. זה המקום שבו ערימת סובלנות הופכת קריטית בעיצוב המות.
קחו בחשבון את מה שנמצא בין קצה האגרוף לכפתור האגרוף בכלי פרוגרסיבי טיפוסי: כבש הלחיצה, הנעל העליונה, צלחת הגיבוי, לוחית החיזוק, גוף האגרוף, פיני הכוונה, תותבי הכוונה, הנעל התחתונה וצלחת התבנית. כל רכיב נושא סובלנות מימדית משלו. לקוטר סיכת מדריך יש רצועת סובלנות. לקדח תותב יש רצועת סובלנות. לקוטר גוף האגרוף יש רצועת סובלנות. למיקום קדח צלחת המות יש רצועת סובלנות. כאשר כל הווריאציות הללו מתיישרות באותו כיוון, במקרה הגרוע שלהן, ההזזה המצטברת יכולה לדחוף את המרווח בפועל הרבה מחוץ לערך שצוין.
ניתוח סובלנות-גרוע ביותר מניח שכל התכונות נמצאות בגבולות הקיצוניים שלהן בו-זמנית. זה מבטיח 100% הצלחה בהרכבה אך דורש סובלנות אינדיבידואלית הדוקה ביותר, מה שמעלה את עלות הייצור. שיטות סטטיסטיות כמו Root Sum of Squares מחשבות שונות סבירות בהתבסס על התפלגות נורמלית, ומאפשרות סובלנות אינדיבידואלית רחבות יותר תוך שמירה על ביצועים מקובלים ברמת הרכבה-. רוב כלי העבודה של תבנית הייצור משתמשים בגישה היברידית: תכונות קריטיות כמו התאמת אגרוף-ל-התאמת תותב מקבלים סובלנות הדוקה, בעוד שתכונות פחות רגישות משתמשות במגבלות ייצור סטנדרטיות.
במהלך ריצות ייצור, סובלנות לא נערמת רק בהרכבה. הם גדלים. תותבי מדריך נשחקים ומפתחים מרווח. גופי אגרוף נשחקים מתחת לקוטר הנומינלי. פתחי צלחת מתגדלים מכניסה חוזרת ונשנית של אגרוף. חורי פיני דיבל מתארכים מהעמסה מחזורית. כל אחד מהשינויים הללו מעביר את המרווח האפקטיבי בקצה החיתוך, והסחיפה המצטברת מואצת ככל שספירת הפגיעה מטפסת.
להלן פגמים נפוצים של-חלקים ותנאי הסיבולת או הפינוי שגורמים לכל אחד מהם:
- חריץ מוגזם בצד אחד בלבד- מרווח לא אחיד שנגרם כתוצאה משחיקת תותב מוביל או סטיה של נעל התבנית, הזזת האגרוף לרוחב ביחס לפתח התבנית.
- הגדלת גובה הקוצים בהדרגה במהלך הפעלת הייצור- שחיקה מתקדמת של אגרוף מגדילה את המרווח האפקטיבי ללא כל שינוי בהגדרה.
- מצב קצה כפול-- המרווח הדוק מדי, בדרך כלל מהערמת סובלנות שבה רכיבים מרובים נמצאים בצד הקטן של הטווח שלהם בו זמנית.
- סחיפה ממדי חור-ל-חור בין תחנות- בלאי סיכת טייס או הגדלת שקע תותב הגורם לשגיאת רישום מצטברת על פני הרצועה.
- משיכת שבלול לסירוגין- בלאי קדח של לחצן המות המפחית את חיכוך החזקת הקלעים, ומאפשר לשבלולים למשוך לאחור דרך החומר עם האגרוף.
- וריאציה של חלק-ל-חלק המחמירה עם המהירות- התפשטות תרמית של רכיבי התבנית בקצבי שבץ גבוהים המשנה את המרווחים וההתאמות האפקטיביות.
- יחס אזור שבר בקצה משתנה לאורך זמן - Combined punch and die button wear altering the fracture initiation point and crack propagation path.
Each of these defects has a specific corrective path, but all share a common root: the precision relationship between mating components has drifted beyond acceptable limits. Monitoring that drift through burr measurement, dimensional trending, and periodic clearance verification is what separates proactive die maintenance from reactive firefighting.
מהנדסים שעובדים באמצעות אתגרי אופטימיזציה מורכבים של פינוי ובקרת חריצים, במיוחד על תחנות פרוגרסיביות מרובות-, שבהן אינטראקציות סובלנות מורכבות על פני עשרות רכיבים, נהנים משותפות עם מומחי כלי עבודה שמבינים את התלות ההדדית הללו ברמת המערכת.פתרונות החתמה מותאמים אישית של YICHENלחבר מהנדסים לתכנון-תמיכה כבדה במפרט מרווח, אופטימיזציה של זרימת חומרים ודיוק ברמת הרכיבים-ששומרת על ערימת סובלנות בגבולות הניתנים לשליטה על פני ריצות ייצור-גבוהות.
פינוי וסובלנות מגדירים איזו איכות התבנית שלך יכולה לייצר היום. אבל כמה זמן הוא מחזיק את האיכות הזו תלוי במשהו שהכלי נולד איתו: תכונות החומר, טיפול החום וציפוי פני השטח שהוחל על כל רכיב עבודה לפני שהוא אי פעם נכנס לדפוס.
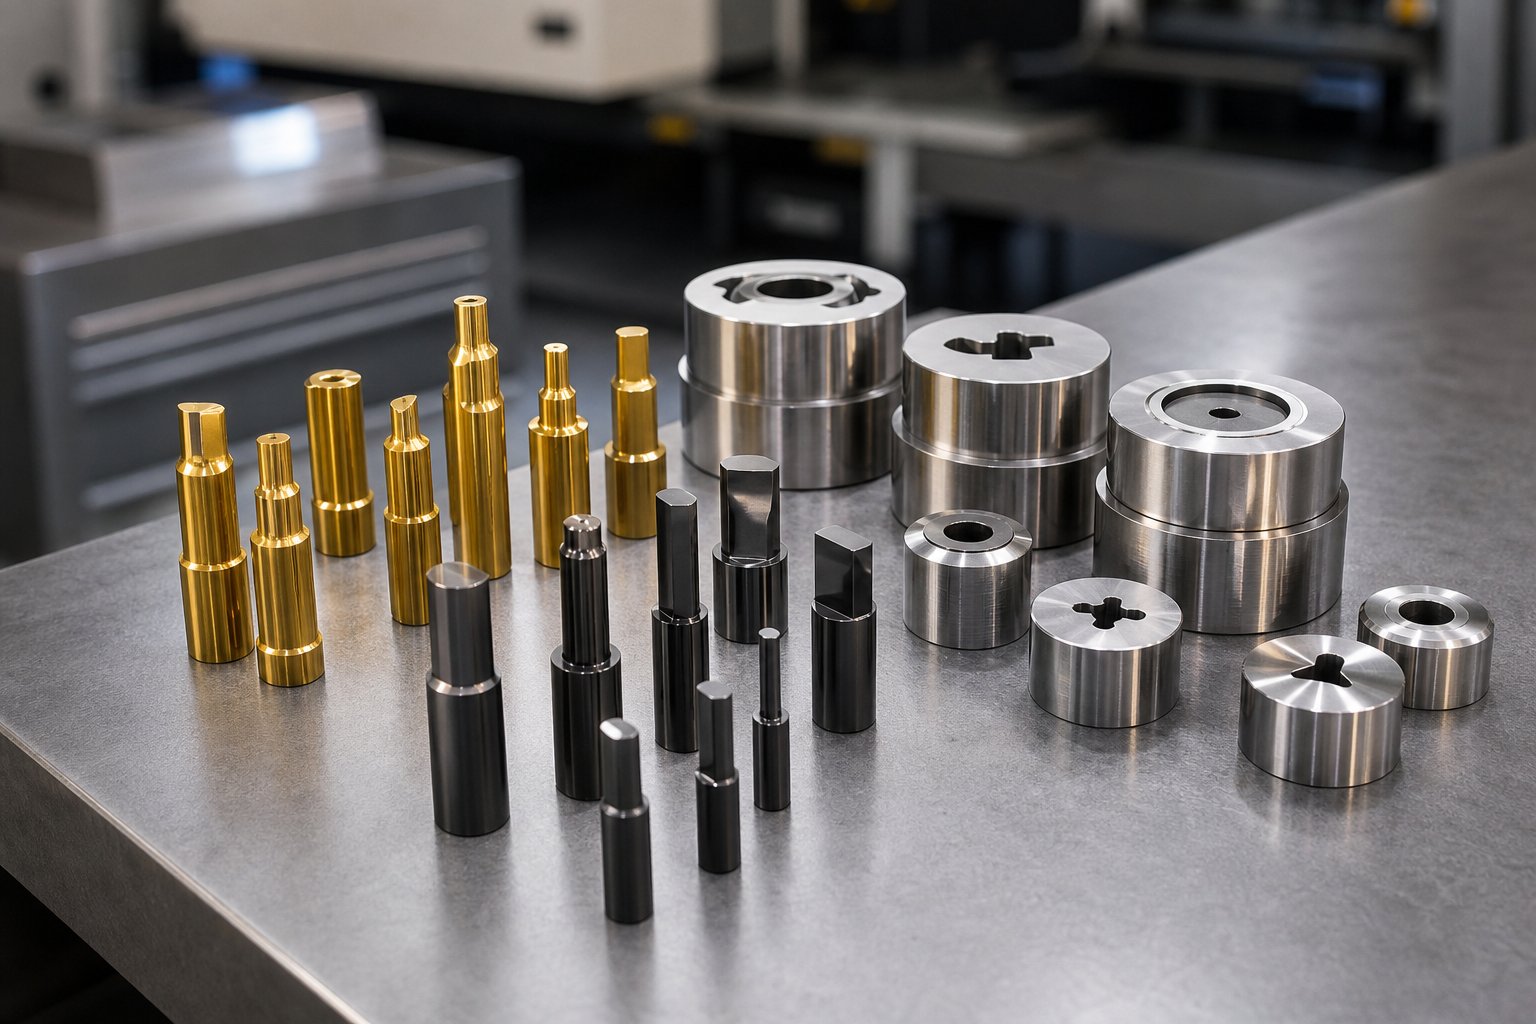
חומרים, ציפויים וטיפול בחום עבור חלקי מת
מרווח וסובלנות מגדירים את יחסי הדיוק בין רכיבי ההזדווגות. אבל החומר הפיזי שממנו עשויים רכיבים אלה קובע כמה זמן הדיוק הזה נמשך בתנאי ייצור. אגרוף טחון מושלם עם מרווח אידיאלי עדיין נכשל בטרם עת אם הוא עשוי מפלדת הכלי הלא נכונה, מטופל בחום בצורה שגויה, או נותר ללא ציפוי ביישום הדורש הגנה על פני השטח. בחירת חומרים, טיפול בחום וטכנולוגיית ציפוי הם אלו שמפרידים בין קוביות כלי עבודה שמריצות מיליוני מחזורים מאלו שזקוקים לטחינה מחדש כל 50,000 כניסות.
בחירת פלדת כלי לפי פונקציית רכיבים
לא כל רכיב במת הטבעה מתמודד עם אותו פרופיל מתח, ולכן לא כל רכיב צריך את אותו החומר. בחירת פלדת כלי לפי תפקוד ולא לפי הרגל היא אחת ההחלטות המשפיעות ביותר שמעצב מתנות מקבל.
חשבו על מה בעצם כל קבוצה פונקציונלית חווה במהלך הייצור:
- רכיבי חיתוך (אגרוף, לחצני קוביות, תוספות)- אלה נשחקים בשחיקה של חומרי גזירה חוזרת ונשנית, מהלם פגיעות כתוצאה מהצמדה- והצטברות חום בקצה החיתוך. הם צריכים קשיות מקסימלית ועמידות בפני שחיקה. פלדות כלי עבודה קר- בסדרת D-, כמו D2 עם תכולת הכרום הגבוהה שלה, מצטיינות כאן מכיוון שחלקיקי קרביד מעניקים להן את היכולת לעמוד בפני שחיקה ומגע חוזר, ומאריכים את חיי הכלים על פני ריצות ייצור ארוכות.
- רכיבים מבניים (נעליים, לוחות גיבוי)- אלה סופגים טונה, מתנגדים להסטה ושומרים על יציבות מימדים לאורך מיליוני מחזורים. הקשיחות והקשיחות חשובות יותר מקשיות משטח קיצונית. פלדות פחמן בינוניות- או פלדות סגסוגת- מוקשות מראש מספקות את הקשיחות הדרושה ללא הפריכות שדרגות קשיות- גבוהות מציגות.
- רכיבי גיבוש (יצירת חבטות, רפידות משיכה, ניגוב פלדות)- אלה יוצרים קשר עם משטחי חומר רחבים תחת עומסי דחיסה גבוהים וחיכוך החלקה. הם צריכים איזון של קשיות לעמידות בפני שחיקה וקשיחות כדי להתנגד לסדקים תחת פגיעה. דרגות התקשות- באוויר כמו A2 מציעות את האיזון הזה, המשלבות עמידות בפני שחיקה סבירה עם קשיחות מספקת עבור יישומים מתונים-.
- רכיבים טעונים-בהלם (חבטות חריצים, אגרופים כבדים)- אלה סופגים עומסי פגיעה חוזרים ונשנים שעשויים לשבץ או לסדוק פלדות שבירות. ציונים מסדרת S-עמידים בפני זעזועים כמו S7, בנויים לקשיחות פגיעה ויכולים לספוג עומסי זעזועים חוזרים ונשנים מבלי להישבר.
תהליך הטיפול בחום הופך את פלדת הכלים הגולמיים למצב העבודה שלה באמצעות שלושה שלבים: אוסטניטיזציה (חימום להפיכת מבנה הגביש), כיבוי (קירור מהיר ליצירת מרטנזיט), וטמפרינג (חימום חוזר להפחתת שבירות תוך שמירה על קשיות). שיטת ההמרה, בין אם מים, שמן או אוויר, מגדירה את סדרת פלדת הכלים וקובעת את יציבות הממדים במהלך התקשות. פלדות מוקשות באוויר-מעוותות פחות מפלדות מוקשות במים-, מה שחשוב באופן משמעותי עבור כלי מתכת מורכבים עם סובלנות גיאומטרית הדוקה.
לקבלת ערכי HRC מדויקים ופרוטוקולי חיסום, עיין תמיד בגיליונות הנתונים של ספק הפלדה שלך. טווחי הקשיות משתנים לפי דרגות: ציונים רכים יותר-מוקשים יותר כמו P20 פועלים בסביבות 28-32 HRC לעיבוד קל, בעוד פלדות לעבודה קרה שהוקשחה במלואה יכולה לעלות על 60 HRC. ציון השילוב הנכון של כיתה וטיפול בחום עבור תפקידו של כל רכיב, במקום שימוש בדרגה אחת על פני כל התבנית, מייעל את הביצועים והעלות כאחד.
ציפוי פני השטח שמאריך את חיי הרכיב
אפילו פלדת הכלים הטובה ביותר נשחקת בסופו של דבר. ציפוי פני השטח מוסיפים שכבת הגנה משנית המפחיתה חיכוך, מונעת הידבקות חומרים ומרחיבה את המרווחים בין השחזה מחדש. ציפויי PVD (Physical Vapor Deposition) הם הטכנולוגיה הנפוצה ביותר המיושמת למות ביישומים הנדסיים, תוך הנחת סרטים דקים וקשים במיוחד על משטחי רכיב בטמפרטורות נמוכות יחסית שאינן משפיעות על טיפול החום של המצע.
הנה כיצד הציפויים הנפוצים ביותר ממפים ליישומי חותמת הטבעה:
- TiN (טיטניום ניטריד)- הציפוי הסטנדרטי-זהב- לכל מטרה. עם קשיות מיקרו- של כ-2200 HV, TiN מספק עמידות כללית טובה בפני שחיקה לניקוב נקבים ופעולות הסרה על פלדה עדינה. הוא זמין באופן נרחב, חסכוני-וצעד ראשון מעשי להארכת חיי הכלים ברכיבי תבנית סטנדרטיים.
- TiCN (טיטניום קרבוניטריד)- שדרוג קשה וקשוח יותר על פני TiN עם מיקרו-קשיות סביב 3400 HV ומקדם חיכוך נמוך יותר של 0.2 לעומת 0.6 של TiN. TiCN מצטיינת בפעולות חיתוך בביצועים גבוהים-ויעיל במיוחד ליצירת מתכת על פלדת אל חלד, כאשר הקשיחות המשופרת שלה מתנגדת לכוחות החיתוך הגבוהים יותר המעורבים.
- DLC (Diamond-Like Carbon)- ציפוי החיכוך הנמוך ביותר שקיים, עם מקדמים מתחת ל-0.1 וקשיות המתקרבת ל-4000 HV. DLC הוא הפתרון-ליצירת חבטות הפועלות באלומיניום מכיוון שתכונות האנטי- שלו מונעות את הידבקות החומר שפוגעת בכלי עבודה לא מצופים על מתכות רכות. כאשר אלומיניום מרותך למשטח אגרוף יוצר, כל חלק שלאחר מכן קולט פגמים במשטח. DLC מבטל את מצב הכשל הזה.
- CrN (כרום ניטריד)- מציע מתח פנימי נמוך, הידבקות מצוינת למצע ועמידות גבוהה בפני קורוזיה. הקשיחות והקשיות המתונה שלו (בסביבות 2000 HV) הופכות אותו למתאים לכלי יצירה ויישומי פלסטיק שבהם בלאי הדבק הוא הדאגה העיקרית ולא שחיקה.
- ניטרידינג- תהליך דיפוזיה ולא ציפוי מושקע. אטומי חנקן חודרים למשטח הפלדה, ויוצרים מארז קשיח מבלי להוסיף עובי מדיד. זה הופך את הניטרידינג לאידיאלי עבור רכיבים עם דרישות מימדיות הדוקות שאינן יכולות להכיל שכבת ציפוי, כגון פיני מדריך צמודים- או לחצני תבנית מדויקים.
בחירת ציפוי היא לא רק קשיות. מקדם החיכוך, עובי הציפוי ומאפייני ההדבקה כולם משפיעים אם טיפול מסוים אכן משפר את הביצועים ביישום הספציפי שלך. ציפוי בעל קשיות- גבוהה עם הידבקות גרועה מתפרק תחת ההשפעות החוזרות ונשנות בתוך תבנית הטבעה, ויוצר פסולת שפוגעת הן במכשיר והן בחלקים המוטבעים.
מתי לבחור חלקי קטלוג סטנדרטיים לעומת רכיבים מותאמים אישית
כל קוביה בהנדסה עומדת בסופו של דבר בפני ההחלטה הזו: קנה רכיבי קטלוג סטנדרטיים או השקיע בחלופות מותאמות אישית-מהונדסות. אף אחת מהתשובות אינה נכונה באופן אוניברסלי. הבחירה הנכונה תלויה בנפח הייצור, במורכבות החלקים והאם מפרטי-ה-מדף אכן עומדים בדרישות הביצועים שלך.
מחבט סטנדרטי מספק קטלוג מגיע עם אישור חומר ידוע, טיפול בחום מתועד ונתוני ביצועים מבוססים. אתה מזמין ביום שני, מקבל את יום חמישי ומתקין בביטחון שהמפרט תואם למה שהיצרן פרסם. לניבוי הזה יש ערך אמיתי, במיוחד עבור החלפות תחזוקה שבהן עלויות זמן השבתה מגמדות עלויות רכיבים.
רכיבים מותאמים אישית לוקחים זמן רב יותר ועולים יותר ליחידה, אבל הם מאפשרים לך לייעל את הגיאומטריה, החומר, הציפוי והסובלנות עבור היישום המדויק שלך. טחון אגרוף מותאם אישית לפרופיל קנייני, מצופה ב-DLC-ספציפי ליישום, ומוצמד לסובלנות-הדוקה יותר מה-סטנדרטיים יכול להתעלות על מקבילה בקטלוג בסדרי גודל בחיי הכלי, במיוחד בחומרים תובעניים כמו פלדה מתקדמת בחוזק- גבוה או נירוסטה עבה.
| קריטריונים | רכיבי קטלוג סטנדרטיים | רכיבים מותאמים אישית-מהונדסים |
|---|---|---|
| זמן אספקה | ימים עד 1-2 שבועות מהמלאי | 4-14 שבועות תלוי במורכבות |
| עלות יחידה | תחתון לכל חתיכה; יתרונות לגודל בייצור | גבוה יותר לכל חתיכה; משקף עלויות הנדסה, תכנות והתקנה |
| ביצועים | ביצועים כלליים-טובים במפרטים שפורסמו | מותאם ליישום ספציפי; חיי כלי עבודה ארוכים יותר פי 2-5 |
| אפשרויות חומר | מוגבל לדרגות התקן ולטיפולי חום של הספק | כל כיתה, טיפול בחום מותאם אישית, ציפויים קנייניים זמינים |
| גמישות גיאומטרית | מוגבל לקטלוג צורות וגדלים | בִּלתִי מוּגבָּל; תואם בדיוק לדרישות הגיאומטריה של החלק |
| יישום Fit- הטוב ביותר | גדלי חורים סטנדרטיים, פעולות נפוצות, החלפות תחזוקה, אב-טיפוס | גיאומטריות ייחודיות של חלקים, ייצור-בנפח גבוה, חומרים תובעניים, סובלנות הדוקה |
| בעלות על עיצוב | מְשׁוּתָף; כל מתחרה יכול לקנות את אותו חלק | קנייני; יתרון כלי העבודה הוא שלך בלבד |
הגישה המעשית שרוב חדרי הכלים מאמצים היא היברידית. רכיבי קטלוג סטנדרטיים מטפלים בפעולות הפשוטות: אגרופים עגולים, קוטרי טייס נפוצים, פינים ותותבים סטנדרטיים. רכיבים מותאמים אישית מגיעים למקום שבו הביצועים חשובים ביותר: תחנת ההסרה הראשית, אגרוף העיצוב הקריטי שמעצב משטח קוסמטי, או כפתור התבנית שמגדיר תכונת סובלנות הדוקה-. אסטרטגיה זו שומרת על עלויות ניתנות לניהול תוך ריכוז השקעות במקום שבו היא מספקת את התשואה הגבוהה ביותר בחיי הכלי ובאיכות החלקים.
כפי שמציינת תאגיד ג'ניסון, כלי עבודה מותאמים אישית מתוכננים כדי לשמור על הסבולות הספציפיות שלך ולספק עקביות שהכלי המותאם או הסטנדרטי אינו יכול להתאים כאשר גיאומטריית החלק היא ייחודית או הדרישות המימדיות הדוקות. הכלכלה עוברת באופן מכריע לכיוון מותאם אישית בהיקפים גבוהים יותר, כאשר ההשקעה מראש מופחתת על פני אלפי או מיליוני מחזורים ותרכובות יתרון העלות לכל-חלק בכל לחיצת לחיצה.
בחירת החומר, הציפוי ואסטרטגיית המקור הנכונים עבור כל רכיב מעניקה לכלי התבנית שלך את המאפיינים הפיזיים לשמירה על איכות לאורך קמפיינים ארוכים של ייצור. אבל מאפיינים ברמת הרכיב מתורגמים לתוצאות ברמת המערכת רק כאשר רכיבים אלו מצוינים, מקורם ומתוחזקים כחלק מאסטרטגיה קוהרנטית הקשורה לדרישות הפעולה, החומר והנפח הספציפיים שלך.
בחירה ומקור של רכיבי המות הנכונים
תכונות החומר והציפויים מעניקים לרכיבים בודדים את החוסן הפיזי לביצוע. אבל חוסן ברמת הרכיב הופך לאמינות ברמת הייצור-רק כאשר כל חלק בקובייה מוגדר, מקורו ומתוחזק כחלק מאסטרטגיה מאוחדת. ההבדל בין קובייה שפועלת כצפוי במשך מיליוני חבטות לכזו שדורשת כיבוי אש מתמיד אינו מרכיב רע אחד. מדובר בחוסר התאמה בין מפרטי הרכיבים לבין הדרישות בפועל של פעולת ההטבעה, החומר המעובד או נפח הייצור המיועד.
התאמת מפרטי הרכיבים לפעולת ההחתמה שלך
נפח הייצור הוא המניע החזק ביותר של החלטות בדרגת רכיבים. תארו לעצמכם בניית תבנית אב טיפוס עבור 500 חלקים לדוגמה. פלדות כלי פרימיום, ציפויים אקזוטיים ופרטי טחון- מותאמים אישית מוסיפים עלות שלעולם לא תוחזר בטווח כה קצר. חומרים רכים ופחות יקרים כמו P20-מוקשה מראש או אפילו תוספות פלדה עדינה עובדים כאן בצורה מושלמת מכיוון שהכלי לעולם לא יצבור מספיק פגיעות כדי שהבלאי יהיה חשוב. הטבעת חלקים בכמויות אב טיפוס עוסקת באימות גיאומטריה, לא לשרוד את הייצור.
קנה מידה של אותה גיאומטריה לתבנית הטבעה לרכב שצפויה לייצר 2 מיליון חלקים בשנה, והחשבון מתהפך לחלוטין. יש לציין כל רכיב במערכת ההדפסה וההטבעה לעמידות מקסימלית: עבודה קרה- איכותית או פלדות במהירות גבוהה-, ציפוי PVD או CVD, התאמה מדויקת- לקרקע ורכיבי גיבוי מוקשחים לאורך כל הדרך. ההשקעה המקדימה בכלי הטבעה ורכיבי החתימה משובחים מחזירה את עצמה פי כמה באמצעות זמן השבתה מופחת, מרווחי טחינה חוזרים ארוכים יותר ואיכות חלקים עקבית לאורך כל הקמפיין.
החומר המוטבע חשוב לא פחות. פלדה עדינה סלחנית: היא מייצרת בלאי מתון של הכלים, סובלת מרווחים סטנדרטיים, ואינה מתפרצת בקלות כנגד משטחים לא מצופים. עבודת נירוסטה-מתקשה בצורה אגרסיבית ודורשת פלדות כלים קשות יותר בתוספת ציפוי נגד-חיכוך. גרגירי אלומיניום במגע עם פלדה לא מצופה, דורש DLC או משטחים מלוטשים על כל פרט יוצר. פלדות מתקדמות עם חוזק- גבוה (AHSS) כמו DP600 ו-DP980 יוצרות בלאי שוחקים חמור, כמומחקר שפורסם ב-The Fabricatorמאשר, גורם לחומרי תבנית קונבנציונליים להיכשל כתוצאה מהתפרצות כבדה לאחר רק כמה מאות הטבעות ללא ציפויים מתאימים. עבור יישומי AHSS, שילובים כמו D2 עם ציפוי PVD CrN או CVD TiC מומלצים להשגת חיי כלי עבודה מקובלים בפעולות הטבעה של מתכת.
החלטות מונעות-מהותיות אלו משפיעות על כל קטגוריה פונקציונלית בו זמנית. רכיבים מבניים עשויים להזדקק לפלדה משודרגת כדי להתמודד עם כוחות היווצרות הגבוהים יותר ש-AHSS דורש. רכיבי חיתוך צריכים ציונים וציפויים קשים יותר. כלי גיבוש זקוקים לטיפולים נגד-התכתשות. מערכות הנחייה זקוקות להתאמה הדוקה יותר כדי לשמור על המרווחים המופחתים שדורשים חומרים בעלי חוזק גבוה-. ציון קטגוריה אחת בנפרד מבלי לשקול כיצד החומר המוטבע מלחיץ את המערכת כולה מוביל לכך שהחוליה החלשה ביותר נכשלת תחילה וגוררת את הייצור למטה.
מרווחי תחזוקה ואסטרטגיית ניטור בלאי
אפילו רכיבים שצוינו בצורה מושלמת נשחקים. המטרה היא לא לבטל תחזוקה אלא לחזות אותה במדויק כדי שלעולם לא תאבד זמן ייצור לכשלים לא מתוכננים. כְּמוֹהנחיות התחזוקה של Stansomaticלהדגיש, המטרה של כל תוכנית תחזוקת כלי הטבעה היא אפס השבתה לא מתוכננת, המושגת באמצעות בדיקה יזומה הקשורה לאינדיקטורים מדידים ולא לוחות זמנים שרירותיים בלוח השנה.
שלושה אותות מדידים אומרים לך מתי רכיבים מוטבעים יוצאים מהמפרט:
- מדידת בר- האינדיקטור המיידי והנגיש ביותר. גובה החבטות גדל ככל שקצוות האגרוף עמומים והפינוי האפקטיבי עולה. קבע גובה קו בסיס על כלי עבודה טריים ועקוב אחריו במרווחי זמן קבועים. כאשר גובה הקוצים מתקרב למפרט המרבי המותר של הלקוח שלך, תזמן השחזה מחדש לפני שהוא יחרוג מהמגבלה.
- מגמת מימדים- מדוד תכונות של חלקים קריטיים במרווחי זמן מוגדרים (כל 10,000 או 50,000 כניסות בהתאם לרגישות לסובלנות) ותאר את התוצאות. סחיפה ממדית בכיוון אחד מעידה על בלאי מתקדם ברכיב מסוים. סחף שמתאם על פני מספר תכונות נקודות כדי להנחות את השפלה של המערכת או צמיחה תרמית.
- בדיקה ויזואלית- סימני צריבה על יצירת אגרופים, מעקב אחר קווים על עמודי מנחה, בלאי ליטוש בכפתורי התבנית וקיבוע פני השטח על לוחות הסטריפ, כולם מספקים אזהרה מוקדמת לפני שהם משפיעים על איכות החלק באופן מדיד.
מרווחי הטחינה מחדש של חבטות משתנים במידה רבה על סמך החומר, הציפוי ומהירות הייצור, אך העיקרון נשאר עקבי: הטחינה מחדש לפני שמצב הקצה מתדרדר מספיק כדי להשפיע על איכות החלק, ולא לאחר מכן. תותבים מובילים זקוקים להחלפה כאשר המרווח הנמדד לעמוד המכוון חורג מהמפרט המקורי של המערכת ביותר מגידול הסובלנות המותר לדרישות מרווח החיתוך שלך. תותב שצבר 0.001 אינצ'ים של מרווח מעביר למעשה את הקשר שלך-למות- באותה כמות.
קביעת לוחות זמנים לתחזוקה מונעת הקשורים לספירת הפגיעה, כפי שממליצה מינג צ'יאנג דיוק עם בדיקה והשחזה כל 100,000 מחזורים, מעניקה לצוותי התחזוקה קצב צפוי מראש. המרווח הספציפי תלוי בדרישות כלי העבודה, החומר והאיכות שלך, אך המסגרת חלה באופן אוניברסלי.
להלן סדרי עדיפויות תחזוקה המדורגים מהקריטי ביותר לניטור לפחות, בהתבסס על השפעתם הישירה על איכות החלקים והסיכון להשבתה לא מתוכננת:
- מצב חיתוך אגרוף וכפתור למות- שולט ישירות על גובה הקוצים ואיכות הקצוות בכל חלק מוטבע. ללבוש כאן הוא הדרך המהירה ביותר לגרוטאות.
- מרווח סיכת מדריך ותותב- משפיע על יישור של כל פעולת חיתוך ועיצוב בו זמנית. תרכובות השפלה בכל התחנות.
- קוטר ומצב סיכת טייס- שולט על דיוק רישום הרצועות. טייסים שחוקים גורמים לשגיאה ממדית מתקדמת על פני כל מכלול החלק המכני המוטבע.
- כוח קפיצים (גלילי חנקן, קפיצי מתכת, אורטן)- השפלה בכוח משנה את התנהגות הפשטה, יצירת לחץ והחזקה של החומר-. עייפות קפיצים ללא אזהרה נראית לעין.
- מצב מסילת חשפנות והרמה- מרים שחוקים גורמים לבעיות הזנה ולגרירת רצועות. חשפניות בלויות גורמות למשיכת שבלולים ולנזקי אגרוף.
- יישור מבני (סיכות דיבל, שטוחות הנעל, לוחות גיבוי)- הכי איטי להתכלות אבל הכי קשה לזהות ללא פירוק. אימות תקופתי במהלך תחזוקה מתוזמנת מונע סחף מצטבר.
שיתוף פעולה עם ספק כלי העבודה הנכון
איכות הרכיבים מתחילה מהספק שמאחוריהם. כאשר אתה מעריך שותף למות והטבעה, אתה לא רק קונה מתכת. אתה קונה שיקול דעת הנדסי, דיוק ייצור, מעקב אחר חומרים ויכולת לפתור בעיות שקטלוגים-מה-מדף אינם יכולים לטפל בהם. השותף הנכון מבין שקוביית הטבעה היא מערכת משולבת, לא אוסף של חלקים עצמאיים.
להלן קריטריוני ההערכה העיקריים לבחירת שותף לרכיבי הטבעה:
- תמיכה מלאה- בהנדסת מערכת - פתרונות החתמה מותאמים אישית של YICHENלחבר מהנדסי כלי עבודה למומחיות-ברמת עיצוב בכל מבנה התבנית, בחירת רכיבים, חבטות, מרים, חריצים עוקפים, בקרת כתמים, אופטימיזציה של מרווחים וזרימת חומרים. תמיכה ברמת המערכות- פירושה שמהנדסים מקבלים פתרונות לאתגרים תלויים הדדיים במקום בחירות קטלוגיות מבודדות.
- יכולת ייצור בהתאמה אישית- היכולת לייצר גיאומטריות לא-סטנדרטיות, פרופילים קנייניים ורכיבים ספציפיים ליישום- כאשר אפשרויות הקטלוג לא עומדות בדרישות הביצועים.
- יכולת מעקב והסמכה של חומרים- ציוני פלדה מתועדים, רישומי טיפול בחום ואימות קשיות עבור כל רכיב שנמסר. העקיבה אינה ניתנת- למשא ומתן עבור יישומי חותמת רכבים שבהם ביקורות איכות עוקבות אחר פגמים חזרה לרכיבי כלים בודדים.
- זמן תגובה הנדסי- כאשר התבנית מושבתת והייצור מופסק, באיזו מהירות יכול הספק שלך לספק הנחיות טכניות, רכיבים חלופיים או שינויים בעיצוב? שעות חשובות יותר מימים בסביבות-הטבעה בנפח גבוה.
- שותפויות ציפוי וטיפול משטחים- גישה למגוון המלא של טיפולי PVD, CVD ודיפוזיה המותאמים לחומר וליישום הספציפיים שלך, לא מוגבל לבית ציפוי בודד.
- מדרגיות של אב טיפוס-ל-הפקה- שותף שתומך בך מדגימת כלי עבודה ראשוניים דרך אופטימיזציה של ייצור והחלפת תחזוקה שוטפת, תוך שמירה על המשכיות של ידע הנדסי לאורך כל מחזור חיי הכלי.
תעשיית ההטבעה ממשיכה לדחוף לעבר חומרים קלים יותר, סובלנות הדוקה יותר ומהירויות ייצור גבוהות יותר. מגמות אלו הופכות את בחירת הרכיבים לתובענית יותר, לא פחות. כל החלטה לגבי דרגת פלדת כלי עבודה, סוג ציפוי, מפרט מרווח ומרווח תחזוקה מתחברת לאתגר ההנדסי הבסיסי: שמירה על עשרות רכיבי דיוק שפועלים יחד כמערכת משולבת, מהלך אחרי שבץ, על פני מיליוני מחזורים. מהנדסים שניגשים לכלי העבודה שלהם עם פרספקטיבה זו ברמת המערכות-, הנתמכים על ידי שותפים שחולקים אותה, מתגברים באופן עקבי על אלה שמתייחסים לרכיבים כאל רכישות סחורות הניתנות להחלפה.
שאלות נפוצות לגבי חלקי הטבעה
1. מהם המרכיבים העיקריים של תבנית הטבעה?
תבנית הטבעה מכילה שש קטגוריות פונקציונליות של רכיבים: חלקי מבנה (נעלי תבנית, לוחות, מקבילים), חלקי חיתוך (נקבים, לחצני קוביות, תוספות), חלקי יצירה (חבטות יצירתיות, רפידות משיכה, קפיצי חנקן), חלקים מנחים (סיכות מנחים, תותבים, פיני טייס), חלקי הפשטה והרמה (חלקי הפשטה והרמה (חלקי מעקפים, גלילים, גלילים) אורטן, קפיצי סליל). כל קטגוריה תלויה באחרות כדי לייצר חלקים מוטבעים עקביים. בעת ציון רכיבים אלה עבור יישומים מורכבים, שיתוף פעולה עם מומחים כמו YICHEN (https://www.yichen-group.com/stamping-die/) מספק תמיכה הנדסית ברמת המערכת- בכל הקטגוריות הפונקציונליות.
2. כיצד משפיע על פינוי אגרוף-ל-מות על איכות החלק המוטבע?
מרווח מנקבים-ל-מחור, הפער בין קצוות האגרוף לקצוות החיתוך מבוטא כאחוז מעובי החומר לכל צד, שולט ישירות על גובה הקוצים, יחס השבר בקצה ודיוק הממדים. מרווח לא מספיק גורם לקצוות גזירה כפולים-, כוחות חיתוך מוגברים ובלאי אגרוף מואץ. מרווח מוגזם מייצר כתמים גדולים ואזורי התהפכות. הערך האופטימלי משתנה לפי סוג החומר: חומרים קשים צריכים יותר מרווח מכיוון שהם נשברים מוקדם יותר בזוויות תלולות יותר, בעוד שחומרים רכים יותר סובלים מרווחים הדוקים יותר. ניטור היפוך כיוון הקוצים הוא אות אבחון מרכזי לכך שהמרווח נסחף מחוץ לטווח המקובל.
3. מה ההבדל בין חשפנית קפיצים לחשפנית מוצקה במת הטבעה?
משטח קפיצים הוא פלטה צפה המותקנת על נעל התבנית העליונה עם קפיצים שמחזיקה את החומר שטוח לפני תחילת החיתוך ומפשיטה אותו מחבטות במהלך הנסיגה. הוא מספק לחץ מתכוונן, מתאים לשינויים בעובי, ומייצר פעולת הפשטה מבוקרת. חשפן מוצק (גשר) הוא צלחת קשיחה המוברגת לתבנית התחתונה, שמפשיטה חומר אך ורק במהלך החזרה מבלי להחזיק אותו במהלך החיתוך. בעוד שמפשפות מוצקות זולות ופשוטות יותר, הן מאפשרות לחומר להתכופף ולהזיז במהלך החיתוך, מה שיוצר סיכון להטיית אגרוף. רוב מעצבי המטות המתקדמים מעדיפים חשפניות קפיצים בשל בקרת הפסים המעולה שלהם.
4. מהן חריצי עוקף ולמה הם חשובים במות הטבעה פרוגרסיביות?
חריצים עוקפים הם שינויים חומריים מכוונים לאורך קצה הרצועה שמנהלים את האופן שבו תכונות שנוצרו עוברות דרך תחנות במורד הזרם ללא התנגשות. חריצי עוקף שליליים מסירים חומר כדי ליצור מרווח לתכונות שנוצרו בעבר העוברות דרך חלקי התבנית הבאים. חריצי עוקף חיוביים משאירים חומר נוסף לאורך קצה הרצועה כדי לחזק את המנשא במקום שבו פעולות היווצרות יחלישו אותו אחרת. עיצוב נכון של חריץ עוקף משפיע ישירות על יציבות הרצועות, אמינות ההזנה וקצב הגרוטאות. מהנדסים בדרך כלל משנים את גיאומטריית החריץ מספר פעמים במהלך ניסויים לדוגמה לפני סיום כלי הייצור.
5. כיצד אוכל לבחור בין רכיבי קוביות קטלוגיות סטנדרטיות לבין חלקים מהונדסים-מותאם אישית?
ההחלטה תלויה בנפח הייצור, מורכבות החלקים ודרישות הביצועים. רכיבי קטלוג סטנדרטיים מציעים אספקה מהירה (ימים עד שבועיים), עלות יחידה נמוכה יותר ומפרטים ידועים, מה שהופך אותם לאידיאליים להחלפות תחזוקה, אב טיפוס ופעולות נפוצות. רכיבים מותאמים אישית דורשים זמני אספקה ארוכים יותר (4-14 שבועות) ומעלה לכל-עלות יחידה, אך מספקים גיאומטריה אופטימלית, ציפויים קנייניים, ואפשרי אורך חיי כלי עבודה ארוך פי 2-. רוב חדרי הכלים משתמשים בגישה היברידית: קטלוג חלקים לפעולות סטנדרטיות וחלקים מותאמים אישית לתחנות קריטיות. עבור יישומי רכב בנפח-גבוהה, פתרונות החתמה המותאמים אישית של YICHEN (https://www.yichen-group.com/stamping-die/) מספקים את העומק ההנדסי למיטוב רכיבים היכן שהביצועים החשובים ביותר.


